
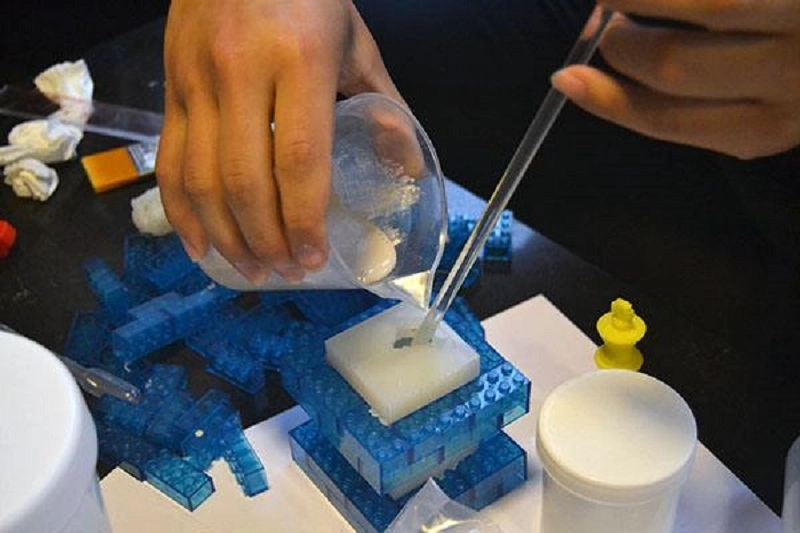
Вакуумното леене на силикон е често срещан съвременен процес, подходящ за бързо прототипиране и производство на малки партиди. Частите се изваждат от формата бързо, с отлична повърхностна обработка, а свойствата на материала са съвместими с тези на силикона за масово производство.
Въпреки това, дефектите са неизбежни – като въздушни мехурчета, непълно запълване, повърхностни несъвършенства и деформация. Този процес е сравнително чувствителен; дори малки промени в материалите, матриците или нивата на вакуум могат да причинят сериозни проблеми.
Често срещани дефекти в Силиконова вакуумна отливка
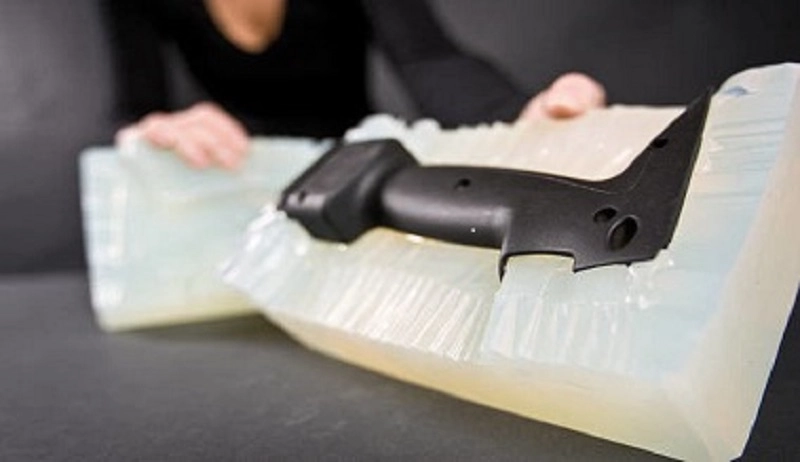
Случвало ли ви се е да се сблъскате с дефекти при вакуумно леене на силикон? Примерите за това са мехурчета, грапавост на повърхността и отблясъци. Всеки един от тези дефекти може да повлияе на външния вид, размерите, механичните свойства или ефективността на производството. Разбирането на тези дефекти е първата стъпка към тяхното елиминиране.
Въздушни мехурчета (празнини)
Задържаният въздух образува кухини. Вътрешните пори отслабват здравината на детайлите, а повърхностните дупки компрометират повърхностното покритие. Има няколко причини – недостатъчно обезгазяване, недостатъчно време за задържане на вакуума и неправилно проектиране на вентилационния канал на матрицата.
Превантивните мерки включват правилно обезгазяване. Смолата трябва да се остави да престои достатъчно време под вакуум. Формата трябва да бъде оборудвана с вентилационни канали, за да може въздухът да излиза по време на процеса на пълнене със смола. Нивото на вакуум трябва да отговаря на изискванията на материала.
Кратки снимки
Когато отворите матрицата, установявате, че тя не е запълнена, детайлът е непълен и възпроизвеждането на детайлите е лошо. Причината е проста. Може да се дължи на прекомерен вискозитет на смолата или недостатъчно инжектиране на материала. Като алтернатива, сместа може да е започнала да се втвърдява, преди кухината да е била напълно запълнена.
Решаването на проблема с непълното запълване изисква корекции на процеса. Увеличете обема на материала. Намалете вискозитета на смолата чрез предварително нагряване. Съкратете интервала от време между смесването и инжектирането.
флаш
Тънък слой смола изтича по линията на разделяне. Ръбовете на детайла са неравни, с излишно количество отлепване. Износването на матрицата може да причини теч. Неправилното подравняване може да доведе до преливане на смолата. Прекомерното налягане при инжектиране може да принуди смолата да прелее.
Проблясъкът е симптом - вашата матрица се нуждае от поддръжка. Трябва да се провери подравняването. Налягането на инжектиране трябва да е съобразено с материала и геометрията.
Изкривяване
Частите се деформират след демонтиране от формата. Големите, тънки секции са най-уязвими. Плоските компоненти се извиват. Дългите части се извиват. Причината е различното втвърдяване или напрежението при охлаждане. Една секция се втвърдява по-бързо от друга. Вътрешното напрежение издърпва детайла от формата му.
Превенцията се фокусира върху равномерното втвърдяване. Регулирайте температурата на пещта. Осигурете равномерно разпределение на топлината. Модифицирайте геометрията на детайла, за да намалите преходите от дебел към тънък слой.
Повърхностни дефекти
Драскотини. Вдлъбнатини. Груби петна. Повърхността не е гладка. Шаблонът може да има несъвършенства. Повърхността на матрицата може да е повредена. Самата смола може да образува грапава повърхност.
Решението е контрол на качеството на всеки етап. Инспектирайте шаблона. Защитете повърхността на матрицата. Контролирайте състоянието на смолата.
Неточност на размерите
Частите са извън допустимите граници. Отворите не са подравнени. Интерфейсите не се съчетават. Три фактора причиняват проблема. Свиване на силиконовата форма. Свиване на смолата. Температурни промени по време на втвърдяване.
Компенсацията изисква емпирични данни. Измерете свиването във формата и смолата. Коригирайте размерите на шаблона съответно. Контролирайте температурата на втвърдяване.
Непълно излекуване
Частите остават меки. Те са лепкави. Липсва им механична якост. Причината е проста: смолата не се е омрежила напълно. Неправилно съотношение на смесване. Неадекватно смесване. Лоши условия на втвърдяване. Замърсяване от агенти за разделяне на форми.
Решението е в дисциплина на процеса. Проверете съотношението на смолата. Удължете времето за смесване. Поддържайте температурата на пещта. Почиствайте матрицата между циклите.
Цветова вариация
Частите от една и съща партида изглеждат различно. Едната е светла. Другата е тъмна. Смесването на пигменти е неравномерно. Партидите на смолата варират. Условията на втвърдяване променят цвета.
Стандартизацията работи. Използвайте предварително претеглени пигментни пакети. Калибрирайте смесителното оборудване. Контролирайте цикъла на втвърдяване.
Тези осем дефекта обхващат повечето проблеми при вакуумното леене на силикон. Всеки има причина. Всеки има решение. Следващият раздел показва как да се приложат тези корекции.
Причини за дефекти при вакуумно леене
Дефектите са просто симптоми; истинските причини се крият на по-дълбоко ниво. Ако се обърнат внимание само на повърхностните проблеми, проблемът ще се появи отново; само чрез идентифициране на първопричината проблемът може да бъде напълно решен. Следните пет категории обхващат повечето от причините за неуспех при вакуумното леене на силикон.
Материални проблеми
Смолата е ключът към целия процес. Лошото качество на смолата ще доведе до нестандартни части.
Смолата с изтекъл срок на годност е загубила своята реактивност, което води до непълно втвърдяване и оставя частите меки.
Неправилните съотношения на смесване могат да причинят стехиометричен дисбаланс. Твърде много основа ще направи частите лепкави; твърде много втвърдител ще ги направи крехки.
Замърсяването с влага произтича от влажна среда за съхранение. Водата реагира със смолата, образувайки мехурчета, които влошават механичните свойства.
Лошите условия на съхранение – високи температури, излагане на светлина и въздух – могат да влошат свойствата на материала още преди да влезе във формата.
Несъвместимостта на материалите може да доведе до разслояване или нарушаване на свързването между слоевете или вложките.
Първата стъпка е да се огледа материалът. Ако смолата е с лошо качество, нищо друго няма да помогне.
Проблеми с дизайна на матриците
Формата определя формата на детайла. Неправилният дизайн неизбежно ще доведе до лошо качество на детайла.
Местоположението на шлюза определя потока на разтопен материал. Неправилното разположение на шлюза може да причини турбуленция. Турбуленцията задържа въздух, което води до образуване на въздушни джобове.
Недостатъчното вентилиране предотвратява изтичането на въздух. Сгъстеният въздух, който не може да излезе, причинява дупки в детайла.
Неправилното проектиране на разделителната линия може да доведе до разкъсване или отчупване на детайла по време на демонтиране.
Лошият дизайн на матрицата може да попречи на равномерното протичане на смолата, което води до недостатъчно пълнене и следователно до деформация на детайлите.
Формата е производствен инструмент и нейният дизайн трябва да отговаря на изискванията на процеса.
Грешки в параметрите на процеса
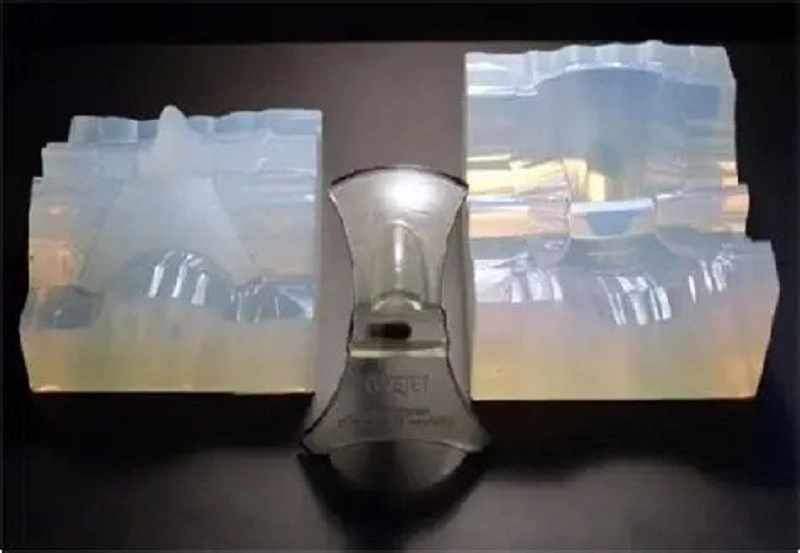
Машината работи стриктно съгласно инструкциите; неправилните настройки ще доведат до неправилни резултати.
Вакуумът твърде нисък ли е? Въздухът, задържан в смолата, ще образува мехурчета.
Скоростта на изливане твърде висока ли е? Турбуленцията задържа въздух. Скоростта на изливане е твърде бавна. Смолата се втвърдява преди напълване на формата.
Ако температурата на втвърдяване е твърде ниска, реакцията ще бъде непълна; ако е твърде висока, това ще доведе до изгаряне на детайла.
Ако времето за втвърдяване е твърде кратко, детайлът няма да се втвърди достатъчно; ако е твърде дълго, формата ще се разгради.
Ако детайлът бъде изваден от формата твърде рано, той ще се разкъса; ако е твърде късно, ще залепне за формата.
Всеки параметър има оптимален диапазон. Докато остава в този диапазон, качеството на детайлите ще бъде задоволително; след като надвиши този диапазон, ще се появят дефекти.
Операторски грешки
Процесът на вакуумно леене на силикон може да бъде автоматизиран, но операторът все още е много важен.
Ако ръчните операции не са последователни, машината стартира от различно състояние всеки път. В резултат на това крайните части няма да бъдат последователни.
Ако смолата не се измерва точно, съотношението на смесване ще бъде грешно и резултатът от втвърдяването няма да бъде очакваният.
Ако смолата не е смесена правилно, част от нея ще остане на дъното на контейнера. Тази несмесена смола ще се разлее в матрицата и детайлът няма да се втвърди правилно.
Често срещани грешки при работа включват замърсяване от кожни мазнини, използване на твърде много средство за отделяне на форми и случайно изпускане на инструменти.
Най-добрият начин да се избегнат тези проблеми е чрез подходящо обучение, стандартни оперативни процедури и внимателно наблюдение.
Износване на мухъл
Силиконовите форми са консумативи. Всеки цикъл на леене причинява известно износване.
Първият признак е проблясък. Разделителната линия започва да се износва и смолата започва да изтича от матрицата. След това се появяват промени в размерите. Формата става по-мека и започва да се разтяга. Критичните размери започват да се променят.
С износването на повърхността на матрицата, повърхността на детайла става по-грапава и фините детайли постепенно се губят. Консистенцията на детайлите също намалява. Първите няколко части обикновено са добри, но последните няколко могат да се превърнат в брак.
За да избегнете тези проблеми, следете живота на матрицата и я сменяйте навреме. Не я използвайте след изтичане на срока ѝ на експлоатация.
Тези пет категории обхващат основните причини за дефекти при вакуумното леене на силикон. Чрез систематично откриване и решаване на тези проблеми може да се намали процентът на дефекти, да се подобри добивът и производството да протича по-гладко.
Как да предотвратим дефекти при вакуумно леене на силикон
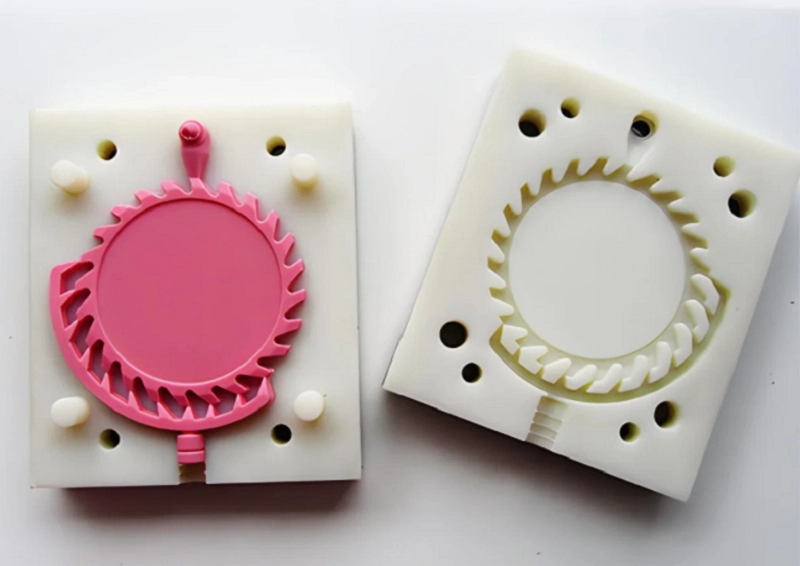
Превенцията струва много по-малко от повторната обработка. Чрез систематично решаване на първопричините за дефектите може да се подобри добивът. Следните девет области обхващат практически методи, които са доказано ефективни при вакуумно леене на силикон.
Подобряване на качеството на главния шаблон
Главният шаблон определя всичко. Неговата повърхностна обработка става повърхностната обработка на крайната част, а точността на размерите определя крайните допуски. Лошият главен шаблон винаги ще доведе до лоши части.
Завършете внимателно шаблона. Шлайфайте и полирайте повърхността, за да премахнете всички драскотини.
Почистете старателно шаблона. Прах и пръстови отпечатъци могат да се пренесат върху силиконовата форма, а формата ще пренесе тези дефекти върху всяка отлята част.
Проверете точността на размерите. Измерете критичните характеристики и потвърдете, че шаблонът отговаря на изискванията за дизайн. Това е първият контролен пункт за качество в производствения процес. Не го пренебрегвайте.
Оптимизирам Дизайн на мухъл
Формата е основата на целия процес. Добре проектираната форма прави производството по-плавно, докато лошият дизайн ще доведе до повтарящи се дефекти.
Поставете отворите на правилните места, така че смолата да тече гладко и да се избегне турбуленция, която може да създаде мехурчета.
Добавете достатъчно вентилационни отвори. Въздухът трябва да излиза плавно, докато смолата запълва формата. Лошата вентилация или запушените отвори ще задържат въздух, причинявайки кухини и въздушни мехурчета.
Проектирайте внимателно разделителната линия. Лошото разположение на разделителната линия може да причини изкривяване и да затрудни демонтажа.
Добрият дизайн на матрицата следва естествения поток на смолата, вместо да я насилва срещу него.
Пригответе смолата правилно
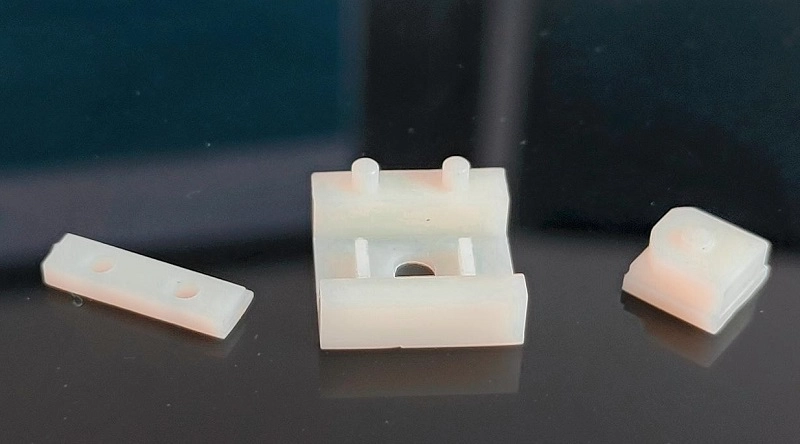
Подготовката на смолата е ключовата стъпка за осигуряване на постоянни производствени резултати.
Използвайте кантар за точно измерване. Спазвайте стриктно правилното съотношение на смесване.
Разбъркайте добре. Остържете стените и дъното на контейнера, за да се уверите, че всички материали са смесени равномерно. Лошото смесване може да доведе до това някои области да останат невтвърдени.
Извършете вакуумно дегазиране. Задръжте смолата под вакуум достатъчно дълго, за да отстраните разтворения въздух. Премахването на повърхностните мехурчета не е достатъчно. Въздушните мехурчета вътре в смолата също трябва да бъдат отстранени.
Работете внимателно с материалите. Замърсяване от масло, влага или стара смола може да повреди цялата партида.
Контролни вакуумни условия
Вакуумът се използва не само за обезгазяване, но и за да помогне на смолата да запълни матрицата.
Задайте правилното ниво на вакуум. Ако вакуумът е твърде нисък, въздухът ще остане затворен. Ако е твърде висок, смолата може да заври, създавайки нови дефекти.
Контролирайте времето за вакуумиране. Смолата трябва да остане под вакуум както по време на дегазирането, така и по време на изливането. Формата трябва да бъде напълно евакуирана, преди смолата да влезе.
Поддържайте подходящи условия за втвърдяване
Втвърдяването превръща течната смола в твърди части. Ако условията не се контролират правилно, частите може да не се втвърдят напълно или да се деформират.
Контролирайте температурата на фурната. Температурна разлика само от няколко градуса може да промени скоростта на втвърдяване. Неравномерната температура във фурната може да доведе до непостоянна работа на детайлите.
Задайте правилното време за втвърдяване. Недостатъчно втвърдените части ще бъдат меки и слаби, докато прекалено втвърдените части може да станат крехки.
Следете условията на околната среда. Влажността и въздушният поток могат да повлияят на резултата от втвърдяването.
Внимателно боравете със силиконовите форми
Силиконовите форми са сравнително крехки. Неправилната употреба ще ускори износването на формите.
Внимателно отлепете частта от формата. Не използвайте сила за изваждане на детайла. Използвайте въздушно налягане или внимателно отлепете детайла от формата.
Избягвайте използването на абразивни инструменти за почистване на матрицата. Грубите методи за почистване могат да повредят повърхността на кухината на матрицата.
Съхранявайте формите в плоско състояние и чисти. Пазете ги от светлина, високи температури и налягане.
Проверявайте редовно формите. Проверявайте за разкъсвания, износени разделителни линии и стареене на повърхността. Сменяйте формата, преди да започне да произвежда дефектни части.
Проектиране на части за технологичност
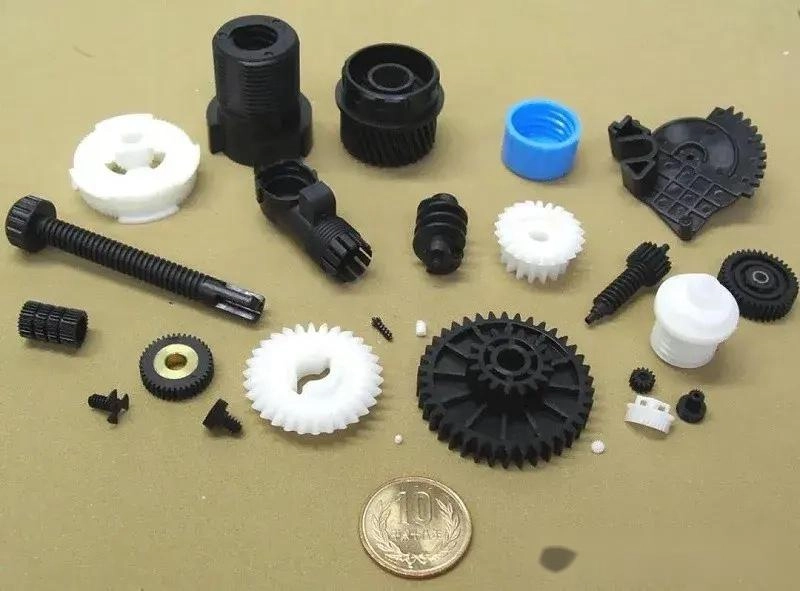
Поддържайте равномерна дебелина на стените. Дебелите участъци може да се свият неравномерно, докато тънките участъци може да не се запълнят правилно.
Намалете подкосите. Дълбоките подкоси увеличават напрежението върху матрицата по време на демонтиране и могат да причинят повреда.
Добавете заоблени ъгли. Острите ъгли създават точки на напрежение и могат да задържат въздух.
Подобрете пътищата на потока. Смолата трябва да достигне до всяка детайлна област на кухината. Дизайнът не трябва да блокира потока на смолата.
Стандартизиране на оперативните процедури
Документирайте всяка стъпка, включително подготовка на смолата, обезгазяване, изливане, втвърдяване, демонтиране на отливки и проверка.
Оператори на влакове. Всички трябва да спазват едни и същи оперативни процедури. Различията в методите на работа могат да доведат до вариации в качеството на частите.
Използвайте контрол на процеса. Задайте параметрите на процеса, следете ги непрекъснато и правете корекции, когато те се отклоняват.
Извършвайте рутинни проверки на качеството
Инспекцията помага за ранното откриване на проблеми. Колкото по-рано се открие проблем, толкова по-лесно е да се отстрани.
| Визуална инспекция | Повърхностните дефекти обикновено могат да се видят директно, включително пукнатини, вдлъбнатини, отблясъци и разлики в цвета. |
| Измерване на размерите | Критичните размери трябва да останат в рамките на допустимото отклонение. |
| Сравнение на теглото | Частите с вътрешни кухини тежат по-малко от твърдите части. |
| Тестване на сглобяването | Частите трябва да пасват правилно. Ако не пасват, това може да е признак за промяна в процеса. |
| Функционално тестване | Частите трябва да отговарят на реалните изисквания за употреба и да бъдат тествани при очаквани условия. |
Тези девет метода за превенция обхващат целия процес на вакуумно леене на силикон. Прилагайте ги систематично, за да намалите процента на дефекти, да подобрите добива и да направите производството по-стабилно и предвидимо.
Партнирайте с NOBLE за решения за вакуумно леене на силикон
NOBLE е специализирана в обработката на метал и пластмаса. Нашата работа не е просто производство на части. Тя е насочена към предоставяне на цялостни решения. Клиентите, които се нуждаят от надеждни, висококачествени компоненти и възли, избират да работят с нас.
Ние подкрепяме проекти от ранните етапи, включително дизайнерска поддръжка, създаване на прототипи, производство, довършителни работи и монтаж. Всички процеси могат да бъдат завършени под един покрив.
Нашият инженерен опит, усъвършенстваните възможности за обработка и стриктното управление на качеството работят заедно, за да поддържат целия процес свързан. NOBLE помага на клиентите ефективно да превръщат идеите в продукти, готови за производство.
Цялостни производствени възможности от проектиране до монтаж
Един доставчик може да управлява цялата производствена верига, елиминирайки необходимостта от координиране на множество производствени партньори.
Поддръжката при проектирането и инженерната помощ спомагат за оптимизиране на дизайна на продуктите, подобряване на производствените възможности и предоставят насоки за избор на материали, повишавайки ефективността на производството.
Разработването на прототипи подпомага бързото валидиране. Преди преминаване към пълномащабно производство, могат да се използват решения за производство с малък обем за тестване и подобряване на дизайна.
Металообработката включва CNC обработка , изработка на листов метал и повърхностна обработка. Тези възможности поддържат сложни структури и строги допуски.
Обработката на пластмаси обхваща множество производствени технологии, включително вакуумно леене на силикон и шприцване . Подходящият метод за производство на пластмаси се избира въз основа на приложението на продукта.
Повърхностната обработка и вторичната обработка допълнително подобряват външния вид и производителността на продукта, включително покрития, текстури и допълнителни операции за последваща обработка.
Сглобяването и интегрирането на крайния продукт осигуряват цялостна доставка. Не само отделни части, а готови за употреба сглобки.
Управление на качеството, сертифицирано по международни стандарти
ISO 9001:2015 демонстрира последователна система за управление на качеството, включваща контрол на процесите, непрекъснато усъвършенстване и управление на удовлетвореността на клиентите.
ISO 13485:2016 поддържа производството на медицински изделия с контролирани процеси, документация, проследимост и строги изисквания за качество.
Тези сертификати определят ежедневните оперативни стандарти на NOBLE. Клиентите в взискателни индустрии разчитат на тези системи за надеждно осигуряване на качеството.
Често задавани въпроси
Колко части обикновено може да произведе една силиконова форма?
Силиконовата форма обикновено произвежда от 20 до 30 части. Простите части могат да достигнат около 40 части. Сложните конструкции или частите, които причиняват по-голямо износване по време на демонтиране, ще намалят живота на формата по-бързо.
Животът на матрицата зависи също от температурата на смолата, условията на втвърдяване и методите на работа. Проследявайте работата на матрицата и я сменяйте, преди дефектите да се появят често.
Какво причинява мехурчета при вакуумно леене?
Мехурчетата обикновено се появяват поради недостатъчно обезгазяване. Смолата трябва да остане под вакуум достатъчно дълго, за да освободи разтворения въздух.
Въздухът, задържан във формата, е друга често срещана причина. Лошата вентилация предотвратява излизането на въздух. Неправилните методи на изливане също могат да доведат до вкарване на въздух по време на прехвърлянето на смолата.
Могат ли да се поправят деформирани, вакуумно отлети части?
Някои деформирани части могат да бъдат поправени. Леките изкривявания могат да бъдат коригирани чрез контролирано нагряване и подходящи закрепващи елементи.
Въпреки това, части със сложни извивки или силна деформация обикновено не могат да бъдат ремонтирани. Превенцията е по-добра от ремонта. Контролирайте температурата на втвърдяване и избягвайте резки преходи между дебели и тънки участъци.
Колко точно е вакуумното отливане на силикон?
Типичните размерни допуски са между ±0.10 мм и ±0.30 мм. Качеството на шаблона определя максимално постижимата точност. Свиването на смолата причинява промени в размерите, а износването на матрицата увеличава допустимите отклонения с течение на времето.
Защо силиконовите форми се износват?
Силиконовите форми постепенно се разграждат поради множество фактори.
Многократните цикли на леене причиняват механична умора. Напрежението по време на изваждане от формата може да повреди повърхността на кухината на формата. Химикалите в смолата могат постепенно да повлияят на характеристиките на силикона, а високите температури могат да ускорят стареенето на формата.







