
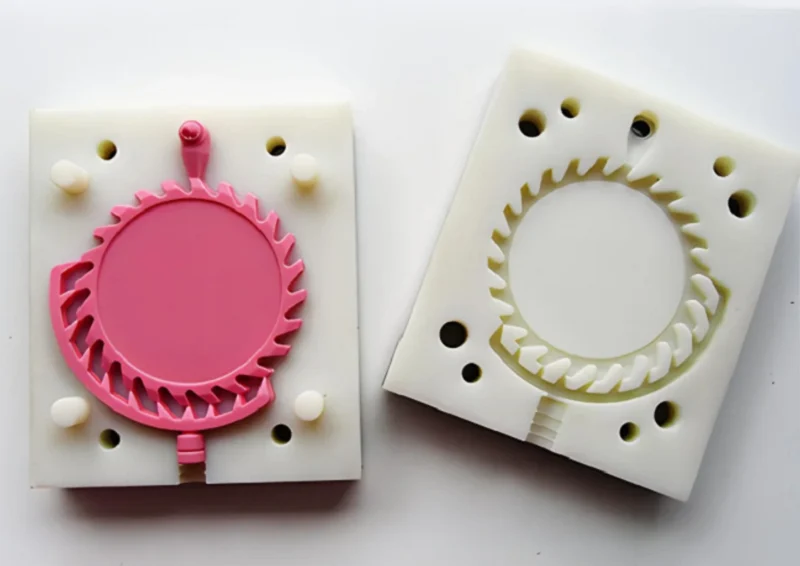
Вакуумното леене на силикон е метод за изработка на малки партиди пластмасови части. Шаблонът се поставя в кутия. Течен силикон се излива върху него. Силиконът се втвърдява в гъвкава форма. Шаблонът излиза. Смолата се добавя. Вакуумът издърпва въздуха. Детайлът се втвърдява. Получавате копие.
Този процес се използва широко в прототипирането и производството на малки партиди. Защо? Бърз е - матриците могат да бъдат произведени само за няколко дни. Евтин е - тези матрици струват по-малко от стоманените. А качеството е високо - външният вид и усещането на крайния продукт са неразличими от масово произвежданите шприцвани части.
Това ръководство обхваща целия процес. Ще научите кога да използвате вакуумно леене със силикон и кога да изберете други методи.
Определение за вакуумно леене на силикон
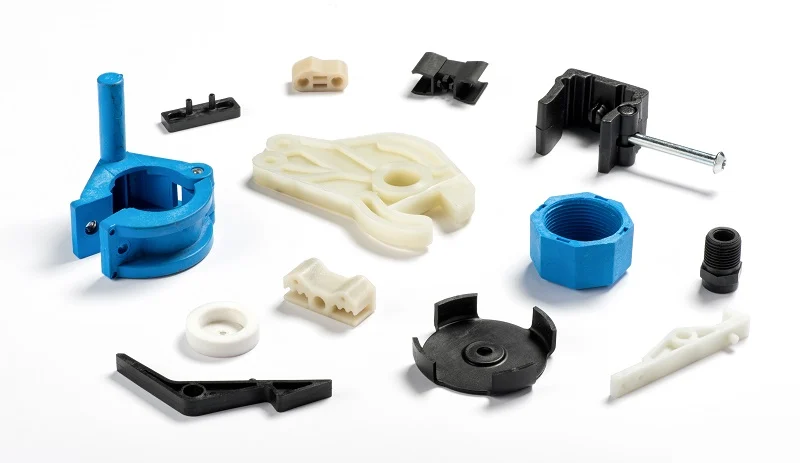
Вакуумното леене на силикон използва гъвкава силиконова матрица за производство на пластмасови части. Шаблон – обикновено 3D-отпечатан или машинно изработен – се окачва в контейнер. Около него се излива течен силикон. Силиконът се втвърдява. Шаблонът се отстранява. Получената кухина е перфектен негатив на оригинала.
Материалът за отливане е различен. Смола - полиуретан, епоксидна или подобна - се излива в силиконовата форма. Вакуумът издърпва въздуха. Смолата се втвърдява. Детайлът излиза. Силиконът се огъва. Подкосите се освобождават без повреди.
Разграничението е критично. Формата е силиконова. Гъвкава. Мека. Тя прави отливката възможно. Материалът за отливката е твърда пластмаса. Твърда. Издръжлива. Два различни материала. Две различни функции. Един процес ги свързва.
Това е ядрото на вакуумното леене на силикон. Гъвкава форма за твърди части. Ограничено количество. Висока прецизност. Бързо изпълнение.
Процес на вакуумно леене на силикон стъпка по стъпка
Стъпка 1: Създаване на главния модел
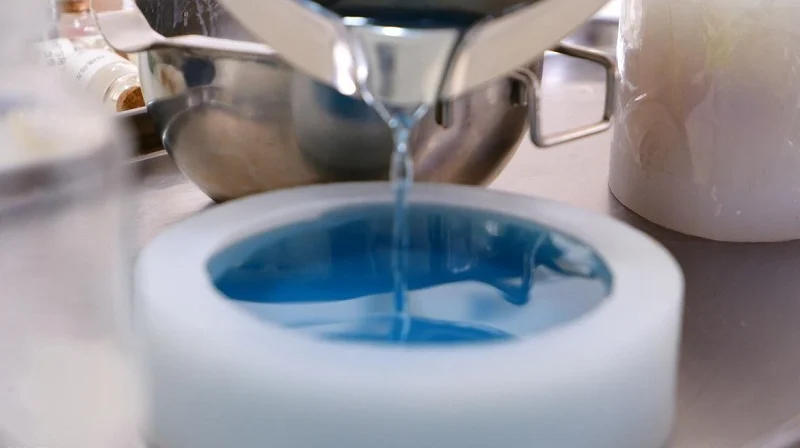
Мастерът е отправната точка. Всяка отлята част го копира. Несъвършенствата на мастера се виждат на всяко копие. Драскотини, грапави повърхности, размерни грешки - всичко се пренася директно.
Шаблонът обикновено се отпечатва на 3D принтер или се обработва с CNC машина. SLA печатът осигурява гладка повърхност. CNC обработката осигурява строги допуски. Изборът зависи от изискванията към детайла. Шаблонът трябва да издържи на изливането на силикона. Той стои в течността. Той се отстранява и не трябва да се деформира.
Стъпка 2: Производство на силиконовата форма
Течният силикон се излива около шаблона. Той запълва всяко подкосяване. Възпроизвежда всеки детайл от повърхността. След като се втвърди, шаблонът се изважда. Кухината е негатив на оригинала.
Материалът на формата е от значение. Твърдостта по Шор определя гъвкавостта. По-меката форма лесно освобождава сложни подкоси. По-твърдата форма поддържа по-строги допуски. Силиконът трябва да е устойчив на леярската смола. Той не трябва да набъбва или да се разгражда след многократно отливане.
Стъпка 3: Вакуумно обезгазяване и леене на смола
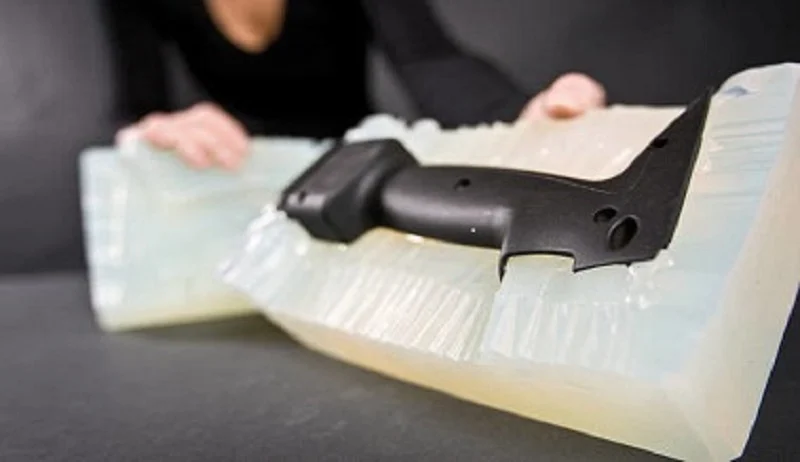
Смолата се смесва. Въздушните мехурчета се улавят в течността. Вакуумната камера ги издърпва. Смолата става гъста и бистра.
След това смолата се излива в силиконовата форма. Камерата се затваря. Вакуумът отново издърпва. Смолата се влива във всяка кухина. Няма задържан въздух. Няма кухини. Вакуумното отливане на силикон зависи от тази стъпка за постигане на постоянни резултати.
Стъпка 4: Втвърдяване и демонтиране
Смолата се втвърдява при стайна температура или в нискотемпературна фурна. Времето за втвърдяване зависи от системата на смолата. По-бързото втвърдяване генерира топлина. По-бавното втвърдяване намалява свиването.
Деформирането на матрицата е внимателна работа. Силиконът се огъва. Частта се освобождава. Без сила. Без повдигане. Формата остава непокътната. Може да се използва отново. Правилното деформиране удължава живота на матрицата. Скъсана матрица не може да се поправи.
Стъпка 5: Последваща обработка и обработка на повърхности
Отлятата част не е крайната част. Излишният материал при изливането трябва да се отстрани. Повърхностните дефекти трябва да се шлайфат или полират. Нанасят се боя и текстури.
Някои части се нуждаят от вторични операции. Нарязване на резба. Залепване на вложки. Боядисване на повърхности. Етапът на последваща обработка усъвършенства детайла до крайната му форма и функция.
Тези пет стъпки определят работния процес при вакуумно леене на силикон. Всяка стъпка влияе върху следващата. Майсторът определя детайла. Формата определя детайлите. Вакуумът определя плътността. Последващата обработка определя финала. И петте трябва да бъдат изпълнени правилно.
Материали, използвани при вакуумно леене на силикон
Силиконов каучук за Изработка на плесени
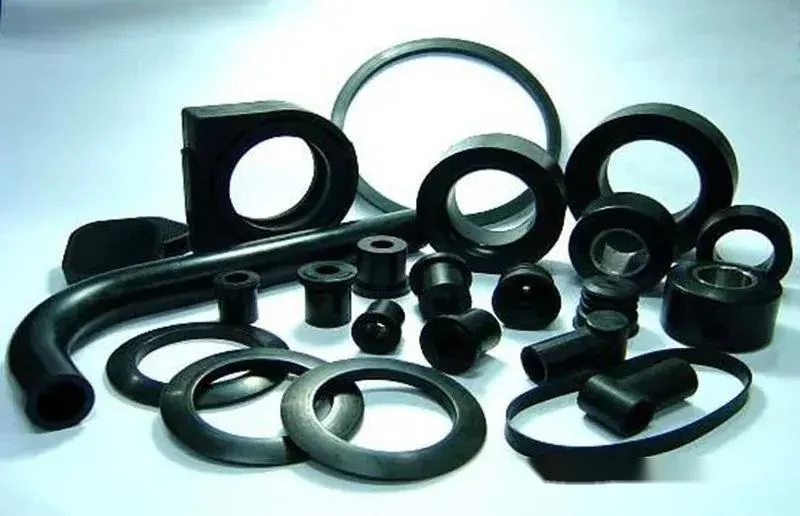
Материалът на матрицата е силикон. Той е гъвкав. Издръжлив е. Улавя фини повърхностни детайли. Освобождава подкосите без повреди.
Не всички силиконови каучуци са еднакви. Твърдостта по Шор варира от мека (A20) до твърда (A60). По-меката форма се справя със сложни подрязвания. По-твърдата форма задържа по-плътни размери. Изборът зависи от геометрията на детайла. Силиконът трябва също да е устойчив на леярската смола. Някои смоли атакуват формата. Неправилният силикон се разгражда след няколко изливания.
Полиуретанови леярски смоли
Леярската смола е полиуретан. Това е двукомпонентна система. Смесва се. Излива се. Втвърдява се. Механичните свойства се определят от формулата.
ABS-подобните смоли имитират шприцвания ABS. Твърди. Здрави. Добра устойчивост на удар.
PP-подобни смоли имитират полипропилен. Полугъвкави. Химически устойчиви. Подходящи за панти за живи обекти.
PC-подобни смоли копират поликарбонат. Висока якост. Висока степен на отклонение на топлината. Подходящи за структурни части.
Гумоподобните смоли са меки. Гъвкави. Те симулират TPE или силикон. Гарнитури, дръжки и уплътнения.
Прозрачните смоли са бистри. Оптичната яснота варира. Някои са кристално чисти. Други имат лек жълтеникав оттенък. Използват се за лещи и световоди.
Огнеупорните материали отговарят на изискванията на UL 94 V-0. Използват се в електрически и автомобилни приложения.
Смолата определя характеристиките на детайла. Изберете правилната за вашия проект за вакуумно леене на силикон.
Опции за оцветяване и текстура на повърхността
Добавете оцветителя към смолата преди отливане. Цветът е равномерен в цялата част, което елиминира необходимостта от боядисване.
Текстурата на повърхността е извлечена от прототипа. Силиконът може прецизно да възпроизведе тази текстура. Матови покрития, гланцови повърхности и текстурирани модели с инженерно качество могат да бъдат изцяло пренесени върху отливаната част. Детайлът изглежда точно като масово произведен компонент. Това е истинската стойност на вакуумното леене на силикон. Това не е просто прототип, а предпроизводствена мостра. Външният му вид и усещане са неразличими от крайния продукт.
Предимства на вакуумното леене на силикон
Ниски разходи за инструменти
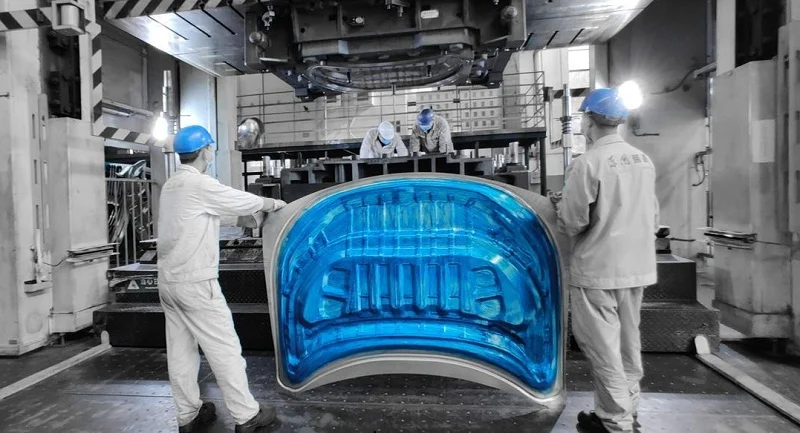
Формите са изработени от силикон. За разлика от стоманените и алуминиевите форми, този материал е евтин и бърз за производство, а цената на формата е само част от тази на шприцването. За прототипиране и производство на малки партиди този метод е рентабилен и не изисква значителни капиталови инвестиции.
Бързо време за изпълнение
Силиконовите форми могат да бъдат завършени в рамките на няколко дни. След като главната форма е готова и силиконът е излят, след втвърдяване за една нощ, производството може да започне още на следващия ден. Това съкращава времето за пускане на пазара и ускорява темпото на дизайнерски итерации.
Отлично покритие на повърхността
Силиконът възпроизвежда точно шаблона. Всяка драскотина. Всяка текстура. Всеки лак. Отливаната част съответства на повърхността на шаблона. Гладките, козметични повърхности са стандартни.
Възпроизвеждане с висока детайлност
Фините детайли са надеждно възпроизведени. Ребра, текст, микроканали… силиконът запълва всяка вдлъбнатина. Смолата запълва всеки детайл, което води до завършен продукт, който е много близък до оригинала.
Гъвкав дизайн на матрици за сложни геометрии
Силиконът е гъвкав, което позволява частите да бъдат извадени от матрицата без повреди по скосяванията. Когато матрицата се отвори, частите се изхвърлят без нужда от помощни инструменти като плъзгачи или изхвърлящи щифтове. В сравнение с твърдите матрици, вакуумното леене със силикон улеснява производството на части със сложни форми.
Идеален за Малкосерийно производство
При 3D печат, поръчките с прекомерно високи производствени обеми могат да отнемат седмици за печат, а цената на единица е твърде висока; при шприцване, производствените обеми са твърде ниски, за да възстановят цената на матрицата. Вакуумното леене на силикон е точно по средата, запълвайки тази празнина. Това е неговото предимство: предлага умерена цена и умерена скорост, което го прави точно подходящ за подходящия производствен обем.
Ограничения на вакуумното леене на силикон
Ограничен живот на мухъла
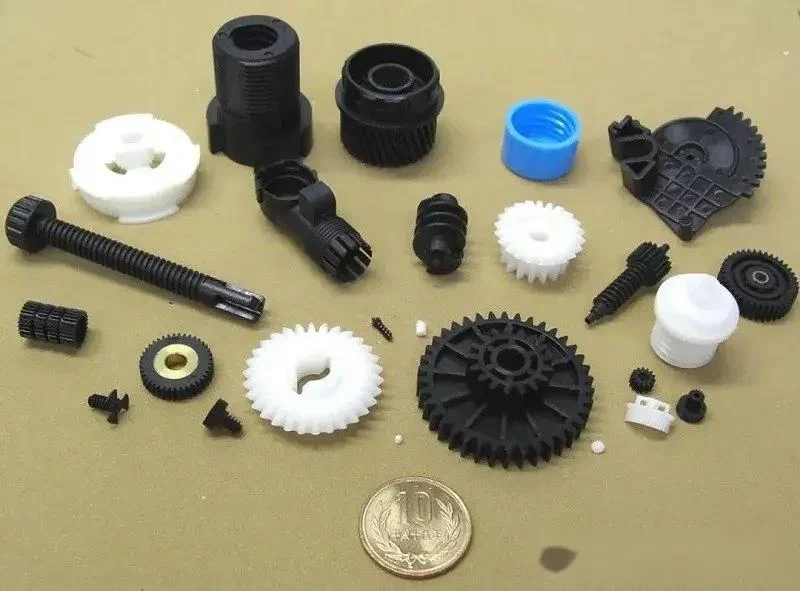
Силиконовите форми обикновено могат да произведат само 20 до 30 части. Ако геометрията е проста и свойствата на смолата са меки, този брой понякога може да достигне 50. След това формата започва да старее. Повърхността става грапава, детайлите се размазват и размерите се изместват. Силиконовите форми са консумативи, използвани при вакуумно леене на силикон; те не са производствени инструменти.
По-ниска размерна стабилност от металните инструменти
Силиконът е гъвкав. Той се огъва под налягане. Това огъване причинява промени в размерите. Следователно, частите, извадени от матрицата, ще се различават леко от прототипа. С напредване на възрастта на матрицата това несъответствие постепенно се увеличава. Металните форми не се огъват и поддържат размерна стабилност. Вакуумното леене на силикон е процес, който жертва дългосрочната стабилност в замяна на предимства по отношение на скоростта и разходите.
Производителност на материала в сравнение с пластмаси, формовани чрез шприцване
Тези смоли имитират характеристиките на пластмасите за производствен клас, но не могат да се сравняват напълно с тях. Те имат по-ниска ударна якост, по-ниски температури на топлинно отклонение и по-кратък живот на умора. Въпреки че характеристиките на някои смолни системи се доближават до тези на ABS или полипропилен, те не могат да ги заместят напълно. Тези части са предназначени за създаване на прототипи, а не за масово производство.
Ограничения на обема на производството
Обемът на производството е решаващ фактор. Вакуумното леене на силикон е подходящо за серии от 10 до 50 части. След като производството надхвърли 100 броя, процесът става икономически нецелесъобразен. Формите се износват и подмяната им увеличава разходите, което води до по-високи единични разходи. За количества над определен праг, шприцването е по-рентабилно; за количества под този праг, 3D печатът е по-бърз.
Вакуумното леене на силикон има ясно определен работен диапазон. Моля, използвайте го в този диапазон. Ако превишите този диапазон, моля, изберете алтернативен метод. Това не е неуспех, а по-скоро ограничение на процеса.
Силиконово вакуумно леене срещу Инжекционно формоване
Сравнение на разходите
Силиконовите форми са евтини, струвайки само няколко хиляди долара. Шприцформите, от друга страна, са скъпи, струвайки десетки хиляди долари, а понякога дори стотици хиляди. Единичната цена рисува различна картина: единичната цена при шприцването е по-ниска, докато тази при вакуумното леене на силикон е по-висока. Точката на рентабилност за общите разходи зависи от обема на производството. Ако се произведат 50 бройки, вакуумното леене е по-евтино; ако се произведат 10 000 бройки, шприцването предлага по-голямо предимство по отношение на разходите.
Производство Speed
Силиконовите форми могат да бъдат произведени само за няколко дни. Първата партида части може да бъде произведена в рамките на седмица. Шприцването на форми, от друга страна, отнема няколко месеца - обикновено от осем до шестнадесет седмици. След това следва прототипиране, след това корекции и накрая масово производство. Именно тук се крие разликата във времето за пускане на пазара. Вакуумното леене на силикон ускорява процеса на разработка, докато шприцването го забавя.
Качество на частта
Както вакуумното леене на силикон, така и шприцването му могат да произведат висококачествени части. Техните показатели за качество се различават. Вакуумното леене на силикон постига отлична повърхностна обработка и може да възпроизведе фини детайли, докато шприцването предлага по-добра размерна стабилност, поддържайки строги допуски дори след милиони цикли. Материалните свойства на двата процеса също се различават: шприцването използва термопластични пластмаси с индустриален клас, докато вакуумното леене използва полиуретанова смола. Въпреки че тези две смоли са сходни, те не са еднакви.
Най-добри обеми на производство
Обемът на производство определя избора на производствен процес. Вакуумно леене на силикон: от 10 до 100 броя. Шприцване: 1,000 броя или повече. Ситуацията, която попада между тези две, е по-малко ясна. Конкретният избор зависи от сложността на детайла, изискванията за материали и бюджета.
Кой процес трябва да изберете?
Изборът зависи от етапа на разработка. Вие сте в ранна фаза на разработка? Вакуумното леене на силикон предлага бързина и гъвкавост. Нуждаете се от функционални части за фазата на валидиране? Вакуумното леене може да отговори на тези нужди. Масово производство? Шприцването е крайната цел.
Процесът на оценка е прост. Определете обема на производството. Задайте времевата рамка. Идентифицирайте изискванията за материали. Изборът на процес ще последва естествено. Вакуумното леене е мост. Шприцването е крайната дестинация.
За NOBLE: Вашият надежден производствен партньор
NOBLE е производствена компания. Прецизната обработка на метал и пластмаса е в основата на нейния бизнес. Клиентската ѝ база обхваща множество индустрии, включително медицински изделия, промишлено оборудване и потребителски стоки. Услугите ѝ варират от бързо прототипиране до мащабно производство. Нашата цел е да предоставим надеждни производствени решения, които превръщат идеите във висококачествени продукти.
Изчерпателни производствени възможности
Нашите услуги обхващат целия спектър. Вакуумното леене на силикон се използва за прототипиране и пилотно производство; CNC обработката отговаря на строги изисквания за толеранс; шприцването на пластмаси е подходящо за части с голям обем; изработката на ламарина се използва за корпуси и рамки; прецизната металообработка се използва за структурни компоненти; бързото прототипиране се използва за валидиране на дизайна; а производството на части по поръчка отговаря на специализирани нужди.
Интеграцията е нашата сила. Множество производствени процеси са консолидирани под един покрив. Без аутсорсинг, без прехвърляне на подизпълнители. Ние разработваме ефикасни и рентабилни решения за всеки проект.
Сертифицирано управление на качеството
Качеството е проверимо. ISO 9001:2015 обхваща общото управление на качеството, докато ISO 13485:2016 е специфичен за производството на медицински изделия. Тези системи отговарят на строгите изисквания на секторите на медицинските изделия, промишленото оборудване и потребителските стоки.
Често задавани въпроси
Какво е вакуумно леене на силикон?
Гъвкава силиконова матрица се изработва от мастер матрица и смолата се излива в матрицата под вакуум. След като детайлът се втвърди, той се изважда от матрицата. Този процес може да се използва за производство на малки партиди високопрецизни пластмасови части.
Какви материали могат да се използват при вакуумно леене на силикон?
Полиуретановите смоли са стандартни материали. Те могат да имитират ABS, полипропилен, поликарбонат и гумоподобни материали. Освен това се предлагат прозрачни и огнеупорни варианти. Изборът на смола определя механичните свойства на детайла.
Колко части може да произведе една силиконова форма?
Обикновено има от 20 до 30 части. Когато геометрията е проста и свойствата на смолата са меки, този брой може да достигне 50. Сложните подкоси или смолите с агресивни свойства ще съкратят живота на матрицата.
Подходящо ли е вакуумно леене на силикон за производство?
Това важи за производството на малки партиди – от 10 до 100 броя. Не е така обаче при мащабното производство. Формите се износват и цената на единица се увеличава. След като производството надвиши определено количество, цената на шприцването всъщност намалява.
Каква е разликата между вакуумно леене на силикон и шприцване?
Вакуумното леене на силикон използва евтини силиконови форми и има кратки срокове за изпълнение, което го прави подходящо за производство на малки партиди. Шприцването, от друга страна, използва скъпи стоманени форми и има дълги срокове за изпълнение, което го прави подходящо за производство на големи обеми.
Колко точно е вакуумното отливане на силикон?
Точността зависи от прототипа. Силиконът може да възпроизведе прототипа много точно. Допустимите отклонения в размерите могат да достигнат ±0.1 милиметра. Гъвкавостта на матрицата може да причини известно отклонение. Дългосрочната стабилност е по-ниска от тази на металните матрици. Това ниво на точност е достатъчно за прототипи и производство на малки партиди. За високопрецизно производство, моля, изберете шприцване или машинна обработка.







