
Въведение
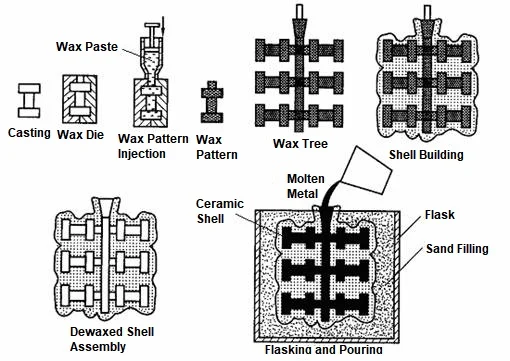
Изработва се восъчен модел. Керамична суспензия го покрива. Восъкът се разтопява. Разтопен метал се излива. Керамиката се отчупва. Остава готовата част. Това е процесът на леене по инвестиционни модели – известен още като леене по метода на изгубен восък.
Леенето по инвестиционни модели има дълга история. Бижутерите са го използвали преди хиляди години. Днес това е прецизен метод на производство, който произвежда части с тесни допуски и гладки повърхности. Не е необходима вторична машинна обработка за повечето елементи.
Защо леенето по инвестиционни модели е толкова широко използвано? Този процес може да се справи със сложни геометрии, които не могат да бъдат постигнати чрез машинна обработка, подходящ е за материали, които са трудни за коване или заваряване, а повърхностната му обработка намалява необходимостта от последващи машинни операции.
Голямо разнообразие от индустрии разчитат на леенето по инвестиционни модели. Аерокосмическата индустрия го използва за лопатки на турбини и структурни компоненти; медицината го използва за импланти и хирургически инструменти. Автомобилната индустрия го използва за работни колела на турбокомпресори и компоненти на горивната система. В индустриалния сектор се използва за клапани, помпи и форми.
Какво е инвестиционно леене?
Определение за инвестиционно леене
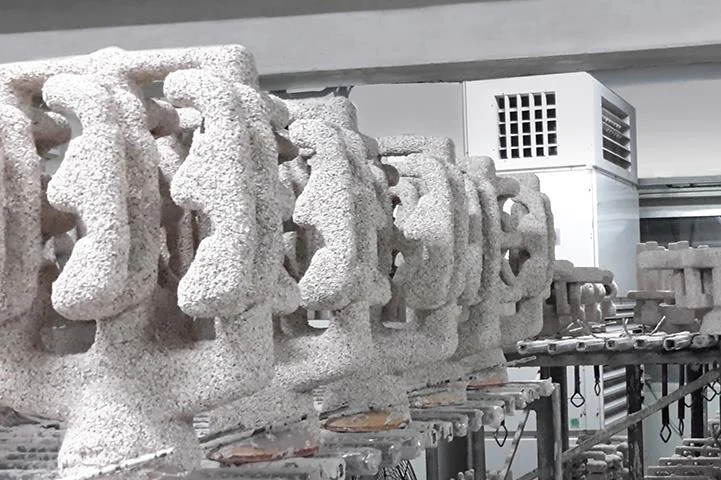
Леенето чрез инвестиционни модели е процес на изгубен восък. Изработва се восъчен модел. Около него се изгражда керамична форма. Восъкът се разтопява. Металът се излива. Керамиката се разчупва. Детайлът остава.
Историята датира от древен Египет и Китай. Бижутерите са го използвали за златни и бронзови украшения. Промишленото производство започва през 20-ти век. Името „инвестиция“ не означава пари. Произлиза от старата френска дума investir - да покривам или обграждам. Керамичната обвивка инвестира восъчния модел. Терминът се е запазил.
Как работи процесът на леене по инвестиционни модели
-
Създайте восъчен модел
След като металната форма е обработена, в нея се излива восък. Това създава восъчния модел. Множество восъчни модели са свързани към централен восъчен леяк. Цялата конструкция наподобява дърво. Това „дърво“ определя колко части могат да бъдат произведени с всяко изливане.
-
Изградете керамична черупка
Потопете восъчната форма в керамичната каша. Нанесете слой фин пясък – тоест, гипс. Повторете този процес след изсъхване на всеки слой. След шест до осем слоя, около восъчната форма ще се образува здрава керамична обвивка.
-
Премахнете восъка
Черупката се поставя във фурната. Восъкът се топи и изпарява, оставяйки кухина. Тази кухина точно съответства на формата на детайла.
-
Изсипете разтопен метал
Разтопен метал се излива в нагрята керамична форма. Предлага се голямо разнообразие от материали, включително неръждаема стомана, въглеродна стомана, алуминиеви сплави, титаниеви сплави, суперсплави на никелова основа, кобалтови сплави, бронз и месинг. Всеки материал има свои специфични параметри на леене.
-
Охладете и счупете черупката
Металът се втвърдява. Керамичната обвивка се разчупва. Пневматични чукове или вибрационно оборудване вършат работата. Дървото се реже. Отделните отливки се разделят.
-
Завършете частта
Отстранете шибера и леяка. Може да последва термична обработка. Обработете детайла, за да създадете характеристики, които не могат да бъдат постигнати само чрез леене. Полирането подобрява повърхностното покритие. Проверете детайла, за да се уверите в размерите и целостта му. В този момент леенето чрез инвестиционни процеси е завършено и е готово да се премине към следващия етап.
Основни предимства на леенето по инвестиционни проекти
Леенето по инвестиционни модели се избира за висококачествени компоненти, защото предлага ниво на прецизност, което други процеси не могат да постигнат. Предимствата му са многобройни и всяко едно от тях влияе върху цената, качеството или времето за изпълнение.
1. Отлична точност на размерите
Производството с почти чиста форма означава, че частите се произвеждат с размери, близки до крайните им размери. Това намалява необходимостта от машинна обработка, подобрява консистентността на продукта и води до по-плътни сглобки. Това предлага директни ползи за части, които изискват строги допуски – като например турбинни лопатки и хирургически инструменти.
2. Превъзходно Обработка на повърхността
Керамичните и восъчните форми имат гладки повърхности, което води до гладка повърхност на крайния метален детайл. Шлайфането и полирането са сведени до минимум, което води до по-добър външен вид. Освен това, тъй като повърхностните дефекти са сведени до минимум, се подобряват характеристиките на умора.
3. Способност за създаване на сложни геометрии
Леенето по инвестиционни модели може да създаде форми, които не могат да бъдат постигнати чрез машинна обработка. Дебелината на стените може да бъде едва 1 милиметър. Могат да се оформят вътрешни охлаждащи канали. Могат да се постигнат сложни криви, които иначе биха изисквали петосна машинна обработка. Могат да се обработват подрязани елементи, които иначе биха изисквали специализирани режещи инструменти.
Сложните конструкции могат да намалят производствените разходи, защото множество процеси се обединяват в една стъпка. Частите, които преди са изисквали заваряване, машинна обработка и сглобяване, сега могат да бъдат отливани като едно цяло парче.
4. Широка гама от леещи се метали
| Черни метали | въглеродна стомана, неръждаема стомана, инструментална стомана |
| Цветни | алуминий, месинг, бронз |
| Високопроизводителни сплави | титан, никелови суперсплави, кобалтови сплави |
Процесът работи с почти всяка леярска сплав. Тази гъвкавост е рядкост в прецизното производство.
5. Отлична повторяемост
Восъчните шарки са еднакви. Процесът на керамична обвивка е контролиран. Контролът на качеството е строг. Производствените партиди от хиляди или милиони части поддържат едни и същи размери. Постижимо е масово производство с строги допуски.
6. Намалени изисквания за машинна обработка
Тъй като отливките са с почти чиста форма, разходите за машинна обработка са намалени. Производствените скорости са увеличени, защото трябва да се отстранява по-малко материал. Износването на инструментите е намалено. Разходите за труд са по-ниски. Обичайна практика е частите да изискват само довършителни операции – като например заготовки за зъбни колела, корпуси на клапани, структурни фитинги.
7. По-добро използване на материалите
Производството с почти чиста форма означава по-малко брак. Машинната обработка от прътов материал премахва 80% от материала, докато леенето по инвестиционни модели изисква само отстраняване на литника и канала. За скъпи сплави – като титаниеви и никелови суперсплави – икономиите на разходи са значителни. С по-малко метални отпадъци се подобрява и устойчивостта.
8. По-голяма гъвкавост на дизайна
Успешно са внедрени сложни инженерни проекти. Намаляването на теглото е постигнато чрез използване на материал само там, където е необходимо. Интегрирането на частите елиминира необходимостта от заварени сглобки. Тъй като частите се отливат като едно цяло, а не се сглобяват от множество компоненти, производителността на продукта е подобрена. Свободата на проектиране, предлагана от леенето по инвестиционни модели, е най-голямото му предимство.
Ограничения на леенето по инвестиционни модели
Всеки производствен процес включва компромиси. Леенето по инвестиционни модели не е изключение. Неговите предимства са реални, но също така и ограниченията му. Пренебрегването на тези ограничения може да доведе до лош дизайн на детайлите и неочаквани разходи.
1. По-високи разходи за инструменти
Щанцовите форми за шприцване на восък са скъпи за машинна обработка. Производството на инструменти изисква прецизност и време. Първоначалната инвестиция е значителна. Възвръщаемостта на разходите изисква достатъчен обем производство. За части с малък обем, цената на инструментална екипировка на детайл може да бъде непосилна.
2. По-дълъг производствен цикъл
Всеки етап добавя време към процеса. Изработването на матриците отнема няколко дни; слоевете трябва да се оставят да изсъхнат между нанасянията; депарафинизацията отнема няколко часа; а изпичането на матрицата изисква прецизна крива на нагряване. След това следва леене и довършителни работи. Леенето по инвестиционни модели може да произведе части за секунди. Леенето по метода на изгубен восък, от друга страна, отнема дни или седмици. Времето за изпълнение е много по-дълго.
3. Ограничения на размера
Восъчните модели са крехки. Големите модели се деформират под собственото си тегло. Керамичните черупки стават тежки и трудни за работа. Големите отливки са непрактични. Практическото ограничение на размера е около 300 мм в диаметър. По-големите части изискват леене в пясъчни форми или други процеси.
4. Чупливост на восъчните шарки
Восъкът се огъва. Восъкът се чупи. Восъкът се деформира при температурни промени. Съхранението изисква контролирани условия. Транспортирането изисква внимателно опаковане. Предпазните мерки за работа са задължителни. Повреден восъчен модел води до дефектна отливка.
5. Чувствителност на керамичната обвивка
Напукване на обвивката се получава по време на нагряване или охлаждане. Влагата влияе върху керамичната връзка. Термичният шок причинява разслояване. Качеството на матрицата зависи от уменията на оператора и контрола на околната среда. Дефектите на обвивката се пренасят директно върху металната част.
6. По-висока цена за прости части
За прости геометрии, леенето по инвестиционни модели е прекалено. Леенето в пясъчни форми е по-евтино. Машинната обработка от прътов материал е по-бърза. Коването произвежда по-здрави части. Щамповането е по-икономично при големи обеми. Леенето по инвестиционни модели не е икономично за части, които могат да бъдат произведени по по-прости методи.
7. По-бавен темп на производство
Необходими са множество етапи. Включени са ръчни операции. Изграждането на корпуси не е напълно автоматизирано. Производственият график е сложен. Леенето под налягане произвежда хиляди части на ден. Леенето по инвестиционни модели произвежда най-много стотици. Изискванията за обем трябва да бъдат реалистични.
8. Потенциални дефекти при отливане
Газовата порьозност се образува, когато разтворените газове излизат по време на втвърдяване. Свиването създава кухини в дебели участъци. Студените затваряния се получават, когато металните потоци не успеят да се слеят. Неправилното протичане е резултат от недостатъчен поток на метала. Керамичните включвания идват от фрагменти от черупки. Горещи разкъсвания се образуват по време на свиване при втвърдяване.
Всеки дефект има причина. Всяка причина има превенция. Правилният контрол на процеса намалява дефектите. Но леенето по инвестиционни модели не е без дефекти. Процесът изисква умения, дисциплина и контрол на качеството на всеки етап.
Инвестиционен кастинг в сравнение с други процеси на леене
Леене по инвестиционни проекти срещу Пясъчно отливане
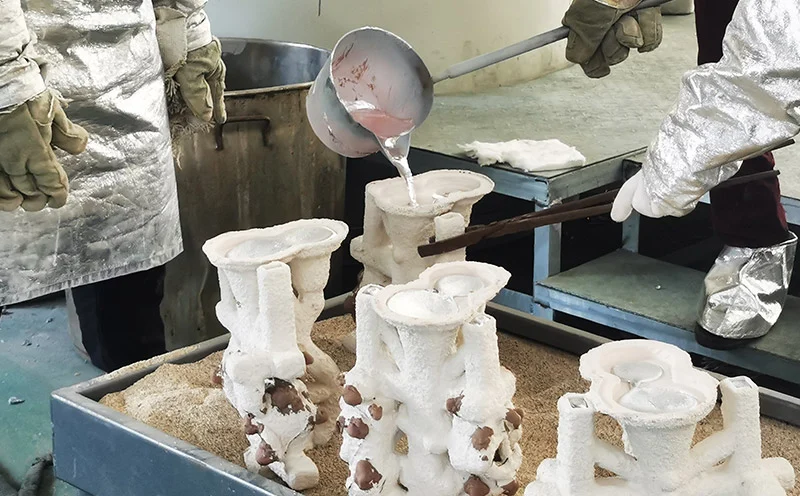
| фактор | Инвестиционен кастинг | Пясъчно отливане |
| Точност | Стегнато (типично ±0.1 мм) | Разхлабен (типично ±1.0 мм) |
| Повърхностно покритие | Гладка (3.2 µm Ra) | Грубо (12.5 µm Ra) |
| цена | По-висока на част при нисък обем; по-ниска при висок обем | По-ниска цена на детайл; по-добра за големи детайли |
| Размер на частта | Ограничено (~300 мм макс.) | Неограничен (части в метър) |
| Сложност | Висока (тънки стени, вътрешни проходи) | Ниска до умерена |
Леенето по инвестиционни модели печели по отношение на точност и завършеност. Леенето в пясъчни форми печели по отношение на размер и първоначална цена. Изборът зависи от изискванията за детайла.
Леене по инвестиционни проекти срещу Леене под налягане
| фактор | Инвестиционен кастинг | Леене под налягане |
| Скорост на производство | Бавно (дни на партида) | Бързо (секунди на кадър) |
| Инструментална | Восъчни матрици, керамични черупки | Щанци от твърда стомана |
| материали | Широка гама (черни метали, цветни метали, високотемпературни сплави) | Ограничено до цветни метали (алуминий, цинк, магнезий) |
| Прецизност | Много високо | Високо |
| Приложения | Критични компоненти, нисък до среден обем | Части за потребители с голям обем |
Леенето под налягане е по-бързо. Леенето под налягане може да обработва повече материали и по-сложни геометрии. Точката на пресичане зависи от обема на производството и изискванията за материали.
Леене по инвестиционни методи срещу машинна обработка
| фактор | Инвестиционен кастинг | Машинни |
| Материални отпадъци | Ниска (почти мрежова форма) | Високо (генериране на чипове) |
| Сложност | Високо (вътрешни елементи са отлети) | Ограничен (ограничения за достъп до инструменти) |
| цена | По-ниско при висока сила на звука | По-ниско при ниска сила на звука |
| Прецизност | Добро, но може да изисква довършителна обработка | отличен |
| Обем на производство | Подходящ за производствени цикли | Подходящ за прототипи и малки партиди |
Леенето по инвестиционни модели използва материала ефективно. Машинната обработка премахва материал, който вече е платен. За скъпи сплави, леенето спестява значителни разходи. За прости части с тесни допуски, машинната обработка остава по-добрият избор. Двата процеса се допълват, а не се конкурират. Много инвестиционни отливки се подлагат на финална обработка, за да се постигнат критични размери. Комбинацията предлага най-доброто от двата подхода.
Индустрии, които се възползват от леенето по инвестиционни модели
Леенето по инвестиционни модели обслужва индустрии със строги изисквания за точност, целостност на материала и сложни геометрии. Всяка индустрия има свои собствени причини за избора на този процес.
космически
Лопатки на турбокомпресора, структурни компоненти на корпуса на самолета и компоненти на горивната система. Тези компоненти трябва да издържат на екстремни температури и циклични натоварвания. Леенето по инвестиционни модели позволява производството на вътрешни охлаждащи канали и тънкостенни структури, които не могат да бъдат постигнати чрез машинна обработка. Стандартните материали са никелови суперсплави и титан. Повредите са абсолютно нетолерантни.
Автомобилни новини
Колела на турбокомпресора. Изпускателни колектори. Компоненти за впръскване на гориво. Намаляването на теглото и устойчивостта на топлина са определящи за избора. Леенето по инвестиционни модели осигурява почти точни форми, които изискват минимална машинна обработка. Обемите на производство са от умерени до високи. Процесът се конкурира с коването и леенето под налягане за специфични приложения.
медицински
Хирургически инструменти. Ортопедични импланти. Зъбни протези. Биосъвместимостта и устойчивостта на корозия са задължителни. Неръждаемите стомани, кобалтово-хромовите сплави и титанът се отливат с строги допуски. Повърхностното покритие трябва да е гладко, за да се предотврати бактериалното прилепване. Леенето по инвестиционни модели отговаря на тези изисквания без прекомерна последваща обработка.
Нефт и газ
Корпуси на клапани. Корпуси на помпи. Компоненти на сондажни инструменти. Тези части са изложени на високо налягане, корозивни флуиди и абразивна среда. Изборът на материали е от решаващо значение. Често срещани са дуплексните неръждаеми стомани и никеловите сплави. Леенето по инвестиционни модели създава сложните вътрешни канали за потока, които тези компоненти изискват.

Промишлено оборудване
Заготовки за зъбни колела. Лостови рамена. Скоби. Селскостопанска техника. Строително оборудване. Консолидирането на частите е основно предимство. Множество компоненти се отливат като едно цяло. Сглобяването е опростено. Теглото е намалено. Надеждността се подобрява.
морски
Витла. Работни колела на помпи. Компоненти на системи за морска вода. Устойчивостта на корозия в солена вода е от съществено значение. Бронзът, алуминиевият бронз и дуплексните неръждаеми стомани се отливат във форма. Леенето по инвестиционни модели осигурява гладка повърхност, която намалява съпротивлението и подобрява ефективността.
Хранително-вкусова промишленост
Вентили. Фитинги. Компоненти на помпите. Санитарният дизайн изисква гладки повърхности и устойчивост на корозия. Неръждаемата стомана е предпочитаният материал. Леенето по инвестиционни модели произвежда части без пукнатини или остри ъгли, където могат да се скрият бактерии. Повърхностното покритие отговаря на изискванията на FDA без допълнително полиране.
Защита
Компоненти за огнестрелни оръжия. Части за аерокосмическата индустрия. Компоненти за превозни средства. Военните спецификации изискват висока надеждност. Целостта на материала е от решаващо значение. Леенето по инвестиционни модели осигурява повторяемост и контрол на качеството, които отбранителните програми изискват.
Производство на електроенергия
Лопатки на турбини. Компоненти на газови турбини. Части за парни турбини. Необходими са високотемпературни сплави. Леенето по инвестиционни модели произвежда формите на аеродинамичните профили и геометриите на вътрешното охлаждане, които позволяват повишаване на ефективността. Процесът е незаменим за съвременното производство на енергия.
Основните причини за избор на леене под налягане варират в различните индустрии. Аерокосмическият сектор изисква сложни охлаждащи канали; медицинската област изисква биосъвместимост и повърхностна обработка; автомобилната индустрия изисква намаляване на теглото; а нефтеният и газовият сектор изисква устойчивост на корозия. Общото между тези индустрии е, че производителността, предлагана от този процес, е несравнима с други процеси.
Кога трябва да изберете леене под налягане?
Дали да се използва леене под налягане зависи до голяма степен от няколко практически съображения. Ако отговорът на повечето от тези въпроси е „да“, тогава този процес вероятно е много подходящ.
Комплексни геометрии
Трудна или невъзможна ли е формата на детайла да се постигне чрез машинна обработка? Има ли вътрешни проходи, тънки стени или сложни извивки? В сравнение с всеки друг метод на леене, леенето по инвестиционни модели е по-подходящо за справяне с тези характеристики.
Изисквания за точност
Изисква ли детайлът строг контрол на размерите? Повърхностната обработка от решаващо значение ли е за функцията или външния вид? Този процес произвежда отливки с почти чиста форма, като по този начин намалява или елиминира вторичната машинна обработка.
Скъпи материали
Използва ли се в детайла титан, суперсплави на никелова основа или други скъпи сплави? Леенето по инвестиционни модели минимизира разхищението на материал. Не се образуват стружки и следователно бракът се намалява. Получените икономии на разходи са достатъчни, за да компенсират разходите за матрица.
Средни до високи обеми на производство
Произвеждате ли стотици или хиляди части годишно? Разходите за матрици се разпределят върху целия производствен цикъл. С намаляването на цената на детайл, този процес става рентабилен.
Намалени стъпки за сглобяване
Могат ли множество компоненти да бъдат интегрирани в една отливка? Леенето по инвестиционни модели елиминира заварените сглобки и елиминира нуждата от крепежни елементи, като по този начин намалява времето за сглобяване и подобрява надеждността.
Висококачествено покритие на повърхността
Изисква ли детайлът гладка повърхност, за да функционира правилно, или отговаря ли на регулаторните стандарти? Керамичните корпуси могат да се отличават с фини детайли и чиста повърхност, което минимизира необходимостта от полиране и шлайфане.
Кога леенето по инвестиционни проекти не е най-добрият избор?
Този процес не е подходящ за всички ситуации. В някои случаи е необходим различен подход.
Изключително големи части
Части с диаметър или дължина над 300 милиметра не са подходящи за този процес. Восъчният модел ще се деформира, а керамичната обвивка ще стане обемиста и крехка. Леенето в пясъчни форми може да обработва големи части на по-ниска цена.
Малки партиди и прости части
Простите скоби или плоски плочи не изискват леене по инвестиционни модели. Машинната обработка от прътов материал е по-бърза, а леенето в пясъчни форми е по-евтино. Коването може да осигури по-добри механични свойства. При производство на малки партиди, разходите за форми, свързани с леенето по инвестиционни модели, не могат да бъдат възстановени.
Много мащабно производство
Леенето под налягане може да произведе части за секунди, докато леенето чрез инвестиционни методи отнема минути или часове. За годишни обеми на производство над 100 000 бройки, леенето под налягане или щамповането е по-икономично. Разликата във времето на цикъла е решаващият фактор.
Компоненти, по-подходящи за коване или машинна обработка
Високоякостните структурни компоненти обикновено се произвеждат чрез коване. Те предлагат превъзходна зърнеста структура и по-дълъг живот на умора. Простите цилиндрични или призматични части са по-рентабилни за производство чрез машинна обработка. Леенето по метода на изгубен восък не е идеалният процес за всички приложения.
Този процес е специализиран и е отличен в специфични области. Когато приложенията попадат извън този обхват, други методи са по-подходящи. Процесът трябва да се избира въз основа на характеристиките на детайла, а не обратното.
Защо да изберете NOBLE за леене по инвестиционни модели и Прецизно производство?
Правилният процес е от значение. Правилният партньор е също толкова важен. NOBLE предлага повече от производство. Ние доставяме инженерни и производствени решения от концепцията до крайния продукт.
Комплексни производствени услуги
NOBLE се занимава с обработка на метал и пластмаси. Широки възможности. Разнообразни индустрии. Единичен прототип или производство в големи количества - инженерните и производствените екипи работят в тясно сътрудничество с клиентите през всеки етап от проекта.
От проектирането до монтажа
Производството е само част от историята. NOBLE предоставя цялостни решения. Ние си сътрудничим от най-ранния етап на проектиране. Техническите препоръки подобряват производствените възможности, намаляват производствените разходи и подобряват производителността на продукта.
Нашият интегриран работен процес обхваща:
- Поддръжка на продуктовия дизайн
- Инженерен преглед
- Избор на материал
- Производство на прототипи
- Масова продукция
- Повърхностна обработка
- Монтаж
- Окончателна проверка
- Опаковане и доставка
Този подход „на едно гише“ рационализира разработката. Поддържа се постоянно качество през целия процес. Без прекъсвания при предаване на отговорности. Без обвиняване.
Качество, на което можете да се доверите
Качеството е основата на всеки проект. NOBLE работи по международно признати системи за управление на качеството.
Нашите сертификати включват:
- ISO 9001: 2015 – Система за управление на качеството
- ISO 13485: 2016 – Система за управление на качеството на медицинските изделия
Тези сертификати демонстрират нашия ангажимент към качеството, контрола на процесите, проследимостта и удовлетвореността на клиентите в широк спектър от индустрии.
Често задавани въпроси
Кои са основните предимства на леенето чрез инвестиции?
Висока точност на размерите, отлично покритие на повърхността, възможност за производство на сложни геометрии, широк избор на материали и минимални отпадъци от материал.
Какви са недостатъците на леенето по инвестиционни проекти?
Висока цена на инструменталната екипировка, по-дълги срокове за изпълнение, ограничения в размерите и по-ниски производствени темпове в сравнение с леенето под налягане.
Защо леенето по инвестиционни проекти е по-скъпо?
Изработката на восъчни модели и изграждането на керамична обвивка са трудоемки и отнемат време. Процесът изисква множество етапи и квалифицирани оператори, което води до по-високи разходи за детайл при ниски обеми.
Какви метали могат да се използват при леене по инвестиционни проекти?
Въглеродни стомани, неръждаеми стомани, инструментални стомани, алуминиеви сплави, месинг, бронз, титанови сплави, суперсплави на никелова основа и сплави на кобалтова основа.
Подходящо ли е леенето по инвестиционни схеми за масово производство?
Да, за умерени до големи обеми, където разходите за инструментална екипировка се амортизират за големи производствени партиди. За изключително големи обеми, леенето под налягане може да бъде по-бързо и по-евтино.
Колко точно е леенето по инвестиционни проекти?
Типичните допустими отклонения са от ±0.1 мм до ±0.2 мм, в зависимост от размера и геометрията на детайла. Някои характеристики могат да поддържат по-строги допустими отклонения с контрол на процеса.
В кои индустрии обикновено се използва леене по инвестиционни модели?
Аерокосмическа, автомобилна, медицинска, нефтена и газова промишленост, промишлено оборудване, морско дело, преработка на храни, отбрана и производство на електроенергия.
Каква е разликата между леене по инвестиционни модели и леене в пясъчни форми?
Леенето по инвестиционни модели предлага по-строги допуски, по-гладка повърхностна обработка и възможност за производство на сложни вътрешни елементи. Леенето в пясъчни форми е подходящо за по-големи части и има по-ниски разходи за инструменти, но води до по-грапави повърхности и по-хлабави допуски.
Може ли леенето по инвестиционни модели да произвежда тънкостенни части?
Да. Дебелини на стените до 1 мм са постижими. Процесът на керамична обвивка и восъчен модел позволява тънки сечения без деформация.







