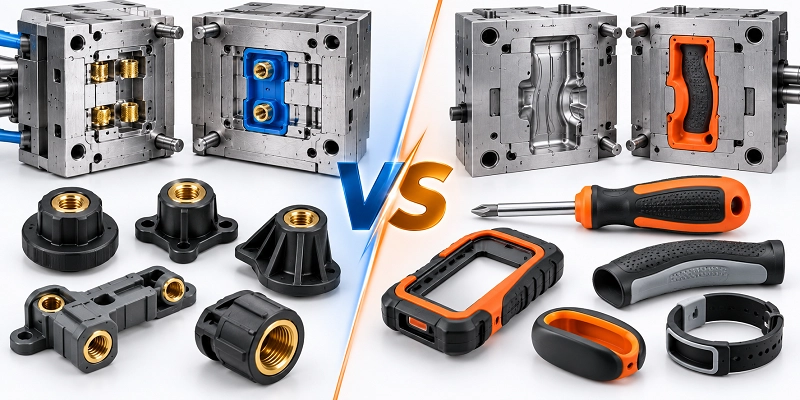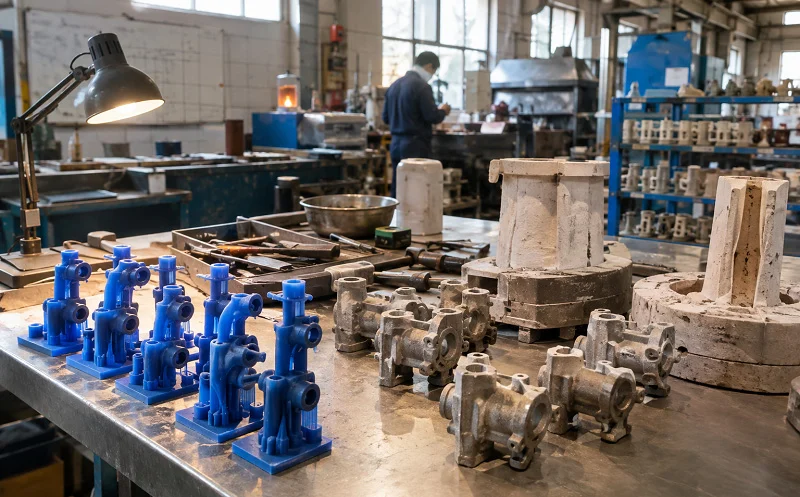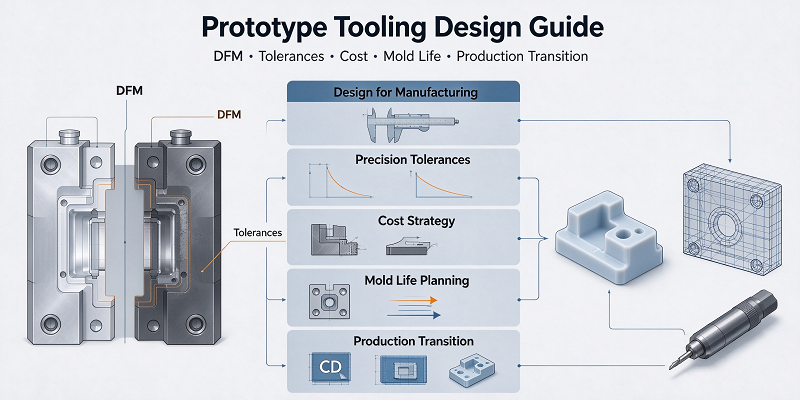
Прототипните форми служат като ключов мост между разработването на продукта и пълномащабното производство.
Те позволяват на инженерите да тестват производителността на продукта, преди да произвеждат представителни части, да идентифицират проблеми с дизайна и да проверят осъществимостта на производството, преди да инвестират в скъпи производствени инструменти.
Дизайнът на инструмента, необходим за прототипните инструменти, пряко влияе върху фактори като качество на детайлите, точност на размерите и производствени разходи.
Лошо проектираните инструменти за създаване на прототипи могат да причинят проблеми като трудно демонтиране, непоследователни размери и преливане.
Правилно проектираният прототип на инструмент трябва да отчита производствените изисквания, като геометрията на детайла, материала на инструмента, количеството на производството и толеранса.
Това ръководство обяснява ключовите съображения за проектиране на прототипи на матрици и демонстрира как производителите могат да балансират разходите, скоростта, прецизността, живота на матрицата и мащабируемостта на производството.
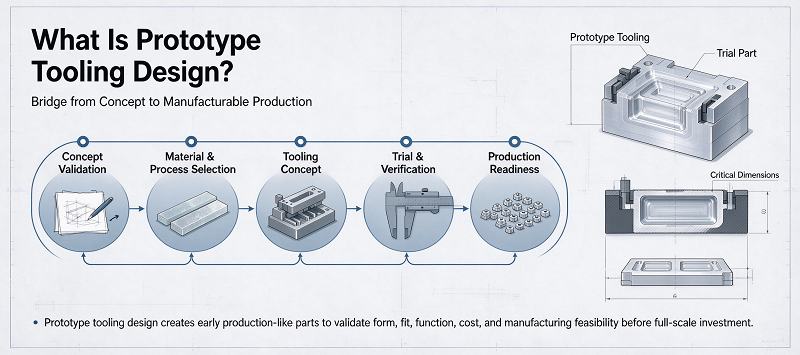
Какво е Инструментална екипировка за прототип Дизайн?
Проектирането на прототипни форми е инженерният процес на разработване на форми, щанци, вложки, шаблони и други инструменти за производство на прототипи или малки партиди производствени части.
Прототипните инструменти се фокусират върху по-кратки срокове за доставка, по-ниски първоначални инвестиции, по-лесна модификация и достатъчна издръжливост за тестване или ограничено производство. Следователно, прототипният инструмент се фокусира върху гъвкавостта.
Например, прототип на шприцформа може да използва алуминий вместо закалена инструментална стомана.
Сложните автоматични плъзгащи се лопатки могат да бъдат заменени с ръчно вмъкване. Системата за охлаждане може да бъде опростена, а стандартната основа на матрицата може да замени напълно персонализираната структура. Тези методи могат да намалят цената на матриците и времето за производство.
Въпреки това, опростените инструменти все още трябва да следват основните инженерни принципи. Ъгълът на чертежа, дебелината на стената, степента на свиване, позицията на затвора, позицията на ежектора, изискванията към повърхността, линията на разделяне на матрицата и толерансът на размерите ще повлияят на крайния прототип. Следователно, подходящият дизайн зависи от предназначението на прототипа.
Формата, използвана за производството на 20 визуални мостри, и прототипният инструмент за производството на 5,000 функционални компонента изискват много различни дизайнерски стратегии.
Преди да започне проектирането на матрицата, инженерите трябва да определят очакваното количество продукция, материала на прототипа, функционалните изисквания, допустимите отклонения в размерите, изискванията за външен вид, очаквания живот на инструмента, необходимото време за доставка, бъдещите производствени процеси и очакваните промени в дизайна. Ранното определяне на тези изисквания може да помогне на производителите да избегнат прекомерно проектиране, като същевременно гарантира, че прототипните инструменти ще дадат значими инженерни резултати.
Ключови съображения при проектирането на прототипи на инструменти
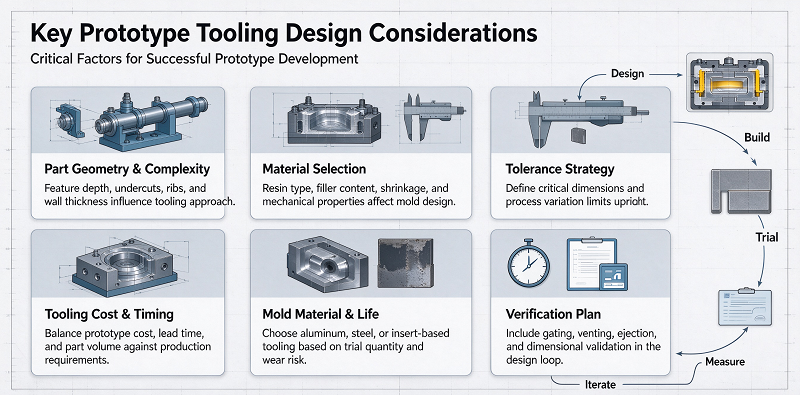
Проектирането на прототип на матрица включва няколко инженерни решения, които пряко влияят върху разходите, качеството и ефективността на производството.
Геометрията на детайла, материалът на матрицата и структурата на матрицата са трите най-важни фактора.
Геометрия на детайлите и технологичност
Геометрията на частите оказва значително влияние върху сложността на прототипа на матрицата.
Простите компоненти с директна посока на отваряне на матрицата обикновено се произвеждат по-бързо и на по-ниска цена.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Някои характеристики могат да бъдат опростени, без да се засяга функционалното тестване. Ъгълът на разтягане е особено важен при формовани компоненти.
Ако няма достатъчна вентилация по време на процеса на инжектиране, оформените части могат да залепнат за кухината или сърцевината.
Това може да доведе до драскотини, деформации, проблеми с размерите или повреди от мухъл. Дебелината на стената също трябва да се вземе предвид.
Големите вариации в дебелината на стените могат да доведат до неравномерно охлаждане, свиване, следи от слягане, деформация и вътрешно напрежение. Когато е възможно, инженерите трябва да поддържат относително еднаква дебелина на стените.
Избор на подходящ материал за инструменти за прототипи
Материалът на прототипа на матрицата влияе върху скоростта на обработка, цената на матрицата, размерната стабилност, повърхностното покритие, топлопреминаването и живота на матрицата.
Алуминият е един от най-често използваните материали за изработка на прототипи.
Отличната му обработваемост позволява на производителите да произвеждат кухини за форми по-бързо от много инструментални стомани.
Алуминият също така предлага добра топлопроводимост, което може да помогне за подобряване на охлаждащите характеристики при шприцване.
Поради тези причини, алуминиевите форми обикновено са подходящи за: шприцване с малък обем, инженерна проверка, разработване на продукти, производство на мостове, проверка на дизайна, кратки производствени цикли.
Алуминият обаче е по-мек от традиционната стомана за щанци.
При производството на смилащи материали, като например пластмаси, напълнени със стъкло, или когато е необходимо мащабно производство, той може да се износи по-бързо.
Предварително закалените стомани като P20 предлагат по-голяма износоустойчивост и издръжливост. Те обикновено се използват, когато прототипните инструменти трябва да поддържат по-големи количества, да изискват по-високо качество на материали, да имат по-високо налягане на формоване или да имат по-дълги производствени цикли.
Структура на матрицата, врати, охлаждане и изхвърляне
Структурата на прототипната матрица трябва да бъде възможно най-проста, като същевременно е възможно да се произвеждат надеждни части.
Еднокухинните форми обикновено се използват за прототипи, защото изискват по-малко обработка, по-лесни са за модифициране и намаляват първоначалната цена на формата.
Когато обемът на производството се увеличи, многокухинните форми могат да станат привлекателни, но те изискват по-голям контрол върху баланса на кухините, дизайна на канала, поведението при пълнене и размерната консистенция.
Дизайнът на портата е друг важен фактор.
Положението на портата влияе върху начина, по който разтопеният материал навлиза и запълва кухината на формата.
Неправилното положение на затвора може да доведе до заваръчни линии, въздушни капани, прекомерно налягане, непълно пълнене, следи от потока или проблеми с външния вид.
Охлаждащата система също може да повлияе на качеството на прототипа.
Въпреки че прототипните форми понякога използват опростени охлаждащи канали, недостатъчното охлаждане може да причини неравномерно свиване, дълги цикли, деформация и промени в размерите.
Системата за изхвърляне също трябва да бъде внимателно планирана.
Горният щифт трябва да бъде поставен в достатъчно твърда зона, за да издържи на силата от него, без да причинява видими следи или деформации.
Вземането предвид на затвора, охлаждането, структурата на матрицата и изхвърлянето може да помогне на производителите да опростят прототипа на матрицата, без да жертват качеството на основните части.
Как DFM подобрява производителността на инструментите за прототипи
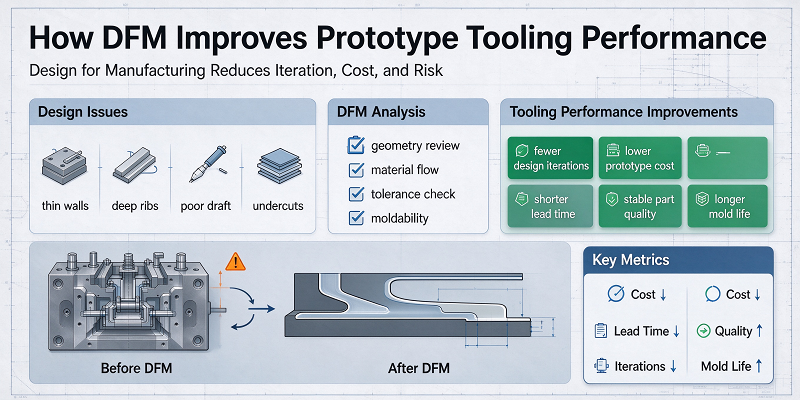
Проектирането на технологичност играе решаваща роля в разработването на прототипи на форми.
DFM оценява дали даден компонент може да бъде ефективно произведен с помощта на избраните инструменти и производствени процеси.
Целта е да се идентифицират потенциални производствени проблеми преди производството на инструментална екипировка.
За прототипи чрез шприцване, DFM прегледите обикновено оценяват: дебелината на стената, позицията на ежекторния щифт, свиването на материала, повърхностната обработка, потока във формата, критичните размери. CAD моделът може да изглежда правилен, но действително формованата част може да се окаже трудна за изваждане.
Увеличаването на подходящото количество за чертеж на етапа на DFM може да елиминира проблемите преди обработката на матрицата.
Дълбоките кухини може да изискват по-дълги режещи инструменти, което може да доведе до повишена вибрация, намалена скорост на рязане и удължено време за обработка.
Много малък радиус на вътрешния ъгъл изисква по-малки инструменти, което също ще увеличи времето за производство.
В много случаи, малки промени в дизайна могат да опростят CNC обработката, без да повлияят на функционалността на частите.
Изискванията за толеранс също трябва да бъдат оценени по време на DFM. Не всяка характеристика на матрицата изисква едно и също ниво на прецизност.
Уплътнителната повърхност, референтният номер на сглобката, оптичната монтажна повърхност или позицията на лагера може да изискват строг контрол на размерите. Нефункционалните външни повърхности не могат. Прилагането на строги толеранси само към функционалните характеристики помага за намаляване на разходите за обработка и проверка. Следователно, DFM (Designed Facelift Missing - измерване на допустимите отклонения) трябва да започне преди производството на прототипа на матрицата.
Как да контролираме допустимите отклонения и точността на инструментите за прототипиране
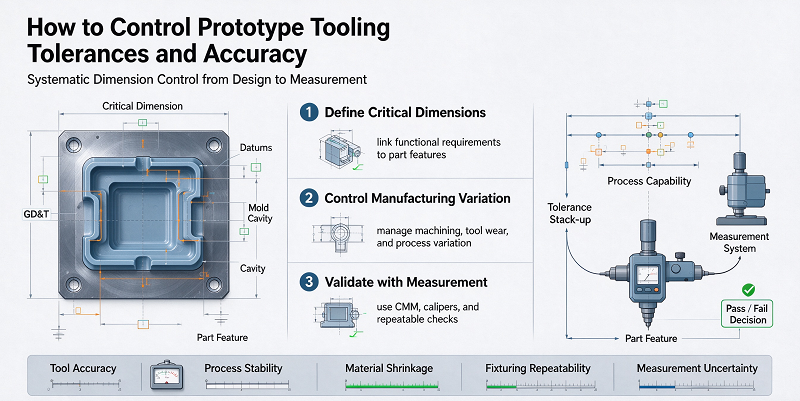
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Някои инструменти, особено алуминий и обработваема стомана, обикновено са по-лесни за модифициране от напълно закалените производствени инструменти. Толерансът на инструменталната екипировка също трябва да се разграничава от този на формованите части. Поради въвеждането на допълнителни производствени промени по време на процеса на формоване, кухината на формата обикновено изисква по-висока прецизност от готовия формован компонент.
Контролът на температурата също влияе върху точността на размерите. Материалът на формата се разширява с повишаване на температурата и неравномерните температури на формата могат да причинят неравномерни свивания в различните области на детайла. Следователно, стабилните условия на формоване и ефективното охлаждане пряко допринасят за размерната консистентност.
Инспекцията може да включва следното оборудване: шублери, микронни трикоординатни измервателни машини и уреди за измерване на грапавост на повърхността. След това данните от измерванията на прототипните части могат да бъдат използвани за оптимизиране на дизайна на продукта и бъдещите производствени инструменти.
Какви фактори влияят върху цената на инструментите за прототипи?
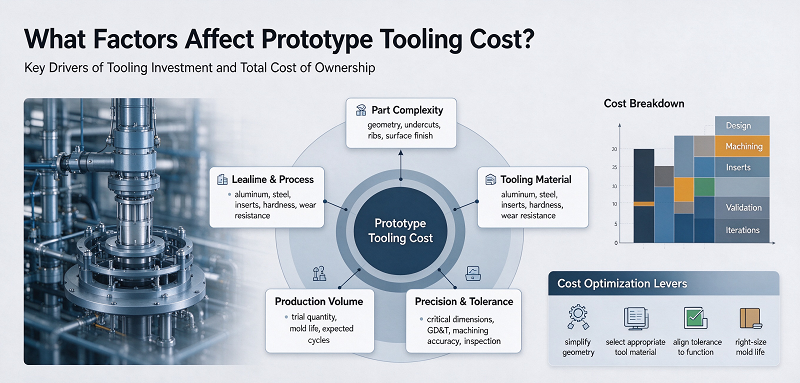
Цената на прототипните форми се влияе от различни инженерни и производствени фактори.
Размерът на инструмента е само част от изчислението.
Геометричната форма, материалът на матрицата, трудността при обработката, количеството на производството, толерансът, структурата на матрицата и изискванията за довършителни работи могат значително да променят крайната цена.
Сложност на инструментите и изисквания за обработка
Сложността на инструментите е един от най-големите фактори, влияещи върху разходите при създаването на прототипи.
A simple opening and closing mold may require basic CNC машинна обработка, standard pins, and traditional mold components.
По-сложните компоненти може да изискват: сменяеми вложки, ръчни вложки, електроерозионна обработка, множество CNC настройки, пробиване на дълбоки отвори, прецизно шлифоване и широка гама от аксесоари за матрици. Всяка допълнителна функция ще увеличи времето за инженеринг, обработка, сглобяване и тестване.
Дълбоките кухини също увеличават разходите за обработка, тъй като обикновено са необходими по-дълги инструменти. Дългите режещи инструменти обикновено изискват по-бавни условия на обработка, за да се намалят вибрациите. По-малкият вътрешен радиус може също да увеличи времето за обработка, тъй като по-малкият инструмент отстранява по-малко материал на проход. Следователно, опростяването на тези функции по време на DFM може да намали разходите за матрици и времето за доставка.
Материал за инструменти и количество продукция
Материалът на матрицата трябва да съответства на необходимото количество продукция.
Използването на закалена инструментална стомана с производствен клас, само няколко десетки прототипи могат да доведат до ненужни разходи.
В същото време, за хиляди абразивни части, използването на относително меки материали за формоване може да доведе до бързо износване и разходи за ремонт.
Алуминиевите форми обикновено предлагат добър баланс между скорост на обработка и издръжливост и се използват за производство на малки партиди.
Когато обемът на производството се увеличи, стоманените форми могат да станат по-икономични.
Следователно, решението трябва да вземе предвид общата цена на проекта, а не само първоначалната цена на матрицата.
Ако малко по-скъпата форма намали поддръжката, подобри консистенцията и може да отговори на всички необходими производствени количества, тя може да стане по-икономична.
Толеранси, обработка на повърхността и вторични операции
Размерните допуски имат значително влияние върху цената на прототипните форми. Стандартните допуски за обработка обикновено могат да бъдат ефективно постигнати.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Функционалният инженерен прототип може да изисква само стандартен процес на CNC обработка, за да бъде завършен.
Вторичните операции също увеличават общата стойност на проекта.
Те включват: вкарване на резба, монтаж, галванопластика, лазерно маркиране, монтаж, последваща машинна обработка и специална проверка. Практическа стратегия за контрол на разходите е да се използват само висококачествени покрития и строги допуски, когато се осигурява истинска функционална или естетическа стойност.
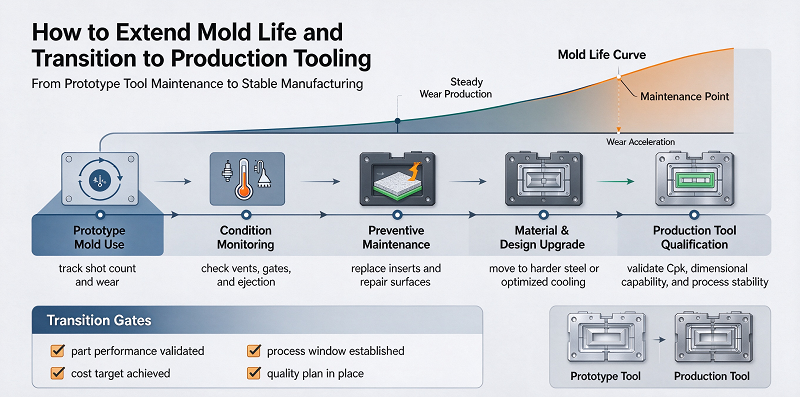
Как да удължите живота на матрицата и да преминете към производствена инструментална екипировка
Прототипните инструменти са проектирани за по-кратки производствени цикли, но издръжливостта остава важна.
Един подход е да се избере материалът за инструментите въз основа на очакваното износване.
За относително малки количества, алуминият може да предложи достатъчна издръжливост.
За по-големи количества или абразивни материали, предварително закалена стомана може да е по-подходяща.
Смесената конструкция на матрицата също може да бъде ефективна.
Например, основната матрица може да бъде изработена от алуминий, докато стоманени вложки се монтират в зони с високо износване, като например врати, плъзгащи се повърхности, резбовани елементи или тесни сърцевини.
Този метод може да увеличи живота на инструмента, без да е необходимо цялата матрица да бъде изработена от стомана.
Сменяемите плъгини са особено ценни в процеса на разработване на продукти.
Ако инженерите очакват определена функция да се промени след тестване, тогава тази област може да бъде проектирана като подвижна вложка.
Бъдещи модификации могат да се извършат чрез подмяна или обработка на вложки, вместо чрез възстановяване на цялата матрица.
Поддръжката на инструментите също може да повлияе на живота на прототипа на матрицата.
Инструментите трябва редовно да се проверяват за износване, корозия, повредени щифтове, запушени вентилационни отвори, замърсяване и повърхностни повреди.
Правилното съхранение е особено важно за стоманените форми, тъй като влагата може да причини корозия.
Параметрите на формоване също трябва да се поддържат в разумен диапазон.
Прекомерното налягане на инжектиране, силата на затягане или температурата на матрицата ще ускорят износването.
След като тестът на прототипа приключи, инженерният екип може да използва информацията, събрана по време на производствения процес на прототипа, за да проектира производствени инструменти.
Този преход не трябва просто да включва репликиране на прототипа на матрицата, използвайки по-здрави материали.
Създаването на прототип обикновено разкрива следната важна информация: размерна стабилност, свиване на материала, огъване, вдлъбване на заваръчната линия, производителност на изстрелване с взрив, поведение на охлаждане, време на цикъла. След функционално тестване, дизайнът на продукта също може да се промени.
Може да се наложи коригиране на дебелината на стената, промяна на характеристиките на сглобяването, подсилване на ребрата или някои допуски може да се окажат ненужни.
Тези промени трябва да бъдат завършени преди стартирането на производствените инструменти.
Продукцията може също да изисква различни структури на матрицата.
Прототипната матрица може да използва кухина, ръчни вложки, основно охлаждане и просто изхвърляне.
Производството на форми може да изисква множество кухини, автоматично плъзгане, усъвършенствани охлаждащи канали, горещи канали, сензори, автоматично изхвърляне и втвърдяване на материалите за форми.
Следователно, етапът на прототипиране предоставя ценни инженерни данни за разработване на по-надеждни производствени инструменти.
Защо да изберете NOBLE за вашия prototype tooling manufacturer
NOBLE е китайско-британско съвместно предприятие, наградено от правителството като „Национално високотехнологично предприятие“. Имаме две основни бизнес направления: „Интелигентно производство“ и „Продукти за грижа“. Бизнесът „Интелигентно производство“ е специализиран в предоставянето на услуги за поддръжка на проекти на клиентите, включително машинна обработка и производство на части.
Повече от 10 години професионален опит в производството и бързото прототипиране. Нашият ефикасен екип осигурява силна подкрепа за вашите нови проекти, за да реализира 100% вашите изисквания; Стандартизираното управление осигурява строг контрол на качеството на частите и продуктите; разумен работен процес води до по-ниски разходи при същото качество.
След години упорит труд и развитие, NOBLE постепенно се трансформира от предприятие за прецизна обработка и производство на части с цялостна индустриална верига, поддържаща сервизни възможности, в сервизно ориентирано предприятие, което предоставя пълна поддръжка за всички проекти на клиентите.
NOBLE е вашето надеждно решение за персонализирано производство на едно гише, от проектиране на прототип до производство, с обширни производствени ресурси, подходяща технология, рационализирани процеси, експертно ръководство и перфектен процес за проверка на качеството, за да превърнем вашите идеи в реалност.
NOBLE притежава следните квалификационни сертификати:
ISO 9001: 2015 – Надеждно управление на качеството за общо производство. Последователни процеси. Документиран контрол. Проследима инспекция.
ISO 13485: 2016 – По-строги стандарти за качество на частите за медицински изделия. Строго валидиране на процеса. Пълна проследимост. Изисква се за имплантируеми и хирургически части.
Заключение
Ако инструментът за създаване на прототип е проектиран правилно, той ще се превърне във важен инженерен инструмент за проверка на дизайна на продукта, производство на функционални компоненти, контрол на разходите за разработка и подготовка за мащабно производство.
Успешният дизайн на прототип на матрица изисква внимателно обмисляне на геометрията на детайла, материала на матрицата, DFM (Delivery Factor - гъвкаво изливане), толеранса, структурата на матрицата, охлаждането, изливането, изхвърлянето, повърхностната обработка, количеството на производството и очаквания експлоатационен живот на матрицата.
Опростяването на ненужните функции, изборът на правилните материали за формите, прилагането на допуски само там, където е необходимо, и използването на сменяеми остриета могат да намалят разходите, като същевременно поддържат надеждно качество на прототипа.
DFM is particularly important because it can prevent many tool problems before CNC машинна обработка or mold manufacturing begins.
Производството на прототипи може също да генерира ценни производствени данни.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Тази информация може да се използва за подобряване на дизайна на продукта и оптимизиране на крайната производствена матрица.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.