
Wat is 5-as bewerking?
Vyf-as-bewerking is 'n gevorderde CNC- bewerkingstegnologie wat twee roterende asse (tipies die A-, B- of C-asse) by die tradisionele drie lineêre asse (X, Y en Z) voeg om gesinchroniseerde bewegingsbeheer van die werkstuk in vyf vryheidsgrade te verkry. Hierdie multi-as-interpolasievermoë stel die masjiengereedskap in staat om komplekse onderdele vanuit enige hoek te bewerk sonder om weer vas te klem. Vyf-as-bewerking is veral geskik vir die produksie van onderdele met komplekse geboë oppervlaktes, hoekige gate of onreëlmatige strukture, wat multi-oppervlakbewerking in 'n enkele bewerking moontlik maak, wat presisie en doeltreffendheid aansienlik verbeter. In vergelyking met tradisionele drie-as-bewerking, laat vyf-as-tegnologie die gebruik van korter gereedskap toe, verminder vibrasie, verbeter snyparameters en bereik beter oppervlakkwaliteit. Hierdie tegnologie word wyd toegepas in nywerhede met hoë presisievereistes, soos lugvaart, mediese toestelle en motorgereedskap, en is een van die kerntegnologieë van moderne presisievervaardiging.
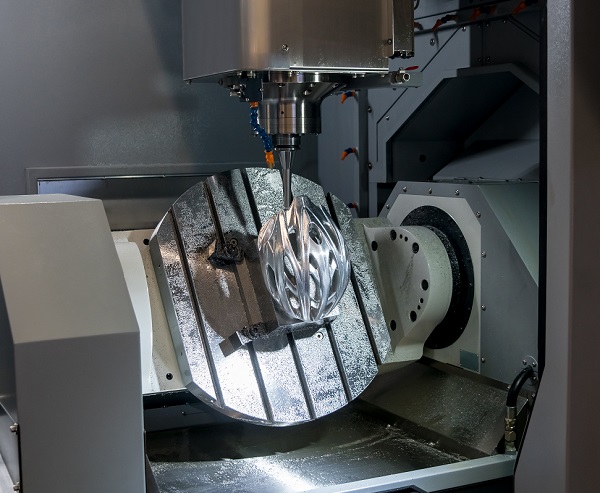
Voordele van 5-As CNC-bewerkingsdienste
1. Eenmalige vorming van komplekse onderdele
In vandag se presisievervaardigingsveld hervorm 5-as CNC-bewerkingsdienste bedryfstandaarde vir komplekse onderdeleverwerking met hul unieke tegniese voordele. Die mees revolusionêre voordeel is die vermoë om "komplekse onderdele in een slag te vorm", 'n deurbraaktegnologie wat tradisionele verwerkingsmodelle heeltemal verander het.
Tradisionele drie-as-bewerkingsmetodes vereis dikwels omslagtige veelvuldige klemprosesse wanneer daar met onderdele met komplekse geometriese vorms gewerk word. Neem die bewerking van vliegtuigenjinlemme as voorbeeld: die gebruik van 'n drie-as-masjiengereedskap kan 4-6 herposisionering- en klembewerkings vereis om alle bewerkingsoppervlakke te voltooi. Elke herklemming neem nie net 'n aansienlike hoeveelheid tyd in beslag nie (statisties gemiddeld 15-30 minute per klem), maar meer kritiek lei dit ook tot nuwe posisioneringsfoute (tipies 0.02-0.05 mm). Hierdie kumulatiewe fout kompromitteer direk die relatiewe posisionele akkuraatheid tussen verskillende bewerkte oppervlakke, wat die monteringskwaliteit en -prestasie ernstig beïnvloed.
5-as-bewerkingstegnologie bereik presiese posisionering van die werkstuk in vyf vryheidsgrade in die ruimte deur die gekoördineerde beweging van sy unieke A/B/C-rotasie-asse en X/Y/Z-lineêre asse. Dit beteken dat selfs onderdele met komplekse geboë oppervlaktes, skuins gate of onreëlmatige strukture volledig in 'n enkele opstelling bewerk kan word. As ons turbinebehuisingsbewerking as voorbeeld neem, kan vyf-as-tegnologie 'n proses vereenvoudig wat oorspronklik vyf opstellings in 'n enkele opstelling vereis het, wat die verwerkingstyd met meer as 40% verminder terwyl kritieke posisietoleransies van ±0.05 mm tot binne ±0.01 mm verbeter word.
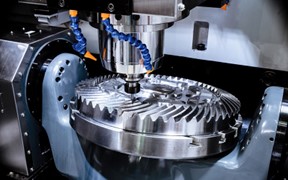
Die kwaliteitsverbeterings wat deur hierdie eenstap-bewerkingstegnologie teweeggebring word, is in verskeie dimensies duidelik: eerstens elimineer dit verwysingsomskakelingsfoute wat deur veelvuldige opstellings veroorsaak word, wat verseker dat alle bewerkingskenmerke op dieselfde oorspronklike verwysing gebaseer is; tweedens verminder dit die risiko van oppervlakkskrape wat deur herhaalde opstellings veroorsaak word; bowenal, deur gereedskappaaie te optimaliseer, kan meer redelike snyparameters bereik word, wat lei tot beter oppervlakintegriteit. Die verwerking van kunsmatige gewrigte in die mediese industrie is 'n tipiese voorbeeld. Vyf-as-bewerking verminder nie net die produksiesiklus met 60% nie, maar bereik ook 'n oppervlakruheid van Ra0.2μm, 'n spieëlagtige afwerking wat ten volle voldoen aan die biokompatibiliteitsvereistes vir inplantings.
Met die ontwikkeling van slim vervaardiging het moderne vyf-as-bewerkingsentrums geïntegreerde aanlyn meetkompensasiestelsels, wat intydse monitering van kritieke afmetings tydens bewerking en outomatiese regstelling van gereedskappaaie moontlik maak, wat eenmalige vormakkuraatheid na nuwe hoogtes stoot. Hierdie tegnologie is veral geskik vir onderdele met streng dimensionele en geometriese toleransievereistes, soos nuwe energiebatterybehuisings en optiese komponenthakies.

2. Verbetering van bewerkingsdoeltreffendheid
Eerstens, in terme van optimalisering van gereedskapgebruik, benut vyf-as-bewerking sy unieke ruimtelike posisioneringsvermoëns om die werkstukhoek intelligent aan te pas, wat verseker dat die gereedskap te alle tye in die optimale snyposisie bly. Hierdie tegnologiese kenmerk bring 'n revolusionêre verandering teweeg: korter, meer rigiede gereedskap kan tydens bewerking gebruik word. In vergelyking met tradisionele drie-as-bewerking, kan die gereedskaplengte in vyf-as-bewerking met gemiddeld 30-50% verminder word. Hierdie kort gereedskapstelsel bied beduidende tegniese voordele. – Vibrasie-amplitude word met meer as 60% verminder, en gereedskapdefleksie word met 45% verminder, wat snyparameters met 20-30% verhoog kan word, wat direk lei tot 'n beduidende verbetering in metaalverwyderingstempo. Byvoorbeeld, in die bewerking van lugvaartaluminiumlegeringonderdele, kan die metaalverwyderingstempo van vyf-as-bewerking 300-500 cm³/min bereik, wat 1.5-2 keer dié van drie-as-bewerking is.
Tweedens, in terme van prosestydbesparing, bereik vyf-as-bewerking verskeie doeltreffendheidsverbeterings. Deur die aantal werkstuk-herklembewerkings te verminder, kan enkelstuk-verwerkingstyd met 40-60% verminder word. As tipiese motorvormbewerking as voorbeeld geneem word, vereis tradisionele drie-as-bewerking 5-7 klembewerkings, wat ongeveer 8 uur neem; terwyl vyf-as-bewerking slegs 1-2 klembewerkings vereis, wat die tyd tot 3-4 uur verminder. Daarbenewens verminder geoptimaliseerde gereedskappaaie die ledige beweging met meer as 50%, wat die verhouding van effektiewe snytyd verhoog van die konvensionele 60% tot 85%.
Boonop bereik vyf-as-bewerking geïntegreerde optimalisering van produksieprosesse. Tradisionele verspreide multi-proses-bewerking word gekonsolideer in 'n deurlopende outomatiese proses, wat wagtyd tussen prosesse en logistieke omset verminder. Moderne vyf-as-bewerkingsentrums is toegerus met grootkapasiteit-gereedskaptydskrifte wat meer as 60 gereedskap hou en vinnige gereedskapwisselingstoestelle (gereedskapwisselingstyd van 1-2 sekondes), gekombineer met hoëdruk-verkoelingstelsels (druk tot 70-100 bar) en intelligente spaanverwyderingstelsels, wat deurlopende onbemande bewerking vir meer as 72 uur moontlik maak. Hierdie hoogs doeltreffende produksiemodel is veral geskik vir die bewerking van hoë-presisie-onderdele in groot volumes, soos mediese inplantings en presisie-ratte.
In 'n werklike produksiegeval het 'n sekere lugvaartstrukturele komponent 'n vermindering in enkelstukverwerkingstyd van 18 uur tot 7 uur behaal na die aanvaarding van vyf-as-bewerking, met gereedskapskoste wat met 40% gedaal het, terwyl die produkkoers van 92% tot 99.5% toegeneem het. Hierdie syfers demonstreer die uitstekende prestasie van 5-as-bewerking in die verbetering van produksiedoeltreffendheid. Met die vooruitgang van intelligente beheertegnologie, beskik die volgende generasie vyf-as-bewerkingsentrums ook oor aanpasbare snyoptimeringsfunksionaliteit, wat dinamiese parameteraanpassings gebaseer op werklike snytoestande moontlik maak om produksiedoeltreffendheidspotensiaal verder te ontsluit.
3. Uitsonderlike oppervlakkwaliteit
5-as-bewerkingstegnologie het nuwe bedryfstandaarde vir werkstukoppervlakkwaliteit gestel deur sy unieke bewegingsbeheervermoëns. Die kern van hierdie tegnologiese voordeel lê in die vermoë om gereedskappaaie intelligent te optimaliseer, wat verseker dat die snyproses altyd in optimale toestand is.
Wat die snyprosesbeheer betref, gebruik die vyf-as-bewerkingstelsel presiese bewegingsalgoritmes om 'n konstante optimale kontakhoek tussen die gereedskap en die werkstuk te handhaaf. Hierdie dinamiese aanpassingsvermoë lewer revolusionêre bewerkingsresultate: snykragfluktuasies word met meer as 50% verminder, en spaanderdiktevariasies word binne ±5% beheer. As ons byvoorbeeld titaniumlegering-lugvaartkomponentbewerking neem, is die snykragstabiliteit van vyf-as-bewerking drie keer hoër as dié van drie-as-bewerking, wat direk twee sleutelvoordele oplewer: die gereedskapleeftyd word met 40-60% verleng, en die oppervlakruheid word met 30-50% verbeter.
Wat oppervlakafwerking betref, toon vyf-as-bewerking ongeëwenaarde voordele. Deur konstante snytoestande en geoptimaliseerde gereedskapbane te handhaaf, kan 'n spieëlagtige afwerking met 'n oppervlakruheid van Ra0.4μm of minder bereik word. Sulke oppervlakkwaliteit is veral krities in hoë-end velde soos mediese toestelle en optiese komponente. Werklike toetsdata toon dat die oppervlakruheid van kunsmatige gewrigskogelkoppe wat deur vyf-as-bewerking vervaardig word, Ra 0.1–0.2 μm kan bereik, wat ten volle aan die inplantingsvereistes voldoen, terwyl die daaropvolgende poleertyd van 4 uur tot 30 minute verminder word.
Aansoeke van 5-As CNC-bewerking
1. Lug- en ruimtevaartbedryf
In die lugvaartvervaardigingssektor het 5-as CNC-bewerking 'n onontbeerlike kerntegnologie geword. Hierdie tegnologie voldoen perfek aan die lugvaartbedryf se eise vir die verwerking van komplekse strukture, ultra-hoë presisie en spesiale materiale. Groot monolitiese strukturele komponente van moderne vliegtuie, soos vlerkbalke en romprame, vereis presisie-freeswerk met behulp van vyf-as-bewerkingsentrums. Kritieke komponente van vliegtuigenjins is uitstekende voorbeelde van vyf-as-bewerkingstoepassings: turbinelemme moet bewerk word om presiese aërodinamiese oppervlaktes te produseer, kompressorskywe moet streng dinamiese balanseienskappe verseker, en verbrandingskamersamestellings vereis komplekse verkoelingskanaalstrukture. Hierdie komponente word tipies gemaak van moeilik-bewerkbare materiale soos titaniumlegerings en nikkel-gebaseerde hoëtemperatuurlegerings. Vyf-as-masjiengereedskap, met hul superieure rigiditeit en intelligente snybeheer, kan stabiele en doeltreffende bewerking van hierdie materiale bereik. Veral presisiekomponente in ruimtetuie, soos satellietmonterings en vuurpyl-enjinspuitstukke, vereis bewerkingsakkuraatheid op mikronvlak - 'n domein waar vyf-as-bewerking werklik uitblink.
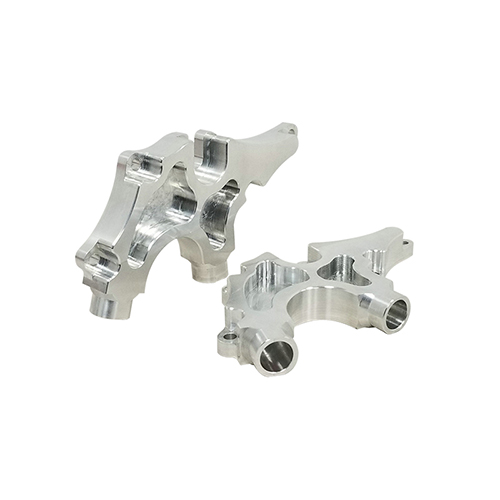
2. Vervaardiging van mediese toestelle
Die mediese bedryf is veral afhanklik van 5-as CNC-bewerking , hoofsaaklik as gevolg van die streng standaarde vir biokompatibiliteit en oppervlakkwaliteit wat vir mediese toestelle vereis word. Kunsmatige gewrigte (soos heupkoppies en knieprosteses) vereis komplekse anatomiese oppervlaktes wat perfek by menslike bene moet pas, en vyf-as-bewerking kan hierdie pasgemaakte ontwerpe presies repliseer. Tandimplantate met mikrodrade en interne verbindingsstrukture vereis sub-mikron oppervlakpresisie, en dit is presies waar vyf-as-masjiene uitblink. Moderne chirurgiese instrumente, veral minimaal indringende chirurgiese gereedskap, benodig vyf-as-tegnologie om hul ingewikkelde geboë strukture en skerp kante te bereik. Dit is opmerklik dat die mediese bedryf se spesiale vereistes ook insluit: die bewerkingsproses moet kruiskontaminasie vermy, en die oppervlak mag geen bewerkingsmerke of mikrokrake hê nie, wat dit noodsaaklik maak dat vyf-as-bewerkingsentrums toegerus moet wees met gespesialiseerde skoonmaakstelsels en prosesbeheerprogramme. Met die ontwikkeling van gepersonaliseerde medisyne demonstreer vyf-as-bewerking groter voordele in die produksie van kleinskaalse, pasgemaakte mediese produkte.
3. Motorbedryf
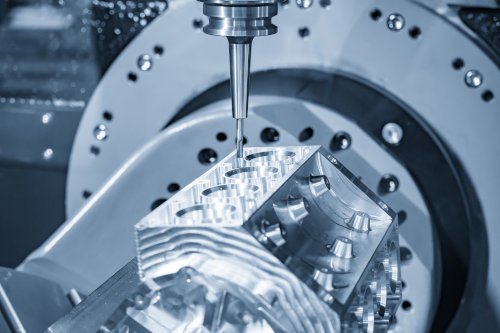
Die motorvervaardigingsbedryf ondergaan 'n tegnologiese revolusie, met 5-as CNC-bewerking wat 'n toenemend belangrike rol speel. In die tradisionele binnebrandenjinsektor word vyf-as-tegnologie gebruik om komplekse komponente van hoëprestasie-enjins te bewerkstellig: die krukasgate en nokasgate in die silinderblok vereis uiters hoë koaksialiteit, terwyl die turbinewiele van turboaanjaers presiese vloeistofdinamika-oppervlaktes vereis. In die vervaardiging van renmotors en konsepmotors maak vyf-as-bewerking die produksie van presisievorms vir koolstofveselkomponente en die geïntegreerde bewerking van liggewigmetaalstrukture moontlik. Met die vinnige ontwikkeling van elektriese voertuie ontstaan daar voortdurend nuwe toepassingsgebiede: die bewerking van groot dunwandige strukture vir batteryhuise vereis die stabiliteit van vyf-as-masjiene, verkoelingskanale in motorhuise vereis die buigsaamheid van vyf-as-tegnologie, en presisieratte in elektriese aandrywingstelsels noodsaak die ultra-presisie-bewerkingsvermoëns van vyf-as-stelsels. Opkomende komponente soos sensorhakies vir intelligente aandrywingstelsels en laserradarhuise stel ook hoër eise aan vyf-as-bewerking. Die massaproduksie-eienskappe van die motorbedryf dryf verder voortdurende innovasie in outomatisering en intelligensie vir 5-as-bewerking.
Faktore om te oorweeg wanneer u 'n 5-As CNC-bewerkingsentrum
1. Analise van Bewerkingsvereistes
Wanneer 'n vyf-as-bewerkingsentrum aangekoop word, is die eerste taak om 'n gedetailleerde analise van die bewerkingsvereistes uit te voer. Dit vereis oorweging van verskeie dimensies: eerstens, bepaal die materiaaleienskappe van die onderdele wat bewerk moet word, insluitend die metaaltipe (soos aluminiumlegering, titaniumlegering of hoëtemperatuurlegering), hardheidsbereik en spesiale bewerkingsvereistes (soos dunwandige onderdeelbewerking). Tweedens, beoordeel die fisiese afmetings van die onderdele, insluitend die maksimum buite-afmetings, gewig en die kleinste kenmerkafmetings wat bewerk moet word. Meer belangrik, definieer die bewerkingsakkuraatheidsvereistes duidelik, insluitend kritieke metrieke soos dimensionele toleransies, geometriese toleransies en oppervlakruheid. Byvoorbeeld, lugvaartstrukturele komponente vereis tipies posisioneringsakkuraatheid binne 0.01 mm, terwyl die vormbedryf groter klem op oppervlakkwaliteit kan plaas. Daarbenewens is die strukturele kompleksiteit van die onderdeel 'n kritieke oorweging, soos die teenwoordigheid van diep holtes, nou gleuwe of komplekse geboë oppervlaktes. Die keuse van toepaslike masjiengereedskap moet presies ooreenstem met hierdie vereistes, en vermy beide die vermorsing van hulpbronne wat veroorsaak word deur oorkapasiteitstoerusting en die kompromie van verwerkingskwaliteit as gevolg van onderpresterende toerusting.
2. Masjiengereedskap Akkuraatheidsgraad
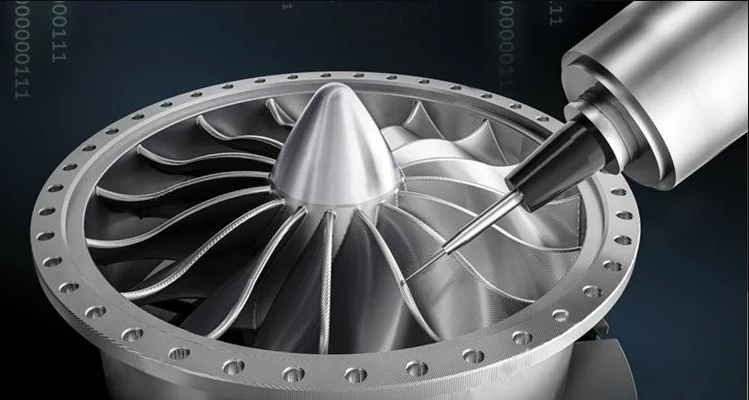
Die akkuraatheidsgraad van 'n vyf-as masjiengereedskap is 'n kernoorweging wanneer 'n masjien gekies word. Masjiengereedskap se akkuraatheid word hoofsaaklik gemeet deur die volgende sleutelparameters: posisioneringsakkuraatheid (tipies 0.005–0.015 mm), herhaalde posisioneringsakkuraatheid (tipies 0.003–0.008 mm), en kontoerbewerkingsakkuraatheid. Verskillende nywerhede het aansienlik verskillende presisievereistes: lugvaart- en presisie-mediese nywerhede vereis dikwels ultra-hoë presisiemodelle (posisioneringsakkuraatheid ≤ 0.005 mm), terwyl algemene meganiese vervaardiging slegs 'n presisie van 0.01–0.02 mm benodig. Dit is opmerklik dat masjiengereedskap se presisie nie net afhang van nominale parameters nie, maar ook van langtermynstabiliteit, insluitend temperatuurkompensasievermoë, vibrasieweerstand en presisie-retensie-siklus. Vir die verwerking van hoë-waarde-toegevoegde onderdele word dit aanbeveel om 'n masjiengereedskap met 'n presisiegraad een vlak hoër as die huidige vereistes te kies om ruimte te laat vir toekomstige ontwikkeling. Terselfdertyd moet die dinamiese presisieprestasie van die masjiengereedskap in ag geneem word, d.w.s. die trajek-presisie tydens hoëspoedverwerking, wat veral belangrik is vir komplekse oppervlakbewerking.
3. Spesifikasies van die draaitafel
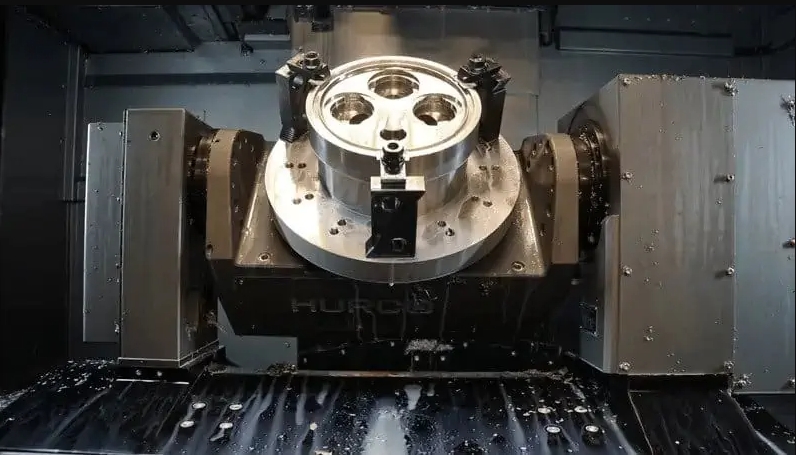
As 'n kernkomponent van 'n vyf-as masjiengereedskap, beïnvloed die werkverrigtingsparameters van die draaitafel direk die bewerkingsvermoëns. Wanneer die tafel geëvalueer word, is die eerste oorwegings groottespesifikasies en dravermoë: standaardmodelle het tipies 'n tafeldeursnee wat wissel van 400 tot 800 mm en dravermoëns van 500 tot 3 000 kg. Aangepaste tafels mag nodig wees vir grootonderdele-bewerking. Rotasiespoed-eienskappe is ewe krities: gewone bewerking kan met 200-500 rpm bevredig word, terwyl hoëspoed-freeswerk 'n tafel benodig wat 1000 rpm of hoër kan hanteer. Tafelpresisie-maatstawwe sluit in rotasie-akkuraatheid (tipies 0.005-0.01 mm) en kantel-akkuraatheid, wat die bewerkingskwaliteit direk tydens vyf-as-interpolasie beïnvloed. Vir swaar snytoepassings moet die tafel se rigiditeitsprestasie en wringkraguitsetvermoë ook geëvalueer word. Moderne hoë-end werkbanke beskik tipies oor direkte aandrywingstegnologie en hidrouliese klemstelsels, wat hulle in staat stel om gelyktydig aan beide hoëspoed- en hoë-rigiditeitsvereistes te voldoen. Wanneer 'n werkbank gekies word, word dit aanbeveel om 'n prestasiemarge van 20-30% te reserveer gebaseer op tipiese onderdeelverwerkingsvereistes om langtermyn betroubaarheid te verseker.
Of u nou pasgemaakte prototipes of massaproduksie benodig, NOBLE se 5-as CNC-bewerkingsentrums kan lewer. Deur saam te werk met NOBLE, 'n professionele vervaardiger van CNC-bewerkingsonderdele in China, kry u toegang tot tegniese kundigheid en koste-effektiwiteit.
5-As Bewerking van Gereelde Vrae
Hoe kies ek 'n betroubare vervaardiger van 5-as-bewerkingsonderdele?
Soek vervaardigers met gevorderde toerusting, ervare ingenieurs, streng gehaltebeheer en die vermoë om met verskillende materiale te werk.
Watter nywerhede trek die meeste voordeel uit 5-as CNC-bewerking?
Nywerhede soos lugvaart, motorvoertuie, mediese toerustingvervaardiging en vormvervaardiging trek voordeel uit die presisie en veelsydigheid van 5-as CNC-bewerking.







