
Inleiding
'n Onderdeel mag dalk perfek wees in terme van die afmetings op die afdruk, maar dit mag steeds nutteloos wees. Die verskil tussen sukses en mislukking gaan dikwels oor die oppervlakafwerking. As jy dit nie behoorlik afrond nie, kan 'n goeie onderdeel nutteloos wees.
Defekte kan jou op drie verskillende maniere duur te staan kom. Eerstens spandeer jy ekstra tyd aan sekondêre bewerkings soos skuur, poleer en herbewerking. Tweedens verloor jy geld as gevolg van skrootsyfers wanneer onderdele nie herwin kan word nie. Derdens kan 'n swak oppervlak groter probleme verberg. Dit skep swak punte waar krake begin. Onderdele faal vinniger.
Hierdie gids sal jou die mees algemene oppervlakdefekte wys. Jy sal leer wat hulle veroorsaak, hoe om hulle raak te sien, en, bowenal, hoe om hulle reg te stel. Die idee is redelik eenvoudig: minder vermorsing en meer betroubaarheid.
Wat is oppervlakdefekte in CNC Milling?
Om 'n oppervlakdefek reg te stel, is dit eers nodig om te verstaan waarna jy kyk. Twee belangrike terme is hier ter sprake.
Oppervlaktopografie is in wese die vorm van die oppervlak. Daar is hoogtepunte en laagtepunte. Tekstuur is wat jy kan sien en voel. Oppervlakintegriteit gaan dieper. Hier is die belangrike faktor die fisiese eienskappe, soos veranderinge in hardheid, mikroskeure en oorblywende spanning. 'n Onderdeel mag glad lyk, maar daar kan versteekte skade onder wees.
Oppervlakdefekte is in wese net afwykings. Die oppervlak is nie heeltemal reg vir die afdruk nie. Dit kan wees as gevolg van verkeerde geometrie, soos 'n groef, skeur of rif. Alternatiewelik kan daar 'n fisiese fout wees, soos brand, krake of puin wat in die onderdeel vassit. Hoe dit ook al sy, die onderdeel is beskadig.
Hoe identifiseer jy hulle? Daar is twee maniere om dit te doen. Die eerste stap is om visueel te kontroleer. 'n Ervare masjinis sal enige probleme dadelik raaksien. Vir meer presiese werk, gebruik 'n profilometer. Hierdie instrument sleep 'n stylus oor die oppervlak en verskaf numeriese data. Ra meet die gemiddelde ruheid. Rz kyk na die maksimum hoogte van die pieke en dale. Saam vertel hulle jou of die afwerking aan die vereiste spesifikasies voldoen.
Die 5 oorsake van freesoppervlakte defekte
Hier is 'n raamwerk om jou te help om oppervlakdefekte sistematies te diagnoseer. Wanneer 'n swak afwerking waargeneem word, kyk na die volgende vyf areas in volgorde: gereedskap, snyparameters, masjienstyfheid, materiaal en die CAM-program. Een hiervan is amper altyd die oorsaak.
1. Gereedskapverwante defekte
Die snygereedskap is jou eerste verdagte. Dit raak die onderdeel direk aan.
- Gebabbelmerke lyk soos 'n wasbordpatroon op die oppervlak. Hulle word veroorsaak deur harmoniese resonansie. Dit gebeur wanneer die gereedskap teen die onderdeel vibreer in plaas daarvan om skoon te sny. Die mees algemene oorsaak is oormatige gereedskapoorhang. 'n Goeie reël is om die lengte-tot-deursnee-verhouding onder 4:1 te hou. Enigiets langer as dit, en jy vra vir moeilikheid.
- Opgeboude rand kom voor met aluminium en ander klewerige materiale. Klein skyfies sweis hulself aan die gereedskappunt onder hitte en druk. Hierdie gesweisde materiaal skeur dan die oppervlak in plaas daarvan om dit te sny. Die resultaat is 'n growwe, geskeurde afwerking.
- Burr vormings verskyn by deelrande. 'n Ingangsbraam vorm waar die gereedskap ingaan. 'n Uitgangsbraam vorm waar die gereedskap uitgaan. Beide is tekens van dowwe gereedskap of 'n verkeerde voorhoek. 'n Skerp gereedskap met die korrekte geometrie sny die materiaal skoon. 'n Dowwe gereedskap stoot die materiaal opsy en skep 'n verhewe rand.
- Tool dra is geleidelik maar vernietigend. 'n Verslete gereedskap hou op sny en begin vryf. Dit genereer hitte en laat 'n onreëlmatige, gepoleerde afwerking. Kontroleer jou gereedskap gereeld. Wanneer hulle weg is, gaan alles daarmee saam.
2. Proses- en parameterdefekte
Die getalle wat jy in die masjien invoer, beheer alles.
Beskou die driehoek van snelhede en voere. Daar is drie veranderlikes: spilspoed, voer per tand en snydiepte. Hierdie moet gebalanseerd wees. As jy een verander, moet jy die ander aanpas.
- Termiese skade word as brandmerke op die onderdeel getoon. Dit gebeur wanneer 'n hoë spilspoed met 'n lae voerspoed gebruik word. Die gereedskap bly in een area, wat wrywing veroorsaak en die materiaal brand. Die oplossing is om die voerspoed te verhoog en die gereedskap toe te laat om te beweeg.
- Werk verharding is 'n risiko met vlekvrye staal en sommige eksotiese legerings. As jou toevoertempo te laag is, sal die gereedskap teen die materiaal skuur in plaas daarvan om dit te sny. Dit verhard 'n dun lagie materiaal deur middel van wrywing. Die volgende deurgang moet dan verharde materiaal sny. Gereedskap slyt vinniger en afwerkings verswak. Die oplossing is om 'n voldoende spaanlading te handhaaf. Jy moet sny, nie vryf nie.
3. Masjien- en werkstukdefekte
- Teenreaksie verwys na die speling in jou masjien se aandryfskroewe. Wanneer die gereedskap van rigting verander, sluit hierdie gaping en laat 'n oppervlakdefek agter. Dit is sigbaar waar twee gereedskappaaie ontmoet, as 'n klein lyntjie of trappie wat nie daar moet wees nie. Dit is die mees opvallend op ou masjiene. Die oplossing is behoorlike onderhoud of sagtewarekompensasie.
- 'n Tramfout gebeur wanneer die spilkop nie perfek haaks op die tafel is nie. Op vlakgefreesde oppervlaktes verskyn 'n trappatroon. Dit is omdat die gereedskap dieper aan die een kant van sy rotasie sny as die ander. Kontroleer die trem met 'n aanwyser. Verstel die kop totdat dit perfek haaks is.
- Vibrasie loops begin met 'n los klamp of 'n swak toebehore. Hierdie klein beweging word versterk deur die snykragte. Die hele opstelling begin bewe. Die onderdeel wys gerammel, maar dis nie die gereedskap se skuld nie. Kontroleer eers jou klampe.
4. Materiële gebreke
- Insluitsels en porositeit: Defekte wat ontstaan uit die rou materiaal (gietstukke). Soms is die probleem nie hoe jy sny nie. Dis waarmee jy begin het.
- Insluitings en porositeit kom van die rou materiaal self. Gietstukke is gewoonlik die oorsaak. Jy masjieneer deur 'n skoon oppervlak en tref 'n leemte of 'n harde plek. Die gereedskap spring oor, die afwerking breek, en die onderdeel word geskrap. Inspekteer die rou materiaal voor jy sny.
- Gummy materiaal, soos laekoolstofstaal of suiwer aluminium, breek nie skoon nie. Hulle skeur en smeer. Die materiaal kleef aan homself en aan die gereedskap vas. Jy benodig skerp kante en die regte geometrie om hulle te hanteer. Gepoleerde groewe help. So ook hoër snelhede.
5. CAM- en gereedskappaddefekte
Die kode wat jy genereer, kan probleme veroorsaak selfs voordat die masjien loop.
- Hoogte van die sint-jakobsschelp verwys na die natuurlike punt wat deur 'n kogelfrees gelaat word. Die afstand tussen passe beheer hoe hoog hierdie rante is. As die oorstap te wyd is, sal die oppervlak grof wees. As dit te smal is, mors jy tyd. Jou CAM-sagteware bereken dit. Vertrou dit, maar verifieer.
- Verblyfmerke lyk soos sirkelvormige brandwonde. Dit gebeur wanneer die gereedskap op 'n punt stilstaan, gewoonlik tydens 'n rigtingverandering, en vryf terwyl dit stilstaan. Hitte bou op, en die oppervlak verkleur of vervorm. Vermy onnodige vertragings by kritieke oppervlaktes tydens programmering.
- Skerp hoeke in 'n gereedskapspad veroorsaak probleme. Die masjien moet onmiddellik van rigting verander. Servos ruk. Beweging word ongelyk. Dit laat 'n merk. Gebruik afgeronde hoeke in jou gereedskapspad. Laat die masjien om draaie vloei eerder as om te stop en te begin.
Die Versteekte Koste: Watter Probleme Kan Oppervlakdefekte Veroorsaak?
’n Swak afwerking is nie net lelik nie. Dit kos jou geld op maniere wat later weer opduik. Die oorgang van “hoe dit lyk” na “hoekom dit saak maak” is waar regte geld verlore gaan.
Meganiese Integriteit: Die Moegheidsfaktor
Dink daaraan om 'n stuk papier te skeur. 'n Skoon rand skeur reguit. Die papier met 'n klein kerf skeur elke keer net by daardie kerf. Oppervlakdefekte werk op dieselfde manier. Elke krap en groef dien as 'n spanningskonsentrator. Dit is plekke waar kragte ophoop.
Onder sikliese lading – onderdele wat beweeg, enjins wat loop en masjiene wat siklusse ondergaan – kan daardie klein skrapie in 'n kraak verander. Die kraak groei met elke siklus. Uiteindelik faal die onderdeel. Dit breek wanneer jy dit die minste verwag. Dit is moegheidsversaking. Dit begin by die oppervlak.
Funksionele Mislukking: Seëls en Beweging
O-ringe en seëls is kieskeurig oor die afwerking. Hulle vereis 'n spesifieke reeks. As dit te grof is, kan die seël nie die gapings toemaak nie. Dit lei tot lekkasies. Vloeistof ontsnap, drukval en stelsels faal. As dit te glad is, het die seël niks om vas te hou nie. Dit rol en draai en faal. Die oppervlakafwerking moet net reg wees.
Bewegende dele skep nog 'n probleem. Growwe oppervlaktes veroorsaak wrywing. Wrywing skep hitte. Hitte slyt komponente vinniger uit. 'n As wat vrylik moet draai, begin vashaak. 'n Laer wat moet gly, begin slyp. Die onderdeel slyt homself uit as gevolg van die afwerkingsfout.
Chemiese Mislukking: Korrosie
Beide vlekvrye staal en aluminium is afhanklik van 'n dun oksiedlaag. Hierdie laag is onsigbaar. Hierdie laag vorm natuurlik en beskerm die metaal daaronder. 'n Oppervlakdefek kan egter daardie laag breek. Nou word die kaal metaal blootgestel.
Vog vind dit. So ook chemikalieë. Korrosie begin in daardie klein gaatjie en versprei. Dit versprei onder die oppervlak, buite sig. Teen die tyd dat jy dit opmerk, is die skade reeds aangerig. Selfs 'n enkele krap kan veroorsaak dat 'n perfekte onderdeel verrot.
Verwerping van die Vergadering
Soms is die probleem onmiddellik. Jy probeer om onderdele aanmekaar te sit, en hulle pas nie bymekaar nie. 'n Interferensiepassing benodig 'n beheerde oppervlak. As die pieke te hoog is, sit die as halfpad in die laer vas. Dit sal nie sit nie. Dit sal nie beweeg nie. Die monteerlyn stop. Dit gaan verder as blote oppervlakdefekte.
En soms is dit net voorkoms. Verbruikersprodukte en motoronderdele het oogaantrekkingskrag nodig. 'n Growwe oppervlak op 'n paneelbord se afwerking of 'n foon se omhulsel word verwerp. Die kliënt sien dit. Hulle stuur dit terug. Hulle vertel dit aan ander. Estetiese defekte kos jou steeds bestellings.
Elke defek is 'n las. Sommige oppervlakkige defekte volgende week. Ander volgende jaar. Maar hulle faal almal uiteindelik.
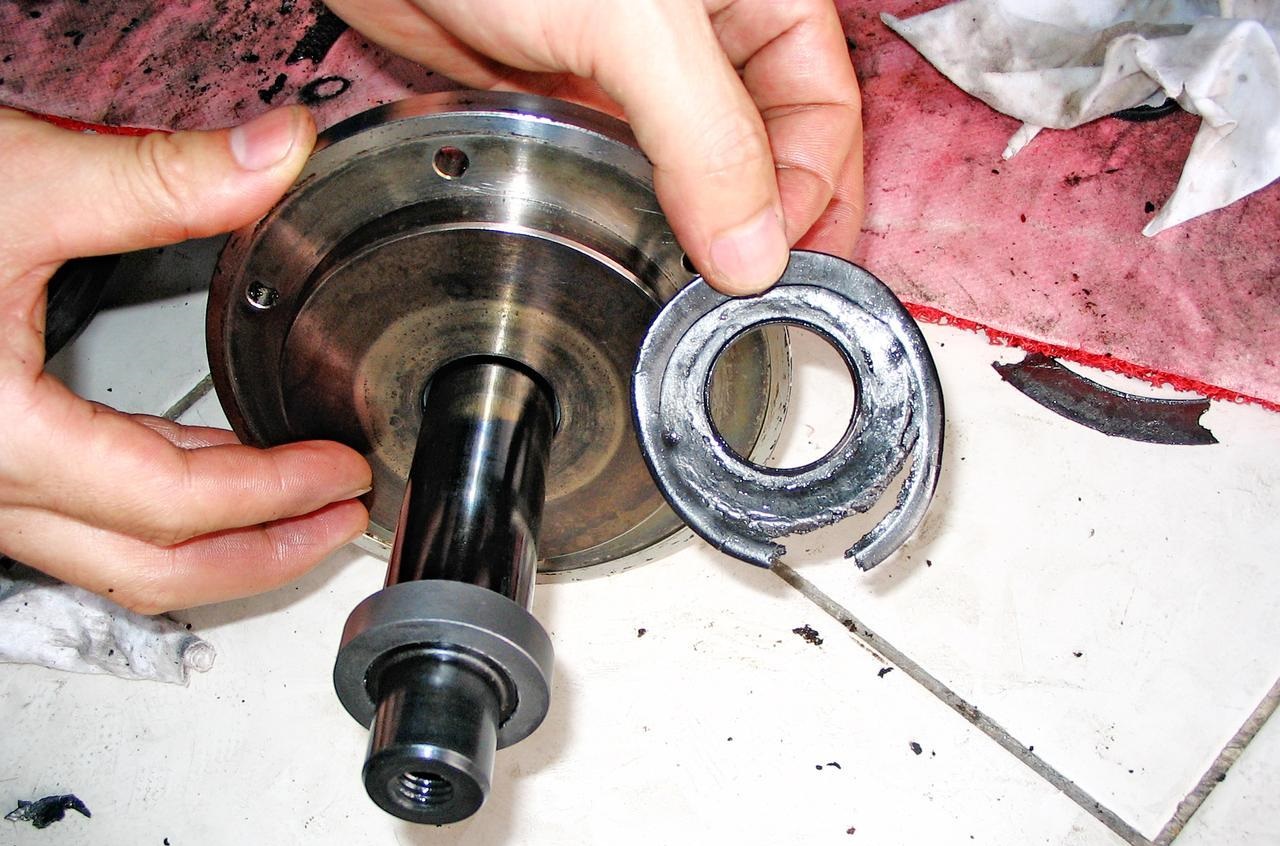
Hoe om oppervlakdefekte reg te stel en te voorkom?
Hier is die praktiese deel. Jy sien die oppervlakdefek. Maak dit nou reg. Werk deur hierdie lys in volgorde.
Die "Eerste Kontrolelys"
Begin hier voordat jy enigiets anders verander.
- Kontroleer die skerpte van die gereedskap. ’n Dowwe gereedskap kan afwerkings ruïneer. Vervang dit indien nodig. Kyk of die probleem verdwyn.
- Kontroleer die gereedskap se uitloop. Draai die gereedskap en meet die wiebeling by die punt. Die totale aanwyserlesing moet minder as 0.0005 duim wees. As dit meer as dit is, beteken dit dat jou houer vuil is of jou spantang is verslyt.
- Kontroleer vir los toebehore. Gryp die onderdeel. Druk dit. Beweeg dit? Span alles vas. 'n Stewige opstelling los die helfte van alle afwerkingsprobleme op.
Optimaliseringstrategieë
Vir geratel: Verminder eers die oorhang van die gereedskap. Indien nie, verhoog die voerspoed. Meer spaanlading demp vibrasie. Sommige masjiene het spilspoedvariasie. Skakel dit aan. Dit breek harmoniese resonansie op.
Vir brame: Gebruik 'n skerp gereedskap. Dit is ononderhandelbaar. Verander jou gereedskap se padrigting. Klimfrees verminder brame op die meeste materiale. Voeg 'n afskuinste gereedskap by jou program. Breek daardie rande voordat dit probleme word.
Vir swak afwerking: Verhoog die spilspoed indien moontlik. Verminder die toevoerspoed per tand. Die beste oplossing is 'n veepinsetsel. Dit het 'n spesiale geometrie wat die oppervlak in een slag platmaak. Elke sent werd vir die voltooide werk.
Vir hitteprobleme: Gaan jou koelmiddel na. Is die konsentrasie korrek? As dit te swak is, sal dit nie behoorlik afkoel nie. As dit te sterk is, sal dit nie smeer nie. Gaan die druk by die gereedskappunt na. Jy benodig 'n vloei van koelmiddel waar die snywerk plaasvind, nie net oral elders nie.
Die rol van CAM-sagteware
Jou programmeringskeuses maak net soveel saak as jou masjieninstellings.
Gebruik trochoïdale freeswerk. Aanpasbare skoonmaak hou radiale aanskakeling laag en konstant. Die gereedskap neem nooit 'n volle breedte sny nie. Minder aanskakeling beteken minder hitte en minder defleksie. Beter afwerking volg.
Maak jou hoeke glad. Skerp rigtingveranderinge in die gereedskapspad ruk die masjien. Rukke laat merke. Gebruik afgeronde hoeke in jou CAM. Laat die gereedskap om draaie vloei. Inloop- en uitloopbewegings moet boë wees, nie reguit duike nie.
Die masjien volg wat jy vir hom sê. Sê vir hom om glad te beweeg, en dit sal. Sê vir hom om rond te ruk, en jou oppervlak sal elke huiwering wys.
Gevolgtrekking
'n Oppervlakafwerking is nie net vir versiering nie. Dit is 'n prestasiespesifikasie. Behandel dit as sodanig.
Elke merk op 'n onderdeel vertel 'n storie. Byvoorbeeld, klapmerke beteken dat jou opstelling nie styf is nie. Brame beteken dat jou gereedskap stomp is. Skeure beteken dat jou snelhede verkeerd is. Die oppervlak is eerlik. Dit wys presies wat werk en wat stukkend is.
Onderdele faal aan die oppervlak. Krake begin daar. Korrosie begin daar. Lekkasies gebeur daar. As jy die afwerking ignoreer, ignoreer jy die onderdeel se toekoms. 'n Gladde oppervlak is nie net aantreklik nie. Dit is ook sterker. Dit hou langer. Dit werk soos ontwerp.
Wanneer jy 'n masjien met 'n oppervlakdefekte teëkom, gaan deur die kontrolelys in jou kop. Kontroleer eers die gereedskap. Is dit skerp en loop dit reg? Kontroleer dan die spoed. Is die balans reg tussen RPM en toevoer? Derdens, kontroleer die rigiditeit. Is enigiets los? Laastens, kontroleer die pad. Maak die CAM-beweging sin?
Gereedskap, spoed, rigiditeit, pad. Een hiervan is verkeerd. Vind dit, maak dit reg, en kry die volgende deel reg.
Waarom NOBLE kies vir Presisie CNC frees?
Jy lees nou net oor alles wat verkeerd kan gaan op 'n oppervlak. Gerammel, brame, skeure, hitteskade. Om die probleem te ken is een ding. Om 'n maat te hê wat dit voorkom, is 'n ander.
Ingenieursuitnemendheid, gelewer
NOBLE is 'n presisie-vervaardigingsvennoot wat gebou is op die uitskakeling van presies daardie oppervlakdefekte. Ons behandel oppervlakafwerking nie as 'n nagedagte nie. Ons behandel dit as 'n kernspesifikasie.
Ons missie is eenvoudig. Ons vervaardig nie net onderdele nie. Ons ontwerp met vertroue. Elke komponent wat ons vloer verlaat, voldoen aan streng standaarde vir vorm, pasvorm en funksie. Die oppervlak vertel die storie. Ons maak seker dit is die regte een.
Ons kernvermoëns
Gevorderde CNC-frees- en draaiwerk . Ons vloot gebruik multi-as-bewerkingsentrums. Komplekse geometrieë skrik ons nie af nie. Streng toleransies is roetine. Ons het die yster om styfheid te handhaaf en die kontroles om presisie uit te voer.
Kundigheid in oppervlakafwerking . Ons haal die syfers konsekwent. Standaardwerk teen 3.2 µm Ra. Spieëlafwerkings onder 0.4 µm Ra wanneer u toepassing dit vereis. Ons weet watter snelhede, watter gereedskap en watter paaie daardie resultate lewer.
Materiaalveelsydigheid. Probleemmateriale is ons spesialiteit. Aluminium 6061 wat gom word? Ons hanteer dit. Vlekvrye staal 304 en 316 wat werkverharding ondergaan? Ons ken die voedingstowwe. Titanium wat brand? Ons het die verkoelingsstrategie. Ingenieursplastiek wat beweeg? Ons maak dit reg reg. As dit geneig is tot oppervlakdefekte, het ons dit reeds opgelos.
Ons Gehalteversekeringsproses
Inspeksieprotokolle. Ons raai nie. Ons meet. CMM's verifieer elke kritieke dimensie. Oppervlakruheidstoetsers bewys die afwerking. Defekte word hier vasgevang, nie by jou monteerlyn nie.
Prosesbeheer. Voorkoming is beter as inspeksie. Ons optimaliseer snelhede, toevoere en gereedskappaaie voordat die eerste spaander val. Gerabbel word ontwerp om uit te skakel. Brame word ontwerp om uit die weg te ruim. Die masjien loop van die begin af.
Ervare Masjiniste. Sagteware help. Masjiene sny. Maar mense los probleme op. Ons span het die jare om na 'n onderdeel te kyk, 'n sny te hoor en te weet wat moet verander. Hulle doen probleme intyds. Hulle vervolmaak die proses. Daardie vaardigheid is iets wat geen masjien kan vervang nie.
Wanneer oppervlakafwerking saak maak, wanneer defekte nie 'n opsie is nie, dan skakel jy NOBLE. Ons bou vertroue in elke onderdeel.
FAQ
Wat is die verskil tussen Ra en Rz?
Ra is die gemiddelde ruheid oor 'n gemete lengte. Dit maak die pieke en dale glad in een getal. Dink daaraan as die algehele tekstuur. Rz kyk na die uiterstes. Dit meet die gemiddelde hoogteverskil tussen die vyf hoogste pieke en die vyf laagste dale. Ra vertel jou hoe die meeste van die oppervlak voel. Rz vertel jou van die foute wat seëllekkasies of spanningskrake kan veroorsaak.
Kan 'n slegte oppervlakafwerking oorgesweis word?
Jy kan daaroor sweis. Maar jy moenie. 'n Besoedelde of growwe oppervlak vang olies, oksiede en puin vas. As jy daaroor sweis, kry jy porositeit, gebrek aan smelting of swak kolle. Die oplossing is om eers die slegte oppervlak af te slyp of te bewerk. Begin met skoon, gesonde materiaal. Sweis dan.
Waarom lyk my aluminiumonderdeel "kleverig"?
Aluminium is sag en klewerig. Wanneer jou gereedskap dof word, hou dit op om die materiaal te skeer en begin dit druk. Daardie druk smeer die oppervlak in plaas daarvan om skoon te sny. Jy sien skeur, opgeboude kante en 'n algemene klewerige voorkoms. Die oplossing is 'n skerper gereedskap, hoër oppervlakspoed en goeie spaanafvoer. Soms help 'n gepoleerde spaan. Aluminium wil gesny word, nie gevryf word nie.
Hoeveel oorhang is te veel vir 'n eindfrees?
Die algemene reël is 4:1. Lengte tot deursnee. 'n Halfduim-gereedskap moet nie meer as twee duim van die houer af uitsteek nie. As jy dit verbysteek, nooi jy gerammel, afbuiging en gebreekte gereedskap uit. Vir afwerkingspasse, hou dit selfs korter. Elke millimeter oorhang verder as 4:1 vermenigvuldig jou probleme.
Watter oppervlakafwerking kan NOBLE op bewerkte onderdele waarborg?
Ons lewer konsekwente resultate oor 'n reeks. Standaardproduksie hou 3.2 µm Ra sonder ekstra moeite. Wanneer u ontwerp meer vereis, bereik ons gereeld 1.6 µm Ra. Vir kritieke toepassings soos verseëling van oppervlaktes of kosmetiese komponente, behaal ons spieëlafwerkings onder 0.4 µm Ra. Ons CMM- en oppervlakruheidstoetsers verifieer elke eis. Vertel ons wat u benodig. Ons sal die syfer bereik.







