
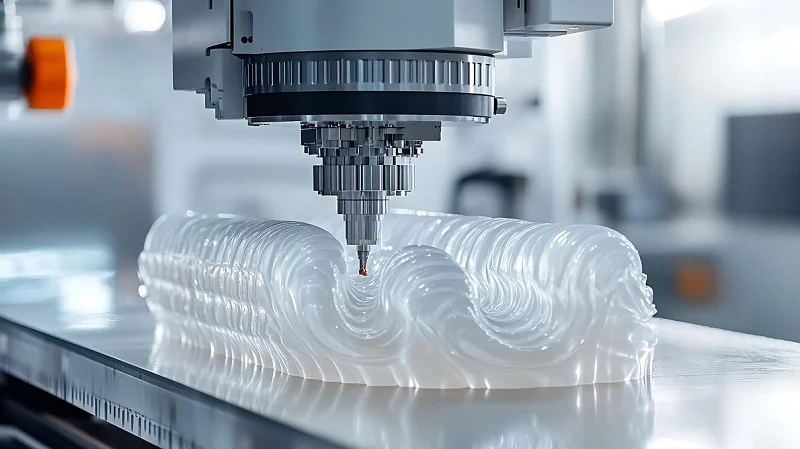
Inleiding: Hoekom ABS Vinnige Prototipering Is belangrik vir produkontwikkeling
ABS is oral. Dit is taai en duursaam, behou sy vorm goed, is maklik om te verwerk en is koste-effektief. Om hierdie redes word dit wyd gebruik in 'n wye reeks produkte. Die ontwikkeling van 'n nuwe ABS-onderdeel is egter nie so eenvoudig soos om net die materiaal te kies nie. Dit vereis ontwerptoetsing, monteringsinspeksies en funksionele validering. Al hierdie stappe moet voltooi word voordat die vorm vervaardig word.
ABS-snelle prototipering is 'n kritieke skakel tussen CAD-modelle en massavervaardigde onderdele. Dit laat toe dat fisiese onderdele uit digitale lêers geskep word. Ingenieurs kan dan hierdie onderdele toets, monteer, valtoetse uitvoer en die afmetings daarvan meet. Probleme word vroegtydig geïdentifiseer, en die koste van wysigings bly relatief laag.
Hierdie gids beskryf die proses vir die vervaardiging van ABS-prototipe-onderdele, dek hul voordele en toepassingscenario's, en gee besonderhede oor verskeie produksie-opsies, wat wissel van enkel-eenheid drukwerk tot lae-volume produksie. Die doel daarvan is om ingenieurs te help om die toepaslike metode te kies gebaseer op die ontwikkelingsfase.
Wat is ABS-vinnige prototipering?
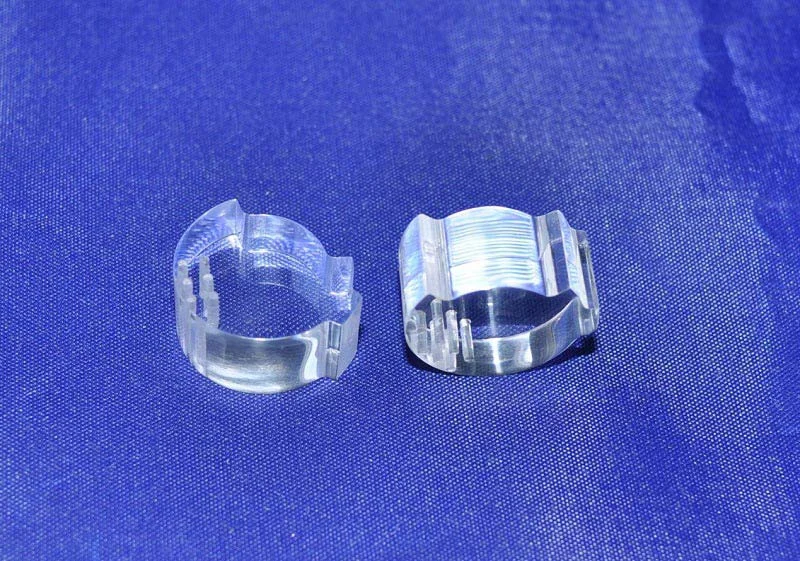
Definisie van ABS-vinnige prototipering
Vinnige prototipering is baie eenvoudig. CAD-modelle kan vinnig in fisiese onderdele omgeskakel word.
ABS-snelle prototipering pas hierdie konsep toe op ABS-materiaal. Onderdele word gemaak van ABS of ABS-agtige materiale. Daar is verskeie vervaardigingsmetodes—insluitend drukwerk, masjinering of gietwerk. Die gevolglike onderdele het dieselfde werkverrigtingseienskappe as massavervaardigde ABS-onderdele en is ten volle funksioneel.
Waarom ABS vir prototipes kies?
ABS beskik oor eienskappe wat dit die materiaal van keuse maak.
Meganiese eienskappe
Hoë impakweerstand; onderdele kan valtoetse weerstaan. Goeie taaiheid; onderdele buig voor hulle breek. Geskik vir funksionele toetsing, wat ingenieurs in staat stel om werklike ladings te simuleer sonder om voortydige mislukking van die onderdele te veroorsaak.
Vervaardigingsvoordele
Maklik om te bewerk, met ABS wat gladde bewerkte oppervlaktes lewer. Gereedskap het 'n lang lewensduur en benodig geen spesiale verkoeling nie. Maklik om te vorm, met goeie vloei-eienskappe in inspuitvorms. Uitstekende oppervlakafwerkingsvermoëns; skuur, verf en binding is alles eenvoudig.
Toepassingsvoordele
Die werkverrigting daarvan is soortgelyk aan dié van baie massaproduksieplastiek. ABS-prototipes tree konsekwent op met die finale onderdele. Die resultate van die monteringstoets is akkuraat en betroubaar. Funksionele toetsing is betekenisvol en die ontwikkelingsrisiko's is laag.
ABS-plastiek-prototipering omvat 'n verskeidenheid produksiemoontlikhede. Die spesifieke keuse hang af van produksievolume, tydlyn en koste. Elke metode het sy eie voordele. Die volgende afdeling sal dit in detail verduidelik.
Algemene ABS-vinnige prototiperingsprosesse
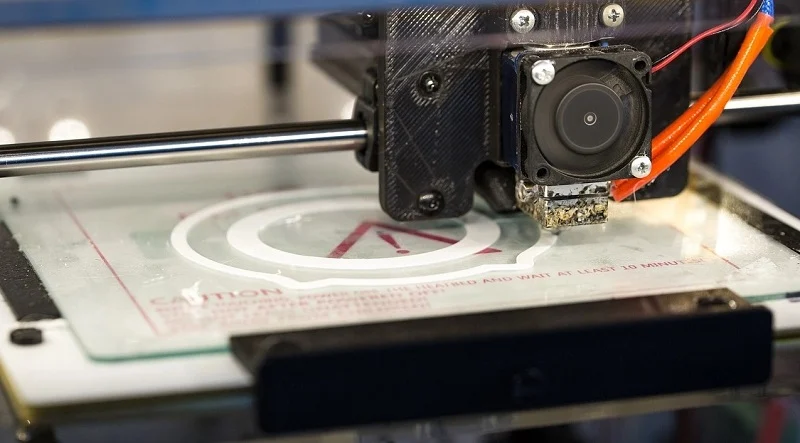
FDM 3D-drukwerk vir ABS-vinnige prototipering
Hoe werk dit?
Termoplastiese ABS-filament word in 'n verhitte spuitstuk ingevoer, waar dit gesmelt word. Die masjien plaas die gesmelte materiaal laag vir laag, met elke laag wat met die een onder saamsmelt. Die onderdeel word dus geleidelik van onder na bo opgebou.
voordele
Vinnige omkeertyd—onderdele kan binne 'n paar uur voltooi word. Lae koste, met bekostigbare materiale. Toerusting is wyd beskikbaar, wat dit ideaal maak vir ontwerp-iterasies—verskeie weergawes kan in 'n enkele dag vervaardig word. Deur egte ABS-materiaal te gebruik, word verseker dat die finale produk se prestasie ooreenstem met dié van massavervaardigde ABS.
Beperkings
Sigbare laaglyne en 'n oppervlak wat nie glad genoeg is nie. Sterkte hang af van die drukoriëntasie; sterkte in die Z-as is swakker as in die XY-asse. Oppervlakafwerking vereis skuur, vul of bedekking. As gevolg van akkuraatheidsbeperkings en oppervlakruheid, is die onderdele nog nie geskik vir vertoon nie.
Beste toepassings
Konsep-prototipering, montering en pastoetsing, en vroeëstadium-produkontwikkeling. Ek sou sê dat ABS 3D-drukwerk die vinnigste manier is om ABS-prototipes te bekom.
SLA 3D-drukwerk met ABS-agtige hars vir ABS-vinnige prototipering
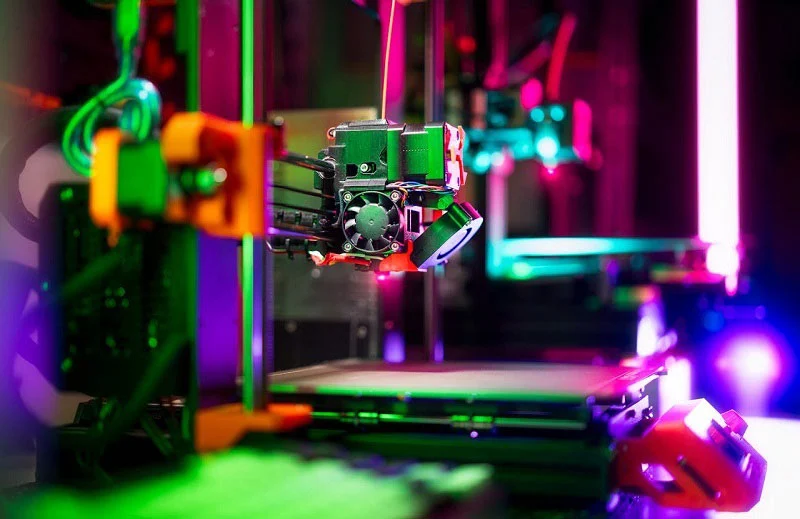
Hoe werk dit?
Die operateur gooi vloeibare hars in 'n tenk. 'n Ultravioletlaser verhard die hars laag vir laag. Die onderdeel neem geleidelik vorm aan binne die harstenk.
voordele
Uitstekende oppervlakkwaliteit—gladder as FDM 3D-drukresultate, sonder sigbare laaglyne. Hoë dimensionele akkuraatheid en skerp, skerp besonderhede. Geskik vir ingewikkelde onderdele—mikro-kenmerke en fyn teksture.
Beperkings
Nie gemaak van ware ABS-materiaal nie. Die hars boots slegs die voorkoms van ABS na, nie die meganiese eienskappe daarvan nie. Taaiheid en impakweerstand verskil. Alhoewel die onderdele soos ABS lyk, verskil hul werkverrigtingseienskappe van dié van ABS.
Beste toepassings
Voorkomsprototipes, verbruikersprodukte en gedetailleerde modelle. SLA-tegnologie bied voordele wanneer die doel aanbieding eerder as funksionaliteit is; wanneer funksionaliteit krities is, is FDM-tegnologie wat egte ABS-materiaal gebruik meer geskik - dit is 'n fundamentele kompromie in ABS-snelle prototipering.
Vakuumgiet ABS-agtige onderdele vir ABS-vinnige prototipering
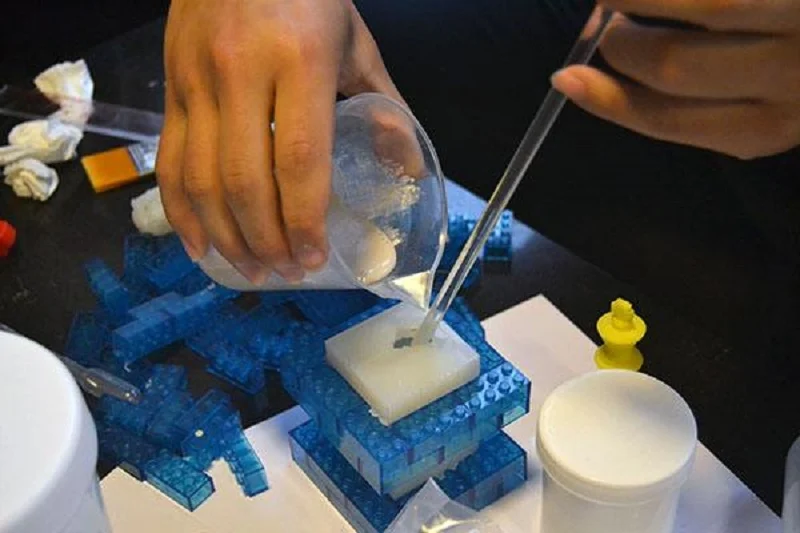
Hoe werk dit?
Eerstens skep die fabriek 'n meestervorm om as verwysing te dien. Werkers gooi silikoon in die vorm rondom die meestervorm. Die silikoonvorm word dan oopgesny en die meestervorm word verwyder. 'n Poliuretaanhars wat geformuleer is om die eienskappe van ABS na te boots, word onder vakuumtoestande in die vorm ingespuit. Sodra die hars uitgehard het, kan die finale produk verwyder word.
voordele
Die voorkoms is ononderskeibaar van massavervaardigde onderdele, met 'n gladde oppervlak. 'n Enkele vorm kan verskeie replikas produseer—gewoonlik 10 tot 25 onderdele voordat die silikoonvorm degradeer. Hierdie proses is geskik vir ABS-vinnige prototipering en lae-volume produksie.
Beperkings
Die vorm het 'n beperkte lewensduur. Die materiaal wat gebruik word, is tipies 'n ABS-agtige hars, nie egte ABS nie. Die meganiese eienskappe daarvan is soortgelyk, maar nie identies nie. Hierdie onderdele is geskik vir toetsing, maar finale validering vereis steeds die gebruik van egte ABS.
Beste toepassings
10 tot 100 prototipe-onderdele. Vir funksionele toetsing waar ABS-agtige werkverrigting voldoende is om aan vereistes te voldoen. Bemarkingsmonsters wat 'n massaproduksie-voorkoms vereis. ABS-vakuumgieting oorbrug die gaping tussen enkel-eenheid 3D-gedrukte onderdele en lae-volume ABS-produksie.
CNC bewerking vir ABS-vinnige prototipering
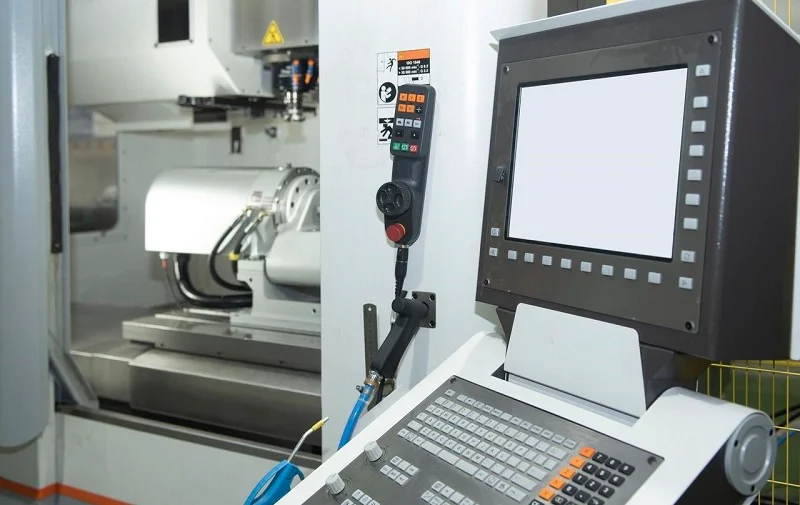
Hoe werk dit?
'n Soliede blok of vel ABS word aan die masjiengereedskap se werktafel vasgeklem. 'n Operateur gebruik 'n roterende snygereedskap om materiaal te verwyder. ABS-vinnige prototiperingsonderdele word dus uit die blanko vervaardig.
voordele
Gebruik egte ABS-materiaal met meganiese eienskappe identies aan dié van massavervaardigde onderdele. Hoë presisie, met toleransies tipies so nou as ±0.05 mm. Uitstekende dimensionele beheer verseker dat die finale produk perfek by die CAD-lêer pas.
Beperkings
Aansienlike materiaalvermorsing. Onderdele word uit groot blokke gemasjineer, en die verwyderde materiaal word afval. Nie goed geskik vir hoogs komplekse geometrieë nie; diep interne holtes is moeilik om te masjineer. Dun wande is geneig tot kromtrekking.
Beste toepassings
Ingenieursprototipes wat die ware werkverrigting van ABS vereis. Meganiese toetsing waar materiaaleienskappe krities is. Presisie-onderdele wat streng toleransies vereis. Wanneer die begroting dit toelaat, is CNC-bewerking van ABS-plastiek die goue standaard vir funksionele prototipes.
Vinnige Spuitgieten vir ABS-vinnige prototipering
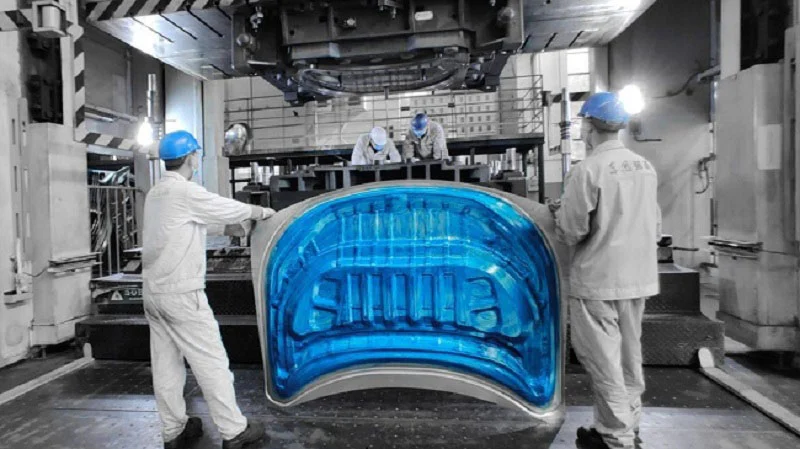
Hoe werk dit?
Die fabriek vervaardig eers die vorm. Die vorm is gemaak van aluminium of sagte staal—nie geharde gereedskapstaal nie. Werkers laai die vorm in 'n standaard spuitgietmasjien, smelt en spuit dan ABS-hars in. Die voltooide onderdeel word onmiddellik gevorm. Dit is 'n massa-geproduseerde onderdeel, vervaardig met behulp van massaproduksietoerusting en -materiale.
voordele
Gebruik produksiegraad ABS-hars. Die materiaal is identies aan dié van die finale onderdeel. Herhaal finale vervaardigingstoestande. Die onderdeel word onderwerp aan dieselfde druk, temperatuur en verkoelingstempo's as in volskaalse massaproduksie. Verskaf outentieke sterkte, voorkoms en dimensionele eienskappe.
Beperkings
Kliënte moet vir die vorm betaal. Selfs aluminiumvorms is duurder as 3D-drukwerk of vakuumgietwerk. Die beste geskik vir gebruik nadat ABS-snelle prototipering gevalideer is.
Beste toepassings
Voorproduksie. Lae-volume ABS-produksie vir marktoetsing. Vir voorproduksietoetsing waar onderdele presies soos die finale produk moet presteer. ABS-vinnige inspuitgietvorming is nie ABS-prototipering in die tradisionele sin nie, maar eerder vroeëstadiumproduksie. Die onderdele is eg, en die vorms is eg. Die enigste verskille is die vormmateriaal en die laer produksievolume. Dit maak dit die laaste stap voor volskaalse massaproduksie.
Oor NOBLE: Van ABS-vinnige prototipering tot produksievervaardiging
NOBLE spesialiseer in metaal- en plastiekvervaardigingsoplossings. Ons dienste begin by die produkontwerpstadium en strek deur prototipe-ontwikkeling en lae-volume produksie tot finale montering en versending.
Ons vermoëns
- ABS vinnige prototipering—wat FDM bied, CNC bewerking, en vakuumgiet-opsies
- Vacuum giet vir ABS-tipe materiale en produksiegraadmateriale
- CNC-bewerking van metale en plastiek
- Massaproduksie-inspuitgietwerk
- Metaalvervaardiging—gietwerk, masjinering en afwerking
- Oppervlakbehandeling—verf, elektroplatering en skietblaaswerk
- Vergaderingsdienste—van subsamestellings tot klaarprodukte
Kwaliteit sertifisering
- Die ISO 9001: 2015 vir algemene kwaliteitsbestuur
- Die ISO 13485: 2016 vir die vervaardiging van mediese toestelle
Hierdie standaarde definieer hoe ons werk, en verseker gedokumenteerde prosesse, naspeurbare inspeksies en konsekwente resultate.
NOBLE se ABS-snelle prototipering omvat 'n verskeidenheid tegnologieë. FDM-tegnologie is geskik vir vroeë stadium bewys-van-konsep; CNC-bewerking is geskik vir funksionele onderdele; vakuumgieting is geskik vir lae-volume produksie; en vinnige spuitgietvorming is geskik vir lae-volume ABS-produksie. Die spesifieke metode wat gekies word, hang af van die ontwikkelingsfase en die vereiste materiaaleienskappe.
NOBLE bied meer as net vervaardigingsdienste. Met ons geïntegreerde ingenieurs- en produksievermoëns help ons ons kliënte om hul idees in betroubare finale produkte te omskep. Dit beteken minder oorhandigings, laer risiko en vinniger tyd tot mark.
Gereelde vrae: ABS-vinnige prototipering
Is ABS goed vir vinnige prototipering?
Dit is baie geskik. Dit bied hoë sterkte, hoë dimensionele akkuraatheid, en is maklik om te masjineer en te druk. ABS-prototipes presteer net soos massavervaardigde onderdele, wat toetsing betekenisvol maak.
Kan 3D-drukkers regte ABS-onderdele produseer?
Absoluut. FDM-drukkers gebruik egte ABS-filament, dus is die gedrukte dele van ABS gemaak. Alhoewel daar kompromieë is soos laaglyne en rigtingsterktebeperkings, is die materiaal self outentiek.
Wat is die verskil tussen ABS 3D-drukwerk en spuitgietwerk?
ABS 3D-drukwerk bou onderdele laag vir laag met behulp van filament, sonder die behoefte aan vorms. Spuitgietvorming, aan die ander kant, behels die inspuiting van gesmelte ABS in 'n vormholte. Alhoewel vorms koste meebring, bied spuitgietonderdele hoër sterkte en vinniger produksiespoed. Eersgenoemde is geskik vir prototipering, terwyl laasgenoemde geskik is vir massaproduksie.
Hoe lank neem ABS-snelle prototipering?
'n Enkele gedrukte onderdeel neem slegs 'n paar uur. CNC-bewerking neem etlike dae. Vakuumgieting neem een tot twee weke. Vinnige ABS-spuitgietwerk neem twee tot vier weke. Die presiese tyd hang af van die prosesmetode en die kompleksiteit van die onderdeel.
Wat is die goedkoopste ABS-prototiperingsmetode?
As jy opsoek is na die mees koste-effektiewe opsie, beveel ek FDM 3D-drukwerk aan. Materiaalkoste is laag, verwerkingstyd is kort, en geen vorms word benodig nie. Maar jy sal kompromieë rakende oppervlakafwerking en sterkte moet opweeg.
Wanneer moet ek van prototipering na spuitgietwerk oorskakel?
Wanneer die ontwerp stabiel is. Wanneer die vereiste hoeveelheid 100 tot 500 onderdele oorskry. Wanneer die onderdeel van produksiegraad-ABS onder werklike giettoestande gemaak moet word. Dit is wanneer vinnige inspuitgiet van ABS die logiese volgende stap word.







