
Inleiding
Mediese toestelle word al hoe kleiner. Stywer. Meer op maat gemaak vir 'n enkele pasiënt. Daardie tendens skep 'n vervaardigingsprobleem. Sommige tradisionele metodes – gietwerk, gietwerk, basiese handvervaardiging – kan nie tred hou nie. Plastiek-CNC-bewerking los daardie probleem op. Dit sny presiese onderdele direk uit soliede plastiekvoorraad.
Wat is plastiek CNC-bewerking?
'n Rekenaar lei 'n snygereedskap. Die gereedskap verwyder materiaal uit 'n soliede blok plastiek. Geen hitte nie. Geen vorms nie. Net aftrekking totdat die regte vorm oorbly. Dit is plastiek CNC-bewerking.
Metaalbewerking loop warm en swaar. Jy kan 'n karbiedgereedskap deur staal druk teen hoë toevoerspoed. Plastiek tree anders op. Te veel hitte en die materiaal smelt, nie sny nie. Te veel toevoer en die onderdeel buig, nie skeer nie. 'n Skerp gereedskap, hoë spilspoed en ligte spaanlas word vereis.
CNC Milling vir komplekse 3D-vorms
Freeswerk skep sakke, kurwes, ondersnydings en kontoeroppervlakke. Die snyer beweeg in drie, vier of vyf asse. Vir CNC-bewerking van mediese komponente is hierdie vermoë noodsaaklik. Chirurgiese instrumenthandvatsels, inplantaatproefliggame en toestelbehuisings begin alles op 'n freesmasjien.
CNC Draai vir Silindriese Komponente
Die plastiekstaaf draai. 'n Stilstaande gereedskap vorm dit. Ronde dele kom van die draaibank af: beenskroeftoetsers, spuitvate, kateterverbindingsliggame. Draai is vinnig. Draai is presies. Vir silinders met 'n hoë aspekverhouding werk niks anders so goed nie.
CNC-boorwerk vir presisiegate
Gatligging en gatgrootte maak saak. 'n Boorpunt draai en duik. Koelmiddel spoel skyfies weg. Vir die vervaardiging van mediese toestelle beteken 'n verkeerd geplaasde gat 'n afvalonderdeel. Boorwerk is dikwels 'n sekondêre bewerking na frees of draai. Maar dit is 'n kritieke een.
Plastiek CNC-bewerking is nie metaalbewerking met 'n ander materiaal nie. Dit is 'n aparte dissipline. Die bemeestering van die verskille en CNC-bewerking van mediese komponente word herhaalbaar, betroubaar en koste-effektief. Ignoreer hulle, en skrootsyfers styg.
Top mediese-graad plastiek wat in CNC-bewerking gebruik word
Termoplastiek is die werkesel hier. Maar nie elke plastiek hoort in 'n pasiënt nie. Sommige degradeer onder sterilisasie. Ander loog chemikalieë uit. 'n Paar kan nie 'n toleransie na bewerking handhaaf nie. Die tabel hieronder toon die wat werk.
| materiaal | Sleutel Eienskappe | Tipiese mediese gebruik |
| ABS | Sterk, impakbestand, goedkoop | Toestelbehuisings, nie-inplantaat prototipes |
| POM (Delrin) | Hoë styfheid, lae wrywing en dimensionele stabiliteit | Ratte, laers, instrumenthandvatsels |
| Nylon | Sterk, slytbestand en absorbeer vog | Kateterkomponente, hegtingshouers |
| Akriel (PMMA) | Kristalhelder, styf, breekbestand | Vloeibare manifolds, deursigtige behuisings |
| Polikarbonaat (PC) | Baie sterk, deursigtig en steriliseerbaar | Chirurgiese instrumentkaste, IV-komponente |
| PTFE (Teflon) | Uiters lae wrywing, chemies inert | Draadvoerings, geleidingsmantels, seëls |
| LOER | Hoë sterkte, bioversoenbaar, radiolusent | Ruggraathokke, tandimplantate, traumaplate |
Hoëprestasie-inplantaatmateriale
PEEK en PEI staan bo die res uit. PEEK weerstaan hitte. Dit oorleef outoklaaf. Dit wys nie op 'n X-straal nie – radiolucent. Chirurge kan beengenesing regdeur die inplantaat sien. PEI bied soortgelyke sterkte met effens verskillende verwerkingseienskappe. Beide is masjineerbaar. Hulle is die moeite werd vir lasdraende, langtermyn-inplantings.
Eienskappe wat saak maak
Drie dinge bepaal of 'n mediese-graad plastiek in 'n toestel hoort.
Bioversoenbaarheid eerste. ISO 10993-toetsing. Geen toksisiteit nie. Geen immuunrespons nie. Geen loogbare stowwe nie.
Sterilisasieweerstand tweede. Stoomoutoklaaf. Gammastraling. Etileenoksiedgas. Die plastiek moet die gekose metode oorleef sonder om te kraak, te vergel of sterkte te verloor.
Radiolusentheid derde. Vir inplantings naby been wil die chirurg deur die toestel op 'n X-straal sien. Digte plastiek soos PEEK is natuurlik radiolusent. Versterkte of gevulde plastiek is nie.
Kies die verkeerde mediese-graad plastiek en die onderdeel faal. Kies reg, en CNC-bewerking van mediese komponente lewer elke keer betroubare, inplantaat-gereed hardeware.
Waarom Presisie Saak Maak in Mediese Toestelvervaardiging
As 'n beenskroef 0.02 duim groter as die standaard is, sal dit nie behoorlik skroef nie; as 'n kateterkonnektor 0.01 duim kleiner as die standaard is, sal lekkasie voorkom. Dit is nie bloot teoretiese syfers nie, maar werklike verwerpingskriteria.
In die veld van presisie-CNC-bewerking vir mediese toestelle is tipiese toleransiebereike ±0.001 duim of minder. Sekere komponente – soos posisioneringspenne, klepsitplekke en draadbeginne – vereis selfs toleransies van ±0.0005 duim. Dit is gelykstaande aan die helfte van die dikte van 'n menslike haar.
Chirurgiese gereedskap
'n Rongeur-punt moet presies ooreenstem. Die skuinshoek van die biopsie-naald moet in lyn wees. 'n Trokar-punt moet sonder oormatige krag binnedring. Vuiligheid in die bewerkingsproses verander in grime op die chirurg se hande. Dit lei tot moegheid en foute, wat weer beserings veroorsaak. Plastiese CNC-bewerking produseer hierdie gereedskap van stewige, steriliseerbare materiale met herhaalbare presisie.
inplantings
'n Ruggraatkooi sit tussen werwels. Dit dra 'n las. Dit bevorder fusie. As die hoogte met 'n paar duisendstes afwyk, skuif die kooi óf slaag nie daarin om behoorlike skyfspasie te herstel nie. Tandimplantate gebruik drade wat in mikron gemeet word. 'n Wanpassing beteken dat die steunpilaar nie sit nie. Die kroon wieg. Die vervaardiging van mediese toestelle maak staat op bewerkte PEEK en PEI vir hierdie lasdraende komponente omdat geen ander proses dieselfde akkuraatheid lewer nie.
Dwelmafleweringstelsels
'n Insulienpen spuit 'n presiese volume in. Die suierpassing binne die loop bepaal daardie volume. Te los, die dosis wissel. Te styf, die suier sit vas. Dieselfde geld vir outo-inspuiters, infusiepompe en dosis-inasemers. Plastiek CNC-bewerking maak hierdie skuifpassings herhaalbaar, onderdeel na onderdeel.
oppervlak en Infeksiebeheer
Bewerkte plastiekonderdele kom van die gereedskap af met kenmerkende gereedskapmerke. Daardie merke is valleie. Valleie hou vloeistof vas. Vloeistof hou bakterieë vas. Skoonmaak en sterilisasie verminder die las, maar kan nie in elke mikroskopiese spleet inkom nie. Die oplossing is 'n fyn oppervlakafwerking - 32 mikroduim Ra of beter. Daardie afwerking kom van skerp gereedskap, behoorlike toevoer en soms 'n sekondêre poleerstap.
In die vervaardiging van mediese toestelle is oppervlakafwerking nie 'n kosmetiese spesifikasie nie. Dit is 'n vereiste vir pasiëntveiligheid.
Multi-as bewerking
'n Drie-as-masjien sny vanuit drie rigtings. Bo, sy, voor. 'n Onderdeel met ondersnydings of saamgestelde hoeke vereis herposisionering. Herposisionering veroorsaak foute.
Vier-as voeg rotasie om een as by. 5-as voeg rotasie om twee by. Die gereedskap bereik meer oppervlaktes in een opstelling. Een opstelling beteken een verwysingspunt. Een verwysingspunt beteken strenger toleransies. Vir komplekse geometrieë—ruggraatimplantate met been-gerigte teksture, chirurgiese gidse met pasiënt-gepaste kurwes—is multi-as plastiek CNC-bewerking nie opsioneel nie. Dit is die enigste manier.
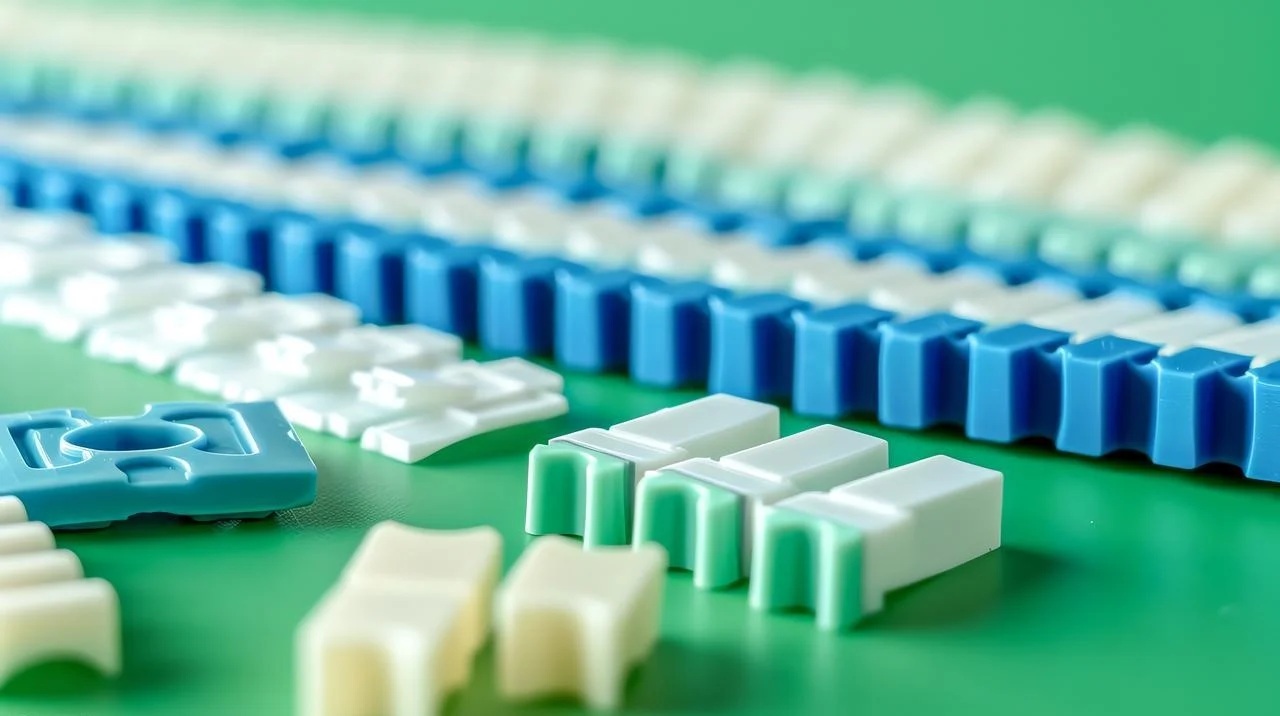
Vinnige Prototipering vir mediese toestelle wat CNC-bewerking gebruik
Die ou manier het maande geneem. Teken die onderdeel. Bou die vorm. Wag vir gereedskap. Voer die eerste monsters uit. Vind die probleem. Begin oor.
Die nuwe manier is vinniger. CAD-model word CAM-gereedskapspad word bewerkte onderdeel. Binne dae. Soms ure.
Waarom CNC klop 3D Printing vir Funksionele Prototipes
3D-drukwerk bou lae. Lae skep swak plekke. 'n Gedrukte onderdeel breek langs die laaglyne. 'n Bewerkte onderdeel is isotropies. Dit is sterk in elke rigting omdat dit van 'n soliede blok afkomstig is.
3D-gedrukte oppervlaktes is ru. Laagleine vang bakterieë vas. Hulle verberg dimensionele foute. 'n Bewerkte oppervlak is getrou aan die gereedskapspad. Wat jy meet, is wat jy kry.
3D-drukwerk gebruik beperkte materiale. Harse wat polipropileen naboots, is nie polipropileen nie. Bewerking begin met die werklike produksie van plastiek. Toets 'n bewerkte PEEK-prototipe. Laat dan gevormde PEEK-onderdele loop. Die materiaal tree dieselfde op omdat dit dieselfde is.
Vir vinnige prototipering van mediese toestelle lewer masjinering funksionele data. Drukwerk lewer rigtingbenaderings.
Werklike voorbeeld: Ontwikkeling van artroskopiese skeermeslemme
'n Chirurgiese toerustingmaatskappy het 'n nuwe skeermeslem nodig gehad. Die lem het 'n geboë snyvenster. Dit het 'n dun wand. Dit het 'n presiese naaf wat in 'n handstuk vassluit.
Eerste iterasie. Vervaardig uit deursigtige akriel in twee dae. Die chirurg het die ergonomie getoets. Die naaf se passing was te styf.
Tweede iterasie. Verwerk uit POM in drie dae. Die sluitmeganisme het gewerk. Die snyvenstergeometrie was 0.010 duim afwyk.
Derde iterasie. Verwerk van die finale PEEK-materiaal in vier dae. Alles het gepas. Die lem het kadawerweefsel korrek gesny.
Totale tyd van konsep tot gevalideerde prototipe: nege dae. Totale koste: 'n paar duisend dollar. Spuitgietgereedskap sou tien weke geneem het en vyftig keer meer gekos het.
CNC vs 3D-drukwerk vir mediese prototipering
| faktor | CNC bewerking | 3D-drukwerk (SLA/FDM) |
| materiaal | Werklike produksieplastiek (PEEK, Delrin, PC) | Harse of filamente, dikwels anders as die finale |
| krag | Isotropies, dieselfde in alle rigtings | Anisotropies, swak langs laaglyne |
| oppervlak | Gladde, bewerkte afwerking (32 mikroduim of beter) | Gelaagd, benodig naverwerking |
| Verdraagsaamheid | ±0.001 tot ±0.005 duim | ±0.005 tot ±0.020 duim, wissel met hoogte |
| lood Tyd | 2-5 dae vir 'n tipiese onderdeel | 1-3 dae, plus naverwerking |
| Beste gebruik | Funksionele toetsing, paskontroles en materiaalverifikasie | Visuele modelle, ergonomiese studies, nie-kritieke pasvorms |
Aanpassing en Personalisering van Mediese Komponente
Elke pasiënt is anders. Bene krom anders. Tumore sit teen verskillende hoeke. Chirurge kan nie dieselfde standaardplaat vir elke skedel gebruik nie.
Plastiek CNC-bewerking los daardie probleem op. Dit maak een onderdeel so maklik soos honderd. Die opstelling is dieselfde. Die programmeringstyd is dieselfde. Die enigste verskil is die CAD-model.
Hoe pasiëntspesifieke onderdele vervaardig word
Drie stappe. Eerstens, 'n 3D-skandering van die pasiënt. CT- of MRI-data word omgeskakel na 'n oppervlakmodel. Tweedens ontwerp 'n ingenieur die komponent direk op daardie model. Die onderdeel pas by die pasiënt se unieke anatomie. Derdens gaan die ontwerp na 'n CNC-masjien. Die masjien sny die onderdeel uit 'n soliede blok mediese plastiek.
Regte-wêreld toepassings
Chirurgiese posisioneringshulpmiddels. 'n Pasiëntspesifieke boorgids klik op 'n been. Dit het een gat. Die boor gaan deur daardie gat. Die skroef gaan presies waar die chirurg beplan het. Die gids het 'n dag geneem om te masjineer. Dit het dertig minute in die operasiekamer bespaar.
Pasgemaakte ortotika en prostese. 'n Voetinsetsel vervaardig van EVA-skuim. 'n Prostetiese sok vervaardig van polipropileen. Die pasiënt se skandering dryf die geometrie aan. Die resultaat pas beter as enige standaardproduk.
Kraniale en gesigsinplantings. 'n Skedeldefek word geskandeer. 'n Inplantaat word ontwerp om die gaping te oorbrug. Die onderdeel word van PEEK gemasjineer. Die chirurg maak dit met standaardskroewe vas. Die inplantaat is radiolusent. Opvolg-X-strale toon beengenesing deur die materiaal.
Pasgemaakte chirurgiese instrumente. 'n Gewas sit naby 'n kritieke senuwee. Die chirurg benodig 'n retraktorlem wat om die anatomie buig. Daardie lem word binne twee dae ontwerp en gemasjineer. Dit werk een keer. Vir daardie een pasiënt. Dis genoeg.
Waarom Presisie en Materiaaleienskappe Saak Maak
’n Pasgemaakte inplantaat wat nie pas nie, is nutteloos. ’n Chirurgiese gids wat gly, is gevaarlik. Die toleransie op hierdie onderdele is dieselfde as op produksietoestelle: ±0.001 duim of beter.
Materiaalkeuse is ewe krities. Die onderdeel moet sterilisasie oorleef. Dit mag nie chemikalieë uitloog nie. Dit moet die regte styfheid hê – nie te hard nie, nie te sag nie. Mediese toestelvervaardigingstandaarde geld selfs wanneer die lopielengte een is.
Die sinergie met 3D-drukwerk
3D-drukwerk skep die skandering-afgeleide model vinnig. Dit produseer 'n visuele prototipe vir chirurggoedkeuring. Dit is waardevol.
Maar 'n gedrukte inplantaat het dalk nie die sterkte of oppervlakafwerking wat vir chirurgie benodig word nie. Dit is waar plastiese CNC-bewerking oorneem. Die goedgekeurde ontwerp word van die finale materiaal bewerk. Die pasiënt kry 'n onderdeel wat beide pasgemaak en klinies betroubaar is.
Vir persoonlike mediese inplantings is die werkvloei duidelik. Skandeer. Ontwerp. Druk vir visualisering. Dan die masjien vir die werklikheid. Beide tegnologieë speel 'n rol. Bewerking verskaf die finale, inplantbare onderdeel.
Kosteverminderingsstrategieë met plastiese CNC-bewerking
Waar CNC geld bespaar
Geen duur vorms nie. 'n Inspuitgietgereedskap kos tienduisend tot honderdduisend dollar. 'n CNC-program kos 'n paar honderd dollar se ingenieurstyd. Dis dit.
Geen gereedskapvertragings nie. 'n Vorm neem agt tot sestien weke. 'n Bewerkte onderdeel neem twee tot vyf dae. Vinniger tyd tot mark beteken vinniger inkomste.
Voorkom duur ontwerpfoute. Vind 'n fout in 'n bewerkte prototipe. Herstel die CAD-lêer. Begin 'n ander onderdeel. Vind dieselfde fout nadat die vorm gesny is. Betaal vir 'n gereedskapwysiging. Betaal vir verlore produksietyd. Betaal vir geskrapte onderdele.
Net-betyds voorraad. Hou rou voorraad op die rak. Masjienonderdele soos bestellings inkom. Geen pakhuis vol klaarprodukte nie. Geen verouderde voorraad wanneer die ontwerp verander nie.
Waar CNC meer kos
Hoër prys per eenheid as spuitgietwerk. 'n Bewerkte onderdeel neem minute se masjientyd. 'n Gegoten onderdeel neem sekondes. By volume wen gietwerk op stukprys.
Materiaalvermorsing. Die snyer verwyder plastiek van 'n blok. Daardie verwyderde materiaal word skyfies. Skyfies word herwin of weggegooi. Hoe dit ook al sy, jy het daarvoor betaal. Gietwerk plaas materiaal slegs waar dit hoort.
Arbeids- en programmeringstyd. 'n Geskoolde masjinis stel die werk op. 'n Programmeerder skep die gereedskapsbaan. Daardie kundigheid kos geld. Gietwerk, nadat die gereedskap gebou is, verloop met minder aandag.
Vir lae-volume, iteratiewe mediese toestelvervaardiging, is plastiek CNC-bewerking nie net goedkoper nie. Dit is die enigste lewensvatbare pad. Die CNC teenoor spuitgietkoste-analise bevoordeel bewerking totdat die ontwerp stabiliseer en volumes styg. Dit is die strategie. Prototipeer en itereer met CNC. Skaal later met gietwerk.

Oor NOBLE – Jou Vennoot in Mediese CNC-bewerking
NOBLE is 'n gespesialiseerde CNC-bewerkingsaanleg met 20 jaar ondervinding. Die fokus is op hoë-presisie plastiek- en metaalkomponente.
Ons Kernverwerkingsvermoëns
CNC-freeswerk. Drie-as vir eenvoudige onderdele. Vier-as vir onderdele met een roterende kenmerk. Vyf-as vir komplekse geometrieë wat volledige kontoering benodig. Dieselfde masjiene. Verskillende strategieë.
CNC-draaiwerk. Presisiedraaibankwerk. Busse, skagte, verbindings. Enige silindriese komponent. Ronde onderdele reggemaak.
Gekombineerde Frees-Draai. Multitaakmasjiene. Beide bewerkings in een opstelling. Een opstelling beteken een verwysingspunt. Een verwysingspunt beteken strenger toleransies. Geen herposisioneringsfoute nie.
Prototipering tot Produksie. Volumes van een tot honderd vir vinnige prototipes. Tot duisende vir lae- tot mediumvolumeproduksie. Geen gapings tussenin nie.
Sertifisering wat saak maak in mediese vervaardiging
ISO 9001:2015 – Gehaltebestuurstelsels. Konsekwente prosesse. Gedokumenteerde beheer. Die fondament.
ISO 13485:2016 – Die goue standaard vir die vervaardiging van mediese toestelle. Hierdie sertifisering is nie 'n kenteken nie. Dit is 'n stel vereistes. Risikobestuur. Naspeurbaarheid. Regulatoriese nakoming.
Waarom met NOBLE saamwerk?
Geen minimum bestelhoeveelheid nie. Een pasgemaakte inplantaat. Duisende produksieonderdele. Dieselfde opstelling. Dieselfde aandag. Dieselfde kwaliteit.
Vinnige ommeswaai. Prototipe tot voltooide onderdeel in dae, nie weke nie. 'n Chirurg wat wag vir 'n pasiëntspesifieke gids het nie maande nie. Ons ook nie.
Ontwerpsamewerking. Ons lees u CAD-lêer. Ons vind die kenmerke wat moeilik sal wees om te bewerk. Ons stel veranderinge voor wat die funksie behou terwyl die vervaardigbaarheid verbeter word. Dit is plastiek CNC-bewerking met ingenieursondersteuning, nie net 'n aankooporder nie.
Deursigtigheid van die voorsieningsketting. Leweringstye word duidelik aangedui. Koste word uiteengesit. Vermoëns word eerlik gelys. Geen verrassings nie. Geen verskonings nie.
FAQ
Kan 'n CNC-masjien mediese-graad PEEK produseer?
Ja. PEEK-masjiene werk goed met skerp gereedskap en behoorlike verkoeling. Dit is 'n algemene materiaal vir plastiese CNC-bewerking van ruggraatkooie en tandimplantate.
Hoe vinnig is vinnige prototipering vir 'n eenvoudige plastiekonderdeel?
'n Eenvoudige onderdeel—plat plaat, basiese behuising, eenvoudige hakie—kan binne een tot twee dae van CAD na voltooide stuk gaan. Komplekse geometrieë met noue toleransies kan drie tot vyf dae neem.
Is CNC-bewerking goedkoper as 3D-drukwerk vir mediese onderdele?
Vir 'n enkele visuele model is 3D-drukwerk gewoonlik goedkoper. Vir funksionele prototipes wat werklike materiaaleienskappe en noue toleransies benodig, lewer plastiese CNC-bewerking beter waarde per onderdeel.
Watter toleransies kan plastiek CNC-bewerking bereik?
Standaard produksietoleransies is ±0.001 tot ±0.005 duim. Kritieke kenmerke op mediese toestelvervaardigingskomponente kan ±0.0005 duim hou met behoorlike opstelling en inspeksie.
Kan ek 'n pasgemaakte inplantaat in een dag bewerkstellig?
'n Baie eenvoudige inplantaat—plat kraniale plaat, basiese wig—kan binne een dag met 'n bestaande program gemasjineer word. Die meeste pasiëntspesifieke onderdele benodig twee tot drie dae vir programmering, masjinering en inspeksie.







