
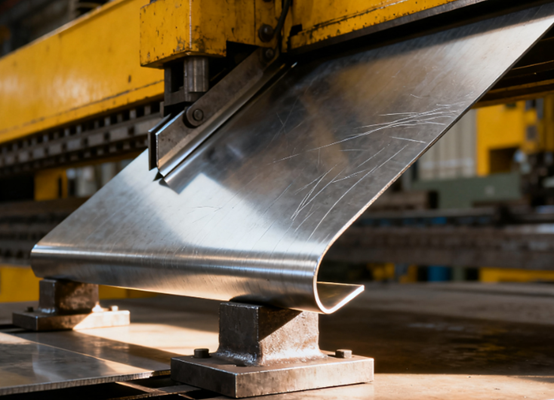
Wat is die Sheet Metal Beindig proses?
Plaatmetaalbuiging is 'n metaalbewerkingstegniek wat hoofsaaklik 'n buigmasjien gebruik om druk op metaalplate toe te pas, wat veroorsaak dat hulle plastiese vervorming op spesifieke posisies ondergaan, en sodoende onderdele met voorafbepaalde hoeke en vorms verkry word.
Die proses van plaatmetaalbuiging behels gewoonlik vorms, insluitend 'n boonste matrys (pons) en 'n onderste matrys (V-vormige groef), waar die plaatmetaal deur druk in die opening van die onderste matrys gedwing word om 'n buiging te vorm. Buigtegnologie word wyd gebruik in die vervaardiging van verskeie metaalstrukturele komponente soos bokse, hakies en kabinette. Dit beskik oor hoë doeltreffendheid, hoë presisie en sterk aanpasbaarheid, en is 'n sleutelstap in plaatmetaalbewerking.
Hoe werk die plaatmetaalbuigproses?
Die kern van die plaatmetaalbuigproses is om eksterne krag toe te pas om plastiese vervorming van metaalplate op 'n voorafbepaalde posisie te veroorsaak, waardeur spesifieke hoeke en vorms gevorm word. Hierdie proses maak hoofsaaklik staat op buigmasjiene en toegewyde vorms.
Metaalmateriale wat in plaatmetaalbuiging gebruik word
Koudgewalste staalplaat
Koudgewalste staalplate is koolstofstaalplate wat by kamertemperatuur gerol word. Koudgewalste staalplate het uitstekende sterkte en bewerkbaarheid, en is dus hoogs geskik vir presiese buiging, stempelwerk en sweiswerk.
Koudgewalste staalplate benodig gewoonlik nie voorbehandeling soos roesverwydering nie en kan direk elektroplateer of geverf word.
Vleklose staal
Vlekvrye staal is bekend vir sy uitstekende korrosiebestandheid omdat die chroomelement wat dit bevat 'n digte laag chroomoksiedpassiveringsfilm op sy oppervlak kan vorm.
304 vlekvrye staal het uitstekende omvattende werkverrigting en is geskik vir verskeie omgewings. 316 vlekvrye staal, as gevolg van die byvoeging van molibdeen, het 'n sterker weerstand teen chloriedkorrosie.
| 304L | Geskik vir sweiswerk; Goeie anti-korrosie prestasie |
| 321 | Bevat titanium; Goeie anti-korrosie prestasie |
| 301 | Relatief hoë hardheid; Goeie sterkte |
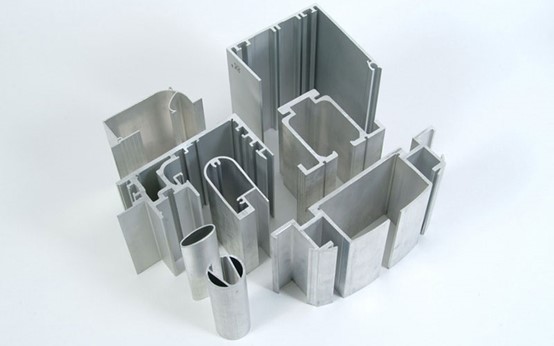
Aluminium
Aluminium is 'n liggewigmetaal met 'n digtheid van ongeveer een derde van dié van staal, wat noodsaaklik is in toepassings waar gewigsvermindering benodig word.
Aluminiummateriale het ook goeie korrosiebestandheid en uitstekende termiese en elektriese geleidingsvermoë. Daarbenewens het aluminium uitstekende plastisiteit en is dit maklik om te buig en in vorm te rek.
Gegalvaniseerde staalplaat
Gegalvaniseerde staalplate word gemaak deur 'n laag sink op die oppervlak van koudgewalste of warmgewalste staalplate te bedek, met die doel om beskerming vir die interne staal deur die sinklaag te bied en effektief te voorkom dat die staalplate roes.
- Elektro-gegalvaniseerde staal: Die oppervlak is fyn en eenvormig, wat dit meer geskik maak vir bespuiting.
- Warmgegalvaniseerde staal: Die Die sinklaag is relatief dik en het sterk korrosiebestandheid, maar daar is sinkblomme op die oppervlak.
Brass
Koper is 'n koper-sinklegering. Dit het 'n baie pragtige goudgeel voorkoms en word dikwels vir dekoratiewe komponente gebruik. Benewens sy estetiese aantrekkingskrag, beskik koper ook oor uitstekende elektriese geleidingsvermoë, termiese geleidingsvermoë en uitstaande antibakteriese eienskappe.
Wat bewerking betref, is koper sag en het uitstekende rekbaarheid, wat dit hoogs geskik maak vir komplekse stamp- en smeebewerkings.
Warmgewalste staalplaat
Warmgewalste staalplate is koolstofstaalplate wat teen hoë temperature gerol word. In vergelyking met koudgewalste plate, sal die oppervlak 'n laag oksiedskaal hê, relatief grof wees, en die dimensionele akkuraatheid is ook effens swakker.
Die voordeel van warmgewalste staalplate lê in hul relatief lae prys, en hulle kan dikker plaatmateriaal en hoër strukturele sterkte bied.
Tipes plaatmetaalbuigprosesse
Vou Buiging
Voubuiging word bereik deur die balk op of af langs die rand van die werkstuk te vou, en word dikwels gebruik vir bokstipe en doptipe onderdele.
Pros:
- Geen-vorm merk buiging: Beskadig nie die oppervlakbedekking of dekoratiewe laag nie.
- Hoë presisie en goeie herhaalbaarheid.
- Geskik vir groot borde: Veral aluminiumplate, dun vlekvrye staalplate, ens.
Nadele:
- Lae doeltreffendheid: Geskik vir medium- en kleinskaalproduksie.
- Komplekse struktuur: Die onderhoudskoste van voumeganismes is hoog.
- Nie geskik vir dikplaatbewerking nie.
Rol Buig
Rolbuiging is 'n proses wat 'n drie-rol- of meer-rolplaatbuigmasjien gebruik om plaatmetaal geleidelik in boogvormige, silindriese of koniese dele te buig deur middel van veelvuldige buigings.
Pros:
- Geskik vir groot krommingsbuiging: Dit kan deurlopend groot radius of volledig sirkelvormige dele vorm.
- Uniforme vervorming: Vermy spanningskonsentrasie wat deur eenmalige buiging veroorsaak word.
- Dit kan dik plate en groot onderdele bewerk.
Nadele:
- Die hoekbeheer is moeilik: Die afstand tussen die rollers moet verskeie kere aangepas word.
- Klein krommings of skerp hoeke is nie maklik om te bereik nie.
- Hoë beleggingskoste vir toerusting.
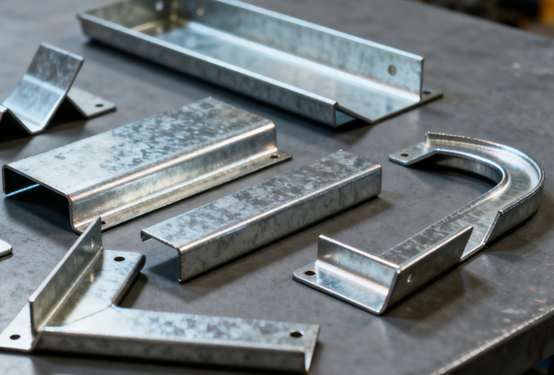
Muntstuk
Die pons druk die plaatmetaal teen uiters hoë druk in die onderste matrys, wat veroorsaak dat die materiaal deeglike plastiese vervorming ondergaan. Die hoek word byna volledig deur die matrys bepaal.
Pros:
- Uiters hoë dimensionele en hoekige akkuraatheid: Byna geen terugslag nie.
- Skerp hoeke of kenmerkende rande: Geskik vir presisie-onderdeleverwerking.
- Goeie vormkonsistensie: Die hoek word volledig deur die vorm beheer.
Nadele:
- Hoë toerustingvereistes: Hoë-tonnage perse word benodig.
- Ernstige slytasie van die vorm: Hoë druk, hoë vereistes vir vormmateriale en hittebehandeling.
- Hoe koste: Die koste van vormvervaardiging en -onderhoud is hoog.
Lugbuiging
Die werkstuk wat deur lug gebuig word, kom slegs in kontak met die punt van die boonste matrys en beide kante van die V-groef van die onderste matrys. Wanneer die pons afwaarts druk, ondergaan die metaal elasties-plastiese vervorming by die kontakpunte, wat die vereiste hoek vorm.
Die hoek word beheer deur die diepte van die ponsslag.
Pros:
- Sterk hoekverstelbaarheid: Die buighoek kan verander word deur die slag van die pons te beheer, wat hoë buigsaamheid bied.
- Lae vormslytasie: As gevolg van die klein kontakarea tussen die boonste en onderste vorms, het die vorm 'n langer lewensduur.
- Goeie aanpasbaarheid: Dieselfde stel vorms kan onderdele met verskillende hoeke en plaatdiktes verwerk.
Nadele:
- Laehoek-akkuraatheid: Dit word grootliks beïnvloed deur terugslag en vereis empiriese korreksie.
- Groter buigkrag: In vergelyking met ander metodes, het dit hoër vereistes vir die tonnemaat van die toerusting.
Boeiend
Die pons druk die plaat in die onderkant van die V-groef van die onderste matrys, wat veroorsaak dat die plaat volledig aan die matrys vassit vir vorming. Duidelike plastiese vloei of selfs afdruk vind plaas in die vervormingsone.
Pros:
- Hoëhoek-akkuraatheid: byna geen terugslag nie, en stabiele buighoek.
- Goeie herhaalbaarheid: Geskik vir massaproduksie van onderdele met hoë konsekwentheidsvereistes.
- Uitstekende oppervlakgehalte: Duidelike kreukels en netjiese rande.
Nadele:
- Vormslytasie: Groot kontakarea, duidelike wrywing en spanningskonsentrasie.
- Gereelde vormveranderinge: Vorms moet vervang word vir verskillende plaatdiktes of hoeke.
- Hoë energieverbruik: A Groter drukkrag is nodig.
Die bewerkingstappe van die plaatmetaalbuigproses
Proses Analise
Voordat u buig, analiseer die onderdeeltekening noukeurig om die buighoek, buigradius, ontvouingsgrootte en -rigting te bevestig, en kyk of die buigvolgorde redelik is.
Die doel van die ontleding van onderdeeltekeninge is om dimensionele foute of werkstukinterferensieprobleme wat deur onbehoorlike ontwerp veroorsaak word, te vermy.
Kies Materiaal
Bereken die ontvouingsgrootte gebaseer op die buighoek en plaatdikte, neem die buigkompensasiekoëffisiënt in ag en berei dan die materiale voor. Hierdie proses word uitgevoer om die dimensionele akkuraatheid van die grondstowwe te verseker en 'n fondament vir daaropvolgende buiging te verskaf.
Vorm Voorbereiding
Kies die toepaslike boonste matrys, onderste matrys en tonnemaat van die buigmasjien volgens die vorm, hoek en dikte van die gebuigde onderdeel, en voer die installasie en inbedryfstelling uit.
Die keuse van vorms beïnvloed direk die buignauwkeurigheid en oppervlakkwaliteit. Verskillende plaatdiktes vereis dat verskillende V-groefgroottes ooreenstem.
Posisionering
Die operateur plaas die werkstuk op die werktafel van die buigmasjien en verseker die korrekte posisie daarvan deur die stop en posisioneringstoestel, en bring dit in lyn met die buiglyn. Hierdie stap het 'n beduidende impak op die konsekwentheid van die buighoek en -grootte, en posisioneringsakkuraatheid moet gehandhaaf word.
Buig werking
Begin die buigmasjien. Die pons druk af om die plaatmetaal in die onderste matrys te druk om die vereiste hoek te vorm. Die operateur moet die diepte van die afwaartse druk of die slag beheer om om te keer of oormatige terugslag te voorkom.
Tydens die buigproses moet aandag gegee word aan die rigting van krag op die materiaal en die beheer van die indrukking.
Afmetingsinspeksie
Nadat die buiging van die dele voltooi is, word 'n gradeboog, skuifmaat of driekoördinaatmeetapparatuur gebruik vir meting om te bevestig of die hoek, sylengte en platheid aan die ontwerpvereistes voldoen.
Indien afwykings in die produk na inspeksie gevind word, kan dit reggestel word deur die slag of die vormspeling fyn af te stem.
Sekondêre en saamgestelde buiging
Vir komplekse onderdele is veelvuldige buigings of buigings in verskillende rigtings nodig. Voordat sekondêre buiging uitgevoer word, is dit nodig om te kontroleer of die buighoek van die vorige stap korrek is en aandag te gee aan die voorkoming dat die gevormde onderdeel met die vorm inmeng.
ontbramen
Nadat die werkstuk gebuig is, moet die brame verwyder, afgeskuins en oppervlakbehandel word om te verhoed dat skerp kante die montering of gebruik beïnvloed. Indien sweiswerk, poeierbedekking of anodisering daarna benodig word, is die ontbraamstap veral belangrik om die voorkomskwaliteit te verseker.
Finale Inspeksie
Uiteindelik is 'n volledige of lukrake inspeksie van die afmetings, hoeke, platheid en voorkoms van die werkstuk nodig. Slegs nadat bevestig is dat dit aan die vereistes van die tekeninge voldoen, kan beskermende verpakking uitgevoer word.
Verseker dat die gebuigde dele nie tydens vervoer en montering beskadig word nie, en waarborg die gehalte van die afgelewerde produkte.
Voordele van die plaatmetaalbuigproses
Plaatmetaalbuiging, as een van die mees gebruikte vormprosesse in plaatmetaalbewerking, het verskeie voordele. Dit kan nie net strukturele sterkte verseker nie, maar ook produksiedoeltreffendheid en kostebeheer in ag neem.
'n hoë presisie
Moderne CNC-buigtoerusting kan die buighoek, posisie en druk presies beheer. Die buigfout word gewoonlik binne ±0.5° beheer, wat die konsekwentheid van die grootte en vorm van die onderdele verseker en aan die vereistes van presisie-montering voldoen.
Hoë produksie doeltreffendheid
Die plaatmetaalbuigproses is maklik om te bedryf en het 'n kort siklus. Veral wanneer CNC-buigmasjiene gebruik word, kan verskeie deurlopende buigprosesse deur geprogrammeerde werking bereik word, wat produksiedoeltreffendheid aansienlik verbeter. Dit is geskik vir beide bondel- en kleinskaalproduksie.
Buigsaamheid
Plaatmetaalbuiging kan onderdele van verskillende vorms, hoeke en plaatdiktes bewerkstellig deur die matrys te verander of die slagparameters aan te pas. Dieselfde toerusting kan by verskeie produkte aanpas en is geskik vir die aangepaste produksiemodus van verskeie variëteite en klein hoeveelhede.
Hoë Materiaalbenuttingskoers
Buiging bereik hoofsaaklik vormveranderinge deur plastiese vervorming, genereer nie 'n groot hoeveelheid snyafval nie, het 'n hoë materiaalbenuttingstempo, bespaar grondstofkoste en voldoen aan die konsep van groen vervaardiging.
Hoë oppervlakkwaliteit
Tydens die buigproses is daar geen ooglopende skade aan die materiaaloppervlak nie, wat 'n goeie gladheid behou. Dit kan direk in die daaropvolgende spuit-, anodiserings- of sweisprosesse ingaan, wat herbewerkingstappe verminder.
Wye reeks toepassings
Buigtegnologie is van toepassing op alle soorte metaalplate, soos koolstofstaal, vlekvrye staal, aluminium, koper, ens., en word wyd gebruik in nywerhede soos elektronika, elektriese toestelle, motors, meganiese toerusting en konstruksie.
Nadele van die plaatmetaalbuigproses
Beperkings op Materiële Eienskappe
Die rekbaarheid, sterkte en veerkragtigheid van verskillende metale wissel baie, wat die buighoek en dimensionele akkuraatheid maklik kan beïnvloed.
Byvoorbeeld, hoësterkte staal of harde aluminium is geneig om te kraak wanneer dit gebuig word, terwyl sagte metale oormatige vervorming of ongelyke voue kan ervaar.
Terugspring-effek
Daar is 'n elastiese herstelverskynsel in metale na buiging, wat daartoe lei dat die werklike hoek óf te groot óf te klein is.
Veral wanneer dit kom by hoësterktemateriale en groot buigradius, is die moeilikheidsgraad van terugveerbeheer selfs hoër, en dit moet deur ervaring of kompensasieprosesse reggestel word.
Komplekse Buiging
Wanneer die dikte van die plaat groot is, of die buighoek kompleks is, neem die vraag na vormkrag aansienlik toe, die tonnemaat van die matrys en toerusting moet hoog wees, en probleme soos buiglynafwyking, krake of inkeping is geneig om te voorkom, wat die vormproses moeiliker maak.
Hoë vaardigheidsvereiste
Die beheer van buighoeke, vormkeuse en volgorde-rangskikking vereis alles dat die operateur ryk ervaring het; andersins sal probleme soos ongelyke vervorming, hoekafwyking of werkstukinterferensie waarskynlik voorkom.
Toepassings van die plaatmetaalbuigproses
Elektroniese industrie
Plaatmetaal word wyd gebruik in die vervaardiging van produkte soos onderstelle, bedieneromhulsels en verspreidingskaste. Hierdie tipe produk het hoë vereistes vir dimensionele akkuraatheid en hitte-afvoerprestasie. Die plaatmetaalstruktuur kan die interne elektroniese komponente effektief beskerm en is gerieflik vir onderhoud en installasie.
- Netwerkkabinet
- Industriële rekenaaromhulsel
- Verspreidingskassie
- Beskermende dekking
kommunikasie Toerusting
Plaatmetaalbewerking kan gebruik word om 5G-kommunikasiebasisstasieomhulsels, netwerkrakke, routeromhulsels, ens. te vervaardig.
Die plaatmetaalstruktuur het uitstekende elektromagnetiese afskermingsprestasie en kan voldoen aan die vereistes van kommunikasietoerusting vir stofdigting, vogdigting en anti-interferensie.
Automotive Industry
Plaatmetaal word gebruik om bakpanele, onderstelhakies, sowel as die doppe van motorfietse en elektriese voertuie, ens. te vervaardig. Deur middel van plaatmetaalbuig- en sweisprosesse kan hoësterkte- en liggewigstrukturele ontwerpe bereik word.
- Motordeure, enjinkap, bagasiebakdeksel
- Raam- en onderstelonderdele
- Batterybak
Huis toestelle
Plaatmetaalvervaardiging word wyd gebruik in die doppe en interne hakies van produkte soos yskaste, wasmasjiene en lugversorgers.
Plaatmetaalonderdele kan 'n presiese voorkoms en hoë monteringsakkuraatheid verkry, terwyl hulle ook uitstekende hitteafvoer en beskermende eienskappe het.
- Sypaneel van die yskas
- Wasmasjien se omhulsel
- Die buitenste omhulsel van die lugversorger se buite-eenheid
NOBLE: U vertroude plaatmetaalvervaardigingsdiensverskaffer
Verskaf pasgemaakte plaatmetaalbuigdienste wat kliënteverwagtinge oortref teen mededingende pryse. Van prototipe-ontwerp tot plaatmetaalbuigvervaardiging, ons vertrou op ons ervare span en gevorderde produksietoerusting om te verseker dat u plaatmetaalbuigonderdele met hoë presisie en stabiele werkverrigting ontvang. Kry 'n kwotasie binne minute en plaatmetaalbuigonderdele binne dae!
Met ISO 9001:2015 en ISO13485-2016-sertifisering verseker NOBLE dat ons ons kliënte van kwaliteit prototipes en produksieonderdele voorsien. Volwasse en gevorderde ondersteunende metaalbuigmasjiene en bekwame tegnici bied akkurate en hoëgehalte metaalbuigdienste vir vinnige prototipering en produksie.
Vrae & Antwoorde
Hoe word terugveerkrag beheer in plaatmetaalbuiging?
Terugvering kan geminimaliseer word deur die buigkrag te verhoog, die gebruik van bodem- of muntmetodes, die aanpassing van matryshoeke, of die kompensasie deur CNC-programmering. Materiaalkeuse speel ook 'n sleutelrol in terugveringsgedrag.
Wat is die algemene uitdagings in plaatmetaalbuiging?
Tipiese probleme sluit in terugvering, krake by buiglyne, gereedskapslytasie en dimensionele onakkuraathede in meerstadiumbuiging. Behoorlike gereedskap, materiaalvoorbereiding en hoekkompensasie kan help om hierdie probleme te vermy.
Watter nywerhede gebruik algemeen plaatmetaalbuiging?
Hierdie proses word wyd toegepas in motor-, elektronika-, huishoudelike toestelle-, telekommunikasie-, lugvaart- en industriële masjinerie, hoofsaaklik vir omhulsels, hakies, behuisings en strukturele komponente.
Hoe om plaatmetaal maklik te buig?
Om plaatmetaal maklik te buig, merk die buiglyn, klem dit stewig vas en oefen bestendige druk uit met 'n buigrem of bankskroef. Vir dikker of presiese onderdele, gebruik 'n CNC-kantpers vir akkurate hoek- en radiusbeheer.
Wat is die hooftipes plaatmetaalbuigmetodes?
Die mees algemene tipes sluit in lugbuiging, bodembuiging, muntbuiging, voubuiging en rolbuiging. Elke metode verskil in gereedskapopstelling, buignauwkeurigheid en kragvereistes, wat vervaardigers toelaat om te kies op grond van materiaaldikte en ontwerpkompleksiteit.







