
Wat is Sheet Metal Cuitmaak?
Plaatmetaal snytegnologie is 'n algemeen gebruikte tegniek vir die skeiding en masjinering van metaalplate. Dit sny hoofsaaklik die hele plaat in dele van die vereiste vorm en grootte deur middel van meganiese, termiese of spesiale middele. Algemene tradisionele metodes sluit in skeer en pons, terwyl moderne prosesse wyd hoë-presisie tegnologieë soos lasersny, plasmasny en waterstraalsny aanneem, wat metale van verskillende diktes en materiale doeltreffend kan hanteer.
Die kern van plaatmetaal-snytegnologie lê in die keuse van die toepaslike metode gebaseer op materiaaleienskappe en produksievereistes. Lasersny is byvoorbeeld geskik vir komplekse profiele en gladde snyoppervlakke, plasmasny is geskik vir dikker plate, en waterstraalsny kan termiese effekte vermy. Dit dien direk die eerste proses van plaatmetaalvervaardiging en verskaf presiese spasies vir daaropvolgende buiging, sweiswerk en ander skakels, en word wyd gebruik in velde soos meganiese toerusting, motorvervaardiging en lugvaart.
Geskiedenis van Sheet Metal CUtting
Die geskiedenis van plaatmetaal sny het begin met tradisionele handmatige en meganiese metodes. Vroeë ambagslui het staatgemaak op gereedskap soos skêre en beitels vir handmatige sny. Na die Industriële Revolusie het meganiese snymasjiene en ponsperse ontstaan, wat snywerk deur fisiese vorms en druk bewerkstellig het. Dit het doeltreffendheid aansienlik verbeter, maar hul buigsaamheid en presisie was beperk.
Die rewolusie van moderne snytegnologie het in die middel van die 20ste eeu begin. Die opkoms van suurstofsny- en plasmasnytegnologieë het die probleem van die sny van dik metaalplate opgelos. Daarna het lasersnytegnologie hoofstroom geword as gevolg van sy hoë presisie en buigsaamheid, terwyl waterstraalsny 'n koue snyoplossing sonder termiese effekte bied.
Hoe doen Sheet Metal CUtting Werk?
Tekening Analise
Ingenieurs moet die onderdeeltekeninge noukeurig analiseer, hul geometriese vorms, dimensionele toleransies, tegniese vereistes en daaropvolgende bewerkingsbehoeftes akkuraat verstaan. Op grond hiervan, beplan die snypad, kies die mees geskikte snyproses, bepaal die uitlegskema van die plaat om die materiaalbenuttingstempo te maksimeer, en stel 'n gedetailleerde bewerkingsprogram saam.
Materiaalvoorbereiding
Volgens die tekeningvereistes, kies die toepaslike metaalplaat en kontroleer of die materiaal, dikte en oppervlaktoestand aan die standaarde voldoen. Plaas die plaat vervolgens akkuraat op die werkbank en maak dit stewig vas met behulp van toebehore, magnetiese suigkoppies of vakuumadsorpsietafels en ander toestelle.
Toerusting opstel
Voor die formele snywerk moet die snytoerusting fyn ontfout word. Dit sluit in die installering en kalibrasie van die toepaslike snykop, die kontrolering of die hulpgasdruk aan die standaard voldoen, en die instelling van die optimale kernparameters soos krag, spoed en frekwensie volgens die materiaaltipe en dikte.
Vir lasersny moet die fokusposisie ook gekalibreer word. Vir plasmasny is dit nodig om die toepaslike stroom en die hoogte van die snymondstuk te bepaal.
Sny Uitvoering
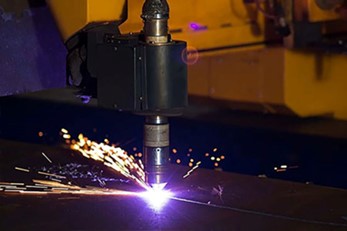
Nadat die materiale en toerusting gereed is, begin die toerusting en voer die voorafbepaalde bewerkingsprogram uit. Gedurende hierdie proses moet die operateur die snystatus noukeurig monitor, die vorm van die vonke waarneem en of die slakuitwerping normaal is, en luister vir enige abnormale geluide tydens die werking van die toerusting.
Moderne outomatiese toerusting is gewoonlik toegerus met intydse moniteringstelsels wat outomaties kan opspoor of die perforasie suksesvol is, of daar 'n risiko van botsing is, en die snyparameters volgens die situasie kan verfyn.
Na-verwerking
Nadat die snywerk voltooi is, word die werkstuk na die volgende bewerkingsarea verskuif. Eers moet brame, slak en ander stowwe op die werkstuk verwyder word. Indien nodig, moet slypwerk uitgevoer word om die rande glad en plat te maak. Dan word die sleutelafmetings, kontoer akkuraatheid en oppervlakkwaliteit van die werkstuk streng geïnspekteer met behulp van gereedskap soos skuifpassers, projektors of driekoördinaatmeetmasjiene om te verseker dat dit ten volle aan die vereistes van die tekening voldoen.
Slegs gekwalifiseerde onderdele wat die inspeksie slaag, kan na die volgende vervaardigingsproses vloei, soos buig en sweis, wat 'n belangrike kontrolepunt is om die kwaliteit van die finale produk te verseker.
Metaalmateriale wat in S gebruik wordheet Metal CUtting
Vleklose staal
Vlekvrye staal is een van die gewildste materiale vir plaatmetaal sny as gevolg van sy uitstekende korrosiebestandheid, duursaamheid en aantreklike oppervlakafwerking.
Aansoeke:
Gebruik in mediese toerusting, kombuistoestelle, motorafwerking en argitektoniese panele.
Sagte staal
Koolstofstaal is bekend vir sy sterkte, hardheid en koste-effektiwiteit. Dit is maklik om te verwerk en geskik vir strukturele onderdele.
Aansoeke:
Wyd gebruik in masjinerie, motorrame, konstruksie en industriële toerusting.
Aluminium
Aluminium is liggewig, korrosiebestand en het uitstekende termiese en elektriese geleidingsvermoë. Dit is egter reflektief en benodig spesifieke lasergolflengtes vir presiese sny.
Aansoeke:
Gebruik in lugvaartkomponente, elektroniese behuisings, motorpanele en verbruikerselektronika.
Koper
Koper bied uitstekende elektriese en termiese geleidingsvermoë, wat dit noodsaaklik maak vir elektriese komponente. Dit is reflektief en kan moeilik wees om met 'n laser te sny.
Aansoeke:
Gebruik in elektriese verbindings, busstawe, hitteruilers en dekoratiewe panele.
Brass
Koper is 'n legering van koper en sink, wat goeie bewerkbaarheid, korrosiebestandheid en 'n aantreklike goue voorkoms bied.
Aansoeke:
Ideaal vir dekoratiewe onderdele, naamborde, instrumente en argitektoniese hardeware.
Gegalvaniseerde staal
Gegalvaniseerde staal het 'n sinklaag wat teen roes en korrosie beskerm. Dit kombineer duursaamheid met 'n relatief lae koste.
Aansoeke:
Algemeen in HVAC-kanale, motoronderdele en huishoudelike toestelle.
Titaan
Titanium bied 'n uitsonderlike sterkte-tot-gewig-verhouding, hoë korrosiebestandheid en uitstekende biokompatibiliteit. Dit is duurder, maar ideaal vir kritieke toepassings.
Aansoeke:
Gebruik in lugvaart, mediese inplantings en hoëprestasie-masjinerie.
| materiaal | Hoof Snymetodes | Belangrikste voordele |
| Vleklose staal | Laser, Waterstraal | Korrosiebestandheid, sterkte |
| Koolstof staal | Laser, Plasma | Sterk, bekostigbaar |
| Aluminium | Laser, Waterstraal | Liggewig, geleidend |
| Koper | Waterstraal, Vesellaser | Geleidend, duursaam |
| Brass | Laser, Waterstraal | Esteties, bewerkbaar |
| Gegalvaniseerde staal | Laser, Plasma | Anti-roes, lae koste |
| Titaan | Waterstraal, Laser | Hoë sterkte, bioversoenbaar |
Tipes plaatmetaal snyprosesse
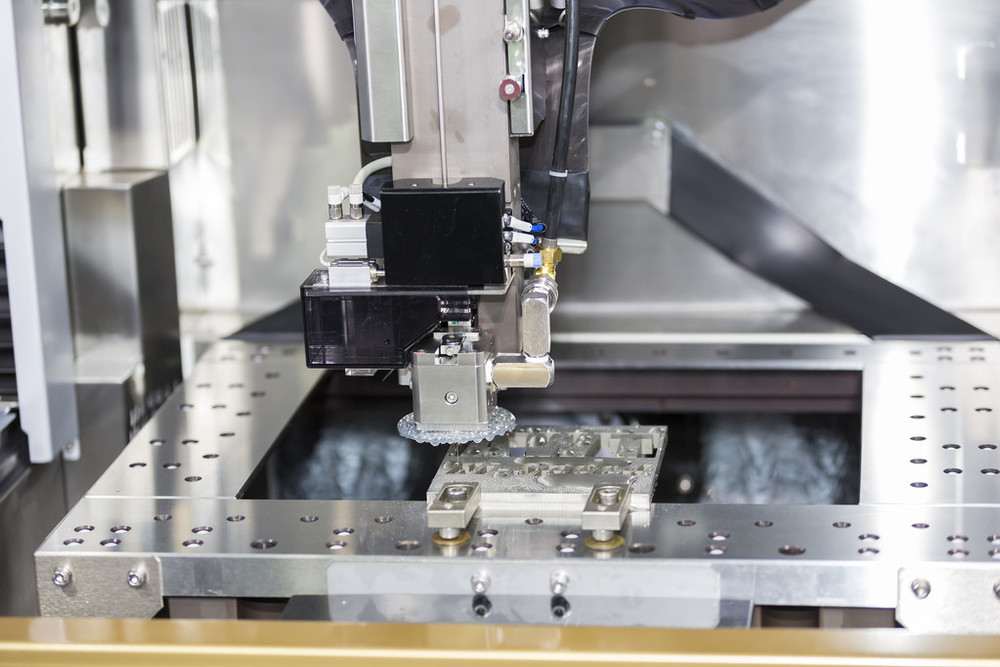
Plaatmetaal lasersny
Lasersny gebruik 'n hoë-energiedigtheid-gefokusde laserstraal as 'n hittebron om sny te bewerkstellig deur die materiaal te smelt, te verdamp of te ontbrand. Dit is 'n kontaklose bewerkingsmetode met hoë presisie en buigsaamheid, wat veral geskik is vir die bewerking van komplekse kontoere en fyn onderdele. Die snyspoed is vinnig, die hitte-geaffekteerde sone is klein, en die deursnee-kwaliteit is gewoonlik baie glad.
Volgens die tipe laser kan dit hoofsaaklik verdeel word in vesellasersny en CO2-lasersny. Lasersny is van toepassing op byna alle metaalplate, veral op die gebied van medium en dun plate.
Plaatmetaal Plasma sny
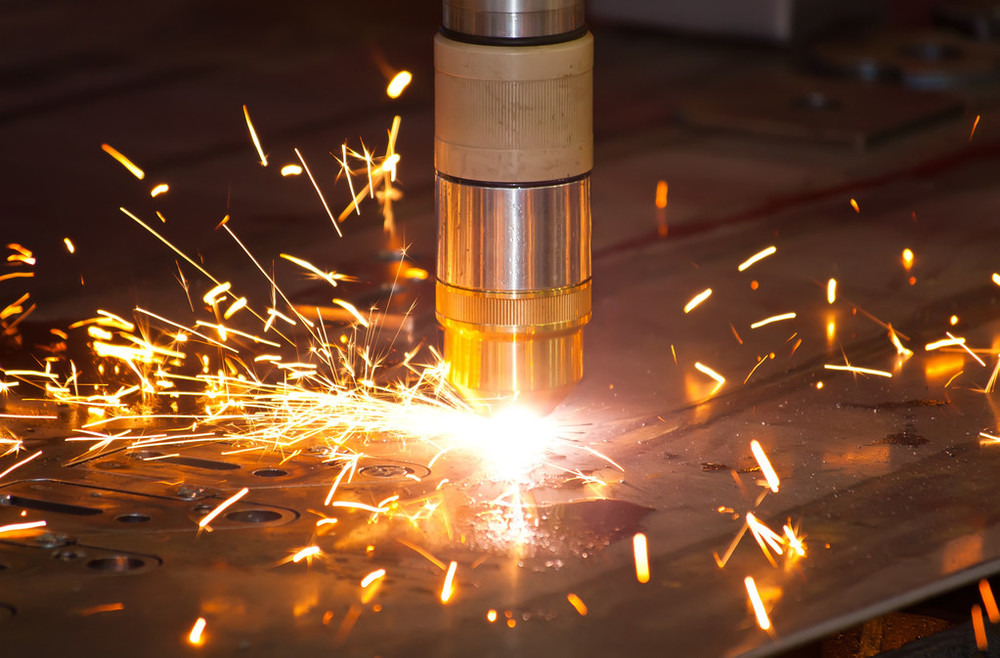
Plasmasny smelt die materiaal deur 'n saamgeperste plasmaboog en gebruik 'n hoëspoed-gasvloei om die gesmelte metaal weg te blaas en 'n snit te vorm. Die hoofvoordeel van plasmasny lê in die vermoë om medium en dik plate sowel as hoogs geleidende metale doeltreffend te sny, met 'n uiters vinnige snyspoed. Die snyakkuraatheid en dwarssnit-gladheid is egter gewoonlik nie so goed soos dié van lasersny nie, en die hitte-geaffekteerde sone is ook groter.
Plasma-snytegnologie word wyd toegepas in swaar masjinerie, skeepsbou, staalstrukture en ander velde, en dit is 'n ekonomiese en doeltreffende oplossing vir die bewerking van dik plate.
Plaatmetaal Waterjet Sny
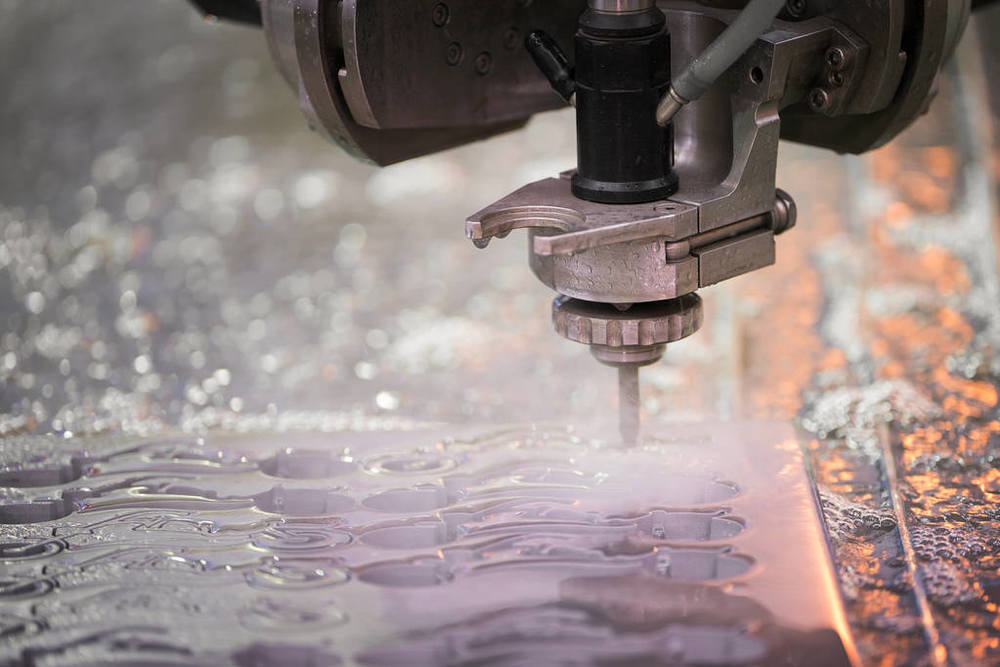
Waterstraalsny is 'n koue-toestand snyproses. Dit gebruik ultra-hoëdruk watervloei of watervloei gemeng met skuurmiddels om materiale te erodeer om snywerk te verkry. Die grootste voordeel daarvan is dat geen hitte tydens die snyproses gegenereer word nie, dus is daar geen hitte-geaffekteerde sone, termiese vervorming of metallografiese verandering van die materiaal nie.
Waterstraalsny kan enige materiaal sny, van metaal en klip tot glas en saamgestelde materiale, en die beginpunt is arbitrêr, met uiters hoë buigsaamheid. Die nadele is dat die snyspoed relatief stadig is en die bedryfskoste van die toerusting hoog is. Dit word dikwels gebruik vir die bewerking van hitte-sensitiewe of saamgestelde materiale met verskillende teksture.
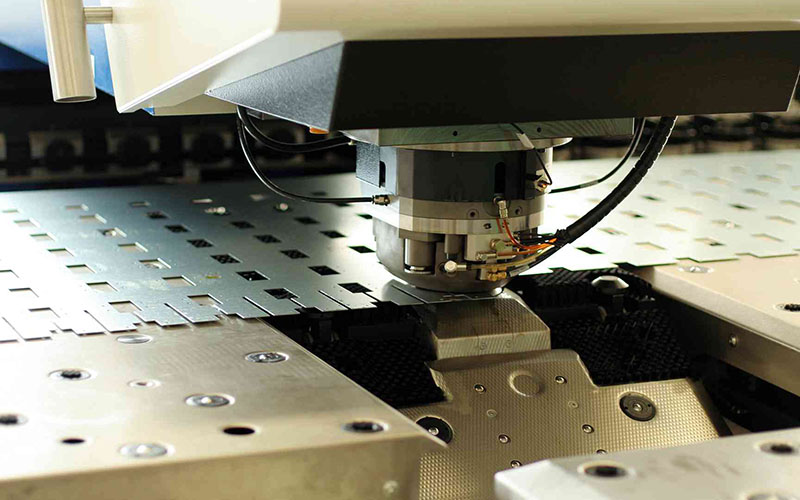
Plaatmetaal pons
Ponswerk is 'n tradisionele meganiese bewerkingsmetode wat 'n matrys wat op 'n pers geïnstalleer is, gebruik om plaatmetaal deur sterk meganiese druk te sny, te pons of leë te maak. Dit is geskik vir die produksie van groot hoeveelhede onderdele met relatief gestandaardiseerde vorms. Die bewerkingspoed is uiters vinnig en dit kan met 'n enkele stempelwerk gevorm word. Die koste van vorms is relatief hoog, maar die bewerkingskoste per stuk is baie laag.
Vir onderdele wat 'n groot aantal standaardgate of eenvoudige vorms benodig, soos onderstelkaste en elektriese komponente, bly stampwerk die mees doeltreffende en ekonomiese keuse.
voordele van Sheet Metal CUtting
'n hoë presisie
Moderne plaatmetaal snytegnieke, veral lasersny, kan uiters hoë dimensionele akkuraatheid bereik, met toleransies wat maklik binne ±0.1 millimeter of selfs kleiner beheer kan word. Dit beteken dat die verwerkte onderdele presiese afmetings en sterk uitruilbaarheid het.
Uitstekende Herhaalbaarheid
As gevolg van die aanvaarding van digitale programmeringsbeheer, kan dieselfde onderdele dieselfde aantal kere vervaardig word sodra die program opgestel is, wat die stabiliteit en konsekwentheid van gehalte in grootskaalse produksie verseker en 'n stewige fondament lê vir daaropvolgende outomatiese montering.
Superieure buigsaamheid
Plaatmetaal sny, veral kontaklose bewerkingsmetodes soos laser en waterstraal, bied ongeëwenaarde buigsaamheid. Daar is geen nodigheid om duur fisiese vorms te maak nie. Deur net rekenaartekeninge en -programme te wysig, is dit moontlik om vinnig onderdele van verskillende vorms en groottes te wissel en te verwerk, wat baie geskik is vir kleinskaalse, multi-variëteitsproduksie en vinnige prototipering.
Daarbenewens kan hierdie prosesse 'n wye reeks metaalmateriale hanteer, van koolstofstaal, vlekvrye staal, aluminium, koper, tot titaniumlegerings, en selfs nie-metaalmateriale. Waterstraalsny kan met byna enige materiaal werk en voldoen aan die materiaalvereistes van alle industrieë.
Hoë Doeltreffendheid
In vergelyking met tradisionele handmatige of meganiese bewerking, is outomatiese sny uiters vinnig, veral wanneer dun plate met laser gesny word; dit kan die produksiesiklus aansienlik verkort.
Materiaalbenutting
Plaatmetaal sny kan uitgevoer word deur 'n rekenaar-geoptimaliseerde intelligente uitlegstelsel om onderdele op die mees kompakte en redelike manier op die plaatmetaal te rangskik, wat die afval by die hoeke tot die minimum beperk en die benuttingstempo van die plaatmetaal aansienlik verbeter. Dit verminder direk grondstofkoste, en die effek van sulke besparings is veral verstommend in grootskaalse produksie.
Hoogte Kwaliteit Sny
Baie gevorderde snytegnieke kan direk baie gladde en vertikale snyoppervlakke verkry. Die deursnee-gladheid van lasersny is baie hoog, terwyl waterstraalsny die oorspronklike eienskappe van die materiaal kan behou.
Na snywerk benodig onderdele dikwels nie of slegs baie min sekondêre slyp- en afwerkingsprosesse nie, en kan direk die buig-, sweis- of monteringsfase betree. Dit bespaar nie net tyd en arbeidskoste nie, maar vermy ook dimensionele afwykings of oppervlakskade wat deur sekondêre bewerking veroorsaak kan word, wat hoër algehele vervaardigingsdoeltreffendheid en -gehalte behaal.
Uitdagings in Sheet Metal CUtting
Materiële uitdagings
Verskillende materiale vereis spesifieke snymetodes as gevolg van hul unieke eienskappe. Reflektiewe metale soos aluminium en koper absorbeer byvoorbeeld baie min laserenergie. Dit maak hulle moeilik om te sny. Hulle kan ook lig weerkaats en die lasertoerusting beskadig. Aan die ander kant verminder harde materiale soos spesiale legeringsstaal en titaniumlegerings die snyspoed. Hulle slyt ook lemme en verbruiksgoedere vinniger af.
Oppervlaktoestande maak ook saak. Bedekkings, roes of olievlekke kan snywerk ontwrig. Dit lei dikwels tot ongelyke rande of oorblywende slak. Die instelling van die regte snyparameters vir elke materiaal bly 'n belangrike uitdaging.
Termiese Vervormingsprobleme
Termiese snyprosesse, soos laser- en plasmasny, gee onvermydelik 'n groot hoeveelheid hitte aan die materiaal. Indien die parameters nie behoorlik beheer word nie, sal hitte oormatig ophoop en na die materiaal buite die snyarea versprei, wat plaaslike spanning en termiese vervorming veroorsaak, wat lei tot dimensionele afwykings en vormvervorming van die onderdele. Dit is veral prominent in dunplaatbewerking.
Om die hitte-geaffekteerde sone te beheer en vervorming te minimaliseer, is dit nodig om parameters soos krag, spoed en lugdruk presies te balanseer, en 'n redelike snypadontwerp aan te neem om hitte te versprei. Dit stel hoë eise aan die operateur se ervaring en die stabiliteit van die toerusting.
Dikte teenoor Presisie
Alle snymetodes het 'n beperking. Die sny van dik materiale beteken laer presisie. Lasersny is byvoorbeeld baie presies op dun velle. Maar met dikker plate word die sny wyer en growwer. Plasmasny werk goed op dik plate, maar die snykwaliteit is swak.
Vertraging verbeter kwaliteit, maar benadeel doeltreffendheid. Versnelling kan 'n onvolledige snit laat of slak skep. Om die regte metode vir elke dikte te vind en spoed, presisie en kwaliteit te balanseer, is die grootste uitdaging.
Koste-doeltreffendheidsbalans
Die kostestruktuur van plaatmetaal sny is kompleks en dek toerusting, energie, gasse, onderdelevervanging en arbeid. Lasersny bied byvoorbeeld hoë presisie, maar behels hoë beleggings-, onderhouds- en deurlopende gaskoste.
Daarom hang winsgewendheid af van noukeurige optimalisering. Dit sluit in die verbetering van materiaalverbruik deur beter neswerk, die verlenging van onderdele se lewensduur met optimale parameters, en die verhoging van toerustingdoeltreffendheid deur middel van slim produksieskedulering. Sulke maatreëls is noodsaaklik om algehele winsgewendheid te verbeter.
Kostefaktore in plaatmetaal sny — Wat beïnvloed die prys?
Materiële koste
Die koste van die verkryging van grondstowwe vorm die basis van die totale koste. Die pryse van metaalplate van verskillende materiale en spesifikasies wissel baie. Meer belangrik, dit is die materiaalbenuttingstempo, dit wil sê hoe om die onderdele op 'n enkele plaat te rangskik.
Deur die uitleg te optimaliseer, soveel nuttige dele as moontlik uit te sny, en die afval by die kante en hoeke te verminder, kan die materiaalkoste wat aan elke onderdeel toegeken word, direk verlaag word. Dit is die mees effektiewe manier om koste te beheer.
Proses seleksie
Die bedryfskostesamestelling van verskillende snyprosesse wissel baie. Lasersny maak staat op kwesbare dele soos elektrisiteit, hulpgas en lense. Plasmasny verbruik elektrodes en spuitstukke; Waterstraalsny slyt hoëdrukseëls en snykoppe uit.
Die keuse van proses beïnvloed direk energieverbruik, gasverbruik en die frekwensie van vervanging van kwesbare onderdele.
Arbeids- en Operasionele Doeltreffendheid
Bewerkingstyd hou direk verband met arbeids- en masjienkoste. Die lengte daarvan hang af van die mate van optimalisering van die snypad, die invoer- en snyspoed, sowel as die nullas-bedryfstyd van die toerusting. Die vaardigheidsvlak van die operateurs is ook van kardinale belang.
Ervare operateurs kan materiale vinniger programmeer, vasklem en onverwagte wanfunksies hanteer, wat die algehele doeltreffendheid van die toerusting verbeter, stilstandtyd verminder en indirek die arbeidskoste per eenheid produk verlaag.

Na-verwerking
Die koste wat aangegaan word nadat die snywerk voltooi is, moet ook nie geïgnoreer word nie. As die snykwaliteit hoog is, die dwarssnit glad is en daar geen slak hang nie, kan die mannekrag en tyd vir sekondêre bewerking, soos slyp en afwerking, bespaar of verminder word.
Plaatmetaal Sny Toleransies en Akkuraatheidstandaarde
Om die manoeuvreerbaarheid en presisie van vervaardigde prototipes en onderdele te verseker, is ons standaarde vir pasgemaakte plaatmetaal snydienste soos volg:
| Dimensiebesonderhede | Verdraagsaamheid |
| Rand tot rand, enkele oppervlak | +/- 0.010" |
| Rand tot gat, enkel oppervlak | +/- 0.010" |
| Gat tot gat, enkele oppervlak | +/- 0.010" |
| Gatdiameter, Enkel Oppervlak | +/- 0.010" |
| Rand tot kenmerk, veelvuldige oppervlak | +/- 0.030" |
| Oorgevormde deel, veelvuldige oppervlaktes | +/- 0.030" |
| Buighoek | +/- 1 grade |
Wenke vir Sheet Metal CUtting
Dra persoonlike beskerming
Wanneer plaatmetaal snybewerkings uitgevoer word, is dit noodsaaklik om 'n volledige stel beskermende toerusting dwarsdeur die proses en op 'n gestandaardiseerde wyse te dra.
Hoëgehalte-bril of beskermende gesigskerms kan hoëspoed-vlieënde metaalrommel en vonke effektief blokkeer. Stewige en duursame arbeidsbeskermingshandskoene kan hande beskerm teen snye wat veroorsaak word deur die skerp kante van die plaat en brandwonde as gevolg van hoë temperature tydens bewerking.
Aangesien baie snytoestelle uiters hoë vlakke van geraas tydens werking genereer, is dit noodsaaklik om professionele gehoorbeskermingstoestelle te dra om permanente gehoorskade te voorkom.
Verseker ventilasie
Die snyproses, veral lasersny, plasmasny of vlamsny, genereer 'n groot hoeveelheid giftige metaaldampe, skadelike gasse en gesuspendeerde partikelmateriaal. Daarom moet bedrywighede in werkswinkels uitgevoer word wat toegerus is met kragtige uitlaat- en stofverwyderingstelsels om lugsirkulasie te verseker en skadelike rook vinnig na buite te verdryf.
Onderhou gereedskap
Of dit nou handgereedskap of verbruiksgoedere in outomatiese toerusting is, die handhawing van die skerpte van hul snykante is die hoeksteen om doeltreffendheid en veiligheid te verseker.
Stomp snygereedskap sal snyweerstand aansienlik verhoog, nie net wat groter krag vereis en moegheid veroorsaak nie, maar dit maak hulle ook meer geneig tot gly, terugslag en ander onbeheerbare situasies, wat maklik tot ernstige ongelukke kan lei. Boonop sal verslete snygereedskap swak snyoppervlaktes veroorsaak, wat die moeilikheidsgraad van daaropvolgende bewerking verhoog.
Veilige materiaal
Voordat die snywerk begin, moet gereedskap soos 'n banktang, C-vormige tang, spesiale toebehore of magnetiese klauwplate gebruik word om die metaalplaat stabiel op die werkplatform vas te maak. Hierdie stap kan heeltemal verhoed dat die plaat skuif, vibreer of omslaan wanneer dit aan snykrag onderwerp word, en sodoende die akkuraatheid van die snyafmetings verseker.
Boonop kan stabiele klemming gevare soos afwyking van die gereedskapspad en die uitwerp van die werkstuk wat veroorsaak word deur skielike beweging van die plaat, effektief voorkom, wat baie potensiële meganiese beseringsrisiko's fundamenteel uitskakel.
Bedryf Toerusting Behoorlik
'n Hoë mate van waaksaamheid moet gehandhaaf word teenoor alle kraggereedskap en CNC-toerusting. Voordat enige toestel aangeskakel word, moet gekontroleer word of die kragkabel, skakelaar en beskermende deksel ongeskonde is. Tydens die werking moet 'n mens hoogs gekonsentreerd wees en die bedryfsprosedures streng volg.
Hande moet weggehou word van bewegende dele en die snykop. Voordat u die opdrag voltooi of enige aanpassings of skoonmaak maak, maak seker dat die toerusting heeltemal afgeskakel is en nie loop nie.
Waarom NOBLE se plaatmetaal snydiens kies?
Met jare se ryk ervaring in plaatmetaal sny, bied NOBLE kliënte ongeëwenaarde hoë-presisie plaatmetaal snyonderdele. Kry 'n kwotasie binne minute en onderdele binne dae.
NOBLE se plaatmetaal snydienste kan byna enige materiaal sny met behulp van laser- en waterstraalvermoëns. NOBLE bied 'n eenstopoplossing vir enige projek, met onmiddellike kwotasies, 'n verskeidenheid materiale en 'n verskeidenheid plaatmetaal snyprosesopsies.
NOBLE is u vertroude eenstop-oplossing vir persoonlike vervaardiging, van prototipe-ontwerp tot vervaardiging, met enorme vervaardigingsbronne, geskikte tegnologie, vaartbelynde proses, kundige leiding en 'n perfekte kwaliteitsinspeksieproses om u idees in werklikheid te omskep.
Vrae & Antwoorde
Wat is die mees akkurate snymetode vir plaatmetaal?
Lasersny, veral vesellasersny, word wyd beskou as die mees akkurate metode vir plaatmetaal. Dit kan toleransies so nou as ±0.1 mm bereik en lewer uiters skoon, braamvrye rande met 'n minimale hitte-geaffekteerde sone. Dit maak dit ideaal vir komplekse kontoere en ingewikkelde ontwerpe waar hoë akkuraatheid krities is.
Hoe dik 'n metaalplaat kan 'n lasersnyer sny?
Die maksimum dikte hang af van die laser se krag en die materiaaltipe. 'n Tipiese hoë-krag industriële vesellaser kan deur sagte staal tot ongeveer 25 mm, vlekvrye staal tot 20 mm en aluminium tot 12 mm sny. Vir optimale spoed en snykwaliteit op dunner materiale (onder 15-20 mm) is lasers egter aansienlik meer effektief as plasma- of vlamsny.
Is lasersny duurder as plasmasny?
Dit hang af van die toepassing. Lasersny het 'n hoër aanvanklike toerustingkoste en kan duurder wees om per uur te bedryf as gevolg van gas en onderhoud. Vir dun tot medium dikte materiale kan die superieure spoed, presisie en verminderde behoefte aan sekondêre afwerking dit egter oor die algemeen meer koste-effektief maak. Plasma is oor die algemeen 'n beter begrotingsopsie vir die sny van dik strukturele staal waar uiterste presisie nie die primêre bekommernis is nie.
Kan jy aluminium met 'n waterstraal sny?
Absoluut. Waterstraalsny is 'n uitstekende keuse vir die sny van aluminium. As 'n koue snyproses stel dit geen hitte bekend nie, wat beteken dat daar geen hitte-geaffekteerde sone is wat die materiaal se eienskappe kan verander of kromtrekking kan veroorsaak nie, veral in hitte-sensitiewe aluminiumlegerings. Dit kan skoon deur enige dikte aluminium sny wat kommersieel beskikbaar is.
Wat is die maksimum dikte wat 'n lasersnyer kan hanteer?
Die maksimum dikte hang af van die laser se krag en die materiaal. 'n Hoë-krag industriële vesellaser kan tipies sny:
- Sagte staal: Tot 25-30 mm
- Vlekvrye staal: Tot 20-25 mm
- Aluminium: Tot 12-15 mm
Vir diktes verder as hierdie, is plasma- of waterstraalsny dikwels meer doeltreffend en effektief.







