
Giới thiệu
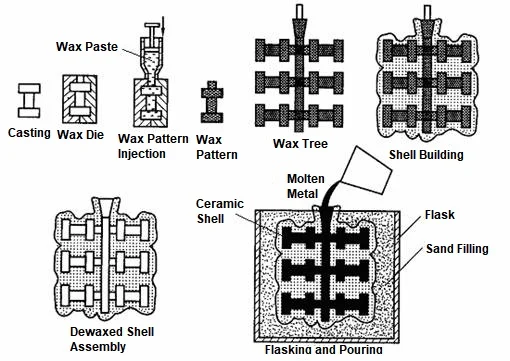
Người ta tạo một khuôn mẫu bằng sáp. Sau đó, một lớp hỗn hợp gốm được phủ lên khuôn. Sáp tan chảy. Kim loại nóng chảy được đổ vào. Lớp gốm bong ra. Sản phẩm hoàn thiện còn lại. Đây là quy trình đúc khuôn mẫu – còn được gọi là đúc khuôn sáp mất.
Đúc khuôn đầu tư có lịch sử lâu đời. Các nhà chế tác trang sức đã sử dụng nó từ hàng nghìn năm trước. Ngày nay, đây là một phương pháp sản xuất chính xác, tạo ra các chi tiết có dung sai chặt chẽ và bề mặt nhẵn mịn. Hầu hết các chi tiết không cần gia công thứ cấp.
Tại sao phương pháp đúc khuôn đầu tư lại được sử dụng rộng rãi? Quy trình này có thể xử lý các hình dạng phức tạp mà phương pháp gia công cơ khí không thể thực hiện được, phù hợp với các vật liệu khó rèn hoặc hàn, và độ hoàn thiện bề mặt giúp giảm thiểu nhu cầu gia công cơ khí tiếp theo.
Rất nhiều ngành công nghiệp dựa vào phương pháp đúc khuôn đầu tư. Ngành hàng không vũ trụ sử dụng nó cho cánh tuabin và các bộ phận cấu trúc; lĩnh vực y tế sử dụng nó cho cấy ghép và dụng cụ phẫu thuật. Ngành công nghiệp ô tô sử dụng nó cho cánh quạt tăng áp và các bộ phận hệ thống nhiên liệu. Trong lĩnh vực công nghiệp, nó được sử dụng cho van, bơm và khuôn mẫu.
Đúc đầu tư là gì?
Định nghĩa về đúc khuôn đầu tư
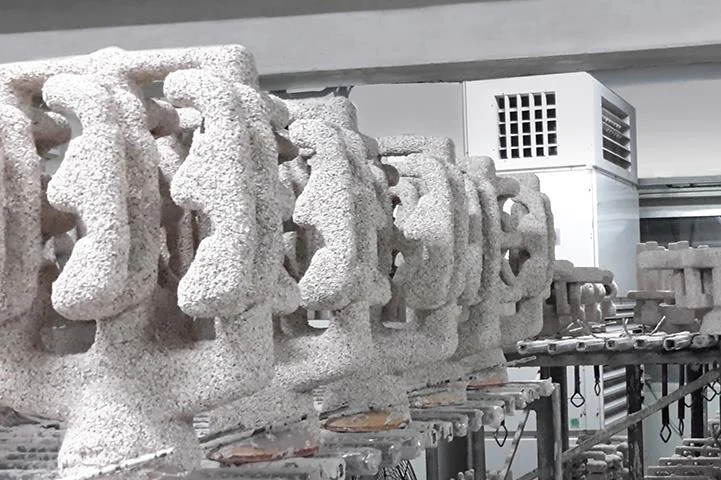
Đúc khuôn đầu tư là một quy trình đúc bằng sáp chảy. Một mẫu sáp được tạo ra. Một khuôn gốm được xây dựng xung quanh mẫu đó. Sáp tan chảy. Kim loại được đổ vào. Lớp gốm tách ra. Chi tiết được đúc ra vẫn còn nguyên vẹn.
Lịch sử của kỹ thuật này bắt nguồn từ Ai Cập và Trung Quốc cổ đại. Các thợ kim hoàn đã sử dụng nó để chế tác đồ trang sức bằng vàng và đồng. Sản xuất công nghiệp bắt đầu vào thế kỷ 20. Tên gọi “investment” (đầu tư) không có nghĩa là tiền. Nó xuất phát từ từ investir trong tiếng Pháp cổ – nghĩa là bao phủ hoặc bao quanh. Vỏ gốm bao phủ khuôn mẫu bằng sáp. Thuật ngữ này được sử dụng rộng rãi cho đến ngày nay.
Quy trình đúc khuôn đầu tư hoạt động như thế nào?
-
Tạo khuôn mẫu bằng sáp
Sau khi khuôn kim loại được gia công xong, sáp được đổ vào khuôn. Điều này tạo ra mẫu sáp. Nhiều mẫu sáp được nối với nhau bằng một ống dẫn sáp trung tâm. Toàn bộ cụm cấu trúc trông giống như một cái cây. "Cây" này quyết định số lượng chi tiết có thể được sản xuất trong mỗi lần đổ sáp.
-
Xây dựng một vỏ gốm
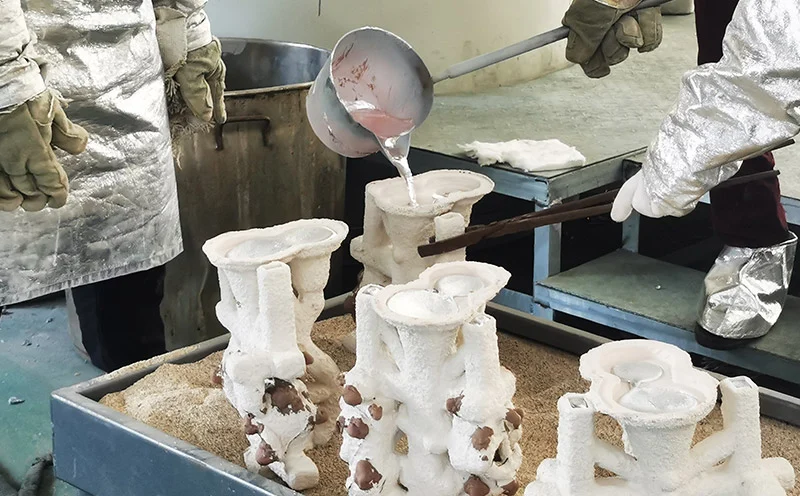
Nhúng khuôn sáp vào hỗn hợp vữa gốm. Phủ một lớp cát mịn – tức là thạch cao. Lặp lại quá trình này sau khi mỗi lớp khô. Sau sáu đến tám lớp, một lớp vỏ gốm chắc chắn sẽ hình thành xung quanh khuôn sáp.
-
Loại bỏ sáp
Vỏ khuôn được đặt vào lò nướng. Sáp tan chảy và bay hơi, tạo thành một khoang rỗng. Khoang rỗng này có hình dạng chính xác bằng hình dạng của chi tiết cần tạo ra.
-
Đổ kim loại nóng chảy
Kim loại nóng chảy được rót vào khuôn gốm đã được nung nóng. Có rất nhiều loại vật liệu khác nhau, bao gồm thép không gỉ, thép carbon, hợp kim nhôm, hợp kim titan, siêu hợp kim gốc niken, hợp kim coban, đồng thau và đồng đỏ. Mỗi loại vật liệu đều có các thông số đúc riêng.
-
Làm nguội và bóc vỏ.
Kim loại đông cứng lại. Lớp vỏ gốm vỡ ra. Búa khí nén hoặc thiết bị rung thực hiện công việc. Cây bị chặt. Các chi tiết đúc riêng lẻ tách rời nhau.
-
Kết thúc phần
Tháo bỏ cổng và cuống rót. Có thể tiến hành xử lý nhiệt tiếp theo. Gia công chi tiết để tạo ra các đặc điểm không thể đạt được chỉ bằng phương pháp đúc. Đánh bóng giúp cải thiện bề mặt. Kiểm tra chi tiết để xác minh kích thước và độ bền. Tại thời điểm này, quá trình đúc khuôn mẫu đã hoàn tất và sẵn sàng chuyển sang giai đoạn tiếp theo.
Những ưu điểm chính của phương pháp đúc khuôn mẫu
Đúc khuôn đầu tư được lựa chọn cho các bộ phận có giá trị cao vì nó mang lại độ chính xác mà các quy trình khác không thể sánh kịp. Ưu điểm của nó rất đa dạng, và mỗi ưu điểm đều ảnh hưởng đến chi phí, chất lượng hoặc thời gian giao hàng.
1. Độ chính xác kích thước tuyệt vời
Sản xuất gần với hình dạng cuối cùng (near-net-shape manufacturing) có nghĩa là các bộ phận được sản xuất với kích thước gần với kích thước cuối cùng. Điều này giảm thiểu nhu cầu gia công, cải thiện tính nhất quán của sản phẩm và tạo ra các cụm lắp ráp chặt chẽ hơn. Điều này mang lại lợi ích trực tiếp cho các bộ phận yêu cầu dung sai nghiêm ngặt—chẳng hạn như cánh tuabin và dụng cụ phẫu thuật.
KHAI THÁC. Cấp trên Kết thúc bề mặt
Khuôn gốm và khuôn sáp có bề mặt nhẵn, dẫn đến bề mặt nhẵn mịn trên chi tiết kim loại cuối cùng. Quá trình mài và đánh bóng được giảm thiểu tối đa, mang lại vẻ ngoài tốt hơn. Hơn nữa, do các khuyết tật bề mặt được giảm thiểu, hiệu suất chịu mỏi được cải thiện.
3. Khả năng tạo ra các hình học phức tạp
Đúc khuôn đầu tư có thể tạo ra những hình dạng mà gia công cơ khí không thể đạt được. Độ dày thành có thể mỏng đến 1 milimét. Có thể tạo ra các kênh làm mát bên trong. Các đường cong phức tạp mà nếu không sẽ cần đến gia công năm trục nay có thể được tạo ra. Các chi tiết lõm mà nếu không sẽ cần đến các dụng cụ cắt chuyên dụng cũng có thể được xử lý.
Các thiết kế phức tạp có thể giảm chi phí sản xuất vì nhiều quy trình được hợp nhất thành một bước duy nhất. Các bộ phận trước đây cần hàn, gia công và lắp ráp giờ đây có thể được đúc thành một khối duy nhất.
4. Nhiều loại kim loại có thể đúc
| Kim loại đen | thép cacbon, thép không gỉ, thép dụng cụ |
| Kim loại màu | nhôm, đồng thau, đồng |
| Hợp kim hiệu suất cao | titan, hợp kim siêu bền niken, hợp kim coban |
Quy trình này có thể áp dụng với hầu hết mọi hợp kim có thể đúc được. Tính linh hoạt đó rất hiếm trong sản xuất chính xác.
5. Khả năng lặp lại tuyệt vời
Các khuôn mẫu bằng sáp có độ đồng nhất cao. Quy trình sản xuất vỏ gốm được kiểm soát chặt chẽ. Kiểm tra chất lượng nghiêm ngặt. Các lô sản xuất hàng nghìn hoặc hàng triệu chi tiết vẫn duy trì kích thước giống nhau. Sản xuất hàng loạt với dung sai chặt chẽ là hoàn toàn khả thi.
6. Giảm yêu cầu gia công
Vì các sản phẩm đúc gần như đạt hình dạng cuối cùng, chi phí gia công được giảm thiểu. Tốc độ sản xuất được tăng lên vì cần loại bỏ ít vật liệu hơn. Độ mài mòn dụng cụ giảm. Chi phí nhân công được hạ thấp. Thông thường, các bộ phận chỉ cần các công đoạn hoàn thiện – chẳng hạn như phôi bánh răng, thân van, phụ kiện kết cấu.
7. Tận dụng vật liệu hiệu quả hơn
Gia công gần với hình dạng cuối cùng giúp giảm thiểu phế liệu. Gia công từ phôi thanh loại bỏ 80% vật liệu, trong khi đúc khuôn mẫu chỉ cần loại bỏ phần cổng và cuống phôi. Đối với các hợp kim đắt tiền—như titan và các siêu hợp kim gốc niken—chi phí tiết kiệm được rất đáng kể. Với lượng phế liệu kim loại ít hơn, tính bền vững cũng được nâng cao.
8. Thiết kế linh hoạt hơn
Các thiết kế kỹ thuật phức tạp đã được thực hiện thành công. Việc giảm trọng lượng đạt được bằng cách chỉ sử dụng vật liệu ở những nơi cần thiết. Việc tích hợp các bộ phận đã loại bỏ nhu cầu lắp ráp bằng phương pháp hàn. Vì các bộ phận được đúc nguyên khối thay vì lắp ráp từ nhiều thành phần, hiệu suất sản phẩm đã được nâng cao. Tính tự do trong thiết kế mà phương pháp đúc khuôn đầu tư mang lại là ưu điểm lớn nhất của nó.
Những hạn chế của phương pháp đúc khuôn đầu tư
Mọi quy trình sản xuất đều có những sự đánh đổi. Đúc khuôn đầu tư cũng không ngoại lệ. Ưu điểm của nó là có thật, nhưng hạn chế cũng vậy. Bỏ qua những hạn chế này có thể dẫn đến thiết kế chi tiết kém chất lượng và chi phí phát sinh ngoài dự kiến.
1. Chi phí dụng cụ cao hơn
Khuôn ép sáp rất tốn kém để gia công. Việc chế tạo khuôn đòi hỏi độ chính xác và thời gian. Chi phí đầu tư ban đầu rất lớn. Để thu hồi vốn, cần phải có khối lượng sản xuất đủ lớn. Đối với các bộ phận sản xuất số lượng ít, chi phí chế tạo khuôn cho mỗi bộ phận có thể rất cao.
2. Chu kỳ sản xuất dài hơn
Mỗi công đoạn đều làm tăng thêm thời gian cho quy trình. Việc làm khuôn mất vài ngày; các lớp phải được để khô giữa các lần phủ; quá trình loại bỏ sáp mất vài giờ; và nung khuôn đòi hỏi một đường cong nhiệt độ chính xác. Sau đó là công đoạn đúc và hoàn thiện. Đúc khuôn mẫu có thể tạo ra các bộ phận chỉ trong vài giây. Ngược lại, đúc khuôn sáp mất nhiều ngày hoặc nhiều tuần. Thời gian hoàn thành dài hơn nhiều.
3. Hạn chế về kích thước
Các mẫu sáp rất dễ vỡ. Các mẫu lớn bị biến dạng dưới trọng lượng của chính chúng. Vỏ gốm trở nên nặng và khó thao tác. Việc đúc các chi tiết lớn không thực tế. Giới hạn kích thước thực tế là khoảng 300 mm đường kính. Các chi tiết lớn hơn cần phải đúc khuôn cát hoặc các quy trình khác.
4. Tính dễ vỡ của các họa tiết sáp
Sáp dễ uốn cong. Sáp dễ vỡ. Sáp bị biến dạng khi nhiệt độ thay đổi. Việc bảo quản đòi hỏi điều kiện được kiểm soát. Vận chuyển cần đóng gói cẩn thận. Các biện pháp phòng ngừa khi xử lý là bắt buộc. Mẫu sáp bị hư hỏng sẽ tạo ra sản phẩm đúc bị lỗi.
5. Độ nhạy cảm của vỏ gốm
Hiện tượng nứt vỏ khuôn xảy ra trong quá trình nung nóng hoặc làm nguội. Độ ẩm ảnh hưởng đến liên kết gốm. Sốc nhiệt gây ra hiện tượng tách lớp. Chất lượng khuôn phụ thuộc vào kỹ năng của người vận hành và việc kiểm soát môi trường. Các khuyết tật ở vỏ khuôn có thể truyền trực tiếp sang chi tiết kim loại.
6. Chi phí cao hơn cho các bộ phận đơn giản
Đối với các hình dạng đơn giản, đúc khuôn mẫu là quá mức cần thiết. Đúc khuôn cát rẻ hơn. Gia công từ thanh phôi nhanh hơn. Rèn tạo ra các bộ phận chắc chắn hơn. Dập khuôn tiết kiệm hơn khi sản xuất số lượng lớn. Đúc khuôn mẫu không kinh tế đối với các bộ phận có thể được sản xuất bằng các phương pháp đơn giản hơn.
7. Tốc độ sản xuất chậm hơn
Quy trình này đòi hỏi nhiều giai đoạn. Có sự tham gia của các thao tác thủ công. Việc chế tạo khuôn mẫu chưa được tự động hóa hoàn toàn. Lập kế hoạch sản xuất phức tạp. Đúc khuôn tạo ra hàng nghìn chi tiết mỗi ngày. Đúc khuôn mẫu chính xác chỉ tạo ra tối đa hàng trăm chi tiết. Nhu cầu sản lượng phải thực tế.
8. Các khuyết tật tiềm ẩn trong quá trình đúc
Rỗ khí hình thành khi khí hòa tan thoát ra trong quá trình đông đặc. Sự co ngót tạo ra các lỗ rỗng trong các phần dày. Các mối hàn nguội xảy ra khi các dòng kim loại không nóng chảy. Các sản phẩm lỗi là do lưu lượng kim loại không đủ. Các tạp chất gốm đến từ các mảnh vỏ. Các vết nứt nóng hình thành trong quá trình co ngót khi đông đặc.
Mỗi khuyết điểm đều có nguyên nhân. Mỗi nguyên nhân đều có cách phòng ngừa. Kiểm soát quy trình đúng cách sẽ giảm thiểu khuyết điểm. Nhưng đúc khuôn đầu tư không phải là không có khuyết điểm. Quy trình này đòi hỏi kỹ năng, kỷ luật và kiểm soát chất lượng ở mọi giai đoạn.
Đúc đầu tư So với các quy trình đúc khác
Đúc khuôn đầu tư so với đúc khuôn mẫu Cát đúc
| Hệ số | Đúc đầu tư | Cát đúc |
| tính chính xác | Độ khít (sai số điển hình ±0.1 mm) | Độ rộng lỏng lẻo (sai số điển hình ±1.0 mm) |
| Bề mặt | Bề mặt nhẵn (Ra 3.2 µm) | Bề mặt nhám (12.5 µm Ra) |
| Chi phí | Giá thành mỗi sản phẩm cao hơn ở sản lượng thấp; giá thành thấp hơn ở sản lượng cao. | Giá thành mỗi sản phẩm thấp hơn; phù hợp hơn cho các sản phẩm lớn. |
| Kích thước phần | Giới hạn (~300 mm tối đa) | Không giới hạn (các bộ phận theo thang đo mét) |
| phức tạp | Cao (tường mỏng, lối đi bên trong) | Thấp đến trung bình |
Đúc khuôn đầu tư có ưu điểm về độ chính xác và độ hoàn thiện. Đúc khuôn cát có ưu điểm về kích thước và chi phí ban đầu. Sự lựa chọn phụ thuộc vào yêu cầu của chi tiết.
Đúc khuôn đầu tư so với đúc khuôn mẫu Đúc chết
| Hệ số | Đúc đầu tư | Đúc chết |
| Tốc độ sản xuất | Chậm (số ngày cho mỗi mẻ) | Nhanh (giây mỗi lần chụp) |
| Dụng cụ | Khuôn sáp, vỏ gốm | Khuôn thép cứng |
| Vật liệu | Phạm vi ứng dụng rộng (kim loại đen, kim loại màu, hợp kim chịu nhiệt cao) | Chỉ áp dụng cho các kim loại màu (nhôm, kẽm, magie) |
| Độ chính xác | Rất cao | Cao |
| Ứng dụng | Các linh kiện quan trọng, khối lượng thấp đến trung bình | linh kiện tiêu dùng số lượng lớn |
Đúc khuôn có tốc độ nhanh hơn. Đúc đầu tư có thể xử lý nhiều loại vật liệu hơn và các hình dạng phức tạp hơn. Điểm giao nhau giữa hai phương pháp phụ thuộc vào khối lượng sản xuất và yêu cầu vật liệu.
Đúc khuôn mẫu so với gia công cơ khí
| Hệ số | Đúc đầu tư | Máy |
| Chất thải vật liệu | Thấp (hình dạng gần lưới) | Cao (thế hệ chip) |
| phức tạp | Cao (các đặc điểm bên trong được đúc sẵn) | Hạn chế (các ràng buộc về quyền truy cập công cụ) |
| Chi phí | Thấp hơn khi khối lượng lớn | Thấp hơn ở mức âm lượng thấp |
| Độ chính xác | Tốt, nhưng có thể cần gia công hoàn thiện. | Xuất sắc |
| khối lượng sản xuất | Thích hợp cho sản xuất hàng loạt. | Thích hợp cho việc tạo mẫu thử và sản xuất số lượng nhỏ. |
Đúc khuôn mẫu sử dụng vật liệu một cách hiệu quả. Gia công cơ khí loại bỏ vật liệu đã được trả tiền. Đối với các hợp kim đắt tiền, đúc khuôn mẫu giúp tiết kiệm chi phí đáng kể. Đối với các chi tiết đơn giản có dung sai chặt chẽ, gia công cơ khí vẫn là lựa chọn tốt hơn. Hai quy trình này bổ sung cho nhau, chứ không cạnh tranh. Nhiều sản phẩm đúc khuôn mẫu được gia công hoàn thiện để đạt được kích thước chính xác. Sự kết hợp mang lại những ưu điểm tốt nhất của cả hai phương pháp.
Các ngành công nghiệp hưởng lợi từ đúc khuôn đầu tư
Đúc khuôn đầu tư phục vụ các ngành công nghiệp có yêu cầu khắt khe về độ chính xác, chất lượng vật liệu và hình dạng phức tạp. Mỗi ngành công nghiệp đều có lý do riêng để lựa chọn quy trình này.
Không gian vũ trụ
Các cánh quạt tăng áp, các bộ phận cấu trúc khung máy bay và các bộ phận hệ thống nhiên liệu. Những bộ phận này phải chịu được nhiệt độ cực cao và tải trọng chu kỳ. Đúc khuôn mẫu cho phép sản xuất các kênh làm mát bên trong và các cấu trúc thành mỏng mà phương pháp gia công cơ khí không thể thực hiện được. Hợp kim siêu bền gốc niken và titan là những vật liệu tiêu chuẩn. Tuyệt đối không được phép xảy ra bất kỳ sự cố nào.
Ô tô
Bánh xe tăng áp. Ống xả. Các bộ phận phun nhiên liệu. Giảm trọng lượng và khả năng chịu nhiệt là những yếu tố quyết định sự lựa chọn này. Đúc khuôn mẫu mang lại hình dạng gần như hoàn chỉnh, yêu cầu gia công tối thiểu. Khối lượng sản xuất từ trung bình đến cao. Quy trình này cạnh tranh với rèn và đúc khuôn cho các ứng dụng cụ thể.
Y khoa
Dụng cụ phẫu thuật. Cấy ghép chỉnh hình. Răng giả. Khả năng tương thích sinh học và chống ăn mòn là bắt buộc. Thép không gỉ, hợp kim coban-crom và titan được đúc với dung sai chặt chẽ. Bề mặt phải nhẵn để ngăn ngừa sự bám dính của vi khuẩn. Đúc khuôn mẫu đáp ứng các yêu cầu này mà không cần xử lý sau quá mức.
Dầu khí
Thân van. Vỏ bơm. Các bộ phận dụng cụ khoan giếng. Những bộ phận này phải chịu áp suất cao, chất lỏng ăn mòn và môi trường mài mòn. Việc lựa chọn vật liệu là rất quan trọng. Thép không gỉ song pha và hợp kim niken là những vật liệu thường được sử dụng. Phương pháp đúc khuôn đầu tư tạo ra các đường dẫn dòng chảy bên trong phức tạp mà các bộ phận này yêu cầu.

Thiết bị công nghiệp
Phôi bánh răng. Tay đòn. Bộ khung đỡ. Máy móc nông nghiệp. Thiết bị xây dựng. Việc hợp nhất các bộ phận là một lợi ích lớn. Nhiều bộ phận được đúc thành một khối duy nhất. Việc lắp ráp được đơn giản hóa. Trọng lượng được giảm. Độ tin cậy được cải thiện.
Hàng hải
Cánh quạt. Cánh bơm. Các bộ phận của hệ thống nước biển. Khả năng chống ăn mòn trong nước mặn là rất cần thiết. Đồng thau, đồng nhôm và thép không gỉ song pha được đúc theo hình dạng. Phương pháp đúc khuôn mẫu mang lại bề mặt hoàn thiện nhẵn mịn, giảm lực cản và cải thiện hiệu suất.
Chế biến thực phẩm
Van. Phụ kiện. Linh kiện bơm. Thiết kế vệ sinh đòi hỏi bề mặt nhẵn và khả năng chống ăn mòn. Thép không gỉ là vật liệu được lựa chọn. Đúc khuôn mẫu tạo ra các bộ phận không có khe hở hoặc góc cạnh sắc nhọn nơi vi khuẩn có thể ẩn náu. Bề mặt hoàn thiện đáp ứng các yêu cầu của FDA mà không cần đánh bóng thêm.
Phòng thủ
Các bộ phận súng. Các bộ phận hàng không vũ trụ. Các bộ phận xe cộ. Các tiêu chuẩn quân sự đòi hỏi độ tin cậy cao. Tính toàn vẹn vật liệu là rất quan trọng. Đúc khuôn đầu tư cung cấp tính lặp lại và kiểm soát chất lượng mà các chương trình quốc phòng yêu cầu.
Power Generation
Cánh tuabin. Các bộ phận tuabin khí. Các bộ phận tuabin hơi. Cần có các hợp kim chịu nhiệt cao. Phương pháp đúc khuôn đầu tư tạo ra các hình dạng khí động học và hình học làm mát bên trong giúp tăng hiệu suất. Quy trình này là không thể thiếu đối với việc sản xuất điện năng hiện đại.
Lý do chính để lựa chọn phương pháp đúc khuôn đầu tư khác nhau tùy thuộc vào từng ngành công nghiệp. Ngành hàng không vũ trụ yêu cầu các kênh làm mát phức tạp; lĩnh vực y tế yêu cầu khả năng tương thích sinh học và độ hoàn thiện bề mặt; ngành công nghiệp ô tô yêu cầu giảm trọng lượng; và ngành dầu khí yêu cầu khả năng chống ăn mòn. Điểm chung của các ngành này là hiệu suất mà quy trình này mang lại là không thể sánh kịp với các quy trình khác.
Khi nào nên chọn phương pháp đúc khuôn đầu tư?
Việc có nên sử dụng phương pháp đúc khuôn đầu tư hay không phụ thuộc phần lớn vào một số yếu tố thực tế. Nếu câu trả lời cho hầu hết các câu hỏi này là có, thì quy trình này rất phù hợp với nhu cầu của bạn.
Hình học phức tạp
Liệu hình dạng của chi tiết có khó hoặc không thể đạt được bằng phương pháp gia công cơ khí? Chi tiết có các đường dẫn bên trong, thành mỏng hoặc đường cong phức tạp? So với bất kỳ phương pháp đúc nào khác, đúc khuôn mẫu phù hợp hơn để xử lý các đặc điểm này.
Yêu cầu về độ chính xác
Chi tiết này có yêu cầu kiểm soát kích thước nghiêm ngặt không? Độ hoàn thiện bề mặt có quan trọng đối với chức năng hoặc hình thức không? Quy trình này tạo ra các sản phẩm đúc có hình dạng gần như hoàn chỉnh, do đó giảm thiểu hoặc loại bỏ quá trình gia công thứ cấp.
Vật liệu đắt tiền
Chi tiết đó có sử dụng titan, hợp kim siêu bền gốc niken, hay các hợp kim đắt tiền khác không? Đúc khuôn mẫu giúp giảm thiểu lãng phí vật liệu. Không tạo ra phôi vụn, do đó phế liệu được giảm thiểu. Chi phí tiết kiệm được đủ để bù đắp chi phí khuôn mẫu.
Khối lượng sản xuất từ trung bình đến cao
Mỗi năm bạn sản xuất hàng trăm hay hàng nghìn chi tiết? Chi phí khuôn được phân bổ cho toàn bộ quá trình sản xuất. Khi chi phí trên mỗi chi tiết giảm, quy trình này trở nên hiệu quả về mặt chi phí.
Giảm các bước lắp ráp
Liệu có thể tích hợp nhiều thành phần vào một sản phẩm đúc duy nhất? Đúc khuôn mẫu giúp loại bỏ các mối hàn và nhu cầu sử dụng ốc vít, từ đó giảm thời gian lắp ráp và nâng cao độ tin cậy.
Bề mặt hoàn thiện chất lượng cao
Liệu bộ phận đó có cần bề mặt nhẵn để hoạt động đúng cách hoặc đáp ứng các tiêu chuẩn quy định không? Vỏ gốm có thể có các chi tiết tinh xảo và bề mặt sạch, giảm thiểu nhu cầu đánh bóng và mài.
Khi nào thì đúc khuôn đầu tư không phải là lựa chọn tốt nhất?
Quy trình này không phù hợp với mọi tình huống. Trong một số trường hợp, cần có cách tiếp cận khác.
Các bộ phận cực lớn
Các chi tiết có đường kính hoặc chiều dài vượt quá 300 mm không phù hợp với quy trình này. Khuôn sáp sẽ bị biến dạng, và lớp vỏ gốm sẽ trở nên cồng kềnh và dễ vỡ. Đúc khuôn cát có thể xử lý các chi tiết lớn với chi phí thấp hơn.
Sản xuất theo lô nhỏ và sử dụng các linh kiện đơn giản.
Các giá đỡ đơn giản hoặc tấm phẳng không cần đúc khuôn mẫu. Gia công từ thanh phôi nhanh hơn, và đúc khuôn cát ít tốn kém hơn. Rèn có thể mang lại các đặc tính cơ học tốt hơn. Trong sản xuất theo lô nhỏ, chi phí khuôn mẫu liên quan đến đúc khuôn mẫu không thể thu hồi được.
Sản xuất quy mô rất lớn
Đúc khuôn có thể sản xuất các bộ phận trong vài giây, trong khi đúc khuôn mẫu cần vài phút hoặc vài giờ. Đối với sản lượng hàng năm vượt quá 100,000 đơn vị, đúc khuôn hoặc dập khuôn sẽ tiết kiệm chi phí hơn. Sự khác biệt về thời gian chu kỳ là yếu tố quyết định.
Các bộ phận thích hợp hơn cho việc rèn hoặc gia công cơ khí
Các cấu kiện kết cấu cường độ cao thường được sản xuất bằng phương pháp rèn. Chúng có cấu trúc hạt vượt trội và tuổi thọ mỏi cao hơn. Các chi tiết hình trụ hoặc hình lăng trụ đơn giản thì tiết kiệm chi phí hơn khi sản xuất bằng phương pháp gia công cơ khí. Phương pháp đúc sáp chảy không phải là quy trình lý tưởng cho tất cả các ứng dụng.
Quy trình này mang tính chuyên biệt và vượt trội trong các lĩnh vực cụ thể. Khi các ứng dụng nằm ngoài phạm vi này, các phương pháp khác sẽ phù hợp hơn. Quy trình nên được lựa chọn dựa trên đặc điểm của chi tiết, chứ không phải ngược lại.
Tại sao nên chọn NOBLE cho dịch vụ đúc khuôn đầu tư và Sản xuất chính xác?
Quy trình đúng đắn rất quan trọng. Đối tác phù hợp cũng quan trọng không kém. NOBLE cung cấp nhiều hơn cả dịch vụ sản xuất. Chúng tôi cung cấp các giải pháp kỹ thuật và sản xuất từ khâu ý tưởng đến sản phẩm hoàn thiện.
Dịch vụ sản xuất toàn diện
NOBLE chuyên gia công kim loại và nhựa. Khả năng toàn diện. Đa dạng ngành công nghiệp. Từ nguyên mẫu đơn lẻ đến sản xuất hàng loạt – đội ngũ kỹ thuật và sản xuất luôn hợp tác chặt chẽ với khách hàng trong mọi giai đoạn của dự án.
Từ thiết kế đến lắp ráp
Sản xuất chỉ là một phần của câu chuyện. NOBLE cung cấp các giải pháp toàn diện. Chúng tôi hợp tác ngay từ giai đoạn thiết kế ban đầu. Các khuyến nghị kỹ thuật giúp cải thiện khả năng sản xuất, giảm chi phí sản xuất và nâng cao hiệu suất sản phẩm.
Quy trình làm việc tích hợp của chúng tôi bao gồm:
- Hỗ trợ thiết kế sản phẩm
- Đánh giá kỹ thuật
- Lựa chọn vật liệu
- Sản xuất nguyên mẫu
- Sản xuất đại trà
- Xử lý bề mặt
- Lắp ráp
- Kiểm tra cuối cùng
- Bao bì và giao hàng
Cách tiếp cận "một cửa" này giúp tối ưu hóa quá trình phát triển. Chất lượng được duy trì nhất quán trong suốt quy trình. Không có khoảng trống trong quá trình chuyển giao công việc. Không có sự đổ lỗi lẫn nhau.
Chất lượng bạn có thể tin tưởng
Chất lượng là nền tảng của mọi dự án. NOBLE hoạt động theo các hệ thống quản lý chất lượng được quốc tế công nhận.
Chứng nhận của chúng tôi bao gồm:
- ISO 9001: 2015 - Hệ thống quản lý chất lượng
- ISO 13485: 2016 – Hệ thống quản lý chất lượng cho thiết bị y tế
Các chứng nhận này thể hiện cam kết của chúng tôi về chất lượng, kiểm soát quy trình, khả năng truy xuất nguồn gốc và sự hài lòng của khách hàng trên nhiều lĩnh vực khác nhau.
FAQ
Những ưu điểm chính của phương pháp đúc khuôn đầu tư là gì?
Độ chính xác kích thước cao, bề mặt hoàn thiện tuyệt vời, khả năng tạo ra các hình dạng phức tạp, nhiều lựa chọn vật liệu và lượng vật liệu lãng phí tối thiểu.
Phương pháp đúc khuôn mẫu có những nhược điểm gì?
So với đúc khuôn, phương pháp này có nhược điểm là chi phí dụng cụ cao, thời gian sản xuất lâu hơn, hạn chế về kích thước và tốc độ sản xuất chậm hơn.
Tại sao phương pháp đúc khuôn đầu tư lại đắt hơn?
Việc tạo khuôn mẫu bằng sáp và chế tạo vỏ gốm rất tốn nhiều công sức và thời gian. Quy trình này đòi hỏi nhiều giai đoạn và người vận hành lành nghề, điều này làm tăng chi phí trên mỗi sản phẩm ở sản lượng thấp.
Những kim loại nào có thể được sử dụng trong đúc khuôn đầu tư?
Thép cacbon, thép không gỉ, thép dụng cụ, hợp kim nhôm, đồng thau, đồng đỏ, hợp kim titan, siêu hợp kim gốc niken và hợp kim gốc coban.
Đúc khuôn đầu tư có phù hợp với sản xuất hàng loạt không?
Đúng vậy, đối với sản lượng từ trung bình đến cao, chi phí dụng cụ được phân bổ đều trên các đợt sản xuất lớn. Đối với sản lượng cực lớn, đúc khuôn có thể nhanh hơn và rẻ hơn.
Độ chính xác của phương pháp đúc mẫu chảy là bao nhiêu?
Sai số cho phép thông thường là ±0.1 mm đến ±0.2 mm, tùy thuộc vào kích thước và hình dạng của chi tiết. Một số chi tiết có thể đạt được sai số nhỏ hơn nhờ kiểm soát quy trình.
Những ngành công nghiệp nào thường sử dụng phương pháp đúc khuôn đầu tư?
Hàng không vũ trụ, ô tô, y tế, dầu khí, thiết bị công nghiệp, hàng hải, chế biến thực phẩm, quốc phòng và sản xuất điện năng.
Sự khác biệt giữa đúc đầu tư và đúc cát là gì?
Đúc khuôn mẫu mang lại dung sai chặt chẽ hơn, bề mặt hoàn thiện mịn hơn và khả năng tạo ra các chi tiết bên trong phức tạp. Đúc khuôn cát xử lý các chi tiết lớn hơn và có chi phí dụng cụ thấp hơn nhưng tạo ra bề mặt thô hơn và dung sai lỏng lẻo hơn.
Phương pháp đúc khuôn đầu tư có thể sản xuất các chi tiết thành mỏng không?
Đúng vậy. Có thể đạt được độ dày thành chỉ 1 mm. Quy trình tạo vỏ gốm và khuôn sáp cho phép tạo ra các tiết diện mỏng mà không bị biến dạng.







