
Lời giới thiệu (Đoạn văn)
Quy trình nào tốt hơn để sản xuất hàng chục chi tiết nhựa? In 3D ? Không, nó quá chậm trừ khi có đủ máy móc. Ép phun phù hợp hơn với các đơn đặt hàng hàng trăm chi tiết . Câu trả lời là đúc chân không . Nó lấp đầy khoảng trống đó. Nó đủ nhanh. Nó cũng đủ rẻ. Nó đủ tốt cho việc sử dụng thực tế.
Nhiều người thắc mắc quy trình này thực sự được áp dụng ở đâu. Ứng dụng của phương pháp đúc chân không trải rộng từ xe hơi ý tưởng đến dụng cụ phẫu thuật. Đây là những nơi phương pháp này phát huy hiệu quả nhất cho việc tạo mẫu thử nghiệm và sản xuất theo lô nhỏ.
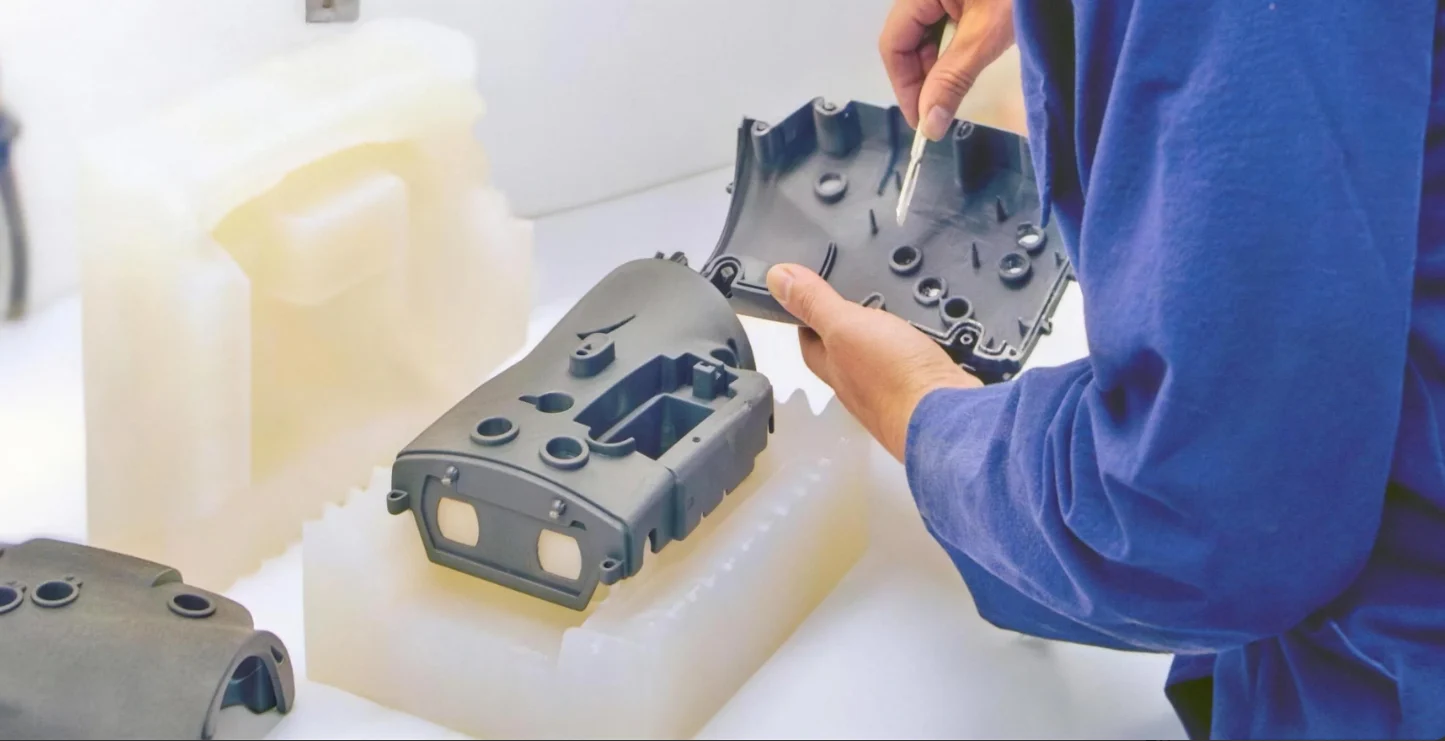
Công nghiệp ô tô
Các nhà sản xuất ô tô cần sử dụng phương pháp đúc chân không trong thiết kế của họ. Phương pháp này cũng được sử dụng như một bộ phận chức năng để kiểm tra khoang động cơ. Đối với xe concept hoặc xe đua, sản lượng quá thấp, và chi phí gia công với khuôn cứng sẽ cao hơn nhiều.
Nguyên mẫu nội thất và ngoại thất
Người ta thường đánh giá một chiếc xe dựa trên nội thất của nó ngay cả trước khi khởi động động cơ. Điều này có nghĩa là các tấm ốp táp-lô cần có kết cấu và vân gỗ phù hợp. Các cánh gió cũng phải chuyển động trơn tru. Các núm điều khiển cần có cảm giác chắc chắn khi xoay. Nhựa ABS đúc chân không có thể đáp ứng được điều này. Các bộ phận trông và cảm giác giống hệt như nhựa đúc phun thông thường.
Các thấu kính đèn pha và vỏ đèn hậu cần có độ trong suốt quang học cao. Nhựa trong suốt ổn định tia cực tím là lý tưởng cho mục đích này. Giờ đây, các nhà thiết kế có thể đúc năm hoặc mười nguyên mẫu thấu kính để thử nghiệm quang trắc mà không cần phải chờ đợi hàng tháng trời để có khuôn.
Kiểm tra chức năng bên trong nắp ca-pô
Khoang động cơ là một môi trường khắc nghiệt. Nơi đây có chu kỳ nhiệt, rung động và tiếp xúc với hóa chất. Các nguyên mẫu cần phải chịu được các điều kiện thực tế. Nhựa chịu nhiệt cao dùng cho đúc chân không có thể chịu được những điều kiện này. Các giá đỡ, bình chứa chất lỏng và các bộ phận hút gió được đúc từ các vật liệu có thể chịu được nhiệt độ dưới nắp ca-pô. Dữ liệu từ các thử nghiệm này cung cấp thông tin cho việc chế tạo khuôn mẫu sản xuất cuối cùng.
Xe sản xuất theo đơn đặt hàng và số lượng hạn chế
Xe concept là những tuyên ngôn độc đáo. Ngược lại, các đội đua chế tạo hai mươi chiếc xe giống hệt nhau cho một mùa giải. Những người phục chế xe cổ cần các bộ phận mà nhà sản xuất ban đầu đã ngừng sản xuất từ nhiều thập kỷ trước. Không có trường hợp nào trong số này biện minh cho việc sử dụng khuôn ép thép. Sản lượng quá thấp.
Đúc chân không giải quyết được vấn đề này. Người ta có thể sản xuất từ mười đến năm mươi sản phẩm trực tiếp từ khuôn silicon. Các bộ phận khớp với nhau. Chúng hoạt động tốt. Và chi phí dụng cụ chỉ bằng một phần nhỏ so với chi phí của khuôn sản xuất hàng loạt. Đối với việc tạo mẫu và sản xuất theo lô nhỏ trong ngành công nghiệp ô tô, đây thường là lựa chọn khả thi duy nhất.
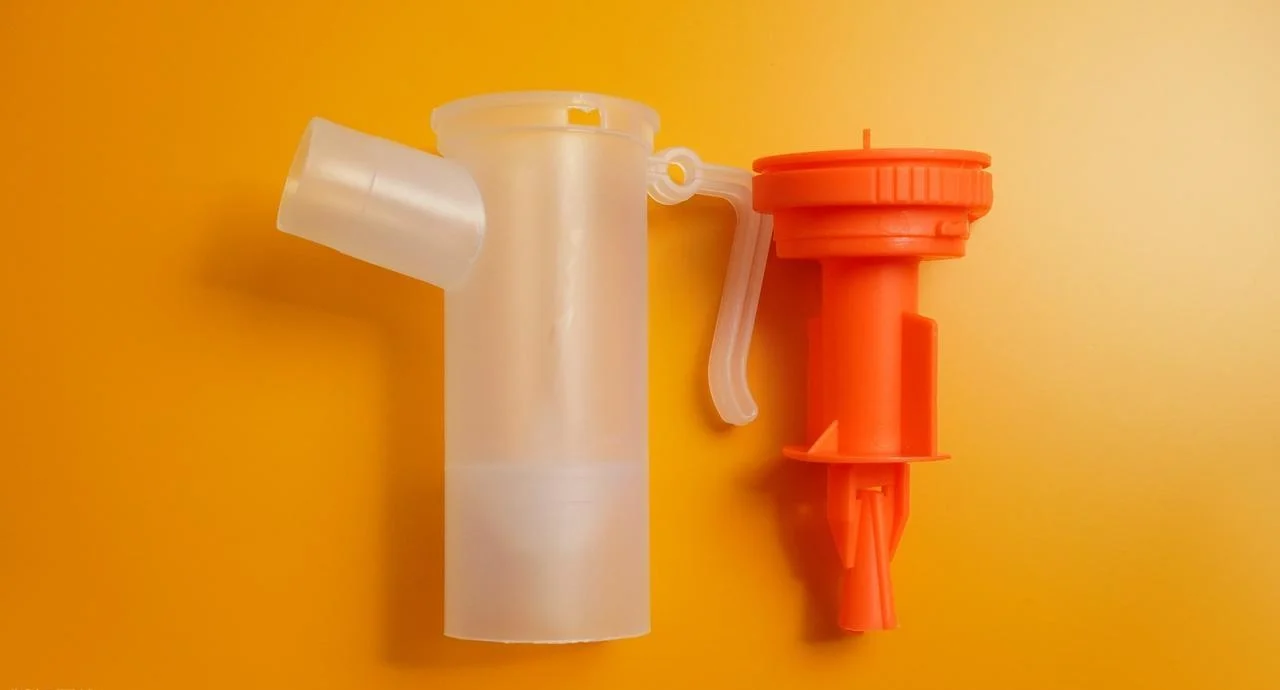
Y tế & Chăm sóc sức khỏe
Các quy tắc trong phát triển thiết bị y tế rất khác biệt. An toàn bệnh nhân là điều không thể thỏa hiệp — các quy trình quản lý yêu cầu phải có hồ sơ đầy đủ. Chu kỳ phát triển cũng cần các bộ phận chức năng để thử nghiệm trước khi đưa vào sản xuất hàng loạt. Phương pháp đúc chân không rất phù hợp với ngành công nghiệp này đối với các ứng dụng không cấy ghép.
Thiết bị được thiết kế riêng cho từng bệnh nhân.
Mỗi bệnh nhân đều khác nhau. Dụng cụ chỉnh hình phải phù hợp với hình dạng bàn chân của từng người. Ổ cắm chân giả cần được tạo hình chính xác để đảm bảo vừa khít với phần chi còn lại. Mẫu răng cần có hình dạng răng chính xác để thiết kế khay chỉnh nha.
Công nghệ sản xuất hàng loạt không phù hợp ở đây. Mỗi bộ phận đều độc nhất. Phương pháp đúc chân không kết hợp với khuôn mẫu in 3D dành riêng cho từng bệnh nhân giải quyết được vấn đề này. Đầu tiên, phòng khám sẽ quét cấu trúc giải phẫu của bệnh nhân. Sau đó, kỹ thuật viên sẽ in một khuôn mẫu chính. Khuôn silicon sẽ ghi lại hình dạng đó. Kết quả là một thiết bị tùy chỉnh được sản xuất hiệu quả nhất có thể. Đối với các đợt sản xuất từ một đến năm thiết bị phù hợp với từng bệnh nhân, đây thường là phương pháp sản xuất duy nhất khả thi về mặt kinh tế.
Linh kiện y tế mềm
Không phải tất cả các bộ phận y tế đều cứng nhắc. Ví dụ, các vòng đệm dùng cho hệ thống dẫn chất lỏng cần phải linh hoạt. Các miếng đệm cho vỏ dụng cụ cần phải chịu được sự biến dạng do nén. Tay cầm mềm trên dụng cụ phẫu thuật cần có bề mặt thoải mái và chống trơn trượt.
Cao su có độ cứng Shore A rất lý tưởng cho các ứng dụng đúc chân không như thế này. Các bộ phận mềm có thể được đúc trực tiếp vào khuôn silicon. Độ cứng dao động từ vật liệu rất mềm, giống như gel đến kết cấu cao su cứng hơn. Không cần thiết phải thiết lập ép khuôn thứ cấp. Không cần đến dụng cụ hai bước phức tạp. Bạn chỉ nhận được một bộ phận đúc duy nhất với các đặc tính vật liệu phù hợp.
Một lần nữa, lời cảnh báo vẫn còn hiệu lực. Các bộ phận y tế mềm được đúc theo cách này không tự động phù hợp để cấy ghép hoặc tiếp xúc lâu dài với cơ thể. Cần có chứng nhận đầy đủ, kiểm tra vật liệu và phê duyệt theo quy định cho bất kỳ mục đích cấy ghép hoặc sử dụng quan trọng nào. Tuy nhiên, đối với việc tạo mẫu và sản xuất hàng loạt nhỏ các bộ phận y tế không quan trọng, phương pháp đúc chân không là một phương pháp đã được chứng minh và đáng tin cậy.
Điện tử
Ngành công nghiệp điện tử tiêu dùng phát triển rất nhanh. Vòng đời sản phẩm được tính bằng tháng chứ không phải năm. Các nhà thiết kế cần các bộ phận vật lý để thử nghiệm người dùng, thử nghiệm độ bền và tạo mẫu tiếp thị. Gia công bằng thép mất quá nhiều thời gian. In từng bộ phận riêng lẻ bằng công nghệ in 3D thì quá tốn kém. Phương pháp đúc chân không đạt được sự cân bằng phù hợp cho việc tạo mẫu thử và sản xuất theo lô nhỏ trong ngành này.
Thiết bị đeo và thiết bị cầm tay
Người dùng mong muốn các thiết bị đeo được phải vừa vặn thoải mái với da. Vỏ đồng hồ cần có các cạnh trơn nhẵn. Vỏ tai nghe phải phù hợp với hình dạng ống tai. Vỏ điện thoại cần có các đường cắt chính xác cho các nút bấm và camera.
Phương pháp đúc chân không sản xuất các vỏ bọc này với số lượng từ mười đến năm mươi chiếc. Nhựa tương tự ABS mang lại độ cứng và khả năng chống va đập phù hợp. Bề mặt hoàn thiện tương đương với các bộ phận được sản xuất bằng phương pháp ép phun. Các nhà thiết kế đưa các nguyên mẫu đúc vào nghiên cứu người dùng. Người thử nghiệm đeo chúng trong một tuần. Phản hồi được thu thập. Những thay đổi được đưa vào phiên bản thiết kế tiếp theo.
Kỹ thuật ép khuôn phủ ngoài để tạo bề mặt mềm mại là một ứng dụng khác. Người ta đúc các vỏ cứng với tay cầm bằng cao su tích hợp trong một thao tác duy nhất. Khuôn silicon giữ phần chèn cứng trong khi vật liệu mềm được đúc bao quanh nó. Không cần máy ép phun hai lần. Đối với sản xuất số lượng nhỏ các phụ kiện cao cấp, phương pháp này hoạt động tốt.
Máy bay không người lái và Robot
Người ta sản xuất năm đến mười khung máy bay không người lái hoàn chỉnh trong một mẻ. Sau đó, họ lắp ráp các thiết bị điện tử. Tiếp theo, họ cố tình cho nguyên mẫu bay đâm vào tường để xem bộ phận nào bị hỏng. Dữ liệu từ các thử nghiệm phá hoại này sẽ giúp định hình thiết kế sản phẩm cuối cùng.
Một phép so sánh trực quan phổ biến cho thấy khung máy bay không người lái được đúc khuôn bên cạnh chi tiết hoàn thiện được đúc phun. Hai chi tiết trông gần như giống hệt nhau. Tuy nhiên, chi tiết đúc khuôn có thể có độ bền va đập thấp hơn một chút. Mặc dù vậy, chi tiết đúc khuôn lại tiết kiệm chi phí hơn cho sản xuất hàng loạt. Đối với việc tạo mẫu và sản xuất theo lô nhỏ các linh kiện máy bay không người lái, quy trình đúc khuôn cung cấp dữ liệu thử nghiệm chức năng trước nhiều tuần hoặc nhiều tháng so với thời điểm hoàn thiện khuôn mẫu.
Thiết bị ngoại vi & Bộ sạc
Các phiên bản ra mắt của bàn phím yêu cầu vỏ tùy chỉnh. Phương pháp đúc chân không được sử dụng để sản xuất các vỏ này theo lô nhỏ. Hai mươi chiếc đã được đúc cho một chiến dịch gây quỹ cộng đồng. Một trăm chiếc khác được làm mẫu thử nghiệm cho người đánh giá sớm. Các bộ phận này hoạt động giống hệt như các sản phẩm sản xuất cuối cùng. Sự khác biệt nằm ở chi phí dụng cụ: vài nghìn đô la cho khuôn silicon so với hàng chục nghìn đô la cho khuôn ép phun thép.
Đối với các công ty khởi nghiệp trong lĩnh vực điện tử tiêu dùng và các thương hiệu đã thành lập muốn ra mắt các phiên bản giới hạn, quy trình này cung cấp một lộ trình thiết thực từ bản vẽ CAD đến sản phẩm thực tế. Không cần phải đầu tư một khoản tiền lớn ban đầu. Bạn chỉ cần nhận được các bộ phận chức năng sẵn sàng cho việc thử nghiệm và sản xuất ban đầu.
Không gian vũ trụ
Ngành hàng không vũ trụ là một thế giới khác. Các quy định rất nghiêm ngặt. Sản lượng thấp. Những người trong ngành này cần các phương pháp sản xuất phù hợp với các lô hàng nhỏ và đáp ứng các tiêu chuẩn an toàn khắt khe.
Thành phần nội thất cabin
Tay vịn ghế được sử dụng rất nhiều. Nắp khóa được mở và đóng hàng nghìn lần. Những bộ phận này phải chịu được sự hao mòn. Quan trọng hơn nữa, chúng không được cháy hoặc thải ra khói độc hại trong trường hợp hỏa hoạn.
Có những loại nhựa chống cháy đáp ứng tiêu chuẩn đúc chân không của FAA. Vật liệu này vượt qua các thử nghiệm cháy thẳng đứng. Nó đáp ứng mật độ khói yêu cầu. Khi sản xuất một lượng nhỏ các phụ kiện cabin không chịu lực, quy trình này có nghĩa là bạn không cần phải trả tiền cho loại dụng cụ được sử dụng trong ngành hàng không vũ trụ.
Mô hình buồng lái và thử nghiệm
Trước khi bắt đầu cắt kim loại để thiết kế lại buồng lái, các nhà thiết kế cần phải kiểm tra tính công thái học. Viền màn hình phải dễ đọc từ nhiều góc độ khác nhau. Bảng điều khiển cần phải dễ tiếp cận bằng ngón tay, ngay cả khi đeo găng tay.
Đúc chân không là một cách tuyệt vời để tạo ra các bộ phận mô phỏng này một cách nhanh chóng. Các bảng điều khiển công tắc được làm từ nhựa ABS màu đen. Bạn có thể chọn viền màn hình với bề mặt mờ hoặc nhám. Các bộ phận chỉ cần lắp vào khung cấu trúc. Phi công tương tác với chúng. Kỹ sư quan sát và đo đạc.
Phụ tùng UAV & Drone
Máy bay không người lái dùng trong quân đội và khảo sát thường không có giá hàng nghìn đô la. Việc chế tạo năm mươi hoặc một trăm chiếc là khá phổ biến. Mỗi khung máy bay cần có giá đỡ cho các cảm biến, vỏ pin và vỏ thiết bị điện tử hàng không.
Các loại nhựa chịu va đập và có trọng lượng nhẹ dùng cho phương pháp đúc chân không rất phù hợp cho công việc này. Người ta thường đúc toàn bộ các bộ phận khung máy bay theo từng mẻ từ mười đến hai mươi chiếc. Các bộ phận này đủ chắc chắn để thử nghiệm bay. Chúng cũng đủ nhẹ để đáp ứng giới hạn tải trọng cho phép. Khi sản xuất một số lượng nhỏ máy bay không người lái, phương pháp này thường nhanh hơn và tiết kiệm hơn so với việc gia công từng bộ phận từ phôi hoặc chờ đợi hàng tháng trời để có dụng cụ sản xuất.
Phụ tùng máy bay cũ
Đây là một vấn đề nan giải. Máy bay thường bay được ba mươi hoặc bốn mươi năm. Nhà sản xuất ban đầu đã ngừng sản xuất phụ tùng thay thế mười lăm năm trước. Một cái chốt bị hỏng. Một tấm ốp bị nứt. Người vận hành cần một bộ phận thay thế. Không phải một nghìn. Thậm chí không phải năm mươi. Chỉ cần một.
Đúc chân không giải quyết được vấn đề này. Không có số lượng đặt hàng tối thiểu. Không có chi phí nghiên cứu và phát triển (NRE) cho khuôn sản xuất. Đối với việc thay thế theo yêu cầu các bộ phận đã ngừng sản xuất, đây là một giải pháp thiết thực. Nó cho phép các nhà khai thác đưa máy bay của họ trở lại hoạt động mà không cần phải thực hiện các công đoạn kỹ thuật đảo ngược hoặc gia công tùy chỉnh tốn kém.
Thiết bị công nghiệp và Robot
Dây chuyền sản xuất bị hỏng. Ai đó cần một bộ phận thay thế vào ngày mai. Một hệ thống robot mới đã được thiết kế. Nhóm cần các bộ kẹp hoạt động tốt trong vòng một tuần. Những người trong ngành công nghiệp đều quen thuộc với áp lực kiểu này. Đúc chân không là giải pháp lý tưởng cho việc tạo mẫu và sản xuất hàng loạt nhỏ các linh kiện phi kết cấu.
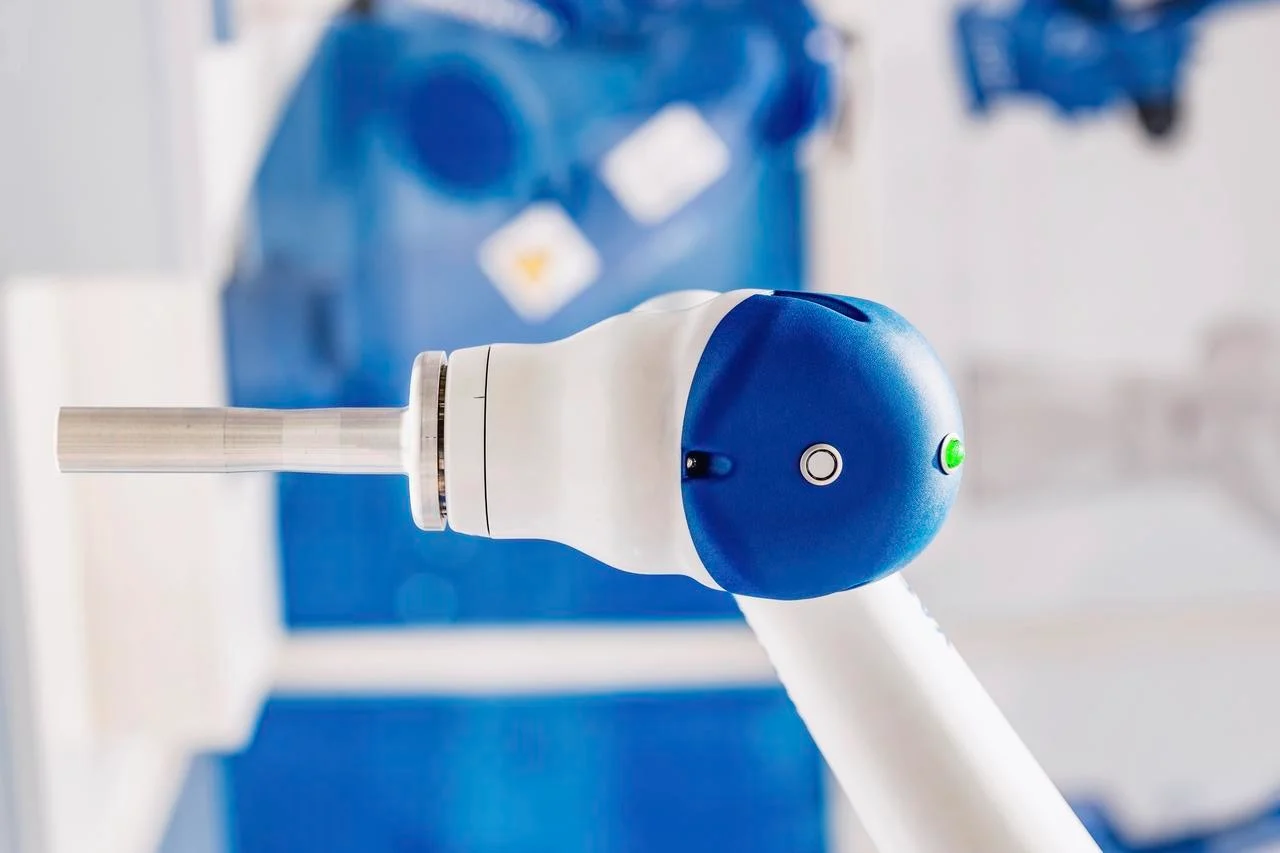
Cơ quan tác động cuối bằng robot
Robot cộng tác, hay cobot, làm việc cùng với con người. Bộ phận kẹp của chúng phải đủ chắc chắn để giữ vật cần kẹp, nhưng cũng phải đủ mềm để tránh làm vỡ vật hoặc gây thương tích cho tay người. Hàm kẹp bằng kim loại cứng không phù hợp cho mục đích này.
Vật liệu polyurethane giống cao su dùng cho đúc chân không giải quyết được vấn đề này. Người ta có thể đúc các kẹp linh hoạt với độ cứng tùy chỉnh. Vật liệu này có độ bền xé cao và khả năng chống mài mòn tốt. Sau đó, các kẹp này được gắn vào robot cộng tác và trải qua nhiều tuần thử nghiệm tại nhà máy. Những thay đổi về thiết kế được đưa vào phiên bản khuôn tiếp theo. Không cần chờ đợi dụng cụ ép phun. Không cần thiết phải có hệ thống ép khuôn phức tạp và tốn kém.
Cảm biến & Vỏ máy ảnh
Tự động hóa nhà máy dựa trên nhiều loại cảm biến và camera. Chúng cần được bảo vệ khỏi bụi, tia nước làm mát và va đập bất ngờ. Kích thước và vị trí kết nối của mỗi cảm biến lại khác nhau. Do đó, các vỏ bảo vệ bán sẵn trên thị trường hiếm khi phù hợp.
Do đó, phương pháp đúc chân không được sử dụng để sản xuất vỏ bảo vệ tùy chỉnh cho các dự án tự động hóa số lượng nhỏ. Các vỏ này có thể được đúc với các mặt bích gắn tích hợp, các tính năng giảm căng cáp và cửa sổ trong suốt cho các cảm biến quang học. Đối với các lô từ năm đến hai mươi vỏ cảm biến, phương pháp này cung cấp phần cứng chức năng mà không cần gia công CNC từng cái một từ phôi đặc.
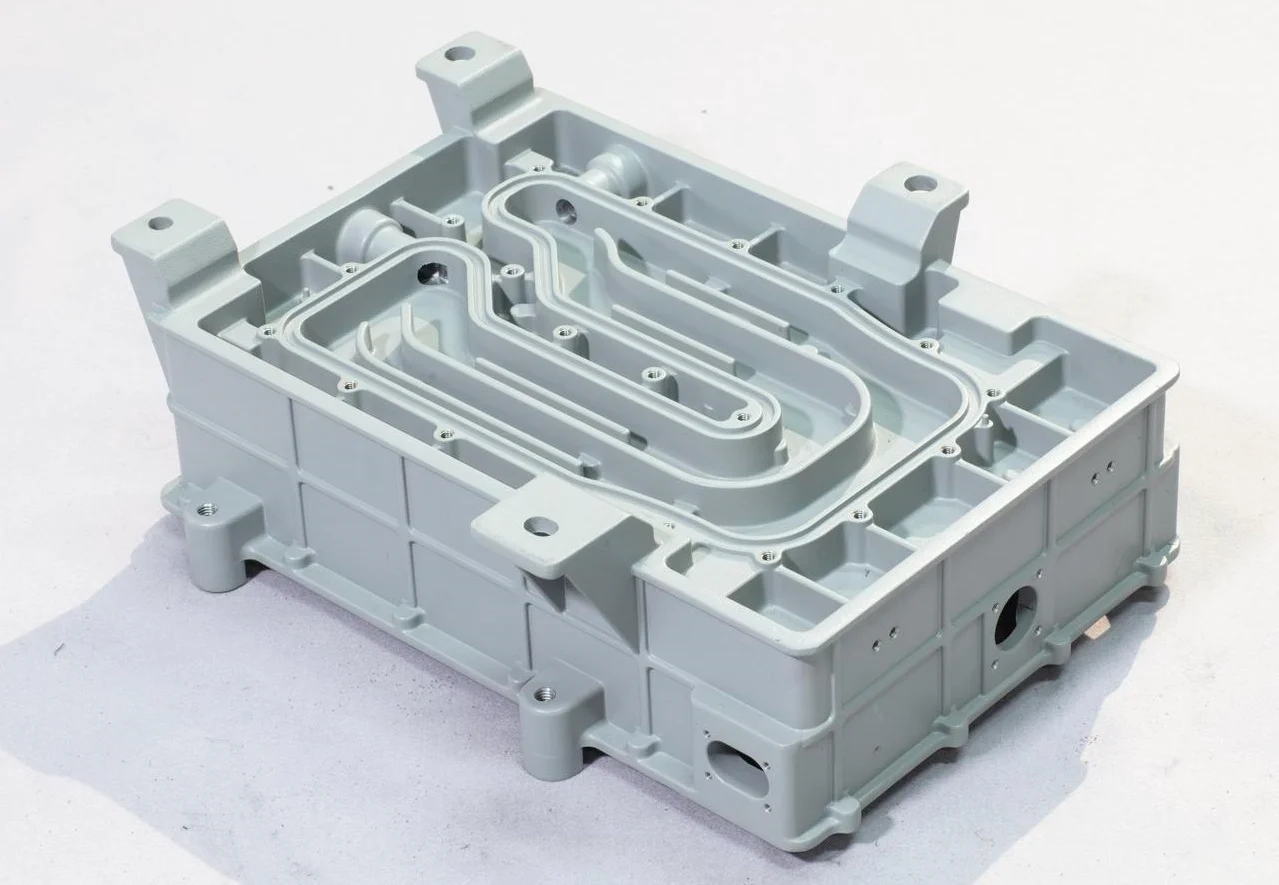
Hàng tiêu dùng, thiết bị gia dụng và thiết kế
Các kỹ sư không thể đưa ra quyết định chỉ dựa trên hình ảnh hiển thị trên màn hình. Họ cần phải cảm nhận được kết cấu bề mặt và kiểm tra xem các chi tiết ghép nối với nhau như thế nào. Đúc chân không là phương pháp lý tưởng cho việc tạo mẫu thử nghiệm và sản xuất theo lô nhỏ.
Vỏ thiết bị nhỏ
Vỏ máy xay sinh tố phải vừa khít với động cơ. Bảng nút bấm phải thẳng hàng với các công tắc bên dưới. Chốt nắp phải khớp vào vị trí một cách chắc chắn.
Các nhà thiết kế tạo ra các mô hình CAD và gửi chúng đi để làm nguyên mẫu. Quá trình đúc chân không tạo ra vỏ thiết bị hoàn chỉnh bằng nhựa ABS hoặc polycarbonate. Sau đó, một nhóm sẽ lắp ráp một nguyên mẫu hoạt động được, bao gồm động cơ thực tế, bảng mạch và dây dẫn. Tiếp theo, họ kiểm tra trình tự lắp ráp.
Đối với các tấm ốp máy pha cà phê, độ hoàn thiện bề mặt rất quan trọng. Tấm ốp bóng loáng sẽ dễ thấy dấu vân tay. Tấm ốp có bề mặt nhám sẽ che giấu chúng. Công nghệ đúc chân không sao chép chính xác cả hai loại bề mặt từ mẫu gốc. Hình thức và độ nhám được đánh giá trên mô hình đã được lắp ráp hoàn chỉnh. Mọi thay đổi sau đó được đưa trở lại hệ thống CAD. Một lô sản phẩm đúc khác được sản xuất trong vòng vài ngày.
Đồ thể thao & Đồ chơi
Kính chắn gió mũ bảo hiểm cần có độ trong suốt quang học và khả năng chống va đập. Gọng kính bảo hộ phải đủ linh hoạt để phù hợp với nhiều hình dạng khuôn mặt khác nhau đồng thời giữ chắc chắn tròng kính. Mô hình nhân vật hành động cần có độ chi tiết chính xác ở khuôn mặt và phụ kiện.
Công nghệ đúc chân không có thể đáp ứng được những yêu cầu đa dạng này. Polyurethane trong suốt dùng cho kính chắn gió cho phép ánh sáng truyền qua mà không bị biến dạng. Các công thức linh hoạt cung cấp độ căng phù hợp cho gọng kính bảo hộ. Nhựa cứng, có độ chi tiết cao giúp nắm bắt những đặc điểm tinh tế của các mô hình nhân vật hành động sưu tầm.
Mô hình kiến trúc và nghệ thuật
Các kiến trúc sư cần có khả năng điều chỉnh tỷ lệ các bộ phận công trình để trình bày cho khách hàng. Một thiết kế chụp đèn đặt làm riêng có thể chỉ bán được năm mươi chiếc. Một nhà điêu khắc có thể muốn sản xuất một phiên bản giới hạn của một tác phẩm.
Đúc chân không là phương pháp lý tưởng cho tất cả các dự án này. Một mẫu chính được in từ phần mềm CAD hoặc một tác phẩm điêu khắc gốc được quét. Khuôn silicon sẽ thu lại mọi chi tiết bề mặt. Các bộ phận được đúc ra giống hệt với mẫu chính. Sau đó, nhiều bản sao có thể được gửi đến khách hàng, phòng trưng bày hoặc nhà bán lẻ.
Khi nào KHÔNG nên sử dụng phương pháp đúc chân không
Đúc chân không là một kỹ thuật hữu ích. Tuy nhiên, nó không phù hợp với mọi công việc. Hiểu rõ những hạn chế của nó có thể giúp tránh những sai lầm tốn kém và việc trễ hạn. Đây chính là điểm yếu của quy trình này.
Phụ tùng ô tô: Hơn 10,000 mặt hàng
Tay nắm cửa ô tô được bán ra hàng triệu chiếc trên nhiều dòng xe khác nhau. Tấm ốp táp-lô được bán ra hàng trăm nghìn chiếc mỗi năm. Phương pháp đúc chân không không thể sản xuất được số lượng lớn như vậy. Khuôn silicon chỉ có thể sản xuất từ mười đến năm mươi chi tiết trước khi bị hư hỏng. Quá trình sản xuất mỗi chi tiết rất chậm. Chi phí vật liệu trên mỗi pound cũng cao hơn so với các loại nhựa nhiệt dẻo thông thường.
Phương pháp đúng đắn là ép phun. Tuy nhiên, chi phí khuôn mẫu ban đầu rất cao. Mặc dù vậy, giá thành mỗi sản phẩm ở quy mô lớn chỉ vài xu. Những người cố gắng sử dụng phương pháp đúc chân không để sản xuất số lượng lớn phụ tùng ô tô nhận thấy rằng họ phải sử dụng hàng chục khuôn silicon và cuối cùng phải trả nhiều tiền hơn cho mỗi sản phẩm so với việc sử dụng khuôn thép. Tính toán đơn giản là không hợp lý.
Y tế: Cấy ghép vĩnh viễns
Khớp háng nhân tạo có thể tồn tại hàng chục năm. Khung cố định cột sống phải giữ được tính toàn vẹn cấu trúc khi chịu tải trọng lặp đi lặp lại. Sự an toàn của bệnh nhân không bao giờ được phép bị ảnh hưởng bởi việc sử dụng bộ phận bằng polyurethane đúc. Các đặc tính vật liệu đã được ghi chép đầy đủ. Tuy nhiên, hành vi biến dạng dẻo và mỏi lâu dài không giống với PEEK hoặc titan dùng trong cấy ghép.
Tiêu chuẩn ở đây là gia công CNC các kim loại đạt tiêu chuẩn y tế hoặc các loại nhựa nhiệt dẻo được phê duyệt. Đúc chân không không phù hợp cho các thiết bị cấy ghép vĩnh viễn, chịu tải hoặc sử dụng lâu dài. Những người yêu cầu cấy ghép bằng phương pháp đúc cho thấy sự hiểu sai về cả khoa học vật liệu và quy trình pháp lý. Các cơ quan quản lý sẽ không phê duyệt chúng. Các kỹ sư không nên đề xuất phương pháp này.
Hàng không vũ trụ: Các thanh giằng kết cấu chính
Trọng lượng của máy bay được đỡ bởi thanh dầm cánh trong suốt chuyến bay. Các bộ phận của càng hạ cánh chịu ứng suất cực lớn với mỗi lần cất cánh và hạ cánh. Polyurethane đúc không phải là vật liệu chịu lực. Chúng bị biến dạng dưới tải trọng kéo dài. Chúng mềm đi ở nhiệt độ vừa phải. Chúng cũng thiếu khả năng chống mỏi như nhôm, titan và vật liệu composite carbon dùng trong hàng không.
Các lựa chọn phù hợp cho các bộ phận càng hạ cánh là gia công kim loại, ghép lớp vật liệu composite hoặc các bộ phận rèn. Đúc chân không không có chỗ đứng trong các cấu trúc khung máy bay chính. Điều này được những người trong ngành hàng không vũ trụ hiểu rõ.
Thiết bị điện tử tiêu dùng: Hàng triệu sản phẩm
Vỏ điện thoại thông minh bán ra hàng chục triệu chiếc. Vỏ của một loại sạc phổ biến có giá lên đến hàng trăm nghìn chiếc. Việc đúc chân không cho số lượng lớn như vậy là không khả thi.
Ép phun là lựa chọn kinh tế duy nhất ở quy mô lớn. Khuôn thép có thể có giá năm mươi nghìn đô la. Tuy nhiên, chi phí khấu hao trên một triệu sản phẩm chỉ là năm xu mỗi sản phẩm. Đúc chân không ở khối lượng lớn có giá hàng đô la mỗi sản phẩm. Sự khác biệt là rất lớn.
Hãy chọn NOBLE để có quy trình sản xuất đúc chân không tốt nhất.
NOBLE là một nhà máy gia công kim loại và nhựa tích hợp hoàn toàn, chuyên sản xuất với số lượng từ thấp đến trung bình. Chúng tôi thu hẹp khoảng cách giữa nguyên mẫu và sản xuất hàng loạt bằng cách cung cấp khả năng gia công CNC và ép phun nội bộ, được hỗ trợ bởi hệ thống quản lý chất lượng nghiêm ngặt.
Khả năng xử lý cốt lõi của chúng tôi
Chúng tôi không chỉ đúc khuôn mẫu; chúng tôi hoàn thiện sản phẩm. Nhà máy của chúng tôi đảm nhiệm toàn bộ chuỗi sản xuất:
| Quy trình | Vật liệu | Các ứng dụng tiêu biểu |
| injection Molding | ABS, PC, Nylon, PEEK, Acetal | Hoạt động sản xuất số lượng lớn |
| Cơ khí CNC | Nhôm, Đồng thau, Thép không gỉ, Titan | Các loại giá đỡ, vỏ và các bộ phận kim loại chức năng có độ chính xác cao. |
| Đúc chân không | Polyurethane, Silicone, nhựa tương tự ABS | Nguyên mẫu 10-100 đơn vị, dụng cụ chế tạo cầu. |
| hoàn thiện bề mặt | Sơn, mạ, anot hóa, tạo vân bề mặt | Phụ tùng ô tô và mỹ phẩm |
| Lắp ráp | Ép nhiệt, hàn siêu âm và lắp ráp thủ công | Các linh kiện sẵn sàng để vận chuyển |
Giấy chứng nhận của chúng tôi
Chúng tôi hoạt động theo các tiêu chuẩn chất lượng được quốc tế công nhận để phục vụ các ngành công nghiệp đòi hỏi cao như thiết bị y tế, ô tô và hàng không vũ trụ.
- ISO 9001:2015 (Quản lý chất lượng)Được chứng nhận về thiết kế, sản xuất và cung cấp linh kiện kim loại và nhựa chất lượng cao cho tất cả các ngành công nghiệp.
- ISO 13485:2016 (Thiết bị y tế)Được chứng nhận sản xuất các linh kiện dùng trong dụng cụ phẫu thuật, thiết bị chẩn đoán và thiết bị y tế loại I/II (trừ các thiết bị cấy ghép, trừ khi có quy định khác).
FAQ
Liệu phương pháp đúc chân không có thể thay thế phương pháp ép phun?
Không, đúc chân không phục vụ mục đích khác. Nó sản xuất từ mười đến năm mươi chi tiết từ khuôn silicon. Ngược lại, ép phun có thể sản xuất hàng nghìn hoặc thậm chí hàng triệu chi tiết từ khuôn thép. Chi phí ban đầu và thời gian sản xuất của ép phun cao hơn nhiều. Tuy nhiên, chi phí mỗi chi tiết ở quy mô lớn lại thấp hơn nhiều. Đúc chân không lấp đầy khoảng trống sản xuất số lượng nhỏ. Nó không dành cho sản xuất số lượng lớn.
Một khuôn silicon có thể tạo ra bao nhiêu chi tiết?
Khoảng hai mươi đến ba mươi chi tiết. Điều này phụ thuộc vào hình dạng hình học của các chi tiết và loại nhựa được sử dụng. Các hình dạng đơn giản không có phần lồi lõm có thể cho ra tới bốn mươi chi tiết. Các hình dạng phức tạp với các góc nhọn hoặc thành mỏng có thể làm nứt khuôn sau mười lăm lần ép. Khuôn bị xuống cấp dần dần. Bề mặt khuôn bị xuống cấp trước tiên, sau đó là độ chính xác về kích thước.
Phương pháp đúc chân không có phù hợp với các chi tiết trong suốt không?
Có, nhưng có những hạn chế. Độ trong suốt của sản phẩm hoàn thiện phụ thuộc vào độ hoàn thiện bề mặt của khuôn mẫu chính. Khuôn mẫu chính được đánh bóng sẽ tạo ra sản phẩm trong suốt. Tuy nhiên, khuôn mẫu chính thô ráp sẽ tạo ra sản phẩm mờ đục. Ngoài ra, bất kỳ bọt khí nào trong nhựa đều có thể nhìn thấy rõ ràng trong các sản phẩm trong suốt. Do đó, việc khử khí đúng cách là rất quan trọng. Kết quả rất tốt đối với các sản phẩm mỹ phẩm trong suốt như mô hình trưng bày trong phòng triển lãm. Tuy nhiên, đối với các thấu kính quang học yêu cầu chỉ số khúc xạ chính xác, nhựa quang học đúc phun hoặc thủy tinh gia công sẽ được ưu tiên hơn.







