
Giới thiệu
Những quy trình sản xuất nào bạn nghĩ đến khi nói đến tạo mẫu nhanh và sản xuất số lượng nhỏ? Trên thực tế, bất kỳ quy trình nào cũng có thể được sử dụng — tất cả phụ thuộc vào chi phí và thời gian: lựa chọn nào mang lại giá trị tốt hơn và nhanh hơn?
Trong bài viết này, tôi sẽ cùng bạn tìm hiểu hai quy trình – đúc chân không và in 3D – phù hợp nhất cho việc tạo mẫu nhanh và sản xuất số lượng nhỏ.
Phân tích chi tiết này sẽ giúp các nhóm thiết kế hiểu rõ: Cấu trúc chi phí của từng phương pháp. Tốc độ thực tế chứ không phải chỉ là lý thuyết. – Các lựa chọn vật liệu và giới hạn của chúng. Họ cũng sẽ tìm hiểu về sự tự do hình học so với độ chính xác sao chép. Quan trọng nhất, họ sẽ biết ngưỡng sản lượng mà tại đó một quy trình vượt trội hơn hẳn quy trình kia. Không có lời lẽ quảng cáo hoa mỹ. Chỉ có hướng dẫn thực tiễn dành cho những người cần đưa sản phẩm ra thị trường.
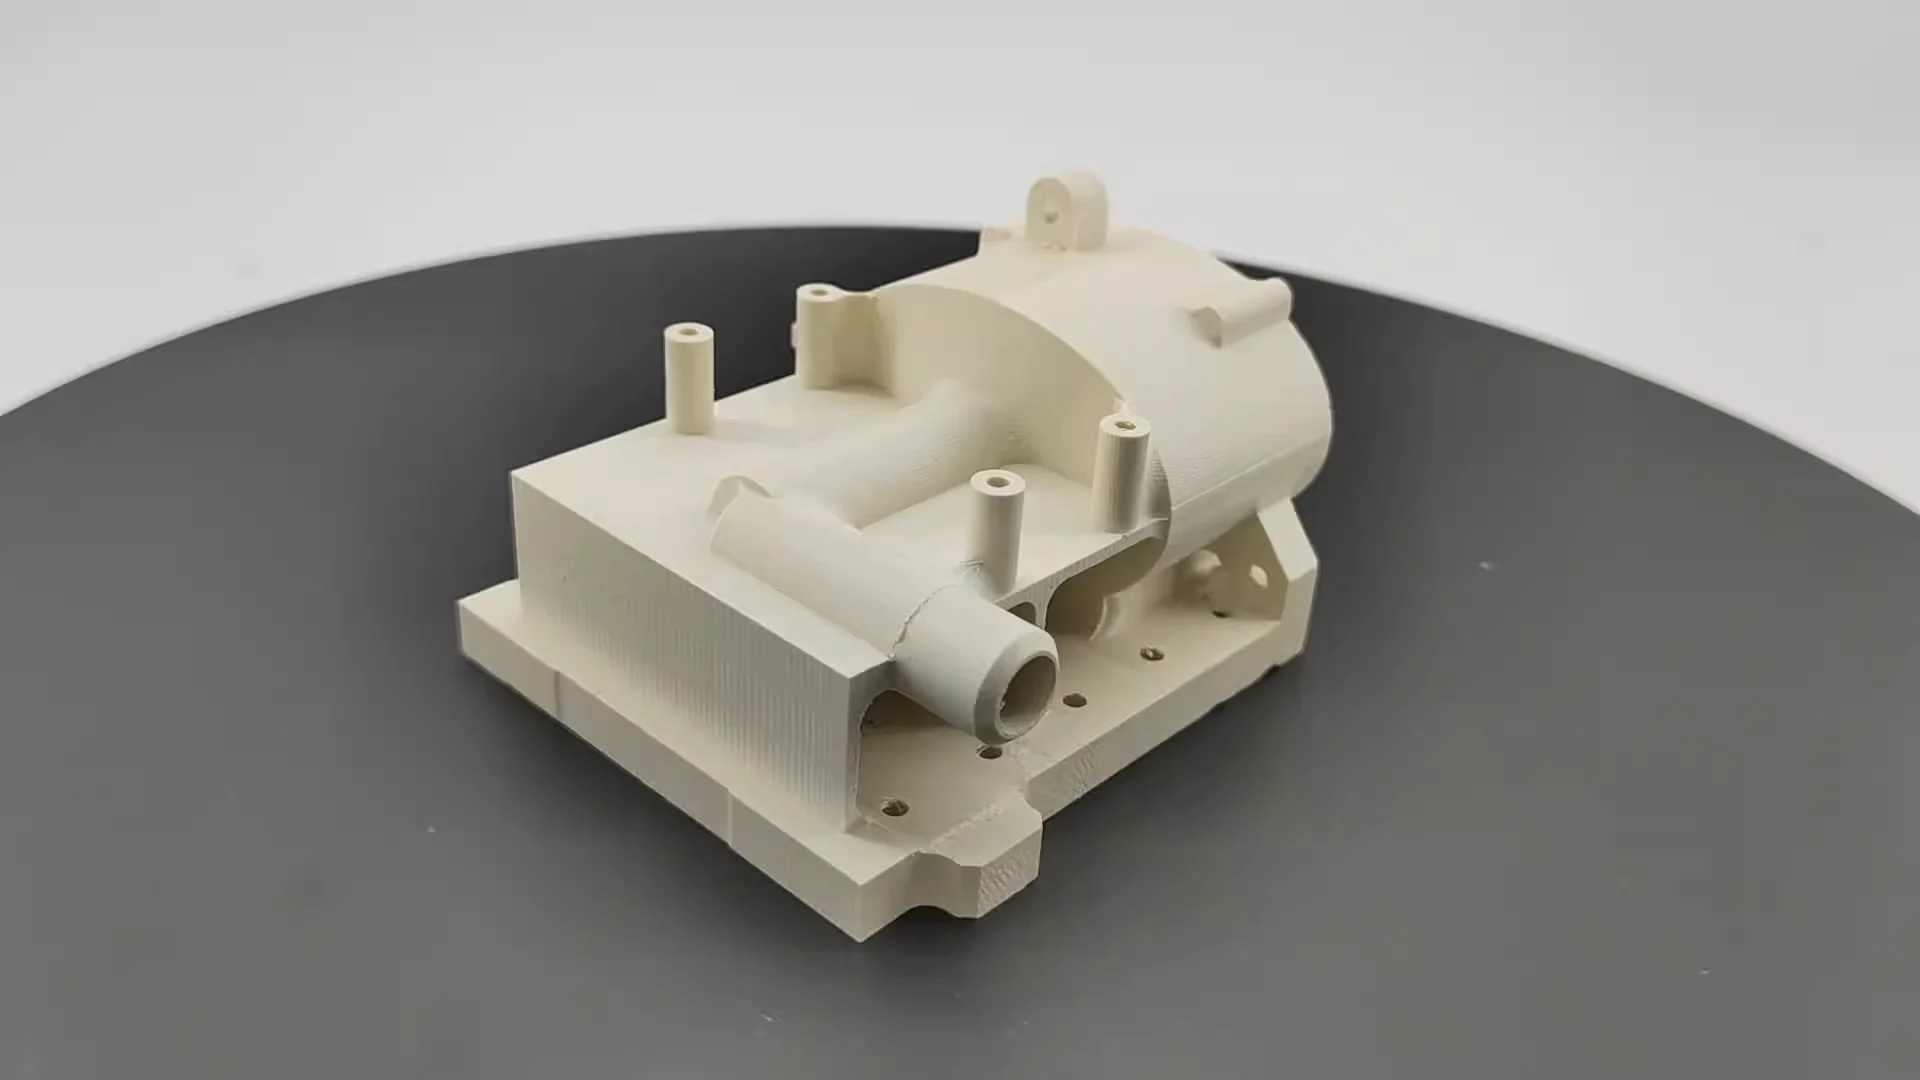
Đúc chân không là gì?
Tổng quan nhanh về phương pháp đúc chân không. Quy trình này gồm ba bước chính.
Đầu tiên, kỹ sư tạo ra một khuôn mẫu chính, thường sử dụng công nghệ in 3D hoặc gia công kim loại (tôi sẽ trình bày chi tiết quy trình này trong một bài viết riêng). Sau đó, khuôn mẫu này được đặt trong một thùng chứa, và cao su silicone lỏng được đổ xung quanh. Tiếp theo, một buồng chân không được sử dụng để loại bỏ tất cả các bọt khí.
Sau khi silicone đông cứng, khối silicone được cắt mở và khuôn mẫu chính được lấy ra. Phần còn lại là một khoang linh hoạt với các chi tiết tinh xảo, khớp với hình dạng của chi tiết cần tạo hình.
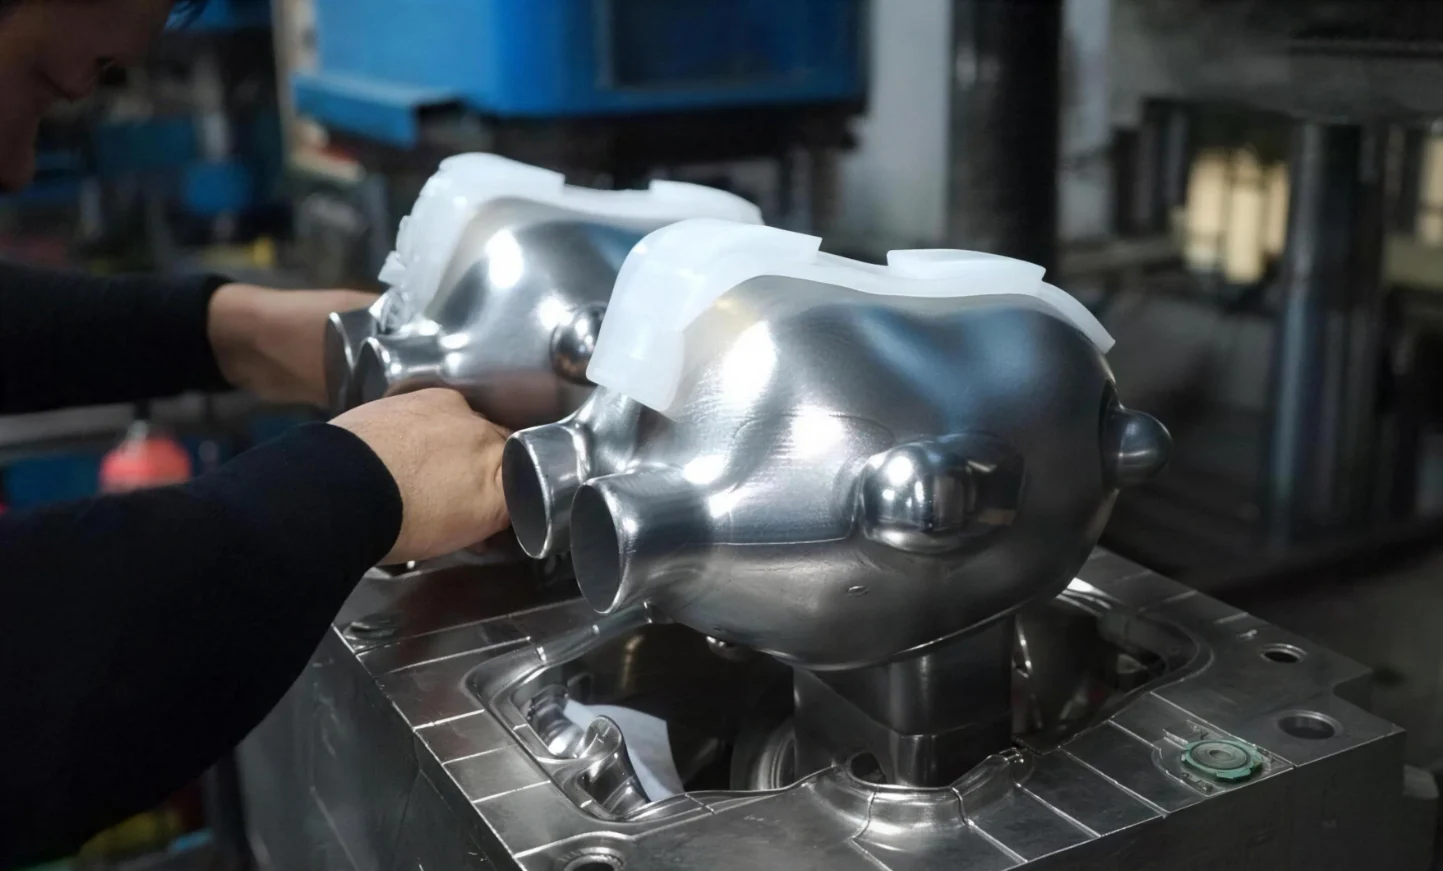
Tiếp theo, quá trình đúc thực tế bắt đầu. Người vận hành trộn nhựa polyurethane và đổ vào khuôn silicon. Hệ thống hút chân không sau đó được kích hoạt lại. Vì không còn không khí dư nên không hình thành các lỗ rỗng hoặc lỗ nhỏ trên bề mặt. Nhựa đông cứng ở nhiệt độ thấp. Sau 30 phút đến 2 giờ, khuôn được tháo ra. Một chi tiết nhựa chắc chắn đã hoàn thành.
Các loại nhựa khác nhau có thể mô phỏng các đặc tính của nhiều vật liệu khác nhau:
- Các loại nhựa tương tự ABS được sử dụng để đạt được độ cứng cao và khả năng chống va đập.
- Các loại nhựa tương tự polypropylene có khả năng kháng hóa chất và độ dẻo dai.
- Các loại nhựa giống nylon kết hợp khả năng chống mài mòn và độ bền cao.
- Trong khi đó, các loại nhựa có cấu tạo giống cao su thích hợp để sản xuất tay cầm mềm mại hoặc gioăng làm kín.
Những gì là In 3D?
Giờ hãy cùng xem xét công nghệ in 3D. Thuật ngữ chính thức cho công nghệ này là "sản xuất bồi đắp". Vật liệu được thêm vào từng lớp một cho đến khi sản phẩm hoàn thiện. Không cần khuôn mẫu. Không cần dụng cụ. Bạn chỉ cần một tệp kỹ thuật số và một máy móc.
Các vấn đề khác nhau đòi hỏi các loại máy in khác nhau. Ba công nghệ phổ biến nhất hiện nay trong xưởng sản xuất.
- SLA là viết tắt của stereolithography (công nghệ in 3D lập thể). Tia laser làm đông cứng nhựa lỏng để tạo ra nhựa rắn. Bề mặt sản phẩm nhẵn mịn, chi tiết sắc nét. Công nghệ này được sử dụng để tạo mẫu trực quan và kiểm tra độ khớp. Mặc dù lựa chọn vật liệu hạn chế hơn so với các phương pháp khác, chất lượng sản phẩm vẫn rất cao.
- Công nghệ SLS sử dụng bột nylon. Quá trình thiêu kết bằng laser sẽ kết dính các hạt mà không làm tan chảy chúng hoàn toàn. Không cần cấu trúc hỗ trợ. Các bộ phận thành phẩm rất chắc chắn và bền bỉ. Các kỹ sư sử dụng SLS để kiểm tra chức năng và tạo ra các cụm lắp ráp. Mặc dù bề mặt có kết cấu hơi sần sùi, nhưng các đặc tính cơ học vẫn rất tốt.
- FDM là phương pháp phổ biến nhất. Sợi nhựa nhiệt dẻo tan chảy và được đùn qua vòi phun. Sau đó, máy sẽ in từng lớp nhựa. Đơn giản. Chi phí cũng rẻ. Tuy nhiên, nó chậm đối với các chi tiết phức tạp. Người ta sử dụng FDM cho các mô hình ý tưởng ban đầu và các hình dạng lớn, đơn giản. Các đường lớp có thể nhìn thấy được. Độ bền không đồng nhất — yếu hơn dọc theo hướng in.
So sánh trực tiếp: Đúc chân không so với in 3D
Giờ hãy so sánh hai phương pháp này. Sự khác biệt rất rõ rệt. Chính con người cần phải phù hợp với quy trình cho công việc, chứ không phải ngược lại.
| Hệ số | Đúc chân không | In ấn 3D |
| Âm lượng tốt nhất | 10–100 bộ phận giống hệt nhau | 1–20 bộ phận độc đáo |
| Chi phí trên mỗi linh kiện (số lượng sản xuất thấp) | Thấp (sau khi bị mốc) | Cao (không có lợi thế kinh tế theo quy mô) |
| Thời gian dẫn | 1 tầm 2 tuần | 1–3 ngày |
| Bề mặt | Tuyệt vời (cả hai mặt đều nhẵn mịn) | Tùy thuộc vào từng trường hợp (SLA tốt, FDM không tốt lắm) |
| Tùy chọn vật liệu | Mô phỏng ABS, PP, PC, nylon, cao su (độ cứng Shore A thực) | Nhựa độc quyền hoặc nhựa nhiệt dẻo |
| lựa chọn màu sắc | Không giới hạn (phù hợp với màu Pantone) | Chỉ áp dụng cho màu cuộn/nhựa. |
| Hình học bên trong | Hạn chế (phải tránh các đường cắt xén) | Tuyệt vời (mạng lưới, kênh dẫn) |
| Dung sai | ±0.1–0.3mm | ±0.05–0.2mm |
| Chi phí dụng cụ | 500–2,000 đô la (khuôn silicon) | $0 |
Bảng số liệu cho thấy sự khác biệt rõ rệt. Đúc chân không vượt trội hơn hẳn về chi phí mỗi sản phẩm, độ hoàn thiện bề mặt , tính chân thực của vật liệu và các tùy chọn màu sắc ở khối lượng sản xuất vừa phải. Mặt khác, in 3D có lợi thế về thời gian sản xuất từng sản phẩm riêng lẻ, sự linh hoạt về hình dạng và không cần chi phí dụng cụ ban đầu. Những người hiểu rõ cả hai phương pháp có thể đưa ra lựa chọn sáng suốt. Những người chỉ biết một phương pháp có thể sẽ lãng phí tiền bạc.
So sánh chi tiết theo tiêu chí lựa chọn
1. Khối lượng và chi phí
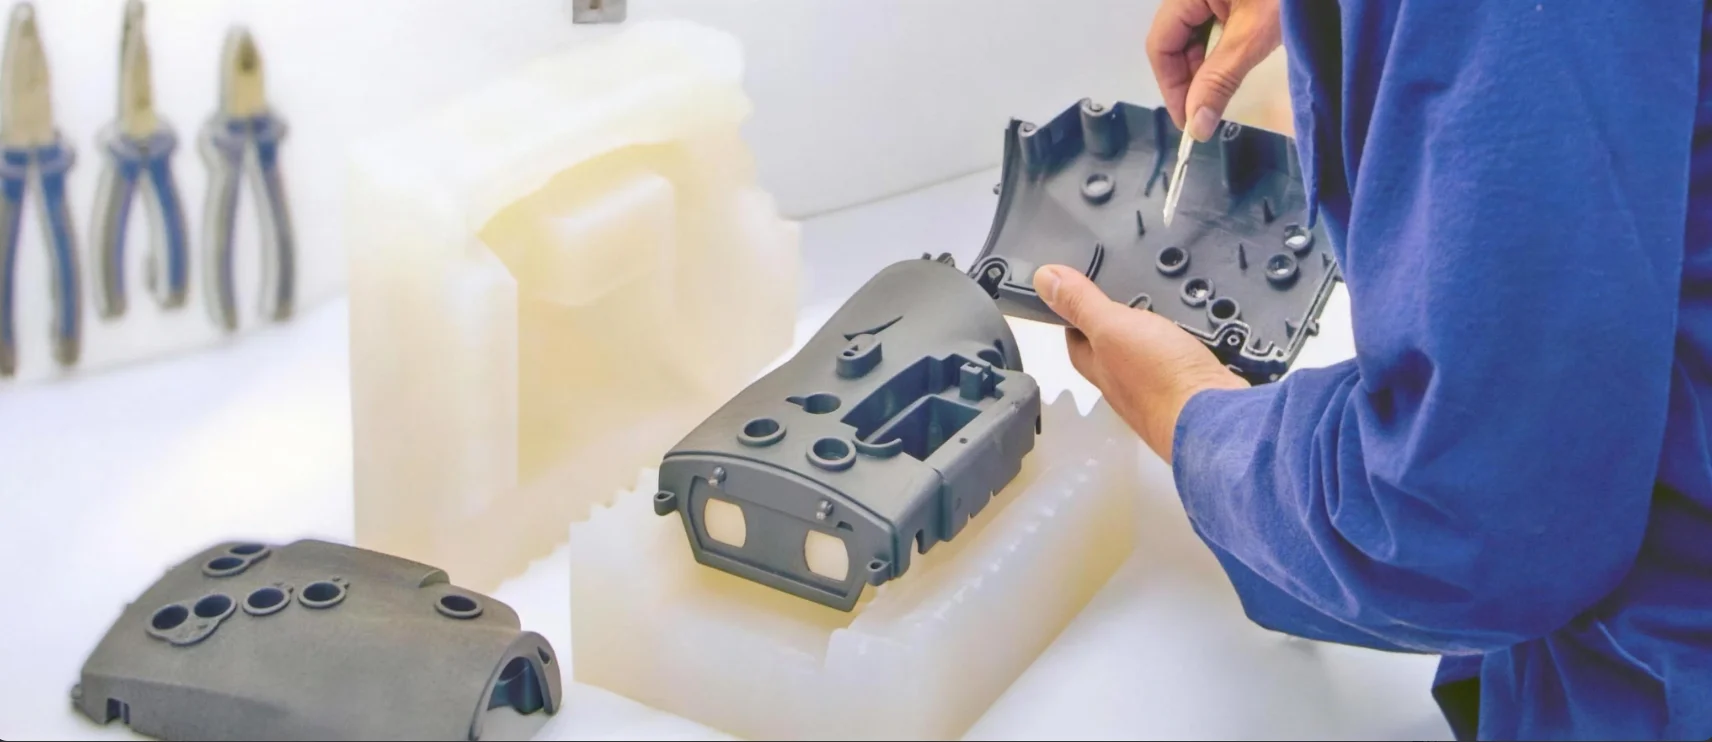
Đối với từ một đến mười chi tiết độc đáo, in 3D là lựa chọn tối ưu. Chi phí thiết lập bằng không. Khách hàng nhận được sản phẩm chỉ trong vài ngày, chứ không phải vài tuần.
Đối với từ hai mươi đến một trăm chi tiết giống hệt nhau, đúc chân không là lựa chọn tốt hơn. Chi phí khuôn được phân bổ cho nhiều chi tiết. Chi phí mỗi chi tiết giảm xuống thấp hơn so với in 3D. Điểm hòa vốn thay đổi tùy thuộc vào kích thước và độ phức tạp của chi tiết, nhưng quy luật chung vẫn đúng. Sản xuất số lượng nhỏ thì nên in 3D. Sản xuất số lượng lớn thì nên đúc chân không.
2. Tốc độ (Thời gian chuẩn bị so với thời gian sản xuất)
Mọi người thường nhầm lẫn hai tốc độ này. Tốc độ đầu tiên là thời gian chuẩn bị, còn tốc độ thứ hai là tổng thời gian cần thiết để hoàn thành một lô hàng.
Công nghệ in 3D thắng ngay từ vòng đầu tiên. Một chi tiết có thể được hoàn thành trong vòng từ 24 đến 72 giờ. Không cần dụng cụ. Không cần thiết lập. Chỉ cần nhấn nút in!
Đúc chân không thắng ở chặng đua thứ hai. Làm khuôn silicon mất ba ngày. Sau đó, mỗi lần đúc mất khoảng một giờ. Với năm mươi chi tiết, tổng thời gian ước tính là ba ngày cho việc làm khuôn, cộng thêm năm mươi giờ đúc. Tổng cộng khoảng năm ngày. In 3D năm mươi chi tiết mất thời gian gấp năm mươi lần. Một lần in hai giờ sẽ mất một trăm giờ. Điều này đòi hỏi hơn bốn ngày hoạt động liên tục.
3. Tính chất vật liệu và mô phỏng
Khoảng cách này rất đáng kể.
Phương pháp đúc chân không sử dụng nhựa polyurethane mô phỏng các loại nhựa kỹ thuật thực tế. Nhựa tương tự ABS được sử dụng để tăng độ cứng và khả năng chống va đập. Ngoài ra còn có các loại nhựa tương tự polypropylene cho bản lề linh hoạt và khả năng chống hóa chất. Cũng có các loại nhựa giống cao su với độ cứng Shore A thực sự cho các bộ phận tay cầm và gioăng. Các bộ phận được sản xuất bằng phương pháp này hoạt động giống như các bộ phận được sản xuất hàng loạt.
Công nghệ in 3D có những hạn chế nhất định. Các polyme quang học SLA dễ vỡ. Chúng chuyển sang màu vàng dưới ánh sáng tia cực tím sau vài tuần hoặc vài tháng. Chúng không phù hợp cho việc kiểm tra chức năng của các sản phẩm bền. Bột nylon SLS thì chắc chắn nhưng bề mặt thô ráp. Điều này ảnh hưởng đến ma sát và độ mài mòn. Nhựa nhiệt dẻo FDM được làm từ các vật liệu thực như ABS, PLA và PETG, nhưng độ bám dính giữa các lớp tạo ra các điểm yếu. Các bộ phận có xu hướng bị hỏng dọc theo các đường in hơn là do vật liệu bị lỗi.
Khi mô phỏng vật liệu là yếu tố quan trọng, các kỹ sư thường lựa chọn phương pháp đúc chân không. Bản lề linh hoạt cần có độ uốn dẻo thực tế. Khớp nối nhanh cần độ biến dạng ổn định. Thử nghiệm rơi cần khả năng chống va đập. Các bộ phận in 3D có thể cho kết quả không chính xác.
4. Hoàn thiện bề mặt và tính thẩm mỹ
Đúc chân không tạo ra bề mặt nhẵn mịn ở cả hai mặt. Khuôn silicon sao chép hoàn hảo mẫu gốc. Không có đường vân giữa các lớp. Không có dấu vết của vật liệu đỡ. Các chi tiết có thể được sơn, tạo vân hoặc để nguyên trong suốt. Sản phẩm đúc trong suốt thì không bị đục.
Kết quả in 3D rất khác nhau. Bản in SLA bằng nhựa có bề mặt nhẵn ở các mặt được hỗ trợ. Mặt dưới có các vết của giá đỡ. Bản in FDM có các đường lớp in rõ ràng ở tất cả các mặt. Xử lý sau in có thể khắc phục một số vấn đề này. Chà nhám; Trám; Sơn lót; Sơn phủ. Mỗi bước đều tốn thêm công sức và thời gian.
Đối với các bản demo cho nhà đầu tư và các nguyên mẫu sẵn sàng bán lẻ, đúc chân không là phương pháp tiêu chuẩn. Bạn không thể chỉ đưa một chi tiết thô, có nhiều lớp cho người mua tiềm năng và yêu cầu tài trợ. Chi tiết đó cần phải giống với một sản phẩm hoàn chỉnh.
5. Độ phức tạp hình học và các phần lõm
Công nghệ in 3D hoàn toàn thắng thế ở hạng mục này. Việc tạo các kênh bên trong rất đơn giản. Cấu trúc dạng lưới là tiêu chuẩn. Với các hệ thống dựa trên bột, các bộ phận chuyển động có thể được in trực tiếp tại chỗ — ví dụ, một bánh răng bên trong một vỏ bọc. Việc không cần khuôn đúc đồng nghĩa với việc không có bất kỳ hạn chế nào về việc tháo khuôn.
Đúc chân không có những hạn chế nhất định. Chi tiết phải được lấy ra khỏi khuôn silicon hai phần. Việc tạo các chi tiết lồi lõm rất khó khăn. Các lỗ sâu cần phải sử dụng phương pháp kéo cạnh hoặc lõi hòa tan.
Đây là một nguyên tắc kinh nghiệm thực tiễn trong xưởng sản xuất. Nếu thiết kế có các chi tiết bên trong phức tạp, đòi hỏi lõi có thể thu gọn hoặc nhiều thao tác bên hông trong khuôn thép, thì in 3D là lựa chọn tốt hơn. Tuy nhiên, nếu thiết kế có thể đúc khuôn được, thì đúc chân không sẽ nhanh hơn và rẻ hơn khi sản xuất hàng loạt.
6. Tính linh hoạt (Nhiều chất liệu trong một bộ phận)
Đúc chân không cho phép ép khuôn chồng lớp. Một khuôn có thể chứa hai loại nhựa khác nhau. Đầu tiên, một lõi nhựa cứng được đúc. Sau đó, một lớp cao su mềm làm tay cầm được đúc xung quanh lõi này. Toàn bộ quá trình diễn ra trong cùng một dụng cụ silicon. Liên kết được tạo ra cả về mặt hóa học và cơ học. Không cần lắp ráp.
Công nghệ in 3D gặp khó khăn ở đây. Các bộ phận đa vật liệu đòi hỏi máy móc chuyên dụng với nhiều đầu in. Nếu không, máy in phải tạm dừng để thay sợi in. Độ bám dính giữa các lớp vật liệu khác nhau yếu. Do đó, in 3D đa vật liệu hiếm khi được sử dụng cho các bộ phận chức năng.
Quy trình làm việc kết hợp: Ưu điểm của cả hai phương pháp
Không có quy định nào bắt buộc một người phải chọn một phương pháp và chỉ sử dụng duy nhất. Những chuyên gia thông minh sử dụng cả hai. Họ kết hợp điểm mạnh và tránh điểm yếu. Kết quả đạt được tốt hơn so với việc chỉ sử dụng một phương pháp duy nhất.
Không có quy tắc nào nói rằng một người phải chọn một phương pháp duy nhất và gắn bó với nó. Những chuyên gia thông minh sử dụng cả hai. Họ kết hợp điểm mạnh của chúng. Họ tránh điểm yếu. Kết quả đạt được tốt hơn so với việc chỉ sử dụng một phương pháp duy nhất.
Đây là cách quy trình làm việc kết hợp thực sự vận hành trong xưởng sản xuất.
- In 3D mẫu chính. Công nghệ SLA là lựa chọn phổ biến nhất cho bước này. Độ phân giải cao. Bề mặt nhẵn mịn ngay sau khi in. Mẫu chính phải hoàn hảo, vì bất kỳ khuyết điểm nào cũng sẽ được truyền sang khuôn và sau đó đến mọi chi tiết đúc.
- Hoàn thiện mẫu chính. Chỉ in thôi là chưa đủ. Người ta phải chà nhám bề mặt. Họ sơn lót. Họ sơn phủ. Mục tiêu là đạt được bề mặt loại A, tức là loại sơn dùng trong ô tô. Không được có các đường vân lớp sơn nhìn thấy được. Không có lỗ nhỏ. Không có vết xước. Mẫu chính hoàn thiện này sẽ trở thành khuôn mẫu cho khuôn đúc.
- Tạo khuôn silicon từ mẫu gốc. Mẫu gốc hoàn chỉnh được treo trong một thùng chứa. Silicon lỏng được đổ xung quanh nó. Máy hút chân không loại bỏ các bọt khí. Sau khi silicon đông cứng, khuôn được cắt mở và mẫu gốc được lấy ra. Phần còn lại là một khoang âm hoàn hảo.
- Đúc năm mươi chi tiết trở lên giống hệt nhau. Nhựa polyurethane được đổ vào khuôn silicon dưới chân không. Chi tiết đông cứng. Việc tháo khuôn chỉ mất vài giây. Khuôn tạo ra hết chi tiết này đến chi tiết khác, mỗi chi tiết đều giống hệt chi tiết trước đó. Không cần hoàn thiện thêm vì sản phẩm mẫu đã hoàn hảo.
Các kỹ sư có được sự tự do về hình học của công nghệ in 3D cho mô hình gốc. Hình dạng phức tạp. Các chi tiết lồi lõm. Đường cong hữu cơ. Không có ràng buộc nào về khuôn mẫu trong giai đoạn thiết kế. Sau đó, họ được hưởng lợi từ chất lượng vật liệu và tốc độ sản xuất của phương pháp đúc chân không cho các bộ phận cuối cùng. Nhựa kỹ thuật thực tế.

Chọn NOBLE: Gia công CNC chính xác cho việc sản xuất
Tại NOBLE, chúng tôi là một xưởng sản xuất cung cấp dịch vụ trọn gói, chuyên về gia công và chế tạo CNC. Chúng tôi sẽ hướng dẫn bạn lựa chọn quy trình phù hợp nhất với dự án của bạn, cho dù đó là in 3D để tạo mẫu nhanh, đúc chân không cho sản xuất số lượng nhỏ, hay gia công CNC độ chính xác cao để sản xuất các bộ phận kim loại và nhựa với dung sai chặt chẽ.
Năng lực cốt lõi của chúng tôi
Chúng tôi kết hợp phương pháp gia công cắt gọt truyền thống với công nghệ xử lý nhựa tiên tiến để mang đến một giải pháp toàn diện thực sự:
| Khả Năng | Vật liệu | Khối lượng điển hình | tốt nhất cho |
| Cơ khí CNC | Kim loại (nhôm, thép, titan, đồng thau) và nhựa kỹ thuật (ABS, POM, PEEK, Nylon) | 1–1,000+ phần | Các chi tiết chức năng có độ chính xác cao, sản xuất thành phẩm, đồ gá và khuôn mẫu. |
| Đúc chân không | Nhựa polyurethane (giống ABS, giống PP, giống cao su, trong suốt) | 10–100 phần | Sản xuất cầu nối, nguyên mẫu sẵn sàng cho thị trường, ép khuôn mềm mại. |
| In ấn 3D | Nhựa SLA, nylon SLS, nhựa nhiệt dẻo FDM | 1–20 phần | Hình học phức tạp, kiểm định thiết kế, các bộ phận tùy chỉnh độc nhất vô nhị |
Chứng nhận chất lượng bạn có thể tin cậy
Trong ngành sản xuất, chứng nhận không chỉ đơn thuần là những tấm thẻ chứng minh – chúng thể hiện cam kết về các quy trình có thể lặp lại và được kiểm toán. Chúng tôi tự hào duy trì các chứng nhận sau:
ISO 9001:2015 (Hệ thống quản lý chất lượng)
Được chứng nhận cho toàn bộ quy trình sản xuất của chúng tôi, bao gồm: gia công CNC, đúc chân không và in 3D. Điều này đảm bảo chất lượng sản phẩm nhất quán, khả năng truy xuất nguồn gốc được ghi chép đầy đủ và cải tiến liên tục trong mỗi đơn hàng.
ISO 13485:2016 (Thiết bị y tế – Quản lý chất lượng)
Chứng nhận này rất cần thiết cho các ứng dụng y tế, nha khoa và phẫu thuật. Nó chứng minh khả năng của chúng tôi trong việc sản xuất các linh kiện đáp ứng các yêu cầu quy định nghiêm ngặt nhất về an toàn, quản lý rủi ro và vệ sinh. Chúng tôi cung cấp đầy đủ hỗ trợ về tài liệu cho các công ty thiết bị y tế, nhà sản xuất thiết bị chẩn đoán và nhà phát triển dụng cụ phẫu thuật.
FAQ
Đúc chân không có rẻ hơn so với in 3D không?
Chi phí hoàn toàn phụ thuộc vào số lượng. Đối với từ một đến năm chi tiết, in 3D là lựa chọn rẻ hơn. Không tốn chi phí khuôn. Không tốn phí thiết lập. Chỉ cần nhấn nút in! Đối với hai mươi chi tiết giống hệt nhau trở lên, đúc chân không có chi phí trên mỗi đơn vị thấp hơn. Mặc dù khuôn silicon phát sinh chi phí ban đầu, nhưng chi phí này được phân bổ cho nhiều chi tiết. Điểm hòa vốn thường nằm trong khoảng từ mười đến hai mươi đơn vị. Dưới mức đó, nên chọn in 3D. Trên mức đó, nên chọn đúc chân không.
Liệu phương pháp đúc chân không có thể thay thế công nghệ in 3D?
Không, những người đặt câu hỏi này đã hiểu sai cả hai quy trình. Chúng là những công cụ bổ sung cho nhau, chứ không phải là những lựa chọn cạnh tranh. In 3D lý tưởng cho việc xử lý lặp lại và hình dạng bên trong phức tạp mà khuôn đúc không thể tạo ra. Đúc chân không được sử dụng cho sản xuất số lượng nhỏ với vật liệu kỹ thuật cao. Quy trình này hỗ trợ quy trình kia, chứ không quy trình nào thay thế quy trình kia.
Cái nào tốt hơn cho tạo mẫuĐúc chân không hay in 3D?
Đối với các nguyên mẫu về hình dạng và độ vừa vặn, bao gồm việc kiểm tra kích thước, lắp ráp và tính công thái học, in 3D nhanh hơn và rẻ hơn. Một bộ phận được in có thể được giữ trong nhiều giờ thay vì nhiều ngày.
Đối với các nguyên mẫu có chức năng, sẵn sàng đưa ra thị trường và yêu cầu các đặc tính vật liệu thực tế, phương pháp đúc chân không là lựa chọn ưu tiên.
Bạn có thể sản xuất bao nhiêu chi tiết bằng phương pháp đúc chân không?
Thông thường, một khuôn silicon có thể sản xuất từ hai mươi đến năm mươi sản phẩm đạt chất lượng. Bề mặt sản phẩm sẽ bị xuống cấp theo thời gian. Sau khi sản xuất năm mươi sản phẩm, nguy cơ lỗi tăng lên đáng kể. Những người cần sản xuất số lượng lớn hơn thường sử dụng nhiều khuôn.
Phương pháp đúc chân không có thể sử dụng những vật liệu nào mà in 3D không thể?
Danh sách này khá dài. Nó bao gồm các loại cao su True Shore A có độ cứng từ 20A (rất mềm) đến 90A (cứng như lốp xe). Ngoài ra còn có các loại nhựa tương tự ABS, có đặc tính va đập và độ cứng giống như ABS đúc phun. Có các loại nhựa tương tự polypropylene dùng cho bản lề linh hoạt và khả năng kháng hóa chất. Cũng có các loại nhựa tương tự polycarbonate cho độ trong suốt và khả năng chịu nhiệt. Và còn có các loại chống cháy đáp ứng tiêu chuẩn UL94 V-0. Không có vật liệu nào trong số này có sẵn trong các hệ thống in 3D tiêu chuẩn. Các polyme quang hóa SLA dễ vỡ. Nylon SLS có kết cấu thô ráp. Nhựa nhiệt dẻo FDM có độ bám dính lớp yếu. Khi nói đến các đặc tính vật liệu dành cho sản xuất hàng loạt, phương pháp đúc chân không là không thể đánh bại đối với sản lượng thấp.






