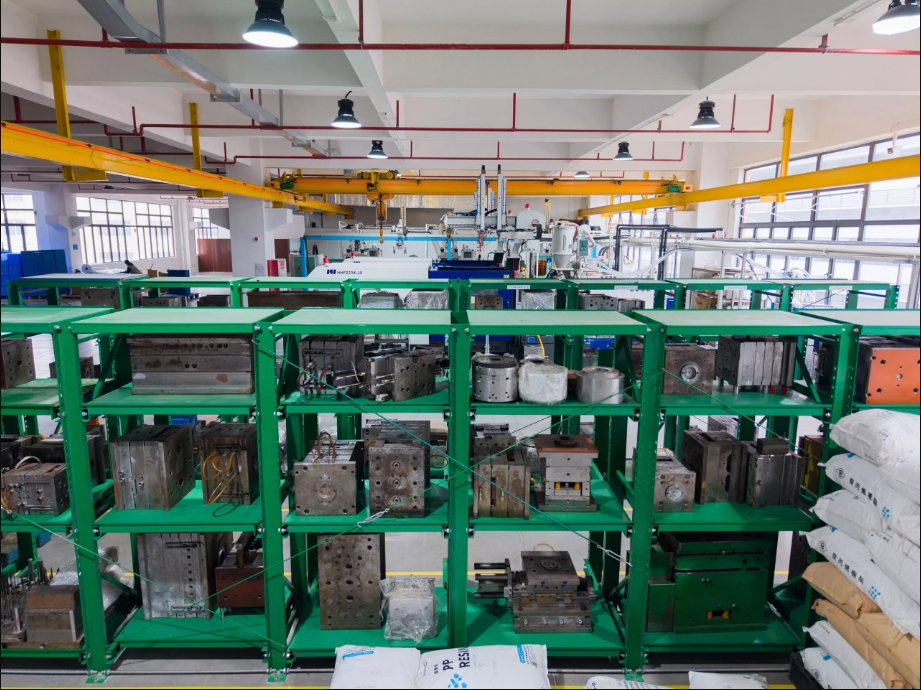
Enjeksiyon kalıplama nedir?
Enjeksiyon kalıplama , yüksek verimliliği, hassasiyeti ve büyük ölçekli üretim kapasitesiyle hayatımızın her alanına girmiştir. Hızlı üretim hızı, yüksek verimlilik, otomasyon ve basit şekillerden karmaşık şekillere, küçükten büyüğe çeşitli boyutlarda hassas ölçülerle ve geniş uygulama alanıyla çeşitli şekiller üretebilme özelliğine sahiptir. Otomotiv iç parçaları, ev aletleri gövdeleri, tıbbi cihazlar ve günlük ihtiyaç maddelerinde kullanılabilir. Aşağıda, enjeksiyon kalıplamanın tüm üretim sürecini detaylı olarak tanıtacağız.
Enjeksiyon kalıplama nasıl çalışır?
Enjeksiyon kalıplama, plastik parçaların üretiminde en yaygın kullanılan imalat yöntemidir. Enjeksiyon kalıplama makineleri, çeşitli endüstriler ve uygulamalar için çeşitli boyutlarda, dayanıklı veya tek kullanımlık parçalar üretmek üzere plastik hammaddeler ve çeşitli kalıplar kullanır. Çalışma prensibi, enjeksiyon kalıplama makinesinin hammaddeleri, son parçanın negatif kalıbı olan ve iki parçadan oluşan bir kalıba beslemesidir: enjeksiyon kalıbı (A) ve ejektör kalıbı (B). İki parça arasındaki boşluk, malzemenin enjekte edildiği kalıp boşluğudur.
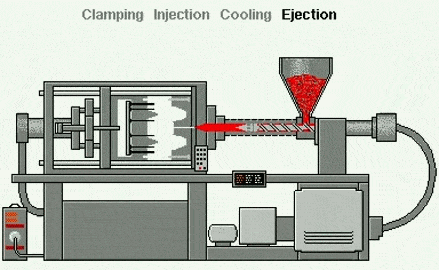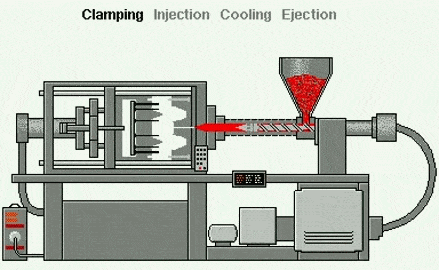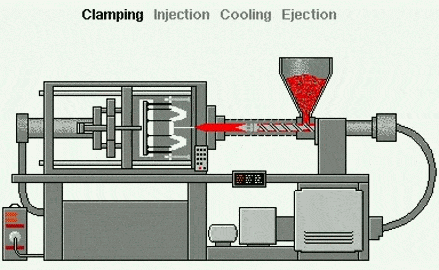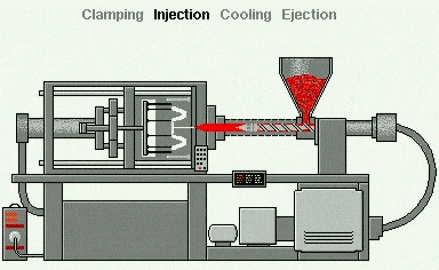
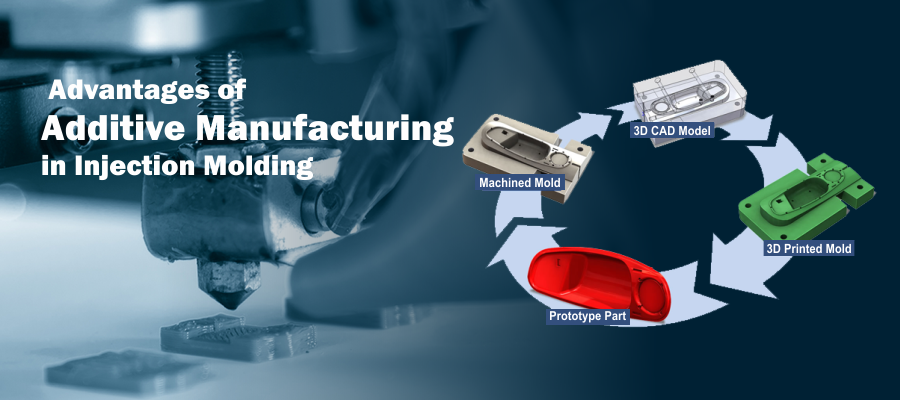
Enjeksiyon kalıplama, kalıplama cihazı olarak kalıp kullanan eksiltici (kesme) tekniklerinden (CNC işleme gibi) veya eklemeli işlemlerden ( 3D baskı gibi ) farklı olarak, bir kalıplama işlemidir. Bu yöntem, erimiş hale ısıtılan ve daha sonra metal bir kalıba enjekte edilen, kalıp veya boşluk içinde soğuyup şekil alan termoplastikler gibi malzemeler için uygundur. İşlem şu şekilde bölünebilir:
1. Plastik Parçacık Besleme:
Hazneye küçük plastik parçacıklar (plastik peletler) dökülür. Bu parçacıklar genellikle termoplastiklerdir; yani ısıtıldığında yumuşayan plastiklerdir.
2. Plastik Eritme:
Plastik granüller, dönen bir vidaya sahip ısıtılmış bir namludan geçer.
3. Enjeksiyon Kalıplama:
Vidanın dönmesiyle plastik granüller ileri doğru itilirken, ısıtıcı da onları eriterek koyu bir sıvı haline getiriyor.
4. Enjeksiyon Kalıplama:
Erimiş plastik belirli bir noktaya kadar biriktikten sonra, vida onu yüksek basınç altında metal bir kalıp boşluğuna enjekte eder. Kalıp, istenen nihai parçanın (örneğin, şişe kapağı, telefon kılıfı veya araba gösterge paneli) tam şeklini alır.
5. Soğutma:
Kalıbın içinde plastik soğur ve katılaşır. Kalıp içindeki soğutma kanalları, soğutma sürecini hızlandırmaya yardımcı olur.
6. Kalıp Açma:
Plastik katılaştıktan sonra kalıp ikiye ayrılır.
7. Fırlatma:
Çıkarma pimleri, bitmiş ürünü kalıptan dışarı iter.
8. Tekrar edin:
Kalıp kapanır ve tüm işlem, genellikle birkaç saniyede bir tekrarlanır; bu da enjeksiyon kalıplamayı seri üretim için ideal hale getirir.
Yaygın enjeksiyon kalıplama prosesi türleri
Kalıp Ekle
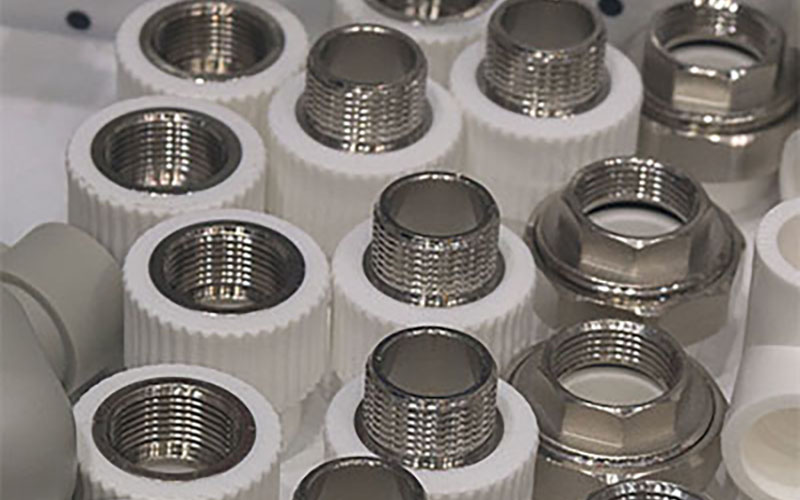
Ekleme kalıplama, önceden şekillendirilmiş bir bileşenin etrafına termoplastik malzemenin kalıplanması ve böylece birden fazla malzemeyi içeren nihai bir parça oluşturulması işlemidir.
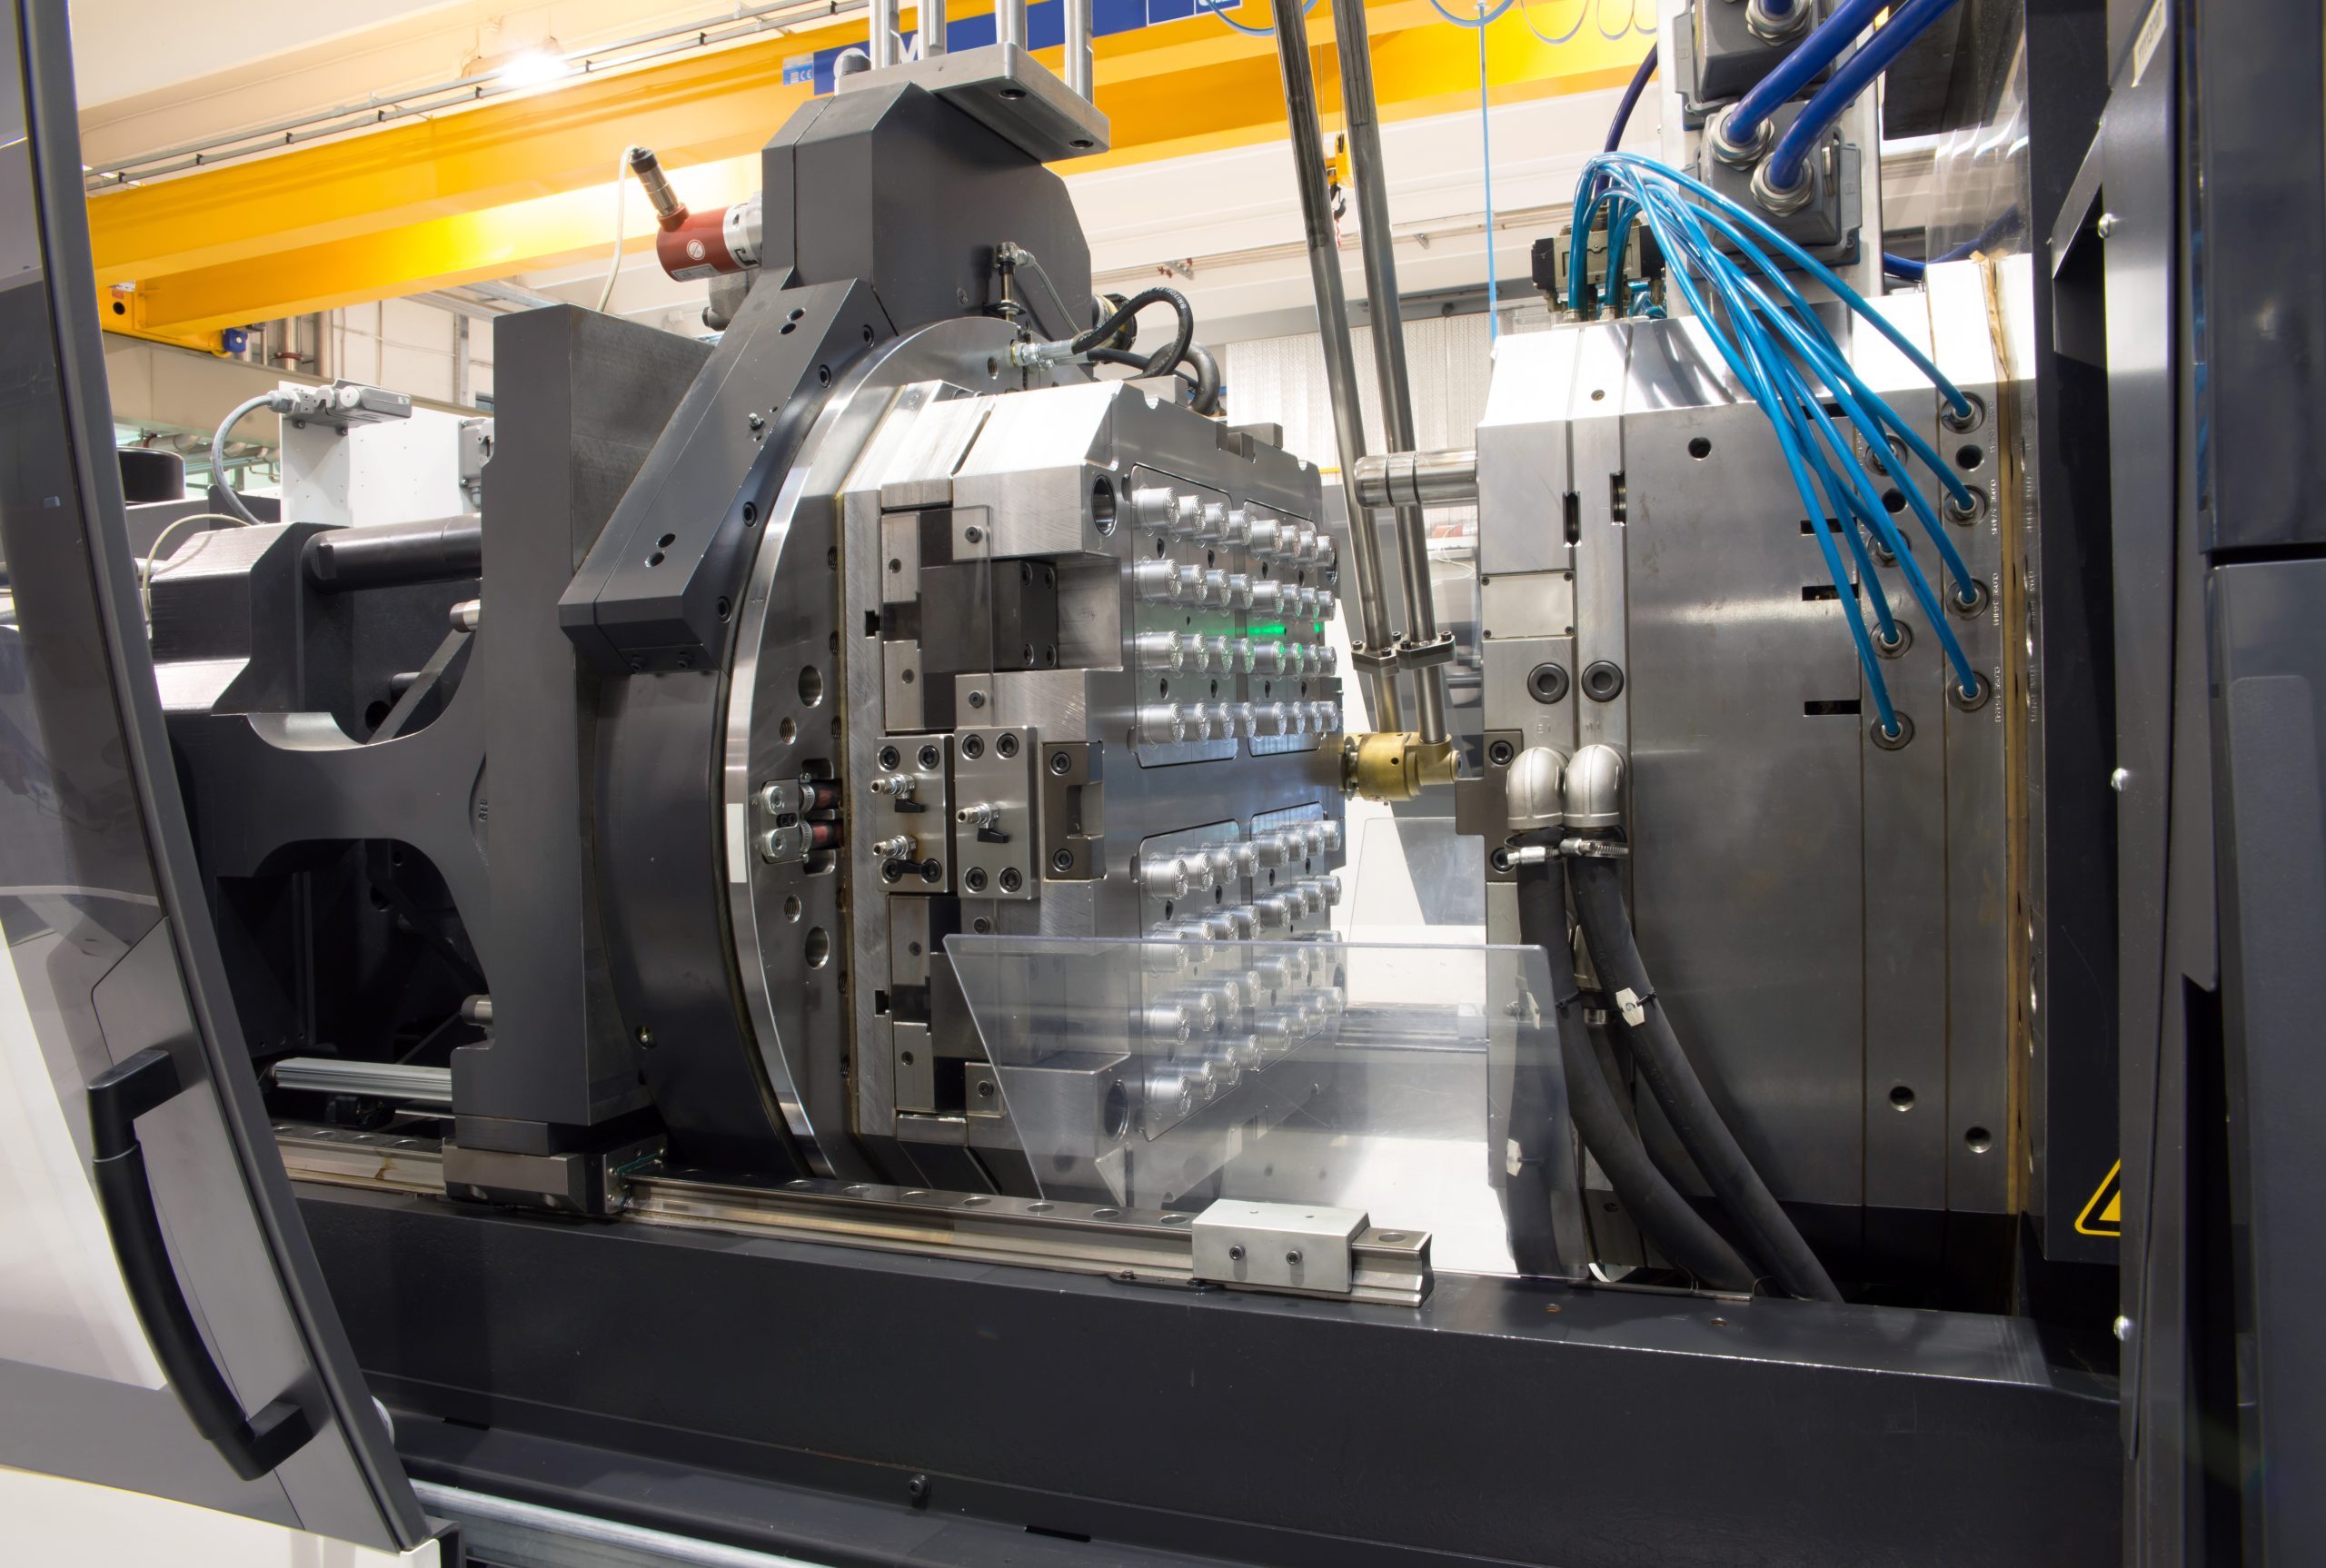
Plastik enjeksiyon kalıplama işlemimiz, erimiş reçineyi bir kalıba püskürtmek için hassas makineler kullanır ve bu sayede nihai üretim kalitesinde termoplastik bir parça elde edilir.
Plastik, metal ve kauçuğu kimyasal bağlama yoluyla üst üste kaplayarak uyguladığımız kalıplama yöntemimiz, montaj süresini kısaltır ve parçalarımıza daha fazla mukavemet ve esneklik kazandırır.
Sıvı silikon kauçuk (LSR), yüksek hacimli, esnek, dayanıklı, karmaşık ve hassas silikon kauçuk parçalar üretmek için kullanılan bir termoset işlemidir. Bu işlemde öncelikle iki bileşik (genellikle baz oluşturan silikon ve platin katalizörden oluşur) karıştırılır.

Metal Enjeksiyon Kalıplama (MIM) süreci, Plastik Enjeksiyon Kalıplamanın tasarım esnekliğini, işlenmiş metallerin mukavemeti ve bütünlüğüyle birleştirerek, son derece karmaşık parça geometrileri için uygun maliyetli çözümler sunar.
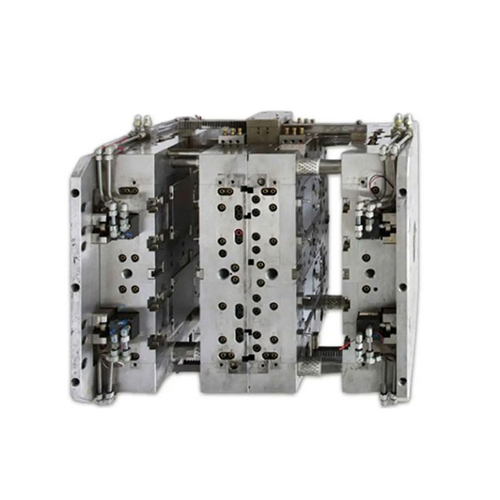
Deneyimimiz ve gelişmiş makinelerimizle, toleranslarınıza ve maliyetinize uygun bir dizi plastik enjeksiyon kalıbı tasarlama ve üretme konusunda uzmanız.
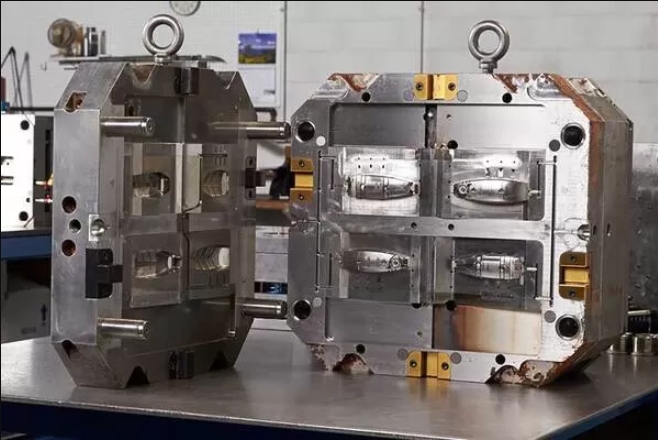
Farklı aşamalarda aynı kalıba birden fazla plastik türü enjekte edilerek, tek bir işlem döngüsünde farklı renk, doku veya malzeme özelliklerine sahip parçalar üretilir. Çeşitli türleri ve güçlü işlevselliği nedeniyle, otomobil gösterge panellerinde ve düğme yuvalarında yaygın olarak kullanılır.
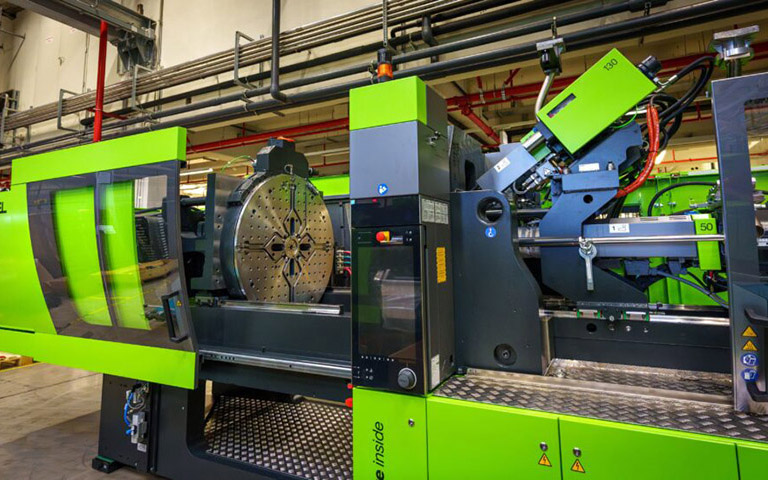
Tek bir işlemde kalıba iki farklı renkte plastik enjekte edilir. İki renk farklı aşamalarda enjekte edilir veya iki ayrı enjeksiyon ünitesi kullanılarak iki renk veya malzemeden parçalar üretilir. Estetik görünümü ve gelişmiş işlevselliği nedeniyle tüketim mallarında, otomobil düğmelerinde ve cep telefonu kılıflarında yaygın olarak kullanılır.
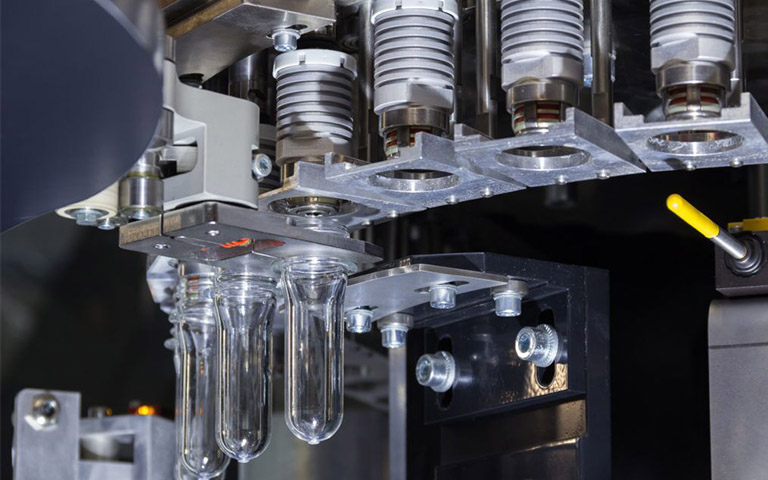
Kalıplama sırasında erimiş plastiğin içine azot veya diğer inert gazlar enjekte edilir. Bu gaz, iç kısımda bir boşluk oluşturarak malzeme kullanımını azaltır ve mukavemeti artırmadan parçayı daha hafif hale getirir. Enerji tasarrufu, iyileştirilmiş parça ağırlığı ve yüzey kalitesi nedeniyle otomotiv kapı panellerinde ve mobil cihaz gövdelerinde yaygın olarak kullanılmaktadır.
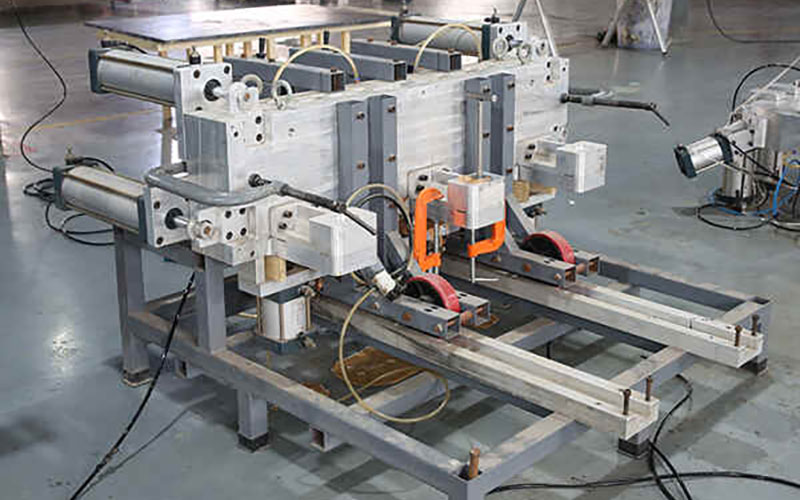
Reaktif elastik veya termoset malzemeleri karıştırıp kalıba enjekte eder; burada kimyasal reaksiyona girerek sertleşirler. Esnek ve sert parçalar üretme özelliği nedeniyle otomobil tamponlarında ve endüstriyel ürün gövdelerinde yaygın olarak kullanılır.
Bu yöntemde, eritilip birden çok kez yeniden şekillendirilebilen termoplastik malzemeler kullanılır; bu malzemeler eriyene kadar ısıtılır ve ardından katılaşması için kalıba enjekte edilir. Geri dönüştürülebilir olması ve hızlı soğuması nedeniyle, plastik tüketici ürünlerinde ve tıbbi ekipman parçalarında yaygın olarak kullanılır.
Enjeksiyon Kalıplamanın Avantajları
Enjeksiyon kalıplama, plastik parçaların seri üretimi için en iyi seçenektir. Sonuçta, dünyanın dört bir yanındaki birçok üretim şirketinin hassas parçalar üretmek için bu yöntemi kullanmasının bir nedeni var. NOBLE mühendisleri, enjeksiyon kalıplama teknolojisinin kullanımının aşağıdaki altı avantajını özetliyor:
Yüksek verim
Enjeksiyon kalıplama son derece verimli bir işlemdir; kalıp yapıldıktan sonra, büyük hacimli siparişler hızla üretilebilir.
Uygun Fiyat
Yüksek gerilme mukavemeti
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, sıvı reçineye dolgu maddeleri eklenerek güçlendirilebilir ve bu sayede çekme dayanımı artırılabilir.
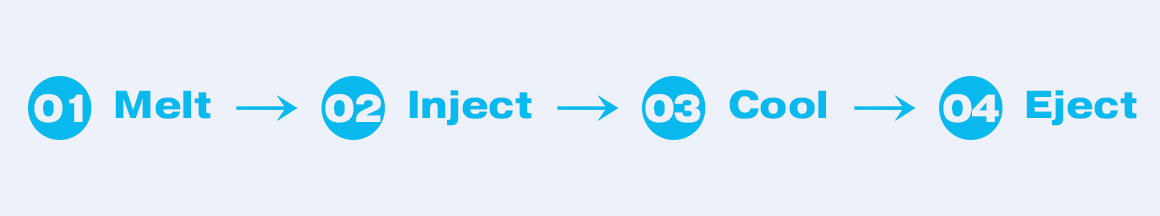
Enjeksiyon Kalıplama Yöntemiyle Parça Üretim Süreci

1. Kalıp Tasarımı ve Üretimi
Kalıplar ve enjeksiyon kalıplama makineleri çok yakın bir ilişkiye sahiptir. Enjeksiyon kalıplama makinesi üretimin temelidir, kalıp ise ürüne şekil veren taşıyıcıdır. Kalıbın tasarımı ve üretimi tüm sürecin temel taşıdır. Kalitesi, nihai ürünün kalitesini, üretim verimliliğini ve maliyetini doğrudan belirler.
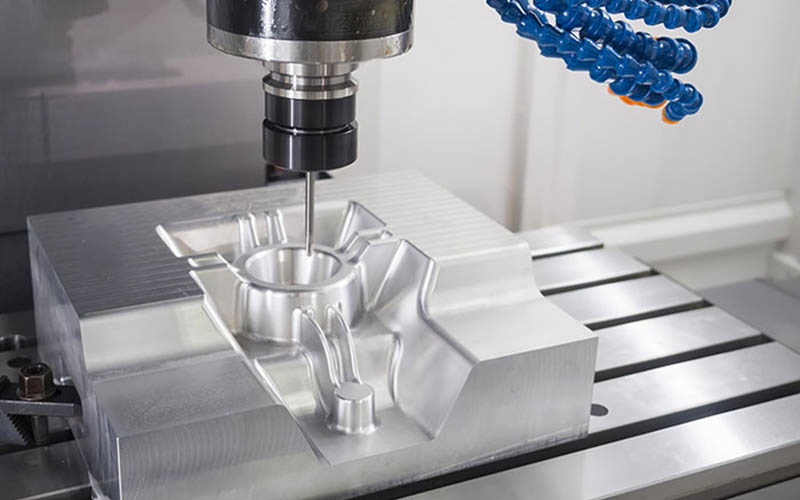
1.1 Ürün Analizi ve Tasarımı:
Her şey nihai ürünün gereksinimlerinden kaynaklanır. Mühendislerin ürünün fonksiyonlarını, görünümünü, yapısını ve montaj ilişkisini kapsamlı bir şekilde ele almaları gerekir. Bu aşamada, çok önemli bir adım olan yazılım modellemesi gereklidir. Enjeksiyon kalıplama işlemi sırasında dolum, tutma basıncı, soğutma süreci ve çeşitli olası kusurları tahmin etmek, ürün yapısını ve kalıp tasarımını optimize etmek için enjeksiyon kalıplama simülasyon analizi de gereklidir.
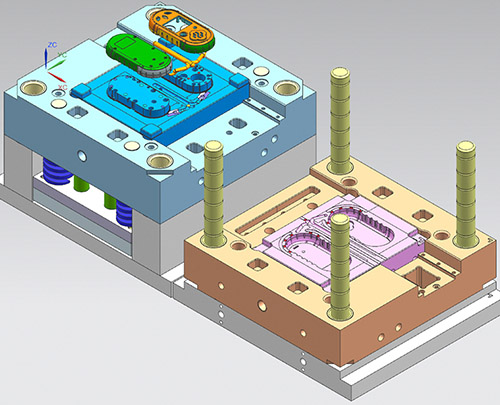
1.2 Kalıp Yapısı Tasarımı:
Kalıbın kendisi karmaşık ve hassas bir tasarıma sahiptir. Tasarımcının, ürünün iç ve dış yüzeylerini oluşturmak için kalıp boşluğunu ve kalıp çekirdeğini planlaması gerekir. Ana yolluk ve enjeksiyon portunu içeren besleme sistemi. Soğutma sistemi: Kalıp sıcaklığını hızla düşürmek ve kalıplama döngüsünü kısaltmak için kalıp içinde su kanalları tasarlanması.
Çıkarma sistemi: Ürün soğuyup katılaştıktan sonra, kalıptan sorunsuz bir şekilde çıkarılması için pim, itme plakası vb. gereklidir.
Egzoz sistemi: Erimiş malzeme doldurma işlemi sırasında kalıp boşluğundan havayı uzaklaştırmak için kullanılır. Yanal çekirdek çekme yapısı: Bu yapı esas olarak ters çevrilmiş yapılara veya deliklere sahip ürünler için kullanılır ve kalıptan çıkarma işlemine yardımcı olmak için ek tasarım gereklidir. Kalıp açılmadan önce, kalıptan çıkarma işlemini gerçekleştirmek için yanal bir hareket yapılır.
Kalıp malzemesi seçimi ve işleme: Yaygın olarak kullanılan malzemeler arasında P20 ve H13 bulunur. Bu seçim, ürünün fiyatına, kalıp ömrüne ve ürün yapısına göre yapılabilir.
2. Hammadde hazırlığı ve ön işlem
2.1 Plastik türlerinin seçimi:
Ürün gereksinimlerine göre uygun plastiği seçin. Her plastik türünün farklı özellikleri vardır; örneğin ABS nispeten dayanıklıdır, PP hafiftir, PC iyi şeffaflığa ve iyi darbe direncine sahiptir ve PA aşınmaya dayanıklıdır.
2.2 Hammadde ön işlemi:
Bu işlem, plastik hammaddelerin eser miktardaki nemini gidermek için birkaç saat boyunca kurutucuda kurutulmasını içerir. Nem giderilmezse, yüksek kalıp sıcaklığının etkisiyle üründe kabarcıklar oluşmasına neden olur. Ürünün başka renk gereksinimleri varsa, renk eşleştirme de gereklidir. Renk eşleştirme genellikle istenen rengi elde etmek için renk masterbatch'leri veya renk tozları eklenerek gerçekleştirilir.
3. Enjeksiyon kalıplama işlemi
Bu en kritik adımdır. Ürün ancak tam bir enjeksiyon kalıplama döngüsü tamamlandıktan sonra üretilebilir.
1. Kalıbı sıkıştırmak ve kilitlemek, adından da anlaşılacağı gibi, kalıbı kapatmak anlamına gelir.
2. Enjeksiyon, yani namludaki vida, sistemin tahrikiyle dönerek plastik parçacıkları taşır, sıkıştırır ve plastikleştirir. Plastikleştirme tamamlandıktan sonra, vida çalışmayı durdurur ve plastikleştirilmiş erimiş malzemeyi yüksek hızda kapalı kalıp boşluğuna enjekte eder.
3. Basınç tutma aşaması: Kalıp boşluğu doldurulur, enjeksiyon hızı yavaşlar ve basınç tutma aşamasına girilir. Vida, ürün oluşana kadar belirli bir basıncı korumaya devam eder.
4. Soğutma: Enjeksiyon ve basınç tutma işleminden sonra ürün kalıpta soğumaya ve katılaşmaya başlar. Kalıpta soğuma uzun zaman aldığı için, tüm üretim döngüsünün en az yarısını oluşturur.
5. Kalıp açma ve çıkarma: Ürün soğuyup katılaştıktan sonra kalıp açılır ve çıkarma sistemi çalışmaya başlayarak ürünü kalıp çekirdeğinden dışarı iter.
4. Son işlem ve iyileştirme
Ürün kalıptan çıkarıldığında, genellikle üzerine eklenmiş bazı aksesuarlar bulunur ve bunların daha fazla işlenmesi gerekir.
4.1. Su vanasının sökülmesi:
Ürün şekillendirildikten ve döküm sistemi katılaştıktan sonra, fazla su tahliye kanalının üründen ayrılması gerekir. Küçük ürünlerde bu işlem, püskürtme işlemi sırasında tamamlanmış olabilirken, karmaşık ürünlerde su tahliye kanalının manuel olarak kesilmesi gereklidir.
4.2 Son işlem:
Ürünün gereksinimlerine bağlı olarak, ek işlem gerekebilir.
4.3 Çapak alma:
Ürün şekillendirildikten sonra, özellikle ayırma çizgisi veya pim pozisyonunda, yüzeyde çapaklar veya pürüzlü kenarlar oluşabilir ve bunların giderilmesi gerekir.
4.4 Serigrafi / Püskürtme:
Ürünün kullanım gereksinimlerine bağlı olarak, serigrafi firmasının logosunun veya yüzey boyamasının bulunması gerekebilir.
4.5 Ultrasonik kaynak:
Enjeksiyon kalıplama yöntemiyle üretilen birden fazla ürün, ultrasonik kaynak yöntemi kullanılarak birleştirilerek eksiksiz ve bütünleşik bir parça oluşturulur.
4.6 Montaj:
Diğer parçalarla birleştirildi.
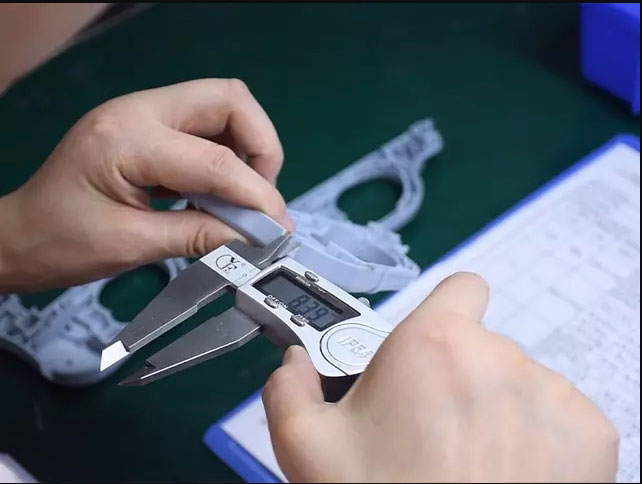
5. Kalite kontrolü ve denetimi, enjeksiyon kalıplama üretiminin önemli bir parçasıdır.
1. İlk parça kontrolü:
Seri üretime başlamadan önce, ilk parçanın boyutları, görünümü ve işlevselliği de dahil olmak üzere kapsamlı bir incelemesini yapmamız gerekiyor. Tüm parametre ayarlarının doğru olduğundan ve ürünün seri üretime geçmeden önce onaylandığından ve parametrelerin doğru olduğundan emin olmalıyız.
2. Üretim hattı içi denetim ve numune alma denetimi:
Seri üretim sırasında düzenli kontroller de gereklidir. Ürünün nitelikli olduğundan emin olmak için görünüm kusurlarına (eksik malzeme, çekme gibi) ve temel boyutlara odaklanmamız gerekir.
3. Hassas ölçüm:
Muayene sürecinde, boyut ve geometrik toleransların sıkı bir şekilde kontrol edilmesi için kumpas, mikrometre ve üç koordinatlı ölçüm cihazları gibi hassas aletler kullanmamız gerekmektedir.
4. Performans testi:
Çekme dayanımı, darbe dayanımı ve diğer performans gereksinimleri, gerekliliklere uygun olarak test edilmelidir.
Enjeksiyon kalıplama hataları, plastik ürünlerin üretim sürecinde proses parametreleri, kalıp tasarımı veya malzeme özellikleri gibi faktörlerden kaynaklanan sorunlardır. Bu hatalar için de bir dizi önlem mevcuttur.
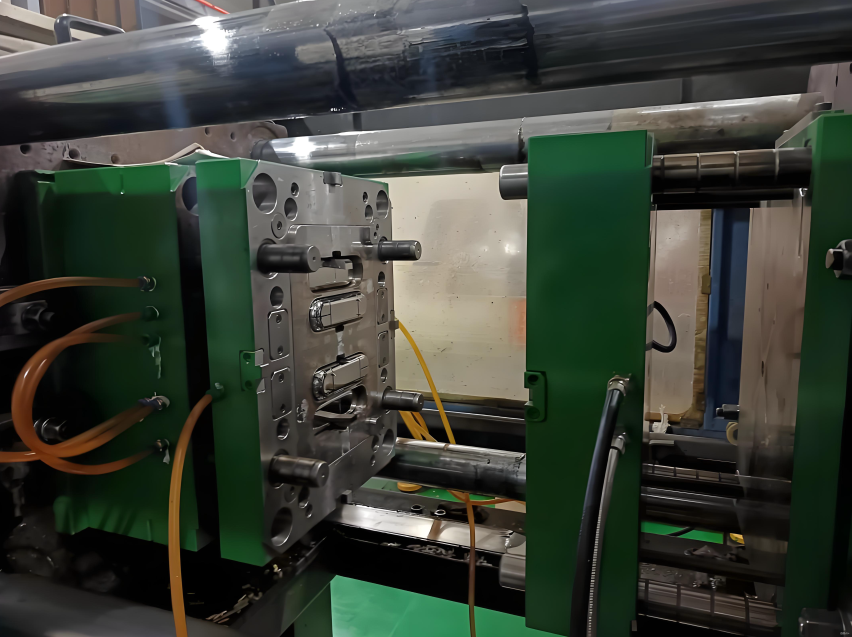
Parça Enjeksiyon Kalıplamada Sık Görülen Hatalar ve Çözümleri
Enjeksiyon kalıplama hataları, plastik ürünlerin üretim sürecinde proses parametreleri, kalıp tasarımı veya malzeme özellikleri gibi faktörlerden kaynaklanan sorunlardır. Bu hatalar için de bir dizi önlem mevcuttur.
1. Enjeksiyon Kalıplama Parçalarında Görünümle İlgili Kusurlar
1. Malzeme kıtlığı:
2.1 Uçan Kenar:
Başlıca belirtisi, plastik parçaların kenarlarında, özellikle kalıbın ayırma yüzeyinde, kaydırıcının birleşme yüzeyinde veya ejektör piminin boşluğunda aşırı çapak oluşmasıdır. Çapağın nedeni aşırı enjeksiyon basıncı, yetersiz sıkıştırma kuvveti (bu durum eriyik nedeniyle kalıp boşluğundaki aralığın genişlemesine neden olur), yüksek malzeme sıcaklığı eriyiğin viskozitesini azaltarak kalıp boşluğuna nüfuz etmesine izin verir, kalıbın ayırma yüzeyinde yabancı maddeler bulunur, aşınma sonucu aşırı birleşme boşluğu oluşur, uygunsuz giriş pozisyonu eriyiğin kalıba çarpmasına ve gerilim oluşturmasına neden olur.
3.1 Gümüş Çizgiler:
Belirtiler, enjeksiyon kalıplama yöntemiyle üretilen parçaların yüzeyinde gümüş-beyaz, iplik benzeri çizgilerin ortaya çıkmasıdır; bu durum genellikle ABS, PC ve PMMA gibi plastiklerde görülür. Gümüş çizgilerin nedenleri şunlardır: Hammaddeler nem veya uçucu maddeler içerir. Enjeksiyon işlemi sırasında bu maddeler gazlara dönüşür ve dışarı atılamaz, bu da plastik parçaların yüzeyinde kalmalarına neden olur. Aşırı malzeme sıcaklığı, hammaddelerin ayrışmasına ve gaz üretmesine neden olur. Kalıp boşluğunun yüzey pürüzlülüğü yetersizdir, bu da eriyiğin düzensiz akmasına neden olur.
4.1 Depresyon:
Başlıca belirtisi, plastik parçaların yüzeyinde oluşan çöküntülerdir; bunlar genellikle duvar kalınlığı boyutlarının tutarsız olduğu durumlarda, nervürlerin veya enjeksiyon portlarının yakınında görülür.
Çökmenin nedeni, plastik parçaların duvar kalınlığındaki tutarsızlıktır. Duvar kalınlığının homojenliğinde önemli bir fark vardır ve duvar kalınlığı bölgesindeki soğuma hızı yavaştır. Enjeksiyon kalıplama sırasında, erimiş malzemenin tamamen büzülmesi için yeterli kalınlığa sahip olmaması, yetersiz basınç tutma süresi, yetersiz basınç, çok yüksek kalıp sıcaklığı ve plastik parçaların yavaş soğuması, büzülme oranını artırır.
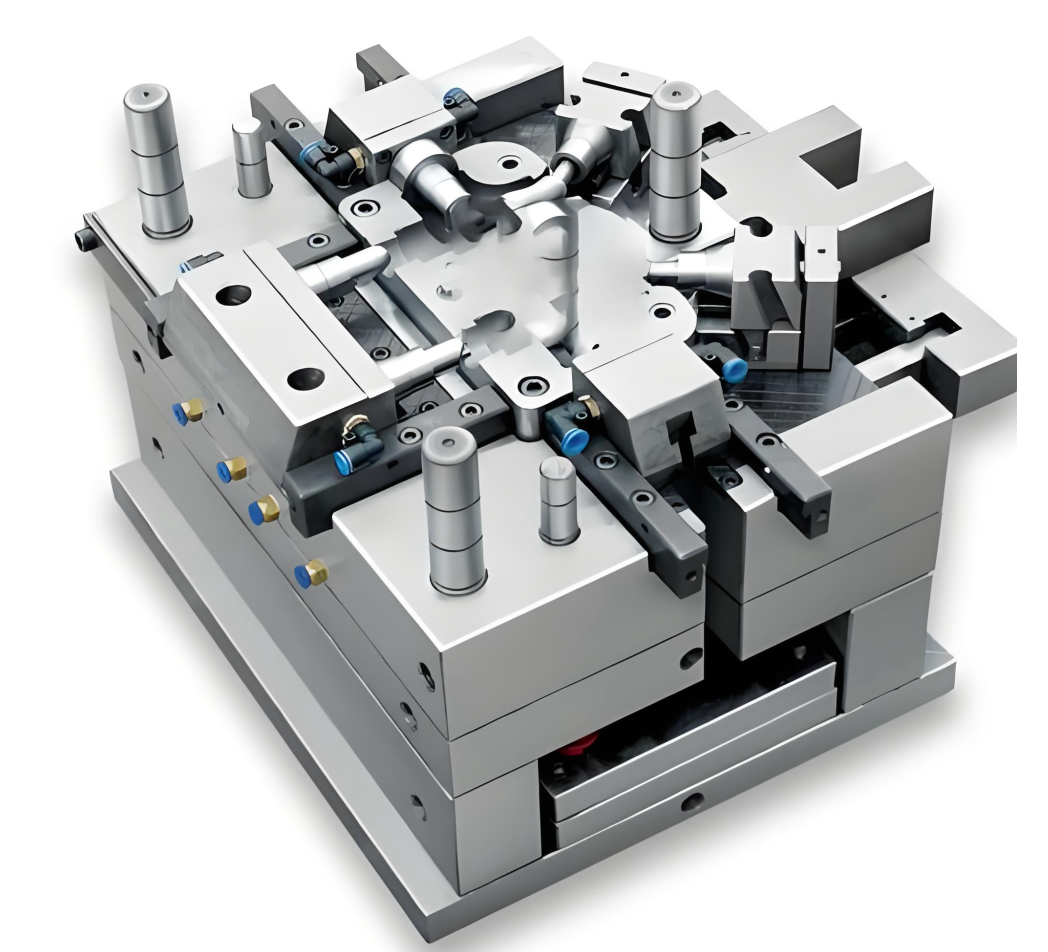
2. Enjeksiyon Kalıplama Parçalarının Boyut ve Hassasiyet Hataları
2.1 Aşırı/Yetersiz Boyut
Başlıca belirtiler şunlardır: Plastik parçaların gerçek boyutu, çizimde belirtilen tolerans aralığını aşmakta, yani istenen boyuttan daha büyük veya daha küçük olmaktadır. Boyut sapmasının nedenleri şunlardır: Kalıp boşluğu boyutundaki sapma, plastik parçaların boyut sapmasına neden olur; kararsız enjeksiyon kalıplama proses parametreleri, büzülme oranında dalgalanmalara yol açar; farklı üretim partilerinden kaynaklanan kararsız hammaddeler, malzeme özelliklerinde farklılıklara neden olur; ve tutarsız soğutma, tutarsız büzülmeye neden olur.
2.2 Dönüşüm
Asıl sorun, plastik parçaların soğuduktan sonra bükülmesi ve çizimde tasarlanan şekli koruyamamasıdır. Bunun nedenleri şunlardır: Plastik parçaların farklı bölgelerindeki soğuma hızlarının eşit olmaması, büzülme ve gerilim oluşumunda farklılıklara yol açar. Enjeksiyon portunun konumu yanlış ayarlanmıştır; bu da erimiş malzemenin doldurulması sırasında gerilim yoğunlaşmasına ve kalıptan çıkarma işlemi sırasında gerilim yoğunlaşmasına neden olarak çıkarma sırasında deformasyona yol açar.
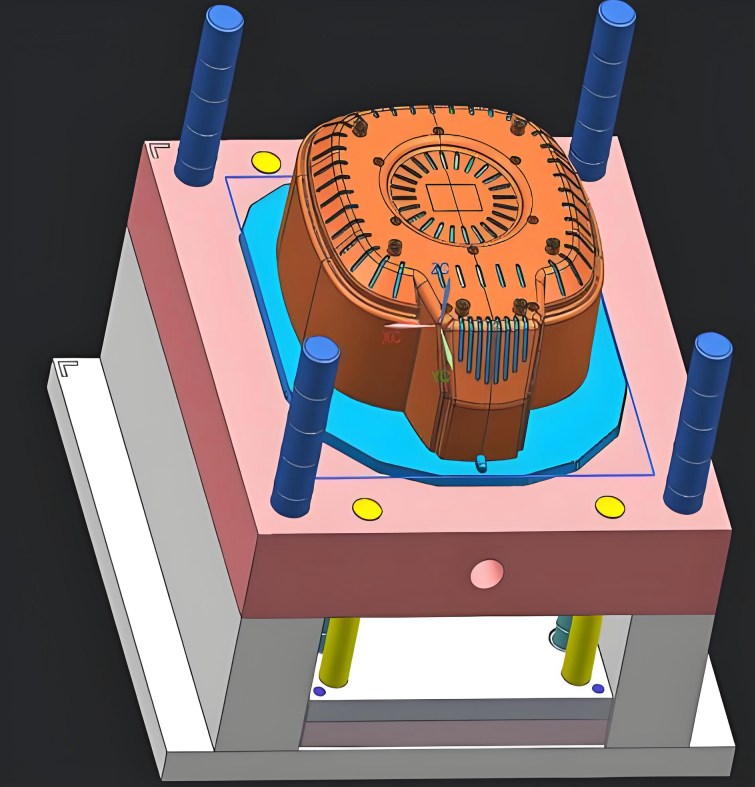
3. Enjeksiyon Kalıplama Parçalarında Yapısal ve Performans Kusurları
3.1 Kaynak Hattı
En belirgin belirti, erimiş malzemenin kalıp boşluğunda akarak çizgiler oluşturmasıdır; bu çizgiler plastik parçanın görünümünü etkiler ve genellikle enjeksiyon ağzında yoğunlaşır.
3.2 Kabarcıklar
Başlıca belirti, plastik parçaların iç kısmında, özellikle kalın duvarlı bölgelerde ve enjeksiyon portu konumlarında hava kabarcıklarının oluşmasıdır. Bunun nedeni, ham maddelerdeki nemin gaza dönüşerek plastik parçaların içinde hapsolmasıdır. Kalıptan hava akışı düzgün değildir ve enjeksiyon sırasında erimiş malzeme havayı sararak kabarcıklar oluşturur.
4. Gevrek Kırılma:
Çözüm:
Hammaddeler, nemi gidermek için iyice kurutulmalıdır. Enjeksiyon hızını azaltarak, kalıp sıcaklığını artırarak ve bekleme süresini uzatarak gaz daha etkili bir şekilde tahliye edilebilir. Bunun başlıca belirtileri, kalıplanmış parçaların düşük tokluğu ve çatlamaya yatkın olmasıdır. Bu durum genellikle PC, PMMA ve PS gibi kırılgan plastiklerde görülür.
Nedenler:
Hammaddenin ayrışması veya safsızlıkların girmesi moleküler zincirlerin kırılmasına yol açar; enjeksiyon kalıplama sırasında aşırı iç gerilim, örneğin hızlı soğutma veya aşırı basınç, kalıp boşluğu yüzeyinin pürüzlülüğü kalıplanmış parçaların yüzeyinde mikro çatlaklara neden olur; ve hammaddedeki sertleştirici maddelerin yetersiz veya etkisiz içeriği.
Bunlar, enjeksiyon kalıplama hizmetlerimiz tarafından sunulan yaygın kalıplanmış plastiklerdir. Yaygın sınıflar, markalar, avantajlar ve dezavantajlar gibi malzemelerin temellerini öğrendikten sonra, uygulama gereksinimlerinize göre uygun enjeksiyon kalıplama malzemesini seçin.
Takım Malzemesi:
Enjeksiyon kalıplama işlemine başlamadan önce, düşük veya yüksek hacimli üretim için yüksek hassasiyetli CNC işlenmiş kalıp gereklidir. En yaygın kullanılan malzemeler şunlardır:
| Takım Çeliği: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Paslanmaz çelik: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Alüminyum: | 6061, 5052, 7075 |
Plastik materyaller:
Plastik enjeksiyon kalıplama hizmeti, darbe dayanımı, rijitlik, ısı direnci, kimyasal direnç vb. gibi farklı özelliklere sahip çok çeşitli malzemelerle birlikte sunulmaktadır.
| ABS | naylon (PA) | PC | PVC |
| PU | PMMA | PP | DİKİZLEMEK |
| PE | HDPE | PS | POM |
Katkı Maddeleri ve Lifler:
Standart plastik malzemeler, özel enjeksiyon kalıplama parçalarının gereksinimlerini karşılamayabilir. Bu durumda, estetik ve fonksiyonel özellikleri iyileştirmek için katkı maddeleri ve lifler eklenebilir ve enjeksiyon kalıplama parçalarınıza ek özellikler kazandırılabilir.
| UV | emiciler | Renklendiriciler |
| Alev | geciktiriciler | Cam elyafları |
| plastikleştiriciler |
Enjeksiyon Kalıplama için Yüzey İşlemleri
Enjeksiyon kalıplama, enjeksiyon kalıp aletleri, plastik enjeksiyon kalıplama ve daha fazlasını içerir. Kalıbın yüzey işlemi genellikle üretim sürecinde tamamlanır. Enjeksiyon kalıplama tamamlandıktan sonra, gereksinimlerinize göre bitmiş ürüne belirli yüzey işlemleri uygulayacağız.
Parlak
Üstün bir yüzey işlemi, elmas parlatma yöntemi kullanılarak yapılır ve enjeksiyon kalıplama yöntemiyle üretilen parçalarda parlak yüzeyler elde edilmesini sağlar.
Yarı parlak
B sınıfı yüzey işlemleri, A sınıfı parçalara göre biraz daha pürüzlü bir yüzey elde etmek için zımpara kağıdı kullanılarak yapılır. B sınıfı yüzey işleminden geçen özel kalıplanmış plastik parçalar mat bir yüzey dokusuna sahiptir.
mat
C sınıfı yüzey işlemleri, pürüzlü ve düzensiz bir yüzey elde etmek için kumlu zımpara taşları kullanır. C sınıfı yüzey işlemine tabi tutulan enjeksiyon kalıplama plastik parçaları mat bir yüzey dokusuna sahiptir.
dokulu
D sınıfı yüzeyler, çok pürüzlü dokulu bir yüzey elde etmek için kum ve kuru cam boncuklar veya oksit kullanır. Kullanılan malzemenin cinsine göre ürünler saten veya mat bitişli olabilir.
Enjeksiyon kalıplama uygulamaları
Enjeksiyon kalıplama, malzemenin yapısını değiştirmeden yüksek hassasiyet ve iyi üretim hızları elde edebildiği için, enjeksiyon kalıplamada kullanılan makine, kontrol sistemleri ve aletlerin sürekli genişleyen yelpazesiyle giderek daha yaygın hale gelmektedir. NOBLE, her sektörden hassas işleme hizmetleri sunmaya kendini adamıştır. Enjeksiyon kalıplama yöntemiyle üretilen hassas parçalarımız, aşağıdakiler de dahil olmak üzere hayatın her alanında bulunmaktadır:
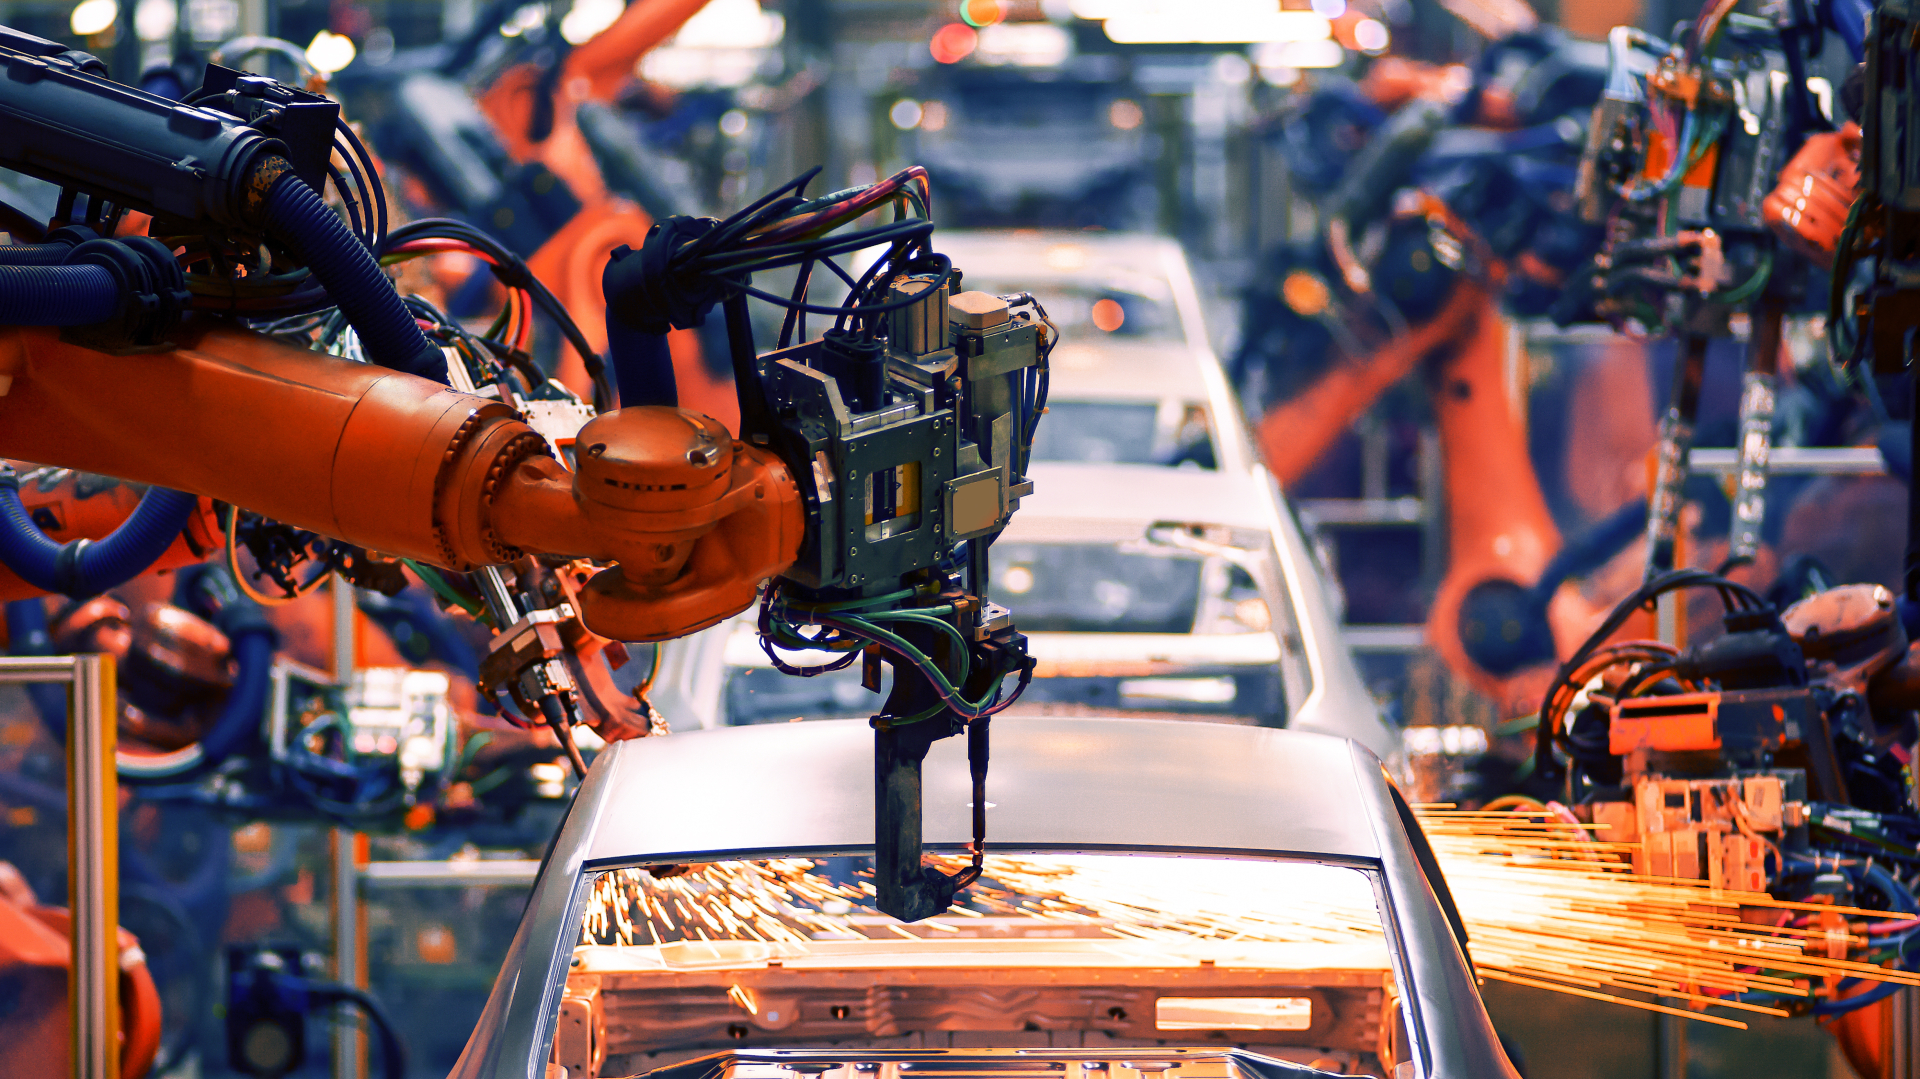
Otomasyon Ekipmanları
NOBLE Hızlı Prototipleme hizmeti, tasarımınızı test etmek ve optimize etmek, doğru süreci seçmek, maliyetleri düşürmek ve proje döngülerini kısaltmak için otomatik işlevsel prototipleri hızlı ve kolay bir şekilde oluşturmanıza olanak tanır. İsteğe bağlı hizmetler, yüksek doğruluk seviyesine sahip otomatik parçalar üretebilir.
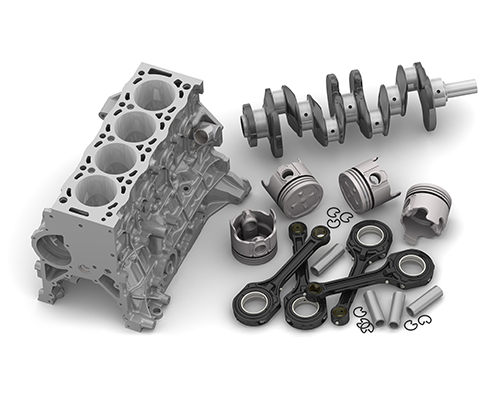
Otomotiv
Düşük hacimli üretim hizmetlerimiz, talep üzerine üretilen otomotiv parçaları için ideal üretim çözümüdür.
Tıbbi Cihazlar
Tıbbi malzeme üreticileri, teknoloji girişimleri ve araştırma laboratuvarları, sunduğumuz prototipleme çözümlerinden önemli ölçüde faydalanmaktadır.
Robotik
Endüstriyel sınıf robot prototipleme ve parça üretim hizmetlerimiz, robotik pazarının sürekli gelişimine katkıda bulunmaktadır.
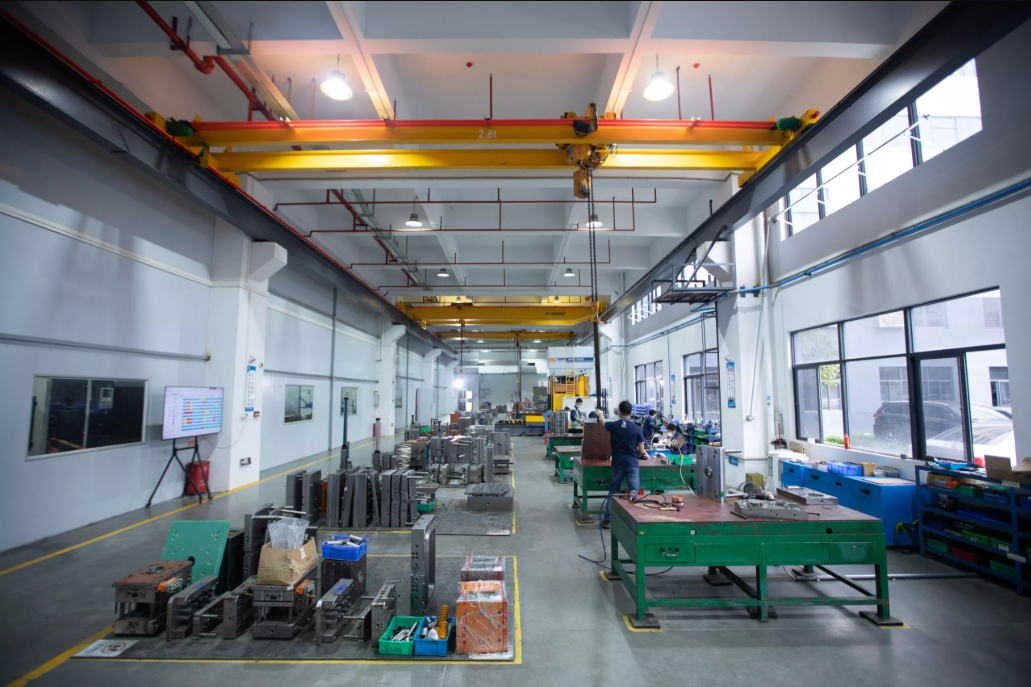
Özel enjeksiyon kalıplama hizmetleri için neden NOBLE'ı tercih etmelisiniz?
Enjeksiyon kalıplama, plastik parçaların seri üretimi için mükemmel bir seçenektir. Her yıl, dünya çapında birçok yüksek teknoloji şirketi, enjeksiyon kalıplama parçalarının işlenmesi için NOBLE'ı tercih ediyor. Peki, bu kadar çok müşterinin bizi tercih etmesinin sebebi nedir? NOBLE, bağımsız Ar-Ge, üretim ve satış yeteneklerine sahip bir Çin-İngiliz ortak girişimidir. Enjeksiyon kalıplama süreçlerinde geniş deneyime sahibiz ve yeni projeleriniz için tasarım, üretim, montaj, muayene ve test ve paketleme dahil olmak üzere eksiksiz bir hizmet yelpazesi sunabiliyoruz.
Malzeme Çok Yönlülüğü
NOBLE, performans ve maliyet arasında doğru dengeyi bulmanıza ve genel üretim maliyetlerini düşürmeye yardımcı olacak alternatif malzeme seçeneklerini belirlemenize olanak tanıyan, hem standart hem de özel olarak tasarlanmış reçineler dahil olmak üzere 200'den fazla malzeme seçeneği sunar.
Yüksek verim
Sertifikalı yerli fabrikalarımız ve güçlü tedarik zinciri sistemimiz sayesinde, ürün geliştirme döngülerini hızlandırabilir ve enjeksiyon kalıplama yöntemiyle üretilen parçalarınızın üretimini mümkün olan en kısa sürede tamamlayabiliriz.
Kapsamlı Yetenekler
Tasarım ve prototiplemeden kalıp üretimine ve seri üretime kadar geniş bir yelpazede enjeksiyon kalıplama hizmetleri sunuyoruz. Kapsamlı yeteneklerimiz, müşterilerimizin ihtiyaçlarına yönelik eksiksiz çözümler sunmamızı sağlıyor.
Tutarlılık ve Yüksek Kalite
Sertifikalı fabrikalar sayesinde, üretim sırasında yapılan denetimler ve üretim sonrasında gerçekleştirilen boyut doğrulama işlemleri, özel kalıplanmış parçaların karmaşık şekillerine bakılmaksızın yüksek hassasiyetle ve tutarlı kalitede olmasını garanti eder.
rekabetçi fiyat
Prototip tasarımından üretime kadar, rekabetçi fiyatlarla yüksek hassasiyetli özel enjeksiyon kalıplama hizmetleri sunuyoruz ve size özel enjeksiyon kalıplama çözümleri üreterek yüksek kaliteli enjeksiyon kalıplı parçalar elde etmenizi sağlıyoruz. Yetenekli ekibimiz, bütçenizi aşan katma değerli enjeksiyon kalıplama çözümleri sunabilir.
Kalite güvencesi
Ürettiğimiz her enjeksiyon kalıplama parçasının en yüksek kalitede olmasını sağlamak için titiz bir kalite güvence sürecimiz var. Ekibimiz, katı kalite standartlarımızı karşıladığından emin olmak için her kalıplanmış parçayı inceler.