
Nedir? Yüksek Hacimli CNC İşleme?
Yüksek hacimli CNC işleme, metaller ve plastikler gibi malzemelerin bilgisayar kontrollü (CNC) tezgahlar kullanılarak otomatik, yüksek hassasiyetli ve son derece verimli bir şekilde kesilmesi ve şekillendirilmesi anlamına gelir ve seri üretim ölçeklerinde birbirinin aynısı parçalar üretir.
Yüksek hacimli CNC işleme, en düşük birim maliyeti, en hızlı üretim hızı ve en istikrarlı kaliteyi elde etmek için büyük ölçüde otomatik ekipmanlara, optimize edilmiş işleme programlarına, özel takım fikstürlerine ve sistematik üretim yönetimine dayanır.
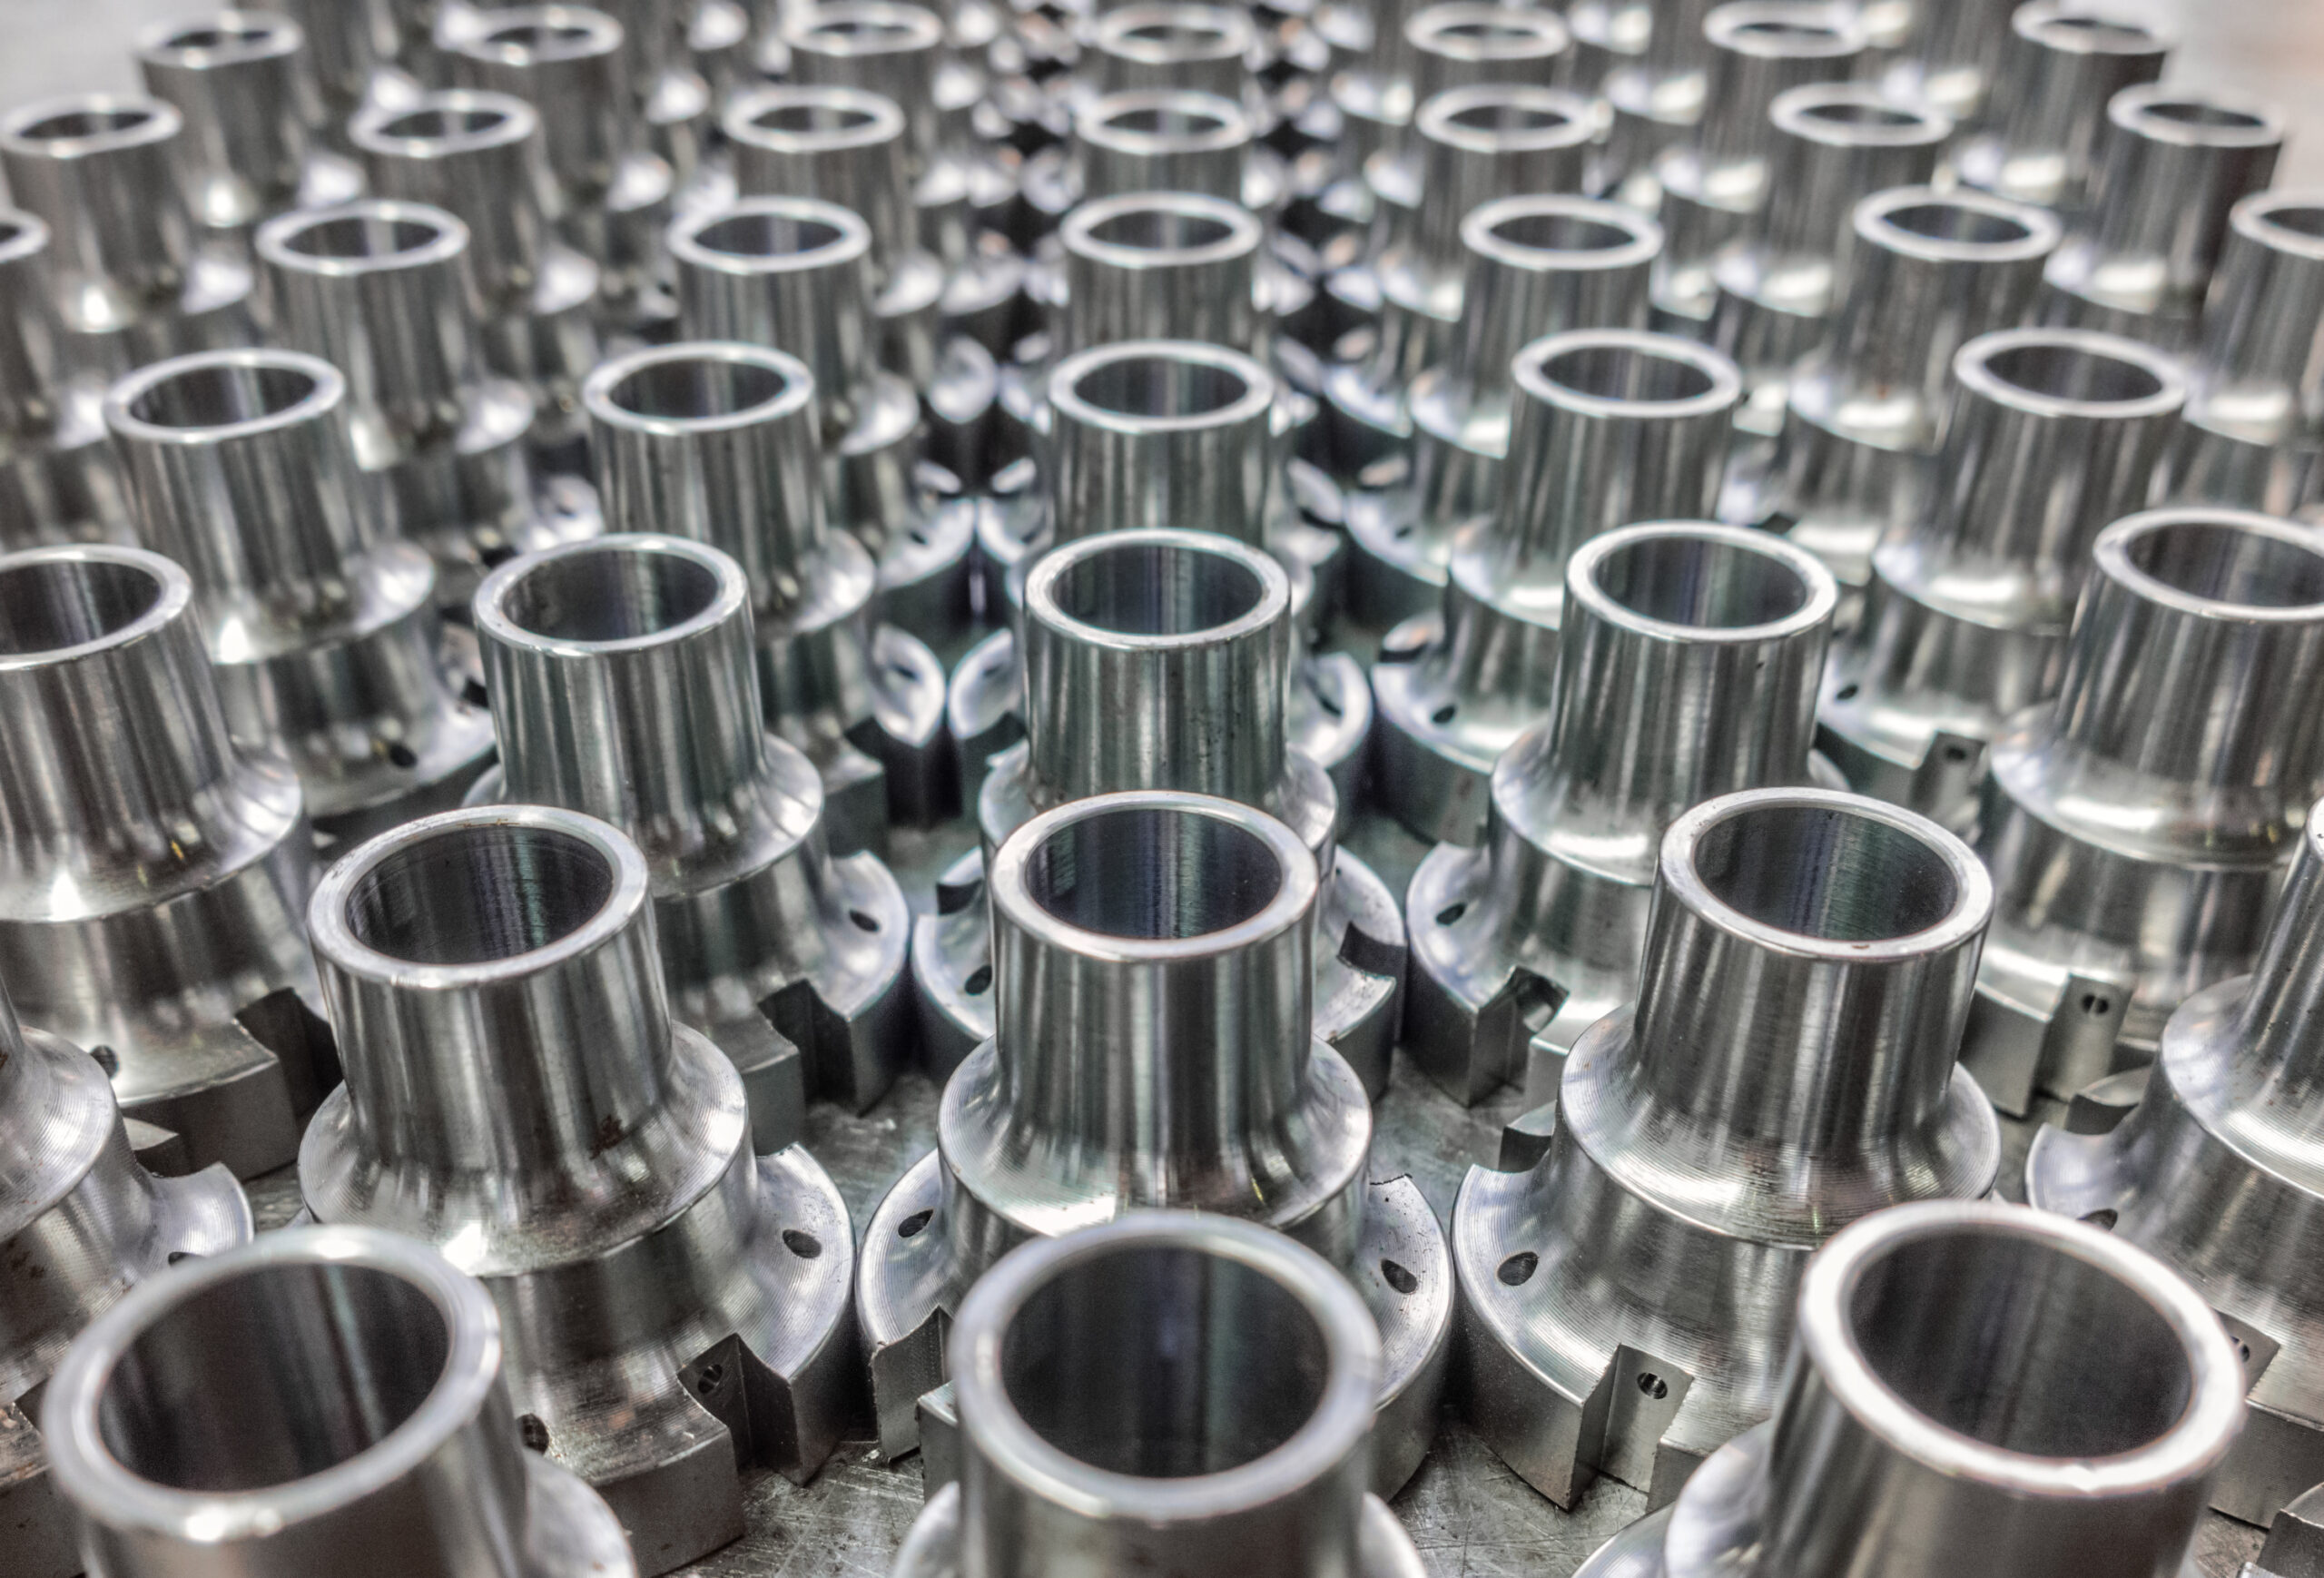
Yüksek Hacimli CNC İşlenmiş Parçalar için Malzeme Seçimi
alüminyum
Alüminyum alaşımları, özellikle 6061 ve 7075 gibi kaliteleriyle, yüksek hacimli işleme için en yaygın kullanılan malzemeler arasında yer almaktadır. Hafiflik ve orta düzeyde mukavemetin yanı sıra mükemmel işlenebilirlik özelliklerinin avantajlı bir kombinasyonunu sunar. Bu da yüksek kesme hızları ve daha az takım aşınması anlamına gelir; bu da üretim verimliliğini önemli ölçüde artırırken birim maliyetlerini düşürür.
Paslanmaz çelik
304 ve 316 östenitik paslanmaz çelikler, olağanüstü korozyon direnci, mukavemet ve dayanıklılıkları nedeniyle tercih edilmektedir. Alüminyuma göre işleme zorlukları daha yüksek olup, kesici takımlar ve işleme parametreleri için daha katı gereksinimler gerektirse de, tıbbi cihazlar, gıda işleme ekipmanları ve kimya tesisi bileşenleri gibi korozyon direnci ve hijyenik koşullar gerektiren endüstrilerde vazgeçilmez olmaya devam etmektedirler.
Karbon çelik
1018 ve 1045 gibi karbon çelikleri, yüksek mukavemetleri, iyi toklukları ve düşük maliyetleri nedeniyle seri üretilen yapısal bileşenler için tercih edilen seçenektir.
Karbon çeliği kolayca işlenebilir ve ısıl işlemle daha da sertleştirilebilir. Genellikle dişlilerin, millerinin, cıvataların ve çeşitli mekanik çerçevelerin üretiminde kullanılır ve otomotiv ve endüstriyel ekipman sektörlerinde geniş uygulama alanına sahiptir.
Pirinç
Pirinç alaşımları (örneğin C360), olağanüstü işlenebilirlikleriyle ünlüdür ve bu nedenle 'kolay işlenebilir pirinç' olarak adlandırılırlar. İşleme sırasında mükemmel talaş kırma özelliklerine sahiptirler, bu da çok yüksek yüzey kalitesi ve boyutsal doğruluk sağlarken aynı zamanda uzun takım ömrü sunar.
Pirinç, vanalar, boru bağlantı parçaları, elektronik konektörler ve kilitler gibi hassasiyet, elektriksel iletkenlik, korozyon direnci ve düşük sürtünme gerektiren bileşenlerde sıklıkla kullanılır.
Plastik
Naylon, POM (asetal) ve ABS gibi plastikler. Bu malzemeler yalıtkan, hafif, kimyasal olarak dirençlidir ve işleme sırasında soğutucu gerektirmez, bu da onları son derece temiz kılar.
Mühendislik plastikleri yüksek hızlarda kolayca işlenebilme özelliğine sahip olduklarından, hafif yük taşıyan yapısal bileşenler, yalıtım parçaları, rulmanlar ve çeşitli gövdelerin üretiminde kullanılmaya uygundurlar. Yüksek hacimli tüketici elektroniği ve otomotiv iç mekan bileşenlerinde yaygın olarak kullanılırlar.
Titanyum
Ti-6Al-4V gibi titanyum alaşımları, yüksek malzeme maliyetleri ve önemli işleme zorluklarına rağmen, olağanüstü yüksek mukavemet-ağırlık oranı, mükemmel korozyon direnci ve biyouyumluluğu nedeniyle yeri doldurulamaz niteliktedir.
Titanyum alaşımlarının yüksek hacimli işlenmesi, özellikle havacılık motoru bileşenleri, yüksek performanslı yarış parçaları ve cerrahi implantlar gibi üst düzey uygulamalara hizmet eden özel ekipman ve süreçler gerektirmektedir.
Çok Eksenli CNC İşlemenin Yüksek Hacimli Üretim Verimliliğine Etkisi
Montaj Adımlarını Azaltın
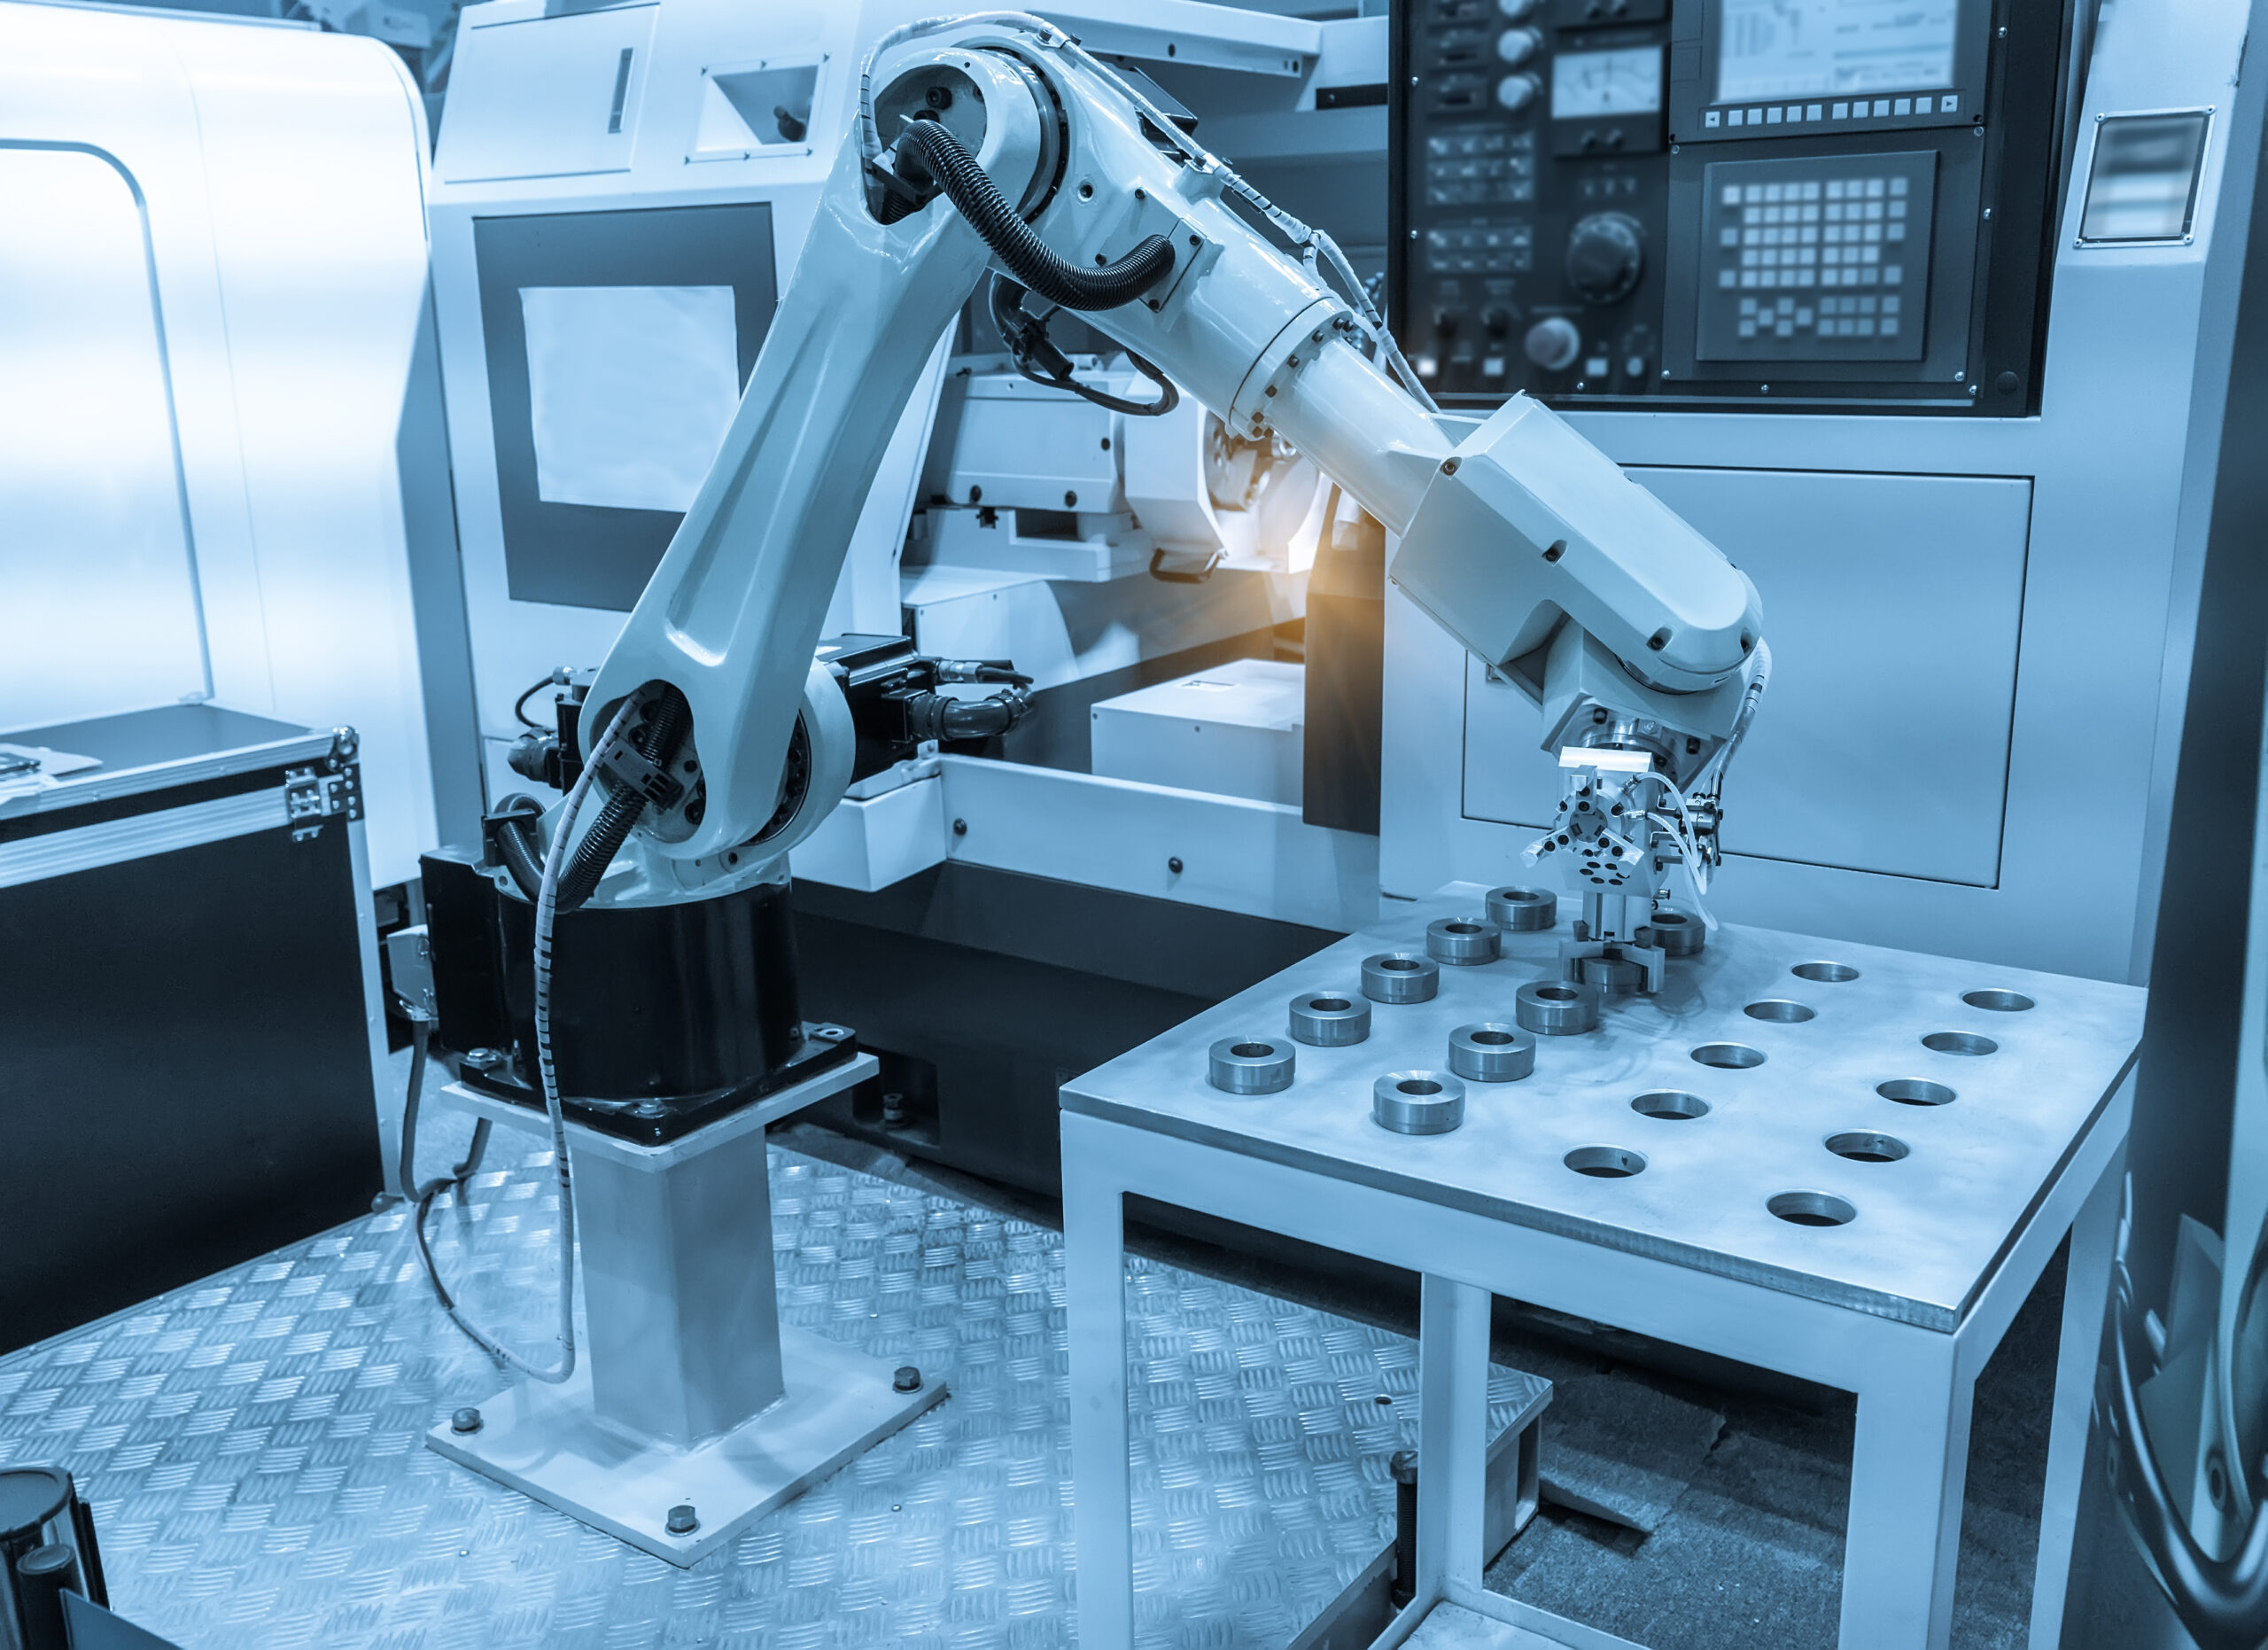
Geleneksel 3 eksenli makinelerde karmaşık parçaların işlenmesi, farklı yüzeyleri işlemek için genellikle birden fazla yeniden sıkıştırma işlemi gerektirirken, çok eksenli makineler taban yüzeyi hariç neredeyse tüm işleme işlemlerini tek bir kurulumda tamamlayabilir. Yüksek hacimli üretimde, bu zaman tasarrufu önemli ölçüde artar ve genel üretim hattı verimliliğini doğrudan yükseltir.
Kesme Koşullarının Optimize Edilmesi
Çok eksenli işleme, kesici takımı iş parçasına göre en uygun açıda konumlandırmak için döner bir kafa veya döner tabla kullanır; bu da derin oyukların, eğimli yüzeylerin ve karmaşık kavisli yüzeylerin işlenmesini sağlar; bu alanlar üç eksenli takım tezgahlarında işlenmesi imkansızdır veya özel aletler gerektirir.
Çok eksenli interpolasyon, kesme işlemi için kesici kenar yerine takımın yan tarafını kullanabilir veya takım ekseni ile işlenen yüzey arasındaki optimum açıyı her zaman koruyabilir. Bu, kesme temas alanını etkili bir şekilde artırır ve malzeme kaldırma oranını iyileştirir.
Seri üretimde, daha az takım değiştirme ve daha istikrarlı takım maliyetleri, doğrudan genel ekipman verimliliğinin artmasına ve üretim maliyetlerinin daha kontrol edilebilir olmasına dönüşür.

Yüzey Kaplamasını İyileştirin
Çok eksenli işleme, sürekli takım açısı ayarı sayesinde küresel uçlu frezenin ucunun işleme bölgesindeki doğrusal hızının en düşük noktasından kaçınmasını sağlar. Bu, tüm kavisli yüzey boyunca daha düzgün ve daha yüksek kaliteli bir yüzey elde edilmesini sağlar. Sonuç olarak, birçok parça işleme merkezinde tamamlandığında teknik özelliklere uygun hale gelir ve daha sonraki manuel parlatma veya özel taşlama işlemlerine gerek kalmaz.
Armatür Tasarımını Basitleştirin
İş parçasının yalnızca tek bir sıkıştırma işlemi gerektirmesi nedeniyle, fikstür tasarımı büyük ölçüde basitleştirilebilir ve genellikle yalnızca bir taban plakası veya basit bir mengene yeterli olur. Bu, üretim partisi başına takım maliyetlerini düşürmekle kalmaz, aynı zamanda operatörün sıkıştırma sürecini kolaylaştırarak karmaşık fikstür ayarlamalarından kaynaklanan arıza sürelerini en aza indirir.
Yüksek Hacimli CNC İşleme ile Düşük Hacimli Prototip Üretiminin Karşılaştırılması
| Görünüş | Yüksek Hacimli CNC İşleme | Düşük Hacimli Prototipleme |
| Maliyet Odaklı | Ölçek ekonomileri sayesinde düşük birim maliyeti | Hız ve esneklik için birim başına daha yüksek maliyet kabul edilebilir. |
| Üretim miktarı | Binlerce hatta milyonlarca özdeş parça | Birkaç parçadan yüzlerce parçaya kadar, genellikle değişkenlik gösterir. |
| Süreç Optimizasyonu | Maksimum hız ve minimum atık için son derece optimize edilmiş, sabit süreçler. | Tekrarlayan değişiklikler için esnek, uyarlanabilir süreçler |
| Takım ve Kurulum | Özel ekipman ve otomasyona önemli miktarda ön yatırım yapılması gerekmektedir. | Minimum kurulum gerektirir, genellikle standart aletler ve hızlı değiştirme aparatları kullanılır. |
| Kurşun zamanı | İlk kurulum daha uzun sürüyor, ancak çalışmaya başladıktan sonra parça başına işlem süresi çok kısa. | İlk teslim süresi çok kısa, ancak parça başına üretim süresi daha uzun. |
Proses ve Ekipman
- Küçük ölçekli prototipleme: Süreçler esnektir ve genellikle çok yönlü ekipmanlar kullanılır. İşlemler basitleştirilebilir, bu da hız için bazı optimizasyonlardan ödün verilmesine yol açabilir. Malzeme seçimi, kolayca işlenebilen alternatiflerden yararlanabilir.
- Yüksek hacimli üretim: Süreçler, özel, otomatik ekipmanlar ve özelleştirilmiş aletler kullanılarak son derece optimize edilmiş ve sabittir. İşlemler, birim başına döngü sürelerini saniye cinsinden azaltmak için titizlikle tasarlanmıştır ve potansiyel olarak birden fazla süreci entegre edebilir. Malzeme seçimi kesin olarak tanımlanmış ve sabittir.
Maliyet Yapısı
- Küçük ölçekli prototipleme: Maliyetler esas olarak programlama, süreç hazırlığı ve kurulum süresi gibi tek seferlik mühendislik giderlerinden oluşmaktadır. Birim başına işleme maliyetleri yüksek olmasına rağmen, düşük hacim nedeniyle toplam harcamalar düşük kalmaktadır. Hız için ek bir ücret ödenmektedir.
- Yüksek hacimli üretimMaliyetler, malzeme, işçilik saatleri, kalıp ve parça başına tüketilen enerji gibi marjinal giderlerden oluşmaktadır. Kalıp ve süreç geliştirme için önemli bir başlangıç yatırımı gereklidir, ancak ölçek ekonomileri bu maliyetleri binlerce parçaya yayarak birim maliyetlerini minimum seviyelere düşürmektedir.
Kalite Kontrol Yöntemleri
- Küçük ölçekli prototipleme: Kalite kontrolü kapsamlı ve manueldir. Tasarım amacına uygunluğu sağlamak için genellikle ilk ürün veya her bir parça üzerinde tam boyutlu inceleme yapılır ve odak noktası 'doğruyu bulmak'tır.
- Yüksek hacimli üretim: Kalite kontrolü istatistiksel ve otomatiktir. Sıkı süreç kontrolüne (SPC) dayanır ve düzenli numune alma ve otomatik hat içi denetim yoluyla tüm üretim partilerinde tutarlılığı sağlar; odak noktası 'her seferinde aynı şeyi yapmak'tır.
Tedarik Zinciri
- Küçük parti prototipleme: Tedarik zinciri ilişkileri esnektir ve genellikle tasarım mühendisleri ile çevik prototipleme atölyeleri veya entegre işleme tesisleri arasında doğrudan işbirliğini içerir ve hızlı yanıt vermeye öncelik verir.
- Yüksek hacimli üretim: Tedarik zinciri ilişkileri, sıkı tedarikçi denetimleri, fason üretim, uzun vadeli anlaşmalar ve karmaşık lojistik planlamayı kapsayan, istikrar ve güvenilirliğe öncelik veren, titiz ve uzun vadeli ilişkilerdir.
Yüksek Hacimli CNC Projeleri için Üretilebilirlik Odaklı Tasarım İpuçları
Tasarım Optimizasyonu
Tasarımcılar, parça tasarımlarının işlevsel gereksinimleri karşılarken mümkün olduğunca işlenebilir olmasını sağlamak için proses mühendisleriyle yakın işbirliği içinde çalışmalıdır. Bu, kesici takımların erişmesi zor olan derin oyuklar ve küçük iç açılar gibi özelliklerden kaçınmayı; kolay sıkıştırmayı kolaylaştıran referans yüzeyler ve yapılar tasarlamayı içerir. Üretim için optimize edilmiş bir tasarım, işleme döngülerini doğrudan azaltır, takım aşınmasını en aza indirir ve hurda oranlarını düşürür.
Sıkı Tolerans Kontrolü
Tasarımcılar, işlevsel gereksinimleri titizlikle analiz etmeli ve gerekli toleransları yalnızca birleşme yüzeylerine, sızdırmazlık yüzeylerine veya kritik montaj yüzeylerine uygulamalıdır.
Kritik olmayan boyutlarda geniş standart toleranslar kullanılmalıdır. Daha geniş toleranslar, daha agresif kesme parametrelerinin kullanılmasına, takım aşınmasının azaltılmasına, denetim süresinin en aza indirilmesine ve verimlilik oranlarının artırılmasına olanak tanıyarak, üretimin tüm aşamalarında önemli maliyet tasarrufları sağlar.
Malzeme seçimi
Malzemenin içsel maliyetinin ötesinde, işlenebilirliği, takım aşınma oranı, ısıl işlem gereksinimleri ve sonrasında yapılacak yüzey işleme masrafları da dikkate alınmalıdır.
Örneğin, yapısal bileşenler için, kolay işlenebilir alüminyum alaşımları veya özel ön sertleştirilmiş çelikler, sonradan ısıl işlem gerektiren yüksek sertlikteki malzemelere göre genel olarak daha uygun maliyetli olabilir. Malzeme tutarlılığı, tedarik güvenilirliği ve izlenebilirlik, yüksek hacimli projeler için aynı derecede kritik hususlardır.
Süreç Entegrasyonu Hususları
Etkili tasarım, ikincil işleme ihtiyacını en aza indirir. Örneğin, tasarımcılar manuel çapak alma işleminden kaçınmayı, frezeleme, delme, kılavuz çekme ve kısmi denetimi tek bir CNC işlemine entegre etmeyi ve anotlama veya toz boyama gibi yüzey işlemleri için montaj noktalarını ve iletkenlik gereksinimlerini planlamayı hedeflemelidir. Daha gelişmiş bir optimizasyon ise birden fazla parçayı tek bir üniteye birleştirmektir; bu da montaj maliyetlerini ortadan kaldırır ve parça envanterini azaltır.
Kalite Kontrol Planlaması
Tasarım aşamasında, bileşen boyutlarının verimli ve doğru bir şekilde denetim yapılmasına olanak sağlayıp sağlamadığı dikkate alınmalıdır. İçten ölçülmesi zor olan veya karmaşık yüzey konturlarına sahip özelliklerden kaçınılmalıdır.
Kritik boyutlar için net denetim ölçütleri ve erişim alanları oluşturun; geçme/kalma ölçüm cihazlarının veya otomatik görsel denetimin potansiyel kullanımını göz önünde bulundurun. Kolay denetimi sağlayan bir tasarım, yüksek hacimli üretimde tutarlı kaliteyi sağlamanın temelini oluşturur.
Maç Programı Stratejisi Değerlendirmesi
Sıkıştırma düzeni tasarım aşamasında düşünülmelidir. İdeal bir tasarım, yeterli sıkıştırma alanlarına veya önceden ayarlanmış proses vida deliklerine sahip geniş, düz bir referans yüzey sağlamalıdır. Tek bir kurulumda birden fazla bileşenin işlenmesini sağlamak için standartlaştırılmış fikstürler kullanmayı veya özel, verimli çok parçalı fikstürler tasarlamayı düşünün. Bu, yüksek hacimli üretimde verimliliği artırmanın temel yöntemlerinden birini temsil eder.
Yüksek Hacimli CNC Üretiminde Sık Karşılaşılan Zorluklar ve Çözümler
Makine Bakımı ve Yatırımı
Yüksek performanslı, istikrarlı CNC makineleri ve otomasyon sistemlerinin satın alınması önemli bir başlangıç yatırımı gerektirir. Bu arada, kesintisiz seri üretim sağlamak için proaktif öngörücü bakım programları benimsenmelidir. Bakımın ihmal edilmesi, planlanmamış arıza sürelerine neden olur ve bu arıza sürelerinin maliyetleri yüksek hacimli üretimde büyük ölçüde artar ve tüm verimlilik kazanımlarını ortadan kaldırabilir.
Uygun Kullanım Durumları
Yüksek hacimli CNC işleme her parça için ideal değildir. Uygunluk, yıllık üretim hacmi ile parça karmaşıklığı arasındaki dengeye bağlıdır. Otomotiv motor parçaları, tıbbi cihaz gövdeleri ve üst düzey elektronik kasaları da dahil olmak üzere, yüksek yıllık talep, karmaşık geometriler ve sıkı hassasiyet gereksinimleri olan metal veya plastik parçalar için en uygunudur.
Daha basit parçalar veya düşük üretim hacmine sahip parçalar için, presleme veya döküm gibi geleneksel yöntemler genellikle daha uygun maliyetlidir. Bu nedenle, proje başlatılmadan önce kapsamlı bir teknik ve ekonomik analiz yapılmalıdır.
Tedarik Zinciri ve Üretim Koordinasyonu
Hammadde veya yardımcı malzemelerde yaşanacak herhangi bir eksiklik, tüm üretim hattının durmasına neden olacaktır. Buradaki zorluk, yüksek hacimli üretim için gerekli olan önemli miktarlardaki metal çubuk, soğutucu ve diğer malzemelerin sürekli ve istikrarlı bir şekilde tedarik edilmesini sağlamaktır.
Güvenilir tedarikçilerle stratejik ortaklıklar kurulmalı ve piyasa dalgalanmalarını azaltmak için tedarikçi tarafından yönetilen envanter gibi modeller uygulanmalıdır.
Seri Üretimde Kalite Güvencesi
İstatistiksel süreç kontrolüne dayalı sistematik bir kalite güvence çerçevesi oluşturmak. Bu, kritik süreç aşamalarında düzenli örnekleme denetim noktalarının kurulmasını ve gerçek zamanlı geri bildirim ve telafi için otomatik hat içi ölçüm ekipmanlarının entegre edilmesini içerir.
Yüksek Hacimli CNC İşlemede Kalite Kontrolü
İstatistiksel Süreç Kontrolünü Uygulayın
Üretim sürecinde yalnızca %100 denetime güvenmek yerine, kritik boyutların düzenli ve sistematik örnekleme ölçümleri yapılır. Ölçüm verileri, ortalama ve aralık varyasyonlarındaki gerçek zamanlı eğilimleri izlemek için kontrol grafiklerine işlenir.
Veri noktalarında anormal dalgalanmalar görülmesi veya kontrol limitlerinin aşılması durumunda, sistem potansiyel sistematik süreç sapmalarını gösteren uyarıları hemen tetikler. Bu, önemli miktarda uygunsuz çıktı birikmeden önce müdahale edilmesini sağlayarak önleyici kalite kontrolü elde edilmesini mümkün kılar.
Otomatik Denetim
İşleme başlamadan önce, prob otomatik olarak iş parçasının konumunu algılar ve orijin ofset telafisi yapar; işleme sırasında veya sonrasında ise kritik boyutlardan otomatik olarak numune alır.
Ölçüm verileri otomatik olarak CNC sistemine geri beslenir; burada teorik değerlerle karşılaştırma yapılarak takım telafi değerlerinin gerçek zamanlı ve otomatik olarak ayarlanması sağlanır ve boyutların tolerans aralıkları içinde merkezde kalması garanti edilir.
İlk makale incelemesi
Seri üretime geçmeden önce veya takım modifikasyonlarından sonra, tam boyutlu bir ilk numune muayenesi gereklidir. Bu adım, yalnızca parçanın uygunluğunu doğrulamakla kalmaz, aynı zamanda işleme programını, proses parametrelerini ve fikstür kurulumunu da doğrular. Ayrıntılı veri raporları üretmek için genellikle koordinat ölçüm makinesi gibi yüksek hassasiyetli ekipmanlar kullanılır. Doğruluk teyit edildikten sonra seri üretime geçilebilir.
Üretim İzlenebilirliği
Her üretim partisine veya tek tek parçaya benzersiz bir tanımlayıcı atayın. Bu tanımlayıcıyı, üretim yürütme sistemi aracılığıyla hammadde partileri, kullanılan ekipman, operatörler, işleme süreleri ve denetim sonuçları gibi kapsamlı üretim verilerine bağlayın. Kalite sorunları ortaya çıkarsa, bu sistem hızlı ve hassas bir kök neden analizi sağlayarak sorunun malzemelerden, ekipmandan veya süreç sapmalarından kaynaklanıp kaynaklanmadığını belirlemenizi sağlar.
Araç Yaşam Döngüsünü Titizlikle Yönetin
Takım durumu, işleme boyutsal kararlılığını doğrudan etkileyen bir faktördür. Her bir takımın tedarikinden ve ön ayarından kullanımına ve imhasına kadar tüm yaşam döngüsünü belgelemek için bir takım yönetim sistemi kullanılmalıdır.
Beklenen kullanım ömrü, kesme malzemelerine ve parametre ayarlarına göre belirlenmeli ve eşik değere ulaşılmadan önce değiştirme uyarıları verilmelidir. Aynı zamanda, takımda kırılma veya aşırı aşınmadan kaynaklanan ani kalite bozulmasını önlemek ve böylece istikrarlı işleme koşullarını sağlamak için düzenli aşınma kontrolleri yapılmalıdır.
SOYLU'Yüksek Hacimli CNC İşleme
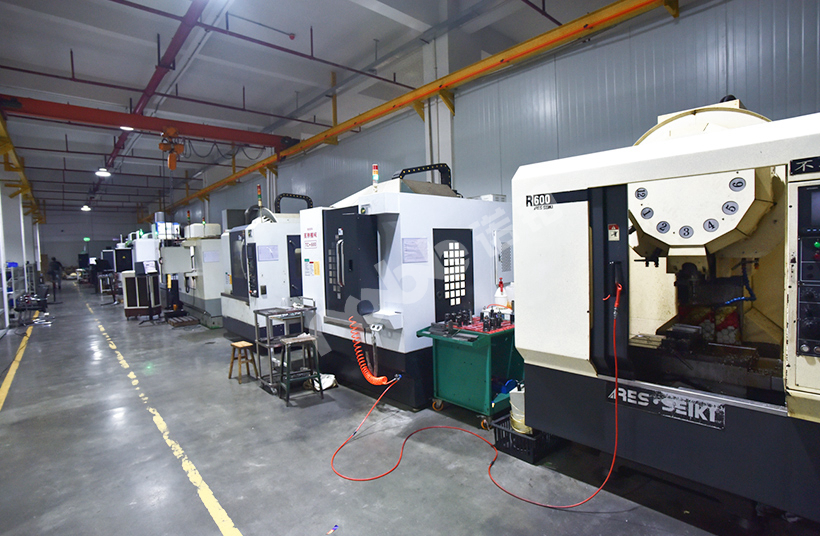
NOBLE olarak, gelişmiş yüksek hacimli CNC işleme hizmetlerimizle hassasiyet, verimlilik ve güvenilirlik sunma konusunda uzmanlaşmış bulunuyoruz . Tasarımınızı binlerce hatta milyonlarca özdeş ve yüksek kaliteli parçaya dönüştürerek, üretimin her aşamasında tutarlılık ve maliyet etkinliği sağlıyoruz.
Yeteneklerimiz:
- Gelişmiş Üretim Teknolojisi
- Üretim için Tasarım (DFM) Ortaklığı
- Entegre Kalite Güvencesi
- Ölçeklenebilir Üretim ve Tedarik Zinciri Yönetimi
SSS
Yüksek hacimli CNC işleme, parça başına maliyeti nasıl düşürür?
Yüksek hacimli işleme, ölçek ekonomileri sayesinde parça başına maliyeti düşürür. Optimize edilmiş programlama, özel fikstürler ve özel takımlara yapılan önemli başlangıç yatırımı, çok sayıda birim üzerinden amortize edilir.
Yüksek hacimli üretimde çok eksenli CNC makinelerinin kullanımının başlıca avantajları nelerdir?
5 eksenli bir CNC tezgahı, tek bir kurulumda bir parçanın neredeyse tüm yüzeylerine erişebilir. Bu, yeniden konumlandırmadan kaynaklanan hataları ortadan kaldırır, daha yüksek boyutsal doğruluk ve karmaşık geometri yeteneği sağlar ve kesme dışı süreyi önemli ölçüde azaltır. Yüksek hacimli üretimde bu, daha hızlı genel verimlilik, tutarlı kalite ve montaj ihtiyaçlarını azaltan daha karmaşık, birleştirilmiş parçalar tasarlama yeteneği anlamına gelir.
Yüksek hacimli üretimde döküm veya presleme yöntemlerine kıyasla CNC işleme ne zaman daha doğru bir tercihtir?
CNC işleme, parçaların karmaşık geometrilere, dar toleranslara sahip olduğu veya katı malzemeden üstün malzeme özelliklerine ihtiyaç duyduğu yüksek hacimli üretim için idealdir. Çok basit şekiller ve aşırı hacimler için ise, daha hızlı çevrim süreleri nedeniyle presleme veya döküm daha uygun maliyetli hale gelir.
Yüksek hacimli CNC projelerinde karşılaşılan en büyük zorluklar nelerdir?
Başlıca zorluklar arasında, tüm üretim süreci boyunca tutarlı kaliteyi korumak, takım aşınmasını yönetmek ve planlanmamış arıza sürelerini önlemek için önleyici bakımı planlamak, döngü süresinin her saniyesini optimize etmek ve malzeme ve sarf malzemeleri için güvenilir bir tedarik zinciri sağlamak yer almaktadır.
Yüksek hacimli CNC işleme için en yaygın kullanılan malzemeler nelerdir?
Alüminyum alaşımları, hafiflikleri ve iyi mukavemetleri nedeniyle en iyi tercihlerdir. Çeşitli çelikler ise mukavemet ve dayanıklılık için seçilir. Mühendislik plastikleri ise elektrikli ve hafif bileşenler için kullanılır.






