
Giriş
Vakum vantuzları hem günlük yaşamın hem de endüstriyel ortamların yaygın bir özelliğidir. İster büyük parçaları kaldırıyor olun ister bir el çantasını duvara asıyor olun, her zaman mevcutturlar.
Genellikle iki parçadan oluşurlar: bir vantuz gövdesi ve esnek bir sızdırmazlık dudağı. Metal vakum vantuzları genellikle endüstriyel ortamlarda bulunurken, insanlar günlük yaşamda genellikle plastik veya silikon modelleri tercih ederler. Bu bölümde, plastik vakum vantuzlarına odaklanacağız.
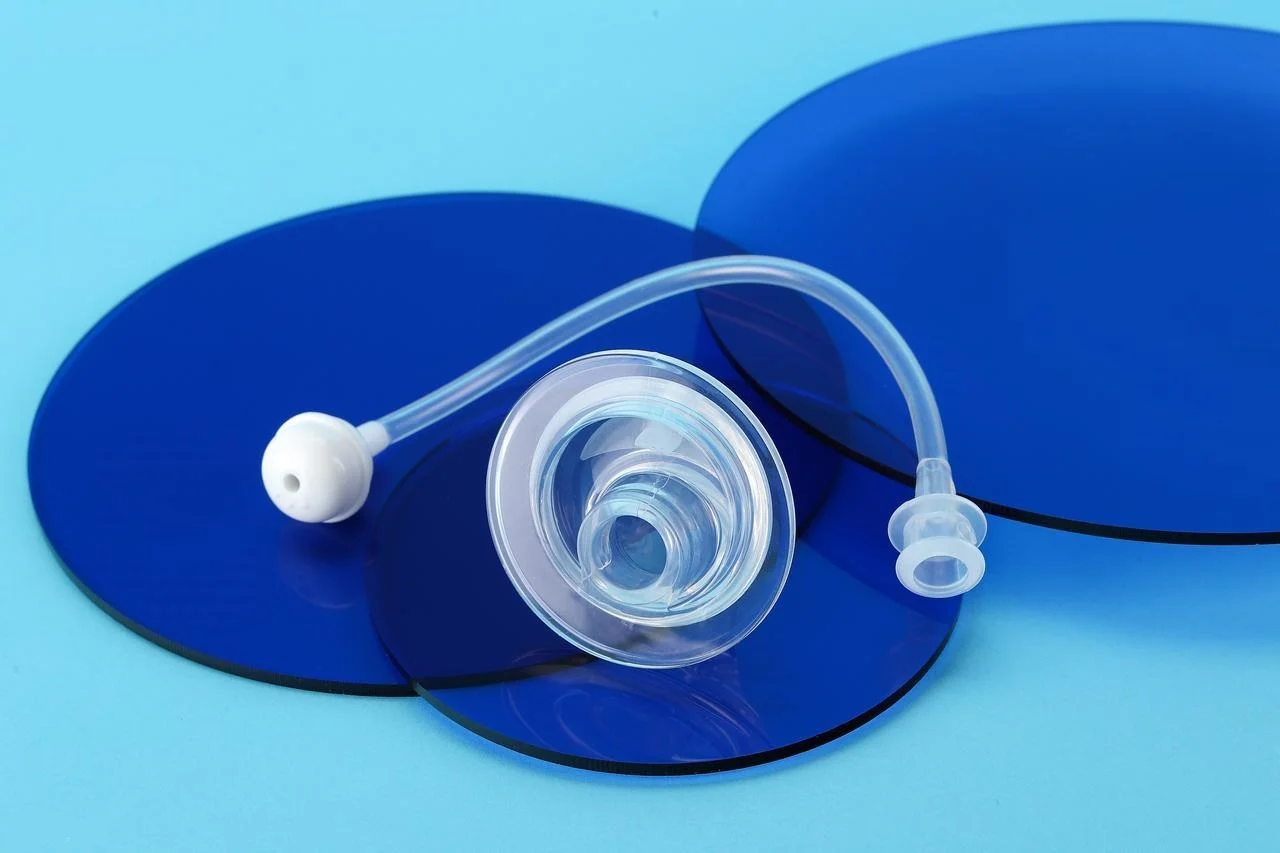
Plastik, sert yapıyı sağlar. Bardağın çökmeden kuvveti iletebilmesi için sağlam bir iskelete ihtiyacı vardır. Silikon ise esnek sızdırmazlık dudağını sağlar. Bu dudak, düzensiz yüzeylere uyum sağlar ve vakum sızdırmazlığını oluşturur.
Adım Adım: Temel Üretim Süreçleri
Vakum kaplarının seri üretimi metal işleme gerektirmez. Kaynak yok. Ham blokların işlenmesi yok. Baskın teknolojiler kalıplama işlemleridir. İnsanlar malzemeyi kalıpların içindeki boşluklara dökerler. Boşluklar parçayı şekillendirir.
1. Plastik Gövde Enjeksiyon (Sert Bileşen)
Müşteriler, sert gövde için plastik enjeksiyon kalıplama yöntemini kullanmaktadır. Yaygın kullanılan malzemeler arasında ABS, PC ve naylon bulunur. Enjeksiyon kalıplama makinesi plastik granülleri eritir. Erimiş malzeme çelik bir kalıp boşluğuna itilir. İşlem süreleri, parça boyutuna ve duvar kalınlığına bağlı olarak 15 ila 60 saniye arasında değişir.
Hızlı prototipleme burada sıklıkla devreye giriyor. 3 boyutlu yazıcıyla üretilen plastik bir gövde, insanların kalıp beklemeden uyum ve işlevselliği test etmelerine olanak tanıyor. Tasarım kesinleştikten sonra üretim kalıbı kesiliyor.
2. Silikon Dudak Kalıbı (Esnek Sızdırmazlık Elemanı)
Burada iki süreç baskın durumda. İnsanlar hacim ve hassasiyet gereksinimlerine göre seçim yapıyorlar.
- Sıkıştırma kalıplama işliyor Daha düşük hacimler için. Kalıp maliyeti daha düşüktür. Önceden şekillendirilmiş silikon bir kalıp ısıtılmış bir boşluğa yerleştirilir. Pres kapanır. Isı ve basınç malzemeyi şekillendirir. İşlem süreleri daha uzundur. Ancak başlangıç yatırımı daha küçüktür.
- Sıvı Silikon Kauçuk (LSR)Enjeksiyon yöntemi yüksek hacimli üretim sağlar. Hassasiyet daha iyidir. İki sıvı bileşen karıştırılır ve doğrudan ısıtılmış bir kalıba enjekte edilir. Kürleme, kalıbın iç kısmında gerçekleşir. İşlem süreleri daha kısadır. Kalıp maliyeti daha yüksektir. LSR yöntemi, tutarlılığın önemli olduğu zorlu uygulamalar için kullanılır.
3. Kritik Bağlantı: Silikonun Plastikle Birleştirilmesi
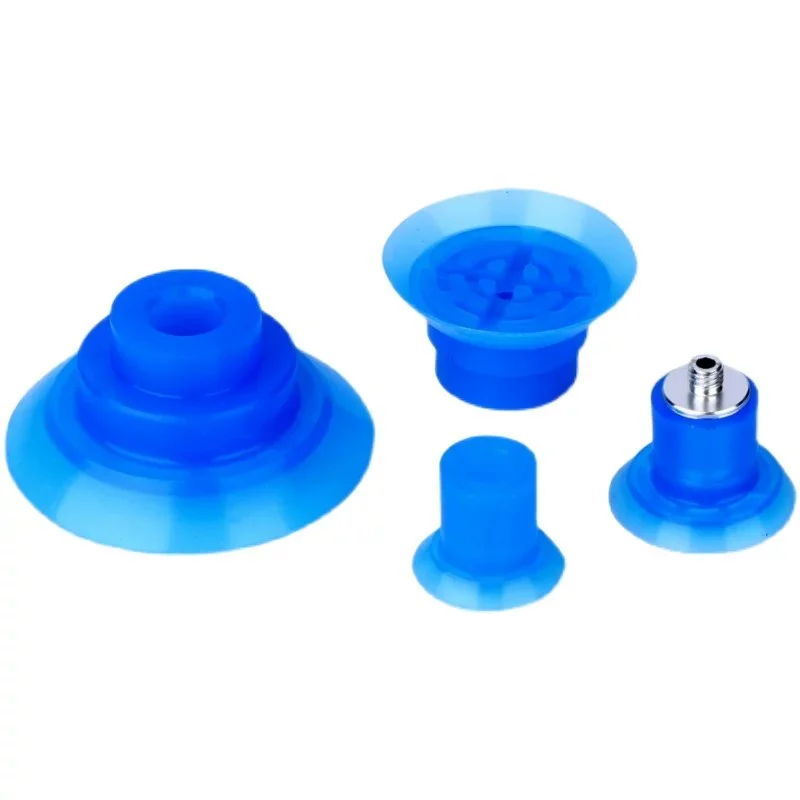
Bu adım bardağın başarısını veya başarısızlığını belirler. Silikon dudağın plastik gövdeye yapışık kalması gerekir. Bunun için iki yöntem mevcuttur.
- Kalıplama is Seri üretim için tercih edilen yöntem. Plastik gövde ikinci bir kalıba yerleştirilir. Sıvı silikon doğrudan üzerine enjekte edilir. Arayüzde kimyasal bir bağ oluşur. Yapıştırıcıya gerek yoktur. Bağlantı kalıcıdır.
- Kalıp Sonrası Yapıştırıcı Yapıştırma, alternatif bir yöntem olarak kullanılır. Malzemeler uyumsuz olduğunda veya kalıplama aletleri mevcut olmadığında tercih edilir. Plastik yüzeye astar uygulanır. Silikon dudağa yapıştırıcı sürülür. Ardından parçalar birbirine bastırılır. Bağlantı kimyasal değil, mekaniktir. İşe yarar ancak yüksek çevrimli uygulamalar için daha az güvenilirdir.
4. Bitirme ve Rötuş
Kalıplanmış fincan henüz bitmedi. Birkaç adım daha var.
Fazla silikonun giderilmesi işlemine kalıp ayırma çizgilerinde ince silikon çapakları denir. Bu çapaklar elle veya otomatik kriyojenik çapak giderme yöntemiyle kesilir. Silikon yumuşaktır. Kalıp iyi tasarlanmışsa, çapaklar temiz bir şekilde soyulur.
Son kürleme işlemi fırınlarda gerçekleşir. Silikon, birkaç saat boyunca yüksek sıcaklıklarda bekletilir. Bu adım, çapraz bağlama reaksiyonunu tamamlar. Stabilite artar. Mekanik özellikler stabilize olur. Bu adımı atlamak kendi riskinizi içerir.
Sızıntı testi ve muayenesi kusurları tespit eder. Her bir kap vakum tutma açısından test edilir. Basınç düşüşü veya akış ölçümü kullanılır. Görsel muayene boşlukları, çapakları ve yapışma bütünlüğünü kontrol eder. Sızıntı yapan bir kap işi geçemez. Test isteğe bağlı değildir.
Vakum kabı üretiminde karşılaşılan en önemli 7 üretim zorluğu
1. Silikonda Hava Kabarcıkları (Boşluklar)
Karıştırma işlemi sırasında hava hapsolur. Bu kabarcıklar, nihai parçada boşluklara dönüşür. Boşluklar sızdırmazlığı zayıflatır ve sızıntı yolları oluşturur.
Çözüm: Vakumlu gaz giderme ekipmanı zorunludur. Silikon bileşenleri karıştırılır. Ardından karışım bir vakum odasına alınır. Vakum, dökme veya enjeksiyon işleminden önce hapsolmuş havayı dışarı çeker.
2. Düzensiz Kürlenme (Yapışkan veya Yumuşak Kısımlar)
Parça kalıptan yapışkan bir şekilde çıkıyor. Ya da çok yumuşak. Ya da bazı yerlerde tam olarak sertleşmemiş. Bunun nedeni neredeyse her zaman yanlış karıştırma oranlarıdır.
Çözüm: Hassas teraziler ve kapsamlı karıştırma protokolleri. Her bileşen tartılır. Belirli bir süre karıştırılır. Kabın kenarları kazınır. Yüzde iki sapma gösteren partiler başarısız sayılır. Hızlı prototipleme çalışmalarında genellikle küçük, elle karıştırılmış partiler kullanılır. Bu küçük partiler, üretim ölçeğinde belirgin hale gelen karıştırma hatalarını gizleyebilir. Üretim hacmini artırmadan önce, karıştırma işleminin üretim ekipmanında doğrulanması gerekir.
3. Parça Deformasyonu (Çarpışma)
Silikon dudak yük altında çöküyor. Veya kalıptan çıkarma sırasında kap şeklini koruyamıyor. Malzeme, parçanın geometrisi için çok yumuşak.
Çözüm: Parçanın boyutuna ve şekline uygun Shore A sertliğini seçin. 30A silikon, küçük ve kalın parçalar için uygundur. Büyük ve ince bir dudak için 50A veya daha yüksek sertlik gerekir. Mühendisler, prototipleme sırasında farklı sertlik değerlerini test ederek, şekli koruyan minimum sertliği bulurlar. Çok sert olursa sızdırmazlık bozulur. Çok yumuşak olursa parça deforme olur.
4. Kalıba Yapışmak (Kalıptan Çıkarma Sorunları)
Sertleşmiş silikon ayrılmayı reddediyor. Parça çıkarılırken yırtılıyor. Kalıp hasar görüyor.
Sebep: Yetersiz ayırıcı madde veya kalıp tasarımındaki karmaşık girintiler. Bazı silikon türleri diğerlerinden daha yapışkandır.
Çözüm: Doğru kalıp tasarımı ilk savunma hattıdır. Keskin girintilerden kaçının. Eğim açılarını kullanın. Ardından, ayırıcı maddeyi dikkatlice uygulayın. Çok az kullanırsanız parça yapışır. Çok fazla kullanırsanız yüzey kalitesi bozulur. İnsanlar her kalıp için standart bir uygulama süreci geliştirir.
5. Zayıf veya Başarısız Plastik-Silikon Bağlantısı
Silikon dudak plastik gövdeden ayrılıyor. Bardak kullanımda arızalanıyor. Bağlantı hiçbir zaman yeterince güçlü olmadı.
Sebep: Genellikle malzeme uyumsuzluğu en büyük sorundur. Silikon, yüzey işlemine tabi tutulmadığı takdirde çoğu plastiğe yapışmaz.
Çözüm: Mümkün olduğunda kalıp üstü kalıplama yöntemine öncelik verin. Kalıp üstü kalıplama, LSR enjeksiyon işlemi sırasında kimyasal bir bağ oluşturur. Yapıştırıcıya gerek yoktur. Kalıp üstü kalıplama mümkün olmadığında, yüzey astarlarıyla birlikte özel endüstriyel yapıştırıcılar kullanılır. Yapıştırıcı yöntemi, dikkatli proses kontrolü gerektirir.
6. Kimyasal Sızıntı ve Kirlenme (Gıda/Tıbbi)
Gıda ile temas eden veya tıbbi amaçlı kullanılan parçalar kimyasal madde sızdırmamalıdır. Standart silikon, güvenli olmayan katkı maddeleri içerir.
Sebep: Sertifikasız ham maddeler. Tedarikçi maliyetten tasarruf etmek için kaliteden ödün verdi.
Çözüm: FDA uyumlu silikon temin edin. İlgili düzenleme 21 CFR 177.2600'dür. Tıbbi uygulamalar ISO 10993 sertifikası gerektirebilir. İnsanlar malzeme satın almadan önce sertifikaları sorarlar.
7. Yabancı Cisim Kontaminasyonu Riskleri
Bir metal veya sert plastik parçası gıda üretim hattına düşer. Vakum kabı kırılır veya bir parça kopar. Bu kirlenme nedeniyle ürün geri çağrılır.
Sebep: Standart silikon metal dedektörleri tarafından tespit edilemez. Kırık parçalar kalite kontrollerinden fark edilmeden geçer.
Çözüm: Metal dedektörleriyle tespit edilebilen silikon bileşikleri kullanın. Bu malzemeler, üretim hatlarındaki metal dedektörlerini tetikleyen demir katkı maddeleri içerir. Katkı maddeleri, tesadüfi temas için FDA onaylıdır. Gıda işleme ve ilaç uygulamaları için tespit edilebilir kaliteler tercih edilir. Ek malzeme maliyeti, geri çağırmaya kıyasla küçüktür.
Kritik Malzeme Seçim Kriterleri in VAcuum CGüç kaynağı Üretim
Sertlik (Shore A)
Silikonun sertliği Shore A ölçeğinde ölçülür. Daha düşük sayılar daha yumuşak malzemeyi, daha yüksek sayılar ise daha sert ve dayanıklı bileşikleri ifade eder.
35A , hassas ve yumuşak uygulamalar için idealdir. Yeni pişmiş bir kruvasanı tutmak, cilalı bir lensi almak gibi. Kenarı kolayca şekil alır. Tutuşu yumuşaktır. Dezavantajı ise kullanım ömrünün kısa olmasıdır. Yumuşak silikon daha çabuk yıpranır.
50A , sağlam ve dayanıklı uygulamalar için tasarlanmıştır. Metal levha kaldırmak, pürüzlü plastik parça taşımak gibi işlerde kullanılır. Kenarı aşınmaya karşı dayanıklıdır. Tutma kuvveti daha yüksektir. Ancak 50A, düzensiz yüzeylere 35A kadar iyi uyum sağlamaz.
Gıda Sınıfına Uygunluk
Gıda ile temas eden alan düzenlemelere tabidir. Rastgele silikon kullanımı yasaktır.
FDA 21 CFR 177.2600, ABD standardıdır. İzin verilen ekstraksiyon maddelerini ve test yöntemlerini belirtir. Sertifikalı bir bileşik bu testlerden geçer. Sertifikası olmayan malzeme, görünüş olarak aynı olsa bile, uyumlu değildir.
AB 1935/2004, Avrupa çerçeve standardıdır. Gerçek test yöntemleri diğer standartlardan gelmektedir, ancak bu yönetmelik gereklilikleri belirler. Avrupa'ya satış yapan kişilerin malzeme tedarikçisinden uygunluk beyanı almaları gerekmektedir.
Her iki standart da önemlidir. Bir fırın için bir bardak, ekipmanın nereye gönderildiğine bağlı olarak ya birine ya da diğerine ihtiyaç duyar. İnsanlar malzeme sipariş etmeden önce belge isterler.
Özel Özellikler
Bazen standart bileşim işe yaramaz. İnsanlar ek özelliklere ihtiyaç duyar.
Metal dedektörüyle tespit edilebilme özelliği gıda ve ilaç sektörlerinde kullanılmaktadır. Silikon içerisine demir katkı maddeleri karıştırılmıştır. Eğer bir parça koparsa, metal dedektörü parçayı yakalar. Aksi takdirde, ürünler geri çağrılır.
Yüksek sıcaklık direnci, sıcak ortamlara dayanıklıdır. Fırınlarda, sterilizasyon işlemlerinde kullanılabilir. Standart silikon 200°C'nin üzerinde bozulur. Özel formülasyonlar ise 250°C veya daha yüksek sıcaklıklara dayanıklıdır.
Antistatik özellik, tozun ürüne yapışmasını önler. Elektronik üretiminde bu gereklidir. Statik yük, parçacıkları ürüne çeker. Kap, bu yükü dağıtmalıdır. Standart silikon kirlenme sorunlarına neden olduğunda, antistatik bileşikler tercih edilir.
Hiçbir malzeme her şeyi yapamaz. İnsanlar uygulamaya göre önceliklendirme yaparlar. Önce sertlik, sonra uyumluluk, en son da özel özellikler gelir. Sıralama yanlış olursa, ne kadar iyi üretilmiş olursa olsun, bardak arızalanır.
Sonuç
Vakum kaplarının seri üretimi kolay değildir. Üç şeyin birlikte çalışması gerekir. Silikon kürlemesi tutarlı olmalıdır. Plastik enjeksiyonu sıkı toleranslara sahip olmalıdır. Aralarındaki bağ binlerce döngüye dayanmalıdır. Bunlardan herhangi biri eksik kalırsa, kaplar üretim hattında arızalanır.
Üretime başlayacak kişiler için son tavsiye: Tasarım aşamasının başlarında plastik-silikon yapıştırma yöntemine öncelik verin. Hacimli üretim için en iyi seçenek kalıp üstü yapıştırmadır. Yapıştırıcı ile yapıştırma da işe yarar ancak daha fazla işlem kontrolü gerektirir. Kalıp çeliğini kesmeden önce karar verin.
En başından itibaren sertifikalı malzemeler kullanın. FDA uyumluluğu. AB beyanları. Gerekirse metal tespit edilebilir kaliteler. Projenin sonlarına doğru malzemeleri değiştirmeyin. Kürleme profili değişir. Bağlanma gücü değişir. Tüm süreç sapma gösterir.
Vakumlu gaz giderme ekipmanına yatırım yapın. Sızdırmazlık yüzeyinde hava kabarcıkları kabul edilemez. Vakumsuz elle karıştırılan partiler başarısız olur. Üretim ölçeği, uygun gaz gidermeyi gerektirir. Kısayol yok. Kaplar ya sızdırmazlık sağlar ya da sağlamaz. İnsanlar sızdırmazlık sağlamayanları hatırlar.
NOBLE Hakkında: Hassas Plastik ve Silikon Üretiminde Ortağınız
Biz Kimiz
NOBLE, uzmanlaşmış bir plastik üretim şirketidir. Müşterilerimiz, yüksek hassasiyetli enjeksiyon kalıplama ve silikon işleme için bize başvurmaktadır.
Karmaşık ürün tasarımları ile güvenilir seri üretim arasındaki boşluğu kapatıyoruz. Zor kısım, çift malzemeli bileşenlerdir: plastik ve silikon. Vakum kapları bunun mükemmel bir örneğidir. Sert bir plastik gövde, esnek bir silikon dudağa ihtiyaç duyar. İki malzemenin kalıcı olarak birbirine yapışması gerekir. Biz bunu sağlıyoruz.
Temel İşleme Yeteneklerimiz
Plastik Enjeksiyon Kalıplama
NOBLE mühendisleri, mühendislik sınıfı reçinelerle çalışır. ABS, Polikarbonat (PC), Naylon (PA) ve diğer özel bileşikler. Müşteriler bize malzeme özelliklerini gönderir. Biz de kalıpları üretiriz.
Yüksek hacimli üretim, otomatik hücrelerde gerçekleşir. Amaç, tutarlı kalitedir. Döngü süreleri hızlıdır. İnsanların günde binlerce parçaya ihtiyacı var. Makinelerimiz bu hacmi sapma olmadan karşılıyor.
Sıvı Silikon Kauçuk (LSR) Enjeksiyon Kalıplama
Esnek silikon bileşenlerin hassas kalıplanması, vakum kabı üretiminde temel bir beceridir. Vakum kapları için karmaşık dudak geometrileri rutin bir işlemdir. LSR prosesi yüksek hız ve yüksek hacimli üretimde kullanılır. Çapak minimum düzeydedir. Parçadan parçaya tutarlılık mükemmeldir.
Kalıplama (Plastik-Silikon Bağlama)
Bu bizim uzmanlık alanımız. Silikonu tek bir kalıplama döngüsünde doğrudan sert plastik yüzeylere kimyasal olarak yapıştırıyoruz. İkinci bir yapıştırıcı uygulamasına gerek yok. Zayıf yapıştırıcı hatları yok.
Katma Değerli Hizmetler
Kendi bünyemizde kalıp üretimi yapmamız büyük bir avantaj. Her ürünün geometrisine uygun hassas kalıplar tasarlıyor ve üretiyoruz; dışarıdan bir kalıp atölyesi beklemenize gerek yok.
Son işlem aşamaları tesisimizde gerçekleştirilir. Fazla malzemeyi gidermek için çapak alma işlemi yapılır. Silikonu stabilize etmek için son kürleme işlemi uygulanır. Ultrasonik temizleme yüzeyleri hazırlar. Sızıntı testi, parçalar sevk edilmeden önce kusurları tespit eder.
Malzeme özelleştirmesi mümkündür. FDA onaylı silikon formüle ediyoruz. Ayrıca gıda ve ilaç sektörleri için metal tespit edilebilir bileşikler de üretiyoruz.
Sertifikalar ve Uyumluluk (Kaliteye Bağlılık)
ISO 9001:2015 (Kalite Yönetim Sistemleri)
Bu sertifika, bağlılığımızı göstermektedir. Tutarlı kalite. Sürekli iyileştirme. Müşteri memnuniyeti. Standart, tüm üretim süreçlerimizi kapsamaktadır.
ISO 13485:2016 (Tıbbi Cihazlar – Kalite Yönetimi)
Bu, tıbbi çalışmalar için kritik bir sertifikadır. Tıbbi, farmasötik ve sağlık uygulamaları için bileşenler üretiyoruz. Bu standart, katı düzenleyici gereklilikleri karşılayabilme yeteneğimizi doğrular. Güvenlik. İzlenebilirlik. Risk yönetimi.
SSS
Vakum kabı üretiminde silikon için sıkıştırmalı kalıplama ve LSR enjeksiyonu arasındaki fark nedir?
Sıkıştırmalı kalıplama, önceden şekillendirilmiş silikon bir kalıp kullanır. Kalıp maliyetleri daha düşüktür. İşlem süreleri daha uzundur. Müşteri, düşük hacimli veya daha basit geometriler için bu yöntemi tercih eder.
LSR enjeksiyonunda sıvı silikon kauçuk kullanılır. İki bileşen otomatik olarak karışır. Sıvı doğrudan ısıtılmış bir kalıba enjekte edilir. Kürleme, kalıbın iç boşluğunda gerçekleşir. İşlem süreleri daha kısadır. Hassasiyet daha iyidir. Kalıp maliyetleri daha yüksektir. İnsanlar yüksek hacimli ve karmaşık parçalar için LSR'yi tercih eder.
Silikonu kalıplama yerine plastiğe yapıştırabilir miyim?
Evet. Yapıştırıcı ile birleştirme işe yarar. Kalıplama ile aynı şey değildir. Kalıplamada enjeksiyon işlemi sırasında kimyasal bir bağ oluşur. Yapıştırıcı tabakası bulunmaz. Yapıştırıcı ile birleştirme yüzey hazırlığı gerektirir. Plastik üzerine astar sürülür. Silikon üzerine yapıştırıcı sürülür. Ardından parçalar birbirine bastırılır.
Bağlantı mekaniktir, kimyasal değildir. Yüksek çevrimli uygulamalar için daha az güvenilirdir. İnsanlar, kalıplama aletleri mevcut olmadığında veya malzemeler uyumsuz olduğunda yapıştırıcı ile birleştirme yöntemini kullanırlar. Vakum kabının seri üretimi için kalıplama daha iyi bir seçenektir.
Silikon vakum kapları geri dönüştürülebilir mi?
Silikon vakumlu vantuzların çoğu standart belediye geri dönüşüm programları aracılığıyla geri dönüştürülemez. Silikon, termoplastikler gibi eriyip yeniden şekil almayan, termoset bir polimerdir.
Bazı özel geri dönüşüm tesisleri silikonu kabul etmektedir. Bu tesisler, malzemeyi dolgu maddesi olarak veya düşük geri dönüşümlü uygulamalarda kullanılmak üzere toz haline getirir. Ancak bu tesisler yaygın değildir. Kullanılmış silikon bardakların çoğu çöplüğe veya yakmaya gönderilir. Ömrünün sonuna kadar bertarafı önceliklendiren kişiler, yüksek hacimli uygulamalar için malzeme seçerken bu sınırlamayı göz önünde bulundurmalıdır.







