

Cerrahi robotun bir parçası arızalanıyor ve bir hasta yaralanıyor. Bu, bu alandaki her seçimin ardındaki gerçek sorundur. Hassasiyet, biyouyumluluk ve mevzuata uygunluk sadece büyük fikirler değil; ameliyatın başarılı olup olmayacağını belirleyen unsurlardır.
Piyasa bu baskıyı gösteriyor. Grand View Research'e göre, küresel cerrahi robotik endüstrisi 2025 yılında 14.1 milyar ABD doları değerindeydi ve 2033 yılına kadar yıllık %14.9'luk bileşik büyüme oranıyla (CAGR) büyüyecek. Towards Healthcare de benzer bir ivme bildiriyor: 2025 yılında 13.79 milyar ABD doları ve 2035 yılına kadar yıllık %16.54'lük bileşik büyüme oranı.
| Kaynak | Pazar Boyutu 2025 | CAGR |
| Grand View Araştırması | 14.1 milyar ABD doları | % 14.9 (2026–2033) |
| Sağlık Hizmetlerine Doğru | 13.79 milyar ABD doları | % 16.54 (2026–2035) |
Mühendisler ve tedarik ekipleri zorlu bir görevle karşı karşıya. Cerrahi robot parçaları için üretim süreçlerini, malzeme seçimlerini ve tolerans gereksinimlerini katı tıbbi standartlarla dengelemek zorundalar. Cerrahi robot bileşeninde yapılacak tek bir yanlış karar, tüm sistemi riske atabilir.
Cerrahi Robot Parçaları için İşleme Süreçleri
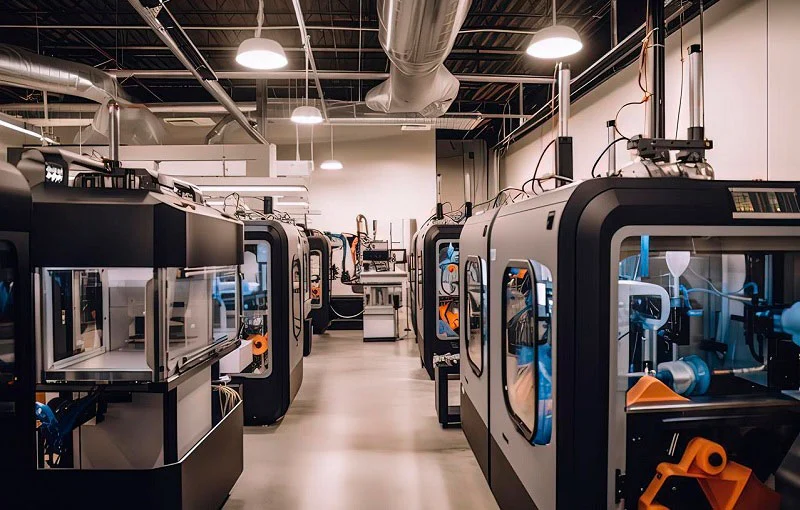
Doğru yöntemi seçmek, cerrahi robot parçasının tasarlandığı gibi çalışıp çalışmayacağını belirler. Cerrahi robotlar, cerrahinin ihtiyaç duyduğu hassasiyeti sağlayan cerrahi robot parçası üretiminde bu üretim sürecine bağlıdır.
Beş Eksenli CNC İşleme
Geometrik Doğruluk
Beş eksenli bir CNC makinesi, bir parçayı tek bir kurulumda birçok açıdan keser. Bu tek kurulum, cerrahi sınıf üretim için çok önemlidir. Parça tek bir referans sisteminde kalır, böylece hizalama hataları birikmez. Tıbbi robotlar için bu, karmaşık şekillerin CAD modeline sadık kalması anlamına gelir. Yazılım, yönlendirme kaymalarını kontrol ederek tolerans birikimini azaltır. Bir üretici, cerrahi robot parçaları için ±0.020 mm kadar sıkı toleranslar sağlayabildiklerini söylüyor. Bu doğruluk seviyesi, bir bileşen hastanın içindeki bir aleti kontrol ettiğinde önemlidir. Bu parçalar her zaman tutarlı kalite sağlamalıdır.
Yüzey Kaplama Kontrolü
Yüzey kalitesi de aynı derecede önemlidir. Tıbbi bir aletin pürüzlü yüzeyi sürtünmeye neden olabilir veya bakteri birikmesine yol açabilir. Beş eksenli işleme, kesici aleti her yüzey için en iyi açıda tutarak bu sorunu çözer. Alet, kavisli yüzeylerde sorunsuz bir şekilde hareket eder. Bu, daha temiz bir kesim sağlar ve alet ömrünü uzatır. Tıbbi robotlarda, iyi bir yüzey kalitesi ikincil iş yükünü azaltır.
EDM ve Tel EDM
Sertleştirilmiş Malzemeler
Tel erozyonla işleme (Wire EDM), sert malzemelerden yapılmış parçalar için belirgin bir avantaj sağlar. Ne kadar sert olursa olsun, iletken her türlü metali keser. Bu, tıbbi aletlerin sıklıkla ihtiyaç duyduğu 420 ila 440 kalitelerindeki sertleştirilmiş 400 serisi paslanmaz çeliği de içerir. Tungsten ve molibden de kolayca kesilir. Tel asla iş parçasına temas etmez, bu nedenle ince kesitlerde sapmaya neden olacak alet basıncı oluşmaz. Bu, sert malzemeleri tıbbi robotlar için işlenebilir hale getiren özel üretim süreçlerinden biridir.
İnce Özellik Kesimi
İnce detaylar için tel erozyonla işleme (EDM) mükemmel bir iş çıkarır. Minimum yarıçapla keskin köşeler oluşturur. Diğer yöntemlerin ulaşamadığı uzun, hassas delikler açar. Kesimden sonra çapak veya takım izi kalmaz. Yüzey kalitesi 3 mikroinç Ra'ya kadar ulaşır. Daha yavaş ayarlarla toleranslar ±0.0002 inç'e kadar ulaşabilir. Bu üretim hassasiyeti seviyesi, yüksek hassasiyetli tıbbi robot parçaları için hayati önem taşır. Karmaşık şekillere veya küçük hizalama deliklerine sahip parçalar bu yaklaşımdan fayda görür. Buradaki doğruluk doğrudan hasta güvenliğini etkiler.
İsviçre Talaşlı İmalatı ve Lazer İşlemleri
Küçük Karmaşık Parçalar
İsviçre tipi tornalama, küçük ve detaylı parçalar için en iyi tercihtir. Tıbbi robotlar genellikle robot kolunun içinde küçük miller, pimler veya bağlantı elemanlarına ihtiyaç duyar. İsviçre tipi tornalar, çubuk malzemeyi bir kılavuz burçtan geçirir ve malzemeyi tam kesme noktasında destekler. Bu, makinenin uzun ve ince parçalarda sıkı toleranslar sağlamasına olanak tanır. Yüksek hacimli üretim için İsviçre tipi tornalama verimli ve hızlıdır.
Mikro Ölçekli Lazer Kesim ve Kaynak
Lazer işlemleri, normal aletler için çok küçük olan parçaları işleyebilir. Odaklanmış bir ışın, minimum ısı yayılımıyla ince metalleri, boruları ve plastikleri keser. Kenarlar temiz kalır ve ısıdan etkilenen bölge küçüktür. Lazer kaynağı, ağırlık eklemeden küçük bileşenleri birleştirir. Bu cerrahi robot bileşenleri, daha küçük ve daha az invaziv aletlere yönelik eğilimi desteklemektedir.
Prototip ve Karmaşık Geometriler için Katmanlı Üretim
3D baskı, cerrahi robot üretiminde destekleyici bir rol oynar. İşleme maliyeti çok yüksek olacak prototipleri ve karmaşık şekilleri üretir. Mühendisler, üretime geçmeden önce tasarımları basılı parçalarla test ederler. Bu üretim teknolojisi, karmaşık şekillerin doğrulanmasına yardımcı olur. Organik şekillere sahip bazı son kullanım parçaları da bu yaklaşımdan faydalanır. Hassas işleme operasyonları için 3D baskı, son toleranslar için CNC'ye gönderilen neredeyse nihai şekiller oluşturur. Bu şekilde üretilen tıbbi robot parçaları, tasarım özgürlüğünü talaşlı imalat hassasiyetiyle birleştirir. Burada kullanılan malzemelerin de tıbbi standartlara uygun olması gerekir.
Cerrahi Robot Üretiminde Katmanlı Üretim ve Sac Metal Kullanımı
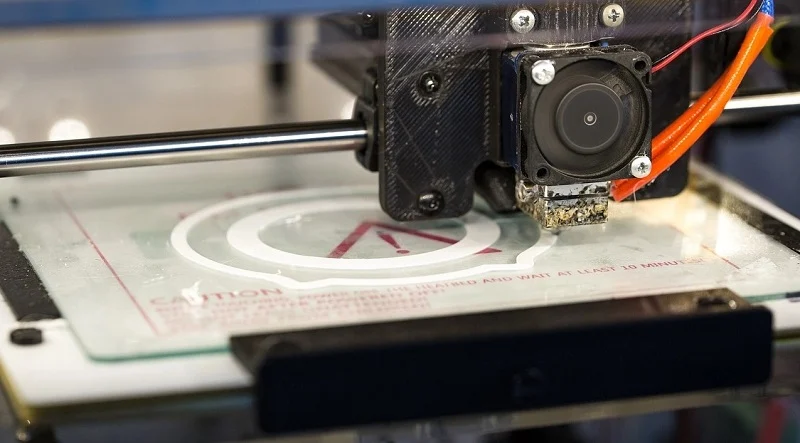
Cerrahi Robot Parçaları için 3D Baskı
Hızlı Prototipleme
Yeni bir alet tasarımı üzerinde sürekli değişiklik yaparken hız önemlidir. 3 boyutlu baskı, mühendislerin gerçek bir parçayı haftalar yerine günler içinde ellerinde tutmalarını sağlar. Bu hızlı geri bildirim, maliyetli aletler üretilmeden önce tasarım sorunlarını ortaya çıkarır. Cerrahi robot parçaları için, basılı bir prototip, uyum ve hissiyatı erken aşamada kontrol edebilir. Basılı prototipler, nihai işlenmiş parçaların yerini almaz; sadece onlara giden yolu daha güvenli hale getirirler.
Karmaşık Geometriler
Bazı şekillerin döner bir aletle kesilmesi neredeyse imkansızdır. 3 boyutlu baskı ise bunları katman katman oluşturur. İç kanallar, kafes yapılar ve organik eğriler mümkün hale gelir. Gerçek anlamda, bu tasarım özgürlüğü, tıbbi robotların sertliklerini kaybetmeden ağırlıklarını azaltmalarına yardımcı olur. Aynı 3 boyutlu baskı iş akışı, daha sonra son hassasiyet için CNC'ye gönderilen neredeyse nihai şekilleri de üretir.
Sac İmalatı
Lazer Kesim ve Bükme
Her cerrahi robot bileşeninin mikron seviyesinde hassasiyete ihtiyacı yoktur. Çerçeveler, braketler ve montaj plakaları genellikle düz levha halinde üretilir. Lazerle ana hatlar kesilir, ardından pres bükme makinesiyle şekil verilir. Bu üretim süreci hızlı ve seri üretimde tekrarlanabilir. Cerrahi robotun daha büyük yapısal parçaları için maliyetleri düşürür.
Şasi ve Çerçeve Kaynak İşlemleri
Bükme işleminden sonra bu parçalar birleştirilir. İnce çerçeveler için TIG kaynağı ve punta kaynağı iyi sonuç verir. Sert bir şasi, ameliyat sırasında kolun sabit kalmasını sağlar, bu nedenle kaynak kalitesi performansı doğrudan etkiler. Kaynak sırasında fikstürler hizalamayı koruyarak genel geometriyi korur. Kritik montajlar için kaynak sonrası gerilim giderme gerekebilir.
Alüminyum ve Çelik Dökümü
Yapısal Metal Parçalar
Döküm, erimiş metalin bir kalıba dökülerek şekil verilmesidir. Tabanlar ve bağlantı yuvaları gibi hacimli yapısal parçalar için uygundur. Alüminyum dökümü hafiftir ve korozyona dayanıklıdır. Çelik dökümü ise güçlüdür ve ağır yükleri taşır. Her ikisi de tasarımcılara, katı malzemeden işlenmesi maliyetli olacak olan çıkıntılar ve destek parçaları için özgürlük sağlar.
Uygun Maliyetli Üretim
Kalıp maliyeti başlangıçta yüksek olduğundan, döküm yüksek hacimlerde daha karlı hale gelir. Parça başına maliyet, miktar arttıkça düşer. Bu da onu sürekli üretimde olan tıbbi robot parçaları için akıllı bir çözüm haline getirir. Ardından işleme, kritik yüzeylerin son halini alır. Döküm ve işlemenin bu birleşimi, cerrahi işlemlerin gerektirdiği sıkı toleranslara karşı maliyeti dengeler.
Cerrahi Robot Parçaları İçin Tasarım Hususları
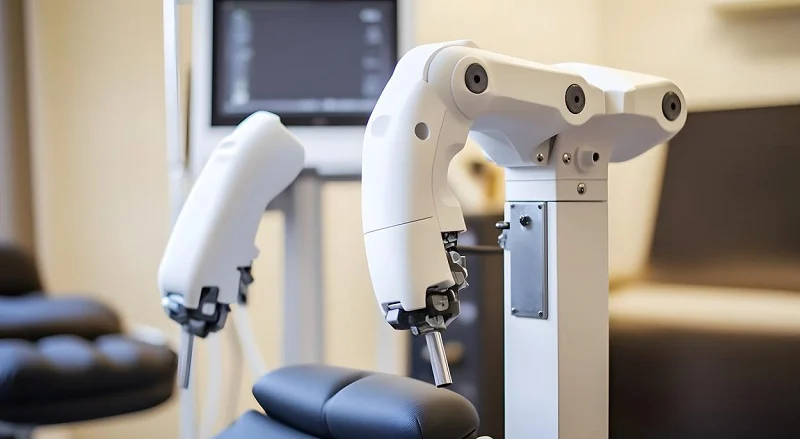
Minimal İnvaziv Tasarım
Minyatürleştirme ve Eklemleme
Minimal invaziv işlemler için daha küçük parçalar çok önemlidir. Cerrahi robot parçaları küçük ama güçlü olmalıdır. Sıvılar, optikler veya kablolar için iç kanallara ihtiyaç duyarlar. CNC mikro işleme bunu mümkün kılar. Eklemleme daha fazla karmaşıklık katar. Hassas dişli kutuları ve tam hizalanmış yatak yuvaları boşluğu azaltır. Bu, konumlandırmanın tekrarlanabilir olmasını sağlar; bu da ana-köle sistemlerinde dokunsal geri bildirim için önemlidir.
Tıbbi robotlar 360 derece dönebilir ve doğal el hareketlerini daha az titremeyle taklit edebilir. Bu yetenek, vücut içindeki dar alanlarda yardımcı olur. Kablo tahrikli esnek aletler, kaldıraç kollu sistemlerin yerini alır, böylece hareket vücut içinde gerçekleşir. Yaklaşık 110 mikron genişliğindeki tahrik kabloları, yalnızca 40 mikron genişliğindeki kanallardan geçmelidir. Bu, hassas sabitleme ve dar boşluklar gerektirir.
Sterilizasyon Uyumluluğu
Her parça, bozulmadan tekrarlanan sterilizasyona dayanabilmelidir. Buharlı otoklav, gama ışınlaması ve VHP yaygın yöntemlerdir. Doğru malzemeyi seçmek önemlidir. Titanyum, PEEK ve 316LVM paslanmaz çelik bu koşullar altında iyi performans gösterir. Otoklav dirençli dişli bağlantılar ve kayar yüzeyler için Ra ≤0.2 μm yüzey kalitesi de faydalıdır. Biyouyumluluk doğrudan ilişkilidir. Isı veya kimyasallar altında bozulan bir parça, hastaya partikül salabilir.
Yapısal bütünlük
Yük Taşıyıcı Bileşenler
Tıbbi robotlardaki yük taşıyıcı parçalar güçlü kuvvetlere dayanmalıdır. Çapraz rulmanlar, radyal, eksenel ve moment yüklerini aynı anda yönetir. Kol eklemleri ve döner tabanlar için yüksek rijitlik sağlarlar. İnce kesitli rulmanlar, birçok yönden gelen yükleri desteklerken ağırlıktan tasarruf sağlar. Pratikte, seçtiğiniz rulman tipi tüm kol tasarımını şekillendirir. Minyatür paslanmaz çelik rulmanlar, kateter tahriklerinde ve endoskop eklemlerinde iyi sonuç verir.
Yorulma direnci
Tekrarlanan yükleme, parçaların zamanla aşınmasına neden olur. Yorulma testi genellikle gerçek kullanıma uygun yüklerde 5-10 milyon döngü boyunca gerçekleştirilir. Dövme parçalar, tane akışı parça şeklini takip ettiği için yorulmaya daha iyi direnç gösterir. Dövme kalça protezi, dökme veya işlenmiş olana göre daha uzun ömürlüdür. Özel paslanmaz çelik, daha düşük maliyetle yüksek mukavemet sağlar. Tam seramik rulmanlar paslanmaya karşı dayanıklıdır ve yağlama gerektirmez, bu da onları MRI uyumlu tıbbi robotlar için uygun hale getirir.
Üretilebilirlik için Tasarım
Tolerans Yığın Analizi
Tolerans birikimi, bir montajın çalışıp çalışmayacağına karar verir. Küçük hatalar, birbirine uyan parçalar arasında birikir. Beş eksenli bir makinede tek bir kurulum, parçanın tek bir referans çerçevesinde kalması nedeniyle birikimi azaltır. Tasarımcılar, en kötü durum ve istatistiksel birikimleri erken aşamada modellemelidir. Bu, takımlar kesilmeden önce sorunları tespit etmeyi sağlar.
Özellik Erişilebilirliği
Takımların her özelliğe ulaşması gerekir. Derin oyuklar, girintiler ve iç kanallar kesicileri tıkayabilir veya iz bırakabilir. İsviçre tipi işleme, küçük ve karmaşık parçalar için iyi sonuç verir. Tel erozyonla işleme, çapak bırakmadan keskin köşeler ve uzun, hassas delikler oluşturur. Takım erişimini önceden planlayan tasarımcılar, ekstra adımlardan kaçınır ve kaliteyi yüksek tutar.
Cerrahi Robot Parçaları İçin Malzemeler
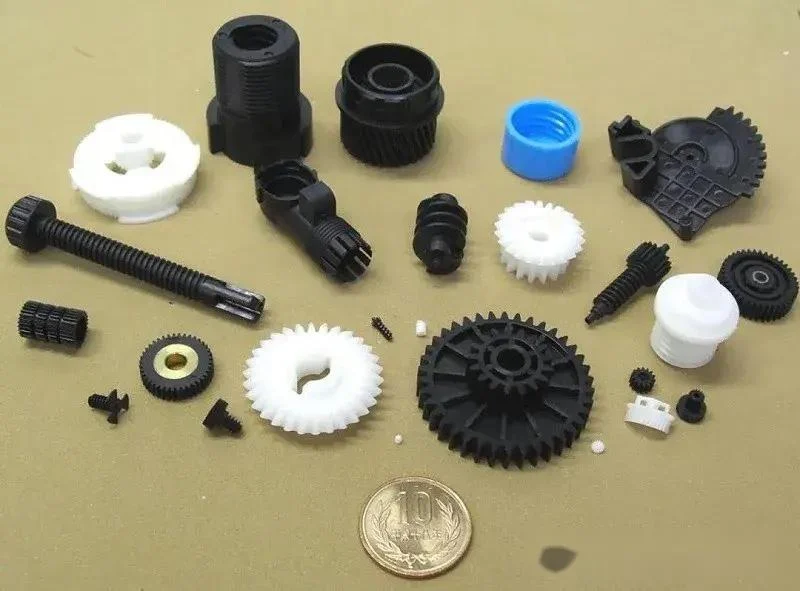
Seçtiğiniz malzeme, bir parçanın vücut içinde, ısı altında ve binlerce döngüden sonra nasıl çalışacağını belirler. Yanlış malzeme seçerseniz, sorun ameliyat sırasında ortaya çıkar. Bu nedenle biyouyumluluk, mekanik gereksinimler ve sterilizasyon birlikte önem taşır.
Madenler
Titanyum Alaşımları
Titanyum, vücut içine yerleştirilen veya ağır yük taşıyan parçalar için en iyi tercihtir. TiO2 yüzeyi, araya yumuşak doku girmeden kemiğin doğrudan üzerine büyümesine yardımcı olur. Oksit tabakası vücut sıvılarında stabil kalır, bu nedenle metal iyonları on yıllar boyunca neredeyse hiç sızmaz. Ti-6Al-4V'nin çekme dayanımı 895–1,100 MPa ve özgül dayanımı 202–248 MPa·cm³/g'dir. Bu, çelik kadar güçlü ancak yaklaşık %45 daha hafiftir. Titanyum ayrıca kemikten 4-5 kat daha serttir, paslanmaz çelik ise yaklaşık 10 kat daha serttir. Bu daha yakın eşleşme, yakındaki dokuya daha az stres uygular. Da Vinci Cerrahi Sistemi gibi tıbbi robotlar bu nedenlerle sıklıkla titanyum kullanır.
Paslanmaz Çelik Kaliteleri
Paslanmaz çelik, birçok cerrahi uygulamada daha düşük maliyetle kullanılabilir. 316L kalite paslanmaz çelik, paslanmaya karşı iyi direnç gösterir ve birçok otoklav döngüsüne dayanır; bu nedenle aletler, iğneler ve implante edilmeyen parçalar için yaygın olarak kullanılır. Çekme dayanımı 485–580 MPa, yorulma dayanımı ise 10⁷ döngüde 200–250 MPa'dır. 316LVM tipi, kısa süreli implantlar için korozyona karşı daha da dirençlidir. Paslanmaz çelik, kemikten yaklaşık 10 kat daha serttir; bu nedenle kemik teması yerine sert yapısal parçalar için daha uygundur. Sürekli gerilime maruz kalan eklem yuvaları ve dönen bağlantı elemanları için, yorulma ömrü açısından hem paslanmaz çelik hem de titanyum alüminyumdan daha iyidir.
Alüminyum Alaşımları
7075-T6 gibi alüminyum alaşımları, düşük ağırlıkta yüksek özgül mukavemet (203 MPa·cm³/g) sağlar. Çekme mukavemeti 570 MPa'ya ulaşır. Ancak alüminyum, toksisite endişeleri nedeniyle çoğunlukla vücut içinde kullanılmaz. Dış desteklerde ve kritik olmayan donanımlarda görülebilir. Tıbbi ortamlarda, alüminyum dış kullanım için uygundur, ancak korozyona uğrayabilir ve koruyucu kaplamalara ihtiyaç duyar. Dokuya asla temas etmeyen cerrahi robot parçaları için kullanışlı bir seçenek olmaya devam etmektedir.
Plastik maddeler
PEEK ve PEI
PEEK, cerrahi robotlardaki yük taşıyan parçalar için en iyi polimerdir. 134°C'de 3,000'den fazla sterilizasyon döngüsüne dayanır, insan kemiğine yakın bir elastik modüle sahiptir ve X ışınlarını engellemez. Bu radyolüsen özelliği, ameliyat sırasında görüntülemeye yardımcı olur. PEI (Ultem), buhar, gama ve EtO ile yüzlerce döngüye dayanır. PPSU (Radel), 134°C'de 1,000'den fazla otoklav döngüsüne dayanır, ancak PEEK'e kıyasla sınırlı kimyasal dirence sahiptir. Bu yüksek performanslı polimerler, eski USP Sınıf VI kurallarının yerini alan risk tabanlı biyouyumluluk standardı olan ISO 10993-1'i karşılamaktadır.
PTFE ve Floropolimerler
PTFE kimyasal olarak inaktiftir ve çok biyolojik uyumludur. EtO ve gama radyasyonuna dirençlidir ancak yüksek sıcaklıkta sterilizasyon altında bozulabilir. Düşük sürtünmesi, rulmanlar, contalar ve kateter astarları için mükemmel olmasını sağlar. Dezavantajı ise yük altında deformasyon göstermesi ve yapıştırılmasının zor olmasıdır. Diğer polimerler belirli rolleri üstlenir. Polikarbonat, yalnızca birkaç sterilizasyon döngüsüne ihtiyaç duyan şeffaf gövdeler için uygundur. Naylon, düşük yük uygulamalarında rulmanlar ve dişliler için kullanılır. Asetal (POM), hassas dişliler ve kayar parçalar için uygundur. Silikon elastomerler, vücut için güvenli olan yumuşak robotik aktüatörler ve esnek eklemler için kullanılır. Her seçim, parçanın işlevine ve sterilizasyon maruziyetine bağlıdır.
Seramik
Alümina ve Zirkonya
Alümina ve zirkonya seramikleri mükemmel aşınma direnci ve sertlik sunar. Paslanmaya karşı dayanıklıdırlar ve birçok sterilizasyon döngüsünden sonra bile şekillerini korurlar. Zirkonya, alüminadan daha serttir, bu nedenle hareketli yük taşıyan yüzeyler için daha uygundur. Alümina ise sertlik ve kimyasal kararlılığın en önemli olduğu yerlerde en iyisidir. Her iki malzeme de metal aşınma parçacıklarının kabul edilemez olduğu rulman yüzeylerinde ve hassas parçalarda kullanılır.
Biyouyumluluk ve Aşınma Direnci
Seramikler doğal olarak vücut için güvenlidir ve metal iyonları salmazlar. Bu da onları uzun süreli implante edilebilir cerrahi robot parçaları için cazip kılar. Aşınmaya karşı dirençleri, parçaların yüksek döngülü kullanımlarda daha uzun süre dayanmasını sağlar. Dezavantajı ise kırılgan olmalarıdır. Gerilim noktaları etrafında dikkatli bir tasarım gereklidir. Pratik açıdan bakıldığında, seramikler şok yüklerini emen esnek montajlarla birlikte kullanıldığında en iyi sonucu verir.
Malzeme seçimi ve sertifikasyonu, doğrudan malzeme özellikleri ve performansıyla bağlantılıdır. Her seçim, biyouyumluluk, sterilizasyon uyumluluğu, üretilebilirlik, yasal evrak işleri ve tedarik zinciri istikrarı kriterlerini karşılamalıdır. Cerrahi robot parçaları için tam tablo budur.
Cerrahi Robot Parçaları için Toleranslar ve Yüzey İşlemleri
Boyutsal Toleranslar
Kritik Özellik Toleransları
Seçtiğiniz toleranslar, cerrahi robot parçasının her seferinde aynı şekilde hareket edip etmeyeceğini veya ameliyat sırasında sapma gösterip göstermeyeceğini belirler. Tıbbi cihazlar için normal boyut toleransları ±0.025 mm ile ±0.127 mm arasındadır. Bu temel aralık, hareketli eklemler ve birbirine geçen yüzeyler için daha da daralır.
| Hassasiyet Seviyesi | Tipik Tolerans Aralığı |
| Standart işleme | ±0.005″ (0.13 mm) |
| Hassas işleme | ±0.001″ ila ±0.002″ (0.025–0.051 mm) |
| Yüksek hassasiyet (raybalanmış delikler) | ±0.0005″ (0.013 mm) |
| Ultra hassas | ±0.0002″ (0.005 mm) |
Cerrahi robot parçaları genellikle yüksek ila ultra hassaslık sınırlarına ihtiyaç duyar. Bu, hareketin güvenli ve tekrarlanabilir olmasını sağlar. Ultra hassas çalışma özel ekipman gerektirdiğinden daha pahalıdır ve daha uzun sürer.
GD&T ve Muayene
GD&T, bir parçanın yapması gerekenleri ölçülebilir sayılara dönüştürür. Maksimum Malzeme Koşulu (MMC) ile konum toleransı, özellikler MMC'den uzaklaştıkça ekstra tolerans sağlar. Bu, parçaların birbirine uymasını sağlarken üretim maliyetini de düşürür. Gerçek konum gibi konum kontrolleri, dikdörtgen koordinat toleranslamasından daha iyi çalışan yuvarlak tolerans bölgeleri oluşturur. Diklik ve açısallık gibi yönlendirme kontrolleri, montaj arayüzlerinde doğru açıları korur. Malzeme Koşulu Değiştiricileri (MMC, LMC, RFS), geometrik toleransların gerçek özellik boyutuyla değişmesine olanak tanır. Bu araçlar, pivot noktalarının, montaj deliklerinin ve eşleşen yüzeylerin tekrarlanabilirlik, güvenlik ve montaj güvenilirliği ihtiyaçlarını karşılamasını doğrudan sağlar. Ardından, bu işaretlemeler CMM ve optik yöntemlerle kontrol edilir.
Yüzey İşlem Gereksinimleri
Ra Değerleri ve Fonksiyonu
Yüzey pürüzlülüğü, bir parçanın ne kadar temizlendiğini, ne kadar sürtünmeye sahip olduğunu ve biyofilm oluşma riskini etkiler. Farklı yüzeyler farklı Ra hedeflerine ihtiyaç duyar.
| Yüzey tipi | Önerilen Ra (µm) | Süreç |
| Cerrahi aletler (temizlenebilirlik) | 0.4-0.8 | pasivasyon |
| Eklemeli yüzeyler (ultra pürüzsüz) | Belirtilmedi | |
| Kemikle temas eden bölgeler | 3-6 | Belirtilmedi |
Ra değeri 0.8 µm'nin üzerinde olan genel cerrahi aletler biyofilm riski taşır ve kullanılmamalıdır. Elektropolishing, CNC işlenmiş paslanmaz çelik parçalarda Ra değerini %30-50 oranında düşürerek 0.4-0.8 µm'ye ulaştırır. Ayrıca küçük çapakları giderir ve krom açısından zengin pasif bir tabaka oluşturur.
Parlatma ve Pasivasyon
Mekanik parlatma Ra değerini biraz düşürür ancak mikro çizikler bırakabilir. Kimyasal pasivasyon, Ra değerini iyileştirmeden serbest demiri uzaklaştırır. Elektroparlatma ise her ikisini de yapar; yüzeyi pürüzsüzleştirir ve krom açısından zengin bir pasif tabaka oluşturur.
ASTM F86-21 standardı, metalik implantların yüzey hazırlığı ve işaretlenmesini kapsar; bu, kirleticileri gidermek ve koruyucu bir oksit filmi oluşturmak için pasivasyonu da içerir. Tüm işlem sonrası adımlardan sonra yüzey kalitesinin doğrulanması gerekir; pasivasyon yüzey özelliklerini değiştirir.
Temizlik ve Sterilizasyon
Temiz Oda İmalatı
Temiz oda işlemleri, ISO 14644-1 partikül limitlerine ve FDA 21 CFR Bölüm 820 kalite gereksinimlerine uymalıdır. ISO 7 (Sınıf 10,000), terminal sterilizasyondan önce doğrudan hasta teması olan bileşenler için geçerlidir. Hava değişimi, 0.3 µm partiküller için %99.97 verimlilikte HEPA filtreleme ile 60-90 ACH arasında gerçekleşir. Maksimum partikül sayısı, çalışma durumunda metreküp başına ≥0.5 µm olan 352,000 partikül ile sınırlıdır. Çevresel izleme, havada bulunan partikül sayımı, mikrobiyal test ve HEPA filtre bütünlüğü kontrollerini içerir.
Temizlik Süreci Doğrulama
Son sterilizasyon yöntemleri (EtO, gama ve otoklav) işleme sırasında oluşan gömülü parçacıkları gideremez. EtO gazının nüfuz etmesi parçacık birikimiyle engellenir. Gama radyasyonu parçacıklar tarafından fiziksel olarak engellenebilir. Otoklav ısısı ve buharı, hapsolmuş parçacıkları yerinden çıkaramaz. Bu parçacıklar, mikroorganizmaları sterilizasyon maddelerinden koruyarak, doğrulanmış bir döngüye rağmen steril olmayan ürünler üretebilir. Sterilizasyondan önce biyolojik yükün ISO 11737-1 limitlerini karşılaması gerekir. Kesme sıvıları, parçacıklar ve makine yağlayıcıları, ISO 10993-1 biyolojik risk değerlendirmesi kapsamında değerlendirilmelidir.
Cerrahi Robot Parçaları için Uyumluluk ve Kalite Güvencesi
Uyumluluk, cerrahi robot parçalarının hastalar için güvenli olmasını sağlar. Kaliteli bir sistem, sadece formaliteleri yerine getirmekten daha fazlasını yapar; hayatları korur.
Tasarım mühendisleri, FDA kuralları, ISO 13485 kalite yönetim sistemleri ve ISO 10993 gibi biyouyumluluk standartları tarafından belirlenen sınırlar içinde çalışırlar. Malzeme seçimi, yüzey işleme ayarı, tolerans atama gibi her tasarım tercihi, bir parçanın ne kadar kolay üretilebileceğini ve onaylanıp onaylanmayacağını etkiler.
Bu kurallar, ameliyatın her aşamasını şekillendirir.
ISO 13485 ve Tıbbi Standartlar
Kalite Yönetim Sistemleri
ISO 13485, tıbbi cihaz kalitesi için temel kuralları belirler. Cerrahi robot parçaları tedarikçileri bu sisteme uymak zorundadır. Standart, malzeme temininden nihai teslimata kadar her şeyi kapsar. Her partide kalitenin aynı kalmasını sağlar. Bu sertifikaya sahip bir tedarikçi, cerrahi standartlarında üretime gerçek bir bağlılık gösterir. Hastaların güvenliğini sağlayan kuralları bilirler.
Risk Yönetimi ve İzlenebilirlik
ISO 14971, tüm ürün yaşam döngüsü boyunca riski ele alır. Üreticiler, tasarım aşamasında sorunları tespit etmelidir. Üretime başlamadan önce parçaları gerçekçi cerrahi durumlarda test ederler. İzlenebilirlik, bir parçayı ham maddeden nihai ürüne kadar takip etmenizi sağlar.
| ISO 13485 Gereksinimi | Cerrahi Robot Parçaları İçin Bunun Anlamı Ne? |
| Risk Yönetimi | Risk tabanlı yöntemler, ürünün tüm yaşam döngüsü boyunca uygulanır. Her cihaz türü için özel bir risk yönetim dosyası bulunmalıdır. |
| İzlenebilirlik | Kayıtlar, cihaz kimliklerini üretim partileri, bileşen lotları ve dağıtım kayıtlarıyla ilişkilendirmelidir. Ürünün tüm geçmişini yeniden oluşturabilmelisiniz. |
Bir tedarikçi kusurlu bir malzeme partisi bildirdiğinde, izlenebilirlik kayıtları etkilenen robotları tam olarak bulmanızı sağlar. Bu, hastaların güvenliğini sağlar ve tüm pazarda geri çağırmaları önler.
Denetim ve test
CMM ve Optik Muayene
Kontrol, parçanın tasarıma uygun olduğunu kanıtlar. Bir CMM (Koordinat Ölçer), boyutları yüksek hassasiyetle kontrol eder. Kritik özelliklerin tolerans dahilinde kalmasını sağlar. Optik inceleme, yüzey kusurlarını bulur. Çizikler veya çapaklar, hasta kullanımı sırasında sorunlara neden olabilir. Tıbbi robot parçaları için bu seviyedeki kontrol normaldir. Her parça, bir sonraki aşamaya geçmeden önce dikkatlice incelenir.
Malzeme Sertifikaları
Her malzeme partisi için bir sertifika gereklidir. Uygunluk Sertifikası, partiyi fabrikaya bağlar. Vücuda temas eden parçalar için ISO 10993 test sonuçları güvenliği kanıtlar. Malzeme sertifikaları, uyumluluğu gösteren belge niteliğindedir. İyi üretim uygulamalarının temel bir parçasıdır.
Dokümantasyon ve İzlenebilirlik
Cihaz Geçmiş Kayıtları
Dokümantasyon, kalite sistemini bir arada tutar. Cihaz Ana Kaydı, cihazın nasıl oluşturulacağını gösterir. Cihaz Geçmiş Kaydı ise cihazı doğru şekilde oluşturduğunuzu kanıtlar.
| DHR Öğesi | Gerekli İçerik | İzlenebilirlik Bağlantısı |
| Cihaz tanımlama | Parça numarası, revizyon, seri/lot numarası | DMR çizim revizyonuna ait bağlantılar |
| Bileşen kayıtları | Tedarikçi, parti numarası, CoC referansı | Gelen denetim kaydına bağlantılar |
| üretim kayıtları | Rota kartı, işlem sırası, operatör kimlikleri | Çalışma talimatlarının gözden geçirilmesine ilişkin bağlantılar |
| Muayene kayıtları | Denetim raporu kimliği, sonuçlar, geçme/kalma, denetçi | Çizim revizyonu ve kalibrasyon kaydına bağlantılar |
Tıbbi robotlarda, dijital sağlık kaydı (DHR) her şeyi birbirine bağlar. Bir sorun oluştuğunda, bakılacak ilk yer DHR'dir. ISO 13485 bu kayıtlar konusunda nettir. Madde 7.5.9 izlenebilirliği gerektirir. Madde 7.5.1 üretimi kontrol eder. İyi bir DHR, ameliyat sırasında hastaları korur.
Tedarikçi Kalite Yönetimi
Son parça ise tedarikçi kalite yönetimidir. Onaylı Tedarikçi Listesine ihtiyacınız var. Düzenli denetimler ortakların hesap verebilirliğini sağlar. Güçlü tedarikçi sözleşmeleri riski yönetir. Ortaklarınızın kurallara uyacağına güvenmelisiniz. Cerrahi robot parçası üretiminde, iyi tedarikçiler daha iyi tıbbi robotlar üretir. En çok ihtiyaç duyulan yerde hassasiyet sağlamaya yardımcı olurlar.
Cerrahi Robot Parçaları için Kalıplanmış ve Ekstrüde Edilmiş Bileşenler
Sıvı Yolu Borusu
Ekstrüzyon İşlemleri
Ekstrüzyon, cerrahi robotların içindeki sıvıları taşıyan uzun, içi boş tüplerin yapımında kullanılır. Eritilmiş malzeme bir kalıptan geçirilir ve tek parça halinde çıkar. Cerrahi robot parçaları için mikro delikli ekstrüzyon, iç çapı bir milimetrenin altında olan minik tüpler üretir. Çok kanallı ekstrüzyon ise tek bir tüpün içine birden fazla kanal yerleştirir. Her kanal farklı bir sıvı veya kablo taşıyabilir. Bu tasarım, robot kolunun düzenli kalmasını sağlar. PEEK ekstrüzyonu yüksek ısıya dayanıklıdır ve tekrarlanan sterilizasyon işlemlerinden sonra bile şeklini korur.
Malzeme seçimi
Malzeme esnek ama güçlü kalmalıdır. Sterilizasyondan bozulmadan geçebilmelidir. Kayganlaştırıcı tüpler, kateter uygulama sisteminin içinde tüp kayarken sürtünmeyi azaltır. Bu, robotun aletleri hassas bir şekilde hareket ettirmesine yardımcı olur. Güçlendirilmiş şaftların duvarında ekstra güç için örgü bulunur. Yönlendirilebilir kateterler için, kontrol telleri çektiğinde malzemenin ucunda bükülmesi gerekir. İyi malzemeler, robotun ameliyat sırasındaki performansını doğrudan etkiler. Doğru malzemeler ayrıca sterilizasyonu daha kolay ve daha güvenilir hale getirir.
Kalıplanmış Parçalar ve Contalar
Özel Yeniden Kullanılabilir Bileşenler
Enjeksiyon kalıplama, robot gövdeleri ve kontrol kolları için parçalar üretir. Tıbbi robot parçaları, hassas toleranslara ihtiyaç duyar. Üst kalıplama, sert bir çekirdeğin üzerine yumuşak bir kavrama katmanı yerleştirir. Mikro kalıplama, küçük bağlantı yerlerine uyan minik contalar üretir. Bu yeniden kullanılabilir parçalar, her işlemden sonra yıkanır ve sterilize edilir. Kalıp aletlerinin başlangıç maliyeti daha yüksek olsa da, seri üretimde parça başına maliyet daha düşüktür. Tıbbi robotlar, güvenilir hareket için bu tutarlı parçalara bağlıdır. Bu süreç, verimli cerrahi robot üretimini destekler.
Tek Kullanımlık Bileşenler
Bazı parçalar hastaya temas eder ve ardından atılır. Cerrahi örtüler, çalışma alanını steril tutmak için robot kolunu örter. Steril örtü filmi kontaminasyondan korur. Yalıtım kılıfları tellerin ve aletlerin üzerine geçirilir. Kalıplanmış plastikten yapılan metal yedek parçalar ağırlık ve maliyetten tasarruf sağlar. Bu tek kullanımlık parçalar enfeksiyon riskini azaltır. Ekstra işlem gerektirmeden kalıptan tamamen şekillendirilmiş olarak çıkarlar. Kusurları anında tespit etmek için presleme aşamasında kalite kontrolleri yapılır.
Yüksek Hacimli Üretim
Kalıplama Verimliliği
Kalıp yapıldıktan sonra enjeksiyon kalıplama işlemi hızlı ilerler. Çoklu boşluklu bir kalıp, her döngüde birkaç parça üretir. Bu hız, yüksek talep gören tıbbi robotlar için önemlidir. Üretim hatları, minimum operatör yardımıyla günde yirmi dört saat çalışır. Atık malzeme yeniden kullanıldığı için işlem çok az malzeme israfına neden olur. İstikrarlı bir üretim ritmi, tedarik zincirinin hareket halinde kalmasını sağlar. Tıbbi robotlar, hastane programlarına uymak için bu çıktıya güvenir.
Kalite kontrol
Kalıplama işlemi sıkı kalite kontrolü gerektirir. Her kalıp zamanla aşınır ve parça boyutlarını değiştirir. Tıbbi robotlar, tutarlı çıktı için istikrarlı kalıplara bağlıdır. İstatistiksel proses kontrolü, parçalar tolerans dışına çıkmadan önce sapmaları yakalar. Görsel denetçiler çapak ve eksik kalıpları kontrol eder. Malzeme partileri tutarlılık açısından test edilir. Bu adımlar, her partinin bir öncekiyle eşleşmesini sağlar. Güvenilir parçalar, ameliyat sırasında hastaları korur.
Cerrahi Robot Parçaları İçin Üretici Seçimi
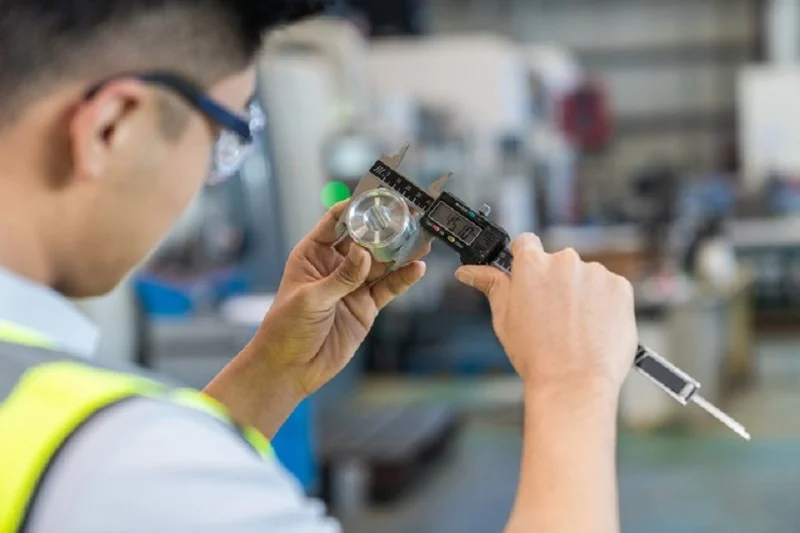
Cerrahi robot parçalarının üretiminde doğru ortağı seçmek büyük bir karardır. Yanlış seçim size zaman, para ve hatta geri çağırma maliyetine yol açabilir. Peki en iyisini diğerlerinden nasıl ayırt edersiniz?
İmalat Kabiliyetleri
Ekipman ve Teknoloji
Ciddi bir iş ortağı, doğru makinelere sahip olmalıdır. Çok eksenli CNC sistemleri, EDM ekipmanları ve CMM muayene araçları arayın. Bunlar, karmaşık cerrahi robot parçalarında hassas toleranslara ulaşmalarını sağlar. Ayrıca, tek elden hizmet sunmaları gerekir; işleme, son işlem ve kalite kontrolü tek çatı altında. Bu, birden fazla tedarikçiyle uğraşmaktan sizi kurtarır.
Pratik açıdan bakıldığında, bir üreticinin ileri imalat ve robotik alanındaki teknik bilgi birikimi çok önemlidir. Robotik cerrahi sistemlerle ilgili deneyim önemlidir çünkü bu sistemler karmaşıktır ve koordineli beceriler gerektirir. Otomasyon, lazer işleme ve hücre tabanlı üretim gibi gelişmiş yetenekler, karmaşık bileşenler için olmazsa olmazdır.
Tıbbi Cihaz Deneyimi
Cerrahi robot parçaları konusunda kanıtlanmış deneyim şarttır. Teslim ettikleri karmaşık, hassas toleranslı prototiplerin örneklerini isteyin. Tıbbi robotları bilen bir ortak, risklerin farkındadır. Ayrıca SS630, SS316, AL7075-T6, PEEK ve PEI gibi malzemeler konusunda da uzmanlığa ihtiyaç duyarlar. Çin'in önde gelen üretim şirketlerinden NOBLE, tam olarak bu tür profesyonel işleme uzmanlığını sunmaktadır. Ekipleri, müşterilerinin prototip aşamasından seri üretime verimli bir şekilde geçmelerine yardımcı olur.
Kalite ve Uyumluluk
Sertifikasyonlar ve Denetimler
Sertifikalar size çok şey anlatır. ISO 9001 ve ISO 14001, cerrahi robotik sektörüne uygun bir yönetim sistemini gösterir. ISO 13485 ise daha da ileri gider; tıbbi cihaz kalitesi için altın standarttır. Düzenli denetimler, ortakların dürüstlüğünü sağlar. Bu referanslara sahip bir tedarikçi, cerrahi standartlarında üretime gerçek bir bağlılık gösterir.
Sürekli İyileştirme
İyi üreticiler asla iyileştirmeyi bırakmazlar. Hataları takip ederler, temel nedenleri analiz ederler ve süreçleri iyileştirirler. İstatistiksel süreç kontrolü, parçalar tolerans dışına çıkmadan önce sapmaları yakalar. Bu zihniyet, ameliyat sırasında hastaları korur. Potansiyel ortaklara düzeltici eylemleri nasıl ele aldıklarını ve yeni teknolojiye yatırım yapıp yapmadıklarını sorun.
Maliyet, Kalite ve Teslim Süresi
Toplam sahip olma maliyeti
En ucuz teklif genellikle daha sonra daha pahalıya mal olur. Toplam sahip olma maliyetini düşünün: muayene, yeniden işleme, arıza süresi ve uyumluluk riski. Güçlü kalite sistemlerine sahip bir ortak, gizli maliyetleri azaltır. Tıbbi robot parçaları için güvenilirlik, düşük fiyattan her zaman daha önemlidir.
Ölçeklenebilirlik ve Tedarik Zinciri
İş ortağınız sizinle birlikte ölçeklenebilmelidir. Bir prototip üretimini yönetebilir ve ardından yüksek hacimli üretime geçebilir mi? Tedarik zinciri dayanıklılığı da önemlidir. İstikrarlı bir malzeme tedarikçisi ağı, üretimin devamlılığını sağlar. İşte iş ortaklarını değerlendirmek için hızlı bir kontrol listesi:
- Ekipman: hassas CNC, EDM ve CMM sistemleri
- Teknoloji: Tek noktadan işleme, son işlem ve kalite kontrolü
- Deneyim: Kanıtlanmış cerrahi robot parçaları ve yüksek hassasiyetli prototipler
- Malzemeler: SS630, SS316, AL7075-T6, PEEK, PEI uzmanlığı
- Yüzey İşlemi: Paslanmaz çelik için pasivasyon, alüminyum için anotlama.
- Kalite: Boyutsal kontroller ve gelişmiş denetim araçları
NOBLE bu kriterleri karşılıyor. Hassas işleme ve montaj hizmetleri, müşterilerin projelerini daha hızlı tamamlamalarına yardımcı oluyor. Cerrahi robot parçaları için bu tür bir ortak, her şeyi değiştiriyor.
NOBLE: Cerrahi Robot Parça Üretiminde İş Ortağı

Metal ve Plastik İşleme
CNC ve İsviçre İşleme
NOBLE, cerrahi robot parçalarını hem metalden hem de plastikten üretiyor. Bu da farklı malzemeler için farklı tedarikçiler kullanmanıza gerek olmadığı anlamına geliyor. Atölyelerinde gelişmiş CNC makineleri ve İsviçre tipi torna tezgahları bulunuyor. Bu karışım önemli. Sert bir eklem gövdesi ve minik bir hareket pimi çok farklı kurulumlar gerektirir. Her ikisini de kapsayan tek bir ortak, çizimden bitmiş parçaya giden yolu kısaltır. Pratik açıdan bakıldığında, hassasiyet burada sadece bir kelime değil, gerçek bir makine yeteneği haline geliyor.
Plastik Enjeksiyon Kalıplama
Plastik enjeksiyon kalıplama, işin diğer yarısını kapsıyor. Gövdeler, contalar, tek kullanımlık örtü parçaları ve sıvı yolu parçaları, tekrarlanabilir boyutlarda presle üretiliyor. Üst kalıplama ve mikro kalıplama ise tıbbi robotların ihtiyaç duyduğu küçük, detaylı parçaları üretiyor. Kalıplar şirket içinde üretiliyor. Bu da tasarım değişikliği olduğunda geri bildirim döngüsünü kısa tutuyor.
Sertifikalar ve Kalite
ISO Kalite Yönetim Sistemi
ISO 9001:2015, temel yönetim sistemini belirler. Yazılı süreçler, kontrollü tedarikçiler ve ölçülebilir iyileştirmeler olduğunu gösterir. Alıcılar için bu, partiden partiye öngörülebilir çıktı anlamına gelir.
ISO Kalite Yönetim Sistemi
ISO 13485:2016 daha da ileri gidiyor. Tıbbi cihazların dilini konuşuyor. Risk tabanlı düşünmeyi, izlenebilirliği ve cerrahi kullanım için tasarlanmış bir kalite sistemini gerektiriyor. Bu iki sertifika birlikte, işletmenin kaliteden ödün vermeden hem endüstriyel hem de tıbbi müşterilere hizmet verebileceğini gösteriyor.
| Sertifikalar | Neleri Kapsar |
| ISO Kalite Yönetim Sistemi | Genel kalite yönetim sistemi |
| ISO Kalite Yönetim Sistemi | Tıbbi cihaz kalite yönetim sistemi |
Uçtan Uca Hizmetler
İmalat için Tasarım
NOBLE ekibi, ilk talaşı kesmeden önce tasarımınızı inceler. Kesicinin ulaşamayacağı özellikleri işaretlerler. İşlevsellik katmadan maliyeti artıran toleranslara dikkat çekerler. Ayrıca sterilizasyon döngüsünü engelleyen malzeme seçimlerini de belirtirler. Bu erken geri bildirim, daha sonraki yeniden işleme ihtiyacını ortadan kaldırır.
Montaj ve Paketleme
Hizmet listesi üretimle sınırlı kalmıyor. Montaj, denetim ve paketleme tek bir çatı altında gerçekleştiriliyor. Bu sayede parçalar bir sonraki aşamaya hazır halde geliyor. Bu süreklilik kaliteyi koruyor ve teslimat sürelerini kısaltıyor. Ameliyatlarda kullanılan cerrahi robot parçaları için daha az el değiştirme, hata olasılığını azaltıyor.
Cerrahi robot parçaları için doğru prosesi, malzemeyi ve toleransı seçmek çok önemlidir. Bir işlemin başarılı olup olmayacağını belirler. ISO 13485 standardına uymak da bir tercih değil, her tıbbi robot parçası tedarikçisi için temel kuraldır.
Hem teknik yönü hem de kuralları anlayan bir ortağa ihtiyacınız var. Bu karışımı bulmak zor. Gelecekte, 3 boyutlu baskı, akıllı malzemeler ve daha fazla otomasyon cerrahi robotları değiştirecek. Bu nedenle, ortaklarınızı bu noktalara göre değerlendirin. Ardından cerrahi robot parçaları ihtiyaçlarınız için NOBLE ile iletişime geçin.
Cerrahi Robot Bölümü Hakkında Sıkça Sorulan Sorular
Cerrahi robot parçaları hangi toleranslara dayanabilir?
Cerrahi robot parçaları genellikle yüksek ila ultra hassas işleme sınırlarına ihtiyaç duyar. Standart işleme ±0.13 mm'ye ulaşır. Ultra hassas işleme ise ±0.005 mm'ye kadar çıkar. Kritik özellikler bu sıkı sınırlara ihtiyaç duyar. Bu, ameliyat sırasında hareketin güvenli ve tekrarlanabilir olmasını sağlar.
Cerrahi robot parçaları için en iyi malzemeler hangileridir?
Titanyum alaşımları düşük ağırlıkta yüksek mukavemet sağlar. Paslanmaz çelik daha ucuzdur ve otoklav döngülerine iyi dayanır. PEEK 3,000'den fazla sterilizasyon döngüsüne dayanır. Zirkonya gibi seramikler, vücut içindeki hareketli yüzeylerde aşınmaya karşı çok iyi direnç gösterir.
Cerrahi robot parçaları tedarikçisinin hangi sertifikalara sahip olması gerekir?
ISO 13485:2016 en üst standarttır. İzlenebilirlik ve risk tabanlı düşünmeyi gerektirir. ISO 9001:2015 ise genel kalite kontrolünü gösterir. Her iki sertifika da cerrahi standartlarında üretim ve hasta güvenliğine gerçek bir bağlılığı ortaya koymaktadır.
Sterilizasyon cerrahi robot parçalarını nasıl etkiler?
Buharlı otoklav, gama ışınlaması ve VHP yaygın kullanılan yöntemlerdir. Titanyum, PEEK ve 316LVM paslanmaz çelikten yapılmış parçalar bu koşullara iyi dayanır. Bu parçaların, bozulmadan veya hastalara parçacık salmadan tekrarlanan döngülerden sağ çıkması gerekir.
Cerrahi robot parçaları için 3D yazıcılar kullanılıyor mu?
Evet, ancak çoğunlukla prototipler ve karmaşık şekiller için. Mühendisler üretimden önce tasarımları bu şekilde test ederler. Organik şekillere sahip bazı son kullanım parçaları da bundan faydalanır. Son hassasiyet için genellikle nihai şekle yakın tasarımlar CNC'ye gönderilir.
Cerrahi robot parçalarını normal işlenmiş parçalardan farklı kılan nedir?
Daha sıkı toleranslara ve vücut için güvenli malzemelere ihtiyaç duyuyorlar. Yüzey işlemleri bakteri üremesini engellemelidir. Üretim, ISO 13485 kalite sistemlerine uygun olarak gerçekleştirilir. Her parça, ham maddeden nihai ürüne kadar takip edilebilir.
Cerrahi robot parçaları için üretici seçimi nasıl yapılır?
ISO 13485 sertifikasına ve tıbbi cihaz deneyimine sahip bir ortak arayın. Ekipmanlarını kontrol edin: beş eksenli CNC, EDM ve CMM aletleri. Tek elden hizmet sunan bir ortak, elden ele geçişleri azaltır. Bu, tüm süreç boyunca kaliteyi korur.






