

Hastane robotlarının her zaman doğru çalışan parçalara ihtiyacı vardır. Cerrahi bir koldaki küçük bir kusur büyük sorunlara yol açabilir. Bu nedenle hastane robotu CNC işleme çok önemlidir. Bu makinelere ihtiyaç duydukları hassasiyeti ve güvenilirliği sağlar. Peki, bir cerrahi robot tasarımını prototipten üretime hazır bir parçaya nasıl dönüştürürsünüz? Sıkı toleranslar sağlamanız, maliyetleri kontrol altında tutmanız ve doğru malzemeleri seçmeniz gerekir. Tıbbi robotlar hata payı bırakmaz. İyi bir CNC işleme bunu çözer. Beceri ve doğru ortak gerektirir. Çin'in önde gelen üretim şirketlerinden NOBLE, müşterilerinin prototipten seri üretime geçmesine yardımcı olur. Ekibimiz hastane robotu CNC işlemesini çok iyi biliyor. Bu makale, tasarım, malzeme, hassasiyet ve ortak seçimleri konusunda size rehberlik edecektir.
Hastane Robotu CNC İşleme Temelleri
Hastane robotlarında CNC işleme teknolojisi, günümüz tıbbi robotik teknolojisinin temel dayanağıdır. Her cerrahi robot parçasının kesin ölçülere sahip olması gerekir. İnsan vücudu hiçbir hataya tahammül edemez. Bu nedenle hassas üretim teknolojisi burada çok önemlidir. Tıbbi robotlar, her seferinde mükemmel şekilde uyan parçalara ihtiyaç duyar.
Tıbbi Robotikte CNC İşleme Teknolojisinin Rolü
Cerrahi robot parçaları, örneğin uç efektörler ve tahrik sistemleri, son derece dikkatli üretilmelidir. Her şeyi bir arada tutan şasi de sıkı bir kontrol gerektirir. CNC işleme teknolojisi, tüm bu işleri tekrarlanabilir sonuçlarla gerçekleştirir.
Milimetre Altı Toleranslara Ulaşmak
Bir robot kolunun neşter tuttuğunu hayal edin. Milimetrenin çok küçük bir bölümüne kadar hassasiyetle hareket etmesi gerekiyor. Kılavuz burç desteğine sahip İsviçre tipi CNC tornalama bunu mümkün kılıyor. Uzun ve ince parçaları kesici takıma yakın tutuyor. Bu, sapmayı önlüyor ve her şeyin merkezde kalmasını sağlıyor. Yaklaşık 300 mm uzunluğunda ve 5 mm genişliğindeki parçalar, artı veya eksi 0.005 mm toleranslarla işlenebiliyor.
Malzeme seçimi de hassasiyeti etkiler. 17-4PH H900 paslanmaz çelik, çeneler ve bıçaklar için 40 ila 45 HRC sertlik sağlar. 316L paslanmaz çelik, valfler ve bağlantı noktaları için çukurlaşma korozyonuna karşı dayanıklıdır. Titanyum Grade 5, yüksek mukavemetli biyolojik uyumlu bileşenler için uygundur. Bu malzemeler, tekrarlanan sterilizasyon döngülerinde şekillerini korurlar. Burada CNC işleme kullanımı hasta güvenliği için kritik öneme sahiptir. CMM boyut kontrolü, her bir parçayı tek tek kontrol eder. Bu, klinik çalışma için gereken doğruluğu sağlar. Gelişmiş CNC işleme teknolojisi ayrıca bakteri üremesine dirençli yüzeyler oluşturur.
Üretim Grupları Arasında Tutarlılık
Tek bir kusursuz parça asla yeterli değildir. Tıbbi robotik, her parçanın bir öncekiyle eşleşmesini gerektirir. Partiler arası tutarlılık, sıkı bir şekilde kontrol edilen süreçlerden gelir. Kapalı döngü geri bildirim sistemleri performansı sürekli olarak izler. Toleransları korumak için kendi kendilerini ayarlarlar. Bu, arıza olmadan birçok döngüden geçen cerrahi robotlar için önemlidir.
Otomatikleştirilmiş işlemler çok yüksek ve tekrarlanabilir bir tutarlılık sağlar. Manuel çalışma her operatörde değişir. Programlanmış otomatikleştirilmiş görevlerin hata oranı sıfıra yakındır. Üretim hassasiyeti bu tekrarlanabilirliğe bağlıdır. Kalite, yalnızca insan yargısına dayanmayan süreçlerden gelir. Tıbbi robotların işlemler sırasında güvenli kalabilmeleri için bu düzeyde bir kontrole ihtiyaçları vardır.
CNC ile Cerrahi Robot Üretiminde İlerlemeler
Otomasyon ve Yapay Zekanın Entegrasyonu
Cerrahi robot üretiminde artık verimliliği artırmak için yapay zekâ kullanılıyor. Yapay zekâ destekli süreç optimizasyonu, geçmiş üretim verilerini inceliyor ve her malzeme ve geometri için en iyi ayarları buluyor. Bu da her seferinde üstün sonuçlar veriyor. Yapay zekâ destekli tahmine dayalı kalite kontrolü, kusurları yakalamaktan, onları önlemeye kadar uzanıyor. CMM ve görüntü işleme verilerini inceleyerek küçük sapmaları tespit ediyor. Parçalar spesifikasyon dışına çıkmadan önce sorunlar yakalanıyor.
Robotik kollar, ham maddelerin yüklenmesi ve boşaltılmasını sağlar. Bu, kesintisiz ve insan müdahalesi gerektirmeyen bir çalışma imkanı sunar. Makineler, insan varlığı olmadan 7/24 çalışır. Bu, hassasiyeti korurken verimliliği büyük ölçüde artırır. Otomatik hücreler hızlı bir şekilde eklenebilir veya yeniden programlanabilir. Ölçek büyütme, yeni personel istihdamını gerektirmez. Gelişmiş teknoloji ve ekipman, bu tıbbi robotları daha uygun fiyatlı hale getirir. Beş eksenli CNC tezgahları, karmaşık şekilleri birçok açıdan keser.
| Yapay Zeka / Otomasyon Teknolojisi | Bu ne yapar | Üretim Üzerindeki Etki |
| Robotik yükleme/boşaltma | Malzemeyi sürekli olarak işler. | 7/24 kesintisiz çalışma imkanı sağlar. |
| Gerçek zamanlı izleme | Titreşimi ve ısıyı izler. | Alet aşınmasından kaynaklanan hasarı önler. |
| Tahmine dayalı kalite sistemleri | Tarihsel CMM verilerini analiz eder. | Hataları oluşmadan önce tespit eder. |
Karmaşık Geometriler için Yüksek Hızlı İşleme
Cerrahi robotların üretimi, karmaşık şekiller için yüksek hızlı işleme yöntemine bağlıdır. Uç efektörlerin kavisli yüzeyleri ve iç özellikleri vardır. Yüksek hızlı işleme, hassasiyetten ödün vermeden malzemeyi hızla çıkarır. CNC işleme teknolojisinin hassasiyeti, ince duvarlar ve keskin detaylar sağlar. Parçalar ilk seferde doğru şekilde üretilir. Bu, hurda miktarını azaltır ve maliyetten tasarruf sağlar. Tıbbi robotlar için karmaşık geometriler, daha az montaj adımı anlamına gelir. İşlenmiş bir parça, birkaç monte edilmiş parçanın yerini alabilir. Bu, tüm üretim sürecini daha temiz ve daha hızlı hale getirir.
Yapay Zeka ve Otomasyon ile Tıbbi Robotların Geliştirilmesi
Tıbbi robotlara olan talep sürekli artıyor. Her bir tıbbi robot yüzlerce hassas parçaya ihtiyaç duyuyor. Bu tıbbi robotlar hastanelere ulaşmadan önce sıkı testlerden geçiyor. Yapay zeka ve otomasyon bu ölçeği mümkün kılıyor.
Robotik Yükleme/Boşaltma ve Makine Bakımı
Robot kolları tekrarlayan işleri yapıyor. Ham maddeyi yüklüyor ve bitmiş parçaları boşaltıyorlar. Yetenekli makinistler daha zorlu kurulum işlerine odaklanabiliyor. Robotlar asla yorulmuyor. Bütün gece çalışıyorlar. Bu da hastane robotlu CNC işleme projelerinin teslim sürelerini kısaltıyor.
Otomatik makine bakımı aynı zamanda güvenliği de artırır. İnsanların hareket halindeki makinelere uzanmasına gerek kalmaz. Yaralanma riski büyük ölçüde azalır. Üretim süreçleri için bu, daha hızlı dönüş anlamına gelir. Bir prototip, aylar yerine haftalar içinde üretim parçası haline gelebilir. Tıbbi robotlar bu hızdan doğrudan faydalanır.
Gerçek Zamanlı Süreç İzleme
CNC makinelerindeki sensörler titreşimi, sıcaklığı ve sesi izler. Bir takım aşınmaya başlarsa, sistem bunu hemen algılar. Parça hasar görmeden önce takımı değiştirir. Bu, üstün yüzey kalitesi sağlar ve malzemenin deformasyonunu önler.
Temassız lazer tarama, saniyeler içinde milyonlarca yüzey veri noktasını yakalar. Karmaşık serbest biçimli geometrileri hızla kontrol eder. Otomatik problarla yapılan işlem içi denetim, makine içindeki kritik özellikleri ölçer. Hatalar işlem sırasında yakalanır. Bu, zaman ve malzeme tasarrufu sağlar. Hurda oranı büyük ölçüde düşer. Tıbbi teknoloji için bu izleme çok önemlidir. Aynı CNC işleme yaklaşımı protez ve implantlar için de kullanılır. Tüm tıbbi robot bileşenleri atölyeden çıktığında mükemmel olmalıdır. Bu kalite seviyesi, modern tıbbi robotik teknolojisini tanımlar. İşlemedeki hassasiyet, her işlem sırasında hastaların güvenliğini sağlar. Tıbbi robotlar, cerrahiyi adım adım dönüştürüyor.
Hastane Robotu CNC İşleme İçin Malzeme Seçimi
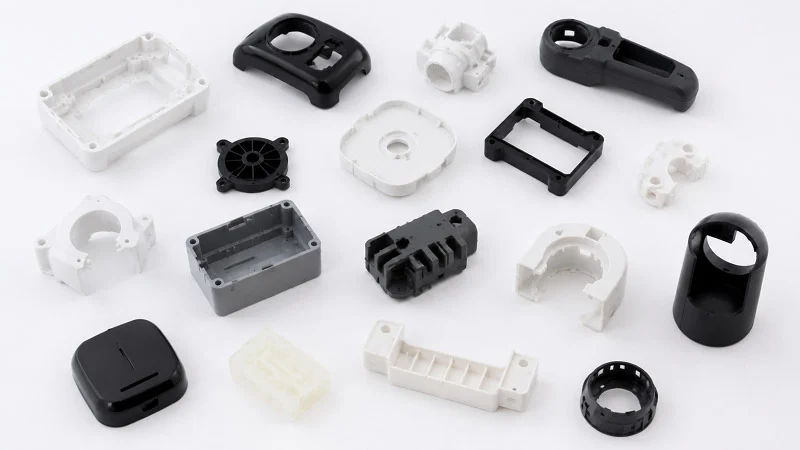
Hastane robotlarında CNC işleme sürecinde doğru malzemeyi seçmek işin yarısıdır. Cerrahi bir kolun sert, hafif ve sterilize edilebilir olması gerekir. Gövde, hacim eklemeden elektronik aksamı korumalıdır. Her seçim maliyeti, işlem süresini ve yasal onayı etkiler. Peki nasıl karar verilir? Malzemeyi işe uygun hale getirirsiniz, ardından hastane ortamına dayanıp dayanamayacağını kontrol edersiniz.
Mukavemet ve Aşınma İçin Metaller
Tıbbi robotların çoğunda ağır işleri hala metaller üstleniyor. İplikleri tutuyorlar, aşınmaya karşı direnç gösteriyorlar ve binlerce döngüden sonra bile şekillerini koruyorlar.
Paslanmaz Çelikler (303, 316, 17-4 PH)
303 paslanmaz çelik kolayca işlenir ve braketler ve implant dışı fikstürler için iyi sonuç verir. 316L, çukurlaşma korozyonuna karşı dayanıklıdır, bu nedenle tekrarlanan temizliğe maruz kalan vanalar ve sıvı giriş/çıkış noktaları için sağlam bir seçimdir. 17-4 PH, 40 ila 45 HRC sertliğe ulaşmak için ısıl işlem gerektirir, bu nedenle çeneler, bıçaklar ve diğer aşınma yüzeyleri için uygundur. Bu kaliteler, dayanıklılık ve temizlenebilirlik arasında denge sağladıkları için cerrahi robot parçalarında yaygındır.
Alüminyum Alaşımları (6061-T6, 7075-T6)
Alüminyum ağırlığı düşük tutar ve bu da hızlı hareket eden kollar için önemlidir. 6061-T6, işlenmesi kolay, kaynaklanabilir ve korozyona dayanıklı olmasıyla en çok tercih edilen malzemedir. 7075-T6 daha güçlüdür ancak kaynaklanması daha zordur, bu nedenle sertliğin kaynaklanabilirliğin önüne geçtiği yapısal bağlantı ve braketlere uygundur. Her iki kalite de ağır aşınma yüzeyleri için ideal değildir, ancak her ikisi de şasi ve çerçeve bileşenlerinde mükemmel performans gösterir.
Ağırlık ve Yalıtım Amaçlı Plastikler
Plastikler ağırlığı azaltır ve elektriksel yalıtım sağlar. Ayrıca metallerin kolayca üretemediği parçaların da üretilmesine olanak tanır.
PEEK ve Kimyasal Direnci
PEEK, üst düzey tıbbi robotik alanında öne çıkan bir malzemedir. 130°C'nin üzerindeki tekrarlanan buhar sterilizasyonuna mekanik bütünlüğünü kaybetmeden dayanır. Ayrıca gama radyasyonuna ve etilen oksit işlemine de dayanıklıdır. Bu esneklik önemlidir çünkü hastaneler farklı sterilizasyon yöntemleri kullanır. PEEK asitlere, bazlara ve hidrokarbonlara karşı dirençlidir ve güçlü hidroliz direnci gösterir. Yüksek basınçlı buhar ve su uzun süre boyunca onu bozmaz. Biyouyumludur ve bozulmadan yüzlerce sterilizasyon döngüsüne dayanabilir. Otoklavlamadan geçmesi gereken cerrahi robot parçaları için PEEK genellikle ilk tercihtir.
Muhafazalar için Polikarbonat ve Asetal
Polikarbonat darbe dayanımı ve şeffaflık sağladığı için kapaklar ve koruyucular için uygundur. Asetal ise iyi sertlik ve düşük sürtünme sunar, bu da dişliler ve kayar bileşenler için idealdir. İkisi de sterilizasyon dayanıklılığı açısından PEEK ile yarışamaz, ancak her ikisi de kritik olmayan gövdeler için maliyetleri düşürür.
Malzemelerin İşleme Süreçlerine Uygun Hale Getirilmesi
Malzeme seçimi, bir parçanın nasıl üretileceğini değiştirir. Ayrıca, nihai parçanın hangi sertifikalara ihtiyaç duyacağını da değiştirir.
İşlenebilirliğin Çevrim Süresine Etkisi
Alüminyum 6061-T6, kolay işleme için bir referans noktasıdır. 300-600 m/dak hızda çalışır, kenar başına 60-120 dakika takım ömrü sunar ve ısıyı hızlı bir şekilde dağıtır. PEEK ise farklı bir hikaye. Çok düşük termal iletkenliğe sahiptir - yaklaşık 0.25 W/(m·K), alüminyumun yaklaşık 1/500'ü kadar. Isı, takım ucunda birikir ve erimeye, bulaşmaya veya boyutsal kararsızlığa neden olabilir. Kenar başına takım ömrü 120-180 dakikadır, ancak hızlar muhafazakar tutulmalıdır. Sonuç olarak, alüminyuma kıyasla 1.5-2.5 kat daha uzun bir işleme süresi söz konusudur.
| Malzeme | işlenebilirlik | kesme Hızı | Yaşam aracı | Termal Davranış | Göreceli İşleme Süresi |
| Alüminyum 6061-T6 | Mükemmel; sektör standardı | 300–600 m/dak | Kenar başına 60-120 dakika | Isı hızla dağılır; düşük termal deformasyon riski. | 1.0x (temel) |
| Tıbbi sınıf PEEK | Orta zorlukta; özel işlem gerektirir. | Belirtilmemiş (tedbirli hızda gidilmeli) | Kenar başına 120-180 dakika | Çok düşük ısı iletkenliği (0.25 W/(m·K), alüminyumun ~1/500'ü); ısı, alet ucunda birikerek erimeye, bulaşmaya ve boyutsal kararsızlığa neden olur. | Alüminyuma kıyasla 1.5–2.5 kat daha fazla |
6061 alüminyumda 20 dakika süren bir parça, 316L paslanmaz çelikte 35 dakika ve PEEK'te 50 dakika sürebilir. Bunun nedeni, işleme parametrelerinin yavaşlatılması gerektiğidir. 6061 alüminyum, agresif ilerleme hızları ve devirlerle (karbür ile 300+ SFM), uzun takım ömrü ve kısa çevrim süreleriyle hızlı işlenir. PEEK ve diğer mühendislik plastikleri yumuşak ancak aşındırıcıdır ve asıl zorluk ısıdır: Plastikler, metaller gibi talaş yoluyla ısıyı iletmez, bu nedenle ısı parçanın içinde kalır. PEEK çok ısınırsa, tavlanabilir ve mekanik özelliklerini kaybedebilir. Sonuç olarak, muhafazakar hızlar, hafif son işlem geçişleri ve dikkatli bir soğutma stratejisi gereklidir. Karmaşık bir PEEK parça, aynı geometriye sahip alüminyum bir parçanın işleme süresinin 3 katını kolayca alabilir ve çoğu atölye işleme süresine göre fiyatlandırma yaptığından, bu 3 kat doğrudan teklife yansır.
Biyouyumluluk Sertifikasyon Gereksinimleri
Her malzemenin implant sınıfı dokümantasyona ihtiyacı yoktur. Ancak dokuya temas eden veya steril bir alanda bulunan her parçanın belgelenmiş biyolojik uyumluluğa sahip olması gerekir. ISO 10993, test çerçevesini kapsar. CNC işleme uygulaması malzemenin kimyasını değiştirmez, ancak kalıntı bırakabilir. Soğutma sıvısı, talaş ve çapak alma ortamı kontrol altında tutulmalıdır. Tıbbi robotik konusunda bilgili bir atölye, parti numaralarını takip edecek ve malzeme sertifikaları sağlayacaktır. Bu izlenebilirlik, düzenleyici başvuruları destekler ve kalite denetimlerinin sorunsuz geçmesini sağlar.
Hastane Robotlarının CNC İşlemesinde Tasarım Hususları
Bir parçanın tasarımı, nihai fiyatını belirler. Üretim için tasarım (DFM), sorunları erken aşamada tespit eder. Akıllı üretim, planlama aşamasında başlar. Kağıt üzerinde bir sorunu çözmenin maliyeti sıfırdır. Metalde çözmenin maliyeti ise çok yüksektir. Hastane robotlarının CNC işlenmesinde, iyi bir DFM daha az test versiyonu ve daha düşük üretim maliyeti anlamına gelir. İyi bir CNC işleme, akıllı tasarıma dayanır. Tıbbi robotlar bu özeni gerektirir.
İşleme için Cerrahi Robot Parçalarının Tasarımı
Duvar Kalınlığı ve İç Özellikler
İnce duvarlar kesilirken bükülür. Kalın duvarlar daha pahalıya mal olur. En iyi denge, parçanın sağlamlığını korur. Derin oyuklar sorun yaratır. Bükülebilen uzun aletlere ihtiyaç duyarlar. Küçük, kırılgan freze uçlarına ve ek işlemlere ihtiyaç duyulmasını önlemek için derin oyuklardan ve keskin iç köşelerden kaçının. Standart delik boyutları maliyetleri düşürür ve kaliteyi artırır. Tüm parça için aynı matkap ucunu kullanmak, daha az alet değişimi anlamına gelir. Bu da zamandan ve üretim maliyetinden tasarruf sağlar. Seçtiğiniz CNC işleme yöntemi, cerrahi robot parçalarınızın özelliklerine uygun olmalıdır. Doğruluk bu uyumdan gelir.
Eğim Açıları ve Köşe Yarıçapları
Keskin iç köşeler için çok küçük freze uçları gerekir. Bu uçlar çabuk kırılır. Makul bir yarıçap ekleyerek keskin iç köşelerden kaçınmak, normal bir takım kullanmanıza olanak tanır. Bu, kaliteyi artırır ve zamandan tasarruf sağlar. Eğim açıları talaşların uzaklaştırılmasına yardımcı olur. Ayrıca parçayı daha sonra enjeksiyon kalıplama için hazırlarlar. Her iki özellik de üretim sürecini sorunsuz hale getirir. Bu şekilde üretilen parçaların her birinin maliyeti daha düşüktür.
Sterilizasyon için Geometri Kısıtlamaları
Pürüzsüz Yüzeyler ve Çatlak Azaltma
Bakteriler pürüzlü yüzeylerde saklanır. Cerrahi robot parçaları için, Ra 0.4 μm'nin altındaki bir yüzey kalitesi proteinlerin yapışmasını engeller. Krom oksit tabakası güçlü kalır. Çatlaklar da aynı derecede önemlidir. Sterilizasyondan kaynaklanan buhar küçük boşluklara girer. Gerçek bir vakada, alet bağlantılarının 50 temizleme döngüsünden sonra arızalandığı gösterilmiştir. Dişli deliklerin pürüzlü kenarları suyu hapsediyordu. Diş açma ve elektroparlatmaya geçilmesi, alet ömrünü 500 döngünün üzerine çıkardı. Nitrik veya sitrik asit ile pasivasyon, krom oksit tabakasını geri kazandırır ve serbest demir kirliliğini giderir. Elektroparlatma, karmaşık iç kanallardaki mikroskobik tepeleri elektrokimyasal olarak düzleştirerek bakteri dirençli bir yüzey oluşturur. Bu CNC yöntemi, tıbbi üretim için en iyi sonucu verir. Tıbbi robotlar bu yüzey standartlarına bağlıdır.
Malzemenin Temizlik Maddeleriyle Uyumluluğu
Farklı temizleme sıvıları farklı malzemelere zarar verir. Paslanmaz çelik hastane dezenfektanlarına dayanıklıdır. Ancak plastiklerin kontrol edilmesi gerekir. PEEK çoğu kimyasala dirençlidir. Polikarbonat bazı çözeltilerle çatlayabilir. ASTM A967 standardına göre pasivasyon, paslanmaz çelik parçalardan gevşek demiri uzaklaştırır. Bu adım, oksit tabakasını korur. Elektropolishing, işleme sonrası oluşan küçük çıkıntıları düzeltir. Bu işlem yalnızca başlangıçtaki yüzey kalitesi zaten iyi olduğunda işe yarar. Bu adımlar, tüm tıbbi robot parçalarında kaliteyi sağlar. Kullanımdaki her tıbbi robot bu düşünceye bağlıdır.
Robotik Montajlarda Tolerans Birikimi
Kümülatif Hataların Yönetimi
Her parçanın bir toleransı vardır. Beş parçayı bir araya getirdiğinizde hata artar. Parça başına 0.01 mm'lik bir boşluk, montaj seviyesinde 0.05 mm'ye dönüşür. Bir robot kolunun pirinç tanesinden daha küçük bir hassasiyete ihtiyacı olduğunda bu önemlidir. Dikkatli planlama, montajı sınırlar içinde tutar. Aynı özen protezler ve diğer tıbbi parçalar için de geçerlidir. Tıbbi robotlar bu hassasiyet odaklı yaklaşımı gerektirir.
Fonksiyonel ve Yetenek Temelli Toleranslar
Her boyut en dar toleransa ihtiyaç duymaz. Makine kabiliyetine dayalı toleranslar daha pahalıya mal olur. Her seferinde ±0.005 mm hassasiyetle çalışmak daha düşük hızlar gerektirir. Fonksiyonel toleranslar şu soruyu sorar: Bu parça ne işe yarıyor? Bir konumlandırma pimi sıkı kontrol gerektirir. Bir kablo klipsi gerektirmez. Sadece önemli olanı sıkın. Bu, performansı düşürmeden para tasarrufu sağlar. İyi tıbbi robotik sistemler bu düşünce tarzını kullanır.
Hastane Robotları için CNC İşleme: Prototip Aşamasından Seri Üretime
Bir cerrahi robotu fikirden gerçek bir ürüne dönüştürmek sabır gerektirir. Bir prototip, fikrin işe yaradığını gösterir. Ancak birçok parça üretme aşaması, ekiplerin sıklıkla takıldığı noktadır. Bir parçadan binlerce parçaya geçmek dikkatli planlama gerektirir. Her aşama kendi sorunlarını beraberinde getirir. Doğru plan zaman ve para tasarrufu sağlar. Ayrıca kaliteyi her seferinde aynı tutar.
Tasarım Doğrulaması için Hızlı Prototipleme
Bir prototip her fikri test eder. Cerrahi robotlar çok hassas işler yapar. Bu yüzden önce bir parça yaparsınız. Nasıl oturduğunu ve hareket ettiğini kontrol edersiniz. Sonra yanlış olan ne varsa düzeltirsiniz.
Tek Üniteli Üretim ve Hızlı Teslimat
Tek bir parça üretmek bile beceri gerektirir. Kurulum süresi yüz parça için olduğu kadar uzun olabilir. Hızlı çalışan bir atölyeye ihtiyacınız var. CNC işleme teknolojisi, tek bir parçayı katı bir bloktan keser. Kalıp gerekmez. Takım beklemeye gerek yok. İyi bir atölye, prototipi günler içinde tamamlar. Bu hız, tıbbi robotlar için yeni bir tasarımı test ederken önemlidir. Çok eksenli merkezler, karmaşık parçaları tek bir kurulumda şekillendirir.
Yinelemeli Geri Bildirim Döngüleri
Parçayı test edersiniz. Bir sorun bulursunuz. Tasarımı düzeltirsiniz. Yeni bir parça üretirsiniz. Cerrahi robot parçaları için her tur sizi mükemmel uyuma biraz daha yaklaştırır. CNC işleme bu döngüyü kısaltır. CAD dosyasını gece değiştirirsiniz. Sabah yeni bir parça alırsınız. Bu riski azaltır. Sorunları kalıplama işlemi yapılmadan önce yakalarsınız. Erken prototiplerden elde edilen hassasiyet size çok şey anlatır. Tıbbi robotlar için bu ileri geri yaklaşım şarttır.
Prototip Aşamasından Seri Üretime Kadar Tıbbi Robotların Ölçeklendirilmesi
Artık hepsi aynı olan yüzlerce parçaya ihtiyacınız var. Bu, üretim hakkındaki düşünce biçiminizi değiştiriyor. Prototip süreci her işe uyacak şekilde esniyor. Üretimin ise belirli bir yapıya ihtiyacı var.
Tekrarlanabilirlik için Kalıp ve Fikstür Tasarımı
Bir prototip mengenede durabilir. Üretim için ise işe uygun özel aparatlar gereklidir. Bu aparatlar her parçayı aynı noktada tutar. İyi bir aparat tasarımı, parçalar arasındaki farklılıkları ortadan kaldırır. Bu da kalite temelini oluşturur. Hastane robotlarında CNC işleme için her seferinde aynı şeyi yapmak her şeydir. İyi bir aparat üretimi bunu mümkün kılar. Aparat, her parçanın ne kadar hassas olduğunu kontrol eder. Sonuç olarak daha hızlı döngüler ve daha az hata elde edilir.
Otomatik Üretim Hücreleri
Bir operatör, robotik hücreye malzeme yükler. Robot, tüm gece boyunca CNC makinesini besler. 24 saat kesintisiz çalışma sağlanır. Bu, işçilik maliyetlerini artırmadan üretimi yükseltir. Otomatik hücreler, parçaların daha tutarlı olmasını sağlar. Robot asla yorulmaz. Tıbbi robotlar için bu istikrar çok önemlidir. Sensörler süreci izler. Bir alet aşınırsa, sistem kendini ayarlar. Otomatik hücreler, cerrahi robot parçalarının seri üretiminin yoludur. Bu üretim yaklaşımı, tekrarlanan kurulumlara bağlıdır. Bu hücreler, sıkı toleranslara sahip karmaşık parçalar üretir.
Maliyet Yönetimi ve Üretim Verimliliği
Üretime geçmek, maliyet hakkındaki düşüncelerinizi değiştirir. Prototip tek seferlik bir masraftır. Üretim maliyetleri ise sürekli olarak geri döner.
Malzeme Maliyeti ve İşleme Maliyeti
Hammaddenin fiyatı sadece başlangıçtır. İşleme süresi genellikle daha pahalıya mal olur. Bir PEEK bloğu çok pahalı olabilir. Ancak onu kesmek için gereken işleme süresi bunun üç katı olabilir. İşleme süresini kısaltmak için tasarımı değiştirebilir misiniz? Daha hızlı işlenen bir malzeme kullanabilir misiniz? Bu seçimler, her bir birimin nihai maliyetini etkiler. Alüminyumda 20 dakika süren bir parça, 316L paslanmaz çelikte 35 dakika sürebilir. Bu da hızla artar. Malzeme seçimi tüm üretim sürecini değiştirir. Ayrıca her bir bileşeni de etkiler.
Simülasyon Yöntemiyle Hurda Miktarını Azaltma
Hurda hem malzeme hem de zaman kaybına neden olur. Titanyum için hurda maliyetlidir. Simülasyon araçları bunu önlemenize yardımcı olur. Takım yolunu önce yazılımda çalıştırın. Simülasyon, çökmeleri yakalar. Takımın nerede titrediğini gösterir. Sorunları bilgisayarda düzeltin, makinede değil. Bu kontrol, CNC işleme sürecine fayda sağlar.
Bir girişim şirketi, cerrahi robot için Ti-6Al-4V parçalarına ihtiyaç duyuyordu. İlk tedarikçilerinin yüksek bir ret oranı vardı. Tek kurulumlu 5 eksenli CNC'ye ve her beş parçada bir işlem içi CMM denetimine geçmek, kusur oranını önemli ölçüde düşürdü. Binlerce ünitede sıkı toleranslar sağladılar. Teslim süresi önemli ölçüde azaldı, sıfır saha iadesi ve mükemmel süreç yeteneği elde ettiler.
Bu planlar her türlü tıbbi robot projesi için geçerlidir. Parçaları aynı tutarlar. Protez gibi parçalar için de işe yararlar. İyi bir ortak bu değişimi sorunsuz hale getirir. Çin'in önde gelen üretim şirketlerinden NOBLE, erken prototiplerden yüksek hacimli üretime kadar tüm yaşam döngüsünü destekler.
Hastane Robotlarında CNC İşlemede Hassasiyet
Burada hassasiyet sadece bir kelimeden ibaret değil. Bir robotun faydalı mı yoksa zararlı mı olacağına karar veriyor. Her kesim, ölçüm ve bitirme işlemi önemli. Peki hastane robotlarının CNC işlemesi ne kadar hassas olmalı? Çoğu atölyenin başarabileceğinden daha hassas olmalı.
Cerrahi Robot Parçaları için Hassasiyetin Tanımlanması
GD&T ve Gerçek Konum Toleransları
Doğrusal toleranslar, bir parçanın çapraz olarak kaymasına izin verir. X=2.000″, Y=1.500″ konumunda ±0.005″ doğrusal toleransa sahip bir delik, kare bir bölgenin içinde yer alır. Bu karenin köşegeni yaklaşık 0.014″'tür. Bir parça, gerçek merkezden 0.007″ sapmış olsa bile yine de geçebilir. True Position bu sorunu çözer. Bunun yerine yuvarlak bir bölge kullanır. Aynı 0.007″ hata kabul edilir, ancak bölge yuvarlak bir pimi kapsar. Birbirine uyan yuvarlak parçalar için True Position, doğrusal toleransların uymayabileceği yerlerde bile uyum sağlamalarını garanti eder.
Referans noktaları her şeyi birbirine bağlar. Farklı yüzeylerdeki pimler ve yatak deliklerinin hizalanması gerektiğinde, ortak bir referans çerçevesi onları aynı orijinde tutar. MMC, delikler büyüdükçe makinistlere ek tolerans sağlar. RFS, pres geçmeler için toleransı sabit tutar. Bu seçimler maliyeti ve işlevi etkiler.
Tipik Aralıklar (±0.005 mm)
Cerrahi robot parçaları çok yüksek hassasiyet gerektirir. İsviçre tipi CNC tornalama kullanılarak ±0.005 mm toleranslar elde edilebilir. Bazı kritik özellikler için daha da sıkı toleranslar gerekebilir. Cerrahi robot kolu ekleminde, hassas çalışma sırasında gevşemeyi önlemek için genellikle ±0.005 mm tolerans gerekir.
Temizlenebilirlik için Yüzey İşlemi
0.4 µm'nin Altındaki Ra Değerleri
Yüzey kalitesi, bir parçanın ne kadar temiz olabileceğini belirler. Cerrahi robot eklem bileşenleri için, proteinlerin kolayca yapışmasını engelleyecek ve krom oksit tabakasının bozulmadan kalmasını sağlayacak kadar pürüzsüz bir yüzey kalitesine (tipik olarak Ra < 0.4 μm) sahip olmak gerekir. Boşluksuz tasarım da aynı derecede kritiktir: otoklavlama sırasında, buhar bir vida başı ile eklem gövdesi arasındaki en küçük boşluklara bile nüfuz edebilir, bu nedenle CNC frezeleme, nem hapsini ve iç paslanmayı önlemek için mükemmel düz birleşme yüzeyleri üretmelidir.
Çapak Alma ve Kenar Bitirme
Santrifüjlü tamburla son işlem ve ultrasonik çapak alma yöntemleri kullanılarak yapılan çok aşamalı çapak alma işlemi, efektör çenelerinden ve kasnaklardan mikroskobik çapakları temizler. Kenarlar 50x büyütme altında incelenir ve gövde içinde kopmuş malzeme oluşmasını önlemek için yuvarlatılır. Elektroparlatma işlemi, karmaşık iç kanallardaki mikroskobik çıkıntıları elektrokimyasal olarak düzleştirerek bakteri dirençli bir yüzey oluşturur.
Üretim Sırasında Denetim ve Kalite Kontrolü
CMM ve Lazer Tarama Doğrulama
Koordinat ölçüm makineleri, gerçek konumu gerçek merkezden uzaklık olarak kontrol eder. Lazer tarama, saniyeler içinde milyonlarca yüzey noktasını yakalar. Karmaşık serbest biçimli geometrileri hızlı bir şekilde kontrol eder. İşlem içi problar, makine içindeki önemli özellikleri ölçer. Hatalar işlem sırasında yakalanır. Hurda azalır. Kalite yüksek kalır.
İlk Ürün Denetimi (FAI)
İlk Ürün Muayenesi (FAI), tam üretime başlamadan önce süreci doğrular. Her boyutu çizime göre kontrol eder. Malzeme sertifikalarını ve yüzey kalitesini doğrular. Hastane robotu CNC işleme için FAI, sorunları erken aşamada tespit eder. Aynı yöntem protezler ve diğer tıbbi parçalar için de geçerlidir. Sağlam bir FAI, üretim sürecinin doğru şekilde başlaması anlamına gelir.
Hastane Robotu CNC İşleme Alanında NOBLE ile Ortaklık

Doğru iş ortağını seçmek, hastane robotu CNC işleme projenizin başarısını veya başarısızlığını belirleyebilir. NOBLE, Çin'in önde gelen üretim şirketlerinden biridir. Hem metal hem de plastik ile çalışırlar. Robotunuzun aynı üretimde titanyum braketlere ve PEEK gövdelere ihtiyaç duyması durumunda bu çifte beceri önem kazanır.
Metal ve Plastik Parçaların Hassas İşlenmesi
Yüksek Mukavemetli Alaşımlar ve Tıbbi Polimerler
NOBLE, tıbbi robotların ihtiyaç duyduğu alaşımları işliyor. Titanyum Grade 5, 17-4 PH paslanmaz çelik ve 316L gibi malzemeler atölyelerinde işleniyor. Bu malzemeler tekrarlanan sterilizasyona dayanıklıdır. Plastikler için ise PEEK, polikarbonat ve asetal ile çalışıyorlar. PEEK parçalar 130°C'nin üzerindeki buhar otoklavlama işlemlerine dayanıklıdır. Polikarbonat kapaklar, hacim eklemeden elektronik aksamları korur. Bu geniş ürün yelpazesi, çiziminizdeki her malzeme için tek bir ortağa sahip olmanız anlamına gelir.
İsviçre İşleme ve Çok Eksenli Merkezler
Kılavuz burç desteğiyle İsviçre tipi tornalama, uzun ve ince parçaları kesici takıma yakın tutar. Bu, sapmayı önler ve her şeyin merkezde kalmasını sağlar. NOBLE ayrıca, karmaşık geometrileri tek bir kurulumda şekillendiren çok eksenli merkezler de sunmaktadır. Daha az kurulum, daha sıkı toleranslar ve daha hızlı çevrim süreleri anlamına gelir. Tahrik milleri ve uç efektör bağlantıları gibi cerrahi robot parçaları için bu ekipman, çalışan bir parça ile muayeneden geçemeyen bir parça arasındaki farkı yaratır.
Sertifikalar: Titiz Kalite Kontrolü ve İzlenebilirlik
NOBLE, kontrollü işleme süreçlerini, doğrulanmış üretim parametrelerini, tedarikçi denetimlerini ve eksiksiz Cihaz Geçmiş Kayıtlarını (DHR) sağlayan kalite yönetim sertifikalarına sahiptir. Bu, bir CNC ortağının tutarlı, izlenebilir ve doğrulanmış üretim yapabilen bir kalite yönetim sistemine sahip olduğunu gösterir. Bu, tıbbi robot OEM'lerinin beklediği küresel temel standarttır.
Doğru tedarikçi, onaylanmış süreçler, belgelenmiş süreç kontrolleri, seri numaralı bileşenlere bağlı parti düzeyinde izlenebilirlik sistemleri ve kalite yönetimi ile FDA kaydı etrafında oluşturulmuş bir kalite kültürü sunar. Düzenlemeler beklentileri uyumlu hale getirirken, CNC ortağının hastaların güvenliğini sağlamak ve cihazların piyasada kalmasını sağlamak için denetime hazır dokümantasyon ve izlenebilirlik altyapısını koruması gerekir.
NOBLE'ın gönderdiği her parça, malzeme sertifikaları ve denetim raporlarıyla birlikte gelir. Parti numaraları, ham maddeye kadar uzanır. Bu izlenebilirlik, düzenleyici başvurularınızı destekler. Bir denetçi süreç doğrulama kayıtlarını istediğinde, elinizde bunlar bulunur. Bu dokümantasyon, cihazınızın piyasada kalmasını ve hastalarınızın güvenliğini sağlar.
Komple Hizmet: Tasarımdan Montaja Kadar
Prototip yinelemeleri için mühendislik desteği
NOBLE sadece metal kesmekle kalmıyor. Mühendisleri CAD dosyalarınızı inceliyor ve DFM (Üretilebilirlik için Tasarım) sorunlarını erken aşamada tespit ediyor. İnce duvarlar, derin oyuklar ve keskin köşeler, talaşlar uçuşmadan önce ele alınıyor. Bu geri bildirim döngüsü, prototip döngülerini kısaltıyor. Tasarımı makinede değil, kağıt üzerinde değiştiriyorsunuz. Sonuç olarak daha az yineleme ve daha düşük geliştirme maliyetleri elde ediyorsunuz.
Üretime Hazır Parçaların Montajı ve Paketlenmesi
Tasarımınız kesinleştikten sonra, NOBLE alt bileşenleri bir araya getirip üretim hattınız için paketleyebilir. Bu, gevşek parçalardan oluşan bir kutu değil, kuruluma hazır bir ünite alacağınız anlamına gelir. Bu hizmet, gelen denetim sürenizi kısaltır ve taşıma hasarını azaltır. İlk prototipten tam üretime kadar, NOBLE tüm yaşam döngüsünü destekler. Gelişmiş teknolojisi ve ekipmanları, tıbbi robotlarınızın gerektirdiği hassasiyeti korurken üretim verimliliğini yüksek tutar.
Prototip aşamasından tam üretime geçerken, önceden planlama yapan ekipler daha iyi performans gösterir. DFM (Üretilebilirlik için Tasarım), ince duvarları ve derin cepleri henüz kağıt üzerindeyken tespit eder. PEEK veya 17-4 PH gibi malzemelerin seçimi, çevrim süresini ve parçaların sterilizasyona ne kadar süre dayanacağını belirler. Yüksek hassasiyet, montajların gevşemesini önler. Tıbbi cihazlar için kalite yönetimi konusunda uzman bir ortak, kaliteyi yazılı hale getirir ve kolayca takip edilmesini sağlar. NOBLE, İsviçre tornalamasından son paketlemeye kadar bu dört aşamanın tamamını ele alır.
Gelecek heyecan verici görünüyor. Yapay zeka destekli kinematik, TCP doğruluğunu çok yüksek seviyede tutarken, adaptif kontrol çevrim sürelerini önemli ölçüde azaltıyor. Otomatik üretim hücreleri zaten bir gecede birçok parça üretiyor. CNC işleme sürekli değiştikçe, tıbbi robotlar daha da akıllı ve güvenli hale gelecek.
Hastane Robotu CNC İşleme Hakkında Sıkça Sorulan Sorular
Hastane robotlarının CNC işleme kapasitesi gerçekten hangi toleranslara dayanabilir?
İsviçre tipi CNC tornalama gibi teknikler kullanılarak, cerrahi robot parçaları ±0.005 mm toleranslara sahip olabilir. Cerrahi robot parçaları çok yüksek hassasiyet gerektirir. Asıl önemli olan, toleransın parçanın gerçek işlevine uygun olmasıdır.
Buharla sterilizasyona tabi tutulacak parçalar için en iyi malzeme hangisidir?
PEEK, mukavemetini kaybetmeden 130°C'nin üzerindeki tekrarlanan buhar otoklavlama işlemlerine dayanır. Ayrıca gama radyasyonuna ve etilen okside karşı da dirençlidir. 316L ve 17-4 PH gibi paslanmaz çelikler de iyi performans gösterir. Seçiminiz, yalıtım, daha az ağırlık veya aşınma direnci ihtiyacınıza bağlıdır.
Prototip aşamasından seri üretime geçmek ne kadar sürer?
Bu, parçanın karmaşıklığına ve malzemesine bağlıdır. Bir cerrahi robot girişim şirketi, tek kurulumlu 5 eksenli CNC ve süreç içi CMM denetimine geçtikten sonra teslim süresini önemli ölçüde kısalttı. Hızlı prototipleme, herhangi bir alete ihtiyaç duyulmadığı için haftalar değil, günler sürüyor.
Cerrahi robot parçalarının yüzey işleme kalitesi nasıl olmalıdır?
Cerrahi robot eklem bileşenleri için, proteinlerin kolayca yapışmasını engelleyecek ve krom oksit tabakasının bozulmadan kalmasını sağlayacak kadar pürüzsüz bir yüzey (tipik olarak Ra < 0.4 μm) gereklidir. Çapak alma işlemi, dokuyu çizebilecek veya bakteri hapsedebilecek küçük çapakları ortadan kaldırır.
Robotik montajlarda tolerans birikimi neden önemlidir?
Her parçanın kendine özgü bir toleransı vardır. Beş parçayı üst üste koyarsanız, hatalar birikir. Bu, bir robot kolunun yüksek hassasiyete ihtiyaç duyduğu durumlarda önemlidir. Fonksiyonel toleranslar, performansı düşürmeden maliyetleri azaltır.
Hastane robotlarının CNC işleme ortağının hangi sertifikalara sahip olması gerekir?
Kalite yönetimi sertifikalarına, özellikle de kontrollü süreçleri, doğrulanmış parametreleri, tedarikçi denetimlerini ve Cihaz Geçmiş Kayıtlarını kapsayan tıbbi çalışmalar için tasarlanmış olanlara bakın. Bu izlenebilirlik, düzenleyici başvurularınızı destekler ve kalite denetimlerinin sorunsuz geçmesini sağlar.
Malzeme seçimi, hastane robotlarının CNC işleme maliyetini nasıl etkiler?
İşleme süresi genellikle ham madde maliyetinden daha yüksek olur. Alüminyumda 20 dakika süren bir parça, 316L paslanmaz çelikte 35 dakika, PEEK'te ise 50 dakika sürebilir. PEEK'in düşük ısı iletkenliği, daha düşük hızlarda çalışmayı zorunlu kılar. Bu ekstra işleme süresi doğrudan fiyat teklifine yansıtılır.






