
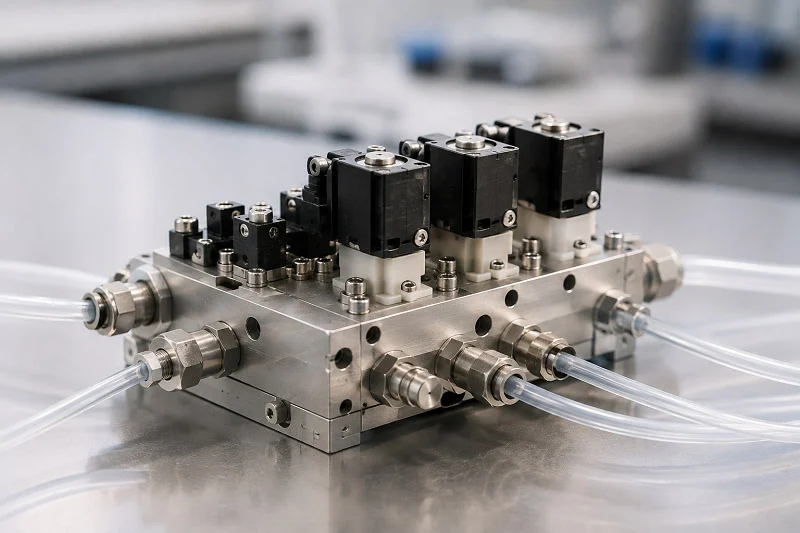
Doğru hidrolik valf bloklarını seçmek, tüm sisteminizin başarısını şekillendirir. Bu tek seçim, performansı, maliyeti ve uzun vadeli güvenilirliği etkiler. Hidrolik pazarı bu alanda gerçek bir büyüme gösteriyor; raporlar, bu parçaların 2024 küresel pazar büyüklüğünü yaklaşık 2.2 milyar ABD doları olarak tahmin ediyor.
| Bildirilen Kaynak | 2024 Pazar Büyüklüğü (Milyon ABD Doları) |
| Rapor Nitelik Tablosu | 2190.4 |
| SSS Bölümü | 2304.3 |
Her hidrolik iş farklı ödünleşmeler gerektirir. Bazıları ağırlığı azaltmaya odaklanırken, diğerleri aşırı basınca dayanmak zorundadır. Sisteminizin ortamı, çalışma döngüsü ve bakım programı, en iyi akışkan valf bloğu tasarımını etkiler. Hidrolik valf bloklarının gerçek koşullarda nasıl çalıştığını bilmek, pahalı yeniden tasarımlardan kaçınmanıza yardımcı olur. Akıllı malzeme seçimi ve hassas üretim, basit bir valfi güvenilir bir iş makinesine dönüştürür. Bu kılavuz, bu seçimleri adım adım ele almaktadır.
Akışkan Valf Bloğunun Tanımı ve Temel İşlevi
Hidrolik valf bloğunu sisteminizin trafik polisi olarak düşünün. Sıvıyı hareket ettirme, basıncı kontrol etme ve aktüatörleri yönetme gibi zorlu görevleri tek bir pakette halleder. Hidrolik valf bloklarının temel görevleri basittir: sıvının nereye gittiğini, ne kadar basınca sahip olduğunu ve ne zaman ulaştığını kontrol ederler. Bu merkezi kontrol noktası olmadan, sisteminiz birçok ayrı boru ve bağlantı parçasına ihtiyaç duyardı. Bu da ağırlık, maliyet ve sızıntıların başlayabileceği noktalar ekler. Hidrolik valf blokları bu sistemlerin iyi çalışmasına yardımcı olur.
Akışkan Güç Sistemlerinde Manifoldun Rolü
Bir dağıtım manifoldu, modern bir hidrolik güç sisteminin temelini oluşturur. Parçaları yerinde tutar ve iç geçitler aracılığıyla birbirine bağlar. Bu tasarım, dış boruları azaltır. Tüm düzenek daha kompakt kalır. Hidrolik valf blokları ana destek görevi görür ve hortum karmaşasını düzenli ve organize bir üniteye dönüştürür. Sistem, daha az karmaşıklıktan fayda sağlar.
Akış Yollarının Yönlendirilmesi ve Basıncın Düzenlenmesi
Hidrolik valf bloklarının ilk görevi, sıvıyı gereken yere göndermektir. Farklı iç parçalar sıvının akışını engeller veya sağlar. Bazıları gerektiğinde basıncı serbest bırakır. Diğerleri ise parçalara zarar verebilecek geri akışı önler. Otomatik seçenekler, karmaşık işler için kontrol sağlar. Tüm bu parçalar blok içinde birlikte çalışır.
Basınç kontrolü de aynı derecede önemlidir. Basınç kontrol parçaları her şeyi kontrol altında tutar. Basınç düşürücü parçalar, aşağı akışta belirli bir seviyeyi korur. Tahliye yolları, basınç çok yükseldiğinde fazla sıvıyı tekrar depoya geri boşaltır. Sıralama parçaları, önemli bir basınca ulaşılana kadar bekler, ardından akışı başka bir yere yönlendirir. Bazı sistemler, daha gelişmiş kontrol için pilot kumandalı tipler kullanır. Bu, sızıntıları ve boru patlamalarını önler.
Sızıntı Noktalarını Azaltmak İçin Bileşenlerin Birleştirilmesi
Hidrolik sistemler hakkında basit bir gerçek şudur: Her sızıntı noktası arızaya neden olabilir. Her bağlantı, her eklem, her bağlantı zamanla kırılabilir. Birçok parçayı tek bir blok halinde birleştirerek, dış bağlantı sayısını büyük ölçüde azaltırsınız. Bu da sıvının sızabileceği daha az nokta anlamına gelir. Hidrolik valf blokları ayrıca alüminyum veya dökme demir gövdeleriyle yapısal destek sağlar. Boru bağlantıları giriş, dönüş ve tahliyeyi düzgün bir şekilde halleder. Sonuç olarak, daha uzun süre güvenilir kalan ve daha az bakım gerektiren bir sistem elde edilir. İyi performans, akıllı birleştirmeye bağlıdır.
Valf Blokları için Temel Performans Ölçütleri
Tüm hidrolik valf blokları aynı şekilde çalışmaz. Birkaç önemli rakamı kontrol etmeniz gerekir. Akış hızı, basınç değeri, sızıntı toleransı ve beklenen çevrim ömrü önemlidir. Hidrolik sistemlerin performansı, her iş için doğru rakamların seçilmesine bağlıdır. Bu rakamları takip etmek, genel verimliliği artırmaya yardımcı olur.
Akış Hızı Kapasitesi ve Basınç Değerleri
Akış hızı, bloğun ne kadar sıvı hareket ettirebileceğini gösterir. 25 L/dak'lık en yüksek akış ihtiyacı için, 30 ila 40 L/dak arasında derecelendirilmiş bir parça seçin. En yüksek değerin üzerindeki bu %25 ila %50'lik ekstra değer, düşük ayarlarda daha iyi kontrol sağlar. Basınç derecesi de aynı derecede önemlidir. 40 bar çalışma basıncına sahip bir sistem için, en az 1.5 katı veya 60 bar olarak derecelendirilmiş parçalar seçin. Patlama dayanımı, çalışma basıncının 3 katından fazla olmalıdır. Farklı tipler farklı aralıkları karşılar. Düşük akış kontrol parçaları, 64 ila 200 bar'da 50 ln/dak'ya kadar akış sağlayabilir. Yüksek basınç kontrol parçaları, 400 ila 700 bar'da 100 ln/dak'ya kadar akış sağlayabilir. Düşük basınç düşüşü için parçalar 1000 ln/dak'ya kadar akış sağlayabilir.
Sızıntı Toleransı ve Döngü Ömrü Beklentileri
Sızıntı toleransı kullanım amacınıza bağlıdır. Bir fabrika presini çalıştıran sistem, bir miktar iç sızıntıyı tolere edebilir. Ancak tıbbi bir cihaz veya havacılık parçası bunu kaldıramaz. Valf bloğu tasarımı, conta malzemeleri ve yüzey kalitesi, sızıntıyı kontrol etmeye yardımcı olur. Çevrim ömrü, iç mekanizmanın aşınmadan önce kaç kez açılıp kapanabileceğini gösterir. Daha yüksek kaliteli hidrolik valf blokları, bu ömrü uzatmak için sertleştirilmiş makaralar ve sıkı toleranslar kullanır. Tasarıma ve çalışma şekline bağlı olarak binlerce ila milyonlarca çevrim bekleyebilirsiniz. Hidrolik sistemler, blok çalışma ortamına uygun olduğunda en iyi şekilde çalışır. İyi verimlilik ve güçlü performans, bu ayrıntıların doğru yapılmasına bağlıdır.
Akışkan Vana Bloğu İçin Malzemeler
Akışkan valf bloğu için doğru malzemeyi seçmek, mühendislik mücadelesinin yarısıdır. Malzeme, bloğun ağırlığını, mukavemetini, maliyetini ve basınca nasıl dayanacağını belirler. Farklı hidrolik uygulamalar farklı ham maddeler gerektirir. Bazı sistemler, her bir kilonun önemli olduğu mobil ekipmanlarda kullanılır. Diğerleri ise dayanıklılığın ağırlık tasarrufundan daha önemli olduğu fabrikalarda bulunur. Bu denge noktalarını anlamak, bloğu işe uygun hale getirmenize yardımcı olur.
Alüminyum Alaşımları: Endüstri Standardı
Alüminyumun hidrolik valf blokları dünyasında hakimiyet kurmasının geçerli bir nedeni var. Çeliğin asla ulaşamayacağı bir mukavemet-ağırlık oranı sunuyor. Tipik bir alüminyum blok, çelik eşdeğerinin yaklaşık üçte biri ağırlığındadır. Bu ağırlık tasarrufu, ekskavatörler, forkliftler ve tarım ekipmanları gibi mobil uygulamalarda son derece önemlidir. Daha az ağırlık, daha iyi yakıt verimliliği ve daha kolay kurulum anlamına gelir.
Alüminyum aynı zamanda ısıyı iyi iletir. Hidrolik sistemler, sıvı dar geçitlerden geçerken ısı üretir. Alüminyum bu ısıyı kritik contalardan ve vanalardan uzaklaştırarak kullanım ömürlerini uzatır. Malzeme doğal olarak korozyona karşı dirençlidir ve neme ve birçok kimyasala karşı koruma sağlayan ince bir oksit tabakası oluşturur.
| Varlığınızı | Değer aralığı |
| Gerilme direnci | 185 – 250 MPa (27 – 36 ksi) |
| Akma dayanımı | 125 – 185 MPa (18 – 27 ksi) |
Bu rakamlar, alüminyumun hidrolik uygulamaların çoğunda neden güvenle kullanılabildiğini gösteriyor. Akma dayanımı, malzemenin kalıcı olarak deforme olmaya başladığı zamanı belirtir. 250 bar çalışma basıncına sahip bir blok için alüminyumun akma dayanımı, rahat bir güvenlik marjı sağlar.
Tüm alüminyum alaşımları aynı performansı göstermez. Alaşım seçimi, işlenebilirliği, mukavemeti ve çevresel uyumluluğu etkiler.
- Alaşım 6042Pnömatik ve hidrolik manifoldlarda ve valf bloklarında kullanılır; işlenebilirliği artırır ve RoHS uyumluluğu sağlar.
- Alaşım 6061Genellikle hidrolik valf gövdeleri, valfler ve valf parçaları için kullanılır; iyi mukavemet-ağırlık oranı ve korozyon direnci ile bilinir.
- Alaşım 6262Özellikle işleme için geliştirilmiş olup hidrolik valf bloklarında kullanılır, ancak kurşun içerir ve RoHS/ELV gereksinimlerini karşılamaz.
RoHS (Hizmet-i Henhospital) düzenlemeleri her geçen yıl daha da önem kazanıyor. Avrupa ve diğer yerlerdeki yönetmelikler tehlikeli maddeleri kısıtlıyor. Ürününüz uluslararası olarak gönderiliyorsa, uyumluluğu sağlamak için 6042 veya 6061 alaşımlarını tercih edin. Bu alaşımların işlenebilirliği de üretim maliyetini etkiliyor. Daha iyi işlenebilirlik, daha hızlı çevrim süreleri ve daha az takım aşınması anlamına gelir.
Yüksek Basınç Sistemleri için Çelik ve Paslanmaz Çelik
Bazı hidrolik uygulamalar, alüminyumun dayanabileceği sınırların çok ötesine geçer. Aşırı basınçlar, sert kimyasallar ve aşındırıcı ortamlar çelik gerektirir. Karbon çeliği ve alaşımlı çelik, ciddi bir dayanıklılık sunar. Bir karbon çelik blok gövdesi, PN500'e (7250 PSI) kadar olan basınç değerlerini kaldırabilir. Bu basınç seviyesi, alüminyumu hızla deforme ederdi.
Çelik, alüminyuma göre yorulmaya karşı daha dayanıklıdır. Tekrarlanan basınç döngüleri, blok içinde gerilim oluşturur. Çelik, çatlamadan milyonlarca döngüyü kaldırabilir. Bu dayanıklılık, çeliği endüstriyel presler, madencilik ekipmanları ve açık deniz sondaj sistemleri için standart malzeme haline getirmiştir.
Paslanmaz çelik, korozyon direncini de artırır. Tuzlu su, kimyasal yıkamalar ve nemli ortamlar zamanla karbon çeliğine zarar verir. Paslanmaz çelik, paslanmaya karşı koruyucu bir tabaka oluşturan krom içerir. Bu da onu denizcilik hidroliği, gıda işleme ekipmanları ve ilaç üretimi için ideal kılar.
Dezavantajı ise ağırlık ve maliyettir. Çelik bloklar alüminyumdan önemli ölçüde daha ağırdır. Ayrıca, malzeme kesici takımlar için daha sert olduğundan işlenmesi de daha maliyetlidir. Ağırlığın önemli olmadığı sabit ekipmanlarda çelik mantıklıdır. Mobil uygulamalarda ise ağırlık dezavantajı genellikle çeliği devre dışı bırakır.
Alternatif Malzemeler: Pirinç, Plastikler ve Kompozitler
İki büyük hammaddenin ötesinde, çeşitli diğer ham maddeler de özel hidrolik ihtiyaçlarına hizmet eder. Pirinç, düşük basınçlı sistemler için uygun maliyetli bir seçenek sunar. Kolay işlenir, korozyona dayanıklıdır ve bütçeyi zorlamadan orta düzeydeki basınçları kaldırabilir. Birçok pnömatik sistem ve düşük basınçlı hidrolik devre, pirinç blokları başarıyla kullanmaktadır.
PEEK gibi mühendislik ürünü plastikler tamamen yeni olanaklar sunuyor. Bu malzemeler, metal blokları tahrip edecek kimyasallara karşı dirençlidir. PEEK, koruyucu kaplamalara ihtiyaç duymadan asitlere, bazlara, hidrokarbonlara ve diğer aşındırıcı ortamlara karşı dayanıklıdır. Bu kimyasal direnç, ikincil sızdırmazlık sistemlerini ortadan kaldırarak vana tasarımını basitleştirir ve üretim karmaşıklığını azaltır.
Kimyasal uyumluluk değerlendirmeleri, PTFE'nin agresif ortamlarda daha geniş bir direnç gösterirken, PEEK'in çoğu endüstriyel sıvıyla yeterli uyumluluk sergilediğini ve üstün mekanik performans sunduğunu ortaya koymaktadır. Kimyasal inertlik ve termal-mekanik kararlılık arasındaki denge, 200°C'nin üzerindeki uygulamalar için malzeme seçiminde belirleyici faktör haline gelmektedir.
PEEK ayrıca UL94 V-0 alev geciktirici standartlarını da karşılamaktadır. Bu da onu hem kimyasal inertlik hem de güvenlik gerektiren uygulamalar için uygun hale getirir. Malzeme metalden çok daha hafiftir, bu da havacılık ve taşınabilir ekipmanlarda avantaj sağlar.
Kompozitler, özel özellikler oluşturmak için lifleri polimer matrislerle birleştirir. Çok düşük ağırlıkla yüksek mukavemet sunarlar. Bununla birlikte, kompozitler daha pahalıdır ve özel üretim süreçleri gerektirir. Çoğu hidrolik valf bloğu, özel bir gereksinim farklı bir seçim gerektirmedikçe alüminyum veya çelikten yapılır.
Hammadde seçimi nihayetinde sisteminizin gereksinimlerine bağlıdır. Basınç dayanımı, ağırlık bütçesi, kimyasal maruziyet ve maliyet, kararı etkileyen faktörlerdir. Bilgili bir üretim ortağı, bu seçimlerde size rehberlik eder. Çin'in önde gelen üretim ortaklarından NOBLE, malzeme seçimi ve işleme konusunda uzmanlaşmıştır. Hem metal hem de plastik imalatında uzmanlaşmış olan şirket, müşterilerinin prototipten seri üretime güvenle geçmelerine yardımcı olur. Her malzemenin gerçek dünya hidrolik koşullarında nasıl davrandığını anlarlar ve özel uygulamanız için doğru seçeneği önerebilirler.
Döküm işlemi, malzeme seçimini de etkiler. Bazı alaşımlar diğerlerine göre daha iyi döküm özelliğine sahiptir. Alüminyum kolay dökülür, bu da onu yüksek hacimli üretim için ideal kılar. Çelik ise daha karmaşık döküm prosedürleri gerektirir. Bu üretim kısıtlamalarını erken aşamada anlamak, daha sonra maliyetli yeniden tasarımları önler.
Uygun İşlemler Akışkan Vana Bloğu Üretimi
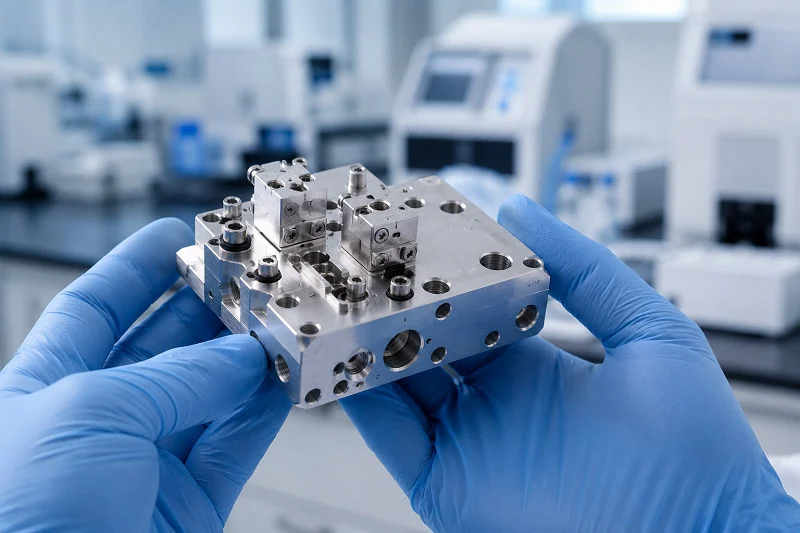
En iyi malzemeyi seçmek yeterli değil. Parçayı üretmenin doğru yoluna da ihtiyacınız var. Ham maddeyi bitmiş bir bloğa dönüştürme şekliniz, maliyeti, doğruluğu ve çalışma performansını değiştirir. Üç ana adım vardır: kaba şekli oluşturmak, tam boyutuna kesmek ve yüzeyi işlemek. Her adım bir öncekinin üzerine kuruludur. Üçünü de doğru yaparsanız, hidrolik sisteminiz planlandığı gibi çalışacaktır.
Döküm ve Dövme: Ham Parçanın Oluşturulması
Her hidrolik valf bloğu bir ham madde ile başlar. Ham madde, nihai parçanın kaba şeklidir. Bu ham maddeleri üretmenin iki ana yolu döküm ve dövmedir. Her biri farklı üretim miktarlarına ve performans ihtiyaçlarına uygundur.
Döküm, birçok parçayı hızlı bir şekilde üretmek için en iyi seçenektir. Sıcak alüminyum, yüksek basınç altında çelik bir kalıba itilir. Sonuç, nihai parçaya yakın bir şekildir. Bu, daha sonra daha az kesme işi anlamına gelir. Döküm, dövmeye göre daha pürüzsüz bir yüzey ve daha hassas boyutlar sağlar. Valf bloğu boşlukları için bu, iç kanalların daha temiz çıkması anlamına gelir. Daha az akışkan türbülansı daha iyi performans demektir. Aşağıdaki tablo, temel farklılıkları göstermektedir.
| Süreç | Yüzey Bitirme (RMS) | Boyutsal Tolerans |
| Döküm Döküm | Dövme işleminden daha pürüzsüz | Dövmeden daha sıkı |
| Dövme | 125 – 250 mikroinç | ±0.020 inç |
Dövme işlemi farklı bir şekilde çalışır. Metali şekillendirmek için ısı ve basınç kullanır. Metalin tane yapısı parçanın şekliyle uyumlu hale gelir. Bu da bloğu daha güçlü hale getirir. Dövme, yüzey düzgünlüğünden ziyade mukavemetin daha önemli olduğu yüksek basınçlı hidrolik sistemler için mükemmeldir. Dezavantajı açıktır. Dövme yöntemiyle üretilen parçaların, döküm yöntemiyle üretilenlerle aynı hassasiyete ulaşması için daha fazla kesim yapılması gerekir. Ayrıca, çok sayıda parça üretildiğinde parça başına maliyetleri de daha yüksektir.
Bu iki yöntem arasındaki seçim, ihtiyaç duyduğunuz parça sayısına ve parçaların ne kadar sağlam olması gerektiğine bağlıdır. Kalıp döküm, binlerce parça için iyi sonuç verir. Dövme ise daha az sayıda parça veya çok yüksek basınçlı işler için uygundur. Birçok üretici, işe bağlı olarak her iki yöntemi de kullanır. Bu seçenekleri bilmek, valf döküm üretiminiz için doğru yolu seçmenize yardımcı olur.
CNC İşlemeHassasiyete Ulaşmak
Boş parça sadece başlangıçtır. Gerçek hassasiyet CNC işleme ile gelir. Bu işlem, kaba döküm veya dövme parçayı tam ölçülerde bitmiş bir hidrolik valf bloğuna dönüştürür. Bu işlem olmadan, iç kanallar doğru şekilde hizalanmazdı. Tüm sistem sızıntı yapar veya arızalanırdı.
CNC işleme merkezleri, malzemeyi çıkarmak için dönen kesici takımlar kullanır. Düz yüzeyleri işler, delikler açar ve karmaşık iç kanallar oluştururlar. Bu kanallar hidrolik sistemin damarlarıdır. Sıvıyı bir porttan diğerine az dirençle taşırlar. Bu kanalların ne kadar doğru olduğu, bloğun ne kadar iyi çalıştığını belirler.
Hidrolik valf blokları için tipik toleranslar, temel özelliklerde ±0.001 ila ±0.005 inç arasında değişir. Valf makaraları için delik boyutları genellikle daha da sıkı kontrol gerektirir. Sızdırmazlık alanlarındaki yüzey işlemleri, sızıntıları önleyecek kadar pürüzsüz olmalıdır. İyi bir CNC makinesi, bu değerleri yüzlerce veya binlerce parça için koruyabilir.
Modern işleme merkezleri karmaşık şekilleri de işleyebilir. Mühendisler, basınç düşüşünü azaltan iç kanallar tasarlayabilirler. Portları tam olarak ihtiyaç duyulan yere yerleştirebilirler. Makine, CAD modelini birebir takip eder. Tahmin yok, elle ayarlama yok.
Yüksek hacimli üretimde, birkaç işleme merkezi aynı anda çalışır. Bir makine parçanın kaba işlenmesini yapar. Diğeri önemli yüzeylerin son işlemesini yapar. Üçüncüsü ise sıvı yolları için derin delikleri açar. Bu iş bölümü, çevrim sürelerini kısa tutar ve kaliteyi istikrarlı hale getirir. Her makine tek bir iş türüne odaklanır. Bu yaklaşım, geçiş süresini kısaltır ve doğruluğu artırır.
İşleme Sonrası ve Yüzey İşlem
İşleme sırasında keskin kenarlar ve metal çapaklar kalır. Bu çapaklar, blok hizmete girmeden önce mutlaka giderilmelidir. Hidrolik sistemdeki gevşek bir çapak, contalara zarar verebilir, valfleri tıkayabilir ve büyük arızalara neden olabilir. Çapak alma işlemi isteğe bağlı değildir; üretim sürecinin önemli bir adımıdır.
İlk adım çapak alma işlemidir. İşçiler, her keskin kenarı gidermek için el aletleri, aşındırıcı fırçalar veya ısı yöntemleri kullanırlar. Otomatik çapak alma makineleri büyük miktarlarda malzemeyi işleyebilir. Karmaşık iç kanallar için özel aletler her köşeye ulaşır. Amaç, hiçbir yerinde keskin kenar bulunmayan bir blok elde etmektir.
Sıradaki adım temizliktir. İşleme sıvıları, metal talaşları ve kir tamamen temizlenmelidir. Ultrasonik temizleme tankları, her yüzeyi ovmak için yüksek frekanslı ses dalgaları kullanır. Yüksek basınçlı su jetleri, inatçı kirleri uzaklaştırır. Amaç, kaplama veya montaj için hazır, mükemmel derecede temiz bir blok elde etmektir.
Yüzey işlemleri son koruma katmanını ekler. Alüminyum bloklar için anotlama yaygındır. Yüzeyde sert, paslanmaya dayanıklı bir oksit tabakası oluşturur. Anotlanmış kaplama ayrıca aşınma direncini de artırır. Çelik bloklar için çinko veya nikel kaplama paslanmaya karşı koruma sağlar. Pasivasyon, paslanmaz çeliğin doğal oksit tabakasını güçlendirmek için uygulanan bir işlemdir.
Bazı işler özel kaplamalar gerektirir. Aşırı aşınmaya karşı sert eloksal kaplama. Kimyasal dirence karşı elektrolizsiz nikel kaplama. Düşük sürtünme için PTFE kaplama. Doğru işlem, çalışma ortamına bağlıdır. Yetenekli bir üretim ortağı, seçim yapmanıza yardımcı olabilir.
Kalite kontrolü her aşamada uygulanır. Boyut kontrolleri, bloğun çizime uygun olduğunu doğrular. Basınç testleri, bloğun sızıntı yapmadan çalışma basıncına dayanabileceğini doğrular. Akış testleri, iç kanalların ne kadar iyi performans gösterdiğini ölçer. Bu testlerden geçemeyen her blok reddedilir.
NOBLE tüm bu becerileri tek çatı altında bir araya getiriyor. Üretim konusundaki bilgi birikimleri hem metal hem de plastik işlerini kapsıyor. Prototip üretiminden, küçük seri üretime ve tam ölçekli üretime kadar her şeyi üstleniyorlar. Ekipleri, her sürecin nihai parçayı nasıl etkilediğini anlıyor. Belirli işiniz için doğru döküm yöntemini, işleme planını ve yüzey işlemini önerebilirler. Bu tür bir ortaklık zaman kazandırır ve riski azaltır.
Akışkan Vana Bloğu İçin Hassasiyet Gereksinimleri
Hassasiyet, hidrolik valf bloğunu sızıntılı değil, güvenilir kılan şeydir. İç şekil, contaların ne kadar iyi tuttuğunu, parçaların ne kadar düzgün hareket ettiğini ve sistemin ne kadar süre dayandığını kontrol eder. Basınç arttığında küçük işleme hataları büyük sorunlara dönüşür. Sayıları erkenden doğru ayarlamak, daha sonra ortaya çıkabilecek sorunları önler.
Kritik Toleranslar ve Geometriler
En önemli ölçüm, silindir çapıdır. Silindir çapı, hidrolik akışı yönlendiren makarayı tutar. Silindir çapı çok büyükse, sıvı makaradan sızar ve içeri girer. Çok küçükse, makara sıkışır ve valf kilitlenir. Tipik silindir çapı toleransları, işe bağlı olarak ±0.001 ila ±0.005 inç arasında kalır. Birçok döngü çalıştıran sistemler, bu aralığın daha dar ucuna ihtiyaç duyar.
Yüzey kalitesi de aynı derecede önemlidir. Pürüzlü yüzeyler contalara zarar verir ve sıvının sızmasına neden olur. Hidrolik valf bloğundaki sızdırmazlık yüzeyinin Ra ≤0.8 μm ölçüsünde olması gerekir. Bu pürüzsüzlük, O-ringlerin ve contaların düzgün bir şekilde oturmasını sağlar. Metalden metale sızdırmazlık yüzeylerinin de basınç altında sızıntıyı önlemek için aynı yüzey kalitesine sahip olması gerekir.
Düzlük ve paralellik, bloğun diğer parçalara nasıl bağlandığını kontrol eder. Eğri bir montaj yüzeyi, bağlantı noktası desenini bozar ve iç sızıntılara neden olur. Sızdırmazlık yüzeyinin düzlük toleransı ±0.003–0.005 mm aralığında kalmalıdır. Bu dar aralık, tüm yüzey boyunca eşit temas sağlar. Montaj yüzeyi için, bağlantı noktası deseni alanı üzerinde 0.002 inç (0.0508 mm) düzlük toleransı, sızdırmazlığı bozacak bozulmayı önler.
Paralellik, düzlükle birlikte çalışır. Bloğun üst ve alt yüzeyleri paralel kalmalıdır. Eğer bu yüzeyler birbirine paralel değilse, cıvatalarla sabitlendiğinde blok bükülür. Bu bükülme, contalara baskı uygular ve ömürlerini kısaltır. İyi bir işleme, paralelliği düzlükle aynı aralıkta tutar.
Metrolojinin Rolü Kalite kontrol
Ölçemediğiniz şeyi yönetemezsiniz. Metroloji, her hidrolik valf bloğunun teknik çizime uygunluğunu doğrulamak için gereken verileri sağlar. Koordinat ölçüm makineleri (CMM'ler) bu işin büyük kısmını üstlenir. Bir CMM, bloğu onlarca noktadan ölçer ve okumaları CAD modeliyle karşılaştırır. Tek bir kurulumda delik çaplarını, delik konumlarını, düzlüğü ve paralelliği kontrol eder.
CMM verileri, parçalar sevk edilmeden önce sorunları tespit eder. Tolerans dışına çıkan bir delik erken aşamada reddedilir. Düzlüğü sağlanamayan bir montaj yüzeyi yeniden işlenir veya hurdaya çıkarılır. Bu test, sisteminizi erken arızalardan korur.
Boyutsal kontroller hikayenin sadece bir kısmını anlatır. Fonksiyonel testler gerçek dünya davranışını doğrular. Basınç testi, bloğu sıvıyla doldurur ve çalışma basıncında tutar. Blok, dışarıdan sızıntı olmadan bu basınca dayanmalıdır. Akış testi, her bir porttan ne kadar sıvı geçtiğini ölçer ve iç baypas olup olmadığını kontrol eder. Bu testler birlikte, bloğun tasarlandığı gibi çalıştığını doğrular.
Vana performans testi her şeyi bir araya getirir. Montajı tamamlanmış vanayı tam hareket aralığı boyunca çalıştırırken tepki süresini, basınç düşüşünü ve sızıntıyı kontrol eder. Bu test, boyut kontrollerinin gözden kaçırdığı sorunları yakalar; örneğin, sıcaklıkta sıkışan bir makara veya titreşim altında sızdıran bir conta gibi.
Her hidrolik valf bloğu partisi aynı metroloji kontrol sürecinden geçmelidir. İlk ürün muayenesi kurulumu doğrular. Süreç içi kontroller sapmaları erken aşamada tespit eder. Son muayene bitmiş parçayı onaylar. Bu katmanlı yaklaşım, binlerce parçada kaliteyi istikrarlı tutar. Güçlü metroloji yeteneklerine sahip bir üretim ortağı, riskinizi azaltır ve sahada güvenilir bir şekilde çalışan bloklar sunar.
Akışkan Vana Bloğu İçin Temel Tasarım Hususları
İyi tasarım planlama gerektirir. Mühendisler, bloğun nasıl üretildiğini, ısının blok içinde nasıl hareket ettiğini ve sistemin geri kalanıyla nasıl bağlantı kurduğunu düşünmelidir. Bu üç alanı doğru bir şekilde ele almak, hidrolik sistemin her aşamada sorunlara yol açmak yerine sorunsuz çalışmasını sağlar.
Üretilebilirlik için Tasarım (DFM)
DFM'nin tek ve basit bir amacı vardır: Parçanın işlevini yerine getirirken üretimini kolaylaştırmak. Her ekstra kesim, dar tolerans ve garip açı maliyeti artırır. Akıllı tasarım ise bu maliyeti düşürür.
Toleranslarla başlayın. Sadece contalara veya kılavuz makaralara temas eden yüzeyler en sıkı toleranslara ihtiyaç duyar. Bloğun geri kalanı daha esnek olabilir. Temas etmeyen bir yüzeyde toleransı ±0.01 mm'den ±0.05 mm'ye değiştirmek, o özelliğin maliyetini yarıya indirebilir. Bu da her parçada gerçek anlamda para tasarrufu sağlar.
Ardından, takım erişimini düşünün. İç köşelerin bir yarıçapa ihtiyacı vardır. İyi bir kural, bu yarıçapı oyuk derinliğinin en az 1/8'i kadar yapmaktır. Bu, kesicinin daha kısa ve daha rijit bir takım kullanmasına olanak tanır. Daha az titreşim, daha iyi bir yüzey kalitesi ve daha uzun takım ömrü anlamına gelir.
Duvar kalınlığı ve özellik oranları da önemlidir. Metal bloklar için duvar kalınlığı 0.8 mm'nin üzerinde olmalıdır. Plastik için ise 1.5 mm'nin üzerinde olmalıdır. Delik derinliği çapın 10 katından az olmalıdır. Özellik yüksekliği genişliğin 4 katını geçmemelidir. Bu kurallar titreşimi, deformasyonu ve alet kırılmasını önler. İyi hidrolik valf blokları baştan itibaren bu yönergeleri takip eder. En iyi valf tasarımı, üretim sınırlarını erken aşamada dikkate alır. İyi akış kontrolü, akıllı toleranslama ile başlar.
Termal Yönetim ve Akışkanlar Dinamiği
Isı, tüm hidrolik sistemlerin düşmanıdır. Sıvı ısındığında incelir. Contalar daha hızlı aşınır. Tüm sistem verimliliğini kaybeder. İyi bir valf tasarımı bu ısıyı yönetir.
Kanal boyutu ve şekli, sıvının nasıl hareket ettiğini kontrol eder. Daha geniş bir kanal, basıncı daha az düşürür. Ancak aynı zamanda yer kaplar ve ağırlık da artırır. İşin püf noktası dengeyi bulmaktır. Keskin dönüşler türbülans yaratır. Türbülans ısı üretir. Yumuşak, kademeli kıvrımlar akışı sabit ve serin tutar. Doğru tasarım, sıvının sıcaklığını kontrol etmeye yardımcı olur.
Blok malzemesi de rol oynar. Alüminyum, ısıyı sıvıdan uzaklaştırır. Bu, sistemin sabit bir sıcaklıkta kalmasına yardımcı olur. Çelik ise ısıyı daha uzun süre tutar. Yüksek akışlı devreler için kanalların yayılması faydalıdır. Daha fazla yüzey alanı, sıvıdan daha fazla ısının uzaklaşması anlamına gelir.
Akış yolu optimizasyonu, modern hidrolik valf bloklarının temel bir parçasıdır. Mühendisler, farklı kanal düzenlerini test etmek için simülasyon yazılımları kullanırlar. Akışın yavaşladığı veya çok fazla hızlandığı noktaları ararlar. Akışta yapılan her iyileştirme, daha iyi performans ve daha uzun bileşen ömrü anlamına gelir. Hidrolik düzen, verimlilik ile üretim maliyeti arasında bir denge kurmalıdır. İyi tasarlanmış hidrolik valf blokları ısıyı daha iyi yönetir. İyi hidrolik sistemler, akıllı akış yollarına dayanır.
Sistem Bileşenleriyle Entegrasyon
Bir vana bloğu tek başına çalışmaz. Pompalara, aktüatörlere ve diğer parçalara bağlanır. Bu parçalar arasındaki arayüzlerin tam olarak eşleşmesi gerekir. Standardizasyon bunu mümkün kılar.
En yaygın montaj standardı ISO 4401'dir. Buna NFPA D03, CETOP 3 veya NG6 da denilebilir. Bu isimlerin hepsi aynı şeyi ifade eder. Standart, portların nereye yerleştirileceğini, boyutlarını ve cıvataların nerede duracağını tanımlar. ISO 4401 standardına uygun bir blok, birçok farklı üreticinin vanalarını kabul eder. Bu esneklik zaman ve para tasarrufu sağlar.
03 ebatındaki bir alt plaka için arayüz düzeni ISO 4401 standardına uygundur. Bu standart ayrıca CETOP 3 (NG6, D03) ve CETOP 5 (NG10, D05) vanalarını da kapsar. Bunlar sektörde en yaygın kullanılan modellerdir. Bunları kullanmak, bloğunuzun piyasada bulunan parçalarla uyumlu çalışacağı anlamına gelir.
Modüler hidrolik valf blokları bu fikre dayanmaktadır. Özel işleme gerek kalmadan fonksiyonları bir araya getirmenizi sağlarlar. Ek bir fonksiyona mı ihtiyacınız var? Başka bir blok ekleyin. Bu yaklaşım tasarım süresini kısaltır ve gelecekteki değişiklikleri kolaylaştırır. Bu sistemler, gereksinimler değiştiğinde iyi uyum sağlar. Entegre hidrolik valf blokları ise tam tersi bir yol izler. Birçok fonksiyonu tek bir özel blokta birleştirirler. Bu, yerden ve ağırlıktan tasarruf sağlar ancak tasarımı sabitler. Farklı sistemlerin farklı ihtiyaçları vardır.
Her iki yaklaşımın da yeri var. Önemli olan, hangisinin sisteminize uygun olduğunu bilmektir. Standartlaştırılmış portlar, contalar ve montaj düzenleri her şeyin birlikte çalışmasını sağlar. Bunlar olmadan, her bağlantı özel bir iş haline gelir. Bu da maliyeti artırır ve her projeyi geciktirir. Standartlaştırılmış hidrolik valf blokları daha kolay bağlanır. Standartlaştırılmış parçalar, son montaj üzerinde daha fazla kontrol sağlar. Güvenilir hidrolik sistemler iyi entegrasyona bağlıdır. Entegre hidrolik valf blokları, sabit tasarımlar için iyi çalışır. Akıllı seçimlerle hidrolik performans artar.
Akışkan vana bloğu ihtiyaçlarınız için NOBLE ile ortaklık kurun.

Kapsamlı Üretim Yeteneklerimiz
NOBLE, hidrolik valf blokları için ihtiyacınız olan her şeyi bir araya getiriyor. Hem metal hem de plastik malzemelerle çalışıyorlar. Bu da tüm işi tek bir ortağın halletmesi anlamına geliyor. Farklı atölyeler aramanıza gerek yok. İster basit bir manifold, ister karmaşık bir akışkan valf bloğu olsun, size yardımcı olabilirler.
Üretim ekipleri doğru malzemeleri nasıl seçeceklerini biliyor. Farklı hidrolik sistemler için avantaj ve dezavantajları anlıyorlar. Yüksek basınçlı işler için çelik öneriyorlar. Mobil ekipmanlar için alüminyum öneriyorlar. Kimyasal direnç için ise PEEK'e yöneliyorlar. Bu tür bir bilgi, herhangi bir hidrolik teknoloji projesi için çok değerlidir.
Üretim bölümünde ciddi vana imalatı yapılmaktadır. Yüksek hacimli siparişler için döküm hatları işletilmektedir. Hassas toleranslar sağlayan CNC işleme merkezleri bulunmaktadır. Yüzey işlemleri kendi bünyelerinde gerçekleştirilmektedir. Eloksal kaplama, kaplama ve temizleme işlemlerinin tamamı tek çatı altında yapılmaktadır. Her bir bloğun kalitesi kontrol edilmektedir.
Kalite ve Sertifikasyonlara Bağlılık
NOBLE'da kalite bir sistemdir. Genel kalite yönetimi için ISO 9001:2015 standardına sahiptirler. Bu standart, gelen malzeme kontrolünden son testlere kadar her şeyi kapsar. Ayrıca tıbbi cihazlar için ISO 13485:2016 standardına da sahiptirler. Bu sertifika, üretim sürecinde daha sıkı kontrol gerektirir. Kalite sistemleri her gereksinimi karşılar. Hidrolik valf bloklarınızın tıbbi sınıf standartlarında olması gerekiyorsa, NOBLE bu işe hazırdır.
Test etme, iş akışlarının temel bir parçasıdır. Her blok boyut kontrolünden geçer. Koordinat ölçüm makineleri kritik özellikleri doğrular. Basınç testi, bloğun nominal değerine uygunluğunu teyit eder. Akış testi, iç kanal performansını ölçer. Test çalışmaları sorunları erken aşamada tespit eder. Her test, genel hidrolik performansı iyileştirir.
Testler daha da ileri gidiyor. Montajı tamamlanmış vanalar üzerinde performans testleri yapıyorlar. Tepki süresini ve çevrim ömrünü kontrol ediyorlar. Sızıntı toleransını ölçüyorlar. Bloğun basınç altında hidrolik sıvıyı nasıl işlediğini kontrol ediyorlar. Bu veriler hidrolik tasarımınızı doğrulamanıza yardımcı oluyor. Parçalara olan güveninizi artırıyor. Her adımı dikkatli bir incelemeyle kontrol altında tutuyorlar.
Konseptten Montaja Kadar Tam Kapsamlı Hizmet Ortaklığı
NOBLE sadece parça üretmekle kalmıyor, aynı zamanda tasarım konusunda da size yardımcı oluyor. Mühendisleri CAD modelinizi inceliyor, tasarım sürecinde iyileştirmeler öneriyor, işleme adımlarını azaltmanın yollarını arıyor ve daha iyi malzemeler tavsiye ediyor. Bu erken geri bildirim, maliyetten tasarruf sağlıyor ve verimliliği artırıyor.
Asıl değer, tüm proje için tek bir ortaktan gelir. NOBLE, entegrasyona hazır komple hidrolik valf blokları sunar. Prototipleme, test ve üretim işlemlerini üstlenirler. Tüm projeyi yönetirler. Farklı tedarikçiler arasında koordinasyon sağlamanıza gerek kalmaz. Tek bir hidrolik ortak her şeyi basitleştirir. Bu, idari iş yükünü azaltır ve sistem verimliliğini artırır. Tüm hidrolik gereksinimleri ve bileşenleri tek bir yerden karşılarlar.
Her projeyi hedeflere göre takip ederler. Performans, maliyet ve zaman çizelgesi ölçülür. Düzenli güncellemeler sizi bilgilendirir. Bir şey değişirse, hızlıca uyum sağlarlar. Amaç, amaçlandığı gibi çalışan bir üründür. Zamanında. Bütçe dahilinde. Karmaşık akışkan sistemlerini anlarlar. Tam hizmet ortaklığının sağladığı şey budur.
Hidrolik sisteminiz hidrolik bileşenlere ihtiyaç duyar. Akıllı hidrolik mühendisleri hidrolik malzemeleri özenle seçer. Hidrolik basınç önemlidir. Hidrolik akış hızları da önemlidir. Hidrolik valf blokları yolları birleştirir ve arıza noktalarını azaltır. İyi bir hidrolik tasarım, termal etkileri dikkate alır. Hidrolik sistemler planlama ile çalışır. Hidrolik valfleri akıllıca seçin. Akış için konum önemlidir. Her valfin yerleşime ihtiyacı vardır. Sistem entegrasyonu planlama gerektirir. Sistemlerin tasarıma ihtiyacı vardır. Modern hidrolik sistemler eklemeli imalat kullanır. Marotta Controls seçici lazer sinterleme kullanır. Tasarımları kütleyi %79 azaltırken akış verimliliğini %60 artırır. Bir akışkan valf bloğu bu yenilikten faydalanır. Hidrolik valf blokları yeni yetenekler kazanır ve daha hafif hale gelir. NOBLE gibi bir ortak bu kararlara rehberlik eder.
Akışkan Vana Bloğu Üretimi Hakkında Sıkça Sorulan Sorular
Valf bloğu için hangi malzemeyi seçmeliyim?
Alüminyum, çoğu hidrolik sistem için iyi bir malzemedir. Hafiftir ve ısıyı iyi uzaklaştırır. Çelik ise daha yüksek basınçlara dayanabilir ve stres altında daha uzun ömürlüdür. Malzeme seçimini çalışma basıncınıza, ağırlık sınırlarınıza ve çalışma ortamınıza göre yapın. Bir üretim ortağı, akışkan valf bloğunuz için bu avantaj ve dezavantajları değerlendirmenize yardımcı olabilir.
Arasındaki fark nedir döküm hem de dövme?
Döküm yöntemi, sıcak alüminyumu çelik bir kalıba bastırır. Bu yöntemle hızlı bir şekilde ve pürüzsüz yüzeylere sahip birçok parça üretilir. Dövme yöntemi ise ısıtılmış metali basınç altında şekillendirir. Daha güçlü bir tane yapısı oluşturur ancak daha fazla işleme gerektirir. Hacim için döküm, dayanıklılık için dövme yöntemini tercih edin.
Toleranslar ne kadar sıkı olmalı?
Delik çapları genellikle ±0.001 ila ±0.005 inç aralığında olmalıdır. Sızdırmazlık yüzeylerinin Ra ≤0.8 μm yüzey kalitesine sahip olması gerekir. Düzlük ±0.003-0.005 mm aralığında kalmalıdır. Sadece kritik yüzeyler en sıkı değerlere ihtiyaç duyar. Birbirine temas etmeyen yüzeylerdeki toleransların gevşetilmesi maliyeti önemli ölçüde azaltır.
Vana bloğumdaki sızıntıları nasıl önleyebilirim?
İyi bir konsolidasyonla başlayın. Daha az dış bağlantı, daha az sızıntı noktası anlamına gelir. Ardından, sızdırmazlık alanlarındaki yüzey kalitesini kontrol edin. Sıvınız için uygun sızdırmazlık malzemeleri kullanın. Son olarak, sevkiyat öncesinde her bloğu basınç testinden geçirin. Bu adımlar hidrolik sorunları erken aşamada tespit etmenizi sağlar.
Valf bloğu için plastik kullanabilir miyim?
Evet, belirli işler için. PEEK, metali tahrip eden kimyasallara karşı dayanıklıdır. Ayrıca UL94 V-0 alev geciktirici standartlarını da karşılar. Plastik bloklar metalden çok daha hafiftir. Ancak daha pahalıdırlar ve farklı üretim süreçleri gerektirirler. Kimyasal direnç veya ağırlığın en önemli olduğu durumlarda kullanılırlar.
Valf bloğum ne kadar süre dayanır?
Çalışma ömrü, tasarım ve çalışma koşullarına bağlıdır. Sertleştirilmiş makaralar ve sıkı toleranslar, kullanım ömrünü uzatır. Binlerce ila milyonlarca döngü bekleyebilirsiniz. Daha kaliteli ve daha iyi malzemelerden üretilmiş bloklar daha uzun ömürlüdür. En iyi sonuçlar için bloğu çalışma döngünüze uygun hale getirin.
Üreticimin hangi sertifikalara sahip olması gerekiyor?
ISO 9001:2015 standardını temel standart olarak inceleyin. Bu standart genel kalite yönetimini kapsar. Tıbbi cihazlar için ise ISO 13485:2016 daha sıkı kontroller ekler. Bu sertifikalar, üreticinin belgelenmiş süreçleri takip ettiğini gösterir. Ayrıca, üretimin her aşamasında testlerin yapıldığını da kanıtlar.
Doğru üretim ortağını nasıl seçerim?
Hem metal hem de plastik işleyen bir firma bulun. Kendi bünyesinde test ve yüzey işlemesi yapan bir firma arayın. Kalite sertifikaları hakkında bilgi alın. Tasarım, prototipleme ve üretim için tek bir ortak, tedarik zincirinizi basitleştirir. Bu da koordinasyon işini azaltır ve riski düşürür.







