
Modern endüstriyel üretim ve imalat alanında metal kaynak teknolojisi çok önemli bir yere sahiptir. Bu, iki veya daha fazla metal parçayı ısıtma, basınç uygulama veya her ikisinin birleşimi yoluyla atomik düzeyde birleştirerek katı bir bütün oluşturan bir işlem yöntemidir.
Günlük hayatta kullanılan metal süs eşyalarının işlenmesinden, uzay araçlarının, gemilerin ve köprülerin yapımına kadar hiçbir şey metal kaynak teknolojisinin desteği olmadan yapılamaz.
 |
Sac metal kaynağı nedir?
Metal kaynaklamanın temel fikri, ısı veya mekanik kuvvet kullanmaktır. Bu kuvvet, metal parçalarının birleşme noktalarındaki atomlar arasındaki orijinal bağları kırar. Daha sonra bu atomlar yayılır ve karışır. Son olarak, kalıcı bir birleşme oluşturmak için yeni metal bağlantıları meydana getirirler.
Kaynak işlemi sırasında, metalin birleşme noktaları erimiş veya bükülebilir bir duruma kadar ısıtılır. Atomlar daha sonra çok daha hareketli hale gelir. Farklı metal bileşenleri arasındaki boşluklardan birleşebilirler. Soğuduktan sonra, sağlam bir kaynak bağlantısı oluşur. Başlangıçta ayrı olan metal parçaları, sıkıca birleşmiş bir parçaya dönüştürür.
Metal kaynak, mekanik birleştirme yöntemlerinden tamamen farklıdır. Cıvata ve perçin gibi bağlantılar kolayca sökülebilir. Birleşme noktalarındaki metal atomları asla gerçekten karışmaz. Ancak kaynak, kalıcı ve ayrılmaz bir bağlantı oluşturur. Kaynaklı bağlantılar genellikle orijinal metalin kendisi kadar veya hatta daha güçlüdür. Bu özellik, kaynağın süper güçlü yapılar gerektiren alanlarda yaygın olarak kullanılmasını sağlar.
Sac metal kaynaklamanın avantajları ve dezavantajları
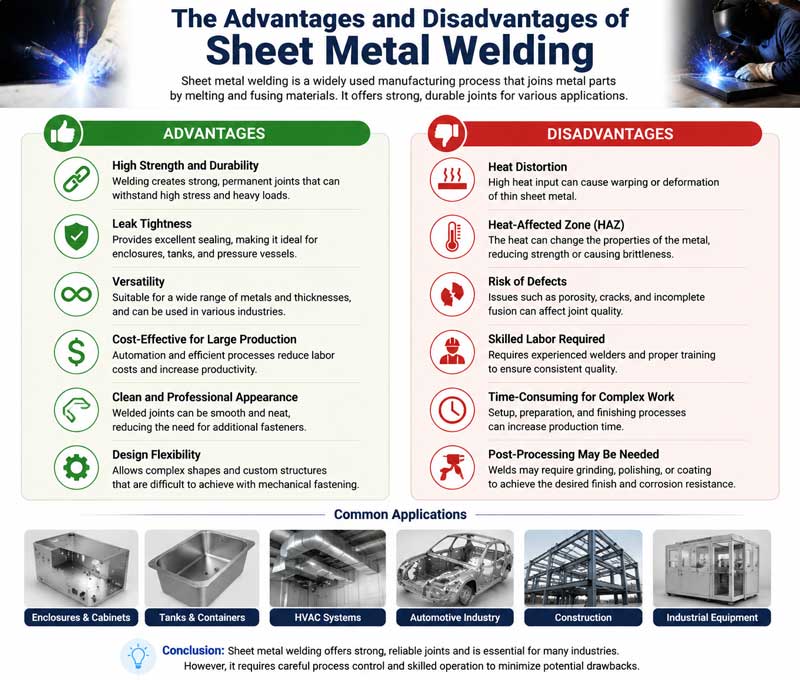
Avantajlar
- Güçlü bağlantı gücü: Kaynaklı bağlantılar, metal atomlarını birbirine bağlayabilir. Mukavemetleri genellikle orijinal metalin mukavemeti kadar yüksek, hatta daha da yüksektir. Bu da kaynaklı yapıları ağırlık taşıma konusunda çok iyi hale getirir. Ağır yükleri, güçlü darbeleri ve titreşimleri kaldırabilirler.
- Mükemmel sızdırmazlık: Kaynak yöntemiyle yapılan bağlantılar her yerinde pürüzsüz ve sağlamdır. Gaz ve sıvı sızıntısını etkili bir şekilde önleyebilirler. Bu özelliği kaynak yöntemini çok kullanışlı hale getirir. Basınçlı tanklar, borular ve depolama kapları yapımında idealdir.
Geniş kullanım yelpazesi:
Metal kaynak işlemi, karbon çeliği, paslanmaz çelik, alüminyum alaşımı ve bakır alaşımı gibi hemen hemen her türlü metal malzeme için uygundur.
Bu arada, farklı şekil ve boyutlardaki metal bileşenleri birbirine bağlayabilir. İnce levha birleştirme, kalın levha alın kaynağı veya karmaşık yapıların kaynaklanması olsun, uygun kaynak yöntemi seçilerek bunların tümü gerçekleştirilebilir.
- Malzeme ve maliyet tasarrufuCıvata ve perçin bağlantılarına kıyasla, kaynak işlemi ek bağlantı parçaları gerektirmez, bu da büyük miktarda metal malzeme tasarrufu sağlar. Aynı zamanda, kaynak işlemi nispeten basittir, yüksek üretim verimliliğine sahiptir, bu da üretim döngüsünü etkili bir şekilde kısaltabilir ve üretim maliyetlerini düşürebilir. Büyük ölçekli endüstriyel üretimde, bu avantaj işletmelerin ekonomik faydalarını önemli ölçüde artırabilir.
Dezavantajlar
- Kaynaklı birleşim yerinde gerilme ve deformasyon oluşur: Kaynak işlemi sırasında metalin yerel bölgeleri hızla ısınır ve soğur. Bu düzensiz sıcaklık değişimi, kaynak birleşim bölgesinde kaynak gerilmesine neden olur. Gerilme, malzemenin tolerans aralığını aştığında, kaynaklı parçanın deformasyonuna ve hatta çatlaklara yol açar. Deformasyondan sonraki düzeltme ve onarım çalışmaları, üretim maliyetlerini ve süreçlerini artırmıştır.
- Yüksek operasyonel beceri gereksinimleri: Kaynak kalitesi doğrudan operatörün teknik seviyesine bağlıdır. Kaynak işlemi sırasında, kaynak akımı, voltaj, kaynak hızı ve elektrot açısı gibi parametrelerin kontrolü, zengin deneyim ve hassas işlem gerektirir. Parametreler doğru ayarlanmazsa, gözenekler, cüruf kalıntıları, eksik nüfuz ve çatlaklar gibi kaynak kusurları oluşması çok kolaydır. Bu kusurlar, kaynaklı bağlantıların performansını ciddi şekilde etkiler ve yapının güvenli kullanımını tehdit eder.
- Kaynak hatalarının tespiti oldukça zordur: İç gözenekler, cüruf kalıntıları ve mikro çatlaklar gibi bazı kaynak hataları çıplak gözle doğrudan gözlemlenemez ve profesyonel tespit ekipmanının kullanılmasını gerektirir. Bu tespit cihazları pahalıdır ve tespit süreci karmaşıktır, bu da üretim sürecinde kalite kontrol maliyetini artırır.
Sac metal kaynakçılığında yaygın olarak kullanılan malzemeler
Metal kaynak işlemlerinde yaygın olarak kullanılan malzemeler esas olarak iki kategoriye ayrılır. Birincisi, kaynak yapılacak metal olan ana malzemedir. İkincisi ise, kaynak sırasında birleştirilen parçalar arasındaki boşlukları dolduran dolgu malzemesidir. Ayrıca, akı ve koruyucu gaz gibi bazı yardımcı malzemeler de vardır. Bunlar metalleri doğrudan birleştirmezler, ancak kaynak kalitesi üzerinde büyük bir etkiye sahiptirler.
(1) Temel malzeme
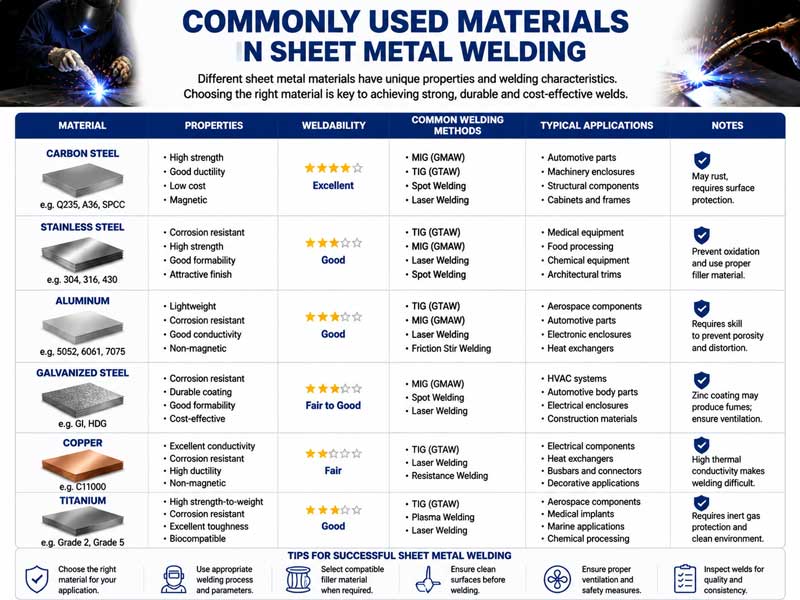
Çok sayıda temel malzeme türü vardır. Hemen hemen tüm metaller ve alaşımlar kaynak temel malzemesi olarak kullanılabilir. Yaygın olanlar aşağıdaki kategorileri içerir:
1. Karbon çeliği: Karbon içeriğindeki farklılığa göre düşük karbonlu çelik, orta karbonlu çelik ve yüksek karbonlu çelik olarak sınıflandırılabilir.
Düşük karbonlu çelik, en iyi kaynak performansına, iyi plastikliğe sahiptir ve kaynak sırasında çatlama olasılığı daha düşüktür.
- Paslanmaz çelik: Paslanmaz çelik mükemmel korozyon direnci ve yüksek sıcaklık direncine sahiptir.
Mikro yapısına bağlı olarak, östenitik paslanmaz çelik, ferritik paslanmaz çelik ve martensitik paslanmaz çelik olarak sınıflandırılabilir. Östenitik paslanmaz çelik mükemmel kaynak performansına sahiptir ve endüstride yaygın olarak kullanılan bir paslanmaz çelik türüdür. Ferritik paslanmaz çelik kaynaklandığında, iri taneler oluşma eğilimi vardır ve bu da kaynaklı birleşimin tokluğunu etkiler. Martensitik paslanmaz çelik zayıf kaynaklanabilirliğe sahiptir ve performansını iyileştirmek için kaynak sonrası ısıl işlem gerektirir.
- Demir dışı metaller ve alaşımlar: Yaygın olanlar arasında alüminyum alaşımları, bakır alaşımları, titanyum alaşımları vb. bulunur.
Alüminyum alaşımı hafif, yüksek mukavemetli ve iyi korozyon dirençlidir. Kaynak yapılırken argon ark kaynağı gibi yöntemler kullanılmalı ve oksidasyonun önlenmesine dikkat edilmelidir.
Bakır alaşımları iyi ısı iletkenliğine sahiptir. Kaynak işlemi sırasında büyük miktarda ısı girişi gerekir ve aynı zamanda gözenek oluşumunun önlenmesi de gereklidir.
Titanyum alaşımları yüksek mukavemet, düşük yoğunluk ve yüksek sıcaklık direnci gibi özelliklere sahiptir. Kaynak işlemleri oldukça zordur ve inert gaz koruması altında gerçekleştirilmesi gerekir. Genellikle havacılık ve uzay alanında kullanılırlar.
(2) Dolgu malzemeleri
Dolgu malzemesinin işlevi, kaynaklı birleşim yerindeki boşluğu doldurmak, erimiş ana malzeme ile karışarak kaynak dikişi oluşturmak ve birleşim yerinin mukavemetini ve sızdırmazlık performansını sağlamaktır.
Yaygın olarak kullanılan dolgu malzemeleri arasında kaynak çubukları, kaynak telleri ve kaynak şeritleri bulunur.
- Elektrot: Bir elektrot iki kısımdan oluşur: çekirdek ve kaplama.
Çekirdek, elektrotun metal çekirdeğidir ve bileşimi ana malzemenin bileşimiyle aynıdır. Başlıca işlevi, kaynak dikişi için metal dolgu sağlamaktır. Kaplama ise, mineral tozu, ferroalaşım tozu, bağlayıcı madde vb. maddelerden oluşan, çekirdek kaynağının yüzeyine uygulanan bir tabakadır.
Kaynak işlemi sırasında, kaplama koruma amaçlı gaz üretir. Bu gaz, erimiş metal havuzunun hava ile kirlenmesini önler. Ayrıca oksijen, kükürt ve fosfor gibi istenmeyen elementlerin azaltılmasına yardımcı olur. Bu da kaynağın kalitesini artırır. Kaynak çubukları, kullanım amaçlarına göre birçok çeşitte bulunur. Örneğin, yapısal çelik, paslanmaz çelik ve dökme demir için çubuklar mevcuttur.
- Tel: Tel, esas olarak gaz korumalı kaynak ve tozaltı ark kaynağı gibi kaynak yöntemlerinde kullanılır.
Bileşimi homojendir ve safsızlık içeriği düşüktür, bu da kaynak dikişinin istikrarlı performansını sağlar. Kaynak telleri, farklı malzemelerine göre katı kaynak telleri ve özlü kaynak telleri olarak sınıflandırılabilir. Katı kaynak teli, koruyucu gaz ile birlikte kullanılmalıdır.
Özlü kaynak teli toz içerir. Kaynak sırasında toz ayrışarak koruyucu gaz ve cüruf üretir; bu da erimiş havuzu korur. Yüksek kaynak verimliliğine ve iyi kaynak oluşumuna sahiptir.
- Kaynak bandı: Kaynak bantları genellikle elektroslag kaynağı ve tozaltı otomatik kaynak gibi kaynak yöntemlerinde kullanılır. Kalın çelik levhaların kaynaklanması için uygundur. Genişliği ve kalınlığı farklı kaynak gereksinimlerine göre seçilebilir. Kaynak dikişinin düzgün bir şekilde dolmasına yardımcı olur.
(3) Yardımcı malzemeler
Kaynak teli (flux): Kaynak teli çoğunlukla tozaltı ark kaynağı ve elektroslag kaynağı gibi kaynak işlemlerinde kullanılır. Kaynak işlemi sırasında cüruf oluşturur. Cüruf, erimiş metal havuzunu kaplar. Havayı uzak tutar ve metalin paslanmasını önler. Aynı zamanda, kaynak teli havuzdaki safsızlıklarla kimyasal olarak reaksiyona girer. Oksijen, kükürt ve fosforu uzaklaştırır. Bu da kaynak dikişini çok daha iyi hale getirir.
Kaynak yöntemlerinde, özellikle tozaltı ark kaynağı ve elektroslag kaynağında, sıklıkla kaynak teli (flux) kullanılır. Kaynak sırasında, erimiş metal havuzunun yüzeyini kaplayan bir cüruf tabakası oluşturur. Bu tabaka havayı engeller ve metalin oksidasyonunu önler. Ayrıca, kaynak teli havuzdaki istenmeyen maddelerle de reaksiyona girer. Oksijen, kükürt ve fosforun uzaklaştırılmasına yardımcı olur. Bu da kaynağın kalitesini artırır.
Kaynak teli, esas olarak alt kaynak gibi kaynak tekniklerinde kullanılır.
- Koruyucu gaz: Koruyucu gazın işlevi, kaynak işlemi sırasında arkı ve erimiş havuzu korumak, havadaki oksijen ve azot gibi gazların içeri girmesini önlemek ve kaynak dikişinde gözeneklilik ve cüruf kalıntısı gibi kusurların oluşmasını engellemektir.
Yaygın olarak kullanılan koruyucu gazlar arasında argon, helyum, karbondioksit vb. bulunur.
Argon ve helyum, iyi koruyucu etkileri olan inert gazlardır ve genellikle demir dışı metallerin ve paslanmaz çeliğin kaynaklanmasında kullanılırlar.
Sac metal kaynak işinde olmazsa olmaz aletler nelerdir?
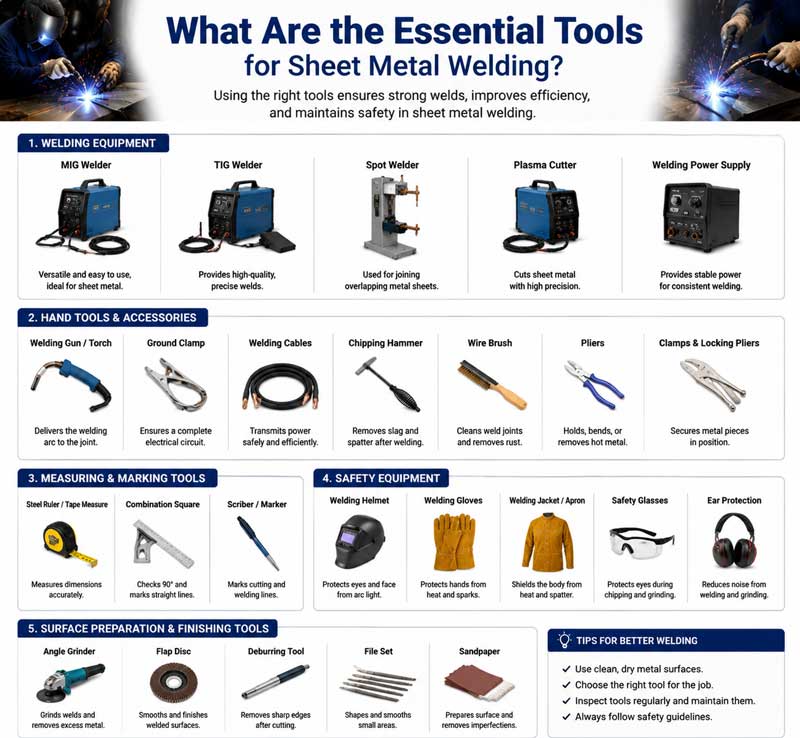
Metal kaynak işlerinde kullanılan çeşitli aletler vardır. İhtiyaç duyduğumuz aletler, farklı kaynak yöntemlerine göre değişir. Ancak hangi yöntemi seçersek seçelim, bu gerekli aletler olmazsa olmazdır.
(1) Kaynak güç kaynağı
Kaynak güç kaynağı, kaynak arkı için gerekli elektrik enerjisini sağlayan ve kaynak işlemlerinin temel aracı olan bir cihazdır.
- AC ark kaynak makinesi: AC ark kaynak makinesi basit bir yapıya, düşük fiyata ve kolay bakıma sahiptir. Esas olarak manuel ark kaynağı için kullanılır ve düşük karbonlu çelik ve diğer malzemelerin kaynaklanması için uygundur.
Çıkış akımı alternatif akımdır ve ark kararlılığı nispeten zayıftır.
- DC ark kaynak makinesi: DC ark kaynak makinesinin çıkış akımı doğru akımdır. Ark iyi bir kararlılığa sahiptir ve paslanmaz çelik ve demir dışı metaller gibi çeşitli metal malzemeleri kaynaklayabilir.
DC ark kaynak makineleri, döner DC ark kaynak makineleri ve doğrultucu DC ark kaynak makineleri olarak further sınıflandırılabilir.
Döner DC ark kaynak makineleri nispeten büyük boyutludur ve yüksek gürültü seviyesine sahiptir.
Doğrultulmuş DC ark kaynak makinesi küçük boyutlu, hafif ve son derece verimlidir.
- İnverter kaynak makinesi: İnverter kaynak makinesi, yeni bir kaynak güç kaynağı türüdür. Endüstriyel frekanslı alternatif akımı doğru akıma dönüştürmek, ardından tekrar yüksek frekanslı alternatif akıma çevirmek ve son olarak doğru akım çıkışına dönüştürmek için inverter teknolojisini kullanır.
İnverter kaynak makineleri, küçük boyut, hafiflik, enerji tasarrufu, yüksek verimlilik, iyi ark kararlılığı gibi avantajlara sahiptir ve çeşitli kaynak yöntemlerini gerçekleştirebilir.
(2) Kaynak işlemi aletleri
- Kaynak torcu: Kaynak torcu esas olarak gaz korumalı kaynakta kullanılır. Görevi kaynak telini tutmak, akımı iletmek ve koruyucu gazı iletmektir.
Kaynak torcu, gaz kaynağı için kullanılır. Yanıcı gazı oksijenle karıştırıp bir nozül aracılığıyla püskürtür. Ateşlendikten sonra, ana malzemeyi ve dolgu malzemesini ısıtmak için bir alev oluşturur.
- Kaynak tutucular: Kaynak tutucular, manuel ark kaynağı için olmazsa olmaz aletlerdir. Elektrotları kavrar ve kaynak elektriğini iletirler. Kaynak tutucular, elektriği iyi iletme, ısıya dayanıklılık ve yalıtım özelliklerine sahip olmalıdır. Kaynak işlemini güvenli ve istikrarlı hale getirirler.
- Kaynak maskeleri ve güvenlik ekipmanları: Kaynak maskeleri, kaynakçıların yüzlerini ve gözlerini korumak için önemli araçlardır. İki türü vardır: elde taşınanlar ve başa takılanlar.
(3) Yardımcı aletler ve ekipmanlar
- Açılı taşlama makinesi: Açılı taşlama makinesinin iki ana kullanım alanı vardır. Kaynak işleminden önce ana metali temizler ve kaynak işleminden sonra kaynak dikişini zımparalar. Kaynak işleminden önce, metal yüzeyindeki pas, yağ ve oksit tabakası gibi kirlilikleri giderir. Bu, kaynak bağlantısının kalitesini garanti etmeye yardımcı olur. Kaynak işleminden sonra, kaynak dikişini parlatır. Dikişi pürüzsüz hale getirir ve kaynaklı parçaların görünümünü iyileştirir.
- Elektrot saklama kovası: Elektrot saklama kovası, kaynak çubuklarını muhafaza eder. Çubukların nemlenmesini önler. Alkali çubuklar gibi bazı çubuklar nemi çok kolay emer. Nemi emdikten sonra, kaynak sırasında gözenekler gibi kusurlar oluşabilir.
Kaynak çubukları için yalıtım kovası, kaynak çubuklarını ısıtarak kurutur ve böylece kullanım sırasında performanslarını güvence altına alır.
- Kaynak kelepçeleri ve konumlandırıcılar: Kaynak kelepçeleri, kaynak yapılması gereken parçaları sabitler. Kaynak sırasında hassas konumlandırma sağlarlar. Ayrıca parçaların şeklinin değişmesini de önlerler. Konumlandırıcılar, kaynaklı parçaları farklı konumlara ve açılara hareket ettirebilir. Kaynak işlemlerini daha sorunsuz hale getirirler. Ayrıca kaynak verimliliğini ve kalitesini artırırlar. Özellikle büyük ve karmaşık kaynaklı parçalar için çok önemli bir rol oynarlar.
- Kontrol araçları: Kontrol araçları, kaynaklı birleşimlerin kalitesini test etmek için kullanılır. Genellikle kaynağın görünümünün yeterli olup olmadığını değerlendirirler. Ultrasonik hata dedektörleri ve X-ışını hata dedektörleri, kaynaklardaki iç kusurları tespit eder. Bu kusurlar arasında delikler, sıkışmış cüruf ve çatlaklar bulunur.
Metal levha kaynak işlemi nasıl yapılır?
Metal kaynak işleminin temel çalışma prensibi, kaynak yapılacak metalin atomları arasındaki mesafeyi, termal veya mekanik enerji etkisiyle metal bağlarının oluşacağı aralığa kadar kısaltmak ve böylece atomların birbirine bağlanmasını sağlamaktır.
Kaynak işlemi sırasında ana malzemenin eriyip erimemesine göre kaynak yöntemleri üç ana kategoriye ayrılabilir: ergitme kaynağı, basınçlı kaynak ve lehimleme.
(1) Füzyon Kaynağının Çalışma Prensibi
Füzyon kaynağı en yaygın kullanılan kaynak yöntemidir. Temel prensibi, kaynak yapılacak bölgenin ana malzemesini eriterek bir erimiş havuz oluşturmaktır; aynı zamanda dolgu malzemesi de eriyerek bu erimiş havuza karışır.
Erimiş havuz soğuyup katılaştıktan sonra kaynaklı bir bağlantı oluşacaktır.
Yaygın kaynak yöntemleri arasında manuel ark kaynağı, gaz kaynağı, argon ark kaynağı, karbondioksit gazı korumalı kaynak vb. yer almaktadır.
1. Kaynak güç kaynağının iki kutbu sırasıyla kaynak pensine ve kaynak yapılacak iş parçasına bağlanarak kapalı bir devre oluşturulur.
2. Operatör, kaynak çubuğunu elektrikli kaynak pensesiyle tutar, kaynak çubuğunu iş parçasına temas ettirir ve ardından hızlıca kısa bir mesafeye çeker.
Bu aşamada, elektrot ile iş parçası arasında bir elektrik arkı oluşacaktır. Arkın sıcaklığı 6000-8000℃'ye ulaşabilir ve bu da elektrotun ucunu ve kaynak yapılacak iş parçasının bir kısmını anında eriterek erimiş bir havuz oluşturabilir.
3. Yüksek sıcaklıklarda, elektrotun kaplaması ayrışarak koruyucu gaz ve cüruf üretir. Koruyucu gaz, arkı ve erimiş havuzu sararak havayı izole eder.
Cüruf, erimiş metalin oksidasyonunu önlemek için erimiş havuzun yüzeyini kaplar.
4. Kaynak çubuğu hareket etmeye devam ettikçe, sürekli olarak yeni erimiş havuzlar oluşurken, eskileri soğumaya ve katılaşmaya devam eder. Sonunda, metallerin bağlantısını sağlayan sürekli bir kaynak dikişi oluşur.
(2) Basınç Kaynağının Çalışma Prensibi
Basınç kaynağı, kaynak işlemi sırasında iş parçasına belirli bir basınç uygulandığı ve aynı zamanda, ısıtma yoluyla veya ısıtma yapılmadan, kaynak yapılacak metalin temas yüzeyinin plastik deformasyona uğrayarak atomik bağ oluşumunun sağlandığı bir kaynak yöntemidir.
Basınçlı kaynak yönteminin özelliği, ana malzemenin genellikle erimemesi veya yalnızca kısmen erimesidir.
Yaygın basınç kaynağı yöntemleri arasında direnç kaynağı, sürtünme kaynağı, dövme kaynağı vb. bulunur.
- Kaynak yapılacak iki parçayı birbirine sıkıca yerleştirin ve ardından elektrotlar aracılığıyla belirli bir basınç uygulayarak kaynak yapılacak parçaların temas yüzeylerinin birbirine yakın temas etmesini sağlayın.
- Elektrottan yüksek bir akım geçirildiğinde, akım kaynak yapılan parçanın temas yüzeyinden geçerken direnç ısısı oluşur.
Temas yüzeyindeki nispeten yüksek direnç nedeniyle, ısı orada yoğunlaşacak ve temas yüzeyindeki metali plastik bir duruma veya kısmen erimiş bir duruma kadar ısıtacaktır.
Sürekli basınç etkisi altında, temas yüzeyindeki metal plastik deformasyona uğrar ve atomlar birbirleriyle karışarak kaynaklı bir bağlantı oluşturur.
Direnç kaynağı, hızlı kaynak hızı, düşük deformasyon ve dolgu malzemesine ihtiyaç duyulmaması gibi avantajlara sahiptir. Otomobil gövdeleri ve ev aletleri kasaları gibi ince levhaların kaynaklanmasında yaygın olarak kullanılır.
(3) Lehimlemenin çalışma prensibi
Lehimleme, ana metalden daha düşük bir erime noktasına sahip dolgu metalinin kullanıldığı bir işlemdir. Dolgu metali ve ana metal, dolgu metalinin eridiği, ancak ana metalin erimediği bir sıcaklığa kadar birlikte ısıtılır.
Erimiş lehimin kılcal etkiyle ana metal arasındaki boşlukları doldurduğu, ana metalle birlikte yayıldığı ve soğuduktan sonra kaynaklı bir bağlantı oluşturduğu bir kaynak yöntemi.
Lehimleme, lehim dolgu metalinin farklı erime noktalarına göre sert lehimleme ve yumuşak lehimleme olarak sınıflandırılabilir.
Sert lehimlemede kullanılan lehim dolgu metalinin erime noktası 450℃'nin üzerindedir ve bağlantı mukavemeti nispeten yüksektir. Genellikle mekanik parçaların kaynaklanmasında kullanılır.
Yumuşak lehimlemede kullanılan lehim dolgu metalinin erime noktası 450℃'nin altındadır ve bağlantı mukavemeti nispeten düşüktür. Genellikle elektronik bileşenlerin lehimlenmesinde kullanılır.
Lehimlemenin avantajları arasında kaynak sıcaklığının düşük olması, ana malzemenin mikroyapısının ve özelliklerinin az değişmesi, kaynaklı parçanın deformasyonunun az olması ve farklı metal malzemeleri kaynaklayabilmesi yer almaktadır.
Ancak lehimli bağlantıların mukavemeti genellikle ergitme kaynağı ve basınçlı kaynak yöntemlerine göre daha düşüktür; bu nedenle mukavemet gereksinimlerinin yüksek olmadığı uygulamalar için uygundurlar.
|
|
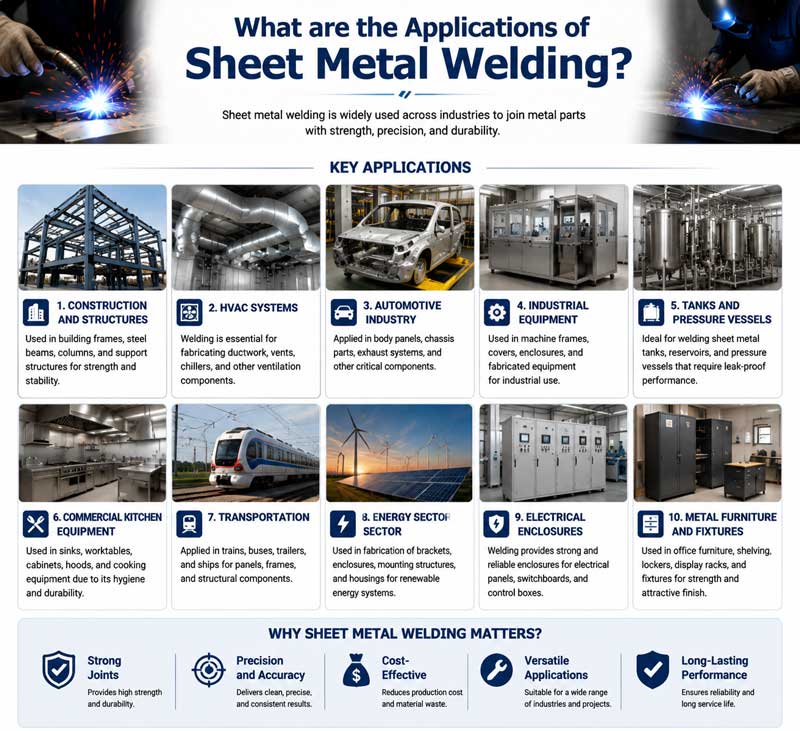
Sac metal kaynakçılığının uygulama alanları nelerdir?
Metal kaynak teknolojisi, kendine özgü avantajlarıyla, ulusal ekonominin neredeyse tüm alanlarını kapsayan çeşitli endüstri ve sektörlerde yaygın olarak uygulanmaktadır.
(1) Makine imalat sanayi:
Takım tezgahlarının yatakları ve kolonları, ekskavatörlerin kepçeleri ve palet çerçeveleri, vinçlerin bomları vb. parçaların tamamı kaynak işlemleriyle üretilir.
Kaynak teknolojisi, bu yapısal bileşenlerin mukavemetini ve stabilitesini sağlayarak ekipmanın kullanım ömrünü ve operasyonel güvenilirliğini artırabilir.
(2) Ulaşım sektörü:
- Otomobil üretimi: Gövde, şasi ve iskelet gibi otomobil parçalarının yapımında kaynak teknolojisine ihtiyaç duyulur. Bunun yanı sıra, otomobil motorları ve şanzımanları gibi parçaların yapımında da kaynak kullanılır.
- Gemi yapımı: Gemi gövdesi, güverte, kamaralar ve geminin diğer tüm parçalarının kaynakla birleştirilmesi gerekir.
Gemi kaynak işlerinde kalın levha kaynak ve yüksek mukavemetli çelik kaynak gibi teknik zorluklarla karşılaşılmaktadır. Yaygın olarak kullanılan kaynak yöntemleri arasında tozaltı ark kaynağı, gaz ve elektrikli dikey kaynak yer almaktadır.
- Havacılık ve uzay endüstrisi: Alüminyum alaşımları ve titanyum alaşımları yüksek kaliteli malzemelerdir. Uçak gövdeleri, kanatları ve motor parçalarının yapımında kullanılırlar. Bu özel malzemelerin kaynaklanması, hassas kaynak teknikleri gerektirir. Tipik örnekler arasında argon ark kaynağı, elektron ışın kaynağı ve lazer kaynağı yer alır.
(3) İnşaat sektörü:
Çelik konstrüksiyon binalar, yüksek binalarda, geniş açıklıklı fabrikalarda, köprülerde ve diğer projelerde yaygın olarak kullanılmaktadır.
Örneğin, çelik yapı atölyelerinde çelik kirişler ve kolonlar arasındaki bağlantı ile köprülerde çelik kirişlerin birleştirilmesi gibi işlemlerin tümü kaynak yoluyla gerçekleştirilmelidir.
(4) Petrokimya endüstrisi:
Petrokimya endüstrisi çok sayıda basınçlı kap, boru hattı, depolama tankı ve diğer ekipmana ihtiyaç duyar. Bu cihazların imalatı ve montajı kaynak teknolojisi olmadan mümkün değildir.
(5) Günlük yaşam alanında:
Metal kapı ve pencere üretimi, bisiklet çerçevelerinin kaynaklanması, mutfak eşyalarının işlenmesi vb. işlemlerin tamamı kaynak teknolojisinin kullanımını gerektirir.
Ayrıca, gümüş ve altın takılar gibi bazı metal süs eşyalarının üretiminde de farklı bileşenleri bir araya getirmek ve zarif şekiller oluşturmak için kaynak teknikleri kullanılmaktadır.
Sonuç
Modern endüstrinin temel süreçlerinden biri olan metal kaynak teknolojisi, geleneksel elle dövme ve kaynak yöntemlerinden günümüzün otomatik ve akıllı kaynak yöntemlerine kadar uzun bir gelişim sürecinden geçmiştir.
Avantajları oldukça önemlidir. Farklı sektörlerin üretim ihtiyaçlarını karşılayarak yüksek mukavemetli ve yüksek sızdırmazlık sağlayan metal bağlantılar elde edebilir.
Aynı zamanda, kaynak gerilimi ve deformasyonu, yüksek işletme gereksinimleri ve güvenlik riskleri gibi sorunları da vardır; bunlar sürekli teknolojik yenilik ve süreç iyileştirmesi yoluyla çözülmelidir.
Malzeme bilimi, otomatik kontrol teknolojisi ve yapay zeka gibi alanlardaki sürekli ilerlemeyle birlikte, metal kaynak teknolojisi de yüksek verimlilik, hassasiyet, çevre dostu olma ve zekâ yönünde gelişmektedir.
Lazer kaynağı, elektron ışın kaynağı ve sürtünmeli karıştırma kaynağı gibi yeni kaynak teknolojilerinin sürekli ortaya çıkması, metal kaynak alanına yeni gelişim fırsatları getirmiştir.
Gelecekte, metal kaynak teknolojisi daha fazla alanda daha önemli bir rol oynayacak ve endüstriyel üretime ve sosyal kalkınmaya daha güçlü destek sağlayacaktır.
Metal kaynak malzemeleri üreticisi olarak neden NOBLE'ı seçmelisiniz?
NOBLE, güvenilir ve kapsamlı özel üretim çözüm ortağınızdır. Prototip tasarımından üretime kadar, geniş üretim kaynaklarımız, uygun teknolojimiz, optimize edilmiş süreçlerimiz, uzman rehberliğimiz ve titiz kalite kontrol sürecimizle fikirlerinizi gerçeğe dönüştürebiliriz.
Sac metal kaynak hizmetlerimiz, rekabetçi fiyatlarla müşteri beklentilerini aşan özel çözümler sunmaktadır. Prototip üretiminden sac metal kaynak imalatına kadar, deneyimli ekibimiz ve gelişmiş üretim ekipmanlarımız, yüksek hassasiyet ve istikrarlı performansa sahip sac metal kaynak parçaları almanızı sağlar. Dakikalar içinde fiyat teklifi alın ve günler içinde sac metal kaynak parçalarına sahip olun!
NOBLE, en son teknolojiye sahip sac metal kaynak ekipmanlarıyla donatılmıştır ve bu sayede en zorlu sac metal kaynak işlerinin bile üstesinden kolaylıkla gelebilmektedir. Son derece yetenekli ve deneyimli kaynakçılardan oluşan ekibimiz, çeşitli kaynak teknikleri ve süreçleri konusunda derinlemesine bilgiye sahiptir. İster karmaşık metal imalatı, ister yapısal kaynak veya onarım olsun, uzmanlarımız her projeye eşsiz bir işçilik katmaktadır.
SSS
- Farklı metal türlerini birbirine kaynak yapabilir miyiz?
Evet, yapabiliriz. Örneğin, uygun yöntemlerle çelik ve bakırı kaynaklayabiliriz. Ancak doğru dolgu malzemesini seçmemiz gerekiyor.
- Kaynaklı parçalar neden bazen bükülür?
Kaynak işlemi sırasında düzensiz ısınma ve soğuma gerilime neden olur. Bu gerilim, metal parçaların bükülmesine veya deforme olmasına yol açar.
- Kaynak yapmadan önce metalleri temizlememiz gerekiyor mu?
Evet, yapmalıyız. Pası, yağı ve oksit tabakasını temizlemeliyiz. Temiz yüzeyler daha güçlü ve sıkı kaynaklar yapılmasına yardımcı olur.







