
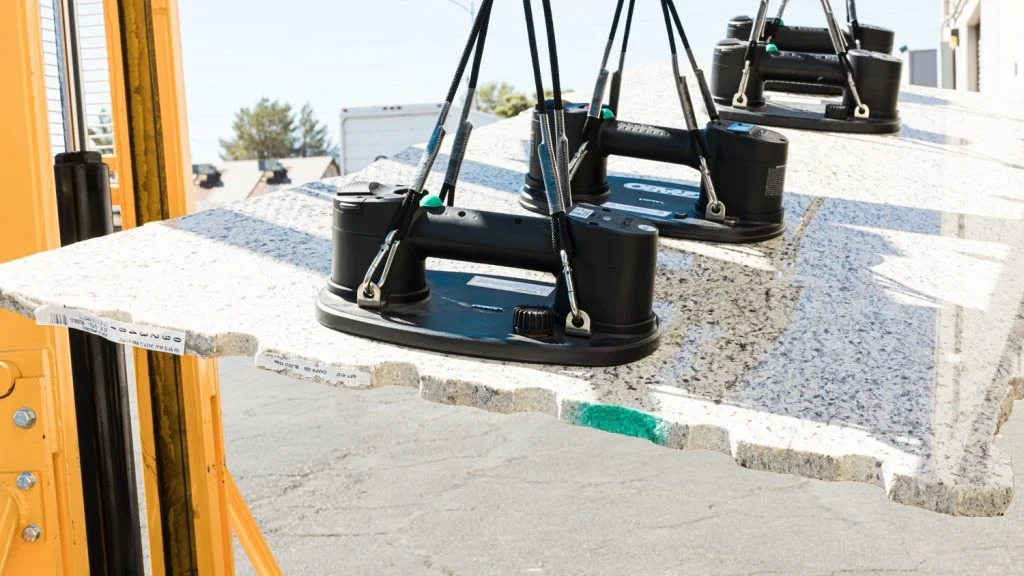
Raftaki herhangi bir ürüne bakın. Bir araba kapı paneli. Kapalı bir et tepsisi. Bir devre kartı. Üretim sürecinin bir noktasında, endüstriyel bir vakum kabı onu kaldırdı, tuttu veya hareket ettirdi. Bu kaplar modern otomasyonda her yerde. Otomatik olarak çalışırlar. Ta ki arıza yapana kadar.
Bu kılavuz, onları doğru şekilde nasıl yapacağınızı gösterecek. Her bir bileşeni yakından inceliyoruz.
Endüstriyel vakumlu vantuzlar hangi parçalardan oluşur?
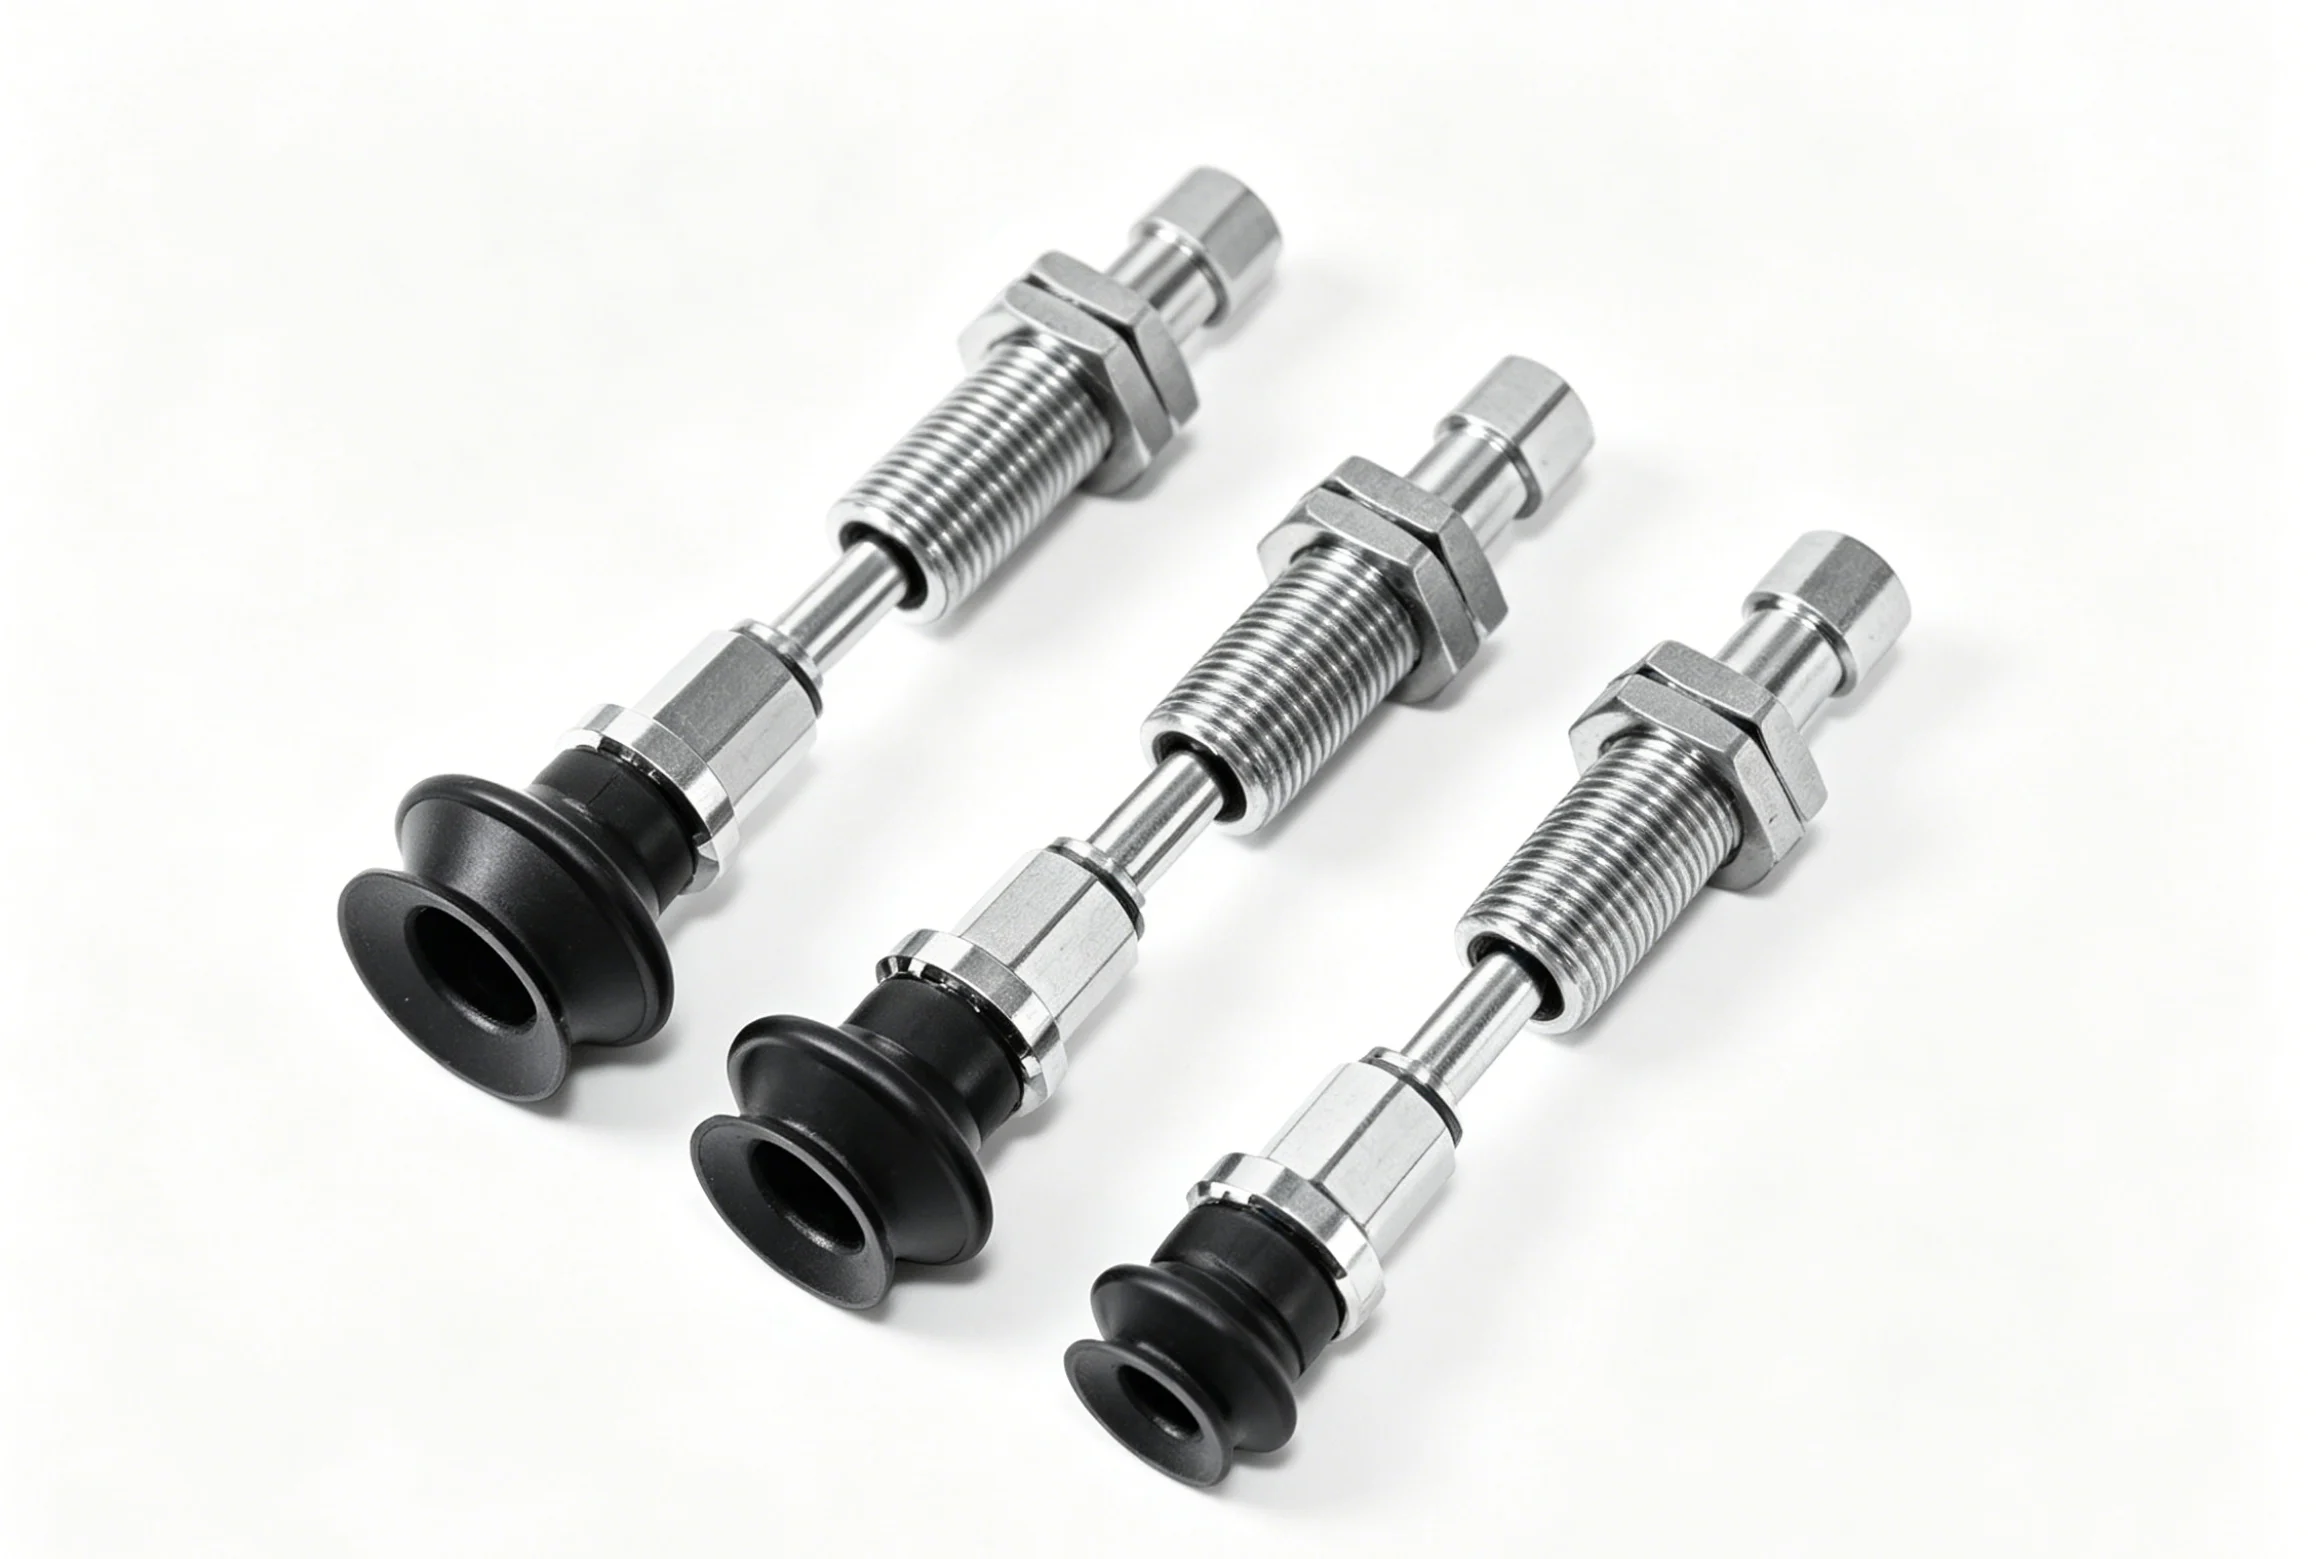
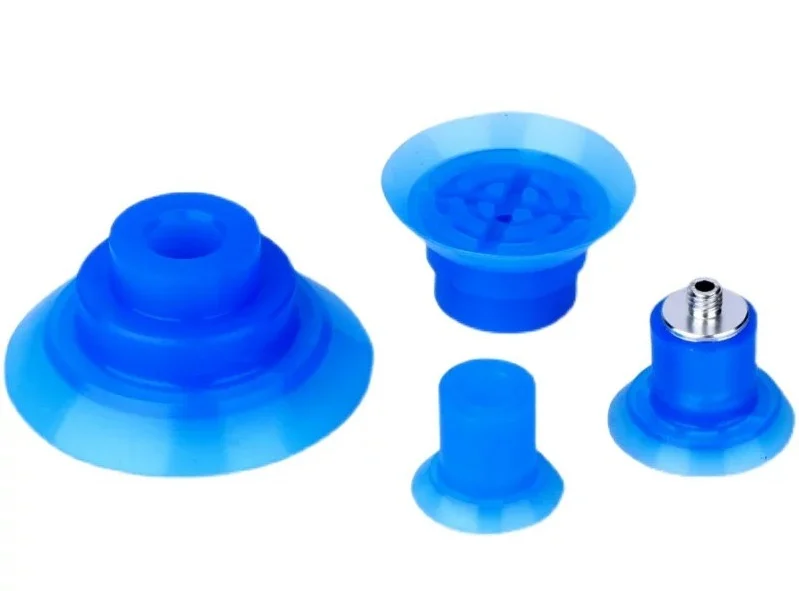
Endüstriyel vakum vantuzlarını inceleyelim. Üç ana kategori ortaya çıkıyor. Ped, ürüne temas eden kısımdır. Bağlantı parçası makineye bağlanır. Geri kalanı ise donanımdır.
Vantuz (Ped)
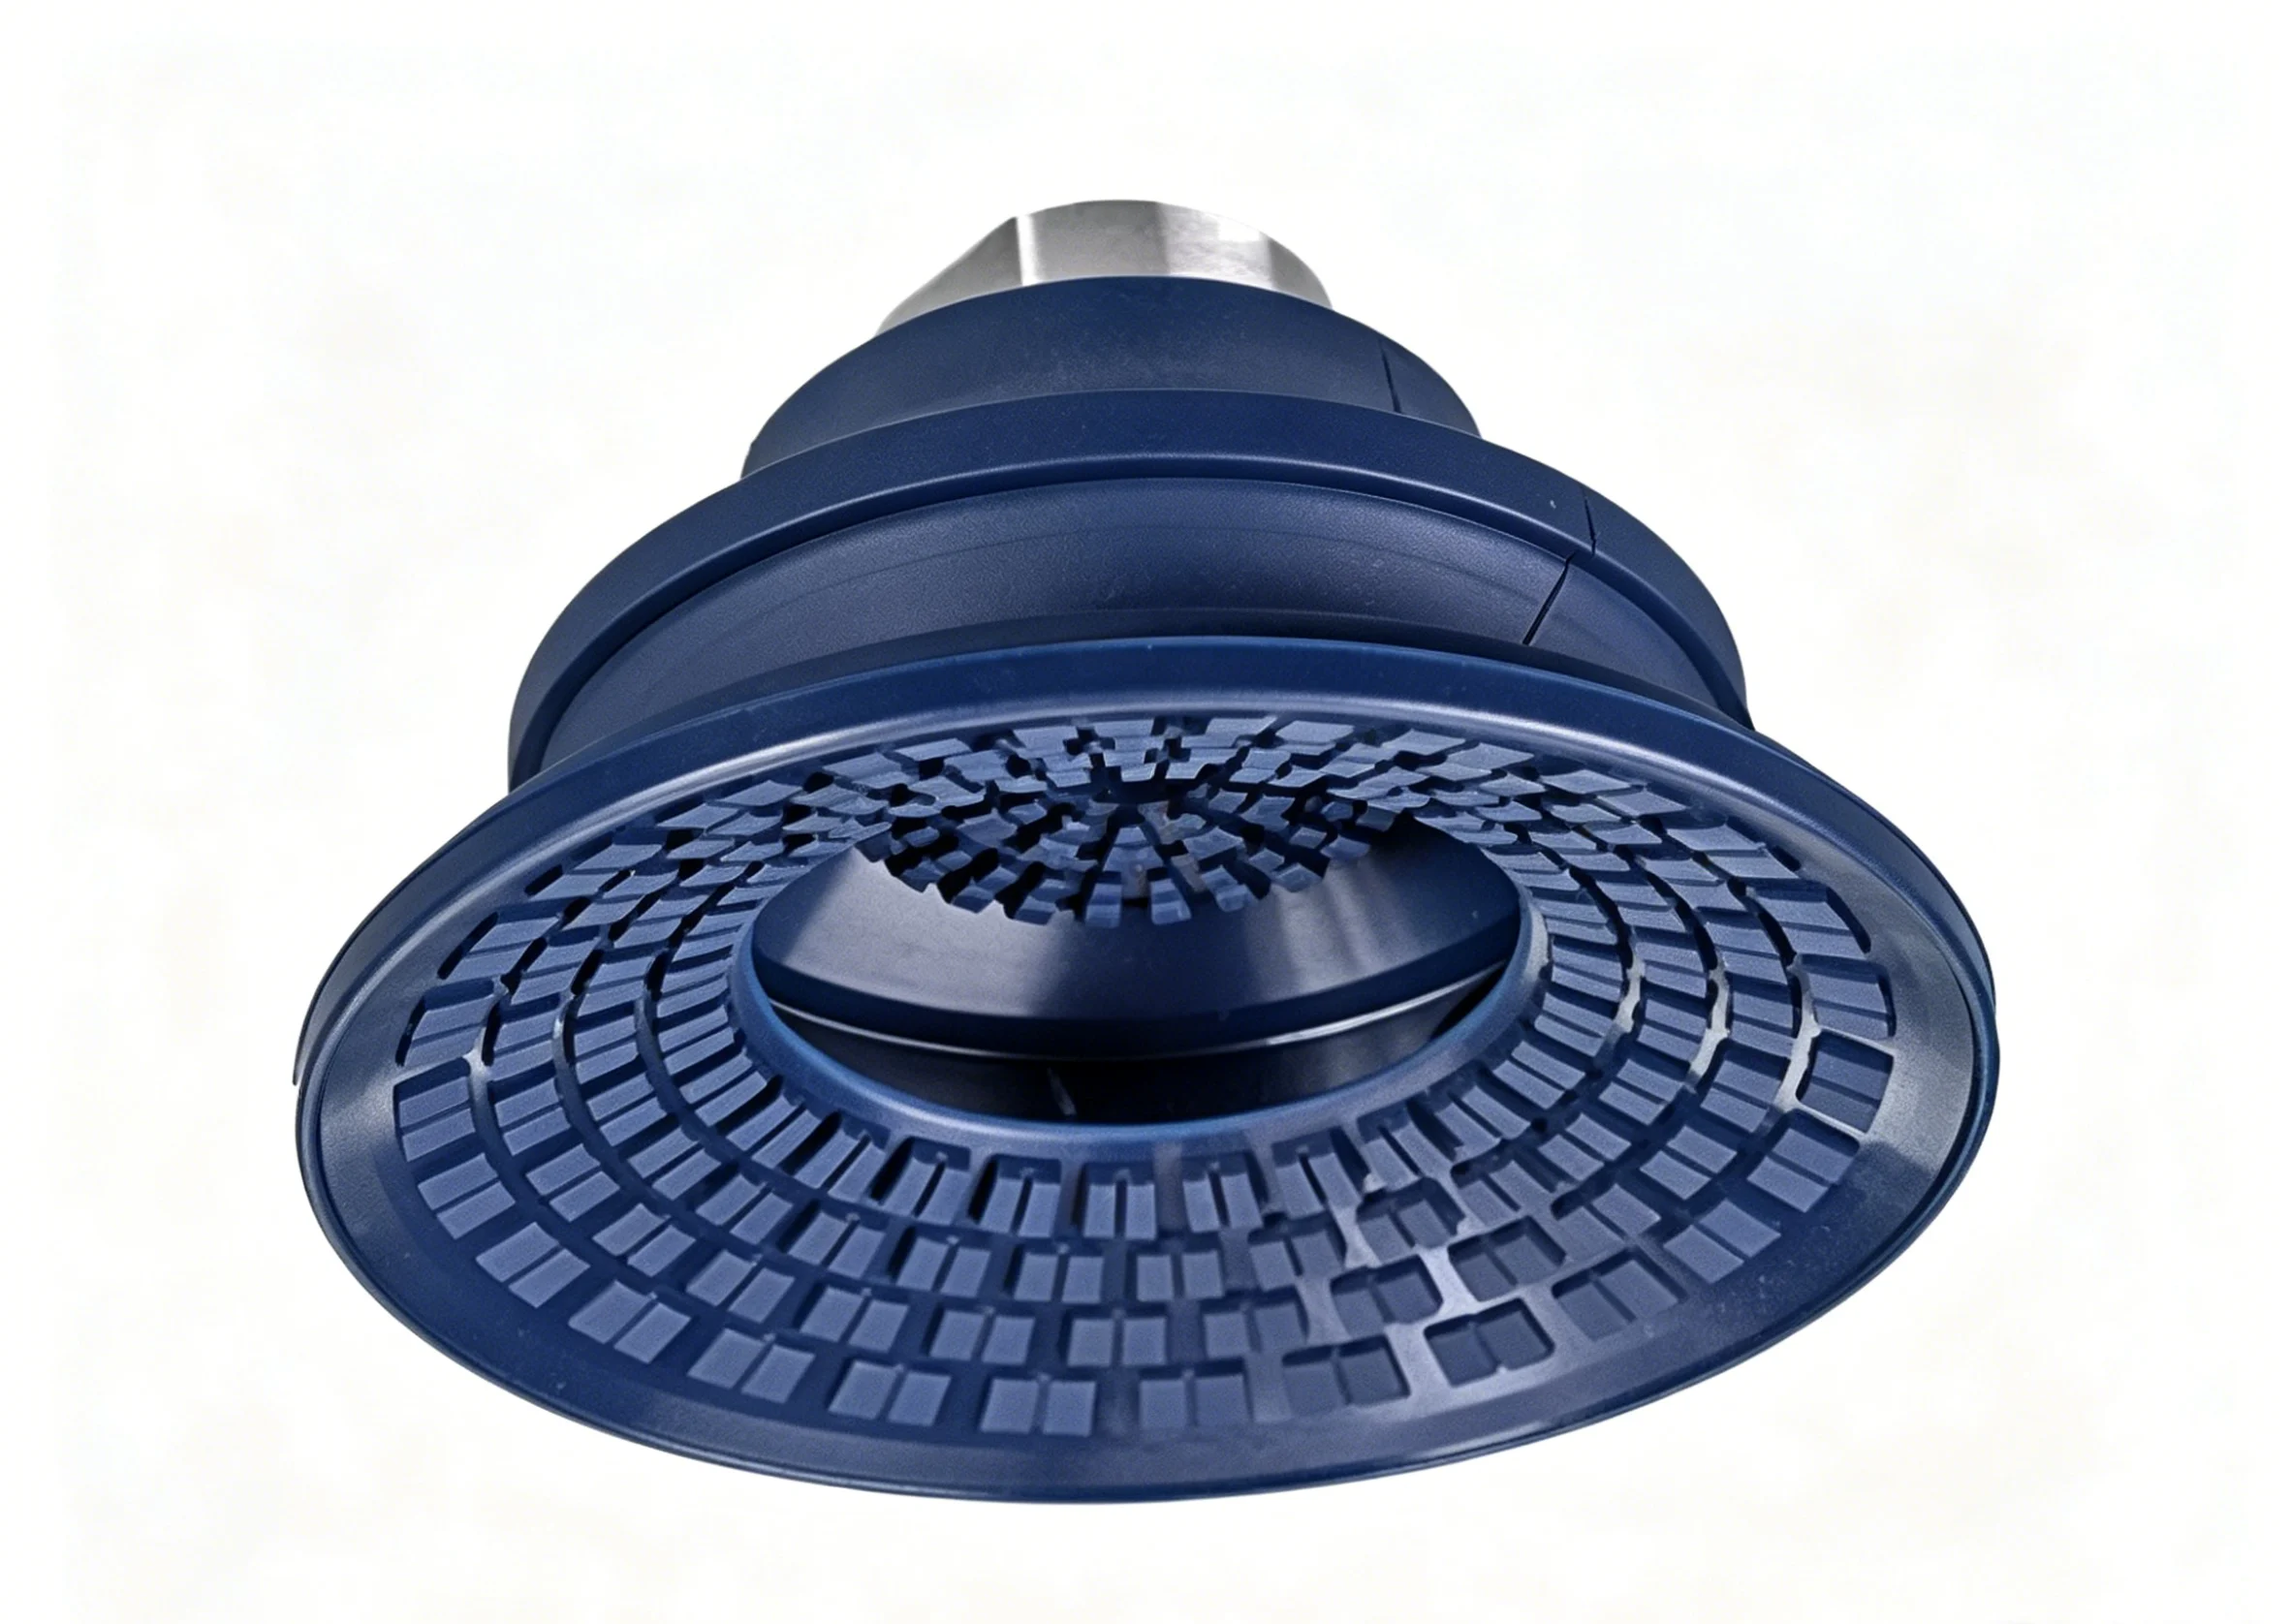
Burası işin en önemli kısmı. Burada iki iş yapılır. Birincisi, parçanın yüzeyine tam olarak yapışmasını sağlamak. İkincisi, düşürmeden kaldırmak için yeterince sıkı kavramak. Farklı şekiller farklı işlere uygundur.
Düz pedler, cam veya metal levhalar gibi pürüzsüz, düz yüzeylerde çalışır. Maksimum temas alanı sağlar. Esnemeyen ince malzemeler için idealdir.
Körük tipi kapların duvarları katlanmış haldedir. Katlanıp genişleyebilirler. Bu, yükseklik dengelemesine olanak tanır. Eğri bir tahta veya düz olmayan bir kutu kapağı düşünün. Körük, yükseklik farkını emer.
Oval kapaklar uzun ve dar parçaları kaplar. Ahşap bir pervaz parçasını veya kanal şeklinde bir bileşeni düşünün. Yuvarlak bir kapak yüzeyin yarısını kaplamazdı. Oval bir kapak ise uzunluğu kaplar.
Tutucu / Bağlantı Parçası (Konektör)
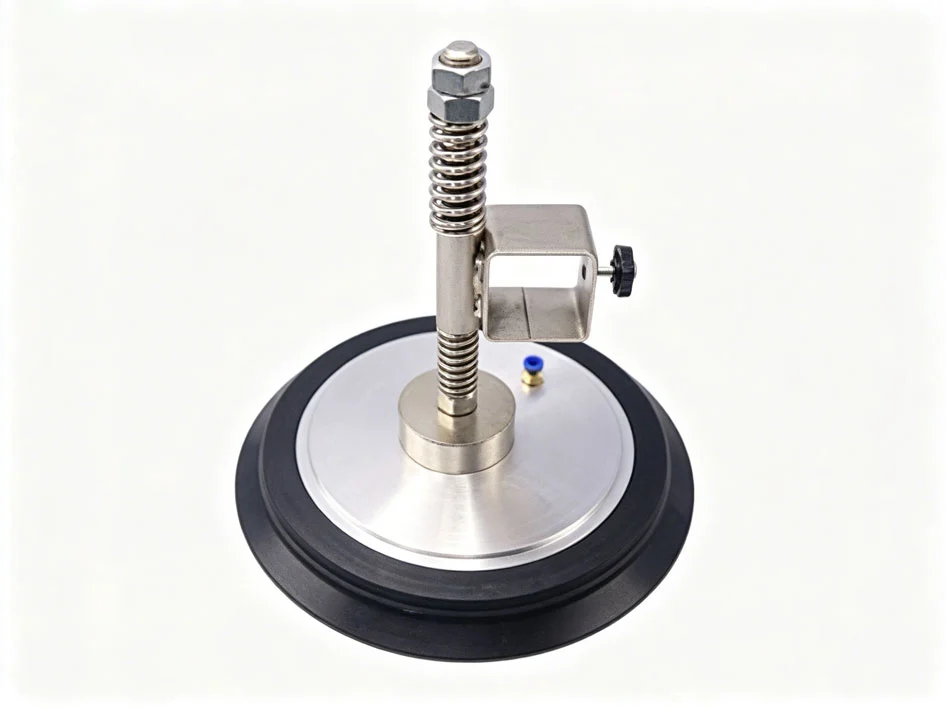
Ped tek başına işe yaramaz. Robot koluna veya alma-yerleştirme sistemine bağlanması gerekir.
Metal bir gövde, pedin içine vidalanır. Genellikle pirinç veya alüminyumdan işlenir; burada, vakum kapları için CNC işleme yöntemiyle hassas dişler ve sızdırmazlık yüzeyleri üretilir. Bazen gövde bir yay mekanizması içerir. Bu, dikey esneklik sağlar. Kap, parçaya sertçe çarpmak yerine nazikçe temas eder.
Dönmeyi önleyici özellikler de bir diğer ek özelliktir. Altıgen düz yüzey veya kama yuvası, somun sıkıldığında kapağın dönmesini engeller. Küçük bir detay, üretimde büyük fark yaratır.
Ek Bileşenler
Montaj işlemi gövde ve pedde bitmiyor.
Bağlantı parçaları vakum hattını birbirine bağlar. Yumuşak borular için dikenli bağlantı parçası, sert borular için dişli bağlantı parçası kullanılır.
Redüktörler, iç çapı kademeli olarak küçültür. Büyük bir kap için küçük bir bağlantı parçası gerekebilir. Redüktör, bağlantıyı mümkün kılar.
Bazı tasarımlarda valf gövdeleri iç kısımda yer alır. Bunlar akış kontrol veya tahliye valfleridir. Parçanın düşmesi gerektiğinde vakumu hızlı bir şekilde kırarlar.
Bu vakum kabı parçalarının hepsinin birlikte çalışması gerekiyor. Kötü işlenmiş bir gövde sızdırmazlığı bozar. Kötü kalıplanmış bir ped düzensiz bir şekilde çöker. Tüm vakum kabı üretim süreci, her parçanın doğru yapılmasına bağlıdır.
Endüstriyel Vakum Kapsülü Parçaları Nasıl Üretilir?
Farklı parçalar için farklı işlemler. Kauçuk ped bir yolu izler. Metal tutucu başka bir yolu izler. Küçük plastik parçalar ise üçüncü bir yolu izler.
Kauçuk Vantuzun Üretimi
Burada üç kalıplama yöntemi öne çıkıyor. Her biri farklı hacim ve performans ihtiyaçlarına uygun.
Sıkıştırma kalıplama yöntemi, büyük pedler veya düşük miktarlar için uygundur. Önceden şekillendirilmiş kauçuk, ısıtılmış bir kalıba yerleştirilir. Pres kapanır. Sıkıştırma ve ısı işi yapar. Basit kalıplama. Düşük başlangıç maliyeti. Ancak işlem süreleri uzundur.
Yüksek hacimli üretimde enjeksiyon kalıplama ön plana çıkıyor. Genellikle nitril, silikon veya üretan olan kauçuk malzeme, basınç altında kapalı bir kalıba püskürtülüyor. Daha hızlı üretim döngüleri. Daha sıkı toleranslar. Binlerce parçada daha iyi tutarlılık. Standart boyutlardaki vakum kaplarının çoğu bu yöntemle üretiliyor.
İki bileşenli kalıplama veya 2K kalıplama, çift sertlikte vantuzlar üretir. Önce sert bir kauçuk taban kalıplanır. Ardından üzerine yumuşak bir kauçuk dudak kalıplanır. Sert kısım şeklini korur, yumuşak kısım ise sızdırmazlığı sağlar. Bu, gelişmiş bir plastik enjeksiyon kalıplama vantuz tasarımıdır. Tek makine. İki malzeme. Tek bir bitmiş parça.
Metal Tutucular için CNC İşleme
Kauçuk pedlerin makinelere bağlanabilmesi için metal gövdelere ihtiyaç vardır. İşte burada talaş kesme devreye giriyor.
CNC torna tezgahları gövdeleri ve dişleri üretir. Çubuk malzeme içeri beslenir. Mil döner. Bir kesici dış yüzeyi şekillendirir. Ardından bir diş açma aleti iç veya dış dişleri açar. Temiz, hassas, tekrarlanabilir.
CNC frezeleme, yuvarlak olmayan özellikler ekler. Anahtar için altıgen düz yüzeyler. Dönmeyi önlemek için kama kanalları. Ayar vidaları için düz noktalar. Genellikle bir parça tornadan frezeye geçer. Bazen tek bir çok eksenli makine, tek bir kurulumda her iki işlemi de yapar.
Bu tutucular için yaygın olarak kullanılan vakum kabı malzemeleri arasında korozyon direnci ve kolay işlenebilirlik için pirinç, hafiflik için alüminyum ve gıda sınıfı veya temiz oda ortamları için paslanmaz çelik bulunur. Her metal farklı şekilde işlenir. Her biri farklı bir uygulamaya uygundur.
Plastik Enjeksiyon Kalıplama Aksesuarlar için
Bağlantı parçaları, redüktörler, valf gövdeleri gibi küçük parçalar nadiren metalden işlenir. Çok pahalı. Çok yavaş.
Bunun yerine, plastik enjeksiyon kalıplama yöntemiyle üretilen vantuz parçaları mühendislik plastiklerinden üretilir. PEEK yüksek ısıya ve agresif kimyasallara dayanıklıdır. Asetal olarak da bilinen POM, düşük sürtünme ve iyi sertlik sunar. Naylon ise tokluk ve yorulma direnci sağlar. Bu vantuz parçaları çoklu boşluklu kalıplarda üretilir. Tek seferde dört, sekiz veya on altı parça üretilebilir. Parça başına düşük maliyet. Yüksek tutarlılık.
Vakum kabı üretiminde hangi işlemin hangi bileşene uygulanacağını bilmek işin yarısıdır. Kauçuk kalıplama gerektirir. Metal işleme gerektirir. Küçük plastik parçalar enjeksiyon gerektirir. Bunları karıştırırsanız, maliyetler artar.
Endüstriyel vakum kapları özel bir şeye mi ihtiyaç duyar? Rötuş?
Evet. Bir parçayı kalıplamak veya işlemek son nokta değildir. Kalıptan çıkan parça ham haldedir. Güvenilir bir şekilde çalışabilmesi için son işlemden geçirilmesi gerekir.
Kauçuk Kaplar İçin Son İşlem
Kalıplanmış kauçuk pedler için neredeyse her zaman iki adım kullanılır.
Öncelikle, çapak alma işlemi. Kauçuk kalıp boşluğuna akar. Bir kısmı her zaman kalıp iki yarısı arasında sıkışıp kalır. Bu ince fazlalık çapaktır. Gitmesi gerekir. Küçük ve hassas parçalar söz konusu olduğunda, kriyojenik kesme en iyi yöntemdir. Yani, parçalar namlunun içinde adeta yuvarlanır. Sıvı azot çapağı kırılgan hale getirir. Çapağı uzaklaştırmak için küçük plastik peletler kullanılır. Kabın kendisi sağlam kalır çünkü yapıldığı malzeme daha kalın ve daha dayanıklıdır.
İkinci olarak, son kürleme. Yeni kalıplanmış kap fırına alınır. Isı, kauçuğun daha fazla çapraz bağlanmasını sağlar. Buna son vulkanizasyon denir. Bu adımı atlarsanız, kabın özellikleri zamanla değişir. Zaman geçtikçe işler biraz daha zorlaşabilir. Sıkıştırma kalıcı deformasyonları durumu daha da kötüleştirir. Fırın işlemi her şeyi stabil tutar.
Vakum vantuzlarını yaparken bu adımları atlarsanız, arızalı saha üniteleriyle karşılaşırsınız. Kalıplama işlemi sızdırmazlığı bozabilir. Kürlenmemiş kauçuk çok uzun süre dayanmaz.
Metal Tutucular için Son İşlem
İşlenmiş gövde torna tezgahından çıktığında gayet iyi görünüyor. Henüz bitmedi.
Kaplama ilk adımdır. Çinko veya nikel kaplama, onları korozyona karşı dayanıklı hale getirir. Kaplamasız çelik bir gövde, nemli bir fabrika ortamında paslanır. Pas, sızdırmazlık yüzeyine zarar verebilir. Ayrıca, bağlantı parçasını tutucuya kilitler. Çinko kaplama standarttır. Nikel kaplama daha pahalıdır, ancak daha sert kimyasallara dayanabilir.
Sonrasında sıra diş açma çapaklarını gidermeye geliyor. Diş açma işlemi keskin kenarlar bırakabilir. Bu çapaklar montaj sırasında kauçuk pedi kesebilir. Daha da kötüsü, eşleşen bağlantı parçalarıyla dişlerin çapraz geçmesine neden olabilirler. Çapakları gidermek için tel fırça veya titreşimli tambur kullanabilirsiniz.
Diş açma, yüksek mukavemetli gövdeler için harika bir alternatiftir. Kesme yerine, dişler yuvarlama yoluyla oluşturulur. Talaş oluşmaz. Çapak da olmaz. Metal tanecikleri profil etrafında aktığı için dişler daha güçlüdür. Bu, vakum kabı işlemleri için üst düzey CNC işlemede oldukça standart bir yöntemdir.
Özel Temiz Oda ve Gıda Sınıfı Son İşlem
Bazı uygulamalar birkaç ek adım gerektirir.
Yarı iletken işleme ve tıbbi montaj gibi temiz oda uygulamaları söz konusu olduğunda, ultrasonik temizleme en uygun yöntemdir. Parçalar deiyonize su banyosuna alınır. Yüksek frekanslı ses dalgaları, çöken ve her yüzeyi temizleyen minik baloncuklar oluşturur. Bu sayede toz, yağ ve gevşek parçacıklardan kurtulur.
Gıda sınıfı uygulamalar, FDA uyumlu durulama işlemini içerir. Temizlik maddeleri ve son durulama suyu FDA yönetmeliklerine uygun olmalıdır. Artık kimyasallar gıda ürünlerini kirletmemelidir. Bazen bu parçalar için ayrı, özel bir üretim hattı kullanılır.
Otomotiv fabrikalarında kullanılan normal endüstriyel vakum kabı, kaplama ve çapak alma işlemlerinde kullanılır. Kurabiye paketleme hattında kullanılan kap ise ultrasonik olarak temizlenir ve FDA onaylı sıvılarla durulanır. Vakum kabının temel malzemeleri aynı olabilir. Farkı yaratan işlem sonrası uygulamalardır.
Endüstriyel vakum kaplarında genellikle hangi malzemeler kullanılır?
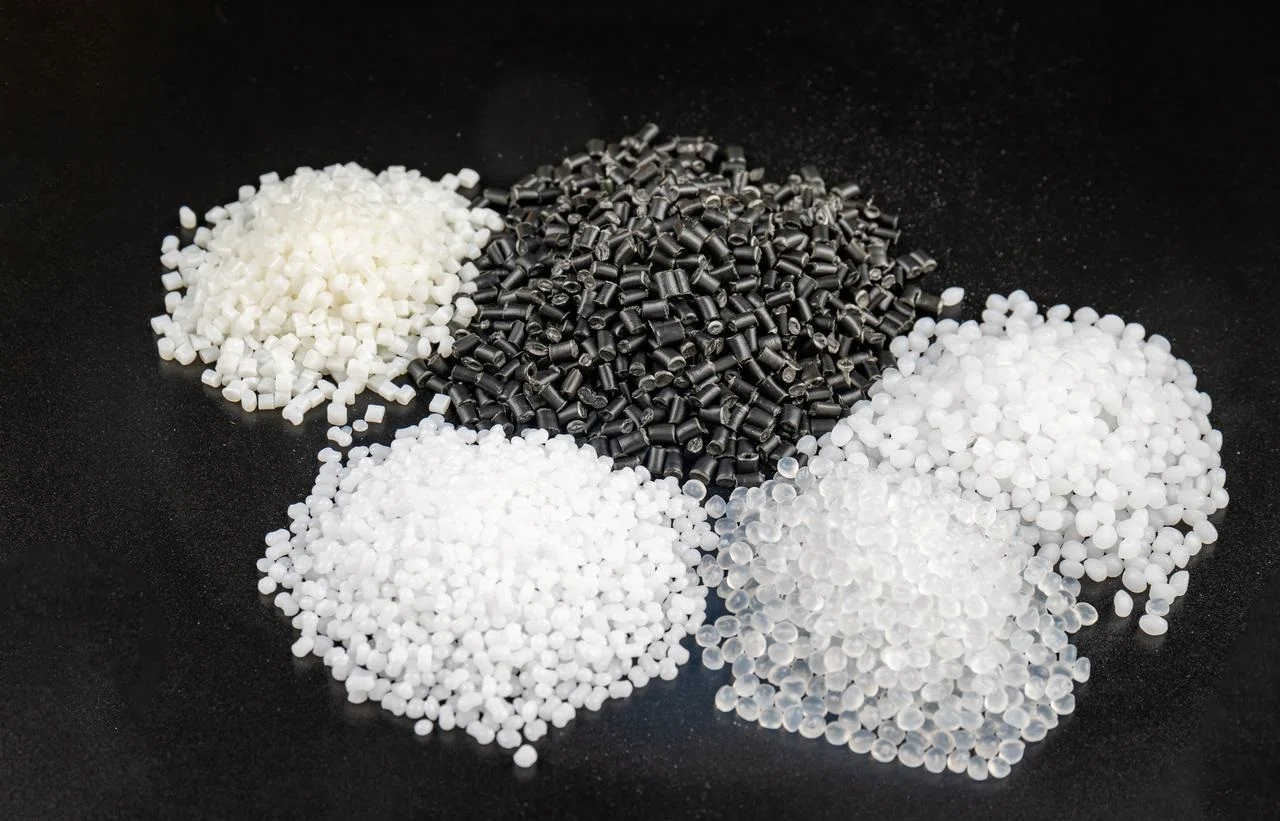
"Kauçuk" biraz yanıltıcı bir isim. Farklı bileşikler tamamen farklı şekillerde davranır. Vakum kabı için yanlış malzeme seçerseniz, kap ne kadar iyi yapılmış olursa olsun başarısız olur.
Kauçuk tek bir şey değildir. Farklı bileşikler tamamen farklı davranır. Yanlış vakum kabı malzemesi seçmek, kabın ne kadar iyi kalıplanmış olursa olsun, başarısızlığı garanti eder.
| Malzeme | Anahtar özellikler | En İyi Uygulamalar |
| Nitril (NBR) | Yağa dayanıklı, iyi aşınma direnci, genel amaçlı | Makine atölyeleri, otomotiv montajı, yağlı yüzeyler |
| Silikon (VMQ) | Aşırı sıcaklık aralığı (-60°C ila 230°C), gıda sınıfı seçenekleri mevcuttur. | Fırınlama hatları, dondurucu uygulamaları ve tıbbi cihazlar |
| Poliüretan (PU) | Üstün aşınma direnci, yüksek yırtılma mukavemeti, dayanıklı. | Pürüzlü yüzeyler, beton bloklar, geri dönüştürülmüş malzemeler |
| Doğal Kauçuk (NR) | Yüksek sürtünme katsayısı, iyi esneklik, ucuz | Karton kutular, oluklu mukavva, kağıt ürünleri |
Nasıl Seçilir: Pratik Bir Seçim Kılavuzu
Kararı üç soru belirliyor.
- Ortam sıcak mı yoksa soğuk mu? Silikon en geniş sıcaklık aralığında çalışır. Nitril -20°C'nin altında sertleşir. FKM sıcağa dayanıklıdır ancak soğukta işlevini yitirir.
- Yüzey dokusu. Pürüzsüz cam, pürüzlü betondan farklı bir malzeme gerektirir. Poliüretan, keskin veya pürüzlü yüzeylerde kesilmeye karşı dayanıklıdır. Doğal kauçuk ise pürüzsüz kartonu en iyi şekilde kavrar.
- Hangi kimyasallar mevcut? Yağ teması için nitril veya FKM gereklidir. Dış mekan maruziyeti için EPDM gereklidir. Gıda ile temas için FDA onaylı silikon gereklidir.
Doğru vakum kabı malzemesi, kullanım alanına uygun olmalıdır. Evrensel bir malzeme yoktur. Yağlı bir motor bloğunda mükemmel çalışan bir kap, dondurulmuş gıda kutusunda anında başarısız olur. Malzemeyi işe göre seçin.
NOBLE Hakkında: Hassas Üretimde Ortağınız
Temel Üretim Yetenekleri
- CNC Hassas İşleme (Metal Tutucular ve Bağlantı Parçaları İçin)
Çok eksenli CNC tornalama ve frezeleme. Küçük ve karmaşık gövdeler için İsviçre tipi torna tezgahları. Canlı takım sistemi, altıgen düz yüzeyler ve çapraz deliklerin tek bir kurulumda oluşturulmasını sağlar.
Mevcut malzemeler: Pirinç (işlenmesi kolay), alüminyum (hafif), paslanmaz çelik (korozyon direnci için 304 ve 316) ve alaşımlı çelik (yüksek mukavemetli uygulamalar için).
Kritik özelliklerde ±0.005 mm'ye kadar tolerans. Bu da beş mikrona denk geliyor. Karşılaştırma yapmak gerekirse, bir insan saçı yaklaşık 75 mikrondur.
- Plastik İşleme ve Enjeksiyon
Sert bileşenler için sert plastikler gereklidir. Dişli gövdeler. Valf milleri. Konnektör gövdeleri.
Prototipleme ilk olarak CNC işleme ile gerçekleştirilir . Tasarım doğrulaması için hızlı bir geri dönüş sağlanır. Tasarım kesinleştikten sonra, parça başına maliyetleri düşürmek için üretim enjeksiyon kalıplama yöntemine geçilir.
Mevcut malzemeler: PEEK (yüksek ısı ve kimyasal direnç), POM/Delrin (düşük sürtünme), Naylon PA6/66 (dayanıklı), ABS (genel amaçlı), Polikarbonat (darbeye dayanıklı).
Vakum Kaplarına Doğrudan Bağlantı
İşlenmiş gövde, kalıplanmış plastik bağlantı parçası ve dişli adaptör gibi tüm bu parçalar doğrudan vantuz tertibatlarına takılır. Özel bir vantuz takım projesi genellikle metal gövde tasarımıyla başlar. İşte NOBLE burada devreye giriyor.
Kalite Belgeleri
ISO 9001:2015, genel endüstriyel parçalar için tutarlı kalite anlamına gelir. Otomotiv. Ambalaj. Elektronik. Tekrarlanabilir süreçler. Uluslararası standartlar. Almanya'daki bir müşteri, Teksas'taki bir müşteriyle aynı parçayı alır.
ISO 13485:2016, gereksinimleri bir üst seviyeye taşıyor. Tıbbi sınıf kalite. Hammadde partisinden nihai ürüne kadar tam izlenebilirlik. Temizlik protokolleri. Risk yönetimi dokümantasyonu. Vakum kabı tıbbi cihaz montajında veya ilaç ambalajında kullanılacaksa, bu sertifikasyon önem kazanır.
Neden NOBLE ile Ortaklık Kurmalısınız?
- Dikey Entegrasyon. Ham madde bir kapıdan giriyor. Bitmiş parçalar diğer kapıdan çıkıyor. CNC işleme, plastik enjeksiyon, denetim ve sevkiyatın tamamı tek bir çatı altında gerçekleşiyor. Bilinmeyen taşeronlara hiçbir şekilde iş devredilmiyor.
- Mühendislik Desteği. Her yeni tasarım için bir DfM (Tasarım için Üretim) analizi yapılır. Tutucu daha hızlı işlenebilir mi? Plastik parça daha basit kalıplama yöntemleriyle üretilebilir mi? Analiz, fiyat teklifi verilmeden önce gerçekleştirilir. Sonuç olarak müşteriler daha düşük maliyetler ve daha kısa teslim süreleri elde ederler.
- Minimum sipariş miktarı şartı yok. Bir araştırma ekibinin prototip için beş parçaya ihtiyacı var. Bir üretim hattının ise elli bin parçaya. NOBLE her ikisini de karşılıyor. Küçük başlayın. Ölçeği büyütün. Başlangıçta düşük hacimli üretim için herhangi bir dezavantaj yok.
Kaliteye Bağlılığımız
Muayene Ekipmanları. Karmaşık geometriler için CMM (koordinat ölçme makinesi). Diş profilleri için optik karşılaştırıcılar. Günlük kontroller için dijital mikrometreler ve iç çap ölçerler.
İzlenebilirlik. ISO 13485 parçaları için her parti benzersiz bir numara alır. Malzeme sertifikaları dosyada saklanır. Proses parametreleri kaydedilir. Olası bir geri çağırma senaryosu (eğer gerçekleşirse) kontrol altında tutulur.
Yüzey İşleme. Her işlenmiş parçada standart olarak çapak alma işlemi yapılır. Kaplama (çinko, nikel) şirket içinde mevcuttur. Temiz oda uygulamaları için ultrasonik temizleme. Parçaları üçüncü bir tarafa göndermeye ve en iyisini ummaya gerek yok.
İşte teklifimiz: Endüstriyel vakum vantuz tertibatları için hassas bileşenler. Kauçuk yok. Boş vaatler yok. Sadece uyumlu, sızdırmazlık sağlayan ve uzun ömürlü işlenmiş ve kalıplanmış parçalar.
SSS
Yapabilirmiyim 3D baskı Vakumlu vantuz mu?
Evet, prototipleme için. TPU filament kullanın. Esnek malzeme işe yarıyor.
Ancak üretimde baskılı bardak kullanmayın. Katman çizgileri mikroskobik kanallar oluşturur. Hava bu kanallardan sızar. Bardak vakumunu kaybeder. Kalıplanmış bir bardağın duvarları sağlamdır. Baskılı bir bardakta ise binlerce küçük boşluk bulunur.
Körük tipi bardak ile düz bardak arasındaki fark nedir?
Düz bir kap, pürüzsüz, düz bir yüzeye yapışarak sızdırmazlık sağlar. Cam. Sac levha. Plastik paneller. Kenarı eşit şekilde temas eder. Yaptığı tek şey bu.
Körük tipi bir kaldırma kabının duvarları katlanmıştır. Bu körükler sıkışır ve genişler. Bu, yükseklik dengelemesine olanak tanır. Eğri bir tahta alın. Üstü düz olmayan bir kutuyu kaldırın. Körükler yükseklik farkını emer. Kabı kaldırmak için kısa bir dikey hareket de yeterlidir. Bu, kırılgan parçaların kaldırılmasına yardımcı olur.
Silikon bardakların camda iz bırakmasını nasıl önleyebilirim?
Standart silikon kalıntı bırakır. Kürleme işleminden kaynaklanan yağlar cam yüzeyine geçer. Sonuç olarak bulanık bir halka veya yağlı bir leke oluşur.
Çözüm, halojenli silikondur. Bazı tedarikçiler buna "iz bırakmayan" veya "leke bırakmayan" işlem görmüş silikon diyor. Kalıplama sırasında yüzey modifiye ediliyor. Yağ sızıntısı yok. Leke yok. Cam temiz kalıyor.
Pirinç mi yoksa paslanmaz çelik tutucular mı daha iyidir?
Pirinç kolay işlenir. Kuru fabrika havasında korozyona dayanıklıdır. Daha az maliyetlidir. Plastik parçaların seçildiği standart bir montaj hattı için pirinç gayet uygundur.
Paslanmaz çelik, ıslak koşullara, yıkama ortamlarına, gıda işleme hatlarına ve agresif temizlik maddeleri kullanılan temiz odalara dayanıklıdır. 304 paslanmaz çelik paslanmaya karşı dirençlidir. 316 paslanmaz çelik ise tuz ve daha güçlü kimyasallara dayanıklıdır.
Kuru ve ucuz uygulamalar için pirinç, ıslak ve düzenleyici uygulamalar için paslanmaz çelik tercih edin. Evrensel bir "daha iyi" seçenek yoktur. Sadece uygulamaya uygun olan vardır.







