
Şekil aynı görünüyor. Malzeme aynı görünüyor. İki özdeş parça, neden bazı fabrikalar birini üretmek için 5 dolar, diğerini üretmek için 2 dolar ödemek zorunda kalıyor? Bu, fabrikalarda ve tedarik ofislerinde her gün yaşanan bir durum.
Her fabrika bir üçgen çerçevesinde çalışır: Ucuz , hızlı veya yüksek kalite . İkisini seçin. Üçüncüsü zarar görür. Bu bir sır değil. Üretim böyle işliyor işte. Üçünü birden elde etmeye çalışanlar genellikle başarısız olur.
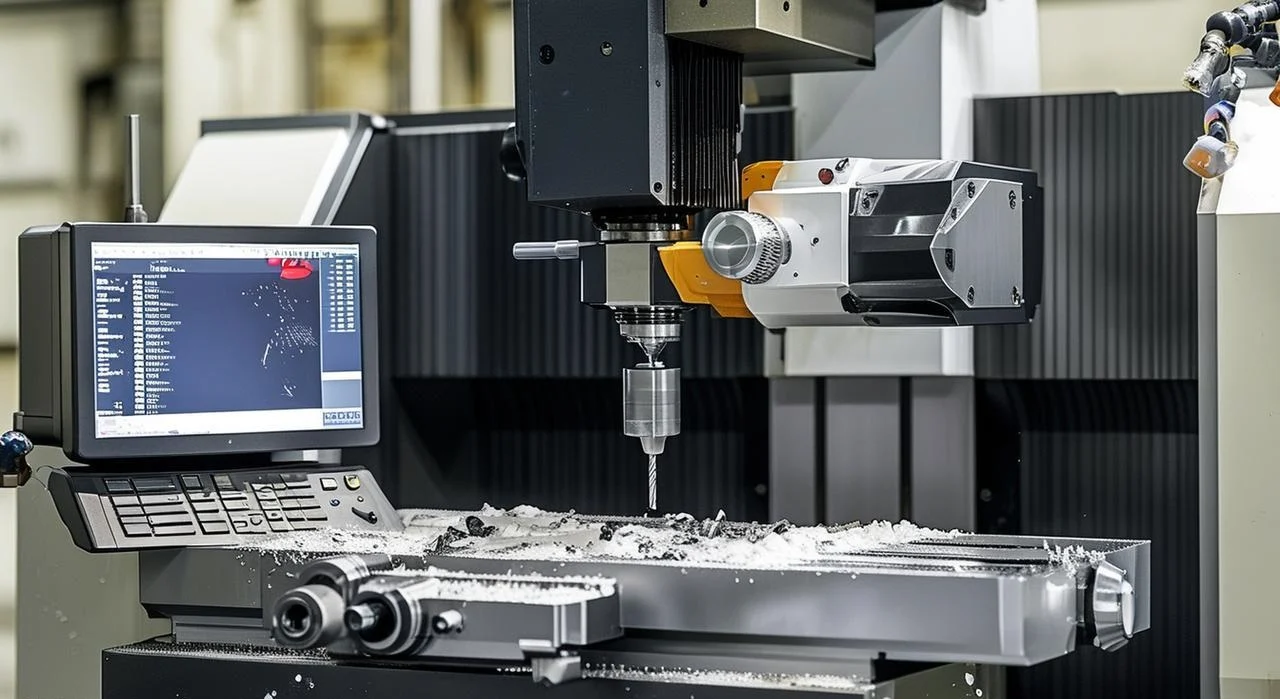
Bu kılavuz, özel parça üretim maliyet faktörlerine odaklanmaktadır. Bu kılavuzun sonunda, kaliteden ödün vermeden bir sonraki fiyat teklifini yüzde otuz ila elli oranında nasıl düşüreceğinizi tam olarak bileceksiniz. Değişiklikler sihir değil. Sadece bilinçli seçimler. Maliyeti neyin etkilediğini anlayanlar daha düşük fiyatlar alırlar. Sormayanlar ise ihtiyaç duymadıkları şeyler için para öderler.

Gizli Kurulum Maliyeti – Küçük Partiler Neden Pahalıdır?
Kurulum Süresi Özel Parça Bütçenizi Nasıl Tüketiyor?
Bir makine, parça geldiği anda kesime başlamaz. Önce kurulum yapılır. Birisi mengeneyi monte eder. Takım ofsetlerini bulur. Programı yükler. Parçayı sıfır noktasından ölçer. Bu zaman alır. Genellikle iki saat sürer. Bazen daha fazla.
Sonra işleme başlıyor. Parça başına beş dakika. Belki on dakika.
Hesaplamayı yapalım. İki saat yüz yirmi dakika eder. Bunu beş dakikalık kesim süresine bölün. Sadece kurulum bile yirmi dört parça işçilik maliyetine denk geliyor. On parçalık bir partide, faturanın büyük kısmı metal kesmek için değil, etrafta beklemek için harcanıyor. İnsanlar basit bir braket görüyor ve basit bir fiyat bekliyor. Gerçek farklı. On parçalık bir parti için kurulum, toplam maliyetin yüzde doksan ikisini yiyebilir. Sadece yüzde sekizi gerçek işleme maliyetidir.
Kurulum Maliyetlerini Nasıl Azaltabilirsiniz?
- Sipariş miktarını artırın. Yüz adet parça içeren bir parti, on adet parça içeren bir partiye göre parça başına çok daha düşük maliyetlidir.
- Birden fazla parça özelliğini tek bir makine kurulumunda birleştirin. Üç ayrı işlem gerektiren bir parça (birinci makinede delme, ikinci makinede frezeleme, üçüncü makinede kılavuz çekme) üç kez kurulum maliyetine neden olur. Her şeyi tek bir sıkıştırma işleminde yapacak şekilde tasarlanmış bir parça ise yalnızca bir kez kurulum maliyetine neden olur. Ancak bu, önceden düşünmeyi gerektirir. Makine üretim hattını anlayan bir tasarımcı, nihai parçayı değiştirmeden maliyetleri düşürebilir.

Malzeme Seçimi – Özel Parça Fiyatının Temeli
Malzeme, maliyeti belirler. Ne kadar akıllıca tasarım yapılırsa yapılsın, pahalı bir bloktan ucuz bir parça elde edilemez. Yanlış alaşım veya plastik seçilirse, makine hareket etmeden önce bile fiyat yüksek olur.
Hammadde Maliyet Aralığı
Farklı malzemelerin fiyatları çok farklıdır. Sadece kilogram başına maliyet değil. Makinenin çalışma şekli, kesicinin ne kadar hızlı çalışabildiği ve kaç aletin aşındığı da fiyatı etkiler.
| Malzeme | Göreceli maliyet | Neden Şimdi |
| Alüminyum 6061 | Düşük | Hızlı keser. Aletler uzun ömürlüdür. Her fabrikada bulunur. |
| Paslanmaz çelik 304 | Orta | Aletler daha çok zorlanır. Kesme hızları düşer. Aşınma daha fazla olur. |
| PEEK (plastik) | Yüksek | Pahalı ham blok. Dikkatli işleme gerektirir. Özel aletler gerektirir. |
Standart dışı ölçülerden kaçının.
Standart dışı boyutlar bir sorundur. 3.0 milimetre yerine 3.2 milimetre için tasarlanmış bir sac metal parça, stokta bulunmaması anlamına gelir. Fabrika özel sipariş verir. Ek ücret öder. Teslimatı bekler. Ve bu maliyeti müşteriye yansıtır.
Aynı durum çubuk malzemeler için de geçerli. 12.7 milimetre kalınlık yaygın değildir. 12.0 veya 12.5 milimetre daha yaygındır. Dağıtımcıların stoklarında bulunan boyutlara bağlı kalın. Çizimi sonlandırmadan önce standart kalınlık tablolarına bakın. Bunu göz ardı edenler, aynı işlevi gören malzeme için %20 ila %50 daha fazla ödeme yaparlar.
Özel Parça Toleransları – Üstel Maliyet Eğrisi
Bazı insanlar daha sıkı olanın daha iyi olduğunu varsayarlar. Bu varsayımın bir bedeli vardır. Hem de çok büyük bir bedel. Her küçük adımın bir bedeli vardır.
Hassasiyetin Maliyeti Doğrusal Değil, Üstel Olarak Artar
Standart tolerans artı veya eksi 0.1 milimetredir. Çoğu fabrika bunu kolayca tutturur. Standart makineler. Standart aletler. Standart denetim. Bu, temel maliyettir.
Hassas tolerans seviyesi artı veya eksi 0.025 milimetreye düşürüldü. Şimdi fabrika daha iyi makinelere, daha yeni aletlere, daha sık denetimlere ve daha düşük kesme hızlarına ihtiyaç duyuyor. Fiyat, temel maliyetin iki veya üç katına çıkıyor. Standart toleransta on dolara mal olan bir parça artık yirmi veya otuz dolara mal oluyor.
Tekrar ultra hassasiyete, artı veya eksi 0.005 milimetreye geçelim. Bu bambaşka bir dünya. Sıcaklık kontrollü odalar. Özel makineler. Çoklu denetim aşamaları. Hurda oranları artıyor. Fiyat, temel maliyetin on hatta yirmi katına çıkıyor. Aynı on dolarlık parça şimdi yüz ila iki yüz dolara mal oluyor.
0.1 ile 0.005 milimetre arasındaki fark çıplak gözle görülemez. Ancak faturada bu fark çok büyüktür.
Hoşgörünün Altın Kuralı
Sadece parçaların fiziksel olarak temas ettiği veya hizalandığı boyutlarda sıkma işlemi yapın. Yatak yüzeyi hassasiyet gerektirir. Geçmeli delik hassasiyet gerektirir. Dişli bağlantı hassasiyet gerektirir. Diğer her şey hassasiyet gerektirmez.
Bir parçanın boyutlarının çoğu sadece boşluktan ibarettir. Parçanın etrafında hava vardır. İşlevsel bir temas yoktur. Bu boyutlar esnek olabilir. Artı veya eksi 0.5 milimetre sorun teşkil etmez.
Bu kuralı anlayan kişiler bir çizime bakıp toleransların yüzde doksanını gevşetirler. Parça yine de çalışır. Fiyat önemli ölçüde düşer. Fabrika da işin kolaylaşmasından memnundur.
Her boyutu sıkılaştıranlar, asla kullanmadıkları bir hassasiyet için para ödüyorlar. Parça daha iyi çalışmıyor, sadece daha pahalıya mal oluyor. Bu mühendislik değil, israf.

Geometri Karmaşıklığı – Göz İçin Değil, Alet İçin Tasarım
Bir parça ekranda harika görünebilir. Pürüzsüz kıvrımlar. Keskin köşeler. Zarif özellikler. Sonra bir makine ustası çizime bakar ve iç çeker. Şekil, aletle uyumsuzluk gösterir. Fiyat yükselir.
Bir kesicinin gerçekte nasıl hareket edeceğini göz önünde bulundurarak tasarım yapmak, estetiği göz önünde bulundurarak tasarım yapmaktan farklıdır.
Özel yapım parçaların keskin iç köşelerinin neden pahalı olduğu
Freze bıçağı yuvarlak şekildedir. Döner. Köşeyi dönerken bir yarıçap keser. Bu sadece geometridir. Bunun başka bir yolu yok.
Keskin bir iç köşe isteyen bir tasarımcı, standart bir frezeleme aletiyle imkansız bir şey istiyor demektir. Fabrikanın iki seçeneği var. Birincisi, çok küçük bir kesici kullanarak ve yavaş geçişlerle keskin bir köşeyi yaklaşık olarak elde etmek. İkincisi, elektrotla köşeyi yakarak işleyen elektrik deşarjlı işleme (EDM) yöntemine geçmek. Her iki seçenek de bu özelliğin maliyetine yüzde elli ila yüz oranında ekleme yapar.
Çözüm basit. Köşe yuvarlatmaları ekleyin. Standart takım boyutlarına uygun yarıçaplar kullanın. Üç milimetre, altı milimetre, on milimetre. Bir makinist üç milimetrelik bir yarıçap görür ve altı milimetre çapında bir kesici seçer. Takım uyar. Köşe tek geçişte kesilir. Herkes devam eder.
Derin Delikler ve İnce Duvarlar
Çukurlar, insanların tahmin ettiğinden daha fazla sorun yaratır. Sığ bir çukur kazmak kolaydır. Derin bir çukur kazmak ise zordur.
İşte faydalı bir kural: Delik derinliği çapın dört katını aştığında, fabrika özel aletlere ihtiyaç duyar. Uzun erişimli matkaplar. Kademeli delme döngüleri. Talaş tahliyesi için ekstra süre. Bunların her biri maliyeti artırır.
Çapının on katı veya daha fazla olan çok derin çukurlar, özel ekipman gerektirir. Her fabrikada bu ekipman bulunmaz. Bulunanlar ise bunun için ücret talep eder.
İnce duvarlar da başka bir tuzaktır. Bir milimetreden daha ince metal duvarlar işleme sırasında esner. Kesici malzemeye baskı yapar. Malzeme de geri iter. Sonra da geri sıçrar. Sonuç titreşimdir. Yüzeyde titreşim izleri oluşur. Kötü bir yüzey kalitesi elde edilir. Potansiyel olarak hurdaya çıkar.
Gürültüyü önlemek için fabrika makineyi daha yavaş çalıştırıyor. Hafif kesimler. Çoklu geçişler. Otuz saniye sürmesi gereken bir işlem üç dakika sürüyor.
Daha iyi yaklaşım basittir. Mümkün olan yerlerde kalınlığı artırın. Duvar oranlarını makul seviyede tutun. Derin ve dar boşluklardan kaçının.

yüzey Gereksinimler – İşlenmiş Halden Ayna Parlatmaya Kadar
Bir parça, makineden bazı yüzey pürüzleriyle birlikte çıkar. Üzerinde takım izleri vardır. Belki hafif bir doku da mevcuttur. Bu, işlenmiş halidir. İşlevseldir. Ucuzdur. Birçok kişi, bitmiş görünmediği için bu parçayı reddeder.
Sonra da yüzeyin görünümünü değiştirmek için fazladan para ödüyorlar. Bazen bu para iyi harcanmış oluyor. Çoğu zaman ise olmuyor.
Maliyet Karşılaştırma Tablosu (İşlenmiş Haldeki Ürüne Göre)
| Bitiş | Yöntem | Maliyet Çarpanı | En |
| İşlenmiş olarak | Hayır | 1x | Gizli yüzeyler |
| Boncuk patlaması | Aşındırıcı ortam | 1.2x | Tüketici konutları |
| Anotlamak | elektrokimyasal | 1.5x | Alüminyum korozyon koruması |
| Ayna cilası | Manuel parlatma | 3-5x | Tıbbi/estetik |
Kendinize sorun: Gerçekten o sonuca ihtiyacınız var mı?
Ham alüminyum iç mekan braketleri için gayet uygundur. Normal iç mekan koşullarında korozyona uğramaz. Alet izleri herhangi bir zarara yol açmaz. Braket her iki yönde de ağırlığı taşır.
Dış parçalar için bir yüzey işlemi gerekebilir. Denizcilik bileşenlerinde korozyon koruması önemlidir. Tüketici ürünlerinde estetik gereksinimler önemlidir. Tıbbi cihazlar, temizlik veya biyouyumluluk için belirli yüzey koşullarına ihtiyaç duyar.
Soru basit. Bu özellik bir kullanıcıya dokunuyor mu, hava koşullarıyla mı karşılaşıyor yoksa bir hastayla mı iletişim kuruyor? Hayırsa, olduğu gibi bırakın. Tasarrufu sağlayın. Bu parayı önemli bir yere harcayın.

Özel Parça Miktarı – Ses Seviyesi Kolu
Kurulum ve programlama daha fazla birime yayılır. Takım maliyetleri amortize edilir. Makinist ilk birkaç parçayı işledikten sonra hızlanır. Her adım daha verimli hale gelir.
Ölçek Büyüdükçe Birim Maliyetinin Nasıl Düştüğü
Bir kısım acı veriyor. Birçok kısım yardımcı oluyor. Hesaplama basit.
Bir parçanın fiyatı beş yüz dolar. Bunun büyük kısmı kurulum ve programlama maliyeti.
On parçanın her biri altmış dolara mal oluyor. Kurulum oldukça dağınık bir hal alıyor.
Yüz parçanın tanesi on iki dolara mal oluyor. Fabrika daha verimli hale geliyor.
Bin adet parçanın tanesi dört dolara mal oluyor. Aynı parça, daha düşük fiyata.
Birden fazla parça sipariş edin. İhtiyaçlarınızı diğer kişilerin ihtiyaçlarıyla birleştirin. Her ek birim ortalama maliyeti düşürür. İlk parça her zaman en pahalı olanıdır.

İkincil İşlemler – Maliyetlerin Katlandığı Alan
Makineden bir parça çıkıyor. Ama henüz iş bitmedi. Birçok parça ek çalışma gerektiriyor. Her ek adım zaman kaybına, her ek adım da maliyet artışına neden oluyor.
Yaygın İkincil İşlemler ve Maliyet Etkileri
Çapak alma işlemi genellikle fiyata dahildir. Fabrikalar keskin kenarların törpülenmesini bekler. Çoğu durumda ek ücret alınmaz.
Makinede yapılan diş açma işlemi ucuzdur. Parçayı işleyen program aynı zamanda dişleri de açar. Elle diş açma ise pahalıdır. Birisi tezgahın başında durur ve her deliğe kılavuz çeker. Bu işçilik maliyeti hızla artar.
Isıl işlem, parça maliyetine yüzde yirmi ila kırk oranında ekleme yapar. Ayrıca teslimat süresine bir ila üç gün daha ekler. Parça başka bir fabrikaya gider, ısıl işlemden geçer ve geri gelir. İnsanlar hem hizmet hem de bekleme süresi için ödeme yaparlar.
Boyama veya serigrafi baskı genellikle parça maliyetini iki katına çıkarır. Bu bir işleme yöntemi değildir. Ayrı bir süreçtir. Farklı ekipman, farklı beceriler gerektirir.
Fabrikanıza Sorabileceğiniz En İyi Soru
İşte para tasarrufu sağlayan soru: "Benim tarafımdan üretilmesi en pahalı olan özellik hangisi?"
Makine operatörü tek bir şeye işaret edecektir: Derin bir delik, dar bir tolerans, zorlu bir yüzey işlemi, elle yapılan ek bir işlem.
O zaman o özelliği yeniden tasarlayın. Daha basit hale getirin. Ortadan kaldırın. Standart bir şeyle değiştirin. Parçanın geri kalanı aynı kalabilir. Pahalı olan kısım ortadan kalktığı için fiyat düşer.
Fabrikalar nadiren sorulmadan cevap verirler. Soranlar daha iyi fiyat teklifleri alırlar. Sormayanlar ise ihtiyaç duymadıkları özellikler için para öderler.

muayene ve Kalite Seviyesi – Kesinlik İçin Ödeme
Muayene ücretsiz değildir. Birisi parçayı ölçer. Rakamları yazar. Bir karar verir. Geçer veya kalmaz. Bu zaman alır. Zaman paradır.
Farklı işler farklı kontrol seviyeleri gerektirir. Bir prototip braket için havacılık denetimi yaptırmak israftır. Tıbbi bir parçanın denetimini atlamak ise sorumsuzluktur.
Dört Denetim Seviyesi
- Sadece görsel is En düşük maliyet. Bariz çizikleri veya çapakları kontrol eder. Ölçüm yapmaz. Hızlı. Ucuz. Riskli. Çok önemli olmayan şeyler için uygundur.
- Spot Kontrol at Üretim süreçlerinin çoğunda yüzde on standarttır. Fabrika her on parçadan birini ayırır. Kritik özellikleri ölçer. Geri kalanının iyi olduğunu varsayar. Bu, üretim hattını yavaşlatmadan büyük sorunları tespit etmeyi sağlar.
- % 100 muayeneParça maliyetine %30 ila %50 oranında ekleme yapar. Her bir parça ölçülür. Her boyut kontrol edilir. Daha yavaş. Daha pahalı. Daha düşük risk. Arızalı bir parça büyük sorunlara yol açtığında kullanılır.
- CMM tam özellikli belgeleme ekler Maliyetin yüzde yüz ila iki yüzü kadar tasarruf sağlar. Koordinat ölçüm makinesi her özelliği tarar. Bir rapor oluşturur. Verileri kaydeder. Kalıcı kayıtların bir parçasıdır. Bu, düzenleyiciler ve denetçiler içindir.
Kaliteyi Uygulamayla Eşleştirin
Havacılık ve tıbbi parçalar, eksiksiz CMM raporları gerektirir. Düzenleyici kurumlar bunları bekler. Hatalar davalara yol açar. Kesinlik için ödeme yapın.
Oyuncak prototiplerinin sadece görsel olarak incelenmesi yeterlidir. Prototipteki pürüzlü bir kenar kimseye zarar vermez. Paradan tasarruf edin.
Endüstriyel ekipman parçaları bu ikisi arasında yer alır. Rastgele kontroller genellikle yeterlidir. Arızalı bir parçanın kontrolden geçmesi durumunda ne olacağını sorun. Çizilmiş bir panel sorun teşkil etmez. Kırık bir şaft ise sorun teşkil eder. Kontrol seviyesini, arızanın sonuçlarıyla eşleştirin.
Özel Parça Maliyetlerini Azaltmak İçin 5 Adımlı Eylem Planınız
Bir sonraki çizimi fiyat teklifi için göndermeden önce şu beş şeyi yapın. Fiyat düşecek. Parça yine de çalışacak.
-
Gereksiz her türlü toleransı gevşetin.
Çoğu ölçünün sıkı olması gerekmez. İnsanlar alışkanlık gereği sıkılaştırırlar. Çizime bakın. Artı veya eksi 0.01 içeren her sayıyı bulun. Bunun gerçek olup olmadığını sorun. Bunu artı veya eksi 0.1 olarak değiştirin. Makine bunu kolayca tutturur.
-
Tüm iç köşelere yuvarlatma işlemi uygulayın (standart takım boyutlarına uygun olarak).
Bir freze bıçağı yuvarlaktır. Ona göre tasarım yapın. Her köşeye standart bir takım boyutuna uyan bir yarıçap verin. Üç milimetre. Altı milimetre. On milimetre. Artık keskin iç köşeler yok. Artık EDM maliyetleri yok.
-
Birden fazla parçayı tek bir toplu siparişte birleştirin.
Tek bir parça tüm kurulumu karşılar. On parça maliyeti dağıtır. Yüz parça ise maliyeti düşürür. Tek bir proje için parçaları birleştirin. Siparişe yedek parçalar ekleyin. Benzer işe ihtiyacı olan başka birini bulun. Her ekstra parça ortalama maliyeti düşürür.
-
Standart malzeme kalınlıklarına geçin.
Stok ölçüleri bir nedenden dolayı mevcuttur. Üç milimetre sac. On iki milimetre çubuk. Dağıtıcıların stoklarında bulunanı kullanın. Özel kalınlıklardan kaçının. Neredeyse hiç kimse 3.2 milimetre stoklamaz. Herkes 3.0 milimetre stoklar.
-
Fabrikanıza sorun: "Çizimimdeki en pahalı özellik hangisi?"
Makineci bir şeye işaret eder. Derin bir çukur. Keskin bir köşe. Dar bir tolerans. Garip bir yüzey işlemi. Sonra o özelliği değiştirir. Basitleştirir. Kaldırır. Parçanın geri kalanı aynı kalır. Fiyat düşer.
NOBLE'ı keşfedin—İş ortağınız Hassas CNC İşleme
Temel İşleme Yeteneklerimiz
CNC İşleme (3 Eksenli, 4 Eksenli, 5 Eksenli)
Üç eksenli frezeleme, düz parçalar, basit prototipler ve temel geometriler için kullanılır. Takım X, Y ve Z eksenlerinde hareket eder. Bu, çoğu iş için yeterlidir.
Dört eksenli indeksleme, döner bir eksen ekler. Bir parçaya birden fazla taraftan delik veya özellik eklenebilir. Kimse parçayı elle yeniden konumlandırmaz. Hizalama hatası olmaz.
Beş eksenli eş zamanlı işleme, karmaşık konturları, girintileri ve organik şekilleri işler. Tek kurulum. Tek koordinat sistemi. Zor parçalar için üstün doğruluk.
CNC Torna (İsviçre ve Canlı Takımlama)
Hassas silindirik parçalar. Miller, pimler, burçlar, halkalar. Uzun ve ince parçalar için İsviçre tipi makineler. Yuvarlak parçalar üzerinde torna tezgahından ayrılmadan frezeleme işlemleri için canlı takım sistemleri.
Prototip aşamasından seri üretime
Az sayıda üretilen işler, bir ila yüz parça arasında değişir. Hızlı teslimat. Minimum kalıp yatırımı. Test veya kısa süreli üretimler için idealdir.
Orta hacimli üretimlerde 100 ila 5000 parça arasında üretim yapılır. Optimize edilmiş fikstürleme. Rekabetçi birim fiyatlandırma. Kurulum maliyeti güzel bir şekilde dağıtılır.
Beş binden fazla parçanın üretildiği yüksek hacimli üretim. Özel üretim hücreleri. Tam zamanında teslimat. Parça başına fiyat önemli ölçüde düşüyor.
Müşteriler Neden NOBLE'ı Seçiyor?
Gizli fiyatlandırma yok. Fiyat teklifi kurulum, malzeme ve ek işlemleri içerir. Fatura geldiğinde sürpriz ücretlerle karşılaşmazsınız.
DFM geri bildirimi ücretsizdir. Fiyat teklifi vermeden önce her çizimi inceliyoruz. Keskin iç köşeler veya gerçekçi olmayan toleranslar gibi maliyetli özellikleri işaretliyoruz. Müşteriler genellikle sadece bu inceleme sayesinde %30 ila %50 tasarruf sağlıyor.
Şeffaf teslimat süreleri. Acil servis üç ila beş gün içinde. Standart servis on ila on beş iş günü içinde. Gecikmeleri yaşanmadan önce bildiriyoruz. Bahaneler yok.
ABD merkezli mühendislik desteği. Uygulama mühendislerimiz İngilizce konuşmaktadır. Normal çalışma saatlerinde çalışırlar. Sorular hızlıca yanıtlanır.
Gizlilik sözleşmesi standarttır. Herhangi bir dosyayı almadan önce müşterinin gizlilik sözleşmesini imzalıyoruz. Fikri mülkiyetlerine kendi mülkiyetimiz gibi davranıyoruz. Paylaşım yok. Sızıntı yok. İstisna yok.
SSS
Küçük miktarlarda CNC işleme neden bu kadar pahalı?
Kurulum süresi bütçeyi tüketir. Birisi aletleri yüklerken, ofsetleri bulurken ve programı test ederken makine boşta bekler. Bu süre faturalandırılır. Elli veya daha fazla parça üretin. Kurulum süresi uzar.
Parçanın tamamının tasarımına başlamadan önce ücretsiz fiyat teklifi alabilir miyim?
Evet. Kabaca bir çizim gönderin. STEP dosyası gönderin. NOBLE ücretsiz fiyat teklifi sunmaktadır. Fiyat teklifi bağlayıcı değildir. Detaylı çizimlere saatler harcamadan önce yaklaşık bir fikir verir.
Yurtdışı üretim her zaman daha mı ucuzdur?
Hayır. Beş yüz parçanın altındaki düşük hacimli üretimlerde, yerel fabrikalar genellikle kazanır. Nakliye masraflarını ekleyin. Gümrük vergilerini ekleyin. Teslim süresini ekleyin. Yurtdışı üretim avantajı ortadan kalkar. Binlerce parçalık yüksek hacimli üretimlerde ise durum değişir.
İlk Ürün Muayenesi (FAI) nedir ve benim böyle bir muayeneye ihtiyacım var mı?
FAI (İlk Üretim Raporu), makinenin ilk parçasına ilişkin eksiksiz bir ölçüm raporudur. Her boyutun çizime uygun olduğunu kanıtlar. İlk üretim aşamasında bunun ücretini ödeyin. Bu, binlerce hatalı parça üretilmeden önce sorunları tespit etmenizi sağlar. Prototip üretiminde bunu atlayın. Prototip zaten test parçalarıdır. Sertifikalandırmaya gerek yoktur.






