
Giriş (Paragraf)
Düzinelerce plastik parça üretmek için hangi işlem daha iyidir? 3D baskı mı ? Hayır, yeterli makine olmadığı sürece çok yavaş. Enjeksiyon kalıplama, yüzlerce parçalık siparişler için daha uygundur . Cevap vakum dökümüdür . Bu boşluğu dolduruyor. Yeterince hızlı. Ayrıca yeterince ucuz. Gerçek dünya kullanımına da yeterince uygun.
Birçok kişi bu işlemin aslında nerede işe yaradığını soruyor. Vakum döküm uygulamaları, konsept otomobillerden cerrahi aletlere kadar uzanıyor. İşte prototipleme ve küçük ölçekli üretim için en iyi sonuç verdiği yer burası.
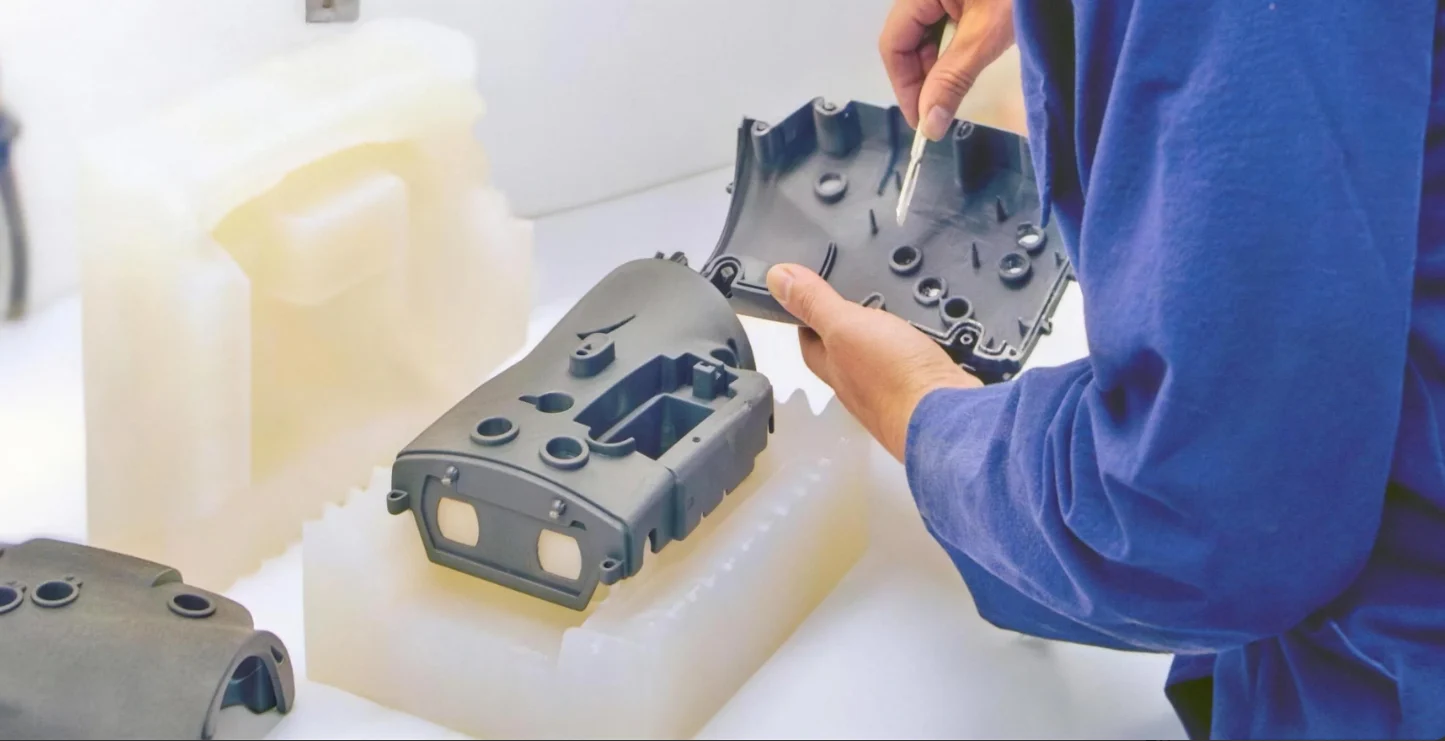
kumaş ipliklerinin üretimini gerçekleştiriyor
Otomobil üreticilerinin tasarımlarında vakumlu döküm yöntemini kullanmaları gerekiyor. Ayrıca motor bölmesinin test edilmesi için fonksiyonel bir bileşen olarak da kullanılıyor. Konsept veya yarış otomobillerinde üretim miktarı çok düşük ve sert kalıplarla işleme maliyeti çok daha yüksek olurdu.
İç ve Dış Prototipler
İnsanlar bir otomobili, motoru çalıştırmadan önce bile iç mekanına göre değerlendirir. Bu da gösterge panellerinin doğru dokuya ve desene sahip olması gerektiği anlamına gelir. Havalandırma ızgaraları da sorunsuz hareket etmelidir. Kontrol düğmeleri tatmin edici bir tıklama hissine sahip olmalıdır. Vakum dökümünde kullanılan ABS benzeri reçineler bunu sağlayabilir. Parçalar, seri üretim enjeksiyon kalıplı plastik gibi görünür ve hissettirir.
Far mercekleri ve arka lamba kapakları optik netlik gerektirir. UV ışınlarına dayanıklı şeffaf reçineler bu amaç için idealdir. Tasarımcılar artık aylarca kalıp beklemek zorunda kalmadan fotometrik testler için beş veya on adet mercek prototipi üretebilirler.
Motor Kaputu Altı Fonksiyonel Testleri
Motor bölmesi zorlu bir ortamdır. Isı döngüleri, titreşimler ve kimyasal maruziyet söz konusudur. Prototip ürünlerin gerçek koşullara dayanması gerekir. Vakum dökümü için kullanılan yüksek sıcaklık reçineleri bu koşullara dayanabilir. Braketler, sıvı depoları ve hava giriş bileşenleri, motor bölmesi sıcaklıklarına dayanabilen malzemelerden dökülür. Bu testlerden elde edilen veriler, nihai üretim kalıplarının belirlenmesinde kullanılır.
Özel ve Az Sayıda Üretilen Araçlar
Konsept otomobiller benzersiz birer ifade biçimidir. Buna karşılık, yarış takımları bir sezon için yirmi özdeş otomobil üretir. Klasik otomobil restoratörleri, orijinal üreticilerin on yıllar önce üretimini durdurduğu parçalara ihtiyaç duyar. Bu senaryoların hiçbiri çelik enjeksiyon kalıplarının kullanımını haklı çıkarmaz. Hacim çok düşüktür.
Vakum döküm yöntemi bu sorunu çözüyor. İnsanlar silikon kalıplardan doğrudan on ila elli adet parça üretebiliyor. Parçalar birbirine uyuyor, iyi performans gösteriyor ve kalıp maliyeti, seri üretim kalıplarının gerektireceği maliyetin çok küçük bir kısmını oluşturuyor. Otomotiv sektöründe prototipleme ve küçük ölçekli üretim için bu, çoğu zaman tek pratik seçenek oluyor.
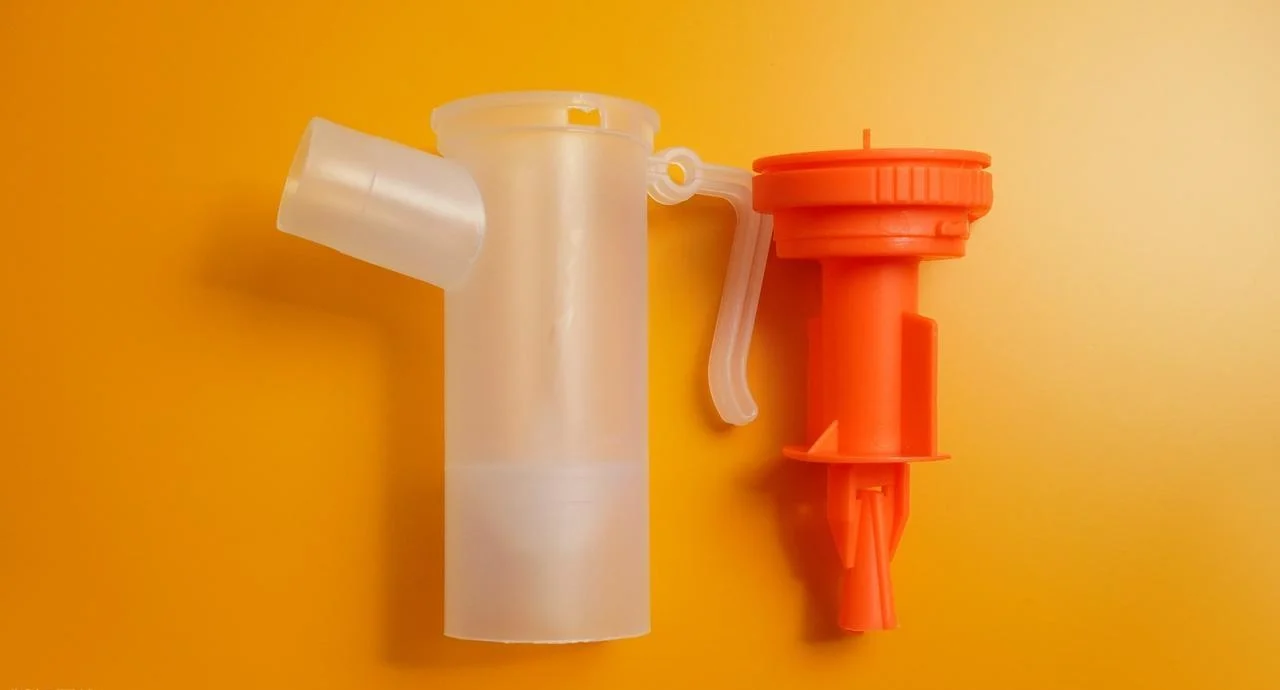
Tıp ve Sağlık
Tıbbi cihaz geliştirme kuralları farklıdır. Hasta güvenliği pazarlık konusu değildir; düzenleyici süreçler dokümantasyon gerektirir. Geliştirme döngüleri ayrıca, üretim kalıplarına geçilmeden önce test edilecek fonksiyonel parçalar gerektirir. Vakum döküm yöntemi, implant edilemeyen uygulamalar için bu sektöre oldukça uygundur.
Hastaya Özel Cihazlar
Her hasta farklıdır. Ortezler, bireyin ayak şekline uygun olmalıdır. Protez yuvaları, kalan uzuv için iyi bir uyum sağlamak üzere hassas bir şekilde şekillendirilmelidir. Diş modelleri, hizalama aparatı tasarımı için tam diş geometrisini gerektirir.
Burada seri üretim kalıpları uygun değil. Her parça benzersiz. Vakum döküm yöntemi, hastaya özel 3 boyutlu yazıcıyla üretilen ana kalıplarla birleştirildiğinde bu sorunu çözüyor. Öncelikle, klinik hastanın anatomisini tarıyor. Ardından bir teknisyen ana kalıbı yazdırıyor. Silikon bir kalıp bu geometriyi yakalıyor. Sonuç, mümkün olan en verimli şekilde üretilen özel bir cihaz oluyor. Bir ila beş adet hastaya özel cihazın üretimi için bu, genellikle ekonomik olarak uygulanabilir tek üretim yöntemidir.
Yumuşak Tıbbi Bileşenler
Tüm tıbbi parçalar sert değildir. Örneğin, sıvı transferi için kullanılan contaların esnek olması gerekir. Alet gövdeleri için kullanılan contaların sıkıştırmaya karşı dayanıklı olması gerekir. Cerrahi aletlerdeki yumuşak dokunuşlu tutma yerlerinin rahat ve kaymaz bir yüzeye sahip olması gerekir.
Shore A kauçuk formülasyonu, bu gibi vakumlu döküm uygulamaları için idealdir. Yumuşak parçalar doğrudan silikon kalıplara dökülebilir. Sertlik derecesi, çok yumuşak, jel benzeri malzemelerden daha sert kauçuk dokulara kadar değişir. İkinci bir kalıplama düzeneğine gerek yoktur. Karmaşık iki aşamalı kalıplama ekipmanına gerek yoktur. Doğru malzeme özelliklerine sahip tek bir döküm parça elde edersiniz.
Tekrar belirtmekte fayda var. Bu şekilde dökülen yumuşak tıbbi bileşenler, otomatik olarak implantasyon veya vücutla uzun süreli temas için uygun değildir. Herhangi bir implant edilebilir veya kritik kullanım için tam sertifikasyon, malzeme testi ve düzenleyici onay gereklidir. Bununla birlikte, kritik olmayan tıbbi parçaların prototiplemesi ve küçük ölçekli üretimi için vakum döküm yöntemi kanıtlanmış ve güvenilir bir yöntemdir.
Tüketici Elektroniği
Tüketici elektroniği sektörü hızla gelişiyor. Ürün yaşam döngüsü yıllar değil, aylarla ölçülüyor. Tasarımcılar, kullanıcı testleri, düşme testleri ve pazarlama örnekleri oluşturmak için fiziksel parçalara ihtiyaç duyuyor. Çelik kalıp üretimi çok uzun sürüyor. Her parçayı ayrı ayrı 3D yazıcıyla basmak ise çok pahalı. Vakum döküm yöntemi, bu sektörde prototipleme ve küçük ölçekli üretim için doğru dengeyi sağlıyor.
Giyilebilir ve Taşınabilir Cihazlar
İnsanlar giyilebilir cihazların cilde rahatça oturmasını bekler. Bir saat kasasının pürüzsüz kenarlara sahip olması gerekir. Bir kulaklık gövdesi kulak kanalının şekline uymalıdır. Bir telefon kılıfı, düğmeler ve kameralar için hassas kesimlere ihtiyaç duyar.
Vakum döküm yöntemiyle bu muhafazalar on ila elli adet arasında üretiliyor. ABS benzeri reçineler doğru sertliği ve darbe direncini sağlıyor. Yüzey kalitesi, enjeksiyon kalıplama yöntemiyle üretilen parçalarla aynı. Tasarımcılar döküm prototiplerini kullanıcı çalışmalarına dahil ediyor. Test edenler bunları bir hafta boyunca kullanıyor. Geri bildirimler alınıyor. Değişiklikler bir sonraki tasarım aşamasına dahil ediliyor.
Yumuşak dokunuşlu yüzeyler için üst kalıplama da bir başka uygulamadır. İnsanlar, entegre kauçuklu tutamaklara sahip sert gövdeleri tek bir işlemde döküyorlar. Silikon kalıp sert parçayı tutarken, yumuşak malzeme onun etrafına dökülüyor. İki aşamalı enjeksiyon kalıplama makinesine gerek yok. Premium aksesuarların düşük hacimli üretimi için bu yaklaşım iyi sonuç veriyor.
İHA'lar ve Robotik
İnsanlar tek seferde beş veya on adet komple drone gövdesi üretiyor. Ardından elektronik aksamı monte ediyorlar. Daha sonra prototipi kasıtlı olarak bir duvara çarptırarak neyin kırıldığını inceliyorlar. Bu yıkıcı testlerden elde edilen veriler, nihai üretim tasarımına yön veriyor.
Sık kullanılan görsel bir karşılaştırmada, döküm yöntemiyle üretilmiş bir drone gövdesi ile enjeksiyon kalıplama yöntemiyle üretilmiş nihai parça gösterilir. İki parça neredeyse aynı görünür. Bununla birlikte, döküm parçanın darbe dayanımı biraz daha düşük olabilir. Ancak, kalıplama yöntemiyle üretilen parça, yüksek hacimli üretim için daha uygun maliyetlidir. Drone bileşenlerinin prototipleme ve küçük ölçekli üretiminde, döküm işlemi, kalıp üretimine başlamadan haftalar veya aylar önce fonksiyonel test verileri sağlar.
Çevre Birimleri ve Şarj Cihazları
Klavyelerin lansman sürümleri özel kasalar gerektirir. Bu kasalar küçük partiler halinde vakum döküm yöntemiyle üretilir. Kitlesel fonlama kampanyası için yirmi adet kasa üretildi. Erken inceleme örnekleri için de yüz adet daha üretildi. Bu parçalar, nihai üretim parçalarıyla tamamen aynı şekilde çalışır. Fark, kalıp maliyetindedir: silikon kalıplar için birkaç bin dolar, çelik enjeksiyon kalıpları için ise on binlerce dolar.
Tüketici elektroniği alanında faaliyet gösteren yeni şirketler ve sınırlı sayıda ürün piyasaya süren köklü markalar için bu süreç, CAD tasarımından fiziksel ürüne pratik bir yol sunuyor. Büyük bir ön yatırım yapmaya gerek yok. Sadece test ve erken üretim için hazır işlevsel parçalar elde ediyorsunuz.
Uzay
Havacılık ve uzay sektörü bambaşka bir dünya. Düzenlemeler katı. Üretim hacimleri düşük. Bu sektördeki insanlar, küçük partiler için uygun ve titiz güvenlik standartlarını karşılayan üretim yöntemlerine ihtiyaç duyuyor.
İç Kabin Bileşenleri
Koltuk kolçakları çok sık kullanılır. Kilit kapakları binlerce kez açılıp kapanır. Bu parçaların aşınmaya ve yıpranmaya dayanıklı olması gerekir. Daha da önemlisi, yanmamalı veya yangında zehirli duman yaymamalıdır.
FAA'nın vakum döküm standartlarını karşılayan yangın geciktirici reçineler mevcuttur. Malzeme dikey yanma testlerinden geçer. Gerekli duman yoğunluğunu karşılar. Küçük miktarlarda yapısal olmayan kabin donanımı üretmek söz konusu olduğunda, bu işlem havacılıkta kullanılan türden kalıplama ekipmanlarına para ödemenize gerek kalmaması anlamına gelir.
Kokpit Maketleri ve Testleri
Yeni bir kokpit düzeni için metal kesmeye başlamadan önce, tasarımcıların ergonomiyi test etmeleri gerekiyor. Ekranlardaki çerçeveler farklı açılardan kolayca okunabilir olmalı. Kontrol panellerine, eldiven giyerken bile parmaklarınızla erişebilmelisiniz.
Vakum döküm, bu prototip bileşenleri hızlı bir şekilde üretmenin harika bir yoludur. Anahtar panelleri siyah ABS benzeri reçineden yapılmıştır. Ekran çerçevelerini mat veya dokulu yüzeylerde temin edebilirsiniz. Parçalar yapısal çerçevelere kolayca takılır. Pilotlar bunlarla etkileşim kurar. Mühendisler izler ve ölçüm yapar.
İHA ve Drone Parçaları
Askeri amaçlarla ve keşif için kullanılan dronların maliyeti genellikle binlerce dolar değildir. Elli veya yüz tane üretmek oldukça normaldir. Her gövde için sensörler, batarya yuvaları ve aviyonik muhafazaları için bağlantı noktalarına ihtiyaç vardır.
Vakum döküm için darbelere dayanıklı ve hafif reçineler bu iş için mükemmeldir. İnsanlar, her partide on ila yirmi adet olmak üzere komple uçak gövdesi bileşenleri döküyorlar. Parçalar uçuş testleri için yeterince güçlüdür. Yük taşıma sınırları içinde kalacak kadar hafiftirler. Az sayıda insansız hava aracı üretiyorsanız, bu yaklaşım genellikle her bir bileşeni kütükten işlemekten veya üretim kalıpları için aylarca beklemekten daha hızlı ve daha ucuzdur.
Legacy Uçak Yedek Parçaları
Bu can sıkıcı bir sorun. Uçaklar genellikle otuz ya da kırk yıl uçarlar. Orijinal üretici on beş yıl önce yedek parça üretimini durdurdu. Bir kilit kırılır. Bir panel çatlar. Operatörün sadece bir yedek parçaya ihtiyacı var. Bin tane değil. Elli tane bile değil. Sadece bir tane.
Vakum döküm bu sorunu çözüyor. Minimum sipariş miktarı yok. Üretim kalıpları için Ar-Ge maliyeti yok. Üretimi durdurulmuş parçaların talep üzerine değiştirilmesi için pratik bir çözüm. Operatörlerin pahalı tersine mühendislik veya özel işleme yöntemlerine başvurmadan uçaklarını tekrar hizmete sokmalarını sağlıyor.
Endüstriyel ekipman ve Robotik
Üretim hattı arızalandı. Birinin yarın için yedek parçaya ihtiyacı var. Yeni bir robotik hücre tasarlandı. Ekibin bir hafta içinde işlevsel tutuculara ihtiyacı var. Sanayi sektöründekiler bu tür baskılara aşinadır. Vakum döküm, yapısal olmayan bileşenlerin prototiplemesi ve küçük ölçekli üretimi için idealdir.
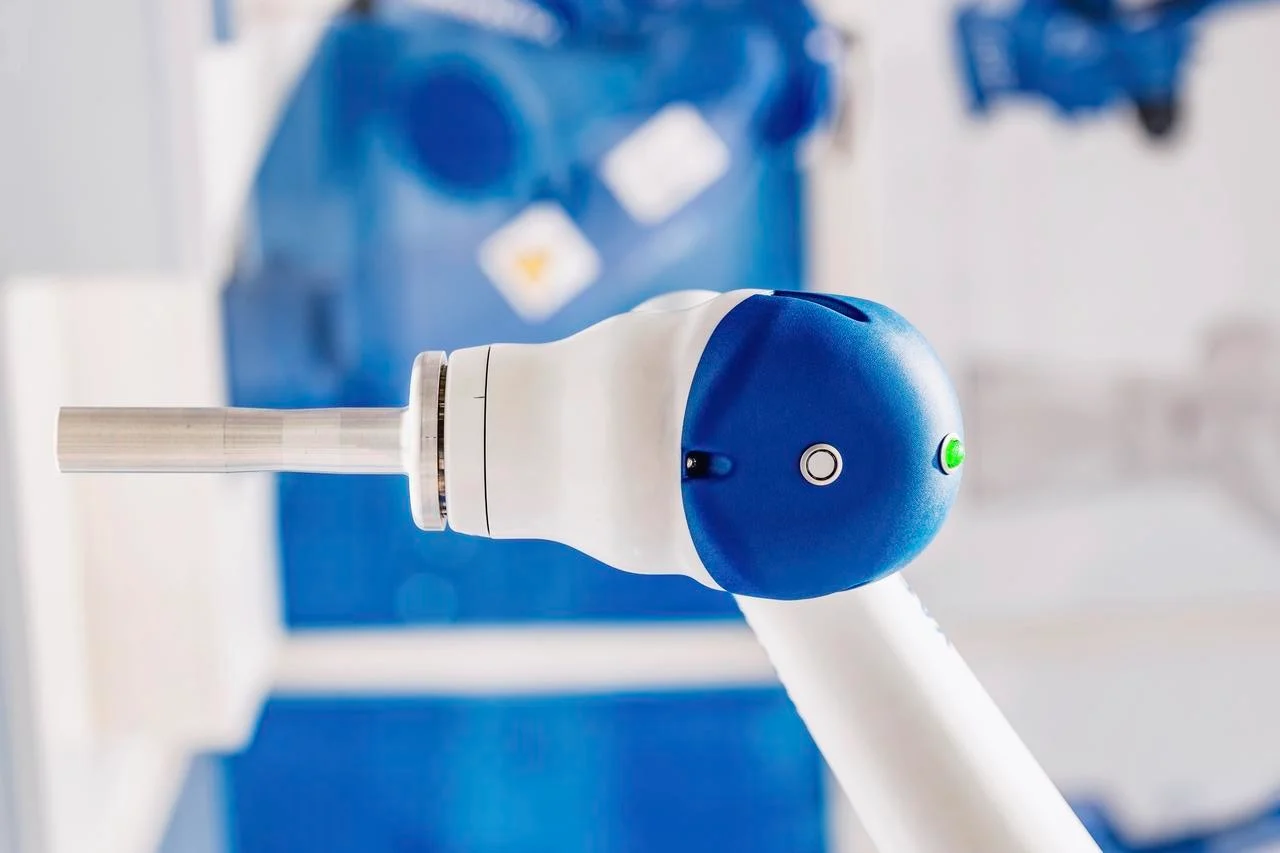
Robotik Son Efektörler
İşbirlikçi robotlar veya kobotlar, insanlarla birlikte çalışırlar. Tutucularının bir parçayı tutacak kadar sağlam, ancak ezmemek veya insan elini yaralamamak için yeterince yumuşak olması gerekir. Sert metal çeneler bu amaç için uygun değildir.
Vakum döküm için kauçuk benzeri poliüretanlar bu sorunu çözüyor. Kişiler, özel sertlik derecelerine sahip esnek tutucular dökebiliyorlar. Bu malzeme yüksek yırtılma mukavemetine ve iyi aşınma direncine sahip. Bu tutucular daha sonra bir kobot'a takılıyor ve haftalarca fabrika testinden geçiyor. Tasarım değişiklikleri bir sonraki kalıp revizyonuna geri besleniyor. Enjeksiyon kalıplama için beklemeye gerek yok. Pahalı bir üst kalıplama düzeneğine ihtiyaç yok.
Sensör ve Kamera Muhafazaları
Fabrika otomasyonu çeşitli sensörlere ve kameralara dayanır. Bunların tozdan, soğutma sıvısı püskürtmesinden ve kazara darbelerden korunması gerekir. Her sensörün boyutları ve bağlantı noktaları farklıdır. Bu nedenle, hazır muhafazalar nadiren uyumludur.
Bu nedenle vakum döküm yöntemi, düşük hacimli otomasyon projeleri için özel koruyucu muhafazalar üretmek amacıyla kullanılır. Bu muhafazalar, entegre montaj flanşları, kablo gerilim azaltma özellikleri ve optik sensörler için şeffaf pencerelerle dökülebilir. Beş ila yirmi sensör muhafazasından oluşan partiler için bu yaklaşım, her birinin katı malzemeden CNC işlenmesine gerek kalmadan işlevsel donanım sağlar.
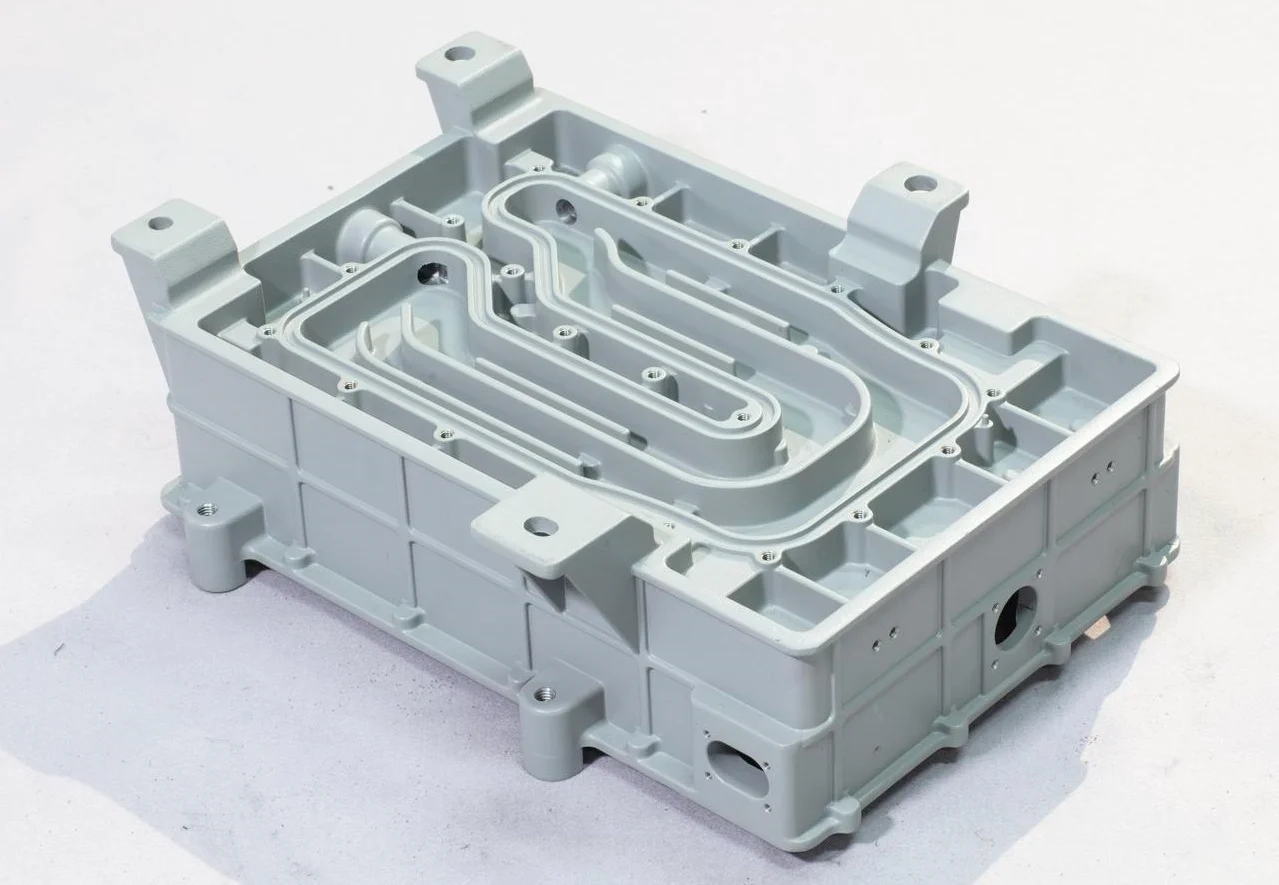
Tüketim Malları, Ev Aletleri ve Tasarım
Mühendisler yalnızca ekran görüntülerine dayanarak karar veremezler. Yüzey dokusunu hissedebilmeli ve klipslerin nasıl bir araya geldiğini test edebilmelidirler. Vakum döküm, prototipleme ve küçük ölçekli üretim için idealdir.
Küçük Ev Aletleri Muhafazaları
Blender gövdesi motorun etrafına sıkıca oturmalıdır. Düğme paneli alttaki düğmelerle hizalanmalıdır. Kapak kilidi tatmin edici bir şekilde yerine oturmalıdır.
Tasarımcılar CAD modelleri oluşturur ve bunları prototipleme için gönderirler. Vakum döküm yöntemiyle ABS veya polikarbonat benzeri reçinelerden komple cihaz gövdeleri üretilir. Ardından bir ekip, gerçek motoru, devre kartını ve kablolamayı içeren işlevsel bir prototip monte eder. Daha sonra montaj sırasını test ederler.
Kahve makinesi panelleri için yüzey kaplaması önemlidir. Parlak bir ön panel her parmak izini gösterirken, dokulu bir panel parmak izlerini gizler. Vakum döküm yöntemi, ana kalıptan her iki yüzey kaplamasını da aslına sadık bir şekilde kopyalar. Görünüm ve doku, tamamen monte edilmiş bir prototip üzerinde değerlendirilir. Yapılan değişiklikler daha sonra CAD sistemine geri beslenir. Birkaç gün içinde yeni bir döküm partisi üretilir.
Spor Malzemeleri ve Oyuncaklar
Kask vizörlerinin optik netlik ve darbe dayanıklılığına sahip olması gerekir. Gözlük çerçeveleri, farklı yüz şekillerine uyacak kadar esnek olmalı ve lensleri güvenli bir şekilde yerinde tutmalıdır. Aksiyon figürleri, yüzlerin ve aksesuarların hassas detaylandırılmasını gerektirir.
Vakum döküm yöntemi bu çeşitli gereksinimleri karşılayabilir. Vizörler için kullanılan şeffaf poliüretanlar, ışığı bozulma olmadan iletir. Esnek formülasyonlar, gözlük çerçeveleri için doğru gerilimi sağlar. Sert, yüksek detaylı reçineler, koleksiyonluk aksiyon figürlerinin ince özelliklerini yakalar.
Mimari ve Sanat Modelleri
Mimarların, müşteri sunumları için bina bileşenlerini ölçeklendirebilmeleri gerekir. Özel bir abajur tasarımı yalnızca elli adet satılabilir. Bir heykeltıraş, bir eserin sınırlı sayıda üretilmesini isteyebilir.
Vakum döküm yöntemi, tüm bu projeler için idealdir. Ana kalıp CAD programından yazdırılır veya orijinal bir heykel taranır. Silikon kalıp, yüzeydeki her detayı yakalar. Döküm parçaları ana kalıpla tamamen aynıdır. Daha sonra birden fazla kopya müşterilere, galerilere veya perakendecilere gönderilebilir.
Vakum Kalıplama Ne Zaman Kullanılmamalıdır?
Vakum döküm tekniği kullanışlı bir yöntemdir. Ancak her iş için uygun değildir. Sınırlamalarını anlamak, maliyetli hataları ve teslim tarihlerinin kaçırılmasını önleyebilir. İşte bu noktada süreç başarısız olur.
Otomotiv: 10,000'den Fazla Parça
Otomobil kapı kolları, çeşitli araç platformlarında milyonlarca adet satılıyor. Gösterge paneli ise her yıl yüz binlerce adet satılıyor. Vakum döküm yöntemiyle bu hacimlerde üretim yapılamaz. Silikon kalıplar, bozulmadan önce on ila elli parça üretebilir. Parça başına üretim süreci yavaştır. Ayrıca, malzeme maliyeti de standart termoplastiklere göre daha yüksektir.
Doğru yöntem enjeksiyon kalıplamadır. Ancak, başlangıçtaki kalıp maliyeti yüksektir. Bununla birlikte, seri üretimde parça başına fiyat sadece birkaç kuruştur. Yüksek hacimli otomotiv parçaları için vakum dökümünü deneyenler, düzinelerce silikon kalıp tükettiklerini ve çelik kalıplara göre parça başına daha fazla para ödediklerini fark ederler. Hesaplamalar basitçe tutmuyor.
Tıbbi: Kalıcı İmplants
Kalça protezi on yıllarca dayanır. Omurga füzyon kafesi, tekrarlanan yüklemelere maruz kaldığında yapısal bütünlüğünü korumalıdır. Dökme poliüretan parça kullanımıyla hasta güvenliği asla tehlikeye atılmamalıdır. Malzeme özellikleri iyi belgelenmiştir. Bununla birlikte, uzun vadeli sürünme ve yorulma davranışı, implant sınıfı PEEK veya titanyumunkilerle aynı değildir.
Buradaki standart, tıbbi sınıf metallerin veya onaylı termoplastiklerin CNC ile işlenmesidir. Vakum döküm, kalıcı, yük taşıyan veya uzun süreli implant edilebilir cihazlar için uygun değildir. Döküm implant talep edenler, hem malzeme bilimi hem de düzenleyici süreç konusunda yanlış bir anlayışa sahiptir. Düzenleyici kurumlar bunları onaylamayacaktır. Mühendisler bunu önermemelidir.
Havacılık ve Uzay: Ana Yapısal Ana Kirişler
Uçağın ağırlığı uçuş sırasında kanat kirişi tarafından taşınır. İniş takımı bileşenleri her kalkış ve inişte aşırı strese maruz kalır. Dökme poliüretanlar yapısal malzeme değildir. Sürekli yük altında deforme olurlar. Orta sıcaklıklarda yumuşarlar. Ayrıca uçak sınıfı alüminyum, titanyum ve karbon kompozitlerin yorulma direncine sahip değillerdir.
İniş takımı bileşenleri için doğru seçenekler metal işleme, kompozit katmanlama veya dövme parçalardır. Vakum dökümünün ana uçak gövdesi yapılarında yeri yoktur. Bu, havacılık endüstrisindeki kişiler tarafından bilinmektedir.
Tüketici Elektroniği: Milyonlarca Adet
Akıllı telefon kılıfları on milyonlarca adet satılıyor. Popüler bir şarj cihazının gövdesi altı haneli rakamlara ulaşıyor. Bu miktarlarda üretim için vakumlu döküm yöntemi pratik değil.
Enjeksiyon kalıplama, seri üretimde tek ekonomik seçenektir. Çelik kalıp elli bin dolara mal olabilir. Ancak, bir milyon adet üzerinden amortize edilmiş maliyet, parça başına sadece beş sent olacaktır. Yüksek hacimli vakum dökümünde ise parça başına maliyet dolar cinsindendir. Aradaki fark muazzamdır.
En İyi Vakum Döküm Üretimi İçin NOBLE'ı Seçin
NOBLE, düşük ve orta hacimli üretime odaklanan, tamamen entegre bir metal ve plastik işleme tesisidir. Prototip üretimi ile seri üretim arasındaki boşluğu, titiz kalite yönetim sistemleriyle desteklenen, kendi bünyesinde CNC işleme ve enjeksiyon kalıplama yetenekleri sunarak kapatıyoruz.
Temel İşleme Yeteneklerimiz
Biz sadece prototip üretmiyoruz; işi tamamlıyoruz. Fabrikamız tüm üretim zincirini yönetiyor:
| Süreç | Malzemeler | Tipik uygulamalar |
| Enjeksiyon | ABS, PC, Naylon, PEEK, Asetal | Yüksek hacimli üretim çalışmaları |
| CNC İşleme | Alüminyum, Pirinç, Paslanmaz Çelik, Titanyum | Hassas braketler, gövdeler ve fonksiyonel metal parçalar |
| Vakumlu Döküm | Poliüretanlar, Silikonlar, ABS benzeri reçineler | 10-100 adet prototip, köprü kalıplama |
| yüzey İşlem | Boyama, kaplama, eloksal kaplama, doku oluşturma | Kozmetik sınıfı tüketici ve otomotiv parçaları |
| Montaj | Isı ile perçinleme, ultrasonik kaynak ve manuel montaj | Sevkiyata hazır bileşenler |
Sertifikalarımız
Uluslararası alanda kabul görmüş kalite standartlarına uygun olarak faaliyet göstererek, tıbbi cihazlar, otomotiv ve havacılık gibi zorlu sektörlere hizmet veriyoruz.
- ISO 9001:2015 (Kalite Yönetimi): Tüm sektörlerde metal ve plastik bileşenlerin tutarlı tasarım, üretim ve teslimatı konusunda sertifikalıdır.
- ISO 13485:2016 (Tıbbi Cihazlar)Cerrahi aletlerde, teşhis ekipmanlarında ve Sınıf I/II tıbbi cihazlarda (belirtilmediği sürece implant edilebilir cihazlar hariç) kullanılan bileşenlerin imalatı için sertifikalıdır.
SSS
Vakum döküm yöntemi, enjeksiyon kalıplama yönteminin yerini alabilir mi?
Hayır, vakumlu döküm farklı bir amaca hizmet eder. Silikon bir kalıptan on ila elli parça üretir. Buna karşılık, enjeksiyon kalıplama çelik bir kalıptan binlerce hatta milyonlarca parça üretebilir. Enjeksiyon kalıplamanın başlangıç maliyeti ve teslim süresi çok daha yüksektir. Bununla birlikte, seri üretimde parça başına maliyet çok daha düşüktür. Vakumlu döküm düşük hacimli üretimdeki bu boşluğu doldurur. Yüksek hacimli üretim için tasarlanmamıştır.
Bir silikon kalıptan kaç parça üretilebilir?
Yaklaşık yirmi ila otuz parça. Bu, parçaların geometrisine ve kullanılan reçineye bağlıdır. Girintisi olmayan basit şekiller kırk parçaya kadar üretebilir. Keskin köşeleri veya ince duvarları olan karmaşık şekiller, on beş dökümden sonra kalıbı çatlatabilir. Kalıp kademeli olarak bozulur. Önce yüzey kalitesi bozulur. Ardından boyutsal doğruluk kaybolur.
Vakum döküm yöntemi şeffaf parçalar için uygun mudur?
Evet, ancak bazı sınırlamalarla. Bitmiş ürünün şeffaflığı, ana kalıbın yüzey işlemine bağlıdır. Cilalı bir ana kalıp, şeffaf bir parça üretir. Ancak, pürüzlü bir ana kalıp, bulanık bir parça üretir. Ayrıca, reçinedeki herhangi bir kabarcık, şeffaf parçalarda açıkça görülebilir. Bu nedenle, uygun gaz giderme işlemi çok önemlidir. Sonuçlar, vitrin sergisi modelleri gibi şeffaf kozmetik parçalar için mükemmeldir. Bununla birlikte, hassas bir kırılma indisi gerektiren optik sınıf lensler için, enjeksiyon kalıplı optik plastikler veya işlenmiş cam tercih edilir.







