
Giriş
Bir parça, çizimdeki ölçüler açısından kusursuz olabilir, ancak yine de işe yaramaz olabilir. Başarı ve başarısızlık arasındaki fark genellikle yüzey kalitesiyle ilgilidir. Düzgün bir şekilde bitirmezseniz, iyi bir parça işe yaramaz hale gelebilir.
Kusurlar size üç farklı şekilde maliyet getirebilir. Birincisi, zımparalama, parlatma ve yeniden işleme gibi ikincil işlemlere ekstra zaman harcarsınız. İkincisi, parçalar kurtarılamadığında hurda oranları nedeniyle para kaybedersiniz. Üçüncüsü, kötü bir yüzey daha büyük sorunları gizleyebilir. Çatlakların başladığı zayıf noktalar oluşturur. Parçalar daha hızlı bozulur.
Bu kılavuz size en yaygın yüzey kusurlarını gösterecektir. Bunların nedenlerini, nasıl tespit edileceğini ve en önemlisi nasıl giderileceğini öğreneceksiniz. Fikir oldukça basit: daha az israf ve daha fazla güvenilirlik.
Yüzey kusurları nelerdir? CNC Freze?
Yüzeydeki bir kusuru gidermek için öncelikle neye baktığınızı anlamanız gerekir. Burada iki önemli terim söz konusudur.
Yüzey topografyası esasen yüzeyin şeklidir. Yüksek ve alçak noktalar vardır. Doku ise görebileceğiniz ve hissedebileceğiniz şeydir. Yüzey bütünlüğü daha derine iner. Burada önemli faktör, sertlikteki değişiklikler, mikro çatlaklar ve artık gerilimler gibi fiziksel özelliklerdir. Bir parça pürüzsüz görünebilir, ancak altında gizli hasar olabilir.
Yüzey kusurları esasen sadece sapmalardır. Yüzey, baskı için tam olarak uygun değildir. Bu, oyuk, yırtık veya çıkıntı gibi yanlış geometriden kaynaklanabilir. Alternatif olarak, yanma, çatlama veya parçanın içine sıkışan kalıntılar gibi fiziksel bir kusur da olabilir. Her iki durumda da parça hasar görmüştür.
Bunları nasıl tespit edersiniz? Bunun için iki yöntem var. İlk adım görsel olarak kontrol etmektir. Deneyimli bir makinist herhangi bir sorunu hemen fark edecektir. Daha hassas işler için profilometre kullanın. Bu alet, bir kalemi yüzey üzerinde gezdirir ve sayısal veriler sağlar. Ra, ortalama pürüzlülüğü ölçer. Rz ise tepe ve vadilerin maksimum yüksekliğine bakar. Birlikte, yüzey işleminin gerekli özelliklere uygun olup olmadığını gösterirler.
Frezeleme Yüzeyinin 5 Temel Nedeni Kusur
İşte yüzey kusurlarını sistematik olarak teşhis etmenize yardımcı olacak bir çerçeve. Kötü bir yüzey kalitesi gözlemlendiğinde, sırasıyla şu beş alanı kontrol edin: takım, kesme parametreleri, makine rijitliği, malzeme ve CAM programı. Bunlardan biri neredeyse her zaman sorunun kaynağıdır.
1. Takım Kaynaklı Hatalar
İlk şüpheli kesici alettir. Parçaya doğrudan temas eder.
- gevezelik işaretleri Yüzeyde çamaşır tahtası desenine benzer bir görünüm oluştururlar. Bunlar harmonik rezonanstan kaynaklanır. Bu, aletin parçaya düzgün bir şekilde kesmek yerine titreşmesi sonucu oluşur. En yaygın neden aşırı alet çıkıntısıdır. Genel bir kural olarak, uzunluk-çap oranını 4:1'in altında tutmak gerekir. Bundan daha uzun bir oran, sorun yaşamanıza neden olabilir.
- Yapılı kenar Bu durum alüminyum ve diğer yapışkan malzemelerde meydana gelir. Küçük parçacıklar ısı ve basınç altında alet ucuna kaynaklanır. Bu kaynaklanmış malzeme daha sonra yüzeyi kesmek yerine yırtar. Sonuç olarak pürüzlü, yırtık bir yüzey oluşur.
- Çapak oluşumParça kenarlarında çıkıntılar oluşur. Giriş çapağı, takımın girdiği yerde oluşur. Çıkış çapağı ise takımın çıktığı yerde oluşur. Her ikisi de körelmiş takımın veya yanlış bir ilerleme açısının işaretidir. Doğru geometriye sahip keskin bir takım, malzemeyi temiz bir şekilde keser. Körelmiş bir takım ise malzemeyi yana iterek yükseltilmiş bir kenar oluşturur.
- araç giyinmek Bu süreç kademeli ama yıkıcıdır. Aşınmış bir alet kesmeyi bırakır ve sürtünmeye başlar. Bu da ısı üretir ve düzensiz, cilalı bir yüzey bırakır. Aletlerinizi düzenli olarak kontrol edin. Onlar bozulduğunda, her şey de bozulur.
2. Proses ve Parametre Hataları
Makineye girdiğiniz sayılar her şeyi kontrol eder.
Hız ve ilerleme üçgenini düşünün. Üç değişken vardır: iş mili hızı, diş başına ilerleme ve kesme derinliği. Bunların dengelenmesi gerekir. Birini değiştirirseniz, diğerlerini de ayarlamanız gerekir.
- Termal hasar Bu durum, parçada yanık izleri olarak kendini gösterir. Bu, düşük ilerleme hızıyla yüksek iş mili hızı kullanıldığında meydana gelir. Takım tek bir alanda sabit kalır, bu da sürtünmeye ve malzemenin yanmasına neden olur. Çözüm, ilerleme hızını artırmak ve takımın hareket etmesine izin vermektir.
- İş sertleştirme Paslanmaz çelikler ve bazı egzotik alaşımlar için bir risk söz konusudur. Eğer ilerleme hızınız çok düşükse, takım malzemeyi kesmek yerine sürtünür. Bu sürtünme sonucu ince bir malzeme tabakası sertleşir. Sonraki geçişte ise sertleşmiş malzemeyi kesmek zorunda kalınır. Takımlar daha hızlı aşınır ve yüzey kalitesi bozulur. Çözüm, yeterli talaş yükünü korumaktır. Sürtünme değil, kesme işlemi yapmalısınız.
3. Makine ve İş Parçası Tutma Sistemi Arızaları
- Boşluk Bu, makinenizin tahrik vidalarındaki boşluğu ifade eder. Takım yön değiştirdiğinde, bu boşluk kapanır ve yüzeyde bir kusur oluşur. Bu, iki takım yolunun birleştiği yerde, orada olmaması gereken küçük bir çizgi veya basamak olarak görünür. Bu durum en çok eski makinelerde fark edilir. Çözüm, uygun bakım veya yazılım telafisidir.
- Bir tramvay hatası Bu durum, iş mili başlığının tezgahla tam olarak dik açıda olmamasından kaynaklanır. Yüzey frezeleme işlemlerinde, basamaklı bir desen oluşur. Bunun nedeni, takımın dönüşünün bir tarafında diğer tarafa göre daha derin kesim yapmasıdır. Tramvayı bir gösterge ile kontrol edin. Başlığı tam olarak dik açıya gelene kadar ayarlayın.
- titreşim döngüler Gevşek bir kelepçe veya zayıf bir bağlantı elemanıyla başlayın. Bu küçük hareket, kesme kuvvetleri tarafından büyütülür. Tüm düzenek sallanmaya başlar. Parçada titreşim görülür, ancak bu aletin hatası değildir. Öncelikle kelepçelerinizi kontrol edin.
4. Malzeme Hataları
- İçerikler ve gözeneklilik: Ham maddeden (dökümden) kaynaklanan kusurlar. Bazen sorun kesim şeklinizde değil, başlangıçtaki malzemededir.
- Dahil olanlar ve gözeneklilik Sorun genellikle ham maddenin kendisinden kaynaklanır. Döküm parçalar genellikle bu sorunun kaynağıdır. Temiz bir yüzeyden işleme yaparken bir boşluğa veya sert bir noktaya denk gelirsiniz. Takım kayar, yüzey bozulur ve parça hurdaya çıkar. Kesimden önce ham maddeyi inceleyin.
- Gummy malzemeler, Düşük karbonlu çelik veya saf alüminyum gibi malzemeler düzgün bir şekilde kırılmaz. Yırtılır ve dağılırlar. Malzeme hem kendine hem de alete yapışır. Bunları işlemek için keskin kenarlara ve doğru geometriye ihtiyacınız vardır. Parlatılmış oluklar yardımcı olur. Daha yüksek hızlar da öyle.
5. CAM ve Takım Yolu Hataları
Oluşturduğunuz kod, makine çalışmadan önce bile sorunlara yol açabilir.
- Tarak yüksekliği Bu, küresel uçlu frezenin bıraktığı doğal çıkıntıyı ifade eder. Geçişler arasındaki mesafe, bu çıkıntıların yüksekliğini kontrol eder. Eğer adım aralığı çok genişse, yüzey pürüzlü olur. Çok darsa, zaman kaybedersiniz. CAM yazılımınız bunu hesaplar. Ona güvenin, ancak doğrulayın.
- İkamet işaretleri Dairesel yanıklara benzer izler oluşur. Bu durum, aletin genellikle yön değiştirme sırasında bir noktada durup sabit haldeyken sürtünmesiyle meydana gelir. Isı birikir ve yüzeyde renk değişimi veya deformasyon oluşur. Programlama yaparken, kritik yüzeylerde gereksiz bekleme sürelerinden kaçının.
- Keskin köşeler Takım yolundaki yuvarlak köşeler sorunlara neden olur. Makinenin aniden yön değiştirmesi gerekir. Servo motorlar sarsılır. Hareket düzensizleşir. Bu da iz bırakır. Takım yollarınızda yuvarlak köşeler kullanın. Makinenin durup kalkmak yerine dönüşlerde akıcı bir şekilde hareket etmesine izin verin.
Gizli Maliyetler: Yüzey Kusurları Ne Gibi Sorunlara Yol Açabilir?
Kötü bir sonuç sadece çirkin görünmekle kalmaz. Daha sonra ortaya çıkacak şekillerde size maliyet getirir. "Nasıl göründüğünden" "neden önemli olduğuna" geçişte gerçek para kaybedilir.
Mekanik Bütünlük: Yorulma Faktörü
Bir kağıdı yırtmayı düşünün. Temiz bir kenar düz bir şekilde yırtılır. Küçük bir çentik bulunan kağıt ise her seferinde tam o çentikten yırtılır. Yüzey kusurları da aynı şekilde çalışır. Her çizik ve oyuk bir gerilim yoğunlaştırıcı görevi görür. Kuvvetlerin biriktiği yerlerdir bunlar.
Döngüsel yük altında — hareket eden parçalar, çalışan motorlar ve döngüsel olarak çalışan makineler — o minik çizik çatlağa dönüşebilir. Çatlak her döngüde büyür. Sonunda parça arızalanır. En beklemediğiniz anda kırılır. Bu, yorulma kaynaklı arızadır. Yüzeyden başlar.
İşlevsel Arıza: Contalar ve Hareket
O-ringler ve contalar, yüzey işlemesi konusunda oldukça seçicidir. Belirli bir aralığa ihtiyaç duyarlar. Çok pürüzlü olursa, conta boşlukları kapatamaz. Bu da sızıntılara yol açar. Sıvı kaçar, basınç düşer ve sistemler arızalanır. Çok pürüzsüz olursa, contanın tutunacak bir yeri olmaz. Yuvarlanır, bükülür ve arızalanır. Yüzey işlemesi tam olarak doğru olmalıdır.
Hareketli parçalar başka bir sorun yaratır. Pürüzlü yüzeyler sürtünmeye neden olur. Sürtünme ısı üretir. Isı, parçaların daha hızlı aşınmasına yol açar. Serbestçe dönmesi gereken bir mil sıkışmaya başlar. Kayması gereken bir rulman sürtünmeye başlar. Parça, yüzey kusuru nedeniyle kendi kendini aşındırır.
Kimyasal Bozulma: Korozyon
Hem paslanmaz çelik hem de alüminyum ince bir oksit tabakasına bağlıdır. Bu tabaka görünmezdir. Bu tabaka doğal olarak oluşur ve altındaki metali korur. Ancak, yüzeydeki bir kusur bu tabakayı kırabilir. Artık çıplak metal açığa çıkar.
Nem oraya ulaşır. Kimyasallar da öyle. Korozyon o minik çukurda başlar ve yayılır. Yüzeyin altında, gözden uzak bir şekilde yayılır. Fark ettiğinizde, hasar zaten oluşmuş olur. Tek bir çizik bile mükemmel bir parçanın çürümesine neden olabilir.
Montaj Reddi
Bazen sorun hemen ortaya çıkar. Parçaları birleştirmeye çalışırsınız ve bir araya gelmezler. Sıkı geçme bağlantı, kontrollü bir yüzey gerektirir. Eğer çıkıntılar çok yüksekse, mil yatağın içine yarıda sıkışır. Yerine oturmaz. Hareket etmez. Montaj hattı durur. Bu, basit yüzey kusurlarının ötesine geçer.
Bazen de mesele sadece görünüşle ilgili. Tüketici ürünleri ve otomotiv parçaları görsel çekiciliğe ihtiyaç duyar. Gösterge paneli kaplamasında veya telefon kılıfında pürüzlü bir yüzey varsa, ürün reddedilir. Müşteri bunu görür. İade eder. Başkalarına da anlatır. Estetik kusurlar yine de sipariş kaybına yol açar.
Her kusur bir yükümlülüktür. Bazı kusurlar gelecek hafta, bazıları gelecek yıl ortaya çıkar. Ama sonunda hepsi arızalanır.
Yüzey Kusurlarını Nasıl Giderir ve Önlersiniz??
İşte pratik kısım. Yüzeydeki kusuru görüyorsunuz. Şimdi onu düzeltin. Bu listedeki adımları sırayla uygulayın.
“İlk Kontrol” Listesi
Başka hiçbir şeyi değiştirmeden önce buradan başlayın.
- Aletin keskinliğini kontrol edin. Kör bir alet, yüzey kaplamalarını mahvedebilir. Gerekirse değiştirin. Sorunun ortadan kalkıp kalkmadığına bakın.
- Aletin salınımını kontrol edin. Aleti döndürün ve ucundaki yalpalama miktarını ölçün. Toplam gösterge değeri 0.0005 inç'in altında olmalıdır. Eğer bu değerden fazlaysa, tutucu kirli veya pens aşınmış demektir.
- Gevşek bağlantı elemanlarını kontrol edin. Parçayı kavrayın. İtin. Hareket ediyor mu? Her şeyi sıkın. Sağlam bir kurulum, tüm bitirme sorunlarının yarısını çözer.
Optimizasyon Stratejileri
Titreşimi azaltmak için: Öncelikle takım çıkıntısını azaltın. Eğer azaltamıyorsanız, ilerleme hızını artırın. Daha fazla talaş yükü titreşimi azaltır. Bazı makinelerde iş mili hızı varyasyonu bulunur. Bunu açın. Harmonik rezonansı kırar.
Çapak oluşumu için: Keskin bir alet kullanın. Bu konuda taviz yok. Takım yolu yönünüzü değiştirin. Tırmanma frezeleme, çoğu malzemede çapak oluşumunu azaltır. Programınıza bir pah kırma aleti ekleyin. Sorun haline gelmeden önce bu kenarları düzeltin.
Kötü yüzey kalitesi için: Mümkünse iş mili hızını artırın. Diş başına ilerleme hızını azaltın. En iyi çözüm, silecek ucu kullanmaktır. Tek geçişte yüzeyi düzleştiren özel bir geometriye sahiptir. Elde edilen sonuç için her kuruşuna değer.
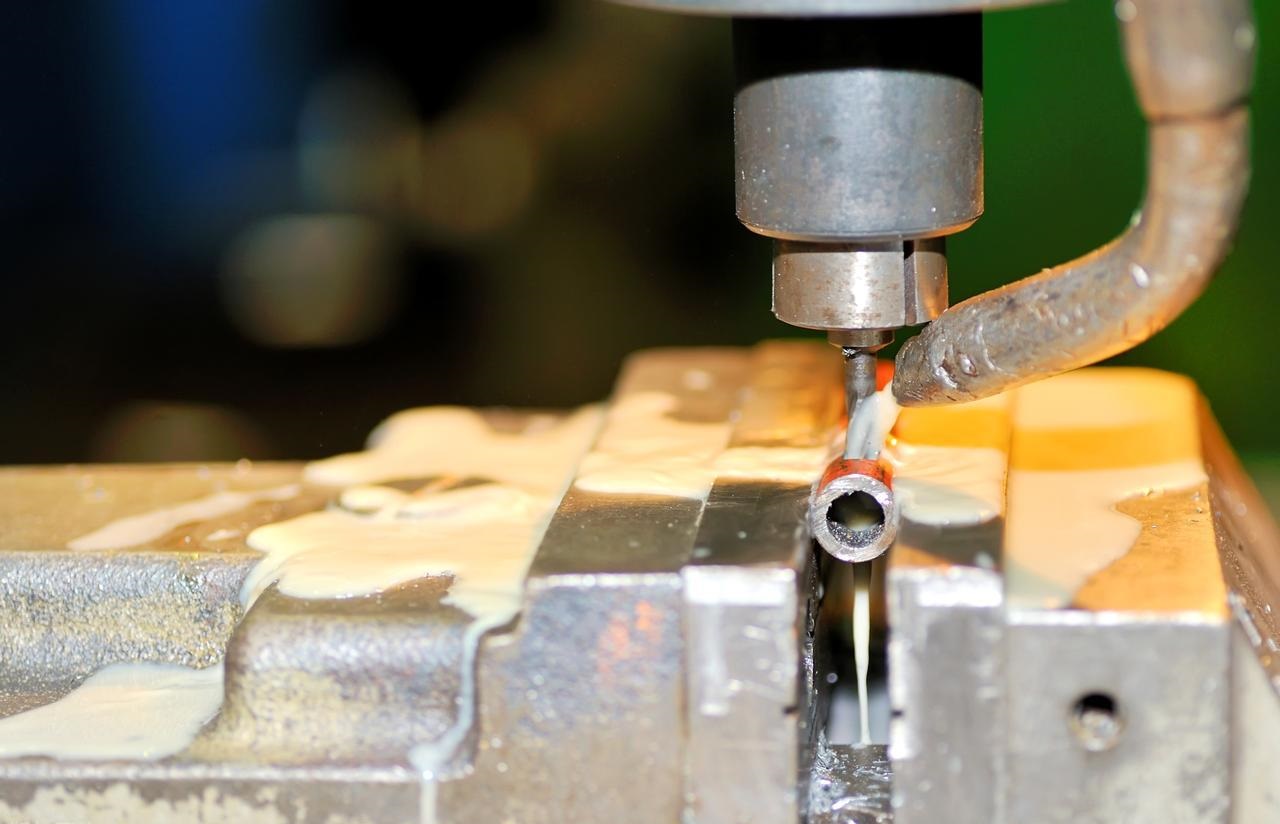
Isınma sorunları için: Soğutma sıvınızı kontrol edin. Konsantrasyonu doğru mu? Çok zayıfsa düzgün soğutmaz. Çok güçlüyse yağlama yapmaz. Takım ucundaki basıncı kontrol edin. Sadece diğer her yerde değil, kesme işleminin gerçekleştiği yerde de soğutma sıvısı akışı olmalıdır.
CAM Yazılımının Rolü
Programlama tercihleriniz, makine ayarlarınız kadar önemlidir.
Trokoidal frezeleme kullanın. Uyarlanabilir talaş kaldırma, radyal teması düşük ve sabit tutar. Takım asla tam genişlikte kesim yapmaz. Daha az temas, daha az ısı ve daha az sapma anlamına gelir. Daha iyi yüzey kalitesi elde edilir.
Köşelerinizi yumuşatın. Takım yolundaki ani yön değişiklikleri makineyi sarsar. Sarsıntılar iz bırakır. CAM yazılımınızda yuvarlak köşeler kullanın. Takımın dönüşlerde akıcı bir şekilde hareket etmesine izin verin. Giriş ve çıkış hareketleri düz dalmalar değil, yaylar şeklinde olmalıdır.
Makine, ona ne söylerseniz onu yapar. Ona yumuşak hareket etmesini söylerseniz, yapar. Ona ani hareketler yapmasını söylerseniz, yüzey her tereddüdü gösterecektir.
Sonuç
Yüzey kaplaması sadece dekorasyon amaçlı değildir. Aynı zamanda bir performans özelliğidir. Ona bu şekilde yaklaşın.
Bir parçanın üzerindeki her iz bir hikaye anlatır. Örneğin, titreşim izleri kurulumunuzun yeterince sağlam olmadığını gösterir. Çapaklar, aletinizin körelmiş olduğunu gösterir. Yırtılmalar, hızlarınızın yanlış olduğunu gösterir. Yüzey dürüsttür. Tam olarak neyin çalıştığını ve neyin bozuk olduğunu ortaya koyar.
Parçalar yüzeyde arızalanır. Çatlaklar orada başlar. Korozyon orada başlar. Sızıntılar orada olur. Yüzey işlemini göz ardı ederseniz, parçanın geleceğini göz ardı etmiş olursunuz. Pürüzsüz bir yüzey sadece çekici değildir. Aynı zamanda daha güçlüdür. Daha uzun ömürlüdür. Tasarlandığı gibi çalışır.
Yüzeyinde kusur bulunan bir makineyle karşılaştığınızda, zihninizde kontrol listesini gözden geçirin. Önce aleti kontrol edin. Keskin ve düzgün çalışıyor mu? Ardından hızı kontrol edin. Devir sayısı (RPM) ve ilerleme hızı (feed) arasında denge doğru mu? Üçüncü olarak, rijitliği kontrol edin. Herhangi bir gevşeklik var mı? Son olarak, hareket yolunu kontrol edin. Kam mili hareketi mantıklı mı?
Alet, hız, rijitlik, yol. Bunlardan biri yanlış. Onu bulun, düzeltin ve bir sonraki adımı doğru yapın.
NOBLE'ı Neden Seçmelisiniz? Hassas CNC Freze?
Yüzeyde ters gidebilecek her şeyi okudunuz. Titreşim, çapak, yırtılma, ısı hasarı. Sorunu bilmek bir şeydir, onu önleyen bir ortağa sahip olmak ise başka bir şeydir.
Mühendislik Mükemmelliği, Teslim Edildi
NOBLE, yüzey kusurlarını ortadan kaldırmaya odaklanmış hassas bir üretim ortağıdır. Yüzey kalitesini sonradan düşünülmüş bir şey olarak değil, temel bir özellik olarak ele alıyoruz.
Misyonumuz basit. Biz sadece parça üretmiyoruz. Güven mühendisliği yapıyoruz. Atölyemizden çıkan her parça, şekil, uyum ve işlev açısından titiz standartları karşılıyor. Yüzey hikayeyi anlatıyor. Biz de doğru hikayeyi anlattığımızdan emin oluyoruz.
Temel Yeteneklerimiz
Gelişmiş CNC Frezeleme ve Tornalama . Filomuzda çok eksenli işleme merkezleri bulunmaktadır. Karmaşık geometriler bizi korkutmaz. Sıkı toleranslar rutinimizdir. Rijitliği koruyacak donanıma ve hassasiyeti sağlayacak kontrollere sahibiz.
Yüzey İşleme Uzmanlığı. Rakamları sürekli olarak tutturuyoruz. Standart çalışma 3.2 µm Ra'dır. Uygulamanız gerektirdiğinde 0.4 µm Ra'nın altında ayna gibi yüzeyler elde ediyoruz. Hangi hızların, hangi aletlerin ve hangi yöntemlerin bu sonuçları verdiğini biliyoruz.
Malzeme Çok Yönlülüğü. Sorunlu malzemeler bizim uzmanlık alanımız. Yapışkanlaşan 6061 alüminyum mu? Biz hallederiz. Sertleşen 304 ve 316 paslanmaz çelik mi? Besleme yöntemlerini biliyoruz. Yanan titanyum mu? Soğutma stratejimiz var. Hareket eden mühendislik plastikleri mi? Onları doğru şekilde onarıyoruz. Yüzey kusurlarına yatkınsa, biz zaten çözdük.
Kalite Güvence Sürecimiz
Denetim Protokolleri. Tahmin etmiyoruz. Ölçüyoruz. CMM'ler her kritik boyutu doğrular. Yüzey pürüzlülüğü test cihazları yüzey kalitesini kanıtlar. Kusurlar burada yakalanır, montaj hattınızda değil.
Proses Kontrolü. Önlem almak, denetlemekten daha iyidir. İlk talaş düşmeden önce hızları, ilerleme hızlarını ve takım yollarını optimize ediyoruz. Titreşimler mühendislik çalışmalarıyla ortadan kaldırılıyor. Çapaklar tasarım çalışmalarıyla gideriliyor. Makine en başından itibaren doğru şekilde çalışıyor.
Deneyimli makinistler. Yazılım yardımcı olur. Makineler keser. Ama sorunları insanlar çözer. Ekibimiz, bir parçaya bakıp, kesim sesini dinleyip, neyin değiştirilmesi gerektiğini anlama konusunda yılların deneyimine sahip. Gerçek zamanlı olarak sorunları giderirler. Süreci mükemmelleştirirler. Bu beceri, hiçbir makinenin yerini tutamayacağı bir şeydir.
Yüzey kalitesinin önemli olduğu, kusurların kabul edilemez olduğu durumlarda NOBLE'ı ararsınız. Her parçaya güven katıyoruz.
SSS
Ra ve Rz arasındaki fark nedir?
Ra, ölçülen bir uzunluk boyunca ortalama pürüzlülüğü ifade eder. Tepeleri ve vadileri tek bir sayıya indirger. Bunu genel doku olarak düşünebilirsiniz. Rz ise uç noktaları inceler. En yüksek beş tepe ile en düşük beş vadi arasındaki ortalama yükseklik farkını ölçer. Ra, yüzeyin büyük kısmının nasıl hissettirdiğini gösterir. Rz ise sızdırmazlık sızıntılarına veya gerilim çatlaklarına neden olabilecek kusurları gösterir.
Kötü işlenmiş bir yüzeyin üzerine kaynak yapılabilir mi?
Üzerine kaynak yapabilirsiniz. Ama yapmamalısınız. Kirlenmiş veya pürüzlü bir yüzey yağları, oksitleri ve kalıntıları hapseder. Bunun üzerine kaynak yaparsanız gözeneklilik, kaynaşma eksikliği veya zayıf noktalar oluşur. Çözüm, önce bozuk yüzeyi işlemek veya taşlamaktır. Temiz ve sağlam bir malzeme ile başlayın. Sonra kaynak yapın.
Alüminyum parçam neden "yapışkan" görünüyor?
Alüminyum yumuşak ve yapışkandır. Aletiniz körelince, malzemeyi kesmeyi bırakır ve itmeye başlar. Bu itme, temiz bir kesim yerine yüzeyi yayar. Yırtılma, birikmiş kenarlar ve genel olarak yapışkan bir görünüm görürsünüz. Çözüm, daha keskin bir alet, daha yüksek yüzey hızları ve iyi talaş tahliyesidir. Bazen cilalı bir oluk da yardımcı olur. Alüminyum kesilmek ister, ovulmak değil.
Bir freze ucu için ne kadar çıkıntı fazla sayılır?
Genel kural 4:1'dir. Uzunluk/çap oranı. Yarım inçlik bir alet, tutucudan en fazla iki inç dışarı çıkmalıdır. Bu oranı aşarsanız, titreşim, sapma ve alet kırılması riskiyle karşı karşıya kalırsınız. Son işlem geçişlerinde ise daha da kısa tutun. 4:1 oranının ötesindeki her milimetrelik çıkıntı, sorunlarınızı katlar.
NOBLE işlenmiş parçalarda hangi yüzey kalitesini garanti edebilir?
Geniş bir yelpazede tutarlı sonuçlar sunuyoruz. Standart üretimde ekstra çaba gerektirmeden 3.2 µm Ra değerine ulaşıyoruz. Tasarımınız daha fazlasını gerektirdiğinde, rutin olarak 1.6 µm Ra değerine ulaşıyoruz. Sızdırmazlık yüzeyleri veya kozmetik bileşenler gibi kritik uygulamalar için 0.4 µm Ra'nın altında ayna gibi pürüzsüz yüzeyler elde ediyoruz. CMM ve yüzey pürüzlülüğü test cihazlarımız her iddiamızı doğruluyor. Bize neye ihtiyacınız olduğunu söyleyin. Biz de o rakama ulaşacağız.







