
Yan frezeleme nedir?
Peki, yan frezeleme tam olarak nedir? Temel fikrine geri dönelim. Yan frezeleme, kesici takımın yan tarafını, yani kenarını kullanarak iş parçasının dikey yüzeylerini işlediğimiz bir işleme yöntemidir. Dönen bir diskin kenarını kullanarak bir parçanın duvarını tıraş etmeyi hayal edin. Temel fikir bu. Amaç delik açmak veya bir yüzeyi düzleştirmek değil. Düz, dikey duvarlar oluşturuyoruz. Hassas genişlikler elde ediyoruz. Basamaklar ve yuvalar gibi kritik özellikleri işliyoruz. Profesyonel işlemenin önemli bir parçasıdır.
Nasıl çalışır?
Alet ve İş Parçası
Yan frezeleme işlemi aslında oldukça basittir, ancak kesici takımların kullanıldığı her türlü işleme operasyonunda mühendislerden olağanüstü dikkat beklenir; güvenlik her şeyden önce gelir.
Birincil görev, dönen takımın CNC işleme merkezinin miline güvenli bir şekilde kilitlenmesini sağlamaktır. Rijitlik gereksinimlerinin pazarlık konusu olmadığını vurgulamak gerekir. Herhangi bir gevşeklik, işleme hatalarına yol açacaktır.

Ardından, iş parçasını (örneğin otomotiv parçaları için alüminyum levha) bir mengene veya fikstür kullanarak makine tablasına sabitleyin. Bu adımı ihmal etmenin tüm frezeleme işleminin felaketle sonuçlandığı durumlara şahit oldum. Şunu anlayın: Yan frezelemenin başarısı tamamen iş parçasının mutlak stabilitesine bağlıdır.
Şimdi makine çalıştırılabilir. Mil, aleti yüksek hızda döndürürken, iş tablası iş parçasını yavaşça yatay olarak aletin kesici kenarına doğru ilerletir. Kesici kenarın diş profili, bir dizi hızlı ve hassas darbe ile malzemeye temas ederek onu ince talaşlara ayırır. Her ilerleme, yüzeyden hassas bir şekilde ölçülmüş bir katmanı kaldırarak, pürüzlü bir yüzeyi yepyeni, pürüzsüz ve son derece hassas bir dikey duvara dönüştürür. Bu, yan frezelemenin özüdür: kontrollü mekanik aşındırma.
Yan Frezeleme İşleminin Başlıca Özellikleri
Temel işleme ile gerçek hassas imalat arasındaki farkı anlamak istiyorsanız, yan frezelemenin temellerini kavramak gerçekten çok önemlidir. Bu, sadece metal kesmekten öteye geçer; işleme sürecinin sonucunu tahmin edebilmek ve kontrol edebilmekle ilgilidir.
Geçmişte yan frezeleme yaptığımızda, üç temel şeyin önemli olduğunu gördük. Dürüst olmak gerekirse, bu şeyler bir projenin başarılı mı yoksa başarısız mı olacağını belirliyor.
Yüzey Üretimi
Bildiğimiz gibi, yan frezelemenin temel sonucu düz dikey yüzeyler oluşturmaktır. Ancak her kesimin pürüzsüz olacağının garantisi yoktur. Bu, seçtiğiniz takıma, ilerleme hızınıza ve makinenin ne kadar rijit olduğuna bağlıdır.
Yepyeni, keskin uçlu frezeleri doğru ayarlarla kullanırsanız, gerçekten pürüzsüz yüzeyler elde edebilirsiniz. NOBLE, genellikle işleme sonrasında otomotiv bileşenlerinin yüzey işleme gereksinimlerini doğrudan karşılar, böylece ikincil son işlem operasyonlarından kurtulabilirsiniz. Bu verimlilik, NOBLE'ın profesyonel işleme felsefesinin temelini oluşturmaktadır.
Boyutsal doğruluk
İşte tam da bu noktada yan frezeleme devreye giriyor. Yan frezelemenin, genişliğin ve paralelliğin her iki tarafta da kusursuz olmasını sağlamanın en iyi yolu olduğunu düşünüyoruz.
Boydan boya belirli bir genişlikte kalması gereken bir blok hayal edin. Sadece hedef ölçülere ulaşmakla kalmıyoruz, tam isabet sağlıyoruz.
CNC işleme süreçleri bunu tekrarlanabilir hale getiriyor. Bir keresinde, bir müşteri için özel olarak tasarlanmış bir aktüatör gövdesini işlerken, genişliğin her tarafında tam olarak doğru olması gerçekten önemliydi. Bu, NOBLE fabrikasında yapmanız gereken standart işlemlerden sadece biri.
Araç Kullanımı
Yan frezeleme yaparken, ana kesme kuvveti merkezden dışarı doğru etki eder. Kesme işlemi sırasında, takım esasen merkezinden uzağa doğru itilir. Bu kuvvet, takımın biraz bükülmesine neden olur. Bu durum, ince uçlu frezelerde daha yaygındır. Bunu göz ardı ederseniz, takım iş parçasının duvarından uzağa doğru bükülecek, bu da boyutları bozacak ve aşırı koniklik içeren hatalı parçalarla sonuçlanacaktır.
NOBLE mühendisleri bu sorunu üç şekilde çözüyor: en kısa ve en rijit takımları seçmek; ilerleme hızlarını ayarlamak; ve bazen takım üzerindeki gerilimi azaltmak için sikloidal frezeleme yolları kullanmak. Bu, metal kesme teorisi ile ilgili gerçek fiziksel özellikler arasında pratik bir denge kurma işlemidir.
Yan Frezeleme İçin Kullanılan Yaygın Aletler
Doğru kesici takımı seçmek, işleme sürecindeki bir adımdan çok daha fazlasıdır; tüm yüzey frezeleme işleminin başarılı mı yoksa başarısız mı olacağını belirleyen kritik bir karardır.
NOBLE olarak, yanlış alet seçmenin işleme hassasiyetinizi, verimliliğinizi ve maliyetinizi olumsuz etkileyebileceğinin farkındayız. Mühendislik departmanımız, en üst düzey işleme performansı sunabilmemiz için uzmanlarımız tarafından özenle seçilmiş çok çeşitli kesici takımlara sahiptir.
İşte çeşitli bıçak türlerinin basit bir karşılaştırması. Umarım yardımcı olur!
| Özellik | Frezeler | Kabuk Değirmenleri | Yan Freze Kesiciler |
| Açıklama | Çok yönlü, uçta ve çevrede dişler | Geniş çaplı, mil üzerine monte edilir. | Dar, çapraz frezeleme için |
| Birincil kullanım | Genel amaçlı, yuvalar, konturlar | Geniş yüzeyler, yüksek malzeme kaldırma | Paralel yüzeyler, eş zamanlı işleme |
| Tipik Boyut | Küçük ila orta | Büyük | Dar |
| Anahtar Avantaj | Çok yönlülük, erişilebilirlik | Geniş alanlar için istikrar ve verimlilik. | Paralel özellikler için boyutsal doğruluk |
Frezeler
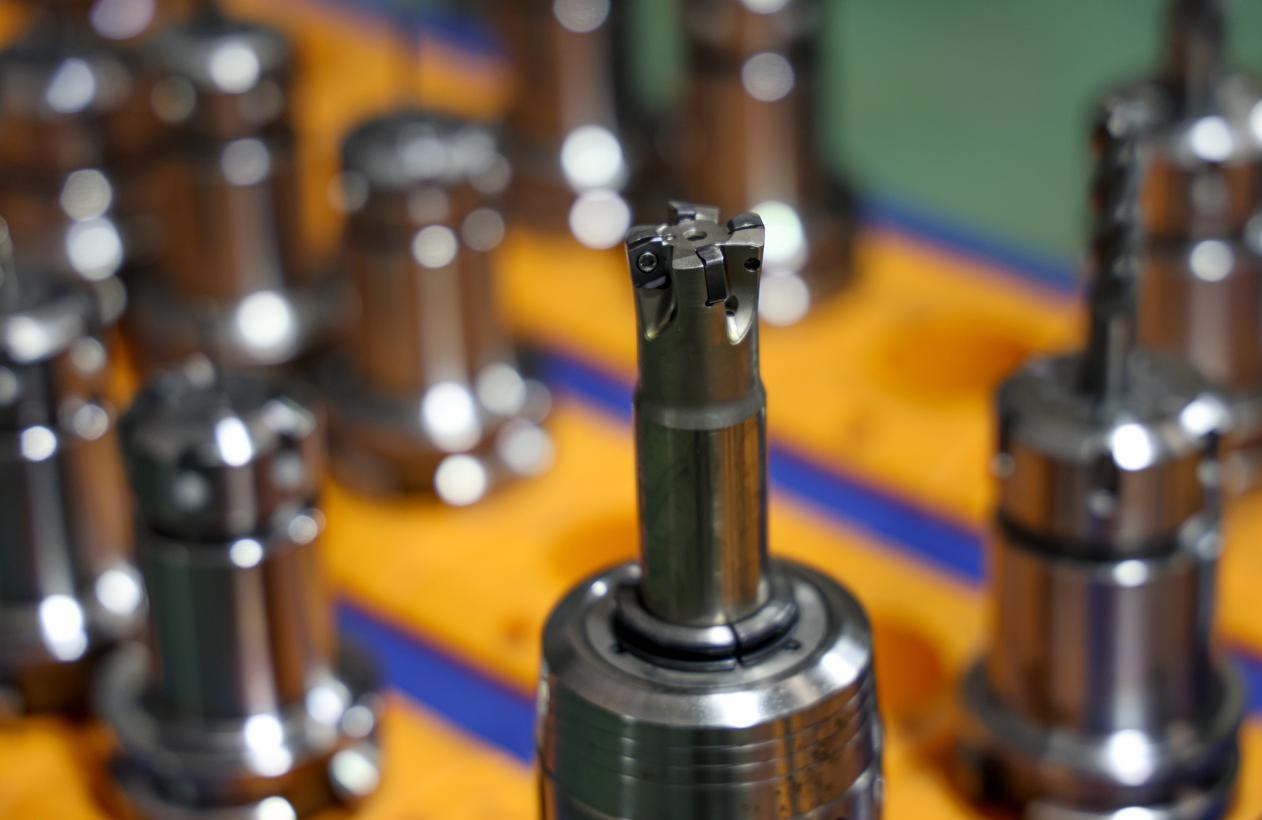
Yan frezeleme işlemleri için en ideal aletler kesinlikle parmak frezelerdir. En belirleyici özellikleri, yüzeyde ve kenar boyunca konumlandırılmış kesici dişleridir.
İş parçalarının hassas açısal işlenmesi için güçlü kare uçlu freze uçları kullanıyoruz ve keskin 90 derecelik dik açılar oluşturuyoruz. Alüminyum otomotiv emme manifoldu prototiplerini işlerken, ana referans duvarlarını hızlı bir şekilde oluşturmak için standart dört kanallı freze uçlarını tercih ettik. Bu yaklaşım, kesme hızlarını yüksek tutarken gerçekten pürüzsüz yüzeyler elde etmemizi sağlıyor – bazen herhangi bir son işlemeye bile gerek kalmıyor.
Kabuk Değirmenleri
Daha büyük parçaları işlerken veya geniş bir alanı işlememiz gerektiğinde, kabuk frezeleme takımlarına geçiyoruz. Kabuk frezeleme takımı, temelde kendi takım tutucusuna monte edilmiş büyük bir kesici gövdedir. Yan frezeleme yaparken, sadece yanlardaki kenarlar kesilir.
Kabuk freze oldukça büyük, bu yüzden gerçekten sağlam. Mühendislerimizin çelik kalıp tabanlarında tam yükseklikte kesimleri tek seferde yapmak için kullandığını gördüm, bu da daha küçük freze uçları kullanıp birden fazla adımda yapmaktan çok daha iyi. Bu, çevrim süresi ve takım ömrünün temel ölçütler olduğu yüksek hacimli hassas üretim projelerimiz için gerçekten önemli.
Yan Frezeleme Kesicileri (Çapraz Frezeleme)
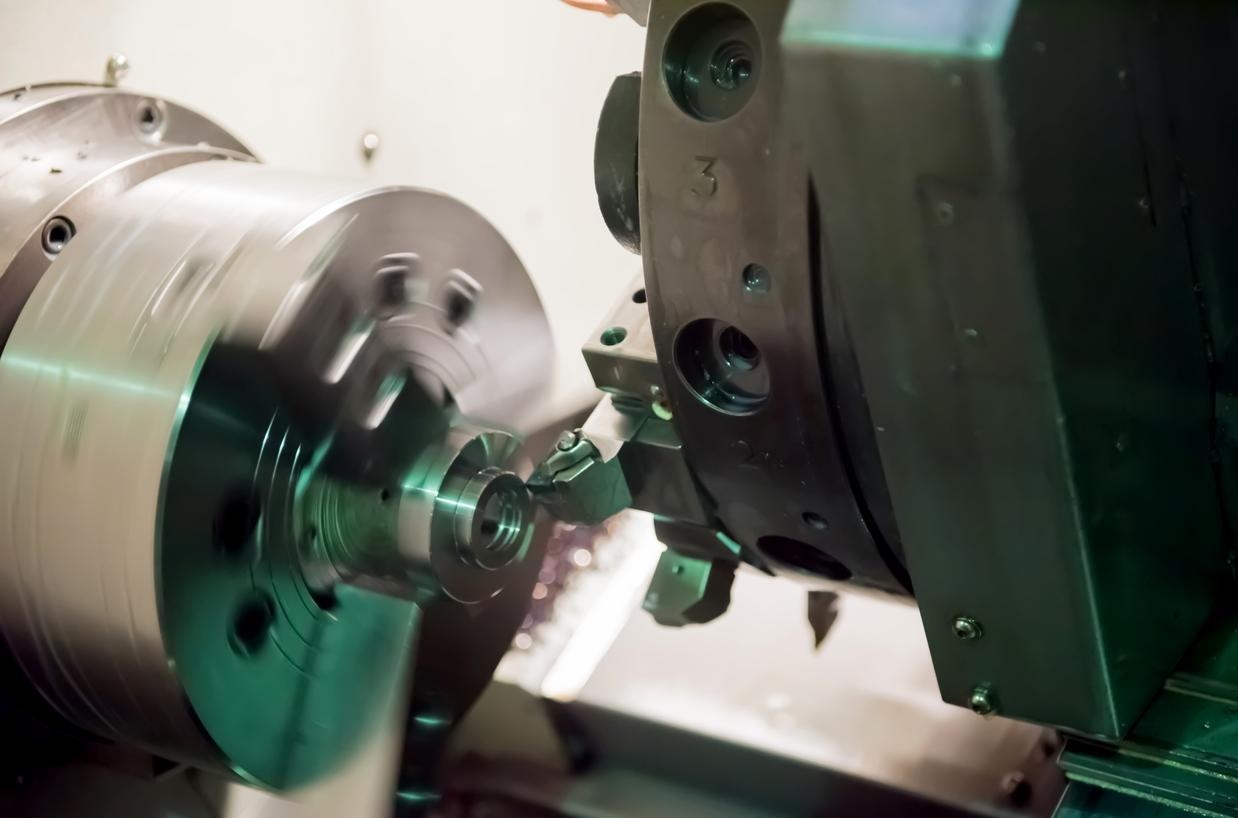
Bu daha profesyonel ve klasik bir yaklaşım. Yan frezeleme uçları oldukça dar frezeleme uçlarıdır. İki ucu aynı takım tutucuya, tam istediğiniz gibi aralıklı olarak takabileceğiniz çapraz frezeleme için en kullanışlıdırlar. Bu kurulum, aynı anda iki paralel dikey yüzeyi işlemenizi sağlayarak son derece verimli hale getirir.
Geçtiğimiz günlerde, grafit elektrotların seri üretimini yaparken, NOBLE mühendisleri bu yöntemi kullanarak mükemmel paralel kanatçıklardan oluşan birden fazla seti güvenilir bir şekilde işleyebildiklerinden emin oldular.
Yan Frezeleme İşlemlerinin Türleri
Yan frezeleme işleminin ardındaki fikir oldukça basit, ancak uygulanma şekli nihai hedefe bağlı olarak oldukça farklılık gösterebilir.
Düz Yan Frezeleme
Düz yüzey frezeleme, en temel ve basit işleme yöntemidir. Tek bir takım, tek bir doğrusal ilerleme ile dikey bir yüzeyi işler. Bunu, bir tahta parçasının kenarlarını düz ve kare hale getirmek için kesmeye benzetebilirsiniz. Bu yöntem, çoğu temel kontur işleme için basit ve verimlidir. Mühendisler genellikle bunu, tek tek parçaların özel işlenmesi veya ham maddelerin ön işlenmesi için kullanırlar.
2. Straddle Frezeleme
Şimdi daha verimli ve hassas bir işleme tekniğine geçiyoruz. Çift taraflı frezeleme yaparken, iki yan kesiciyi aynı takım tutucuya kilitliyoruz ve son genişliği belirlemek için konumlandırma bilezikleri kullanıyoruz. Tek bir temiz kesimle, yan frezeleme sırasında aynı anda iki paralel dikey yüzeyi işleyebiliyorlar.
Avantajlarının ne olduğu oldukça açık: takımlar arasındaki mesafe, iş parçasının genişliğini doğrudan etkileyerek, yan frezeleme işlemi boyunca her zaman paralel olmasını sağlıyor. Bu, özel fikstürlerle altıgen düz yüzeylerin işlenmesi veya iş parçalarının yeniden konumlandırılmasına gerek kalmadan belirli boyutlarda hassas bir şekilde işlenmesi için mükemmeldir.
3. Çete Frezeleme
Grup frezeleme teknolojisi, eş zamanlı işleme fikrini bir üst seviyeye taşıyor. Şöyle düşünün: farklı çaplarda, genişliklerde ve profillerde birçok kesici takım tek bir iş mili üzerine monte edilmiş. Bu düzenek, farklı yüzeylerde, kanallarda ve konturlarda yan frezeleme işlemlerini tek seferde yapmamızı sağlıyor.
Kurulum biraz zahmetli olabilir, ancak büyük ölçekli üretim için buna değer. Çok sayıda özel parça, örneğin çok aşamalı işlenmiş tıbbi implantlar üretiyorsanız, kombine frezeleme işleri gerçekten hızlandırabilir.
Yan Frezeleme İşleminin Pratik Uygulamaları
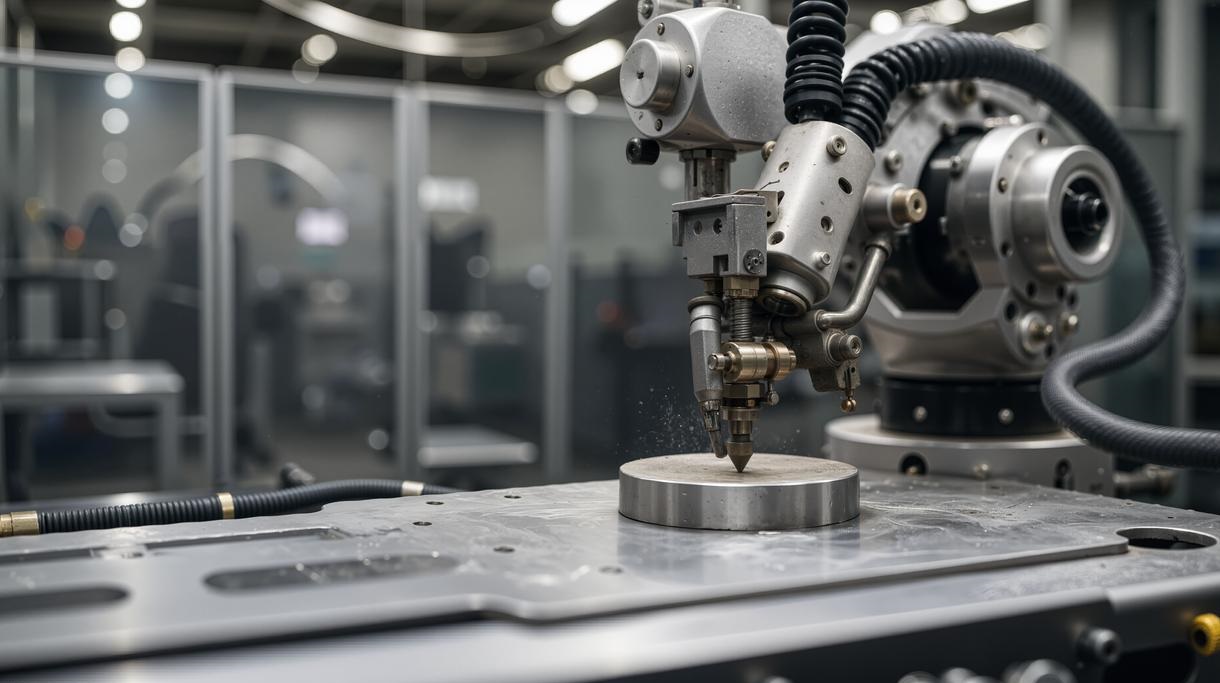
Modern bir makine atölyesinde her yerde yan frezeleme işlemine rastlarsınız. Bu soyut bir kavram değil; ham maddeyi işlevsel parçalara dönüştüren günlük, temel bir iştir.
Bir Bloğu Kare Hale Getirmek
Bu, metal levhaların işlenmesinde genellikle ilk adımdır. Mühendislerin, ham dökümleri veya kütükleri tam olarak doğru boyutta standart küpler haline getirmeleri gerekir. Daha sonra, bir dizi yan frezeleme işlemi kullanılarak, tüm altı yüzey işlenerek sonraki tüm işlemler için temel referans oluşturulur.
Basamaklar ve Omuzlar Oluşturma
Parçalar üzerinde basamaklar oluşturmak için (örneğin montaj flanşları veya konumlandırma özellikleri gibi) dikey yüzeyleri işlememiz sıklıkla gerekir. Yan frezeleme işlemleri, keskin dikey omuzlar oluşturmak için malzemeyi temiz bir şekilde çıkarır.
Yerleştirme
Bir şeye kanal açarken, kesici takım sadece kanalın ucuna ve yanlarına temas eder. Kanal duvarlarının kalitesi tamamen yan frezeleme işleminin kalitesine bağlıdır. İki dikey yan duvar, kesici takımın dış kenarı tarafından oluşturulur. Kanal genişliği, takım çapına bağlıdır.
Kontür
Yan freze tezgahı altında parçaları birden fazla eksen boyunca hareket ettirerek, bileşenler üzerinde karmaşık dikey konturlar şekillendirebilirsiniz. Bu, basit doğrusal işlemeden çok daha fazlasıdır; kavisli duvar işleme, hassas desen oyma ve organik şekil oluşturma yapabiliriz. Bu yetenek, otomotiv sektörüne özgü pervaneler veya kalıp gövdeleri gibi özel işlenmiş parçalar için gerçekten önemlidir.
Ayrım
Bu, son ve daha yoğun uygulama aşamasıdır. Ana çubuk malzemeden bitmiş parçayı kesmek için özel bir yan freze türü olan ince bir dilme testeresi kullanıyoruz. Bu, tek seferlik, tek geçişli bir işlemdir ve temiz bir kesim ve düzgün bir yüzey elde etmek için sağlam bir kurulum ve doğru takım uçları gerektirir. Üretim döngülerimizin çoğunu tamamlamanın oldukça standart ve etkili bir yoludur.
CNC İşlemede Uzmanlaşmış Yan Frezeleme Stratejileriağrıyan
Modern CNC işleme söz konusu olduğunda , özellikle yüksek hassasiyet gerektiren işlerde, temel takım yolları artık yeterli olmuyor. İşleme stratejilerinin gelişmiş yazılımlar tarafından yönlendirildiği bir döneme giriyoruz ve bu da makinelerin performansını gerçekten artırabiliyor.
Dinamik Frezeleme / Trokoidal Frezeleme
Dinamik frezeleme, çok sabit bir hızda kesim yapan özel takımlar kullanır, böylece her seferinde yalnızca ince bir malzeme tabakası çıkarılır. Garip gelebilir, ancak bu tasarım, malzemenin tüm kalınlığı boyunca kesim yapmanıza olanak tanır ve işi çok daha hızlı bir şekilde tamamlamayı kolaylaştırır. Takım sürekli hareket halindedir ve aşırı yüklenmesini önlemek için ince katmanlar çıkarır.
NOBLE, bu teknolojiyi kullanarak paslanmaz çelikten üretilmiş tıbbi cihaz bileşenlerini verimli bir şekilde kaba işleme tabi tutuyor; bu sayede geleneksel yöntemlere göre daha hızlı malzeme çıkarımı sağlanırken, aletlerin kullanım ömrü de uzuyor.
Yüksek Hızlı İşleme (HSM) Konturlama
Bu, kritik dikey duvarları bitirmek için kullandığımız temel stratejimizdir. Amaç mükemmel bir sonuç elde etmektir: pürüzsüz bir yüzey ve hassas ölçüler. Bu, düz bir duvarın düşmanı olan takım sapmasını ortadan kaldırır. Ayrıca talaştan ısıyı uzaklaştırarak parçaya aktarılmasını engeller. Sonuç olarak, genellikle ikinci bir parlatmaya ihtiyaç duymayan bir yüzey elde edilir.
Kontrol Edilmesi Gereken Başlıca Parametrelerin Özeti
| Parametre | Kontroller / Etkiler | Tipik Değerlendirme |
| Kesme Hızı (SFM) | Isı, Alet Aşınması | Malzemeye bağlı. Alüminyum için daha yüksek, çelik için daha düşük. |
| İlerleme Hızı (IPM) | Verimlilik, Talaş Kalınlığı | Aleti aşırı yüklemeden iyi bir "talaş yükü" elde etmek için dengelenmiştir. |
| Radyal Kesme Derinliği (Ae) | Kesme Kuvveti, Takım Sapması, Kaba İşleme/İnce İşleme | Kaba işleme için büyük, ince işleme için küçük. |
| Eksenel Kesme Derinliği (Ap) | Özellik Derinliği, Araç Etkileşimi | Verimlilik açısından genellikle özelliğin tam derinliğine ayarlanır. |
| Takım Uzunluğu | Sapma ve Titreşim | Doğruluk için en önemli faktör. Mümkün olan en kısa aleti kullanın. |
Frezeleme çözümleriniz için NOBLE'ı seçin.
Son teknoloji ürünü 3, 4 ve 5 eksenli frezeleme ekipmanlarımızla, hızlı prototipleme ve seri üretim parçaları için güvenilir, isteğe bağlı CNC frezeleme hizmetleri sunuyoruz . Çeşitli metallerden ve plastiklerden yüksek hassasiyetli, gerçeğe yakın frezelenmiş parçaları rekabetçi fiyatlarla özel olarak ürettirin. Gelişmiş Ekipman ve Uygun Fiyat.
Sadece 4 Basit Adımda Bizimle Çalışın
Uzun yıllara dayanan üretim deneyimiyle NOBLE, tüm hızlı prototipleme ve düşük hacimli üretim ihtiyaçları için en iyi çözümleri sunmaktadır. İnovasyon döngüsünü dört basit ama etkili adıma indirgiyoruz.
Tasarımınızı Yükleyin
CAD dosyalarınızı yüklemeniz ve net bilgiler içeren teklif taleplerinizi çevrimiçi olarak göndermeniz yeterlidir.
↓
Tasarım Analizi Alın
Üretilebilirlik analizi için tasarımı ve şeffaf fiyatlandırmayı size göndereceğiz.
↓
İmalata Başlayın
Uzmanlarımız parçalarınızı gerekli teknolojiler ve malzemelerle üretecektir.
↓
Parçalarınızı Alın
Parçalarınız katı son tarihlerle doğrudan kapınıza teslim edilecektir.
SSS Yan Frezeleme
Yan frezeleme ve uç frezeleme arasındaki temel fark nedir?
Burada her şey kullanılan kesme yüzeyine bağlı. Yan frezeleme, dikey yüzeyler oluşturmak için takımın çevresini kullanır. Uç frezeleme ise öncelikle yatay yüzeyler, oyuklar ve boşluklar oluşturmak için takımın alt yüzeyini kullanır. Bir uç freze her ikisini de yapabilir, ancak adı ucuyla kesme yeteneğinden gelir.
Yüzey frezeleme yerine yan frezelemeyi ne zaman tercih etmeliyim?
Seçim, oluşturmanız gereken geometriye bağlıdır. Bir parçanın üst kısmında düz yatay bir yüzey oluşturmak için yüzey frezeleme kullanın. Dikey bir duvar oluşturmanız veya bitirmeniz, hassas bir genişlik belirlemeniz veya basamaklar ve yuvalar gibi özellikler işlemeniz gerektiğinde yan frezeleme kullanın. Önemli olan yüzeyin yönüdür.
Yan frezelemede takım sapması neden önemli bir sorundur?
Birincil kesme kuvveti radyaldir ve kesiciyi yana doğru iter. Bu kuvvet, aleti iş parçasından uzaklaştırmaya çalışan bir kaldıraç gibi davranır. Bu sapma, düzgün olmayan bir duvar veya tolerans dışı bir boyut gibi hatalara yol açar. Hassas imalatta başa çıkmamız gereken temel fiziksel zorluk budur.
NOBLE, takım deformasyonu sorununu nasıl çözüyor?
Bu soruna birden fazla açıdan yaklaşıyoruz. CNC işleme protokollerimiz, iş için mümkün olan en kısa ve en rijit takımın kullanılmasını zorunlu kılıyor. Kesme kuvvetlerini azaltmak için düşük ve sabit bir radyal temas sağlamak amacıyla trokoidal frezeleme gibi gelişmiş takım yollarından yararlanıyoruz. Ayrıca, fabrikamızda yüksek kaliteli, birinci sınıf takım tutuculara yaptığımız yatırım, maksimum kavrama ve minimum salınım sağlayarak tüm işlem için istikrarlı bir temel oluşturuyor.
Çift taraflı frezeleme yönteminin faydaları nelerdir?
Bu yöntemin avantajı, olağanüstü verimlilik ve garantili paralelliktir. Tek bir mil üzerine iki kesici takarak, tek geçişte eş zamanlı olarak iki paralel dikey yüzey işliyoruz. Kesiciler arasındaki mesafe, parçanın genişliğini doğrudan belirleyerek, her iki tarafın ayrı ayrı işlenmesinden kaynaklanan kümülatif hatayı ortadan kaldırır. Yüksek hassasiyetli, tekrarlanabilir özel işleme için mükemmel bir yöntemdir.
Yan frezeleme yöntemiyle derin ve ince duvarlar işlenebilir mi?
Evet, ancak bu en zorlu yan frezeleme işlemlerinden biridir. Titiz bir strateji gerektirir. Kesme basıncını azaltmak için özel geometrilere sahip uzun erişimli takımlar kullanıyoruz. İşlem, takım basıncını en aza indirmek ve duvarın titreşmesini veya deforme olmasını önlemek için yüksek hızlı parametrelerle bir dizi hafif, son işlem geçişini içerir.






