
Nedir? Metal Die Csıkıcı üretim?
Metal döküm, bir metal döküm işlemidir. Özü, erimiş metalin yüksek basınç altında hassas bir şekilde tasarlanmış metal bir kalıba enjekte edilmesi ve ardından soğutulup katılaştırılarak önceden belirlenmiş şekil ve boyutta bir dökümün oluşturulmasıdır.
Döküm işlemi esas olarak üç temel unsura dayanır: döküm makineleri, döküm kalıpları ve döküm alaşımları. Metal dökümünün özelliği, kalıbın yüksek basınç ve yüksek hızda doldurulmasıdır; bu da döküm yönteminin karmaşık yapılara, ince duvarlara, hassas boyutlara ve pürüzsüz yüzeylere sahip metal parçaları verimli ve büyük miktarlarda üretmesini sağlar.
Kalıp döküm teknolojisi 19. yüzyılın başlarında ortaya çıkmıştır. 1838'de Bruce adında bir Amerikalı, kurşun harf baskısı için ilk manuel pistonlu kalıp döküm makinesini icat etmiştir.
20. yüzyılın başlarında, alüminyum alaşımlı döküm yönteminin başarılı bir şekilde uygulanması, otomotiv endüstrisinin gelişimini desteklemiş ve modern döküm teknolojisinin gerçek başlangıcını işaret etmiştir.
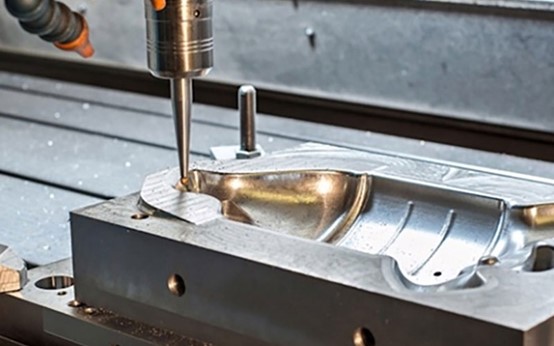
Metal Döküm Üretimi Nasıl Çalışır?
Kalıp Hazırlama
Döküme başlamadan önce, kalıbın önce yerleştirilmesi ve önceden ısıtılması gerekir. Ardından, kalıp boşluğu temizlenmeli ve kalıp ayırıcı madde püskürtülmelidir.
Kalıp ayırıcı maddeler, dökümlerin kolayca çıkarılmasını sağlar ve kalıpları soğutabilir. Kalıp hazırlandıktan sonra, döküm makinesi hareketli kalıbı sabit kalıba sıkıca yaklaştırarak erimiş metalin dışarı dökülmesini önlemek için büyük bir sıkıştırma kuvveti uygular.
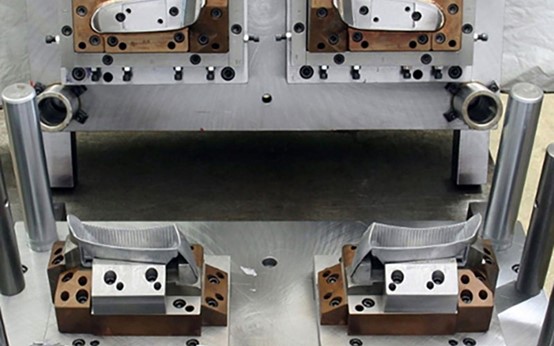
Malzeme Dökümü
Döküm kalıbı hazırlandıktan sonra , özel alaşım fırında eritilerek homojen bir kıvama getirilir. Ardından, ölçü kaşığı kullanılarak fırından gerekli miktarda erimiş metal alınır ve kapalı enjeksiyon kovanına düzgün bir şekilde dökülerek enjeksiyon için hazırlanır.
Enjeksiyon Süreci
Döküm makinesinin zımbası son derece yüksek bir hızda ilerleyerek, manşon içindeki erimiş metali anında kapalı kalıp boşluğuna bastırır. Erimiş metal, boşluğun tamamını birkaç saniyenin yüzde birinde doldurarak ince duvarların ve karmaşık yapıların hassas bir şekilde kopyalanmasını sağlar.
Soğutma
Erimiş metal kalıbı doldurduktan sonra, zımba hemen geri çekilmez, aksine büyük bir basıncı korumaya devam eder. Bu aşamaya tutma basıncı denir. Bu basınç, büzülüp katılaşan metalin ek takviye almasını sağlayarak iç büzülme boşluklarını ve kusurları azaltır ve dökümün yoğunluğunu artırır.
çıkarma
Kalıp bir süre basınç altında tutulduktan ve döküm esasen sertleştikten sonra, kalıp kapatma mekanizması kalıbı açar.
Kalıbın içindeki fırlatma mekanizması, fırlatma silindirinin tahrikiyle ileri doğru hareket ederek, şekillendirilmiş dökümü kalıptan sorunsuz bir şekilde dışarı iter ve kalıptan çıkarma işlemini tamamlar.
süsleme
Kalıp döküm yöntemiyle üretilen dökümler genellikle, giriş sistemleri ve havalandırma yuvaları gibi fazladan malzeme kenarlarına sahiptir. Bu malzeme kenarlarının elle veya ekipmanla kesilmesi ve gerekli yüzey temizliğinin yapılması gerekir. Bir döküm temizlendikten sonra kalıp kapanır ve bir sonraki kalıp döküm döngüsü başlar.
Metal Döküm Üretiminde Kullanılan Metal Malzeme Türleri
alüminyum
Alüminyum, en yaygın kullanılan döküm malzemesidir. Alüminyum hafiftir ve iyi mekanik dayanıma, korozyon direncine, ısı ve elektrik iletkenliğine sahiptir.
Alüminyum alaşımı iyi döküm akışkanlığına sahiptir ve karmaşık yapılara sahip ince duvarlı parçaların üretimi için uygundur. Otomotiv, elektronik ve havacılık endüstrilerinde yaygın olarak kullanılmaktadır.
çinko
Çinko alaşımı kalıpla döküm için çok uygundur ve son derece yüksek boyutsal hassasiyete ve son derece pürüzsüz yüzeylere sahip parçalar üretebilir.
Çinko alaşımları iyi mekanik özelliklere sahiptir ve çeşitli elektrokaplama işlemlerine tabi tutulabilir. Çinko alaşımı genellikle donanım parçaları, oyuncak modelleri, banyo aksesuarları, elektronik kasalar ve diğer ürünlerin üretiminde kullanılır.
Magnezyum
Magnezyum alaşımı, yüksek özgül mukavemete ve özgül sertliğe sahip, pratik metaller arasında en hafif olanıdır ve mükemmel şok emme ve elektromanyetik kalkanlama özelliklerine sahiptir.
Magnezyum, dizüstü bilgisayar kasaları, kamera gövdeleri, otomobil direksiyon çerçeveleri ve havacılık bileşenleri gibi ağırlığın kesin bir gereklilik olduğu durumlarda sıklıkla kullanılır.
Bakır
Dökümde kullanılan başlıca bakır alaşımları pirinç ve bronzdur. Bakır mükemmel elektrik iletkenliğine, ısı iletkenliğine, aşınma direncine ve korozyon direncine sahiptir.
Bakırın yüksek erime noktası, kalıplarda önemli aşınmaya ve yıpranmaya neden olur ve döküm işlemini daha zor ve maliyetli hale getirir. Bakır genellikle valfler, dişliler ve elektrik konektörleri gibi yüksek mukavemet ve elektriksel iletkenlik gerektiren özel parçaların üretiminde kullanılır.

Metal Döküm Üretim Süreci Çeşitleri
Sıcak Kamara Basınçlı Döküm
Sıcak hazneli dökümde, enjeksiyon mekanizması erimiş metalin içine daldırılır ve metal, enjeksiyon haznesi aracılığıyla doğrudan kalıba enjekte edilir. Sıcak hazneli döküm yöntemi son derece verimlidir ve hızlı bir çevrim hızına sahiptir; bu da onu çinko, magnezyum ve kurşun gibi düşük erime noktalı metaller için uygun hale getirir.

Soğuk Oda Döküm
Soğuk hazneli dökümde, enjeksiyon mekanizması fırından ayrıdır ve erimiş metalin enjeksiyon haznesine elle veya mekanik olarak enjekte edilmesi gerekir.
Soğuk hazneli döküm, alüminyum ve bakır gibi yüksek erime noktasına sahip metaller için uygundur. Soğuk hazneli döküm biraz daha az verimli olsa da, ekipman korozyonunu etkili bir şekilde önleyebilir ve ürün kalitesini sağlayabilir.

Vakumlu Döküm
Vakumlu döküm, döküm işlemi sırasında kalıp boşluğundaki gazı azaltmak, böylece gözeneklilik kusurlarını en aza indirmek ve yoğunluğu ve mekanik özellikleri iyileştirmek için havanın boşaltılmasını içerir.
Vakumlu döküm yöntemi, otomotiv yapısal parçaları ve havacılık bileşenleri gibi yüksek mukavemet gereksinimleri olan ürünlerde sıklıkla kullanılır.
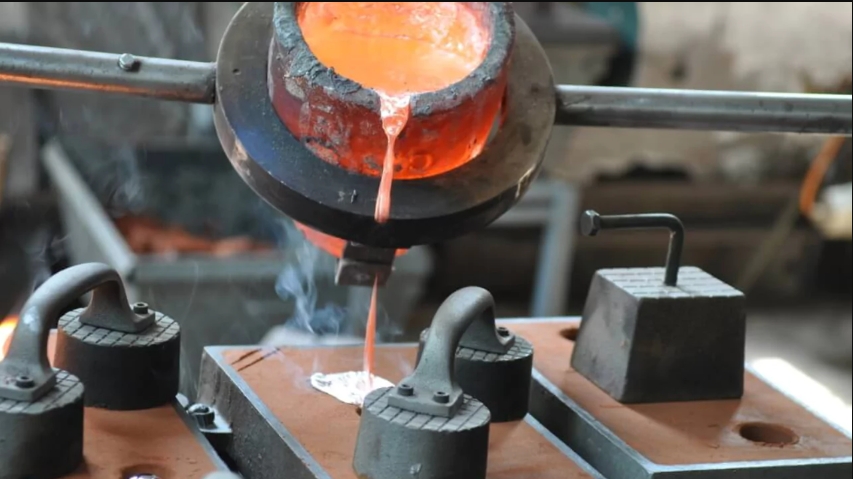
Alçak Basınçlı Döküm
Düşük basınçlı döküm, erimiş metalin düşük basınçlı gaz yardımıyla bir potadan kalıba yavaşça itildiği, böylece metalin düzgün bir şekilde doldurulmasını ve yoğun bir yapı elde edilmesini sağlayan bir işlemdir.
Düşük basınçlı döküm yöntemi, genellikle otomobil jantları ve motor blokları gibi daha büyük alüminyum parçaların üretiminde kullanılır.

Yerçekimi Döküm
Yerçekimi kalıp döküm yöntemi, erimiş metali kalıba dışarıdan enjeksiyon gerektirmeden, metalin kendi ağırlığını kullanarak enjekte eder.
Yerçekimi kalıp döküm yöntemi basit bir işlemdir ve pompa gövdeleri, boru bağlantı parçaları, mekanik gövdeler vb. gibi orta ve küçük ölçekli seri üretim için uygundur.
Metal Döküm Üretiminin Avantajları
3 Boyutlu Doğruluk
Metal döküm yöntemi, küçük boyut toleransları ve iyi tekrarlanabilirlik özellikleriyle, tek bir şekillendirme işleminde karmaşık şekillere sahip yüksek hassasiyetli ürünler elde etmeyi mümkün kılar.
Metal döküm yöntemiyle üretilen parçalar, doğrudan boyanabilen, elektrolizle kaplanabilen veya parlatılabilen pürüzsüz ve ince bir yüzeye sahip olup, sonraki işleme ve yüzey bitirme süreçlerini ve maliyetlerini büyük ölçüde azaltır.
Üretim verimliliği
Kalıp döküm işlemi kısa bir döngüye sahip olup, hızlı enjeksiyon, soğutma ve kalıptan çıkarma imkanı sağlar ve özellikle seri ve otomatik üretim için uygundur.
Geleneksel döküm veya işleme yöntemleriyle karşılaştırıldığında, metal kalıp döküm yöntemi aynı süre içinde daha yüksek tutarlılığa sahip parçalar üretebilir ve parça başına maliyeti önemli ölçüde düşürebilir.
Karmaşık Oluşturma
Metal döküm yöntemi, karmaşık geometrilere, ince duvarlı yapılara ve takviye nervürleri, dişli delikler ve ek parçalar gibi ince özelliklere sahip parçaları tek bir kalıpta şekillendirebilir; bu da birden fazla işleme veya montaj prosedüründen kaçınmayı ve yüksek entegrasyon ve yüksek yapısal bütünlüğe sahip ürünlerin üretilmesini sağlar.
Mekanik Dayanım
Yüksek basınçlı enjeksiyon nedeniyle metal döküm, metalin kalıp boşluğunu hızla doldurmasına ve katılaşmasına neden olur. Sonuç olarak, döküm parçalarının iç yapısı daha yoğun hale gelir, daha az gözenek ve büzülme boşluğu içerir ve daha yüksek mekanik dayanım, sertlik ve aşınma direncine sahip olurlar.
Vakumlu döküm veya yarı katı döküm işlemlerinden sonra, parçaların performansı dövme parçaların performansına yaklaşabilir.
Malzeme Kullanımı
Metal döküm üretim sürecinde metal kaybı son derece düşüktür. Besleme sistemi ve taşma parçaları fırında yeniden kullanılabilir ve genel malzeme kullanım oranı %90'ın üzerine çıkabilir.
Geleneksel döküm yöntemleriyle karşılaştırıldığında, metal kalıp dökümü yalnızca hammadde tasarrufu sağlamakla kalmaz, aynı zamanda çevre koruma ve maliyet kontrolü açısından da fayda sağlar.
Metal Döküm Üretiminin Dezavantajları
Yüksek Kalıp Maliyeti
Metal döküm kalıplarının tasarım ve üretim maliyeti, özellikle hassas işleme ve yüksek sıcaklığa dayanıklı çelik gerektiren karmaşık yapılı veya çok boşluklu kalıplar için nispeten yüksektir. Bu nedenle, başlangıç yatırımı büyüktür.
Az sayıda üretim yapılan veya sık tasarım değişikliği gerektiren projelerde, metal döküm kalıplarının maliyetinin amorti edilmesi zordur ve ekonomik verimliliği düşüktür.
Yüksek Erime Noktalı Metaller İçin Uygun Değildir
Döküm makinelerinin ve kalıplarının sıcaklık dayanım limiti genellikle yalnızca alüminyum, çinko, magnezyum ve bakır gibi orta ve düşük erime noktasına sahip metaller için geçerlidir.
Çelik ve demir gibi yüksek erime noktasına sahip malzemeler kalıp döküm yöntemiyle şekillendirilemez; bu durum, bu işlemin uygulama alanını bir ölçüde sınırlandırmaktadır.
Yüksek Bakım Maliyeti
Döküm makineleri ve destekleyici sistemleri (hidrolik, soğutma ve püskürtme ekipmanları gibi) pahalıdır ve yüksek bakım gereksinimlerine sahiptir. Üretim sırasında ekipman arızalanırsa, kalıplara zarar verebilir veya üretimin durmasına yol açarak işletmelerin bakım ve işletme maliyetlerini artırabilir.
Metal Döküm Üretim Sürecindeki Zorluklar
Gözeneklilik ve Büzülme Sorunları
Dökümde en sık karşılaşılan zorluklar gözeneklilik ve büzülme boşluklarıdır. Yüksek hızda doldurma sırasında, kalıp boşluğundaki hava zamanında boşaltılmazsa, erimiş metalin içine çekilir ve gözenekler oluşturur. Bu arada, dökümün kalın duvarları katılaşırken ve büzülürken, yeterli erimiş metal ile doldurulmazsa, büzülme boşlukları oluşur.
Gözenek ve büzülme boşluklarının neden olduğu kusurlar, parçaların mekanik özelliklerini ve sızdırmazlık performansını önemli ölçüde azaltabilir.
Karmaşık Proses Parametre Kontrolü
Metal döküm işleminde, enjeksiyon hızı, basınç, sıcaklık ve süre gibi çok sayıda parametrenin hassas bir şekilde eşleştirilmesi gerekir. Herhangi bir parametredeki en ufak bir sapma bile kusurlu ürünlere yol açabilir.
Örneğin, yetersiz basınç eksik doluma yol açabilirken, aşırı hız sürüklenmeyi yoğunlaştırarak proses kontrolü üzerinde son derece yüksek talepler oluşturur.
Deformasyon Kontrolü
Döküm yöntemi yüksek hassasiyete sahip olsa da, kalıptan çıkarıldıktan sonra dökümlerin büzülmesi ve artık gerilimin serbest bırakılmasından kaynaklanan deformasyon, hâlâ sıkı bir şekilde kontrol edilmesi gereken sorunlardır.
Boyutsal faktörler, parçaların boyutsal stabilitesini ve montaj doğruluğunu etkileyerek, sonraki işlem veya düzeltme maliyetlerini artırabilir.
Metal Döküm Üretiminin Uygulamaları
kumaş ipliklerinin üretimini gerçekleştiriyor
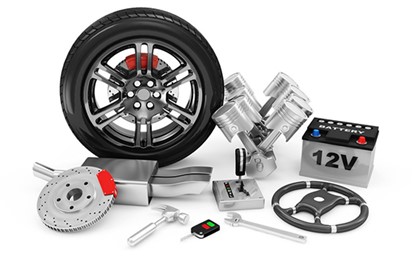
Otomotiv endüstrisi, döküm yönteminin en büyük uygulama pazarıdır. Metal döküm yöntemi, motor blokları, şanzıman gövdeleri, debriyaj muhafazaları, direksiyon dişli takımları, tekerlekler ve çeşitli braketler ve yapısal bileşenlerin üretiminde kullanılabilir.
Döküm yöntemi, otomobillerin güvenlik ve yakıt ekonomisi gereksinimlerini karşılayan yüksek mukavemetli ve hafif parçalar sağlayabilir.
Elektronik ürünler
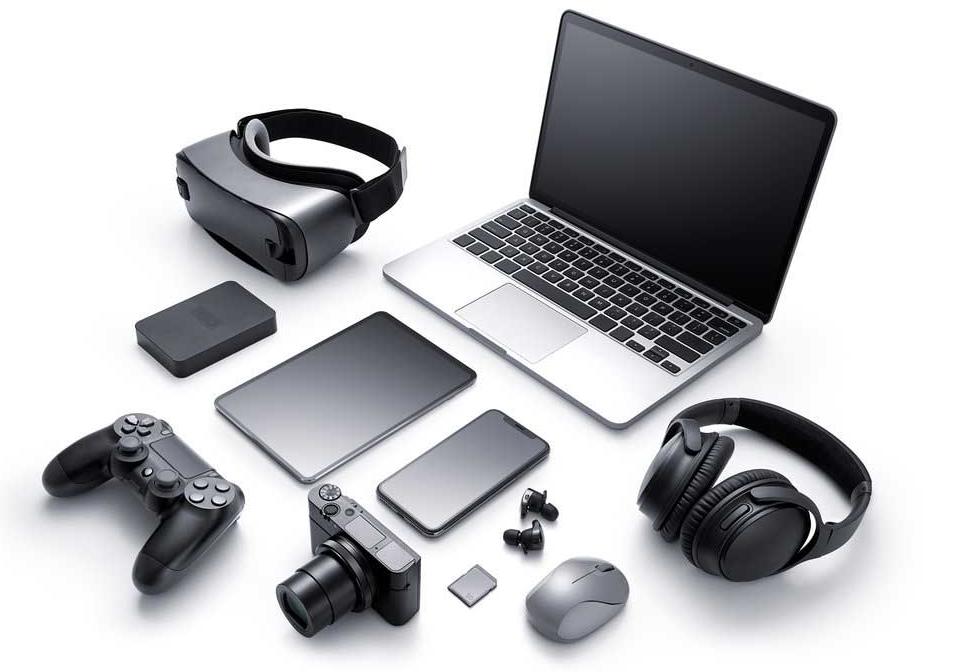
Metal döküm yöntemi, akıllı telefonların orta çerçeveleri, dizüstü bilgisayarların kasaları, ısı dağıtıcıları, konektörler vb. gibi elektronik ürünlerin üretiminde kullanılabilir.
Döküm yöntemi, elektronik ürünlere mükemmel elektromanyetik koruma, yapısal dayanıklılık ve ısı dağıtım performansı sağlarken, aynı zamanda zarif bir görünüm ve ince ve hafif bir tasarım elde edilmesini sağlar.
Ev aletleri
Birçok ev aletinin temel bileşenleri, döküm teknolojisiyle üretilir; örneğin buzdolaplarının kompresör gövdesi, klimaların kanatları, elektrikli aletlerin gövdeleri, muslukların vana gövdeleri, kapı kilitleri ve çeşitli mutfak eşyaları.
Metal dökümünün avantajları, dayanıklılığı, yüksek üretim verimliliği ve iyi yüzey işleme etkisinde yatmaktadır.
Uzay
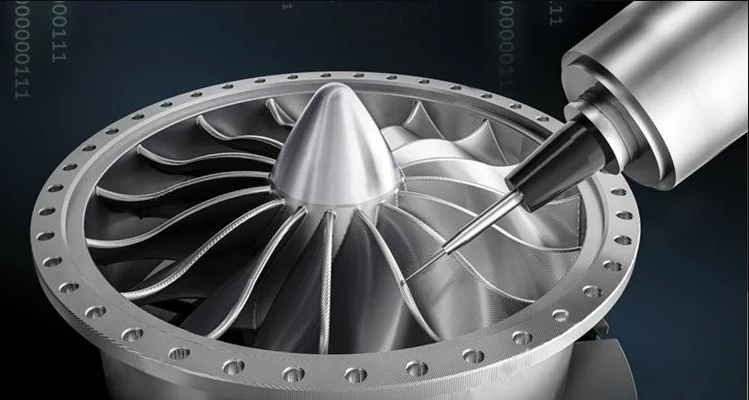
Havacılık ve uzay sanayiinde parçaların performansı son derece yüksektir. Kalıp döküm yöntemi, uçak motoru parçaları, füze kabinleri, radar bileşenleri ve askeri iletişim ekipmanlarının gövdeleri gibi birçok ürünün üretiminde kullanılır.
Metal dökümünde genellikle hafiflik ve yüksek mukavemet gereksinimlerini karşılamak için yüksek performanslı alüminyum alaşımları ve magnezyum alaşımları kullanılır.
SOYLU'Metal Döküm Üretim Hizmeti
NOBLE, prototip tasarımından üretime kadar, devasa üretim kaynakları, uygun teknoloji, optimize edilmiş süreç, uzman rehberliği ve mükemmel kalite kontrol süreciyle fikirlerinizi gerçeğe dönüştüren, güvenilir ve kapsamlı özel üretim çözüm ortağınızdır.
Rekabetçi fiyatlarla yüksek hassasiyetli ve uzun ömürlü basınçlı döküm kalıp hizmetleri sunan, en son basınçlı döküm kalıp teknolojisini gelişmiş üretim ekipmanlarıyla birleştiren uzman mühendislerimiz, hızlı geri dönüş ile döngü sürelerini %50'den fazla azaltmaya kendini adamıştır. Dakikalar içinde elinizde Fiyat teklifi alın ve döküm kalıbınızı birkaç gün içinde teslim alın.
- ISO 9001 ve ISO13485 Sertifikalı Fabrika
- 10+ Yıllık Basınçlı Döküm Kalıp Yapımı
- Gelişmiş Ekipman ve Rekabetçi Fiyat
- Anında Basınçlı Döküm Kalıp Yapımı Teklifi Alın
- Profesyonel ve Ücretsiz DFM Raporu
- 24/7 Mühendislik Desteği
- 3 Gün Kadar Hızlı Teslim Süresi
SSS Döküm Döküm
Sıcak hazneli ve soğuk hazneli döküm arasındaki fark nedir?
Sıcak hazneli döküm, çinko ve magnezyum gibi düşük erime noktalı metaller için uygundur; soğuk hazneli döküm ise alüminyum ve bakır gibi daha yüksek erime noktalı metaller için kullanılır.
Döküm parçalar işlenebilir veya yüzey işlemine tabi tutulabilir mi?
Evet. Döküm parçalar, daha sıkı toleranslar elde etmek veya daha iyi estetik ve korozyon direnci sağlamak için CNC işleme, eloksal kaplama, toz boyama ve elektrokaplama gibi ikincil işlemlere tabi tutulabilir.
Metal döküm yöntemi aşağıdaki amaçlar için uygun mudur? Düşük Hacimli Üretim?
Geleneksel olarak, yüksek hacimli üretimlerde kalıp döküm daha ekonomiktir. Bununla birlikte, modern hızlı kalıplama ve prototipleme teknolojileriyle, özellikle ürün testleri veya sınırlı sayıda üretilen parçalar için küçük partilerin verimli bir şekilde üretilmesi artık mümkün.
Döküm Parça Tasarlarken Hangi Faktörler Göz Önünde Bulundurulmalıdır?
Tasarımcılar, düzgün dolum ve kolay boşaltma sağlamak için duvar kalınlığı, çekme açıları, giriş noktası konumu ve soğutma düzenini dikkate almalıdır. Doğru tasarım, kusurları azaltmaya ve kalıp ömrünü uzatmaya yardımcı olur.
Metal dökümünün maliyeti ne kadar?
Maliyet, kalıp karmaşıklığı, üretim hacmi, parça boyutu ve malzeme türü gibi faktörlere bağlıdır.







