
pagpapakilala
Gaya ng alam ng maraming tao, ang mabilis na pagputol ay kadalasang nakakasira ng katumpakan. Ang mga de-kalidad na paggupit ay labis na nakakagastos. Parang may kapalit ito sa bawat pagkakataon. Hindi ganoon kahusay ang waterjet cutting. Pareho lang ang nagagawa nito. Itinutulak ng bomba ang tubig sa matinding presyon—hanggang 90,000 psi. Pagkatapos ay dadaan ito sa isang maliit na butas. Nagdadagdag ka ng garnet abrasive sa agos na iyon. Ang timpla na iyon ay pinuputol ang anumang metal na parang mainit na kutsilyo sa mantikilya, ngunit walang init. Walang natunaw na mga gilid. Walang tumigas na mga bahagi. Kaya naman ginagamit ito ng mga tindahan kahit saan ngayon.
Maging direkta tayo. Kung gumagawa ka ng mga bahaging metal para sa mga robot, kotse, o makinarya sa pabrika, nalulutas ng pamamaraang ito ang mga totoong problema. Pinapanatili mong buo ang orihinal na istraktura ng materyal. Pinapanatili mong mahigpit ang mga tolerance, bawat bahagi. Lumilipat ka mula sa manipis na shim patungo sa anim na pulgadang bakal na plato nang hindi pinapalitan ang mga kagamitan. Mahirap talunin ang versatility na iyan.
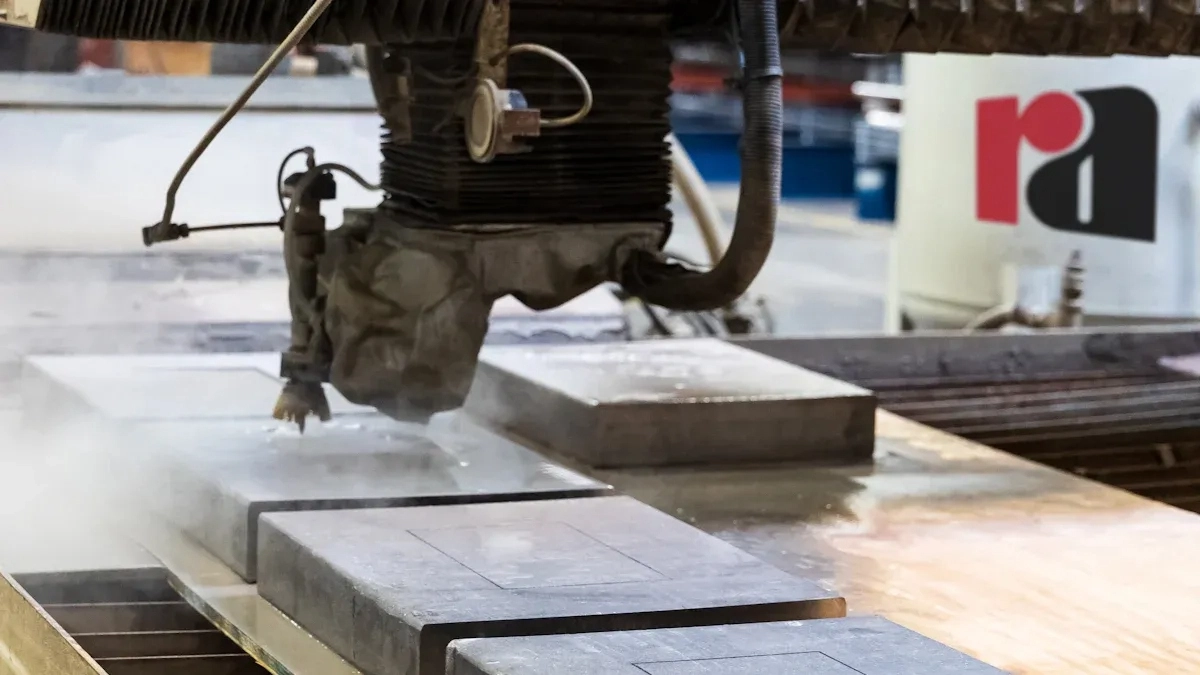
Paano Gumagana ang Abrasive Waterjet Cutting para sa mga Metal
Narito kung paano talaga pinuputol ng makina ang metal. Itinutulak ng bomba ang tubig sa matinding presyon—sa pagitan ng 60,000 at 90,000 psi. Ang tubig na iyon ay tumatalsik sa isang maliit na butas, marahil ay 0.01 pulgada ang lapad. Pagkatapos, ang garnet abrasive ay hinihila papunta sa agos sa loob ng isang mixing tube. Pinabibilis ng tubig ang matutulis na partikulo na iyon. Ang tumatama sa metal ay hindi tubig. Ito ay isang high-speed sandblaster na gumagalaw sa dobleng bilis ng tunog.
Ang aksyon ng pagputol ay purong erosyon. Ang bawat nakasasakit na partikulo ay natatanggal sa isang mikroskopikong piraso. Walang naiipong init. Walang natutunaw na nangyayari. Ang panloob na istraktura ng metal ay nananatili nang eksakto tulad ng bago magsimula ang pagputol.
Ngayon, tingnan ang mga alternatibo. Ang laser cutting ay gumagamit ng nakatutok na sinag ng liwanag. Natutunaw ito sa materyal. Ang init na iyon ay lumilikha ng heat-affected zone, o HAZ. Ang mga gilid ay nagiging matigas at malutong. Minsan kailangan mo itong baguhin.
Mas mabilis ang plasma cutting sa makapal na plato, pero magaspang ang pagkakagawa. Malaki rin ang magiging epekto ng HAZ. Maaaring kailanganing gilingin ang gilid bago i-welding.
Nagbibigay sa iyo ng katumpakan ang CNC milling. Walang argumento diyan. Pero para sa isang malaking plato, mabagal ito. Ang tool ay naglalakbay pabalik-balik, pinuputol ang isang makitid na kerf. Nasisira mo rin ang mga end mill. Ang isang waterjet ay patuloy na dumadaan sa parehong nozzle nang maraming oras.
Mga Pangunahing Bentahe para sa Paggawa ng Bahaging Metal
Talakayin natin ang mga tunay na bentahe. Mahalaga ang mga ito sa industriya.
Walang Heat Affected Zone
Ang mga laser at plasma ay lumilikha ng init. Ang init na iyon ay nagdudulot ng mga problema. Ang mga manipis na metal ay bumabaluktot. Ang mga matigas na bakal ay nawawalan ng bisa. Ang mga maliliit na bitak ay nabubuo sa gilid ng hiwa. Maaaring hindi mo sila makita, ngunit naroon sila.
Naiiwasan ng waterjet ang lahat ng ito. Ang aksyon ng pagputol ay purong mekanikal na erosyon. Ang isang partikulo ay tumatama sa metal at nag-aalis ng isang maliit na piraso. Walang naiipong init. Ang panloob na istruktura ng materyal—mga hangganan ng butil, katigasan, at temperatura—ay nananatili nang eksakto tulad ng bago magsimula ang pagputol.
Mahalaga ito para sa mga totoong piyesa. Isipin ang isang aerospace bracket. O isang robotic arm link, o anumang bahagi na kailangang i-welding pagkatapos putulin. Ang isang lugar na apektado ng init ay lumilikha ng mga kahinaan. Walang dapat ipag-alala ang waterjet.
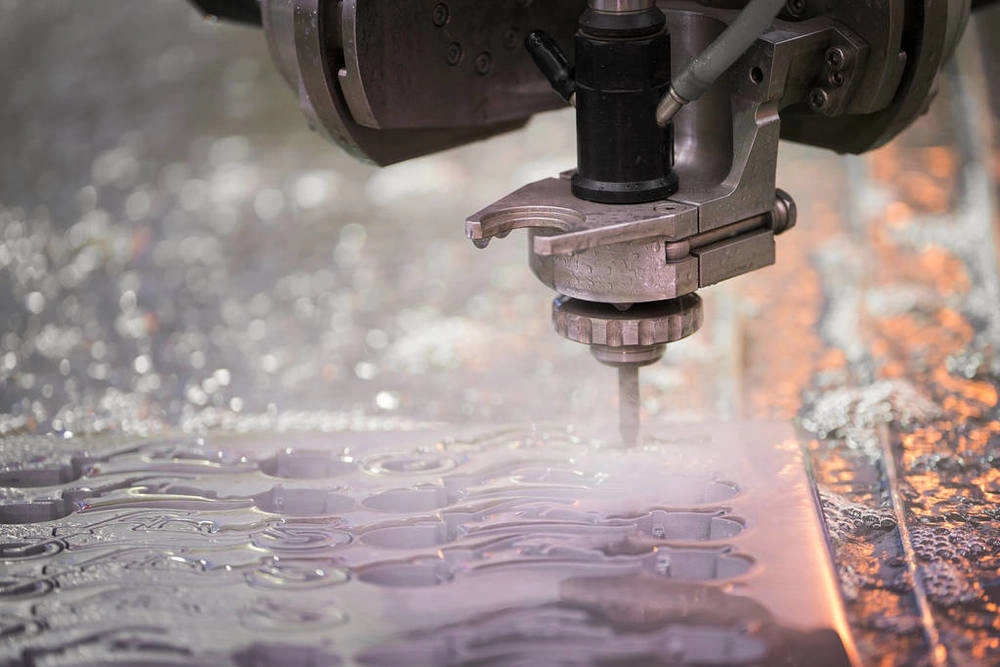
Pumuputol ng Anumang Metal
Sabihin mo na, kayang-kaya ng makinang ito.
Ang malalambot na metal tulad ng aluminyo, tanso, at tanso ay malinis na pinuputol. Hindi natutunaw. Walang mga burr na nakaladkad sa likod ng hiwa.
Matitigas na metal tulad ng stainless, titanium, Inconel, at tool steel? Walang problema. Hanggang anim o kahit sampung pulgada ang kapal. Kayang putulin ng parehong nozzle ang manipis na shim at makapal na plate nang hindi binabago ang anumang bagay.
Mga kakaibang haluang metal para sa aerospace o medical robotics? Gumagana nang perpekto. Hindi isyu ang mga sertipikasyon sa materyal. Hindi binabago ng proseso ang kemistri o istruktura.
Katumpakan at Repeatability
Hawakan ang mga tolerance sa pagitan ng plus o minus isa hanggang tatlong libo ng isang pulgada. Iyan ang totoong katumpakan sa isang makapal na plato.
Ang kerf—ang lapad ng materyal na tinanggal—ay napakaliit, marahil 0.03 pulgada. Dahil dito, magkakalapit ang mga bahagi sa ibabaw ng sheet. Malaki ang nababawas na basura. Kapag nagpuputol ka ng mga mamahaling metal tulad ng titanium o Inconel, mabilis na nadaragdagan ang mga matitipid na iyon.
Walang Burr, Walang Pangalawang Pagtatapos
Makinis ang kalidad ng gilid pagkalabas mismo sa makina. Walang mga burr. Walang tulis-tulis na linya. Walang magagaspang na batik.
Tinatanggal nito ang deburring. Binabawasan nito ang oras ng paggiling. Madalas mong nilalaktawan nang tuluyan ang secondary machining. Ang bahagi ay napupunta mula sa waterjet patungo sa susunod na operasyon o diretso sa pag-assemble. Iyan ay tunay na pagtitipid sa gastos, hindi lang puro salita.
Mga Bahaging Metal na Mainam para sa Pagputol gamit ang Waterjet
Narito ang isang praktikal na pagsusuri. Iba't ibang bahagi, iba't ibang metal, iisang makina.
| Uri ng Component | Mga Karaniwang Metal | Bakit Nangunguna ang Waterjet |
| Mga Istruktural na Frame at Base Plate | Aluminyo, Hindi Kinakalawang, Bakal | Pinuputol ang makapal na plato nang hindi nagpapainit. Nananatiling patag ang bahagi. Ang kawalan ng pagbaluktot ay nangangahulugang nabubuo ito nang tama sa unang pagkakataon. |
| Mga Arm at Link ng Robot | Aluminyo, Titanium, Carbon Fiber | Ang mga istrukturang may manipis na dingding ay sensitibo sa init. Lubos itong iniiwasan ng waterjet. Walang distortion. Walang delamination sa mga composite. |
| Mga Blangko at Sprocket ng Gear | Pinatigas na Bakal, Hindi Kinakalawang | Maaari mong putulin ang materyal na na-heat-treat na. Malinis ang mga ngipin. Kadalasan, hindi mo na kailangang putulin ang post-machining heat treatment. |
| Mga Bracket at Mounting Plate | Iba't ibang metal | Kailangan mo ba ng mabilis na custom bracket? Walang mahirap na kagamitan. Hindi na kailangang maghintay pa ng laser programmer. I-load ang file, putulin ang bahagi, at ipadala ito. |
| Mga Heat Sink at Enclosure | Aluminyo, Copper | Init ang kalaban dito. Masisira ng laser ang thermal conductivity sa gilid na pinutol. Hindi naaapektuhan ng waterjet ang mga katangian ng materyal. Nananatiling malinis ang ibabaw. |
| Mga Shim at Spacer | Spring Steel, Hindi Kinakalawang | Napakahalaga ng pagkontrol sa kapal. Ang burr sa shim ay nakakasira sa pagkakapatong-patong. Ang waterjet ay lumilikha ng malinis na gilid. Walang pangalawang pagkikiskis o pagbagsak. |
Waterjet vs. Iba Pang Paraan ng Pagputol para sa mga Metal
Narito ang direktang paghahambing. Tingnan ang mga salik na talagang nagtutulak sa iyong desisyon sa tindahan.
| Factor | Waterjet Cutting (Nakasasakit) | Laser Cutting | Pagputol ng Plasma | CNC Milling |
| Heat Affected Zone | Wala. Zero. Ang hiwa ay mekanikal na erosyon. | Oo. Mahalaga sa mas makapal na materyales. | Oo. Malaking HAZ. Binabago ang mga katangian ng metal. | Minimal, ngunit ang alitan sa kagamitan ay nakakalikha ng kaunting init sa paligid. |
| Pinakamataas na Kapal (Bakal) | Hanggang 10 pulgada. Parehong nozzle. | Mga 1 pulgada para sa malinis na hiwa. Mabilis itong natatanggal. | Hanggang 2 pulgada, ngunit ang gilid ay nagiging magaspang at patagilid. | Walang limitasyon sa teorya. Ngunit ang mga rate ng pagpapakain ay nagiging napakabagal. |
| Kalidad ng Edge | Napakahusay. Malambot. Handa nang i-welding. | Napakahusay sa manipis na sukat. Tumutulo sa makapal na plato. | Magaspang. May latak sa ibabang gilid. Kailangang linisin. | Napakahusay. Makinang pagtatapos. |
| Materyal na Basura | Mababa. Makitid na butas, masikip na pugad. | Mababa. Parehong lapad ng kerf. | Mataas. Mas malapad na butas, mas magaspang na pugad. | Katamtaman hanggang mataas. Ang pag-alis ng mga piraso ay nag-aalis ng materyal. |
| Gastos sa Tooling | Walang gamit na kagamitan. Pareho lang ang nozzle para sa lahat. | Walang kagamitan. Mga gamit na pang-gas at lente. | Walang gamit na kagamitan. Mga electrode na maaaring gamitin. | Mataas. Mga fixture, vise, end mill, tool holder. |
| Bilis (Manipis na Metal) | Mas mabagal. Limitado ang pagbilis. | Mas mabilis. Napakabilis sa sheet metal. | Mas mabilis. Mabilis para sa mga magaspang na hiwa. | Mabagal. Oras ng pagprograma at toolpath. |
| Bilis (Makapal na Metal) | Mas mabilis. Patuloy lang ito sa pagputol. | Hindi malinis na maputol ang makapal na plato. | Katamtaman. Mabilis ngunit magaspang. | Napakabagal. Pag-stepover at lalim ng cut limit feed. |
Malinaw ang padron. Hindi ang waterjet ang pinakamabilis sa manipis na sheet. Panalo diyan ang laser. Pero para sa makapal na plate, para sa mga materyales na sensitibo sa init, para sa flexibility na hindi kailangan ng kagamitan, walang tunay na kakumpitensya ang waterjet.
Mga Aplikasyon sa mga Industriyang Nakatuon sa Metal
Talakayin natin kung saan talaga ginagamit ang pamamaraang ito. Bawat industriya ay may iba't ibang problema. Nalulutas ito ng Waterjet.
Robotics & Pag-aautomat
Isipin ang isang braso ng robot. Kailangan itong gumalaw nang mabilis. Kailangan itong nakaposisyon nang tumpak. Ang mga bahagi ay kailangang magaan. Ang aluminyo ang malinaw na pagpipilian. Ngunit ang manipis na aluminyo ay nababaluktot kapag pinainit. Ang laser o plasma ay maaaring magpabago sa istraktura.
Pinuputol ng Waterjet ang mga chassis plate, ang mga end-of-arm tooling mount, ang mga precision link. Dahil walang init, nananatiling patag ang bahagi. Nananatiling tumpak ang braso.
Aerospace
Dito, ang materyal ay kadalasang titanium o Inconel. Mamahaling mga haluang metal. Ang bawat bahagi ay may kasamang bakas ng sertipikasyon. Hindi mo mababago ang mga katangian ng metal. Ang tagal ng pagkahapo ay isang isyu sa kaligtasan.
Ang HAZ ay lumilikha ng mga pagbabago sa micro-istruktura. Iyan ang isang failure point. Ang waterjet ay hindi lumilikha ng HAZ. Ang gilid ay kasinglinis ng parent material. Makukuha mo ang mga certified properties sa kabuuan.
Automotiw
Mga pasadyang bracket. Mga bahagi ng suspensyon. Mga piyesa ng prototype para sa R&D. Ang kailangan ay bilis. Wala kang oras para sa matitigas na kagamitan. Ayaw mong maghintay para sa isang laser programmer.
I-load ang CAD file. Gupitin ang bahagi. Subukan ito. Baguhin ang disenyo. Gupitin ang isa pa. Walang gastos sa tooling. Walang heat distortion. Iyan ang halaga para sa mababang volume at development work.
Makinang pang-industriya
Mabigat ito. Dalawang pulgada ang kapal ng mga base plate. Ang mga bahagi ng kagamitan ay gawa sa anim na pulgadang bakal na plato. Kailangan pa ring mahigpit ang mga tolerance.
Mabilis magputol ang plasma ngunit mag-iiwan ng magaspang at beveled na gilid. Kailangan mo itong i-machine pagkatapos. Ang waterjet ay nagpuputol nang malinis sa buong kapal. Kuwadrado ang gilid. Naaayon ang tolerance. Ang bahagi ay diretsong ihinahina o i-assemble. Nakakatipid iyon ng buong operasyon.
Mga Limitasyon at Pagsasaalang-alang para sa Pagputol ng Metal
Walang prosesong perpekto. May mga limitasyon talaga ang Waterjet. Kailangan mong malaman ang mga ito bago ka mangako.
Bilis sa manipis na metal
Narito ang katotohanan. Kung nagpuputol ka ng sheet metal na wala pang isang-kapat na pulgada ang kapal, mas mabilis ang laser. Limitado ang acceleration ng waterjet. Ang abrasive stream ay tumatagal ng ilang sandali bago ganap na gumana. Para sa high-volume thin-gauge na trabaho, ang laser ang mananalo sa speed race.
Mga gastos sa pagpapatakbo
Magbabayad ka para sa mga consumable. Hindi libre ang garnet abrasive. May isang bag kang ginagamit kada shift, depende sa oras ng pagputol. Ang mga nozzle at mixing tube ay nasisira. Kinakalawang ang mga ito ng abrasive tulad ng pagkakalawang nito sa metal. Ito ay mga totoong line item sa iyong cost sheet. Isama ang mga ito.
Mga Toleransya para sa mga kritikal na tampok
Maganda ang tolerance ng waterjet. May plus o minus na ilang thousandths. Pero para sa bearing seat? Isang precision dowel pin hole na kailangan ng press fit? Maaaring kailanganin mo pa rin ng secondary work. Reaming. Nakakabagot. Siguro kailangan lang ng mabilisang pag-mill. Malinis ang paggupit ng jet, pero hindi ito kapalit ng mga machined fit sa mga pinakamahirap na interface.
ibabaw tapusin
Makinis ang gilid. Walang burr. Walang slag. Pero satin finish ito. Kung kailangan mo ng mirror polish—tulad ng para sa sealing surface o cosmetic edge—hindi pa tapos. Malapit ka nang makuha gamit ang waterjet. Kailangan mo pa rin ng pangalawang proseso para makuha ang reflective finish na iyon.
Mga Pinakamahusay na Kasanayan para sa mga Bahaging Metal na Dinisenyo para sa Waterjet
Narito kung paano mo ididisenyo ang mga piyesa na partikular para sa prosesong ito. Sundin ang mga ito, at makakatipid ka ng oras at pera.
1. Disenyo para sa pagpugad
Mahal ang pag-aaksaya ng mga materyales. Makitid ang kerf, kaya gamitin ang bentahang iyon. Ilagay ang mga bahagi nang magkakadikit sa sheet. Paikutin ang mga ito. Pagdugtungin ang mga hugis. Walang pakialam ang makina. Tumataas ang iyong paggamit ng materyal. Bumababa ang iyong scrap.
2. Gumamit ng tabbing para sa maliliit na bahagi
Pumutol ka ng maliit na washer. Tapos, diretso itong nahuhulog sa tangke. Ngayon, inaalis mo na ito sa abrasive sludge. Hindi maganda.
Mag-iwan ng maliliit na tab na humahawak sa bahagi sa sheet. Mga micro-joints. Ang bahagi ay mananatili sa lugar. Kapag natapos na ang trabaho, maaari mo itong tanggalin o putulin ang mga tab. Ito ang karaniwang gawain para sa maliliit na bahagi.
3. Tukuyin nang maaga ang materyal at kapal
Ang mga setting ng makina ay ganap na nagbabago sa pagitan ng mga materyales. Mabilis maputol ang aluminyo na may mas kaunting gasgas. Ang matigas na bakal ay nangangailangan ng mas maraming garnet at mas mabagal na pagpapakain. Ang titanium ay may sariling halimaw.
Sabihin sa iyong operator kung ano mismo ang iyong ginagamit. Grado ng haluang metal. Kapal. Kondisyon ng heat treat. Hindi ito opsyonal. Ang paghula ay humahantong sa mga hindi maayos na hiwa o sirang mga tubo ng paghahalo.
4. Planuhin ang mga pangalawang operasyon
Gumagawa ng profile ang waterjet. Hindi ito nagbubutas. Hindi ito humahawak ng bearing hanggang sampung bahagi.
Tingnan ang iyong print. Tukuyin ang mga katangiang nangangailangan ng totoong machining. Mga butas na may sinulid? Magplano ng operasyon ng pag-tap pagkatapos ng pagputol. Mga butas na may katumpakan para sa dowel pin? Mag-iwan ng stock, pagkatapos ay i-ream o butasin ang mga ito sa isang mill. Ang waterjet ang unang hakbang, hindi ang huli, para sa mga kritikal na interface.
Konklusyon
Narito ang konklusyon. Kung gumagawa ka ng mga piyesang metal at mahalaga sa iyo kung paano kumikilos ang materyal pagkatapos putulin, ang waterjet ay hindi isang espesyal na kagamitan. Ito ay isang pangunahing proseso.
Napapanatili mo ang orihinal na katangian ng metal. Walang init. Walang tumigas na mga gilid. Walang maliliit na bitak. Mahigpit ang tolerance na hawak mo sa manipis na shim at anim na pulgadang plato gamit ang parehong makina. Lumilipat ka mula sa aluminyo patungong Inconel nang hindi pinapalitan ang kagamitan.
Ngayon, narito ang praktikal na matututunan mo para sa iyong talyer. Tingnan ang iyong kasalukuyang mga piyesa. Tanungin ang iyong sarili ng ilang mga katanungan. Hinahabol mo ba ang heat distortion sa manipis na aluminyo? Naggigiling ka ba ng slag mula sa mga gilid na pinutol gamit ang plasma? Nahihirapan ka ba talagang putulin ang makapal at matigas na bakal?
Kung oo ang sagot sa alinman sa mga ito, magdala ng waterjet sample cut. Subukan ang kalidad ng gilid. Suriin ang pagiging patag. Kunin ang mga numero sa gastos bawat bahagi, kabilang ang mga pangalawang operasyon. Malamang na matutuklasan mo na mas mabilis na nababayaran ng makina ang sarili nito kaysa sa inaasahan mo, lalo na para sa mga gawaing may halo-halong materyal, mababang volume, o makapal na plato.
Tungkol sa NOBLE – Iyong CNC Machining Kasosyo
Sino po kami
Nakatuon kami sa mga de-kalidad na bahaging metal. Ang aming mga customer ay gumagawa ng mga robot, mga aparatong medikal, mga piyesa ng aerospace, at makinaryang pang-industriya. Pinagsasama namin ang waterjet cutting na may ganap na CNC machining. Lumalapit ka sa amin na may dalang hilaw na ideya o CAD file. Ibinabalik namin ang mga natapos na piyesa. Prototype o pagpapatakbo ng produksyon—parehong proseso, parehong kalidad.
Ang Aming Mga Pangunahing Kakayahan
| Kakayahan | Detalye |
| CNC Milling | 3-axis, 4-axis, at 5-axis machining para sa mga kumplikadong geometry at masisikip na tolerance |
| CNC Turning | Trabahong may katumpakan para sa mga cylindrical na bahagi, shaft, at bushing |
| Pangalawang Operasyon | Pagbabarena, pag-tap, pag-reaming, paggiling sa ibabaw, at pag-aalis ng bur |
| Mga Serbisyo sa Pagtatapos | [Opsyonal: anodizing, powder coating, passivation, heat treatment] sa pamamagitan ng kwalipikadong network ng kasosyo |
| Inspeksyon at Kontrol sa Kalidad | CMM (Coordinate Measuring Machine), mga optical comparator, at mga precision gauge |
Ang aming mga Kwalipikasyon
| certification | saklaw |
| ISO 9001: 2015 | Ang aming pangunahing sistema ng kalidad. Pare-parehong produksyon. Patuloy na pagpapabuti. Kasiyahan ng customer. Sakop ang lahat ng bahaging metal na aming ginagawa. |
| ISO 13485: 2016 | Ito ay para sa mga aparatong medikal. Surgical robotics. Mga kagamitang pang-diagnostic. Mga bahagi ng implantable instrument. Nangangahulugan ito na pinamamahalaan namin ang panganib. Pinapanatili namin ang traceability. Sinusunod namin ang mga kinakailangan ng regulasyon. |
Bakit Makipagsosyo sa NOBLE
Narito ang talagang makukuha mo.
Solusyong iisang pinagmulan. Paggupit gamit ang waterjet. Pagtatapos gamit ang CNC. Sa iisang bubong. Hindi mo pinamamahalaan ang tatlong vendor.
Walang garantiya ng heat distortion. Ang aming waterjet ay hindi nag-iiwan ng HAZ. Hindi ito ibinabalik ng aming CNC work. Ang iyong mga metal na bahagi ay nananatiling may orihinal na katangian.
Prototipo para sa produksyon. Mababang dami para sa mabilis na pagsubok. Mataas na dami para sa buong produksyon. Parehong kalidad sa alinmang paraan.
Kakayahang umangkop sa materyal. Gumagamit kami ng aluminyo, hindi kinakalawang (303, 304, 316, 17-4), carbon steel, tool steel, brass, copper, titanium, at Inconel. Marahil ang haluang metal na kailangan mo.
Mabilis na pag-quote. I-upload ang iyong CAD file. STEP, IGES, DXF, DWG. Makakatanggap kami ng quote pabalik sa loob ng 12 oras. Hindi na kailangang maghintay ng ilang araw.
Iyan ang alok. Ipadala sa amin ang iyong mga kopya. Sasabihin namin sa iyo kung ano ang maaari naming gawin at kung magkano ang halaga nito.
FAQ
Maaari bang putulin ng waterjet ang aking metal na bahagi nang hindi ito nababago?
Oo. Ang proseso ay hindi gumagamit ng init. Ang iyong bahagi ay hindi mababaligtad. Hindi ito magbabago ng kulay. Ang katigasan at temperamento ay nananatili gaya ng dati bago putulin. Pinakamahalaga ito para sa manipis na aluminyo, pre-hardened steel, at anumang haluang metal na hindi gaanong tumutugon sa init.
Gaano katumpakan ang waterjet cutting para sa mga bahaging metal?
Ang aming sistema ay kayang humawak ng plus o minus na tatlong libong bahagi ng isang pulgada sa karamihan ng mga bahagi. Para sa mas maliliit na bahagi o piyesa, maingat naming inaayos ang mga ito, at maaari naming maabot ang isang libong bahagi. Kailangan mo ba ng mas mahigpit pa riyan? Mga butas para sa bearing o mga butas para sa dowel pin? Lumilipat kami sa pangalawang CNC machining para sa mga tampok na iyon. Ang waterjet ang maglalapit sa iyo. Ang mill ang tatapos sa trabaho.
Anong mga metal ang HINDI mo maaaring putulin gamit ang waterjet?
Halos wala. Pinuputol namin ang mga karaniwang metal na pang-inhinyero araw-araw. Bakal. Hindi kinakalawang. Aluminyo. Titanium. Inconel. Tanso. Tanso.
Ang mga problemang hindi metal ang tanging limitasyon. Ang tempered glass ay nababasag kapag may pressure—pero hindi metal iyon. Ang mga napakalambot at purong metal tulad ng lead ay maaaring mamantsahan sa halip na malinis na maputol. Para sa anumang bagay na talagang itatakda mo sa isang print, gumagana ang waterjet.
Nag-aalok ba kayo ng parehong waterjet cutting at CNC finishing?
Oo. Ang NOBLE ay isang kumpletong CNC shop. Ang waterjet ang gumagawa ng blank. Pagkatapos ay minamanipula namin ito, pinapaikot, binubutasan, tinatapik ang mga sinulid, nilalagay ang mga precision bores sa ream, at giniling ang mga ibabaw. Lahat sa ilalim ng iisang bubong. Mahalaga ito dahil ang cut blank at ang mga makinang katangian ay nananatiling perpektong nakahanay. Wala kang dalawang vendor na nagtatalo kung kaninong kasalanan ang hindi pagkakatugma.
Maaari ba kayong gumawa ng mga bahaging metal na medikal ang grado (halimbawa, para sa mga surgical robot)?
Oo. Mayroon kaming sertipikasyon ng ISO 13485:2016. Dahil dito, kwalipikado kami na gumawa ng mga piyesa para sa mga aparatong medikal. Surgical robotics. Mga instrumentong diagnostic. Mga kagamitang orthopedic. Pinapanatili namin ang pagsubaybay mula sa dami ng mga hilaw na materyales hanggang sa natapos na bahagi na iyong matatanggap. Walang mga puwang.
Nag-aalok ka ba mga serbisyo ng prototyping?
Oo. Hindi nangangailangan ng matitigas na kagamitan ang Waterjet. Walang molde. Walang die. Walang gastos sa fixture. Ilo-load namin ang iyong file at puputulin ang bahagi. Ginagawa nitong matipid ang low-volume prototyping. Depende sa pagiging kumplikado at pagkakaroon ng materyal, maaari naming ihatid ang mga prototype na metal na bahagi sa loob lamang ng 5 araw ng negosyo.
Mayroon ka bang minimum na dami ng order (MOQ)?
Hindi. Tumatanggap kami ng mga indibidwal na piyesa para sa prototyping. Tumatanggap din kami ng mga high-volume na produksyon. Ang proseso ng waterjet ay walang tooling, kaya ang maliliit na batch ay walang bayad sa pag-setup. Isang piyesa o sampung libo—pareho naming binabayaran.







