
Narito ang tungkol sa injection molding . Ang molde ay hindi lamang isang kahon na binubuhusan mo ng plastik. Ito ang puso ng buong operasyon. Kung sira na ang molde, wala nang iba pang mahalaga.
Ang kalidad nito ay nakakaapekto sa lahat ng aspeto. Ang mga sukat ng huling bahagi ay magiging hindi pantay. Ang ibabaw ay magmumukhang magaspang o hindi pantay-pantay. Ang mekanikal na lakas ng bawat piraso ay maaaring masira. Bukod pa riyan, bababa ang bilis ng iyong produksyon, at ang mismong molde ay mabilis na masisira. Malaking bagay iyan kung iisa lang ang gamit.
Kaya, ano nga ba ang nagpapabuti o nagpapasama sa isang injection mold? Simulan na natin ito.
Mould Design
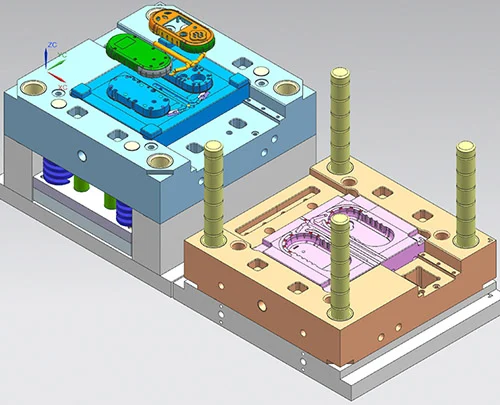
Suriin natin kung ano ang nagpapabuti o nagpapasama sa isang molde. Nagsisimula ito sa drawing board. Ang mga depekto sa disenyo ay hindi naaayos sa ibang pagkakataon. Hindi mo maaayos ang isang masamang disenyo. Kaya ito ang simula.
Disenyo ng Istruktura ng Cavity at Core
Ang lukab at ang core ang pangunahing pangyayari. Hinuhubog nila ang plastik. Ang kanilang katumpakan sa dimensyon, ang eksaktong heometriya, ang anggulo ng draft na ilalagay mo sa mga dingding, ang radius ng sulok — lahat ng ito ang nagdidikta sa hitsura ng huling bahagi at kung akma ito sa iyong mga detalye ng laki.
Narito pa ang isa pang bagay. Mahalaga ang layout. Kung marami kang cavities sa isang molde, ang kanilang espasyo at pagkakaayos ang kumokontrol kung gaano pantay ang daloy ng tinunaw na plastik. Ang hindi balanseng layout ay isang problema. Makakakuha ka ng mga bahagi na magkakaibang laki. Ang densidad ng materyal ay mag-iiba sa bawat batch. Ang isang bahagi ay maaaring malakas, ang susunod ay mahina.
Disenyo ng Runner System
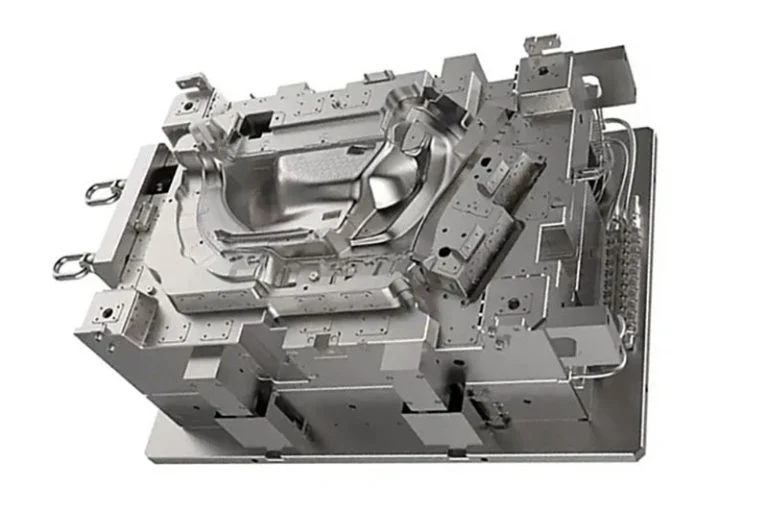
Isipin ang runner system bilang ang tubo. Ito ang pangunahing sprue, ang mga sumasangang runner, ang mga gate na nagpapakain sa bawat cavity, at ang mga cold slug well na kumukuha ng unang piraso ng pinalamig na plastik. Ang buong landas na ito ang gumagabay sa natutunaw mula sa nozzle ng makina papunta sa cavity. Napakahalaga ng disenyo nito. Ang isang masamang runner ay nangangahulugan na ang cavity ay hindi napupuno nang maayos o hindi napupuno.
Disenyo ng Sistema ng Pagpapalamig at Pagpapainit
Narito ang isang numerong dapat tandaan. Ang yugto ng pagpapalamig ay tumatagal ng mahigit 60% ng buong siklo ng paghubog. Iyan ang halos lahat ng iyong oras. Kaya ang isang matalinong disenyo ng sistema ng pagpapalamig ay may dalawang malalaking bagay na nagagawa. Direktang pinapabilis nito ang iyong produksyon sa pamamagitan ng pagbabawas ng oras ng siklong iyon. At direktang kinokontrol nito kung gaano kalaki ang pagbaluktot o pagde-deform ng bahagi habang ito ay tumitibay. Kung mali ang pagpapalamig, bawat bahagi ay lalabas na pilipit.
Sistema ng Pagpapalabas ng Bentilasyon at ang Disenyo ng Mekanismo ng Paggabay/Paghahanap
Nakulong ang hangin. Nangyayari ito. Kung hindi mo bibigyan ng daan palabas ang hanging iyon sa pamamagitan ng isang sistema ng bentilasyon, magdudulot ito ng mga nakikitang depekto. Makakakita ka ng mga bula, mga marka ng pagkasunog mula sa naka-compress na mainit na hangin, maiikling putok kung saan hindi umaabot ang plastik sa dulo, o mahihinang linya kung saan hindi maganda ang pagtatagpo ng dalawang flow front. Sa mga malalang kaso, ang naka-compress na hanging iyon ay nagiging sobrang init na talagang nasusunog o nabubutas ang ibabaw ng bakal na lukab. Sinisira nito ang molde.
Hiwalay, kakailanganin mo ang mekanismo ng paggabay at paglalagay ng lokasyon. Iyan ang iyong mga guide pin, bushing, at locating lock. Tinitiyak ng mga bahaging ito na ang mga kalahati ng molde ay nagsasara nang pareho sa bawat oras. Pinipigilan nila ang maling pagkakahanay sa pagitan ng cavity at ng core. Ang walang guide system ay nangangahulugang mga bahagi na may nakikitang hakbang o shift.
Mga Materyales sa Mould
Maaari kang magkaroon ng pinakamahusay na disenyo sa mundo. Ngunit kung gagawin mo ito mula sa maling bakal, mabibigo ang hulmahan. Ang pagpili ng materyal ay hindi isang nahuling bagay lamang. Ito ay isang pangunahing kinakailangan. Itinatakda nito ang katigasan ng hulmahan, kung gaano kahusay nito lumalaban sa pagkasira, ang kakayahang labanan ang kalawang, ang tolerance nito sa init, at ang resistensya nito sa impact. Ang pagpili nang mali, at wala nang ibang gagana.
Mga Materyales ng Cavity at Core
Dito dumadampi ang plastik sa bakal. Kaya ang pagpili ay depende sa iyong trabaho.
Para sa mga karaniwang piyesa at mas maliit na volume, gagamit ka ng mga pre-hardened na plastic mold steel. Isipin ang P20 o 718. Maganda ang kintab ng mga ito. Lumalaban sila sa pagkasira. Makatwiran ang presyo. Iyan ang kailangan mo.
Pero para sa mataas na volume ng produksyon? O para sa mga malinaw na piyesa? O anumang bagay na nangangailangan ng high-gloss, mirror finish? Mas mainam kung gumamit ng mirror-grade steels tulad ng S136 o NAK80. Iba ang mga ito. Maaari mo itong pakintabin para maging literal na salamin. Lumalaban sila sa kalawang. Lumalaban sila sa pagkasira nang milyun-milyong cycle. Mas malaki ang babayaran mo, pero makukuha mo ang performance.
Narito ang isang partikular na babala. Ang ilang plastik ay kinakaing unti-unti. Ang PVC at POM ay mga pangunahing halimbawa. Mas malakas ang mga ito sa mga kemikal na umaatake sa karaniwang tool steel. Para sa mga materyales na iyon, dapat kang gumamit ng stainless steel na lumalaban sa kalawang para sa cavity. Kung hindi, ang ibabaw ng molde ay kalawangin, mabubutas, at masisira. Ang mga bahagi ay magmumukhang hindi maganda, at ang molde ay mamamatay nang maaga.
Base ng Molde at mga Bahaging Istruktural
Ang lukab ang siyang humuhubog. Ang base ng molde ang siyang humahawak. Ito ang buong balangkas na sumusuporta. Kadalasan, ito ay gawa sa mahusay na carbon structural steel, tulad ng 45# steel. Ang base ay nangangailangan ng hilaw na lakas at tigas. Kailangan nitong makayanan ang matinding puwersa ng pag-clamp ng injection machine nang hindi nababaluktot o nababaluktot. Kung ang base ay madeporma, mawawalan ka ng puwersa ng clamp at kikislap ang mga bahagi.
Pagkatapos ay mayroon ka pang mga gumagalaw na bahagi. Mga ejector pin, ejector sleeves, guide pin, at guide bushing. Nangangailangan ang mga ito ng mga espesyalisadong component steel. Dapat itong maging napakatigas at matibay sa pagkasira. Milyun-milyong beses silang dumudulas pabalik-balik. Napakahalaga ng kanilang dimensional stability. Mabilis masira ang mga mura at mababang kalidad na pin at bushing. Mababago ang hugis ng mga ito o masisira. Pagkatapos, maiipit ka sa mga ejector o mga hindi nakahanay na guide. Hihinto nito ang produksyon. Kaya bibili ka ng mga de-kalidad na bahagi rito. Hindi ito maaaring pag-usapan.
Paggamot sa Init at Paggamot sa Ibabaw
Dito nagiging isang tunay na kagamitan ang hilaw na bakal. Ang paggamot sa init at paggamot sa ibabaw ay hindi opsyonal na mga hakbang. Ang mga ito ang nagbibigay sa hulmahan ng lakas nito sa paglaban.
Isipin muna ang heat treatment. Ang tinutukoy mo ay quenching, tempering, carburizing, at nitriding. Ang mga prosesong ito ay direktang nagtatakda ng dalawang bagay: ang huling katigasan ng bakal at ang internal stress state na nakakulong sa loob nito. Kung mali ang recipe, ang mga kahihinatnan ay malupit. Ang molde ay hindi magiging sapat na matigas. Mabilis itong masira. Ang mas malala pa, ang mga internal stress ay maaaring maging sanhi ng pagbaluktot o pagbitak ng molde habang nagma-machining o nasa ilalim ng production pressure. Ang basag na molde ay isang patay na molde.
Ngayon, tingnan ang mga paggamot sa ibabaw. Ito ay tungkol sa kung ano ang nangyayari sa pinakalabas na patong ng lukab. Pagpapakintab, chrome plating, nitriding, at titanium plating. Bawat isa ay may layunin. Pinapabuti nila ang pagtatapos ng lukab, pinapalakas ang resistensya sa pagkasira, at nilalabanan ang kalawang.
Pero mahalaga rito ang katumpakan. Kung ang katumpakan ng iyong pagpapakintab ay pabaya, magkakaroon ka ng magaspang na bahagi. Ang magaspang na ibabaw na iyon ay nagpapahirap din sa pag-eject. Dumidikit ang bahagi. Kung pipiliin mo ang maling paggamot sa ibabaw para sa iyong plastik—halimbawa, ang paglaktaw sa proteksyon laban sa kalawang para sa PVC—ay lubhang nagpapabilis sa pagkasira ng amag. Ang butas ay naaagnas. Kaya dapat mong itugma ang paggamot sa materyal at sa aplikasyon. Walang shortcut.
Katumpakan ng Pagmamakina at Paggawa
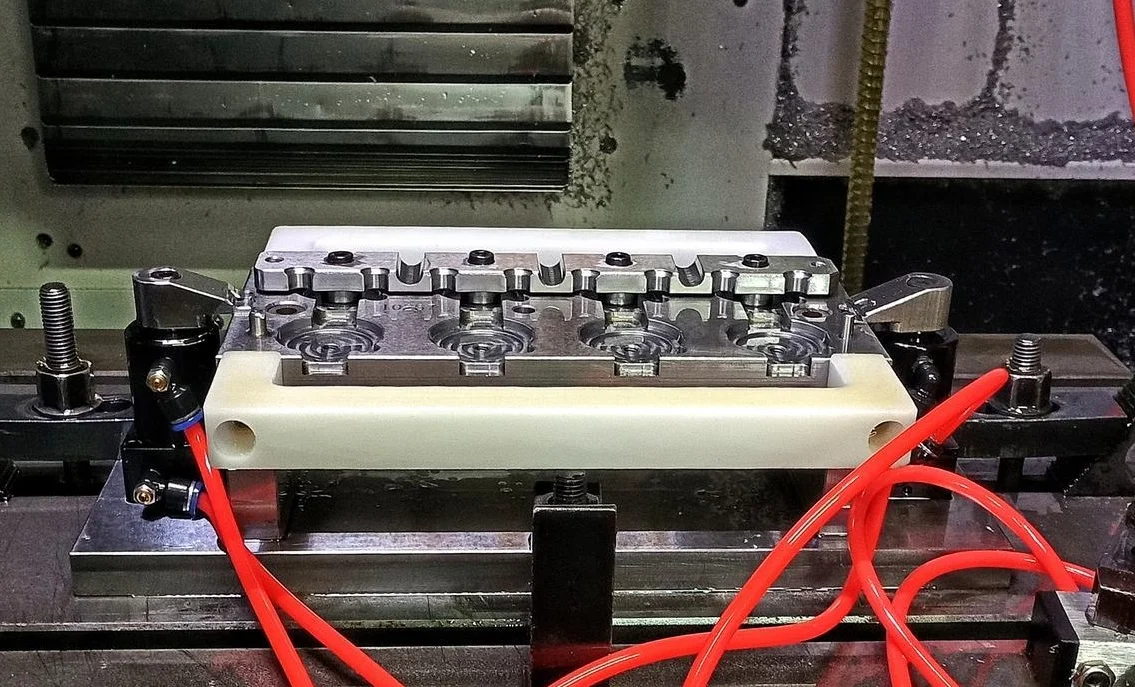
Maaari kang magkaroon ng perpektong disenyo. Maaari kang pumili ng pinakamahusay na bakal. Ngunit kung hindi mo ito maayos na mamakikina, basura ang hulmahan. Katapusan na ng kwento. Ang katumpakan ng pagmamakikina ay kung saan nagtatagpo ang teorya at ang aktwal na metal. Tatlong bagay ang kumokontrol sa huling resulta: ang kagamitan, ang plano ng proseso, at ang taong nagpapatakbo ng makina.
Katumpakan ng Kagamitan sa Pagmamakina
Ang core cavity ay pinuputol ng mga partikular na makina. Mga CNC mill, machining center, EDM (electrical discharge machine), wire EDM, at surface grinder. Ang bawat kagamitan ay may kanya-kanyang limitasyon sa katumpakan at katatagan. Kung ang machine tool ay may anumang paglihis—mga sira na ballscrew, maluwag na daanan, spindle runout—ang error na iyon ay direktang nauukit sa bahagi ng iyong molde. Hindi mo na ito maaayos sa ibang pagkakataon. Ang katumpakan ng makina ay ang iyong katumpakan.
Pagkamakatwiran ng Proseso ng Pagma-machine
Mahalaga ang pagkakasunod-sunod. Malaki. Hindi ka lang basta pumuputol at umaasa. Ang tamang pagkakasunod-sunod ay ang roughing, pagkatapos ay heat treatment, pagkatapos ay finishing, pagkatapos ay grinding, at pagkatapos ay polishing. Kung lalaktawan mo ang mga hakbang o gagawin ang mga ito nang hindi naaayon sa pagkakasunod-sunod, magdudulot ka ng internal stress sa molde steel. Ang mga stress na iyon ay hindi nananatiling nakatago. Nagiging sanhi ito ng deformation ng molde habang ginagawa, o minsan kahit sa huling machining.
Narito ang mga partikular na patibong. Gumagamit ang EDM ng mga kislap upang maagnas ang lukab. Kung mali ang iyong mga parameter, makakakuha ka ng magaspang at may butas na ibabaw. Ang wire EDM ay nag-iiwan ng natatanging tapusin. Kung ito ay masyadong magaspang, ang dingding ng lukab ay magmumukhang hindi maganda. At ang pagpapakintab? Kung hindi mo ito gagawin nang lubusan at sistematiko, hindi mo kailanman matatamo ang mirror finish na iyon. Mas malala pa, maaari mo talagang masira ang katumpakan ng dimensyon sa pamamagitan ng labis na pagpapakintab sa isang lugar. Kaya ang bawat hakbang ay kailangang kontrolin.
Pagkontrol ng mga Dimensyonal at Heometrikong Toleransya
Ito ang pinakamaliit na detalye. Bawat bahagi ng molde ay may dimensional tolerance. Dapat mo itong panghawakan. Ngunit higit pa riyan, mayroon ka pang mga geometric tolerance: parallelism sa pagitan ng dalawang ibabaw, perpendicularity ng isang pin sa isang mukha, coaxiality ng isang butas at isang shaft. Hayaan ang alinman sa mga ito na lumabas sa spec, at may mga hindi magagandang mangyayari. Ang mga bahagi ay lumalabas nang mali. Ang molde ay hindi pantay at mabilis na nasisira. Sa isang kapaha-pahamak na kaso, ang molde ay nasisira lamang. Ito ay nagla-lock o nagbibitak.
Antas ng Kasanayan ng mga Operator
Narito ang hindi komportableng katotohanan. Hindi kusang tumatakbo ang mga makina. Ang mold machining ay isang hybrid na kasanayan. Nangangailangan ito ng mga high-precision na makinarya na pinapatakbo ng isang bihasang tao. Ang teknikal na karanasan ng operator, ang kanilang mata sa detalye, ang kanilang pakiramdam ng responsibilidad—hindi ito mga soft skill. Ang mga ito ay mga variable ng produksyon. Maaari kang magkaroon ng pinakamahusay na five-axis mill sa mundo. Kung ang operator ay pabaya o walang karanasan, babagsak ang tool, magkakamali sa pag-set ng work offset, o makakaligtaan ang isang kritikal na pagsukat. Walang kagamitan at walang proseso ang maaaring ganap na makabawi sa kakulangan ng kasanayan ng operator o simpleng pagbabantay. Ang taong nasa kontrol ang siyang pangwakas na gate.
Pagpupulong at Pag-debug
Perpekto mo nang na-machine ang lahat ng bahagi. Ngayon, kailangan mo nang pagsama-samahin ang mga ito. Ang pag-assemble ay kung saan ang mga indibidwal na bahagi ay nagiging isang gumaganang sistema. Pagkatapos, magde-debug ka—iyon ay trial molding—upang patunayan na talagang mahusay ang mga bahagi nito.
Katumpakan ng Assembly
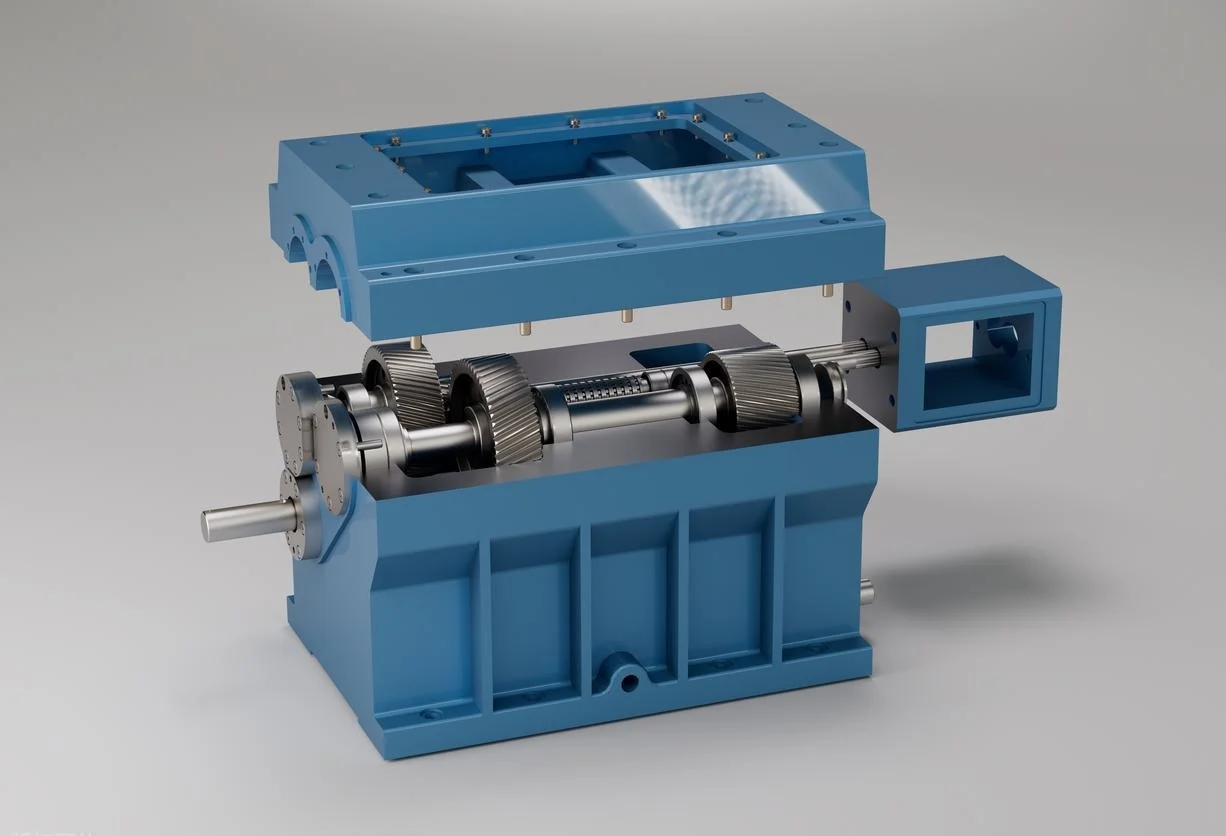
Hindi ito pabaya na trabaho. Mahalaga ang mga clearance sa pagkakasya. Ang pin na masyadong masikip ay maaaring magdulot ng aberya. Kapag masyadong maluwag, ito ay maaaring umuga. Babantayan mo rin ang parallelism at perpendicularity sa buong assembly. Ang base ng mold, ang cavity at core, ang mga guide pin at bushing, ang ejector plate, at ang mga runner shutoff. Kailangang nakahanay ang lahat.
Hayaang lumayo ang alinman sa mga tolerance na ito, at agad na darating ang mga kahihinatnan. Ang mga bahagi ay lumalabas nang may kislap o maiikling shot. Ang operasyon ng molde ay nagiging hindi pare-pareho—ito ay nagbubuklod o dumidikit. Ang pagkasira ay bumibilis nang husto sa unang libong cycle. Ngunit gawin ito nang tama, at ang lahat ay gumagalaw nang maayos. Ang molde ay nagsasara nang may matibay at tumpak na tunog sa bawat oras.
Pagsubok sa Paghubog at Pag-debug ng Parameter
Dito pumapasok ang teorya sa press. Binubuo mo ang molde, inilalagay ito, at nagsasagawa ng isang pagsubok. Ang layunin ay sistematikong pagsasaayos. Hindi ka nanghuhula. Binabago mo ang isang baryabol sa bawat pagkakataon.
Ang mga pangunahing parametro ay ang presyon ng iniksyon, bilis ng iniksyon, temperatura ng hulmahan, presyon ng paghawak, at oras ng paglamig. Binabantayan mo ang mga bahaging sinusubukan. Sinusukat mo ang mga ito. Hinahanap mo ang mga partikular na depekto. Sinasabi sa iyo ng maiikling kuha na hindi napupuno ang lukab. Sinasabi sa iyo ng warpage na hindi pantay ang paglamig o mali ang pag-iimpake. Ang mga marka ng lababo ay nagpapahiwatig ng hindi sapat na presyon ng paghawak. Ang flash ay nangangahulugan na mahina ang clamp o hindi ganap na nakalagay ang hulmahan.
Sa pamamagitan ng prosesong ito, maaayos mo ang proseso. Ang matagumpay na pag-debug ay may dalawang malalaking bagay na nagagawa. Una, pinapatunayan nito ang disenyo ng molde at ang gawaing pag-assemble. Pangalawa, nagtatatag ito ng isang dokumentado at maaasahang proseso para sa ganap na produksyon. Isinasama mo ang mga parameter na iyon. Iyan ang iyong recipe.
Pamamahala ng Pagpapanatili at Operasyon
Maaari kang bumuo ng isang perpektong hulmahan. Idisenyo ito nang tama, piliin ang pinakamahusay na bakal, i-machine ito hanggang sampung bahagi. Ngunit pagkatapos ay ipapasa mo ito sa produksyon. At doon mamamatay ang mga hulmahan kung hindi ka mag-iingat. Ang kung paano mo ginagamit, pinapanatili, at pinamamahalaan ang hulmahan sa buong buhay nito ang nagtatakda ng tunay na buhay ng serbisyo nito. Hindi ito isang nahuling pag-iisip lamang. Ito ay kritikal.
Pagpapanatili ng Nakagawian
Narito ang pang-araw-araw na gawain. Dapat mong regular na linisin ang butas, ang mga daluyan ng hangin, at ang sistema ng runner. Naipon ang mga natitirang plastik. Nag-iiwan ng pelikula ang mga natirang gas. Nakulong ang mga kalat. Kailangang lumabas ang lahat ng ito.
Hindi maaaring pag-usapan ang pagpapadulas. Ang mga bahaging gabay—mga guide pin, bushing, slide—ay nangangailangan ng langis. Ang mga mekanismo ng ejector ay nangangailangan ng grasa. Kung wala ito, magkakaroon ng tuyong friction. Ang tuyong friction ay nangangahulugan ng maagang pagkasira. Ang pagkasira ay nangangahulugan ng mga burara na bahagi at pagkatapos ay pagkasira ng amag.
Ang mahahabang panahon ng paggamit ay isang bitag. Kung ang molde ay mananatili nang ilang linggo o buwan, dapat kang gumawa ng mga hakbang upang maiwasan ang kalawang. Nangangahulugan ito ng paglalagay ng mga anti-rust agent sa lahat ng ibabaw ng bakal. Takpan ang butas. Protektahan laban sa kahalumigmigan sa hangin. Huwag itong gawin, at ang isang de-kalidad na molde ay kalawangin at magbubutas na nakapatong lang sa istante. Hindi mahalaga ang kalawang kung magkano ang ibinayad mo para sa kagamitan.
Mga Wastong Pamamaraan sa Operasyon
Mabilis na mapapatay ng mga operator ang isang molde. Narito kung paano. Hindi magkatugmang mga parametro ng iniksyon. Ang labis na presyon ng pag-clamping ay maaaring dumurog sa mga bentilasyon o magdulot ng deformasyon sa base ng molde. Ang sobrang bilis ng pagbuga ay tumatama sa mga bahagi at nakakabasag sa maliliit na ejector pin. Ang kontaminadong hilaw na materyal—na muling giniling gamit ang mga pino o mga piraso ng metal—ay gumagana na parang papel de liha sa loob ng lukab.
Simple lang ang tuntunin. Dapat tumugma ang mga setting ng makina sa mga detalye ng disenyo ng molde. Pag-abuso ang pagpilit sa isang molde na tumakbo sa labas ng nilalayong saklaw nito. Malaki ang napapabilis nito sa pagkasira at humahantong sa permanente at hindi na maibabalik na pinsala.
Napapanahong Pag-aayos
May maliliit na pinsalang nangyayari. May kaunting gasgas sa ibabaw na may butas. Maliliit na yupi mula sa nalaglag na bahagi. May kaunting pagkasira sa shutoff. Agad mong inaayos ang mga ito. Tinatanggal ng pagpapakintab ang gasgas. Pinupunan ng spot welding ang yupi, pagkatapos ay pinuputol mo ulit ang ibabaw.
Ang panganib ay ang pagkaantala. Balewalain ang isang maliit na depekto, at ito ay magbabago. Ang isang gasgas ay magiging isang gasgas. Ang isang yupi ay magiging isang bitak. Ang lokal na pagkasira ay kumakalat. Ang isang simple, tatlumpung minutong pagkukumpuni ay naging isang kumpletong kapalit ng butas. Iyan ay hindi na maibabalik na pinsala. Iyan ay isang patay na amag. Kaya, ang napapanahong interbensyon ang susi. Ayusin ito ngayon, o bumili ng bagong amag mamaya. Ikaw ang magpapasya.
Konklusyon
Kaya gusto mo ng maayos na hulmahan. Isang pangmatagalan. Nagmumula iyan sa maraming yugto na nagtutulungan. Hindi isa. Hindi dalawa. Lahat sila. Disenyo. Pagpili ng materyal. Pagma-machine. Pag-assemble. Pagpapanatili. Ang bawat kawing sa kadenang iyon ay kailangang kumapit.
Narito ang mapait na katotohanan. Isang mahinang kawing lamang ang pumuputol sa lahat. Ang perpektong disenyo na gawa sa masamang bakal ay nasisira. Ang perpektong butas na makinarya na hindi maayos ang pagkakagawa ay nasisira. Ang perpektong paggana ng molde nang walang maintenance ay nasisira lamang kung gaano ito kalakas. Ang kadena ay kasinglakas lamang ng pinakamahina nitong punto.
Kaya simple lang ang aral. Bibigyan mo ng pansin ang bawat yugto. Mula sa unang sketch sa screen hanggang sa huling bahagi na inilabas sa Martes ng hapon. Ganoon ka makakakuha ng mataas na kalidad. Ganoon ka makakakuha ng hulmahan na pangmatagalan.
Piliin ang NOBLE para sa Pinakamahusay Paggawa ng Molde ng Injeksyon
Kami ay isang pabrika ng precision CNC machining . Ang mga injection mold at precision component ang aming pangunahing gawain. Ang mga taon sa pagawaan ay nagturo sa amin ng isang bagay. Ang kalidad ng molde ay hindi swerte. Ito ay ang kabuuan ng maingat na trabaho sa bawat yugto na aming pinagdaanan. Disenyo. Pagpili ng materyal. Katumpakan ng pagma-machine. Pag-assemble. Pagpapanatili. Walang shortcut.
Narito ang aming pinapatakbo. CNC milling , EDM, wire cutting , surface grinding, at precision polishing. Hinahawakan namin ang buong hanay ng mga mold steel. P20 at 718 para sa karaniwang trabaho. S136 at NAK80 para sa high-gloss at high-volume. Corrosion-resistant stainless steel para sa mga maruruming plastik tulad ng PVC. Ang heat treatment at surface finishing ay nasa loob ng kumpanya. Kontrolado namin ang buong proseso.
Mahalaga sa amin ang dalawang sertipikasyon. ISO 9001:2015 para sa pangkalahatang pamamahala ng kalidad. At ISO 13485:2016 para sa mga medikal na aparato. Hindi ito mga palamuti sa dingding. Ang ibig sabihin nito ay pare-parehong kalidad, ganap na pagsubaybay sa mga materyales at proseso, aktibong pamamahala ng peligro, at isang sistemang mas bumubuti sa paglipas ng panahon. Nalalapat ito maging kami ay gumagawa ng hulmahan para sa isang clip ng kotse o isang mahalagang bahagi ng aparato.
Kailangan mo ba ng prototype na molde para subukan ang isang disenyo? Ginagawa namin iyon. Kailangan mo ba ng high-volume production tooling na tatakbo nang milyun-milyong cycle? Ginagawa namin iyon. Kailangan mo ba ng complex multi-cavity mold na may mga slide at lifter? Iyan ang aming pang-araw-araw na trabaho. Mayroon kaming kagamitan, mga sertipikadong proseso, at karanasan. Makakakuha ka ng maaasahan at de-kalidad na tool.
FAQ
Ano ang karaniwang lead time para sa isang injection mold?
Depende. Isang simpleng prototype na molde na may isang cavity? Maaaring abutin iyon ng isa hanggang dalawang linggo. Isang high-precision production mold na may maraming cavity, slide, at masisikip na tolerance? Tatagal iyon ng apat hanggang limang linggo o higit pa. Titingnan namin ang disenyo ng iyong bahagi at ang iyong mga pangangailangan sa volume. Pagkatapos ay bibigyan ka namin ng totoong timeline.
Gaano katagal tatagal ang isang injection mold?
Ang tagal ng buhay ng molde ay hindi iisang numero lamang. Depende ito sa bakal, plastik, kondisyon ng cycle, at kung gaano mo kahusay pinapanatili ang tool. Para sa isang karaniwang production mold na P20 o 718, asahan ang 500,000 hanggang 1,000,000 shots. Kung gumagamit ka ng maraming volume o mga abrasive material tulad ng glass-filled nylon, gumamit ng mga premium steel tulad ng S136 o NAK80. Sa wastong pagpapanatili, maaaring lumampas ang mga ito sa 1,000,000 shots.
Matutulungan mo ba akong mapabuti ang disenyo ng aking bahagi para sa mas mahusay na kakayahang hulmahin?
Oo naman. Nag-aalok kami ng mga pagsusuri sa DFM. Tinitingnan ng aming mga inhinyero ang iyong bahagi at nagbibigay ng mga partikular na mungkahi. Ayusin ang anggulo ng draft dito. Pantayin ang kapal ng dingding doon. Magdagdag ng radius sa matalim na sulok na iyon. Baguhin ang lokasyon ng linya ng paghahati. Ang maliliit na pagbabagong ito ay nakakabawas ng mga depekto, nagpapaikli sa mga oras ng cycle, at nagpapahaba sa buhay ng molde. Kadalasan ay nakakatipid ka ng malaki sa mga ito sa buong buhay ng proyekto.
Anong mga depekto ang maaaring mangyari kung ang molde ay hindi maayos ang pagkakadisenyo o pagpapanatili?
Makikita mo ang mga ito sa iyong bahagi. Maiikling kuha kung saan hindi napupuno ang butas. Mga marka ng lababo sa makakapal na bahagi. Mga warpage na pumipilipit sa bahagi palabas ng hugis. Mga flash sa linya ng paghihiwalay. Mga marka ng paso mula sa nakulong na hangin. Mahinang linya ng hinang kung saan hindi maganda ang pagtatagpo ng dalawang flow front. Mga dungis sa ibabaw na sumisira sa hitsura. Gaya ng tinalakay natin kanina, ang mga ito ay nagmumula sa masamang disenyo, masamang paglamig, masamang bentilasyon, o mahinang gawi sa pagpapanatili.
Anu-anong uri ng mga molde ang ginagawa mo?
Sakop namin ang buong saklaw. Mga two-plate mold para sa mga simpleng bahagi. Mga three-plate mold para sa pin-point gating. Mga hot runner mold para sa nabawasang basura at mas mabilis na mga cycle. Mga unscrewing mold para sa mga threaded na bahagi. Mga family mold na nagpapatakbo ng maraming part geometry sa isang shot. Gumagawa rin kami ng mga prototype mold para sa development work at low-volume trial runs.
Nagluluwas ba kayo ng mga hulmahan sa ibang bansa?
Oo. Nagpapadala kami ng mga hulmahan sa mga customer sa buong mundo. Inaayos namin ang wastong pagbabalot upang maiwasan ang kalawang habang dinadala. May proteksyon laban sa kalawang, mga selyadong kahon, at kumpletong kaayusan sa pagpapadala. Darating ang iyong hulmahan na handa nang ikabit at gamitin.
Paano ako makakakuha ng isang quote?
Ipadala sa amin ang iyong part drawing. Parehong 2D at 3D CAD files ang pinakamainam. Sabihin sa amin ang iyong tinantyang taunang dami at ang iyong ginustong materyal. Sinusuri ng aming koponan ang mga kinakailangan. Nagpapadala kami pabalik ng isang kompetitibong quote at ang aming inirerekomendang paraan ng disenyo ng molde. Simple lang.







