
Ang Prototype Tooling ang pangunahing tulay sa pagitan ng "mga guhit" at "malawakang produksyon."
Gumagawa ito ng mga totoong piyesa na maaaring gamitin para sa pag-assemble, pag-verify ng function, at small-batch trial production sa medyo mababang gastos at sa mas maikling cycle, na nagbibigay-daan sa pangkat na matuklasan at itama ang mga depekto sa disenyo bago mamuhunan sa mga mamahaling molde para sa mass production.
Ipinapakita ng datos na mahigit 70% ng mga problema sa pagbuo ng produkto ay nagmumula sa maagang yugto ng disenyo, at ang mga kagamitan sa paggawa ng prototyping ay tumpak na naglalantad sa mga isyung ito sa pinakamababang gastos.
Gayunpaman, sa mga aktwal na proyekto, ang mga sitwasyon tulad ng "paulit-ulit na pagsasaayos ng mga prototype na bahagi, madalas na pagbabago ng mga hulmahan, at patuloy na paglampas sa gastos" ay hindi bihira.
Ang pangunahing dahilan nito ay hindi dahil sa hindi ito nakakamit ng teknolohiya, kundi dahil sa ilang karaniwang mga patibong na naranasan nito.
Tinatalakay ng artikulong ito ang mga hindi pagkakaunawaang ito mula sa tatlong dimensyon: disenyo, materyales, at mga supplier, at nagbibigay ng mga praktikal na pinakamahuhusay na kagawian na maaaring ipatupad mula sa CAD hanggang sa malawakang produksyon.
Maling pag-unawa Isa: Pagpapabaya sa DFM sa yugto ng disenyo; ang muling paggawa ay nagsisimula mula sa pinagmulan
Ang DFM ang naghahati sa linya kung magagawa ba ito nang tama ng isang prototyping tool sa unang pagkakataon.
Ang bawat yugto ng muling paggawa sa yugto ng prototype ay nangangahulugan ng muling pag-iiskedyul ng produksyon, muling pag-iiniksyon ng molding, at muling pag-verify, at ang siklo ay kadalasang pinapahaba ng ilang linggo.
Higit sa lahat, ang DFM ang siyang tunay na nagtatakda ng cost ceiling para sa buong proyekto – ang isang maliit na pagbabago sa pinagmulan ay maaaring tumagal lamang ng ilang minuto, ngunit makakatipid ito sa gastos ng pag-ulit ng buong molde.
Ang sumusunod na tatlong isyu sa high-frequency na disenyo ang mga pangunahing pinagmumulan ng muling paggawa ng prototype.
Ang hindi pagpansin sa anggulo ng draft ay humahantong sa pagbara ng amag
Ang pagtanggal ng hulmahan ng mga plastik na bahagi ay nangangailangan ng sapat na anggulo ng pagkahilig (karaniwan ay 1° hanggang 3°).
Kung ang slope ay hindi nakalaan habang ginagawa ang disenyo, ang prototype molde ay malamang na magasgas sa ibabaw ng mga bahagi o ma-stuck pa kapag ito ay itinapon. Sa mga banayad na kaso, kailangang kumpunihin ang molde; sa mga malalang kaso, kailangang gawin muli ang buong set.
Dapat bigyan ng partikular na atensyon ang slope ng panloob na bahagi, mga reinforcing ribs, at malalim na istruktura ng lukab, dahil ang mga bahaging ito ay pinaka-madaling makalmot habang nagde-demolding.
Mahalagang magdagdag ng mga bevel sa lahat ng dingding sa gilid na patayo sa ibabaw ng paghihiwalay sa yugto ng CAD at hilingin sa supplier ng molde na suriin ang bawat aytem nang paisa-isa sa panahon ng pagsusuri ng DFM sa halip na gumawa ng mga hakbang sa pagwawasto pagkatapos mabigo ang pagsubok sa molde.
Ang hindi pantay na kapal ng pader ay nagdudulot ng pagbaluktot at pag-urong
Ang malalaking pagbabago sa kapal ng dingding ay maaaring magdulot ng hindi pantay na pag-urong ng mga bahagi habang pinapalamig, na nagreresulta sa pagbaluktot, mga marka ng pag-urong, at panloob na stress.
Bagama't maaaring matukoy ang mga problemang ito sa yugto ng prototype, ang bawat pagbabago ay nangangahulugan ng muling paghubog at beripikasyon, at ang gastos ay mabilis na tumataas.
Kapag nagdidisenyo, ipinapayong panatilihing pare-pareho hangga't maaari ang kapal ng pader (karaniwang mula 1.5 hanggang 3mm), maglagay ng mga bilugan na sulok at unti-unting pagbabago sa mga punto ng transisyon ng kapal, at magdagdag ng mga reinforcing ribs o mga istrukturang anti-warping sa malalaking patag na lugar upang mabawasan ang mga panganib sa pinagmulan sa halip na iwan ang gastos ng pagwawasto ng error sa mga huling yugto.
Masyadong mahigpit ang setting ng tolerance
Kung ang tolerance sa mass production ay direktang ilalapat sa mga bahagi ng prototype, hahantong ito sa matinding pagtaas sa mga gastos sa amag at pagbaba sa pass rate.
Ang layunin ng prototype tooling ay upang beripikahin ang "hugis, pagkakabuo, at paggana," sa halip na ang pangwakas na katumpakan.
Ang isang makatwirang paraan ay ang pagtatakda ng mga tolerance sa iba't ibang antas batay sa mga target na beripikasyon: maging mahigpit sa mga pangunahing posisyon ng pagkasya at maging relaks sa hitsura at mga posisyon ng istruktura, na ipinapaubaya ang katumpakan sa hulmahan ng malawakang produksyon at itinatago ang gastos sa sarili.
Ang labis na paghahangad ng katumpakan ay magpapamahal at magpapabagal lamang sa yugto ng prototype, ngunit hindi ito magdudulot ng anumang malaking benepisyo sa mismong beripikasyon ng produkto.

Maling Pagkakaunawa Ikalawang: Ang pagpili ng mga materyales at proseso ay hiwalay sa aktwal na mga pangangailangan
Ang proseso ng paggawa ng hulmahan ng mga prototype tooling (tulad ng mga malambot na hulmahan, matigas na hulmahan, 3D printing molde, atbp.) at ang pagpili ng mga materyales sa paghubog ay direktang nakakaapekto sa kredibilidad ng mga resulta ng beripikasyon. Kung mali ang napili, sayang lang ang oras sa pagsubok, at walang maaasahang konklusyon ang makukuha sa kabila ng paggastos ng pera.
Ang proseso ng paggawa ng hulmahan ang nagtatakda ng gastos, habang-buhay, at siklo ng hulmahan, habang ang materyal na bumubuo ay nagtatakda ng pagganap at pakiramdam ng bahagi. Pareho itong dapat isaalang-alang nang komprehensibo at laging nakatuon sa tanong na "ano nga ba ang dapat beripikahin na prototype na ito?"
Ang mga malambot na hulmahan ay maling ginamit sa malawakang produksyon
Ang mga silicone mold, epoxy resin mold, at iba pang malalambot na molde ay may mababang gastos sa paggawa at mabibilis na siklo, ngunit ang kanilang habang-buhay ay karaniwang ilang dosena hanggang ilang daang siklo lamang ng molde, kaya angkop ang mga ito para sa small-batch prototype verification na hanggang sampung piraso.
Kung gagamitin ito upang mapaglabanan ang unang batch ng trial production o maliliit na batch ng mga order, ang molde ay malapit nang ma-scrap at magiging mas mahal pa.
Bago pumili, linawin muna "kung ilang piraso ang gagawin at kung ano ang beripikahin": kung maliit ang dami at pagpapatunay lamang ng konsepto ang kailangan, pumili ng malambot na hulmahan.
Kinakailangan ang mga bridge dies para sa isang partikular na batch o malapit sa mass production.
Siguraduhing malapit nang magsimula ang malawakang produksyon bago mamuhunan sa mga matitigas na hulmahan upang maiwasan ang "labis na paggamit" o "overkill".
Ang materyal ng prototype ay hindi naaayon sa materyal ng malawakang produksyon
Ang datos ng pagganap na beripikado gamit ang karaniwang PP ay hindi maaaring kumatawan sa pagganap ng pangwakas na materyal na ginawa nang maramihan.
Kapag ang pagganap ng materyal ay nakakaapekto sa pagpapasya sa paggana, mahalagang tiyakin na ang yugto ng prototype ay gumagamit ng parehong grado gaya ng sa malawakang produksyon, o kahit man lang markahan ang mga pagkakaiba ng materyal sa ulat upang maiwasan ang kasunod na pagbabago ng pagkakagawa dahil sa "mga produktong hindi tumutugma sa paglalarawan".
Para sa mga bahaging sensitibo sa mga pangunahing katangian tulad ng mekanika, resistensya sa temperatura, at resistensya sa kemikal, ang pagkakapare-pareho ng materyal ay partikular na mahalaga; kung hindi, ang mga resulta ng beripikasyon ay maaaring nakaliligaw.
Bawasan ang gastos ng surface treatment at post-treatment
Ang prototype ay nangangailangan din ng post-treatment tulad ng pagpipinta, electroplating, embossing, at assembly.
Maraming proyekto ang kinakalkula lamang ang gastos sa molde at napapabayaan ang post-processing, na nagreresulta sa malaking pag-overrun sa badyet.
Sa yugto ng iskema, dapat isama nang sama-sama sa pagtatasa ang grado ng ibabaw, mga pamamaraan pagkatapos ng paggamot, at mga sipi upang makagawa ng tunay na paghatol sa kabuuang gastos.
Kung mas malapit ang mga kinakailangan sa ibabaw para sa mga piyesa na gagawin sa maramihan, mas mataas ang magiging gastos sa yugto ng prototype. Mahalagang malinaw na tukuyin ang grado ng ibabaw bago simulan ang proyekto upang maiwasan ang mga karagdagang kinakailangan sa kalagitnaan ng proseso na makaabala sa badyet.
Maling pag-unawa Pangatlo: Ang pagsusuri ng supplier ay nakatuon lamang sa presyo habang napapabayaan ang mga kakayahan at kolaborasyon
Maraming mamimili ang naghahambing ng mga presyo ng mga prototype na hulmahan bilang mga karaniwang piyesa, at pinipili ang mas mura. Bilang resulta, mas mataas ang presyong babayaran nila sa pakikipagtulungan.
Ang mga kagamitang prototype ay lubos na nakadepende sa karanasan at kooperasyon ng mga supplier. Ang nakatagong gastos sa pagpili ng maling partner ay mas mataas kaysa sa natipid na pagkakaiba sa presyo.
Ang isang hindi maayos na kolaborasyon ay kadalasang nangangahulugan ng paulit-ulit na pagbabago sa molde, naantalang paghahatid, at maging ng hindi mapagkakatiwalaang mga resulta ng beripikasyon.
Ang pagtatasa ay dapat gawin nang komprehensibo mula sa tatlong dimensyon: kakayahan, kolaborasyon, at mga kaso, sa halip na tumuon lamang sa presyo ng bawat yunit.
Nakatuon lamang sa mga sipi habang napapabayaan ang mga kwalipikasyon at kakayahan ng kagamitan
Ang mababang presyo ay kadalasang nangangahulugan na limitado ang kagamitan o proseso.
Kinakailangang beripikahin ang kagamitan sa paggawa ng hulmahan, koleksyon ng mga materyales, at kakayahan sa katumpakan ng supplier, upang makita kung mayroon silang mga pangunahing sistema ng kalidad tulad ng ISO, at upang magsagawa ng mga inspeksyon sa mismong lugar o video ng mga totoong kaso ng produksyon sa halip na tingnan lamang ang quotation sheet.
Pagpapabaya sa komunikasyon at suporta sa mabilis na pag-ulit
Ang pinakakinatatakutang sitwasyon sa pagbuo ng prototype ay kapag "ang mga supplier ay nakatuon lamang sa paggawa ng hulmahan ngunit binabalewala ang feedback."
Ang mahuhusay na supplier ay proaktibong magbabala sa mga panganib, mag-aalok ng mga mungkahi sa pagbabago, at susuporta sa maraming round ng mabilis na pag-ulit sa yugto ng DFM.
Kapag nagsasagawa ng inspeksyon, maaari mo ring direktang itanong: “Magsasagawa ba kayo ng proaktibong pagsusuri sa DFM bago buksan ang amag?” Paano sinisingil ang pagbabago ng amag? Napapanahon ba ang feedback? Ang sagot ay mas totoo kaysa sa anumang publisidad.
Huwag beripikahin ang mga sample at mga nakaraang kaso ng mga supplier
Hilingin sa supplier na magbigay ng mga totoong sample at mga kaso ng katulad na prototype tooling upang makita kung ang kanilang kalidad ng ibabaw, katumpakan ng pagkakasya, at cycle ng paghahatid ay nakakatugon sa mga pamantayan.
Mas mahalaga ang resulta ng minsanang pagsubok sa amag kaysa sa mga pangakong pasalita.
Makabubuting bisitahin ang kanilang talyer o panoorin ang mga makina online upang makumpirma kung tunay ngang umiiral ang mga kakayahan ng kagamitan at proseso.
Maling Pagkakaunawa Apat: Pagtrato sa beripikasyon ng prototype bilang isang pormalidad at kawalan ng closed-loop feedback
Ang prototype na hulmahan ay simula pa lamang. Ang tunay na halaga ay nakasalalay sa "pag-verify at pagpapatakbo ng mga pagbabago".
Kung iisipin lamang ng isa na "maaaring gawin ang mga bahagi" at pagkatapos ay magmadali, katumbas ito ng pag-aaksaya ng pinakamahalagang panahon ng pagwawasto ng error sa yugto ng prototype.
Maraming proyekto ang nauulit dahil walang mga pamantayan para sa beripikasyon at walang closed loop para sa feedback. Kapag ang isang bagay ay nabago, nagti-trigger ito ng isa pa.
Ang beripikasyon ay dapat hatiin sa tatlong yugto: “sample ng hitsura → functional prototype → small-batch trial production”. Dapat magtakda ng malinaw na pamantayan sa pagtanggap para sa bawat yugto. Ang mga resulta ng pagsubok tulad ng mga sukat, pag-assemble, buhay, at mga paraan ng pagkabigo ay dapat ibalik sa disenyo upang bumuo ng isang closed loop ng “disenyo – paggawa ng molde – beripikasyon – pagbabago”.
Ang bawat pag-ulit ay dapat na nakabatay sa datos sa halip na sa intuwisyon.
Kasabay nito, dapat itala ang mga dahilan at resulta ng bawat pagbabago upang maging malinaw sa pangkat kung aling mga disenyo ang napatunayang epektibo at alin ang nasa panganib pa rin.
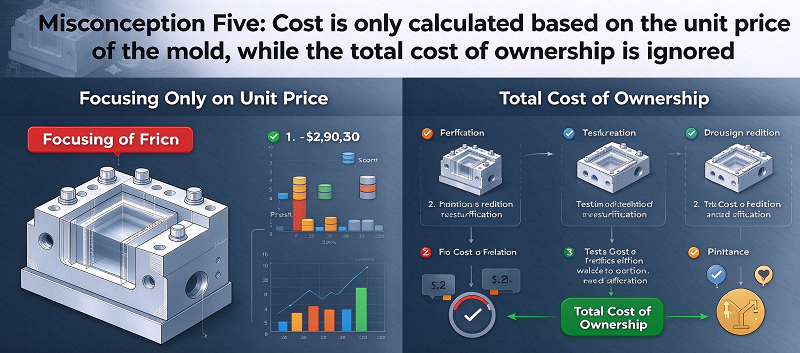
Maling Pagkakaunawa Lima: Ang gastos ay kinakalkula lamang batay sa presyo ng bawat yunit ng hulmahan, habang ang kabuuang halaga ng pagmamay-ari ay hindi isinasaalang-alang.
Ang pagtingin lamang sa mga sipi mula sa amag ang pinakakaraniwang patibong sa pamamahala ng gastos sa prototype.
Ang tunay na gastos = bayad sa hulmahan + gastos sa bawat yunit × dami ng produksyon + post-processing + pagkawala ng muling paggawa.
Kunin nating mga halimbawa ang malalambot na hulmahan, mga hulmahan na pang-tulay, at mga matitigas na hulmahan: Ang halaga ng bawat yunit ng malalambot na hulmahan ay katamtaman hanggang mababa, ngunit ang kanilang buhay ng serbisyo ay maikli.
Ang buhay ng serbisyo ng mga hulmahan ng tulay ay maaaring umabot sa ilang libo hanggang sampu-sampung libong piraso.
Ang mga matitigas na hulmahan ay may pinakamahabang habang-buhay ngunit nangangailangan ng malaking paunang puhunan.
Ang pagpili ay mahalagang isang kompromiso sa pagitan ng gastos, kalidad, at siklo. Mahalagang isaalang-alang ang "buhay ng amag × gastos sa bawat yunit + pagproseso pagkatapos ng paggawa" bago gumawa ng desisyon, sa halip na maakit sa isang magandang presyo ng bawat yunit ng amag.
Matapos kalkulahin ang kabuuang halaga ng pagmamay-ari, maraming "murang" opsyon ang talagang mas mahal. Ang tunay na angkop ay kadalasang ang solusyon na may pinakamahusay na performance sa gastos.
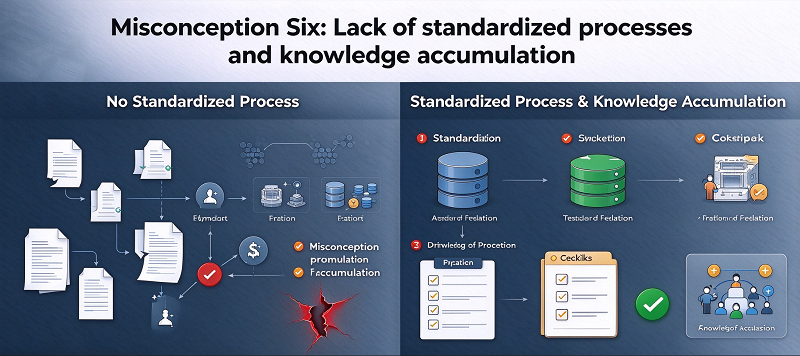
Maling pag-unawa AnimKakulangan ng mga istandardisadong proseso at akumulasyon ng kaalaman
Ang malalim na nakaugat na dahilan kung bakit ang mga prototype na proyekto ay patuloy na nahuhulog sa mga patibong sa tuwing nagsisimula ang mga ito sa simula at gumagawa ng mga desisyon batay sa karanasan.
Ang kakulangan ng mga proseso ay nangangahulugan na ang parehong mga pagkakamali ay patuloy na mauulit sa iba't ibang proyekto, at ang karanasan ng pangkat ay hindi maaaring maipon bilang mga asset.
Mag-ipon ng datos tulad ng mga parametro ng materyal, kakayahan sa pagpapahintulot, at buhay ng amag upang bumuo ng sariling library ng detalye ng disenyo ng koponan.
Magtatag ng pangmatagalang kooperasyon sa 1-2 maaasahang supplier upang mas maunawaan nila ang iyong mga produkto at maiwasan ang mga patibong na kanilang naranasan noon.
Ang mga istandardisadong checklist ng DFM, mga proseso ng pagtanggap, at mga form sa pagsusuri ng supplier ay maaaring gawing mas mabilis at mas matatag ang susunod na proyekto ng prototype, at maaari ring baguhin ang karanasan tungo sa tunay na kakayahang makipagkumpitensya ng pangkat.
7. Bakit pinili ang NOBLE bilang iyong prototype tooling mkasosyo sa paggawa
Ang NOBLE ay isang joint venture ng Sino-British na iginawad ng gobyerno bilang isang "National High-tech Enterprise". Mayroon kaming dalawang pangunahing direksyon sa negosyo: "Smart Manufacturing" at "Care Products". Ang negosyong "Smart Manufacturing" ay dalubhasa sa pagbibigay sa mga customer ng mga serbisyong sumusuporta sa proyekto, kabilang ang machining at pagmamanupaktura ng mga piyesa.
Mahigit 10 taon ng propesyonal na karanasan sa pagmamanupaktura at mabilis na paggawa ng prototype. Ang aming mahusay na koponan ay nagbibigay ng matibay na suporta para sa iyong mga bagong proyekto upang 100% matugunan ang iyong mga pangangailangan; Ang estandardisadong pamamahala ay nagdudulot ng mahigpit na kontrol sa kalidad ng mga piyesa at produkto; ang isang makatwirang daloy ng trabaho ay nakakamit ng mas mababang gastos na may parehong kalidad.
Matapos ang mga taon ng pagsusumikap at pag-unlad, unti-unting nagbago ang NOBLE mula sa isang negosyo sa pagmamanupaktura at pagmamanipula ng mga precision parts na may kumpletong kakayahan sa serbisyo na sumusuporta sa industriyal na kadena tungo sa isang negosyong nakatuon sa serbisyo na nagbibigay ng buong suporta para sa buong proyekto ng mga customer.
Ang NOBLE ay ang inyong mapagkakatiwalaang one-stop custom manufacturing solution, mula sa disenyo ng prototype hanggang sa pagmamanupaktura, na may malawak na mapagkukunan ng pagmamanupaktura, angkop na teknolohiya, pinasimpleng proseso, gabay ng eksperto, at isang perpektong proseso ng inspeksyon ng kalidad upang maisakatuparan ang inyong mga ideya.
Ang NOBLE ay may mga sumusunod na sertipiko ng kwalipikasyon:
ISO 9001: 2015 – Matatag na pamamahala ng kalidad para sa pangkalahatang pagmamanupaktura. Mga pare-parehong proseso. Dokumentadong kontrol. Masusubaybayang inspeksyon.
ISO 13485: 2016 – Mas mahigpit na pamantayan ng kalidad para sa mga piyesa ng aparatong medikal. Mahigpit na pagpapatunay ng proseso. Ganap na pagsubaybay. Kinakailangan para sa mga piyesang maaaring itanim at i-opera.
Konklusyon
Ang Prototype Tooling ay hindi "gawin muna ang hulmahan at tingnan," kundi isang sistema ng paggawa ng desisyon na nakasentro sa gastos, kalidad, at siklo.
Kung mahuhulog ka sa anim na pangunahing hindi pagkakaunawaan tungkol sa DFM, pagproseso ng materyal, mga supplier, closed loop na beripikasyon, cost accounting, at akumulasyon ng proseso, ang gastos ng muling paggawa ay tataas nang husto.
Sa pamamagitan ng pagsasagawa ng pre-DFM, unti-unting closed-loop na beripikasyon, paghihinuha ng mga proseso ng materyal batay sa mga totoong pangangailangan, paggawa ng mga desisyon batay sa kabuuang halaga ng pagmamay-ari, at pagtatatag ng pangmatagalang kolaborasyon at mga base ng kaalaman, maaaring makuha ang maaasahang mga resulta ng prototype sa pinakamaikling panahon at sa pinakamababang gastos.
Sa pamamagitan lamang ng pagtrato sa mga prototype na kagamitan bilang "touchstone" ng pagbuo ng produkto sa halip na isang "cost item" mas mabilis at matatag na maitutulak ang mga produkto sa malawakang produksyon sa matinding kompetisyon sa merkado.
Mga Madalas Itanong
1. Anong mga pangunahing deliverable ang dapat nating hilingin mula sa mga vendor kapag naglulunsad ng mga prototype tooling RFQ?
Humingi ng ulat ng DFM, halimbawang talaan ng inspeksyon, pagtataya ng habang-buhay ng amag, sipi pagkatapos ng pagproseso, at binagong timeline ng paghahatid para sa mga potensyal na pagbabago.
2. Paano tukuyin ang mga pamantayan sa pagtanggap para sa mga prototype na bahagi sa mga pormal na dokumento ng RFQ?
Tukuyin ang mga critical fit dimension tolerances, cosmetic surface grade, mga functional test items, at malinaw na rejection trigger conditions para sa mga naihatid na sample.
3. Anong mga sugnay na may kaugnayan sa panganib ang dapat isama sa mga termino para sa prototype tooling RFQ?
Magdagdag ng mga sugnay para sa pananagutan sa pagkukumpuni ng amag, alokasyon ng gastos sa muling paggawa, proteksyon ng intelektwal na ari-arian, at kabayaran para sa mga malubhang pagkaantala sa paghahatid.
4. Kapag naghahambing ng maraming prototype supplier sa pamamagitan ng RFQ, anong mga nakatagong gastos ang dapat nating tahasang itanong?
Magtanong ng mga singil para sa pagsusuri ng DFM, pagbabago ng amag, mga karagdagang batch ng sample, mga bayarin sa pagpapalit ng materyal, at mga gastos sa pag-setup ng surface treatment.
5. Anong mga sumusuportang dokumento ang hihilingin namin sa mga supplier na isumite kasama ng mga sample ng prototype ayon sa mga kinakailangan ng RFQ?
Kinakailangan ang sertipikasyon ng materyal, datos ng inspeksyon ng dimensyon, ulat ng pagsubok sa paggamot sa ibabaw, at buod ng kondisyon ng amag.





