
pagpapakilala
Ang maling pagpili ng proseso ng paghubog ng plastik ay maaaring magdoble sa gastos ng isang proyekto at makapagpaantala ng produksyon nang ilang buwan. Ang isang bahaging gumagana nang maayos sa isang proseso ay nagiging bangungot sa iba. Nagbibitak ang amag. Hindi maayos ang daloy ng materyal. Nahuhuli ang oras ng pag-ikot.
May tatlong karaniwang pamamaraan para sa mga plastik na bahagi. Injection molding . Compression molding . Rotational molding . Bawat isa ay gumagana nang iba. Ang bawat isa ay nababagay sa iba't ibang hugis, volume, at materyales.
Ano ang Injection Molding?
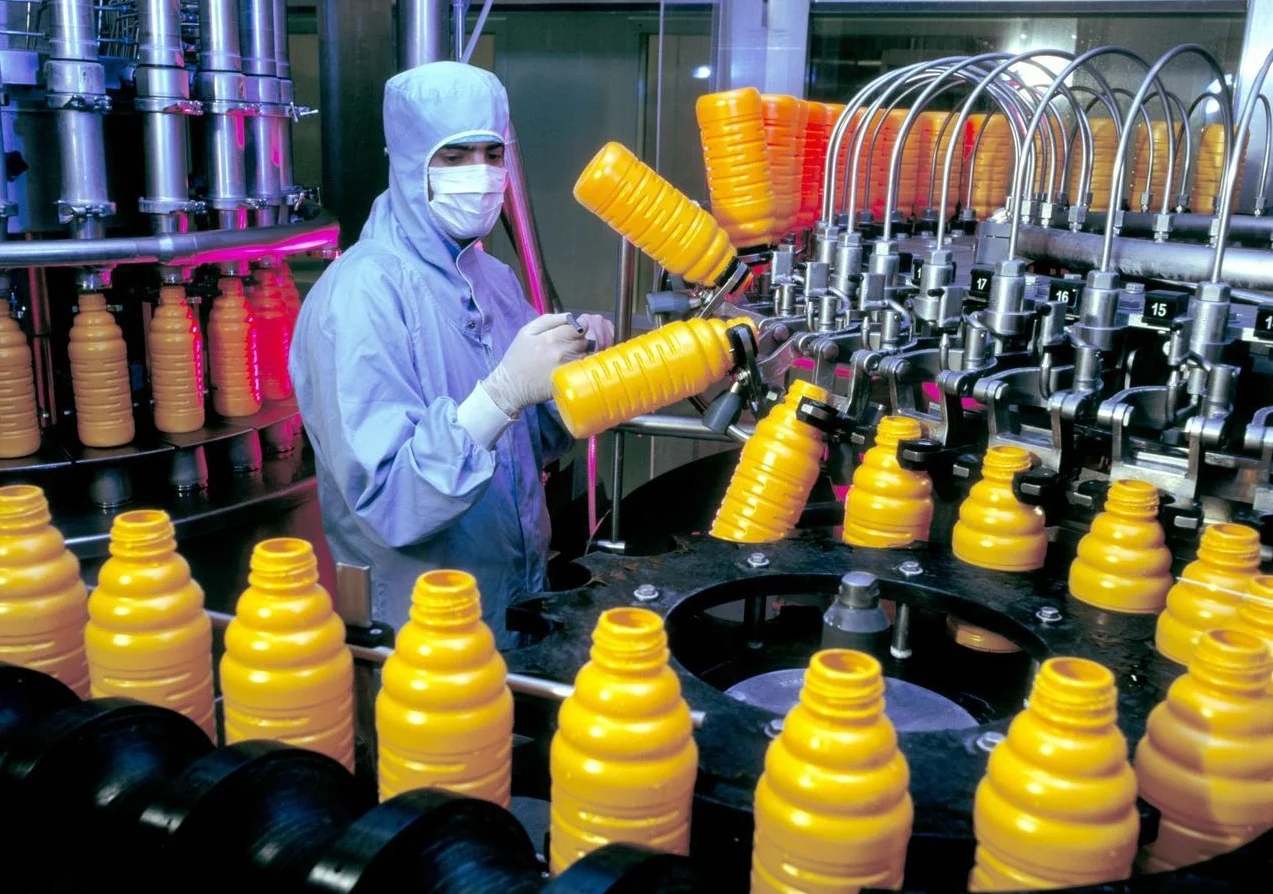
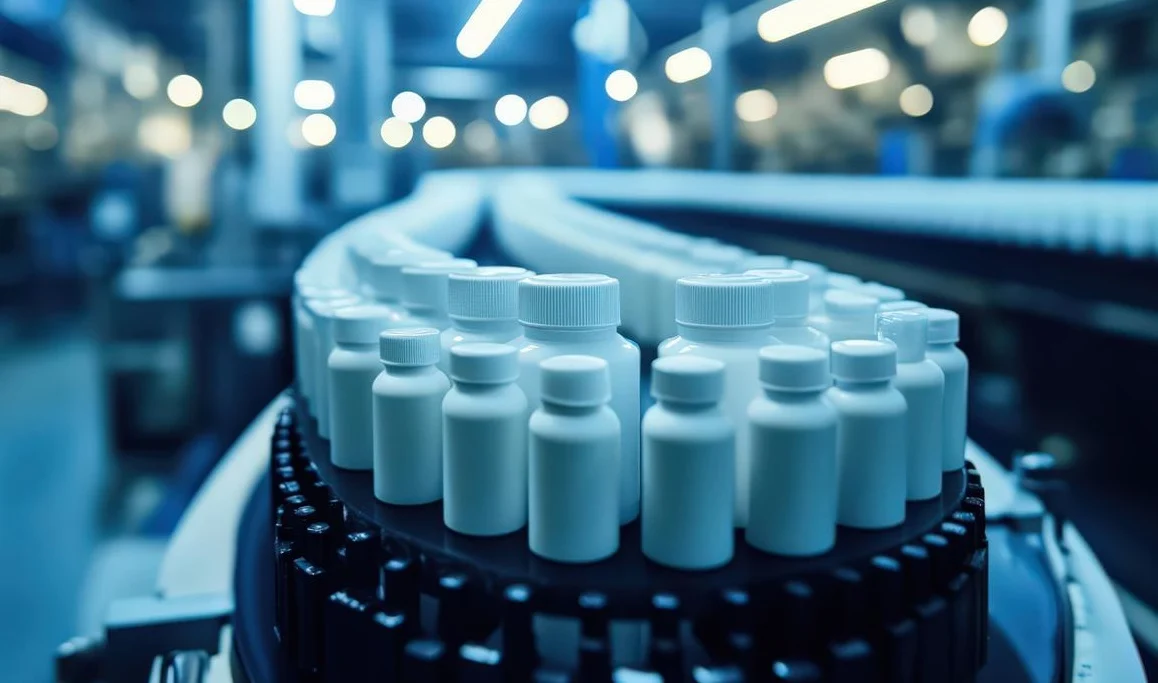
Ito ang prosesong naiisip ng karamihan kapag naririnig nila ang "plastic molding." Ang isang makina ay kumukuha ng mga plastik na pellet, tinutunaw ang mga ito, at pagkatapos ay pinapasabog ang tinunaw na materyal sa isang saradong metal na molde. Pinupuno ng plastik ang bawat butas, lumalamig, at tumigas. Pagkatapos ay bumubukas ang molde at inilalabas ang bahagi. Maikli ang oras ng pag-ikot. Karaniwang tatlumpung segundo para sa maliliit na bahagi.
Paano ito gumagana?
Isang tornilyo sa loob ng isang pinainit na bariles ang umiikot. Tinutunaw nito ang mga plastik na pellet. Pagkatapos, ang tornilyo ay gumagalaw pasulong na parang isang plunger. Pinipilit nito ang tinunaw na plastik na dumaan sa isang nozzle at papasok sa lukab ng molde. Ang molde ay nananatiling sarado sa ilalim ng presyon ng pag-clamping habang lumalamig ang bahagi. Kapag tumigas na, bumubukas ang molde. Itinutulak ng mga ejector pin palabas ang bahagi. Awtomatikong nauulit ang buong cycle. Hindi kailangan ng interbensyon ng tao sa pagitan ng mga cycle.
Pinakamahusay na Application
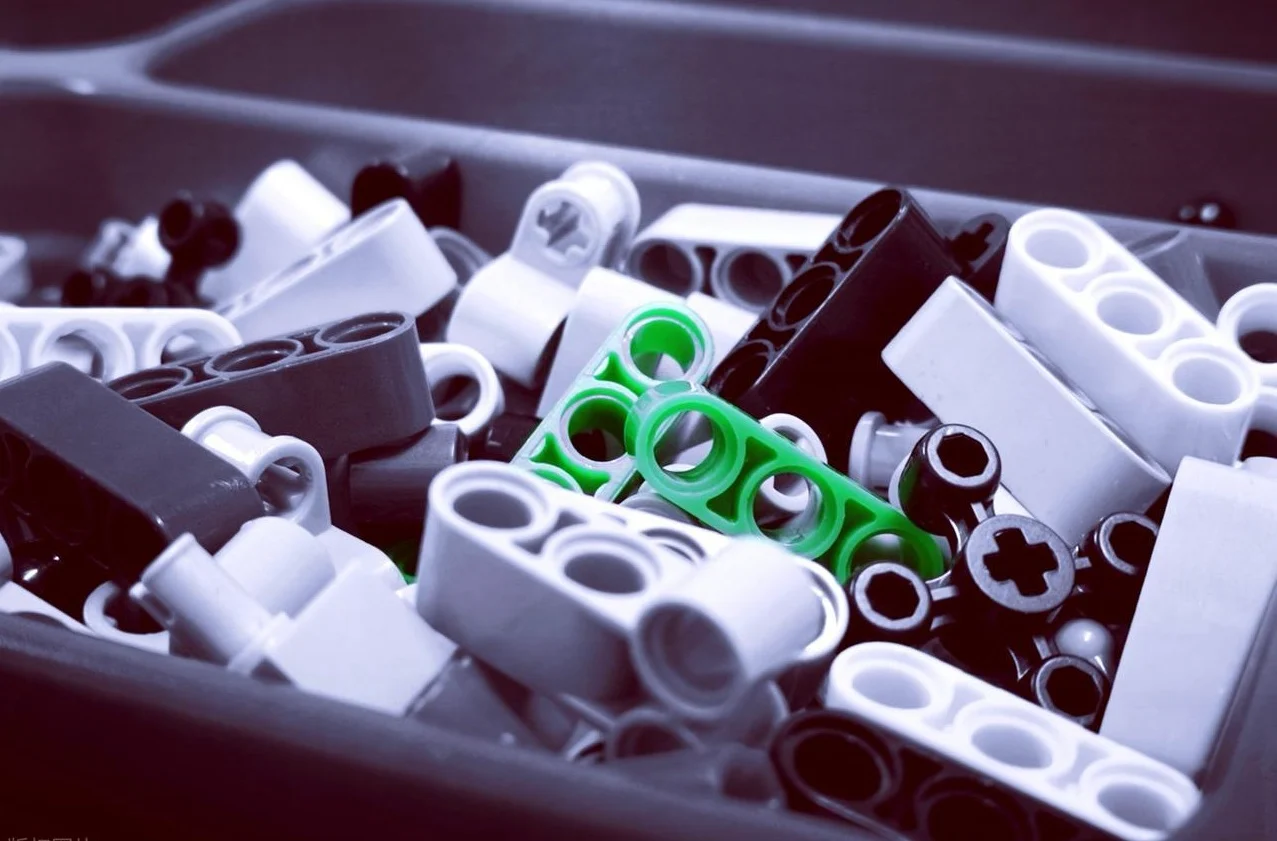
Ang mataas na volume ng produksyon ang nangingibabaw sa injection molding. Mga kumplikadong geometry. Mahigpit na tolerance. Pare-parehong resulta sa milyun-milyong bahagi. Isipin ang mga LEGO brick. Mga takip ng bote. Mga pabahay ng medical device. Mga konektor ng sasakyan. Mga electrical switch. Anumang produktong nangangailangan ng katumpakan at malalaking dami ay tumutukoy sa prosesong ito.
Maganda ang pagkakagawa ng maliliit at masalimuot na mga bahagi. Posible rin ang manipis na mga dingding. Madaling isama ang mga tampok tulad ng ribs, bosses, at snap-fits. Pinipili ng mga kliyente ang injection molding kapag kailangan nila ng daan-daang libo ng magkakaparehong mga bahagi.
Mga pangunahing Pakinabang
- Mabilis ang mga oras ng pag-ikot kapag tumatakbo na ang molde. Karaniwang labinlima hanggang animnapung segundo bawat bahagi. Napakahusay ng katumpakan. Regular ang mga tolerance na ±0.05mm na may wastong kagamitan at materyal. Direktang nagmumula ang pagtatapos ng ibabaw sa molde. Hindi kailangan ng pangalawang pagtatapos para sa maraming aplikasyon. Diretso lang ang automation. Maaaring mag-alis ng mga bahagi at magpasok ng mga bahagi ang mga robot.
- Mababa ang nasasayang na materyales. Ang mga runner at sprue ay maaaring gilingin at gamitin muli bilang regrind. Maliit ang gastos sa paggawa sa bawat piyesa kapag gumagana na ang makina.
Mga Pangunahing Kakulangan
- Napakataas ng gastos sa paggawa ng mga kagamitan. Ang isang hulmahan na gawa sa bakal na pang-produksyon ay kadalasang nagkakahalaga ng dalawampung libo hanggang isang daang libong dolyar o higit pa. Mahaba ang mga lead time. Normal lang ang walo hanggang labing-anim na linggo para sa isang kumplikadong hulmahan. Magastos at mabagal ang mga pagbabago sa disenyo pagkatapos maputol ang hulmahan.
- Ang injection molding ay makatutulong lamang sa ekonomiya sa mas malaking dami. Kung mas mababa sa limandaan o isang libong piyesa, ang gastos sa paggawa ng mga kagamitan ay nagiging napakamahal. Ang mga taong nangangailangan ng maliliit na batch ay dapat munang tumingin sa ibang mga proseso. Totoo ang paunang puhunan. Hindi ito mababawi kung ang produkto ay mabigo sa merkado.
Ano ang Compression Molding?
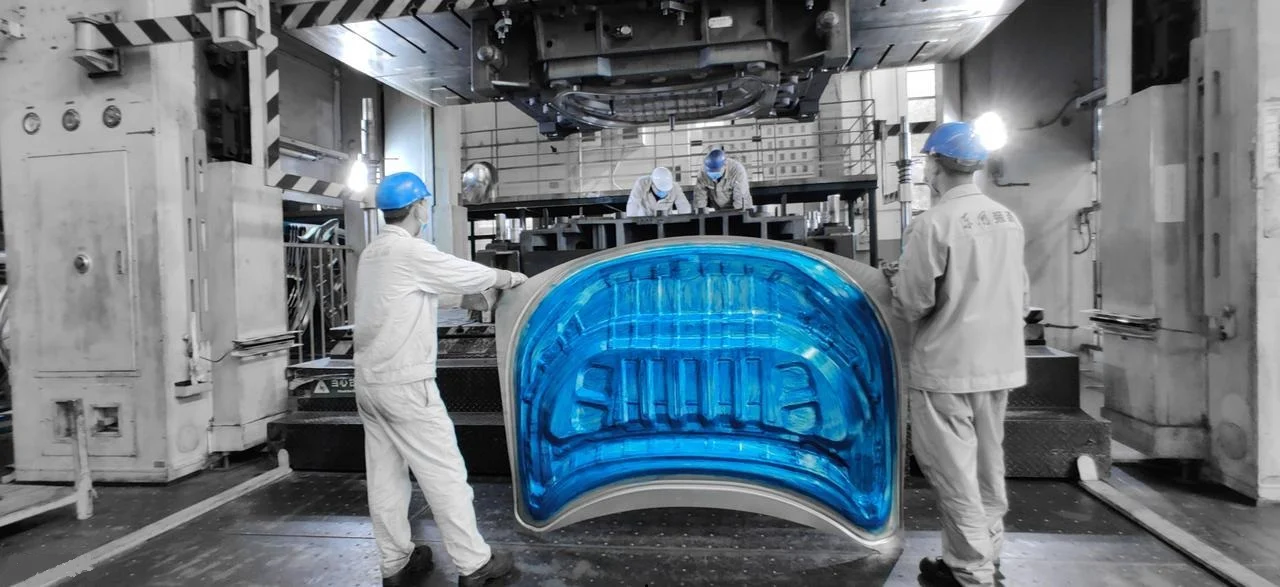
Iba ang prosesong ito kumpara sa injection molding. Walang turnilyo. Walang high-pressure injection. Sa halip, may naglalagay ng paunang nasukat na dami ng materyal sa isang bukas na lukab ng hulmahan. Dahan-dahang nagsasara ang hulmahan. Pinipilit ng init at presyon ang materyal na dumaloy sa hugis ng lukab. Pagkatapos, tumigas ang bahagi. Bubukas ang hulmahan. May humihila palabas ng natapos na piraso. Simpleng kagamitan. Mas mababang presyon. Isang ganap na kakaibang pamamaraan.
Paano Ito Works
Naglalagay ang operator ng "charge" ng materyal—karaniwan ay isang preform o isang nasukat na bukol—sa loob ng lukab. Ibinababa ng press ang itaas na bahagi. Pinapalambot ng init ang materyal. Itinutulak ito ng presyon sa bawat sulok ng molde. Para sa mga thermoset plastic, nagaganap ang isang kemikal na reaksyon. Ang materyal ay nag-crosslink at tumitigas nang permanente. Para sa goma o silicone, ang proseso ay magkatulad, ngunit ang materyal ay nananatiling flexible. Pagkatapos tumigas, bubukas ang molde. May isang taong nag-aalis ng bahagi at pinuputol ang sobrang flash.
Mas mahaba ang cycle times kaysa sa injection molding. Karaniwan ang dalawa hanggang limang minuto. Hindi maaaring madaliin ang proseso ng pagpapatigas.
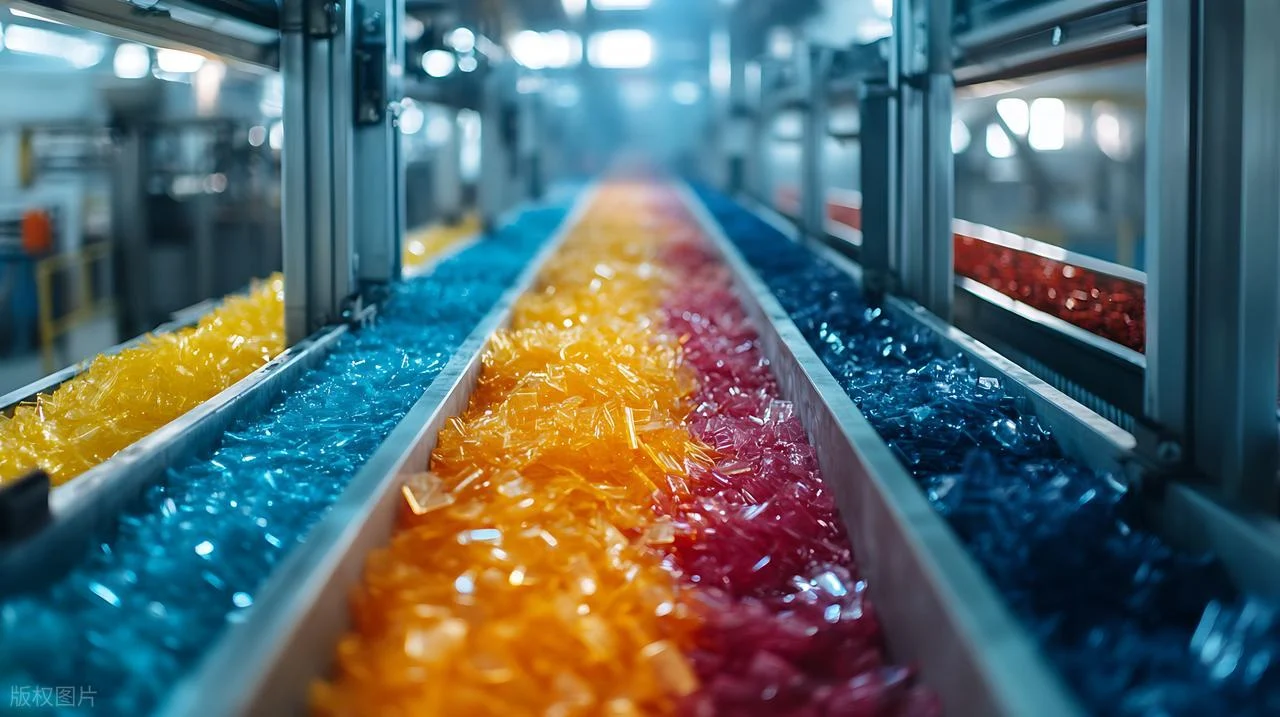
Pinakamahusay na Application
Ang compression molding ay mahusay sa mga materyales na nahihirapang hawakan ng injection molding. Mga thermoset plastic tulad ng phenolic, epoxy, at melamine. Mga sangkap na gawa sa natural at sintetikong goma. Mga silicone keypad para sa electronics. Malalaki, patag, o bahagyang kurbadong mga bagay tulad ng mga electrical housing, takip ng lalagyan, at mga bahagi ng appliance.
Ang mga gulong ng kotse ay isang klasikong halimbawa. Ang compound ng goma ay inilalagay sa molde nang malamig. Ang init at presyon ay nagpapatigas nito hanggang sa maging hugis ng gulong gamit ang mga tread pattern at marka sa gilid.
Mga pangunahing Pakinabang
- Mas mababa ang gastos sa paggamit ng mga kagamitan kaysa sa injection molding. Mas simple ang mga molde. Walang kumplikadong sistema ng runner o disenyo ng gate. Hindi na kailangan ng mga mekanismo ng high-pressure clamping. Ang mga aluminum o kahit na composite mold ay gumagana para sa mas maiikling pagtakbo.
- Mahusay na nahawakan ng proseso ang mga materyales na pinatibay ng hibla. Nananatiling buo ang mahahabang hibla ng salamin o carbon. Sa injection molding, ang aksyon ng turnilyo ay maaaring makabasag ng mga hibla at makabawas sa lakas. Pinapanatili ng compression molding ang reinforcement. Posible ang malalaking bahagi.
- Minimal ang pag-aaksaya ng materyal. Ang bigat ng karga ay kinakalkula malapit sa bigat ng huling bahagi. Minimal din ang natitirang materyal sa lukab.
Mga Pangunahing Kakulangan
- Mabagal ang mga oras ng pag-ikot. Normal ang dalawa hanggang limang minuto bawat bahagi. Ang injection molding ay gumagawa ng mga bahagi kada tatlumpung segundo. Mabilis na lumalaki ang pagkakaiba sa mataas na volume.
- Problema ang flash. Napipilitan ang sobrang materyal na lumabas sa pagitan ng mga kalahati ng molde. Kailangan itong putulin ng isang tao pagkatapos i-demold. Kadalasan, manu-manong operasyon ito. Dagdag pa rito ang gastos sa paggawa.
- Limitado ang pagiging kumplikado ng mga bahagi. Mahirap ang mga undercut. Mahirap buuin ang malalalim na tadyang at masalimuot na mga katangian dahil ang materyal ay hindi dumadaloy na parang likido. Ito ay gumagalaw na parang makapal na masa. Ang mga taong nangangailangan ng masalimuot na heometriya ay dapat na gumamit ng injection molding.
- Maaaring mag-iba ang pagkakapare-pareho. Mahalaga ang kasanayan ng operator. Ang bigat ng karga at ang pagkakalagay nito ay nakakaapekto sa huling bahagi. May mga awtomatikong sistema, ngunit maraming pabrika ang umaasa pa rin sa manu-manong pagkarga. Mas mataas ang pagkakaiba-iba ng bawat bahagi kaysa sa injection molding. Para sa mga hindi kritikal na aplikasyon, ayos lang ito. Para sa mga precision medical o automotive component, isa itong alalahanin.
Ano ang Rotational Molding?
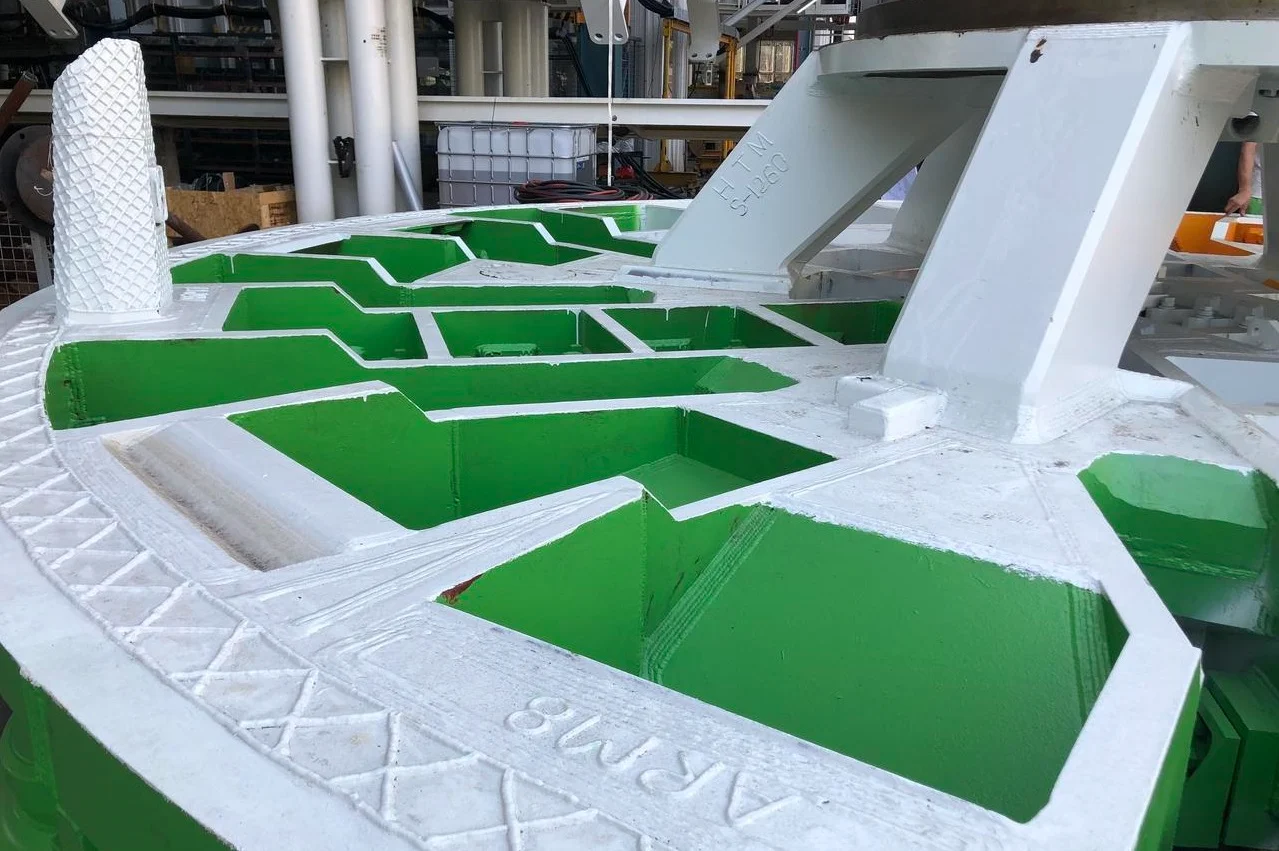
Ang prosesong ito ay halos kabaligtaran ng injection molding. Walang mataas na presyon. Walang kumplikadong sistema ng runner. Sa halip, inilalagay ng operator ang plastik na pulbos sa isang guwang na hulmahan. Ang hulmahan ay mabagal na umiikot sa isang oven. Dalawang palakol. Minsan higit pa. Ang pulbos ay natutunaw at pantay na binabalutan ang panloob na ibabaw. Pagkatapos, ang hulmahan ay lilipat sa isang istasyon ng pagpapalamig. Ang plastik ay tumigas. Binubuksan ng operator ang hulmahan at hinuhugot ang isang guwang at walang tahi na bahagi.
Paano Ito Works
Binubuksan ng operator ang hulmahan, inilalagay ang isang takal na dami ng plastik na pulbos, at isinasara ito. Ang hulmahan ay ipinapasok sa isang oven. Ito ay umiikot nang biaxial—sa paligid ng dalawang patayong ehe nang sabay-sabay. Ang grabidad ang gumagawa ng trabaho. Ang pulbos ay nahuhulog sa mainit na panloob na ibabaw, natutunaw, at nagsasama-sama sa isang pare-parehong patong. Kapag natunaw na ang lahat ng pulbos at nabalutan na ang lukab, ang hulmahan ay lilipat sa isang silid ng pagpapalamig. Ang malamig na hangin o spray ng tubig ay nagpapababa ng temperatura. Ang plastik ay tumigas. Ang hulmahan ay bubukas. Tinatanggal ng operator ang natapos na bahagi.
Mahaba ang mga oras ng pag-ikot. Normal lang ang dalawampu hanggang animnapung minuto. Hindi maaaring madaliin ang mga hakbang sa pag-init at pagpapalamig nang hindi nakompromiso ang kalidad.
Pinakamahusay na Application
Ang rotational molding ay mahusay sa malalaki, guwang, at walang tahi na mga bahagi. Mga bagay na mangangailangan ng pag-assemble o mga kumplikadong core na may iba pang mga proseso. Mga kayak at maliliit na sasakyang pantubig. Mga tangke ng imbakan ng tubig mula limampu hanggang limang libong galon. Mga traffic cone. Mga bulk bin. Mga pabahay ng mga medikal na aparato na nangangailangan ng makinis na panloob na ibabaw nang walang mga linya ng hinang. Mga tangke ng agrikultura. Mga imbakan ng likido sa sasakyan.
Ang isang pirasong konstruksyon ang pangunahing bentahe. Tila walang mga tahi na tumatagas. Walang mga hinang na nasisira. Ang bahagi ay lumalabas mula sa molde bilang isang nag-iisang, tuluy-tuloy na shell. Kadalasang pinipili ng mga taong gumagawa ng mga bahaging humahawak ng likido o mga kagamitan sa labas ang pamamaraang ito.
Mga pangunahing Pakinabang
- Mababa ang gastos sa paggamit ng mga kagamitan kumpara sa injection o compression molding. Ang mga molde ay gawa sa sheet metal o cast aluminum. Hindi kinakailangan ang high-strength steel dahil ang proseso ay gumagamit ng mababang presyon—karaniwan ay mas mababa sa sampung psi. Ang isang rotational mold ay maaaring nagkakahalaga ng 500 hanggang 3000 dolyar. Ang isang injection mold para sa isang katulad na bahagi ay maaaring magastos ng sampung beses na mas malaki kaysa noon.
- Walang stress ang mga bahagi. Ang kawalan ng mataas na presyon ay nangangahulugang walang natitirang internal stress. Mahalaga ito para sa mga panlabas na aplikasyon kung saan ang pag-ikot ng temperatura at pagkakalantad sa UV ay nagdudulot ng stress cracking sa mga bahaging iniksyon-molde. Pare-pareho ang kapal ng dingding. Ang pag-ikot ay pantay na ipinamamahagi ang materyal.
- Mas madali ang mga pagbabago sa disenyo. Ang pagbabago ng isang rotational mold ay mas simple kaysa sa pagbabago ng isang hardened steel injection mold. Ang mga composite mold ay maaaring patched o baguhin gamit ang mga karaniwang tool sa paggawa.
Mga Pangunahing Kakulangan
- Napakahaba ng mga oras ng pag-ikot. Dalawampu hanggang animnapung minuto bawat bahagi. Ang injection molding ay gumagawa ng isang bahagi bawat tatlumpung segundo. Para sa mataas na volume, napakalaki ng pagkakaibang iyon. Ang rotational molding ay mainam lamang para sa mas mababang taunang dami o napakalaking bahagi kung saan ang maraming injection mold ay magiging napakamahal.
- Magaspang ang panloob na ibabaw. Ang panlabas na bahagi ay kumukuha ng anyo ng molde—karaniwan ay makinis kung pinakintab. Gayunpaman, ang loob ay as-cast. Karaniwan ang mga hindi natunaw na partikulo at mga marka ng daloy. Para sa mga aplikasyon ng visibility o mga kinakailangan sa paglilinis sa lugar, ang loob ay maaaring mangailangan ng pangalawang pagtatapos. Nagdaragdag ito ng gastos at oras.
- Limitado ang pagpili ng materyales. Karamihan sa rotational molding ay gumagamit ng polyethylene—LLDPE, MDPE, HDPE. Posible rin ang iba pang materyales tulad ng nylon o polypropylene ngunit hindi gaanong karaniwan. Ang mga taong nangangailangan ng mga engineering plastic tulad ng ABS, PC, o reinforced composites ay mahihirapan sa prosesong ito.
- Ang pagkontrol sa kapal ng pader ay hindi gaanong tumpak kumpara sa injection molding. Ang target na tatlong milimetro ay maaaring mag-iba nang plus o minus kalahating milimetro. Para sa mga bahaging istruktural, ayos lang ito. Para sa mga bahaging may katumpakan na may masikip na tolerance, hindi ito katanggap-tanggap.
- May mga praktikal na limitasyon ang laki ng bahagi. Ang napakalaking hulmahan ay nangangailangan ng napakalaking oven at mga silid ng pagpapalamig. Posible ang sampung talampakang diyametro. Bihira at mahal ang dalawampung talampakan. Karamihan sa mga pabrika ay nakatuon sa mga bahaging sinusukat sa talampakan, hindi sa metro. Anumang mas malaki ay nagiging isang pasadyang proyekto sa inhenyeriya na may kaukulang gastos.
Mga Pagkakatulad sa Pagitan ng Tatlong Proseso
Sa unang tingin, ang injection molding, compression molding, at rotational molding ay mukhang ibang-iba. Iba't ibang makina. Iba't ibang cycle times. Iba't ibang part geometry. Pero pag-isipan mo pa nang mas malalim. Mayroon silang apat na pangunahing katangian.
- Ang lahat ng tatlong proseso ay gumagamit ng hulmahan. Ang bawat plastik na bahagi ay nagsisimula sa isang butas. Ang injection molding ay gumagamit ng isang saradong, dalawang-bahaging kagamitan. Ang compression molding ay gumagamit ng isang bukas na molde na nagsasara sa ilalim ng presyon. Ang rotational molding ay gumagamit ng isang guwang, maraming-piraso na molde na umiikot. Nagbabago ang materyal ng molde. Bakal, aluminyo, o sheet metal. Ang layunin ay nananatiling pareho. Ang molde ang tumutukoy sa pangwakas na hugis. Kung wala ito, wala sa mga prosesong ito ang gagana.
- Ang lahat ng tatlo ay nangangailangan ng aplikasyon ng init. Hindi dumadaloy ang malamig na plastik. Hindi ito maaaring maghugis ng isang lukab. Tinutunaw ng injection molding ang materyal sa isang bariles bago ang iniksyon. Naglalapat ng init ang compression molding sa mga platen ng molde habang pinipiga ang materyal. Pinapainit naman ng rotational molding ang buong molde sa isang oven habang umiikot ito. Magkakaiba ang pamamaraan. Hindi naman kailangan. Hindi matatawaran ang init sa lahat ng tatlo.
- Lahat ng tatlo ay may kasamang yugto ng paglamig. Ang tinunaw na plastik ay dapat tumigas bago tanggalin ng iba ang bahagi. Pinapalamig ng injection molding ang bahagi sa loob ng nakasarang molde sa ilalim ng presyon. Pinapayagan ng compression molding ang materyal na lumamig at tumigas habang nananatiling sarado ang press. Inililipat ng rotational molding ang mainit na molde sa isang nakalaang cooling chamber. Nag-iiba-iba ang cooling medium—hangin, ambon ng tubig, o minsan ay langis. Hindi ang pisika. Tumitigas ang plastik habang nawawalan ito ng thermal energy. Iginagalang ng bawat proseso ang realidad na iyon.
- Lahat ng tatlo ay mga pamamaraan sa pagproseso ng polimer. Ang mga prosesong ito ay humuhubog sa mga sintetiko o natural na polimer. Mga thermoplastic tulad ng polypropylene at ABS. Mga thermoset tulad ng phenolic at epoxy. Mga elastomer tulad ng goma at silicone. Mas mahusay na pinangangasiwaan ng bawat proseso ang mga partikular na pamilya ng polimer kaysa sa iba. Ngunit lahat ng tatlo ay umiiral upang baguhin ang mga hilaw na materyales na polimeriko tungo sa mga tapos na at magagamit na mga produkto. Nagkukumpitensya at nagpupuno sila sa isa't isa sa loob ng parehong mas malawak na kategorya ng teknolohiya sa pagmamanupaktura.
Mahalaga ang mga pagkakatulad na ito dahil ipinapaliwanag nila ang mga hangganan ng kung ano ang maaaring makamit ng plastic molding. Ang mga pagkakaiba ay nasa kung paano inilalapat ng bawat pamamaraan ang init at presyon, hindi sa mga pangunahing hakbang mismo.
Paano Pumili ng Tamang Proseso ng Paghubog
Ang pagpipilian ay may tatlong tanong. Bahaging heometriya. Uri ng materyal. Taunang dami. Sagutin ang mga iyan nang tapat, at ang tamang proseso ay magiging malinaw.
Narito ang isang simpleng balangkas ng pagpapasya batay sa buod sa itaas.
- Milyun-milyong maliliit at tumpak na mga bahagi→ Injection molding. Isipin ang mga takip ng bote, mga medical connector, mga LEGO brick. Mataas na gastos sa paggawa ng mga kagamitan. Napakababang gastos sa bawat bahagi. Mahabang lead time para sa paggawa ng molde. Sulit lamang ito sa malalaking halaga.
- Malalaki, patag, goma o thermoset na mga bahagi→ Paghubog ng kompresyon. Mga silicone keypad, mga electrical housing, mga gasket. Mas mababang gastos sa tooling kaysa sa injection. Mas mabagal na mga cycle. Kinakailangan ang flash trimming. Gumagana nang maayos para sa mga fiber-reinforced composites.
- Malalaki, guwang, at isang pirasong mga bagay→ Paikot na paghubog. Mga kayak, tangke ng tubig, mga traffic cone. Ang prosesong may mababang presyon ay nangangahulugan ng murang mga hulmahan. Napakahabang oras ng pag-ikot. Magaspang na panloob na ibabaw. Walang mga tahi o linya ng hinang.
Isang Praktikal na Paalala
Ang ilang bahagi ay akma sa maraming proseso. Ang isang simpleng bilog na takip ay maaaring i-compression mold, i-inject mold, o kahit rotomolded depende sa volume at materyal. Hindi dapat ipagpalagay ng mga tao na iisa lang ang prosesong gagana. Kumuha ng mga quote. Alamin ang mga numero. Ang pinakamurang molde ay hindi palaging nangangahulugang ang pinakamurang kabuuang gastos sa proyekto. Sa kabaligtaran, ang pinakamahal na molde ay maaaring mabayaran ang sarili nito sa loob ng isang taon kung ang volume ay sapat na mataas.
Ang balangkas ng desisyon sa itaas ay nagbibigay ng panimulang punto. Hindi ito isang pangkalahatang tuntunin. Ngunit para sa karamihan ng mga plastik na bahagi na gawa ng karamihan sa mga pabrika, ito ay nagtuturo sa tamang direksyon.
Tungkol sa NOBLE – Ang Iyong Pinagkakatiwalaang Kasosyo sa Paggawa ng Plastik
Ang NOBLE ay isang nakalaang pabrika para sa paggawa ng mga piyesa ng plastik. Espesyalista kami sa mga solusyon sa paghubog na may mataas na katumpakan. Hindi lang isang proseso. Marami. Lumalapit sa amin ang mga kliyente kapag kailangan nila ng kadalubhasaan sa inhenyeriya, hindi lang isang pabrika ng makina. Naglilingkod kami sa mga industriya mula sa mga produktong pangkonsumo hanggang sa mga aparatong medikal. Ang karaniwang pinagkakasunduan ay kalidad. Pare-pareho, masusukat, at dokumentadong kalidad.
Ang Aming Mga Pangunahing Kakayahan sa Pagproseso
Paghubog ng Injection
Nagpapatakbo kami ng mga trabahong may malaking volume para sa mga kumplikadong piyesa na may masisikip na tolerance. Binabawasan ng mga multi-cavity mold ang gastos kada piyesa. Mas maraming piyesa ang nakukuha ng mga kliyente kada cycle. Ang in-house tooling maintenance ay nagpapanatili sa paggana ng mga molde. Ang mga pangalawang operasyon tulad ng insert molding at overmolding ay nangyayari sa iisang sahig.
Pag-compress ng Pag-compress
Ito ang aming kakayahan para sa mga materyales na thermoset. Phenolic, epoxy, melamine. Mga rubber seal at gasket. Malalaking electrical component na nangangailangan ng heat resistance. Mayroon din kaming kadalubhasaan sa fiber-reinforced composites. Ang mahahabang glass o carbon fibers ay nananatiling buo sa compression molding.
Paglikha ng Rotational
Malalaki, guwang, at walang tahi na mga bahagi ang aming espesyalidad dito. Mga tangke ng tubig. Mga lalagyang pang-industriya. Mga lalagyang pang-agrikultura. Mababa ang puhunan sa paggamit ng mga kagamitan kumpara sa injection molding. Nananatiling pare-pareho ang kapal ng dingding. Walang mga linya ng hinang. Walang pag-assemble ng maraming kalahati.
Karagdagang Mga Kakayahan
Paggawa ng prototyping para sa pagpapatunay ng disenyo. CNC machining para sa mga pangalawang tampok. Pagtatapos at pag-assemble . Pag-iimpake at logistik. Hindi kailangang pamahalaan ng mga kliyente ang limang magkakaibang vendor. Pinangangasiwaan namin ang buong kadena mula sa hilaw na materyales hanggang sa handa nang ipadala na produkto.
Mga Sertipikasyon – Kalidad na Maaasahan Mo
ISO 9001:2015 ISO 9001:2015
Ang aming sistema ng pamamahala ng kalidad ay palaging nakakatugon sa mga kinakailangan ng customer at mga regulasyon. Ang patuloy na pagpapabuti ay hindi isang islogan lamang. Ito ay nakapaloob sa bawat proseso. May mga audit trail. Ang mga pagwawasto ay naidodokumento. Walang nakakalusot nang walang pagsusuri.
ISO 13485:2016 ISO 13485:2016
Ito ang pandaigdigang pamantayan para sa paggawa ng mga aparatong medikal. Mahigpit na pamamahala ng peligro. Pagsunod sa mga regulasyon. Kaligtasan ng produkto mula sa disenyo hanggang sa produksyon. Hindi lahat ng pabrika ay may ganitong sertipikasyon. Mayroon kami.
Bakit Makikipagsosyo sa NOBLE?
- Suporta mula dulo hanggang dulo. Tumutulong kami sa pagpili ng materyales. Tumutulong kami sa disenyo ng molde. Pinangangasiwaan namin ang produksyon at logistik. Iisang punto ng pakikipag-ugnayan. Walang pagtutuos sa pagitan ng mga vendor.
- Pagtitiyak ng kalidad. Maagang natutuklasan ng inspeksyon habang isinasagawa ang proseso ang mga isyu. Ang pag-uulat ng dimensyon ay nagbibigay ng patunay. Ang ganap na pagsubaybay sa materyal ay nangangahulugan na ang bawat bahagi ay maaaring masubaybayan pabalik sa sertipiko ng hilaw na materyal nito.
- Mababang dami ng pilot run para sa mga klinikal na pagsubok o pagsubok sa merkado. Mataas na dami ng mass production para sa mga kilalang produkto. Lumilipat kami sa pagitan ng injection, compression, at rotational molding ayon sa hinihingi ng bahagi. Hindi kailangan ng mga kliyente ng tatlong magkakaibang supplier.
- Tiwala sa regulasyon. Binabawasan ng aming mga sertipikasyon sa ISO ang panganib para sa supply chain. Tinitingnan ng mga auditor ang mga sertipikasyon at nagpapatuloy sa iba pang mga tanong. Mas mahimbing ang tulog ng mga taong responsable sa kalidad at mga regulasyon dahil alam nilang nasa listahan ng mga vendor ang NOBLE.
FAQ
Aling proseso ng paghubog ang pinakamura para sa mababang dami ng produksyon?
Rotational molding. Mura ang mga molde. Sheet metal o cast aluminum. Hindi kailangan ng high-strength steel. Ang mababang presyon ay nangangahulugan ng mas simpleng konstruksyon.
Makakagawa ka ba ng mga guwang na bahagi gamit ang injection molding?
Oo, pero may mga babala. Ang gas-assisted injection molding ay gumagamit ng nitrogen upang lumikha ng mga hollow channel. Ang mga core-out technique ay gumagamit ng mga retractable pin upang alisin ang materyal mula sa makakapal na mga seksyon. Ang parehong pamamaraan ay nagdaragdag ng pagiging kumplikado at gastos sa tool. Para sa mga tunay na hollow at seamless na bahagi—halimbawa, isang tangke ng tubig o isang kayak—ang rotational molding ang mas mainam na pagpipilian.
Para lang ba sa mga thermoset ang compression molding?
Pangunahin, ngunit hindi eksklusibo. Ang mga thermoset tulad ng phenolic, epoxy, at melamine ang pinakakaraniwang materyales. Natutuyo ang mga ito sa ilalim ng init at presyon. Hindi maibabalik ang reaksyon. Gayunpaman, ang ilang thermoplastics ay gumagana rin sa compression molding. Ang ultra-high molecular weight polyethylene ay isang magandang halimbawa. Hindi maayos na dumadaloy ang UHMWPE sa isang injection barrel. Hinuhubog ito ng compression molding sa mga sheet, rod, at mga simpleng bahagi.
Aling proseso ang nagbibigay ng pinakamatibay na bahagi?
Ang injection molding sa pangkalahatan ay nagbibigay ng pinakamataas na lakas at katumpakan para sa mga thermoplastics na walang laman. Pare-pareho ang temperatura ng pagkatunaw. Mataas na packing pressure. Mga bahaging siksik at walang butas. Gayunpaman, mas mainam ang compression molding para sa mga composite na pinatibay ng hibla. Ang mahahabang hibla ng salamin o carbon ay nananatiling buo dahil walang aksyon ng tornilyo na pumipigil sa mga ito na mabasag. Ang nagresultang bahagi ay may higit na tibay at resistensya sa impact. Para sa mga aplikasyon sa istruktura na may patuloy na fiber reinforcement, ang compression molding ay mas mahusay kaysa sa injection molding sa bawat pagkakataon.






