
pagpapakilala
Ang mga vacuum cup ay karaniwang katangian ng pang-araw-araw na buhay at mga industriyal na lugar. Nagbubuhat ka man ng malalaking bahagi o nagsasabit ng handbag sa dingding, lagi silang naroon.
Karaniwan silang may dalawang bahagi: isang katawan ng suction cup at isang flexible sealing lip. Ang mga metal vacuum cup ay karaniwang matatagpuan sa mga industriyal na lugar, samantalang ang mga tao ay karaniwang pumipili ng mga plastik o silicone na modelo sa pang-araw-araw na buhay. Sa kabanatang ito, tututuon tayo sa mga plastik na vacuum cup.
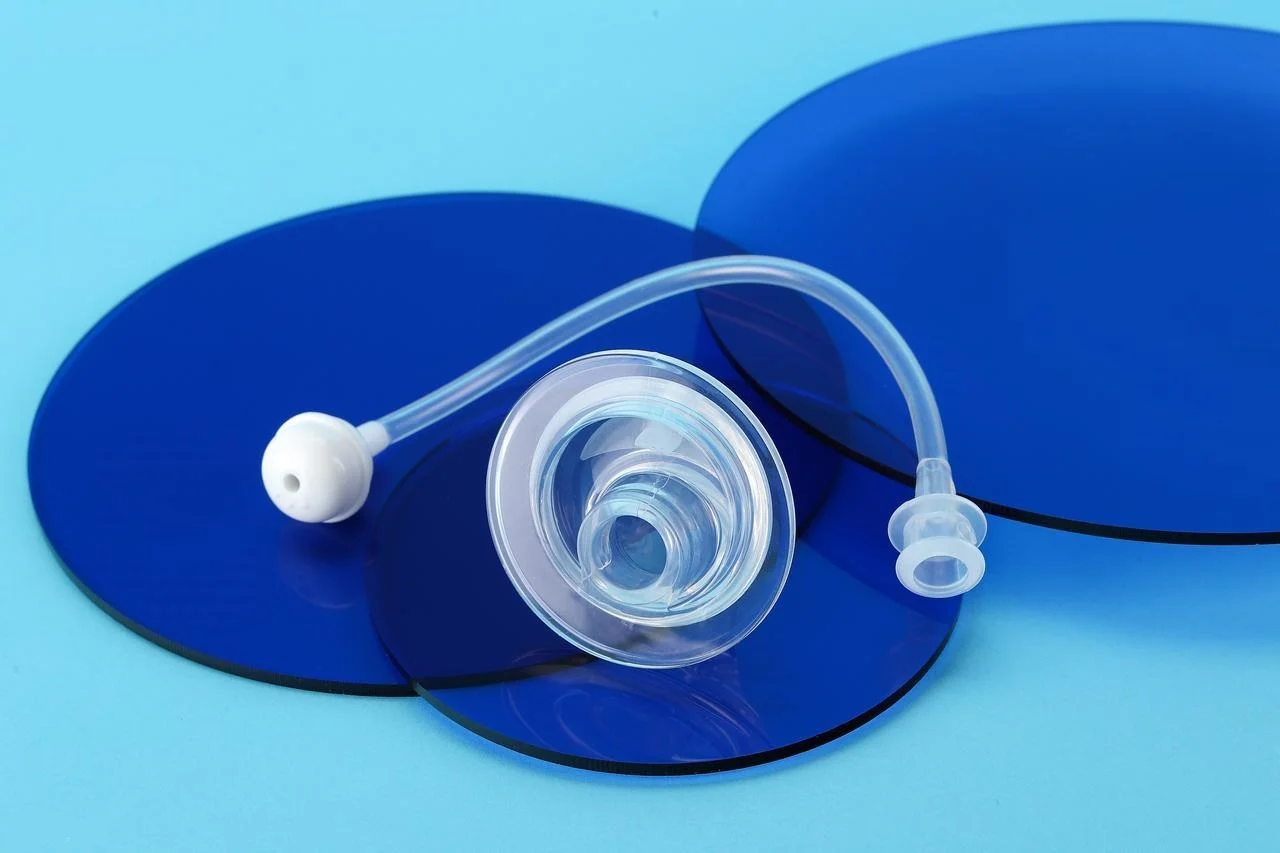
Ang plastik ang nagbibigay ng matibay na istruktura. Ang tasa ay nangangailangan ng matigas na gulugod upang mailipat ang puwersa nang hindi gumuguho. Ang silicone naman ang nagbibigay ng nababaluktot na labi na pangselyo. Ang labi na iyon ay sumusunod sa hindi pantay na mga ibabaw. Lumilikha ito ng vacuum seal.
Hakbang-hakbang: Mga Pangunahing Proseso ng Paggawa
Ang malawakang produksyon ng mga vacuum cup ay hindi nangangailangan ng paggawa ng metal. Walang hinang. Walang machining ng mga hilaw na bloke. Ang nangingibabaw na teknolohiya ay ang mga proseso ng paghubog. Ibinubuhos ng mga tao ang materyal sa mga butas. Ang mga butas ang humuhubog sa bahagi.
1. Plastik na Katawan Paghubog ng Injection (Ang Matibay na Bahagi)
Gumagamit ang mga kliyente ng plastic injection molding para sa matibay na katawan. Kasama sa mga karaniwang materyales ang ABS, PC, at nylon. Tinutunaw ng injection molding machine ang mga plastik na pellet. Ang tinunaw na materyal ay pinipilit na pumasok sa butas ng bakal na molde. Ang oras ng pag-ikot ay mula 15 hanggang 60 segundo, depende sa laki ng bahagi at kapal ng dingding.
Kadalasang ginagamit dito ang rapid prototyping. Ang isang 3D-printed na plastik na katawan ay nagbibigay-daan sa mga tao na subukan ang akma at gumana nang hindi na naghihintay ng matigas na kagamitan. Kapag na-lock na ang disenyo, pinuputol na ang molde ng produksyon.
2. Silicone Lip Molding (Ang Flexible Sealing Element)
Dalawang proseso ang nangingibabaw dito. Pumipili ang mga tao batay sa mga kinakailangan sa dami at katumpakan.
- Pagpiga paghuhulma gumagana para sa mas mababang dami. Mas mababa ang gastos sa paggamit ng mga kagamitan. Ang isang paunang nabuo na silicone blank ay inilalagay sa isang pinainit na lukab. Ang press ay nagsasara. Ang init at presyon ang humuhubog sa materyal. Mas mahaba ang mga oras ng cycle. Ngunit mas maliit ang paunang puhunan.
- Liquid Silicone Rubber (LSR)Malaking volume ang nahahahawakan ng iniksyon. Mas mahusay ang katumpakan. Dalawang likidong sangkap ang hinahalo at direktang iniiniksyon sa isang pinainit na molde. Nangyayari ang pagpapatigas sa loob ng lukab. Mas maikli ang oras ng pag-ikot. Mas mataas ang gastos sa paggamit ng mga kagamitan. Ginagamit ng mga tao ang LSR para sa mga mahirap na aplikasyon kung saan mahalaga ang pagkakapare-pareho.
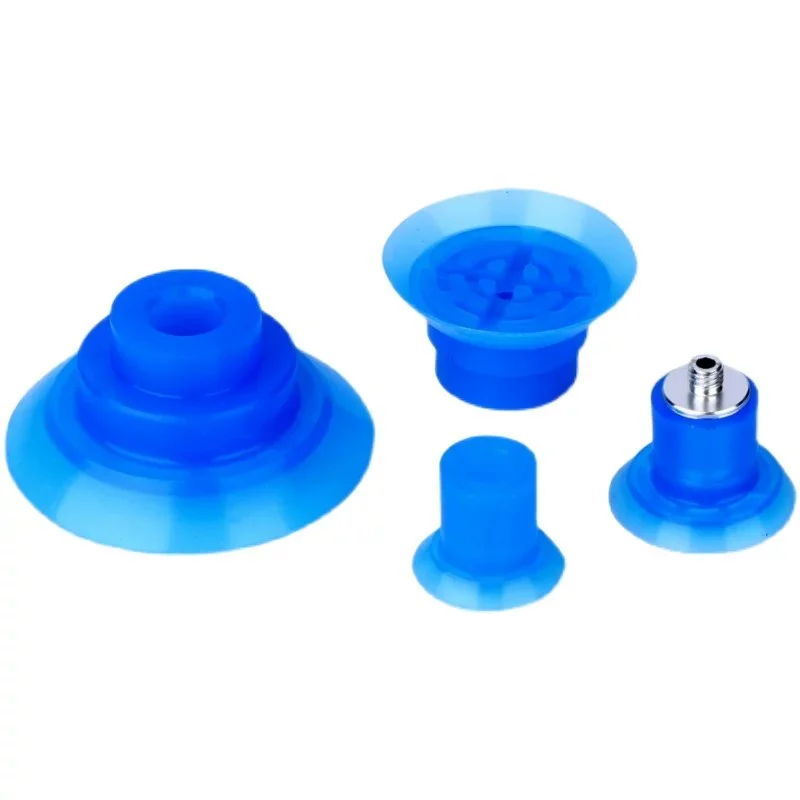
3. Ang Kritikal na Pagbubuklod: Pagdurugtong ng Silicone sa Plastik
Ang hakbang na ito ang magpapatibay o magpapabagsak sa tasa. Ang silicone na labi ay dapat manatiling nakakabit sa plastik na katawan. Mayroong dalawang paraan.
- Sobrang pag-overlap is ang mas gustong paraan para sa maramihang produksyon. Ang plastik na katawan ay inilalagay sa pangalawang hulmahan. Ang likidong silicone ay direktang iniinject dito. Isang kemikal na bono ang nabubuo sa interface. Hindi kailangan ng pandikit. Ang dugtungan ay permanente.
- Post-Molding Malagkit Ang bonding ay nagsisilbing alternatibo. Ginagamit ito ng mga tao kapag ang mga materyales ay hindi magkatugma o kapag walang magagamit na overmolding tooling. Isang primer ang inilalagay sa ibabaw ng plastik. Ang adhesive ay inilalagay sa silicone lip. Pagkatapos ay idinidiin ang mga bahagi. Ang bond ay mekanikal, hindi kemikal. Gumagana ito ngunit hindi gaanong maaasahan para sa mga high-cycle na aplikasyon.
4. Pagtatapos at Post processing
Hindi pa tapos ang hinulma na tasa. May ilang hakbang na kasunod.
Tinatanggal ng deflashing ang sobrang silicone. Nabubuo ang manipis na mga linya ng kislap sa mga linya ng paghahati ng amag. Manu-mano itong pinuputol ng mga tao o gamit ang awtomatikong cryogenic deflashing. Malambot ang silicone. Malinis na natatanggal ang flash kung maayos ang pagkakadisenyo ng amag.
Nangyayari ang post-curing sa mga oven. Ang silicone ay nananatili sa mataas na temperatura sa loob ng ilang oras. Kinukumpleto ng hakbang na ito ang cross-linking reaction. Bumubuti ang estabilidad. Nagiging matatag ang mga mekanikal na katangian. Nilalaktawan ng mga tao ang hakbang na ito sa kanilang sariling peligro.
Pagsusuri ng tagas at pag-inspeksyon sa mga depekto sa pagsalo. Ang bawat tasa ay sinusuri para sa vacuum hold. Gumagamit ang mga tao ng pressure decay o pagsukat ng daloy. Ang visual na inspeksyon ay sumusuri para sa mga voids, flash, at integridad ng bond. Ang isang tasa na tumutulo ay hindi makakatulong. Ang pagsusuri ay hindi opsyonal.
Nangungunang 7 Hamon sa Paggawa sa Paggawa ng Vacuum Cup
1. Mga Bula ng Hangin (Mga Void) sa Silicone
Nakukuha ang hangin habang hinahalo. Ang mga bula ay nagiging butas sa natapos na bahagi. Ang mga butas ay nagpapahina sa selyo. Lumilikha ito ng mga daanan ng tagas.
Solusyon: Kinakailangan ang kagamitan sa pag-aalis ng gas gamit ang vacuum. Hinahalo ng mga tao ang mga bahaging silicone. Pagkatapos, ang timpla ay inilalagay sa isang vacuum chamber. Hinihila ng vacuum palabas ang nakulong na hangin bago ibuhos o i-inject.
2. Hindi Pantay na Pagtigas (Malagkit o Malambot na Bahagi)
Malagkit ang bahaging lumalabas sa molde. O masyadong malambot. O hindi lubusang tumigas sa ilang bahagi. Ang sanhi ay halos palaging maling proporsyon ng paghahalo.
Solusyon: Tiyak na timbangan at masusing mga protokol sa paghahalo. Tinitimbang ng mga tao ang bawat sangkap. Hinahalo nila ito sa loob ng isang takdang oras. Kinakayod nila ang mga gilid ng lalagyan. Nabibigo ang isang batch na may dalawang porsyentong bawas. Ang mabilis na paggawa ng prototyping ay kadalasang gumagamit ng maliliit na batch na hinaluan ng kamay. Ang maliliit na batch na iyon ay maaaring magtago ng mga error sa paghahalo na nagiging halata sa iskala ng produksyon. Kailangang patunayan ng mga tao ang proseso ng paghahalo sa mga kagamitan sa produksyon bago dagdagan ang dami.
3. Pagbabago ng Bahagi (Pagbaluktot)
Guguho ang silicone lip kapag may bigat. O kaya naman ay hindi napapanatili ng tasa ang hugis nito habang nagde-demolding. Masyadong malambot ang materyal para sa heometriya ng bahagi.
Solusyon: Itugma ang katigasan ng Shore A sa laki at hugis ng bahagi. Ang 30A silicone ay gumagana para sa maliliit at makakapal na bahagi. Ang malaki at manipis na labi ay nangangailangan ng 50A o mas mataas pa. Sinusubukan ng mga inhinyero ang iba't ibang durometer habang ginagawa ang prototyping upang mahanap ang pinakamababang katigasan na nagpapanatili ng hugis. Kapag masyadong matigas, maaapektuhan ang pagbubuklod. Kapag masyadong malambot, maaapektuhan ang hugis ng bahagi.
4. Pagdikit sa Molde (Mga Isyu sa Pagtanggal ng Molde)
Ayaw bumitaw ng pinatuyong silicone. Napupunit ang bahagi habang tinatanggal. Nasisira ang amag.
Sanhi: Hindi sapat na release agent o mga kumplikadong undercut sa disenyo ng molde. Ang ilang silicone grade ay mas malagkit kaysa sa iba.
Solusyon: Ang wastong disenyo ng hulmahan ang unang depensa. Iwasan ang matutulis na paghiwa sa ilalim ng molde. Gumamit ng mga anggulo ng draft. Pagkatapos, maingat na ilagay ang release agent. Kung kulang, didikit ang bahagi. Kung sobra, maaapektuhan ang ibabaw. Bumubuo ang mga tao ng karaniwang proseso ng aplikasyon para sa bawat hulmahan.
5. Mahina o Nabigong Pagdikit ng Plastiko-sa-Silicone
Humihiwalay ang silicone na labi mula sa plastik na katawan. Hindi gumagana ang tasa. Hindi kailanman naging sapat ang tibay ng pagkakadikit.
Sanhi: Ang hindi pagkakatugma ng materyal ang karaniwang sanhi. Hindi dumidikit ang silicone sa karamihan ng mga plastik nang walang paggamot sa ibabaw.
Solusyon: Unahin ang paggamit ng mga tooling para sa overmolding kung maaari. Ang overmolding ay lumilikha ng kemikal na bono habang isinasagawa ang proseso ng pag-iniksyon ng LSR. Hindi kailangan ng pandikit. Kapag hindi magagawa ang overmolding, gumagamit ang mga tao ng mga espesyal na industrial adhesive na may mga surface primer. Ang paraan ng pagdikit ay nangangailangan ng maingat na pagkontrol sa proseso.
6. Kemikal na Pag-leaching at Kontaminasyon (Pagkain/Medikal)
Ang mga piyesang para sa pagdikit sa pagkain o medikal na paggamit ay hindi maaaring maglabas ng mga kemikal. Ang karaniwang silicone ay naglalaman ng mga additives na hindi ligtas.
Sanhi: Mga hilaw na materyales na hindi sertipikado. Nagtipid nang husto ang supplier.
Solusyon: Kumuha ng silicone na sumusunod sa FDA. Ang kaugnay na regulasyon ay 21 CFR 177.2600. Ang mga aplikasyong medikal ay maaaring mangailangan ng sertipikasyon ng ISO 10993. Humihingi ng mga sertipiko ang mga tao bago bumili ng materyal.
7. Mga Panganib sa Kontaminasyon ng mga Dayuhang Bagay
Isang piraso ng metal o matigas na plastik ang nahulog sa linya ng pagkain. Nabasag o nalaglag ang isang piraso ng vacuum cup. Ang kontaminasyon ay nagiging sanhi ng recall.
Sanhi: Hindi matukoy ng mga metal detector ang karaniwang silicone. Ang mga sirang piraso ay dumadaan sa mga pagsusuri sa kalidad nang hindi napapansin.
Solusyon: Gumamit ng mga silicone compound na maaaring matukoy ang metal. Ang mga materyales na ito ay naglalaman ng mga ferrous additives na nagpapagana ng mga metal detector sa mga linya ng produksyon. Ang mga additives ay inaprubahan ng FDA para sa mga incidental contact. Tinutukoy ng mga tao ang mga detectable grade para sa pagproseso ng pagkain at mga aplikasyon sa parmasyutiko. Maliit ang karagdagang gastos sa materyal kumpara sa isang recall.
Kritikal na Pamantayan sa Pagpili ng Materyal in Vacuum Cups manufacturing
Katigasan (Shore A)
Ang katigasan ng silicone ay sinusukat sa Shore A scale. Ang mas mababang mga numero ay nangangahulugan ng mas malambot na materyal. Ang mas mataas na mga numero ay nangangahulugan ng mas matigas at mas matibay na mga compound.
Ang 35A ay para sa malambot at maselang paggamit. Paghawak sa bagong lutong croissant. Pagpili ng makintab na lente. Madaling bumagay ang labi. Banayad ang pagkakahawak. Ang downside ay ang tagal ng paggamit. Mas mabilis mapunit ang malambot na silicone.
Ang 50A ay para sa matibay at matibay na aplikasyon. Pag-angat ng metal sheet. Paggalaw ng magaspang na plastik na bahagi. Lumalaban ang labi sa abrasion. Mas mataas ang puwersa ng paghawak. Ngunit ang 50A ay hindi umaayon sa mga irregular na ibabaw gayundin sa 35A.
Pagsunod sa Food-Grade
Ang pagdikit ng pagkain ay isang regulated na lugar. Hindi pinapayagan ang mga random na silicone.
Ang FDA 21 CFR 177.2600 ang pamantayan ng US. Tinutukoy nito ang mga pinapayagang makuha at mga pamamaraan ng pagsubok. Ang isang sertipikadong compound ay pumasa sa mga pagsusulit na ito. Ang kawalan ng sertipiko ay nangangahulugan na ang materyal ay hindi sumusunod sa mga kinakailangan, kahit na pareho pa ang hitsura nito.
Ang EU 1935/2004 ang balangkas ng Europa. Ang mga aktwal na pamamaraan ng pagsubok ay nagmula sa ibang mga pamantayan, ngunit ang regulasyong ito ang nagtatakda ng kinakailangan. Ang mga taong nagbebenta sa Europa ay nangangailangan ng isang deklarasyon ng pagsunod mula sa supplier ng materyal.
Mahalaga ang parehong pamantayan. Ang isang tasa para sa isang panaderya ay nangangailangan ng isa o isa pa, depende sa kung saan ipapadala ang kagamitan. Humihingi ang mga tao ng mga dokumento bago umorder ng materyales.
Mga Espesyal na Katangian
Minsan hindi gumagana ang karaniwang tambalan. Kailangan ng mga tao ng mga karagdagang tampok.
Ang kakayahang matukoy ang metal ay para sa mga linya ng pagkain at parmasyutiko. Ang mga ferrous additives ay hinahalo sa silicone. Kung ang isang piraso ay masira, huhulihin ng metal detector ang piraso. Ang alternatibo ay ang recall.
Kayang tiisin ng mga mainit na kapaligiran ang mga temperaturang lumalaban sa mataas na temperatura . Mga oven sa pagbe-bake. Mga siklo ng isterilisasyon. Ang karaniwang silicone ay nabubulok sa temperaturang higit sa 200°C. Ang mga espesyal na pormulasyon ay nabubuhay sa temperaturang 250°C o higit pa.
Pinipigilan ng anti-static ang paghila ng alikabok. Kailangan ito ng paggawa ng mga elektroniko. Ang isang static charge ay humihila ng mga particle papunta sa produkto. Dapat mawala ng tasa ang charge na iyon. Tinutukoy ng mga tao ang mga anti-static compound kapag ang karaniwang silicone ay nagdudulot ng mga problema sa kontaminasyon.
Walang iisang materyal ang nakakagawa ng lahat. Inuuna ng mga tao ang paggamit. Una ang katigasan. Pangalawa ang pagsunod sa mga patakaran. Pangatlo, ang mga espesyal na katangian. Kapag nagkamali ng order, masisira ang tasa, gaano man ito kahusay ang pagkakagawa.
Konklusyon
Hindi simple ang malawakang paggawa ng mga vacuum cup. Tatlong bagay ang dapat magtulungan. Dapat maging pare-pareho ang silicone curing. Dapat na mahigpit ang tolerance ng plastic injection. Dapat na makatagal ang ugnayan sa pagitan ng mga ito sa libu-libong cycle. Kung may hindi matuloy, mabibigo ang mga tasa.
Pangwakas na payo para sa mga taong nagsisimula pa lamang ng produksyon. Unahin ang paraan ng plastic-silicone bonding sa simula pa lamang ng disenyo. Ang overmolding ang pinakamahusay na pagpipilian para sa volume. Gumagana ang adhesive bonding ngunit nangangailangan ng higit na kontrol sa proseso. Magpasya bago putulin ang bakal na hulmahan.
Kumuha ng mga sertipikadong materyales mula sa simula. Pagsunod sa FDA. Mga deklarasyon ng EU. Mga gradong maaaring matukoy ng metal kung kinakailangan. Huwag palitan ang mga materyales sa huling bahagi ng proyekto. Nagbabago ang curing profile. Nagbabago ang lakas ng pagkakadikit. Pabago-bago ang buong proseso.
Mamuhunan sa mga kagamitan sa vacuum degassing. Hindi katanggap-tanggap ang mga bula ng hangin sa isang sealing surface. Ang mga batch na hinalo ng kamay nang walang vacuum ay mabibigo. Ang laki ng produksyon ay nangangailangan ng wastong degassing. Walang shortcut. Ang mga tasa ay maaaring selyado o hindi. Naaalala ng mga tao ang mga hindi.
Tungkol sa NOBLE: Ang Iyong Kasosyo sa Precision Plastic at Silicone Manufacturing
Sino po kami
Ang NOBLE ay isang espesyalisadong kumpanya sa paggawa ng plastik. Lumalapit sa amin ang mga kliyente para sa high-precision injection molding at silicone processing.
Tulayin ang agwat sa pagitan ng mga kumplikadong disenyo ng produkto at maaasahang maramihang produksyon. Ang mahirap na bahagi ay ang mga bahaging may dalawahang materyal—plastik at silicone. Ang mga vacuum cup ay isang perpektong halimbawa. Ang isang matibay na plastik na katawan ay nangangailangan ng nababaluktot na silicone na labi. Ang dalawang materyales ay dapat na permanenteng magdikit. Ginagawa natin iyon.
Ang Aming Mga Pangunahing Kakayahan sa Pagproseso
Paghubog ng Plastic Injection
Ang mga NOBLE engineer ay gumagamit ng mga resin na pang-engineering. ABS, Polycarbonate (PC), Nylon (PA), at iba pang pasadyang compound. Ipinapadala sa amin ng mga kliyente ang kanilang mga detalye ng materyal. Kami ang nagpapatakbo ng mga molde.
Ang mataas na dami ng produksyon ay nangyayari sa mga automated cell. Ang layunin ay pare-parehong kalidad. Mabilis ang mga oras ng pag-ikot. Ang mga tao ay nangangailangan ng libu-libong piyesa bawat araw. Ang aming mga makina ay naghahatid ng dami na iyon nang walang pagkakaiba-iba.
Liquid Silicone Rubber (LSR) Injection Molding
Ang katumpakan ng paghubog ng mga flexible na bahagi ng silicone ay isang pangunahing kasanayan sa paggawa ng vacuum cup. Regular ang mga kumplikadong geometriya ng labi para sa mga vacuum cup. Ang prosesong LSR ay humahawak sa mataas na bilis at mataas na volume. Minimal ang flash. Mahigpit ang pagkakapare-pareho ng bawat bahagi.
Sobrang pag-overlap (Pagbubuklod ng Plastik sa Silikon)
Ito ang aming espesyalidad. Direkta naming pinagbubuklod ang silicone sa matigas na plastik na substrate sa isang iisang cycle ng paghubog. Walang pangalawang adhesive assembly. Walang mahinang linya ng pandikit.
Mga Serbisyo na Idinagdag sa Halaga
Ang paggamit ng mga kagamitan sa loob ng aming kumpanya ay isang malaking bentahe. Nagdidisenyo at gumagawa kami ng mga precision mold na angkop sa bawat heometriya ng produkto—hindi na kailangang maghintay pa sa isang panlabas na talyer ng mga kagamitan.
Nagaganap ang post-processing sa aming pasilidad. Tinatanggal ng deflashing ang sobrang materyal. Pinapatatag ng post-curing ang silicone. Inihahanda ng ultrasonic cleaning ang mga ibabaw. Natutukoy ng leak testing ang mga depekto bago ipadala ang mga piyesa.
May mga materyales na maaaring ipasadya. Bumubuo kami ng mga silicone na sumusunod sa FDA. Gumagawa rin kami ng mga compound na maaaring matukoy ang metal para sa mga linya ng pagkain at parmasyutiko.
Mga Sertipikasyon at Pagsunod (Pangako sa Kalidad)
ISO 9001:2015 (Mga Sistema sa Pamamahala ng Kalidad)
Ipinapakita ng sertipikasyong ito ang aming pangako. Patuloy na kalidad. Patuloy na pagpapabuti. Kasiyahan ng customer. Saklaw ng pamantayan ang lahat ng aming proseso ng pagmamanupaktura.
ISO 13485:2016 (Mga Kagamitang Medikal – Pamamahala ng Kalidad)
Ito ang kritikal na sertipikasyon para sa gawaing medikal. Gumagawa kami ng mga bahagi para sa mga aplikasyon sa medikal, parmasyutiko, at pangangalagang pangkalusugan. Pinapatunayan ng pamantayan ang aming kakayahang matugunan ang mahigpit na mga kinakailangan sa regulasyon. Kaligtasan. Pagsubaybay. Pamamahala ng peligro.
FAQ
Ano ang pagkakaiba sa pagitan ng compression molding at LSR injection para sa silicone sa paggawa ng vacuum cup?
Gumagamit ang compression molding ng pre-formed silicone blank. Mas mababa ang gastos sa tooling. Mas mahaba ang cycle times. Pinipili ito ng kliyente para sa mas mababang volume o mas simpleng geometry.
Gumagamit ang LSR injection ng likidong silicone rubber. Awtomatikong naghahalo ang dalawang bahagi. Direktang ini-inject ang likido sa isang pinainit na molde. Nangyayari ang pagtigas sa loob ng lukab. Mas maikli ang oras ng pag-ikot. Mas mahusay ang katumpakan. Mas mataas ang gastos sa paggamit ng mga kagamitan. Pinipili ng mga tao ang LSR para sa matataas na volume at masalimuot na mga bahagi.
Maaari ko bang idikit ang silicone sa plastik sa halip na i-overmolding?
Oo. Gumagana ang adhesive bonding. Hindi ito katulad ng overmolding. Ang overmolding ay lumilikha ng kemikal na bond habang isinasagawa ang proseso ng pag-iiniksyon. Walang umiiral na adhesive layer. Ang adhesive bonding ay nangangailangan ng paghahanda sa ibabaw. Isang primer ang inilalagay sa plastik. Ang adhesive naman ay inilalagay sa silicone. Pagkatapos ay magkakadikit ang mga bahagi.
Ang pagkakabit ay mekanikal, hindi kemikal. Hindi ito gaanong maaasahan para sa mga high-cycle na aplikasyon. Gumagamit ang mga tao ng adhesive bonding kapag walang magagamit na overmolding tooling o kapag hindi magkatugma ang mga materyales. Para sa malawakang produksyon ng isang vacuum cup, ang overmolding ang mas mainam na pagpipilian.
Maaari bang i-recycle ang mga silicone vacuum cup?
Karamihan sa mga silicone vacuum cup ay hindi nare-recycle sa pamamagitan ng mga karaniwang programa ng munisipyo. Ang silicone ay isang thermoset polymer. Hindi ito natutunaw at nagbabago ng anyo tulad ng mga thermoplastics.
Ang ilang espesyalisadong pasilidad sa pag-recycle ay tumatanggap ng silicone. Dinidikdik nila ang materyal hanggang maging pulbos para magamit bilang filler o para sa mga downcycled na aplikasyon. Ngunit ang mga pasilidad na ito ay hindi karaniwan. Karamihan sa mga gamit na silicone cup ay napupunta sa landfill o incineration. Ang mga taong inuuna ang pagtatapon sa mga huling araw ng paggamit ay dapat isaalang-alang ang limitasyong ito kapag pumipili ng mga materyales para sa mga high-volume na aplikasyon.






