
pagpapakilala
Kapag nagma-machining ng mga bahagi gamit ang CNC , kadalasang nahaharap ang mga inhinyero sa mga problemang mahirap lutasin na kung minsan ay mahirap matukoy sa yugto ng disenyo. Isa sa mga pinakakaraniwang isyu ay kung paano pangasiwaan ang mga istrukturang may manipis na dingding. Mababang tigas. Ang dingding ay nababaluktot sa ilalim ng puwersa ng paggupit. Ito ay humahantong sa panginginig ng boses. Lumilitaw ang mga marka ng pagkatalsik sa ibabaw. Ang pagpapalihis ay nagdudulot ng mga paglihis ng dimensiyon. Tumataas ang mga rate ng scrap.
Saklaw ng gabay na ito ang mga pangunahing hamong kinakaharap ng mga inhinyero sa bahaging ito. Titingnan din natin kung aling mga proseso ng CNC machining ang nagdudulot ng tagumpay para sa mga mahihirap na bahaging ito. Binabago ng five-axis machining ang laro para sa gawaing thin-wall. Simulan na natin ito.
Bakit Mahirap Mag-CNC Machining ng mga Manipis na Bahaging May Pader?
Ano ang mga pangunahing problema sa mga manipis na bahagi pagdating sa CNC machining? Natukoy ng mga inhinyero ng NOBLE ang 6 na pangunahing aspeto:
Mababang Rigidity at Static Deflection
Isipin ang isang manipis na pader. Wala itong masa sa likod nito. Ang cutting tool ay tumutulak laban sa materyal. Ang puwersang iyon ay nagbabaluktot sa pader palayo sa tool. Pagkatapos ay bumabalik ang pader pagkatapos ng pagdaan. Ito ay static deflection.
Ang resulta ay error sa dimensyon. Ang bahagi ay lumalabas na maliit o bilog kapag tinanggal sa makina. Sinusukat ito ng mga operator. Hindi ito napapasa sa inspeksyon. Lumalala ang problemang ito habang lumiliit ang mga dingding. Kadalasang maagang naipapakita ng mga mabilisang prototyping ang isyu, ngunit pinalalaki ng dami ng produksyon ang bawat pagkakamali.
Chatter at Harmonic Vibration
Ang bawat bahagi ay may natural na frequency. Ang manipis na mga dingding ay may mababang natural na frequency. Ang tooth pass frequency ng cutting tool ay maaaring tumugma sa natural na frequency na iyon. Kapag nangyari iyon, may resonansya. Ang dingding ay manginig. Matigas.
Lumilitaw ang mga marka ng pagkatalbog sa ibabaw na minaniobra. Bumababa ang buhay ng kagamitan. Nabubulok ang ibabaw. Minsan, nagiging napakalakas ng vibration kaya naririnig ito ng operator sa buong sahig ng pabrika. Makakatulong dito ang 5-axis machining dahil binabago ng oryentasyon ng kagamitan ang dinamika ng pakikipag-ugnayan. Ngunit nananatiling pareho ang pisika. Ang mababang tigas ay nag-aanyaya ng pagkatalbog.
Pag-iipon ng Init at Pagbaluktot ng Init
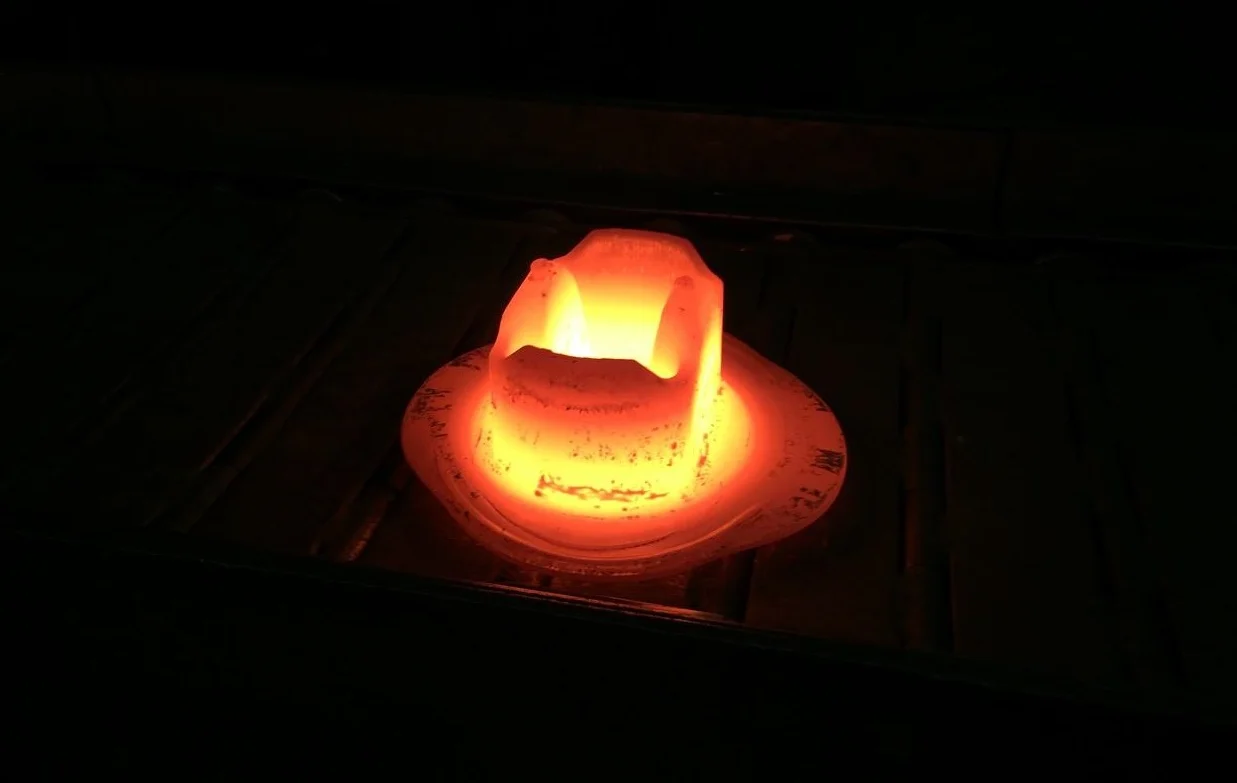
Hindi maayos na nailalabas ng manipis na mga seksyon ang init. Ang isang solidong bloke ng metal ay kumukuha ng init palayo sa cutting zone. Hindi iyon magagawa ng isang manipis na dingding. Naiipon ang init sa materyal.
Lumalawak ang dingding sa isang lugar. Pagkatapos ay lumalamig ito pagkatapos ng pagma-machining—nagbabago ang hugis. Ang thermal distortion ay nagpapahina sa mga tolerance na mukhang maayos pagkatapos ng pagputol. Sinusukat ng mga operator ang bahagi makalipas ang isang oras at nalaman nilang gumalaw ito. Isa itong bangungot para sa gawaing precision CNC machining . Ang solusyon ay kinabibilangan ng pagkontrol sa heat input, hindi lamang sa mga puwersa ng pagputol.
Depormasyon ng Paghawak at Pag-clamping
Gumagana nang maayos ang isang karaniwang bisyo para sa isang solidong bloke. Pigain ito nang malakas. Hindi gumagalaw ang bloke. Pero ang isang manipis na dingding na bahagi? Ibang usapan. Dinudurog ng mga panga ng bisyo ang dingding. O kaya naman ay binabaligtad nito ang kabuuang hugis bago pa man magsimula ang pagputol.
Kadalasang sinusukat ng mga operator ang isang bahagi pagkatapos ng machining. Pagkatapos ay inaalis nila ang clamp nito. Ang pader ay bumabalik sa orihinal nitong kurbadong hugis. Ang bahagi ay pumapalya sa inspeksyon. Hindi ang machining ang problema. Ang clamping ang problema. Ang mga solusyon ay kinabibilangan ng malalambot na panga, mga pot fixture, o adhesive mounting. Ang mga karaniwang pamamaraan ng CNC machining ay kailangang pag-isipang muli para sa manipis na mga pader.
Natitirang Stress at Warpage
Ang metal stock ay nagmumula sa gilingan na may mga panloob na stress na nakakandado sa loob. Ang paggulong, extrusion, at heat treatment—lahat ng mga prosesong ito ay nag-iiwan ng mga stress sa materyal. Kapag tinanggal ng isang machinist ang materyal mula sa isang solidong bloke, ang mga stress na iyon ay hindi pantay na nalalabas. Ang bahagi ay nagiging bingkong.
Para sa isang makapal na bahagi, maliit ang warpage. Para sa isang manipis na pader, ang parehong stress release ay nagdudulot ng matinding distortion. Ang isang patag na pader ay nagiging kurbadong pader. Ang isang bilog na katangian ay nagiging oval. Ang mga roughing pass na sinusundan ng mga stress-relieving cycle ay makakatulong. Ang rapid prototyping ay gumagamit ng mga low-stress na materyales tulad ng aluminum, na maaaring magpakita ng mga warpage pattern bago gumamit ng mas matigas na metal ang produksyon.
Pagpalihis ng Tool
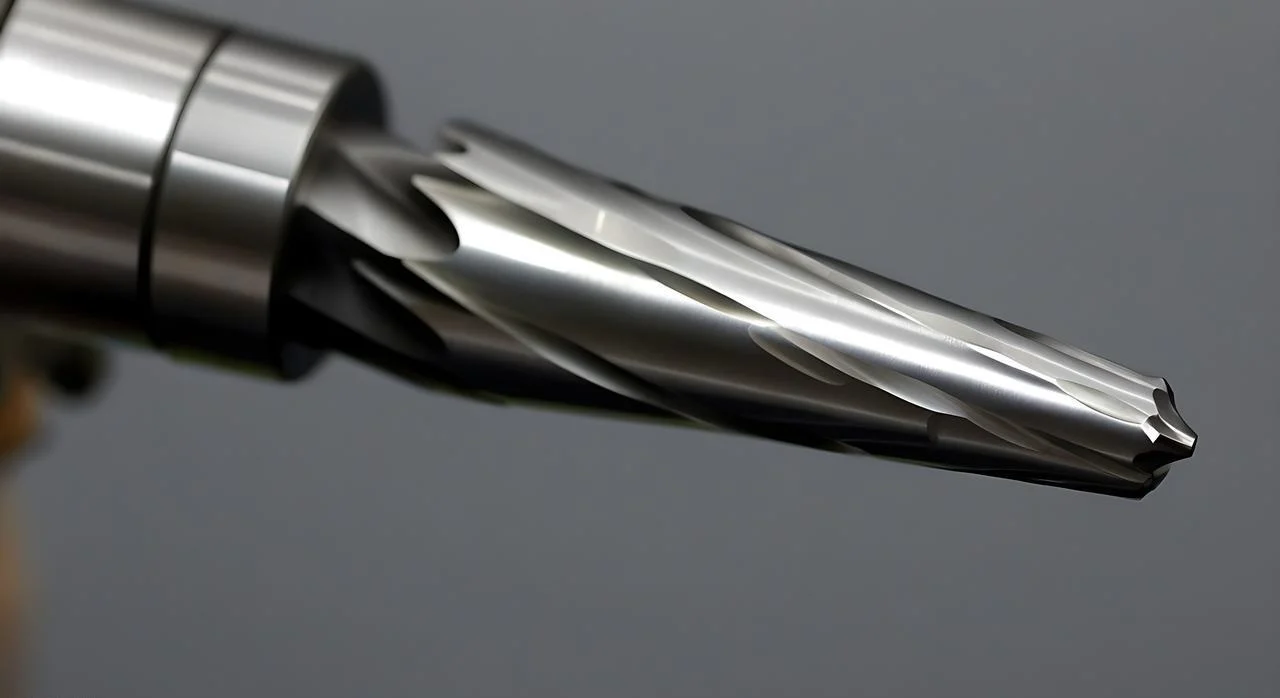
Yumuyuko ang cutting tool. Matigas ang isang maikli at makapal na end mill. Hindi naman matigas ang isang mahaba at manipis na end mill. Ang mga bahaging manipis ang dingding ay kadalasang nangangailangan ng mga tool na mahahabang abot upang ma-access ang malalalim na bahagi. May kaakibat na gastos ang abot na iyon.
Ang kasangkapan ay lumilihis sa ilalim ng bigat ng paggupit. Nagbabago ang paglihis habang ang kasangkapan ay gumagamit ng iba't ibang kapal ng dingding. Nag-aapektuhan ang pagtatapos ng ibabaw . Nag-aanod ang mga tolerance. Minsan nasisira ang kasangkapan. Ang 5-axis machining ay nagbibigay-daan sa mas maiikling kasangkapan dahil maaaring ilipat ang posisyon ng bahagi. Ang mas maiikling kasangkapan ay nangangahulugan ng mas kaunting paglihis. Isa itong tunay na bentahe kapag manipis ang mga dingding at masikip ang daanan.
Mga Napatunayang Istratehiya upang Mapabuti ang Thin-Wall CNC Machining
Narito ang apat na kategorya ng mga napatunayang estratehiya. Ilapat ang mga ito sa sahig ng pabrika. Ang mga bahaging manipis ang dingding ay nagiging posible sa halip na masakit.
1. Suporta sa Pagkakabit at Workpiece
Mahusay ang paggamit ng mga materyales na pangpuno. Ang mga haluang metal na mababa ang pagkatunaw ay ibinubuhos sa mga guwang na bahagi. Daanan ang mga ito gamit ang makina. Tunawin ang mga ito pagkatapos. Puwede ang wax para sa mga plastik. Ang urethane para sa mga kakaibang hugis. Ang mga suporta at tab na pangsakripisyo ang nagbubuklod sa manipis na dingding sa mas makapal na materyal. Putulin ang mga tab sa dulo.
Hinahawakan ng mga vacuum chuck ang mga patag at manipis na bahagi nang hindi dinudurog. Ang mga conformal soft jaws ay minamanipula upang eksaktong tumugma sa bahagi. Walang point load. Walang warping. Ang mga backing plug ay napupunta sa likod ng mga bulsa at manipis na web. Sinusuportahan ng plug ang dingding mula sa ilalim. Itinutulak ng tool. Itinutulak ng plug pabalik. Ang CNC machining ay nagiging predictable muli.
2. Istratehiya sa Toolpath at Pagputol
Bawasan ang puwersa ng paggupit. Ang mas mababang puwersa ay nangangahulugan ng mas kaunting paglihis.
Binabago ng high-speed machining ang laro. Magaan na radial engagement. Mataas na feed rates. Gumagamit ang trochoidal milling ng mga pabilog na toolpath upang mapanatiling mababa ang engagement. Nakakakita ang mga tao ng mga kapansin-pansing pagpapabuti sa thin-wall work gamit ang pamamaraang ito.
Umakyat sa paggiling. Palagi. Hindi kailanman kumbensyonal. Ang chip ay nagsisimulang makapal at nagiging manipis. Ang tool ay humihila papunta sa trabaho sa halip na itulak palayo. Ang salit-salit na direksyon ng paggupit ay nagbabalanse ng natitirang stress sa magkabilang dingding. Gupitin ang isang dingding pataas. Gupitin ang kabilang dingding pababa. Ang mga puwersa ay nakansela.
Ang ramping at helical entry beat ay pabulusok sa bawat pagkakataon. Ang isang plunge ay diretsong bumababa. Mataas na puwersa. Mataas na init. Ang ramping ay kumakalat sa pakikipag-ugnayan sa malayo. Ginagawa rin ito ng helical entry nang paikot. Ang five-axis machining ay nagbibigay-daan sa mas mahusay na mga anggulo ng pagpasok para sa mga thin-wall pocket.
3. Pagpili at Pag-setup ng Kagamitan
I-maximize ang higpit ng tool. Hindi maaaring ipagpalit ang pinakamaikling posibleng overhang. Ilabas ang tool hangga't kinakailangan. Huwag nang lumayo pa.
Pinaghihiwa-hiwalay ng variable flute at variable helix end mill ang mga harmonic vibrations. Pinipigilan ng irregular na pagitan ng flute ang pagdami ng resonance. Nagdadabog ang mga karaniwang tool. Maayos ang paggupit ng mga variable geometry tool.
Ang mga tool na may mas malalaking diyametro ng core ay mas matigas kaysa sa mga karaniwang end mill. Pareho ang panlabas na diyametro. Mas maraming bakal sa gitna. Carbide ang baseline. Ang CBN at PCD ay mas matigas at mas matibay ngunit mas mahal. Para sa manipis na mga dingding na titanium, sulit ang karagdagang gastos.
4. Pagkakasunod-sunod ng Operasyon
Pamahalaan ang stress sa pamamagitan ng pagkakasunud-sunod ng proseso. Basahin muna ang bahagi. Iwanan ang materyal sa mga dingding. Ipadala ang bahagi para sa stress relief—thermal o cryogenic. Pagkatapos ay ibalik ito para sa pagtatapos.
Tinatanggal ng roughing pass ang halos lahat ng materyal. Ang stress relief ay nagpapahintulot sa bahagi na kusang bumaluktot, hindi habang tinatapos. Pagkatapos, tinatanggal ng finishing pass ang huling maliit na bahagi. Mababa ang puwersa sa pagputol at walang natitirang stress na inilalabas ang dingding.
Mahalaga rin ang adaptive finishing. Maraming light pass sa halip na isang heavy pass. Ang unang finishing pass ay nag-aalis ng karamihan ng natitirang stock. Ang pangalawang pass ay tumatama sa huling dimensyon. Mas kaunti ang nalilipat na pader dahil mas kaunti ang materyal na naaalis sa bawat pass. Ang rapid prototyping runs ay nakakatulong na maitama ang mga sequence na ito bago pa man mag-commit ang volume ng produksyon sa isang pamamaraan.
Pinakamahusay na mga Proseso ng CNC Machining para sa mga Bahaging Manipis ang Pader
Hindi lahat ng proseso ng CNC machining ay pare-pareho ang paraan ng paghawak sa manipis na dingding. Kailangang itugma ng mga tao ang proseso sa heometriya ng bahagi. Narito kung paano pinaghahambing ang mga pangunahing pamamaraan.
CNC Milling (3, 4, 5-Axis) – Pinaka-Magamit
Ang gawaing lathe ay ginagamit sa mga silindrong manipis na dingding. Mga tubo, manggas, bulusan, at mga singsing na may manipis na dingding. Ang bahagi ay umiikot. Ang kagamitan ay gumagalaw nang linear.
Ang reverse turning ay humihila sa tool palayo sa chuck. Binabawasan nito ang push-off sa mahahaba at manipis na dingding. Ang peel turning ay nangangailangan ng maraming magaan na pagdaan sa halip na isang mabigat na hiwa. Ang matatag na mga rest ay sumusuporta sa bahagi sa punto ng pakikipag-ugnayan ng tool. Para sa mga tubo na may matinding manipis na dingding, pinupuno ng mga tao ang ID ng low-melt alloy bago iikot. Pagkatapos ay tinutunaw ito. Ang suporta ay ginagawang posible ang hiwa.
CNC Turning (Lathe) – Para sa mga Silindrikong Bahagi
Ang gawaing lathe ay ginagamit sa mga silindrong manipis na dingding. Mga tubo, manggas, bulusan, at mga singsing na may manipis na dingding. Ang bahagi ay umiikot. Ang kagamitan ay gumagalaw nang linear.
Ang reverse turning ay humihila sa tool palayo sa chuck. Binabawasan nito ang push-off sa mahahaba at manipis na dingding. Ang peel turning ay nangangailangan ng maraming magaan na pagdaan sa halip na isang mabigat na hiwa. Ang matatag na mga rest ay sumusuporta sa bahagi sa punto ng pakikipag-ugnayan ng tool. Para sa mga tubo na may matinding manipis na dingding, pinupuno ng mga tao ang ID ng low-melt alloy bago iikot. Pagkatapos ay tinutunaw ito. Ang suporta ay ginagawang posible ang hiwa.

Swiss-Type Lathe – Para sa Maliliit at Manipis na mga Bahagi
Ang makinang ito ay mahusay sa maliliit at manipis na mga bahagi. Mga diyametro na wala pang 1.5 pulgada. Mga medikal na bahagi. Mga elektronikong katawan ng konektor. Maliliit na manipis na dingding na mga manggas.
Ang bentahe ay ang guide bushing. Sinusuportahan nito ang materyal kung saan mismo pinuputol ang tool. Halos walang overhang. Hindi natutulak palayo ang materyal. Ang mga tao ay nakakakuha ng manipis na mga dingding na may pambihirang bilugan at surface finish. Ang mabilis na prototyping na ginagamit sa isang Swiss lathe ay kadalasang nagpapakita na ang isang bahagi ay maaaring makinahin kapag nabigo ang conventional turning.
Machining sa Paglabas ng Elektrikal (EDM) – Para sa mga Pader na Sobrang Manipis
Minsan, ang mga puwersa ng pagputol ang kalaban. Kahit ang mga puwersa ng paggiling na magaan ay nagpapalihis sa isang pader. Nalulutas iyan ng EDM. Walang puwersa ng pagputol. Ang isang kislap ay sumisira sa materyal.
Gumagana ito para sa mga dingding na mas manipis sa 0.3 milimetro. Ang pinatigas na bakal ay isang karaniwang gamit. Mga hulmahan na may manipis na mga tadyang. Mga instrumentong medikal na may mga maselang katangian. Ang downside ay ang bilis. Mabagal ang EDM. Ngunit para sa mga sobrang nipis na dingding na gawa sa matigas na metal, ito lamang ang maaasahang paraan.
Laser at Waterjet – Para sa 2D Manipis na mga Profile
Ang mga prosesong ito ay gumagana para sa mga 2D na manipis na profile. Mga patag na bahagi. Mga gasket, shim, manipis na bracket. Ang materyal ay hindi nakakaranas ng puwersa ng paggupit. Gumagamit ng init ang laser. Gumagamit ang waterjet ng abrasive sa tubig na may mataas na presyon.
Walang alinmang pamamaraan ang lumilikha ng deflection. Ang limitasyon ay geometry. Hindi kayang putulin ng laser at waterjet ang malalalim na bulsa o panloob na 3D features. Pinakamaganda ang mga ito para sa mga through-cut sa flat stock.
Mabilisang Talahanayan ng Pag-troubleshoot na may Sanggunian
Ang mga operator sa pabrika ay nangangailangan ng mabilis na mga sagot. Narito ang isang mabilis na sanggunian. Itugma ang problema sa solusyon. Walang teorya. Kung ano lang ang epektibo.
| hamon | Pinakamahusay na Diskarte |
| Kausap | Mga trochoidal toolpath kasama ang pabagu-bagong flute end mill. Ang hindi regular na pagitan ng flute ay sumisira sa harmonic vibration. |
| Pagbagsak (natutulak ang pader) | Materyal na pangpuno sa loob ng lukab. Low-melt alloy o wax. Conformal soft jaws na makinarya upang tumugma sa hugis ng bahagi. Walang point load. |
| Pagtitipon ng init | Makinis na may mataas na bilis upang mapanatiling magaan ang mga karga ng chip. Coolant na ginagamit sa pamamagitan ng tool upang hilahin ang init palayo sa cutting zone. |
| Pagbaluktot pagkatapos ng pag-unclamping | Pakuluan ang bahagi. Ipadala ito para maibsan ang stress. Ibalik ito para tapusin. Ang bahagi ay bumababaluktot habang inaalis ang stress, hindi habang tinatapos. |
| Manipis na pag-angat ng sahig | Hinihila ng vacuum chuck ang sahig pababa nang patag. Superglue fixture para sa maliliit na bahagi sa isang sacrificial plate. Basagin ang bahagi gamit ang init o solvent. |
Ang mga operator na gumagamit ng mga estratehiyang ito ay maaaring mabawasan ang mga scrap rate, mapataas ang uptime ng makina, at mapataas ang posibilidad na makapasa ang mga piyesa sa inspeksyon.
Mga Karaniwang Pagkakamali na Dapat Iwasan sa CNC Machining ng mga Bahaging Manipis ang Pader
Narito ang ilang pagkakamaling naranasan ng mga NOBLE engineer kapag nagma-machine ng mga manipis na bahagi. Iwasan ang apat na ito. Mas nagiging madali ang trabaho.
Paggamit ng mga Konbensyonal na Slotting Pass sa Manipis na Pader
Ang isang full-width slotting pass ay sumasabit sa buong diameter ng tool. Tumataas ang puwersa ng pagputol. Lumilihis ang dingding. Nagsisimula ang pag-ugoy. Madalas na nagkakamot ang bahagi. Mas mainam ang trochoidal milling o high-speed machining na may magaan na radial engagement. Maliliit na stepover. Mataas na feed rate. Mas mababa ang puwersang nakikita ng dingding at nananatili kung saan ito nararapat.
Hindi Pagpansin sa Direksyon ng Pag-akyat sa Paggiling
Hindi opsyonal ang climb milling para sa mga manipis na dingding. Kinakagat ng tool ang materyal. Ang chip ay nagsisimulang makapal at nagtatapos nang manipis. Ang cutter ay humihila papunta sa trabaho. Kabaligtaran naman ang ginagawa ng conventional milling. Kukuskos muna ang tool, pagkatapos ay pumuputol. Ang chip ay nagsisimulang manipis at nagtatapos nang makapal. Itinutulak palayo ng cutter ang cutter mula sa dingding. Agad na nangyayari ang deflection.
Labis na Tool Overhang
Ang bawat milimetro ng overhang na lampas sa kinakailangan ay nakakabawas ng tigas. Yumuyuko ang tool. Nagsisimula ang pag-ugoy. Nabubulok ang ibabaw. Maraming machinist ang kumukuha ng mahabang tool at pinapatakbo ito. Isa itong pagkakamali. Gamitin ang pinakamaikling tool na umaabot sa feature. Kung hindi maiiwasan ang mahabang pag-abot, gumamit ng tapered neck end mill o tool na may mas malaking core diameter. Mas mahalaga ang katigasan kaysa sa kaginhawahan.
Pagkalimot sa Pag-alis ng Stress Bago Matapos
Tinatanggal ng roughing ang halos lahat ng materyal. Ang mga natitirang stress ay nakakandado sa loob ng stock release. Gumagalaw ang bahagi. Kung ang isang operator ay dumiretso sa pagtatapos, ang finish pass ay pumuputol ng isang hugis na hindi na nakahanay. Tumataas ang scrap rate.
Simple lang ang pag-aayos pero madalas nalalagpasan. I-rough ang bahagi. Alisin ito sa makina. Ipadala ito para sa stress relief—thermal o cryogenic. Pagkatapos ay i-set up itong muli para matapos. Nagiging matatag ang bahagi habang inaalis ang stress. Nakikita ng finish pass ang isang bahaging hindi gumagalaw. Ang mabilis na paggawa ng prototyping nang walang hakbang na ito ay nagbibigay ng maling kumpiyansa. Ibinubunyag ng dami ng produksyon ang katotohanan. Huwag laktawan ang stress relief.
Tungkol sa NOBLE – Precision CNC Machining ng mga Bahaging Manipis ang Pader
Ang NOBLE ay isang espesyalisadong planta ng CNC machining. Lumalapit sa amin ang mga tao para sa mga bahaging may mataas na katumpakan at kumplikadong kalidad.
Ang pokus ay sa paglutas ng mahihirap na trabaho. Mga bahaging manipis ang dingding na tinatanggihan ng ibang mga pabrika. Mahigpit na tolerance na nagtutulak sa kakayahan ng makina. Mga mapaghamong materyales tulad ng titanium, Inconel, at mga pinatigas na bakal. Mayroon kaming mga taon ng karanasan sa precision manufacturing.
Ang Aming Mga Kakayahang Pangunahing CNC Machining
Paggiling ng CNC (3, 4, at 5-Axis)
Mabilis na pagmakinilya para sa manipis na mga dingding at malalalim na bulsa. Sabay-sabay na five-axis machining para sa mga kumplikadong contour at undercut. Ang kakayahang five-axis ay nagbibigay-daan sa mas maiikling mga tool at mas mahusay na pag-access sa mahihirap na mga tampok.
Pag-ikot ng CNC (Live Tooling at Multi-Axis)
Mga diyametrong hanggang 300 milimetro. Ang live tooling ay nagbibigay-daan sa mga operasyon ng mill-turn sa iisang setup. Ang mas mababang handling ay nangangahulugan ng mas mahusay na katumpakan. Mas kaunting pagkakataon para sa pagkakamali.
Swiss-Type Lathe
Disenyo ng sliding headstock. Mainam para sa maliliit na diyametro at manipis na dingding na mga medikal at elektronikong bahagi. Sinusuportahan ng guide bushing ang materyal sa mismong hiwa. Minimal na deflection. Mataas na katumpakan.
Mga Karagdagang Proseso
Wire EDM para sa matitigas na materyales at manipis na mga puwang. Paggiling ng ibabaw para sa pagiging patag at pagtatapos. Pagmamarka gamit ang laser para sa pagsubaybay. Pag-assemble sa loob ng kumpanya kung kinakailangan. Nakakatanggap din ang mga tao ng mga serbisyo sa pagtatapos. Pag-deburring, passivation, at anodizing. Isang pabrika. Maraming hakbang.
Mga Sertipikasyon ng Kalidad
Mahalaga ang tiwala sa gawaing may katumpakan. Pinatutunayan ng aming mga sertipikasyon na gumagana ang mga sistema.
ISO 9001: 2015
Sistema ng pamamahala ng kalidad. Pare-parehong kalidad. Patuloy na pagpapabuti. Mahigpit na pagkontrol at dokumentasyon ng proseso.
ISO 13485: 2016
Pamamahala ng kalidad ng mga kagamitang medikal. Kinukumpirma ng sertipikasyong ito ang aming kakayahang gumawa ng mga bahagi para sa mga instrumentong pang-operasyon, implant, at kagamitang pang-diagnostic. Pinahusay na traceability. Pamamahala ng peligro. Pagsunod sa mga regulasyon.
Bakit Ka Makikipagsosyo sa Amin para sa mga Manipis na Bahagi?
Subok na kadalubhasaan sa mga estratehiya sa fixturing at toolpath. Inaalis namin ang deformation sa halip na labanan ito. Tinitiyak ng mga sertipikadong sistema ng kalidad na ang bawat manipis na bahagi ay nakakatugon sa mga espesipikasyon ng pag-print. Walang panghuhula. Walang muling paggawa.
Ang advanced CAM programming ang nagpapatakbo ng aming mga makina. HSM. Trochoidal milling. Adaptive clearing. Lahat ay na-optimize para sa mga low-rigidity feature. Ang mga taong nagpapatakbo ng mga karaniwang toolpath sa manipis na dingding ay nag-aalis ng mga piyesa. Kami ay hindi.
Ang mabilis na prototyping ay nagbibigay-daan sa mga customer na subukan ang mga estratehiya bago magsimula ang produksyon. Isang piraso o sampung libong piraso. Nag-i-scale kami. Ang parehong mga estratehiya na gumagana para sa isang prototype ay gumagana para sa isang produksyon. Iyan ang DAKILA na pagkakaiba.
FAQ
Bakit itinuturing na mahirap ang CNC machining ng mga bahaging manipis ang dingding?
Ang mga bahaging manipis ang dingding ay kulang sa tigas. Ang mababang tigas ang pangunahing problema. Ang mga puwersa ng pagputol ay nagtutulak sa dingding. Ito ay lumilihis. Nagsisimula ang panginginig ng boses. Lumilitaw ang mga marka ng pagkatalsik sa ibabaw. Naipon ang init dahil hindi ito kayang ilabas ng manipis na mga seksyon. Ang mga natitirang stress mula sa hilaw na materyal ay naglalabas habang nagma-machining. Sinisira ng spring-back ang mga sukat. Pinapalala ng mga karaniwang clamp ang sitwasyon. Dinudurog ng mga vise jaw ang dingding o binibigkis ang buong bahagi bago pa man magsimula ang pagputol.
Ano ang pinakamahusay na estratehiya sa toolpath para sa manipis na mga pader?
Ang trochoidal milling, na sinamahan ng high-speed machining, ay malawakang itinuturing na pinakamahusay na paraan. Ang maliit na radial engagement ay mahusay na gumagana. Kadalasan, lima hanggang sampung porsyento ng diyametro ng tool. Ang mataas na axial depth ay nagpapanatili sa pagputol ng tool. Ang resulta ay mababang puwersa ng pagputol na nananatiling pare-pareho. Ang chatter ay bumababa nang malaki. Ang mga taong lumilipat mula sa conventional slotting patungo sa trochoidal paths ay nakakakita ng agarang mga pagpapabuti.
Aling proseso ng CNC machining ang pinakamainam para sa mga bahaging may manipis na dingding?
Ang sagot ay depende sa geometry ng bahagi.
- Cnc paggiling sa Ang mga estratehiyang high-speed o trochoidal ay pinakamahusay na gumagana para sa mga housing, bulsa, at tadyang. Ang five-axis machining ay nagdaragdag ng kakayahang ikiling ang tool at bawasan ang puwersa ng pagkabit.
- Cnc panlalik sa Ang isang matatag na pahingahan o lumalawak na mandrel ay mahusay na humahawak sa mga tubo at manggas. Pinipigilan ng suporta ang pagguho habang pinuputol.
- Swiss-type lathes manguna sa mga bahaging may maliliit na diyametro at manipis na dingding. Mababa sa 1.5 pulgada. Sinusuportahan ng guide bushing ang materyal sa mismong punto ng pagputol.
- kawad EDM is para sa mga matitinding kaso. Mga dingding na mas manipis kaysa sa 0.3 milimetro. Mga materyales na pinatigas. Ang zero cutting force ay nangangahulugang walang anumang paglihis.
- Laser o waterjet pagputol gumagana para sa mga patag na 2D na manipis na profile. Mga gasket, shims, simpleng bracket.
Kaya mo bang pangasiwaan ang parehong prototyping at high-volume na produksyon ng mga manipis na pader na bahagi?
Oo. Ang aming serbisyo sa mabilis na paggawa ng prototype para sa 1 hanggang 10 yunit ay nagbibigay-daan sa mga customer na subukan ang kanilang mga disenyo bago mangako sa malawakang produksyon. Ang parehong proseso ng pagmamanupaktura ay maaaring palawakin upang makagawa ng 10,000 yunit o higit pa. Tinitiyak ng ISO-certified quality management system ng NOBLE na ang lahat ng aming ginagawa ay napakahusay, sa bawat oras. Palagi kaming nasa parehong pahina, maging ito man ay ang una o ang ika-10,000. Sumusunod kami sa mga patakaran, at palagi kaming nasa loob ng itinakdang mga tolerance. Iyan ang aming layunin.






