
pagpapakilala
Anong mga proseso ng pagmamanupaktura ang naiisip mo pagdating sa mabilis na prototyping at mababang dami ng produksyon? Sa katotohanan, maaaring gamitin ang anumang proseso — lahat ay nakasalalay sa gastos at oras: aling opsyon ang nag-aalok ng mas mahusay na halaga para sa pera at mas mabilis?
Sa artikulong ito, susuriin ko kasama ninyo ang dalawang proseso— vacuum casting at 3D printing—na pinakaangkop para sa rapid prototyping at low-volume production.
Ituturo ng breakdown na ito sa mga design team ang mga sumusunod: Ang mga istruktura ng gastos para sa bawat pamamaraan. Bilis sa totoong mundo sa halip na mga teoretikal na pahayag. – Mga opsyon sa materyal at ang kanilang mga limitasyon. Matututunan din nila ang tungkol sa geometric freedom laban sa replication fidelity. Pinakamahalaga, matututunan nila ang volume threshold kung saan ang isang proseso ay malinaw na mas mahusay kaysa sa isa pa. Walang anumang marketing hassle. Praktikal na gabay lamang para sa mga taong kailangang magpadala ng mga produkto.
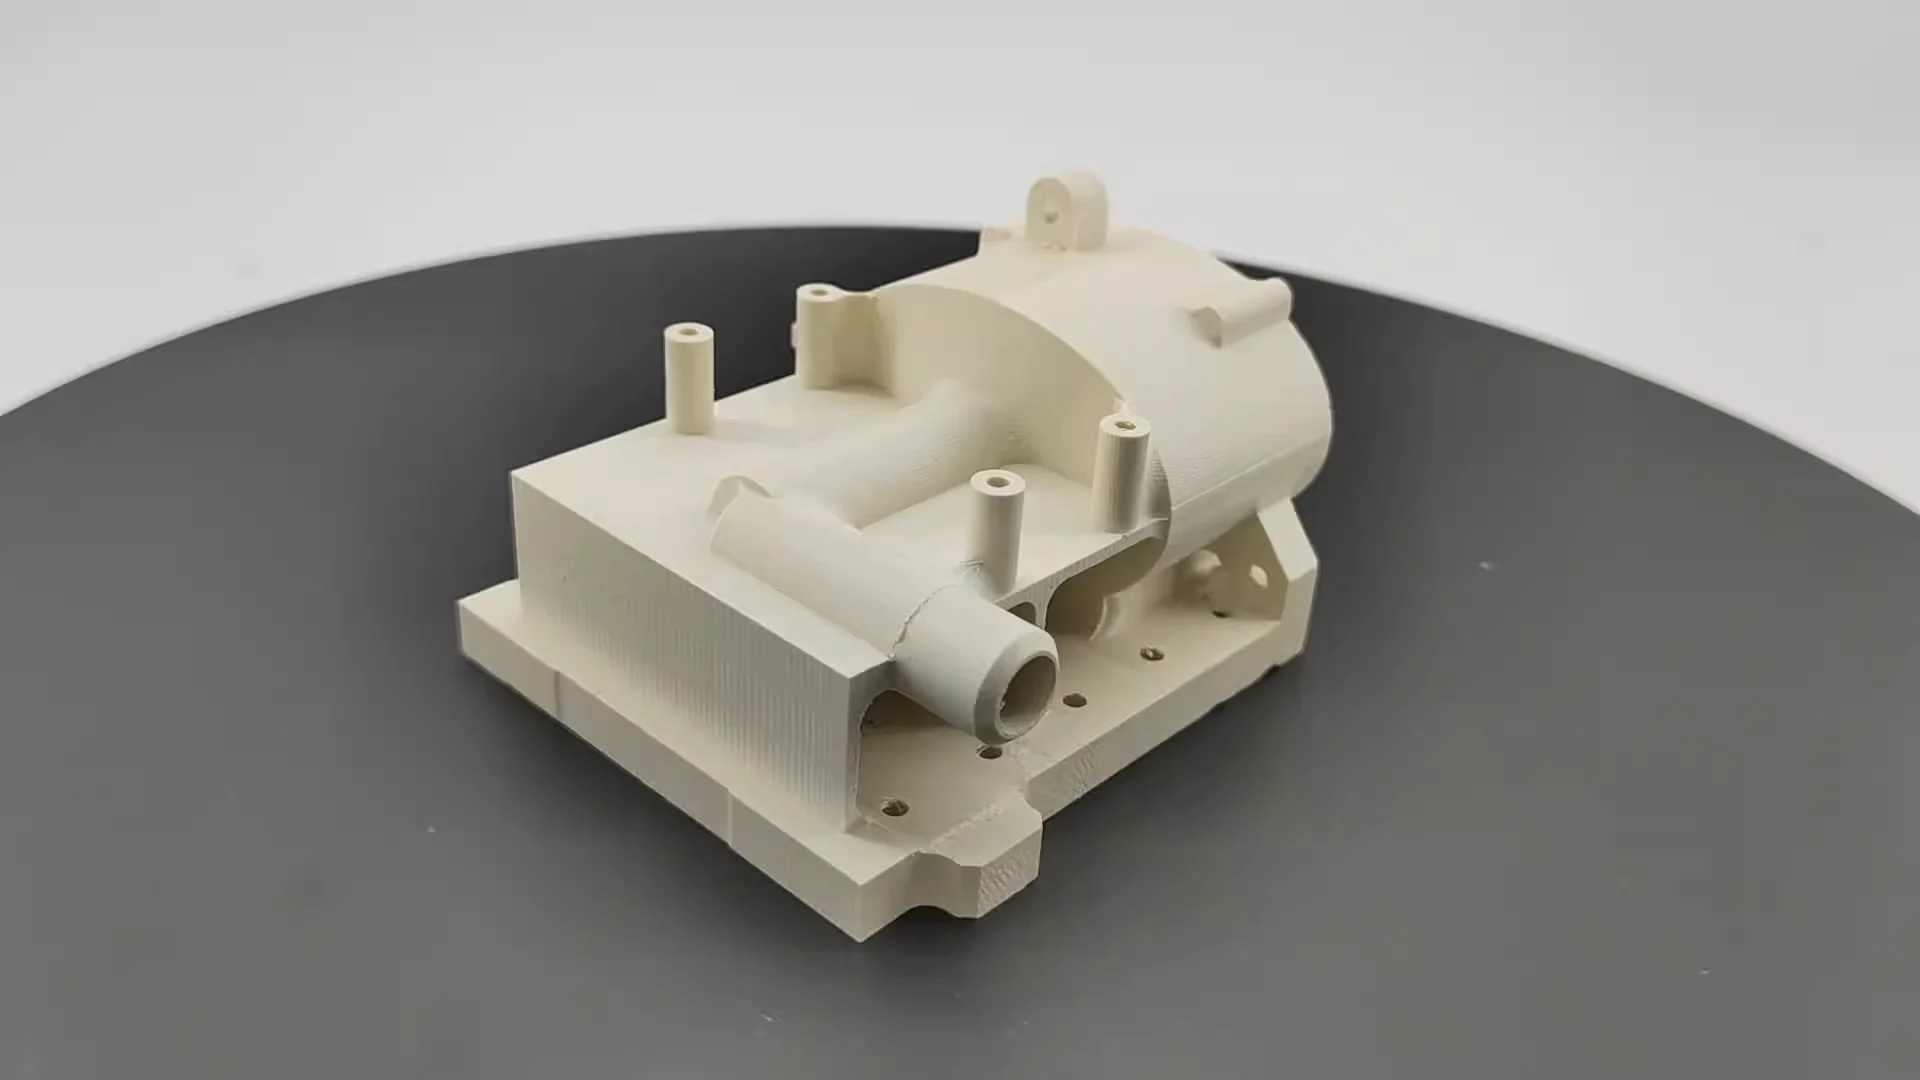
Ano ang Vacuum Casting?
Isang mabilis na pagtingin sa vacuum casting. Ang proseso ay may tatlong pangunahing hakbang.
Una, ang inhinyero ay lumilikha ng isang master molde, karaniwang gumagamit ng 3D printing o metal machining (tatalakayin ko ang prosesong ito sa isang hiwalay na artikulo). Pagkatapos ay isinasabit ito sa loob ng isang lalagyan, at ang likidong silicone rubber ay ibinubuhos sa paligid nito. Susunod, isang vacuum chamber ang ginagamit upang alisin ang lahat ng mga bula ng hangin.
Kapag tumigas na ang silicone, binubuksan ang bloke ng silicone, at tinatanggal ang master molde. Ang natitira na lamang ay isang flexible na lukab na may magagandang detalye na tumutugma sa hugis ng bahagi.
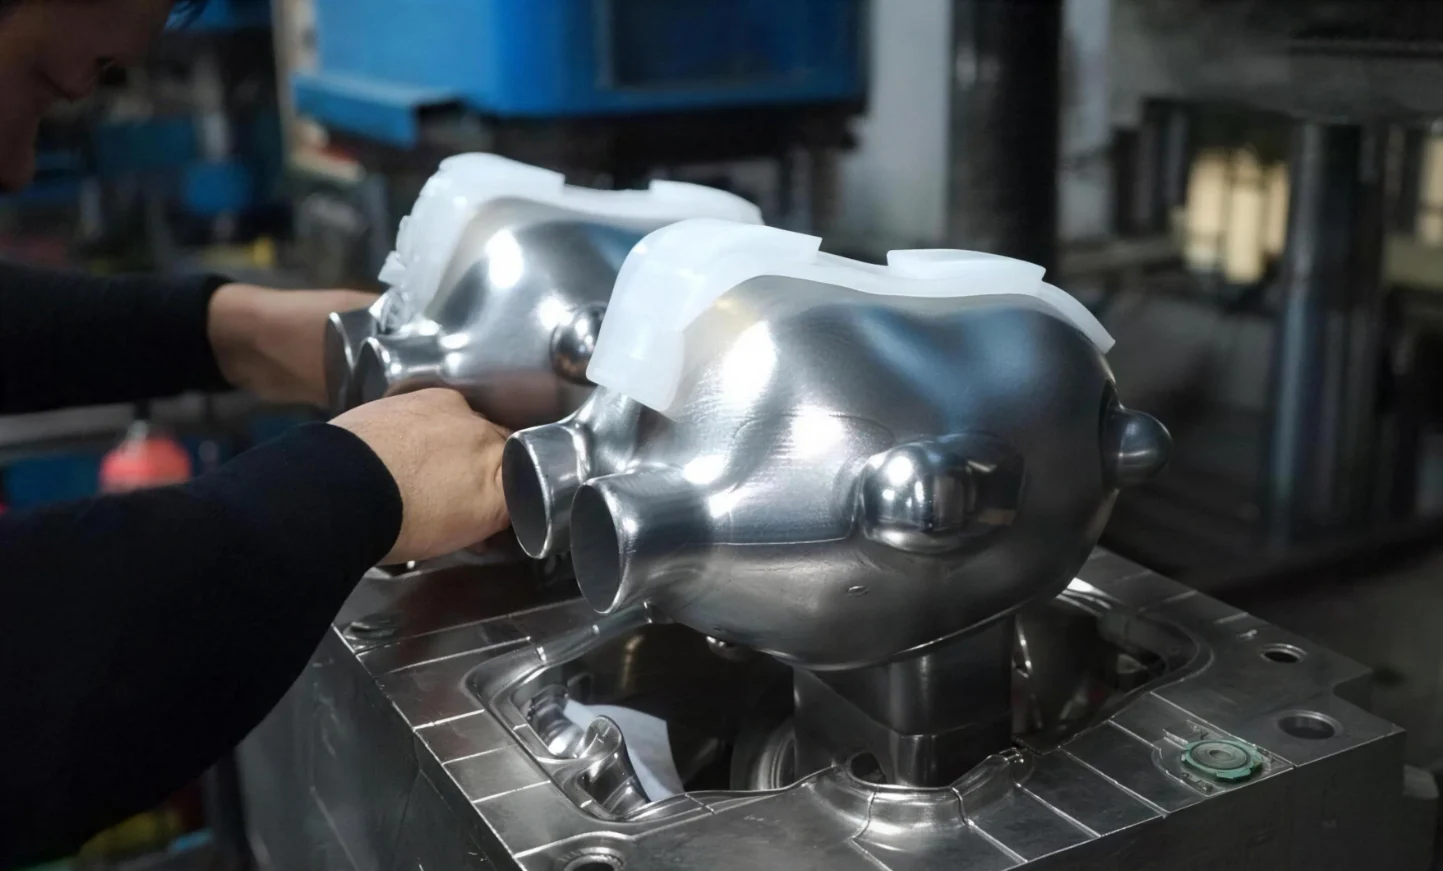
Susunod, magsisimula ang aktwal na paghahagis. Hinahalo ng operator ang polyurethane resin at ibinubuhos ito sa silicone mold. Pagkatapos ay muling pinapagana ang vacuum system. Dahil walang natitirang hangin, walang mga butas o butas sa ibabaw na nabubuo. Ang resin ay tumigas sa mababang temperatura. Pagkatapos ng 30 minuto hanggang 2 oras, tinatanggal ang molde. Kumpleto na ngayon ang isang matibay na plastik na bahagi.
Maaaring gayahin ng iba't ibang resin ang mga katangian ng iba't ibang materyales:
- Ginagamit ang mga resin na parang ABS upang makamit ang mataas na tigas at resistensya sa impact.
- Ang mga resin na parang polypropylene ay nag-aalok ng resistensya sa kemikal at kakayahang umangkop.
- Pinagsasama ng mga resin na parang naylon ang resistensya sa pagkasira at tibay.
- Samantala, ang mga resin na parang goma ay angkop para sa paggawa ng mga soft-touch grip o mga gasket na pang-seal.
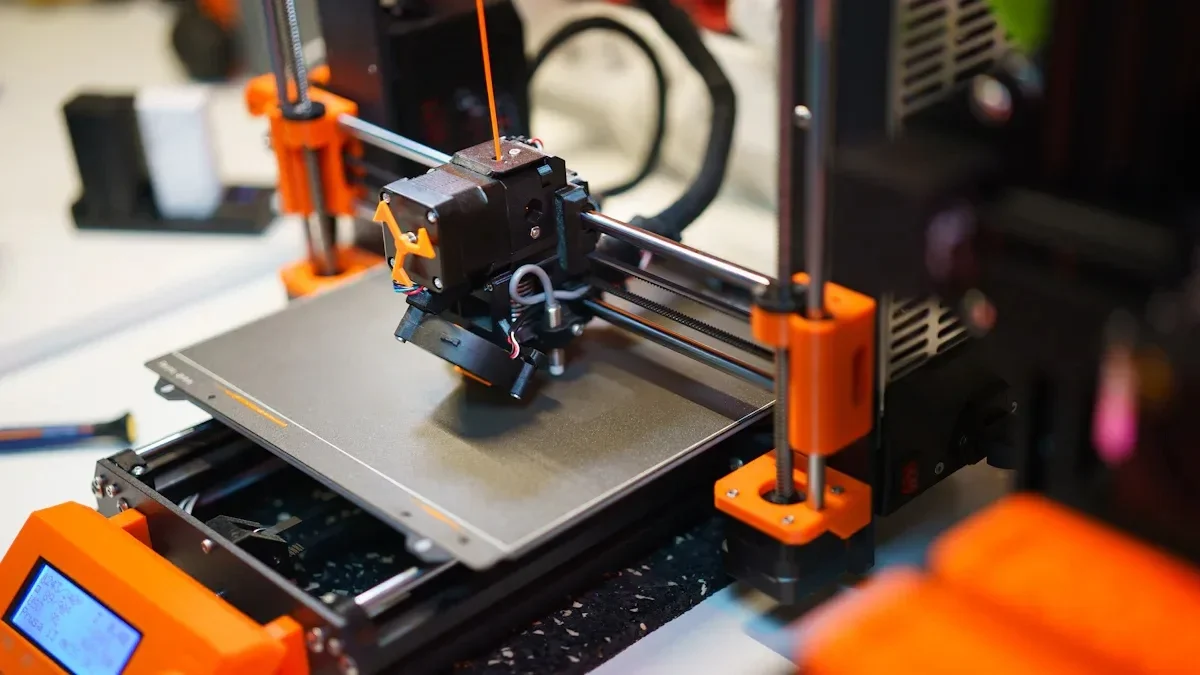
Ano ang 3D Printing?
Ngayon, tingnan natin ang 3D printing. Ang pormal na termino para dito ay 'additive manufacturing'. Ang materyal ay idinaragdag nang patong-patong hanggang sa makumpleto ang bahagi. Hindi kailangan ng molde. Hindi kailangan ng kagamitan. Kailangan mo lang ng digital file at makina.
Iba't ibang problema ang nangangailangan ng iba't ibang printer. Tatlong karaniwang teknolohiya ang nangingibabaw sa mga imprenta.
- Ang SLA ay nangangahulugang stereolithography. Pinapagaling ng laser ang likidong resin upang lumikha ng solidong plastik. Makinis ang ibabaw. Matalas ang mga detalye. Ginagamit ito para sa mga visual na prototype at mga pagsusuri sa pagkakasya sa anyo. Bagama't mas makitid ang pagpili ng materyal kaysa sa ibang mga pamamaraan, mataas ang kalidad.
- Gumagamit ang SLS ng nylon powder. Pinagsasama-sama ng proseso ng laser sintering ang mga particle nang hindi lubusang natutunaw ang mga ito. Hindi kailangan ng mga istrukturang pangsuporta. Ang mga nagreresultang bahagi ay matibay at matibay. Ginagamit ng mga inhinyero ang SLS para sa functional testing at para sa paglikha ng mga assembly. Bagama't ang ibabaw ay may bahagyang butil-butil na tekstura, ang mga mekanikal na katangian ay matibay.
- Ang FDM ang pinakakaraniwang paraan. Ang thermoplastic filament ay natutunaw at inilalabas sa pamamagitan ng isang nozzle. Pagkatapos ay hinihila ng makina ang bawat plastik na patong. Simple lang. Mura rin ito. Gayunpaman, mabagal ito para sa mga kumplikadong bahagi. Ginagamit ng mga tao ang FDM para sa mga naunang konsepto ng modelo at malalaki at simpleng mga hugis. Nakikita ang mga linya ng patong. Ang lakas ay anisotropic — mas mahina sa direksyon ng pag-print.
Paghahambing sa Isa't Isa: Vacuum Casting vs. 3D Printing
Ngayon, paghambingin natin ang dalawang pamamaraang ito. Malaki ang pagkakaiba. Ang mga tao ang kailangang itugma ang proseso sa trabaho, hindi ang kabaliktaran.
| Factor | Pagputol ng Vacuum | 3D Pagpi-print |
| Pinakamahusay na volume | 10–100 magkakaparehong bahagi | 1–20 natatanging bahagi |
| Gastos bawat bahagi (mababang dami) | Mababa (pagkatapos ng amag) | Mataas (walang economies of scale) |
| Lead oras | 1-2 na linggo | 1-3 araw |
| ibabaw tapusin | Napakahusay (makinis ang magkabilang gilid) | Nag-iiba-iba (maganda ang SLA, magaspang ang FDM) |
| Mga pagpipilian sa materyal | Ginagaya ang ABS, PP, PC, nylon, goma (tunay na Shore A) | Mga proprietary resin o thermoplastics |
| mga pagpipilian ng kulay | Walang limitasyon (tugmang Pantone) | Limitado sa mga kulay ng spool/resin |
| Panloob na heometriya | Limitado (dapat iwasan ang mga undercut) | Napakahusay (mga sala-sala, mga kanal) |
| Pagpapaubaya | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Gastos sa kagamitan | $500–$2,000 (moldeng silicone) | $0 |
Ang talahanayan ay nagpapakita ng malinaw na pagkakahati. Ang vacuum casting ang malinaw na panalo pagdating sa gastos sa bawat bahagi, pagtatapos ng ibabaw , realismo ng materyal, at mga opsyon sa kulay sa katamtamang dami. Sa kabilang banda, ang 3D printing ay may kalamangan pagdating sa lead time para sa mga indibidwal na bahagi, kalayaan sa geometriko, at kawalan ng anumang paunang gastos sa tooling. Ang mga nakakaintindi sa pareho ay maaaring gumawa ng matalinong pagpili. Ang mga nakakaalam lamang ng isang paraan ay maaaring mag-aksaya ng pera.
Detalyadong Paghahambing ayon sa Pamantayan sa Pagpili
1. Dami at Gastos
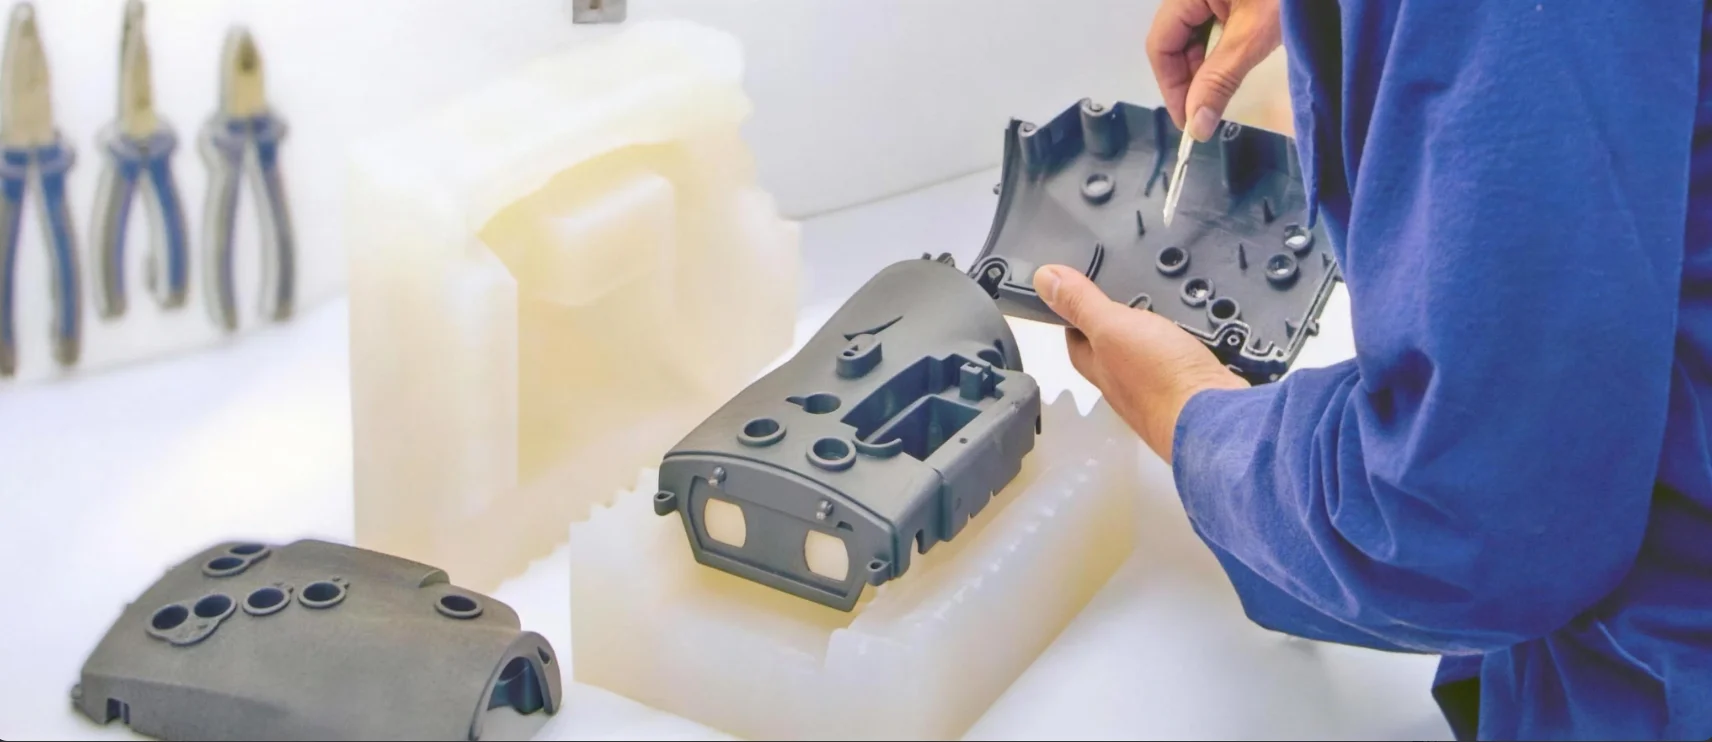
Para sa isa hanggang sampung natatanging bahagi, ang 3D printing ang malinaw na pagpipilian. Walang gastos sa pag-setup. Natatanggap ng mga tao ang kanilang mga bahagi sa loob ng ilang araw, hindi linggo.
Para sa dalawampu hanggang isang daang magkakaparehong bahagi, ang vacuum casting ang mas mainam na opsyon. Ang halaga ng molde ay binabayaran sa maraming piraso. Ang halaga kada bahagi ay mas mababa kaysa sa 3D printing. Ang break-even point ay nag-iiba ayon sa laki at kasalimuotan ng bahagi, ngunit nananatili ang pattern. Mas gusto ng maliliit na batch ang pag-print. Mas gusto naman ng mas malalaking batch ang pag-cast.
2. Bilis (Oras ng Paggawa vs. Oras ng Produksyon)
Napagkakamalan ng mga tao ang dalawang magkaibang bilis. Oras ng paghahanda para sa unang bahagi. Ang pangalawa ay ang kabuuang oras na kinakailangan upang matapos ang isang batch.
Panalo ang 3D printing sa unang karera. Ang isang piyesa ay maaaring maging handa sa loob ng dalawampu't apat hanggang pitumpu't dalawang oras. Walang kailangang gamiting kagamitan. Walang setup. Pindutin lang ang print!
Panalo sa ikalawang karera ang vacuum casting. Ang paggawa ng silicone mold ay tumatagal ng tatlong araw. Pagkatapos nito, ang bawat casting ay tumatagal ng humigit-kumulang isang oras. Para sa limampung bahagi, ang kabuuang oras ay humigit-kumulang tatlong araw para sa molde, kasama ang limampung oras ng paghahagis. Iyon ay humigit-kumulang limang araw. Ang 3D printing na limampung bahagi ay tumatagal ng limampung beses sa oras ng pag-print. Ang isang dalawang oras na pag-print ay aabutin ng isang daang oras. Ito ay tumatagal ng mahigit apat na araw ng patuloy na pagpapatakbo.
3. Mga Katangian at Simulasyon ng Materyal
Malaki ang agwat na ito.
Ang vacuum casting ay gumagamit ng mga polyurethane resin na ginagaya ang mga totoong plastik na inhinyero. Ang mga resin na parang ABS ay ginagamit para sa stiffness at impact resistance. Mayroon ding mga resin na parang polypropylene para sa mga buhay na bisagra at chemical resistance. Mayroon ding mga resin na parang goma na may tunay na Shore A hardness para sa mga grip at seal. Ang mga bahagi ay kumikilos na parang mga bahagi ng produksyon.
Kulang dito ang 3D printing. Mababasag ang mga SLA photopolymer. Nagiging dilaw ang mga ito sa ilalim ng UV light sa loob ng ilang linggo o buwan. Hindi ito angkop para sa functional testing ng mga matibay na produkto. Matibay ang mga SLS nylon powder ngunit may magaspang na ibabaw. Nakakaapekto ito sa friction at pagkasira. Ang mga FDM thermoplastics ay gawa sa mga totoong materyales tulad ng ABS, PLA, at PETG, ngunit ang pagdikit ng layer ay lumilikha ng mga mahinang bahagi. Ang mga bahagi ay may posibilidad na masira sa mga linya ng pag-print sa halip na sa pamamagitan ng bulk material.
Kapag mahalaga ang simulation ng materyal, pinipili ng mga inhinyero ang vacuum casting. Ang mga buhay na bisagra ay nangangailangan ng totoong flex life. Ang mga snap-fit ay nangangailangan ng pare-parehong deflection. Ang mga drop test ay nangangailangan ng impact resistance. Ang mga 3D-printed na bahagi ay maaaring magdulot ng mapanlinlang na resulta.
4. Surface Finish at Aesthetics
Ang vacuum casting ay nagbubunga ng makinis na resulta sa magkabilang panig. Perpektong ginagaya ng silicone mold ang master pattern. Walang mga linya ng patong. Walang mga marka ng suporta. Ang mga bahagi ay maaaring pinturahan, lagyan ng tekstura, o iwang malinaw. Ang mga malinaw na hulmahan ay transparent, hindi malabo.
Iba-iba ang mga resulta ng 3D printing. Ang mga SLA resin print ay may makinis na mga ibabaw sa mga suportadong bahagi. Ang ilalim ay may mga marka ng suporta. Ang mga FDM print ay may mga nakikitang linya ng patong sa lahat ng panig. Maaaring ayusin ng post-processing ang ilan sa mga isyung ito. Pagliha: Pagpupuno. Pag-prime. Pagpipinta. Ang bawat hakbang ay nagdaragdag ng paggawa at oras.
Para sa mga demo ng mamumuhunan at mga prototype na handa nang ibenta sa tindahan, ang vacuum casting ay karaniwang gawain. Hindi mo basta-basta maaaring ibigay ang isang magaspang at may patong-patong na bahagi sa isang potensyal na mamimili at humingi ng pondo. Ang bahagi ay kailangang maging kamukha ng isang tapos nang produkto.
5. Geometrikong Komplikasyon at mga Pagbabawas
Walang dudang panalo ang 3D printing sa kategoryang ito. Diretso lang ang paggawa ng mga internal channel. Karaniwan ang mga istrukturang lattice. Sa mga powder-based system, maaaring i-print ang mga gumagalaw na bahagi sa lugar nito — halimbawa, isang gear sa loob ng isang housing. Ang kawalan ng molde ay nangangahulugan na walang mga limitasyon sa paglabas.
May mga limitasyon ang vacuum casting. Dapat tanggalin ang bahagi mula sa isang two-part silicone mold. Mahirap ang mga undercut. Ang malalalim na butas ay nangangailangan ng mga side pull o soluble core.
Ito ay isang tuntunin mula sa karaniwang proseso. Kung ang isang disenyo ay may mga kumplikadong panloob na katangian na mangangailangan ng isang natitiklop na core o maraming side action sa isang steel mold, ang 3D printing ang mas mainam na pagpipilian. Gayunpaman, kung ang disenyo ay maaaring hulmahin, ang vacuum casting ay mas mabilis at mas mura sa malawak na dami.
6. Kakayahang umangkop (Maraming Materyales sa Isang Bahagi)
Ang vacuum casting ay nagbibigay-daan para sa overmolding. Ang isang molde ay maaaring maglaman ng dalawang magkaibang resin. Una, isang matigas na plastik na core ang hinuhulma. Pagkatapos, isang malambot na goma ang hinuhulma sa paligid ng core na ito. Ang buong proseso ay nagaganap sa loob ng iisang silicone tool. Ang pagkakabit ay parehong kemikal at mekanikal. Hindi kinakailangan ang pag-assemble.
Nahihirapan dito ang 3D printing. Ang mga bahaging multi-material ay nangangailangan ng mga espesyal na makina na may maraming print head. Kung hindi, kailangang huminto ang printer upang palitan ang filament. Mahina ang pagdikit sa pagitan ng iba't ibang patong ng materyal. Dahil dito, ang multi-material 3D printing ay bihirang gamitin para sa mga gumaganang bahagi.
Ang Hybrid Workflow: Pinakamahusay sa Parehong Mundo
Walang tuntunin na nagsasabing ang isang tao ay dapat pumili ng isang pamamaraan at manatili rito. Ginagamit ng matatalinong propesyonal ang pareho. Pinagsasama nila ang mga kalakasan. Iniiwasan nila ang mga kahinaan. Mas mainam ang resulta kaysa sa alinmang proseso lamang.
Walang tuntunin na nagsasabing ang isang tao ay dapat pumili ng isang paraan at manatili rito. Ginagamit ng matatalinong propesyonal ang pareho. Pinagsasama nila ang kanilang mga kalakasan. Iniiwasan nila ang mga kahinaan. Mas mainam ang resulta kaysa sa alinmang proseso lamang.
Narito kung paano aktwal na gumagana ang hybrid workflow sa shop floor.
- 3D print ng isang master pattern. Ang SLA ang pinakakaraniwang pagpipilian para sa hakbang na ito. Mataas na resolusyon. Makinis ang ibabaw pagkatapos ng makina. Dapat na walang kamali-mali ang master pattern, dahil ang anumang depekto ay ililipat sa molde at pagkatapos ay sa bawat hinulma na bahagi.
- Tapusin ang master pattern. Hindi sapat ang pag-imprenta lamang. Linalinis ng mga tao ang ibabaw. Nililinisan nila ito ng primer. Pinipinturahan nila ito. Ang layunin ay makamit ang isang Class A na ibabaw, na siyang grado ng pintura ng sasakyan. Hindi dapat magkaroon ng nakikitang mga linya ng patong. Walang mga butas-butas. Walang mga gasgas. Ang natapos na master pattern na ito ang magiging template para sa molde.
- Gumawa ng silicone mold mula sa master mold. Ang natapos na master mold ay nakabitin sa isang lalagyan. Ang likidong silicone ay ibinubuhos sa paligid nito. Ang vacuum ay kumukuha ng mga bula ng hangin. Pagkatapos tumigas, ang molde ay binubuksan, at ang master mold ay tinatanggal. Ang natitira ay isang perpektong negatibong lukab.
- Gumawa ng limampung o higit pang magkakaparehong bahagi. Ang polyurethane resin ay ibinubuhos sa silicone mold sa ilalim ng vacuum. Ang bahagi ay tumigas. Ang pag-demolding ay tumatagal ng ilang segundo. Ang molde ay gumagawa ng mga bahagi nang magkakasunod, bawat isa ay magkapareho sa huli. Hindi na kailangan ng karagdagang pagtatapos dahil ang master ay perpekto na.
Nakukuha ng mga inhinyero ang kalayaang heometriko ng 3D printing para sa master model. Mga kumplikadong hugis. Mga undercut. Mga organikong kurba. Walang mga hadlang sa amag sa panahon ng yugto ng disenyo. Pagkatapos ay nakikinabang sila sa kalidad ng materyal at bilis ng produksyon ng vacuum casting para sa mga huling bahagi. Makatotohanang mga resin ng inhinyeriya.

Pumili ng NOBLE: Precision CNC Machining para sa Produksyon
Sa NOBLE, kami ay isang full-service manufacturing shop na dalubhasa sa CNC machining at fabrication. Gagabayan ka namin sa pagpili ng prosesong pinakaangkop sa iyong proyekto, maging ito man ay 3D printing para sa rapid prototyping, vacuum casting para sa low-volume production, o high-precision CNC machining para sa paggawa ng mga metal at plastik na bahagi na may masisikip na tolerance.
Ang Aming Mga Pangunahing Kakayahan
Pinagsasama namin ang tradisyonal na subtractive manufacturing at advanced plastic processing upang mag-alok ng isang tunay na komprehensibong solusyon:
| Kakayahan | kagamitan | Karaniwang Dami | Best Para sa |
| CNC Machining | Mga metal (aluminyo, bakal, titanium, tanso) at mga plastik na pang-inhinyero (ABS, POM, PEEK, Nylon) | 1–1,000+ bahagi | Mga piyesang gumagana nang may mataas na tolerance, produksyon para sa huling paggamit, mga jig at fixture |
| Pagputol ng Vacuum | Mga polyurethane resin (tulad ng ABS, tulad ng PP, tulad ng goma, transparent) | 10–100 bahagi | Produksyon ng tulay, mga prototype na handa na sa merkado, malambot na pag-overmolding |
| 3D Pagpi-print | Mga resina ng SLA, SLS nylon, FDM thermoplastics | 1–20 bahagi | Komplikadong heometriya, pagpapatunay ng disenyo, minsanang pasadyang mga bahagi |
Mga Sertipikasyon ng Kalidad na Mapagkakatiwalaan Mo
Sa pagmamanupaktura, ang mga sertipikasyon ay higit pa sa mga badge lamang — kumakatawan ang mga ito sa isang pangako sa mga prosesong maaaring ulitin at na-audit. Ipinagmamalaki naming mapanatili ang mga sumusunod na sertipikasyon:
ISO 9001:2015 (Mga Sistema sa Pamamahala ng Kalidad)
Sertipikado para sa aming buong daloy ng trabaho sa pagmamanupaktura, kabilang ang: CNC machining, vacuum casting, at 3D printing. Tinitiyak nito ang pare-parehong kalidad ng bahagi, dokumentadong traceability, at patuloy na pagpapabuti sa bawat order.
ISO 13485:2016 (Mga Kagamitang Medikal – Pamamahala ng Kalidad)
Ang sertipikasyong ito ay mahalaga para sa mga aplikasyong medikal, dental, at kirurhiko. Ipinapakita nito ang aming kakayahang gumawa ng mga bahagi na nakakatugon sa pinakamahigpit na mga kinakailangan sa regulasyon para sa kaligtasan, pamamahala ng peligro, at kalinisan. Nagbibigay kami ng kumpletong suporta sa dokumentasyon sa mga kumpanya ng mga aparatong medikal, mga tagagawa ng kagamitan sa pag-diagnose, at mga developer ng mga kagamitan sa pag-opera.
FAQ
Mas mura ba ang vacuum casting kaysa sa 3D printing?
Ang gastos ay lubos na nakadepende sa dami. Para sa isa hanggang limang bahagi, ang 3D printing ang mas murang opsyon. Walang gastos sa molde. Walang bayad sa pag-setup. Pindutin lang ang print! Para sa dalawampu o higit pang magkakaparehong bahagi, ang vacuum casting ay may mas mababang gastos sa bawat yunit. Bagama't may paunang gastos ang silicone mold, ito ay nakakalat sa maraming piraso. Ang breakeven point ay karaniwang nasa pagitan ng sampu at dalawampung yunit. Sa ibaba niyan, 3D print. Sa itaas niyan, vacuum cast.
Maaari bang palitan ng vacuum casting ang 3D printing?
Hindi, hindi naunawaan ng mga taong nagtatanong nito ang parehong proseso. Ang mga ito ay mga komplementaryong kagamitan, hindi mga alternatibo na nagtutunggali. Ang 3D printing ay mainam para sa paghawak ng iterasyon at kumplikadong panloob na heometriya na hindi kayang gawin ng mga hulmahan. Ang vacuum casting ay ginagamit para sa mababang dami ng produksyon gamit ang mga materyales na pang-inhinyeriya. Ang isang proseso ay nagpapapasok sa isa pa. Walang prosesong pumapalit sa isa pa.
Alin ang mas mainam para sa prototyping: vacuum casting o 3D printing?
Para sa mga prototype ng form and fit, na kinabibilangan ng pagsuri sa mga sukat, pag-assemble, at ergonomics, mas mabilis at mas mura ang 3D printing. Ang isang naka-print na bahagi ay maaaring hawakan nang ilang oras sa halip na ilang araw.
Para sa mga praktikal at handa nang ibentang mga prototype na nangangailangan ng mga tunay na katangian ng materyal, mas mainam ang vacuum casting.
Ilang bahagi ang magagawa mo gamit ang vacuum casting?
Ang isang silicone mold ay karaniwang nakakagawa ng dalawampu hanggang limampung magagandang bahagi. Lumalala ang dating ng ibabaw. Pagkatapos makagawa ng limampung bahagi, mas malaki ang panganib ng mga depekto. Ang mga nangangailangan ng mas maraming dami ay gumagawa ng maraming molde.
Anong mga materyales ang maaaring gamitin sa vacuum casting na hindi maaaring gamitin ng 3D printing?
Malaki ang listahan. Kabilang dito ang mga goma na True Shore A mula 20A (napakalambot) hanggang 90A (kasingtibay ng gulong). Mayroon ding mga resin na parang ABS na kumikilos na parang injection-molded ABS sa mga tuntunin ng impact at stiffness. May mga resin na parang polypropylene para sa mga buhay na bisagra at chemical resistance. Mayroon ding mga resin na parang polycarbonate para sa transparency at heat resistance. Mayroon ding mga flame-retardant grade na nakakatugon sa UL94 V-0. Wala sa mga materyales na ito ang makukuha sa mga karaniwang 3D printing system. Ang mga SLA photopolymer ay malutong. Ang SLS nylon ay may magaspang na tekstura. Ang mga FDM thermoplastics ay may mahinang layer adhesion. Pagdating sa mga katangian ng materyal na may layuning produksyon, ang vacuum casting ay walang kapantay para sa mababang volume.






