
Ang silicone injection molding ay hindi katulad ng plastic injection molding. Ang plastik ay natutunaw at dumadaloy. Ang silicone ay isang likidong pinatigas sa pamamagitan ng kemikal. Direktang hinahalo at pinapainit ng makina ang mga bahagi ng silicone, at pagkatapos ay tumigas ang mga ito. Hindi mo kailangang tunawin ang mga hilaw na materyales o dumaan sa isang cooling cycle.
Tinatalakay ng papel na ito ang mga hakbang sa proseso, mga bentahe sa pagganap, at mga industriya kung saan nakasalalay ang mga pangunahing bahagi sa paghubog ng silicone rubber. Matutuklasan mo kung bakit naiiba ang mga patakaran ng silicone sa mga patakaran ng plastik, at kung paano ilalapat ang kaalamang ito sa mga pagawaan ng pabrika.
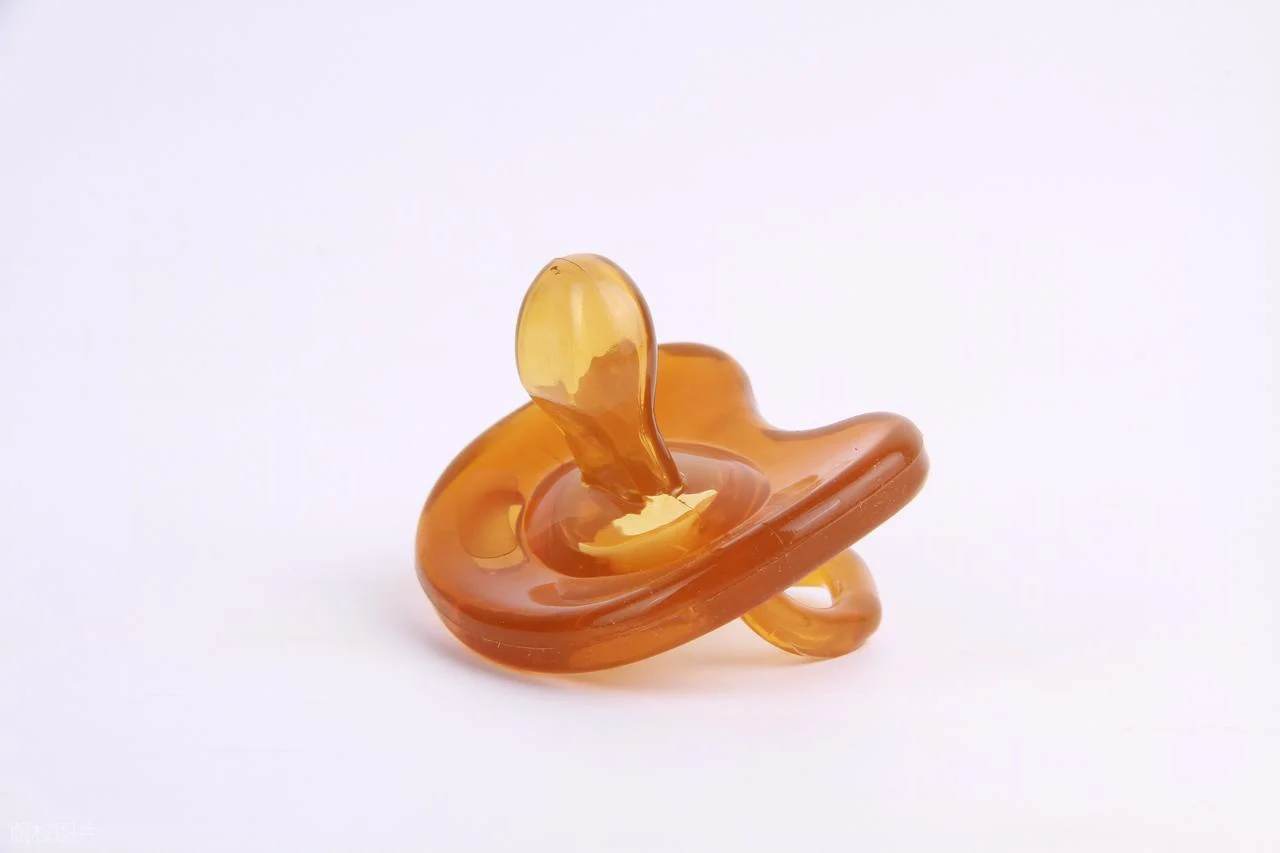
Ano ang mga Bahaging Silicone na Hinulma sa Injection?
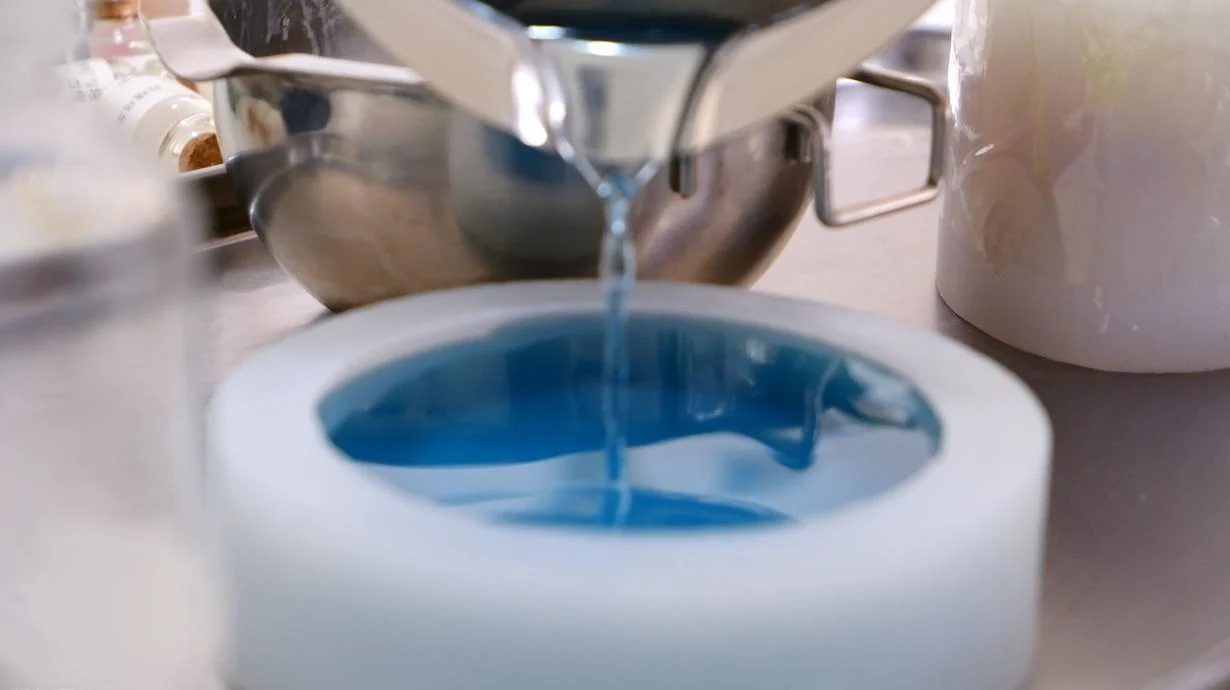
Hinahalo ng operator ang dalawang likido. Itinutulak ito ng makina papunta sa mainit na hulmahan. Pagkatapos, ang mga bahagi sa hulmahan ay maaaring patigasin at itulak palabas. Iyan ay silicone injection molding sa isang pangungusap.
Mayroong dalawang pamilya ng materyal. Ang LSR ay Liquid Silicone Rubber. Mabilis tumigas ang ganitong uri ng silica gel. Nangibabaw ito sa high-volume silicone rubber molding. Ang HCR ay de-kalidad na goma. Mas matatag ang tekstura nito kaysa sa LSR at mukhang masa. Kailangan nito ng compression molding, hindi injection molding. Karamihan sa mga injection-molded silicone parts ay gumagamit ng LSR dahil ang proseso mismo ay awtomatikong tatakbo.
Ang mga katangian ng silicone injection molding ay makikita sa iba't ibang aplikasyon: flexible ngunit hindi napupunit, thermal stability na mula -50 °C hanggang 200 °C, chemical inertia, walang amoy, ang mga bahagi ay mababawi pagkatapos ng compression, at ang hangin at likido ay maaaring mapagkakatiwalaang maisara.
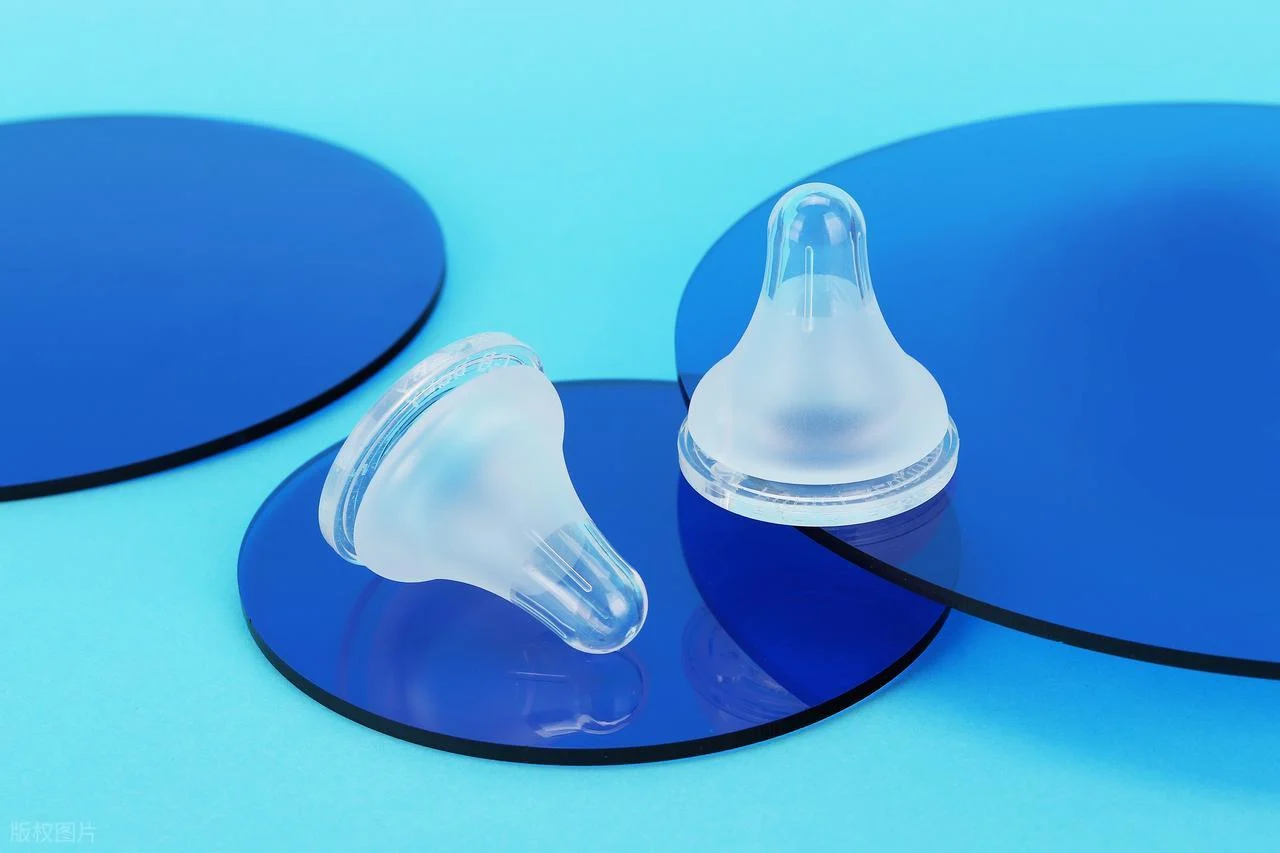
Mga halimbawang pang-araw-araw ang nakapalibot sa mga mamimili. Tulad ng mga utong para sa bote ng sanggol, mga selyo ng medical face mask, mga butones ng keypad sa timbangan sa kusina, mga gasket para sa mga espresso machine, at mga O-ring para sa mga water filter. Lahat ay mga bahaging silicone na gawa sa injection-molded na ginawa sa malalaking sukat. Hindi iniisip ng gumagamit ang paraan ng paggawa. Magandang disenyo iyan.
Ang Proseso ng Paghubog ng Injection para sa mga Bahaging Silicone
Ang paggawa ng mga bahaging silicone na ini-inject mold ay may ibang ritmo kumpara sa plastik. Pareho lang ang mga hakbang sa papel. Magkaiba rin ang mga detalye. Talakayin natin ang bawat yugto.
Yugto 1: Paggawa ng Molde
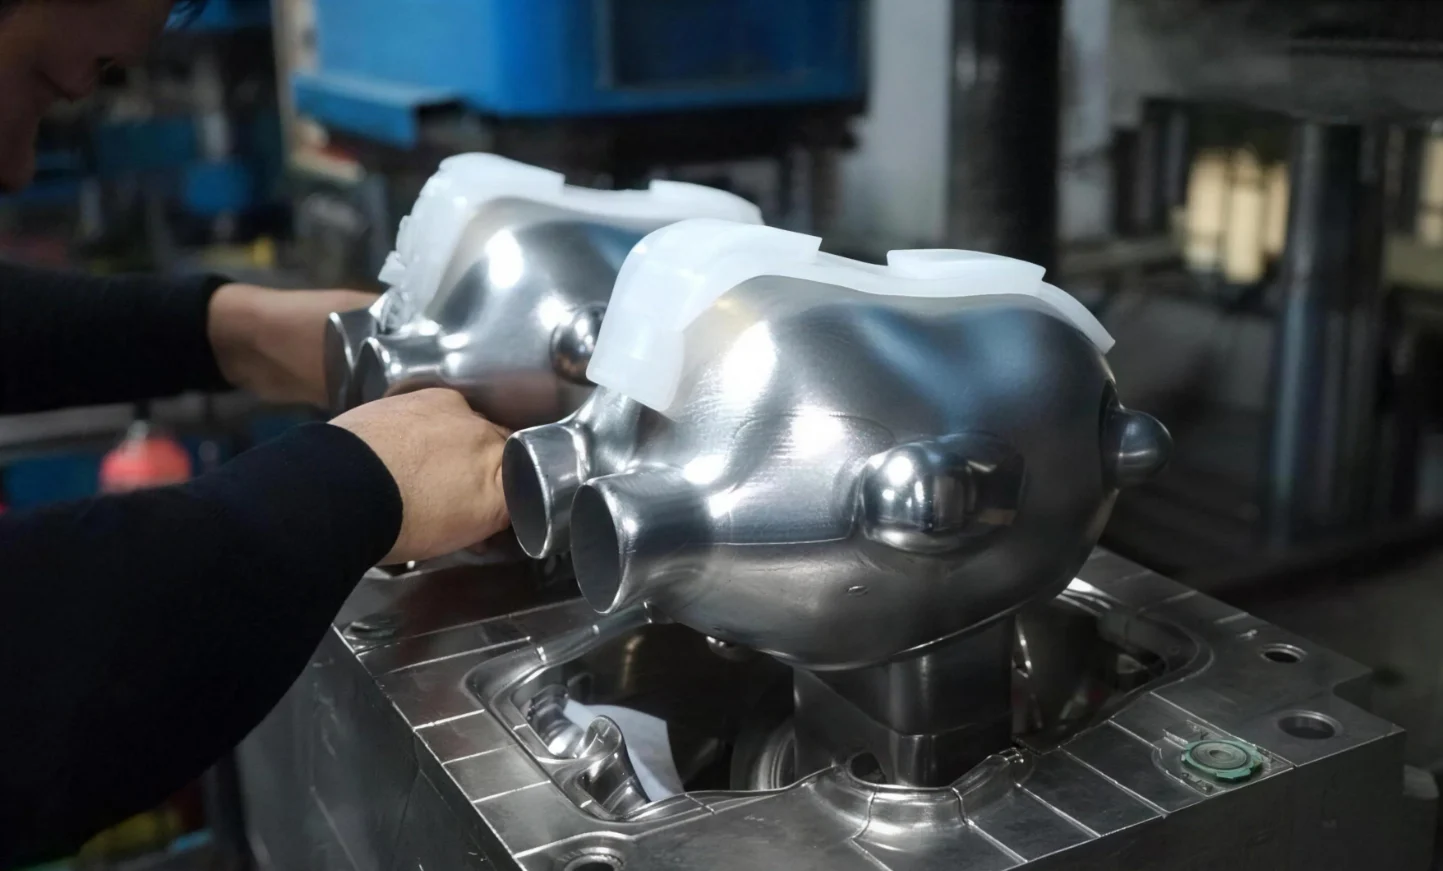
Ang isang hulmahan ng LSR ay hindi isang plastik na hulmahan. Ang mga hulmahan ng LSR ay nangangailangan ng perpektong pagbubuklod. Manipis ang materyal, kaya madali itong tumagas.
Ang bentilasyon ang hamon. Kapag kulang ang bentilasyon, naiipit ang hangin. Kapag sobra ang bentilasyon, tumatagas ang silicone. Ang paghahanap ng balanse ay kasanayan ng mold engineer.
Pinuputol ng CNC machining ang mga hugis ng lukab. Ang EDM—Electrical Discharge Machining—ay lumilikha ng mga pinong detalye at matutulis na sulok na hindi maabot ng mga pamutol. Ang parehong pamamaraan ay kinakailangan.
Karaniwan ang mga cold runner system. Nananatiling malamig ang materyal habang naglalakbay ito mula sa injection unit patungo sa pasukan ng cavity. Pagkatapos ay tumatama ito sa mainit na molde at tumigas.
Yugto 2: Paghahanda at Pagsukat ng Materyal
Ang LSR ay may dalawang drum. Ang Bahagi A ay naglalaman ng base polymer at platinum catalyst. Ang Bahagi B ay naglalaman ng cross-linker at ng filler. Ang makina ang nagbobomba ng pareho. Isang static mixer ang naghahalo sa mga ito sa eksaktong 1:1 ratio. Walang hangin na nakapasok. Walang kontaminasyong nangyayari.
Ang injection unit ay magiging malamig sa halip na nasa temperatura ng kuwarto. Kung uminit ang materyal, magsisimula itong tumigas nang maaga.
Ang mga pigment o additive ay idinaragdag sa yugto ng paghahalo. Aayusin ng injection device ang kulay at lubricity, at mga antimicrobial properties ayon sa mga itinakdang pamantayan.
Yugto 3: Pag-iniksyon sa Molde
Ang mga thermoplastics ay iniiniksyon sa mataas na presyon—libu-libong PSI. Ang silicone rubber molding ay gumagamit ng mababang presyon (sapat na ang ilang daang PSI). Madaling dumadaloy ang materyal. Hindi kailangan ng molde ng malakas na puwersa ng pag-clamp.
Ginagabayan ng cold runner system ang mixed LSR patungo sa mga pinainit na cavity. Sa gate, tumataas ang temperatura. Agad na nagsisimula ang pagpapatigas.
Ang vacuum port ay kumukuha ng hangin palabas ng cavity bago ang iniksyon. Ang kawalan ng mga bula ng hangin ay nangangahulugang walang mga void. Ang kawalan ng mga void ay nangangahulugang pare-parehong mekanikal na katangian. Ang hakbang na ito ay naghihiwalay sa mga de-kalidad na bahagi mula sa mga scrap.
Yugto 4: Pagpapatigas (Bulkanisasyon)
Pinapagana ng init ang reaksyon. Ang temperatura ng amag ay nasa pagitan ng 150°C at 200°C (300°F hanggang 425°F). Ang platinum catalyst ay nagtutulak ng cross-linking. Ang mga silicone chain ay nagbubuklod. Ang likido ay nagiging isang solidong elastomer.
Maikli ang oras ng pag-ikot. Sampung segundo para sa manipis na dingding na bahagi. Siyamnapung segundo para sa makapal at masalimuot na hugis. Karamihan sa mga bahaging silicone na ini-inject-molded ay tumigas sa loob ng wala pang isang minuto.
Yugto 5: Pagbuwag at Pagtatapos
Maselan ang pagbuga. Mabubutas ng mga pin ang malambot na materyal. Ang mga pagbuga ng hangin ay nag-aangat ng bahagi mula sa lukab. Ang mga ejector plate ay pantay na tumutulak mula sa likod. Walang marka. Walang pinsala.
Ang ilang bahagi ay direktang inilalagay sa packaging. Ang iba ay kailangang i-post-cure. Ang oven ay tumatakbo sa 150°C hanggang 200°C sa loob ng dalawa hanggang apat na oras. Kinukumpleto ng init ang cross-linking reaction. Ang mga mekanikal na katangian ay nagpapatatag. Ang compression set ay bumubuti.
Karaniwan ang automation. Kinukuha ng mga robot ang mga bahagi mula sa molde, pagkatapos ay inilalagay ang mga ito sa mga cooling rack. Ang silicone injection molding ay pinapapatay ang mga ilaw sa maraming pabrika. Ang materyal ay gumagana nang pare-pareho. Inuulit ng makina ang parehong siklo. Kailangan lang subaybayan at lagyan muli ng mga tao.
Mga Pangunahing Benepisyo ng Paggamit ng Injection Molding para sa mga Bahaging Silicone
Ang silicone injection molding ay hindi ang pinakamurang proseso. Hindi rin ito ang pinakamabilis i-set up. Ngunit ang mga benepisyo nito ay kayang bayaran ang tamang aplikasyon.
High Precision at Complex Geometry
Karaniwan lang ang mga tolerance na hanggang ±0.01 mm. Hindi espesyal. Hindi mahirap. Manipis na dingding, gumaganang mga undercut, at masalimuot na katangian ng ibabaw na lumalabas sa molde, handa nang gamitin.
Minimal na Pag-aaksaya at Walang Flash
Ang closed mold system ay naglalaman ng materyal. Kaunting sobrang lalabas. Ano ang ibig sabihin ng lalabas? Madali itong mapunit. Karamihan sa mga injection-molded silicone parts ay hindi nangangailangan ng post-processing trimming. Ang runner system ay nananatiling likido. Ginagamit itong muli sa susunod na shot. Malapit nang mawala ang basura.
Mabilis na Oras ng Ikot
Labinlima hanggang animnapung segundo bawat shot. Kasama rito ang injection, curing, at demolding. Mas matagal ang makakapal na bahagi. Mabilis naman ang paglipad ng manipis na bahagi. Para sa mataas na volume ng produksyon, ang bilis na ito ay lubos na nagbabago sa ekonomiya.
Ganap na Automated na Proseso
Sinusukat at hinahalo ng makina ang dalawang bahagi nang sarado ang butas. Nananatiling eksakto ang proporsyon. Nababawasan ang panganib ng kontaminasyon dahil walang operator ang humahawak ng bukas na materyal. Napakababa ng gastos sa paggawa sa bawat bahagi. Isang tao ang nagpapatakbo ng maraming makina.
Napakahusay na Katangian ng Materyal
Saklaw ng temperatura mula -50°C hanggang +230°C. Maaaring i-autoclave. Tugma sa ISO 10993 para sa medikal na kontak. Lumalaban sa mga kemikal, UV radiation, at ozone. Nananatiling mababa ang compression set. Ang bahagi ay bumabalik sa dati pagkatapos ng maraming taon ng pagpisil.
Minimal na Pag-urong
Ang mga piyesang post-cured ay lumiliit nang wala pang 0.5%. Matatag iyan. Nahuhulaan iyan. Mapagkakatiwalaan ng mga taga-disenyo ang mga pinal na sukat nang walang panghuhula.
Tugma sa Cleanroom
Ang silicone injection molding ay gumagana sa mga malinis na silid na may ISO Class 7 o Class 8. Walang mga particulate. Walang kontaminasyon. Ang mga medical implant, mga bahagi ng paghahatid ng gamot, at mga pharmaceutical seal ay handa nang isterilisasyon.
Kakayahang Mag-overmolding
Maaaring direktang mag-inject ang makina ng LSR sa mga plastik o metal na insert. Ang silicone ay kemikal na nagdidikit habang nagpapatigas. Walang pandikit. Walang panimulang pintura. Ang isang matibay na hawakan na may malambot na pagkakahawak ay lumalabas na buo. Ang isang medical connector na may silicone seal sa ibabaw ng metal pin ay lumalabas na ganap na naka-assemble. Iyan ang bentahe ng overmolding.
Mga Industriya na Gumagamit ng mga Bahaging Silicone na Hinubog sa Injection
Ang mga piyesang silicone na hinulma gamit ang injection ay makikita kahit saan. Ang mga katangian ng materyal ay mas akma sa ilang partikular na trabaho kaysa sa anumang alternatibo. Narito ang mga dapat gawin.
Medikal at Pangangalaga sa Kalusugan
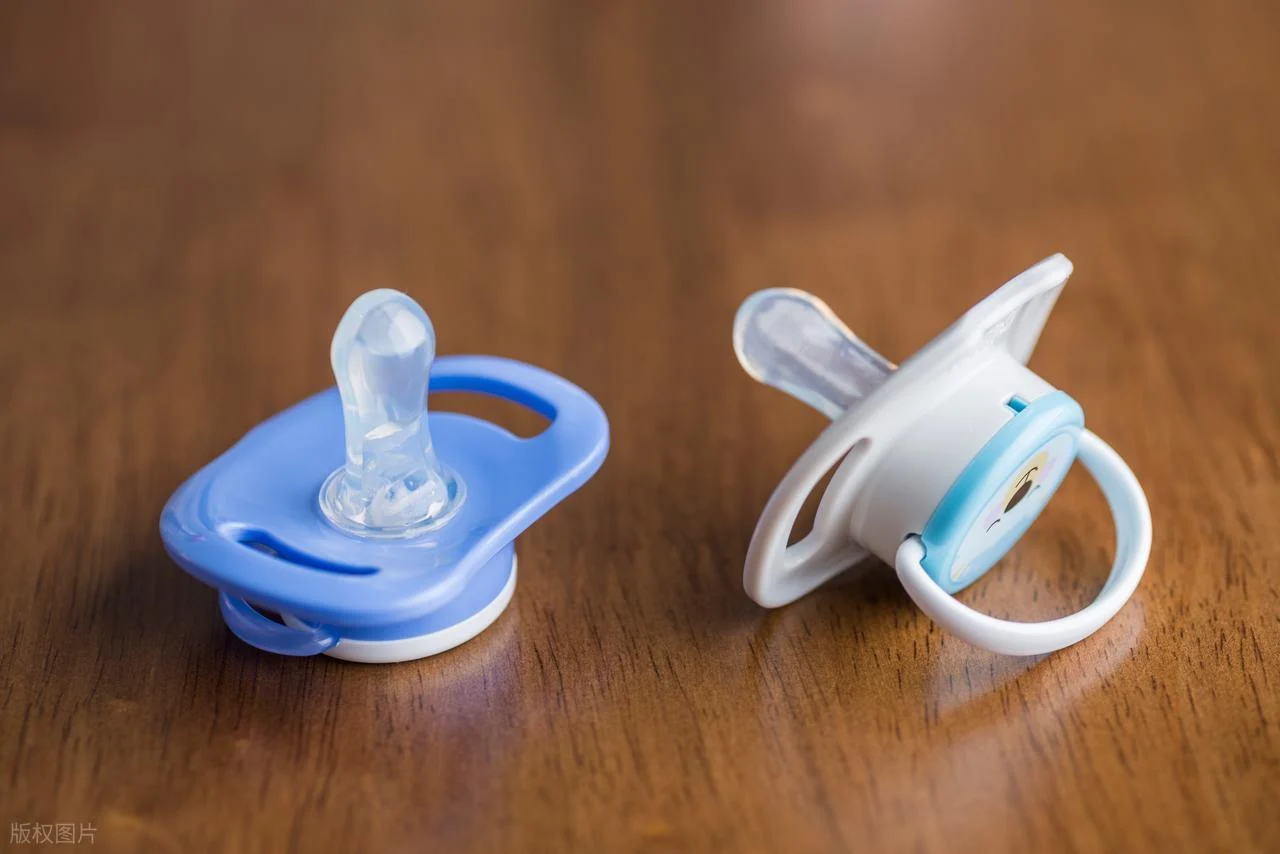
Ang mga respiratory mask ay nangangailangan ng malambot na selyo sa mukha. Ang mga catheter ay nangangailangan ng makinis at biocompatible na mga ibabaw. Ang mga selyo ng hiringgilya ay hindi dapat tumagas o mag-alis ng mga partikulo. Ang mga bahagi ng implantable device ay nangangailangan ng ganap na kadalisayan at pangmatagalang katatagan. Ang mga hawakan ng surgical instrument ay nagdaragdag ng ginhawa nang hindi nahuhuli ng bakterya. Ang mga utong at pacifier ng bote ng sanggol ay gawa sa silicone dahil wala itong lasa at walang panganib sa allergen.
Automotive at Electric Vehicles
Ang mga seal at gasket ng makina ay nasa mainit na langis. Ang mga O-ring ay nagseselyo ng mga likido at gas. Ang mga high-voltage EV connector seal ay nagpoprotekta sa mga electrical contact mula sa kahalumigmigan. Ang mga vibration dampener ay nakakabit sa pagitan ng mga metal bracket. Ang mga seal ng baterya ay nagpoprotekta sa tubig at alikabok mula sa pagpasok ng mga lithium-ion pack. Sa ilalim ng hood, ang silicone ay mas tumatagal kaysa sa goma.
Electronics at Consumer Goods
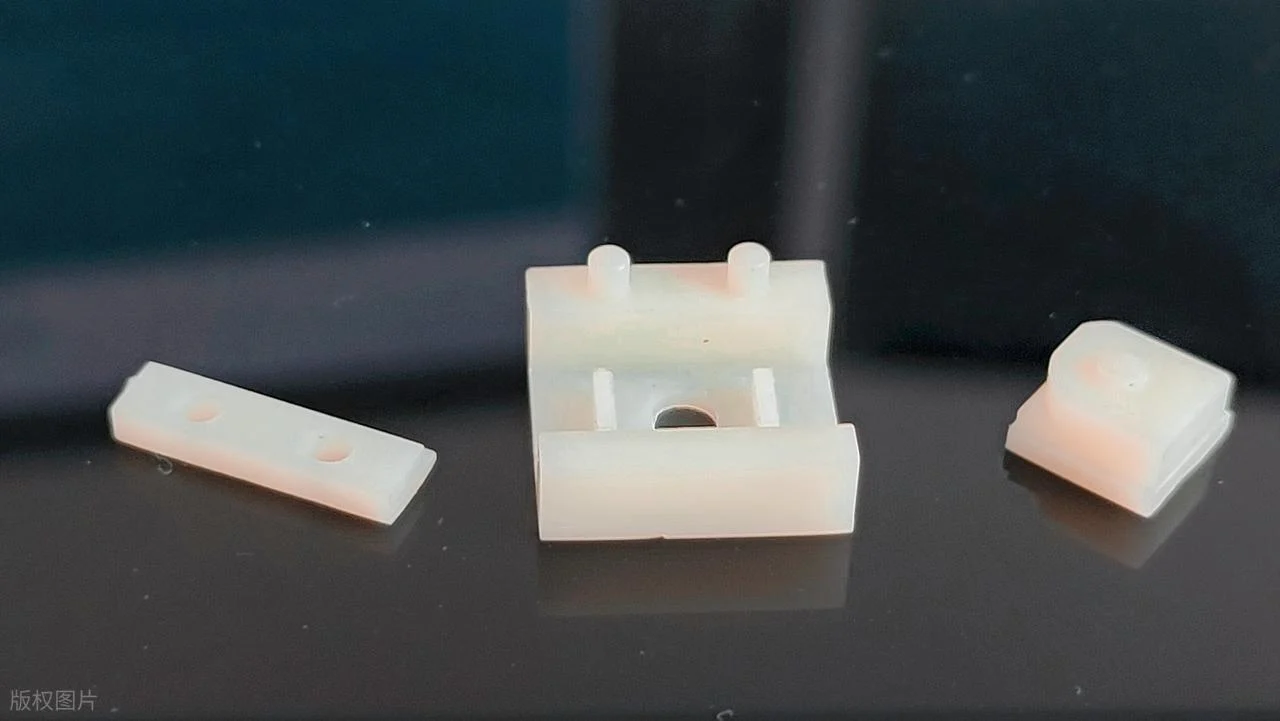
Pinipigilan ng mga waterproof seal para sa mga smartwatch at smartphone ang pagpasok ng kahalumigmigan sa mga mamahaling electronics. Ang mga keypad at button ay nangangailangan ng malambot at positibong pakiramdam. Ang mga soft-touch grip ay ginagawang komportable ang mga tool at appliances na hawakan. Ang mga proteksiyon na takip at mga aksesorya sa pamamahala ng cable ay gumagamit ng silicone para sa flexibility at tibay nito. Ang bahagi ay dapat makatiis sa mga pagkahulog. Hindi ito dapat pumutok o mapunit.
Pagkain at Mga Produkto ng Sanggol
Ang mga baking mat at spatula ay nakakatanggap ng matinding init. Ang mga ice cube tray ay nababaluktot nang hindi nababasag. Ang mga seal ng lalagyan ng pagkain ay lumilikha ng mga pantakip na hindi mapapasukan ng hangin. Ang mga utong ng bote ng sanggol at mga laruang pangngipin ay napupunta sa mga bibig. Ang pagsunod sa FDA ay mandatory. Walang mga nakalalasong additives. Walang BPA. Walang phthalates. Ang silicone rubber molding ay nakakatugon sa mga patakarang iyon.
Pang-industriya at Aerospace
Ang mga industrial sealing system ay humahawak sa mga kemikal at presyon. Kinokontrol ng mga membrane ang daloy ng fluid. Ang mga aerospace seal ay humaharap sa jet fuel at UV radiation sa altitude—Ang mga fluorosilicone grade ay lumulutas sa partikular na problemang iyon. Ang mga construction seal ay nasa pagitan ng mga panel ng gusali. Ang mga bahagi ng fluid control ay namamahala sa tubig, hangin, at agresibong media. Ang karaniwang pinag-uusapan ay ang tibay. Ang mga bahaging ito ay mabagal na nasisira.
Silicone Injection Molding vs. Iba Pang Paraan ng Paggawa
Hindi lahat ng bahaging silicone ay nangangailangan ng silicone injection molding. May iba pang mga pamamaraan. Bawat isa ay may lugar. Ipinapakita ng talahanayan sa ibaba ang mga kompromiso.
| Factor | LSR Injection Molding | Pag-compress ng Pag-compress | Transfer Molding |
| Oras ng ikot | 15-60 segundo | 2-5 minuto | 1-3 minuto |
| Pag-aautomat | Ganap na awtomatikong | Manu-mano o semi-awtomatikong | Semi-awtomatikong |
| Sayangin | Napakababa (malamig na runner) | Mataas (kisap-mata, pag-apaw) | Katamtaman |
| Part complexity | Mataas (mga undercut, manipis na pader) | Mababa hanggang katamtaman | Katamtaman |
| Mga Toleransya | ± 0.01 mm maaabot | Karaniwang ±0.1 mm | Karaniwang ±0.05 mm |
| Gastos sa kagamitan | Mataas | Mababa hanggang katamtaman | Katamtaman |
| Kaangkupan ng lakas ng tunog | Mataas na dami (10k–milyon) | Mababa hanggang katamtamang dami | Mababa hanggang katamtamang dami |
LSR Injection Molding kumpara sa Pag-compress ng Pag-compress
Luma na ang compression molding. Isang paunang nabuo na bloke ng solidong silicone rubber—HCR—ang inilalagay sa isang bukas na molde. Magsasara ang molde. Pinipilit ng init at presyon ang materyal na punuin ang butas. Manu-manong inaayos ng operator ang mga flash.
Mura ang silicone rubber molding sa pamamagitan ng compression para sa mababang volume. Mababa ang gastos sa tooling. Gumagana naman nang maayos ang mga simpleng hugis. Ngunit mahaba ang cycle time. Malaki ang basura. Mahirap ang automation. Para sa mga kumplikadong geometry o mataas na volume, panalo ang silicone injection molding sa bawat pagkakataon. Malinis ang paglabas ng bahagi. Walang nasasayang sa runner system.
Paghubog ng Injeksyon ng LSR vs. Paghubog ng Paglilipat
Ang transfer molding ay isang hybrid. Ang materyal ay nakalagay sa isang palayok sa itaas ng cavity. Itinutulak ito ng isang plunger sa isang sprue at papasok sa molde. Ito ay tumigas. Tinatanggal ng operator ang bahagi at ang natitirang cull.
Ang bentahe? Mas mahusay na humahawak ang transfer molding sa mga insert kaysa sa compression. Ang materyal ay dumadaloy papunta sa cavity sa ilalim ng pressure, hindi lamang sa pamamagitan ng pagpisil. Ang disbentaha? May natitira pang basura. Ang sprue at cull ay mga cured material na hindi na maaaring gamitin muli. Mas mahaba ang cycle time kaysa sa injection. Limitado ang automation. Para sa mga medium volume na may insert, mas makatuwiran ang transfer molding. Para sa mga high volume, hindi.
Paghubog ng Injeksyon ng LSR vs. 3D Printing Silicone
Mayroon na ngayong 3D printing silicone. Totoo ang teknolohiyang ito. Ngunit mabagal ito. Ang paggawa ng isang bahagi ay tumatagal ng ilang oras. Magaspang ang ibabaw. Ang mga mekanikal na katangian ay mas mababa kaysa sa mga hinulma na bahagi.
Kailan pipili ng 3D printing? Mga prototype. Mga piyesang minsanan lang gawin. Mga disenyong nagbabago bawat linggo. Kailan pipili ng silicone injection molding? Produksyon. Anumang volume na higit sa ilang daang piraso. Anumang piyesang nangangailangan ng masikip na tolerance o makinis na ibabaw. Anumang aplikasyon kung saan ang piyesa ay dapat gumana nang maaasahan sa loob ng maraming taon.
Mga Pagsasaalang-alang sa Disenyo para sa mga Bahaging Silicone na Hinulma sa Injection
Ang pagdidisenyo para sa silicone injection molding ay hindi katulad ng pagdidisenyo para sa plastik. Magkakapatong ang mga patakaran. Ngunit mahalaga ang mga pagkakaiba.
Pinakamababang kapal ng pader
Ayos lang ang manipis na dingding. Madaling dumaloy ang silicone. Ang minimum na 0.5 mm ay angkop para sa maliliit na bahagi. Ang mas malalaking bahagi ay nangangailangan ng higit pa—1.0 mm hanggang 1.5 mm. Kung mas manipis kaysa sa 0.4 mm, maaaring hindi mapuno ng materyal ang butas bago magsimulang matuyo. Ang panganib ay maikli ang mga bahagi. Hindi kumpleto ang mga bahagi.
Mga anggulo ng draft para sa demolding
Ang silicone ay flexible. Ito ay umaabot. Nakakatulong iyan. Pero mahalaga pa rin ang mga anggulo ng draft. Karaniwang sapat na ang isa hanggang dalawang digri. Para sa malalalim na cavities o textured surfaces, magdagdag pa. Tatlong digri. Siguro lima. Dapat matanggal ang bahagi nang hindi napupunit. Magpapasalamat sa iyo ang molde designer.
Pag-iwas sa matutulis na sulok
Ang matutulis na sulok sa loob ay nagko-concentrate ng stress. Doon napupunit ang bahagi. Napupunit ito habang nagde-demolding. Napupunit ito habang ginagamit. Magdagdag ng radius. Minimum na 0.3 mm. Mas mainam ang 0.5 mm. Mas madaling mapuputol ng molde maker ang radius kaysa sa matalas na sulok.
Pagsasama ng mga undercut
Dito naiiba ang silicone sa plastik. Ang mga undercut ay hindi awtomatikong problema. Ang bahagi ay flexible. Maaari itong umabot sa ibabaw ng core o maputol mula sa isang cavity. Ngunit may mga limitasyon. Ang undercut ay dapat sapat na mababaw upang matanggal nang walang permanenteng deformation. Isang magandang tuntunin? Ang lalim ng undercut ay hindi hihigit sa kalahati ng kapal ng dingding. Subukan ito sa disenyo. Gayahin ang demolding. Huwag manghula.
Paglalagay ng linya ng paghihiwalay
Ang linya ng paghahati ay kung saan nagtatagpo ang dalawang kalahati ng molde. Sa isang bahaging silicone, isang manipis na linya ng flash ang nabubuo doon. Karaniwan itong naaalis. Ngunit mahalaga pa rin ang pagkakalagay. Ilayo ang linya ng paghahati sa mga kosmetikong ibabaw. Ilayo ito sa mga sealing surface. Ilagay ito sa isang gilid o sulok kung saan madaling putulin ang flash.
Mga kinakailangan sa pag-Venting
Nakukulong ng silicone ang hangin. Kailangan ng molde ng mga lagusan—maliliit na daluyan na nagpapahintulot sa hangin na makalabas habang pinupuno ng materyal ang lukab. Kung walang mga lagusan, nabubuo ang mga bula ng hangin. Mukhang hindi maganda ang bahagi. Maaari itong masira habang ginagamit. Napakahalaga ng lalim ng lagusan. Masyadong mababaw, at hindi makakalabas ang hangin. Masyadong malalim, at tumatagas ang silicone, na lumilikha ng kislap. Ang karaniwang lalim ng lagusan para sa mga bahaging silicone na ini-inject ay 0.01 mm hanggang 0.02 mm. Maliit lang iyon. Nangangailangan ito ng tumpak na paggawa ng molde.
Sundin ang mga patakarang ito. Gagana ang molde. Malinis na mabubura ang mga bahagi. Mananatiling mababa ang mga scrap rate. Balewalain ang mga ito, at ang silicone rubber molding ay magiging isang pagsasanay sa pag-troubleshoot sa halip na isang proseso ng produksyon.
Bakit Piliin ang NOBLE para sa Iyong Injection Molded Silicone & Mga Bahagi ng CNC Machined?
Hindi madaling pumili ng kasosyo sa pagmamanupaktura. Ang maling pagpili ay nagsasayang ng oras at pera. Ang NOBLE ay nagpapatakbo ng silicone injection molding at CNC machining sa iisang bubong.
Maraming pabrika ang humahawak lamang sa produksyon. Kumukuha sila ng drawing at nagpapadala ng mga piyesa. Mas maaga nagsisimula ang NOBLE. Ang konsultasyon sa disenyo ay nangyayari bago putulin ang bakal. Ang mga pagsusuri ng DFM ay maagang nakakatuklas ng mga problema. Ang pag-assemble at pag-iimpake ang siyang natatapos ng trabaho.
Ang Aming Mga Pangunahing Kakayahan sa Paggawa
Paghubog ng Injection
- Injeksyon ng Likidong Silicone Rubber (LSR) paghuhulma para medikal, sasakyan, elektronika, at mga produktong pangkonsumo
- Thermoplastic injection molding para sa mga matibay na bahagi at overmolding mga application
- Paghubog na may maraming materyales (Ang LSR ay hinulma nang sobra sa mga plastik o metal na insert)
- Molde sa loob ng bahay paggawa at pagpapanatili
CNC Machining
- Katumpakan Paggiling ng CNC at Ang pag-on ng CNC para sa mga bahaging metal at plastik
- Mabilis na prototyping at mababa hanggang mataas na dami ng produksyon
- Mahigpit na tolerasyon hanggang sa ± 0.005 mm
- Kakayahang makagawa pasadyang kagamitan sa paghuhulma para sa paghubog ng iniksyon
Mga Serbisyo na Idinagdag sa Halaga
- Disenyo para sa Paggawa (DFM)pagsusuri at pag-optimize
- prototyping sa patunayan ang mga disenyo bago ang malawakang produksyon
- Pagpupulong of mga natapos na bahagi sa mga sub-assembly o kumpletong produkto
- Packaging at Logistics pinasadya sa iyong mga kinakailangan
Mga Sertipikasyon na Mahalaga
Ang NOBLE ay nagpapatakbo sa ilalim ng mga internasyonal na kinikilalang sistema ng pamamahala ng kalidad, na tinitiyak ang pare-pareho, masusubaybayan, at sumusunod sa mga patakaran ng pagmamanupaktura.
| certification | saklaw |
| ISO 9001: 2015 | Pamamahala ng kalidad para sa lahat ng proseso ng pagmamanupaktura, kabilang ang injection molding at CNC machining |
| ISO 13485: 2016 | Paggawa ng medikal na aparato pamamahala ng kalidad—mahalaga para sa mga piyesang silicone na ginagamit sa mga aplikasyon sa pangangalagang pangkalusugan, pag-opera, at pagsusuri |
Ang mga sertipikasyong ito ay nangangahulugan na maaari mong pagkatiwalaan ang NOBLE sa paghahatid ng mga piyesa na nakakatugon sa mahigpit na mga kinakailangan sa regulasyon, nagsisilbi ka man sa mga sektor ng medikal, automotive, electronics, o industriyal.
FAQ
Inirerekomenda ang schema markup para sa seksyong ito
Maaari bang i-inject mold ang kahit anong silicone?
Hindi. Tanging ang liquid silicone rubber (LSR) na may mababang lagkit ang gumagana para sa silicone injection molding. Ang mga solid HCR silicone ay nangangailangan ng compression o transfer molding.
Gaano katagal tumatagal ang mga hulmahan ng LSR?
Ang isang maayos na pagkakagawa ng hulmahang bakal ay maaaring makagawa ng 500,000 hanggang mahigit 1,000,000 na bahagi. Ang buhay ng hulmahan ay nakasalalay sa pagiging kumplikado ng bahagi, pagiging magaspang ng materyal, at kalidad ng pagpapanatili.
Mahal ba ang LSR injection molding?
Mataas ang gastos sa paggamit ng mga kagamitan, ngunit ang gastos sa bawat piyesa ay biglang bumababa sa dami. Para sa mataas na produksyon, ang proseso ay nagiging napaka-ekonomiko.
Ano ang iyong minimum na dami ng order?
Wala kaming takdang minimum, ngunit ang mababang volume na wala pang 1,000 piyesa ay bihirang magbigay-katwiran sa pamumuhunan sa tooling. Mas gusto ng maraming supplier ang pagpapatakbo ng 5,000 hanggang 10,000 piyesa o higit pa.
Maaari bang i-overmolde ang LSR sa plastik?
Oo. Ang LSR ay kemikal na dumidikit sa ilang plastik na pang-inhinyero habang ito ay pinapalambot. Hindi kinakailangan ng pandikit kapag ang mga materyales ay napili nang tama.
Ligtas ba sa pagkain at medikal ang LSR?
Maraming grado ng LSR ang sumusunod sa FDA para sa mga produktong may kontak sa pagkain at may sertipikasyon ng ISO 10993 para sa medikal na paggamit. Palaging suriin ang partikular na sertipikasyon ng grado para sa target na aplikasyon.
Paano naiiba ang platinum-cured silicone sa peroxide-cured?
Ang platinum-cured silicone ay gumagamit ng isang noble metal catalyst at walang ginagawang byproduct, kaya mas malinis at biocompatible ito. Ang peroxide-cured silicone ay nag-iiwan ng bakas ng kemikal na residue at bihirang gamitin para sa mga medikal o pagkain.







