
Ano ang injection molding?
Ang injection molding , na kilala rin bilang injection mold forming, ay pumasok sa bawat sulok ng ating buhay dahil sa mataas na kahusayan, katumpakan, at malawakang kakayahan sa produksyon. Nagtatampok ito ng mabilis na bilis ng produksyon, mataas na kahusayan, automation, at kakayahang gumawa ng iba't ibang hugis, mula sa simple hanggang sa kumplikado, at maraming sukat, mula sa maliit hanggang sa malaki, na may tumpak na mga sukat at malawak na saklaw. Maaari itong ilapat sa mga panloob na bahagi ng sasakyan, mga shell ng appliance, mga aparatong medikal, at mga pang-araw-araw na pangangailangan. Sa mga sumusunod, ipapakilala namin nang detalyado ang buong proseso ng produksyon ng injection molding.
Paano gumagana ang injection molding?
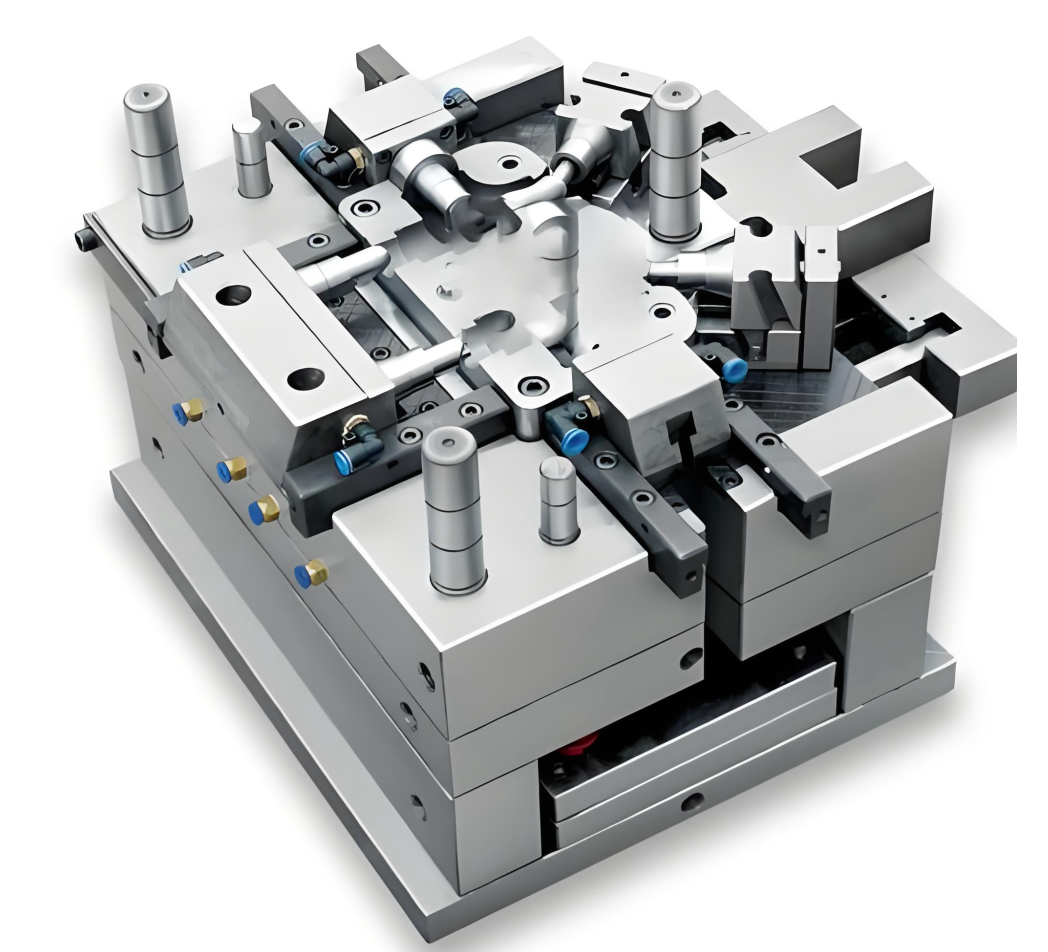
Ang injection molding ang pinakakaraniwang proseso ng pagmamanupaktura para sa paggawa ng mga plastik na bahagi. Ang mga injection molding machine ay gumagamit ng mga hilaw na materyales na plastik at iba't ibang molde upang makagawa ng mga bahagi na may iba't ibang laki, matibay o disposable, para sa maraming industriya at aplikasyon. Ang prinsipyo ng paggana nito ay ang injection molding machine ay nagpapapasok ng mga hilaw na materyales sa isang molde, na siyang negatibong molde para sa huling bahagi at binubuo ng dalawang bahagi: ang injection mold (A) at ang ejector mold (B). Ang espasyo sa pagitan ng dalawang bahagi ay ang lukab ng molde, kung saan ini-inject ang materyal.
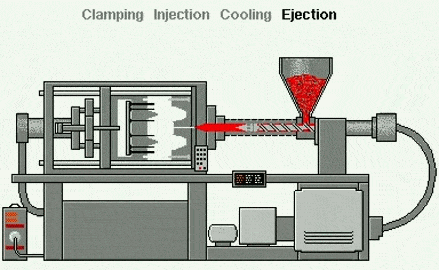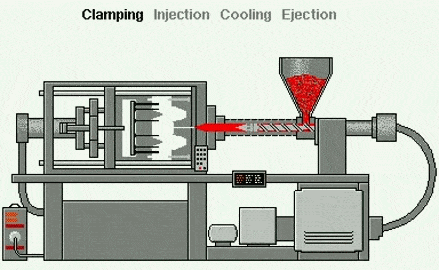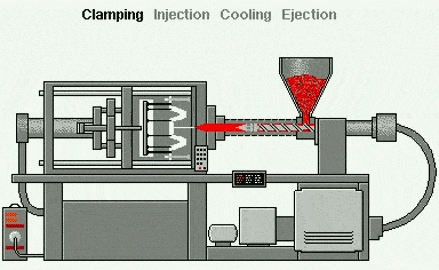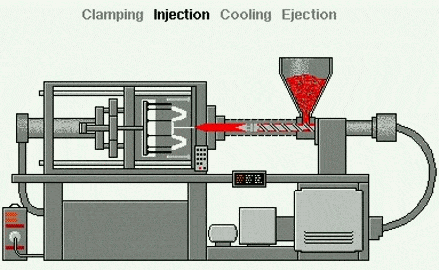
Ang injection molding ay isang proseso ng paghubog—hindi tulad ng mga subtractive (cutting) na pamamaraan (tulad ng CNC machining) o mga additive na proseso (tulad ng 3D printing ), na gumagamit ng mga molde bilang mga aparato sa paghubog. Ang pamamaraang ito ay angkop para sa mga materyales tulad ng thermoplastics, na pinainit hanggang sa maging tunaw na estado at pagkatapos ay ini-inject sa isang metal na molde, kung saan ang mga ito ay lumalamig at nagkakaroon ng hugis sa loob ng molde o cavity. Ang proseso ay maaaring hatiin sa:
1. Pagpapakain ng Plastikong Particle:
Ang maliliit na partikulo ng plastik (mga plastik na pellet) ay ibinubuhos sa hopper. Ang mga partikulo na ito ay karaniwang mga thermoplastics—mga plastik na lumalambot kapag pinainit.
2. Pagtunaw ng Plastik:
Ang mga plastik na pellet ay dumadaan sa isang pinainit na bariles na may umiikot na turnilyo.
3. Injection Molding:
Habang umiikot ang tornilyo, itinutulak nito ang mga plastik na pellet pasulong habang tinutunaw ang mga ito ng heater upang maging isang makapal na tinunaw na likido.
4. Injection Molding:
Kapag ang tinunaw na plastik ay naiipon na sa isang tiyak na punto, inilalagay ito ng turnilyo sa isang butas ng hulmahan na gawa sa metal sa ilalim ng mataas na presyon. Ang hulmahan ay hinuhubog nang eksakto tulad ng nais na huling bahagi (hal., takip ng bote, lalagyan ng telepono, o dashboard ng kotse).
5. Paglamig:
Sa loob ng hulmahan, lumalamig at tumigas ang plastik. Ang mga daluyan ng paglamig sa loob ng hulmahan ay nakakatulong na mapabilis ang proseso ng paglamig.
6. Pagbubukas ng Molde:
Kapag tumigas na ang plastik, ang hulmahan ay nabubuklod sa dalawang bahagi.
7. Pag-eject:
Itinutulak ng mga ejector pin ang natapos na produkto palabas ng molde.
8. Ulitin:
Ang molde ay nagsasara, at ang buong proseso ay inuulit—karaniwan ay bawat ilang segundo—na ginagawang mainam ang injection molding para sa maramihang produksyon.
Mga karaniwang uri ng proseso ng paghubog ng iniksyon
Ipasok ang Paghuhulma
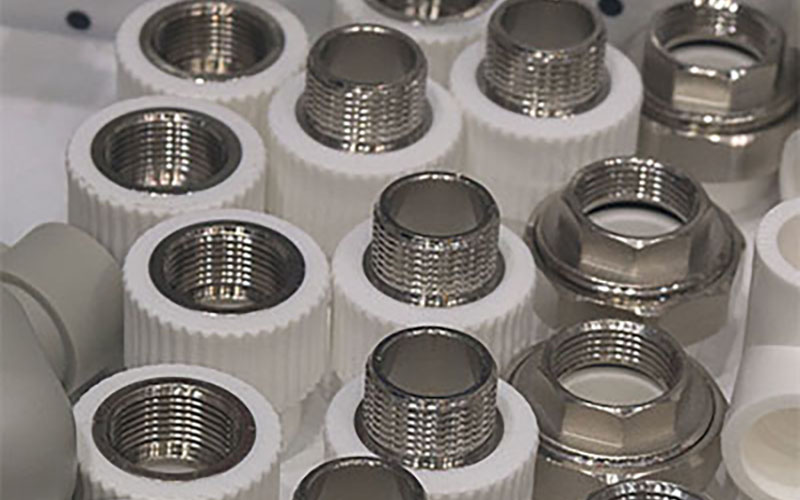
Ang insert molding ay ang proseso ng paghubog ng thermoplastic na materyal sa paligid ng isang preformed na bahagi upang lumikha ng isang tapos na bahagi na nagsasama ng maraming materyales.
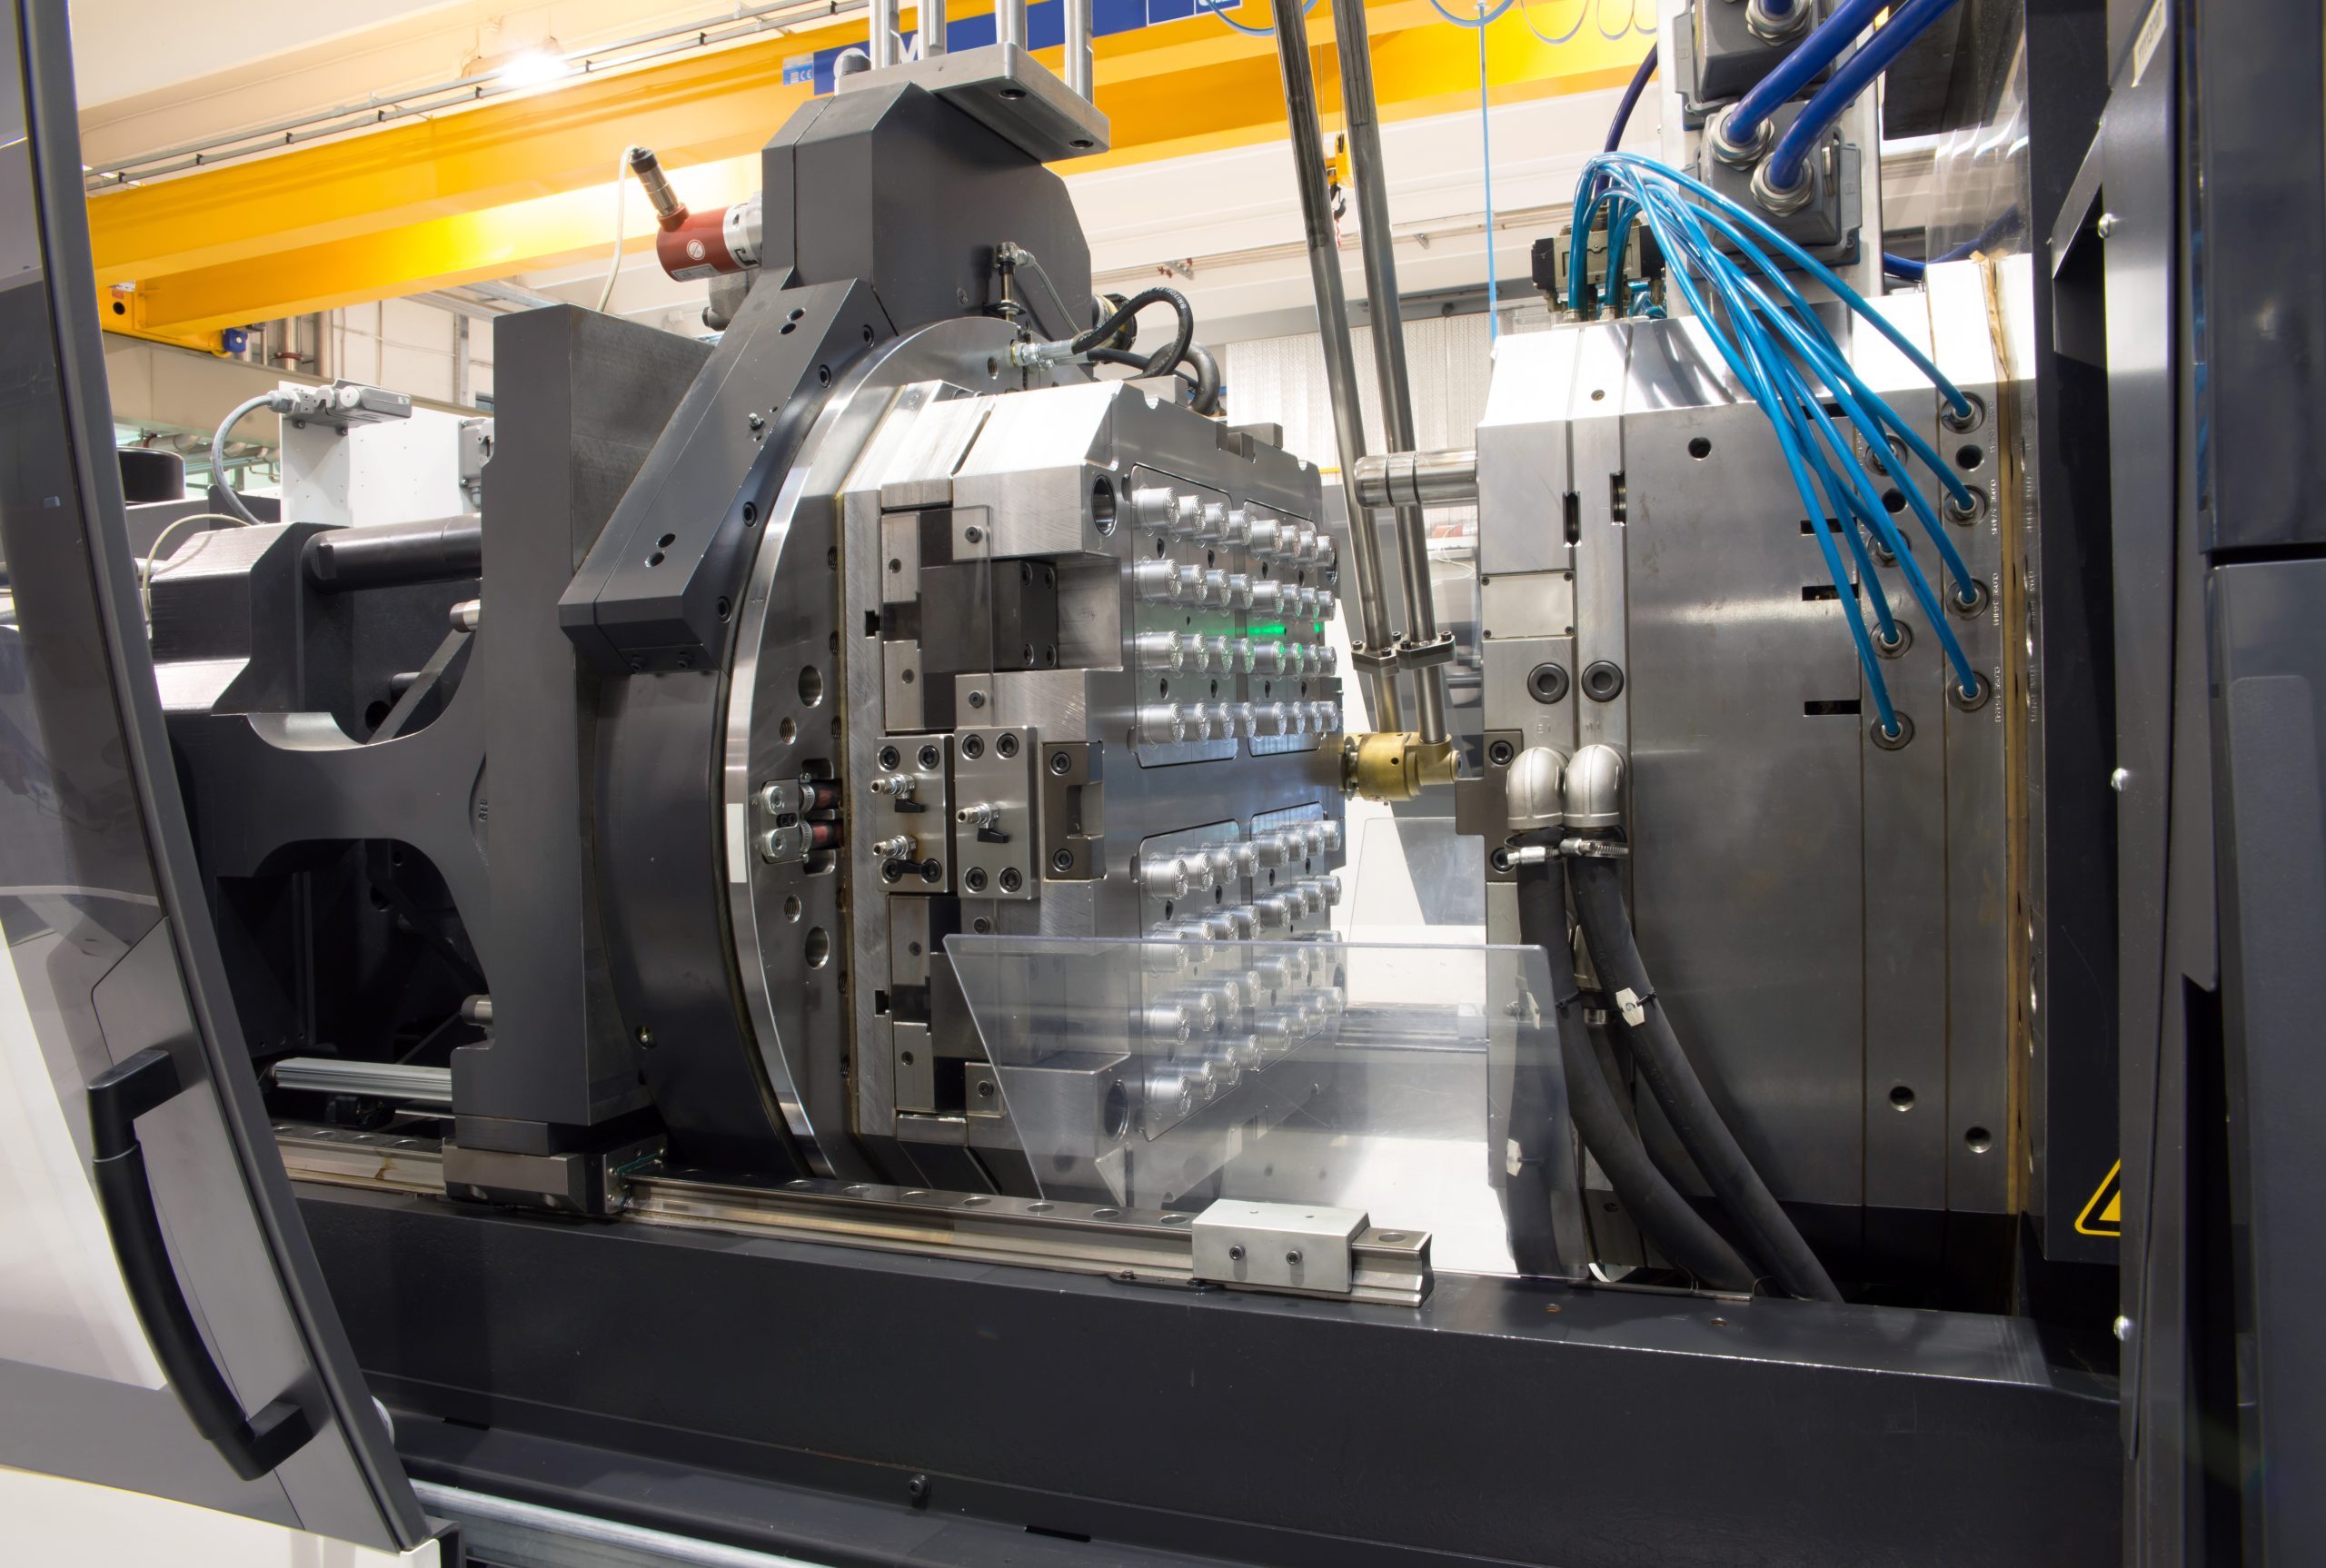
Ang aming proseso ng plastic injection molding ay gumagamit ng tumpak na makinarya upang i-shoot ang tinunaw na resin sa isang molde upang maging isang pangwakas na bahaging thermoplastic na pang-produksyon.
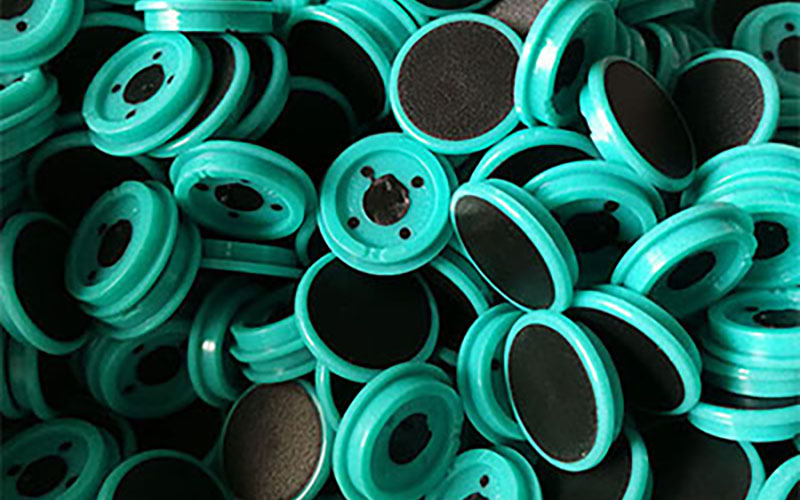
Tinatakpan ng aming overmolding ang plastik, metal, at goma sa isa't isa sa pamamagitan ng chemical bonding, binabawasan nito ang oras ng pag-assemble at binibigyan ang aming mga bahagi ng higit na lakas at kakayahang umangkop.
Ang liquid silicone rubber (LSR) ay isang prosesong thermoset upang makagawa ng maraming malambot, matibay, masalimuot, at tumpak na mga bahagi ng silicone rubber. Ang prosesong ito ay unang naghahalo ng dalawang compound (karaniwang binubuo ng base-forming silicone at ng platinum catalyst).

Pinagsasama ng prosesong Metal Injection Molding (MIM) ang kakayahang umangkop sa disenyo ng Plastic Injection Molding kasama ang lakas at integridad ng mga yari sa metal upang mag-alok ng mga solusyon na sulit para sa mga lubos na kumplikadong heometriya ng bahagi.
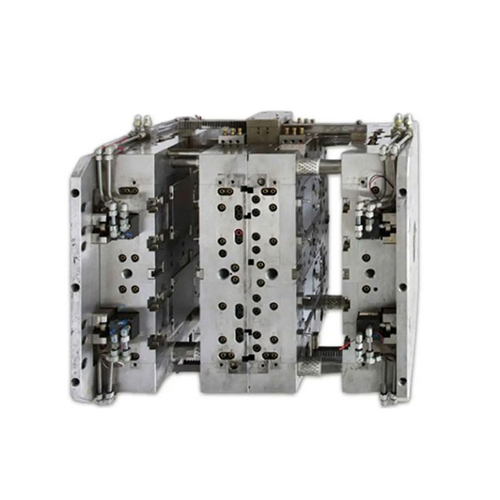
Taglay ang aming karanasan at makabagong makinarya, mahusay kami sa pagdidisenyo at paggawa ng isang serye ng mga hulmahan ng plastic injection na naaayon sa iyong kagustuhan at gastos.

Maraming uri ng plastik ang iniinject sa iisang molde sa iba't ibang yugto upang makagawa ng mga piyesa na may iba't ibang kulay, tekstura, o katangian ng materyal sa isang cycle. Dahil sa magkakaibang uri at malakas na paggana nito, malawakan itong ginagamit sa mga dashboard at button housing ng kotse.
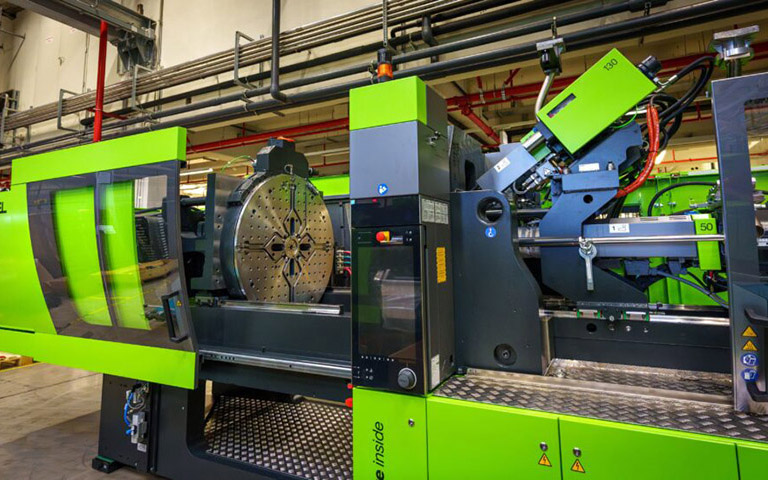
Dalawang magkaibang kulay ng plastik ang iniinject sa molde sa isang cycle. Ang dalawang kulay ay iniinject sa magkaibang yugto, o dalawang magkahiwalay na injection unit ang ginagamit upang lumikha ng mga bahagi na may dalawang kulay o materyales. Malawakang ginagamit ito sa mga paninda, mga butones ng kotse, at mga case ng mobile phone dahil sa aesthetic appeal at pinahusay na functionality nito.
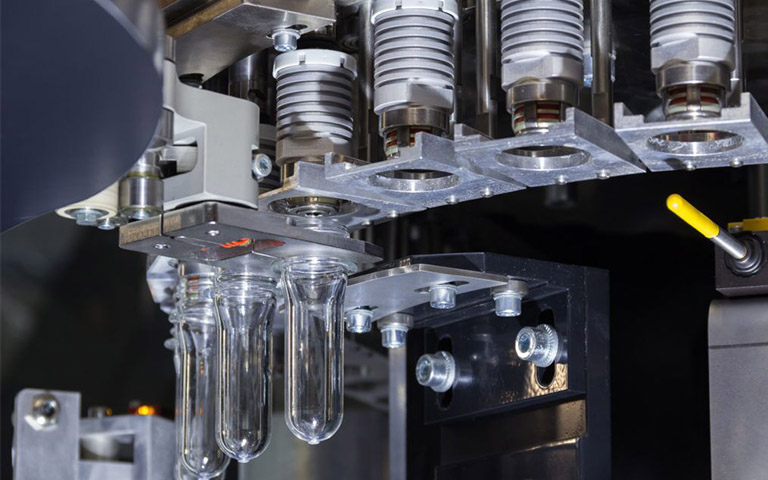
Ang nitroheno o iba pang mga inert gas ay iniinject sa tinunaw na plastik habang hinuhulma. Ang gas na ito ay lumilikha ng panloob na lukab, na nakakabawas sa paggamit ng materyal at nagpapagaan sa bahagi nang hindi nadaragdagan ang lakas. Malawakang ginagamit ito sa mga panel ng pinto ng sasakyan at mga pabahay ng mobile device dahil sa pagtitipid nito sa enerhiya, pinahusay na bigat ng bahagi, at pagtatapos ng ibabaw.
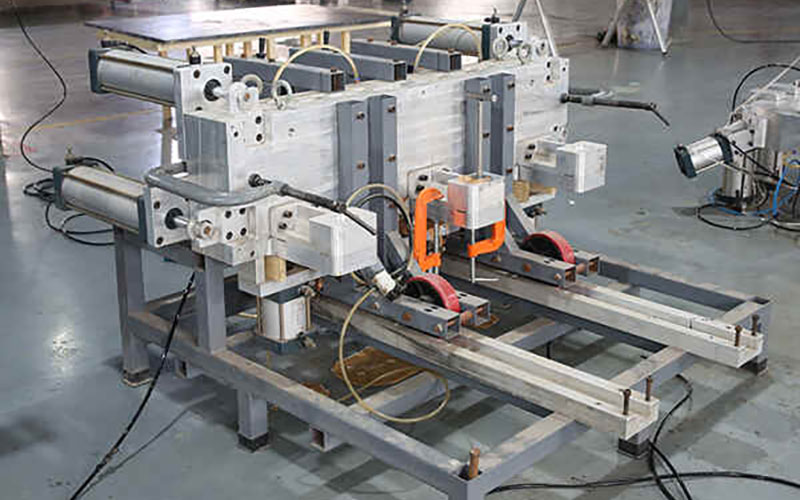
Hinahalo nito ang mga reactive elastic o thermosetting na materyales at ini-inject ang mga ito sa molde, kung saan sumasailalim ang mga ito sa isang kemikal na reaksyon at tumitigas. Dahil sa mga katangian nito sa paggawa ng mga flexible at matigas na bahagi, malawakan itong ginagamit sa mga bumper ng sasakyan at mga shell ng produktong pang-industriya.
Gumagamit ito ng mga thermoplastic na materyales na maaaring tunawin at baguhin ang hugis nang maraming beses, iniinit ang mga ito hanggang sa matunaw, at pagkatapos ay inilalagay sa molde upang tumigas. Dahil ito ay maaaring i-recycle at mabilis na lumalamig, malawakan itong ginagamit sa mga plastik na produktong pangkonsumo at mga piyesa ng kagamitang medikal.
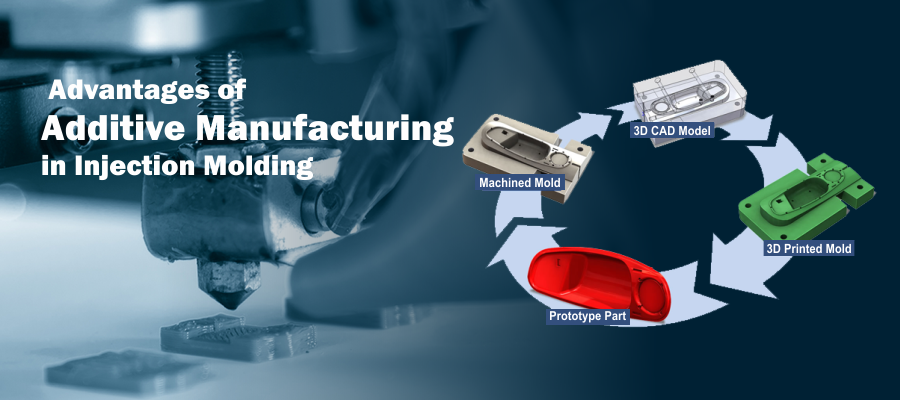
Mga Bentahe ng Injection Molding
Ang injection molding ang pinakamahusay na opsyon para sa maramihang paggawa ng mga plastik na bahagi. Tutal, may dahilan kung bakit napakaraming kumpanya ng pagmamanupaktura sa buong mundo ang gumagamit nito upang makagawa ng mga precision na bahagi. Ibinubuod ng mga inhinyero ng NOBLE ang sumusunod na anim na bentahe ng paggamit ng teknolohiya ng injection molding:
Mataas na Kahusayan
Ang injection molding ay isang napakabisang proseso; kapag nagawa na ang molde, mabilis nang makakagawa ng malalaking order.
Abot-kayang Presyo
Mataas na tensile strength
Ang mga bahaging hinulma sa iniksyon ay maaaring palakasin sa pamamagitan ng pagdaragdag ng mga tagapuno sa likidong dagta, na nagpapabuti sa lakas ng pagtigas.
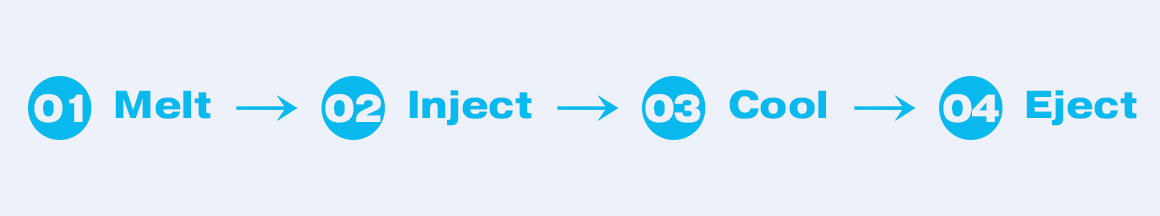
Proseso ng Produksyon ng mga Bahagi Gamit ang Injection Molding
1. Disenyo at Paggawa ng Molde
Ang mga hulmahan at mga makinang pang-injection molding ay may napakalapit na ugnayan. Ang makinang pang-injection molding ang pundasyon ng produksyon, habang ang hulmahan naman ang tagapagdala ng hugis sa produkto. Ang disenyo at paggawa ng hulmahan ang siyang pundasyon ng buong proseso. Ang kalidad nito ang direktang tumutukoy sa kalidad, kahusayan sa produksyon, at gastos ng pangwakas na produkto.
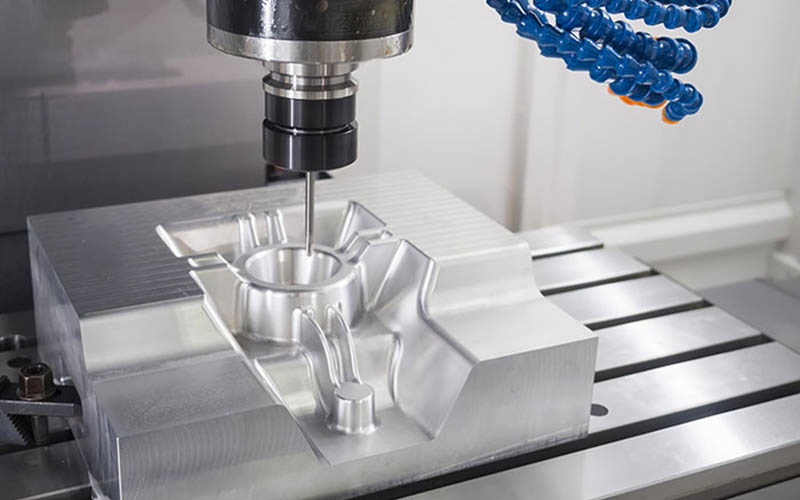
1.1 Pagsusuri at Disenyo ng Produkto:
Ang lahat ay nagmumula sa mga kinakailangan ng pangwakas na produkto. Kailangang komprehensibong isaalang-alang ng mga inhinyero ang mga tungkulin, anyo, istruktura, at ugnayan ng produkto sa pag-assemble. Sa yugtong ito, kinakailangan ang pagmomodelo ng software, na isang mahalagang hakbang. Kinakailangan din ang kunwang pagsusuri ng injection molding upang mahulaan ang pagpuno, presyon ng paghawak, proseso ng paglamig, at iba't ibang posibleng depekto sa panahon ng proseso ng injection molding, upang ma-optimize ang istruktura ng produkto at disenyo ng molde.
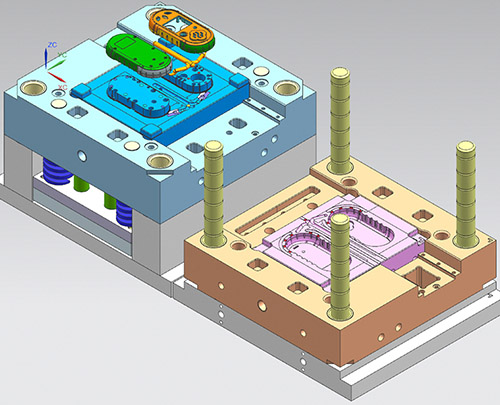
1.2 Disenyo ng Istruktura ng Amag:
Ang hulmahan mismo ay isang masalimuot at tumpak na disenyo. Kailangang planuhin ng taga-disenyo ang lukab ng hulmahan at ang core ng hulmahan upang mabuo ang panloob at panlabas na mga ibabaw ng produkto. Ang sistema ng gate, kabilang ang pangunahing runner at injection port. Ang sistema ng pagpapalamig: pagdidisenyo ng mga daluyan ng tubig sa loob ng hulmahan upang mabilis na mapababa ang temperatura ng hulmahan at paikliin ang siklo ng paghubog.
Ang sistema ng pagbuga: pagkatapos lumamig at tumigas ang produkto, kinakailangan ang isang pin, push plate, atbp., upang maayos itong matanggal mula sa molde.
Ang sistema ng tambutso: upang alisin ang hangin mula sa lukab habang isinasagawa ang proseso ng pagpuno ng natutunaw na materyal. Ang istrukturang panghila ng lateral core: ito ay pangunahing para sa mga produktong may baliktad na istruktura o butas, at kinakailangan ang karagdagang disenyo upang makatulong sa pag-demolding. Bago buksan ang molde, isinasagawa ang isang lateral na paggalaw upang makamit ang pag-demolding.
Pagpili at pagma-machining ng materyales para sa molde: Ang mga karaniwang ginagamit na materyales ay kinabibilangan ng P20, H13. Maaari itong piliin batay sa presyo ng produkto, habang-buhay ng molde, at istruktura ng produkto.
2. Paghahanda at paunang paggamot ng mga hilaw na materyales
2.1 Pagpili ng mga uri ng plastik:
Pumili ng angkop na plastik batay sa mga kinakailangan ng produkto. Ang bawat uri ng plastik ay may iba't ibang katangian, tulad ng ABS na medyo matibay, PP na magaan, PC na may mahusay na transparency, mahusay na impact resistance, at PA na matibay sa pagkasira.
2.2 Paggamot bago ang hilaw na materyales:
Ang pagpapatuyo ng mga hilaw na materyales na plastik sa isang dryer sa loob ng ilang oras upang maalis ang mga bakas ng kahalumigmigan nito. Kung hindi maalis ang kahalumigmigan, magdudulot ito ng mga bula sa produkto dahil sa mataas na temperatura ng amag. Kung ang produkto ay may iba pang mga kinakailangan sa kulay, kinakailangan din ang pagtutugma ng kulay. Ang pagtutugma ng kulay ay karaniwang nakakamit sa pamamagitan ng pagdaragdag ng mga masterbatch ng kulay o mga pulbos ng kulay upang makuha ang ninanais na kulay.
3. Proseso ng paghubog ng iniksyon
Ito ang pinakamahalagang hakbang. Ang produkto ay maaari lamang magawa pagkatapos ng isang kumpletong siklo ng paghubog ng iniksyon.
1. Ang pag-clamping at pagla-lock ng molde, gaya ng ipinahihiwatig ng pangalan, ay nangangahulugang pagsasara ng molde.
2. Injeksyon, ibig sabihin, ang tornilyo sa bariles ay umiikot sa ilalim ng drive ng sistema upang dalhin, i-compress, at gawing plastic ang mga particle ng plastik. Pagkatapos makumpleto ang plasticization, hihinto ang paggana ng tornilyo at itinuturok ang natunaw na materyal na plasticized sa mataas na bilis papunta sa saradong lukab ng molde.
3. Pagpapanatili ng presyon, ang lukab ng hulmahan ay napupuno, ang bilis ng iniksyon ay bumabagal, at nagsisimula itong pumasok sa yugto ng pagpapanatili ng presyon. Ang turnilyo ay patuloy na nagpapanatili ng isang tiyak na presyon hanggang sa mabuo ang produkto.
4. Pagpapalamig: Pagkatapos ng iniksyon at pagpapanatili ng presyon, ang produkto ay nagsisimulang lumamig at tumigas sa molde. Dahil ang pagpapalamig sa molde ay nangangailangan ng mahabang panahon, bumubuo ito ng hindi bababa sa kalahati ng buong siklo ng produksyon.
5. Pagbubukas at pagbuga ng molde: Matapos lumamig at tumigas ang produkto, bumubukas ang molde, at magsisimulang gumana ang sistema ng pagbuga, na itinutulak palabas ang produkto mula sa core ng molde.
4. Pagproseso pagkatapos at pagpipino
Kapag ang produkto ay inalis sa molde, karaniwang may ilang mga aksesorya na nakakabit dito, na nangangailangan ng karagdagang pagproseso.
4.1. Pag-aalis ng tarangkahan ng tubig:
Matapos mabuo ang produkto at tumigas ang sistema ng pagbuhos, kailangang ihiwalay ang sobrang water gate mula sa produkto. Para sa maliliit na produkto, maaaring natapos ang paggupit habang isinasagawa ang proseso ng pagbuga, habang para sa mga kumplikadong produkto, kinakailangan ang manu-manong paggupit ng water gate.
4.2 Pagproseso pagkatapos:
Depende sa mga kinakailangan ng produkto, maaaring kailanganin ang karagdagang pagproseso.
4.3 Pag-alis ng burring:
Matapos mabuo ang produkto, ang ibabaw, lalo na sa linya ng paghihiwalay o sa posisyon ng pin, ay maaaring may mga burr o magaspang na gilid, na kailangang alisin.
4.4 Pag-iimprenta gamit ang screen / Pag-ispray:
Ayon sa mga kinakailangan sa paggamit ng produkto, maaaring kailanganing magkaroon ng logo ng kumpanya ng screen printing o surface painting.
4.5 Paghinang gamit ang ultratunog:
Pinagsasama ang maraming produktong hinulma gamit ang ultrasonic welding upang bumuo ng isang kumpletong mahalagang bahagi.
4.6 Pagsasama-sama:
Pinagsama-sama kasama ng iba pang mga bahagi.
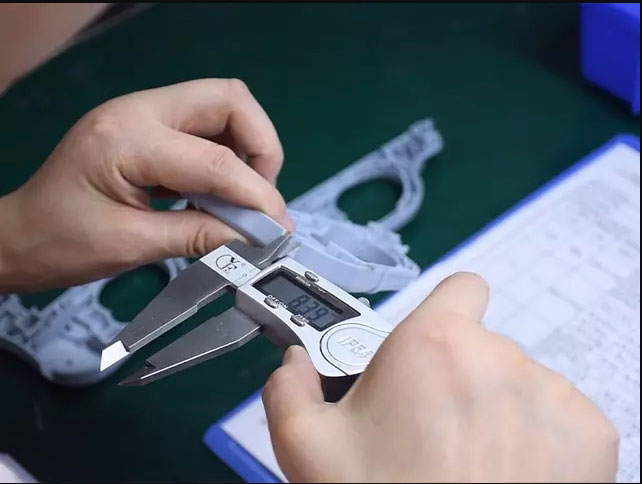
5. Ang inspeksyon at kontrol sa kalidad ay isang mahalagang bahagi ng produksyon ng iniksyon na paghubog.
1. Inspeksyon sa unang piraso:
Bago simulan ang malawakang produksyon, kailangan muna nating magsagawa ng komprehensibong inspeksyon sa unang piraso, kabilang ang mga sukat, anyo, at gamit. Dapat nating tiyakin na tama ang lahat ng setting ng parameter at kwalipikado ang produkto bago ang malawakang produksyon, at tama rin ang mga parameter.
2. Inspeksyon at inspeksyon sa pagkuha ng sample sa loob ng linya:
Sa panahon ng malawakang produksyon, kinakailangan din ang regular na inspeksyon. Kailangan nating tumuon sa mga depekto sa hitsura (tulad ng mga nawawalang materyales, pag-urong) at mga pangunahing sukat upang matiyak na ang produkto ay kwalipikado.
3. Pagsukat ng katumpakan:
Sa proseso ng inspeksyon, kailangan nating gumamit ng mga instrumentong may katumpakan tulad ng mga caliper, micrometer, at mga makinang panukat na may tatlong coordinate upang magsagawa ng mahigpit na inspeksyon ng mga dimensyon at mga geometric tolerance.
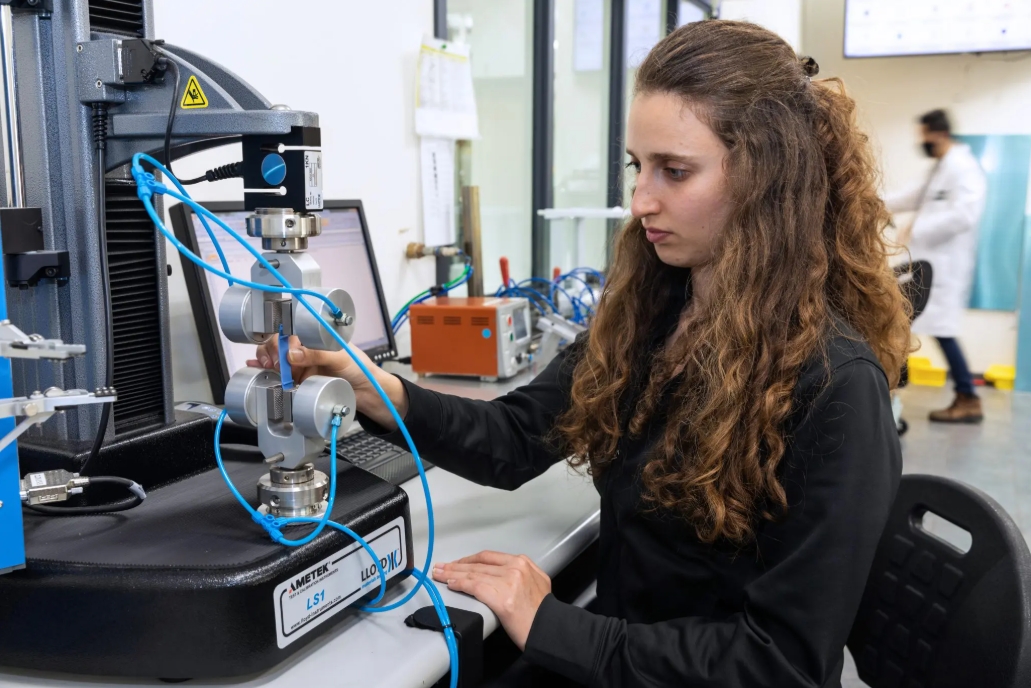
4. Pagsubok sa pagganap:
Ang lakas ng tensyon, lakas ng impact, at iba pang mga kinakailangan sa pagganap ay kailangang masuri ayon sa mga kinakailangan.
Ang mga depekto sa injection molding ay mga problemang lumilitaw sa proseso ng produksyon ng mga produktong plastik dahil sa mga salik tulad ng mga parameter ng proseso, disenyo ng molde, o mga katangian ng materyal. Para sa mga depektong ito, mayroon ding serye ng mga kaukulang hakbang.
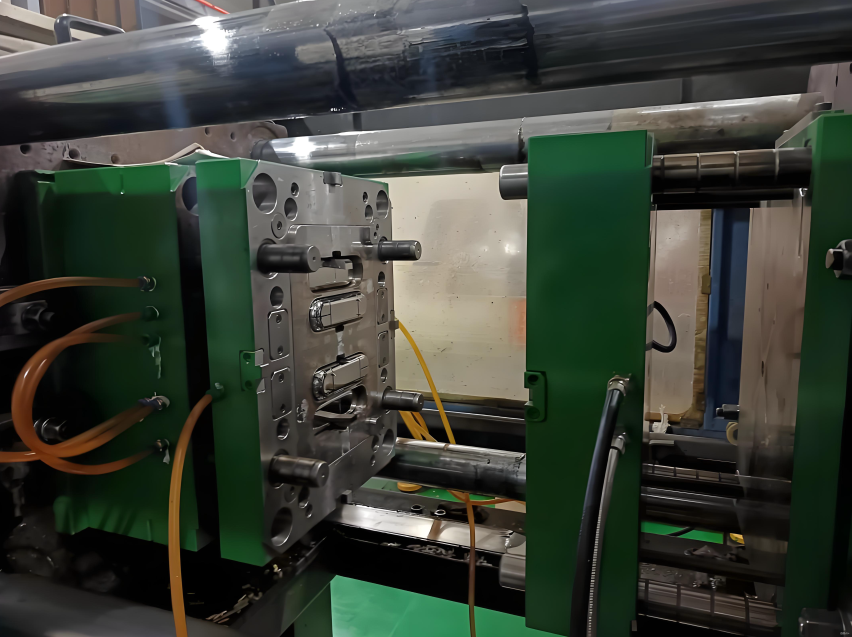
Mga Karaniwang Depekto at Solusyon sa Paghubog ng Bahagi ng Injeksyon
Ang mga depekto sa injection molding ay mga problemang lumilitaw sa proseso ng produksyon ng mga produktong plastik dahil sa mga salik tulad ng mga parameter ng proseso, disenyo ng molde, o mga katangian ng materyal. Para sa mga depektong ito, mayroon ding serye ng mga kaukulang hakbang.
1. Mga depekto na nauugnay sa hitsura ng mga bahagi ng paghubog ng iniksyon
1. 1Kakulangan sa Materyales:
2.1 Lumilipad na Gilid:
Ang pangunahing manipestasyon ay ang pagkakaroon ng labis na mga burr sa mga gilid ng mga plastik na bahagi, pangunahin na nangyayari sa parting surface ng molde, sa mating surface ng slider, o sa siwang ng ejector pin. Ang sanhi ng flash ay labis na injection pressure, hindi sapat na clamping force, na nagiging sanhi ng paglaki ng siwang sa molde dahil sa melt, ang mataas na temperatura ng materyal ay nagpapababa ng lagkit ng melt, na nagpapahintulot dito na makapasok sa siwang ng molde, mga banyagang sangkap sa parting surface ng molde, pagkasira na nagreresulta sa labis na mating siwang, hindi tamang posisyon ng gate, na nagiging sanhi ng pagtama ng melt sa molde at pagbuo ng stress.
3.1 Mga Linya ng Pilak:
Ang mga sintomas ay ang paglitaw ng mga guhit na parang pilak-puting filament sa ibabaw ng mga bahaging hinulma sa iniksiyon, na kadalasang nangyayari sa mga plastik tulad ng ABS, PC, at PMMA. Ang mga sanhi ng mga guhit na pilak: Ang mga hilaw na materyales ay naglalaman ng kahalumigmigan o mga pabagu-bagong sangkap. Sa panahon ng proseso ng iniksiyon, ang mga sangkap na ito ay magbabago at magiging mga gas at hindi maaaring ilabas, na nagreresulta sa kanilang pananatili sa ibabaw ng mga plastik na bahagi. Ang labis na temperatura ng materyal ay nagiging sanhi ng pagkabulok ng mga hilaw na materyales at paggawa ng mga gas. Ang pagkamagaspang ng ibabaw ng lukab ng molde ay hindi sapat, na nagiging sanhi ng hindi pantay na daloy ng natunaw na materyal.
4.1 Depresyon:
Ang pangunahing manipestasyon ay ang mga depresyon sa ibabaw ng mga plastik na bahagi, na karaniwang nakikita sa mga kaso kung saan ang mga sukat ng kapal ng dingding ay hindi pare-pareho, malapit sa mga tadyang o mga port ng iniksyon.
Ang sanhi ng pagbaba ay ang hindi pagkakapare-pareho ng kapal ng dingding ng mga plastik na bahagi. Mayroong malaking pagkakaiba sa pagkakapareho ng kapal ng dingding, at mabagal ang bilis ng paglamig sa bahagi ng kapal ng dingding. Sa panahon ng injection molding, ang tinunaw na materyal ay walang sapat na kapal upang tuluyang lumiit, hindi sapat ang oras ng paghawak ng presyon, hindi sapat ang presyon, masyadong mataas ang temperatura ng molde, at mabagal ang bilis ng paglamig ng mga plastik na bahagi, na nagpapataas ng bilis ng pag-urong.
2. Dimensyon at mga Depekto sa Katumpakan ng mga Bahagi ng Injection Molding
2.1 Labis/Hindi Sapat na Dimensyon
Ang mga pangunahing manipestasyon ay ang mga sumusunod: Ang aktwal na laki ng mga plastik na bahagi ay lumampas sa saklaw ng tolerance na tinukoy sa drawing, na maaaring mas malaki o mas maliit kaysa sa kinakailangang laki. Ang mga dahilan para sa paglihis ng laki ay: Ang paglihis sa laki ng lukab ng molde ay nagiging sanhi ng paglihis ng laki ng mga plastik na bahagi; ang hindi matatag na mga parameter ng proseso ng injection molding ay humahantong sa mga pagbabago-bago sa rate ng pag-urong; ang hindi matatag na mga hilaw na materyales dahil sa iba't ibang batch ng produksyon ay nagreresulta sa mga pagkakaiba sa mga katangian ng materyal; at ang hindi pantay na paglamig ay nagiging sanhi ng hindi pantay na pag-urong.
2.2 Pagbabago
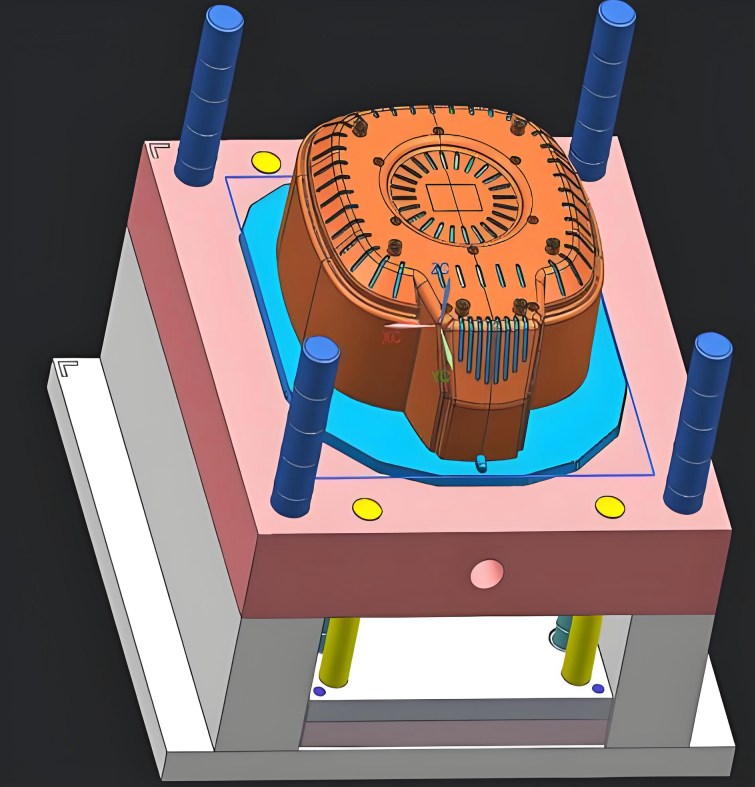
Ang pangunahing problema ay ang pagbaluktot ng mga plastik na bahagi pagkatapos lumamig at hindi mapapanatili ang hugis gaya ng dinisenyo sa drowing. Ang mga sanhi ay ang mga sumusunod: Ang bilis ng paglamig ng iba't ibang bahagi ng mga plastik na bahagi ay hindi pare-pareho, na humahantong sa mga pagkakaiba sa pag-urong at pagbuo ng stress. Ang posisyon ng injection port ay hindi wastong nakatakda, na nagdudulot ng konsentrasyon ng stress habang pinupuno ang tinunaw na materyal at concentrated stress habang proseso ng pagbuga ng molde, na nagreresulta sa deformation habang binubuga.
3. Mga Depekto sa Istruktura at Pagganap ng mga Bahagi ng Injection Molding
3.1 Linya ng Paghinang
Ang pangunahing manipestasyon ay ang daloy ng natunaw sa lukab ng hulmahan at bumubuo ng mga linya, na nakakaapekto sa hitsura ng plastik na bahagi at kadalasang ipinamamahagi sa injection port. Ang pangunahing manipestasyon ay ang daloy ng natunaw sa lukab ng hulmahan at bumubuo ng mga linya, na nakakaapekto sa hitsura ng plastik na bahagi at kadalasang ipinamamahagi sa injection port.
3.2Mga bula
Ang pangunahing manipestasyon ay ang pagkakaroon ng mga bula ng hangin sa loob ng mga plastik na bahagi, na karaniwang matatagpuan sa mga makakapal na pader na bahagi at sa mga posisyon ng injection port. Ang sanhi ay ang kahalumigmigan sa mga hilaw na materyales ay magiging gas at makulong sa loob ng mga plastik na bahagi. Ang butas ng tambutso ay hindi makinis, at habang iniiniksyon, ang tinunaw na materyal ay bumabalot sa hangin at bumubuo ng mga bula.
4. Malutong na Bali:
solusyon:
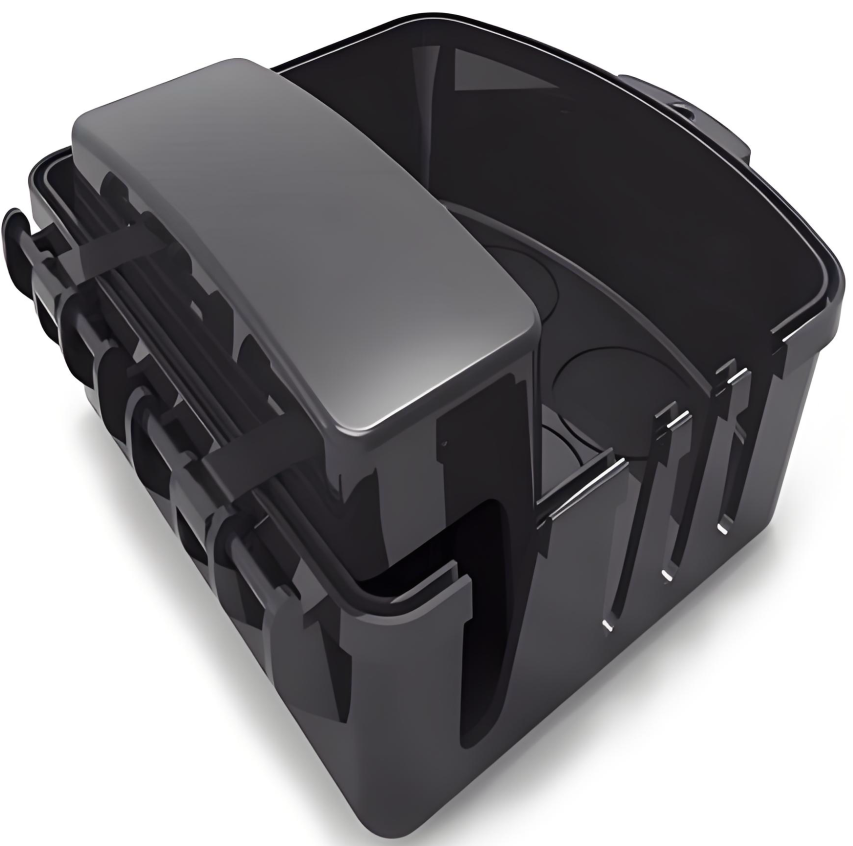
Patuyuin nang mahigpit ang mga hilaw na materyales upang maalis ang kahalumigmigan. Sa pamamagitan ng pagbabawas ng bilis ng pag-iniksyon, pagpapataas ng temperatura ng molde, at pagpapahaba ng oras ng paghawak, mas epektibong mailalabas ang gas. Ang mga pangunahing manipestasyon ay ang mahinang tibay ng mga hinulma na bahagi, na madaling mabasag. Karaniwan itong nakikita sa mga malutong na plastik tulad ng PC, PMMA, at PS.
Mga sanhi:
Ang pagkabulok ng mga hilaw na materyales o ang pagpasok ng mga dumi ay humahantong sa pagkabasag ng mga molekular na kadena; ang labis na panloob na stress habang ini-iniksyon ang paghubog, tulad ng mabilis na paglamig o labis na presyon, ang pagkamagaspang ng ibabaw ng lukab ng hulmahan ay nagdudulot ng mga maliliit na bitak sa ibabaw ng mga hinulma na bahagi; at hindi sapat o hindi epektibong nilalaman ng mga ahente ng pagpapatigas sa mga hilaw na materyales.
Ito ang mga karaniwang hinulmang plastik na inaalok ng aming mga serbisyo sa pag-iiniksyon ng paghubog. Matapos malaman ang mga pangunahing kaalaman sa mga materyales tulad ng mga karaniwang grado, tatak, kalamangan, at disbentaha, piliin ang naaangkop na materyal sa pag-iiniksyon ng paghubog ayon sa mga kinakailangan ng iyong aplikasyon.
Materyal sa Paggawa ng Kagamitan:
Bago magsimula ang proseso ng injection molding, para sa mababa o mataas na volume ng produksyon, kinakailangan ang isang high-tolerance CNC-machined tooling. Kabilang sa mga karaniwang ginagamit na materyales ang:
| Tool Steel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Hindi kinakalawang na Bakal: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminyo: | 6061, 5052, 7075 |
Mga Materyales na plastik:
Ang serbisyo ng plastic injection molding ay may malawak na hanay ng mga materyales na may iba't ibang katangian, kabilang ang lakas ng impact, rigidity, thermal resistance, chemical resistance, atbp.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | SILIP |
| PE | HDPE | PS | POM |
Mga Additives at Fibers:
Ang mga karaniwang plastik na materyales ay maaaring hindi matugunan ang mga kinakailangan para sa mga pasadyang bahagi ng injection molding. Sa kasong ito, maaaring magdagdag ng mga additives at fibers upang mapabuti ang mga katangiang aesthetic at functional, na nagbibigay ng mga karagdagang tampok para sa iyong mga bahaging injection-molded.
| UV | mga sumisipsip | tina |
| Apoy | mga retardant | Mga hibla ng salamin |
| Mga plasticizer |
Mga Pagtatapos sa Ibabaw para sa Paghubog ng Injeksyon
Kasama sa injection molding ang paggawa ng injection mold gamit ang tooling, plastic injection molding, at marami pang iba. Karaniwang kinukumpleto ang surface treatment ng molde habang nasa proseso ng produksyon. Pagkatapos makumpleto ang injection molding, magsasagawa kami ng ilang surface treatment sa natapos na produkto ayon sa inyong mga pangangailangan.
Makintab
Ang grade finish ay ginagawa gamit ang proseso ng diamond buffing at nagbubunga ng makintab na mga ibabaw sa mga bahaging ini-inject mold.
Semi-glossy
Ang mga B-grade finish ay gumagamit ng grit sandpaper upang makagawa ng mga bahaging may bahagyang mas magaspang na finish kaysa sa mga grade A na bahagi. Ang mga custom molded na plastik na bahagi na sumasailalim sa B-grade finishing ay may matte na tekstura ng ibabaw.
Malabo
Ang mga C-grade finish ay gumagamit ng mga grit sanding stone upang makagawa ng magaspang at hindi pantay na ibabaw. Ang mga bahaging iniksyon na plastik na sumasailalim sa C-grade finishing ay may matte na tekstura ng ibabaw.
Naka-text
Ang mga D grade finish ay gumagamit ng grit at tuyong glass beads o oxide upang makagawa ng napakagaspang at may teksturang finish. Depende sa uri ng materyal na ginamit, ang mga produkto ay maaaring may satin o dull finish.
Mga aplikasyon ng paghuhulma ng iniksyon
Dahil nakakamit ng injection molding ang mataas na katumpakan sa mahusay na bilis ng paggawa nang hindi binabago ang istruktura ng materyal, nagiging mas pamilyar ito sa patuloy na lumalawak na hanay ng mga makina, sistema ng kontrol, at mga kagamitang ginagamit para sa injection molding. Nakatuon ang NOBLE sa pagbibigay ng mga serbisyo ng precision machining para sa lahat ng antas ng pamumuhay. Ang aming mga injection-molded precision parts ay matatagpuan sa lahat ng antas ng pamumuhay, kabilang ang.
Automation Equipment
Ang serbisyo ng NOBLE Rapid Prototyping ay nagbibigay-daan sa iyo upang mabilis at madaling lumikha ng mga awtomatikong functional prototype upang subukan at i-optimize ang iyong disenyo, piliin ang tamang proseso, bawasan ang mga gastos, at paikliin ang mga cycle ng proyekto. Ang mga on-demand na serbisyo ay maaaring makagawa ng mga awtomatikong bahagi na may mataas na antas ng katumpakan.
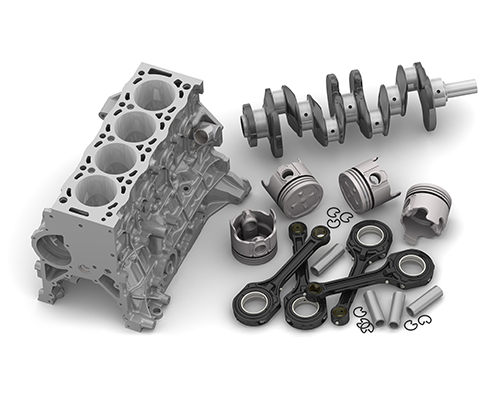
Automotiw
Ang aming mga serbisyo sa pagmamanupaktura na mababa ang volume ay ang mainam na solusyon sa pagmamanupaktura para sa mga on-demand na piyesa ng sasakyan.
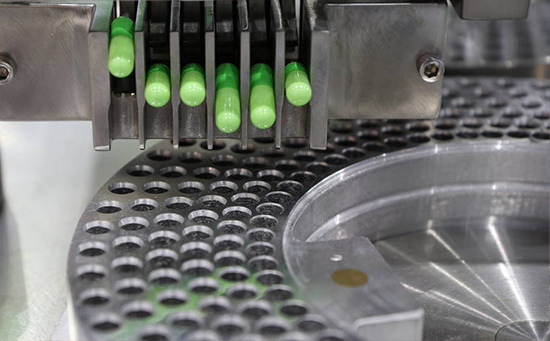
Medikal Aparato
Malaki ang nakikinabang sa mga tagagawa ng mga suplay medikal, mga tech startup, at mga research lab mula sa mga solusyon sa prototyping na aming ibinibigay.
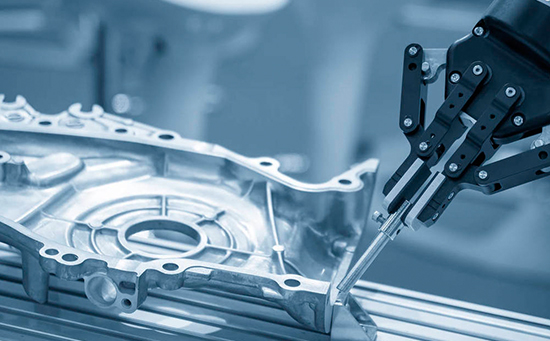
Robotics
Ang aming mga serbisyo sa industrial-grade robotics prototyping at paggawa ng mga piyesa ay nakakatulong sa patuloy na ebolusyon ng merkado ng robotics.

Bakit pipiliin ang NOBLE para sa mga serbisyo ng custom injection molding?
Ang injection molding ay isang mahusay na pagpipilian para sa malawakang produksyon ng mga plastik na bahagi. Bawat taon, napakaraming high-tech na kumpanya sa buong mundo ang pumipili sa NOBLE para sa pagproseso ng mga bahagi ng injection molding. Ano ang dahilan kung bakit maraming customer ang pumipili sa amin? Ang NOBLE ay isang joint venture ng Sino-British na may independiyenteng kakayahan sa R&D, produksyon, at pagbebenta. Mayroon kaming malawak na karanasan sa mga proseso ng injection molding at maaaring magbigay ng kumpletong hanay ng mga serbisyo para sa iyong mga bagong proyekto, kabilang ang disenyo, pagmamanupaktura, pag-assemble, inspeksyon at pagsubok, at packaging.
Materyal na Versatility
Nag-aalok ang NOBLE ng mahigit 200 materyales na mapagpipilian, kabilang ang mga commodity at engineered resin, na tumutulong sa iyong mahanap ang tamang balanse sa pagitan ng performance at cost, at pagtukoy ng mga alternatibong opsyon sa materyales upang makatulong na mabawasan ang pangkalahatang gastos sa pagmamanupaktura.
Mataas na Kahusayan
Gamit ang mga sertipikadong lokal na pabrika at isang matibay na sistema ng supply chain, mapapabilis namin ang mga siklo ng pagbuo ng produkto at makumpleto ang produksyon ng iyong mga injection molded na bahagi sa lalong madaling panahon.
Mga Komprehensibong Kakayahan
Nag-aalok kami ng iba't ibang serbisyo sa injection molding, mula sa disenyo at prototyping hanggang sa tooling at produksyon. Ang aming komprehensibong kakayahan ay nagbibigay-daan sa amin upang makapagbigay ng kumpletong solusyon para sa mga pangangailangan ng aming mga kliyente.
Pagkakapare-pareho at Mataas na Kalidad
Dahil sa mga sertipikadong pabrika, ang pagsasagawa ng mga inspeksyon sa proseso at beripikasyon ng dimensyon pagkatapos ng produksyon ay ginagarantiyahan na ang mga pasadyang hinulmang bahagi ay pare-pareho ang kalidad, anuman ang kumplikadong hugis, nang may mataas na katumpakan.
competitive Presyo
Nagbibigay sa iyo ng mga serbisyo ng pasadyang pag-iiniksyon ng mataas na katumpakan sa mga mapagkumpitensyang presyo, mula sa disenyo ng prototype hanggang sa produksyon, at mga solusyon sa pag-iiniksyon ng pasadyang ginawa para sa iyo, na tinitiyak na makakakuha ka ng mga de-kalidad na piyesa na hinulma sa iniiniksyon. Ang aming mahuhusay na koponan ay maaaring magbigay ng mga solusyon sa pag-iiniksyon ng pasadyang halaga na higit pa sa iyong badyet.
Kalidad ng GAM
Mayroon kaming mahigpit na proseso ng pagtiyak sa kalidad upang matiyak na ang bawat bahaging iniksiyon-molde na aming ginagawa ay may pinakamataas na kalidad. Sinusuri ng aming koponan ang bawat hinulmang bahagi upang matiyak na natutugunan nito ang aming mahigpit na pamantayan sa kalidad.







