
ในโลกของการหล่อโลหะ การหล่อแบบความดันต่ำและการหล่อแบบความดันสูงเป็นสองเทคนิคยอดนิยม ซึ่งแต่ละเทคนิคมีจุดแข็งและวัตถุประสงค์ที่แตกต่างกัน การอ่านคู่มือนี้จะช่วยให้คุณเข้าใจวิธีการเหล่านี้ได้ดียิ่งขึ้น และสามารถตัดสินใจได้ว่าวิธีใดเหมาะสมกับความต้องการในการผลิตของคุณมากที่สุด
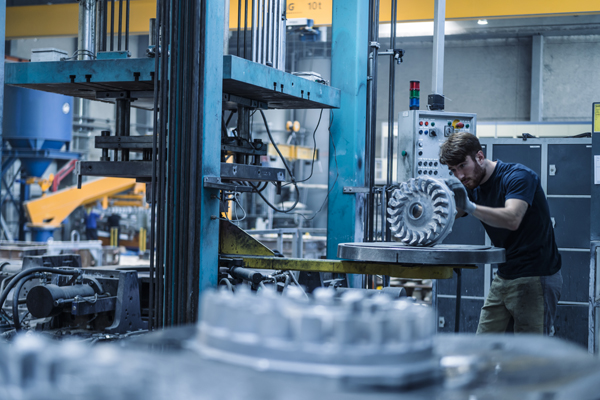
บทนำเกี่ยวกับการหล่อแบบความดันต่ำและความดันสูง
ในอุตสาหกรรมการผลิตสมัยใหม่ กระบวนการหล่อมีความสำคัญอย่างยิ่ง โดยเฉพาะอย่างยิ่งในการผลิตชิ้นส่วนโลหะ การหล่อแบบความดันต่ำและการหล่อแบบความดันสูงเป็นสองเทคนิคที่ใช้กันอย่างแพร่หลาย โดยแต่ละเทคนิคมีข้อดีเฉพาะที่เหมาะสมกับคุณสมบัติของวัสดุและความต้องการในการผลิตที่แตกต่างกัน
การหล่อแรงดันต่ำ
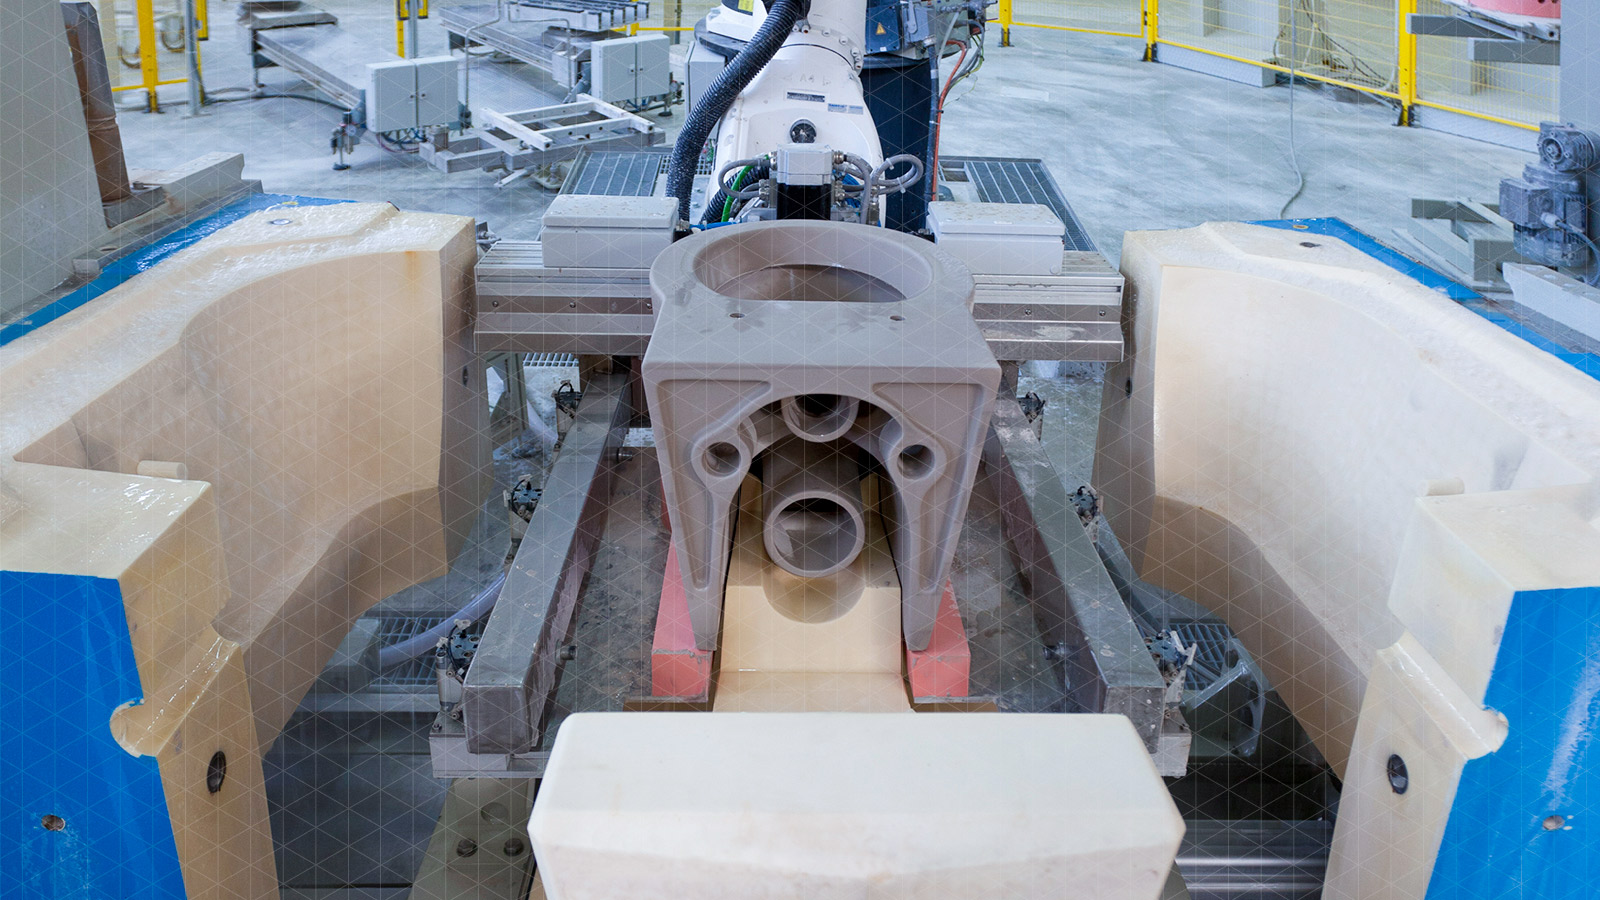
- ความหมาย: กระบวนการหล่อแบบความดันต่ำเกี่ยวข้องกับการนำโลหะหลอมเหลวเข้าไปในแม่พิมพ์ด้วยความดันที่โดยทั่วไปอยู่ระหว่าง 0.5 ถึง 1 บาร์ ซึ่งช่วยให้การเติมโลหะมีความแม่นยำและควบคุมได้
- คุณสมบัติเด่น:
ค่อยๆ เทส่วนผสมลงในแม่พิมพ์อย่างเบามือ
เหมาะสำหรับรูปทรงเรขาคณิตที่ซับซ้อน
นิยมใช้กับโลหะผสมอะลูมิเนียมและแมกนีเซียม
การหล่อแรงดันสูง
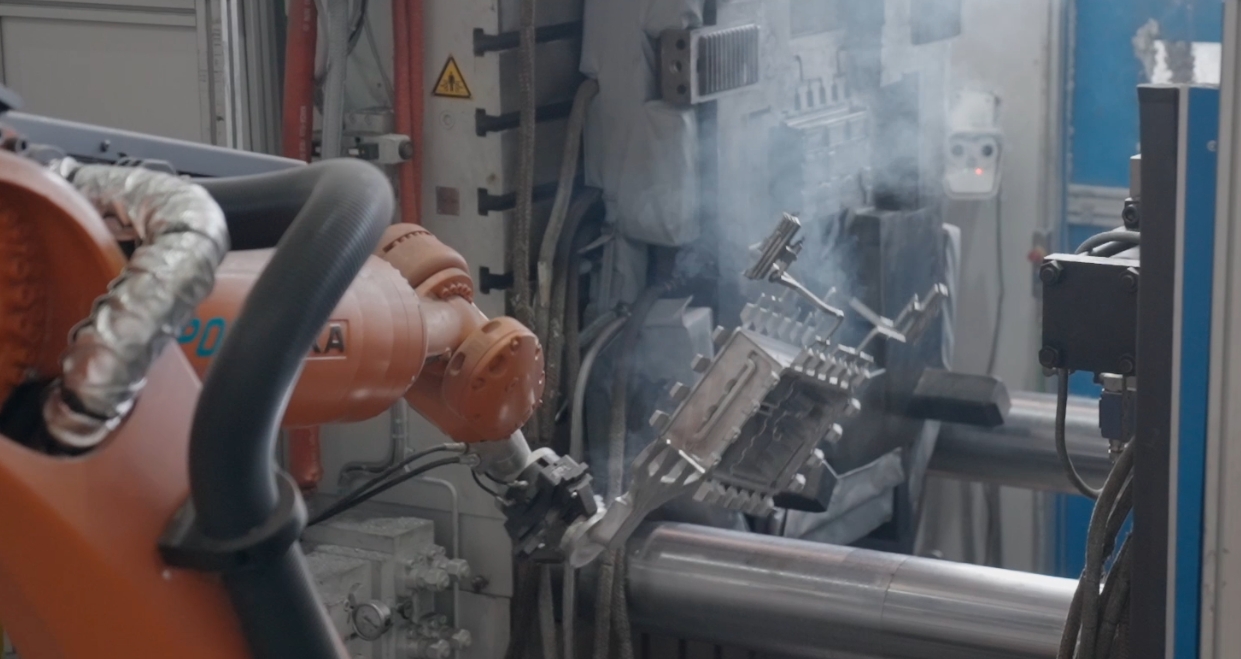
- ความหมาย: วิธีการหล่อแบบแรงดันสูง ซึ่งเป็นการฉีดโลหะหลอมเหลวเข้าไปในแม่พิมพ์ภายใต้แรงดันที่โดยทั่วไปจะแตกต่างกันไปตั้งแต่ 100 ถึง 1000 บาร์ ช่วยให้ได้ผลิตภัณฑ์ขั้นสุดท้ายที่มีความแม่นยำสูง
- คุณสมบัติเด่น:
การเติมแม่พิมพ์อย่างรวดเร็ว
เหมาะสำหรับการผลิตในปริมาณมาก
นิยมใช้กับโลหะผสมสังกะสี อะลูมิเนียม และแมกนีเซียม
ความแตกต่างที่สำคัญระหว่างการหล่อแบบแรงดันต่ำและการหล่อแบบแรงดันสูง
1. ระดับความดัน
การหล่อแบบความดันต่ำ:ในการหล่อแบบความดันต่ำ โลหะหลอมเหลวจะไหลเข้าไปในแม่พิมพ์โดยใช้ความดันต่ำ ซึ่งโดยทั่วไปอยู่ที่ประมาณ 0.5 ถึง 1 บาร์
การหล่อด้วยแรงดันสูง:ในการหล่อด้วยแรงดันสูง แม่พิมพ์จะถูกเติมเต็มอย่างรวดเร็วเนื่องจากแรงดันสูง ซึ่งโดยทั่วไปจะอยู่ระหว่าง 100 ถึง 1000 บาร์
2. ความเร็วในการเติมแม่พิมพ์
การหล่อแบบความดันต่ำ:การหล่อแบบความดันต่ำจะค่อยๆ เติมวัสดุลงในแม่พิมพ์ ซึ่งช่วยลดการเกิดการไหลปั่นป่วนและป้องกันไม่ให้ก๊าซติดอยู่ภายในแม่พิมพ์
การหล่อด้วยแรงดันสูง:การหล่อด้วยแรงดันสูงใช้วิธีการเติมที่รวดเร็วกว่า ซึ่งมีประสิทธิภาพเป็นพิเศษสำหรับการสร้างชิ้นส่วนผนังบางที่ต้องการความแม่นยำสูง
3. วัสดุสำหรับทำแม่พิมพ์
การหล่อแบบความดันต่ำ:ในการหล่อแบบความดันต่ำ แม่พิมพ์ทรายหรือแม่พิมพ์โลหะถาวรเป็นตัวเลือกที่นิยมใช้ในการขึ้นรูปวัสดุ
การหล่อด้วยแรงดันสูง:สำหรับการหล่อด้วยแรงดันสูง จะใช้แม่พิมพ์เหล็กเนื่องจากมีความแข็งแรงเพียงพอที่จะทนต่อแรงดันสูงได้
4. ความซับซ้อนของชิ้นส่วน
การหล่อแบบแรงดันต่ำ:หากคุณกำลังทำงานกับรูปทรงที่ซับซ้อนหรือชิ้นส่วนขนาดใหญ่ การหล่อแบบแรงดันต่ำคือทางเลือกที่เหมาะสม
การหล่อด้วยแรงดันสูง:การหล่อด้วยแรงดันสูงเหมาะที่สุดสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลางที่ต้องการผนังบาง
5. พื้นผิว
การหล่อแบบความดันต่ำ:ด้วยการหล่อแบบความดันต่ำ คุณจะได้พื้นผิวที่เรียบเนียนกว่าและมีข้อบกพร่องน้อยกว่า เนื่องจากการเติมวัสดุอย่างช้าๆ
การหล่อด้วยแรงดันสูง:ในการหล่อด้วยแรงดันสูง คุณอาจต้องทำการตกแต่งเพิ่มเติมเพื่อขจัดความไม่สมบูรณ์ของพื้นผิว
การหล่อแบบความดันต่ำเทียบกับการหล่อแบบความดันสูง
การหล่อแบบแรงดันต่ำและการหล่อแบบแรงดันสูงต่างก็มีข้อดีของตัวเอง ทำให้เหมาะสำหรับวัตถุประสงค์การผลิตที่แตกต่างกัน ในการเปรียบเทียบนี้ เราจะมาดูว่าแต่ละวิธีช่วยในเรื่องต่างๆ เช่น คุณภาพและประสิทธิภาพด้านต้นทุนได้อย่างไร
ข้อดีของการหล่อแบบความดันต่ำ
คุณภาพพื้นผิวที่เหนือระดับ
ผิวเรียบเนียน:การลดการไหลเวียนของอากาศที่ไม่สม่ำเสมอ ส่งผลให้พื้นผิวเรียบเนียนขึ้น ลดข้อบกพร่องทั่วไป เช่น ความหยาบกร้าน
ลดความไม่สมบูรณ์:แรงดันที่ต่ำลงช่วยป้องกันการดักจับก๊าซและรูพรุน ทำให้ได้ชิ้นงานหล่อที่สะอาดและปราศจากข้อบกพร่อง
คุณสมบัติเชิงกลที่ดีขึ้น
ความแข็งแรงที่ดียิ่งขึ้น:ด้วยการควบคุมกระบวนการเติมวัสดุ ชิ้นส่วนจึงคงความแข็งแรงและความสมบูรณ์ของโครงสร้างได้ดียิ่งขึ้น
ลดความเครียด:การหล่อด้วยแรงดันต่ำช่วยลดความเครียดภายในที่อาจทำให้ชิ้นส่วนอ่อนแอลงได้
ความคุ้มทุนสำหรับปริมาณน้อยถึงปานกลาง
ต้นทุนการผลิตแม่พิมพ์ต่ำลง:กระบวนการนี้สามารถใช้ได้กับแม่พิมพ์ทรายหรือแม่พิมพ์ถาวร ช่วยลดค่าใช้จ่ายในการผลิตแม่พิมพ์
ลดของเสีย:การใช้ประโยชน์จากวัสดุอย่างมีประสิทธิภาพในระหว่างกระบวนการหล่อช่วยลดของเสีย ซึ่งส่งผลให้ประหยัดต้นทุนได้มากขึ้น
ข้อดีของการหล่อด้วยแรงดันสูง
ความเร็วในการผลิตสูง
รอบการผลิตที่รวดเร็ว:ความสามารถในการทำรอบการผลิตที่รวดเร็วทำให้การหล่อด้วยแรงดันสูงเหมาะอย่างยิ่งสำหรับการใช้งานในการผลิตปริมาณมาก
ชิ้นส่วนผนังบาง:การหล่อแบบแรงดันสูงสามารถผลิตชิ้นส่วนผนังบางที่มีความหนาเพียง 1 มิลลิเมตร ทำให้สามารถผลิตชิ้นส่วนที่ละเอียดอ่อนได้อย่างมีประสิทธิภาพ
ความแม่นยำและความสม่ำเสมอ
ความคลาดเคลื่อนที่แคบ:กระบวนการฉีดขึ้นรูปด้วยแรงดันสูงในการหล่อช่วยให้แม่พิมพ์ถูกเติมเต็มอย่างแม่นยำ ส่งผลให้ได้ความคลาดเคลื่อนที่แคบมาก
ความสม่ำเสมอ:การหล่อด้วยแรงดันสูงให้ความสม่ำเสมอที่ยอดเยี่ยม ทำให้มั่นใจได้ว่าจะได้ผลลัพธ์ที่มีคุณภาพสูงเหมือนกันในทุกชุดการผลิตขนาดใหญ่
ความคุ้มทุนสำหรับปริมาณมาก
การประหยัดจากขนาด:ด้วยการเพิ่มประสิทธิภาพการผลิตสำหรับปริมาณมาก การหล่อด้วยแรงดันสูงจึงบรรลุการประหยัดจากขนาด ซึ่งช่วยลดต้นทุนต่อหน่วยลง
แม่พิมพ์ที่ทนทาน:การใช้แม่พิมพ์เหล็กซึ่งขึ้นชื่อเรื่องความทนทาน ช่วยลดต้นทุนในการเปลี่ยนเครื่องมือได้อย่างมาก ทำให้กระบวนการผลิตมีประสิทธิภาพด้านต้นทุนมากขึ้น
สรุปคุณลักษณะของการหล่อแบบความดันต่ำและการหล่อแบบความดันสูง
| คุณสมบัติ (Feature) | การหล่อแรงดันต่ำ | การหล่อขึ้นรูปด้วยแรงดันสูง (การหล่อแบบฉีด) |
|---|---|---|
| ช่วงความดัน | แรงดันต่ำ (0.2 – 1.5 บาร์) | แรงดันสูง (100 – 1500 บาร์) |
| ประเภทของแม่พิมพ์ | แม่พิมพ์โลหะที่สามารถนำกลับมาใช้ใหม่ได้ (แม่พิมพ์ถาวร) | แม่พิมพ์เหล็ก (ซับซ้อน ความแม่นยำสูง) |
| วิธีการบรรจุ | โลหะหลอมเหลวไหลขึ้นสู่แม่พิมพ์ภายใต้แรงดันต่ำ | โลหะหลอมเหลวถูกฉีดเข้าไปในแม่พิมพ์ด้วยแรงดันสูง |
| ความซับซ้อนของชิ้นส่วน | ความซับซ้อนระดับปานกลางถึงสูง | สามารถสร้างงานที่ซับซ้อนและมีรายละเอียดสูงได้ |
| พื้นผิว | ดี แต่ยังอาจต้องตกแต่งเพิ่มเติม | ผิวสำเร็จดีเยี่ยม |
| ความพรุน | ความพรุนลดลงเนื่องจากการเติมเต็มอย่างค่อยเป็นค่อยไป | ความเสี่ยงต่อการเกิดรูพรุนสูงขึ้นเนื่องจากมีอากาศติดอยู่ภายใน |
| ความหนาของผนัง | เหมาะสำหรับชิ้นส่วนที่มีความหนาปานกลางถึงหนามาก | เหมาะสำหรับส่วนประกอบที่มีผนังบาง |
| เวลาทำความเย็น | การระบายความร้อนแบบค่อยเป็นค่อยไปตามธรรมชาติ | รวดเร็วด้วยระบบระบายความร้อนแบบแอctive cooling |
| ค่าเครื่องมือ | ปานกลาง | สูง (เนื่องจากแม่พิมพ์และอุปกรณ์ที่ซับซ้อน) |
| ปริมาณการผลิต | ปานกลางถึงสูง | สูงมาก (การผลิตจำนวนมาก) |
| การใช้วัสดุ | อะลูมิเนียม โลหะผสมแมกนีเซียม | โลหะผสมอะลูมิเนียม สังกะสี แมกนีเซียม และทองแดง |
| ความแข็งแรงทางกล | สูงขึ้น (เนื่องจากความพรุนต่ำ) | ต่ำกว่านี้ เว้นแต่จะใช้การหล่อขึ้นรูปสุญญากาศ |
| การใช้งานทั่วไป | ล้อรถยนต์ ฝาสูบ ชิ้นส่วนเบรก | เสื้อสูบเครื่องยนต์, เรือนเกียร์ และเคสอุปกรณ์อิเล็กทรอนิกส์ |
วิธีการเลือกกระบวนการหล่อแบบแรงดันต่ำและแบบแรงดันสูง
| หากคุณต้องการ… | เลือก… |
|---|---|
| การผลิตจำนวนมากด้วยรายละเอียดที่ประณีต | การหล่อแรงดันสูง |
| ชิ้นส่วนที่มีโครงสร้างแข็งแรงและมีรูพรุนต่ำ | การหล่อแรงดันต่ำ |
| ชิ้นส่วนผนังบางและรอบการทำงานที่รวดเร็ว | การหล่อแรงดันสูง |
| ความแข็งแรงเชิงกลและความหนาแน่นที่ดีกว่า | การหล่อแรงดันต่ำ |
| การผลิตจำนวนน้อยถึงขนาดกลางที่คุ้มค่า | การหล่อแรงดันต่ำ |
การประยุกต์ใช้การหล่อแบบความดันต่ำและความดันสูง
ต่อไปนี้เราจะมาดูวิธีการใช้งานวิธีการหล่อทั้งสองแบบนี้ในอุตสาหกรรมต่างๆ เพื่อแสดงให้เห็นถึงความยืดหยุ่นและประสิทธิภาพในการตอบสนองความต้องการเฉพาะด้าน
การหล่อแรงดันต่ำ
อุตสาหกรรมยานยนต์:การหล่อแบบแรงดันต่ำถูกนำมาใช้ในอุตสาหกรรมยานยนต์เพื่อผลิตชิ้นส่วนสำคัญ เช่น เสื้อสูบ ฝาสูบ และล้อ
อวกาศยาน:กระบวนการนี้ถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมอวกาศยาน เพื่อสร้างชิ้นส่วนโครงสร้างที่ทนทานและใบพัดกังหัน
งานอุตสาหกรรม:ในการใช้งานทางอุตสาหกรรม การหล่อแบบแรงดันต่ำมีความโดดเด่นในการผลิตตัวเรือนปั๊มและตัววาล์ว
การหล่อแรงดันสูง
อุตสาหกรรมยานยนต์:การหล่อด้วยแรงดันสูงมักใช้ในการผลิตตัวเรือนเกียร์และโครงยึดเครื่องยนต์ในอุตสาหกรรมยานยนต์
อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค:ในอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค เทคโนโลยีนี้ถูกนำไปใช้ในการผลิตตัวเรือนและตัวเชื่อมต่อ
เครื่องใช้ไฟฟ้า:ในอุตสาหกรรมเครื่องใช้ไฟฟ้า การหล่อขึ้นรูปด้วยแรงดันสูงถูกนำมาใช้ในการผลิตโครงและมือจับ
การเลือกวิธีการหล่อที่เหมาะสม
การเลือกวิธีการหล่อที่เหมาะสมเป็นสิ่งสำคัญอย่างยิ่งต่อการได้ผลลัพธ์ที่ดีที่สุดทั้งในด้านประสิทธิภาพการผลิตและคุณภาพของผลิตภัณฑ์ การเลือกใช้การหล่อแบบแรงดันต่ำหรือแรงดันสูงจะขึ้นอยู่กับปัจจัยต่างๆ เช่น ความซับซ้อนของชิ้นส่วน จำนวนชิ้นที่ต้องการ วัสดุที่ใช้ และงบประมาณของคุณ
ความซับซ้อนของชิ้นส่วน
การหล่อแบบความดันต่ำ:การหล่อแบบความดันต่ำเหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนที่มีรูปทรงซับซ้อนและขนาดใหญ่ ซึ่งความแม่นยำและรายละเอียดที่ประณีตมีความสำคัญอย่างยิ่ง
การหล่อด้วยแรงดันสูง:ในทางกลับกัน การหล่อด้วยแรงดันสูงนั้นเหมาะสมกว่าสำหรับชิ้นส่วนขนาดเล็กหรือขนาดกลางที่ต้องการผนังบางและความแม่นยำสูง
ปริมาณการผลิต
การหล่อแบบแรงดันต่ำ:การหล่อแบบแรงดันต่ำเหมาะสำหรับปริมาณการผลิตต่ำถึงปานกลาง ที่ต้องการความยืดหยุ่นและจังหวะการผลิตที่ช้าลง
การหล่อด้วยแรงดันสูง:การหล่อด้วยแรงดันสูง ด้วยรอบการผลิตที่รวดเร็ว จึงเหมาะอย่างยิ่งสำหรับการผลิตในปริมาณมาก ซึ่งความเร็วและความสม่ำเสมอเป็นสิ่งสำคัญ
การพิจารณาวัสดุ
การหล่อแบบความดันต่ำ:การหล่อแบบความดันต่ำเหมาะอย่างยิ่งสำหรับการหล่อโลหะผสมอะลูมิเนียมและแมกนีเซียม เนื่องจากช่วยให้ควบคุมการไหลของโลหะได้ดีขึ้นและลดข้อบกพร่อง
การหล่อด้วยแรงดันสูง:การหล่อด้วยแรงดันสูงมีความอเนกประสงค์มากกว่า สามารถใช้กับวัสดุได้หลากหลายชนิด รวมถึงโลหะผสมสังกะสี อะลูมิเนียม และแมกนีเซียม และยังช่วยให้ได้ผลิตภัณฑ์ที่มีความแม่นยำสูงอีกด้วย
งบประมาณและต้นทุนเครื่องมือ
การหล่อแบบความดันต่ำ:การหล่อแบบความดันต่ำมีต้นทุนที่คุ้มค่ากว่าสำหรับการผลิตในปริมาณน้อย เนื่องจากต้นทุนการลงทุนด้านเครื่องมือเริ่มต้นต่ำกว่า
การหล่อด้วยแรงดันสูง:แม้ว่าการหล่อด้วยแรงดันสูงจะมีต้นทุนการผลิตแม่พิมพ์เริ่มต้นที่สูงกว่า แต่จะประหยัดกว่าในปริมาณการผลิตจำนวนมากเนื่องจากต้นทุนต่อหน่วยลดลง
สรุป
วิธีการหล่อแต่ละแบบ—ทั้งแบบแรงดันต่ำและแรงดันสูง—มีข้อดีเฉพาะตัว ขึ้นอยู่กับปัจจัยต่างๆ เช่น การใช้งาน ความซับซ้อนของชิ้นส่วน และปริมาณการผลิต การทำความเข้าใจความแตกต่างเหล่านี้จะช่วยให้คุณสามารถตัดสินใจได้อย่างชาญฉลาด เพื่อเพิ่มประสิทธิภาพการผลิตและคุณภาพของชิ้นส่วนให้สูงสุด





