
ภาพรวมการหล่อขึ้นรูปด้วยแม่พิมพ์
การหล่อขึ้นรูปด้วยแรงดันเป็นเทคนิคการผลิตโลหะที่รวดเร็ว แม่นยำ และทำซ้ำได้ สำหรับชิ้นส่วนขนาดใหญ่และขนาดเล็ก ตั้งแต่เสื้อเครื่องยนต์ไปจนถึงมือจับประตู ชิ้นส่วนที่ผลิตด้วยการหล่อขึ้นรูปด้วยแรงดันมีคุณภาพพื้นผิวที่เหนือกว่า และสามารถใช้โลหะที่ไม่ใช่เหล็กได้หลากหลายชนิด
โดยทั่วไปแล้ว การหล่อขึ้นรูปด้วยแรงดันจะใช้สำหรับการผลิตในปริมาณมาก เนื่องจากต้นทุนเริ่มต้นสูง ในกรณีนี้ ขนาดการผลิตจะชดเชยต้นทุนที่สูงขึ้นของเครื่องจักรและเครื่องมือ ต่อไปนี้เป็นตัวเลือกการหล่อขึ้นรูปด้วยแรงดันแบบพิเศษสำหรับลูกค้าของ NOBLE
บทความนี้จะตรวจสอบกระบวนการหล่อโลหะด้วยแม่พิมพ์อย่างละเอียด โดยจะกล่าวถึงคำจำกัดความ ประเภท วัสดุที่เหมาะสม การขัดเงาพื้นผิว การใช้งาน และวิธีการเลือกบริการหล่อโลหะด้วยแม่พิมพ์ที่ดีที่สุด
Die Casting คืออะไร?
การหล่อขึ้นรูป ด้วยแรงดัน (Die casting) เป็นเทคนิคการผลิตที่ให้ผลิตภัณฑ์โลหะที่มีความแม่นยำและเที่งตรงสูงในแง่ของขนาด คล้ายกับ วิธี การฉีดขึ้นรูปที่ใช้ในการผลิตพลาสติก โดยเกี่ยวข้องกับการปั๊มโลหะหลอมเหลว—โดยทั่วไปจะเป็นโลหะผสมของโลหะที่ไม่ใช่เหล็ก เช่น แมกนีเซียม สังกะสี หรืออะลูมิเนียม—ภายใต้แรงดันสูงเข้าไปในแม่พิมพ์ ซึ่งเป็นแม่พิมพ์เหล็กที่สามารถนำกลับมาใช้ใหม่ได้ ภายใต้แรงดันที่อยู่ในช่วง 0.7 ถึง 700 เมกะปาสคาล โลหะหลอมเหลวจะถูกดันเข้าไปในแม่พิมพ์และแข็งตัวกลายเป็นชิ้นงานหล่อโลหะ แม่พิมพ์ถูกสร้างขึ้นเพื่อขึ้นรูปผลิตภัณฑ์สำเร็จรูปให้เป็นรูปทรงที่ต้องการ
การหล่อแบบไดแคสติ้งใช้แม่พิมพ์สองส่วน คือ “แม่พิมพ์ฝาครอบ” และ “แม่พิมพ์ตัวดัน” ซึ่งประกบเข้าด้วยกัน แม่พิมพ์จะถูกเคลือบด้วยสารกันติดก่อนการฉีด โลหะหลอมเหลวจะถูกดันเข้าไปในช่องแม่พิมพ์โดยใช้เครื่องอัดไฮดรอลิกหรือเครื่องอัดเชิงกล หลังจากโลหะเย็นตัวลง แม่พิมพ์ทั้งสองส่วนจะแยกออกจากกัน และชิ้นส่วนที่แข็งตัวแล้ว (ชิ้นงานหล่อ) จะถูกดันออกมา ชิ้นงานหล่อจะคงรูปทรงและผิวสำเร็จของแม่พิมพ์ไว้ได้อย่างแม่นยำสูง และต้องการการตกแต่งหลังการหล่อเพียงเล็กน้อย การหล่อแบบไดแคสติ้งสามารถผลิตชิ้นส่วนที่ซับซ้อนได้ด้วยผิวสำเร็จที่ยอดเยี่ยม และใช้สำหรับตัวถังรถยนต์ ชิ้นส่วนอิเล็กทรอนิกส์ และของเล่น กระบวนการนี้สามารถผสมผสานกับวิธีการปั๊มขึ้นรูปโลหะแผ่น การตีขึ้นรูป และเทคนิคการหล่ออื่นๆ ได้
การหล่อแบบตายตัวทำงานอย่างไร?
การหล่อขึ้นรูปด้วยแรงดันเป็นเทคนิคการผลิตที่สร้างชิ้นส่วนโลหะที่มีความแม่นยำและรายละเอียดสูงมาก กระบวนการนี้เกี่ยวข้องกับการปั๊มโลหะหลอมเหลว—โดยทั่วไปคือแมกนีเซียม สังกะสี หรืออะลูมิเนียม—ภายใต้แรงดันสูงเข้าไปในแม่พิมพ์ โลหะหลอมเหลวจะถูกดันออกมาเป็นชิ้นงานสำเร็จรูปหลังจากแข็งตัวอย่างรวดเร็วภายในแม่พิมพ์และรับรูปทรงของแม่พิมพ์ ขั้นตอนต่างๆ มีดังนี้:

1. การเตรียมแม่พิมพ์
การเตรียมแม่พิมพ์ ซึ่งแบ่งออกเป็นแม่พิมพ์ปิดและแม่พิมพ์ดันชิ้นงาน เป็นขั้นตอนแรกในกระบวนการผลิต โดยปกติแม่พิมพ์เหล่านี้จะทำจากเหล็กกล้าชุบแข็ง และมีจุดประสงค์เพื่อให้ผลิตภัณฑ์สำเร็จรูปมีรูปทรงที่ถูกต้อง
2. การหนีบแม่พิมพ์
แม่พิมพ์สองส่วนถูกประกบเข้าด้วยกันเพื่อสร้างช่องแม่พิมพ์ปิดที่สามารถทนต่อแรงดันสูงในระหว่างการฉีดขึ้นรูปได้
3. การฉีดยา
หลังจากขั้นตอนการเตรียมการ โลหะหลอมเหลวจะถูกเทจากเตาหลอมลงในแม่พิมพ์ผ่านทางท่อส่งลงด้านล่าง ขั้นตอนนี้สามารถทำได้ด้วยมือหรือใช้ทัพพีอัตโนมัติ แต่จะใช้แรงโน้มถ่วงในการเคลื่อนย้ายโลหะ โดยไม่มีการใช้แรงหรือแรงดันเพิ่มเติม โลหะเหลวจะถูกใส่เข้าไปในแม่พิมพ์จากตำแหน่งแนวตั้ง และไหลลงสู่แม่พิมพ์เนื่องจากแรงดึงดูดตามธรรมชาติ การหลีกเลี่ยงแรงดันสูงจะช่วยลดการไหลปั่นป่วน และช่วยป้องกันการเกิดรูพรุน นอกจากนี้ยังนำไปสู่การผลิตชิ้นส่วนและส่วนประกอบที่เรียบเนียนยิ่งขึ้น
4. การทำความเย็นและการแข็งตัว
เมื่อโลหะหลอมเหลวไหลเข้าไปเติมเต็มโพรงแม่พิมพ์ มันจะเย็นตัวและแข็งตัวอย่างรวดเร็วเมื่อสัมผัสกับพื้นผิวแม่พิมพ์ที่เย็นกว่า กระบวนการแข็งตัวจะเร็วขึ้น และการระบายความร้อนจะทำได้ง่ายขึ้นด้วยช่องระบายความร้อนภายในแม่พิมพ์
5. การดีดออก
เมื่อชิ้นงานหล่อผ่านกระบวนการหล่อในเครื่องหล่อแบบแรงโน้มถ่วงแล้ว จะต้องปล่อยให้ชิ้นงานเย็นตัวลงเป็นเวลาพอสมควร จากนั้นจึงคลายแม่พิมพ์และเปิดออก แล้วจึงนำชิ้นงานหล่อออกมาอย่างระมัดระวัง สามารถนำออกมาด้วยมือ หรือในบางกรณี อาจใช้หมุดดันชิ้นงานเพื่อดันชิ้นงานหล่อออกจากเครื่องอย่างปลอดภัย
6. การตัดแต่งและการตกแต่ง
หลังจากชิ้นส่วนถูกดันออกจากแม่พิมพ์ อาจมีวัสดุส่วนเกินอยู่ตามแนวรอยต่อที่เรียกว่า "แฟลช" เพื่อกำจัดแฟลชนี้ ชิ้นส่วนจะต้องผ่านกระบวนการตัดแต่ง ซึ่งสามารถทำได้ทั้งด้วยมือหรือด้วยอุปกรณ์อัตโนมัติ อาจมีการใช้กระบวนการตกแต่งเพิ่มเติม เช่น การกลึง การขัดเงา หรือการปรับสภาพพื้นผิว เพื่อให้ได้ผลิตภัณฑ์ขั้นสุดท้ายที่ต้องการ
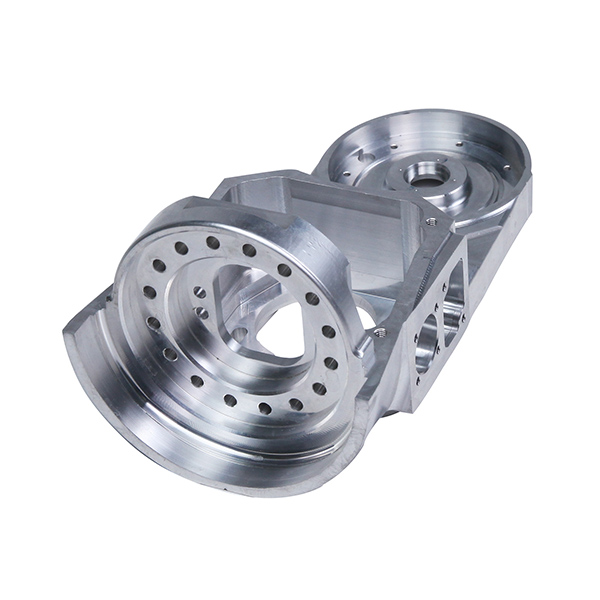
ข้อดีและข้อเสียของการหล่อแบบตายตัว
ข้อดีของการหล่อขึ้นรูป
1. ต้นทุนต่ำ:
ชิ้นส่วนที่ผลิตด้วยวิธีการหล่อขึ้นรูปช่วยให้คุณภาพสม่ำเสมอในปริมาณมากและมีต้นทุนที่ค่อนข้างต่ำกว่า กระบวนการผลิตที่ใช้ระบบอัตโนมัติบางส่วนหรือทั้งหมดส่งผลให้ค่าใช้จ่ายด้านแรงงานลดลง
2. ประสิทธิภาพสูง
โลหะหลอมเหลวจะเย็นตัวและแข็งตัวอย่างรวดเร็วเมื่อสัมผัสกับพื้นผิวแม่พิมพ์ที่เย็นกว่าหลังจากที่เติมเต็มช่องแม่พิมพ์แล้ว กระบวนการแข็งตัวจะเร็วขึ้นและการระบายความร้อนจะทำได้ง่ายขึ้นโดยช่องระบายความร้อนภายในแม่พิมพ์
3. รูปทรงซับซ้อนและผนังบาง
การหล่อขึ้นรูปด้วยแรงดันสามารถผลิตชิ้นส่วนที่มีรูปทรงซับซ้อนและขนาดตั้งแต่ 25 กรัมถึง 25 กิโลกรัม ซึ่งอาจผลิตได้ยากหรือมีต้นทุนสูงหากใช้วิธีการผลิตอื่น นอกจากนี้ยังสามารถผลิตชิ้นส่วนผนังบางที่มีความหนาเพียง 0.38 มิลลิเมตร ช่วยลดน้ำหนักในขณะที่ยังคงความแข็งแรงไว้ได้
4. ความแม่นยำและความสม่ำเสมอของขนาด
การหล่อขึ้นรูปด้วยแรงดันให้ความแม่นยำและสามารถผลิตซ้ำได้ดีเยี่ยม แม่พิมพ์ที่สร้างขึ้นอย่างดีช่วยให้ได้ค่าความคลาดเคลื่อนที่แคบและขนาดชิ้นส่วนที่สม่ำเสมอ ดังนั้นการหล่อขึ้นรูปด้วยแรงดันจึงเหมาะสมสำหรับการใช้งานที่ต้องการชิ้นส่วนที่มีขนาดคงที่และแม่นยำ
5. พื้นผิวเรียบเนียนดี
การหล่อขึ้นรูปด้วยแรงดันทำให้ได้ชิ้นส่วนที่มีพื้นผิวเรียบ รายละเอียดคมชัด และค่าความเรียบผิวอยู่ที่ -0.8–3.2 μm Ra แม่พิมพ์สามารถออกแบบให้ได้พื้นผิวตามที่ต้องการ จึงช่วยลดความจำเป็นในการตกแต่งพื้นผิวเพิ่มเติม
6. ความคล่องตัวของวัสดุ
วัสดุหลายชนิดสามารถนำมาใช้ในการหล่อขึ้นรูปได้ เช่น ทองเหลือง สังกะสี แมกนีเซียม และอลูมิเนียม วัสดุแต่ละชนิดมีคุณสมบัติเฉพาะตัว เช่น ความต้านทานการกัดกร่อน น้ำหนักเบา หรือความแข็งแรงสูง ทำให้สามารถเลือกวัสดุตามความต้องการของการใช้งานได้

ข้อเสียของการหล่อขึ้นรูปด้วยแรงดัน
ต้นทุนการสร้างเครื่องมือเริ่มต้นสูง:
การหล่อขึ้นรูปด้วยแรงดันจำเป็นต้องสร้างแม่พิมพ์ที่ซับซ้อนและแม่นยำ ซึ่งอาจมีต้นทุนสูงในการสร้างและผลิต ค่าใช้จ่ายด้านเครื่องมืออาจเป็นอุปสรรคสำคัญ โดยเฉพาะอย่างยิ่งในกรณีของการผลิตต้นแบบหรือการผลิตขนาดเล็ก
มีข้อจำกัดเรื่องขนาดและน้ำหนัก:
โดยทั่วไป การหล่อขึ้นรูปด้วยแรงดันเหมาะสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลาง ข้อจำกัดด้านขนาดและกำลังการผลิตของเครื่องหล่อขึ้นรูปด้วยแรงดันอาจทำให้จำเป็นต้องใช้เทคนิคการผลิตอื่นๆ สำหรับชิ้นส่วนขนาดใหญ่และหนัก
ความพรุนและการหดตัว:
การหล่อขึ้นรูปด้วยการหล่อแบบเร็ว (Die casting) ทำให้โลหะเหลวเย็นตัวและแข็งตัวอย่างรวดเร็ว ซึ่งอาจทำให้เกิดรูพรุนหรือข้อบกพร่องจากการหดตัวในชิ้นงาน คุณสมบัติทางกลและความแข็งแรงของโครงสร้างชิ้นงานหล่ออาจลดลงเนื่องจากข้อบกพร่องเหล่านี้ เพื่อลดปัญหาเหล่านี้ จำเป็นต้องมีการพิจารณาด้านการออกแบบและการจัดการกระบวนการที่เหมาะสม
ข้อ จำกัด ในการออกแบบ:
ลักษณะเฉพาะของการหล่อขึ้นรูปด้วยแรงดันทำให้จำเป็นต้องมีข้อจำกัดด้านการออกแบบที่เฉพาะเจาะจง ตัวอย่างเช่น เพื่อให้การเติมและการแข็งตัวเป็นไปอย่างสม่ำเสมอ ชิ้นงานควรมีความหนาของผนังที่สม่ำเสมอ นอกจากนี้ ส่วนที่เว้าแหว่งและองค์ประกอบภายในที่ซับซ้อนอาจต้องมีการพิจารณาด้านการออกแบบเพิ่มเติมหรือกระบวนการหลังการหล่อด้วย
การหล่อขึ้นรูปด้วยแรงดันยังคงเป็นกระบวนการผลิตที่ใช้กันอย่างแพร่หลายเนื่องจากมีข้อดีมากมาย ผู้ผลิตจะพิจารณาข้อกำหนดเฉพาะของผลิตภัณฑ์อย่างรอบคอบเพื่อพิจารณาว่าการหล่อขึ้นรูปด้วยแรงดันเป็นทางเลือกที่เหมาะสมสำหรับความต้องการในการผลิตของตนหรือไม่
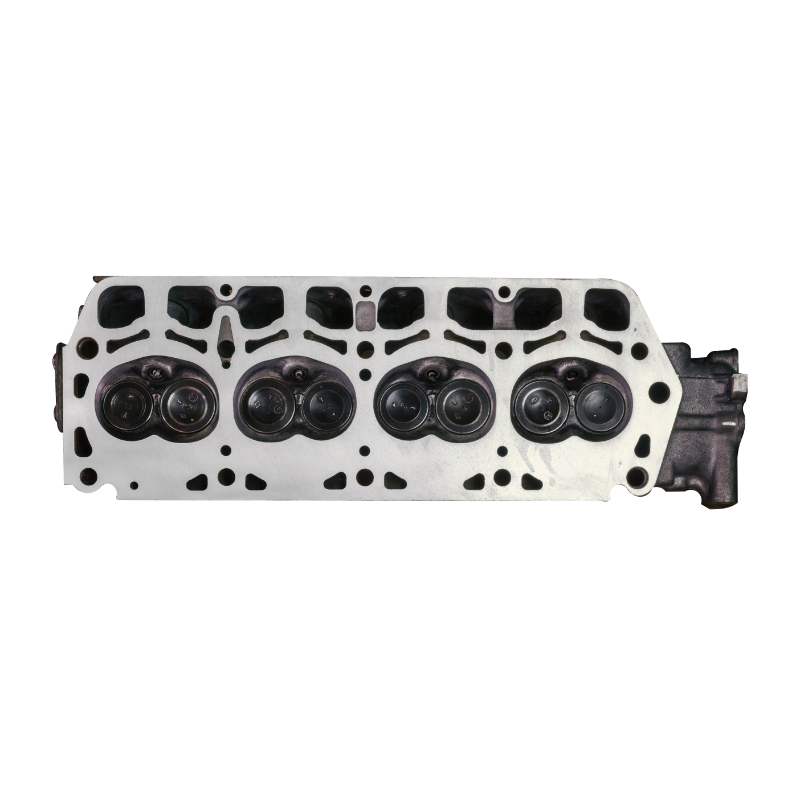
การประยุกต์ใช้กระบวนการหล่อขึ้นรูปด้วยแรงดัน
ชิ้นส่วนเครื่องยนต์และตัวเรือนอุปกรณ์อิเล็กทรอนิกส์สามารถผลิตได้โดยใช้กระบวนการหล่อขึ้นรูปที่มีความแข็งแรงและปรับเปลี่ยนได้ดี ข้อดีของการหล่อขึ้นรูป ได้แก่ พื้นที่การขึ้นรูปที่กว้างขวาง ตัวเลือกวัสดุที่หลากหลาย และความสามารถในการผลิตชิ้นส่วนที่มีรายละเอียดซับซ้อน แม่นยำ และมีผนังบาง
1. การหล่อขึ้นรูปด้วยแรงดันในอุตสาหกรรมยานยนต์
เนื่องจากการหล่อขึ้นรูปอะลูมิเนียมสามารถสร้างชิ้นส่วนที่มีน้ำหนักเบา เช่น ตัวเรือนเกียร์ โครงยึดเครื่องยนต์ และกระบอกไฮดรอลิก จึงมีการใช้งานอย่างแพร่หลายในอุตสาหกรรมยานยนต์ การหล่อขึ้นรูปแมกนีเซียมมีประโยชน์สำหรับแผงตัวถังและโครงเบาะนั่ง ในขณะที่การหล่อขึ้นรูปสังกะสีเหมาะสมสำหรับชิ้นส่วนระบบเชื้อเพลิง ระบบเบรก และระบบพวงมาลัยเพาเวอร์
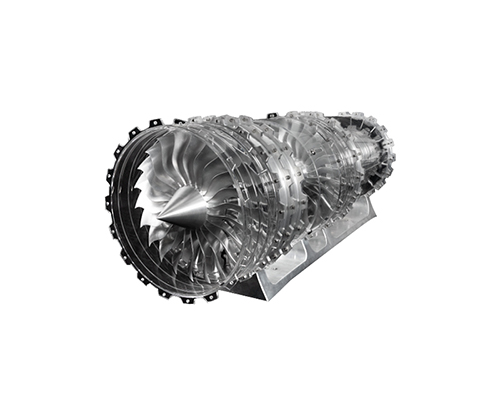
2. การหล่อขึ้นรูปด้วยแรงดันในอุตสาหกรรมการบินและอวกาศ
การหล่อขึ้นรูปด้วยแรงดันเป็นสิ่งสำคัญอย่างยิ่งต่ออุตสาหกรรมการบินและอวกาศ เนื่องจากสามารถผลิตชิ้นส่วนที่ซับซ้อน น้ำหนักเบา และมีคุณภาพสูง ผู้ผลิตในอุตสาหกรรมการบินและอวกาศเลือกใช้เทคนิคการผลิตนี้เพราะคุ้มค่าและสามารถตอบสนองมาตรฐานที่เข้มงวดของอุตสาหกรรมได้
3. การหล่อขึ้นรูปด้วยแม่พิมพ์ในอุตสาหกรรมการแพทย์
การหล่อขึ้นรูปด้วยแรงดันมีความสำคัญในอุตสาหกรรมการบินและอวกาศและอุตสาหกรรมการแพทย์ เทคนิคนี้ผลิตชิ้นส่วนที่มีน้ำหนักเบา คุณภาพสูง และตรงตามมาตรฐานอุตสาหกรรมที่เข้มงวด จึงนิยมใช้ในการผลิตชิ้นส่วนที่สำคัญต่างๆ
4. การหล่อขึ้นรูปด้วยแรงดันในอุตสาหกรรมพลังงาน
การหล่อขึ้นรูปด้วยแรงดันมีความสำคัญต่อภาคพลังงาน เนื่องจากทำให้สามารถผลิตชิ้นส่วนที่มีความแม่นยำ ทนทาน และมีคุณภาพสูง สำหรับเครื่องแลกเปลี่ยนความร้อน เซลล์เชื้อเพลิง ชิ้นส่วนไฟฟ้า ระบบพลังงานหมุนเวียน และระบบจัดเก็บพลังงาน รวมถึงการใช้งานอื่นๆ กระบวนการนี้เป็นวิธีการผลิตที่เป็นประโยชน์ในภาคพลังงาน เพราะสามารถตอบสนองความต้องการของอุตสาหกรรมในด้านประสิทธิภาพ ประสิทธิผล และความคุ้มค่า
วิธีการหล่อชิ้นส่วนด้วยแม่พิมพ์?
ประเภทของกระบวนการหล่อขึ้นรูป
กระบวนการหล่อขึ้นรูปด้วยแม่พิมพ์แบบห้องร้อน (การหล่อร้อน)
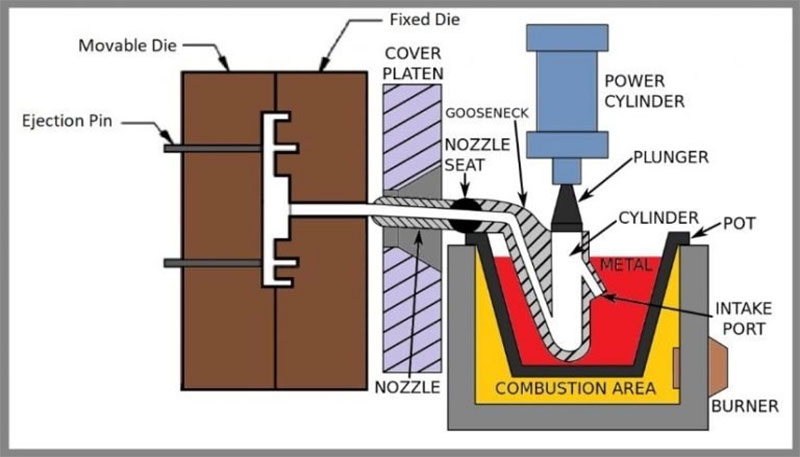
วิธีการหล่อแบบร้อนหรือแบบคอห่านเป็นอีกชื่อหนึ่งของเทคนิคห้องร้อน กระบวนการนี้ใช้สำหรับโลหะที่มีจุดหลอมเหลวต่ำซึ่งจะไม่ทำให้ชุดลูกสูบที่จุ่มเสียหายทางเคมี ลูกสูบและห้องของกลไกการฉีดจะถูกจุ่มลงในอ่างโลหะหลอมเหลวของเตาหลอมโลหะ (ดูภาพด้านล่าง) ลูกสูบจะหดกลับเมื่อแม่พิมพ์ปิด เปิดช่องทางเข้าห้องและปล่อยให้โลหะหลอมเหลวเข้าไปในห้อง จากนั้นลูกสูบจะปิดช่องทางเข้าและดันโลหะหลอมเหลวผ่านหัวฉีดและคอห่านเข้าไปในช่องแม่พิมพ์ โลหะหลอมเหลวจะถูกกักเก็บไว้ภายใต้ความดันภายในช่องแม่พิมพ์จนกว่าจะแข็งตัว ความดันที่เพิ่มขึ้นในกระบวนการห้องร้อนส่งผลให้อัตราการผลิตสูงกว่าเทคนิคห้องเย็นอย่างมาก การหล่อแบบห้องร้อนทำงานได้อย่างมีประสิทธิภาพกับโลหะผสมและโลหะที่มีจุดหลอมเหลวต่ำ รวมถึงดีบุกและสังกะสี
กระบวนการหล่อขึ้นรูปด้วยแม่พิมพ์เย็น
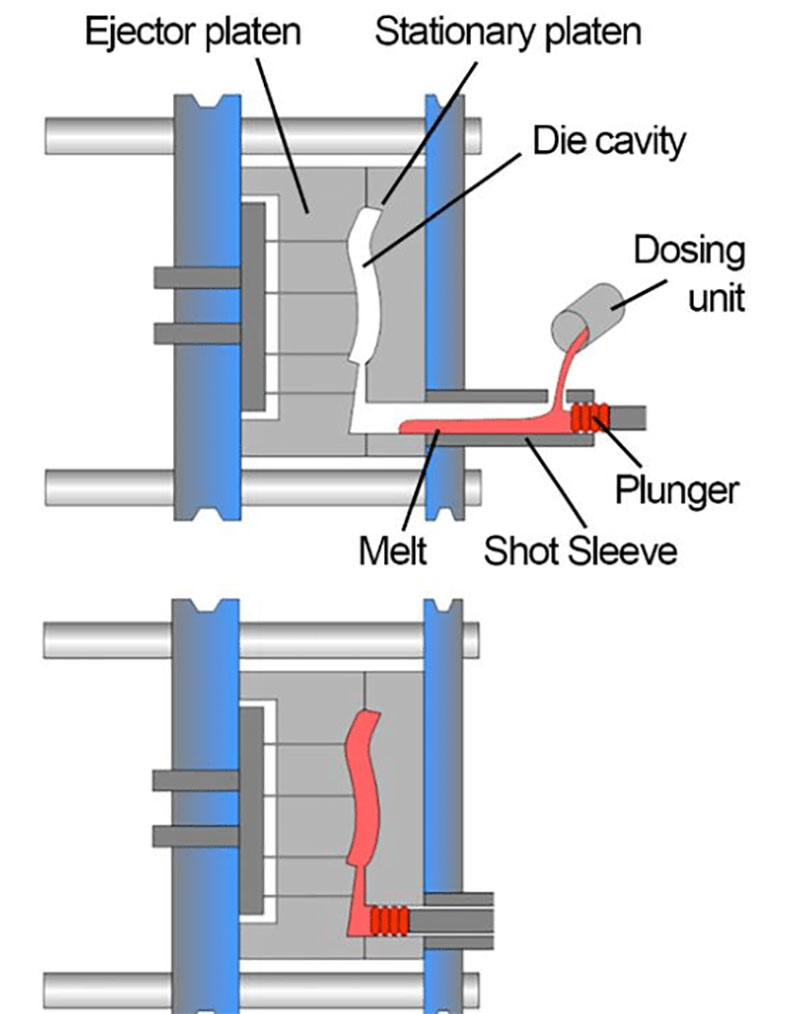
กระบวนการหล่อขึ้นรูปด้วยแรงดันในห้องเย็นนั้นคล้ายคลึงกับกระบวนการหล่อขึ้นรูปด้วยแรงดันในห้องร้อน ในกระบวนการนี้ โลหะหลอมเหลวจะถูกเทลงในปลอกฉีดหรือส่วนห้องของกระบอกฉีดก่อนที่จะถูกดันเข้าไปในแม่พิมพ์ เนื่องจากปลอกไม่ได้รับความร้อน กระบวนการนี้จึงเรียกว่ากระบวนการหล่อขึ้นรูปด้วยแรงดันในห้องเย็น เตาหลอมโลหะเป็นแบบปิดสนิท ซึ่งช่วยขจัดปัญหาการกัดกร่อน กระบวนการหล่อขึ้นรูปด้วยแรงดันในห้องเย็นเริ่มต้นเมื่อวัสดุหลอมเหลวถูกถ่ายโอนจากเตาหลอมไปยังห้องฉีดผ่านรูเท กระบอกไฮดรอลิกจะปิดผนึกช่องทางเข้าห้องเย็นและดันโลหะภายใต้แรงดันเข้าไปในโพรงแม่พิมพ์
ช่วงแรงดันอยู่ระหว่าง 30 MPa ถึง 150 MPa กระบวนการนี้ออกแบบมาเพื่อเน้นการลดการกัดกร่อนของเครื่องจักรมากกว่าประสิทธิภาพการผลิต โลหะหลอมเหลวจะถูกตักเข้าไปในระบบฉีดโดยอัตโนมัติหรือด้วยตนเอง ซึ่งช่วยขจัดความจำเป็นในการจุ่มกลไกการฉีดลงในอ่างโลหะหลอมเหลว สำหรับงานที่การออกแบบการหล่อแบบจุ่มในห้องร้อนก่อให้เกิดการกัดกร่อนมากเกินไป กระบวนการหล่อแบบห้องเย็นจึงเป็นทางเลือกที่ดี กระบวนการนี้เหมาะสำหรับการหล่อโลหะที่มีจุดหลอมเหลวสูง เช่น อลูมิเนียมและโลหะผสมอลูมิเนียม
กระบวนการหล่อขึ้นรูปด้วยแรงดัน:
การหล่อขึ้นรูปด้วยแรงดันสูงเป็นวิธีการผลิตที่รวดเร็ว เชื่อถือได้ และมีราคาสมเหตุสมผลสำหรับการผลิตชิ้นส่วนโลหะที่มีรูปร่างตามต้องการและมีความคลาดเคลื่อนต่ำในปริมาณมาก โดยหลักการแล้ว โลหะผสมหลอมเหลวจะถูกฉีดเข้าไปในแม่พิมพ์เหล็ก (หรือเครื่องมือ) ภายใต้แรงดันสูงในกระบวนการหล่อขึ้นรูปด้วยแรงดันสูง โลหะจะแข็งตัวอย่างรวดเร็ว ทำให้เกิดชิ้นส่วนที่มีรูปร่างตามต้องการภายในเวลาเพียงไม่กี่มิลลิวินาทีถึงไม่กี่วินาที หลังจากนั้นก็จะถูกดึงออกมาโดยอัตโนมัติ
1. การหล่อขึ้นรูปด้วยแรงดันสูง:
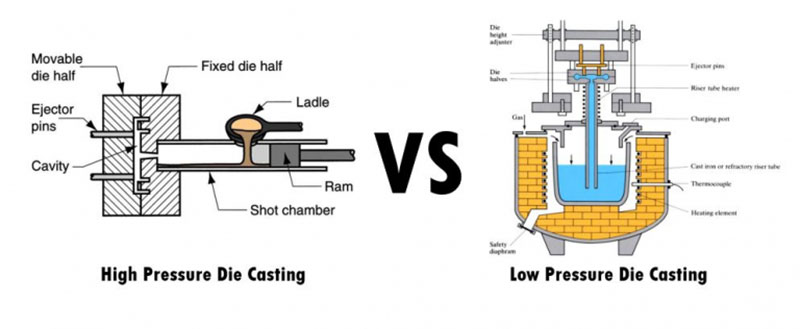
การหล่อขึ้นรูปด้วยแรงดันสูง (HPDC) เป็นกระบวนการผลิตที่มีประสิทธิภาพสูง สามารถผลิตชิ้นงานได้หลากหลายรูปทรง ในกระบวนการนี้ แม่พิมพ์โลหะจะถูกเติมด้วยโลหะเหลวด้วยแรงดันและความเร็วสูง อุปกรณ์พื้นฐานประกอบด้วยแผ่นแรงดันแนวตั้งสองแผ่นที่ยึดแม่พิมพ์ไว้เมื่อวางแท่นทำงานไว้ด้านบน แผ่นแรงดันแผ่นหนึ่งอยู่กับที่ ในขณะที่อีกแผ่นหนึ่งสามารถเคลื่อนที่ได้ ช่วยในการเปิดและปิดแม่พิมพ์ ในการเติมช่องว่างของแม่พิมพ์ จะมีการเติมโลหะในปริมาณที่กำหนดไว้ล่วงหน้าลงในปลอกฉีด ซึ่งจะถูกควบคุมด้วยระบบไฮดรอลิกโดยใช้ลูกสูบ เมื่อโลหะแข็งตัวแล้ว ชิ้นงานหล่อจะถูกนำออกจากแม่พิมพ์

2. การหล่อขึ้นรูปด้วยแรงดันต่ำ:
การหล่อขึ้นรูปด้วยแรงดันต่ำเหมาะอย่างยิ่งสำหรับชิ้นส่วนอะลูมิเนียมที่มีรูปทรงสมมาตรและมีแกนหมุน ตัวอย่างเช่น ล้อรถยนต์ มักผลิตโดยใช้การหล่อขึ้นรูปด้วยแรงดันต่ำ กระบวนการนี้ใช้ท่อป้อนโลหะเชื่อมต่อกับแม่พิมพ์ ซึ่งวางในแนวตั้งเหนืออ่างโลหะหลอมเหลว โลหะจะถูกดึงขึ้นและเข้าไปในแม่พิมพ์เมื่อแรงดันภายในห้องหล่อถึงระดับที่กำหนด ซึ่งโดยทั่วไปอยู่ระหว่าง 20 ถึง 100 กิโลปาสคาล ผลผลิตจากการหล่อสูงขึ้นได้โดยการกำจัดตัวป้อนโลหะออกจากกระบวนการหล่ออะลูมิเนียมด้วยแรงดันต่ำแบบนี้
3. กระบวนการหล่อขึ้นรูปด้วยระบบสุญญากาศ:
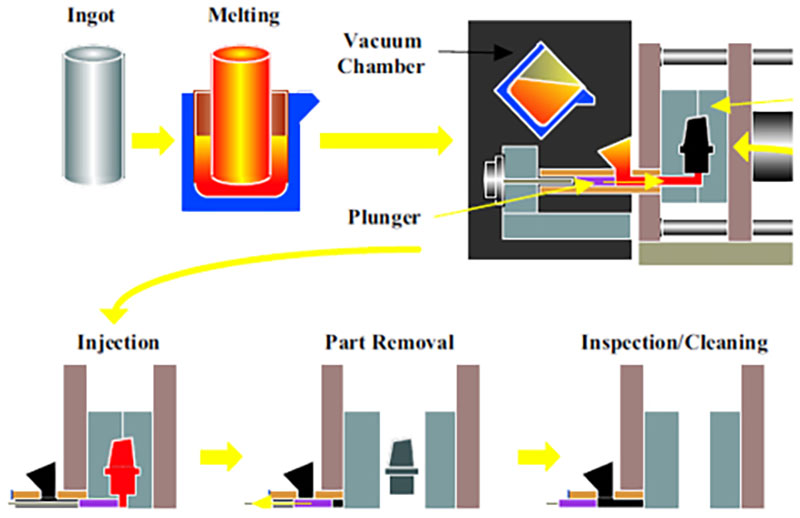
เทคนิคการหล่อแบบสุญญากาศและการหล่อแบบห้องเย็นมีความเกี่ยวข้องกันอย่างใกล้ชิด ก่อนที่โลหะหลอมเหลวจะเข้าสู่โพรงแม่พิมพ์ อากาศและก๊าซที่ติดอยู่จะถูกกำจัดออกโดยแหล่งกำเนิดสุญญากาศ นี่เป็นเทคนิคการหล่อแบบใหม่ที่ช่วยลดรูพรุน เพิ่มความแข็งแรง และทำให้การอบชุบความร้อนหลังการหล่อทำได้ง่ายขึ้น การหล่อแบบนี้มีข้อดีหลายประการ ได้แก่ คุณสมบัติทางกลที่ดีขึ้น ความเรียบเนียนของพื้นผิวที่เพิ่มขึ้น ความเสถียรของมิติที่เพิ่มขึ้น เวลาในการผลิตที่สั้นลง และการลดลงของข้อบกพร่องที่เกิดจากก๊าซที่ติดอยู่ นอกจากนี้ยังสามารถอบชุบความร้อนชิ้นส่วนได้อีกด้วย
4. กระบวนการหล่อขึ้นรูปด้วยแรงดัน:
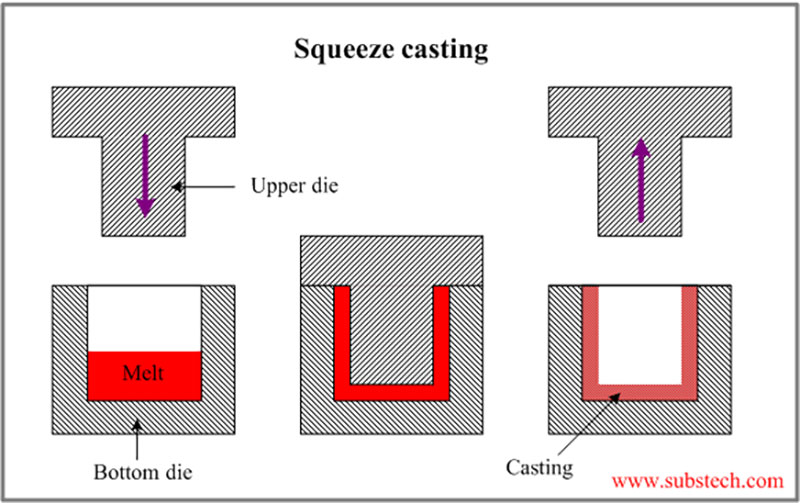
โลหะและโลหะผสมที่มีการไหลต่ำสามารถหล่อได้ และการหล่อแบบอัด (squeeze casting) ได้รับการพัฒนาขึ้นเป็นวิธีการที่ใช้งานได้จริง นอกจากนี้ยังรู้จักกันในชื่อการตีขึ้นรูปโลหะเหลว (liquid metal forging)
กระบวนการนี้เป็นการบังคับให้โลหะหลอมเหลวเข้าไปในส่วนที่เป็นแอ่งของชิ้นงานที่ขึ้นรูป โดยการเติมโลหะลงในแม่พิมพ์ที่เปิดอยู่ แล้วบีบให้แน่น การหล่อแบบบีบอัดให้ผลลัพธ์ที่มีความหนาแน่นสูงมากและใช้งานได้ดีกับการอบชุบความร้อนในภายหลัง กระบวนการนี้ยังนำไปใช้ในการสร้างวัสดุคอมโพสิตเมทริกซ์โลหะเสริมแรง ซึ่งโครงสร้างเสริมแรงด้วยเส้นใยจะถูกแทรกซึมด้วยอะลูมิเนียมหลอมเหลว
5. กระบวนการหล่อขึ้นรูปด้วยแรงโน้มถ่วง:
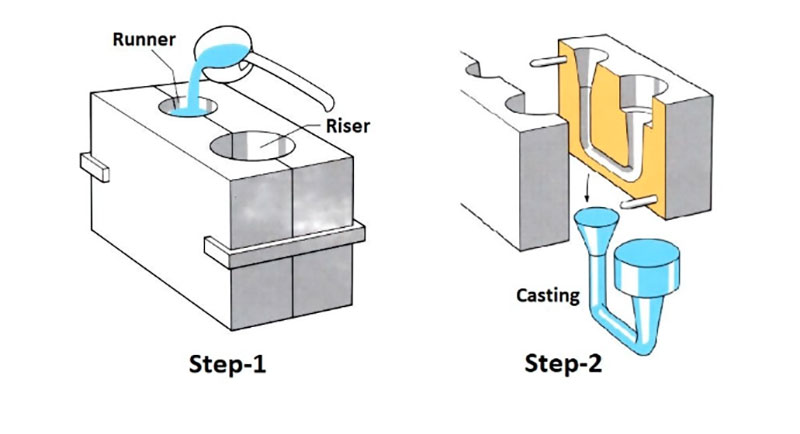
เทคนิคการผลิตที่เรียกว่าการหล่อแบบแรงโน้มถ่วง (gravity die casting) ใช้ในการสร้างชิ้นส่วนโลหะคุณภาพสูงที่มีรูปทรงซับซ้อนและพื้นผิวเรียบโดยทั่วไป เทคนิคการหล่อแบบนี้เป็นส่วนย่อยของกระบวนการหล่อแบบทั่วไป คุณลักษณะสำคัญสองประการที่ทำให้การหล่อแบบแรงโน้มถ่วงแตกต่างจากเทคนิคการหล่ออื่นๆ คือ (1) โลหะที่ใช้ในการหล่อจะถูกนำเข้าสู่แม่พิมพ์โดยอาศัยแรงโน้มถ่วงเท่านั้น และ (2) มีการใช้แม่พิมพ์โลหะที่สามารถนำกลับมาใช้ใหม่ได้ (หรือ "ถาวร") โดยปกติจะใช้เหล็กหล่อหรือเหล็กกล้าในการผลิต
บริการหล่อขึ้นรูปทั่วไป
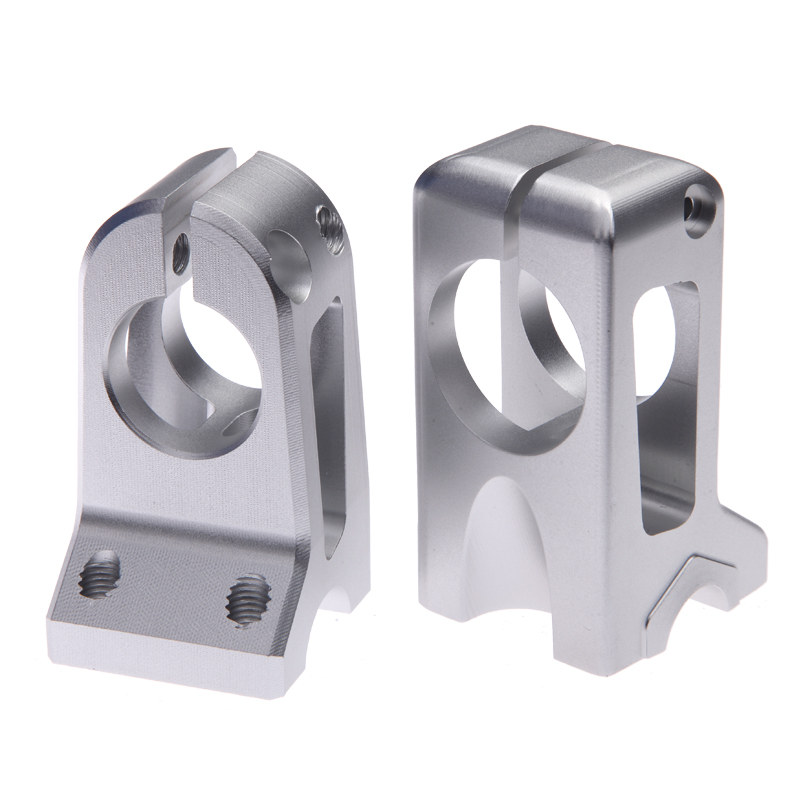
หนึ่งในโลหะหลักที่ใช้ในการหล่อขึ้นรูปคืออะลูมิเนียม และโลหะผสมของอะลูมิเนียมถูกนำมาใช้ในการหล่อขึ้นรูปด้วยห้องเย็น โลหะผสมเหล่านี้มักประกอบด้วยแมกนีเซียม ทองแดง และซิลิคอน โลหะผสมอะลูมิเนียมที่ใช้ในการหล่อขึ้นรูปนั้นเหมาะสมสำหรับชิ้นงานที่ซับซ้อนและมีรายละเอียดสูง เนื่องจากมีน้ำหนักเบาและมีความเสถียรของขนาดที่ดี นอกจากนี้ การทนต่ออุณหภูมิ การนำไฟฟ้าและความร้อนที่ดี และการทนต่อการกัดกร่อนก็เป็นข้อดีอื่นๆ ของการหล่ออะลูมิเนียมด้วย
โลหะผสมอะลูมิเนียมที่ใช้ในการหล่อขึ้นรูปทั่วไป ได้แก่:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| ความหนาแน่น | 2.63 กรัม / cm3 | 2.63 กรัม / cm3 | 2.74 กรัม / cm3 | 2.71 กรัม / cm3 | 2.74 กรัม / cm3 |
| ช่วงการหลอมละลาย | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| ระบบไฟฟ้า
การนำไฟฟ้า |
30
%ไอเอซีเอส |
29
%ไอเอซีเอส |
27
%ไอเอซีเอส |
23
%ไอเอซีเอส |
23
%ไอเอซีเอส |
| สวิตช์ความร้อน
การนำไฟฟ้า |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| ความต้านทานแรงดึงสูงสุด | 300 MPa | 320 เอ็มอาร์เอ | 320 เอ็มอาร์เอ | 320 เอ็มอาร์เอ | 310 เอ็มอาร์เอ |
| กำลังรับ Yield | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| ความแข็ง | 75 บาท | 75 บาท | 75 บาท | 75 บาท | 75 บาท |
| ความเมื่อยล้า | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| แรงเฉือน | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| ค่าการยืดออก | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
โลหะผสมสังกะสีเป็นโลหะชนิดสำคัญที่ใช้ในการหล่อขึ้นรูป การหล่อสังกะสีเป็นทางเลือกที่ดีสำหรับการชุบผิว และมีข้อดีเพิ่มเติม เช่น ความแข็งแรงต่อแรงกระแทกและความยืดหยุ่น ทำให้เป็นทางเลือกที่สะดวกที่สุดสำหรับการหล่อขึ้นรูปสำหรับผู้ผลิต สามารถหล่อได้โดยใช้เครื่องหล่อขึ้นรูปห้องร้อน และเนื่องจากคุณสมบัติในการหล่อ จึงมีการสึกหรอของแม่พิมพ์น้อย สังกะสีมักผสมกับทองแดง แมกนีเซียม และอะลูมิเนียม เนื่องจากมีน้ำหนักมากกว่าแมกนีเซียมและอะลูมิเนียม
โลหะผสมสังกะสีที่ใช้กันทั่วไปในการหล่อขึ้นรูป ได้แก่:
| เกรดโลหะผสม | ซามัค 2 | ซามัค 3 | ซามัค 5 | ซามัค 7 | ZA-8 |
| ความหนาแน่น (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| จุดหลอมเหลว (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| ค่าการนำความร้อน (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อน (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| การนำไฟฟ้า (% IACS) | 27 | 27 | 27 | 27 | 26 |
| องค์ประกอบทางเคมีหลัก | 3.5-4.3% อัล แมกนีเซียม 0.02-0.05% ทองแดง 0.035-0.06% |
3.5-4.3% อัล 0.03% มก 0.03% ลูกบาศ์ก |
3.5-4.3% อัล 0.035% มก 0.035% ลูกบาศ์ก |
3.5-4.3% อัล แมกนีเซียม 0.03-0.06% ทองแดง 0.03-0.06% |
3.5-4.3% อัล แมกนีเซียม 0.05-0.5% ทองแดง 0.005-0.03% 0.005-0.03% นิกเกล 0.005-0.03% Fe |
| แรงดึง (MPa) | 295 | 255 | 310 | 345 | 380 |
| ความแข็งแรง (MPa) | 240 | 215 | 230 | 275 | 320 |
| การยืดตัว (%) | 2 | 3 | 6 | 3 | 1 |
| ความแข็ง (HB) | 82 | 70 | 90 | 95 | 100 |
| ความแตกต่างหลัก | มีปริมาณแมกนีเซียมและทองแดงน้อยกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ | มีปริมาณแมกนีเซียมและทองแดงน้อยกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ | มีปริมาณแมกนีเซียมและทองแดงน้อยกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ | มีปริมาณแมกนีเซียมและทองแดงสูงกว่า เหมาะสำหรับชิ้นส่วนที่มีรูปทรงซับซ้อน | ประกอบด้วยแมกนีเซียม ทองแดง นิกเกล และเหล็ก ซึ่งมีความแข็งแรงและความแข็งสูงกว่า |
| การใช้งานหลักของการหล่อ | ชิ้นส่วนยานยนต์ เฟอร์นิเจอร์ เครื่องใช้ไฟฟ้า และชิ้นส่วนเครื่องจักรกล | อุปกรณ์ไฟฟ้า, เครื่องมือช่าง, ของเล่น | เครื่องจักรกล สถาปัตยกรรม และยานยนต์ | ยานยนต์, ไฟฟ้า, ฮาร์ดแวร์ | อุตสาหกรรม ยานยนต์ ไฟฟ้า |
ข้อควรพิจารณาเมื่อเลือกใช้โลหะผสมสำหรับการหล่อขึ้นรูป
การเลือกใช้โลหะผสมสำหรับการหล่อขึ้นรูปจะขึ้นอยู่กับการใช้งานและฟังก์ชันของผลิตภัณฑ์ขั้นสุดท้าย
ประสิทธิภาพ ต้นทุน และกระบวนการผลิตล้วนได้รับผลกระทบโดยตรงจากการเลือกใช้โลหะผสม ซึ่งทำให้การเลือกใช้โลหะผสมมีความสำคัญอย่างยิ่ง เมื่อเลือกโลหะผสมสำหรับการหล่อขึ้นรูป ควรคำนึงถึงเกณฑ์สำคัญต่อไปนี้:
1. คุณสมบัติทางกล:
ประสิทธิภาพ ต้นทุน และกระบวนการผลิตล้วนได้รับผลกระทบโดยตรงจากการเลือกใช้โลหะผสม ซึ่งทำให้การเลือกใช้โลหะผสมมีความสำคัญอย่างยิ่ง เมื่อเลือกโลหะผสมสำหรับการหล่อขึ้นรูป ควรคำนึงถึงเกณฑ์สำคัญต่อไปนี้:
2. ความต้านทานการกัดกร่อน:
ลองนึกถึงสภาพการทำงานและการสัมผัสกับสิ่งต่างๆ เช่น สารเคมี ความชื้น และการเปลี่ยนแปลงของอุณหภูมิ โลหะบางชนิด เช่น สังกะสีและอะลูมิเนียม ทนต่อการกัดกร่อนได้ดี ในขณะที่โลหะผสมอื่นๆ อาจต้องการสารเคลือบป้องกันเพิ่มเติม
3. ค่าการนำความร้อน :
ประเมินว่าชิ้นส่วนนั้นจำเป็นต้องรักษาอุณหภูมิที่กำหนดไว้หรือระบายความร้อนได้อย่างมีประสิทธิภาพหรือไม่ เนื่องจากโลหะผสมอย่างเช่นทองแดงมีค่าการนำความร้อนสูง จึงมีประโยชน์ในงานที่ต้องการการถ่ายเทความร้อนอย่างมีประสิทธิภาพ
4. ความสามารถในการขึ้นรูปด้วยเครื่องจักร:
หากจำเป็นต้องมีการปรับแต่งหลังการขึ้นรูป ควรคำนึงถึงความสามารถในการขึ้นรูปของโลหะผสมด้วย โลหะผสมบางชนิดสามารถขึ้นรูปได้ง่ายกว่าชนิดอื่น ในขณะที่บางชนิดอาจต้องใช้อุปกรณ์หรือวิธีการที่ซับซ้อนกว่า
5. ราคาประหยัด :
ต้นทุนรวมของโลหะผสมนั้นคำนึงถึงต้นทุนของวัสดุ ประสิทธิภาพของกระบวนการผลิต และความต้องการในการตกแต่งหรือการบำบัดเพิ่มเติมใดๆ ต้นทุนของโลหะผสมแต่ละชนิดแตกต่างกัน และบางชนิดอาจต้องการวิธีการแปรรูปที่ซับซ้อนกว่า ซึ่งจะทำให้ต้นทุนรวมของชิ้นส่วนสูงขึ้น
วิธีทำ แม่พิมพ์หล่อ
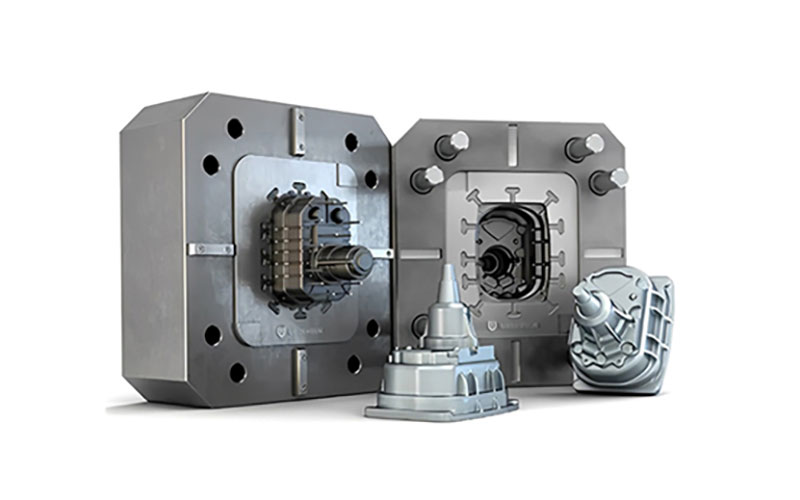
ด้านฝาปิดซึ่งยึดติดกับแผ่นฐาน และด้านดีดชิ้นงานซึ่งติดตั้งอยู่บนแผ่นฐานที่เคลื่อนที่ได้ ประกอบกันเป็นแม่พิมพ์หล่อโลหะ สำหรับการสร้างชิ้นงานที่ซับซ้อนมากขึ้น เช่น ชิ้นงานที่มีรูและเกลียว แม่พิมพ์บางชนิดจะมีส่วนประกอบเพิ่มเติม เช่น ตัวเลื่อนและแกนกลาง
เพื่อให้สามารถผลิตชิ้นส่วนจำนวนมากต่อรอบการผลิต แม่พิมพ์หล่อขึ้นรูปอาจมีหลายช่อง ขึ้นอยู่กับขนาดของวัตถุที่กำลังผลิต แม่พิมพ์เหล่านี้อาจเป็นแม่พิมพ์หลายช่อง ซึ่งมีช่องที่เหมือนกันจำนวนมาก หรือแม่พิมพ์เซลล์ ซึ่งประกอบด้วยช่องที่แตกต่างกันผสมกันเพื่อผลิตชิ้นส่วนที่แตกต่างกัน
แม่พิมพ์หล่อขึ้นรูปต้องมีความแข็งแรงและทนความร้อนสูงมาก รวมถึงต้องมีความยืดหยุ่นและทนต่อการสึกหรอที่ดีด้วย ด้วยเหตุนี้ โครงสร้างของแม่พิมพ์จึงสามารถทนต่อการหล่อได้หลายร้อยรอบต่อชั่วโมง และมากถึงสองล้านรอบตลอดอายุการใช้งาน แม่พิมพ์เหล่านี้ผลิตจากเหล็กกล้าเครื่องมือประสิทธิภาพสูงที่ผ่านการชุบแข็ง ซึ่งมักผ่านกระบวนการอบชุบความร้อน แม่พิมพ์หล่อขึ้นรูปต้องสามารถทำงานได้แม้ภายใต้แรงกดที่รุนแรงมาก
การใช้เครื่องมือออกแบบและจำลองเฉพาะสำหรับการหล่อร่วมกับการออกแบบโดยใช้คอมพิวเตอร์ช่วย (CAD) เป็นขั้นตอนแรกในกระบวนการผลิตแม่พิมพ์หล่อ แม่พิมพ์หล่อจำเป็นต้องมีช่องทางเข้า ช่องทางออก และช่องทางเท เช่นเดียวกับแม่พิมพ์ฉีดพลาสติก เพื่อให้วัสดุหลอมเหลวเข้าไปในช่องแม่พิมพ์ นอกจากนี้ยังจำเป็นต้องมีหมุดดีดออกและหมุดล็อคเพื่อยึดแม่พิมพ์และทำให้การดีดออกง่ายขึ้น การออกแบบแม่พิมพ์ดิจิทัลช่วยให้สามารถผลิตชิ้นงานที่มีความคลาดเคลื่อนต่ำและรูปทรงที่ซับซ้อนได้ การใช้เครื่องจักร CNC เป็นที่นิยมอย่างแพร่หลายในการผลิตแม่พิมพ์หล่อ โดยทั่วไป การผลิตแม่พิมพ์หล่อจะเริ่มต้นด้วยการขึ้นรูปแม่พิมพ์แบบหยาบ จากนั้นจึงทำการอบชุบความร้อนแม่พิมพ์โลหะ และสุดท้ายคือการตกแต่งขั้นสุดท้าย แม่พิมพ์ระดับต้นแบบยังสามารถผลิตได้โดยใช้เทคโนโลยีการผลิตแบบรวดเร็วโดยใช้เครื่องจักร CNCหรือกระบวนการอื่นๆ เช่น การเผาผนึกด้วยเลเซอร์แบบเลือกจุด (SLS)
วัสดุหล่อแบบไดแคสต์
โลหะที่มีจุดหลอมเหลวต่ำ เช่น อะลูมิเนียม สังกะสี แมกนีเซียม ตะกั่ว และทองแดง นิยมใช้ในการหล่อขึ้นรูป อย่างไรก็ตาม โลหะเหล็กและโลหะหายากบางชนิดก็สามารถนำมาใช้ได้เช่นกัน วัสดุที่นิยมใช้ทั่วไปมีดังต่อไปนี้:
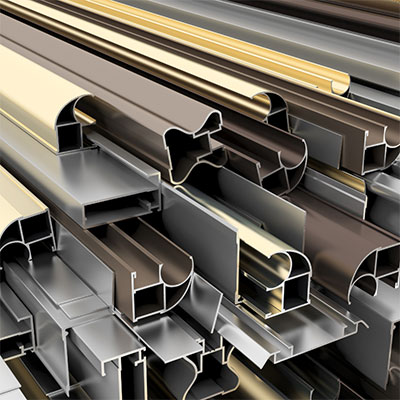
1 อลูมิเนียม
การหล่อขึ้นรูปอะลูมิเนียมมีข้อดีมากมาย เช่น น้ำหนักเบา อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ความสามารถในการขึ้นรูปที่ดีเยี่ยม การนำความร้อนที่ดี ความต้านทานการกัดกร่อน ความยืดหยุ่นในการออกแบบ ต้นทุนต่ำ และการรีไซเคิลได้ คุณสมบัติเหล่านี้ทำให้อะลูมิเนียมเป็นที่นิยมสำหรับการใช้งานต่างๆ และส่งผลให้มีการใช้งานอย่างแพร่หลายในกระบวนการหล่อขึ้นรูป
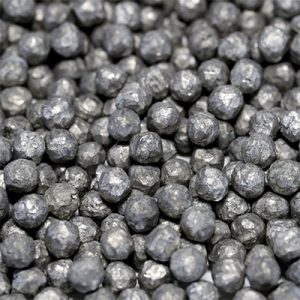
2. แมกนีเซียม
คุณสมบัติเด่นของแมกนีเซียม ได้แก่ น้ำหนักเบา อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ความสามารถในการขึ้นรูปที่ดีเยี่ยม คุณสมบัติการระบายความร้อน ความเสถียรของมิติ ความสามารถในการป้องกันคลื่นแม่เหล็กไฟฟ้า/คลื่นวิทยุ และความสามารถในการรีไซเคิล ทำให้เป็นวัสดุที่มีคุณค่าสำหรับการหล่อขึ้นรูป คุณสมบัติที่เป็นเอกลักษณ์เหล่านี้เปิดโอกาสในการผลิตชิ้นส่วนที่มีน้ำหนักเบาและประสิทธิภาพสูงในอุตสาหกรรมต่างๆ เช่น ยานยนต์ การบินและอวกาศ อิเล็กทรอนิกส์ และสินค้าอุปโภคบริโภค
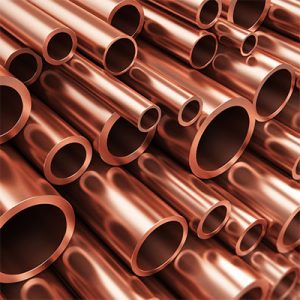
3. ทองแดง
กระบวนการหล่อแบบดั้งเดิมมักหลีกเลี่ยงการใช้ทองแดงเนื่องจากจุดหลอมเหลวสูงและคุณสมบัติที่ยากต่อการขึ้นรูป อย่างไรก็ตาม มีกระบวนการหล่อโลหะผสมทองแดงแบบพิเศษที่ออกแบบมาสำหรับการหล่อโลหะผสมที่มีทองแดงเป็นส่วนประกอบหลัก เทคนิคพิเศษนี้ผลิตชิ้นส่วนทองแดงคุณภาพสูงที่มีความทนทานต่อการกัดกร่อนและความแข็งแรงดีเยี่ยม แม้ว่าจะไม่ได้ใช้กันอย่างแพร่หลาย แต่การหล่อโลหะผสมทองแดงนั้นได้รับการออกแบบมาให้เหมาะสมกับคุณสมบัติและข้อกำหนดเฉพาะของโลหะผสมที่มีทองแดงเป็นส่วนประกอบหลัก ทำให้เหมาะสำหรับอุตสาหกรรมและการใช้งานที่หลากหลาย

4. สังกะสี
การหล่อขึ้นรูปสังกะสีมีข้อดีหลายประการ ได้แก่ คุณสมบัติการหล่อที่ดีเยี่ยม ความแข็งแรงสูง ความต้านทานการกัดกร่อน ความยืดหยุ่นในการออกแบบ ประสิทธิภาพการผลิตสูง และการรีไซเคิลได้ คุณสมบัติเหล่านี้ทำให้สังกะสีเป็นที่นิยมใช้ในงานหลากหลายประเภท โดยเฉพาะอย่างยิ่งงานที่ต้องการรูปทรงที่ซับซ้อน ความแม่นยำ และการผลิตที่คุ้มค่า เช่น อุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ โทรคมนาคม สินค้าอุปโภคบริโภค และอื่นๆ ตัวอย่างทั่วไปของชิ้นส่วนที่หล่อขึ้นรูปด้วยสังกะสี ได้แก่ ชิ้นส่วนยานยนต์ ขั้วต่อไฟฟ้า มือจับประตู บานพับ ก๊อกน้ำ และเครื่องใช้ในครัวเรือนต่างๆ
หล่อตาย ตัวเลือกการตกแต่ง
NOBLE สามารถช่วยปรับปรุงคุณภาพพื้นผิวของผลิตภัณฑ์ของคุณได้โดยนำเสนอการตกแต่งพื้นผิวที่หลากหลาย การตกแต่งพื้นผิวบนชิ้นส่วนที่ปรับแต่งเองนั้นมีจุดมุ่งหมายเพื่อปรับปรุงรูปลักษณ์ ความแข็งและความเรียบของพื้นผิว ความทนทานต่อสารเคมีและการกัดกร่อน และอื่นๆ นอกจากนี้ยังช่วยปกปิดร่องรอยเครื่องมือที่มองเห็นได้จากบริเวณที่ตัดด้วยเครื่องมือแบบหมุนได้ นี่คือตัวเลือกที่ดีที่สุดบางส่วนของคุณ
| ชื่อ | รายละเอียด | วัสดุ | Color | เนื้อสัมผัส: | |
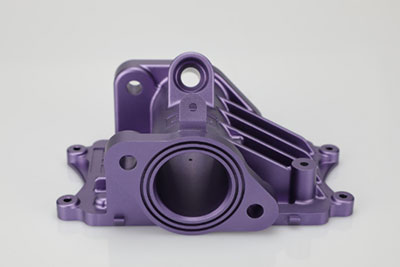 |
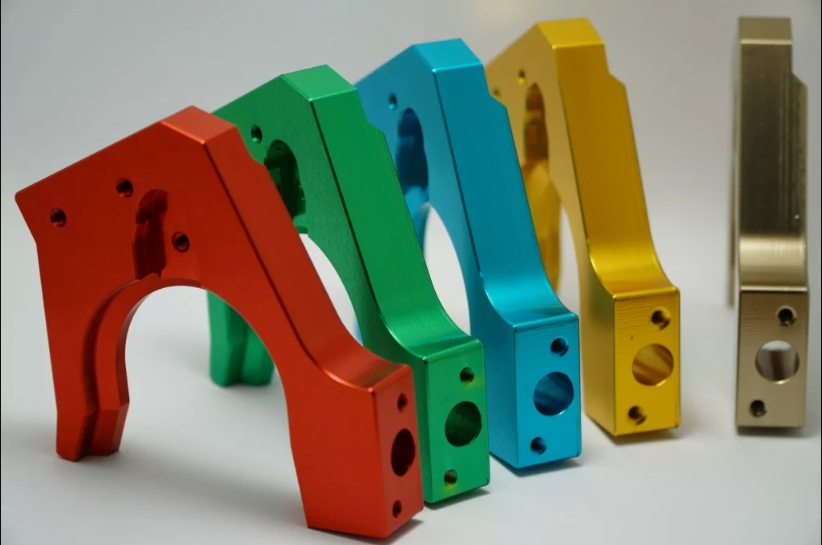
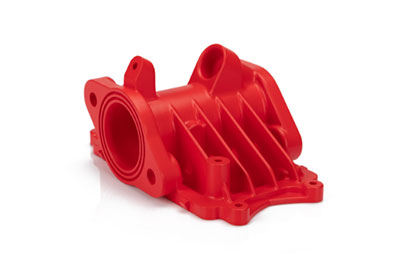
อโนไดซ์ | การชุบอะโนไดซ์ช่วยเพิ่มความต้านทานการกัดกร่อน เพิ่มความทนทานต่อการสึกหรอและความแข็ง และปกป้องพื้นผิวโลหะ มีการใช้งานอย่างแพร่หลายในชิ้นส่วนเครื่องจักรกล เครื่องบิน ชิ้นส่วนรถยนต์ เครื่องมือวัดความแม่นยำ ฯลฯ | อลูมิเนียม | ใส, ดำ, เทา, แดง, น้ำเงิน, ทอง. | ผิวเคลือบด้านเรียบ |
 |
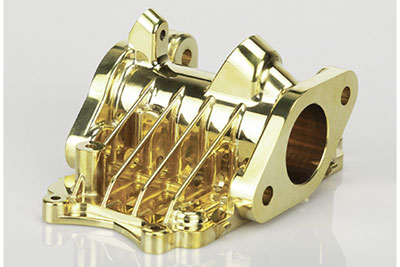
ผงเคลือบผิว | การเคลือบผงเป็นวิธีการเคลือบชนิดหนึ่งที่ใช้ผงแห้งที่ไหลได้ดี แตกต่างจากสีเหลวแบบดั้งเดิมที่ใช้ตัวทำละลายระเหย การเคลือบผงมักใช้การพ่นด้วยไฟฟ้าสถิตแล้วอบแห้งด้วยความร้อนหรือแสงอัลตราไวโอเลต | อลูมิเนียม สแตนเลส เหล็ก | สีดำ รหัส RAL หรือหมายเลข Pantone | เงาหรือกึ่งเงา |
 |
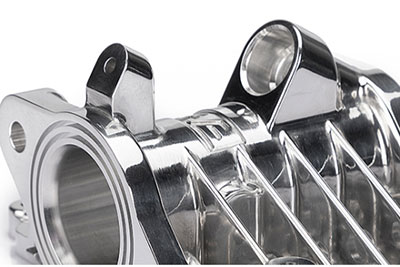
ไฟฟ้า | การชุบโลหะด้วยไฟฟ้ามีจุดประสงค์เพื่อการใช้งาน การตกแต่ง หรือการป้องกันการกัดกร่อน อุตสาหกรรมหลายแห่งใช้กระบวนการนี้ รวมถึงอุตสาหกรรมยานยนต์ ซึ่งการชุบโครเมียมชิ้นส่วนเหล็กของรถยนต์เป็นเรื่องปกติ | อะลูมิเนียม เหล็ก สแตนเลส | N / A | ผิวเรียบเนียนเป็นมันเงา |
 |
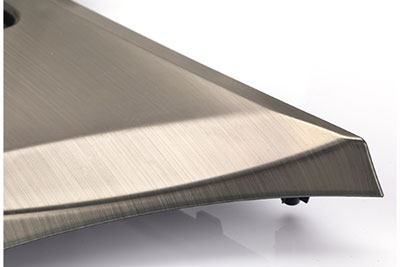
ขัด | การขัดเงาเป็นกระบวนการสร้างพื้นผิวที่เรียบและเงางาม ไม่ว่าจะโดยการถูชิ้นส่วนด้วยมือหรือโดยการใช้สารเคมี กระบวนการนี้ทำให้ได้พื้นผิวที่มีการสะท้อนแสงแบบสเปคูลาร์สูง แต่ในบางวัสดุอาจลดการสะท้อนแสงแบบดิฟเฟอเรนเชียลได้ | อลูมิเนียม ทองเหลือง สแตนเลส เหล็ก | N / A | มันเงา |
 |
การแปรงฟัน | การขัดผิวด้วยแปรงเป็นกระบวนการปรับสภาพพื้นผิวโดยใช้สายพานขัดเพื่อสร้างร่องรอยบนพื้นผิวของวัสดุ โดยปกติแล้วเพื่อความสวยงาม | ABS, อลูมิเนียม, ทองเหลือง, สแตนเลส, เหล็ก | N / A | ซาติน |
กลยุทธ์ในการเลือก ผู้ผลิตแม่พิมพ์หล่อ
ในการเลือกผู้ผลิตชิ้นส่วนหล่อขึ้นรูปด้วยแรงดัน จำเป็นต้องพิจารณาหลายปัจจัยเพื่อให้มั่นใจได้ถึงความร่วมมือที่ประสบความสำเร็จและการผลิตที่มีคุณภาพสูง ต่อไปนี้คือกลยุทธ์ที่จะช่วยคุณในการเลือกผู้ผลิตชิ้นส่วนหล่อขึ้นรูปด้วยแรงดันที่เหมาะสม:
1. กำหนดความต้องการของคุณ:
กำหนดข้อกำหนดของโครงการให้ชัดเจน รวมถึงคุณสมบัติของชิ้นส่วนที่ต้องการ ปริมาณ มาตรฐานคุณภาพการตกแต่งพื้นผิวและระยะเวลาการส่งมอบ การทำเช่นนี้จะช่วยให้คุณสามารถสื่อสารกับผู้ผลิตที่มีศักยภาพได้อย่างมีประสิทธิภาพและประเมินความสามารถของพวกเขาได้
2. ประสบการณ์และความเชี่ยวชาญ:
มองหาผู้ผลิตที่มีประสบการณ์ด้านการหล่อขึ้นรูปโลหะสูงและมีประวัติการผลิตสินค้าคุณภาพสูงที่น่าเชื่อถือ ตรวจสอบประสบการณ์การทำงานกับโลหะและวัสดุเฉพาะที่เกี่ยวข้องกับโครงการของคุณ พิจารณาถึงอุตสาหกรรมที่พวกเขาเคยทำงานและชิ้นงานที่ซับซ้อนที่พวกเขาเคยผลิตได้สำเร็จ
3. ความสามารถในการผลิต:
ประเมินศักยภาพการผลิตของผู้ผลิต รวมถึงขนาดและกำลังการผลิตของเครื่องหล่อขึ้นรูป เครื่องมือที่ใช้ได้ และกระบวนการผลิตขั้นที่สอง เช่น การกลึง การตกแต่ง และการประกอบ ตรวจสอบให้แน่ใจว่าอุปกรณ์และโรงงานของพวกเขาสามารถตอบสนองความต้องการของโครงการและปริมาณงานที่คุณต้องการได้
4. มาตรการควบคุมคุณภาพ:
สอบถามเกี่ยวกับกระบวนการควบคุมคุณภาพและการรับรองของผู้ผลิต มองหาผู้ผลิตที่ได้นำระบบการจัดการคุณภาพที่แข็งแกร่งมาใช้ เช่น การรับรองมาตรฐาน ISO สอบถามเกี่ยวกับวิธีการตรวจสอบ ขั้นตอนการทดสอบ และการปฏิบัติตามมาตรฐานอุตสาหกรรมของพวกเขา
5. การสนับสนุนด้านการออกแบบและวิศวกรรม:
พิจารณาว่าผู้ผลิตมีบริการด้านการออกแบบและวิศวกรรมหรือไม่ ผู้ผลิตที่มีทักษะสามารถให้ข้อมูลที่เป็นประโยชน์ในระหว่างขั้นตอนการออกแบบ ช่วยเพิ่มประสิทธิภาพในการผลิตชิ้นส่วน ลดต้นทุน และเพิ่มประสิทธิภาพการทำงาน ความเชี่ยวชาญของพวกเขายังสามารถช่วยในการเลือกวัสดุและการเพิ่มประสิทธิภาพกระบวนการผลิตได้อีกด้วย
6. การสื่อสารและการทำงานร่วมกัน:
ประเมินช่องทางการสื่อสารและการตอบสนองของผู้ผลิต การสื่อสารที่มีประสิทธิภาพเป็นสิ่งสำคัญสำหรับความร่วมมือที่ประสบความสำเร็จ ตรวจสอบให้แน่ใจว่าพวกเขาตอบสนองต่อข้อซักถาม ให้ข้อมูลอัปเดตความคืบหน้าอย่างสม่ำเสมอ และเต็มใจที่จะทำงานร่วมกับคุณอย่างใกล้ชิดตลอดโครงการ
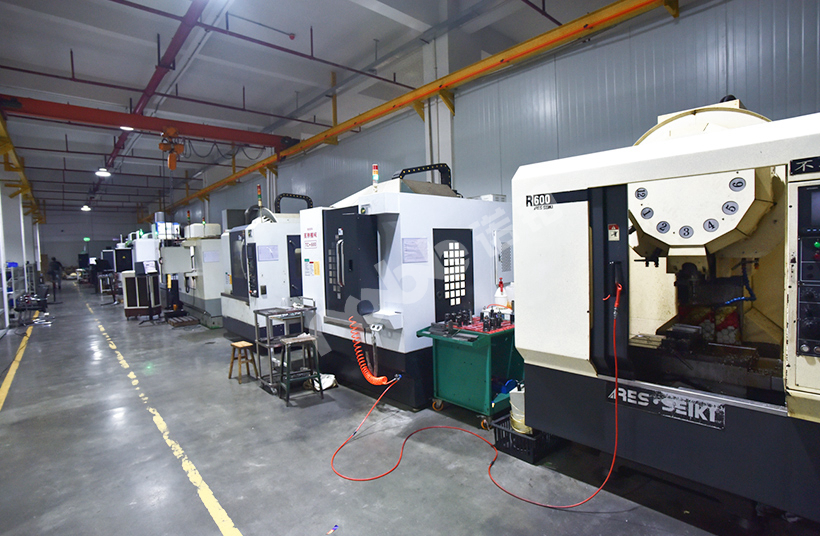
เหตุใดจึงควรเลือก NOBLE สำหรับบริการหล่อขึ้นรูปโลหะด้วยแม่พิมพ์
NOBLE ใช้เทคโนโลยีขั้นสูงและมีทีมงานมืออาชีพที่มีทักษะซึ่งทุ่มเทเพื่อลูกค้าเป็นสำคัญ บริการหล่อขึ้นรูปของเรามีความแม่นยำ มีประสิทธิภาพ คุ้มค่า และให้ผลลัพธ์ที่มีคุณภาพสูง การเลือกใช้บริการหล่อขึ้นรูปของเราจะช่วยยกระดับธุรกิจของคุณไปสู่ความสำเร็จระดับใหม่
1. ราคาประหยัดและคุณภาพเยี่ยม
เราเสนอคุณภาพเดียวกันในราคาที่ต่ำที่สุด เราควบคุมคุณภาพการผลิตและการตกแต่งอย่างเข้มงวด เพื่อให้มั่นใจว่าคุณจะได้รับสินค้าตรงตามที่คุณออกแบบ
2. ศักยภาพการผลิตที่แข็งแกร่ง
NOBLE ภูมิใจในศักยภาพการผลิตที่ยอดเยี่ยมของเรา ซึ่งมีวัสดุและพื้นผิวให้เลือกมากมาย ไม่ว่าจะเป็นการผลิตจำนวนน้อยหรือมาก เราก็พร้อมให้บริการแบบครบวงจรสำหรับทุกความต้องการของโครงการ กำลังการผลิตของเรานั้นไม่มีใครเทียบได้ ทำให้มั่นใจได้ว่าชิ้นส่วนหล่อขึ้นรูปทุกชิ้นมีคุณภาพสูงสุด ตรงตามข้อกำหนดด้านขนาดทั้งหมด และมีประสิทธิภาพการทำงานที่ยอดเยี่ยม
3. การควบคุมคุณภาพอย่างเข้มงวด
ในฐานะโรงงานที่ได้รับการรับรองมาตรฐาน ISO 9001 และ ISO 13485 บริษัท NOBLE มุ่งมั่นที่จะให้บริการหล่อขึ้นรูปด้วยแม่พิมพ์ที่มีความแม่นยำสูง ทีมวิศวกรของเราดำเนินการตรวจสอบคุณภาพอย่างเข้มงวดในขั้นตอนต่างๆ ของกระบวนการผลิต รวมถึงก่อนการผลิต ระหว่างการผลิต การตรวจสอบชิ้นงานตัวอย่างแรก และก่อนส่งมอบ เพื่อรับประกันว่าผลิตภัณฑ์มีคุณภาพสูงสุด
4. ระยะเวลาดำเนินการที่รวดเร็ว
ด้วยโรงงานที่ได้รับการรับรองภายในประเทศและระบบห่วงโซ่อุปทานที่แข็งแกร่ง รวมถึงโรงงานผลิตภายในประเทศและเครื่องจักรที่ทันสมัย เราจึงสามารถเร่งวงจรการพัฒนาผลิตภัณฑ์และเตรียมชิ้นส่วนหล่อขึ้นรูปอลูมิเนียมอัลลอยด์ของคุณให้พร้อมโดยเร็วที่สุด
5. ชิ้นส่วนหล่อขึ้นรูปความแม่นยำสูง
เราปฏิบัติตามระบบการจัดการคุณภาพอย่างเคร่งครัด เพื่อให้มั่นใจว่าคุณภาพของผลิตภัณฑ์มีความสม่ำเสมอและตรงตามความคาดหวัง การตรวจสอบอย่างละเอียดถี่ถ้วนยังช่วยให้มั่นใจได้ว่าชิ้นส่วนที่ผ่านการกลึงอย่างแม่นยำที่คุณได้รับนั้นปราศจากข้อบกพร่องที่ไม่จำเป็นใดๆ
การสนับสนุนด้านวิศวกรรมตลอด 6.24 ชั่วโมงทุกวัน
ไม่ว่าคุณจะอยู่ที่ใดในโลก คุณก็สามารถวางใจได้ในบริการสนับสนุนด้านวิศวกรรมของเราตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์ ตลอดทั้งปี วิศวกรผู้มากประสบการณ์ของเราสามารถให้คำแนะนำและวิธีแก้ปัญหาที่เหมาะสมที่สุดสำหรับการออกแบบชิ้นส่วนตามสั่งของคุณ มีวัสดุให้เลือกมากมาย ตัวเลือกการตกแต่งที่ไร้ที่ติ และแม้กระทั่งเวลาในการจัดส่ง





