
ในบรรดาวิธีการผลิตต่างๆ การหล่อขึ้นรูปด้วยแรงดัน (die casting) ถือเป็นหนึ่งในวิธีที่สำคัญที่สุด ด้วยการหล่อขึ้นรูปด้วยแรงดัน บริษัทต่างๆ สามารถผลิตชิ้นส่วนโลหะที่แข็งแรง แม่นยำ และซับซ้อนได้อย่างมีประสิทธิภาพ อุตสาหกรรมยานยนต์ การบินและอวกาศ อิเล็กทรอนิกส์ และอุปกรณ์ทางการแพทย์ ต่างก็ใช้กระบวนการนี้อย่างแพร่หลาย
ในคู่มือนี้ เราจะสำรวจการทำงานของการหล่อขึ้นรูป วัสดุที่ใช้กันทั่วไป และวิธีการเลือกโลหะผสมและการตกแต่งพื้นผิวที่เหมาะสม นอกจากนี้ยังกล่าวถึงการผลิตแม่พิมพ์และเกณฑ์ในการเลือกพันธมิตรการหล่อขึ้นรูปที่น่าเชื่อถือ ไม่ว่าคุณจะเป็นมือใหม่ในอุตสาหกรรมการผลิตหรือกำลังมองหาโซลูชันการผลิตที่ดีขึ้น บทความนี้จะให้ข้อมูลเชิงลึกที่มีค่าเพื่อเป็นแนวทางในการตัดสินใจของคุณ
Die Casting คืออะไร?
การหล่อแบบไดแคสติ้งเป็นกระบวนการหล่อโลหะที่เกี่ยวข้องกับการอัดโลหะหลอมเหลวภายใต้แรงดันสูงเข้าไปในแม่พิมพ์ แม่พิมพ์ถูกสร้างขึ้นโดยใช้แม่พิมพ์เหล็กกล้าเครื่องมือชุบแข็งสองชิ้นที่ผ่านการกลึงขึ้นรูป ซึ่งทำหน้าที่คล้ายกับแม่พิมพ์ฉีดพลาสติกในระหว่างกระบวนการ
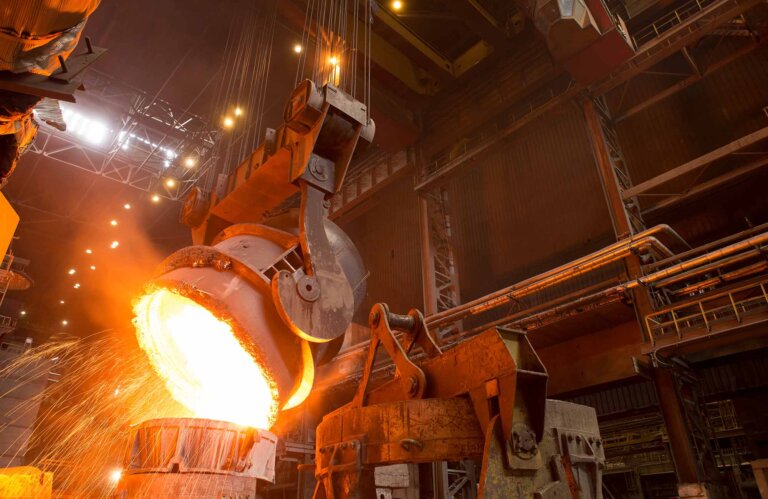
6 ประเภทของการหล่อขึ้นรูปด้วยแรงดัน
🔩 1. การหล่อแบบห้องร้อน
✅ เหมาะสำหรับ :
-
โลหะที่มีจุดหลอมเหลวต่ำ : สังกะสี แมกนีเซียม ตะกั่ว และโลหะผสมทองแดงบางชนิด
🔧 วิธีการทำงาน:
-
กลไกการฉีดจุ่มอยู่ในโลหะหลอมเหลว
-
โลหะจะถูกป้อนเข้าไปในช่องแม่พิมพ์ผ่านระบบคอห่าน
💡 ข้อดี:
-
รอบเวลาที่รวดเร็ว
-
ประสิทธิภาพการผลิตสูง
-
อายุการใช้งานของสีย้อมยาวนาน (โดยเฉพาะสีย้อมที่มีส่วนผสมของสังกะสี)
-
การบำรุงรักษาที่ต่ำกว่า
❌ ข้อเสีย:
-
ไม่เหมาะสำหรับโลหะที่มีจุดหลอมเหลวสูง เช่น อลูมิเนียม (เพราะจะทำให้ชิ้นส่วนคอห่านเสียหาย)
❄️ 2. การหล่อแบบห้องเย็น
การหล่อขึ้นรูปด้วยแรงดันมี 4 ประเภทหลัก แต่ละประเภทเหมาะสมกับการใช้งานที่แตกต่างกัน ขึ้นอยู่กับชนิดของโลหะ ความซับซ้อนของชิ้นส่วน ปริมาณการผลิต และผิวสำเร็จที่ต้องการ ต่อไปนี้คือ 6 ประเภทของการหล่อขึ้นรูปด้วยแรงดันที่พบได้บ่อยที่สุด:
✅ เหมาะที่สุดสำหรับ:
-
โลหะที่มีจุดหลอมเหลวสูง : อลูมิเนียม ทองเหลือง โลหะผสมทองแดง
🔧 วิธีการทำงาน:
-
โลหะหลอมเหลวจะถูกเทลงในห้องฉีดเย็นด้วยมือหรือโดยอัตโนมัติจากนั้นจึงถูกดันเข้าไปในแม่พิมพ์โดยใช้ลูกสูบ
💡 ข้อดี:
-
สามารถใช้งานกับโลหะที่มีฤทธิ์กัดกร่อนสูงหรือมีอุณหภูมิสูงเกินกว่าระบบห้องร้อนได้
-
คุณสมบัติเชิงกลที่ดี
-
ใช้กันอย่างแพร่หลายในอุตสาหกรรมยานยนต์และการบินและอวกาศ
❌ ข้อเสีย:
-
รอบการทำงานช้ากว่าห้องร้อน
-
อุปกรณ์และการจัดการที่ซับซ้อนยิ่งขึ้น
🌀 3. การหล่อแบบสุญญากาศ
✅ เหมาะที่สุดสำหรับ:
-
ชิ้นส่วนอลูมิเนียมและแมกนีเซียมประสิทธิภาพสูง (เช่น ชิ้นส่วนโครงสร้างสำหรับอุตสาหกรรมการบินและอวกาศ และยานยนต์)
🔧 วิธีการทำงาน:
-
จะมีการสร้างสุญญากาศในโพรงแม่พิมพ์ก่อนฉีดโลหะเข้าไป เพื่อลดการดักจับอากาศ
💡 ข้อดี:
-
ลดรูพรุนให้น้อยที่สุด (เหมาะสำหรับงานเชื่อมและการอบชุบความร้อน)
-
เพิ่มความแข็งแรงและความสมบูรณ์ของโครงสร้าง
-
พื้นผิวที่ดีขึ้น
❌ ข้อเสีย:
-
เครื่องจักรที่มีราคาแพงกว่า
-
เวลาของรอบการทำงานช้าลง
🧬 4. การหล่อขึ้นรูปด้วยแรงดัน (การตีขึ้นรูปโลหะเหลว)
✅ เหมาะที่สุดสำหรับ:
-
ส่วนประกอบอะลูมิเนียมและแมกนีเซียมที่มีความแข็งแรงสูง
🔧 วิธีการทำงาน:
-
โลหะหลอมเหลวถูกเทลงในแม่พิมพ์ที่เปิดอยู่ และถูกบีบอัดด้วยแรงดันสูงจนกระทั่งแข็งตัว
💡 ข้อดี:
-
ความพรุนต่ำมาก
-
คุณสมบัติทางกลดีเยี่ยม (เกือบเหมือนการตีขึ้นรูป)
-
เหมาะสำหรับชิ้นส่วนที่ต้องการการอบชุบด้วยความร้อน
❌ ข้อเสีย:
-
อัตราการผลิตที่ลดลง
-
ต้นทุนอุปกรณ์ที่สูงขึ้น
🧬 5. การหล่อขึ้นรูปด้วยแรงโน้มถ่วง (Gravity Die Casting - GDC)
✅ เหมาะที่สุดสำหรับ:
-
การหล่อแบบแรงโน้มถ่วง (Gravity Die Casting)เหมาะที่สุดสำหรับโลหะที่ไม่ใช่เหล็กซึ่งมีความลื่นไหลดีและมีจุดหลอมเหลวค่อนข้างต่ำ
| วัสดุ | เพราะเหตุใดจึงเหมาะสม | การใช้งาน |
|---|---|---|
| โลหะผสมอลูมิเนียม | น้ำหนักเบา ไหลลื่นดี ทนต่อการกัดกร่อน | ชิ้นส่วนเครื่องยนต์, ตัวเรือน, เครื่องครัว |
| โลหะผสมแมกนีเซียม | น้ำหนักเบามาก อัตราส่วนความแข็งแรงต่อน้ำหนักดีเยี่ยม | ชิ้นส่วนยานยนต์และอวกาศ |
| โลหะผสมทองแดง (เช่น ทองเหลือง ทองสัมฤทธิ์) | มีคุณสมบัติการนำความร้อน/ไฟฟ้าที่ดี | อุปกรณ์ประปา, ส่วนประกอบทางไฟฟ้า |
| โลหะผสมสังกะสี | เนื้อสัมผัสดี ปั้นรายละเอียดเล็กๆ ได้ง่าย | ส่วนประกอบขนาดเล็กที่ซับซ้อน ฮาร์ดแวร์ |
🔧 วิธีการทำงาน:
-
หลักการของการหล่อแบบด้วยแรงโน้มถ่วงคือการเติมโลหะหลอมเหลวลงในแม่พิมพ์โลหะโดยใช้แรงโน้มถ่วงเพียงอย่างเดียว โดยไม่มีแรงหรือแรงดันภายนอกใดๆ
💡 ข้อดี:
-
ต้นทุนเครื่องมือและอุปกรณ์ต่ำกว่าเมื่อเทียบกับ LPDC
-
รอบการผลิตที่เร็วขึ้นส่งผลให้ประสิทธิภาพการผลิตสูงขึ้นสำหรับชิ้นส่วนที่ไม่ซับซ้อน
-
พื้นผิวเรียบเนียนและมีขนาดแม่นยำ
-
แม่พิมพ์ถาวรช่วยให้สามารถใช้งานซ้ำได้และได้ชิ้นส่วนที่มีคุณภาพสม่ำเสมอ
-
เหมาะสำหรับงานผลิตจำนวนปานกลางถึงจำนวนมาก
-
กระบวนการและเครื่องจักร ค่อนข้างเรียบง่าย
❌ ข้อเสีย:
-
ความพรุนสูงขึ้นเนื่องจากการเติมที่ไม่สามารถควบคุมได้และเกิดการไหลปั่นป่วน
-
ความซับซ้อนของการออกแบบมีจำกัดโดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีผนังบางหรือชิ้นส่วนที่มีรายละเอียดซับซ้อน
-
การควบคุมการไหลของโลหะทำได้ไม่ดีซึ่งอาจนำไปสู่ข้อบกพร่องในการหล่อได้
-
คุณสมบัติทางกลอาจลดลงหากไม่ผ่านกระบวนการเพิ่มเติม (เช่น การอบชุบด้วยความร้อน)
-
การเทด้วยมืออาจทำให้เกิดความไม่สม่ำเสมอได้
🧬 6. การหล่อขึ้นรูปด้วยแรงดันต่ำ (LPDC)
✅ เหมาะที่สุดสำหรับ:
โลหะผสมอะลูมิเนียมเป็นวัสดุที่เหมาะสมอย่างยิ่งสำหรับการหล่อขึ้นรูปด้วยแรงดันต่ำ และมีการใช้งานอย่างแพร่หลายในอุตสาหกรรมยานยนต์ เครื่องใช้ไฟฟ้า และอุตสาหกรรมการแพทย์
| วัสดุ | ลักษณะที่เหมาะสมกับ LPDC | การใช้งานทั่วไป |
| โลหะผสมแมกนีเซียม | น้ำหนักเบา แข็งแรงดี ตีเหยื่อได้ดีพอสมควร | ชิ้นส่วนยานยนต์, ตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ |
| โลหะผสมทองแดง | นำไฟฟ้าได้ดี มีความแข็งแรงสูง ทนต่อการกัดกร่อน | ชิ้นส่วนไฟฟ้า อุปกรณ์ประปา |
| ทองเหลือง | มีคุณสมบัติการไหลที่ดี และสามารถขึ้นรูปได้ง่าย | วาล์ว อุปกรณ์ตกแต่ง |
| โลหะผสมอลูมิเนียม | น้ำหนักเบา แข็งแรงดี ตีเหยื่อได้ดีพอสมควร
มีความแข็งแรงดี ทนต่อการกัดกร่อน ไหลลื่นดี และขึ้นรูปได้ง่าย |
มีการใช้งานอย่างแพร่หลายในล้อรถยนต์ ชิ้นส่วนเครื่องยนต์ และโครงสร้างอากาศยาน |
🔧 วิธีการทำงาน:
-
การหล่อแบบแรงดันต่ำทำงานโดยใช้หลักการดันโลหะหลอมเหลวขึ้นไปในโพรงแม่พิมพ์โดยใช้แรงดันอากาศต่ำ ส่งผลให้การเติมโลหะเป็นไปอย่างราบรื่น ควบคุมได้ และได้ชิ้นงานหล่อที่มีคุณภาพสูง
💡 ข้อดี:
-
มีความพรุนต่ำมากเนื่องจากการไหลของโลหะที่ราบเรียบและสม่ำเสมอ
-
มีความแม่นยำของขนาดและผิวสัมผัส ที่ยอดเยี่ยม
-
มีคุณสมบัติทางกลที่ดีกว่าเหมาะสำหรับการอบชุบด้วยความร้อน
-
ช่วยให้สามารถสร้างโครงสร้างผนังบางและรูปทรงเรขาคณิตที่ซับซ้อนได้
-
กระบวนการผลิตที่ควบคุมได้อย่างแม่นยำช่วยลดของเสียและเพิ่มความสม่ำเสมอในการผลิต
-
เหมาะสำหรับชิ้นส่วนโครงสร้างขนาดใหญ่เช่น ล้อรถยนต์และชิ้นส่วนแชสซี
❌ ข้อเสีย:
-
ต้นทุนอุปกรณ์และเครื่องมือที่สูงขึ้น
-
รอบการทำงานนานกว่าเมื่อเทียบกับ GDC
-
การตั้งค่า และการควบคุมกระบวนการที่ซับซ้อนยิ่งขึ้น
-
ต้องใช้ระบบแรงดันและทักษะการปฏิบัติงานที่สูงขึ้น
ข้อดีและข้อเสียของกระบวนการหล่อขึ้นรูปด้วยแรงดัน
การหล่อขึ้นรูปด้วยแรงดันสูง (Die casting) เป็นกระบวนการผลิตที่ใช้การฉีดโลหะหลอมเหลวเข้าไปในแม่พิมพ์ด้วยแรงดันสูง กระบวนการนี้ใช้กันอย่างแพร่หลายในการผลิตชิ้นส่วนโลหะที่ซับซ้อน โดยต้องการพื้นผิวที่เรียบเนียนและขนาดที่แม่นยำ ต่อไปนี้คือข้อดีและข้อเสีย โดยละเอียด :
✅ ข้อดีของการหล่อขึ้นรูปด้วยแรงดัน
-
ความแม่นยำสูงและแม่นยำ
-
ผลิตชิ้นส่วนที่มีความคลาดเคลื่อนต่ำและขนาดสม่ำเสมอ
-
โดยทั่วไปแล้ว ไม่จำเป็นต้องมีการกลึงหรือตกแต่งเพิ่มเติมมากนัก
-
-
พื้นผิวที่ดีเยี่ยม
-
ชิ้นส่วนที่ได้จะมีพื้นผิวเรียบเนียน ช่วยลดความจำเป็นในการตกแต่งเพิ่มเติมหลังการผลิต
-
-
อัตราการผลิตสูง
-
เหมาะอย่างยิ่งสำหรับการผลิตจำนวนมาก เพราะเมื่อแม่พิมพ์พร้อมแล้ว สามารถผลิตชิ้นส่วนได้หลายพันชิ้นอย่างรวดเร็ว
-
-
ชิ้นส่วนที่ทนทานและแข็งแรง
-
มีคุณสมบัติทางกลที่ดี โดยเฉพาะอย่างยิ่งในโลหะที่ไม่ใช่เหล็ก เช่น อะลูมิเนียม สังกะสี และแมกนีเซียม
-
-
ความยืดหยุ่นในการออกแบบ
-
รูปทรงที่ซับซ้อน ผนังบาง และรายละเอียดที่ประณีต สามารถทำได้ง่ายดาย
-
-
ประสิทธิภาพของวัสดุ
-
ลดของเสียให้น้อยที่สุด โลหะส่วนเกินมักสามารถนำไปรีไซเคิลได้
-
❌ ข้อเสียของการหล่อขึ้นรูปด้วยแรงดัน
-
ต้นทุนเริ่มต้นสูง
-
แม่พิมพ์ (ดาย) และขั้นตอนการติดตั้งที่มีราคาแพง ทำให้คุ้มค่าเฉพาะการผลิตในปริมาณมากเท่านั้น
-
-
จำกัดเฉพาะโลหะที่ไม่ใช่เหล็ก
-
โดยทั่วไปใช้กับอะลูมิเนียม สังกะสี และแมกนีเซียม ไม่เหมาะสำหรับเหล็กหรือเหล็กกล้า
-
-
ปัญหาเรื่องรูพรุน
-
ก๊าซที่ติดอยู่ภายในอาจทำให้เกิดรูพรุน ซึ่งอาจทำให้ชิ้นส่วนอ่อนแอลงและส่งผลต่อความเรียบของพื้นผิวหรือการชุบผิวได้
-
-
ข้อจำกัดด้านขนาด
-
เหมาะสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลาง ชิ้นส่วนขนาดใหญ่อาจต้องใช้อุปกรณ์เฉพาะทางที่มีราคาสูง
-
-
ระยะเวลาในการ
-
การออกแบบและการผลิตแม่พิมพ์ต้องใช้เวลา ซึ่งอาจทำให้การผลิตในช่วงเริ่มต้นล่าช้าได้
-
-
การตกแต่งหลังการผลิตแบบจำกัด (เช่น การอบด้วยความร้อน)
-
โลหะผสมหล่อขึ้นรูปบางชนิดไม่สามารถอบชุบความร้อนได้ง่าย ซึ่งจำกัดการปรับปรุงคุณสมบัติทางกล
-
สรุปข้อดีและข้อเสียของการหล่อขึ้นรูปด้วยแรงดัน:
| แง่มุม | หล่อตาย |
|---|---|
| ค่าใช้จ่าย (การติดตั้ง) | จุดสูง |
| ต้นทุน (ต่อหน่วย) | ต่ำ (ในปริมาณ) |
| ความคลาดเคลื่อน/ความแม่นยำ | ยอดเยี่ยม |
| ปริมาณการผลิต | จุดสูง |
| โลหะที่เหมาะสม | เฉพาะโลหะที่ไม่ใช่เหล็ก |
| พื้นผิว | ดีมาก |
| ผลกระทบต่อสิ่งแวดล้อม | ปานกลาง (การรีไซเคิลช่วยได้) |
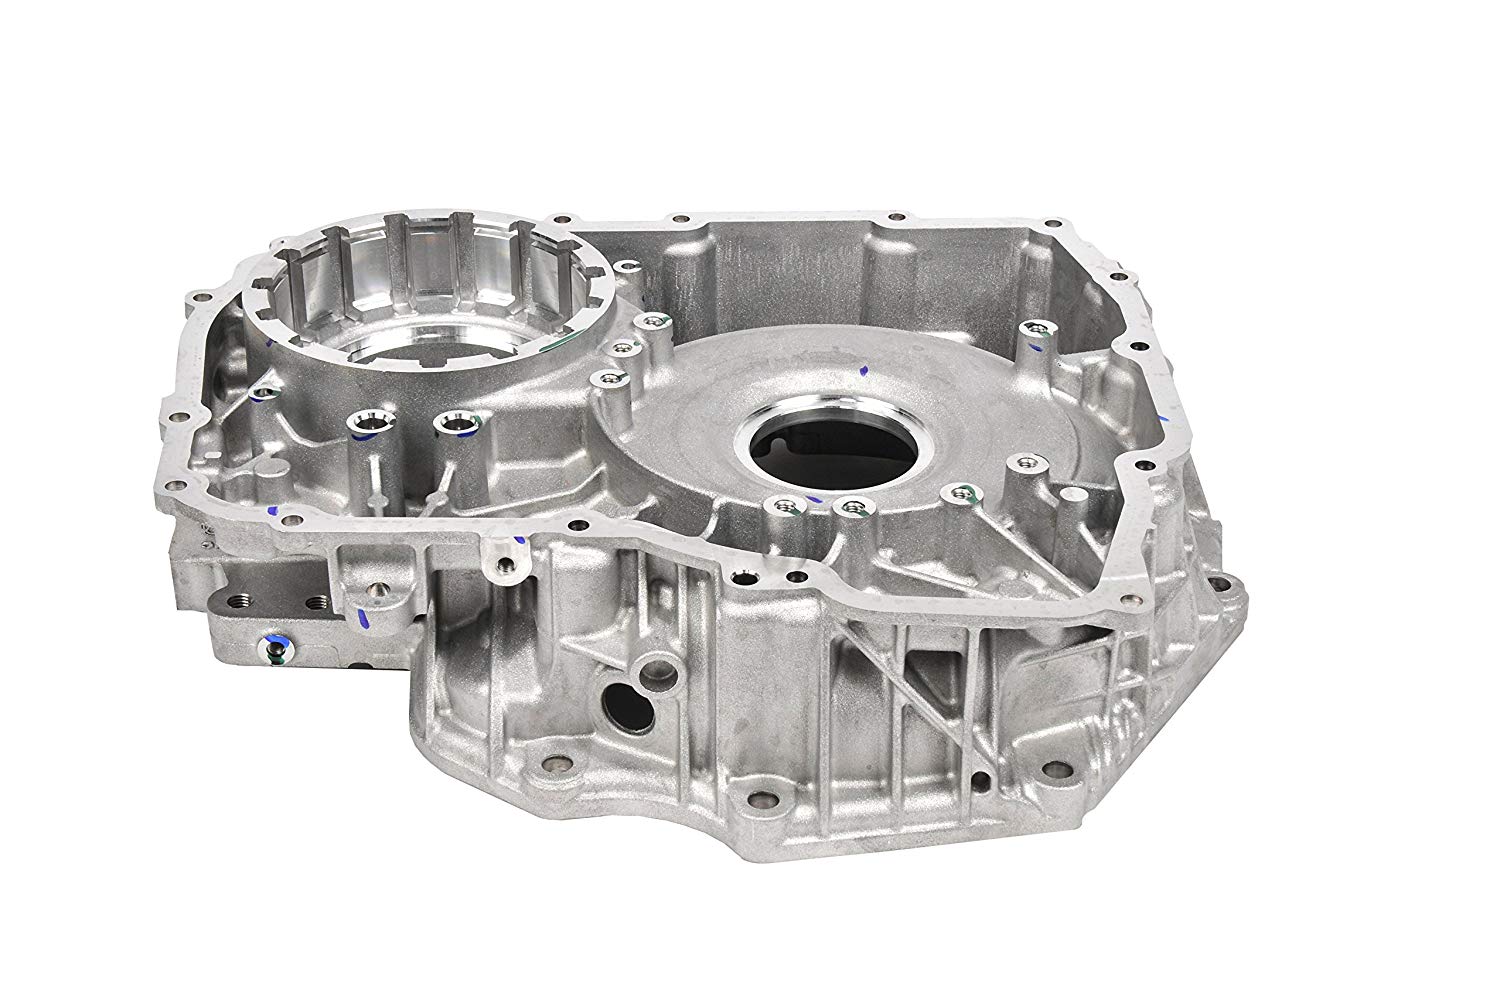
เมื่อเปรียบเทียบการหล่อขึ้นรูปด้วยแรงดันกับกระบวนการผลิตอื่นๆ
ต่อไปนี้เป็นการเปรียบเทียบการหล่อขึ้นรูปด้วยแรงดันกับกระบวนการผลิตทั่วไปอื่นๆ โดยเน้นจุดเด่นของการหล่อขึ้นรูปด้วยแรงดันและจุดที่อาจมีการใช้กระบวนการอื่นที่เหมาะสมกว่า:
🔧 1. การหล่อขึ้นรูปด้วยแรงดันเทียบกับ... การหล่อทราย
| คุณสมบัติ (Feature) | หล่อตาย | การหล่อทราย |
|---|---|---|
| พื้นผิว | เรียบเนียน คุณภาพสูง | พื้นผิวขรุขระ |
| ความแม่นยำของมิติ | จุดสูง | ปานกลาง |
| ค่าเครื่องมือ | สูง (แม่พิมพ์ราคาแพง) | ราคาต่ำ (แม่พิมพ์ราคาถูก) |
| ปริมาณการผลิต | จุดสูง | ต่ำถึงปานกลาง |
| ประเภทวัสดุ | โลหะที่ไม่ใช่เหล็ก (เป็นหลัก) | เหล็กและอโลหะ |
| ตั้งเวลา | ยาว (เนื่องจากการออกแบบแม่พิมพ์) | สั้น |
| ขนาดส่วนหนึ่ง | ขนาดเล็กถึงกลาง | เล็กไปจนถึงใหญ่มาก |
| เวลาวงจร | สั้นมาก (ผลิตได้เร็ว) | ใช้เวลานาน (การระบายความร้อนช้า ต้องใช้แรงงานคนในการจัดการ) |
| การนำแม่พิมพ์กลับมาใช้ใหม่ | หลายพันรอบ | ใช้ครั้งเดียว |
🔹 สรุป :
-
ใช้กระบวนการหล่อขึ้นรูปเพื่อผลิตชิ้นส่วนโลหะที่มีปริมาณมากแม่นยำและสวยงาม
-
ใช้การหล่อทรายสำหรับ ชิ้น ส่วนขนาดใหญ่ ชิ้นส่วนปริมาณน้อยหรือชิ้นส่วนโลหะเหล็ก
🛠️ 2. การหล่อขึ้นรูปด้วยแรงดันเทียบกับ... สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป
| คุณสมบัติ (Feature) | หล่อตาย | สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป |
|---|---|---|
| วัสดุ | โลหะ (ส่วนใหญ่ได้แก่ อะลูมิเนียม สังกะสี เป็นต้น) | เทอร์โมพลาสติก (พลาสติก) |
| ค่าเครื่องมือ | จุดสูง | จุดสูง |
| ปริมาณการผลิต | จุดสูง | จุดสูง |
| พื้นผิว | ยอดเยี่ยม | ยอดเยี่ยม |
| น้ำหนักของผลิตภัณฑ์ | หนักกว่า (โลหะ) | ไฟแช็ค (พลาสติก) |
| ความแข็งแรง | สูง (โลหะ) | ด้านล่าง (พลาสติก) |
| การใช้งาน | ยานยนต์ อิเล็กทรอนิกส์ เครื่องมือ | สินค้าอุปโภคบริโภค อุปกรณ์ทางการแพทย์ และบรรจุภัณฑ์ |
🔹 สรุป :
-
การหล่อแบบ Die castingเหมาะที่สุดสำหรับการผลิตชิ้นส่วนโลหะ ที่แข็งแรงและทนทาน
-
การฉีดขึ้นรูปเหมาะที่สุดสำหรับชิ้นส่วนพลาสติกที่มีข้อดีในการผลิตคล้ายคลึงกัน
⚙️ 3. การหล่อขึ้นรูปด้วยแรงดันเทียบกับ... CNC Machining
| คุณสมบัติ (Feature) | หล่อตาย | CNC Machining |
|---|---|---|
| ขยะวัสดุ | ต้นทุนต่ำ (เศษพลาสติก/ทางวิ่งที่นำไปรีไซเคิลได้) | สูง (เนื้อหาถูกลบออก) |
| ความอดทน | จุดสูง | สูงมาก (แม่นยำ) |
| ความซับซ้อนของการออกแบบ | สูง (มีรูปร่างซับซ้อนได้) | สูง แต่บ่อยครั้งที่ถูกจำกัดด้วยเครื่องมือ |
| ความเร็ว (ต่อชิ้น) | เร็วมาก (หลังจากตั้งค่าเสร็จ) | ช้าลง |
| ต้นทุน (ต่อส่วน) | ปริมาณน้อย | สูง (โดยเฉพาะปริมาณ) |
| ตั้งเวลา | จุดสูง | ต่ำถึงปานกลาง |
🔹 สรุป :
-
การหล่อ ขึ้นรูปด้วยแรงดันเหมาะสำหรับการผลิตชิ้นงานรูปทรงซับซ้อนจำนวนมาก
-
การตัดเฉือนด้วยเครื่อง CNCเหมาะอย่างยิ่งสำหรับ งาน ปริมาณน้อยงานที่มีความแม่นยำสูงหรืองานต้นแบบ
🧰 4. การหล่อขึ้นรูปด้วยแรงดันเทียบกับ... ปลอม
| คุณสมบัติ (Feature) | หล่อตาย | ปลอม |
|---|---|---|
| ความแข็งแรง | ดี แต่อาจมีรูพรุนได้ | สูงมาก (โครงสร้างเม็ดเกรนดีขึ้น) |
| ความซับซ้อนของการออกแบบ | สูง (รูปทรงซับซ้อน ผนังบาง) | ต่ำถึงปานกลาง |
| พื้นผิว | ยอดเยี่ยม | ขรุขระ |
| ความแม่นยำของมิติ | จุดสูง | ปานกลาง |
| ราคา | ลดลงในปริมาณมาก | สูงกว่าต่อหน่วย |
🔹 สรุป :
-
การตีขึ้นรูปทำให้ได้ ชิ้นส่วน ที่มีความแข็งแรงสูงมากสำหรับการใช้งานโครงสร้าง
-
การหล่อขึ้นรูปด้วยแรงดันช่วยให้มีความยืดหยุ่นในการออกแบบและได้ผิวสัมผัส ที่ดี กว่า
การเลือกวัสดุสำหรับการหล่อแบบไดแคสต์
🧪 บทนำเกี่ยวกับวัสดุสำหรับการหล่อขึ้นรูป:
การหล่อขึ้นรูปด้วยแรงดันสูง (Die casting) คือกระบวนการที่บังคับโลหะหลอมเหลวเข้าไปในแม่พิมพ์ การเลือกใช้วัสดุมีความสำคัญอย่างยิ่ง เพราะส่งผลต่อคุณสมบัติทางกล ความต้านทานการกัดกร่อน ผิวสำเร็จ ความสามารถในการขึ้นรูป และต้นทุน โดยทั่วไปแล้ว การหล่อขึ้นรูปด้วยแรงดันสูงจะใช้โลหะที่ไม่ใช่เหล็ก เนื่องจากมีจุดหลอมเหลวต่ำกว่าและมีคุณสมบัติการไหลที่ดีกว่า
| ปัจจัย | อลูมิเนียม | สังกะสี | แมกนีเซียม | ทองแดง |
|---|---|---|---|---|
| ความแข็งแรง | ปานกลาง | จุดสูง | ปานกลาง | จุดสูง |
| น้ำหนัก | ต่ำ | ปานกลาง | ต่ำมาก | จุดสูง |
| ต้นทุน (วัสดุ) | ปานกลาง | ต่ำ | จุดสูง | สูงมาก |
| ความต้านทานการกัดกร่อน | จุดสูง | ปานกลาง | ต่ำถึงปานกลาง | จุดสูง |
| การแปรรูป | ดี | ยอดเยี่ยม | ยอดเยี่ยม | ปานกลาง |
| ตายชีวิต | ปานกลาง | สูงมาก | จุดสูง | ต่ำ |
| จุดหลอมเหลว (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
บริการหล่ออลูมิเนียม
อะลูมิเนียมเป็นวัสดุหลักในการหล่อขึ้นรูปด้วยแม่พิมพ์ โดยใช้ในกระบวนการหล่อขึ้นรูปด้วยแม่พิมพ์แบบห้องเย็นร่วมกับโลหะผสมที่มีแมกนีเซียม ทองแดง และซิลิคอน การหล่อขึ้นรูปด้วยแม่พิมพ์อะลูมิเนียมเหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนที่ซับซ้อนและมีรายละเอียดสูง เนื่องจากมีน้ำหนักเบาและมีความเสถียรของขนาดที่ดีเยี่ยม นอกจากนี้ยังมีข้อดีอื่นๆ เช่น ทนต่ออุณหภูมิสูง นำไฟฟ้าได้ดีเยี่ยม และทนต่อการกัดกร่อน
โลหะผสมอะลูมิเนียมที่ใช้ในการหล่อขึ้นรูปทั่วไป ได้แก่:
| 360 | A360 | 380 | A380 | 383 | |
| ความหนาแน่น | 2.63g / ซม | 2.63g / ซม | 2.74g / ซม | 2.71g / ซม | 2.74g / ซม |
| ช่วงการหลอมละลาย (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| ระบบไฟฟ้า
การนำไฟฟ้า |
30% ไอเอซีเอส | 29% ไอเอซีเอส | 27% ไอเอซีเอส | 23% ไอเอซีเอส | 23% ไอเอซีเอส |
| สวิตช์ความร้อน
การนำไฟฟ้า |
113 วัตต์/(เมตร°K) | 113 วัตต์/(เมตร°K) | 96.2 วัตต์/(เมตร°K) | 96.2 วัตต์/(เมตร°K) | 96.2 วัตต์/(เมตร°K) |
| ความต้านทานแรงดึงสูงสุด | 300 MPa | 320 เอ็มอาร์เอ | 320 เอ็มอาร์เอ | 320 เอ็มอาร์เอ | 310 เอ็มอาร์เอ |
| กำลังรับ Yield | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| ความแข็ง | 75 บาท | 75 บาท | 75 บาท | 75 บาท | 75 บาท |
| ความเมื่อยล้า | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| แรงเฉือน | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| ค่าการยืดออก | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
ข้อดีของการใช้อลูมิเนียมในการหล่อขึ้นรูป:
-
น้ำหนักเบาแต่แข็งแกร่ง
-
ทนต่อการกัดกร่อนได้ดีเยี่ยม
-
การนำความร้อนและไฟฟ้าได้ดี
-
รีไซเคิล
-
-
การใช้งานของการหล่อขึ้นรูปอลูมิเนียม:ชิ้นส่วนยานยนต์ ตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ เครื่องมือไฟฟ้า
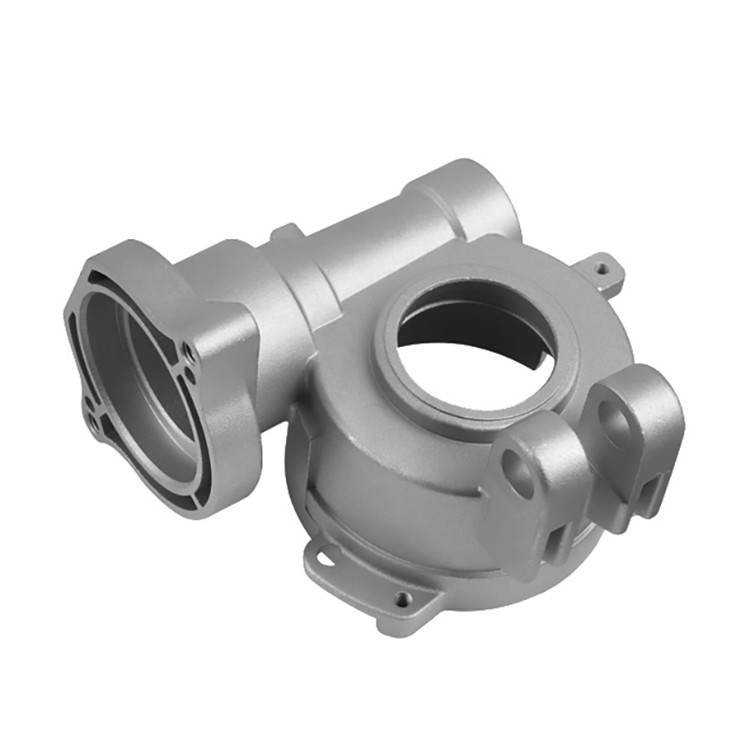
บริการหล่อสังกะสี
โลหะผสมสังกะสีเป็นวัสดุสำคัญสำหรับการใช้งานหล่อขึ้นรูป สังกะสีหล่อเป็นที่นิยมเนื่องจากมีคุณสมบัติการชุบที่ดีเยี่ยม พร้อมด้วยข้อดีเพิ่มเติม เช่น ความแข็งแรงต่อแรงกระแทกสูงและความยืดหยุ่นสูง เป็นตัวเลือกยอดนิยมสำหรับผู้ผลิตเพราะหล่อได้ง่ายด้วยเครื่องหล่อขึ้นรูปห้องร้อน และคุณสมบัติการหล่อที่ดีช่วยลดการสึกหรอของแม่พิมพ์ สังกะสีมักผสมกับทองแดง แมกนีเซียม และอะลูมิเนียม เนื่องจากมีความหนาแน่นมากกว่าแมกนีเซียมและอะลูมิเนียม
โลหะผสมสังกะสีที่นิยมใช้ในการหล่อขึ้นรูป ได้แก่:
| เกรดโลหะผสม | ซามัค 2 | ซามัค 3 | ซามัค 5 | ซามัค 7 | ZA-8 |
| ความหนาแน่น (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| จุดหลอมเหลว (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| ค่าการนำความร้อน (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อน (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| การนำไฟฟ้า (% IACS) | 27 | 27 | 27 | 27 | 26 |
| องค์ประกอบทางเคมีหลัก | 3.5-4.3% อัล แมกนีเซียม 0.02-0.05% ทองแดง 0.035-0.06% |
3.5-4.3% อัล 0.03% มก 0.03% ลูกบาศ์ก |
3.5-4.3% อัล 0.035% มก 0.035% ลูกบาศ์ก |
3.5-4.3% อัล แมกนีเซียม 0.03-0.06% ทองแดง 0.03-0.06% |
3.5-4.3% อัล แมกนีเซียม 0.05-0.5% ทองแดง 0.005-0.03% 0.005-0.03% นิกเกล 0.005-0.03% Fe |
| แรงดึง (MPa) | 295 | 255 | 310 | 345 | 380 |
| ความแข็งแรง (MPa) | 240 | 215 | 230 | 275 | 320 |
| การยืดตัว (%) | 2 | 3 | 6 | 3 | 1 |
| ความแข็ง (HB) | 82 | 70 | 90 | 95 | 100 |
| ความแตกต่างหลัก | มีปริมาณแมกนีเซียมและทองแดงน้อยกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ | มีปริมาณแมกนีเซียมและทองแดงน้อยกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ | มีปริมาณแมกนีเซียมและทองแดงน้อยกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ | มีปริมาณแมกนีเซียมและทองแดงสูงกว่า เหมาะสำหรับชิ้นส่วนที่มีรูปทรงซับซ้อน | ประกอบด้วยแมกนีเซียม ทองแดง นิกเกล และเหล็ก ซึ่งมีความแข็งแรงและความแข็งสูงกว่า |
| การใช้งานหลักของการหล่อ | ชิ้นส่วนยานยนต์ เฟอร์นิเจอร์ เครื่องใช้ไฟฟ้า และชิ้นส่วนเครื่องจักรกล | อุปกรณ์ไฟฟ้า, เครื่องมือช่าง, ของเล่น | เครื่องจักรกล สถาปัตยกรรม และยานยนต์ | ยานยนต์, ไฟฟ้า, ฮาร์ดแวร์ | อุตสาหกรรม ยานยนต์ ไฟฟ้า |
-
ข้อดีของสังกะสีสำหรับการหล่อขึ้นรูป:
-
มีความแข็งแรงและความเหนียวสูง
-
ความแม่นยำของมิติและการตกแต่งพื้นผิวที่ดีเยี่ยม
-
จุดหลอมเหลวต่ำกว่า (ประหยัดพลังงาน)
-
อายุการใช้งานของแม่พิมพ์ยาวนาน (สึกหรอน้อยลง)
-
-
การประยุกต์ใช้การหล่อขึ้นรูปสังกะสี : อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค ชิ้นส่วนภายในรถยนต์ ล็อก และเฟือง
การหล่อขึ้นรูปโลหะผสมแมกนีเซียม:
-
เกรดที่นิยมใช้ : AZ91D, AM60B
-
ข้อดีของแมกนีเซียมสำหรับการหล่อขึ้นรูป :
-
น้ำหนักเบามาก (โลหะโครงสร้างที่เบาที่สุด)
-
อัตราส่วนความแข็งแรงต่อน้ำหนักที่ดี
-
การแปรรูปที่ดี
-
-
ข้อเสียของการใช้แมกนีเซียมในการหล่อขึ้นรูป :
-
แพงมาก
-
เสี่ยงต่อการกัดกร่อนหากไม่ได้เคลือบ
-
-
การประยุกต์ใช้การหล่อขึ้นรูปแมกนีเซียม : อวกาศ ยานยนต์ อุปกรณ์เคลื่อนที่
โลหะผสมทองแดง หล่อตาย:
-
พบได้ไม่บ่อยนักในการหล่อขึ้นรูปด้วยแรงดันสูง แต่บางครั้งก็ใช้ใน การหล่อขึ้น รูปด้วยแรงดันต่ำหรือการหล่อขึ้นรูปด้วยแรงโน้มถ่วง แบบพิเศษ
-
ข้อดีของทองแดงสำหรับการหล่อขึ้นรูป:
-
มีความแข็งแรงสูงและทนต่อการสึกหรอ
-
การนำไฟฟ้าและความร้อนที่ดีเยี่ยม
-
-
ข้อเสียของการใช้ทองแดงในการหล่อขึ้นรูป:
-
จุดหลอมเหลวสูง (ทำให้เกิดแรงกดดันต่อแม่พิมพ์มากขึ้น)
-
แพง
-
-
การใช้งาน : ตัวเชื่อมต่อไฟฟ้า, ชิ้นส่วนระบบประปา
สิ่งที่ควรพิจารณาเมื่อเลือกใช้โลหะผสมสำหรับการหล่อขึ้นรูป
โลหะผสมที่คุณเลือกมีผลโดยตรงต่อประสิทธิภาพของผลิตภัณฑ์ขั้นสุดท้ายและต้นทุนการผลิต เพื่อให้ได้การเลือกที่ถูกต้อง โปรดคำนึงถึงห้าประเด็นต่อไปนี้:
1. คุณสมบัติทางกล
เลือกโลหะผสมที่ตรงตามข้อกำหนดด้านความแข็งแรง ความแข็ง และความทนทานของชิ้นส่วนสุดท้าย คุณสมบัติทางกลจะแตกต่างกันไปตามโลหะผสมแต่ละชนิด
2. ความต้านทานการกัดกร่อน
พิจารณาสภาพแวดล้อมที่ชิ้นส่วนนั้นจะต้องเผชิญ การสัมผัสกับสารเคมี ความชื้น หรือการเปลี่ยนแปลงอุณหภูมิอาจส่งผลกระทบต่อโลหะผสม สังกะสีและอะลูมิเนียมมีความต้านทานการกัดกร่อนตามธรรมชาติที่ดี แต่โลหะผสมบางชนิดอาจต้องการการเคลือบเพิ่มเติม
3. การนำความร้อน
หากชิ้นส่วนนั้นจำเป็นต้องจัดการความร้อนหรือรักษาอุณหภูมิให้คงที่ ควรพิจารณาใช้โลหะผสมที่มีค่าการนำความร้อนสูง โลหะผสมที่มีทองแดงเป็นส่วนประกอบหลักมักถูกนำมาใช้เมื่อการถ่ายเทความร้อนอย่างมีประสิทธิภาพมีความสำคัญ
4. การแปรรูป
หากจำเป็นต้องใช้เครื่อง CNC ในการขึ้นรูปหรือกระบวนการหลังการผลิตอื่นๆ โปรดตรวจสอบให้แน่ใจว่าโลหะผสมนั้นสามารถขึ้นรูปได้โดยไม่ยากเกินไป โลหะผสมบางชนิดทำงานได้ง่ายกว่า ในขณะที่บางชนิดอาจต้องใช้เครื่องมือหรือเทคนิคพิเศษ
5. ค่าใช้จ่าย: ประเมินผล
พิจารณาต้นทุนโดยรวม ไม่ใช่แค่ราคาวัตถุดิบเท่านั้น รวมถึงประสิทธิภาพการผลิต ความต้องการในการกลึง และขั้นตอนการตกแต่ง โลหะผสมบางชนิดมีต้นทุนการแปรรูปสูงกว่า แม้ว่าต้นทุนวัตถุดิบจะต่ำก็ตาม
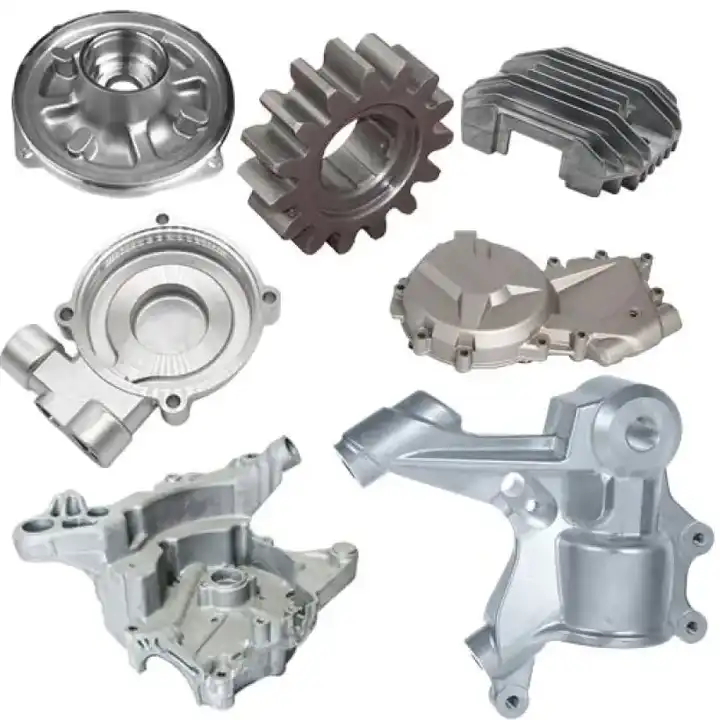
วิธีทำ แม่พิมพ์หล่อ
แม่พิมพ์หล่อขึ้นรูปมีส่วนประกอบหลักสองส่วน คือ ด้านฝาปิด ซึ่งยึดติดกับแผ่นคงที่ และด้านดีดชิ้นงาน ซึ่งติดอยู่กับแผ่นเคลื่อนที่ได้ เพื่อผลิตชิ้นส่วนที่ซับซ้อน เช่น ชิ้นส่วนที่มีรูหรือเกลียว แม่พิมพ์บางชนิดจึงมีส่วนประกอบเพิ่มเติม เช่น ตัวเลื่อนและแกนกลาง
ขึ้นอยู่กับขนาดของชิ้นส่วน แม่พิมพ์อาจมีหลายช่องเพื่อผลิตชิ้นส่วนหลายชิ้นในรอบเดียว แม่พิมพ์เหล่านี้อาจเป็นแม่พิมพ์หลายช่องที่มีช่องขนาดเท่ากัน หรือแม่พิมพ์แบบตระกูล ซึ่งมีช่องรูปทรงต่างกันเพื่อผลิตชิ้นส่วนต่างๆ พร้อมกัน
แม่พิมพ์หล่อขึ้นรูปต้องมีความแข็งแรง ทนความร้อน และทนต่อการสึกหรอ นอกจากนี้ยังต้องมีความยืดหยุ่นที่ดีเพื่อทนต่อการใช้งานซ้ำๆ ส่วนใหญ่ทำจากเหล็กกล้าเครื่องมือชุบแข็งที่ผ่านการอบชุบความร้อน แม่พิมพ์เหล่านี้ถูกสร้างขึ้นเพื่อรองรับรอบการหล่อหลายพันรอบต่อชั่วโมง และสามารถใช้งานได้นานถึงสองล้านรอบตลอดอายุการใช้งาน นอกจากนี้ยังต้องทนต่อแรงกดสูงอีกด้วย
กระบวนการผลิตแม่พิมพ์เริ่มต้นด้วย CAD (การออกแบบโดยใช้คอมพิวเตอร์ช่วย) และเครื่องมือจำลองเฉพาะสำหรับการหล่อ แม่พิมพ์หล่อแบบไดแคสติ้งก็เช่นเดียวกับแม่พิมพ์ฉีดพลาสติก ต้องมีทางเข้า ทางออก และช่องระบายอากาศเพื่อนำโลหะหลอมเหลวเข้าไปในโพรงแม่พิมพ์ นอกจากนี้ยังต้องมีหมุดดีดชิ้นงานและระบบล็อคเพื่อปลดชิ้นงานและรักษาแม่พิมพ์ให้ปิดสนิทระหว่างการหล่อ
การใช้เครื่องจักร CNC ในการผลิตแม่พิมพ์หล่อโลหะเป็นที่นิยมอย่างแพร่หลาย กระบวนการมักเริ่มต้นด้วยการตัดรูปทรงแม่พิมพ์อย่างหยาบๆ ตามด้วยการอบชุบความร้อน และการตกแต่งขั้นสุดท้ายเพื่อให้ได้ขนาดที่ต้องการ สำหรับแม่พิมพ์ที่ต้องการผลิตอย่างรวดเร็วหรือแม่พิมพ์ต้นแบบ สามารถใช้การผลิตเครื่องมืออย่างรวดเร็วได้ ซึ่งอาจเกี่ยวข้องกับการใช้เครื่องจักร CNCหรือวิธีการต่างๆ เช่น การเผาผนึกด้วยเลเซอร์แบบเลือกจุด (Selective Laser Sintering: SLS)

การประยุกต์ใช้กระบวนการหล่อขึ้นรูปด้วยแรงดัน
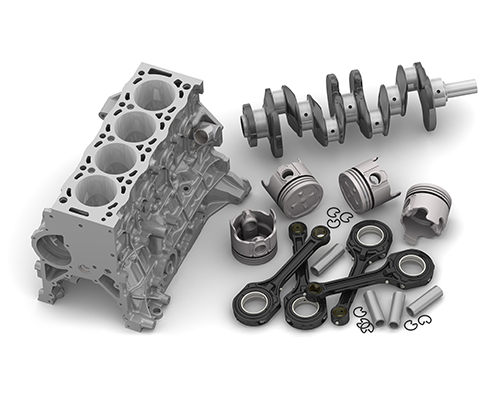
การหล่อขึ้นรูปด้วยแรงดันเป็นวิธีการที่ใช้กันอย่างแพร่หลายในการผลิตชิ้นส่วนที่ทนทานและใช้งานได้หลากหลาย เช่น ชิ้นส่วนเครื่องยนต์และตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ กระบวนการนี้มีทางเลือกของวัสดุที่หลากหลาย พื้นที่การสร้างขนาดใหญ่ และความสามารถในการสร้างชิ้นส่วนที่ซับซ้อน แม่นยำ และผนังบางได้
สิ่งที่ NOBLE สามารถทำได้เพื่อผิวสัมผัสของผลิตภัณฑ์ของคุณ
ที่ NOBLE เรามีบริการเคลือบผิวชิ้นส่วนหลากหลายประเภทเพื่อเพิ่มคุณภาพให้กับชิ้นส่วนของคุณ การเคลือบผิวเหล่านี้ช่วยเพิ่มความสวยงาม ความแข็ง และความทนทานต่อการกัดกร่อนและสารเคมี นอกจากนี้ยังช่วยปรับพื้นผิวให้เรียบเนียนและปกปิดร่องรอยต่างๆ ที่เกิดจากการตัดเฉือนด้วยเครื่อง CNC ได้อีกด้วย
นี่คือตัวเลือกการตกแต่งบางส่วนที่อาจเหมาะสมกับชิ้นส่วนสั่งทำของคุณ
| ชื่อ | รายละเอียด | วัสดุ | Color | เนื้อสัมผัส: | |
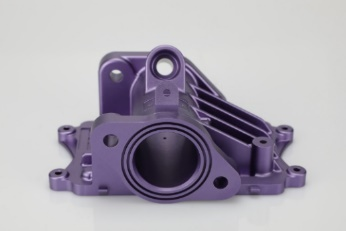 |
อโนไดซ์ | การชุบอะโนไดซ์ช่วยเพิ่มความต้านทานการกัดกร่อน เพิ่มความทนทานต่อการสึกหรอและความแข็ง และปกป้องพื้นผิวโลหะ มีการใช้งานอย่างแพร่หลายในชิ้นส่วนเครื่องจักรกล เครื่องบิน ชิ้นส่วนรถยนต์ เครื่องมือวัดความแม่นยำ ฯลฯ | อลูมิเนียม | ใส, ดำ, เทา, แดง, น้ำเงิน, ทอง. | ผิวเคลือบด้านเรียบ |
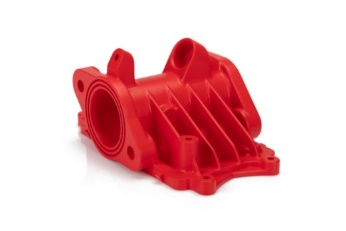 |
ผงเคลือบผิว | การเคลือบผงเป็นวิธีการเคลือบชนิดหนึ่งที่ใช้ผงแห้งที่ไหลได้ดี แตกต่างจากสีเหลวแบบดั้งเดิมที่ใช้ตัวทำละลายระเหย การเคลือบผงมักใช้การพ่นด้วยไฟฟ้าสถิตแล้วอบแห้งด้วยความร้อนหรือแสงอัลตราไวโอเลต | อลูมิเนียม สแตนเลส เหล็ก | สีดำ รหัส RAL หรือหมายเลข Pantone | เงาหรือกึ่งเงา |
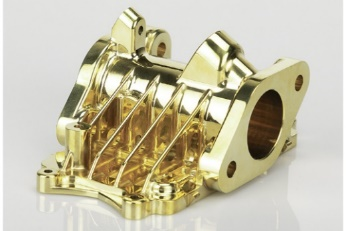 |
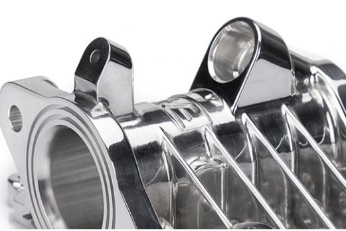
ไฟฟ้า | การชุบโลหะด้วยไฟฟ้ามีจุดประสงค์เพื่อการใช้งาน การตกแต่ง หรือการป้องกันการกัดกร่อน อุตสาหกรรมหลายแห่งใช้กระบวนการนี้ รวมถึงอุตสาหกรรมยานยนต์ ซึ่งการชุบโครเมียมชิ้นส่วนเหล็กของรถยนต์เป็นเรื่องปกติ | อะลูมิเนียม เหล็ก สแตนเลส | N / A | ผิวเรียบเนียนเป็นมันเงา |
 |
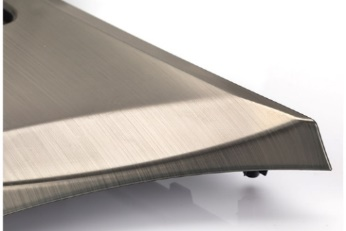
ขัด | การขัดเงาเป็นกระบวนการสร้างพื้นผิวที่เรียบและเงางาม ไม่ว่าจะโดยการถูชิ้นส่วนด้วยมือหรือโดยการใช้สารเคมี กระบวนการนี้ทำให้ได้พื้นผิวที่มีการสะท้อนแสงแบบสเปคูลาร์สูง แต่ในบางวัสดุอาจลดการสะท้อนแสงแบบดิฟเฟอเรนเชียลได้ | อลูมิเนียม ทองเหลือง สแตนเลส เหล็ก | N / A | มันเงา |
 |
การแปรงฟัน | การขัดผิวด้วยแปรงเป็นกระบวนการปรับสภาพพื้นผิวโดยใช้สายพานขัดเพื่อสร้างร่องรอยบนพื้นผิวของวัสดุ โดยปกติแล้วเพื่อความสวยงาม | ABS, อลูมิเนียม, ทองเหลือง, สแตนเลส, เหล็ก | N / A | ซาติน |
หล่อตาย in อุตสาหกรรมยานยนต์
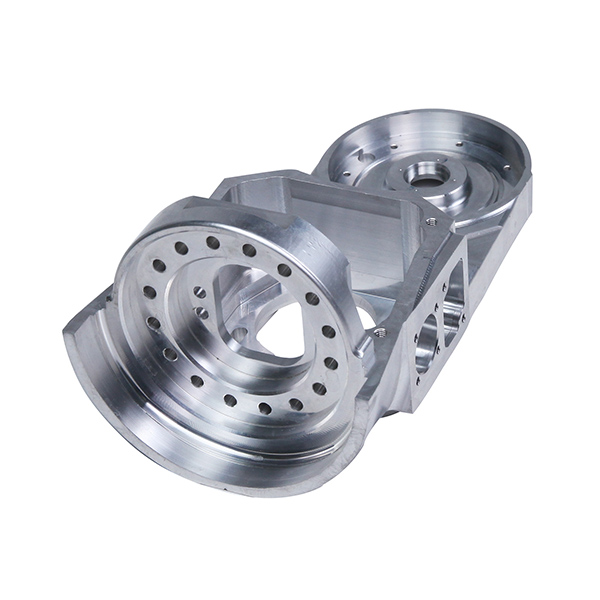
การหล่อขึ้นรูปด้วยแรงดันเป็นวิธีการที่ใช้กันทั่วไปในอุตสาหกรรมยานยนต์ โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนอะลูมิเนียม เช่น ตัวเรือนเกียร์และขายึดเครื่องยนต์ การหล่อขึ้นรูปด้วยแรงดันด้วยแมกนีเซียมเหมาะสำหรับโครงและแผงเบาะนั่ง ในขณะที่การหล่อขึ้นรูปด้วยแรงดันด้วยสังกะสีเหมาะสำหรับชิ้นส่วนระบบเชื้อเพลิงและเบรก
การหล่อขึ้นรูปด้วยแรงดันในอุตสาหกรรมการบินและอวกาศ
อุตสาหกรรมการบินและอวกาศพึ่งพาการหล่อขึ้นรูปเพื่อผลิตชิ้นส่วนคุณภาพสูงและน้ำหนักเบา ผู้ผลิตนิยมใช้วิธีนี้เนื่องจากประหยัดต้นทุนและสามารถตอบสนองมาตรฐานที่เข้มงวดของอุตสาหกรรมได้
การหล่อขึ้นรูปด้วยแรงดันในอุตสาหกรรมการแพทย์
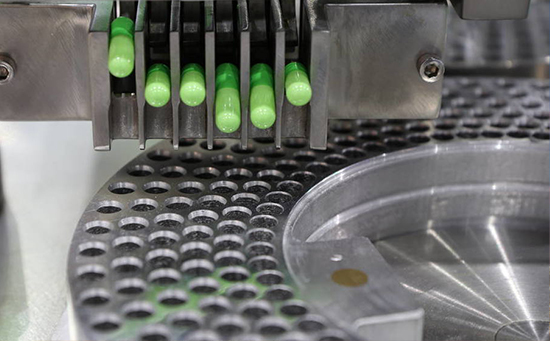
การหล่อขึ้นรูปด้วยแรงดันมีบทบาทสำคัญในอุตสาหกรรมการแพทย์ ช่วยให้ได้ชิ้นส่วนที่มีน้ำหนักเบา คุณภาพสูง และตรงตามมาตรฐานที่เข้มงวด จึงเป็นวิธีการที่ได้รับเลือกใช้สำหรับชิ้นส่วนที่สำคัญ
การหล่อขึ้นรูปด้วยแรงดันในอุตสาหกรรมพลังงาน
การหล่อขึ้นรูปด้วยแรงดันเป็นเทคนิคสำคัญในอุตสาหกรรมพลังงานสำหรับการสร้างชิ้นส่วนที่ทนทานและมีความแม่นยำสูงสำหรับงานต่างๆ เช่น เซลล์เชื้อเพลิง เครื่องแลกเปลี่ยนความร้อน และระบบพลังงานหมุนเวียน เทคนิคนี้ได้รับความนิยมเนื่องจากตอบสนองความต้องการด้านประสิทธิภาพและความคุ้มค่าของอุตสาหกรรม
วิธีการเลือกผู้ผลิตแม่พิมพ์หล่อโลหะที่เหมาะสม
การเลือกผู้ผลิตชิ้นส่วนหล่อขึ้นรูปไม่ได้ขึ้นอยู่กับราคาเพียงอย่างเดียว แต่ยังขึ้นอยู่กับการหาพันธมิตรที่เหมาะสมกับผลิตภัณฑ์ของคุณด้วย นี่คือวิธีการเลือกที่ถูกต้อง:
1. รู้ว่าคุณต้องการอะไร
เริ่มต้นด้วยการกำหนดความต้องการของโครงการให้ชัดเจน ซึ่งรวมถึงข้อกำหนดของชิ้นส่วน ปริมาณการสั่งซื้อ มาตรฐานคุณภาพ การตกแต่งพื้นผิว และระยะเวลาการส่งมอบ การวางแผนที่ชัดเจนจะช่วยให้คุณสื่อสารกับซัพพลายเออร์ได้ดีขึ้นและประเมินได้ว่าพวกเขาสามารถตอบสนองความคาดหวังของคุณได้หรือไม่
2. ตรวจสอบประวัติของพวกเขา
มองหาผู้ผลิตที่มีประสบการณ์ที่ได้รับการพิสูจน์แล้วในด้านการหล่อขึ้นรูป ตรวจสอบประวัติการทำงานของพวกเขา โดยเฉพาะอย่างยิ่งในการทำงานกับวัสดุที่เกี่ยวข้องกับโครงการของคุณ นอกจากนี้ยังเป็นประโยชน์ที่จะตรวจสอบว่าพวกเขาเคยให้บริการในอุตสาหกรรมใดบ้าง และเคยผลิตชิ้นส่วนที่ซับซ้อนคล้ายกันหรือไม่
3. ดูว่าพวกเขารับมือกับอะไรได้บ้าง
ตรวจสอบอุปกรณ์และกำลังการผลิตของผู้ผลิต ซึ่งรวมถึงขนาดเครื่องจักร เครื่องมือที่มีให้ใช้งาน และการสนับสนุนกระบวนการเสริมต่างๆ เช่น การตัดเฉือนด้วยเครื่อง CNC การตกแต่งพื้นผิว และการประกอบ ตรวจสอบให้แน่ใจว่าโรงงานของพวกเขาสอดคล้องกับขนาดการผลิตและความต้องการทางเทคนิคของคุณ
4. สอบถามเกี่ยวกับคุณภาพ
สอบถามเกี่ยวกับระบบควบคุมคุณภาพของพวกเขา มองหาบริษัทที่ปฏิบัติตามมาตรฐานที่เป็นที่ยอมรับ เช่น ใบรับรอง ISO นอกจากนี้ ตรวจสอบขั้นตอนการตรวจสอบ กระบวนการทดสอบ และวิธีการที่พวกเขาใช้ในการรักษาคุณภาพของผลิตภัณฑ์ในทุกขั้นตอนด้วย
5. รับความช่วยเหลือด้านวิศวกรรม
ลองสอบถามผู้ผลิตดูว่าพวกเขาสามารถให้การสนับสนุนคุณในขั้นตอนการออกแบบและวิศวกรรมได้หรือไม่ พันธมิตรที่มีความเชี่ยวชาญสามารถให้คำแนะนำเพื่อปรับปรุงการออกแบบให้เหมาะสมกับการผลิต ลดต้นทุน และเลือกวัสดุและกระบวนการที่ดีที่สุดได้
6. พูดคุยกันบ่อยๆ
การสื่อสารที่ดีมีความสำคัญอย่างยิ่ง เลือกผู้ผลิตที่ตอบสนองได้ดี เปิดรับข้อเสนอแนะ และยินดีให้ข้อมูลอัปเดตตลอดโครงการ ทัศนคติที่ให้ความร่วมมือจะช่วยหลีกเลี่ยงความล่าช้าและความเข้าใจผิด
ข้อสรุป
สำหรับการผลิตชิ้นส่วนโลหะที่ทนทานและมีรายละเอียดสูงในปริมาณมาก การหล่อขึ้นรูปเป็นทางเลือกที่ชาญฉลาด เมื่อเสริมด้วยการตัดเฉือนด้วยเครื่อง CNC จะกลายเป็นวิธีการผลิตที่มีความแม่นยำสูงและใช้งานได้หลากหลาย
ปัจจัยสำคัญสู่ความสำเร็จ ได้แก่ การเลือกใช้วัสดุอย่างชาญฉลาด การออกแบบแม่พิมพ์ที่มีประสิทธิภาพ และการตกแต่งพื้นผิวอย่างเหมาะสม ความเข้าใจอย่างถ่องแท้ในแต่ละขั้นตอนของกระบวนการจะช่วยให้คุณตัดสินใจได้ดีขึ้น และเพิ่มประสิทธิภาพทั้งด้านต้นทุนและผลลัพธ์
NOBLE นำเสนอความเชี่ยวชาญและความสามารถที่จำเป็นในการส่งมอบโซลูชันการหล่อขึ้นรูปที่เชื่อถือได้ ซึ่งปรับแต่งให้เหมาะสมกับโครงการของคุณ
พร้อมเริ่มต้นแล้วหรือยัง? ติดต่อเราได้เลย เราพร้อมให้ความช่วยเหลือ!
คำถามที่พบบ่อย
1. เหตุใดการหล่อแบบใช้แรงดันจึงดีกว่าการหล่อแบบใช้ทราย?
โดยทั่วไปแล้ว การหล่อแบบฉีดขึ้นรูปถือว่าดีกว่าการหล่อแบบทรายสำหรับการใช้งานบางประเภท เนื่องจากมีความแม่นยำ ความเร็ว และผิวสำเร็จที่เหนือกว่า โดยเฉพาะอย่างยิ่งในการผลิตปริมาณมาก
2. การหล่อแบบธรรมดาและการหล่อแบบฉีดขึ้นรูปแตกต่างกันอย่างไร?
การหล่อเป็นกระบวนการผลิตทั่วไปที่เทวัสดุหลอมเหลวลงในแม่พิมพ์เพื่อให้แข็งตัวเป็นรูปทรงที่ต้องการ ในขณะที่การหล่อแบบฉีดขึ้นรูปเป็นกระบวนการหล่อเฉพาะประเภทหนึ่งที่ใช้แรงดันสูงในการบังคับโลหะหลอมเหลวเข้าไปในแม่พิมพ์โลหะ (แบบฉีดขึ้นรูป) ที่สามารถนำกลับมาใช้ใหม่ได้ เพื่อผลิตชิ้นส่วนที่มีความแม่นยำสูงและปริมาณมาก
3. การหล่อแบบไดแคสติ้งเป็นแม่พิมพ์ถาวรหรือไม่?
ใช่แล้วการหล่อแบบใช้แม่พิมพ์ถาวรนั้นใช้วิธีการหล่อแบบฉีดโลหะหลอมเหลวเข้าไปในแม่พิมพ์เหล็กที่สามารถนำกลับมาใช้ใหม่ได้ภายใต้แรงดันสูง ซึ่งช่วยให้สามารถผลิตชิ้นส่วนโลหะที่ซับซ้อนและแม่นยำได้อย่างสม่ำเสมอและในปริมาณมาก
4. การหล่อขึ้นรูปด้วยแรงดันคุ้มค่าหรือไม่?
การหล่อขึ้นรูปด้วยแรงดันเป็นวิธีที่คุ้มค่าสำหรับการผลิตในปริมาณมาก เพราะถึงแม้ต้นทุนการผลิตแม่พิมพ์เริ่มต้นจะสูง แต่ก็มีต้นทุนต่อหน่วยต่ำ รอบการผลิตรวดเร็ว ของเสียจากวัสดุน้อย และมีความสม่ำเสมอสูง
5. การหล่อขึ้นรูปด้วยแรงดันดีต่อสิ่งแวดล้อมหรือไม่?
การหล่อขึ้นรูปด้วยแรงดันสามารถเป็นมิตรต่อสิ่งแวดล้อมได้หากมีการจัดการอย่างเหมาะสม เพราะช่วยให้ใช้โลหะได้อย่างมีประสิทธิภาพ รีไซเคิลวัสดุได้สูง (โดยเฉพาะอะลูมิเนียมและสังกะสี) และมีของเสียเหลือน้อยที่สุด แม้ว่าจะต้องใช้พลังงานจำนวนมากและการจัดการไอเสียและความร้อนเหลือทิ้งอย่างเหมาะสมเพื่อลดผลกระทบต่อสิ่งแวดล้อมก็ตาม






