
บทนำ
เมื่อทำการตัดเฉือนชิ้นส่วนด้วยเครื่อง CNCวิศวกรมักพบปัญหาที่แก้ไขได้ยาก ซึ่งบางครั้งตรวจพบได้ยากในระหว่างขั้นตอนการออกแบบ หนึ่งในปัญหาที่พบบ่อยที่สุดคือวิธีการจัดการกับโครงสร้างผนังบาง ความแข็งแกร่งต่ำ ผนังจะงอตัวภายใต้แรงตัด ทำให้เกิดการสั่นสะเทือน เกิดรอยขีดข่วนบนพื้นผิว การโก่งตัวทำให้เกิดความคลาดเคลื่อนของขนาด อัตราของเสียเพิ่มขึ้น
คู่มือนี้ครอบคลุมถึงความท้าทายสำคัญที่วิศวกรต้องเผชิญในการผลิตชิ้นส่วนผนังบาง นอกจากนี้ เราจะมาดูกันว่ากระบวนการตัดเฉือนด้วยเครื่อง CNC แบบใดที่ให้ผลลัพธ์ที่ดีในการผลิตชิ้นส่วนที่ซับซ้อนเหล่านี้ การตัดเฉือนด้วยเครื่องจักรห้าแกนจะเปลี่ยนโฉมการทำงานกับชิ้นส่วนผนังบางไปอย่างสิ้นเชิง มาเริ่มกันเลย
เหตุใดการขึ้นรูปชิ้นส่วนผนังบางด้วยเครื่อง CNC จึงเป็นเรื่องยาก?
ปัญหาหลักของชิ้นส่วนผนังบางเมื่อนำมาใช้งานด้วยเครื่อง CNC คืออะไร? วิศวกรของ NOBLE ได้ระบุประเด็นสำคัญ 6 ประการดังนี้:
ความแข็งแกร่งต่ำและการโก่งตัวคงที่
ลองนึกถึงผนังบางๆ ดู มันไม่มีมวลอยู่ด้านหลัง เครื่องมือตัดจะดันเข้ากับวัสดุ แรงนั้นจะทำให้ผนังโค้งงอออกจากเครื่องมือ จากนั้นผนังก็จะดีดกลับคืนสู่สภาพเดิมหลังจากตัดเสร็จ นี่คือการโก่งตัวแบบสถิต
ผลที่ได้คือความผิดพลาดด้านขนาด ชิ้นส่วนที่ออกจากเครื่องจักรมีขนาดเล็กเกินไปหรือไม่ได้เป็นทรงกลม ผู้ปฏิบัติงานทำการวัด และพบว่าไม่ผ่านการตรวจสอบ ปัญหานี้จะยิ่งแย่ลงเมื่อผนังบางลง การผลิตต้นแบบอย่างรวดเร็วมักจะเผยให้เห็นปัญหาตั้งแต่เนิ่นๆ แต่ปริมาณการผลิตจะทำให้ความผิดพลาดทุกอย่างทวีความรุนแรงขึ้น
เสียงพูดคุยและการสั่นสะเทือนแบบฮาร์โมนิก
ทุกส่วนมีคลื่นความถี่ธรรมชาติ ผนังบางมีคลื่นความถี่ธรรมชาติต่ำ คลื่นความถี่ในการเคลื่อนที่ของฟันเครื่องมือตัดสามารถตรงกับคลื่นความถี่ธรรมชาตินั้นได้ เมื่อเป็นเช่นนั้น การสั่นพ้องก็จะเกิดขึ้น ผนังจะสั่นอย่างรุนแรง
รอยขีดข่วนจากการสั่นสะเทือนปรากฏบนพื้นผิวที่ผ่านการกลึง อายุการใช้งานของเครื่องมือลดลง คุณภาพผิวงานแย่ลง บางครั้งการสั่นสะเทือนรุนแรงมากจนผู้ปฏิบัติงานได้ยินเสียงไปทั่วโรงงานการกลึงแบบ 5 แกนสามารถช่วยได้ในกรณีนี้ เพราะการวางแนวของเครื่องมือจะเปลี่ยนพลวัตการทำงาน แต่หลักการทางฟิสิกส์ยังคงเหมือนเดิม ความแข็งแกร่งต่ำทำให้เกิดการสั่นสะเทือนได้ง่าย
ความร้อนสะสมและการบิดเบี้ยวจากความร้อน
วัสดุที่บางจะไม่สามารถระบายความร้อนได้ดี โลหะชิ้นหนาจะดึงความร้อนออกจากบริเวณที่ทำการตัด แต่ผนังบางๆ ไม่สามารถทำเช่นนั้นได้ ความร้อนจึงสะสมอยู่ในวัสดุ
ผนังชิ้นงานจะขยายตัวเฉพาะจุด จากนั้นจะเย็นตัวลงหลังจากผ่านกระบวนการตัดเฉือน ทำให้รูปทรงเปลี่ยนไป การบิดเบี้ยวจากความร้อนทำให้ค่าความคลาดเคลื่อนที่ดูดีหลังจากตัดเสร็จใหม่ๆ ผิดเพี้ยนไป ผู้ปฏิบัติงานวัดชิ้นงานอีกหนึ่งชั่วโมงต่อมาและพบว่ามันเคลื่อนตัวไป นี่เป็นฝันร้ายสำหรับ งาน ตัดเฉือนด้วยเครื่อง CNC ที่ต้องการความแม่นยำสูงวิธีแก้ปัญหาคือการควบคุมปริมาณความร้อนที่ป้อนเข้าไป ไม่ใช่แค่แรงตัดเท่านั้น
การยึดชิ้นงานและการหนีบชิ้นงาน
ปากกาจับชิ้นงานมาตรฐานใช้ได้ดีกับชิ้นงานที่เป็นก้อนแข็ง บีบให้แน่น ชิ้นงานจะไม่ขยับ แต่ถ้าเป็นชิ้นส่วนที่มีผนังบางล่ะ? เรื่องราวจะแตกต่างออกไป ปากกาจับชิ้นงานจะบีบผนังจนแหลก หรือไม่ก็ทำให้รูปทรงโดยรวมบิดเบี้ยวไปก่อนที่การตัดจะเริ่มต้นเสียด้วยซ้ำ
โดยปกติแล้ว ผู้ปฏิบัติงานมักวัดชิ้นส่วนหลังจากทำการกลึงเสร็จแล้ว จากนั้นจึงคลายแคลมป์ออก ผนังชิ้นงานจะดีดกลับไปสู่รูปทรงบิดเบี้ยวเดิม ทำให้ชิ้นงานไม่ผ่านการตรวจสอบ ปัญหาไม่ได้อยู่ที่การกลึง แต่อยู่ที่การจับยึดชิ้นงาน วิธีแก้ปัญหาได้แก่ การใช้ปากจับแบบอ่อน อุปกรณ์จับยึดแบบหม้อ หรือการยึดด้วยกาว วิธีการกลึง CNC มาตรฐานจำเป็นต้องได้รับการปรับปรุงใหม่สำหรับผนังบาง
ความเค้นตกค้างและการบิดเบี้ยว
โลหะดิบที่ออกมาจากโรงงานจะมีแรงเค้นภายในสะสมอยู่ การรีด การอัดขึ้นรูป และการอบชุบด้วยความร้อน ล้วนเป็นกระบวนการที่ทำให้เกิดแรงเค้นในวัสดุ เมื่อช่างกลึงตัดวัสดุออกจากแท่งโลหะ แรงเค้นเหล่านั้นจะคลายตัวออกอย่างไม่สม่ำเสมอ ทำให้ชิ้นส่วนบิดเบี้ยว
สำหรับชิ้นส่วนที่มีความหนา การบิดเบี้ยวจะมีน้อย แต่สำหรับชิ้นส่วนที่มีผนังบาง การคลายความเครียดแบบเดียวกันจะทำให้เกิดการบิดเบี้ยวอย่างมาก ผนังเรียบจะกลายเป็นผนังโค้ง รูปทรงกลมจะกลายเป็นรูปไข่ การขึ้นรูปหยาบตามด้วยรอบการคลายความเครียดสามารถช่วยได้ การสร้างต้นแบบอย่างรวดเร็วโดยใช้วัสดุที่มีความเครียดต่ำ เช่น อะลูมิเนียม สามารถเปิดเผยรูปแบบการบิดเบี้ยวได้ก่อนที่จะทำการผลิตโดยใช้โลหะที่แข็งกว่า
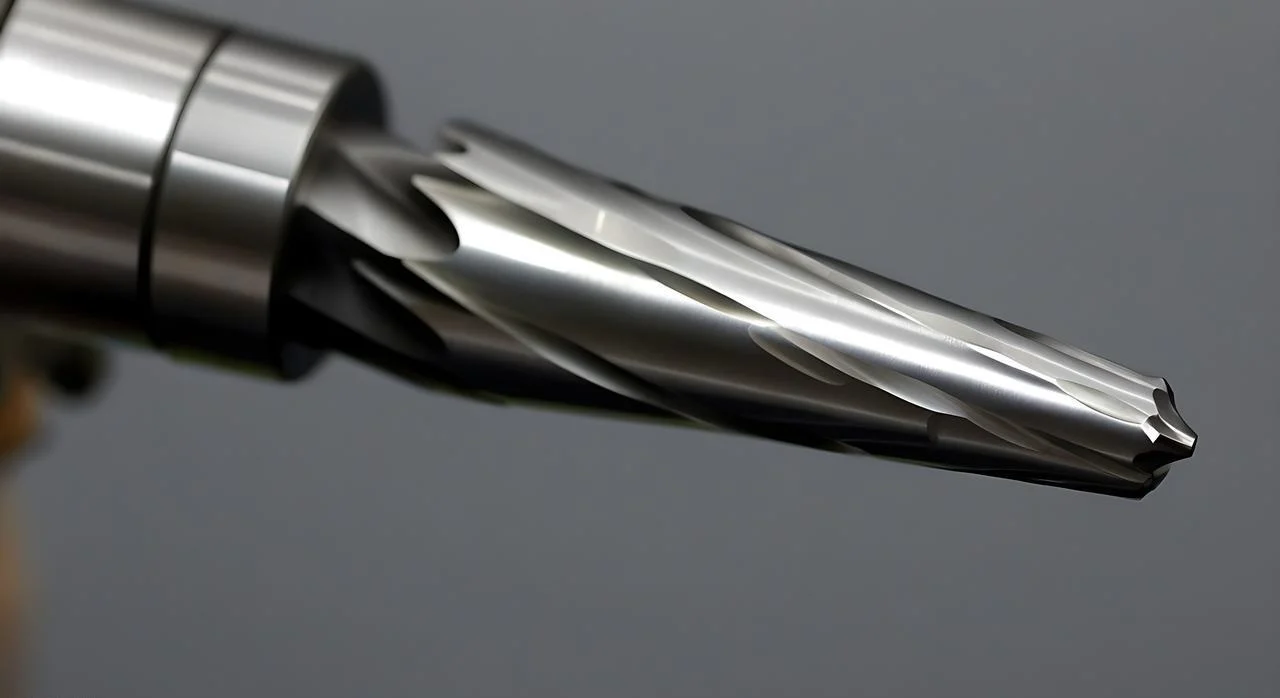
การโก่งตัวของเครื่องมือ
เครื่องมือตัดงอได้ ดอกกัดปลายสั้นและหนาจะแข็ง ดอกกัดปลายยาวและบางจะอ่อนกว่า ชิ้นส่วนที่มีผนังบางมักต้องการเครื่องมือที่มีด้ามยาวเพื่อเข้าถึงส่วนลึกๆ ซึ่งด้ามยาวนั้นก็มาพร้อมกับต้นทุนที่สูงขึ้น
เครื่องมือตัดจะโก่งงอภายใต้แรงตัด การโก่งงอจะเปลี่ยนแปลงไปเมื่อเครื่องมือตัดสัมผัสกับความหนาของผนังที่แตกต่างกัน ส่งผลให้คุณภาพผิวงานลดลง ค่าความคลาดเคลื่อนเปลี่ยนแปลงไป และบางครั้งเครื่องมือตัดก็หัก การตัดเฉือนด้วยเครื่องจักร 5 แกนช่วยให้ใช้เครื่องมือตัดที่สั้นกว่าได้ เนื่องจากสามารถปรับตำแหน่งชิ้นงานได้ เครื่องมือตัดที่สั้นกว่าหมายถึงการโก่งงอน้อยลง ซึ่งเป็นข้อได้เปรียบอย่างมากเมื่อผนังบางและพื้นที่เข้าถึงจำกัด
กลยุทธ์ที่ได้รับการพิสูจน์แล้วเพื่อปรับปรุงการตัดเฉือน CNC ผนังบาง
นี่คือกลยุทธ์ที่ได้รับการพิสูจน์แล้ว 4 ประเภท นำไปใช้ในสายการผลิต ชิ้นส่วนผนังบางจะกลายเป็นเรื่องที่เป็นไปได้แทนที่จะเป็นเรื่องยากลำบาก
1. อุปกรณ์ยึดและรองรับชิ้นงาน
วัสดุอุดช่องว่างใช้งานได้ดี โลหะผสมที่มีจุดหลอมเหลวต่ำสามารถเทลงในช่องว่างได้ ใช้เครื่องจักรตัดผ่านช่องว่างเหล่านั้น แล้วหลอมเอาออกในภายหลัง ขี้ผึ้งใช้ได้ผลดีกับพลาสติก ยูรีเทนเหมาะสำหรับรูปทรงแปลกๆ ตัวรองรับและแผ่นยึดแบบสลายตัวได้จะช่วยยึดผนังบางเข้ากับวัสดุที่หนากว่า ตัดแผ่นยึดออกในตอนท้าย
หัวจับสุญญากาศยึดชิ้นส่วนแบนและบางได้โดยไม่ทำให้ชิ้นส่วนเสียหาย ปากจับแบบอ่อนที่ขึ้นรูปตามรูปทรงของชิ้นส่วนจะถูกกลึงให้พอดีกับชิ้นส่วนอย่างแม่นยำ ไม่มีแรงกดเฉพาะจุด ไม่มีการบิดเบี้ยว แผ่นรองจะอยู่ด้านหลังช่องและส่วนที่บาง แผ่นรองจะช่วยรองรับผนังจากด้านล่าง เครื่องมือจะดัน แผ่นรองจะดันกลับ การตัดเฉือนด้วยเครื่อง CNC จึงกลับมาคาดการณ์ได้อีกครั้ง
2. เส้นทางการตัดและกลยุทธ์การตัด
ลดแรงตัด แรงที่น้อยลงหมายถึงการโก่งตัวที่น้อยลง
การตัดเฉือนความเร็วสูงเปลี่ยนโฉมวงการไปเลย การสัมผัสในแนวรัศมีเบา อัตราป้อนสูง การกัดแบบทรอยอยด์ใช้เส้นทางการเคลื่อนที่ของเครื่องมือเป็นวงกลมเพื่อลดการสัมผัส ผู้คนเห็นการปรับปรุงอย่างมากในการทำงานกับผนังบางด้วยวิธีนี้
การกัดแบบไต่ขึ้น (Climb milling) ใช้ได้เสมอ ไม่ใช่แบบเดิม เศษโลหะจะเริ่มหนาแล้วค่อยบางลง เครื่องมือจะดึงเข้าหาชิ้นงานแทนที่จะดันออก การสลับทิศทางการตัดจะช่วยปรับสมดุลความเค้นตกค้างบนผนังด้านตรงข้าม ตัดผนังด้านหนึ่งโดยเคลื่อนขึ้น ตัดผนังด้านตรงข้ามโดยเคลื่อนลง แรงจะหักล้างกัน
การเจาะแบบลาดเอียงและแบบเกลียวดีกว่าการเจาะแบบพุ่งลงทุกครั้ง การเจาะแบบพุ่งลงจะส่งแรงลงไปตรงๆ ทำให้เกิดแรงสูงและความร้อนสูง การเจาะแบบลาดเอียงจะกระจายแรงเจาะไปตามระยะทาง ส่วนการเจาะแบบเกลียวก็ทำเช่นเดียวกันแต่เป็นวงกลม การใช้เครื่องจักรห้าแกนช่วยให้ได้มุมการเจาะที่ดีขึ้นสำหรับช่องผนังบาง
3. การเลือกและการตั้งค่าเครื่องมือ
เพิ่มความแข็งแรงของเครื่องมือให้มากที่สุด ระยะยื่นที่สั้นที่สุดเท่าที่จะเป็นไปได้นั้นเป็นสิ่งที่ไม่สามารถต่อรองได้ ยื่นเครื่องมือออกไปให้ไกลเท่าที่จำเป็นเท่านั้น ห้ามยื่นออกไปไกลกว่านั้น
ดอกกัดปลายแบบปรับร่องและปรับเกลียวได้ ช่วยลดการสั่นสะเทือนแบบฮาร์มอนิก ระยะห่างของร่องที่ไม่สม่ำเสมอช่วยป้องกันการเกิดเสียงสะท้อน เครื่องมือมาตรฐานมักเกิดเสียงดัง เครื่องมือที่มีรูปทรงเรขาคณิตแปรผันได้จะตัดได้อย่างราบเรียบ
เครื่องมือที่มีแกนกลางขนาดใหญ่กว่าจะแข็งแรงกว่าดอกกัดปลายมาตรฐาน โดยมีเส้นผ่านศูนย์กลางภายนอกเท่ากัน แต่มีเหล็กอยู่ตรงกลางมากกว่า คาร์ไบด์เป็นวัสดุพื้นฐาน ส่วน CBN และ PCD นั้นแข็งและทนทานกว่า แต่มีราคาสูงกว่า สำหรับผนังไทเทเนียมบางๆ ต้นทุนที่เพิ่มขึ้นนั้นคุ้มค่า
4. ลำดับขั้นตอนการปฏิบัติงาน
จัดการความเครียดผ่านลำดับขั้นตอนการทำงาน อ่านรายละเอียดของชิ้นส่วนก่อน เว้นวัสดุไว้ที่ผนังชิ้นส่วน ส่งชิ้นส่วนไปคลายความเครียดด้วยความร้อนหรือความเย็นจัด จากนั้นนำกลับมาเพื่อทำการตกแต่งขั้นสุดท้าย
การตัดหยาบจะกำจัดวัสดุส่วนใหญ่ การคลายความเครียดจะช่วยให้ชิ้นส่วนบิดงอได้เอง ไม่ใช่ระหว่างการตกแต่ง จากนั้นการตัดละเอียดจะกำจัดวัสดุส่วนสุดท้ายออกไป ผนังจะได้รับแรงตัดต่ำและไม่มีการคลายความเครียดตกค้าง
การตกแต่งพื้นผิวแบบปรับได้ก็สำคัญเช่นกัน ควรใช้การขัดเบาๆ หลายครั้งแทนที่จะขัดหนักๆ ครั้งเดียว การขัดครั้งแรกจะกำจัดวัสดุส่วนเกินออกไป การขัดครั้งที่สองจะเก็บรายละเอียดขนาดสุดท้าย ผนังจะโก่งตัวน้อยลงเพราะแต่ละครั้งที่ขัดจะกำจัดวัสดุออกไปน้อยลง การทดลองทำต้นแบบอย่างรวดเร็วจะช่วยให้ปรับลำดับขั้นตอนเหล่านี้ได้ก่อนที่จะเริ่มผลิตในปริมาณมาก
กระบวนการผลิตด้วยเครื่อง CNC ที่ดีที่สุดสำหรับชิ้นส่วนผนังบาง
กระบวนการผลิตด้วยเครื่อง CNC แต่ละแบบไม่ได้จัดการกับผนังบางในลักษณะเดียวกันเสมอไป ผู้คนจำเป็นต้องเลือกกระบวนการให้เหมาะสมกับรูปทรงของชิ้นงาน ต่อไปนี้คือการเปรียบเทียบวิธีการหลักๆ ต่างๆ
มิลลิ่งซีเอ็นซี (3, 4, 5 แกน) – อเนกประสงค์ที่สุด
งานกลึงใช้กับผนังบางทรงกระบอก เช่น ท่อ ปลอก ลูกสูบ และวงแหวนผนังบาง ชิ้นงานจะหมุน ในขณะที่เครื่องมือเคลื่อนที่ในแนวเส้นตรง
การกลึงแบบย้อนกลับจะดึงเครื่องมือออกจากหัวจับ ซึ่งจะช่วยลดแรงดันในการกลึงผนังที่ยาวและบาง การกลึงแบบลอกออกจะใช้การกลึงเบาๆ หลายครั้งแทนที่จะตัดหนักๆ ครั้งเดียว แท่นรองชิ้นงานจะช่วยรองรับชิ้นงาน ณ จุดที่เครื่องมือสัมผัส สำหรับท่อผนังบางมาก คนมักจะเติมโลหะผสมที่มีจุดหลอมเหลวต่ำเข้าไปในเส้นผ่านศูนย์กลางภายในก่อนทำการกลึง จากนั้นจึงหลอมออก การรองรับจะช่วยให้สามารถตัดได้
CNC Turning (เครื่องกลึง) – สำหรับชิ้นส่วนทรงกระบอก
งานกลึงใช้กับผนังบางทรงกระบอก เช่น ท่อ ปลอก ลูกสูบ และวงแหวนผนังบาง ชิ้นงานจะหมุน ในขณะที่เครื่องมือเคลื่อนที่ในแนวเส้นตรง
การกลึงแบบย้อนกลับจะดึงเครื่องมือออกจากหัวจับ ซึ่งจะช่วยลดแรงดันในการกลึงผนังที่ยาวและบาง การกลึงแบบลอกออกจะใช้การกลึงเบาๆ หลายครั้งแทนที่จะตัดหนักๆ ครั้งเดียว แท่นรองชิ้นงานจะช่วยรองรับชิ้นงาน ณ จุดที่เครื่องมือสัมผัส สำหรับท่อผนังบางมาก คนมักจะเติมโลหะผสมที่มีจุดหลอมเหลวต่ำเข้าไปในเส้นผ่านศูนย์กลางภายในก่อนทำการกลึง จากนั้นจึงหลอมออก การรองรับจะช่วยให้สามารถตัดได้

เครื่องกลึงแบบสวิส – สำหรับชิ้นส่วนขนาดเล็กและบาง
เครื่องจักรนี้เหมาะอย่างยิ่งสำหรับชิ้นส่วนขนาดเล็กและบาง เส้นผ่านศูนย์กลางต่ำกว่า 1.5 นิ้ว ชิ้นส่วนทางการแพทย์ ตัวเชื่อมต่ออิเล็กทรอนิกส์ ปลอกหุ้มผนังบางขนาดเล็ก
ข้อดีคือบูชนำทาง มันช่วยรองรับวัสดุตรงจุดที่เครื่องมือตัดแทบไม่มีส่วนที่ยื่นออกมา วัสดุจึงไม่ดันออกไป ทำให้ได้ผนังบางที่มีความกลมและผิวเรียบเนียนเป็นพิเศษ การทดสอบต้นแบบอย่างรวดเร็วบนเครื่องกลึงสวิส มักแสดงให้เห็นว่าชิ้นส่วนนั้นสามารถขึ้นรูปได้ ในขณะที่การกลึงแบบดั้งเดิมล้มเหลว
เครื่องจ่ายไฟฟ้า (EDM) – สำหรับผนังบางพิเศษ
บางครั้ง แรงตัดก็เป็นศัตรู แม้แต่แรงกัดเบาๆ ก็สามารถทำให้ผนังเบี่ยงเบนได้ EDM แก้ปัญหานี้ได้ เพราะไม่มีแรงตัด มีเพียงประกายไฟเท่านั้นที่กัดกร่อนวัสดุ
วิธีนี้ใช้ได้ผลกับผนังที่มีความหนาน้อยกว่า 0.3 มิลลิเมตร เหล็กกล้าชุบแข็งเป็นวัสดุที่ใช้กันทั่วไป แม่พิมพ์ที่มีร่องบางๆ เครื่องมือทางการแพทย์ที่มีรายละเอียดละเอียดอ่อน ข้อเสียคือความเร็ว การตัดด้วยไฟฟ้า (EDM) นั้นช้า แต่สำหรับผนังที่บางมากในโลหะแข็ง วิธีนี้เป็นวิธีเดียวที่เชื่อถือได้
เลเซอร์และวอเตอร์เจ็ท – สำหรับชิ้นงานบางแบบ 2 มิติ
กระบวนการเหล่านี้เหมาะสำหรับชิ้นงานบางแบบ 2 มิติ ชิ้นส่วนแบน ปะเก็น แผ่นรอง และขายึดบางๆ วัสดุจะไม่ได้รับแรงตัด เลเซอร์ใช้ความร้อน ส่วนวอเตอร์เจ็ทใช้สารกัดกร่อนในน้ำแรงดันสูง
ทั้งสองวิธีนี้ไม่ทำให้เกิดการโก่งงอ ข้อจำกัดอยู่ที่รูปทรงเรขาคณิต เลเซอร์และวอเตอร์เจ็ทไม่สามารถตัดช่องลึกหรือโครงสร้างสามมิติภายในได้ เหมาะที่สุดสำหรับการตัดทะลุในวัสดุแผ่นเรียบ
ตารางอ้างอิงฉบับย่อสำหรับการแก้ไขปัญหา
พนักงานฝ่ายผลิตต้องการคำตอบที่รวดเร็ว นี่คือคู่มืออ้างอิงฉบับย่อ จับคู่ปัญหาเข้ากับวิธีแก้ปัญหา ไม่เน้นทฤษฎี มีแต่สิ่งที่ได้ผลจริง
| ชาเลนจ์ ของคุณ | สุดยอดกลยุทธ์ |
| เรื่องไร้สาระ | เส้นทางการตัดแบบทรอคอยดัล ร่วมกับดอกกัดปลายแบบปรับร่องได้ ระยะห่างของร่องที่ไม่สม่ำเสมอช่วยลดการสั่นสะเทือนแบบฮาร์มอนิก |
| พังทลาย (กำแพงล้ม) | วัสดุอุดภายในโพรง โลหะผสมหลอมเหลวต่ำหรือขี้ผึ้ง ปากจับอ่อนขึ้นรูปให้เข้ากับรูปทรงของชิ้นงาน ไม่มีแรงกดเฉพาะจุด |
| การสะสมความร้อน | การตัดเฉือนความเร็วสูงเพื่อลดปริมาณเศษวัสดุที่เกิดขึ้น ระบบหล่อเย็นผ่านเครื่องมือเพื่อระบายความร้อนออกจากบริเวณการตัด |
| การบิดเบี้ยวหลังจากคลายแคลมป์ | ขึ้นรูปชิ้นส่วนแบบหยาบ ส่งไปคลายความเครียด แล้วนำกลับมาขึ้นรูปขั้นสุดท้าย ชิ้นส่วนจะบิดเบี้ยวระหว่างการคลายความเครียด ไม่ใช่ระหว่างการขึ้นรูปขั้นสุดท้าย |
| การยกพื้นบาง | หัวจับแบบสุญญากาศจะดึงพื้นลงให้เรียบ ใช้กาวซุปเปอร์กลูยึดชิ้นส่วนขนาดเล็กบนแผ่นรอง แล้วใช้ความร้อนหรือตัวทำละลายในการแยกชิ้นส่วนออก |
ผู้ประกอบการที่นำกลยุทธ์เหล่านี้ไปใช้จะสามารถลดอัตราของเสีย เพิ่มเวลาการใช้งานเครื่องจักร และเพิ่มโอกาสที่ชิ้นส่วนจะผ่านการตรวจสอบได้
ข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยงในการขึ้นรูปชิ้นส่วนผนังบางด้วยเครื่อง CNC
นี่คือข้อผิดพลาดบางประการที่วิศวกรของ NOBLE พบเจอขณะทำการกลึงชิ้นส่วนผนังบาง หลีกเลี่ยงข้อผิดพลาดทั้งสี่นี้ งานจะง่ายขึ้นมาก
การใช้การเซาะร่องแบบธรรมดาบนผนังบาง
การกัดเซาะแบบเต็มความกว้างจะทำให้เครื่องมือสัมผัสกับเส้นผ่านศูนย์กลางทั้งหมด แรงตัดจะพุ่งสูงขึ้น ผนังชิ้นงานจะโก่งงอ เกิดการสั่นสะเทือน และชิ้นงานมักจะครูดกับพื้นผิว การกัดแบบทรอยคอยด์หรือการตัดเฉือนความเร็วสูงโดยใช้การสัมผัสในแนวรัศมีเบาๆ จะได้ผลดีกว่า การใช้ระยะการกัดที่แคบ และอัตราป้อนสูง จะทำให้ผนังชิ้นงานรับแรงน้อยลงและคงอยู่ในตำแหน่งเดิม
การไม่สนใจทิศทางการกัดขึ้น
การกัดแบบไต่ขึ้น (Climb milling) ไม่ใช่ทางเลือกที่เหมาะสมสำหรับผนังบาง เครื่องมือจะกัดเข้าไปในวัสดุ เศษวัสดุเริ่มต้นหนาและค่อยๆบางลงในตอนท้าย หัวตัดจะดึงเข้าไปในชิ้นงาน ในทางตรงกันข้าม การกัดแบบธรรมดา (Conventional milling) ทำตรงกันข้าม เครื่องมือจะเสียดสีกับชิ้นงานก่อนแล้วจึงตัด เศษวัสดุเริ่มต้นบางและค่อยๆหนาลงในตอนท้าย หัวตัดจะดันออกจากผนัง การโก่งตัวจึงเกิดขึ้นทันที
ยื่นเครื่องมือมากเกินไป
ส่วนที่ยื่นออกมาเกินความจำเป็นทุกมิลลิเมตรจะลดความแข็งแรงลง เครื่องมือจะงอ เกิดการสั่นสะเทือน และผิวงานจะเสื่อมคุณภาพ ช่างหลายคนมักหยิบเครื่องมือที่ยาวเกินไปมาใช้ ซึ่งเป็นความผิดพลาด ควรใช้เครื่องมือที่สั้นที่สุดที่สามารถเข้าถึงชิ้นงานได้ หากหลีกเลี่ยงความยาวไม่ได้ ควรใช้ดอกกัดปลายแบบคอเรียวหรือเครื่องมือที่มีเส้นผ่านศูนย์กลางแกนใหญ่กว่า ความแข็งแรงสำคัญกว่าความสะดวกสบาย
ลืมบรรเทาความเครียดก่อนจบงาน
การกัดหยาบจะกำจัดวัสดุส่วนใหญ่ออกไป ความเค้นตกค้างจะถูกกักเก็บไว้ภายในชิ้นงาน ทำให้ชิ้นงานเคลื่อนที่ หากผู้ปฏิบัติงานทำการกัดละเอียดทันที การกัดละเอียดจะทำให้ได้รูปทรงที่ไม่ตรงแนว ส่งผลให้อัตราของเสียสูงขึ้น
วิธีแก้ไขนั้นง่าย แต่หลายคนมักมองข้ามไป เริ่มจากขึ้นรูปชิ้นส่วนหยาบก่อน นำออกจากเครื่องจักร แล้วส่งไปทำการลดความเค้น—ด้วยความร้อนหรือความเย็นจัด จากนั้นจึงนำชิ้นส่วนไปขึ้นรูปขั้นสุดท้ายอีกครั้ง ชิ้นส่วนจะมีความเสถียรมากขึ้นในระหว่างการลดความเค้น การขึ้นรูปขั้นสุดท้ายจึงเห็นชิ้นส่วนที่ไม่เคลื่อนไหว การสร้างต้นแบบอย่างรวดเร็วโดยไม่ผ่านขั้นตอนนี้จะทำให้เกิดความมั่นใจที่ผิดพลาด ปริมาณการผลิตจำนวนมากจะเปิดเผยความจริง อย่าละเลยขั้นตอนการลดความเค้น
เกี่ยวกับ NOBLE – เครื่องจักรกลซีเอ็นซีที่มีความแม่นยำ ของชิ้นส่วนผนังบาง
NOBLE คือโรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ที่เชี่ยวชาญ ลูกค้าไว้วางใจให้เราผลิตชิ้นส่วนที่มีความแม่นยำสูงและซับซ้อน
เรามุ่งเน้นการแก้ปัญหาในงานที่ยากลำบาก ชิ้นส่วนผนังบางที่โรงงานอื่นปฏิเสธ ความคลาดเคลื่อนที่แคบซึ่งท้าทายขีดความสามารถของเครื่องจักร วัสดุที่ท้าทาย เช่น ไทเทเนียม อินโคเนล และเหล็กกล้าชุบแข็ง เรามีประสบการณ์หลายปีในการผลิตที่แม่นยำ
ความสามารถในการตัดเฉือน CNC หลักของเรา
การกัดขึ้นรูปด้วยเครื่อง CNC (3, 4 และ 5 แกน)
การตัดเฉือนความเร็วสูงสำหรับผนังบางและช่องลึก การตัดเฉือนห้าแกนพร้อมกันสำหรับรูปทรงที่ซับซ้อนและส่วนเว้า ความสามารถในการทำงานห้าแกนช่วยให้ใช้เครื่องมือที่สั้นกว่าและเข้าถึงส่วนที่เข้าถึงยากได้ดีขึ้น
เครื่องกลึง CNC (เครื่องมือหมุนได้และหลายแกน)
รองรับเส้นผ่านศูนย์กลางได้ถึง 300 มิลลิเมตร ระบบเครื่องมือแบบหมุนได้ช่วยให้สามารถทำการกัดและกลึงได้ในขั้นตอนเดียว การลดขั้นตอนการทำงานหมายถึงความแม่นยำที่ดียิ่งขึ้น และลดโอกาสเกิดข้อผิดพลาด
เครื่องกลึงแบบสวิส
การออกแบบหัวจับแบบเลื่อนได้ เหมาะอย่างยิ่งสำหรับชิ้นส่วนทางการแพทย์และอิเล็กทรอนิกส์ขนาดเล็กและผนังบาง บูชนำทางช่วยรองรับวัสดุตรงจุดตัด การโก่งตัวน้อยที่สุด ความแม่นยำสูง
กระบวนการเพิ่มเติม
การตัดด้วยลวด EDM สำหรับวัสดุแข็งและร่องบาง การเจียรผิวเพื่อให้เรียบและได้ผิวสำเร็จ การทำเครื่องหมายด้วยเลเซอร์เพื่อการตรวจสอบย้อนกลับ การประกอบภายในโรงงานเมื่อจำเป็น บริการตกแต่งผิวเพิ่มเติม เช่น การลบคม การเคลือบผิว และการชุบอะโนไดซ์ โรงงานเดียว ครบวงจร
การรับรองคุณภาพ
ความไว้วางใจเป็นสิ่งสำคัญในงานที่ต้องการความแม่นยำสูง ใบรับรองของเราพิสูจน์ได้ว่าระบบทำงานได้อย่างมีประสิทธิภาพ
ISO 9001: 2015
ระบบการจัดการคุณภาพ คุณภาพที่สม่ำเสมอ การปรับปรุงอย่างต่อเนื่อง การควบคุมกระบวนการและการจัดทำเอกสารอย่างเข้มงวด
ISO 13485: 2016
การจัดการคุณภาพอุปกรณ์ทางการแพทย์ การรับรองนี้ยืนยันถึงความสามารถของเราในการผลิตชิ้นส่วนสำหรับเครื่องมือผ่าตัด อุปกรณ์ฝังในร่างกาย และอุปกรณ์วินิจฉัยโรค การตรวจสอบย้อนกลับที่ดียิ่งขึ้น การจัดการความเสี่ยง การปฏิบัติตามกฎระเบียบ
เหตุใดจึงควรเลือกเป็นพันธมิตรกับเราในการผลิตชิ้นส่วนผนังบาง?
มีความเชี่ยวชาญที่ได้รับการพิสูจน์แล้วในด้านการจัดวางชิ้นงานและกลยุทธ์การสร้างเส้นทางการตัดเฉือน เรากำจัดความผิดรูปแทนที่จะต่อสู้กับมัน ระบบคุณภาพที่ได้รับการรับรองช่วยให้มั่นใจได้ว่าชิ้นส่วนผนังบางทุกชิ้นตรงตามข้อกำหนดในแบบพิมพ์ ไม่มีการคาดเดา ไม่มีการแก้ไขงานซ้ำ
การเขียนโปรแกรม CAM ขั้นสูงขับเคลื่อนเครื่องจักรของเรา ระบบ HSM การกัดแบบทรอยอยด์ การกัดแบบปรับได้ ทั้งหมดนี้ได้รับการปรับให้เหมาะสมสำหรับชิ้นงานที่มีความแข็งแกร่งต่ำ คนที่ใช้เส้นทางการตัดเฉือนมาตรฐานกับผนังบางๆ มักจะทิ้งชิ้นงาน แต่เราไม่ทำเช่นนั้น
การสร้างต้นแบบอย่างรวดเร็วช่วยให้ลูกค้าสามารถทดสอบกลยุทธ์ก่อนที่จะตัดสินใจผลิตจริง ไม่ว่าจะเป็นชิ้นเดียวหรือหมื่นชิ้น เราก็สามารถปรับขนาดได้ กลยุทธ์เดียวกันที่ใช้ได้ผลกับต้นแบบก็ใช้ได้ผลกับการผลิตจำนวนมากเช่นกัน นี่คือความแตกต่างของ NOBLE
คำถามที่พบบ่อย
เหตุใดการผลิตชิ้นส่วนผนังบางด้วยเครื่อง CNC จึงถือว่าทำได้ยาก?
ชิ้นส่วนผนังบางขาดความแข็งแรง ความแข็งแงต่ำเป็นปัญหาหลัก แรงตัดดันผนัง ทำให้ผนังโก่งงอ เกิดการสั่นสะเทือน เกิดรอยขีดข่วนบนพื้นผิว ความร้อนสะสมเนื่องจากชิ้นส่วนบางไม่สามารถระบายความร้อนได้ ความเครียดตกค้างจากวัตถุดิบจะคลายตัวระหว่างการตัดเฉือน การคืนตัวทำให้ขนาดเสีย แคลมป์มาตรฐานยิ่งทำให้สถานการณ์แย่ลง ปากจับของคีมจับจะบีบผนังหรือทำให้ชิ้นส่วนบิดเบี้ยวทั้งชิ้นก่อนเริ่มการตัดด้วยซ้ำ
กลยุทธ์การกำหนดเส้นทางการตัดเฉือนที่ดีที่สุดสำหรับผนังบางคืออะไร?
การกัดแบบทรอยคอยดัล (Trochoidal milling) ร่วมกับการตัดเฉือนความเร็วสูง ถือเป็นวิธีการที่ดีที่สุด การสัมผัสในแนวรัศมีเล็กน้อยจะทำงานได้ดี โดยทั่วไปอยู่ที่ 5-10 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางของเครื่องมือ ความลึกในแนวแกนสูงช่วยให้เครื่องมือตัดได้อย่างต่อเนื่อง ผลลัพธ์ที่ได้คือแรงตัดต่ำที่คงที่ การสั่นสะเทือนลดลงอย่างมาก ผู้ที่เปลี่ยนจากการกัดร่องแบบเดิมมาใช้เส้นทางการกัดแบบทรอยคอยดัลจะเห็นการปรับปรุงทันที
กระบวนการผลิตด้วยเครื่อง CNC แบบใดเหมาะสมที่สุดสำหรับชิ้นส่วนผนังบาง?
คำตอบขึ้นอยู่กับรูปทรงของชิ้นส่วนนั้น
- CNC CNC การโม่ สีสดสวย กลยุทธ์ความเร็วสูงหรือแบบทรอยคอยดัลเหมาะที่สุดสำหรับตัวเรือน ช่อง และสันนูน การตัดเฉือนแบบห้าแกนช่วยเพิ่มความสามารถในการเอียงเครื่องมือและลดแรงกดในการจับยึด
- CNC CNC การเปลี่ยน สีสดสวย แท่นรองที่มั่นคงหรือแกนขยายช่วยรองรับท่อและปลอกได้ดี แท่นรองจะช่วยป้องกันการยุบตัวระหว่างการตัด
- ประเภทสวิส เครื่องกลึง Excel สำหรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางเล็กและผนังบาง ขนาดต่ำกว่า 1.5 นิ้ว บูชนำทางจะช่วยรองรับวัสดุตรงจุดตัดพอดี
- ลวด EDM is สำหรับกรณีสุดขั้ว ผนังบางกว่า 0.3 มิลลิเมตร วัสดุแข็ง แรงตัดเป็นศูนย์ หมายความว่าไม่มีการโก่งงอเลย
- เลเซอร์หรือวอเตอร์เจ็ท ตัด โรงงาน สำหรับโปรไฟล์บางแบบ 2 มิติ เช่น ปะเก็น แผ่นรอง และขายึดแบบเรียง่าย
คุณสามารถรับมือได้ทั้งการผลิตต้นแบบและการผลิตชิ้นส่วนผนังบางจำนวนมากได้หรือไม่?
ใช่แล้ว บริการสร้างต้นแบบอย่างรวดเร็วของเราสำหรับ 1 ถึง 10 ชิ้น ช่วยให้ลูกค้าสามารถทดสอบการออกแบบก่อนที่จะตัดสินใจผลิตในปริมาณมาก กระบวนการผลิตเดียวกันนี้สามารถขยายขนาดเพื่อผลิตได้ 10,000 ชิ้นขึ้นไป ระบบการจัดการคุณภาพที่ได้รับการรับรองมาตรฐาน ISO ของ NOBLE ทำให้มั่นใจได้ว่าทุกสิ่งที่เราทำนั้นมีคุณภาพสูงสุดทุกครั้ง เราเข้าใจตรงกันเสมอ ไม่ว่าจะเป็นชิ้นแรกหรือชิ้นที่ 10,000 เราปฏิบัติตามกฎและอยู่ในขอบเขตความคลาดเคลื่อนที่กำหนดเสมอ นั่นคือสิ่งที่เรามุ่งมั่น






