
บทนำ
ถ้วยดูดสุญญากาศเป็นอุปกรณ์ที่พบเห็นได้ทั่วไปทั้งในชีวิตประจำวันและในภาคอุตสาหกรรม ไม่ว่าจะเป็นการยกชิ้นส่วนขนาดใหญ่หรือการแขวนกระเป๋าถือบนผนัง ก็มักจะมีถ้วยดูดสุญญากาศอยู่เสมอ
โดยทั่วไปแล้ว ถ้วยดูดสุญญากาศจะมีสองส่วน คือ ตัวถ้วยดูดและขอบปิดผนึกที่ยืดหยุ่นได้ ถ้วยดูดสุญญากาศโลหะมักพบได้ทั่วไปในโรงงานอุตสาหกรรม ในขณะที่คนทั่วไปมักเลือกใช้รุ่นพลาสติกหรือซิลิโคนในชีวิตประจำวัน ในบทนี้ เราจะเน้นที่ถ้วยดูดสุญญากาศพลาสติก
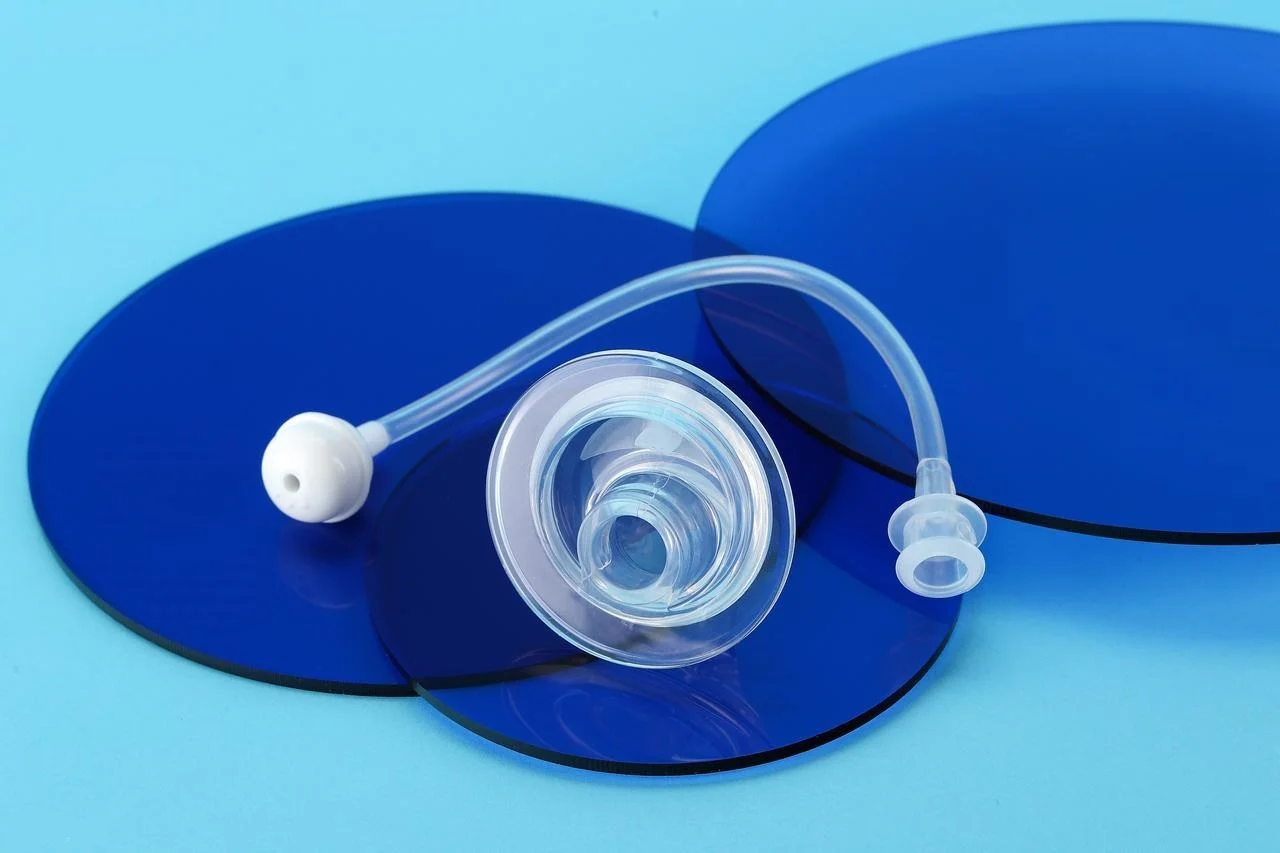
พลาสติกให้โครงสร้างที่แข็งแรง ถ้วยต้องการโครงสร้างที่มั่นคงเพื่อส่งผ่านแรงโดยไม่ยุบตัว ซิลิโคนให้ขอบปิดผนึกที่ยืดหยุ่น ขอบนั้นสามารถปรับให้เข้ากับพื้นผิวที่ไม่เรียบได้ และสร้างการปิดผนึกแบบสุญญากาศ
ขั้นตอนโดยละเอียด: กระบวนการผลิตหลัก
การผลิตถ้วยสุญญากาศจำนวนมากไม่เกี่ยวข้องกับการแปรรูปโลหะ ไม่มีการเชื่อม ไม่มีการกลึงขึ้นรูปชิ้นงานดิบ เทคโนโลยีหลักคือกระบวนการขึ้นรูป โดยคนจะเทวัสดุลงในแม่พิมพ์ และแม่พิมพ์จะขึ้นรูปชิ้นส่วนนั้น
1. ตัวเรือนพลาสติก สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป (ส่วนประกอบที่แข็ง)
ลูกค้าใช้การฉีดขึ้นรูปพลาสติกสำหรับชิ้นส่วนที่มีโครงสร้างแข็งแรง วัสดุที่นิยมใช้ ได้แก่ ABS, PC และไนลอน เครื่องฉีดขึ้นรูปจะหลอมเม็ดพลาสติก จากนั้นวัสดุที่หลอมเหลวจะถูกดันเข้าไปในแม่พิมพ์เหล็ก เวลาในการผลิตแต่ละรอบจะอยู่ระหว่าง 15 ถึง 60 วินาที ขึ้นอยู่กับขนาดของชิ้นส่วนและความหนาของผนัง
การสร้างต้นแบบอย่างรวดเร็วมักเข้ามามีบทบาทในขั้นตอนนี้ ตัวถังพลาสติกที่พิมพ์ด้วยเครื่องพิมพ์ 3 มิติช่วยให้ผู้คนสามารถทดสอบความพอดีและการใช้งานได้โดยไม่ต้องรอแม่พิมพ์จริง เมื่อได้แบบที่ลงตัวแล้ว ก็จะทำการตัดแม่พิมพ์สำหรับการผลิต
2. การขึ้นรูปขอบซิลิโคน (ส่วนประกอบปิดผนึกที่ยืดหยุ่นได้)
มีกระบวนการหลักสองอย่างที่เด่นชัดในที่นี้ ผู้คนเลือกโดยพิจารณาจากปริมาณและความต้องการด้านความแม่นยำ
- การอัด ปั้น โรงงาน สำหรับปริมาณการผลิตที่น้อยลง ต้นทุนการผลิตแม่พิมพ์จะต่ำกว่า แผ่นซิลิโคนขึ้นรูปสำเร็จรูปจะถูกใส่เข้าไปในแม่พิมพ์ที่ให้ความร้อน เครื่องอัดจะปิดลง ความร้อนและแรงดันจะขึ้นรูปวัสดุ เวลาในการผลิตแต่ละรอบจะนานกว่า แต่การลงทุนเริ่มต้นจะน้อยกว่า
- ยางซิลิโคนเหลว (LSR)การฉีดขึ้นรูปสามารถผลิตได้ในปริมาณมาก ความแม่นยำสูงกว่า โดยนำส่วนประกอบที่เป็นของเหลวสองชนิดมาผสมกันแล้วฉีดเข้าไปในแม่พิมพ์ที่ร้อนโดยตรง การแข็งตัวเกิดขึ้นภายในโพรงแม่พิมพ์ ระยะเวลาการผลิตสั้นกว่า แต่ต้นทุนการผลิตแม่พิมพ์สูงกว่า จึงนิยมใช้ LSR ในงานที่ต้องการความสม่ำเสมอสูง
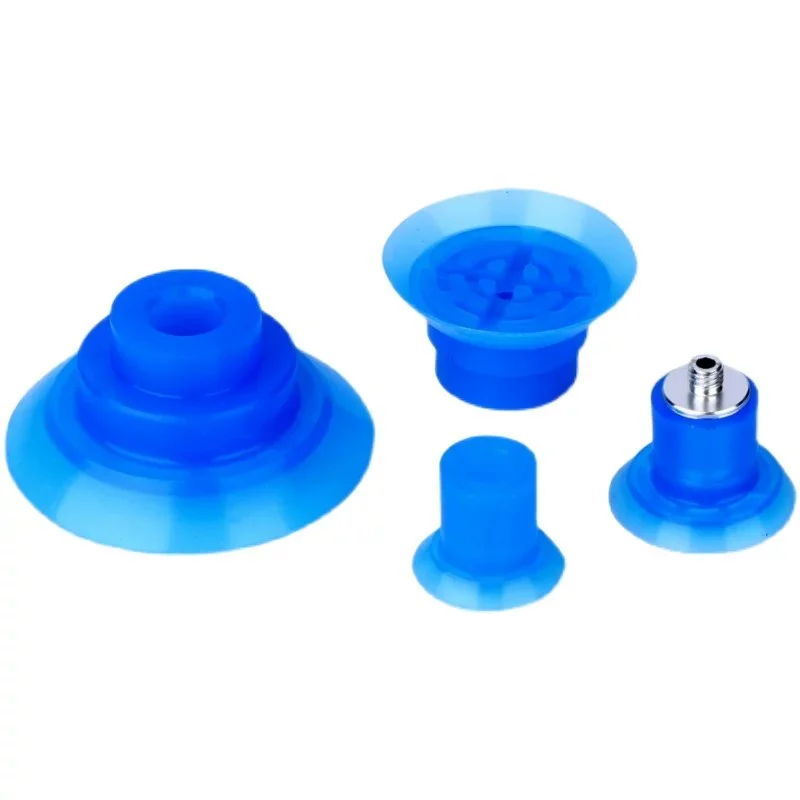
3. พันธะที่สำคัญ: การเชื่อมต่อซิลิโคนกับพลาสติก
ขั้นตอนนี้เป็นขั้นตอนสำคัญที่จะทำให้ถ้วยใช้งานได้หรือไม่ ขอบซิลิโคนต้องติดแน่นกับตัวถ้วยพลาสติก มีสองวิธีที่จะทำได้
- overmolding is เป็นวิธีที่นิยมใช้ในการผลิตจำนวนมาก โดยนำชิ้นส่วนพลาสติกไปวางในแม่พิมพ์ที่สอง จากนั้นฉีดซิลิโคนเหลวเข้าไปโดยตรง จะเกิดพันธะทางเคมีขึ้นที่บริเวณรอยต่อ ไม่จำเป็นต้องใช้กาว การเชื่อมต่อจึงถาวร
- หลังการขึ้นรูป ติดแน่น การยึดติดด้วยกาวเป็นอีกทางเลือกหนึ่ง ผู้คนมักใช้เมื่อวัสดุไม่เข้ากันหรือเมื่อไม่มีเครื่องมือสำหรับการขึ้นรูปด้วยการฉีดขึ้นรูป โดยจะทาไพรเมอร์ลงบนพื้นผิวพลาสติก จากนั้นทากาวลงบนขอบซิลิโคน แล้วจึงกดชิ้นส่วนเข้าด้วยกัน การยึดติดนี้เป็นการยึดติดทางกล ไม่ใช่ทางเคมี วิธีนี้ใช้ได้ผล แต่มีความน่าเชื่อถือน้อยกว่าสำหรับการใช้งานที่มีรอบการใช้งานสูง
4. การตกแต่งขั้นสุดท้าย & หลังการประมวลผล
ถ้วยที่ขึ้นรูปแล้วยังไม่เสร็จสมบูรณ์ ยังมีขั้นตอนอีกหลายขั้นตอน
การขจัดซิลิโคนส่วนเกิน (Deflashing)คือการกำจัดซิลิโคนส่วนเกินออกไป จะมีเส้นซิลิโคนบางๆ เกิดขึ้นตามแนวรอยต่อของแม่พิมพ์ ผู้คนมักจะตัดแต่งเส้นเหล่านี้ด้วยมือ หรือใช้เครื่องตัดแต่งด้วยความเย็นจัดแบบอัตโนมัติ ซิลิโคนมีความอ่อนนุ่ม หากแม่พิมพ์ได้รับการออกแบบมาอย่างดี เส้นซิลิโคนจะลอกออกได้อย่างสะอาดหมดจด
การอบหลังการขึ้นรูปจะทำในเตาอบ ซิลิโคนจะถูกวางไว้ที่อุณหภูมิสูงเป็นเวลาหลายชั่วโมง ขั้นตอนนี้จะทำให้ปฏิกิริยาการเชื่อมโยงโมเลกุลสมบูรณ์ ความเสถียรจะดีขึ้น และคุณสมบัติทางกลจะคงที่ การข้ามขั้นตอนนี้อาจทำให้เกิดความเสี่ยงได้
การทดสอบการรั่วซึมและการตรวจสอบช่วยตรวจจับข้อบกพร่อง ถ้วยแต่ละใบจะได้รับการทดสอบการคงสภาพสุญญากาศ ผู้คนใช้การวัดการลดลงของความดันหรือการวัดการไหล การตรวจสอบด้วยสายตาจะตรวจสอบหาช่องว่าง เศษวัสดุ และความสมบูรณ์ของการยึดติด ถ้วยที่รั่วซึมถือว่าใช้งานไม่ได้ การทดสอบไม่ใช่สิ่งที่ไม่จำเป็น
7 ความท้าทายสำคัญในการผลิตถ้วยสุญญากาศ
1. ฟองอากาศ (ช่องว่าง) ในซิลิโคน
ระหว่างการผสม จะมีอากาศเข้าไปติดอยู่ภายใน ทำให้เกิดฟองอากาศและกลายเป็นช่องว่างในชิ้นส่วนที่ผลิตเสร็จแล้ว ช่องว่างเหล่านี้จะทำให้การปิดผนึกไม่แน่นหนา และก่อให้เกิดช่องทางการรั่วซึม
วิธีแก้ปัญหา:อุปกรณ์ไล่แก๊สด้วยระบบสุญญากาศเป็นสิ่งจำเป็น โดยจะผสมส่วนประกอบของซิลิโคนเข้าด้วยกัน จากนั้นนำส่วนผสมเข้าไปในห้องสุญญากาศ ระบบสุญญากาศจะดูดอากาศที่ติดอยู่ภายในออกไปก่อนที่จะเทหรือฉีดเข้าไป
2. การอบแห้งไม่สม่ำเสมอ (ส่วนที่เหนียวหรือนิ่ม)
ชิ้นส่วนที่ออกจากแม่พิมพ์นั้นเหนียว หรือนิ่มเกินไป หรือบางจุดอาจไม่แข็งตัวสนิท สาเหตุส่วนใหญ่เกิดจากอัตราส่วนการผสมที่ไม่ถูกต้อง
วิธีแก้ปัญหา:ใช้เครื่องชั่งที่แม่นยำและขั้นตอนการผสมที่ละเอียดถี่ถ้วน ผู้คนชั่งน้ำหนักส่วนประกอบแต่ละอย่าง ผสมตามเวลาที่กำหนด และขูดส่วนผสมที่ติดอยู่ข้างภาชนะ หากส่วนผสมผิดเพี้ยนไปเพียงสองเปอร์เซ็นต์ก็ถือว่าไม่ผ่าน การผลิตต้นแบบอย่างรวดเร็วมักใช้การผสมด้วยมือในปริมาณน้อย การผสมในปริมาณน้อยเหล่านี้อาจซ่อนข้อผิดพลาดในการผสมซึ่งจะเห็นได้ชัดเจนเมื่อผลิตในปริมาณมาก จึงจำเป็นต้องตรวจสอบความถูกต้องของกระบวนการผสมบนอุปกรณ์การผลิตก่อนที่จะเพิ่มปริมาณการผลิต
3. การเสียรูป (การบิดเบี้ยว) ของชิ้นส่วน
ขอบซิลิโคนยุบตัวลงเมื่อรับน้ำหนัก หรือถ้วยไม่คงรูปทรงขณะถอดออกจากแม่พิมพ์ วัสดุอ่อนเกินไปสำหรับรูปทรงของชิ้นส่วน
วิธีแก้ปัญหา:เลือกค่าความแข็ง Shore A ให้เหมาะสมกับขนาดและรูปทรงของชิ้นส่วน ซิลิโคน 30A เหมาะสำหรับชิ้นส่วนขนาดเล็กและหนา ส่วนขอบที่ใหญ่และบางต้องใช้ 50A หรือสูงกว่า วิศวกรจะทดสอบค่าความแข็งต่างๆ ในระหว่างการสร้างต้นแบบเพื่อหาค่าความแข็งขั้นต่ำที่สามารถคงรูปทรงได้ หากแข็งเกินไป การซีลจะไม่ดี หากอ่อนเกินไป ชิ้นส่วนจะเสียรูปทรง
4. ปัญหาการติดแน่นกับแม่พิมพ์ (ปัญหาการถอดแม่พิมพ์)
ซิลิโคนแข็งตัวแล้วไม่ยอมหลุดออก ชิ้นส่วนฉีกขาดระหว่างการถอด แม่พิมพ์เสียหาย
สาเหตุ:สารช่วยในการถอดแบบไม่เพียงพอ หรือการออกแบบแม่พิมพ์ที่มีส่วนเว้าส่วนโค้งซับซ้อน ซิลิโคนบางเกรดมีความเหนียวมากกว่าเกรดอื่น
วิธีแก้ปัญหา:การออกแบบแม่พิมพ์ที่เหมาะสมคือด่านแรกในการป้องกัน หลีกเลี่ยงส่วนที่เว้าแหลมคม ใช้มุมเอียงให้เหมาะสม จากนั้น ทาวัสดุกันติดอย่างระมัดระวัง หากใช้น้อยเกินไป ชิ้นส่วนจะติด หากใช้มากเกินไป ผิวชิ้นงานจะไม่เรียบ คนส่วนใหญ่มักพัฒนากระบวนการทาวัสดุกันติดที่เป็นมาตรฐานสำหรับแม่พิมพ์แต่ละแบบ
5. การยึดติดระหว่างพลาสติกกับซิลิโคนอ่อนแอหรือล้มเหลว
ขอบซิลิโคนแยกออกจากตัวพลาสติก ทำให้ถ้วยใช้งานไม่ได้ การยึดติดไม่แข็งแรงพอตั้งแต่แรก
สาเหตุ:ความไม่เข้ากันของวัสดุเป็นสาเหตุหลัก ซิลิโคนไม่สามารถยึดติดกับพลาสติกส่วนใหญ่ได้หากไม่มีการปรับสภาพพื้นผิว
วิธีแก้ปัญหา:ให้ความสำคัญกับการใช้แม่พิมพ์ขึ้นรูปหุ้ม (overmolding) เมื่อเป็นไปได้ การขึ้นรูปหุ้มจะสร้างพันธะทางเคมีในระหว่างกระบวนการฉีดขึ้นรูป LSR โดยไม่จำเป็นต้องใช้กาว เมื่อการขึ้นรูปหุ้มทำได้ยาก ผู้คนมักใช้กาวอุตสาหกรรมชนิดพิเศษร่วมกับสารรองพื้น การใช้กาวต้องมีการควบคุมกระบวนการอย่างระมัดระวัง
6. การชะล้างและการปนเปื้อนทางเคมี (อาหาร/อุปกรณ์ทางการแพทย์)
ชิ้นส่วนที่สัมผัสกับอาหารหรือใช้ในทางการแพทย์ต้องไม่ปล่อยสารเคมีออกมา ซิลิโคนมาตรฐานมีสารเติมแต่งที่ไม่ปลอดภัย
สาเหตุ:วัตถุดิบไม่ได้มาตรฐาน ผู้จำหน่ายลดต้นทุนโดยการลดคุณภาพสินค้า
วิธีแก้ปัญหา:เลือกใช้ซิลิโคนที่เป็นไปตามมาตรฐาน FDA ข้อกำหนดที่เกี่ยวข้องคือ 21 CFR 177.2600 สำหรับการใช้งานทางการแพทย์ อาจต้องมีใบรับรอง ISO 10993 ผู้คนมักขอใบรับรองก่อนซื้อวัสดุ
7. ความเสี่ยงจากการปนเปื้อนของสิ่งแปลกปลอม
เศษโลหะหรือพลาสติกแข็งตกลงไปในสายการผลิตอาหาร ถ้วยดูดสุญญากาศแตกหรือมีเศษชิ้นส่วนหลุดออกมา การปนเปื้อนนี้ทำให้ต้องเรียกคืนสินค้า
สาเหตุ:ซิลิโคนมาตรฐานไม่สามารถตรวจจับได้ด้วยเครื่องตรวจจับโลหะ ชิ้นส่วนที่แตกหักจึงผ่านการตรวจสอบคุณภาพไปได้โดยไม่ถูกตรวจพบ
วิธีแก้ปัญหา:ใช้สารประกอบซิลิโคนที่มีโลหะตรวจจับได้ วัสดุเหล่านี้มีสารเติมแต่งที่เป็นเหล็กซึ่งจะกระตุ้นเครื่องตรวจจับโลหะในสายการผลิต สารเติมแต่งเหล่านี้ได้รับการอนุมัติจาก FDA สำหรับการสัมผัสโดยบังเอิญ ผู้คนมักระบุเกรดที่ตรวจจับได้สำหรับการแปรรูปอาหารและการใช้งานด้านเภสัชกรรม ต้นทุนวัสดุที่เพิ่มขึ้นนั้นน้อยมากเมื่อเทียบกับการเรียกคืนสินค้า
เกณฑ์การคัดเลือกวัสดุที่สำคัญ in Vแอคคัม Cยูพีเอส การผลิต
ความแข็ง (ฝั่ง A)
ความแข็งของซิลิโคนวัดได้จากมาตราส่วน Shore A ตัวเลขที่ต่ำกว่าหมายถึงวัสดุที่อ่อนกว่า ตัวเลขที่สูงกว่าหมายถึงวัสดุที่แข็งกว่าและทนทานกว่า
35Aเหมาะสำหรับงานที่ต้องการความนุ่มนวลและละเอียดอ่อน เช่น การหยิบจับครัวซองต์อบใหม่ๆ หรือการหยิบเลนส์ที่ขัดเงา ขอบซิลิโคนแนบสนิทกับพื้นผิวได้ง่าย และจับถนัดมือ ข้อเสียคืออายุการใช้งานสั้น ซิลิโคนชนิดอ่อนจะฉีกขาดได้เร็วกว่า
50Aเหมาะสำหรับงานที่แข็งแรงทนทาน เช่น การยกแผ่นโลหะ หรือการเคลื่อนย้ายชิ้นส่วนพลาสติกที่มีพื้นผิวขรุขระ ขอบของตัวล็อคทนต่อการเสียดสี และมีแรงยึดเกาะสูง แต่ 50A ไม่สามารถยึดติดกับพื้นผิวที่ไม่เรียบได้ดีเท่า 35A
การปฏิบัติตามข้อกำหนดเกรดอาหาร
พื้นที่ที่สัมผัสกับอาหารเป็นพื้นที่ที่มีการควบคุม ห้ามใช้ซิลิโคนแบบสุ่มสี่สุ่มห้า
มาตรฐาน FDA 21 CFR 177.2600เป็นมาตรฐานของสหรัฐอเมริกา ซึ่งระบุสารที่สกัดได้และวิธีการทดสอบ สารประกอบที่ได้รับการรับรองจะต้องผ่านการทดสอบเหล่านี้ หากไม่มีใบรับรอง หมายความว่าวัสดุนั้นไม่เป็นไปตามมาตรฐาน แม้ว่าจะมีลักษณะเหมือนกันก็ตาม
ระเบียบ EU 1935/2004เป็นกรอบมาตรฐานของยุโรป วิธีการทดสอบที่ใช้จริงมาจากมาตรฐานอื่น ๆ แต่ระเบียบนี้กำหนดข้อกำหนด ผู้ที่ขายสินค้าในยุโรปจำเป็นต้องมีหนังสือรับรองการปฏิบัติตามข้อกำหนดจากผู้จำหน่ายวัสดุ
มาตรฐานทั้งสองมีความสำคัญ ถ้วยสำหรับร้านเบเกอรี่จำเป็นต้องใช้มาตรฐานใดมาตรฐานหนึ่ง ขึ้นอยู่กับว่าอุปกรณ์นั้นจัดส่งไปที่ไหน ผู้คนมักขอเอกสารก่อนสั่งซื้อวัสดุ
คุณสมบัติพิเศษ
บางครั้งสูตรสำเร็จมาตรฐานก็ใช้ไม่ได้ผล คนเราต้องการคุณสมบัติเพิ่มเติม
การตรวจจับโลหะใช้ได้กับผลิตภัณฑ์ในอุตสาหกรรมอาหารและยา โดยมีการผสมสารเติมแต่งที่มีธาตุเหล็กเข้าไปในซิลิโคน หากชิ้นส่วนใดแตกหัก เครื่องตรวจจับโลหะจะตรวจจับชิ้นส่วนนั้นได้ มิเช่นนั้นจะต้องเรียกคืนผลิตภัณฑ์
ทนต่ออุณหภูมิสูงสามารถใช้งานในสภาพแวดล้อมที่ร้อนจัดได้ เช่น เตาอบ และกระบวนการฆ่าเชื้อ ซิลิโคนทั่วไปจะเสื่อมสภาพที่อุณหภูมิสูงกว่า 200 องศาเซลเซียส แต่ซิลิโคนสูตรพิเศษสามารถทนอุณหภูมิได้ถึง 250 องศาเซลเซียสขึ้นไป
สารป้องกันไฟฟ้าสถิตช่วยป้องกันการเกาะติดของฝุ่นละออง การผลิตอุปกรณ์อิเล็กทรอนิกส์จำเป็นต้องใช้สิ่งนี้ ประจุไฟฟ้าสถิตจะดึงดูดอนุภาคต่างๆ มาเกาะบนผลิตภัณฑ์ ถ้วยจะต้องกระจายประจุนั้นออกไป ผู้คนจึงระบุให้ใช้สารประกอบป้องกันไฟฟ้าสถิตเมื่อซิลิโคนมาตรฐานทำให้เกิดปัญหาการปนเปื้อน
ไม่มีวัสดุใดวัสดุหนึ่งที่ทำได้ทุกอย่าง คนจึงจัดลำดับความสำคัญตามการใช้งาน ความแข็งมาเป็นอันดับแรก ความยืดหยุ่นเป็นอันดับสอง คุณสมบัติพิเศษเป็นอันดับสาม หากจัดลำดับความสำคัญผิด ถ้วยก็จะใช้งานไม่ได้ผล ไม่ว่าการผลิตจะดีแค่ไหนก็ตาม
สรุป
การผลิตถ้วยดูดสุญญากาศจำนวนมากไม่ใช่เรื่องง่าย ต้องมีองค์ประกอบสามอย่างที่ทำงานร่วมกันได้ดี การบ่มซิลิโคนต้องสม่ำเสมอ การฉีดขึ้นรูปพลาสติกต้องมีความแม่นยำสูง และพันธะระหว่างองค์ประกอบเหล่านี้ต้องทนทานต่อการใช้งานนับพันรอบ หากพลาดแม้แต่ขั้นตอนเดียว ถ้วยดูดสุญญากาศก็จะเสียหายตั้งแต่เริ่มต้น
คำแนะนำสุดท้ายสำหรับผู้ที่กำลังจะเริ่มการผลิต ควรให้ความสำคัญกับวิธีการยึดติดพลาสติก-ซิลิโคนตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบ การขึ้นรูปด้วยการฉีดพลาสติกหุ้ม (Overmolding) เป็นวิธีที่ดีที่สุดสำหรับการผลิตในปริมาณมาก การยึดติดด้วยกาวก็ใช้ได้ แต่ต้องมีการควบคุมกระบวนการมากกว่า ควรตัดสินใจก่อนที่จะตัดเหล็กทำแม่พิมพ์
เลือกใช้วัสดุที่ได้รับการรับรองตั้งแต่เริ่มต้น ต้องเป็นไปตามมาตรฐาน FDA มีการประกาศตามมาตรฐาน EU และใช้วัสดุที่มีความสามารถในการตรวจจับโลหะได้หากจำเป็น ห้ามเปลี่ยนวัสดุในช่วงท้ายของโครงการ เพราะจะทำให้ลักษณะการบ่มเปลี่ยนไป ความแข็งแรงของพันธะเปลี่ยนไป และกระบวนการทั้งหมดจะคลาดเคลื่อนไป
ลงทุนในอุปกรณ์ไล่ฟองอากาศแบบสุญญากาศ ฟองอากาศไม่เป็นที่ยอมรับในพื้นผิวการปิดผนึก การผสมด้วยมือโดยไม่ใช้สุญญากาศจะล้มเหลว การผลิตในระดับอุตสาหกรรมต้องการการไล่ฟองอากาศที่เหมาะสม ไม่มีทางลัด ถ้วยจะปิดผนึกได้หรือไม่ได้เท่านั้น คนจะจำถ้วยที่ปิดผนึกไม่ได้
เกี่ยวกับ NOBLE: พันธมิตรของคุณในการผลิตพลาสติกและซิลิโคนที่มีความแม่นยำสูง
เราคือใคร?
NOBLE เป็นบริษัทผู้ผลิตพลาสติกเฉพาะทาง ลูกค้าไว้วางใจให้เราดำเนินการฉีดขึ้นรูปพลาสติกที่มีความแม่นยำสูงและกระบวนการแปรรูปซิลิโคน
เชื่อมช่องว่างระหว่างการออกแบบผลิตภัณฑ์ที่ซับซ้อนและการผลิตจำนวนมากที่เชื่อถือได้ ส่วนที่ยากคือชิ้นส่วนที่ทำจากวัสดุสองชนิด ได้แก่ พลาสติกและซิลิโคน ถ้วยดูดสุญญากาศเป็นตัวอย่างที่ดี ตัวถ้วยพลาสติกที่แข็งแรงต้องการขอบซิลิโคนที่มีความยืดหยุ่น วัสดุทั้งสองต้องยึดติดกันอย่างถาวร เราทำให้สิ่งนั้นเกิดขึ้นได้
ความสามารถในการประมวลผลหลักของเรา
แม่พิมพ์ฉีดพลาสติก
วิศวกรของ NOBLE ทำงานกับเรซินเกรดวิศวกรรม เช่น ABS, โพลีคาร์บอเนต (PC), ไนลอน (PA) และสารประกอบสั่งทำพิเศษอื่นๆ ลูกค้าส่งข้อมูลจำเพาะของวัสดุมาให้เรา เราจะทำการผลิตแม่พิมพ์
การผลิตปริมาณมากเกิดขึ้นในระบบอัตโนมัติ เป้าหมายคือคุณภาพที่สม่ำเสมอ รอบการผลิตรวดเร็ว ผู้คนต้องการชิ้นส่วนหลายพันชิ้นต่อวัน เครื่องจักรของเราสามารถผลิตได้ในปริมาณนั้นโดยไม่มีความคลาดเคลื่อน
การฉีดขึ้นรูปยางซิลิโคนเหลว (LSR)
การขึ้นรูปชิ้นส่วนซิลิโคนที่มีความยืดหยุ่นด้วยความแม่นยำสูงเป็นทักษะหลักในการผลิตถ้วยดูดสุญญากาศ รูปทรงขอบที่ซับซ้อนสำหรับถ้วยดูดสุญญากาศเป็นเรื่องปกติ กระบวนการ LSR สามารถรองรับความเร็วและปริมาณการผลิตสูง เศษซิลิโคนเหลือทิ้งน้อยมาก ความสม่ำเสมอระหว่างชิ้นงานสูง
overmolding (การเชื่อมต่อพลาสติกกับซิลิโคน)
นี่คือความเชี่ยวชาญของเรา เราใช้กระบวนการทางเคมีในการเชื่อมซิลิโคนเข้ากับวัสดุพลาสติกแข็งโดยตรงในรอบการขึ้นรูปเพียงครั้งเดียว ไม่ต้องใช้กาวเพิ่มเติม ไม่มีรอยกาวที่อ่อนแอ
บริการที่มีมูลค่าเพิ่ม
การผลิตแม่พิมพ์ภายในองค์กรเป็นข้อได้เปรียบที่สำคัญ เราออกแบบและผลิตแม่พิมพ์ที่มีความแม่นยำสูงซึ่งปรับให้เหมาะสมกับรูปทรงของผลิตภัณฑ์แต่ละชิ้น โดยไม่ต้องรอโรงงานผลิตแม่พิมพ์ภายนอก
ขั้นตอนหลังการผลิตจะดำเนินการในโรงงานของเรา การกำจัดเศษวัสดุส่วนเกินจะช่วยขจัดวัสดุส่วนเกิน การอบแห้งจะช่วยให้ซิลิโคนคงตัว การทำความสะอาดด้วยคลื่นอัลตราโซนิคจะช่วยเตรียมพื้นผิว และการทดสอบการรั่วซึมจะช่วยตรวจจับข้อบกพร่องก่อนจัดส่งชิ้นส่วน
สามารถปรับแต่งวัสดุได้ตามต้องการ เราผลิตซิลิโคนที่เป็นไปตามมาตรฐาน FDA นอกจากนี้ เรายังผลิตสารประกอบที่ตรวจจับโลหะได้สำหรับอุตสาหกรรมอาหารและยา
การรับรองและการปฏิบัติตามข้อกำหนด (ความมุ่งมั่นในคุณภาพ)
ISO 9001:2015 (ระบบการจัดการคุณภาพ)
ใบรับรองนี้แสดงให้เห็นถึงความมุ่งมั่นของเรา คุณภาพที่สม่ำเสมอ การพัฒนาอย่างต่อเนื่อง และความพึงพอใจของลูกค้า มาตรฐานนี้ครอบคลุมกระบวนการผลิตทั้งหมดของเรา
ISO 13485:2016 (อุปกรณ์ทางการแพทย์ – การจัดการคุณภาพ)
นี่คือใบรับรองที่สำคัญยิ่งสำหรับงานด้านการแพทย์ เราผลิตชิ้นส่วนสำหรับใช้ในงานทางการแพทย์ เภสัชกรรม และการดูแลสุขภาพ มาตรฐานนี้ยืนยันความสามารถของเราในการปฏิบัติตามข้อกำหนดด้านกฎระเบียบที่เข้มงวด ความปลอดภัย การตรวจสอบย้อนกลับ การจัดการความเสี่ยง
คำถามที่พบบ่อย
การขึ้นรูปด้วยการอัด (Compression molding) และการฉีดขึ้นรูปด้วยแรงดันต่ำ (LSR injection) สำหรับซิลิโคนในการผลิตถ้วยสุญญากาศแตกต่างกันอย่างไร?
การขึ้นรูปด้วยการอัดใช้แม่พิมพ์ซิลิโคนสำเร็จรูป ต้นทุนการผลิตแม่พิมพ์ต่ำกว่า แต่ระยะเวลาการผลิตนานกว่า ลูกค้าจึงเลือกใช้วิธีนี้สำหรับปริมาณการผลิตน้อยหรือรูปทรงเรขาคณิตที่ไม่ซับซ้อน
การฉีดขึ้นรูป LSR ใช้ยางซิลิโคนเหลว ส่วนประกอบสองชนิดจะผสมกันโดยอัตโนมัติ ของเหลวจะถูกฉีดเข้าไปในแม่พิมพ์ที่ร้อนโดยตรง การแข็งตัวจะเกิดขึ้นภายในโพรงแม่พิมพ์ ข้อดีคือเวลาในการผลิตสั้นกว่า ความแม่นยำสูงกว่า แต่ต้นทุนการผลิตแม่พิมพ์สูงกว่า ผู้คนจึงเลือกใช้ LSR สำหรับการผลิตในปริมาณมากและชิ้นส่วนที่ซับซ้อน
ฉันสามารถใช้กาวติดซิลิโคนกับพลาสติกแทนการขึ้นรูปด้วยการฉีดพลาสติกได้หรือไม่?
ใช่ค่ะ การยึดติดด้วยกาวใช้ได้ผล มันไม่เหมือนกับการขึ้นรูปหุ้ม (overmolding) การขึ้นรูปหุ้มสร้างพันธะทางเคมีระหว่างกระบวนการฉีดขึ้นรูป ไม่มีชั้นกาวอยู่ แต่การยึดติดด้วยกาวต้องมีการเตรียมพื้นผิว ใช้ไพรเมอร์กับพลาสติก ใช้กาวกับซิลิโคน แล้วจึงกดชิ้นส่วนเข้าด้วยกัน
การยึดติดแบบนี้เป็นการยึดติดเชิงกล ไม่ใช่เชิงเคมี จึงมีความน่าเชื่อถือน้อยกว่าสำหรับการใช้งานที่มีรอบการใช้งานสูง ผู้คนมักใช้การยึดติดด้วยกาวเมื่อไม่มีเครื่องมือสำหรับการขึ้นรูปหุ้ม หรือเมื่อวัสดุไม่เข้ากัน สำหรับการผลิตถ้วยสุญญากาศจำนวนมาก การขึ้นรูปหุ้มเป็นทางเลือกที่ดีกว่า
ถ้วยดูดสุญญากาศซิลิโคนสามารถนำไปรีไซเคิลได้หรือไม่?
ถ้วยดูดสุญญากาศซิลิโคนส่วนใหญ่ไม่สามารถนำไปรีไซเคิลได้ผ่านโครงการรีไซเคิลของเทศบาลทั่วไป เนื่องจากซิลิโคนเป็นพอลิเมอร์เทอร์โมเซต มันไม่หลอมเหลวและเปลี่ยนรูปเหมือนเทอร์โมพลาสติก
โรงงานรีไซเคิลเฉพาะทางบางแห่งรับซิลิโคน โดยจะบดวัสดุให้เป็นผงเพื่อใช้เป็นสารเติมแต่งหรือสำหรับการใช้งานที่ลดคุณค่าลง แต่โรงงานเหล่านี้ยังไม่แพร่หลายมากนัก ถ้วยซิลิโคนใช้แล้วส่วนใหญ่จึงถูกส่งไปยังหลุมฝังกลบหรือเผาทำลาย ผู้ที่ให้ความสำคัญกับการกำจัดของเสียเมื่อสิ้นสุดอายุการใช้งานควรพิจารณาข้อจำกัดนี้เมื่อเลือกวัสดุสำหรับการใช้งานในปริมาณมาก







