
Vad är 5-axlig CNC-bearbetning?
5-axlig bearbetning är en avancerad tillverkningsteknik där skärverktygen kan röra sig synkront på fem oberoende axlar, vilket slutför bearbetningen av arbetsstycken med mycket komplexa geometrier i en enda uppspänning.
Denna teknik kombinerar tre linjära axlar (X, Y och Z) med två rotationsaxlar (som A och B, eller B och C) för att uppnå bearbetning från flera vinklar. Den eliminerar begränsningarna för traditionell bearbetning, som ofta kräver flera uppställningar och manuella justeringar av arbetsstycket. Denna funktion förbättrar inte bara bearbetningsnoggrannheten och ökar produktionseffektiviteten, utan minskar också den totala tillverkningstiden avsevärt. På grund av dessa fördelar används den ofta inom krävande industrier som flyg- och rymdteknik, medicinteknik samt olja och gas.
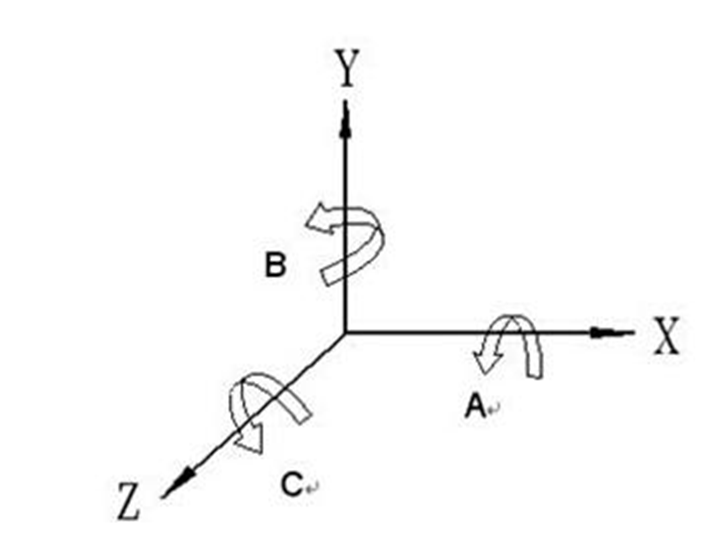
Hur fungerar 5-axlig CNC-bearbetning Arbete?
Fleraxlig länkage
Kärnan i fleraxlig länkning är att maskinverktygets numeriska styrsystem exakt kan styra de fem axlarna för att utföra koordinerade interpoleringsrörelser samtidigt.
Detta gör det möjligt för skärverktyget att röra sig längs komplexa rumsliga banor och närma sig arbetsstycket från vilken riktning som helst, och därigenom bilda en geometrisk form med en komplex krökt yta i ett svep.
Verktygskontroll
För att säkerställa noggrannhet är 5-axliga systemet utrustat med en verktygsspetskontrollfunktion. Den kan i realtid kompensera för förändringar i verktygsspetsens position orsakade av den roterande axelns rörelse, och alltid säkerställa att verktygsspetsen rör sig längs den programmerade banan.
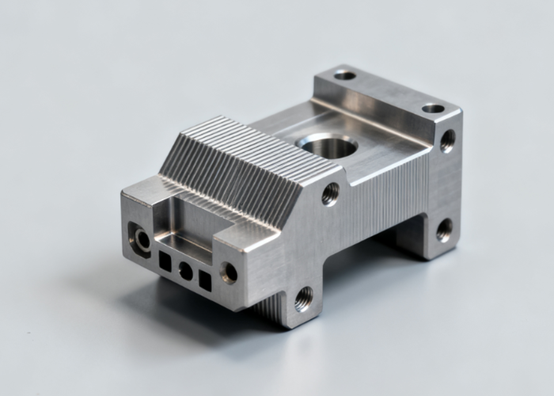
Optimera skärverktyg
Genom två roterande axlar kan skärverktygets vinkel i förhållande till arbetsstycket dynamiskt justeras under bearbetningen. Detta förbättrar inte bara skärverktygens effektivitet och livslängd, utan undviker också sinnrikt interferens mellan verktygshållaren och arbetsstycket och fixturen, vilket möjliggör bearbetning av komplexa funktioner som djupa hålrum och inverterade varv.
Engångsklämning
Efter att arbetsstycket har fastspänts kan bearbetningen av alla fem ytor utom bottenytan slutföras genom att rotera arbetsbordet eller spindelhuvudet. Detta eliminerar referensomvandlingsfelet som orsakas av upprepad fastspänning, vilket avsevärt förbättrar delarnas totala måttnoggrannhet och positionsnoggrannhet, och sparar extra tid för upprepad fastspänning.
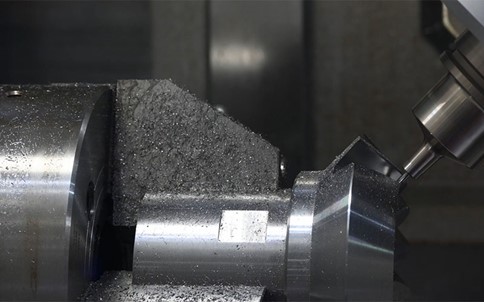
Typer av 5-axlig CNC-bearbetning
3+ 2-axlar Positioneringsbearbetning
Denna metod är inte en riktig 5-axlig länkning. Istället använder den två roterande axlar för att luta och fixera verktyget i en optimal vinkel innan 3-axlig fräsning utförs. Det motsvarar en "universalfixtur", vilket gör att skärverktyget kan bearbeta sidan eller det komplexa hålrummet i arbetsstycket med en fast lutningsvinkel, och därmed slutföra mångfacetterad bearbetning i en enda fastspänning. Dess precision är högre än multipel fastspänning, men dess effektivitet är inte lika bra som kontinuerlig 5-axlig länkning.
5-axlig kontinuerlig bearbetning
Under skärprocessen rör sig de fem axlarna samtidigt och kontinuerligt i samordning, vilket gör att verktygets mittpunkt och verktygsaxelns riktning ständigt förändras i rummet.
Detta gör att skärverktyget alltid kan bibehålla bästa möjliga skärposition med den komplexa ytan och undvika störningar.
Skärverktyg Sidokantbearbetning
Denna process fokuserar på skärning med hjälp av verktygets sidokant snarare än spetsen. Verktyget lutas i en viss vinkel genom 5-axlig funktion, vilket gör att den starkare och längre sidokanten kommer i kontakt med arbetsstycket.
Detta kan avsevärt förbättra materialavverkningshastigheten, uppnå bättre ytkvalitet, effektivt undvika låghastighetsskärzonen i mitten av verktygsspetsen och förlänga verktygets livslängd.
Material kan användas i 5-axlig CNC-bearbetning
Aluminium
Aluminiumlegering är ett av de vanligaste materialen i 5-axlig bearbetning. Den är lätt i vikt, måttlig i styrka och enkel att bearbeta.
5-axlig bearbetning, med sin höga rotationshastighet och kontinuerliga flervinkelbearbetningskapacitet, kan snabbt och effektivt fräsa komplexa delar som flyg- och rymdkomponenter, bilramar och elektroniska höljen, samtidigt som den uppnår utmärkt ytfinish.
Rostfritt stål
Rostfritt stål är mycket föredraget för sin korrosionsbeständighet och styrka, men dess tendens att deformationshärda innebär utmaningar vid bearbetning.
5-axlig bearbetning kan effektivt kontrollera skärkraft och värme genom att upprätthålla konstant kontakt mellan verktyget och arbetsstycket och optimal skärvinkel, vilket undviker deformationshärdning och därmed stabilt producera precisionsdelar för medicintekniska produkter och kemisk utrustning.
Titanlegering
Titanlegeringar har hög hållfasthet, låg vikt och korrosionsbeständighet, men de är svårbearbetade material.
5-axlig bearbetning undviker kraftigt slitage på verktygsspetsen och bildandet av en eggbildning genom att använda verktygets sidoegg och bibehålla en konstant spånbelastning.
Detta är avgörande för tillverkning av implantat inom flyg- och rymdteknik, där man måste ta hänsyn till både komplexa geometrier och strukturell integritet.
Plast
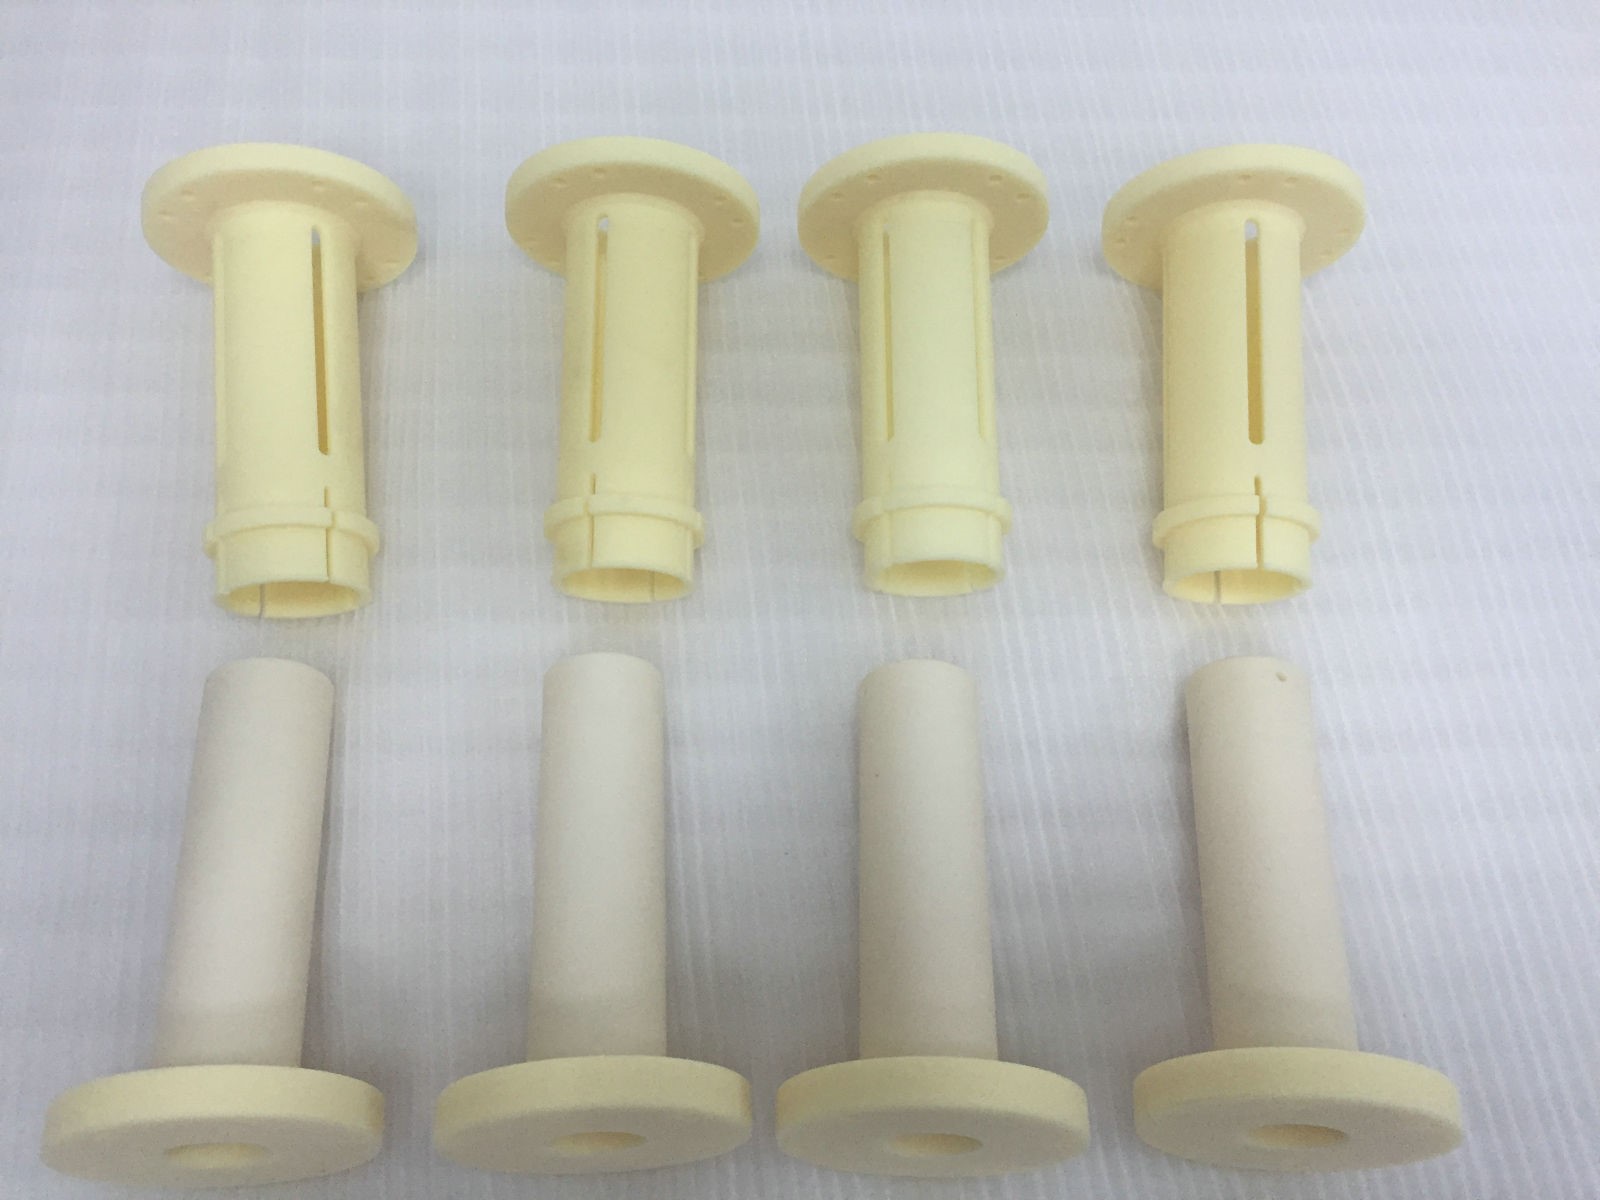
Plaster som PEEK, nylon och ABS bearbetas också ofta med 5-axlig bearbetning. Dessa material har relativt låg styvhet och är värmekänsliga.
5-axlig bearbetning kan använda vassa verktyg och optimerade skärparametrar för att uppnå rena och skarpa snitt, vilket undviker materialsmältning, deformation eller grader. Den är perfekt lämpad för bearbetning av prototyper för medicintekniska produkter och korrosionsbeständiga industrikomponenter.
Komposit material
5-axlig bearbetning är avgörande för bearbetning av kolfibermaterial. Dess högprecisionsbankontroll kan minska delaminering och grader.
De vassa specialskärverktygen, i kombination med 5-axlig länkage, kan skära fibrer rent och perfekt bearbeta komplexa, krökta ytor som krävs för flyg- och rymdindustrin och avancerade sportartiklar.
Die Steel
5-axlig bearbetning är det föredragna valet för bearbetning av formsprutning och pressgjutning. Den kan effektivt fräsa komplexa håligheter och djupa håligheter i formstål, undvika störningar genom verktygslutning och förbättra konsistensen och effektiviteten hos stora krökta ytor genom att använda sidokantsbearbetning, vilket avsevärt minskar poleringstiden för montörer.
Materialvalsguide för 5-axlar CNC-bearbetning
Funktionella krav
Materialen måste uppfylla de viktigaste kraven för delarna i arbetsmiljön.
Till exempel kräver delar till flyg- och rymdindustrin ett högt hållfasthets-/viktförhållande; medicinska implantat måste vara biokompatibla.
Säkerställ att materialens fysikaliska, kemiska och mekaniska egenskaper överensstämmer med produktens livscykel.
Material bearbetbarhet
Processbarhet påverkar direkt kostnad, effektivitet och kvalitet. Aluminiumlegeringar och andra fribearbetande material kan bearbetas snabbt och har låga verktygskostnader. Titanlegeringar och superlegeringar kan orsaka betydande slitage på skärverktyg, kräva speciella parametrar och är mycket kostsamma.
En balans måste hittas mellan prestanda och bearbetbarhet för att undvika dålig ekonomi eller kvalitetsrisker orsakade av alltför svår materialbearbetning.
Delarnas geometriska komplexitet
5-axlig maskin utmärker sig vid bearbetning av komplexa krökta ytor, djupa hålrum och oregelbundna strukturer. För sådana delar bör material väljas som kan bibehålla god stabilitet under bearbetningen.
Om den geometriska formen är komplex och hög hållfasthet krävs, bör material som titanlegeringar prioriteras. Dessa material kan inte bara bära komplexa belastningar utan även anpassa sig till egenskaperna hos 5-axlig flervinkelskärning.
Kostnadskontroll
Kostnad är inte bara materialpriset per enhet, utan den totala kostnaden. Inklusive materialkostnader, tidsåtgång för bearbetning, verktygsslitage och krav på efterbehandling.
En omfattande analys av tillverkningskostnaderna måste genomföras.
Surface Finishing
Om delarna så småningom behöver anodisering, galvanisering eller andra ytbehandlingar, måste deras tillämpbarhet beaktas vid materialval.
Till exempel har olika serier av aluminiumlegeringar en direkt inverkan på anodiseringseffekten. Ytbehandlingsplanen bör bestämmas i det inledande designstadiet och kompatibla material bör väljas.
Fördelar med 5-axlig Cnc Bearbetning
Tillverkning av komplexa geometriska former
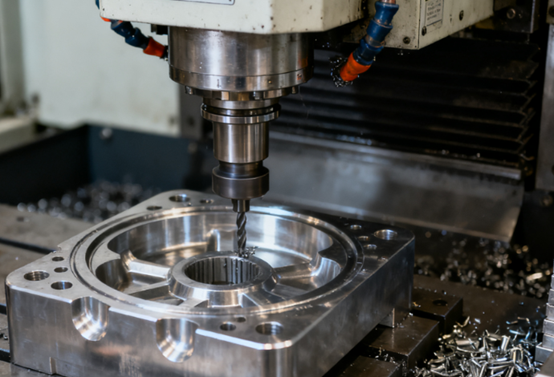
Den största fördelen med 5-axlig bearbetning är dess flexibilitet. Skärverktyget kan röra sig i fem riktningar samtidigt, vilket gör att det kan hantera komplexa krökta ytor, djupa håligheter och oregelbundna former som 3-axliga maskiner inte kan bearbeta.
Den kan enkelt bearbeta delar som turbinblad och precisionsformar. Detta ökar designfriheten avsevärt och gör det möjligt att skapa mer avancerade och detaljerade produkter.
Hög bearbetningsnoggrannhet
5-axlig bearbetning gör det möjligt att bearbeta flera ytor med en enda fastspänning.
Detta undviker referenskonverteringsfelet som orsakas av upprepad omspänning, vilket i hög grad säkerställer delarnas övergripande måttnoggrannhet och positionstoleransen mellan olika funktioner, och uppnår en högre total tillverkningskvalitet.
Hög effektivitet
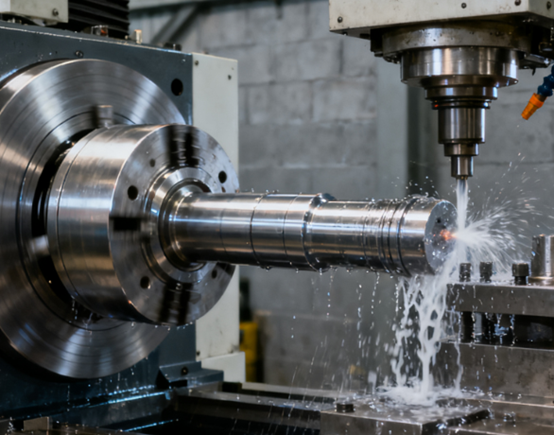
Genom att justera arbetsstycket till optimal bearbetningsposition via den roterande axeln kan 5-axliga verktygsmaskiner använda kortare verktyg och uppnå högre skärlinjehastigheter.
Samtidigt eliminerar mångfacetterad bearbetning den extra tiden för upprepad fastspänning, vilket resulterar i en högre materialavverkningshastighet och en betydande minskning av produktionscykeln.
Bra ytkvalitet
5-axlig bearbetning kan justera verktygsaxelns riktning för att möjliggöra för verktygets sidokant att utföra skärning och alltid bibehålla bästa möjliga kontakttillstånd mellan verktyget och den bearbetade ytan.
Detta kan uppnå en jämnare skärkraft, lägre ytjämnhet och bättre ytkvalitet.
Undvik maskinstörningar
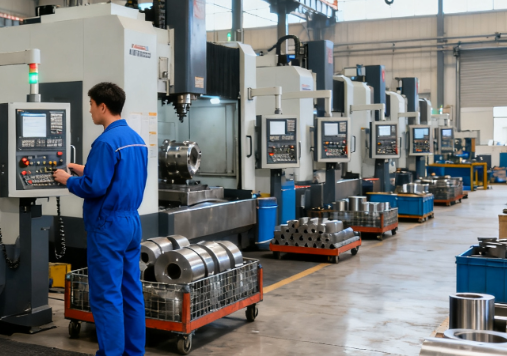
Vid bearbetning av djupa hålrum eller komplexa strukturer är det lätt att kollisioner uppstår mellan skärverktyget, verktygshållaren och arbetsstycket eller fixturen.
5-axliga verktygsmaskiner kan skapa tillräckligt rörelseutrymme för verktygshållare genom att flexibelt justera skärverktygens rumsliga position, vilket på ett sinnrikt sätt undviker störningar och slutför bearbetningsuppgifter som är svåra att hantera med traditionella metoder.
Förlängning av skärverktygets livslängd
Genom att luta verktyget i en vinkel kan verktygets starkare sidoegg, snarare än den ömtåliga änden, utföra det huvudsakliga skärarbetet.
Samtidigt minskar den konstanta spånbelastningen och bättre spånavgångsförhållanden vibrationer och slitage på skärverktygen, vilket effektivt förlänger skärverktygens livslängd och sänker produktionskostnaderna.
Nackdelar med 5-axlig Cnc Bearbetning
Hög utrustningskostnad
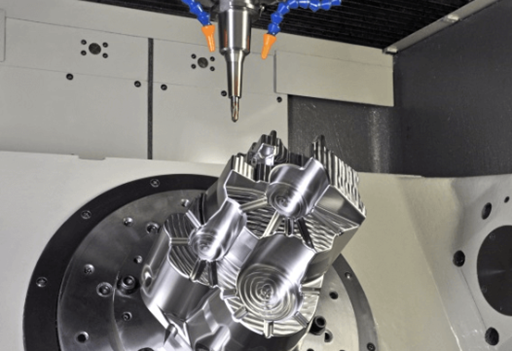
Strukturen hos en 5-axlig CNC-maskin är mycket komplex. Den kräver höga krav på sina mekaniska komponenter, CNC-system och servomotorer. På grund av detta är kostnaden för att köpa en 5-axlig maskin mycket högre än för en 3-axlig maskin.
Dessutom är de relaterade kostnaderna för underhåll, kalibrering och stödjande anläggningar också dyrare, och kraven på initiala kapitalinvesteringar för företag är höga.
Komplex programmering
Programmering för 5-axlig bearbetning är betydligt mer komplex än för 3-axlig bearbetning. Programmerare måste ha en djupgående förståelse för planering av verktygsbanor, vilket kräver användning av dyr professionell CAM-programvara och en stor mängd efterbehandlingsarbete.
Samtidigt är kraven på operatörernas kompetens och erfarenhet också extremt höga.
Fixturerings- och kalibreringsutmaningar
Även om en verktygsmaskin har 5 axlar behövs fortfarande exakta verktygsfixturer för att stabilt stödja arbetsstycket. Komplexa delformer och flervinkelskärning genererar större krafter och moment, vilket ställer strikta krav på fixturdesign.
Potentiella vibrationsrisker
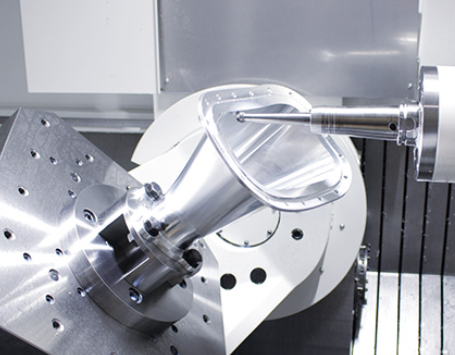
Vid dynamisk bearbetning kan den roterande axelns rörelse orsaka att spindelhuvudet eller arbetsbordet hänger över, vilket minskar systemets styvhet, utlöser vibrationer och påverkar ytkvaliteten.
Dessutom kan rörelsefelen för de 5 axlarna ackumuleras, vilket innebär allvarligare utmaningar för precisionskompensationen och kalibreringen av verktygsmaskinen.
Begränsad delkompatibilitet
5-axlig bearbetning är inte lämplig för många enkla detaljer som huvudsakligen har vertikala egenskaper. I sådana fall kan dess effektivitetsfördel inte visas fullt ut.
Tvärtom kommer den längre programmerings- och konfigureringstiden att öka den totala kostnaden. Som ett resultat kan det bli dyrare än 3-axlig bearbetning och erbjuda lägre kostnadsprestanda.
Faktorer som påverkar kostnaden för 5-axlig CNC Bearbetning
Delarnas geometriska komplexitet
Ju mer komplex formen är, desto längre tid krävs för programmering och simulering. Under bearbetning kan mindre verktyg, fler verktygspassager och lägre matningshastigheter krävas, och verktygsaxelns riktning måste justeras ofta. Allt detta ökar tid och verktygskostnader avsevärt.
Val av material
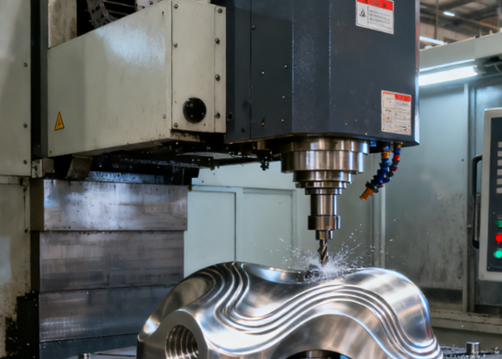
Material påverkar direkt bearbetningseffektiviteten och verktygsförbrukningen. Svårbearbetade material kräver lägre skärparametrar, mer hållbara specialverktyg och längre bearbetningstider, vilket allt driver upp kostnaderna. Dessutom är inköpspriset för själva materialet och kostnaden för ämnet också viktiga komponenter.
Precisionskrav
Ju strängare toleranskraven och ju högre kraven på ytfinish är, desto kraftigare kommer kostnaden att öka. Detta kräver mer exakta verktygsmaskiner, mer förfinade bearbetningsstrategier, längre bearbetningstider och eventuellt ytterligare efterföljande procedurer som manuell polering eller mätning.
Utrustnings- och driftskostnader
5-axliga verktygsmaskiner kräver i sig en enorm investering, och deras avskrivnings-, underhålls- och kalibreringskostnader är jämnt fördelade mellan varje del.
Samtidigt utgör strömförbrukningen under bearbetningen, licensavgifterna för högvärdig CAM-programvara och underhållskostnaderna i verkstadsmiljön dolda driftskostnader.

Efterbehandling
Efter 5-axlig bearbetning kräver detaljer vanligtvis fortfarande efterbearbetning, såsom gradning, värmebehandling, ytbehandling etc. Dessa processer medför inte bara kostnader i sig, utan kan också bli mer komplexa och dyra på grund av precisionskraven i de tidigare processerna.
Batchstorlek och klämstrategi
För prototyper i små serier kan de höga programmerings- och förberedelsekostnaderna inte delas. För massproduktion, även om kostnaden per styck minskar, kan det vara nödvändigt att investera i design och tillverkning av dedikerade verktygsfixturer, vilket är ytterligare en initial investering.
En effektiv fastspänningsstrategi kan minska stilleståndstiden och direkt påverka den totala kostnaden.
Hur 5-axlig bearbetning förbättrar noggrannhet och ytfinish
Förbättrar noggrannheten
- Minimera antalet klämoperationerVid traditionell bearbetning är det kumulativa felet som orsakas av flera fastspänningsoperationer den viktigaste faktorn som påverkar noggrannheten.
- Konsekvent rumslig positioneringMed exakt passform för A/C-rotationsaxlarna kan skärverktyget närma sig bearbetningsområdet med optimal geometrisk vinkel.
- Förbättra processstandarderUppnå automatiserad styrning av bearbetningsproceduren genom digital programmering, vilket avsevärt minskar beroendet av operatörernas erfarenhet av traditionell bearbetning.
Förbättrar ytfinishen
- Optimera verktygs-arbetsstyckets positionGenom att justera den rumsliga vinkeln mellan verktyget och den bearbetade ytan i realtid, hålls verktyget alltid i det mest ideala skärgeometritillståndet.
- Kontinuerligt skärlägeJämfört med den diskreta verktygsanslutningsmetoden vid 3-axlig bearbetning uppnår 5-axlig teknik verklig kontinuerlig skärning genom smidiga övergångar mellan verktygsbanor.
- Stabila skärparametrarGenom att intelligent justera verktygets lutningsvinkel arbetar skäreggen alltid inom det optimala hastighetsområdet för skärlinjen.
Tillämpningar av 5-Axis CNC-bearbetning
rymd~~POS=TRUNC
Detta är det centrala tillämpningsområdet för 5-axlig bearbetning. Det används för bearbetning av flygplansmotorblad, blisks, flygkroppsstrukturkomponenter etc. Dessa delar är vanligtvis tillverkade av höghållfasta värmebeständiga legeringar.
5-axlig bearbetning kan forma dessa lätta och höghållfasta komplexa komponenter med precision i ett enda steg, och säkerställa deras tillförlitlighet och enhetlighet.
Precisionsformtillverkning
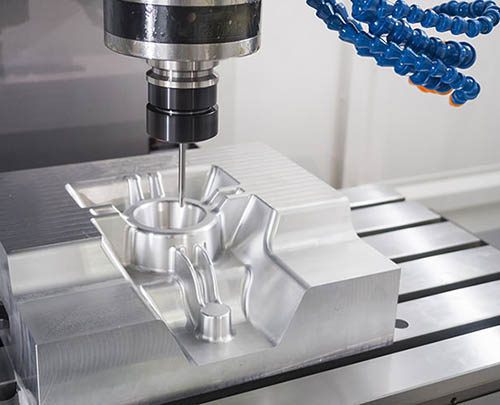
5-axlig bearbetning är branschstandarden för bearbetning av formsprutnings-, pressgjutnings- och blåsgjutningsformar för fordon.
Den kan effektivt bearbeta komplexa håligheter, djupa spår och inverterade strukturer i formar.
Medicinsk Industri
Det används för bearbetning av kirurgiska guider, ortopediska implantat och tandlagningar. Dessa implantat måste perfekt matcha patientens unika benstruktur, ha komplexa former och ha extremt höga krav på biokompatibilitet.
5-axlig bearbetning kan exakt fräsa dessa personliga komplexa böjda ytor från material som titanlegeringar, kobolt-kromlegeringar eller PEEK.
Tung industri
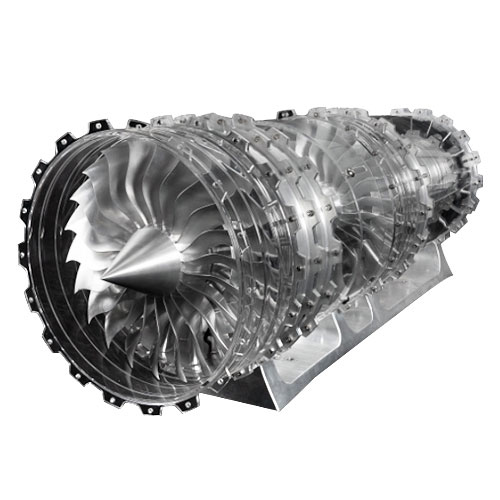
5-axlig bearbetning används vid tillverkning av turbinblad, gasturbinkomponenter, olje- och gasventiler och pumphus etc. Dessa delar är vanligtvis stora i storlek, komplexa i formen och måste motstå högt tryck, hög temperatur eller korrosiva miljöer.
5-axlig bearbetning kan säkerställa att dessa nyckelkomponenter har den styrka, tätningsprestanda och flödeskanalprestanda som krävs, för att möta de krävande arbetsförhållandena.
Vetenskaplig forskning och nationellt försvar
I optisk utrustning, precisionsmätinstrument, radarsystem och vapen har många kärnkomponenter speciella böjda ytor och fina strukturer, vilket ställer extremt höga krav på precision och tillförlitlighet.
5-axlig bearbetning kan åstadkomma tillverkning av dessa komplexa prototyper och viktiga delar i små serier, och det är ett viktigt stöd för att främja teknisk forskning och utveckling och säkerställa nationell försvarssäkerhet.
Ocuco-landskapet Bilindustrin
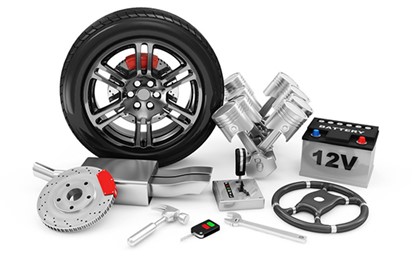
5-axlig bearbetning kan tillverka cylinderhuvuden för bilmotorer, komplexa prototypdelar, samt utseende- och funktionella delar för exklusiva konsumentvaror.
5-axlig bearbetning kan snabbt uppnå komplexa konstruktioner, ge utmärkt ytkvalitet och användas för att tillverka de precisionsformar som krävs för produktionen av dessa produkter, vilket förbättrar produkternas övergripande struktur och prestanda.
ÄDEL'5-axlig bearbetning
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, med enorma tillverkningsresurser, lämplig teknik, effektiviserad process, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
NOBLE möter massproduktionsbehov genom strikt toleranskontroll, kvalitetsinspektion och en komplett leveranskedja, och levererar snabbt kostnadseffektiva delar med hög precision.
NOBLE kombinerar förstklassig precisionsteknik för bearbetning av delar med utmärkta högkvalitativa CNC-bearbetningstjänster. Välj våra premiumtjänster för 5-axliga bearbetningar för att avancera dina CNC-bearbetningsprojekt.
- ISO 9001 & ISO13485 certifierad fabrik
- Kostnadseffektivt pris och snabb ledtid
- 10+ år av CNC-bearbetning av delar
- Snäv tolerans på 0.001 mm
- Snabb leveranstid på 7 dagar
- Teknisk support dygnet runt
Vanliga frågor
Vilka är de främsta fördelarna med 5-axlig bearbetning?
Den erbjuder överlägsen noggrannhet, högre effektivitet, bättre ytfinish och möjligheten att tillverka komplexa geometrier i en enda uppställning, vilket minskar produktionstid och mänskliga fel.
Vilka industrier använder vanligtvis 5-axlig bearbetning?
Den används ofta inom flyg-, fordons-, medicintekniska, energi- och formtillverkningsindustrier där precision, hållbarhet och komplexa delformer är avgörande.
Vilka typer av delar är idealiska för 5-axlig bearbetning?
Delar med invecklade ytor, djupa håligheter eller flera vinklar – såsom turbinblad, impellrar, flyg- och rymdkomponenter och precisionsformar – är perfekta kandidater för 5-axlig bearbetning.
Är 5-axlig bearbetning dyrare än 3-axlig bearbetning?
Ja, det kostar generellt mer på grund av högre maskininvesteringar och komplex programmering. Det kan dock minska den totala produktionstiden och förbättra kvaliteten, vilket ofta sänker de totala projektkostnaderna.
Vilka är begränsningarna med 5-axlig bearbetning?
Höga utrustningskostnader, komplex programmering, utmaningar med fixturering och begränsad lämplighet för enkla delar är vanliga begränsningar.







