
Vad är Cnc Gskalning?
CNC-slipning är en precisionsbearbetningsmetod inom CNC. Den styr exakt slipmaskinens rörelse och drift via ett förprogrammerat datorsystem och används huvudsakligen för högprecisionsytbearbetning av arbetsstycken.
CNC-slipning är lämplig för bearbetning av olika hårda material, såsom kylt stål, hårdmetall och keramik etc., och kan åstadkomma bearbetning av komplexa former, såsom gängor, kugghjul och formhåligheter.
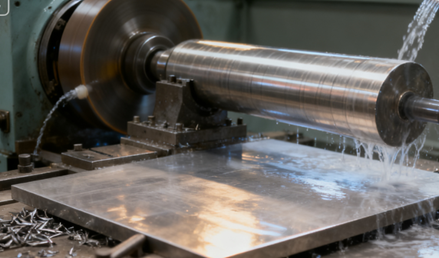
HHur fungerar CNC-slipning?
Programprogrammering
Ingenjörer måste programmera med hjälp av specialiserad datorstödd tillverkningsprogramvara baserat på ritningar och tekniska specifikationer för arbetsstycket.
Programmet innehåller all viktig information under slipningsprocessen, såsom slipskivans rörelsebana i förhållande till arbetsstycket, spindelns rotationshastighet, matningshastighet, skärdjup och tidpunkten för aktivering och avaktivering av kylvätskan.
Det skrivna programmet kallas vanligtvis G-kod, som sedan matas in i CNC-slipmaskinens styrsystem via dataöverföringsgränssnittet eller nätverket, vilket ger exakta instruktioner för hela bearbetningsproceduren.
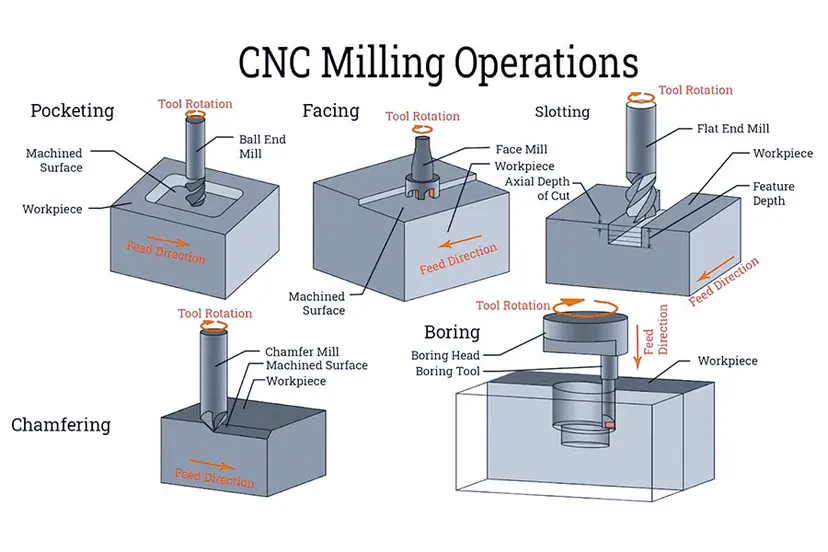
Klämning av arbetsstycke
Innan programmet körs måste arbetsstycket monteras ordentligt på maskinverktygets arbetsbord. Precisionsfixturer som skruvstäd eller specialjiggar används vanligtvis för att säkerställa korrekt positionering.
Därefter utförs den kritiska verktygsinställningsoperationen. Operatören använder en dedikerad sond eller ett verktyg för att bestämma den exakta relativa positionen mellan slipskivan och arbetsstyckets referenspunkt och ställer in dessa positionsdata som origo för maskinens koordinatsystem.
Slipningsoperation
När förberedelserna är klara startar operatören bearbetningsprogrammet på CNC-systemet. Maskinens styrenhet tolkar sedan G-kodsinstruktionerna rad för rad och styr exakt flera rörelseaxlar via servosystemet. Dessa omfattar vanligtvis de linjära axlarna X, Y och Z, ibland kompletterade av roterande axlar.
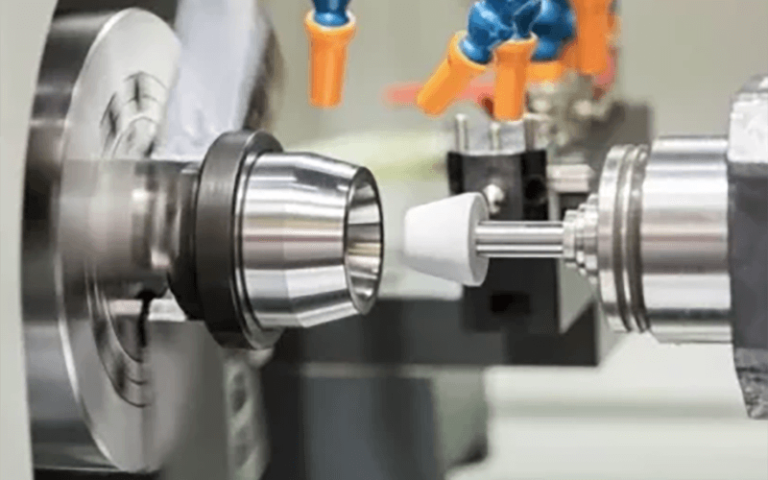
Slipskivan roterar med hög hastighet längs en fördefinierad bana för att slipa arbetsstyckets yta, medan arbetsbordet förflyttar arbetsstycket med exakt positionering och matning. Hela processen, inklusive slipning av skivan och kylvätskesprutning, sker helt automatiskt utan manuell inblandning.
Pågående inspektion
På avancerade CNC-slipmaskiner är online-mätsystem som prober eller lasermätare vanligtvis integrerade. Under bearbetning eller vid bearbetningsintervaller utför dessa mätinstrument automatiskt realtidsinspektioner av arbetsstyckets kritiska dimensioner.
Om det finns en liten avvikelse mellan testresultatet och det teoretiska värdet, beräknar styrsystemet omedelbart automatiskt och utfärdar en kompensationsinstruktion baserad på avvikelsesvärdet, finjusterar slipskivans matningshastighet och korrigerar därmed detta fel i de efterföljande bearbetningsstegen.
Dellossning
När programmet har utfört alla instruktioner stannar maskinspindeln och kylvätskan automatiskt. Arbetsbänken flyttas vanligtvis till en position som är bekväm för drift, och operatören tar bort de bearbetade delarna från fixturen.
För moderna produktionslinjer utrustade med automatiska lastnings- och lossningssystem utförs även processerna för lossning och matning av nya material helt med hjälp av mekaniska armar eller automatiserade system, vilket uppnår en mycket effektiv kontinuerlig produktion. Slutligen kan det också vara nödvändigt att utföra en slutlig rengöring och precisionsinspektion offline av delarna för att bekräfta att de helt uppfyller alla kvalitetskrav.
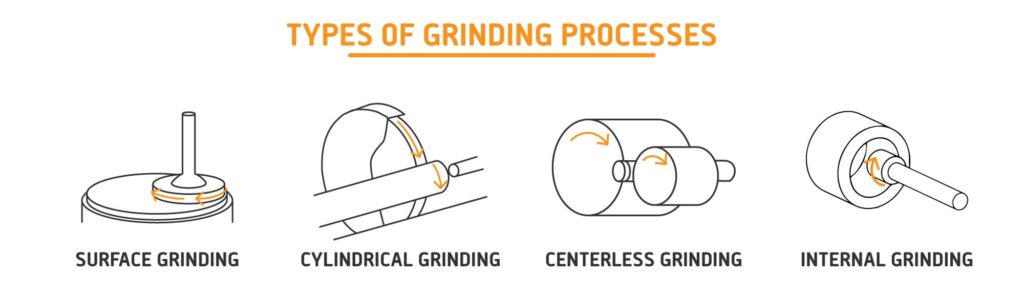
TTyper av CNC-slipprocesser
yta Gsköljning
Ytslipning används främst för bearbetning av plana ytor. Arbetsstycket är vanligtvis fäst vid en magnetisk eller mekanisk fixtur monterad på ett arbetsbord, som utför en fram- och återgående eller roterande tvärgående rörelse. Beroende på maskintyp kan slipskivans spindel utföra en vertikal matningsrörelse.
Ytslipning är mycket lämplig för bearbetning av precisionsplanen i plåt- och blockdelar, och kan uppnå extremt hög planhet och ytjämnhet. Den används ofta vid precisionsplanbearbetning av formbasplattor, friktionsplattor och olika mekaniska delar.
Cylindrisk slipning
Cylindrisk slipning är en process som används för att bearbeta yttre ytor av cylindriska eller koniska former. Arbetsstycket kläms vanligtvis fast av spindeldockan och dubbdockan och roterar. Slipskivan roterar med hög hastighet och rör sig radiellt och axiellt längs arbetsstycket för att slipa fram exakta diametrar och former.
Cylindrisk slipning kan effektivt bearbeta axel- och stiftdelar. Den säkerställer inte bara extremt hög dimensionsnoggrannhet och rundhet utan slipar även komplexa konturformer, såsom flerstegsaxlar och bågytor, genom numeriska interpoleringsfunktioner.
Invändig slipning
Till skillnad från rundslipning är invändig slipning specifikt utformad för att bearbeta cylindriska eller koniska hål i arbetsstycken. Eftersom slipskivans diameter måste vara mindre än håldiametern är dess spindelhastighet vanligtvis mycket hög. Slipskivan är monterad på en smal slipskivsstång som sträcker sig in i arbetsstyckets inre och utför höghastighetsrotation och radiell matning, medan arbetsstycket eller slipskivan rör sig axiellt fram och tillbaka.
Invändig rundslipning är mycket lämplig för bearbetning av exakta innerhål i delar som lagerringar, kugghjulshål och hydrauliska ventilhus, vilket är avgörande för att säkerställa hålens rundhet, cylindricitet och positionsnoggrannhet.
Centerfri slipning
Centrumlös slipning är en unik slipmetod. Under bearbetningen positioneras inte arbetsstycket av någon mittpunkt eller chuck, utan stöds fritt mellan en stödplatta och ett styrhjul. Styrhjulet ansvarar för att driva arbetsstycket att rotera och kontrollera dess matningshastighet, medan slipskivan slipar arbetsstyckets yttre cirkel.
Centerlös slipning är särskilt lämplig för massproduktion av små och enkla roterande delar, såsom lagerrullar och tappar, eftersom den inte kräver fastspänning, har extremt hög produktionseffektivitet och är enkel att uppnå helautomatiserad kontinuerlig produktion.
Material som kan användas för CNC-slipning
Aluminium
- Alla tillgångar på ett och samma ställe Aluminium är mjukt och lättbearbetat, men slipning krävs när extremt hög planhet, parallellitet eller ultrasläta ytor krävs.
- Nackdelar: Det täpper till slipskivor extremt lätt; specialiserade slipskivor och välsmörjande kylvätskor måste användas.
Syrafast
- Alla tillgångar på ett och samma ställe Martensitiskt rostfritt stål, efter härdning av slitstarka austenitiska rostfria stål, uppnår ofta hög precision och korrosionsbeständiga ytor genom slipning.
- Nackdelar: Stark tendens till deformationshärdning, felaktig slipkraft och termisk kontroll kan påverka ytkvaliteten och delens livslängd.
Koppar
- Fördelar: Koppar, med sin utmärkta elektriska och värmeledningsförmåga, används ofta i elektriska komponenter, kylflänsar etc.
- Nackdelar: Kopparens höga duktilitet kan göra att slipskivan snabbt täpps till av spånor, vilket kallas "adhesivt slitage". Detta leder till en ökning av slipkraften och en försämring av arbetsstyckets ytkvalitet.
titan
- Alla tillgångar på ett och samma ställe Titanlegeringar är kända för sitt enastående styrka-viktförhållande och utmärkta biokompatibilitet och korrosionsbeständighet, och används ofta inom flyg- och rymdindustrin och medicinska implantat.
- Nackdelar: Titan har dålig värmeledningsförmåga, och slipvärme kan lätt koncentreras på arbetsstyckets yta, vilket leder till deformationshärdning, ytbränna och generering av skadlig restspänning.
Akryl
- Alla tillgångar på ett och samma ställe Syftet med akrylslipning är vanligtvis att få exakta dimensioner och släta, transparenta kanter.
- Nackdelar: Svårigheten med att slipa akryl ligger i dess låga smältpunkt. Slipvärmen kan lätt få den att smälta och fastna på slipskivan, vilket resulterar i repor och imbildning på ytan. Akryl kräver en vass slipskiva, en liten matningshastighet och god kylning för att uppnå en transparent effekt.
Glas och sten
- Alla tillgångar på ett och samma ställe Glas kan användas i optiska komponenter, utrustning för halvledartillverkning, laboratoriekärl och fönster etc.
- Nackdelar: Precis som vid typiska hårda och spröda material handlar slipningsprocessen för glas och sten i huvudsak om att ta bort spröda brott. Diamantslipskivor behövs. Precisionskraven är extremt höga.
Kolfiberkompositer
- Alla tillgångar på ett och samma ställe Slipning är en effektiv metod för bearbetning av kolfibermaterial, särskilt för blandade material som involverar fibrer och hartser, vilket kan undvika grader och delaminering orsakad av konventionell skärning.
- Nackdelar: Utmaningen med CNC-slipning av kolfiber ligger i materialets anisotropi och ojämna hårdhet, vilket är benäget för defekter som rivning och trådbildning. Extremt vassa slipkorn och optimerade parametrar krävs för att avlägsna material samtidigt som skador på fiber- och matrisstrukturen minimeras.
Fördelar med CNC-slipning
Överlägsen precisionsrepeterbarhet
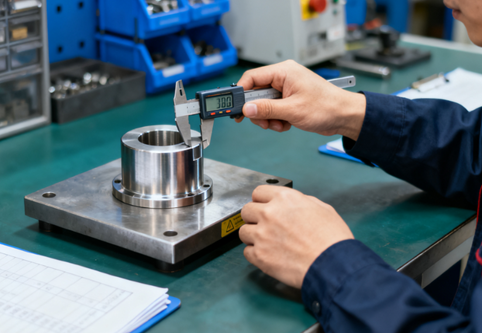
Hela CNC-slipningsprocessen styrs exakt av datorprogram, vilket eliminerar den instabilitet och de fel som är förknippade med manuell drift. CNC-slipning kan stabilt uppnå dimensionstoleranser på mikronnivå, extremt hög geometrisk noggrannhet och jämn ytfinish.
När programmet väl har verifierats kan CNC-slipning upprepas ett obegränsat antal gånger, vilket säkerställer att varje del i massproduktion har samma exakta dimensioner. Detta är avgörande för mycket krävande områden som flyg- och bilmotorer.

Utmärkt ytkvalitet
CNC-slipning fokuserar inte bara på form och storlek, utan kan också uppnå utmärkt ytkvalitet. Genom att exakt kontrollera slipskivans rotationshastighet och matningshastighet och använda slipskivor med finkornighet kan man uppnå extremt låga ytjämnhetsvärden.
Rimliga slipparametrar och tillräcklig kylning kan förhindra ytskador, mikrosprickor och andra skador på arbetsstycket, vilket förbättrar delarnas ytintegritet, avsevärt förbättrar deras slitstyrka, utmattningshållfasthet och korrosionsbeständighet samt förlänger deras livslängd.
Komplex formbearbetning
Till skillnad från traditionella slipmaskiner som bara kan bearbeta enkla plan och cylindriska ytor, kan fleraxliga CNC-slipmaskiner generera komplexa relativa rörelser mellan slipskivan och arbetsstycket genom programmering.
CNC-slipning kan enkelt bearbeta komplexa konturkurvor, icke-cirkulära tvärsnitt, koniska former och olika formade ytor, såsom tapptänderna vid roten av motorturbinblad, exakta formhåligheter och komplexa verktygskantformer, vilka alla är svåra eller omöjliga att uppnå med konventionella slipningsmetoder.
Automatisering med hög produktivitet
CNC-slipning integrerar flera bearbetningssteg på en enda maskin, vilket minskar omsättnings-, fastspännings- och justeringstiden för arbetsstycken mellan olika verktygsmaskiner. Dess automatiserade process, inklusive automatisk mätning, automatisk kompensation, automatiskt verktygsbyte etc., minskar avsevärt bearbetningstiden för enskilda produkter och beroendet av operatörens färdigheter.
Kombinationen av CNC-slipning och ett automatiskt lastnings- och lossningssystem kan uppnå långsiktig "obemannad" produktion, vilket är särskilt lämpligt för storskalig produktion och avsevärt förbättrar den totala produktionseffektiviteten.
Bearbetning av hårt material
CNC-slipning är den föredragna, och ofta den enda effektiva, ytbehandlingsmetoden för ultrahårda material som härdat stål, hårdmetall, keramik och superlegeringar. Hårdheten hos dessa material överstiger vanligtvis kapaciteten hos konventionella svarv- och fräsverktyg.
Slipning använder dock slipkorn med ännu högre hårdhet för att uppnå effektiv materialavverkning, vilket i slutändan producerar högprecisionskomponenter. Denna process är oumbärlig inom moderna verktyg, formtillverkning och produktion av avancerad utrustning.
Faktorer som påverkar kostnaden för CNC-slipning
Verktygskostnader
Slipskivor fungerar som de primära "skärverktygen" vid CNC-slipning, och deras kostnad bör inte förbises. Olika material kräver skivor med varierande sammansättning; till exempel kräver bearbetning av hårdmetall användning av dyra diamantskivor, medan bearbetning av högtemperaturlegeringar kräver CBN-skivor med specifika keramiska bindningar.
Slipskivor kräver regelbunden putsning och utbyte på grund av avslöjning och slitage. Deras livslängd, putsningsfrekvens och inköpspris per enhet utgör tillsammans löpande verktygsförbrukningskostnader, vilka är särskilt uttalade vid bearbetning av material med hög hårdhet.
Materialkostnader
Kostnaden för arbetsstyckets material utgör den direkta råmaterialkostnaden. Ännu viktigare är att materialets "bearbetbarhet" i hög grad påverkar den totala kostnaden.
Svårbearbetade material som hårdmetall, keramik och högtemperaturlegeringar leder till accelererat slitage på slipskivor, minskad slipeffektivitet, ökad energiförbrukning och kräver mer frekvent slipning och byte av kylvätska.
Programmering
Innan massproduktionen påbörjas krävs processplanering, datorprogrammering och en stor mängd maskinförberedelser, inklusive installation och kalibrering av verktygsfixturer, installation och exakt bearbetning av slipskivor, bearbetning och inspektion av den första produkten, etc. Dessa icke-produktiva tider måste utföras av skickliga ingenjörer eller tekniker, och arbetskostnaden är mycket hög.
För produktionssättet för små satser och flera varianter kommer andelen av denna del av beredningskostnaden i enhetskostnaden att vara mycket hög, vilket direkt påverkar de ekonomiska fördelarna.
Arbetskraftskostnader
CNC-slipmaskiner kräver högkvalificerade operatörer. Lönenivån för seniora tekniker är relativt hög, men deras förmåga att optimera processer, förutsäga och hantera problem kan effektivt minska kassationshastigheten, öka utrustningsutnyttjandet och produktionseffektiviteten. I det långa loppet är det faktiskt bra att kontrollera den totala kostnaden. Oerfarna operatörer kan leda till kostsamma bearbetningsfel.
Kvalitetskrav
Precisions- och ytkvalitetskraven för detaljerna är de viktigaste faktorerna som avgör kostnaden. När toleranskravet höjs från ±0.01 mm till ±0.001 mm och ytjämnhetskravet ökas från Ra0.8 mikron till Ra0.1 mikron, kommer kostnaden att öka exponentiellt.
Med hjälp av mer precisa verktygsmaskiner, slipskivor med finare kornstorlek, fler finslipningspassager och online-mät- och kompensationssystem kommer bearbetningstiden att förlängas avsevärt, och kraven på miljöstabilitet och driftskunskaper kommer också att bli strängare.
Extrakostnader
Kylvätskan som används i slipningsprocessen är en kontinuerlig förbrukningskostnad. Dessutom kräver hanteringen av kylvätska, inklusive filtrering, rening, förebyggande av försämring och slutlig miljöskyddsbehandling, specialutrustning och kostnader.
Metallflisor som produceras vid slipning, tillsammans med kasserade slipskivor och kylvätskeblandningar, faller alla under industriavfall. Deras insamling, klassificering och ofarliga behandling måste också uppfylla miljöskyddsföreskrifter, vilket medför motsvarande kostnader för avfallshantering.
Tips för CNC-slipning
Optimering av processplanering
Innan programmering är det viktigt att genomföra en grundlig analys av arbetsstyckets materialegenskaper, värmebehandlingsstatus och de slutliga precisionskraven. Baserat på denna information, planera rationellt fördelningen av tilläggsmått och processparametrar för grovslipning, halvfinslipning och finslipning, och undvik en "one-size-fits-all"-bearbetningsstrategi. Detta kan effektivt balansera effektivitet och noggrannhet, och förhindra deformation och bränning.
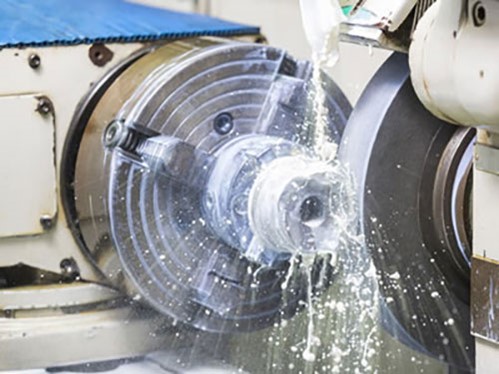
Tekniker för hjulslipning
Slipskivans skick avgör direkt slipeffekten. Slipskivor måste slipas regelbundet och i enlighet med bearbetningskraven.
Optimering av slipparametrar är av avgörande betydelse. En vass och välformad slipskiva kan avsevärt förbättra slipeffektiviteten, förbättra ytkvaliteten och minska slipkraften.
Simulering och verifiering
Före formell bearbetning, särskilt för komplexa eller högvärdiga delar, rekommenderas det starkt att använda maskinverktygets simuleringsprogramvara för att simulera och verifiera bearbetningsprogrammet. Detta kan effektivt förhindra allvarliga olyckor som kollisioner och överbearbetning orsakade av programfel, vilket sparar dyra kostnader och tid för trial-and-error.
Implementering av förebyggande underhåll
CNC-slipmaskiner är precisionsutrustning och måste strikt följa regelbundna förebyggande underhållsplaner. Detta inkluderar rengöring, smörjning och precisionsinspektion av viktiga rörliga delar som styrskenor, ledarskruvar och lager för att säkerställa att verktygsmaskinen alltid är i bästa möjliga skick och därigenom garantera långsiktig stabilitet och noggrannhet i bearbetningen.
Investering i precisionsverktyg
Stabil fastspänning av arbetsstycken är grunden för precisionsslipning. Högprecisionsfixturer, magnetbord eller specialjiggar bör investeras i och användas, och det är nödvändigt att se till att de är rena och i gott skick.
Varje gång arbetsstycket fastspänns måste arbetsstyckets referens noggrant korrigeras. Detta är det första och viktigaste steget för att undvika kumulativa fel och säkerställa positionsnoggrannhet.
Övervakningskontroll under processen
Aktivt använda online-mätsystemen som är monterade på verktygsmaskiner för att utföra realtidsinspektion av kritiska dimensioner under bearbetningsoperationer eller vid bearbetningsintervall. Baserat på mätresultaten utför systemet automatiskt kompenserande justeringar, vilket etablerar ett slutet styrsystem med "inspektion-återkoppling-kompensation". Detta förbättrar avsevärt konsistensen i batchproduktion samtidigt som kassationsnivåerna minskas.
Kylvätskehanteringssystem
Kylvätska påverkar inte bara kylnings- och smörjningsprestanda utan påverkar även slipskivans livslängd och arbetsstyckets ytkvalitet. Regelbundna kontroller av kylvätskans koncentration, pH-nivå och renhet krävs, med snabba byten och systemrengöring.
Korrekt kylvätskehantering är avgörande för att förhindra termiska skador på arbetsstycken och bibehålla maskinverktygets interna renhet.
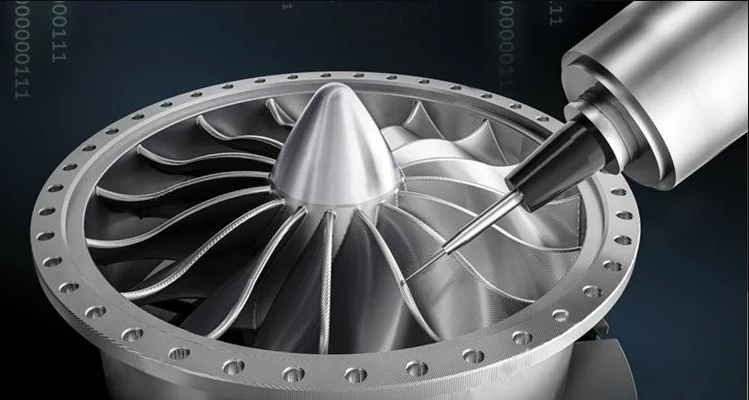
Applikationsindustrin för CNC-slipning
Aerospace
CNC-slipning används för att bearbeta kritiska motorkomponenter som turbinbladens tänder, rotorns axeltappar och landningsställens cylindrar. Dessa delar tillverkas vanligtvis av tuffa, svårbearbetade högtemperaturlegeringar eller titanlegeringar, med extremt stränga dimensionstoleranser.
CNC-slipning kan inte bara garantera dess komplexa konturform med precision, utan också erhålla en yta med hög integritet, vilket säkerställer att delarna har utmärkt utmattningshållfasthet och lång livslängd under extremt höga temperaturer och högt tryck.
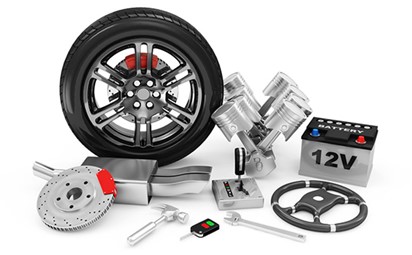
Bilindustrin
Från högpresterande motorer till precisionstransmissionssystem är CNC-slipning allestädes närvarande. CNC-slipning ansvarar för finbearbetning av motorers vevaxlar, kamaxlar, kolvringar, samt kugghjul och drivaxlar i växellådor.
Genom slipning uppnår dessa kritiska rörliga komponenter dimensionsnoggrannhet på mikrometernivå och exceptionellt låg ytjämnhet. Detta minskar friktion, slitage och driftsbuller avsevärt, vilket förbättrar motorns effekttäthet och transmissionseffektivitet. I slutändan ger detta förbättrad bränsleekonomi, förlängd livslängd och ökad tillförlitlighet för fordonet.
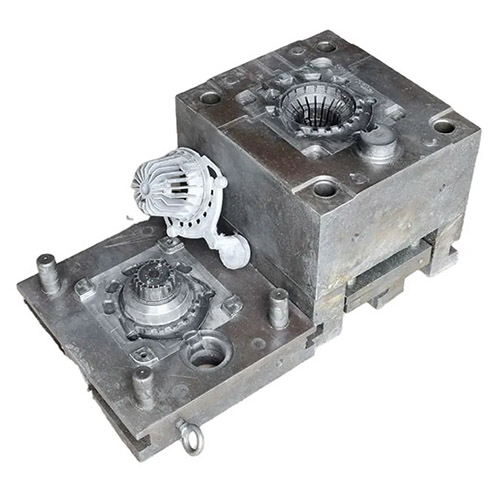
Verktygs- och formtillverkning
CNC-slipning används för att tillverka håligheter och kärnor för olika precisionsstansverktyg, formsprutningsverktyg och pressgjutningsverktyg.
CNC-slipning, särskilt CNC-formslipning, kan effektivt och exakt bearbeta komplexa konturer, fina texturer och extremt hög ytfinish hos formar. Detta säkerställer direkt formens långa livslängd samt de exakta dimensionerna och det högkvalitativa utseendet hos de producerade produkterna. Det är en grundläggande tillverkningslänk inom industrier som konsumentelektronik, hushållsapparater och bildelar.
Precisionsinstrumenthydraulik
CNC-slipning används ofta vid bearbetning av ventilkärnor och ventilhylsor i hydrauliska servoventiler, spindlar och styrskenor i precisionsmätinstrument och fördelningsplattor i avancerade hydraulpumpar.
Delarna i precisionsinstrument kräver vanligtvis toleranser på mikronnivå och spegelblank yta för att säkerställa extremt lågt internt läckage, känslighet och ultrahög rörelsejämnhet. CNC-slipning är den ultimata bearbetningsmetoden för att uppnå dessa prestandaindikatorer.
Tillverkning av verktygsmaskiner
CNC-slipning kan användas för finbearbetning av själva maskinverktygets grundläggande kärnkomponenter, såsom styrskenor, spindlar och ledarskruvsäten.
Den höga rakhet, höga planhet och höga ythårdhet som erhålls genom slipning är grunden för att säkerställa den övergripande geometriska noggrannheten, långsiktiga stabiliteten och bibehållandet av verktygsmaskiner. Utan exakta slipprocesser är det omöjligt att tillverka högprecisionsverktygsmaskiner.
Ny energiindustri
Inom energiområdet används CNC-slipning för att bearbeta viktiga komponenter som gasturbinblad och tätningsytor på kärnkraftverkspumpar. Inom medicinområdet används det för att tillverka kirurgiska robotar, precisionsledade armar och implantat som konstgjorda knä- och höftleder.
Medicinsk Industri
Delar inom det medicinska området använder vanligtvis speciella biokompatibla material eller höghållfasta material, och har strikta krav på ytrenhet, icke-skadliga lager och komplexa biologiska former. CNC-slipning är ett pålitligt val för att uppfylla dessa stränga standarder.
ÄDEL'CNC-slipning SeRVICE
NOBLE förfogar över en mängd olika toppmoderna CNC-maskiner och krävande testutrustning. Under ledning av en skicklig grupp yrkesmän upprätthåller vi kompromisslösa kvalitetsstandarder från början till slut som ett ISO 9001-certifierat företag.
För flygplansdelar och andra komponenter som används inom en mängd olika industrier har NOBLE varit en ledande leverantör av precisionsslipningstjänster. Vi utför extremt specialiserade, små cylindriska slipningsoperationer med diametrar från 0.2 till 20 mm, komplexa former och utformningar samt extremt snäva toleranser och krav på ytpolering.
Kvalitet är vår högsta prioritet. Vi implementerar rigorösa tester och kvalitetskontroller genom hela tillverkningsprocessen för att säkerställa att varje prototyp uppfyller dina förväntningar.
Vanliga frågor
Vad är CNC-slipning?
CNC-slipning är en precisionsbearbetningsprocess som använder en datorstyrd maskin för att avlägsna material från ett arbetsstycke med en höghastighets slipskiva. Den används ofta för att uppnå snäva toleranser, fina ytfinisher och komplexa geometrier på hårda eller ömtåliga material.
Vilka material kan bearbetas med CNC-slipning?
CNC-slipning är lämplig för ett brett utbud av material, inklusive:
- Härdade stål och verktygsstål
- Rostfritt stål, aluminium och titanlegeringar
- Volframkarbid och keramik
- Plaster och kompositer (för specifika tillämpningar)
Vad är skillnaden mellan CNC-slipning och CNC-fräsning?
Medan båda är subtraktiva bearbetningsprocesser använder CNC-slipning en slipskiva för att avlägsna material genom friktion, vilket gör den idealisk för att finslipa hårda material med hög precision. CNC-fräsning använder roterande skärverktyg för att skära bort material, bättre lämpat för snabbare materialavverkning och mjukare material.
Vilka är de vanligaste typerna av CNC-slipprocesser?
Vanliga typer inkluderar:
- yta slipning för plana ytor
- Cylindrisk slipning för utvändiga/invändiga runda former
- Centerlös slipning för cylindriska delar utan fästcentrum
- Verktyg och skärare slipning för slipning av skärverktyg
- Krypmatning slipning för djupa snitt i ett enda svep
Vilka är de viktigaste komponenterna i en CNC-slipmaskin?
En typisk CNC-slipmaskin består av flera viktiga komponenter: maskinbädden för stabilitet, en högprecisionsspindel som roterar slipskivan, axlar (som linjärmotorer eller kulskruvar) för rörelsestyrning, en CNC-styrenhet som hjärna, ett kylvätskesystem för att hantera värme och ta bort skräp, och ofta en automatisk skivslipningsenhet för att bibehålla skivans form och skärpa.







