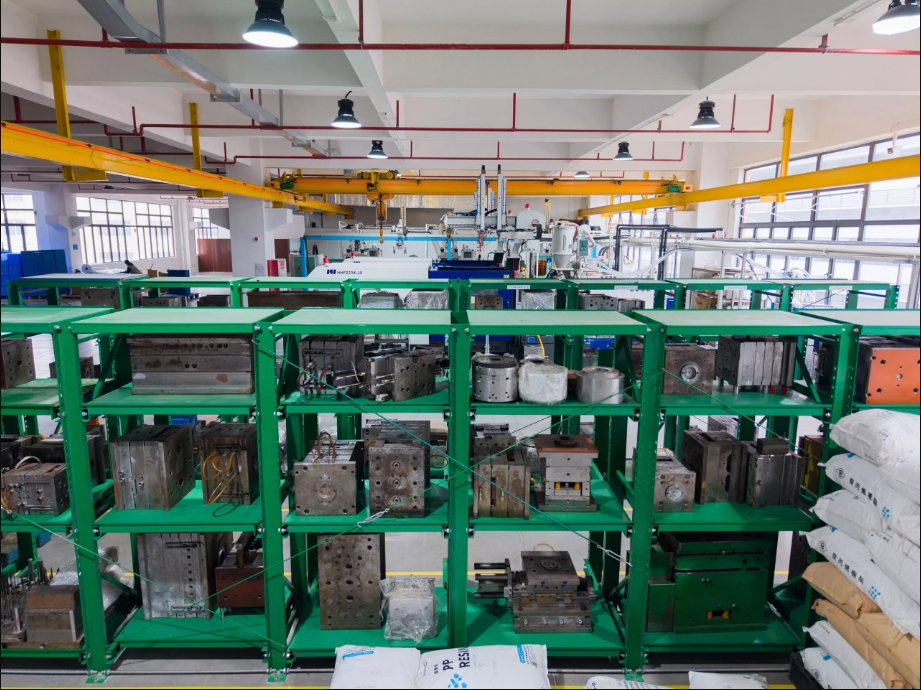
Vad är formsprutning?
Formsprutning , även känt som formsprutning, har nått alla delar av våra liv med sin höga effektivitet, precision och storskaliga produktionskapacitet. Den kännetecknas av snabb produktionshastighet, hög effektivitet, automatisering och förmågan att producera olika former, från enkla till komplexa, och flera storlekar, från små till stora, med exakta dimensioner och bred täckning. Den kan appliceras på bilinredningsdelar, apparatskal, medicintekniska produkter och dagliga förnödenheter. I det följande kommer vi att introducera hela produktionsprocessen för formsprutning i detalj.
Hur fungerar formsprutning?
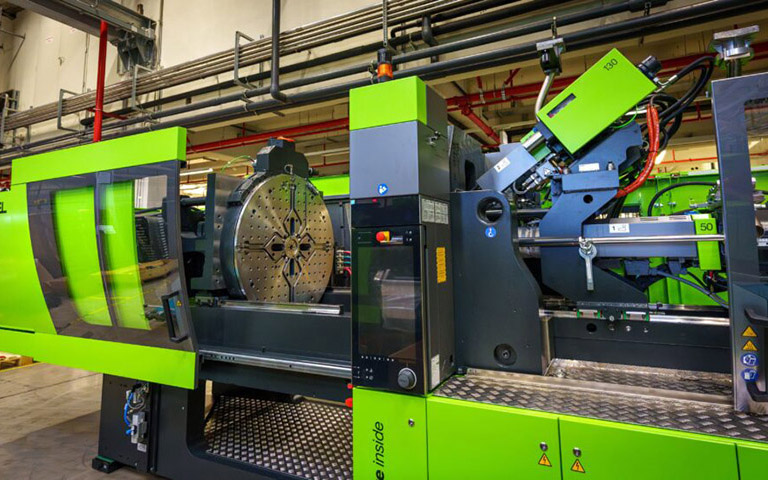
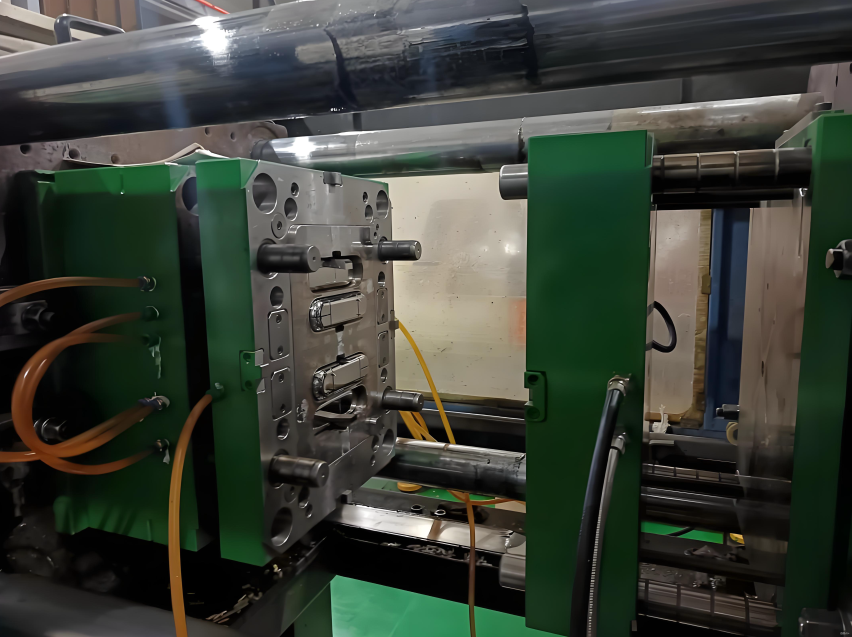
Formsprutning är den vanligaste tillverkningsprocessen för att producera plastdelar. Formsprutningsmaskiner använder plastråvaror och olika formar för att producera delar i olika storlekar, hållbara eller engångsbruk, för många industrier och tillämpningar. Dess arbetsprincip är att formsprutningsmaskinen matar råmaterial in i en form, som är den negativa formen för den färdiga delen och består av två delar: formsprutningsformen (A) och utstötningsformen (B). Utrymmet mellan de två delarna är formhåligheten, i vilken materialet sprutas in.
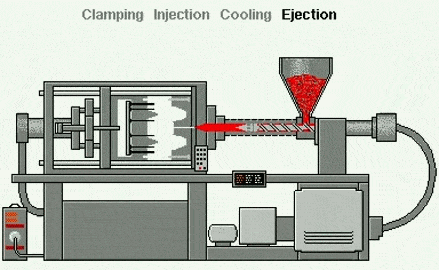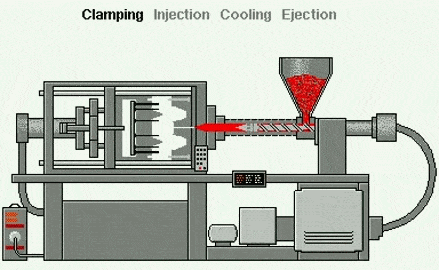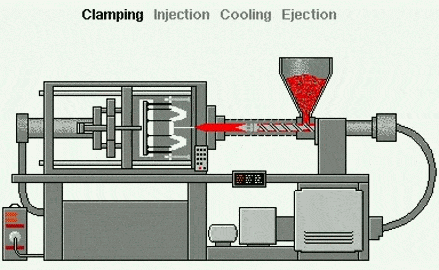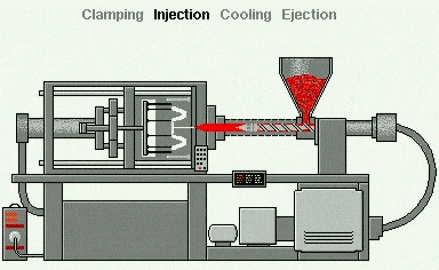
Formsprutning är en gjutningsprocess – till skillnad från subtraktiva (skärande) tekniker (som CNC-bearbetning) eller additiva processer (som 3D-utskrift ), som använder formar som gjutanordningar. Denna metod är lämplig för material som termoplaster, som värms upp till smält tillstånd och sedan injiceras i en metallform, där de svalnar och tar form inuti formen eller hålrummet. Processen kan delas in i:
1. Matning av plastpartiklar:
Små plastpartiklar (plastpellets) hälls i tratten. Dessa partiklar är vanligtvis termoplaster – plaster som mjuknar vid uppvärmning.
2. Plastsmältning:
Plastpelletsen passerar genom en uppvärmd cylinder med en roterande skruv.
3. Formsprutning:
När skruven roterar trycker den plastpellets framåt medan värmaren smälter dem till en tjock, smält vätska.
4. Formsprutning:
När den smälta plasten har ansamlats till en viss punkt, sprutar skruven in den i en metallform under högt tryck. Formen formas exakt som den önskade slutliga delen (t.ex. en flaskkapsyl, ett telefonfodral eller en bilinstrumentbräda).
5. Kylning:
Inuti formen kyls plasten ner och stelnar. Kylkanaler i formen hjälper till att påskynda kylningsprocessen.
6. Formöppning:
Efter att plasten har stelnat öppnas formen i två halvor.
7. Utkastning:
Utstötarstiften trycker ut den färdiga produkten ur formen.
8. Upprepa:
Formen stängs och hela processen upprepas – vanligtvis med några sekunders mellanrum – vilket gör formsprutning idealisk för massproduktion.
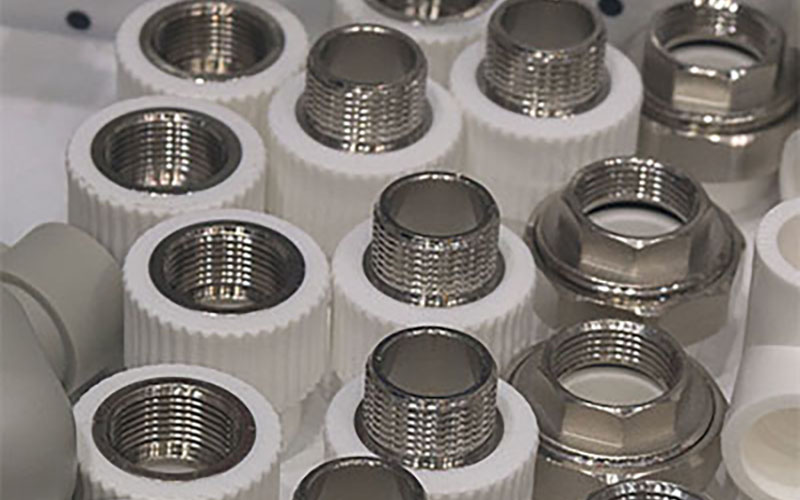
Vanliga typer av formsprutningsprocesser
Sätt in gjutning
Insatsgjutning är processen att gjuta termoplastmaterial runt en förformad komponent för att skapa en färdig del som innehåller flera material.
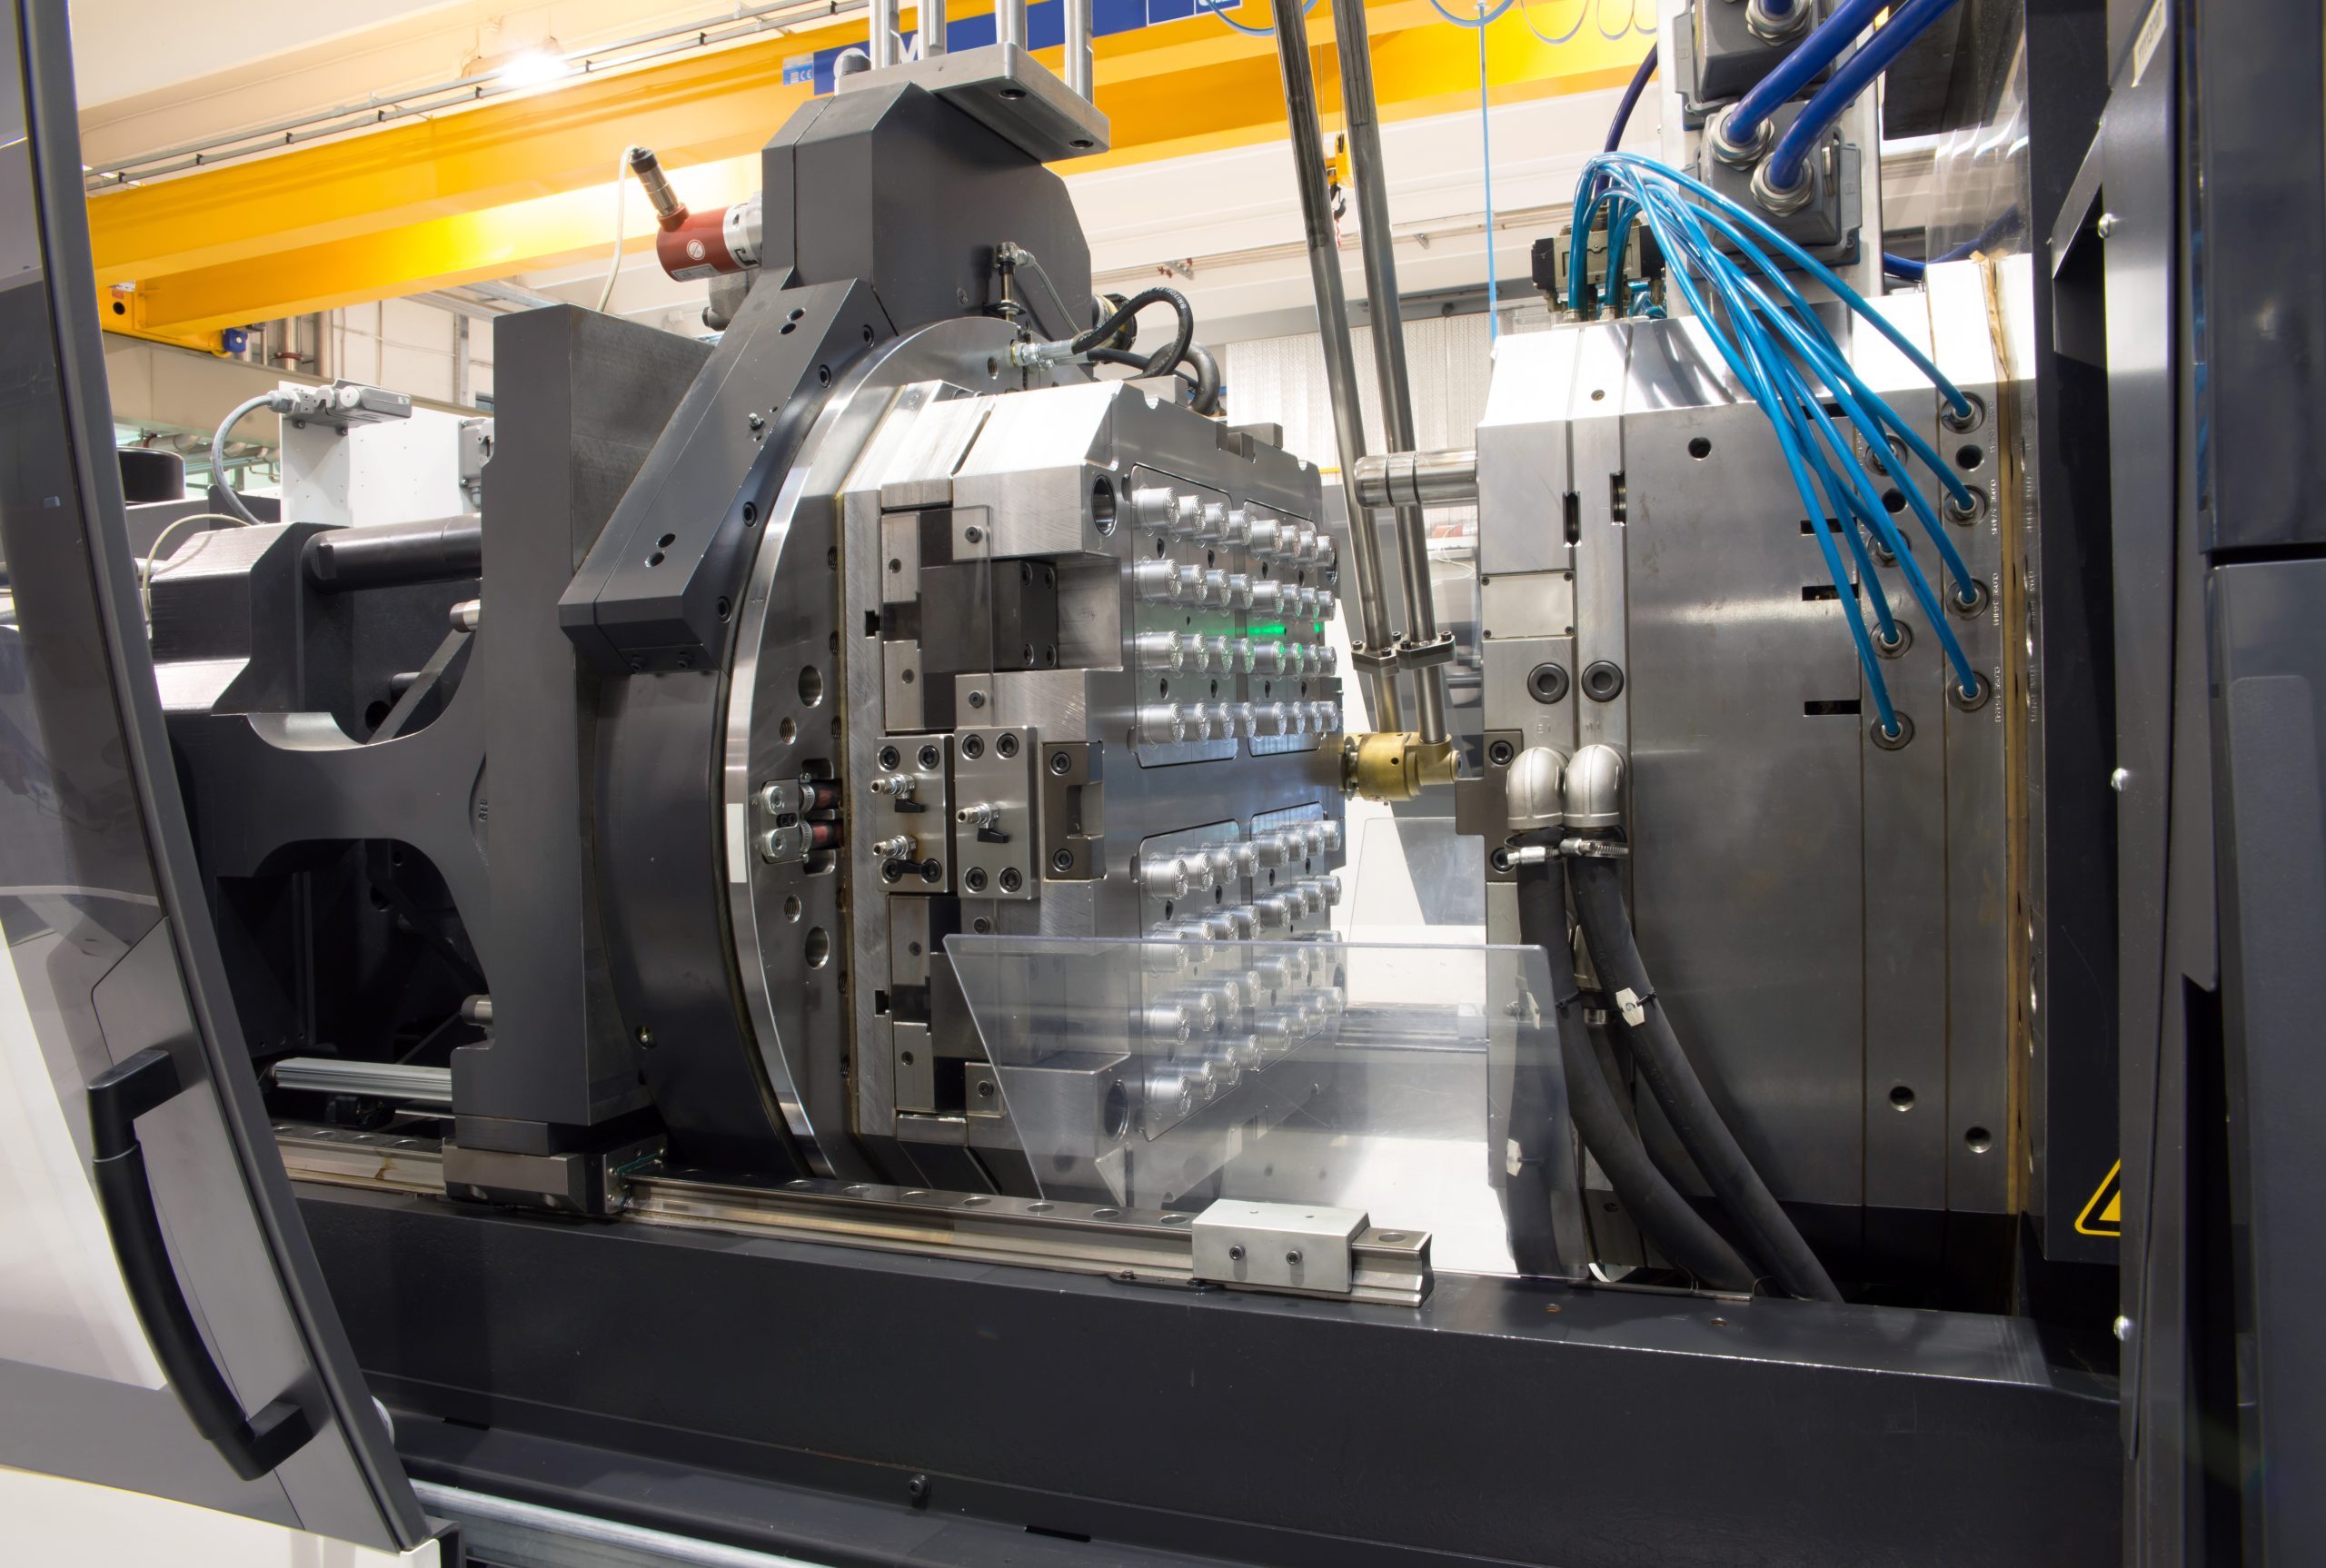
Vår process för formsprutning av plast använder precisionsmaskiner för att spruta smält harts in i en gjutform för att bli en slutgiltig termoplastdel av produktionskvalitet.
Genom att täcka plast, metall och gummi över varandra via kemisk bindning minskar vår övergjutningsteknik monteringstiden och ger våra delar större styrka och flexibilitet.
Flytande silikongummi (LSR) är en härdningsprocess för att producera en stor mängd böjliga, hållbara, invecklade och precisa silikongummidelar. Denna process blandar först två föreningar (vanligtvis bestående av basbildande silikon och platinakatalysatorn).

Metallinjektionsgjutningsprocessen (MIM) kombinerar designflexibiliteten hos plastinjektionsgjutning med styrkan och integriteten hos smidda metaller för att erbjuda kostnadseffektiva lösningar för mycket komplexa delgeometrier.
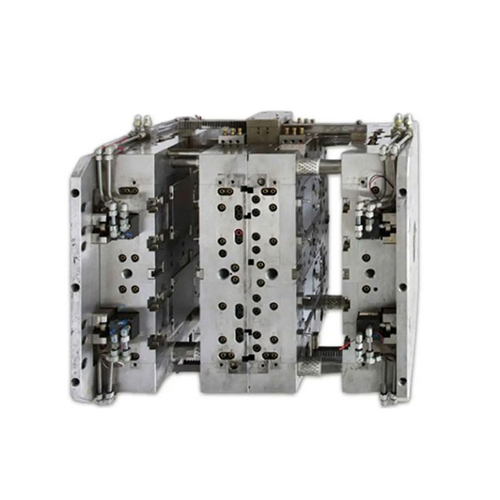
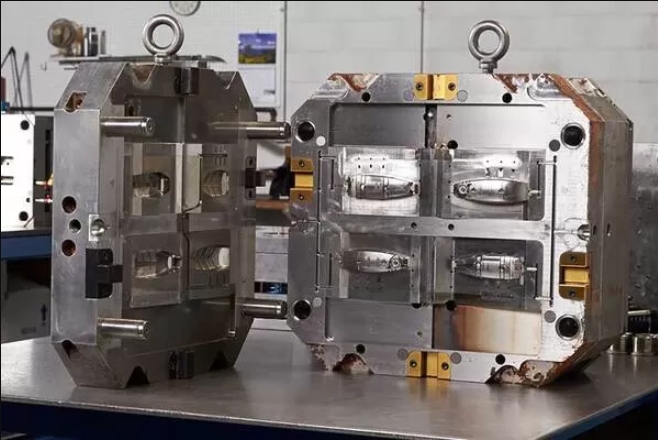
Med vår erfarenhet och avancerade maskiner utmärker vi oss i att designa och tillverka en serie formsprutningsformar av plast, anpassade efter era toleranser och kostnad.
Flera typer av plast sprutas in i samma form i olika steg för att producera delar med olika färger, texturer eller materialegenskaper i en cykel. Tack vare dess mångsidiga typer och starka funktionalitet används den ofta i instrumentbrädor och knapphöljen i bilar.
Två olika färger av plast sprutas in i formen i en cykel. De två färgerna sprutas in i olika steg, eller så används två separata injektionsenheter för att skapa delar med två färger eller material. Det används ofta i konsumentvaror, bilknappar och mobiltelefonfodral för dess estetiska tilltal och förbättrade funktionalitet.
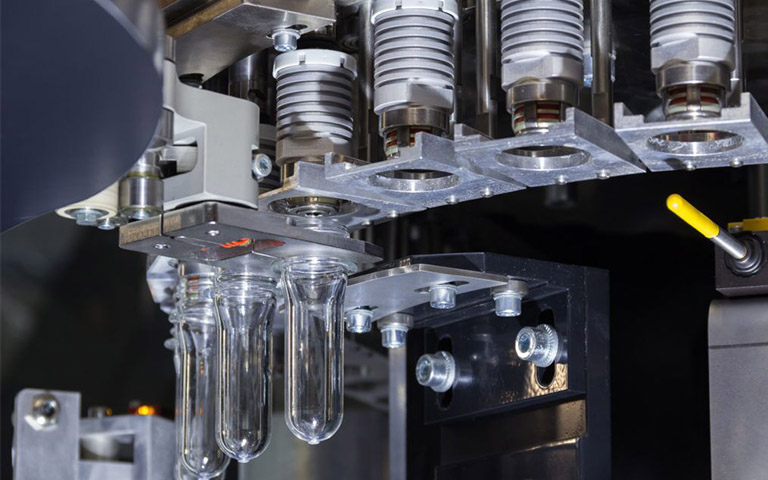
Kväve eller andra inerta gaser injiceras i den smälta plasten under gjutningen. Denna gas skapar en inre kavitet, vilket minskar materialåtgången och gör delen lättare utan att öka styrkan. Den används ofta i bildörrspaneler och höljen till mobila enheter på grund av dess energibesparing, förbättrade delvikt och ytfinish.
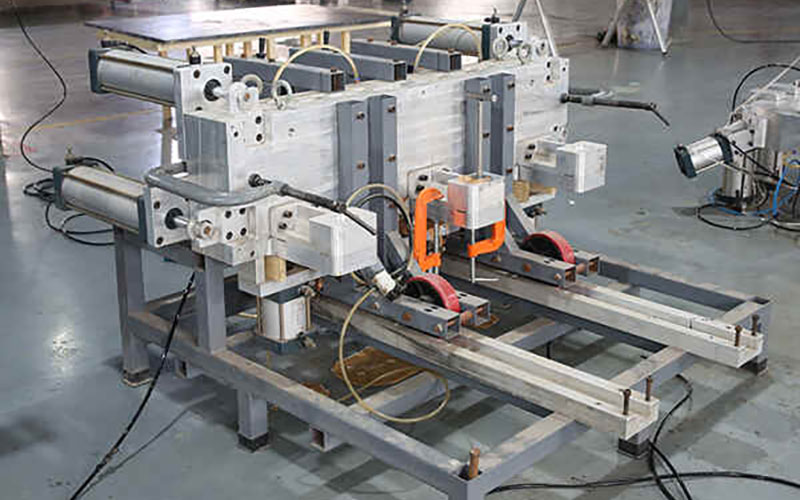
Den blandar reaktiva elastiska eller härdande material och injicerar dem i formen, där de genomgår en kemisk reaktion och härdar. På grund av dess egenskaper att producera flexibla och hårda delar används den ofta i bilstötfångare och skal till industriprodukter.
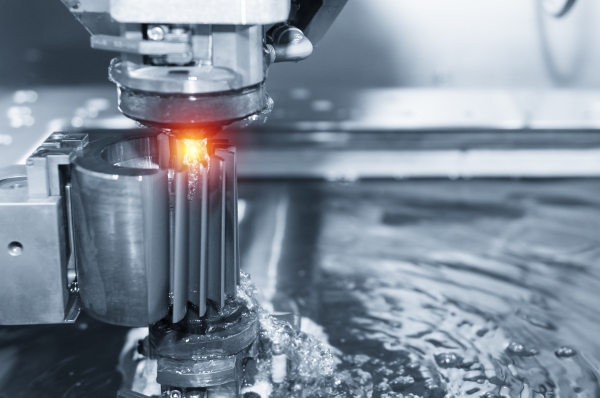
Den använder termoplastmaterial som kan smältas och omformas flera gånger, värmas upp tills de smälter och sedan injiceras i formen för att stelna. Eftersom det är återvinningsbart och kyls snabbt används det ofta i plastkonsumentprodukter och delar till medicinsk utrustning.
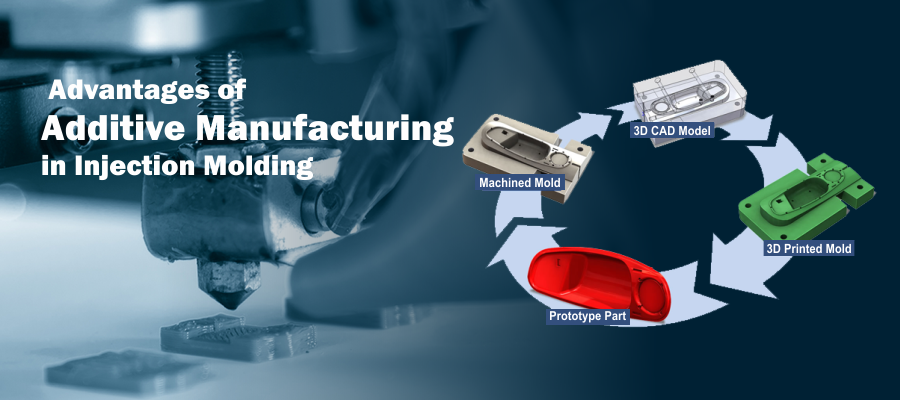
Fördelar med formsprutning
Formsprutning är det bästa alternativet för massproduktion av plastdelar. Det finns trots allt en anledning till att så många tillverkningsföretag runt om i världen använder det för att producera precisionsdelar. NOBLEs ingenjörer sammanfattar följande sex fördelar med att använda formsprutningsteknik:
Hög effektivitet
Formsprutning är en mycket effektiv process; när formen väl är tillverkad kan stora volymer produceras snabbt.
Prisvärd pris
Hög draghållfasthet
Formsprutade delar kan förstärkas genom att tillsätta fyllmedel till det flytande hartset, vilket förbättrar draghållfastheten.
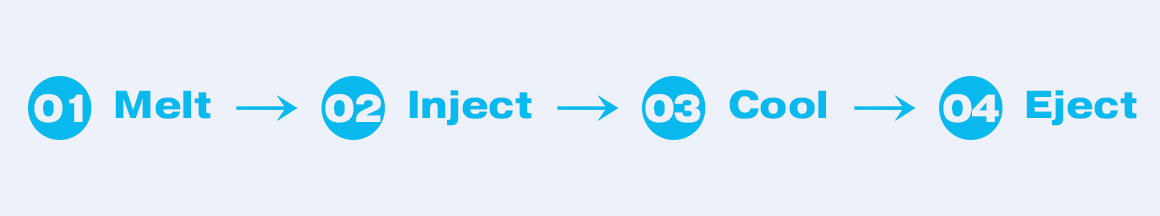
Delproduktionsprocess med formsprutning

1. Formdesign och tillverkning
Formar och formsprutningsmaskiner har ett mycket nära samband. Formsprutningsmaskinen är grunden för produktionen, medan formen är bäraren som ger form åt produkten. Formens design och tillverkning är hörnstenen i hela processen. Dess kvalitet avgör direkt kvaliteten, produktionseffektiviteten och kostnaden för slutprodukten.
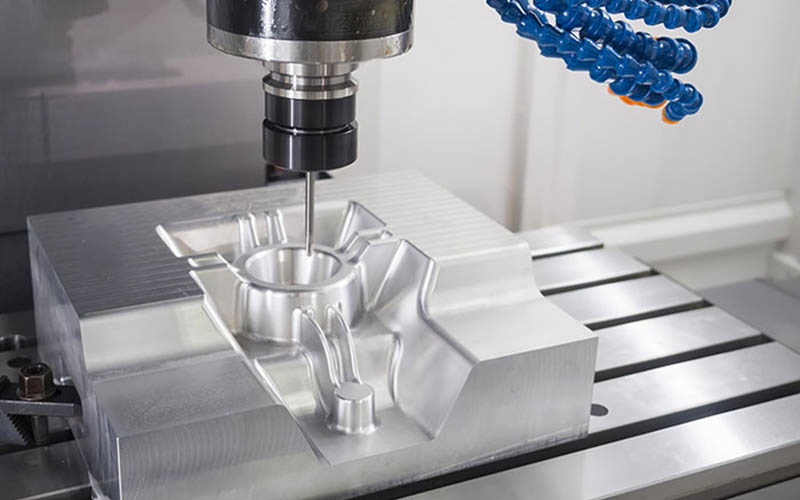
1.1 Produktanalys och design:
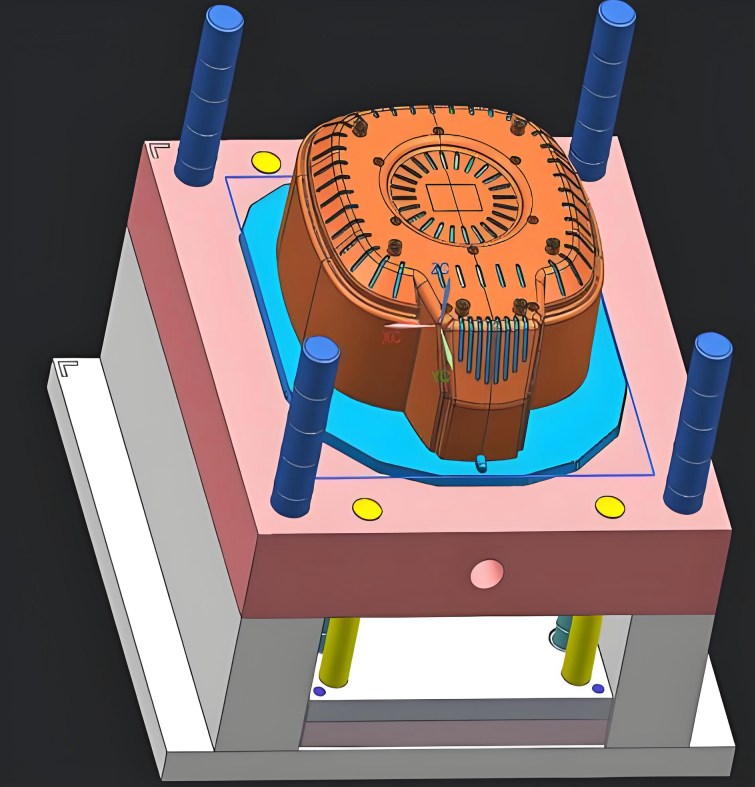
Allt utgår från kraven för slutprodukten. Ingenjörer måste ta en omfattande övervägning av produktens funktioner, utseende, struktur och monteringsförhållanden. I detta skede krävs programvarumodellering, vilket är ett avgörande steg. Simulerad analys av formsprutning är också nödvändig för att förutsäga fyllning, hålltryck, kylprocess och olika möjliga defekter under formsprutningsprocessen, för att optimera produktstrukturen och formdesignen.
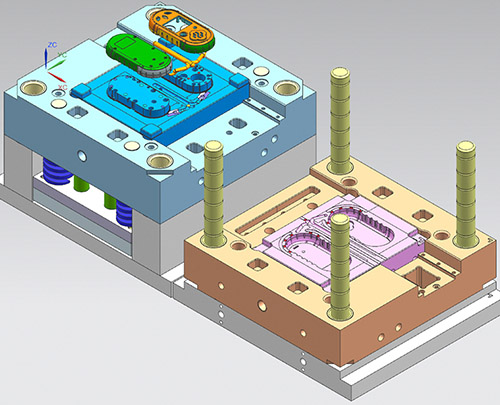
1.2 Mögelstrukturdesign:
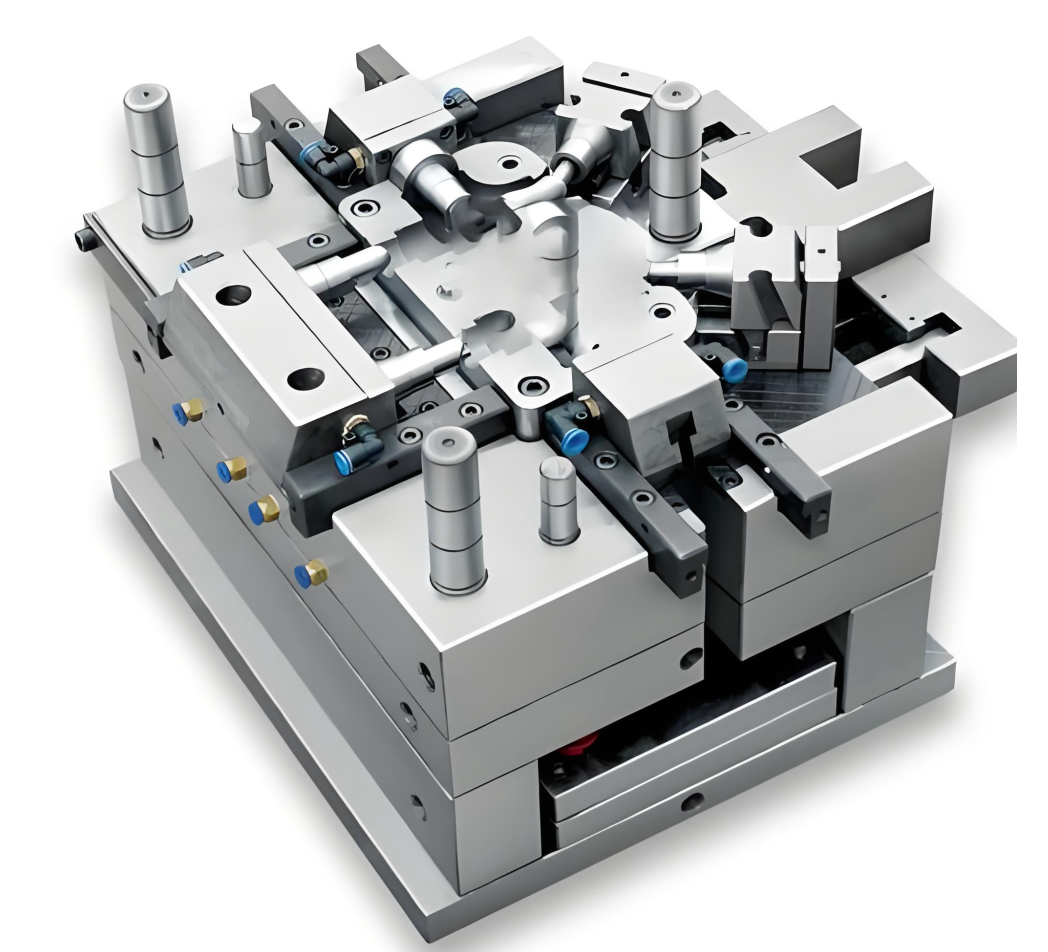
Själva formen är en komplex och exakt design. Konstruktören behöver planera formhåligheten och formkärnan för att forma produktens inre och yttre ytor. Inloppssystemet, inklusive huvudlöparen och insprutningsporten. Kylsystemet: design av vattenvägar inuti formen för att snabbt sänka formtemperaturen och förkorta formningscykeln.
Utstötningssystemet: efter att produkten har svalnat och stelnat behövs en stift, tryckplatta etc. för att smidigt kunna ta bort den från formen.
Avgassystemet: för att avlägsna luft från hålrummet under smältfyllningsprocessen. Den laterala kärndragande strukturen: denna är främst för produkter med inverterade strukturer eller hål, och ytterligare design behövs för att underlätta urformningen. Innan formen öppnas utförs en sidorörelse för att uppnå urformning.
Val av formmaterial och bearbetning: Vanligt förekommande material inkluderar P20 och H13. Dessa kan väljas baserat på produktens pris, formens livslängd och produktstruktur.
2. Råmaterialberedning och förbehandling
2.1 Val av plasttyper:
Välj lämplig plast baserat på produktkraven. Varje plasttyp har olika egenskaper, såsom att ABS är relativt starkt, PP är lätt, PC har god genomskinlighet, god slagtålighet och PA är slitstarkt.
2.2 Förbehandling av råmaterial:
innebär att torka plastråvarorna i en torktumlare i flera timmar för att avlägsna spår av fukt. Om fukten inte avlägsnas kommer det att orsaka bubblor i produkten under påverkan av den höga formtemperaturen. Om produkten har andra färgkrav är även färgmatchning nödvändig. Färgmatchning uppnås vanligtvis genom att tillsätta färgmasterbatcher eller färgpulver för att erhålla önskad färg.
3. Formsprutningsprocess
Detta är det viktigaste steget. Produkten kan endast produceras efter en komplett formsprutningscykel.
1. Att klämma och låsa formen, som namnet antyder, innebär att stänga formen.
2. Injektion, det vill säga att skruven i cylindern roterar under systemets drivning för att transportera, komprimera och mjukgöra plastpartiklarna. Efter att mjukgöringen är klar slutar skruven att fungera och injicerar det mjukgjorda smälta materialet med hög hastighet i den slutna formhåligheten.
3. Tryckhållning, formhåligheten fylls, injektionshastigheten minskar och formen börjar gå in i tryckhållningsstadiet. Skruven fortsätter att bibehålla ett visst tryck tills produkten är formad.
4. Kylning: Efter insprutning och tryckhållning börjar produkten svalna och stelna i formen. Eftersom kylningen i formen tar lång tid står den för minst hälften av hela produktionscykeln.
5. Formöppning och utstötning: När produkten har svalnat och stelnat öppnas formen och utstötningssystemet börjar fungera och trycker ut produkten ur formkärnan.
4. Efterbehandling och förfining
När produkten tas ut ur formen finns det vanligtvis några tillbehör fästa på den, vilka kräver ytterligare bearbetning.
4.1. Borttagning av vattenport:
Efter att produkten har formats och hällsystemet stelnat, måste överflödig vattenport separeras från produkten. För små produkter kan trimningen ha slutförts under utstötningsprocessen, medan manuell trimning av vattenporten krävs för komplexa produkter.
4.2 Efterbehandling:
Beroende på produktens krav kan ytterligare bearbetning vara nödvändig.
4.3 Avgradning:
Efter att produkten har formats kan ytan, särskilt vid delningslinjen eller stiftets position, ha grader eller ojämna kanter som måste tas bort.
4.4 Screentryck / Spruttryck:
Beroende på produktens användningskrav kan det vara nödvändigt att ha screentrycksföretagets logotyp eller ytmålning.
4.5 Ultraljudssvetsning:
Flera formsprutade produkter kombineras med ultraljudssvetsning för att bilda en komplett integrerad del.
4.6 Montering:
Ihopsatt med andra delar.
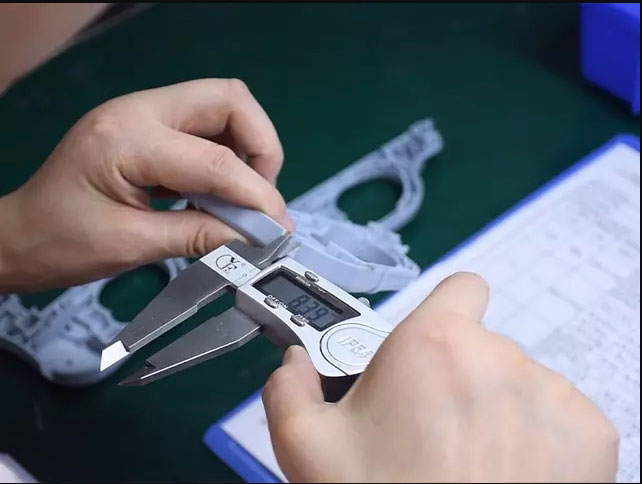
5. Kvalitetsinspektion och -kontroll är en viktig del av formsprutningsproduktionen.
1. Första styckeinspektion:
Innan massproduktion påbörjas måste vi genomföra en omfattande inspektion av den första delen, inklusive dimensioner, utseende och funktionalitet. Vi måste säkerställa att alla parameterinställningar är korrekta och att produkten är kvalificerad före massproduktion, och att parametrarna är korrekta.
2. Inspektion i linjen och provtagningsinspektion:
Under massproduktion krävs även regelbundna inspektioner. Vi behöver fokusera på utseendefel (såsom saknade material, krympning) och viktiga dimensioner för att säkerställa att produkten är kvalificerad.
3. Precisionsmätning:
Under inspektionsprocessen behöver vi använda precisionsinstrument som skjutmått, mikrometrar och trekoordinatmätmaskiner för att utföra noggranna inspektioner av dimensioner och geometriska toleranser.
4. Prestandatestning:
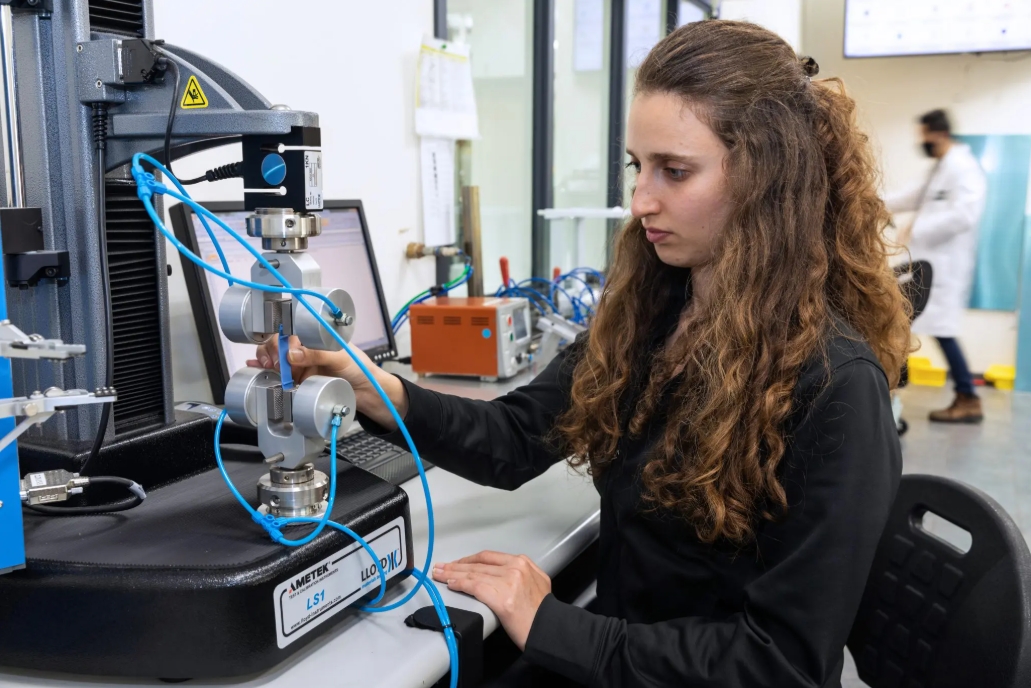
Draghållfasthet, slaghållfasthet och andra prestandakrav måste testas enligt kraven.
Formsprutningsdefekter är problem som uppstår under produktionsprocessen av plastprodukter på grund av faktorer som processparametrar, formkonstruktion eller materialegenskaper. För dessa defekter finns det också en rad motsvarande åtgärder.
Vanliga fel och lösningar vid formsprutning av delar
Formsprutningsdefekter är problem som uppstår under produktionsprocessen av plastprodukter på grund av faktorer som processparametrar, formkonstruktion eller materialegenskaper. För dessa defekter finns det också en rad motsvarande åtgärder.
1. Utseenderelaterade defekter på formsprutningsdelar
1. 1 Materialbrist:
2.1 Flygande kant:
Den huvudsakliga manifestationen är förekomsten av överdrivna grader vid kanterna på plastdelarna, främst vid formens delningsyta, slidens passningsyta eller mellanrummet mellan utstötarstiftet. Orsaken till flammorna är för högt insprutningstryck, otillräcklig klämkraft, vilket gör att mellanrummet i formhålan expanderar av smältan, hög materialtemperatur minskar smältans viskositet, vilket gör att den kan tränga in i formspalten, främmande ämnen på formens delningsyta, slitage som resulterar i för stort passningsgap och felaktigt läge i grinden, vilket gör att smältan träffar formen och genererar spänning.
3.1 Silverlinjer:
Symtomen är att silvervita filamentliknande ränder uppstår på ytan av formsprutade delar, vilket ofta förekommer i plaster som ABS, PC och PMMA. Orsaker till silverränder: Råmaterialen innehåller fukt eller flyktiga ämnen. Under formsprutningsprocessen förångas dessa ämnen till gaser och kan inte avges, vilket resulterar i att de stannar kvar på ytan av plastdelarna. För hög materialtemperatur gör att råmaterialen sönderfaller och producerar gaser. Ytjämnheten i formhålan är otillräcklig, vilket gör att smältan flyter ojämnt.
4.1 Depression:
Den huvudsakliga manifestationen är ytliga fördjupningar på plastdelarna, vilka vanligtvis ses i fall där väggtjockleksdimensionerna är inkonsekventa, nära ribborna eller insprutningsportarna.
Orsaken till fördjupningen är inkonsekvensen i plastdelarnas väggtjocklek. Det finns en betydande skillnad i väggtjocklekens jämnhet, och kylhastigheten i väggtjockleksområdet är långsam. Under formsprutning har det smälta materialet inte tillräckligt med tjocklek för att krympa helt, hålltryckstiden är otillräcklig, trycket är inte tillräckligt, formtemperaturen är för hög och kylhastigheten för plastdelarna är långsam, vilket ökar krympningshastigheten.
2. Dimensions- och precisionsfel hos formsprutningsdelar
2.1 Överdriven/otillräcklig dimension
De huvudsakliga manifestationerna är följande: Plastdelarnas faktiska storlek överstiger det toleransintervall som anges i ritningen och är antingen större eller mindre än den erforderliga storleken. Orsakerna till storleksavvikelsen är: Avvikelsen i formhålighetens storlek orsakar storleksavvikelsen hos plastdelarna; de instabila parametrarna för formsprutningsprocessen leder till fluktuationer i krympningshastigheten; de instabila råmaterialen på grund av olika produktionsbatcher resulterar i skillnader i materialegenskaper; och den inkonsekventa kylningen orsakar inkonsekvent krympning.
2.2 Transformation
Det största problemet är att plastdelarna böjs efter kylning och inte kan bibehålla formen som den är avsedd på ritningen. Orsakerna är följande: Kylningshastigheterna för olika områden av plastdelarna är inte enhetliga, vilket leder till skillnader i krympning och spänningsgenerering. Injektionsportens position är felaktigt inställd, vilket orsakar spänningskoncentration under fyllningen av det smälta materialet och koncentrerad spänning under formutstötningsprocessen, vilket resulterar i deformation under utstötning.
3. Strukturella och prestandafel hos formsprutningsdelar
3.1 Svetslinje
Den huvudsakliga manifestationen är att smältan flyter i formhåligheten och bildar linjer, vilka påverkar plastdelens utseende och ofta är fördelade vid injektionsporten. Den huvudsakliga manifestationen är att smältan flyter i formhåligheten och bildar linjer, vilka påverkar plastdelens utseende och ofta är fördelade vid injektionsporten.
3.2 Bubblor
Den huvudsakliga manifestationen är förekomsten av luftbubblor i plastdelarnas inre, vilka vanligtvis finns i tjockväggiga områden och vid injektionsportarna. Orsaken är att fukten i råmaterialet förångas till gas och fastnar inuti plastdelarna. Kavitetens utlopp är inte jämnt, och under injektionen omsluter det smälta materialet luften och bildar bubblor.
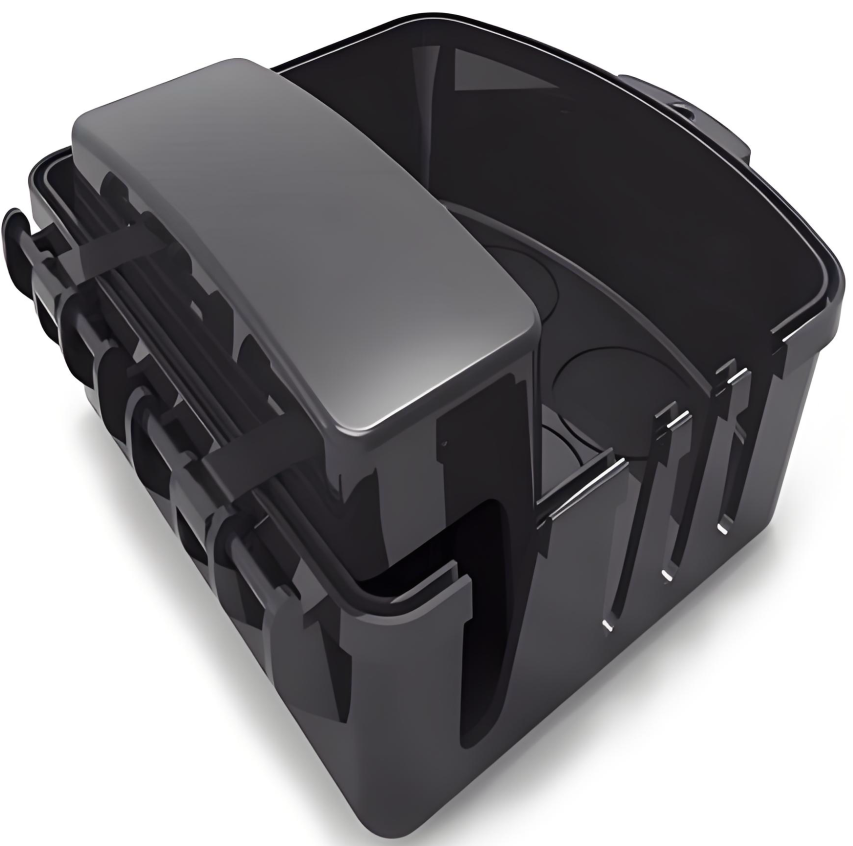
4. Spröd fraktur:
Lösning:
Torka råmaterialen noggrant för att avlägsna fukt. Genom att minska injektionshastigheten, öka formtemperaturen och förlänga hålltiden kan gasen avledas mer effektivt. De viktigaste manifestationerna är dålig seghet hos de gjutna delarna, vilka är benägna att spricka. Detta ses ofta i spröda plaster som PC, PMMA och PS.
orsakar:
Nedbrytning av råmaterial eller införande av föroreningar leder till att molekylkedjor bryts; överdriven inre spänning under formsprutning, såsom snabb kylning eller för högt tryck, ojämnheter i formhålighetens yta orsakar mikrosprickor på ytan av de gjutna delarna; och otillräckligt eller ineffektivt innehåll av härdningsmedel i råmaterialen.
Dessa är vanliga gjutna plaster som erbjuds av våra formsprutningstjänster. Efter att ha känt till grunderna för material, såsom vanliga kvaliteter, märken, fördelar och nackdelar, välj lämpligt formsprutningsmaterial enligt dina applikationskrav.
Verktygsmaterial:
Innan formsprutningsprocessen påbörjas, för produktion i låg eller hög volym, behövs ett CNC-fräst verktyg med hög tolerans. De vanligaste materialen inkluderar:
| Verktygsstål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rostfritt stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plastmaterial:
Formsprutning av plast erbjuds med ett brett utbud av material med olika egenskaper, inklusive slagtålighet, styvhet, värmebeständighet, kemisk beständighet etc.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | TITT |
| PE | HDPE | PS | POM |
Tillsatser och fibrer:
Standardplastmaterial kanske inte uppfyller kraven för specialformsprutade delar. I detta fall kan tillsatser och fibrer tillsättas för att förbättra estetiska och funktionella egenskaper, vilket ger ytterligare funktioner till dina formsprutade delar.
| UV | absorbatorer | färgämnen |
| Flame | hämmande medel | Glasfibrer |
| mjukgörare |
Ytbehandlingar för formsprutning
Formsprutning inkluderar verktygsframställning av formsprutor, formsprutning av plast med mera. Ytbehandlingen av formen slutförs vanligtvis under produktionsprocessen. Efter att formsprutningen är klar kommer vi att utföra vissa ytbehandlingar på den färdiga produkten enligt era krav.
Glossy
En ytbehandling görs med hjälp av en diamantpoleringsprocess och ger blanka ytor på formsprutade delar.
Halvblank
B-klassade ytbehandlingar använder sandpapper för att producera delar med en något grövre yta än delar av klass A. Specialgjutna plastdelar som genomgår B-klassad ytbehandling har en matt ytstruktur.
Matte
C-gradiga ytbehandlingar använder sandkornsslipstenar för att skapa en grov, ojämn yta. Injektionsplastdelar som genomgår C-gradig ytbehandling har en matt ytstruktur.
Strukturerad
Ytbehandlingar av D-kvalitet använder grus och torra glaspärlor eller oxid för att ge en mycket grov texturerad finish. Beroende på vilken typ av material som används kan produkterna ha en satin eller matt finish.
Tillämpningar av formsprutning
Eftersom formsprutning kan uppnå hög precision med bra tillverkningshastigheter utan att ändra materialets struktur, blir man alltmer bekant med det ständigt växande utbudet av maskiner, styrsystem och verktyg som används för formsprutning. NOBLE har åtagit sig att tillhandahålla precisionsbearbetningstjänster för alla samhällsskikt. Våra formsprutade precisionsdelar finns i alla samhällsskikt, inklusive.
Automatiseringsutrustning
NOBLE Rapid Prototyping-tjänsten låter dig snabbt och enkelt skapa automatiserade funktionella prototyper för att testa och optimera din design, välja rätt process, minska kostnader och förkorta projektcykler. On-demand-tjänster kan producera automatiserade delar med hög noggrannhet.
Bil
Våra tillverkningstjänster för lågvolymer är den perfekta tillverkningslösningen för bildelar på begäran
Medicintekniska produkter
Tillverkare av medicinska förnödenheter, teknikstartups och forskningslaboratorier drar stor nytta av de prototyplösningar vi tillhandahåller.
Robotics
Våra tjänster inom prototypframställning och tillverkning av delar inom industriell robotik bidrar till den kontinuerliga utvecklingen av robotmarknaden.
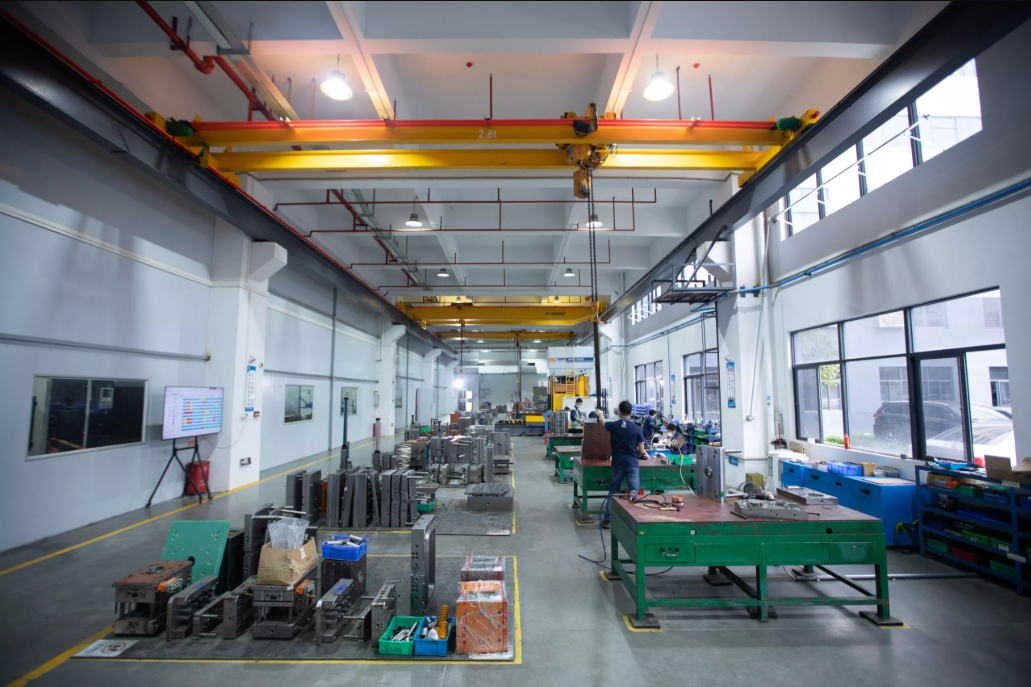
Varför välja NOBLE för specialanpassade formsprutningstjänster?
Formsprutning är ett utmärkt val för massproduktion av plastdelar. Varje år väljer så många högteknologiska företag världen över NOBLE för bearbetning av formsprutningsdelar. Vad får så många kunder att välja oss? NOBLE är ett kinesisk-brittiskt joint venture med oberoende FoU-, produktions- och försäljningskapacitet. Vi har omfattande erfarenhet av formsprutningsprocesser och kan erbjuda ett komplett utbud av tjänster för dina nya projekt, inklusive design, tillverkning, montering, inspektion och testning samt förpackning.
Materiell mångsidighet
NOBLE erbjuder mer än 200 material att välja mellan, inklusive standardhartser och konstruerade hartser, vilket hjälper dig att hitta rätt balans mellan prestanda och kostnad, och identifierar alternativa materialalternativ för att minska de totala tillverkningskostnaderna.
Hög effektivitet
Med certifierade inhemska fabriker och ett starkt leveranskedjesystem kan vi accelerera produktutvecklingscyklerna och slutföra produktionen av era formsprutade delar så snabbt som möjligt.
Omfattande kapacitet
Vi erbjuder en rad olika formsprutningstjänster, från design och prototypframtagning till verktyg och produktion. Vår omfattande kompetens gör det möjligt för oss att erbjuda kompletta lösningar för våra kunders behov.
Konsekvens och hög kvalitet
Tack vare certifierade fabriker garanterar genomförandet av inspektioner under produktionen och dimensionsverifiering efter produktionen att de specialgjutna delarna håller jämn kvalitet, oavsett komplex form, med hög precision.
konkurrenskraftiga priser
Vi erbjuder högprecisions- och specialanpassade formsprutningstjänster till konkurrenskraftiga priser, från prototypdesign till produktion, och skräddarsydda formsprutningslösningar för dig, vilket säkerställer att du får högkvalitativa formsprutade delar. Vårt begåvade team kan erbjuda mervärdesformsprutningslösningar som överträffar din budget.
Kvalitetssäkring
Vi har en rigorös kvalitetssäkringsprocess för att säkerställa att varje formsprutad del vi producerar håller högsta kvalitet. Vårt team inspekterar varje gjuten del för att säkerställa att den uppfyller våra strikta kvalitetsstandarder.