

Pris är den enklaste gränsen att jämföra och den minst informativa. Två offerter för samma detalj kan se identiska ut på pappret samtidigt som de döljer väldigt olika verktygsvillkor, processdisciplin och riskfördelning – skillnader som uppstår månader senare, när en form behöver omarbetas eller en leverans misslyckas med inspektionen.
Om du letar efter specialtillverkade delar är den verkliga frågan inte vem som hade den lägsta offerten. Det handlar om huruvida verkstaden bakom det numret kan hålla dina toleranser, lämna över ditt verktyg och fortfarande stå för delen efter att pressen har stannat. Den här guiden går igenom sju faktorer som är värda att undersöka innan du skriver under – certifieringsomfattning, verktygsägande, design-för-tillverkningsstöd, maskinanpassning, kvalitetsregister, kapacitet under belastning och ansvarsskyldighet för efterbehandling – var och en med de specifika frågor att ställa och de svar som bör vara uppmärksamma.
1. Branschcertifieringar: Verifiera omfattningen, inte bara certifikatet
Ett certifikat visar att ett oberoende certifieringsorgan har granskat ett ledningssystem mot en standard; det anger inte vad systemet omfattar. Det är certifikatets omfattningsbeskrivning som är viktig, eftersom den anger de aktiviteter, produkter och anläggningar som ingår. ISO:s egna revisionsriktlinjer varnar för att en omfattning kan vara för bred eller vag för att förmedla vad en organisation faktiskt gör, och att en hänvisning till en produktspecifikationsstandard i en omfattningsbeskrivning kan vilseledande antyda att produkten i sig är certifierad. När du gör en kortlista över tillverkare av plastgjutningar, be om certifikatet och läs omfattningen rad för rad: nämner den formsprutning , eller bara montering och lagerhållning? Listar den den anläggning som kommer att köra ditt verktyg?
Vad ISO 9001-certifieringen egentligen omfattar
ISO 9001:2015 ställer krav på ett kvalitetsledningssystem, och certifiering mot det är frivillig och utförs av oberoende organ snarare än av ISO självt, vilket ISO:s förklaring av standarden tydliggör. Standarden ger ett ramverk för konsekvent leverans och kontinuerlig förbättring; den föreskriver inte hur en gjutmaskin måste köra en press. Ett certifierat kvalitetssystem är därför ett bevis på processdisciplin, inte ett bevis på detaljkvalitet.
Medicinskt arbete: ISO 13485 och FDA:s överlägg
ISO 13485:2016 är standarden för kvalitetsledning av medicintekniska produkter, och dess klausul 1 tillåter begränsade undantag – bland annat design och utveckling – där tillämpliga föreskrifter tillåter. En kontraktsgjutare som bygger efter en kunds design kan legitimt undanta design, men det undantaget bör anges i kvalitetsmanualen och i certifikatets omfattning. För amerikanska köpare, observera att FDA:s förordning om kvalitetsledningssystem trädde i kraft den 2 februari 2026 och införlivade ISO 13485 genom hänvisning, och myndigheten anger tydligt att den inte kommer att kräva eller utfärda ISO 13485-certifikat och att ett certifikat inte undantar en tillverkare av plastgjutningar från en FDA-inspektion. Behandla ett certifikat som en indata, inte som ett myndighetsgodkännande.
Frågor att skriva ner
Fråga vilka platser och processer certifieringen omfattar, vem som utfärdade certifikatet, när den senaste övervakningsrevisionen genomfördes och om outsourcade steg som plätering eller sterilisering faller inom det certifierade systemet. ISO:s riktlinjer noterar att även när en process faller utanför certifieringens omfattning måste organisationen fortfarande kontrollera den och behålla bevis på den kontrollen.
2. Villkor för mögelägande: Vem äger egentligen dina verktyg?
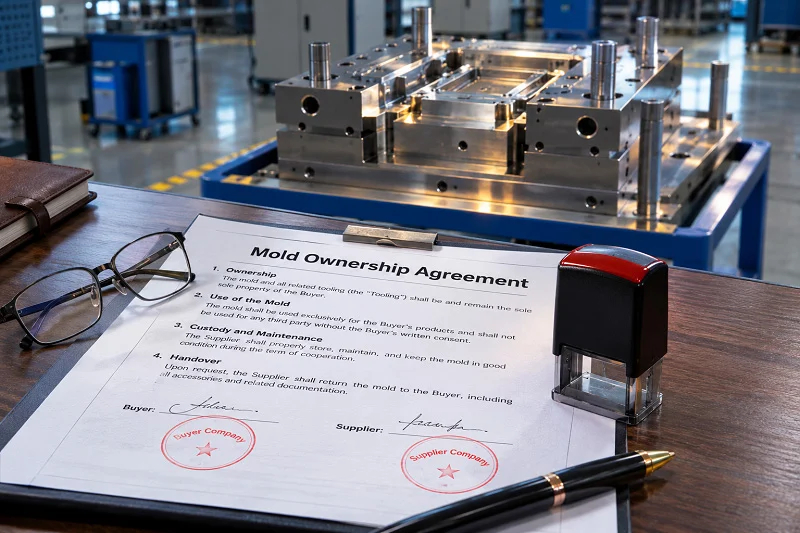
Verktyg är ofta den största enskilda kapitalposten i ett gjutningsprogram, och äganderätten bestäms av pappersarbete, inte av vem som betalade fakturan. Innan stål skärs, fastställ i kontraktet vem som har äganderätten till formen, vem som får äga den och vad som händer med den om förhållandet upphör.
Äganderätt, innehav och tillträde
En gjutare kan bygga eller lagra ett verktyg utan att äga det. Inköpsordern, verktygsavtalet och eventuella sidobrev bör ange att köparen äger verktyget, att gjutaren innehar det som depositär och att köparen kan inspektera det och ta bort det på begäran efter att ha reglerat utestående saldon. Oklarheter här är vanliga och dyra: en leverantör som behandlar gjutformen som sin egen tillgång kan vägra att frige den, och en köpare utan skriftlig äganderätt kan ha liten inflytande.
Vad händer i slutet av förhållandet
Specificera villkoren för utgående försäljning medan alla fortfarande samarbetar. Vem betalar för packning och frakt? Kommer gjutningstillverkaren att tillhandahålla verktygsritningar, underhållsloggar, inställningsblad och processparametrar? Kommer de att köra en slutgiltig validering före leverans så att den mottagande gjutningstillverkaren kan matcha processen? Ett verktyg som anländer utan sin historik behöver ofta omarbetning och omkvalificering, vilket kan utplåna de besparingar som motiverade flytten.
Amerikanska tulltjänsten: Verktygshjälpen
Om du är en amerikansk importör och levererar formar kostnadsfritt till en utländsk gjutare är verktyget ett tull-"hjälpmedel". Enligt 19 CFR § 152.103 läggs värdet av formar, matriser och liknande föremål som används vid tillverkning av importerade varor till transaktionsvärdet; förordningens eget exempel bekräftar att kostnadsfria formar som levereras till en utländsk avsändare måste läggas till. Ägandevillkor och deklarerat värde är därför sammankopplade, och din tullombud bör se verktygsavtalet före den första leveransen.
3. DFM-support: Gör plastgjutningstillverkaren en granskning innan stål skärs?
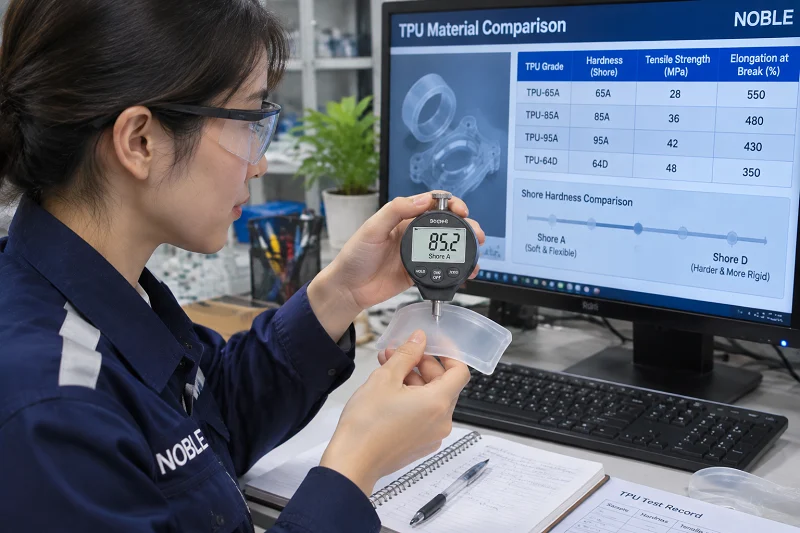
Design för tillverkningsbarhetsgranskning är den billigaste konstruktionstekniken ett projekt någonsin kommer att få, eftersom varje ändring som görs innan stål skärs kostar en bråkdel av samma ändring som görs efteråt. Frågan att ställa en kandidat är inte om den erbjuder DFM utan om dess feedback kommer innan verktygsdesignen fryses.
Vad en riktig DFM-granskning undersöker
En omfattande granskning tittar på väggtjocklek och övergångar, dragvinklar, portplacering och fyllningsbalans, utkastnings- och kylningslayout, toleransuppsättningar, materialkrympning och själva hartsvalet. Den bör identifiera funktioner som driver verktygskomplexiteten – underskärningar, djupa ribbor, snäva kosmetiska krav – och föreslå alternativ med bifogade kostnads- eller cykeltidskonsekvenser. En checklista på en sida som returneras inom en timme är en formalitet; en uppmärkt modell med specifika rekommendationer är en granskning.
Vem gör granskningen, och när
Fråga om granskningen utförs av verktygsingenjörer eller av säljpersonal, och om gjutaren kommer att godkänna den slutliga detaljdesignen innan han/hon bestämmer sig för stål. Tidpunkten är lika viktig som innehållet: DFM som anländer efter att gjutbasen har beställts kan inte påverka den design den var avsedd att förbättra. Upprätta en skriftlig avtal – DFM-rapport levererad, köparens disposition registrerad, verktygsdesignen släppt – så att sekvensen är synlig för båda sidor.
Sluta cirkeln med förändringar
När DFM-rekommendationer accepteras, bekräfta att den reviderade modellen, inte originalet, blir den kontrollerade ritning som används för verktygstillverkning och inspektion av den första artikeln. En gjutare som granskar noggrant men sedan bygger till en föråldrad fil har lagt till ett steg utan att öka värdet.
4. Maskin- och processanpassning: Tonnage, precision och hjälputrustning
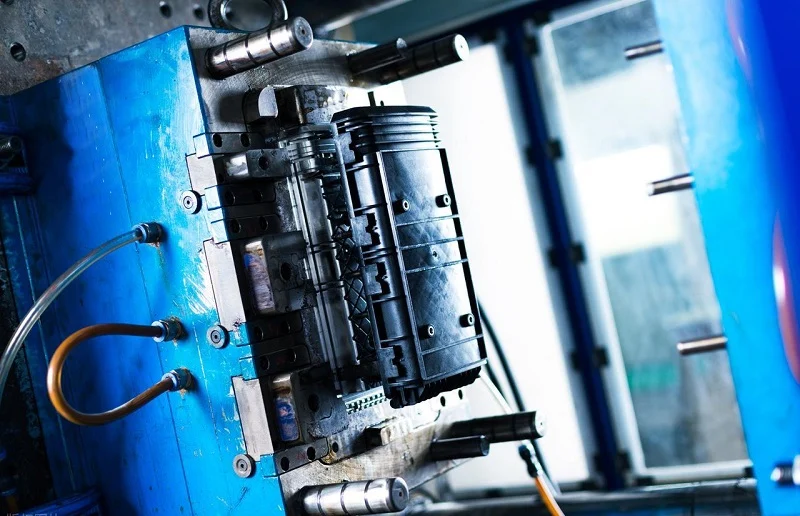
En press är bara en del av ett gjutningssystem, och maskinen som kör ditt verktyg måste matcha verktygets storlek, detaljens tolerans och hartsets bearbetningsfönster. Maskinpassning är en teknisk fråga med kontrollerbara svar.
Tonnage och hagelstorlek
Klämtjockleken måste hålla formen stängd mot injektionstrycket över det projicerade området, med marginal; för lite producerar blixtnedslag, för mycket kan skada verktyget. Kulstorleken är den mer subtila begränsningen. Plastics Technology noterar att kulor som använder mindre än cirka 20 % av pipans kapacitet tenderar att orsaka långa uppehållstider, polymernedbrytning och dålig processkontroll, medan kulor över ungefär 65 % riskerar osmält material och långa återhämtningstider, och rekommenderar ett arbetsområde på cirka 25 % till 65 % med en extra säkerhetsfaktor. En gjutmaskin som passar din detalj på vilken press som helst som är ledig kan köras utanför det fönstret.
Precision och repeterbarhet
Fråga om specifikationer för repetitionsbarhet av kulor, sluten processkontroll och den tolerans som gjutmaskinen faktiskt garanterar från din sida, snarare än det bästa den någonsin uppnått. Kosmetiska krav, optiska delar och snäva dimensionsangivelser belastar maskinen olika.
Hjälputrustning
Torkning och transport, temperaturkontrollenheter, varmkanalsstyrenheter, robotteknik för borttagning av delar och granulatorer påverkar alla konsistensen. Fråga vilka hjälpenheter som är dedikerade till cellen som kör ditt jobb och hur materialet torkas och verifieras – fuktrelaterade defekter är bland de vanligaste och minst synliga orsakerna till ett misslyckat parti.
5. Kvalitetsregister kontra kvalitetspåståenden: Vad man ska be om
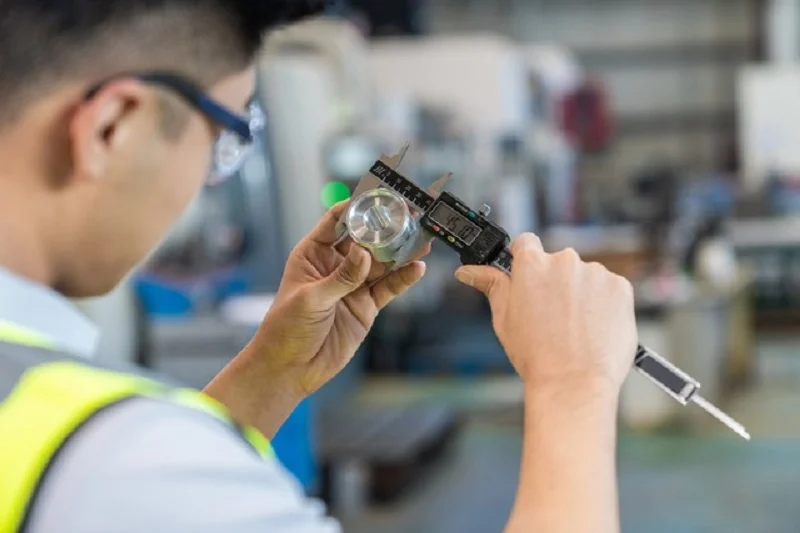
Varje gjutare kommer att säga att de har stark kvalitetskontroll. Den användbara frågan är vilka register som finns, vem som skapade dem och om du kan se dem innan du binder dig.
Register som borde finnas för ditt jobb
Be om den första artikelinspektionsrapporten med dimensionsresultat mot ritningen, materialcertifikat och spårbarhet av partiet, processparameterbladet för varje godkänd uppställning och kontrollplanen som anger vilka egenskaper som övervakas och hur ofta. Om statistisk processkontroll används, be att få se diagrammen och reaktionsplanen som anger vad operatörerna ska göra när en signal visas. ASQ:s vägledning om SPC gör en distinktion värd att upprepa: kontrollgränser kommer från processen och beskriver vad den faktiskt gör, medan specifikationsgränser kommer från ritningen och beskriver vad som är acceptabelt – en process kan vara helt stabil och ändå producera delar som inte uppfyller specifikationen. En gjutare som blandar ihop de två övervakar utan förståelse.
Påståenden kontra bevis
En kapacitetssiffra som citeras i en broschyr är ett påstående. En kapacitetsstudie kopplad till ditt artikelnummer, med urvalsstorleken, mätsystemanalysen bakom den och datumet, är bevis. Fråga efter underliggande data och fråga vad som hände förra gången en process gick överstyr på ett jämförbart jobb.
Revisionsrättigheter och arkivering av register
Bekräfta i kontraktet att ni får granska gjutningstillverkarens kvalitetssystem med rimlig varsel och att register över era delar sparas under en överenskommen period och görs tillgängliga på begäran. För reglerade produkter är registerhållning inte en artighet; det är en del av efterlevnadskedjan.
6. Verklig kapacitet och ledtidsflexibilitet under belastning
Angiven ledtid är ett löfte som ges i lugna förhållanden. Det du behöver veta är hur gjutmaskinen beter sig när golvet är fullt.
Läsförmåga ärligt talat
Fråga hur många pressar av relevant tonnage som finns, hur många som för närvarande är i drift och vilken användning gjutmaskinen anser vara full. En verkstad som körs med hög belastning har lite utrymme för din express; en verkstad med maskiner som inte används kan sakna arbetsbelastningen för att behålla skicklig personal. Ingetdera är automatiskt rätt, men svaret säger dig vad du ska planera för.
Schemaläggning under belastning
Fråga hur jobb prioriteras när efterfrågan ökar, om er volym är reserverad i ett kapacitetsavtal och hur omställningar och formunderhåll schemaläggs så att de inte kolliderar med era kördatum. Begär den faktiska leveranstiden för de senaste kvartalen, inte en målsiffra, och fråga hur förseningar kommuniceras och åtgärdas.
Verktyg och material som ledtidsfaktorer
Formtillverkning, tillgången på stål och harts samt sekundära operationer dominerar ofta tidslinjen mer än presstiden. Be formtillverkaren att dela upp sin offererade ledtid i faserna verktygstillverkning, provtagning, godkännande och produktion, så att du kan se vilken fas som bär risken och var en buffert är värd att betala för.
Planering för toppen
Om er efterfrågan är säsongsbunden eller lanseringsdriven, diskutera toppscenariot innan den första beställningen. En gjutare som har tänkt på er mest hektiska månad är mer användbar än en som bara har prissatt er genomsnittliga månad.
7. Efterbehandling och ansvarsskyldighet för hela kedjan
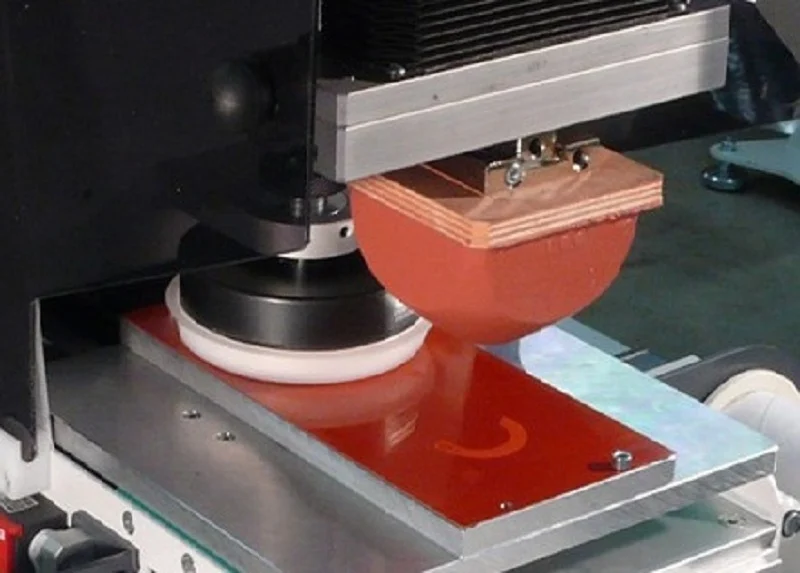
En gjuten del är sällan en färdig produkt. Målning, tryckning, lasermärkning, ultraljudssvetsning, montering, förpackning och sterilisering sker alla efter pressen, och var och en av dem är en plats där ansvaret i tysthet kan byta ägare.
Kartläggning av kedjan
Be gjutaren att lista varje operation som din del kommer att genomgå, vem som utför den och var den sker. Om stegen läggs ut på underleverantörer förblir gjutaren ansvarig för dem enligt sitt kvalitetssystem – ISO:s revisionsriktlinjer är tydliga med att outsourcade processer fortfarande måste kontrolleras och dokumenteras, även när de faller utanför certifieringens omfattning. Bekräfta hur inkommande material från dessa steg verifieras och vilka acceptanskriterier som gäller.
Validering av specialprocesser
Svetsning, limning, beläggning och sterilisering är specialprocesser vars resultat inte kan verifieras helt och hållet genom enbart inspektion, så de är beroende av validerade parametrar och kvalificerade operatörer. Be om valideringsjournaler och utlösare för förnyad validering.
En kontaktpunkt
Helkedjans ansvar innebär att en enda part svarar när något går fel, oavsett vilket steg som misslyckades. Fastställ det i kontraktet: vem äger avvikelsen, vem vidtar korrigerande åtgärder och hur kostnads- och tidsplanansvaret fördelas över hela kedjan. En gjutare som samordnar sin leveranskedja men frånsäger sig ansvaret för den har flyttat risken till dig utan att säga det.
Välj NOBLE för din tillverkare av plastgjutningar

NOBLE är ett kinesisk-brittiskt joint venture och ett statligt erkänt nationellt högteknologiskt företag, och vi arbetar som tillverkare av plastgjutningar för kunder som behöver en enda partner från koncept till produktion. Våra teknik- och bearbetningsteam stöder prototypframställning och volymtillverkning , så att en design kan gå från ett första prov till en produktionskörning utan att byta ägare.
Vi är certifierade enligt ISO 9001:2015 och ISO 13485:2016. Våra tjänster sträcker sig från design och prototypframtagning till bearbetning, gjutning och montering – inte bara produktion – och vår inspektionsutrustning och vårt kvalitetskontrollsystem är konfigurerade för att hålla de toleranser som dina ritningar anger. Offerter returneras vanligtvis inom 24 timmar efter en fullständig offertförfrågan, och många delar kan färdigställas inom 7–10 dagar.
Om du jämför tillverkare av plastgjutningar baserat på ovanstående faktorer, skicka oss dina ritningar och volymer så berättar vi skriftligen vad vi kan åta oss innan något stål skärs till.
Vanliga frågor om tillverkare av plastgjutning
Garanterar ett ISO 9001-certifikat delkvaliteten?
Nej. Det bekräftar att ett oberoende organ granskade ett kvalitetsledningssystem mot standardens krav. Delkvaliteten beror på den specifika processen, verktyget, materialet och kontrollerna, vilket är anledningen till att du bör läsa certifikatets omfattning och be om dokument kopplade till ditt artikelnummer.
Vem äger formen om jag betalar för den?
Äganderätten följer av avtalet, inte fakturan. Ange skriftligen att du innehar äganderätten, att gjutaren innehar verktyget för din räkning och vad som händer vid uppsägning. För import från USA, kom ihåg att kostnadsfria formar som levereras till en utländsk gjutare är en tullhjälp som läggs till transaktionsvärdet enligt 19 CFR § 152.103.
När ska DFM ske?
Innan verktygsdesignen släpps för tillverkning. En granskning som kommer efter att formbasen beställts kan inte ändra de beslut som driver kostnader och cykeltid.
Hur kontrollerar jag den angivna kapaciteten?
Begär information om pressräkningar per tonnage, aktuell utnyttjandegrad, leveranshistorik i tid och hur er volym är reserverad under högtrafik. Begär ledtiden uppdelad i faserna verktygstillverkning, provtagning, godkännande och produktion.
Kan en gjutares ISO 13485-certifikat ersätta FDA-efterlevnad?
Nej. FDA har uppgett att de inte kommer att kräva eller utfärda ISO 13485-certifikat och att ett sådant certifikat inte undantar en tillverkare av plastgjutningar från en FDA-inspektion, även om QMSR införlivar standarden genom hänvisning.






