

Att välja rätt sätt att tillverka ditt leveransrobothölje kan antingen hjälpa eller skada ditt projekt. Så här bedömer du CNC-bearbetning, formsprutning, plåttillverkning och standardkomponenter. Var och en passar olika precisions-, volym- och kostnadsbehov. Formsprutning sparar pengar över 100–500 enheter jämfört med CNC, och över 500–1 000 enheter jämfört med 3D-utskrift.
Små misstag blir snabbt stora. Det är därför de flesta AMR-robotdelar börjar som en CAD-modell och sedan går igenom bearbetning, ytbehandling och inspektion. Den här guiden visar dig material som rostfritt stål (17-4 PH) och titan Ti-6Al-4V, design för tillverkning och hur du väljer rätt metod för din AMR.
Vanliga tillverkningsprocesser för leveransrobothus
De fyra huvudsakliga tillverkningsprocesserna
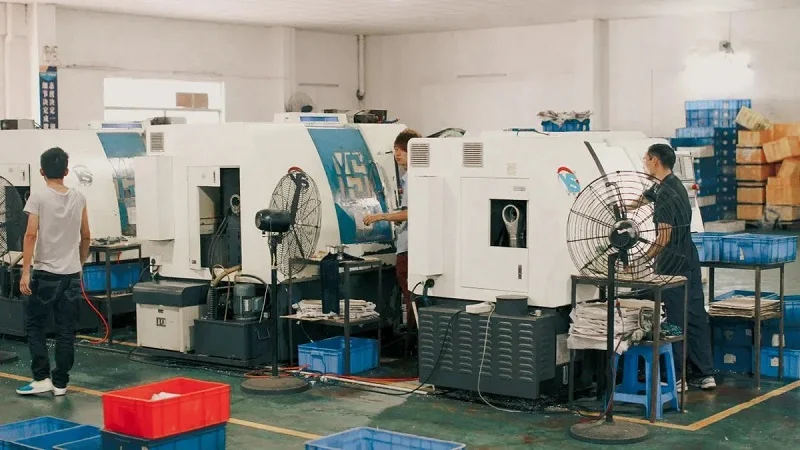
För AMR-projekt finns fyra huvudsakliga vägar. CNC-bearbetning skär ut exakta former från solida block. Det fungerar bra för fogar, fästen och sensorfästen. Processen tar bort material lager för lager. Varje passering tar bort en tunn skiva. Formsprutning tvingar in varm plast i stålhåligheter. Skal, lock och inkapslingar använder denna metod. Formen kostar mer i förskott. Men delar kommer ut snabbt när verktyget är klart. Plåttillverkning skär, böjer och svetsar plana plåtar. Primära konstruktionsramar använder denna metod. Standarddelar kommer från kataloger. De sparar ledtid och kostnader.
Progressiv stansning är en variant av plåt. En metallremsa passerar genom en serie formar. Varje station ändrar form. Batteribrickor och sidopaneler använder denna metod. Den håller kostnaden nere för stora volymer.
De flesta AMR-robotdelar börjar som en CAD-modell. Modellen vägleder bearbetning, ytbehandling och inspektion. Detta upptäcker toleransproblem tidigt innan problemen växer.
NOBLE är ett ledande tillverkningsföretag i Kina. Det erbjuder alla fyra processer internt. Kunderna prototypar snabbare och skalar upp smidigt.
Avvägningar mellan precision och volym
Varje process balanserar precision och volym på olika sätt. Rätt val sparar tid och pengar.
CNC-bearbetning har de snävaste toleranserna. Man kan nå några tusendels tum. Delarna blir exakta enligt CAD-modellen. Men varje del tar tid i maskinen. Stora partier kostar mer. Det fungerar bäst för låga till medelstora volymer.
Gjutningen blir konsekvent när formen är klar. Del ett och del tiotusen ser likadana ut. Repeterbarheten är utmärkt. Formkostnaden är dock hög. Volymen måste motivera det. Du behöver hundratals eller tusentals delar.
Plåt ger god precision för konstruktionsramar. Lasrar skär rena kanter. Böjning ger styvhet. Progressiv prägning hanterar höga volymer bra.
Små fel byggs upp i en montering. Det är toleransuppbyggnad. En liten förskjutning kan luta nästa del. Att kontrollera CAD-modellen hjälper till att undvika detta.
Matchningsprocess till bostadsbehov
För en AMR-robotdel, börja med volym. Låg volym föredrar CNC eller plåt. Medelvolym mellan hundra och femhundra föredrar gjutning. Hög volym föredrar gjutning eller progressiv stansning.
Tänk på komplexiteten härnäst. Interna kanaler behöver CNC eller gjutning. Enkla lådor fungerar för plåt. Delar med snäva hörn passar bättre med CNC.
Tänk på precision sist. Mot varandra liggande ytor behöver snävare toleranser. Fästen behöver starkare material. För skydd kan man använda billigare metoder.
Planera i förväg. En enda robotcell kan ta månader att installera. Prata med en partner tidigt. De kan vägleda dina designval. Detta sparar tid och undviker omarbete.
Precisions-CNC-bearbetning för leveransrobothus
Användningsområden: Leder, fästen och sensorer
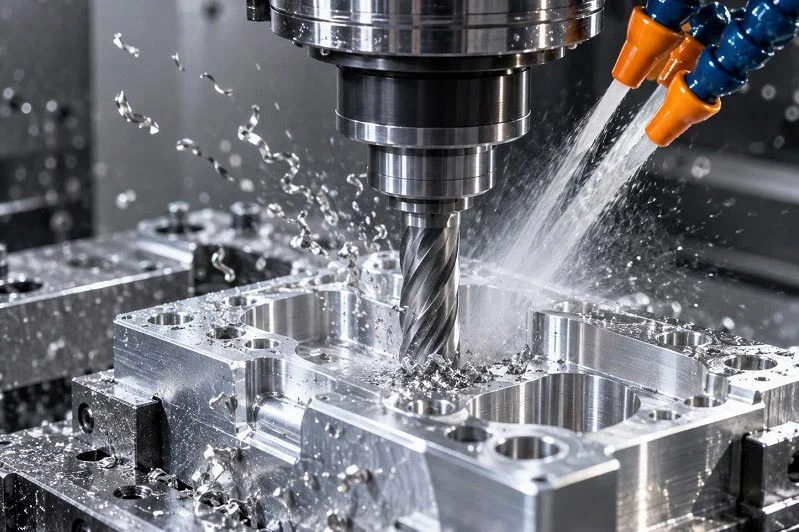
Precisions-CNC-bearbetning för precisionskomponenter fungerar bäst när ett leveransrobothus behöver täta passformer och komplexa former. Axelhus, midjeleder, höftleder, knähus och nedre extremiteter är alla beroende av denna process. Dessa delar måste röra sig smidigt och förbli i linje under tusentals cykler.
Leder står högst upp på listan. De länkar samman strukturella delar och bär laster. En vinglig fog förstör hela roboten. Ändeffektorer och gripdon behöver också anpassade gränssnitt för plockning, svetsning och inspektionsuppgifter. AGV-chassin och fästen använder starka ramar och hjulfästen. Många av dessa delar har böjda ytor och funktioner på flera sidor. Ett 5-axligt CNC-center hanterar dem i en enda fastspänning. Det minskar staplingsfelet och förbättrar ytfinishen.
Sensorfästen och kontakter utgör perceptionssystemet. De kräver hög precision för att hålla sensorerna riktade åt rätt håll. En liten förskjutning ändrar synfältet. Det påverkar navigering och säkerhet negativt. Flygplanskroppens struktur och hölje har mindre omfattande krav. Men dimensioner och hållfasthet måste fortfarande uppfylla standarder för att hantera yttre krafter.
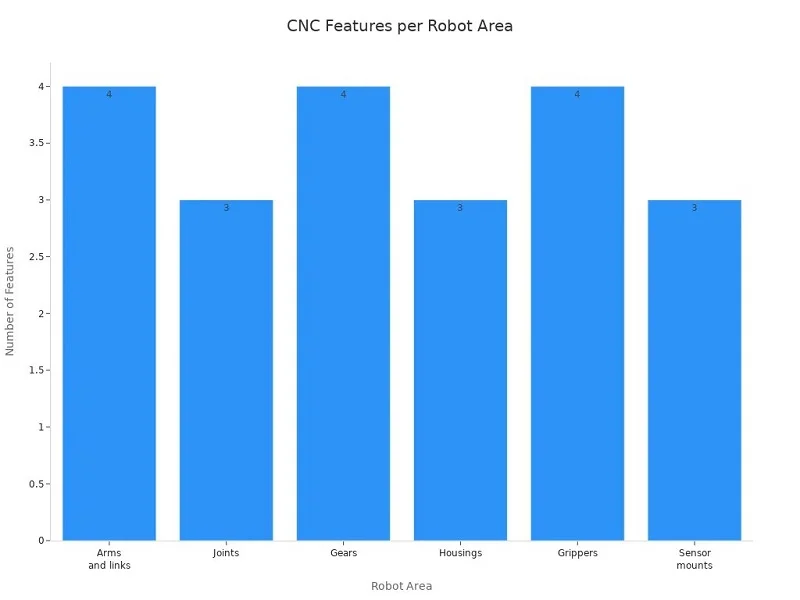
CNC-bearbetning för robotteknik producerar centrala robotdelar inklusive armar, länkar, leder, kugghjul, höljen, gripfingrar och sensorfästen. Dessa nyckelenheter styr mekanisk passform, rörelsestabilitet, strukturell uppriktning och lastöverföring i robotaggregat. Varje rörligt och monteringsgränssnitt är beroende av exakt tillverkning för att upprätthålla konsekvent repeterbarhet och monteringsprestanda.
Material: 17-4 PH rostfritt stål och titan
Materialvalet är avgörande för framgången för alla AMR-robotdelar. Två metaller utmärker sig för höghållfasta och precisionskomponenter: rostfritt stål 17-4 PH och titan Ti-6Al-4V.
17-4 PH erbjuder en draghållfasthet på 1275 MPa och en sträckgräns på 1060 MPa enligt ASTM A693 H900. Dess elasticitetsmodul är 200 GPa. Hårdheten når 38 HRC. Legeringen motstår korrosion mycket bra. Den behåller också sin form över ett brett temperaturområde. Värmeutvidgningskoefficienten är 10.8 µm/m·K. Maximal driftstemperatur når 315 °C. Dessa egenskaper håller dimensionerna stabila under bearbetning och i fält.
Ti-6Al-4V titan ger ett bättre förhållande mellan styrka och vikt. Det passar för högpresterande leder och medicinska eller kirurgiska instrument. Materialet motstår utmattning och korrosion. Men det kostar mer och bearbetar långsammare. För en AMR-robotdel som utsätts för tunga belastningar lönar sig titan. För mindre kritiska fästen fungerar aluminium 6061-T6 eller 7075-T6 bra. Rostfritt stål 304 och 316 klarar korrosiva miljöer. Kolstål och legeringsstål som 4140 och 4340 fungerar som tunga baser.
Toleranser och inspektion
Toleranskontroll skiljer bra CNC-maskiner för precisionsdetaljer från genomsnittligt arbete. För lagersäten och andra precisionsgränssnitt i leveransrobothus ligger typiska toleranser i intervallet ±0.01–0.05 mm. Kritiska rörelsekontrollfunktioner kan nå ±0.003 mm. Ett robotledhus tillverkat av aluminium 7075-T6 krävde en gång ±0.005 mm. Det visar vad AMR-arbete kräver.
Åtdragning under ±0.02–0.05 mm ökar ofta kostnaden utan att förbättra systemets prestanda. Så funktionell tolerans är viktig. Du matchar toleransen till jobbet. En sensormontering behöver en tät referensyta. En täckpanel behöver inte det.
Inspektion kontrollerar varje kritisk dimension. CMM-system visar vägen. Borrmätare och höjdmätare kontrollerar hål och steg. GD&T-inspektionstekniker bekräftar form, orientering och placering. Dessa steg upptäcker fel före montering. De förhindrar också toleransuppbyggnad i roboten.
För AMR-projekt är CNC-bearbetning fortfarande det självklara valet för fogar, fästen och sensorfästen. Den har de snävaste toleranserna och hanterar komplex geometri. Avvägningen är hastighet och kostnad vid hög volym. Men för låga till medelstora volymer finns det inget som slår den. En enda robotcell kan ta månader att installera. Så börja din tillverkningsplanering tidigt. På så sätt uppfyller ditt leveransrobothus specifikationerna från första början.
Formsprutning för leveransrobothus
Användningsområden: Skal, lock och kapslingar
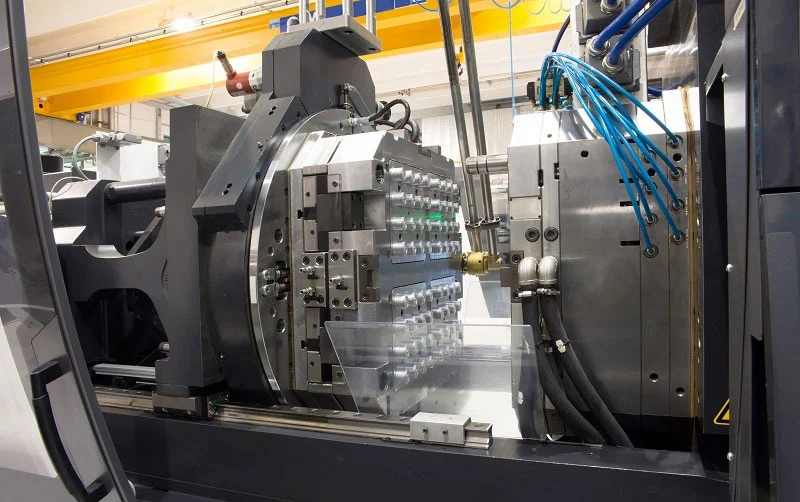
Formsprutning av plastkapslingar fungerar utmärkt när man behöver många identiska skal snabbt. Processen trycker in smält plast i en stålform. Plasten svalnar. Sedan öppnas formen och ett färdigt lock kommer ut. För ett leveransrobothölje används detta för att skapa ytterhöljet, batteriluckorna, sensorfönstren och locken till kontrollboxen.
Tänk på vad dessa delar har gemensamt. De har tunna väggar. De använder ribbor för att hålla sig styva. De snäpps ihop med flikar och klämmor. En CNC-maskin skulle ha svårt här. Att skära varje skal från ett block slösar material och tid. Gjutning gör samma form tusentals gånger med nästan inga skillnader. Den repeterbarheten är viktig för AMR-flottor. Varje robot måste se ut och passa på samma sätt.
Skydd och höljen döljer också de smutsiga delarna inuti. De skyddar kretskort, kablar och motorer från damm och stänk. Ett väldesignat skal styr luftflödet och blockerar ströljus från sensorer. Formsprutning av höljen ger dig den friheten. Du kan bygga in bussningar, distanser och kabelkanaler direkt i verktyget. Inga extra fästen behövs.
Tekniska plaster: ABS, PC/ABS, Nylon
Materialvalet styr hur ditt hölje presterar. Tre plasttyper är ledande i detta område. Var och en har olika styrkor.
| Fast egendom | ABS | PC | Nylon (PA) |
| Pris | $$ | $ $ $ | $$ |
| Draghållfasthet | Medium | Hög | Hög |
| slag~~POS=TRUNC | Hög | Väldigt högt | Medium |
| Värmebeständighet | Medium | Hög | Hög |
| Kemisk resistans | Moderate | Moderate | Moderate |
| UV-resistans | dålig | Rättvis | dålig |
| Styvhet | Medium | Hög | Medium |
| Enkel formning | Easy | Moderate | Moderate |
| Tillämpningar | Hus, leksaker | Linser, hjälmar, elektriska höljen | Kugghjul, lager, bilkomponenter |
ABS är arbetshästen. Det är en amorf termoplast. Den ger dig seghet, slagtålighet och en bra ytfinish. Namnet delas in i tre delar. Akrylnitril ger hårdhet, värmebeständighet och kemikaliebeständighet. Butadien ger seghet och slagtålighet. Styren erbjuder glans, styrka och enkel bearbetning. ABS formas lätt och kostar ganska lite. Dess svaga punkt är UV- och kemikaliebeständighet. Tillsatser kan lösa UV-problemet.
Polykarbonat ger mycket hög slagtålighet och värmebeständighet. Det förblir också genomskinligt, vilket fungerar bra för linser och sensorfönster. Men det kostar mer och reagerar dåligt på vissa kemikalier. Nylon (PA6, PA66) är halvkristallint. Det motverkar slitage och nötning bra. Det används ofta i kugghjul och lager. Nylon absorberar dock fukt. Det behöver torkas innan det gjuts.
PC/ABS-blandningar blandar det bästa av båda och är vanliga. För en AMR-robotdel som behöver tålighet plus ett rent utseende är en PC/ABS-blandning ett smart val.
Verktygstillverkning och högvolymsproduktion
Det är inom verktygstillverkning som det blir allvar med formsprutning av höljen. En stålform kostar mycket i förskott. Det priset ger snabbhet senare. När verktyget är klart lossnar delarna på några sekunder. Cykeltiden förblir kort. Arbetskraften per detalj sjunker till nästan ingenting.
Denna beräkning gynnar högvolymsproduktion av hus. Under några hundra enheter förblir formkostnaden per detalj för hög. Över den tröskeln slår gjutning CNC i pris. Det exakta break-evenet beror på detaljstorlek och komplexitet. Ett enkelt hölje når det snabbare än ett komplext skal med sliders.
Formkonstruktionen avgör detaljens kvalitet. Väggtjockleken måste vara densamma överallt. Tjocka sektioner kyls långsammare och blir skeva. Ribbor ger styvhet utan att öka volymen. Dragvinklar gör att detaljen släpper rent. Portens placering styr hur plasten flyter och var svetslinjerna bildas. Om du gör fel får du sjunkningar, kortslutningar eller skevhet.
Ur ett praktiskt perspektiv, planera din tillverkningstidsplan tidigt. Att skära ett stålverktyg tar veckor. En enda robotcell kan ta månader att installera. Så börja formdesignen medan din CAD-modell fortfarande är färsk. På så sätt går ditt leveransrobothus från prototyp till produktion utan långa uppehåll.
Plåttillverkning för leveransrobothus
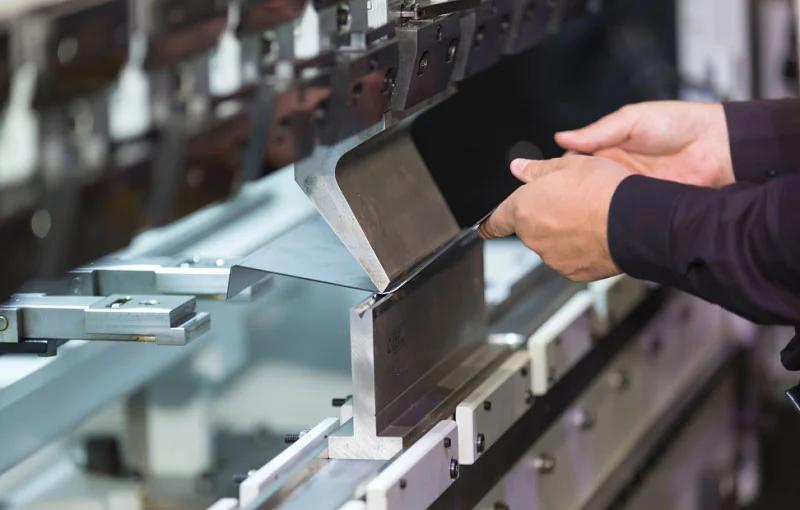
Plåttillverkning för autonoma mobila robotar omvandlar platt metall till starka, lätta ramar. Det börjar med en CAD-modell. Sedan går det igenom skärning, bockning och sammanfogning. Detta sätt fungerar bra för huvudramar och chassidelar. Det håller också kostnaderna nere vid tillverkning av många delar.
Strukturramar och chassi
Huvudchassi- och ramplattorna är robotens starka kärna. De håller hjul, batterier, motorer och nyttolastbrickor i en lätt del. Präglat aluminium eller höghållfast stål fungerar bra här. Formade ribbor, flänsar och monteringsbommar ger styvhet utan extra vikt. Skyddande höljen och lock skyddar elektroniken från regn, damm, stötar och vandalism. Flerstegs progressiva matriser bygger in ventiler, kabelutgångar, låsflikar och snäppfästen. Nyttolast- och dörrmekanismer får stryk varje dag. Präglat stål eller aluminium med profilerade kanter och fållade flänsar hanterar den som utsätts för slitage. Sensor- och kamerafästen håller LiDAR, kameror, ultraljudssensorer och antenner i exakt linje. Hjul- och upphängningsfästen använder höghållfast präglat material med formade vinkelhakar för att hjälpa dem att överleva trottoarkanter och ojämna trottoarer.
| Ansökan | BESKRIVNING | Material/funktioner |
| Huvudchassi och ramplattor | Stark kärna; håller hjul, batterier, motorer, nyttolastbrickor | Präglat aluminium eller höghållfast stål; formade ribbor, flänsar, bussningar |
| Skyddshöljen och skydd | Skydda elektroniken mot regn, damm, stötar och vandalism | Flerstegs progressiva matriser; ventiler, kabelutgångar, låsflikar |
| Nyttolast och dörrmekanismer | Dörrar, spärrar, gångjärn, brickor som används dagligen | Präglat stål eller aluminium; präglade kanter, fållade flänsar |
| Sensor- och kamerafästen | Fästen för LiDAR, kameror, ultraljudssensorer, antenner | Progressiva gängor; monteringshål och kabelklämmor i ett steg |
| Hjul- och upphängningsfästen | Håll drivhjul, länkhjul, bärarmar | Höghållfast präglat material med formade kilar |
Progressiv stansning för delar i hög volym
Progressiv stansning fungerar bra för batterifack, topplock och sidopaneler. En metallremsa matas genom en serie matriser. Varje station ändrar form. Delar faller ut med varje pressslag. Denna metod ger verkliga fördelar:
- Hög hastighet: Den automatiska processen går snabbt.
- Låg arbetskraft: En person övervakar maskinen.
- Minimalt skrot: Metallremsan ger väldigt lite materialspill.
- Repeterbarhet: Många delar håller snäva toleranser utan att förlora kvalitet.
- Låg kostnad per del: Hastighet, repeterbarhet och mindre arbete gör varje del billig.
Det har också begränsningar. Vissa operationer kräver extra steg. Urskärningar, ribbor eller gängning kan öka kostnaden. Delar måste köras med kontinuerlig matning. De kan inte röra sig fritt utan extra arbete. Uppställningarna är permanenta för varje projekt. Att byta till ett nytt jobb tar mycket tid. Progressiva matrissystem kostar också mer än transfermatrissystem. Ur ett praktiskt perspektiv lönar sig denna process endast vid hög volym. Verktygskostnaden är hög, men priset per del sjunker snabbt när produktionen väl startar.
Laserskärning, bockning och svetsning
Laserskärning, bockning och svetsning utgör grunden för plåtbearbetning med låg till medelhög volym. En fiberlaser skär komplexa 2D-konturer, hål och spår i ett svetspass. Inga verktyg behövs. Plana delar håller god precision. CNC-kantpressar hanterar bockning med återfjädringskompensation. De formar V-, U- och kanalformer. Vinkeltolerans och flänsdimensioner kontrolleras. Böjningsradien beror på materialtjockleken. Svetsning sammanfogar delarna. TIG passar för aluminium och rostfritt stål. MIG fungerar för kolstål. En bra svetssekvens kontrollerar distorsion. Svetsade enheter bibehåller jämn noggrannhet, beroende på fixtur.
Designregler är viktiga för laserskärning, bockning och svetsning. Minsta flänslängd och avstånd mellan hål och kant förhindrar sprickor och svaga punkter. De håller också ditt AMR-chassi rätvinkligt och starkt.
Materialval knyter ihop allt detta. Aluminium håller nere vikten. Stål ger styrka. Rätt val beror på belastning, kostnad och korrosionsbehov. För en AMR-robotdel som måste förbli styv och lätt är plåt ofta det smartaste valet. Det balanserar strukturdesign för autonoma mobila robotramar med verklig tillverkningshastighet. En enda robotcell kan ta månader att installera. Så ta med din plåtpartner i designfasen tidigt. På så sätt går ditt leveransrobothus från ritning till produktion utan kostsamma överraskningar.
Standardkomponenter för leveransrobothus
Minska ledtid och kostnad
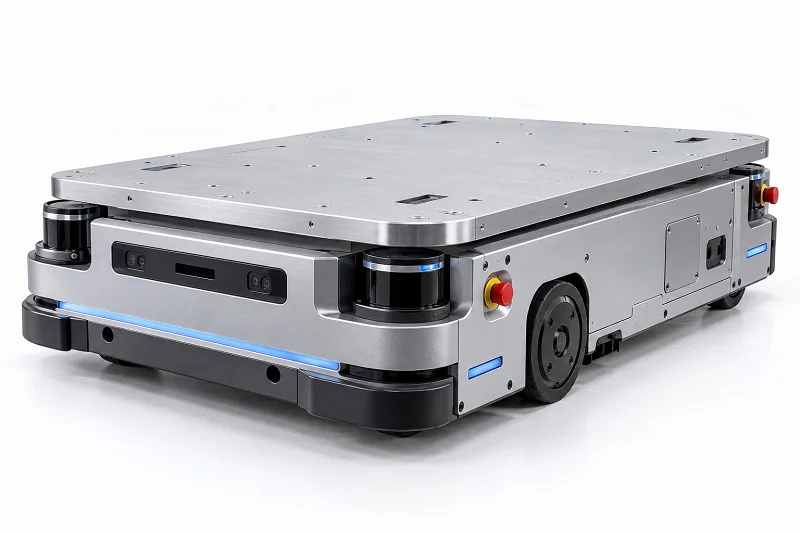
Inte alla delar av ett leveransrobothus behöver specialbearbetas. Katalogdelar sparar veckor av väntetid. De minskar också kostnaderna direkt. Ett standardlagerblock eller ett färdigt hjulfäste levereras på några dagar. En specialanpassad version kan ta en månad eller mer. För ett AMR-projekt med ett pressat schema spelar det gapet roll.
Standarddelar minskar också risken. Leverantören har redan testat dem. Du känner till belastningsklassningen och passformen. Inget gissande om toleranser. Inga överraskande fel under en demonstration. För icke-kritiska punkter som kabelklämmor eller åtkomstpaneler är detta ett smart drag. Spara din specialbudget för de skarvar och sensorfästen som verkligen behöver det.
Integration med anpassade delar
Att blanda katalogdelar med specialtillverkade delar kräver planering. Ett standardfäste behöver ett matchande hål. Ett inköpt motorfäste behöver rätt bultmönster. Om dessa mått inte stämmer överens får du toleransuppbyggnad. Små förskjutningar ackumuleras. Monteringen vrids eller kärvar.
Börja med en CAD-modell som inkluderar alla inköpta delar. Kontrollera gränssnitten innan du skär metall. Det är här en AMR-robotdel kan gå sönder snabbt. Ett fäste som ser bra ut på skärmen kanske inte passar den verkliga hyllartikeln. Be din leverantör om en stegfil eller en detaljerad ritning. Kontrollera sedan de kritiska måtten själv. Ur ett praktiskt perspektiv sparar detta steg timmar av omarbete senare.
Kvalitetsöverväganden
Alla katalogdelar är inte likadana. Ett billigt lager kan ha glapp. Ett lågkvalitativt fäste kan spricka under belastning. För en AMR-robotdel som bär vikt eller rör sig ofta är kvaliteten viktig. Kontrollera leverantörens certifieringar. Leta efter materialspecifikationer och belastningsklassningar. Fråga om deras tillverkningsprocess om databladet är tunt.
Inkommande inspektion upptäcker problem tidigt. Mät ett prov från varje batch. Kontrollera hålstorlekar och planhet. Några minuter med skjutmått slår ett misslyckat fälttest. För en lista över godkända leverantörer. Spåra eventuella returer eller defekter. Med tiden visar denna registrering vem som är pålitlig. För ett leveransrobothus som körs hela dagen kan en dålig batch av standarddelar stoppa allt. Så behandla katalogartiklar med samma omsorg som specialtillverkade.
Design för leveransrobothus
Geometrioptimering för varje process
Bra former gör byggandet enklare. Dåliga former ökar kostnader och avfall. Varje process följer sina egna regler. För CNC-bearbetning, hoppa över skarpa innerhörn. Skarpa hörn tvingar små verktyg som böjer sig och går sönder. Använd breda kurvor istället. Säkerställ tillräcklig väggtjocklek och undvik djupa fickor.
Vid formsprutning måste väggtjockleken vara jämn. Tjocka områden kyls långsammare och vrids. Ribbor ger styvhet utan att de blir bulkiga. Dragvinklar gör att delarna kommer ut rena. Portens placering styr plastflödet och svetslinjerna. För formningsprocesser som plåt, använd samma radier. Begränsa antalet olika radiestorlekar. Undvik mycket små radier om inte designen verkligen behöver dem. Dessa designval för AMR-robotdelar sparar tid och pengar. Ställ in de lösaste toleranserna som fortfarande fungerar. Snäva toleranser som inte påverkar funktionen ökar bara kostnaden.
Styvhet, vikt och termisk hantering
Styvhet och vikt drar mot varandra. Du vill ha en stark ram som förblir lätt. Materialval spelar roll här. Aluminiumlegeringar som 6061-T6 och 7075-T6 erbjuder hög värmeledningsförmåga. Värme flyttas från motorlindningarna till höljets yta. Magnesiumlegering fungerar också, även om den kostar mer. PEEK-polymer minskar vikten avsevärt jämfört med aluminium och ger god styvhet vid typiska väggtjocklekar och ett brett temperaturområde.
Ihåliga axlar kan spara avsevärd vikt samtidigt som de bibehåller styvheten, även om de kräver större diametrar. Axlar av titan- och kolfiberkomposit ger ännu större viktbesparingar. För kylning kan fasövergångskaviteter förbättra värmeöverföringen med minimal vikttillsats. Direkt spolens nedsänkning med dielektrisk vätska ger bättre värmebeständighet än en vätskemantel. Flänsförsedda aluminiumhöljen förbättrar värmeöverföringen över släta ytor. Dessa material och tillverkningsval formar hur bra ditt leveransrobothölje presterar.
Montering och modularitet
Modulär design snabbar upp monteringen och minskar fel. En modul kombinerar ett centrifugalhjul med ett förstärkt motorhölje, förseglat och förtestat. Det glider in uppifrån och ner med hjälp av gravitationen. Ingen precisionsaxeluppriktning behövs. Inga dedikerade fixturer. En annan modul använder ett teleskopmunstycke i ett stycke som ansluts frontalt med ett verktygslöst snäppfäste. Skruvar försvinner. En förkopplad modul använder ett standardiserat elektriskt gränssnitt av kontakttyp. Manuell kabeldragning genom smala passager försvinner. Den strukturella basmodulen använder snäppfästemekanismer istället för momentbaserade fästelement. Högkomplexa gränssnitt försvinner. För ditt AMR-chassi, föredra lösningar som minimerar omorientering och verktygsanvändning. Stöd förmontering och integration av undermoduler. Föredra geometriskt enkla, limfria designer som fungerar med automatiserad hantering. Dessa val gör det enklare att bygga, serva och uppgradera ditt leveransrobothölje.
Material för leveransrobothus
Primärmaterial för AMR-robotdelar
Att välja material för AMR-robotdelar börjar med en fråga: vad behöver den här delen göra? En skarv som bär tunga laster behöver andra material än en täckpanel. Det är därför materialvalet för ett leveransrobothölje aldrig är en universallösning. Man väger fyra saker mot varandra: vikt, hållfasthet, slagtålighet och kostnad.
Lätta plaster som polypropen och polyetenskum minskar trögheten och förlänger batterilivslängden. De minskar också slitage på motorer och ställdon. Det innebär längre serviceintervall och bättre systemeffektivitet. Strategisk användning av kompositplaster med glas- eller kolfiberförstärkning möjliggör styrka utan extra massa. För AMR-plattformar räknas varje gram.
Metaller: Aluminium, Rostfritt stål, Titan
Metaller dominerar den strukturella sidan av ett leveransrobothus. 6061-aluminium för strukturella ramar ger en utmärkt balans mellan styrka och vikt i materialvalet. Det är lätt att bearbeta och svetsa. Det motstår korrosion. Och det kostar mindre än titan. För de flesta AMR-chassin och fästen gör 6061-T6 jobbet.
17-4 PH rostfritt stål är ett utmärkt val när du behöver seriös styrka. Det når en draghållfasthet på 1275 MPa och en sträckgräns på 1060 MPa enligt ASTM A693 H900. Det bekämpar också korrosion och håller sin form över ett brett temperaturområde. Ti-6Al-4V titan erbjuder det bästa förhållandet mellan hållfasthet och vikt av de tre. Det passar högpresterande fogar. Men det kostar mer och bearbetar långsammare. Så spara det för kritiska punkter.
Plast och kompositer
Plast hanterar skal, lock och icke-strukturella höljen. Tabellen nedan jämför de viktigaste alternativen för ett leveransrobothölje.
| Plasttyp | Viktiga fördelar | Begränsningar och överväganden | Vanliga robotapplikationer |
| ABS | Seghet, slagtålighet, bra ytfinish, lätt att forma, relativt låg kostnad | Dålig UV- och kemikalieresistens, medelhög värmeavböjning | Kapslingar, elektronikkapslingar, prototyper |
| Polykarbonat (PC) | Hög slagtålighet, transparens, utmärkt värmebeständighet | Benägen för spänningssprickbildning, känslig för kemikalier, dyr | Linser, skyddsglasögon, elektriska höljen |
| Nylon (PA) | Hög hållfasthet, nötningsbeständighet, goda slitegenskaper, självsmörjande | Absorberar fukt, kräver torkning före gjutning | Kugghjul, lager, bilkomponenter |
Verkliga AMR-tillämpningar visar hur dessa plaster presterar. Autonoma traktorer och skördemaskiner använder UV-stabiliserad plast för att motstå långvarig solexponering. Sensorhus och kamerahöljen är tillverkade av transparenta, reptåliga polymerer. Mjuka gripdon av flexibel plast hanterar ömtåliga frukter och grönsaker utan att skadas. Fuktbeständiga material säkerställer tillförlitlig drift i hög luftfuktighet och våta förhållanden. Slitstarka ABS- och polykarbonatblandningar tål frekvent fysisk interaktion.
För att motverka åldrande väljer ingenjörer plaster med inbyggda UV-stabilisatorer, hydrolysbeständighet och kemisk inertitet. Till exempel erbjuder vissa kvaliteter av polykarbonat och UV-stabiliserad ABS överlägsen väderbeständighet, vilket gör dem lämpliga för drönare, jordbruksrobotar och autonoma fordon.
Både CNC-bearbetning och formsprutning fungerar med dessa metall- och plastmaterialalternativ. Rätt val beror på din volym, precisionsbehov och budget. En enda AMR-robotdel kan använda tre olika material. Det är normalt. Se bara till att varje val tjänar ett syfte.
Val av tillverkningsprocess för leveransrobothus
Kriterier: Volym, komplexitet, precision
Tre saker styr valet av hölje för alla leveransrobotar. Volym kommer först. Låg volym innebär CNC-bearbetning eller plåt. Hög volym leder till formsprutning eller stansning. Långsam CNC-bearbetning fungerar inte bra med stora serier. Bearbetade processer tar över när du passerar den punkten.
Komplexitet spelar roll härnäst. Snäva hörn kräver CNC. Bearbetade processer hanterar komplexa former när designen väl är klar. Kvalitet spelar också roll. Precisionsoperationer kräver automatiserade verktyg för att få samma resultat varje gång.
Precision avrundar listan. CNC från billet passar komponenter med höga toleranser. Lagersäten behöver den noggrannheten. Anpassa toleransen till jobbet. Dra inte åt hårdare än vad monteringen kräver.
Antalet delar spelar också roll. Att sammanfoga delar minskar cykeltiden. Designa ditt leveransrobothus för att använda färre delar.
Att välja rätt process för AMR-robotdelar
Varje AMR-robotdel har ett naturligt hem. Strukturramar fungerar bäst med plåt. Sensorhöljen går över till formsprutning. Låg volym kräver CNC eller plåt. Ingen verktygsinvestering behövs. Högvolymsproduktion använder formsprutning. Kostnaden per del sjunker förbi break-even-punkten. Den punkten ligger över 100–500 enheter jämfört med CNC. Den ligger över 500–1 000 enheter jämfört med 3D-utskrift. Denna tröskel för låg volym kontra hög volym produktion avgör processen.
För kritiska AMR-robotdelar, välj den metod som passar bäst. Komplexa ihåliga former med invändiga ribbor kräver formsprutning eller CNC. Enkla fästen fungerar med plåt. Standarddelar minskar kostnaderna. Använd motorer från kataloger först. Spara specialarbete för delar som verkligen behöver det. Att välja rätt process för AMR-robotdelar börjar med en enkel regel. Matcha processen med delen. För en AMR är styrkan viktigast. AMR hanterar tunga belastningar dagligen. En väldesignad AMR fungerar i åratal.
Ta med dina konstruktioner till en tillverkningspartner för en DFM-granskning. Deras ingenjörer kommer att identifiera kostnadsdrivare tidigt och föreslå åtgärder innan verktygsutvecklingen påbörjas. Rätt teknikpartner hjälper dig att minska tiden till marknaden.
Kostnad-nytta analys
Pengar avgör det slutgiltiga beslutet. Materialkostnaden varierar mellan olika processer. För maskinbearbetade höljen spelar kostnaden för rått ämne större roll än nettovikten. För gjutna delar spelar hartskvaliteten roll. Omvandlingskostnaden är lika med uppställningskostnaden dividerad med batchstorlek plus maskintid.
Verktygsarbetet slår hårt i början. En form spridd över många delar bidrar med lite per enhet, men spridd över ett litet antal delar bidrar med mycket. Utbyte och kassation förändrar också siffrorna. Kostnad per bra enhet är lika med kostnaden per försökt enhet dividerad med bra-enheter-faktorn. Kalibrering och testning kan dominera kostnaden för precisionshöljen.
Break-even-formeln är enkel. Fast kostnadsskillnad dividerad med rörlig kostnadsbesparing. Räkna ut siffrorna först. Kapaciteten spelar också roll. Låg utnyttjandegrad ökar kostnaden. En enda robotcell kan ta månader att installera. Planera i förväg. Starta din tillverkningspartner tidigt. Ditt leveransrobothus når produktionen enligt schemat.
Samarbete med NOBLE för tillverkning av leveransrobothus

Kärnfunktioner: Metall- och plastbearbetning
NOBLE driver alla fyra processer under ett tak. Du får CNC-bearbetning, formsprutning och plåttillverkning från en enda partner. Detta minskar samordningstiden och håller kvaliteten jämn. För alla typer av leveransrobotar spelar det roll. CNC-bearbetning hanterar snäva toleranser för fogar och fästen. Formsprutning producerar skal och lock snabbt. Plåttillverkning bygger ramar och chassin. NOBLE utför även progressiv stansning för delar med hög volym, som batteribrickor. Deras formsprutningsverkstad arbetar med ABS, PC/ABS, nylon med mera. De justerar cykeltider och grindplaceringar för varje del. Denna expertis hjälper AMR-applikationer att få tillförlitliga höljen. NOBLE stöder även lågvolymskörningar med formsprutningsverktyg som lönar sig snabbt. Från prototyp till produktion skalar deras formsprutningsmöjligheter smidigt. De blandar till och med formsprutning med CNC-bearbetning för hybriddelar. Den flexibiliteten sparar tid för AMR-robotdelar.
Kvalitetscertifieringar
Kvalitet är viktigt för alla leveransrobotar. NOBLE har kvalitetscertifieringar som garanterar processkontroller. Här är vad de betyder:
- Kvalitetsledningssystemet omfattar varje steg från råmaterial till färdig del.
- Ytterligare certifieringar ger designkontroller, riskhantering och spårbarhet. Detta är viktigt för medicinsk robotik och högprecisionskomponenter för AMR.
- Regelbundna övervakningsrevisioner säkerställer kontinuerlig efterlevnad.
Med dessa standarder förblir kasseringsgraden låg. Oavsett om du använder formsprutning för kapslingar eller CNC-bearbetning för fästen, upprepas processen exakt. NOBLE följer också regler för materialöverensstämmelse. Varje sats formsprutningsharts uppfyller specifikationerna. För tillverkning av AMR-robotdelar ger dessa certifieringar dig förtroende. De säkerställer att delar fungerar i kritiska system, från sensorfästen till strukturella ramar.
Fullständig service från design till montering
NOBLE tillverkar inte bara delar. De hjälper till från början. Deras ingenjörer granskar din CAD-modell och föreslår förbättringar. De kan till exempel justera väggtjockleken för formsprutning eller lägga till utkastvinklar. De hanterar även efterbehandling och montering. Du skickar en design och får tillbaka ett komplett robothus. NOBLE hanterar även inköp av färdiga komponenter. De integrerar allt i en slutlig enhet. Denna fullservicestrategi minskar ledtiden. För tillverkning fokuserar du på programvara och testning. NOBLE tar hand om hårdvaran. Deras formsprutningsverktyg byggs snabbt. CNC-bearbetning sker parallellt med det. Plåttillverkning ger strukturellt stöd. Allt samlas för inspektion och leverans. Den kompletta kapaciteten gör tillverkningen av AMR-robotdelar smidigare. Du får en partner som löser problem tidigt.
Ingen enskild process fungerar bäst för varje del i leveransrobotens hölje. Rätt val beror på hur många du behöver, hur exakta de måste vara och din budget. Standardkomponenter snabbar upp utvecklingen och sparar pengar. Så ta reda på vad dina AMR-robotdelar behöver först. Prata sedan med en tillverkningspartner tidigt. Det steget sparar tid och förhindrar dyra omarbetningar.
Redo att komma igång? Kontakta NOBLE för en designgranskning eller offert. De erbjuder komplett tillverkning med kvalitetscertifieringar. Deras team hjälper AMR-projekt från prototyp till full produktion. Låt deras ingenjörer hjälpa din AMR att lyckas.
Vanliga frågor om leveransrobothus
Vilken process fungerar bäst för delar med låg volym?
CNC-bearbetning eller plåttillverkning fungerar bra. Ingetdera kräver verktygsbetalning i förskott. Detta håller kostnaderna nere när du tillverkar små volymer.
När blir formsprutning billigare?
Över 100–500 enheter jämfört med CNC. Över 500–1 000 enheter jämfört med 3D-utskrift. Formkostnaden blir värd det vid högre volymer.
Vad är toleransuppbyggnad i ett leveransrobothölje?
Små fel ackumuleras i en montering. En liten förskjutning flyttar nästa del ur sin plats. Att kontrollera CAD-modellen tidigt förhindrar dessa problem.
Vilken plast fungerar bäst för höljen till leveransrobotar utomhus?
UV-stabiliserade plaster som vissa typer av polykarbonat eller ABS med UV-tillsatser fungerar bäst. Båda motstår solskador bättre än vanligt ABS. Dessa blandningar håller ditt robothölje snyggt i åratal.
Hur snäva toleranser kan CNC-bearbetning hålla?
Normal precision ligger i intervallet ±0.01–0.05 mm. Viktiga rörelsestyrda delar kan nå ±0.003 mm. Snävare toleranser gör inte alltid att delen fungerar bättre.
Vilka certifieringar ska jag leta efter hos en partner?
Leta efter kvalitetscertifieringar som säkerställer processkontroll och låga kassationsfrekvenser.
Kan jag blanda färdiga delar med ett specialbyggt hölje till leveransroboten?
Ja. Kontrollera först gränssnittsstorlekarna i din CAD-modell. Standardlager och fästen sparar väntetid. Kontrollera passformen innan du skär metall till ditt robothölje.






