
Beskrivning
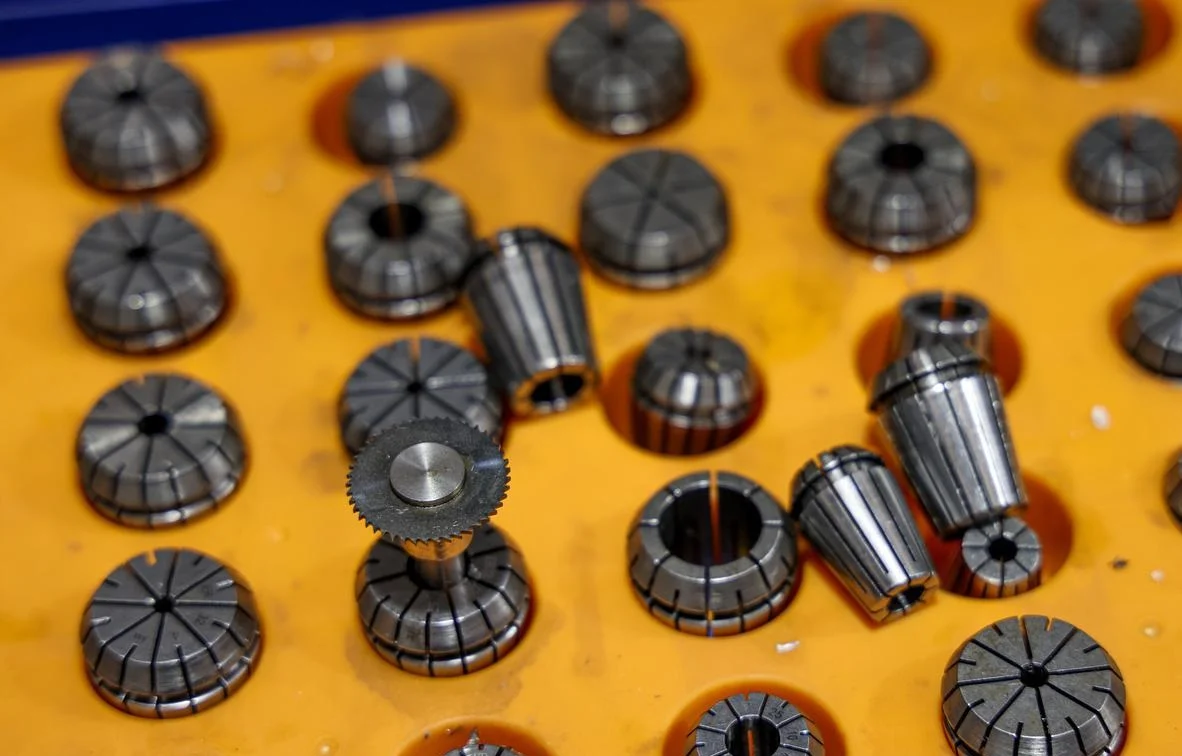
Slöa skärverktyg har större risk att gå sönder. Om du har ett trasigt verktyg har du en bit skrot. Det betyder timmar av bortkastad tid. Det här är vad som hände.
Skador på CNC-verktyg visar sig inte av sig själva. De byggs upp långsamt. Du kommer att se små skåror på skäreggen, flisor som byggs upp på flanken och mikrosprickor orsakade av termisk cykling. Därefter försämras skärprestandan, ytan blir grövre och dimensionerna är inte längre lika exakta.
Det är verkligen viktigt att förstå hur CNC-skärverktyg skadas så att du kan se till att du får mest valuta för pengarna. Varje fel innebär en produktivitetsförlust på grund av maskinstopp, verktygsbyten och skrotdelar. Den här artikeln kommer att titta på vad som orsakar fel och vilka konsekvenserna är, samt hur operatörer kan undvika det.
Vad orsakar att skärverktyg blir oanvändbara?
Ett skärverktyg går sönder. Orsaken är inte alltid uppenbar. Här är vad som faktiskt händer vid eggen.
Slipande slitage
Hårda partiklar kan orsaka friktion med skärverktyget. Materialet som bearbetas kan innehålla karbider eller oxider, eller så kan arbetsstyckets yta ha hårda oxidskikt. Dessa partiklar fungerar som sandpapper. Som ett resultat slits CNC-skäreggen – så minska skärhastigheten. Då slutar verktyget att skära rent. Detta är en primär form av skador på CNC-skärverktyg i gjutjärn och aluminium med hög kiselhalt.
Slitage av vidhäftande material (uppbyggd kant)
Arbetsstyckets material fastnar på verktygsspetsen. Tryck och värme svetsar det där. Avlagringarna växer. Det förändrar verktygets geometri. Sedan bryts det av och tar med sig en bit av verktyget. Detta händer med klibbiga material som lågkolstål och aluminium. Eggen ser ut att vara flisad. Klassisk CNC-verktygsskada på grund av vidhäftning.
Diffusionsslitage
Hög temperatur gör det. Verktygsmaterialet och arbetsstyckets material blandas kemiskt på atomnivå. Atomer migrerar från verktyget in i spånan. Verktyget förlorar sin hårdhet vid ytan. Eggen slits bort snabbt. Ingen mekanisk friktion – bara värme.
Termisk sprickbildning
Skärverktyget värms upp och kyls sedan ner – om och om igen. Detta gör att ytan upprepade gånger expanderar och krymper. Dessa cykler leder till sprickbildning. Till en början är sprickorna små, men de blir gradvis större. Allt eftersom sprickorna sprider sig till skäreggen förvärrar kylvätskan problemet. Samtidigt ökar termisk chock spänningen ytterligare.
Mekanisk flisning och sprickbildning
Det finns alltid något som ger vika – för stor kraft, att verktyget träffar en hård punkt, för högt skärdjup, för hög matningshastighet, en flisad skäregg eller ett fullständigt brott på verktygets egg. Detta är plötslig skada på CNC-verktyget.
Plastdeformation
Skäreggen var ursprungligen mycket hård, men värmen gjorde verktygsmaterialet mjukare. Skärtrycket gjorde att den mjuknade skäreggen blev platt och lockig. Verktyget har använts en del, men skäreggen är fortfarande i gott skick. Skärgeometrin är lite felaktig. Det är oftast så det händer när man skär hårda material i höga hastigheter.
Kantflisning från vibrationer (skakande)
Under arbete på en CNC-svarv vibrerar både skärverktyget och arbetsstycket. Skäreggen träffar arbetsstycket tusentals gånger per sekund. Varje slag är som ett lätt hammarslag. Med tiden börjar skäreggen flisas. När operatören hör ett ljud har skadorna på CNC-skärverktygen redan börjat.
Verktygsmaterialet är inkompatibelt med arbetsstycket eller med kylvätskan. Svaveln i arbetsstycket reagerar med kobolten i hårdmetallverktyget – vilket gör att bindemedlet löses upp, vilket minskar verktygets hållfasthet och leder till flisning av skäreggen. Detta är inte slitage, det är korrosion.
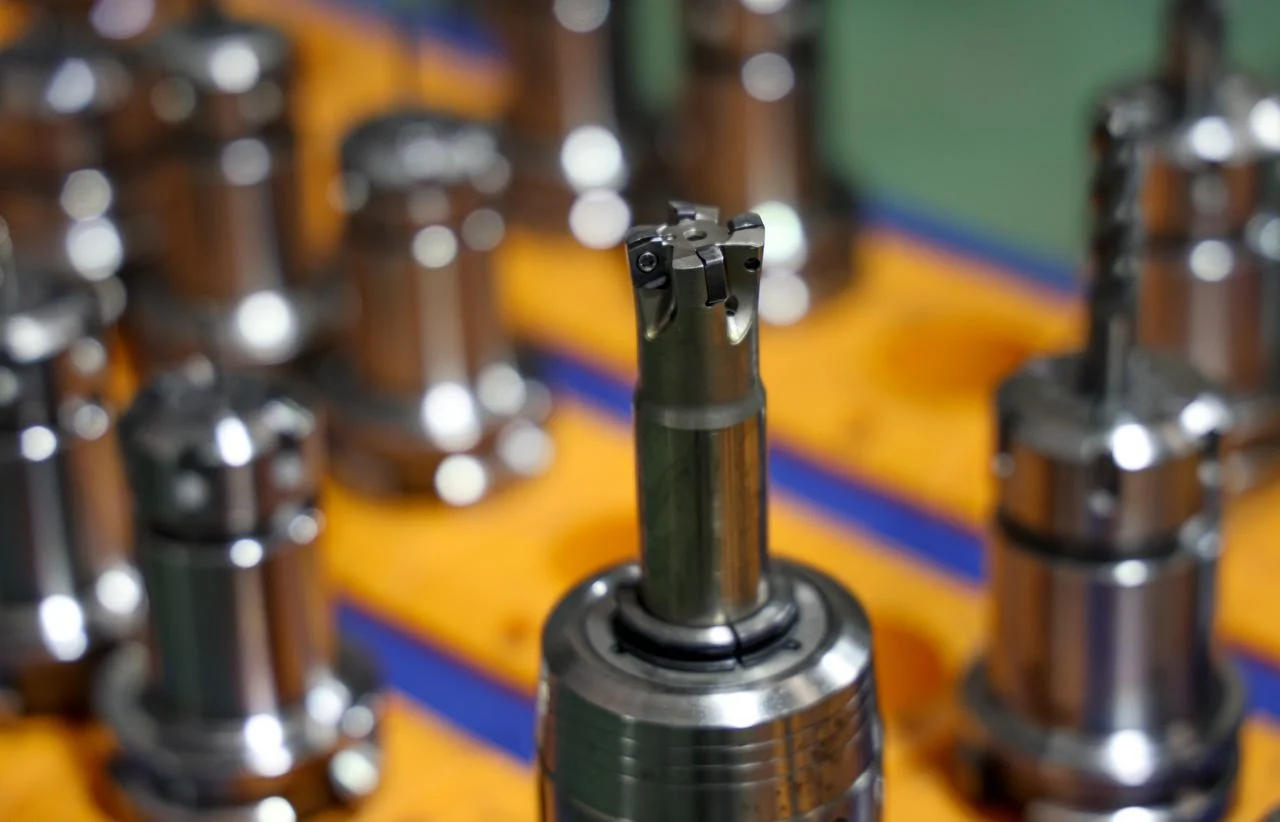
Felaktig hantering eller skador på beläggningen
Ibland uppstår skador redan innan verktyget vidrör arbetsstycket. Tappats på golvet. Slått mot en verktygshållare. Förvarat löst i en låda. En sprucken beläggning eller en flisad kant från hantering leder till för tidigt haveri i skärningen. Allt detta kan leda till att verktyget går sönder för tidigt under skärprocessen. Vissa operatörer tror att detta beror på bearbetningsprocessen. Det är förebyggbara skador på CNC-verktyg.
Kommer delen att skadas när ett CNC-verktyg flisar eller går sönder?
Ja – Vanliga typer av delskador
- Det trasiga verktyget släpar över arbetsstycket. Det gräver sig fast. Ytan blir repig.
- Dimensionsavvikelser. Verktyget saknar ett hörn. Den programmerade banan stämmer inte överens med verkligheten. Delen blir för liten eller orund.
- Friktion från den skadade kanten genererar värme. Mycket värme. Ytan brinner. Deformationshärdning följer. Nu kan inte nästa verktyg såga den heller.
- Graderna blir värre. Den trasiga kanten sliter sönder materialet istället för att skära det. Delen ser grov ut. Kantkvaliteten klarar inte inspektionen.
I värsta fall? Delen är helt skrot. Ingen omarbetning möjlig. Detta är den verkliga kostnaden för skador på CNC-verktyget.
Skador under ytan
De synliga reporna är inte hela historien. Spröda material som keramik, härdat stål och vissa kompositmaterial kan utveckla mikrosprickor under ytan. Dessa sprickor är osynliga för blotta ögat. När delen väl tas i bruk och utsätts för belastning kommer sprickorna att sprida sig, vilket så småningom leder till delfel. Det är svårt för operatörer att veta att skador på CNC-skärverktyg har startat felkedjan.
När kan en del överleva ett CNC-verktygsfel?
Grovbearbetningspassager har utrymme. Det finns material kvar. Ett flisat verktyg kan fortfarande lämna tillräckligt med material kvar för att finbearbetningsverktyget ska kunna rengöra det. Operatören fångar det snabbt. Maskinen stannar. Detaljen sparas.
Finbearbetning har inget svängrum. Snittet är den slutliga dimensionen. Ett trasigt verktyg förstör ytan. Inget material finns kvar för att laga den.
Operatörens responstid är viktig. Stoppa maskinen inom några sekunder, och skadan kan vara ytlig. Låt den köra ett svep till, och delen är borta.
Därför är det avgörande att förhindra skador på CNC-verktyg under finbearbetning. Förlusten orsakad av en trasig pinnfräs är liten, medan förlusten till följd av en skrotad medicinsk titankomponent är enorm. Förstå skillnaden. Planera därefter.
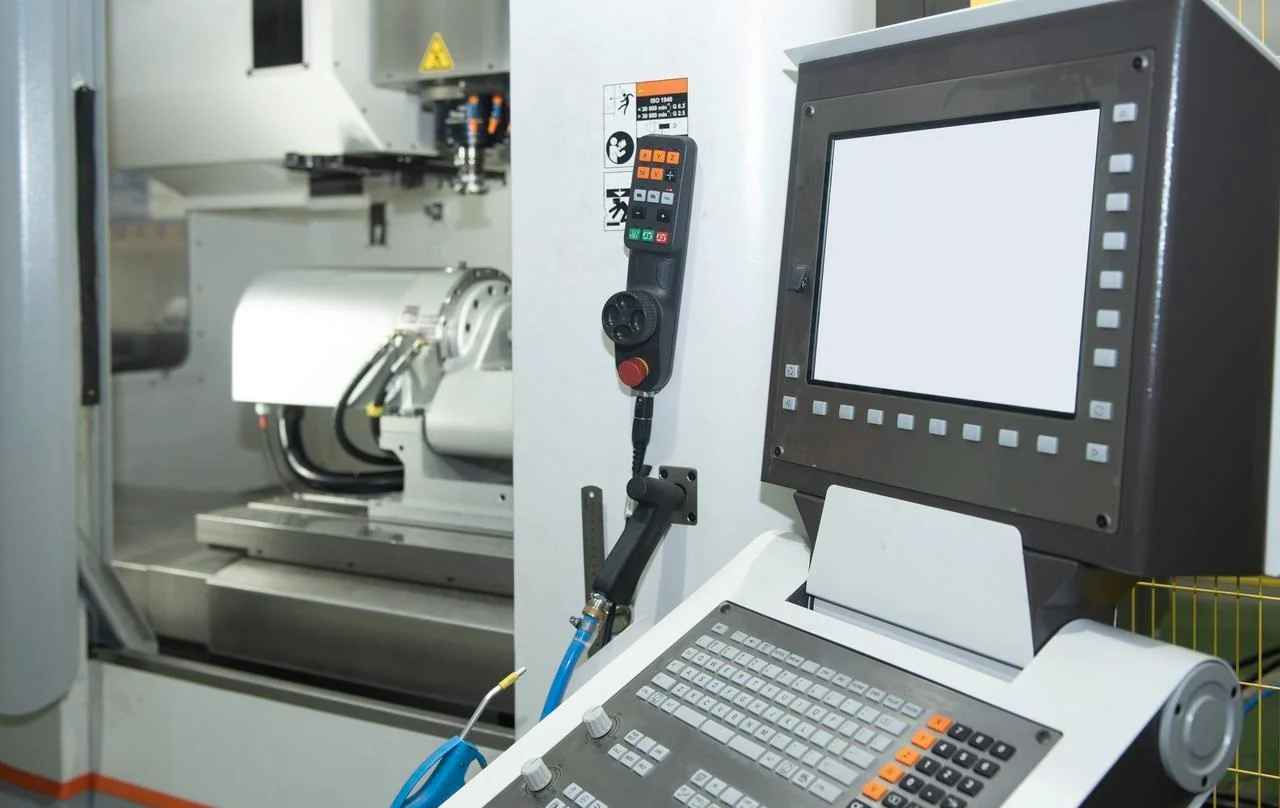
CNC-maskinoperatörens checklista för att minimera verktygsskador
Här är en lista över saker som CNC-svarvoperatörer bör kontrollera, sammanställd av NOBLE-ingenjörer. Om du följer dessa riktlinjer kan du verkligen minska risken för skador på CNC-skärverktyg och arbetsstycken.
Bemästra installationen
Maskinen är bara så styv som den svagaste klämman. Kontrollera arbetsstyckets fastspänning. Ingen rörelse. Inga vibrationer. Kontrollera rundgången vid verktygshållaren. Några mikrometer vinglingar dödar eggarna snabbt. Håll verktygets utstick kort. Varje extra millimeter ökar hävstångseffekten. Hävstångseffekten bryter verktygen. Bra inställningar förhindrar skador på CNC-verktyget innan spindeln roterar.
Lyssna på klippningen
Maskinen pratar. Lyssna.
Ett gnisslande ljud betyder att man skaver, inte skär. Ändra hastighet eller matning. Vibrationer är en lågfrekvent vibration. Verktyget studsar. Eggen flisar. Poppljud betyder att verktyget griper in för hårt. Backa. Att ignorera dessa ljud garanterar skador på CNC-skärverktyg.
Se upp för chipsen
Färgen på flisorna visar temperaturen. Silverflisorna är svala. Halmfärgen är varm. Blå eller lila flisorna är för varma. Verktyget tillagas.
Spånformen anger belastningen. Långa, trådiga spånor lindas runt verktyget. De skär om. De bryter eggar. Små trasiga spånor är målet. C-formade spånor är idealiska. Pulverflisor betyder att verktyget är slöt.
Spånstorleken avgör matningen. Tunna spånor betyder för lite belastning. Verktyget skaver. Tjocka spånor betyder för mycket belastning. Verktyget kommer att gå sönder.
Proaktiv chiphantering
Spånor måste avlägsnas från skärzonen. Kylvätska tvättar bort dem och luftflödet blåser ut dem. Spånrecirkulation är den främsta orsaken till skador på CNC-skärverktyg. När ett verktyg skär samma spåna två gånger accelererar varje skärning eggslitage.
Håltagningscykeln är mycket effektiv vid bearbetning av djupa hål eller djupa spår. När verktyget dras tillbaka avlägsnas spånorna och kylvätskan kan nå botten. Detta förhindrar sekundär skärning och värmeuppbyggnad, vilket undviker verktygsbrott.
Följ checklistan. Varje gång du ställer in maskinen, för varje jobb. Detta minskar andelen verktygsbrott, förlänger verktygens livslängd och säkerställer detaljkvaliteten.
Vet när du ska ingripa
Maskinen vet inte att verktyget dör. Operatören gör det.
Lyssna efter tonförskjutningar. Ett hälsosamt skärsteg har en jämn stigning. Ökar stigningen? Är verktyget slöt. Sjunker det ner? Verktyget är flisat. Titta på ytfinishen. Den var slät. Nu är den ojämn. Något har förändrats. Spåra verktygets livslängd. Räkna delar per egg. När medelvärdet är femtio delar och detta verktyg når fyrtioåtta, byt ut det tidigt. Att vänta på fel garanterar skador på CNC-verktyget och en kasserad del.
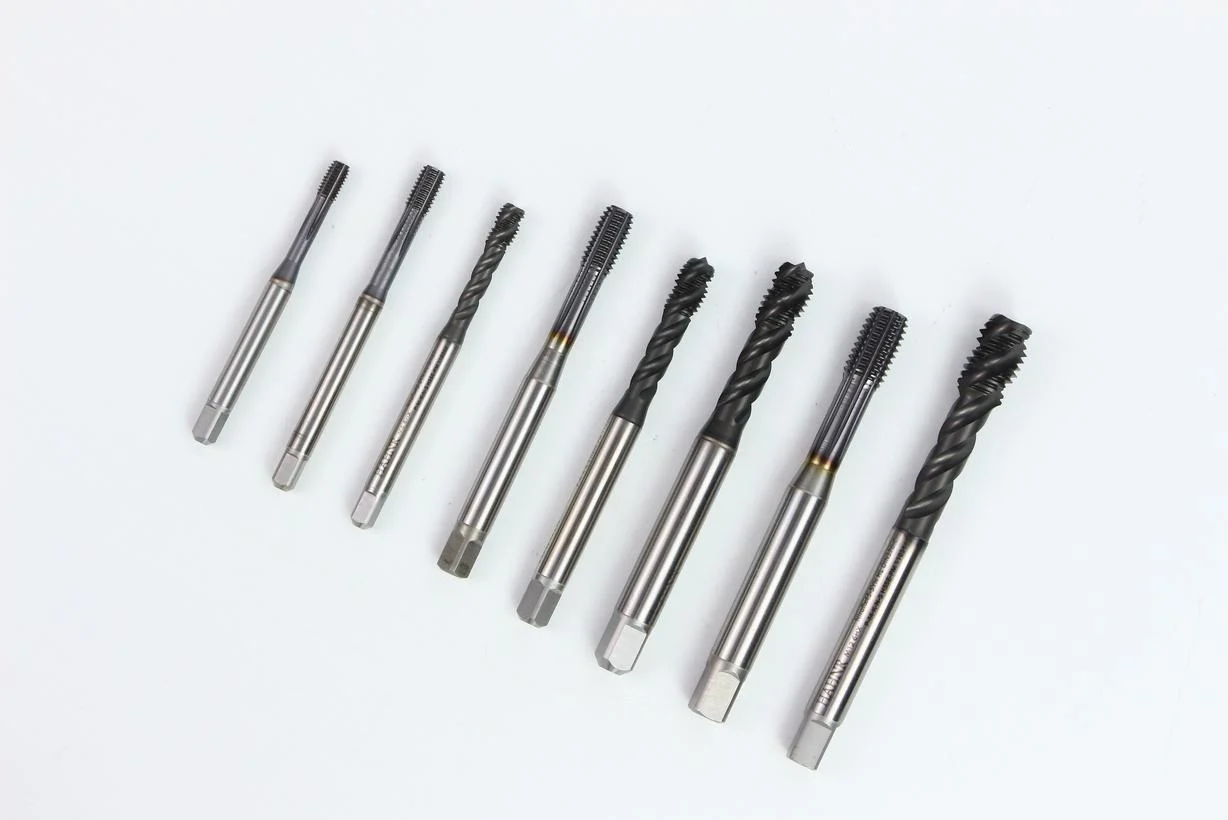
Kylvätske- och smörjningsdisciplin
Riktningen på kylvätskans flöde är avgörande. Det bör riktas mot skärytan, inte mot verktygsskaftet. Skäreggen behöver kylas, men det behöver inte skaftet.
Kylvätskeflödet är avgörande. Om flödeshastigheten är för låg kommer spånorna att stanna kvar i skärzonen, där de kommer att skäras om upprepade gånger, vilket orsakar verktygsslitage. Även om ett högt flöde kan spola bort spånorna ökar det risken för termisk chock. Kontakt mellan ett varmt verktyg och kall kylvätska kan orsaka sprickbildning, vilket är en dold orsak till skador på CNC-skärverktyg. Använd kylvätskan korrekt. För material som inte är resistenta mot termisk cykling (som hårdmetall på hårt stål) rekommenderas det att byta till luftblåsningskylning.
Viktiga saker att inte göra för operatörer
Ignorera aldrig ett problematiskt arbetsstycke. Ett arbetsstycke med en ojämn yta är ett varningstecken. Nästa arbetsstycke kommer att vara ännu värre. Verktyget kommer att gå sönder.
Justera aldrig matningshastigheten och skärhastigheten godtyckligt. Om du ökar matningshastigheten till 150 % bara för att tidsfristen är snäv, kommer verktyget att få betala priset. Det kommer att gå sönder och spindeln kommer att stanna. Tidsfristen kommer att bli ännu snävare.
Lämna aldrig ett trasigt verktyg i verktygshållaren. Ta bort det omedelbart, inspektera hållaren och rengör den. Detta förhindrar att trasiga verktygsfragment skadar monteringsytan på nästa verktyg. Detta skulle orsaka radiellt rundkast. Radiellt rundkast leder till ytterligare skador på CNC-verktyg. En ond cirkel börjar här.
Regeln om mjuk beröring
Skärverktyg är inte brytjärn; tvinga aldrig in dem i verktygshållaren genom att slå på dem eller släppa dem på arbetsbänken.
När du använder ett skärverktyg, behandla det som om skäreggen är extremt vass – för det är den. Hack i skäreggen orsakade av felaktig hantering gör verktyget ineffektivt omedelbart under skärning. Detta är helt förebyggbart.
Använd en momentnyckel för att dra åt hylsans mutter och dra åt den till angivet vridmoment. För hårt åtdragande kan deformera hylsan, vilket gör att verktyget blir feljusterat; för hårt åtdragande kan få verktyget att falla ut. Båda situationerna kan leda till att bladet går sönder.
Hantera verktyg varsamt. Håll händerna, verktygsskaftet och verktyget rena. Det är professionalism. Det är så man förhindrar skador på CNC-verktyg innan maskinen startar.
NOBLE: Din partner i Precisionstillverkning
Vi är en specialiserad tillverkare inom CNC-bearbetning och plåttillverkning. Vi ser den verkliga kostnaden för slitna kanter, trasiga pinnfräsar och skrotade delar. Den här guiden är baserad på den erfarenheten.
Våra tillverkningsmöjligheter
Vi erbjuder en komplett tillverkningslösning från början till slut, som överbryggar klyftan mellan design och leverans:
- CNC-bearbetning: 3-axlig, 4-axlig och 5-axlig fräsning. CNC vridningFräs-svarv-kompoundbearbetning.
- Sheet Metal Fabrication: Laserskärning, stansning, bockning, svetsning, ytbehandling.
- Fullständig serviceomfattning: Designhjälp. Prototypframtagning. Produktionsserier. Ytbehandling. Slutmontering.
Certifierad kvalitet du kan lita på
Vårt engagemang för precision och tillförlitlighet stöds av internationellt erkända certifieringar:
- ISO 9001: 2015 – Konsekventa processer. Dokumenterade kontroller. Repeterbar kvalitet.
- ISO 13485: 2016 – Standard för medicintekniska produkter. Strikt processkontroll. Avgörande för komponenter där skador på CNC-skärverktyg inte kan tolereras.
Varför arbeta med NOBLE?
En helhetslösning : Från skiss till färdig produkt. En enda leverantör. Inget behov av ständiga uppföljningar.
Teknisk support : DFM-granskningar. Vi identifierar slitagerisker innan verktyget ens vidrör maskinen. Vi minskar verktygsbrott på CNC-maskiner genom att optimera konstruktioner – inte bara genom att köra program.
Transparent kommunikation : Tydliga ledtider. Ärlig feedback. Ständig förbättring. Inga överraskningar.
FAQ
Hur kan jag veta om ett verktyg är på väg att gå sönder innan det faktiskt går sönder?
Lyssna efter ett tonfall eller ett nytt gnisslande ljud. Var uppmärksam på spånfärgsförändringar eller försämrad ytfinish. Våra operatörer använder belastningsövervakning i realtid och schemalagda verktygskontroller för att förhindra skador på CNC-verktyg innan de orsakar oplanerade driftstopp.
Kan ett flisat eller lätt slitet verktyg slipas om och återanvändas?
Ja, för HSS och vissa hårdmetallverktyg, men omslipning ändrar geometrin och tar bort beläggningar. För precisionsarbete är utbyte säkrare, så vi övervakar verktygens livslängd noggrant för att undvika att förlita oss på omslipade verktyg för kritiska funktioner.
Hur skiljer sig plåttillverkning från CNC-bearbetning när det gäller verktygsslitage?
Plåt använder stansar, formar och lasrar – inga roterande skärverktyg. Slitage på stansen orsakar dock grader och skador på lasermunstyckena påverkar skärkvaliteten.
Kan NOBLE hantera både prototypframställning och högvolymsproduktion?
Ja, från 1–10 stycken för snabb prototyptillverkning till 10 000+ produktionsserier, med jämn kvalitet i båda. Vi använder samma processer och inspektionsstandarder oavsett kvantitet.
Vilka designformat accepterar ni för offertförfrågan?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF och PDF. För plåt är ett platt mönster i DXF att föredra. Våra ingenjörer kan också ge råd om ändringar i DFM för att minska skador på CNC-skärverktyg och sänka kostnader.
Hur säkerställer man delkvaliteten om ett verktyg visar tecken på slitage mitt i en sats?
Inspektioner under processen, system för övervakning av verktygsslitage och omedelbar omkvalificering av den första detaljen efter ett verktygsbyte. ISO 13485 kräver denna disciplin – vi levererar inga gissningar.
Erbjuder ni monteringstjänster utöver bara bearbetning av delar?
Ja, inklusive montering av hårdvara, svetsning, mekanisk montering och förpackning. Vi levererar färdiga produkter, inte bara lösa komponenter.







