
Tillverkningen förändras. Människor i branschen känner av det. Nya metoder dyker upp hela tiden. Gamla metoder blir bara bättre. Frågan som många butiksägare ställer sig är enkel. Är lasersvetsning redo att ta över? Eller är det fortfarande traditionell bågsvetsning som dominerar?
Här är problemet som folk stöter på hela tiden. Att välja fel process förstör vinstmarginalerna. Omarbetning hopar sig. Hastigheterna förblir låga. Förvrängning förstör delar. En svets som ser bra ut till en början kan gå sönder senare. Eller så tar det dubbelt så lång tid som det borde. Eller så förvränger det monteringen bortom tolerans.
Den här guiden bryter ner sju viktiga skillnader. Målet är enkelt. Hjälpa människor att välja rätt teknik för just sitt jobb. Ingen marknadsföringshype. Inga generella påståenden om att en metod alltid vinner. Bara en praktisk jämförelse baserad på vad som är viktigt i verkstaden.
Snabbt svar: "Fusklappen" (utvald utdragsmål)
Folk vill ha snabba svar. Butiker behöver snabba beslut. Här är en så kortfattad översikt som möjligt.
Välj lasersvetsning när jobbet kräver hög hastighet. Hastigheter över 50 tum per minut är rutin. Värmeförvrängning måste vara minimal. Materialen är tunna. Tänk på batteriflikar för elbilar. Tänk på höljen till medicintekniska produkter. Tänk precisionsmonteringar där skevhet inte är acceptabel.
Välj traditionell svetsning för reparationsarbeten. Trasig utrustning. Spruckna ramar. Fältreparationer. Fogen kan vara dålig. Det finns springor. Ytorna är smutsiga. Traditionella metoder hanterar den här röran bättre.
Välj traditionell svetsning med en snäv budget. En grundläggande MIG- eller elektrodsvetsning kostar under fem tusen dollar. Ett lasersvetssystem kostar många gånger mer. Verkstäder med begränsat kapital kan inte rättfärdiga laserinvesteringen.
Välj traditionell svetsning när portabilitet är viktigt. En person kan bära en pinne-svets uppför en stege eller ut på ett fält. Laserutrustning är tung och känslig. Inte ett alternativ för fjärrreparationer.
Fusklappen är enkel. Lasern är den viktigaste faktorn för hastighet och precision. Traditionell teknik är den viktigaste faktorn för kostnad och mångsidighet. Inget enskilt svar passar alla jobb.
Kärnskillnaden: Hur de genererar värme
Den verkliga skillnaden handlar inte om hastighet eller kostnad. Den börjar med frågan om var värmen kommer ifrån. Hur koncentrerad den är. Vad gör det med metallen?
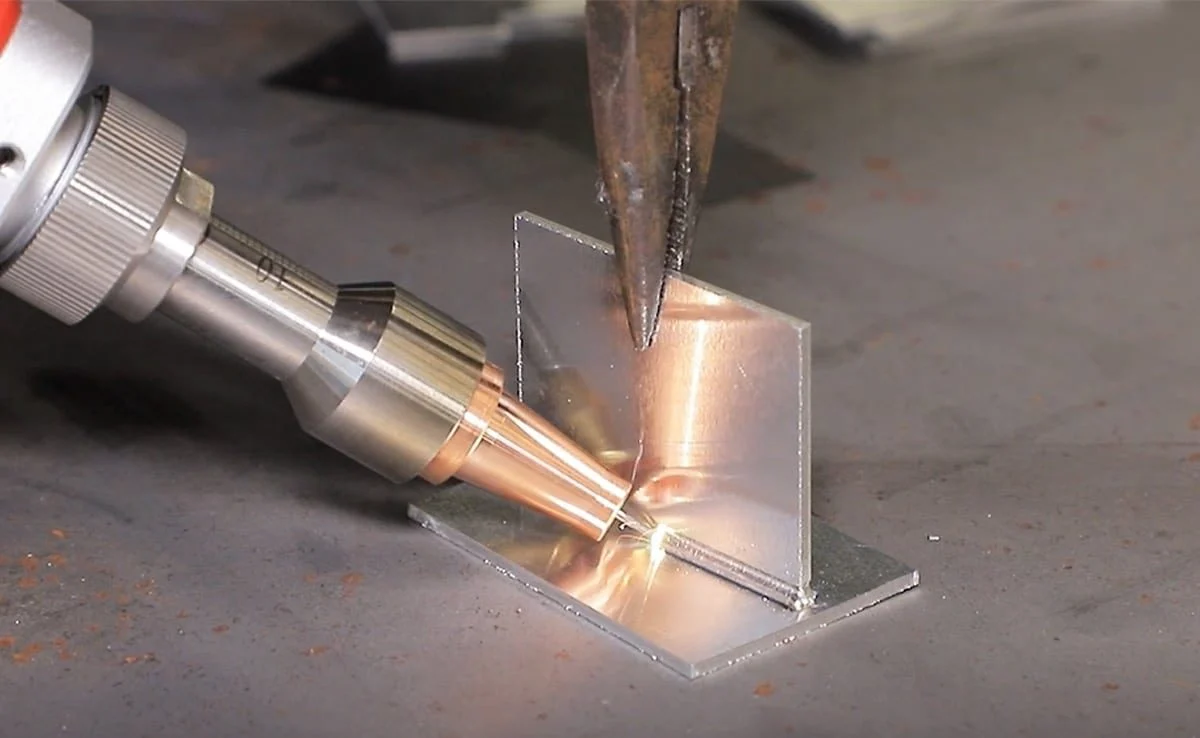
Lasersvetsning använder fotoner.
Högenergiljus. Strålen fokuserar ner till en liten fläck. Vi pratar om 0.2 millimeter eller mindre. All den energin är packad på ett mycket litet område. Energitätheten går rakt igenom.
Detta skapar det som folk kallar ett nyckelhål. Lasern förångar metall direkt. En smal, djup kavitet bildas. Strålen färdas in i den kaviteten. Nyckelhålets väggar smälter och sammansmälter när strålen rör sig framåt. Djup penetration från en mycket smal värmekälla. Det är laserns fördel.
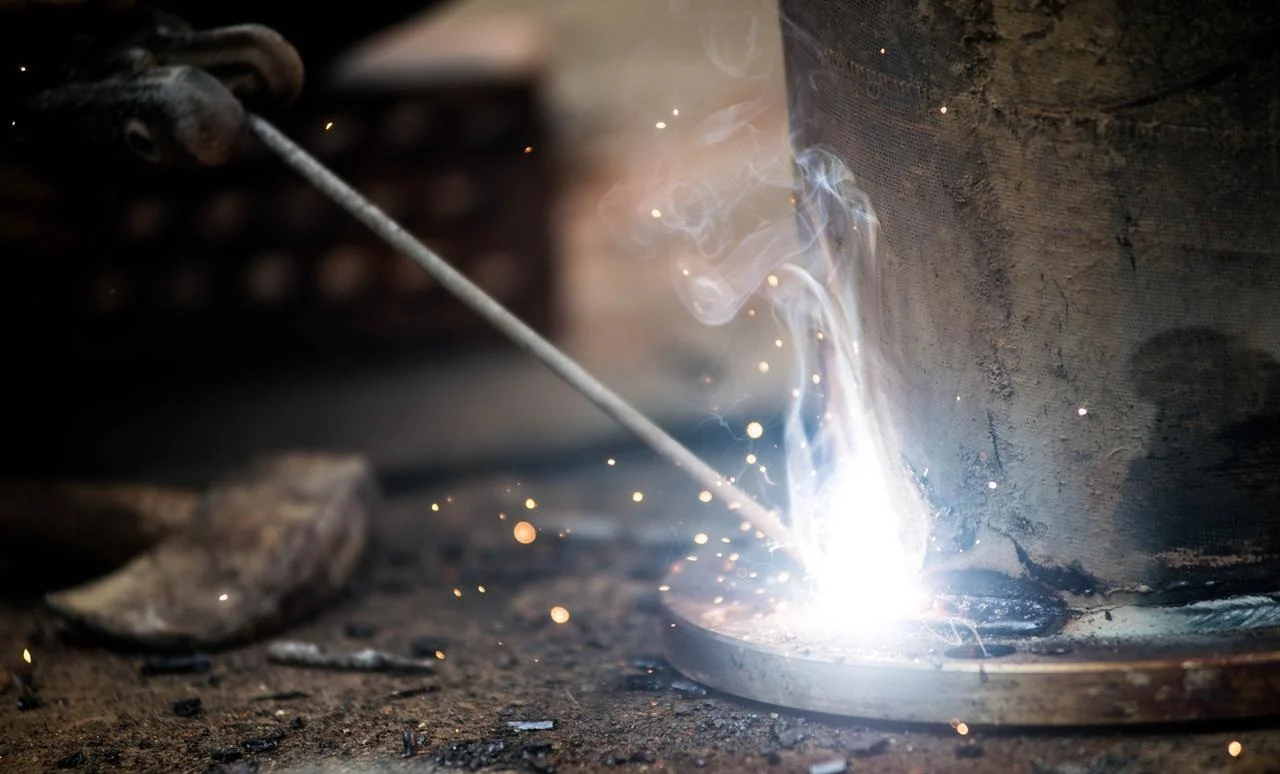
Traditionell svetsning använder en elektrisk båge eller en låga.
Energitätheten är mycket lägre. Värmen sprider sig. Bågens diameter kan vara 2 till 10 millimeter. Det är tio till femtio gånger bredare än en laserpunkt.
Inget nyckelhål bildas här. Istället arbetar man med en smält pöl. Bågen smälter ytan. Pölen växer. Mer värme flödar in i den omgivande basmetallen. Den extra värmen är problemet. Den orsakar distorsion. Den vidgar den värmepåverkade zonen. Den förändrar materialets egenskaper.
Tänk på den visuella skillnaden. En laserstråle är som en nål. En båge är som en pensel. Den ena koncentrerar allt till en enda punkt. Den andra sprider energin över ett större område. Båda kan sammanfoga metall. De gör det väldigt olika.
Verkstäder som väljer mellan dem måste först förstå detta. Värmekällan avgör allt annat. Hastighet. Distorsion. Penetrationsdjup. Utrustningskostnad. Allt beror på hur värmen levereras.
Jämförelse direkt (de 7 viktigaste faktorerna)
Människor behöver se siffrorna. Så här står sig dessa 7 metoder över de faktorer som faktiskt spelar roll i verkstaden.
1. Hastighet och genomströmning (laservinster)
Lasersvetsning går snabbt. Typiska hastigheter varierar från 50 till 200 tum per minut. Det är inte ett stavfel. Tvåhundra IPM är möjligt på tunna material med korrekt fixtur.
Traditionell MIG-svetsning går mycket långsammare. 25 till 75 centimeter per minut är ett realistiskt intervall. En skicklig operatör kan svetsa högre på enkla fogar, men gapet förblir stort.
Slutsatsen är tydlig. En laser är fem till tio gånger snabbare för produktion i stora volymer. Verkstäder som kör tusentals identiska delar ser dramatiska tidsbesparingar.
2. Värmetillförsel och distorsion (lasern vinner)
Lasersvetsning sprider värme till en mycket liten punkt. Den värmepåverkade zonen, eller HAZ, förblir liten. Man mäter den i tiondels millimeter. Den omgivande metallen blir knappt varm. Skevhet är inte ett större problem.
Traditionell svetsning sprider värme över ett brett område. Värmezonen kan sträcka sig många millimeter från svetsen. På tunna plåtar orsakar värmen skevhet. Delar vrids. Flänsar böjs. Enheter passar inte längre.
Slutsatsen är enkel. Laser är bäst för tunn metall, allt under tre millimeter. Traditionella metoder har svårt med distorsion vid dessa tjocklekar.
3. Ledanpassning och mellanrumstolerans (traditionella vinster)
Lasersvetsning kräver precision. Gapet mellan delarna måste vara under 0.1 millimeter. Om det är större blåser strålen igenom eller misslyckas med att smälta. Delarna måste skäras noggrant. Fixturer måste hålla dem tätt.
Traditionell svetsning hanterar verkliga förhållanden bättre. En MIG- eller TIG-brännare kan överbrygga mellanrum på en till tre millimeter. Operatören tillsätter tillsatsmaterial. Bågen fyller tomrummet. Det är därför folk fortfarande använder elektrodsvetsar för reparationsarbete. Delarna är aldrig perfekta.
Slutsatsen är tydlig. Traditionella vinster för smutsiga, dåligt monterade eller fältreparationer. Laser kräver en ren, exakt och kontrollerad miljö.
4. Utrustningskostnad (traditionella vinster)
Traditionell svetsning är billig att börja med. En grundläggande MIG- eller elektrodsvetsning kostar mellan tusen och tjugotusen dollar. Skyddsutrustning är minimal. Svetshjälm. Handskar. Läderjacka. Ventilation. En liten verkstad kan komma igång för priset av en begagnad bil.
Lasersvetsning är en annan ekonomisk kategori. Instegssystem börjar runt hundratusen dollar. Industriella produktionssystem kostar mycket mer. Många överstiger en miljon dollar. Säkerhetsinkapslingar är obligatoriska. Laserstrålar kan blända människor omedelbart. Reflekterande material kan skicka strålar som rikoschetterar runt i ett rum. Enbart inkapslingen ökar kostnaden.
Slutsatsen är enkel. Laser kräver en hög volym för att generera avkastning på investeringen. En verkstad som kör fem delar per vecka kan inte rättfärdiga kostnaden. En verkstad som kör fem tusen delar per vecka gör beräkningarna annorlunda.
5. Materialkompatibilitet (Dra/Oavgjort)
Den här är en nackdel. Varje metod har olika styrkor.
Lasersvetsning hanterar reflekterande metaller bra. Koppar, mässing, aluminium. Dessa material studsar runt bågenergi. Lasersvetsning absorberar energi på olika sätt. Laser kan också sammanfoga olika metaller. Stål till aluminium. Stål till koppar. Traditionella metoder har svårt med dessa kombinationer på grund av olika smältpunkter och spröda intermetalliska lager.
Traditionell svetsning utmärker sig i stål och rostfritt stål. Kolstål, legerat stål, rostfritt stål. Processerna är mogna. Tillsatsmaterial finns allmänt tillgängliga. Procedurerna är väl dokumenterade. Problemet är med reflekterande metaller som koppar och mässing. Bågen tenderar att vandra. Värmetillförseln är svår att kontrollera. Svetskvaliteten blir lidande.
Slutsatsen är tillämpningsberoende. En verkstad som svetsar mestadels stål ser ingen laserfördel. En verkstad som svetsar kopparskenor eller batteribrickor i aluminium ser en tydlig laserfördel.
6. Operatörens skicklighetsnivå (Lasern är lättare att använda, svårare att installera)
Lasersvetsning delar upp färdigheter i två kategorier.
Att använda lasern kräver låg manuell skicklighet. Operatören laddar delar. Trycker på en knapp. Övervakar maskinen. Strålen följer en programmerad bana. Hand-öga-koordination krävs inte.
Att ställa in lasern kräver hög teknisk skicklighet. Stråljustering. Fokusposition. Svetsparametrar. Fixturdesign. Detta arbete sker offline. Det kräver utbildning och erfarenhet.
Traditionell svetsning vänder modellen. Manuell skicklighet är hög. Operatören tittar på pölen. Flyttar brännaren för hand. Justerar hastighet och vinkel i realtid. Detta tar år att bemästra. Inställningsförmågan är låg. Slå på gasen. Ställ in strömstyrkan. Börja svetsa.
Slutsatsen handlar om vem som utför arbetet. Laser flyttar kompetensen från operatören till ingenjören. Traditionellt sett håller kompetensen i svetsarens händer.
7. Automatiseringspotential (Laservinster)
Lasersvetsning integreras enkelt med robotteknik. Strålen färdas genom fiberoptiska kablar. Inga tunga brännarkablar att släpa runt. Galvo-skannrar möjliggör extremt snabb strålpositionering. Hundratals svetsar per minut på små delar.
Traditionell svetsning kan också automatiseras. Robotiska MIG-celler finns. Men utrustningen är mer skrymmande. Brännarspetsarna slits ut och kräver frekventa byten. Trådmatningen kan fastna. Hastigheterna är lägre.
Slutsatsen är att laser används för automatiserad produktion i hög volym. Traditionella robotceller fungerar men kan inte matcha laserhastighet eller förbrukningsbara livslängder. För automatisering i låg volym eller blandade produkter är skillnaden mindre dramatisk.
Kostnadsfördelning: ROI-beräkning
Folk behöver se siffrorna innan de fattar ett beslut om investeringsutrustning. Så här fungerar matematiken.
Inledande investering
En traditionell svetsuppsättning kostar mellan ettusen och tjugotusen dollar. Det innebär att man köper en MIG- eller TIG-maskin av hög kvalitet, grundläggande säkerhetsutrustning och en del förbrukningsartiklar. Många verkstäder börjar med detta.
Ett lasersvetssystem kostar mellan hundratusen och över en miljon dollar. Säkerhetskapslingar medför betydande kostnader. Strålen kan blända någon omedelbart. Reflekterande material kan få strålen att rikoschettera. Kapslingen är inte valfri.
Förbrukning
Lasersystem förbrukar mycket elektricitet. Linser behöver bytas regelbundet. Skyddsgas krävs ofta. Ingen tillsatstråd i de flesta fall. Inga kontaktmunstycken som slits ut.
Traditionell svetsning förbrukar tillsatstråd kontinuerligt. Skyddsgas flödar konstant. Kontaktmunstycken slits ut efter några timmars bågtid. Munstycken får stänkbildning. Munstycksgel hjälper men ökar kostnaden. Kostnaden per förbrukningsdel ökar vid höga volymer.
Exempel från verkliga världen
Överväg att svetsa tiotusen batteriskenor. Det här är tunna koppar- eller aluminiumdelar till batteripaket för elbilar.
Ett lasersvetssystem slutför jobbet på ungefär en timme. Strålen rör sig snabbt. Ingen tillsatstråd behövs. Ingen rengöring efter svetsning.
En traditionell MIG- eller TIG-installation tar ungefär åtta timmar. Svetsmaskinen rör sig långsammare. Tillsatstråd förbrukas. Stänk behöver rengöras. Munstyckena slits ut och behöver bytas ut under svetsningen.
Bara skillnaden i arbetskraft är dramatisk. Verkstäder som kör stora volymer får snabb avkastning på investeringen. Verkstäder som kör små partier får aldrig tillbaka laserpremien.
Välj lasersvetsning när:
Människor behöver snabbhet och precision. Delarna är komponenter till elbilsbatterier. Samlingsskenor. Flik-till-terminal-anslutningar. Det här är applikationer med hög volym och hög tillförlitlighet.
Hermetisk tätning är viktig. Medicintekniska produkter. Sensorer. Implanterbar elektronik. Varje läcka är ett fel. Lasersvetsning ger konsekventa, tätade fogar.
Delarna är av tunn metall under tre millimeter. Förvrängning är inte acceptabelt. Traditionella metoder gör att dessa delar förvrängs.
Kosmetisk finish är ett krav. Inget stänk. Ingen rengöring efter svetsning. Svetsningen ser ren ut direkt från maskinen.
Produktionsvolymen är hög. Tusentals identiska delar per dag. Kapitalkostnaden fördelas över många enheter.
Skarvpassningen är tät. Delarna kommer från CNC-bearbetning eller precisionsstansning. Gap håller sig under 0.1 millimeter.
Välj traditionell svetsning (MIG/TIG/elektrodsvetsning) när:
Folk utför reparationsarbete. Tung utrustning. Lantbruksmaskiner. Grävmaskiner. Delarna är smutsiga. Passformen är dålig. En laser klarar inte av dessa förhållanden.
Delarna har dålig passform. Glappen överstiger 0.5 millimeter. Ytorna är rostiga eller smutsiga. Traditionella metoder överbryggar dessa glipor.
Tjocka plattor behöver svetsas. Över tolv millimeter eller en halv tum i ett enda svep. Laserpenetrationen är begränsad utan extremt hög effekt.
Arbetet sker utomhus eller i blåsiga förhållanden. Skyddsgas blåser bort. Pinne- eller flusskärnsvetsning fungerar bra i vind.
Budgeten är begränsad. Under tjugotusen dollar för utrustning. En laser är inte ett alternativ.
Fältsvetsning krävs. Rörledningar. Byggarbetsplatser. Fartygsreparationer. En person bär en stavsvets till jobbet. Laserutrustning stannar kvar i fabriken.
När båda processerna kan fungera
Vissa applikationer fungerar med båda metoderna. Människor väljer baserat på specifika prioriteringar.
Bilkaross i vitt. Traditionell punktsvetsning hanterar strukturella fogar. Laserlödning skapar rena takskarvar. Båda har sin plats i samma fordon.
Plåttillverkning från två till fem millimeter stål. Laser ger hastighet och automatisering för stora volymer. MIG ger flexibilitet och lägre kapitalkostnader för verkstäder.
Rostfria stålrör. TIG-svetsning skapar hygieniska, livsmedelsklassade svetsfogar med kontrollerad värmetillförsel. Lasersvetsning sker med hög hastighet på rörverk för kontinuerlig produktion.
Inget enskilt svar passar alla jobb. Verkstäder behöver förstå sina volymer, material och kvalitetskrav. Då blir valet tydligt.

Om NOBLE – Din partner för precisionstillverkning
Vilka vi är
NOBLE är en ISO-certifierad CNC-bearbetningsfabrik. Kunder kommer till oss för högprecisionsbearbetning och avancerade sammanfogningstekniker. Kärnverksamheten har alltid varit subtraktiv tillverkning. CNC-fräsning, svarvning och slipning. Men vi har lagt till lasersvetsningsmöjligheter. Målet är verklig heltäckande tillverkning för kunderna. Ingen outsourcing. Ingen leverans av delar till en separat verkstad. En anläggning hanterar hela arbetsflödet.
Våra kärnfunktioner
Vi överbryggar klyftan mellan traditionell tillverkning och modern laserprecision. Två världar. En verkstad.
CNC-bearbetning är grunden. Fräsning, svarvning, femaxligt arbete och gnistgnistning för komplexa metall- och plastkomponenter. Snäva toleranser. Komplexa geometrier. Den vanliga NOBLE-standarden.
Lasersvetsning hanterar precisions- och nyckelhålsapplikationer. Tunnmetaller. Hermetiska tätningar. Monteringar med låg deformation. Jobb där traditionell MIG- eller TIG-svetsning skulle orsaka skevhet eller överdriven värmetillförsel.
Traditionell svetsning finns kvar i verktygslådan. TIG och MIG för tjockare sektioner. För reparationsarbeten. För applikationer där skarvpassningen är mindre än perfekt. Inte alla jobb behöver en laser. Vi vet skillnaden.
Våra certifieringar (förtroende och kvalitet)
Vi arbetar under strikta kvalitetsledningssystem. De branscher vi betjänar kräver det. Medicintekniska produkter. Flygindustrin. Fordon. Industriell utrustning.
ISO 9001:2015 är ett omfattande kvalitetsledningssystem. Det omfattar våra CNC-bearbetnings- och svetsprocesser. Konsekvent kvalitet. Repeterbarhet. Spårbarhet. Industrikunder förväntar sig denna baslinje.
ISO 13485:2016 är guldstandarden för tillverkning av medicintekniska produkter. Inte alla verkstäder har denna certifiering. Det har vi. Den visar vår förmåga att leverera precisionskomponenter och svetsade enheter för kirurgiska verktyg, implantat och diagnostisk utrustning. Reglerade projekt behöver denna nivå av dokumentation. Vi tillhandahåller den.
Varför samarbeta med oss?
Allt inom allt är inte ett marknadsföringsfras. Kunderna bearbetar delar på våra CNC-maskiner. Sedan svetsar vi dem internt. Ingen frakt till en separat svetsare. Inga logistikförseningar. Inga problem med kvalitetsöverlämning.
Processexpertis är viktigt. Vi vet när vi ska rekommendera lasersvetsning. Hög hastighet. Låg värmepåverkad zon. Vi vet när vi ska rekommendera TIG-svetsning. Tjockare sektioner. Gapstolerans. Vi pressar inte en teknik. Vi valde rätt för trycket.
Kvalitet kommer först. Varje svetsning dokumenteras. Varje bearbetad funktion spåras. Våra ISO-system kräver det. Kunderna får de dokument de behöver för sina egna revisioner och myndighetsinlämningar. Inget jagande av certifikat. Inga saknade batchregister. Systemet fungerar.
FAQ
Kan lasersvetsning ersätta MIG helt och hållet?
Nej. Inte för tjocka reparationsarbeten. Laser är utmärkt för tunna material, hög hastighet och låg distorsion. Men en person som försöker laga en sprucken grävmaskinsarm eller en tjock stålplåt kommer fortfarande att använda en MIG- eller elektrodsvets. De två metoderna tjänar olika syften. Den ena utesluter inte den andra.
Är lasersvetsning svårt att lära sig?
Det beror på vad folk menar med att lära sig. Att köra maskinen när den väl är installerad är enkelt. Ladda delar. Tryck på en knapp. Övervaka cykeln. Den delen är enkel.
Programmering av systemet är svårare. Stråljustering. Fokusposition. Utveckling av svetsparametrar. Fixturdesign. Detta arbete kräver utbildning och erfarenhet. Verkstäder behöver en ingenjör eller en skicklig tekniker för att hantera installationen. Operatören på golvet behöver inte flera års svetsningserfarenhet.
Kräver lasersvetsning skyddsgas?
Ja, i de flesta fall. Argon eller helium är typiskt. Gasen förhindrar plasmastörningar. Utan den kan laserstrålen spridas. Svetskvaliteten blir lidande. Vissa applikationer med mycket låg effekt eller pulser körs utan gas, men det är nischfall. De flesta produktionssvetsningar använder skyddsgas, precis som MIG och TIG.
Vilken är den tjockaste metallen man kan svetsa med laser?
Högpresterande fiberlasrar kan svetsa upp till en tum, eller ungefär tjugofem millimeter, i stål. Utrustningen finns. Svetsarna är möjliga.
Men här är haken. Traditionella metoder är mycket billigare för den tjockleken. En laser som är tillräckligt kraftfull för att svetsa en 2,5 cm tjock platta kostar en förmögenhet. Energiförbrukningen är hög. Avkastningen på investeringen är dålig. Personer som regelbundet svetsar tjocka material bör hålla sig till MIG-, TIG- eller pulverbågsvetsning. Laser är bara meningsfullt för tjocka sektioner i mycket specifika, högvärdiga applikationer där andra begränsningar utesluter traditionella metoder.







