
Vad är poleringsprocessen vid CNC-bearbetning?
Poleringsprocessen vid CNC-bearbetning är en slutlig bearbetningsmetod för ytan på arbetsstycken, som syftar till att avlägsna mikroskopiska ojämnheter i ytan genom mekaniska, kemiska eller elektrokemiska metoder för att förbättra ytfinishen, glansen eller uppnå en spegelblank effekt på arbetsstycket.
Poleringsprocesser används vanligtvis för att eliminera verktygsmärken, grader eller mindre defekter som lämnats av tidigare processer som fräsning och svarvning , samtidigt som arbetsstyckets korrosionsbeständighet, estetiska attraktionskraft eller funktionalitet förbättras.
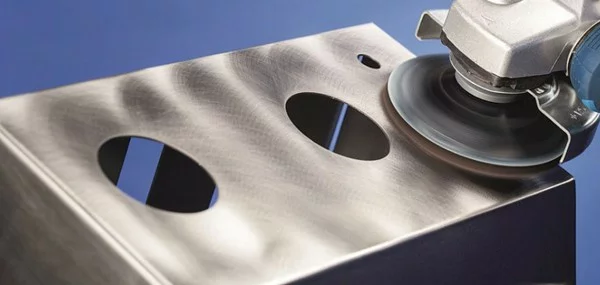
Polering kan bland annat delas in i mekanisk polering (t.ex. användning av sandpapper och polerskivor), kemisk polering (korrodering av ytan med kemiska reagens) och elektrolytisk polering (utjämning av ytan genom elektrokemisk upplösning). Poleringsprocesser används ofta vid tillverkning av precisionsdelar, formar, medicintekniska produkter och dekorativa komponenter. Lämplig metod bör väljas baserat på materialegenskaper och precisionskrav.
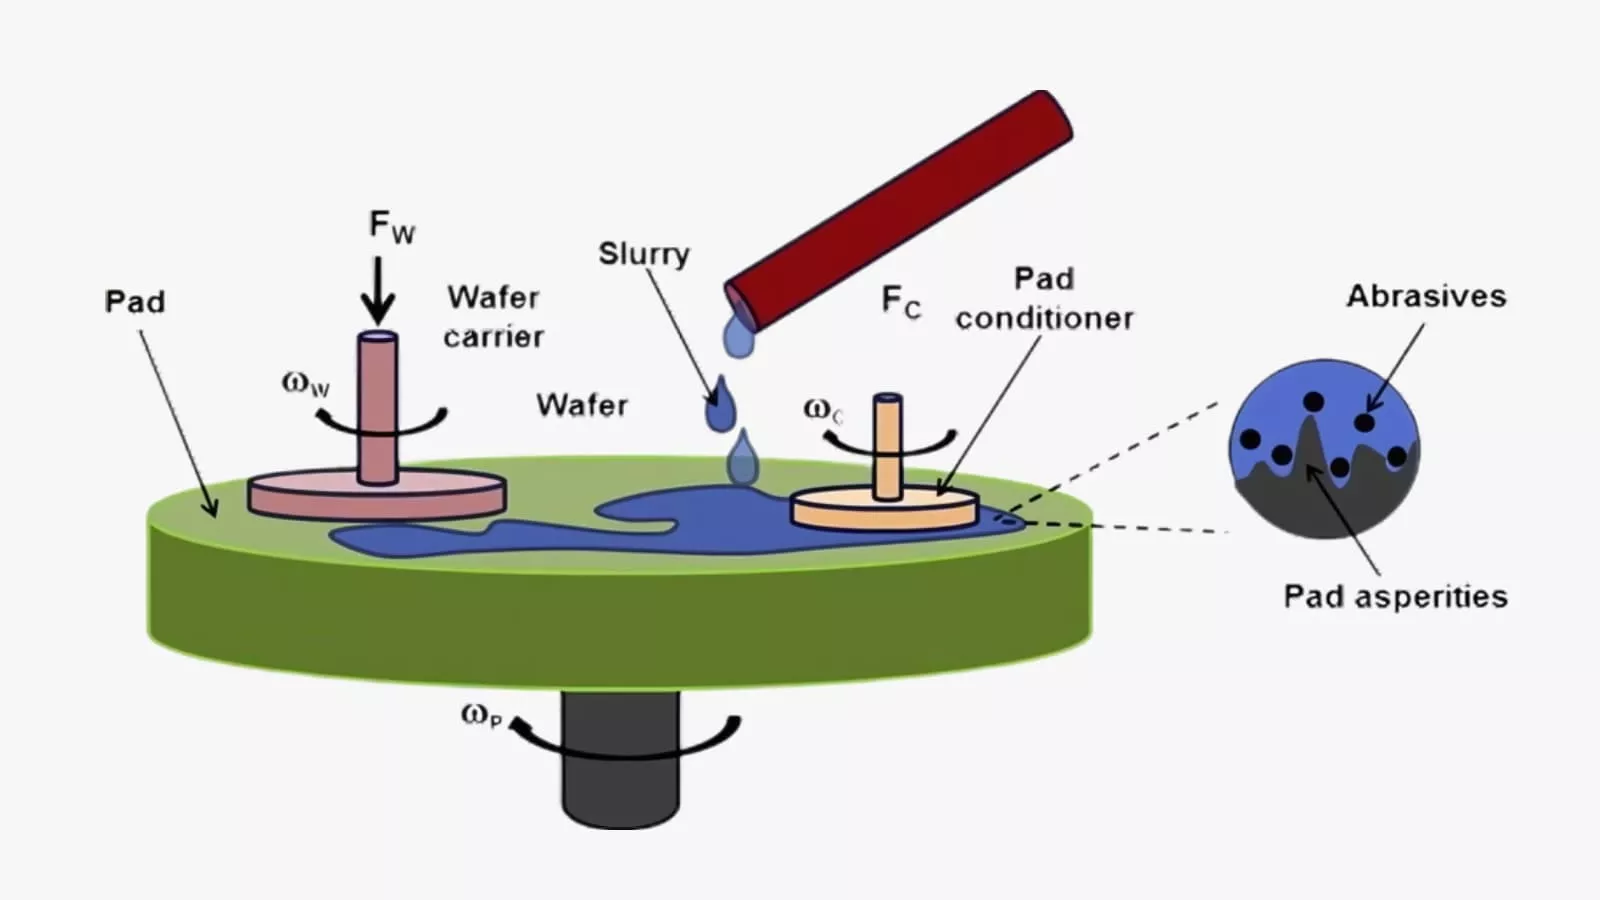
Hur fungerar poleringsprocessen?
gradning
Avgradning är det första steget i polering, med det huvudsakliga syftet att ta bort synliga verktygsmärken, grader, skal och stora ytdefekter som finns kvar på arbetsstyckets yta efter bearbetning.
Grovpolering använder vanligtvis grovkorniga hårda polerskivor eller slipband, i kombination med slipmedel med stark skärkraft, såsom kiselkarbid eller grovkornig diamantslippasta.
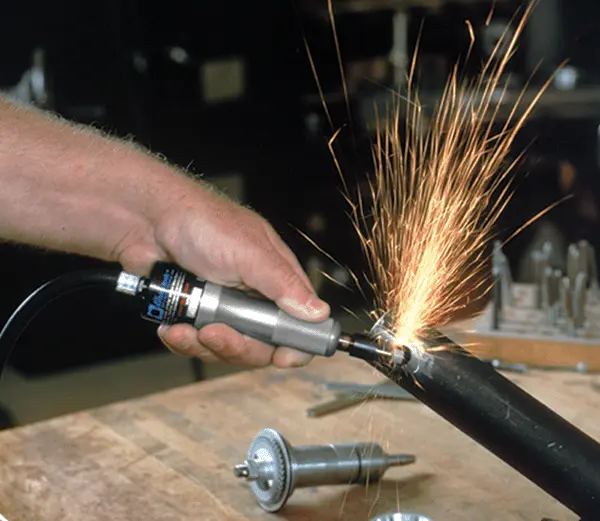
Kärnan i grovpolering är att snabbt och effektivt uppnå utjämning av grundformen, vilket lägger grunden för efterföljande finbearbetning. Därför offras den fina ytkvaliteten i utbyte mot en högre materialavverkningseffektivitet.
Halvfinpolering
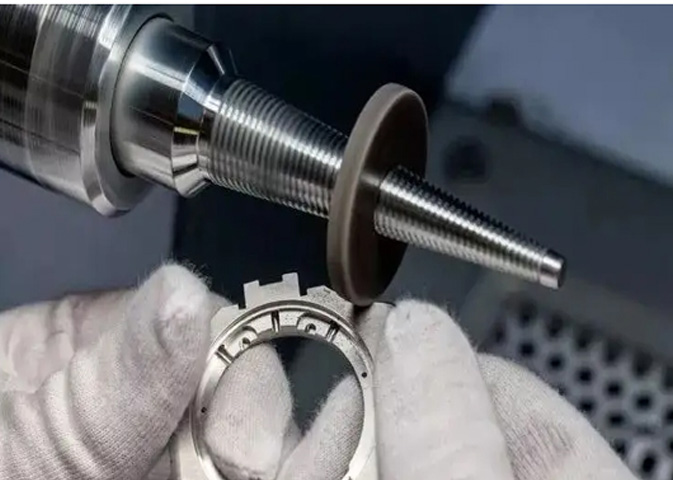
Halvfinpolering, som är baserad på grovpolering, syftar till att eliminera nya repor och slitmärken som uppstår under grovpoleringsprocessen, vilket gör ytan jämnare.
Vid halvfinpolering används istället en finare polerskiva och slipmedel, såsom medelkornig diamantgips eller polervätska. Denna process är ett övergångssteg. Den minskar gradvis ytjämnheten och ersätter de ursprungligen djupare reporna med finare och tätare, grundare repor, vilket förbereder den slutliga glansen och fungerar som en viktig grund för att uppnå en spegelblank effekt.
Fin polering
Finpolering är det viktigaste steget för att uppnå högblanka eller spegelblanka effekter. I detta skede används mycket mjuka polerskivor, såsom de som är gjorda av sammet eller fina fibrer, tillsammans med extremt finkorniga polerpastor, såsom mikronstor diamantgips eller ceriumoxid.
Målet med finpolering är inte längre att ta bort uppenbara repor, utan att fylla och eliminera de små defekterna som lämnas av halvfinpolering genom extremt fin slipning och plastisk flyt, vilket minimerar höjdskillnaden mellan ytans mikroskopiska toppar och dalar, och därigenom genererar en hög grad av glans och reflektionsklarhet.
Rengöring och besiktning
Efter att alla poleringssteg är avslutade måste arbetsstycket rengöras noggrant för att avlägsna all polerpasta, slipande partiklar och metallskräp som fastnar på ytan och i springorna. Vanligtvis behövs en ultraljudsrengörare i kombination med ett särskilt rengöringsmedel för att uppnå önskad effekt.
Efter rengöring måste arbetsstycket genomgå en noggrann inspektion under riklig belysning med hjälp av ett förstoringsglas eller en professionell ytjämnhetsmätare. Detta säkerställer att dess ytfinish, planhet och utseende uppfyller konstruktionsspecifikationerna, vilket utgör ett oumbärligt steg för att garantera slutproduktens kvalitet.

Vanliga poleringsmetoder för CNC-metalldelar
Mekanisk polering
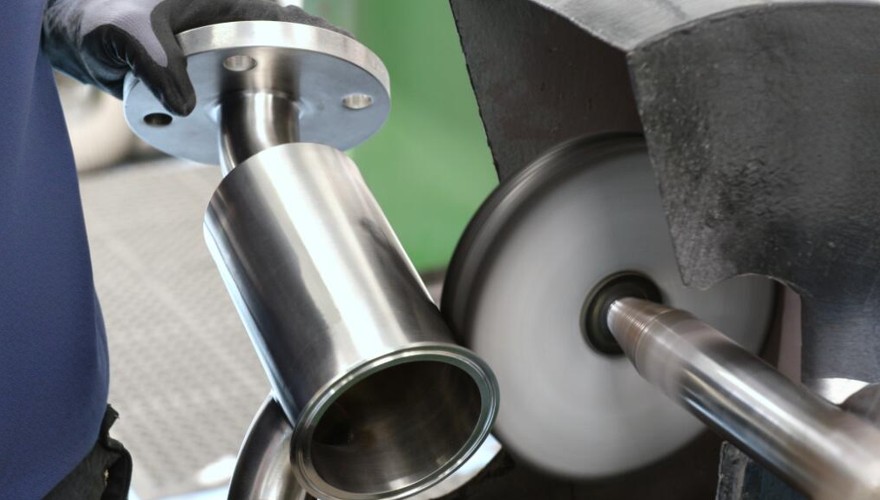
Mekanisk polering är för närvarande den mest använda poleringstekniken. Den innebär att man använder en roterande mjuk polerskiva eller ett slipband, i kombination med polerpasta som innehåller fina slippartiklar, för att utföra skärning och plastisk bearbetning på arbetsstyckets yta genom fysisk friktion.
Den höghastighetsroterande polerskivan pressar polerpastan mot arbetsstyckets yta. Genom att använda slipmedel som mikroverktyg avlägsnas gradvis de mikroskopiska utbuktningarna och reporna på materialytan, vilket kontinuerligt minskar ojämnheten och slutligen uppnår en slät eller spegelblank effekt. Denna metod är i hög grad beroende av operatörernas skicklighet och erfarenhet.
Alla tillgångar på ett och samma ställe
- Hög ytkvalitet
- Bred materialtillämplighet
- Flexibel processkontroll
Nackdelar:
- Färdighetsberoende resultat
- Låg effektivitet, hög kostnad
- Potentiella ytfel

Kemisk polering
Kemisk polering innebär att ett arbetsstycke nedsänks i en specifik kemisk lösning för att jämna ut ytan genom selektiv kemisk upplösning, utan att använda extern elektrisk energi. Mikroskopiska ytutbuktningar, med en större ytarea och högre kemisk aktivitet, löses upp snabbare än konkava ytor. Således elimineras ytvågorna gradvis i den kontinuerliga reaktionen, vilket bildar en relativt slät och blank yta.
Kemisk polering är lämplig för bearbetning av arbetsstycken med komplexa former och är mycket effektiv. Den har dock begränsningar såsom stora svårigheter att kontrollera processerna, enkel generering av spillvätska och ytfinishen är vanligtvis inte lika bra som elektrolytisk polering.
Alla tillgångar på ett och samma ställe
- Överlägsen för komplexa geometrier
- Hög effektivitet, ingen specialutrustning
- Ingen mekanisk stress
Nackdelar:
- Relativt lägre ytkvalitet
- Utmanande processkontroll
- Begränsad materialtillämplighet
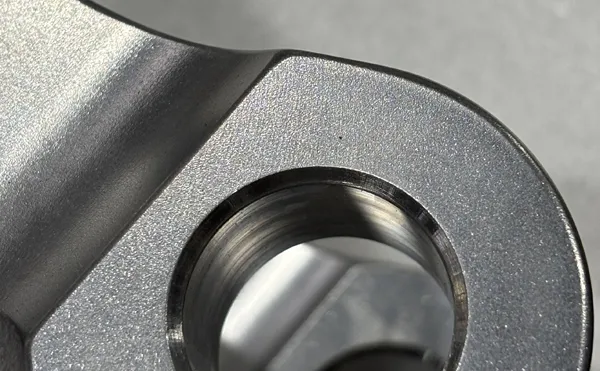
Elektro
Elektrolytisk polering är en elektrokemisk process där arbetsstycket fungerar som anod och en elektrisk ström appliceras i en specifik elektrolyt. Atomer på metallytan joniserar och bildar en viskös slemhinna. Denna film är tunn vid mikroskopiska utbuktningar, har en hög strömtäthet och löses upp snabbt. De konkava områdena är tjockare och löses upp långsammare.
Genom denna selektiva upplösning jämnas arbetsstyckets yta snabbt ut, vilket uppnår hög glans och stark korrosionsbeständighet, särskilt lämplig för komplexa konstruktionsdelar av hårda metaller som rostfritt stål.
Alla tillgångar på ett och samma ställe
- Exceptionell omfattande prestanda
- Hög effektivitet och överlägsen konsistens
- Inga fysiska skador eller grader
Nackdelar:
- Hög initial investering och kostnad
- Komplex processkontroll
- Begränsad tillämplighet
Fördelar och nackdelar med poleringsprocessen
Fördelar
1. Förbättrad ytkvalitet
Polering kan effektivt ta bort mikroskopiska ojämnheter, repor, grader och oxidlager på produkternas yta, vilket gör ytan slät, plan och jämn och ger en spegelblank effekt.
Den släta ytan förbättrar inte bara produktens utseende, skönhet och textur avsevärt, utan minskar även friktionskoefficienten och slitage på ytan. För precisionsdelar med höga krav på glid- eller rullkontakt, såsom lager och formar, kan den effektivt förlänga deras livslängd och förbättra driften.
2. Förbättrad korrosionsbeständighet
Arbetsstycken som utsätts för polering, särskilt de som behandlats med elektrolytisk polering, uppvisar eliminerade mikrogropar och åsar, vilket minskar ytan. Detta gör det svårt för föroreningar, fukt och frätande ämnen att vidhäfta och ansamlas. Samtidigt avlägsnar själva poleringsprocessen många potentiella källor till ytföroreningar.
För medicintekniska produkter, livsmedelsbearbetningsutrustning och kemiska komponenter är denna släta och täta yta lättare att rengöra och desinficera, och kan avsevärt förbättra deras korrosionsbeständighet, vilket säkerställer produkternas hygieniska säkerhet och miljömässiga hållbarhet.
3. Tillförlitlig funktion och säkerhet
Polering kan ta bort mikroskopiska sprickor och grader på materialytan, vilket kan bli orsaken till utmattningssprickor under belastning. Genom att eliminera dessa potentiella risker kan polering förbättra utmattningshållfastheten och den övergripande tillförlitligheten hos delar.
För fogytor som kräver hög tätningsprestanda, reflekterande ytor på optiska komponenter och halvledarskivor som kräver extremt hög renhet, är poleringsprocessen ett oumbärligt steg för att uppnå deras funktionalitet.
Nackdelar
1. Kostnads- och effektivitetsproblem
Polering, särskilt mekanisk polering med hög precision, är vanligtvis en arbetsintensiv process som är starkt beroende av den tekniska skickligheten och erfarenheten hos yrkesarbetare, vilket resulterar i höga arbetskostnader. Samtidigt är själva poleringsprocessen tidskrävande, särskilt när den involverar flera steg från grov till fin polering, vilket leder till låg produktionseffektivitet totalt sett.
Specialiserad polerutrustning, förbrukningsvaror och underhåll av badlösningar som krävs för elektrolytisk och kemisk polering utgör tillsammans majoriteten av produktionskostnaderna.
2. Potentiell dimensionell felaktighet
Polering är en materialborttagningsprocess. Även om mängden som avlägsnas varje gång är liten, kan den ackumulerade mängden som avlägsnas påverka dimensionstoleransen för högprecisionsdelar, vilket leder till dimensionsöverskridande toleranser när man strävar efter hög jämnhet.
Ännu viktigare är att poleringskraften för mjuka material eller komplexa ytor, om operationen är felaktig eller trycket är ojämnt, lätt kan orsaka att kanter och hörn blir rundade, att planet kollapsar eller att den geometriska konturen förvrängs, vilket istället förstör arbetsstyckets ursprungliga designnoggrannhet.
3. Miljö- och säkerhetsutmaningar
Kemisk polering och elektrolytisk polering kommer att producera spillvätska och avgaser som innehåller tungmetalljoner och kemiska reagenser, vilka måste genomgå strikt och kostsam miljöskyddsbehandling. Mekanisk polering kommer att generera damm och buller.
Det är svårt att garantera att poleringseffekterna blir konsekventa. Det kan finnas skillnader i olika batcher eller till och med olika delar av samma arbetsstycke. Instabiliteten vid manuell drift är den främsta orsaken. Att uppnå helautomatiserad intelligent polering är fortfarande en teknisk utmaning för komplexa delar.

Hur polering förbättrar ytfinishen vid CNC-bearbetning
Fysisk skärande åtgärd
När polerverktyg och fina slipmedel gnuggar mot arbetsstyckets yta med hög hastighet, fungerar dessa slippartiklar, som är mycket hårdare än arbetsstycket, som otaliga små skärverktyg.
Genom klippning och repning avlägsnar de företrädesvis de mikroskopiska utbuktningarna på ytkonturen. Genom kontinuerlig bearbetning avlägsnas dessa utbuktningar gradvis, och höjdskillnaden mellan ytans toppar och dalar minskas effektivt. Makroskopiskt blir ytan jämnare.
Ytplastiskt flöde
Under poleringsprocessen genereras lokala höga temperaturer och tryck på grund av friktion, vilket gör att arbetsstyckets ytmaterial går in i ett något smält eller mycket plastiskt tillstånd. I detta tillstånd avlägsnas materialet inte bara utan genomgår plastisk deformation och flytning, pressas ut från det utskjutande området och fylls i de intilliggande mikroskopiska groparna.
Denna "toppskalning och dalfyllnadseffekt" minskar fysiskt ojämnheter i ytan, vilket förbättrar jämnheten och lägger en jämn grund för ytterligare finpolering.
Selektiv upplösningsutjämning
Selektiv upplösningsutjämning är huvudprincipen för kemisk polering och elektrolytisk polering. Den utnyttjar egenskapen att de mikroskopiska utbuktningarna på ytan har högre kemisk aktivitet och en större ytarea.
Vid kemisk polering kommer de upphöjda delarna i mer fullständig kontakt med lösningen och reagerar snabbare. Vid elektrolytisk polering är strömtätheten vid de utskjutande delarna högre. Båda dessa situationer gör att metallatomerna vid de utskjutande delarna löses upp i lösningen eller elektrolyten företrädesvis och snabbare. Genom denna differentierade och selektiva upplösning bildas en yta som i slutändan är plattare och jämnare som helhet.
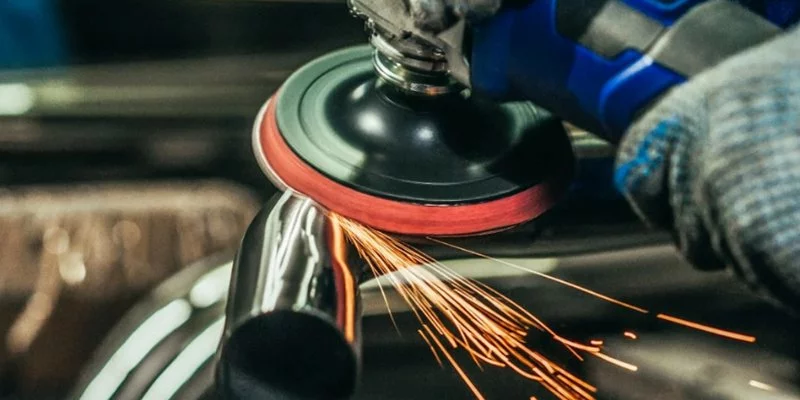
Omfattande efterbehandling
Avancerade poleringsmetoder, såsom ultraljudspolering och slipande flödespolering, utför en jämn mikroslipning på arbetsstyckets yta med hjälp av högfrekventa mikroslag- eller flytande slipmedel.
Slipningsprocessen kan inte bara eliminera mikroskopiska ojämnheter och grader, utan även runda ut skarpa korngränser och mikrosprickor, vilket gör ytstrukturen mer enhetlig och jämn. På så sätt optimeras ytmorfologin på mikroskopisk nivå, vilket inte bara förbättrar jämnheten utan också förstärker delarnas utmattningsbeständighet och korrosionsbeständighet.
Tips för poleringsprocessen i CNC-bearbetning
Programmerad mekanisk polering
Programmerad mekanisk polering avser användningen av mjuka verktyg på CNC-maskiner och skrivning av specifika program för polering. Genom att exakt kontrollera trycket, banan och hastigheten för poleringsverktyget genom CNC-banan kan jämn och repetitiv polering av komplexa böjda ytor uppnås.
Programmerad mekanisk polering kan effektivt minska problemet med hörnkollaps som orsakas av manuell polering, avsevärt förbättra konsistensen och minska beroendet av erfarna tekniker. Det är ett balanserat val mellan högkvalitativa ytor och högeffektiv produktion.
Magnetisk slipande ytbehandling
Magnetslipning använder ett magnetfält för att styra den magnetiska slipnålen så att den borstar arbetsstyckets yta. Den är särskilt lämplig för rengöring av mikrograd och vita lager som uppstår efter CNC-fräsning eller elektrisk urladdningsbearbetning.
Slipande flytpolering
Slipmedlets flöde tvingar det halvflytande slipmedlet att pressa sig genom arbetsstyckets inre hålighet och flödeskanalen, vilket jämnt kan polera alla kontaktytor. Denna metod kan effektivt hantera tvärgående hål och komplexa flödeskanaler som är svåra att nå för hand. Samtidigt som mikroskopiska ojämnheter avlägsnas förändras arbetsstyckets dimensionsnoggrannhet knappt.
Vibrerande och fatpolering
Arbetsstycket, tillsammans med slipmedel och tillsatser, placeras i en vibrationstank eller trumma. Genom kontinuerlig och långsam valsning och friktion uppnås jämn och mikroslipning av alla delarnas ytterytor. Denna metod kan effektivt hantera tiotusentals små delar och uppnå en jämn poleringseffekt. Det är dock nödvändigt att vara uppmärksam på att kontrollera tiden och slipmedelsförhållandet för att förhindra nya repor orsakade av ömsesidiga kollisioner mellan delarna.
Verktygsdesign
Förbättra den elektrolytiska poleringseffekten genom att optimera verktygsdesignen och strömfördelningen. För komplexa CNC-delar bör speciella fixturer utformas för att säkerställa jämn strömtäthet, och hjälpelektroder bör läggas till i djupa hål, smala slitsar och andra områden för att förhindra ojämn polering på grund av "skärmningseffekten".
Genom att exakt kontrollera de elektrolytiska parametrarna kan ytan snabbt jämnas ut utan att generera mekanisk stress, och en korrosionsbeständig passiveringsfilm kan bildas.
Vägplanering
Trots den ökande graden av automatisering är den slutliga finpoleringen av högklassiga produkter fortfarande ofta beroende av erfarenhet.
Operatören behöver planera en korspoleringsbana i en viss vinkel mot verktygsbanans textur som lämnats av CNC-maskinen, baserat på den, för att effektivt täcka över de ursprungliga spåren.
Samtidigt är det nödvändigt att bemästra kontrollen av kraft och temperatur för hand för att undvika uppkomsten av "apelsinskals"-defekter eller överbränning. Detta är ett avgörande steg för att höja ytan från "bra" till "utmärkt", vilket är starkt beroende av den erfarenhet man har.
Sekventiell tillämpning av hybridprocesser
Den mest effektiva tekniken förlitar sig inte på en enda metod, utan på en vetenskaplig kombination. Till exempel används först programmerad mekanisk polering för att snabbt ta bort de flesta verktygsmärkena, sedan används magnetisk slipning för att rengöra grader, och slutligen kompletteras en kort period av vibrationspolering eller elektrolytisk polering för att uppnå en enhetlig matt eller spegelblank effekt. Denna kombination kan utnyttja varandras styrkor fullt ut, maximera den totala effektiviteten samtidigt som kvaliteten säkerställs.
Hur man underhåller ytan på polerade delar
Grundlig rengöring
Efter polering måste komponenterna omedelbart rengöras noggrant med ett neutralt rengöringsmedel och avjoniserat vatten eller högrent organiskt lösningsmedel för att avlägsna alla spår av polermedel, slipande partiklar och fettrester.
Komponenterna bör torkas omedelbart med en luddfri trasa eller tryckluft för att förhindra vattenfläckar eller sekundär kontaminering, vilket är grundläggande för att undvika efterföljande punktkorrosion och fläckar.
Applicering av skyddande beläggningar
Att applicera en skyddande beläggning på rengjorda ytor är en av de mest effektiva metoderna, beroende på tillämpningens krav.
- Passiveringsbehandling: För metaller som rostfritt stål bildar passiveringslösningar en kromrik oxidfilm på ytan, vilket avsevärt förbättrar korrosionsbeständigheten.
- Applicering av rostskyddsolja/-medel: Före Vid korttidslagring eller transport isolerar ett tunt, jämnt lager rostskyddsolja eller anti-fingeravtrycksmedel effektivt ytan från luft och fukt.
- Avsättning av funktionella beläggningar: För komponenter med höga specifikationer kan metoder som fysisk ångdeponering (PVD) eller kemisk ångdeponering (CVD) användas för att applicera ultrahårda, slitstarka filmer (t.ex. diamantliknande kolbeläggningar) samtidigt som ytans utseende bevaras.
Segregerad förvaring
Det är strängt förbjudet att förvara polerade delar tillsammans med opolerade delar eller komponenter tillverkade av olika metallmaterial. Varje arbetsstycke måste isoleras individuellt med hjälp av avdelare, skum, bubbelplast eller luddfritt papper för att förhindra kontakt med hårda föremål och ömsesidig repning.
Användning av dedikerade verktyg
Vid hantering och montering av polerade komponenter måste operatörer bära rena vita bomullshandskar eller nitrilhandskar. Direkt kontakt med bara händer kan lämna svettmärken och fingeravtryck, vilket leder till lokal korrosion. Specialklämmor eller icke-metalliska verktyg bör användas för att undvika direkt metall-mot-metall-kontakt.
Regelbunden inspektion och underhåll
Upprätta regelbundna inspektioner för att snabbt identifiera och åtgärda tidiga korrosionspunkter, slitage eller mindre repor. För komponenter med skyddande beläggningar bör ombeläggning eller ompassivering utföras i enlighet med deras livscykel för att bibehålla långsiktigt skydd.
Tillämpningar av poleringsprocessen i CNC-bearbetning
Formtillverkningsindustrin
Formindustrin är det område där poleringsprocesser används mest och har de högsta kraven. Oavsett om det är en formsprutningsform av plast eller en pressgjutningsform, avgör kavitetens yta direkt produktens utseende, kvalitet och urformningsförmåga. Höggradig polering kan avsevärt minska formningsmotståndet och förhindra defekter som repor och fastklistring på produkten. Det är en central länk för att säkerställa formens livslängd och produktionseffektivitet.
Tillverkning av medicinsk utrustning
Medicintekniska produkter har extremt strikta krav på ytkvalitet. Till exempel måste komponenter i kirurgiska robotar, ortopediska implantat och endoskopdelar genomgå perfekt poleringsbehandling. Detta är inte bara för att minska friktionsmotståndet, utan också för att eliminera mikroskopiska defekter och bakteriella gömställen, säkerställa biokompatibilitet, motståndskraft mot korrosion av kroppsvätskor och underlätta noggrann rengöring och desinfektion.
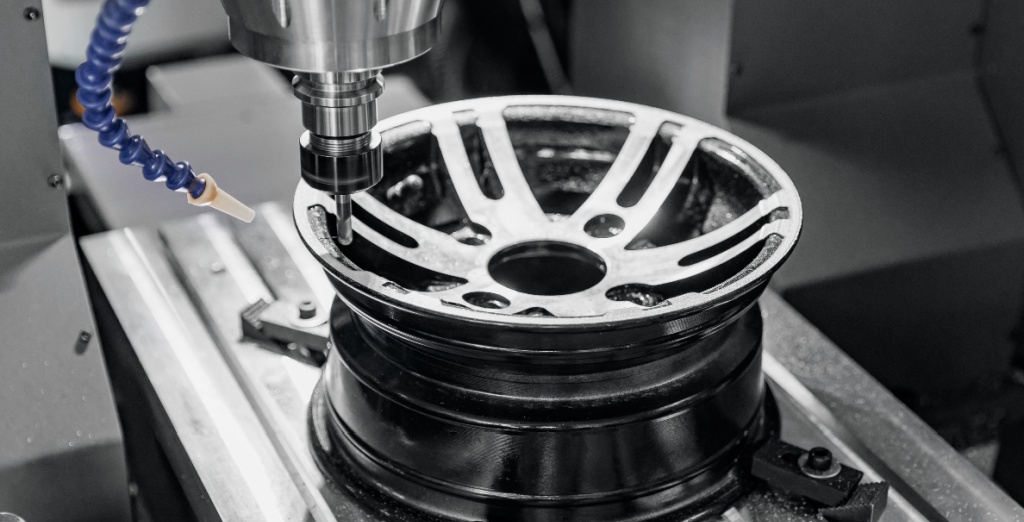
Bilindustrin
Inom fordons- och flygindustrin kombinerar polering funktionalitet och säkerhet. Efter polering kan motorns, bränslesystemets och hydraulsystemets kärnkomponenter avsevärt minska flödesmotståndet, förbättra tätningsprestanda och eliminera spänningskoncentrationer, vilket ökar effektiviteten och tillförlitligheten. Ännu viktigare är att en högkvalitativ yta avsevärt kan förlänga utmattningstiden hos nyckelkomponenter under högt tryck och höga cykliska belastningar.
Halvledare och elektronik
På mikroskopisk skala är polering grunden för att uppnå kretstillverkning. För chipsubstrat, lead frames, RF-enheter och kontakter etc. är en ultraslät yta en förutsättning för att säkerställa kretsens integritet, signalöverföringskvalitet och enhetens tillförlitlighet. Mikroskopiska ojämnheter kan orsaka kortslutning i kretsen eller signaldämpning.
Förpackningsmaskinindustrin
Alla ytor på utrustning som kommer i direkt eller indirekt kontakt med livsmedel måste genomgå en högkvalitativ poleringsbehandling. Den släta och sömlösa ytan kan effektivt förhindra materialrester och bakterietillväxt och uppfyller strikta livsmedelshygien- och säkerhetsföreskrifter. Samtidigt är den bekväm för grundlig rengöring, vilket säkerställer livsmedelssäkerheten.
ÄDEL'Poleringsprocess vid CNC-bearbetning
NOBLE specialiserar sig på avancerad ytbehandling för polering och erbjuder ett omfattande utbud av tekniker, inklusive mekanisk polering, elektropolering och slipande flytbearbetning, för att möta olika industriella krav.
Vi följer noggrant en flerstegsprocess – från grovgradning och mellanbearbetning till finpolering och slutrengöring – vilket säkerställer fullständig borttagning av defekter och uppnående av en överlägsen ytfinish. Denna rigorösa metod förbättrar komponenternas estetiska utseende, korrosionsbeständighet och övergripande funktionalitet avsevärt.
Genom att utnyttja vår expertis och toppmoderna utrustning levererar vi konsekvent högkvalitativa och tillförlitliga resultat som förlänger produkternas livslängd och prestanda, vilket gör oss till den pålitliga partnern för dina mest krävande precisionstillverkningsbehov.
Vanliga frågor
Vilka är de viktigaste typerna av polering som används för CNC-frästa delar?
De vanligaste typerna är mekanisk polering (med slipskivor eller pasta för en blank yta), elektropolering (en elektrokemisk process som är idealisk för rostfritt stål, där material avlägsnas jämnt för en gradad, korrosionsbeständig yta) och slipande flytbearbetning (för polering av komplexa inre passager och geometrier). Valet beror på material, delgeometri och önskad slutlig ytkvalitet.
Kan polering påverka dimensionsnoggrannheten hos en CNC-fräst del?
Ja, det kan det. Polering är en materialborttagningsprocess. Även om mängden är minimal (ofta bara mikrometer) måste den noggrant beaktas i design- och bearbetningsfaserna, särskilt för delar med snäva toleranser. En skicklig tillverkare planerar måtten före polering för att säkerställa att den slutliga polerade delen uppfyller alla specificerade dimensionella och geometriska toleranser.
Vilka material är bäst lämpade för elektropolering?
Elektropolering är mest effektivt för ledande metaller, där austenitiska rostfria stål (som 304 och 316) är de vanligaste och ger utmärkta resultat. Det används också framgångsrikt på aluminium, titan, kopparlegeringar och vissa verktygsstål. Det är inte lämpligt för icke-ledande material som plast eller kompositer.
Vad är skillnaden mellan en matt, satin och spegelblank finish?
Dessa termer beskriver nivån av reflektivitet. En matt yta har låg reflektivitet med en enhetlig, icke-riktad textur. En satin (eller borstad) yta har en mjuk glans med en fin, riktad ådring. En spegelblank yta är den högsta glansen och ger en klar, oförvrängd reflektion. Finishen uppnås genom att successivt polera med finare slipmedel under poleringsprocessen.
Är polering en manuell eller automatiserad process?
Båda metoderna används. Manuell polering kräver skickliga tekniker för komplexa geometrier eller produktion med låg volym och hög blandning. Automatiserad polering (med robotarmar eller dedikerade maskiner) föredras för högvolymsproduktion av enhetliga delar, vilket ger bättre repeterbarhet, lägre kostnad per del och minskad mänsklig variabilitet. Många verkstäder använder en hybridmetod.







