

Prototypformar spelar en avgörande roll mellan tidig produktutveckling och fullskalig produktion. De tillverkar gjutna delar med processer och material som ligger närmare faktiska produktionsförhållanden.
För formsprutade produkter kan prototypformar hjälpa team att utvärdera deldesign, materialegenskaper, monteringsprestanda, ytkvalitet, toleranser och tillverkningsgenomförbarhet innan de investerar i dyra produktionsformar.
Prototypformar kan minska den initiala verktygsinvesteringen samtidigt som de tillhandahåller tillräckligt med funktionella komponenter för testning, designverifiering, kundutvärdering, testproduktion och marknadsvalidering.
Den här guiden förklarar hur prototypverktyg fungerar, hur de skiljer sig från produktionsverktyg, skillnaderna mellan direkta och indirekta snabbverktyg, hur mjuka verktyg anpassar sig till processen och när prototypverktyg bör väljas framför 3D-utskrift eller CNC-bearbetning.
1. Vad är Prototypverktyg och varför används det?
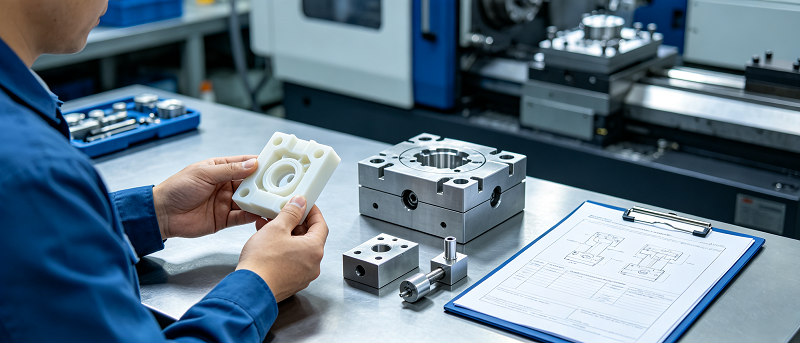
En prototypform avser en form, matris, fixtur eller annat tillverkningsverktyg som är specifikt tillverkat för produktion av prototyper eller småskaliga delar.
Vid utveckling av plastprodukter förknippas det vanligtvis med prototypformsprutningsformar tillverkade av aluminium, lågkolstål eller andra material, vilka kan bearbetas snabbare än traditionellt härdat produktionsstål.
Huvudsyftet med en prototypform är att producera delar med en process som är mycket lik den förväntade produktionsmetoden.
Ingenjörer kan inte bara utvärdera komponenternas form, utan också testa hur det faktiska formningsmaterialet flyter, kyls, krymper, sprutas och utförs efter tillverkning.
Därför kan prototypverktyg användas för: designverifiering och teknisk testning, funktionell prototypframställning, utvärdering av materialprestanda, monterings- och toleranstestning, verifiering av formsprutningsprocesser, marknadstester och kundprovscertifiering eller regulatorisk testning, experimentell produktion, produktion av broramar i små serier. En annan viktig fördel är designens flexibilitet.
Eftersom prototypformar vanligtvis kräver mindre tid och investeringar än kompletta produktionsverktyg kan ingenjörer göra designmodifieringar utan att riskera högre kostnader i samband med att modifiera komplexa produktionsformar.
Ett typiskt prototypgjutningsprojekt börjar efter att CAD-designen har nått ett relativt stabilt stadium.
Tillverkaren granskar väggtjocklek, ritningsvinkel, skåra, ribba, bussning, delningslinje, spjällposition, utstötningsposition, tolerans och förväntad produktionskvantitet.
Efter DFM-analys kan formen bearbetas, monteras, testas och justeras.
Sedan inspekteras testdelarna så att ingenjörerna kan fastställa dimensioner eller formningsproblem innan den slutliga produktionsformen tillverkas.
Prototypverktyg är också tillverkningsverifieringsverktyg som hjälper till att koppla samman produktdesign med skalbar produktion.
2. Prototypverktyg vs. Produktionsverktyg: Viktiga skillnader
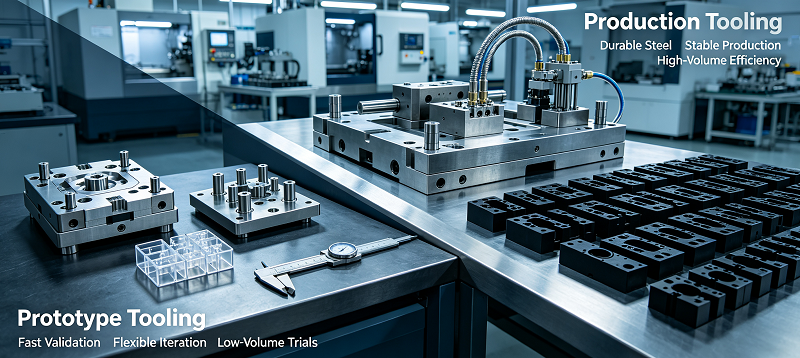
Prototypformar och produktionsformar använder många av samma grundläggande formningsprinciper, men de är utformade för olika ändamål.
Prototypverktyg prioriterar hastighet, flexibilitet och en lägre initial investering. Produktionsverktyg prioriterar hållbarhet, repeterbarhet, automatisering och lägre enhetskostnader än massproduktion. En av de mest uppenbara skillnaderna är formmaterialet.
Prototypformar är vanligtvis tillverkade av aluminium eller mjukare stålkvaliteter eftersom dessa material kan bearbetas snabbt.
När hundratusentals eller miljontals formningscykler krävs är det mer sannolikt att härdat verktygsstål används för produktionsformar.
Därför varierar verktygets livslängd.
En prototypform kan bara behöva tillverka dussintals, hundratals eller tusentals delar.
Produktionsverktyg måste tåla längre arbetscykler och upprepade gånger utsättas för högt injektionstryck, höga temperaturer, slipande material och automatiserade produktionscykler.
Verktygens komplexitet kan också variera kraftigt.
Produktionsformar kan innefatta flera hålrum, komplexa kylkanaler, varmkanalsystem, automatiska sliders, lyftar, sensorer, utbytbara insatser och mycket optimerade utstötningssystem.
När dessa funktioner inte är nödvändiga för teknisk verifiering förenklas prototypformen vanligtvis.
Leveranstiden är en annan viktig skillnad.
Beroende på delarnas komplexitet kan en prototyp av en formsprutningsform tillverkas inom en relativt kort utvecklingstid.
Produktionsverktyg kräver vanligtvis en avsevärd mängd ingenjörskonst, bearbetning, efterbehandling, verifiering och optimering.
Kostnaden följer också samma mönster.
Jämfört med direkt prototypframställning kräver prototypverktyg en initial investering, men de är vanligtvis billigare än härdande produktionsverktyg.
Valet mellan dem bör dock inte enbart bero på formens pris.
Om produkten fortfarande genomgår frekventa designförändringar kommer omedelbara investeringar i produktionsverktyg att generera onödiga ekonomiska risker.
Prototypverktyg gör det möjligt för ingenjörer att verifiera produkter innan de investerar i dyrare tillverkningssystem.
När den geometriska formen, materialet, toleransen, formningsförhållandena och marknadskraven har fastställts blir produktionsfixturer en bättre lösning för storskalig tillverkning.
Därför kompletterar dessa två tillvägagångssätt varandra snarare än konkurrerar de med varandra i många utvecklingsprojekt.
Prototypverktyg verifierar design- och tillverkningsprocesserna, medan produktionsverktyg ger den hållbarhet och effektivitet som krävs för storskalig produktion.
3. Direkt kontra indirekt Snabbt verktyg Metoder
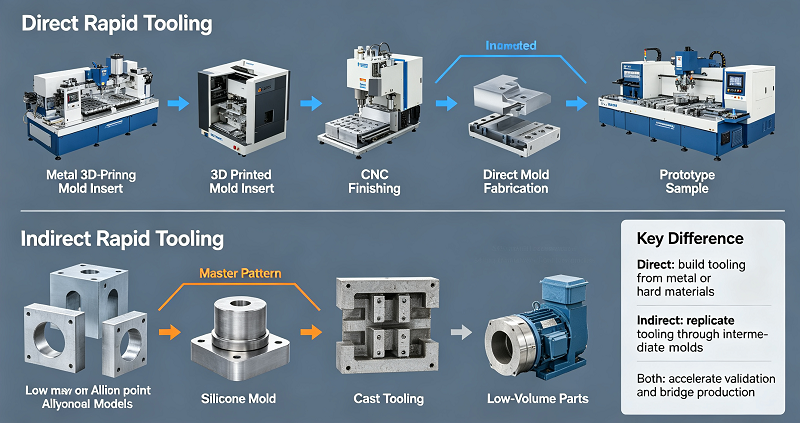
Snabbbearbetning delas generellt in i direkta metoder och indirekta metoder. Båda dessa metoder syftar till att förkorta formens utvecklingstid, men de skapar den slutliga formen eller formkomponenterna på olika sätt.
Direkt snabbverktyg
Direkta snabbformar skapas direkt med hjälp av tekniker som CNC-bearbetning, additiv tillverkning av metall eller andra snabba tillverkningsprocesser för att producera formar, insatser eller verktygsaggregat.
Eftersom färre mellansteg krävs kan direkta verktyg förkorta leveranstiden och förenkla utvecklingsarbetsflödet.
Indirekt snabbverktyg
Indirekta snabbformar utgår från huvudmodellen som produceras genom CNC-bearbetning, 3D-utskrift eller andra prototyptekniker.
Använd sedan huvudformen för att skapa sekundära formar eller gjutsystem, såsom silikonformar, gjutformar, epoxihartsformar eller andra replikerade formar.
Att välja mellan direkt och indirekt verktyg
När högre dimensionsnoggrannhet, starkare gjutmaterial eller formsprutningsförhållanden krävs är direktgjutningar vanligtvis mer lämpliga.
Indirekt verktygsanvändning är attraktivt för projekt som kräver mycket låga produktionsvolymer, komplexa geometrier eller hastigheter, och lägre verktygsinvesteringar jämfört med längre formens livslängd.
Rätt metod beror på produktionskvantiteten, delarnas material, dimensionskraven, verktygens livslängd, ytfinishen, delarnas komplexitet och den tillverkningsprocess som behöver simuleras.
Till exempel, när det är nödvändigt att bedöma den faktiska termoplastprestanda, kan företaget som utvecklar plastskalet använda en prototypformsprutning av aluminium.
När endast en liten mängd polyuretankomponenter behövs kan ett annat projekt använda silikonformar.
Att förstå dessa skillnader hjälper ingenjörer att undvika att välja onödiga, dyra eller verktygsbaserade processer som inte kan reproducera de erforderliga produktionsförhållandena.
4. Mjuk verktygshantering och snabb verktygshantering: En närmare titt
Mjuka formar avser generellt formar tillverkade av material som är enklare och snabbare att bearbeta än kylt produktionsverktygsstål.
Exempel kan inkludera aluminiumformar, silikonformar, polyuretanformar, epoxihartsformar och vissa stålformar med låg hårdhet.
Den största fördelen med mjuka verktyg är att det förkortar tillverkningstiden.
Mjukare material kan vanligtvis bearbetas, formas eller gjutas snabbare, vilket gör dem lämpliga för prototypproduktion och tillverkning i små serier.
En minskning av hårdheten innebär dock vanligtvis en förkortad verktygslivslängd.
När målet är att producera hundratals eller tusentals komponenter snarare än hundratusentals, är denna avvägning acceptabel.
När utvecklingsteamet bara behöver 500 komponenter för testning, ger det nästan inga fördelar att investera i en form designad för en miljon cykler.
Snabbbearbetning är ett bredare koncept som fokuserar på att minska den tid som krävs för att tillverka funktionella verktyg.
Beroende på tillämpning kan snabbformar använda en kombination av mjuka formmaterial, traditionell CNC-bearbetning, additiv tillverkning, snabb forminsättning eller andra tillverkningsmetoder.
Prototypformar av aluminium är ett av de vanligaste exemplen.
Aluminium är lättare att bearbeta än kylt verktygsstål och har god värmeledningsförmåga.
Under prototyptillverkningsprocessen kan snabbare värmeöverföring ibland minska gjutningscykeltiden.
Aluminium är dock mjukare och kan slitas ut snabbare vid bearbetning av mycket slipande eller glasfyllda plaster.
När högre hållbarhet krävs kan prototypverktyg i stål väljas.
Förhärdat stål erbjuder en användbar kompromiss mellan bearbetningseffektivitet och formens livslängd, särskilt när prototypproduktion kan övergå till brotillverkning.
När produktkraven förblir osäkra är mjuka fixturer också mycket värdefulla.
Istället för att omedelbart investera i dyra produktionsverktyg kan tillverkare producera en begränsad kvantitet, utvärdera kundernas reaktioner och göra ytterligare förbättringar innan de ökar produktionskapaciteten.
Detta gör snabba och flexibla verktyg särskilt användbara för introduktion av nya produkter, utveckling av medicintekniska produkter, konsumentelektronik, bildelar, robotsystem, industriell utrustning och andra projekt där tekniska förändringar ofta görs i tidig produktion.
5. Jämförelse med alternativa prototypmetoder: 3D-utskrift och CNC-bearbetning
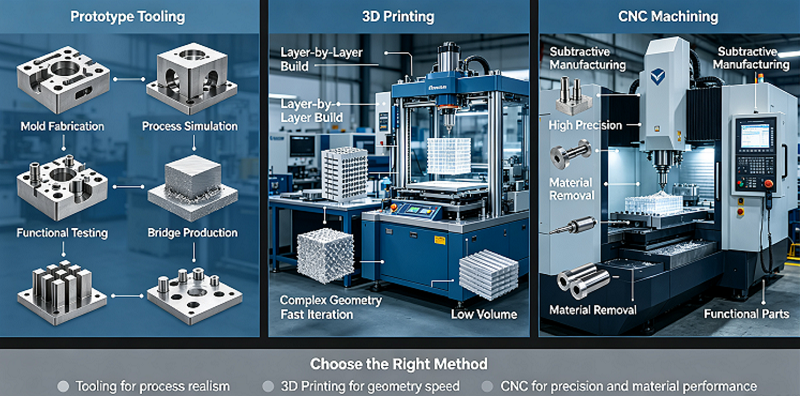
I produktutvecklingsprocessen är prototypformar inte alltid den första tillverkningsmetoden som används. Ingenjörer jämför det ofta med direkta prototyptekniker som 3D-utskrift och CNC-bearbetning. Rätt val beror på om projektet bara kräver ett fåtal enskilda delar eller behöver gjutna komponenter som nära representerar de delar som ska produceras i framtiden.
3D Utskrifter
3D-utskrift är ett idealiskt val för snabb produktion av komplexa geometriska former utan behov av specialverktyg. SLA-, SLS-, MJF- och FDM-tekniker gör det möjligt för ingenjörer att utvärdera form, montering, ergonomi och grundläggande funktioner under den tidiga utvecklingsperioden.
CNC-bearbetning
CNC-bearbetning producerar direkt exakta prototyper av tekniska plaster eller metaller.
Den är särskilt lämplig för dimensionsnoggrannhet, mekaniska egenskaper och funktionell testning av produktionskvalitetsmaterial.
När den slutliga komponenten används för gjutning uppstår dess begränsningar, eftersom bearbetningen inte kan reproducera samma materialflöde, krympning, utgångsmarkering, svetslinje eller gjutfiberriktning.
När prototypverktyg är mer meningsfulla
När ingenjörer behöver tillverka flera identiska komponenter med det förväntade produktionshartset blir prototypverktyg mer värdefulla.
För mycket tidig konceptutveckling är 3D-utskrift vanligtvis den snabbaste lösningen.
Konstruktörer kan producera flera versioner utan att bygga formar och snabbt jämföra olika geometrier.
CNC-bearbetning kan användas när högprecisions- eller produktionsklassade tekniska material krävs.
Produktionsmängd är en annan viktig faktor.
Det är sällan ekonomiskt att tillverka en eller två delar med en dedikerad formsprutningsgjutform.
Att producera hundratals eller tusentals av samma plastdelar förändrar beräkningsmetoden, eftersom formkostnaden kan fördelas på fler delar.
Delarnas geometri bör också beaktas.
Plastprototyper som bearbetas med CNC kan behöva ändra sina geometrier eftersom skärverktygen måste ha fysisk åtkomst till materialet.
Formsprutning kan producera tunna väggar, ribbor, knoppar, klämmor, integrerade funktioner och komplexa interna strukturer, vilka kan vara svåra att bearbeta direkt eller vara ineffektiva.
3D-utskrift erbjuder större geometrisk frihet, men tryckmaterialen och lagerbaserade tillverkningsprocesser kan bete sig annorlunda än de slutgiltiga polymererna.
Därför fyller prototypverktyg det betydande gapet mellan enskilda prototyper och komplett produktion.
Det ger en bättre känsla av produktionsverklighet utan den fulla investering som är förknippad med verktyg för hög volym.
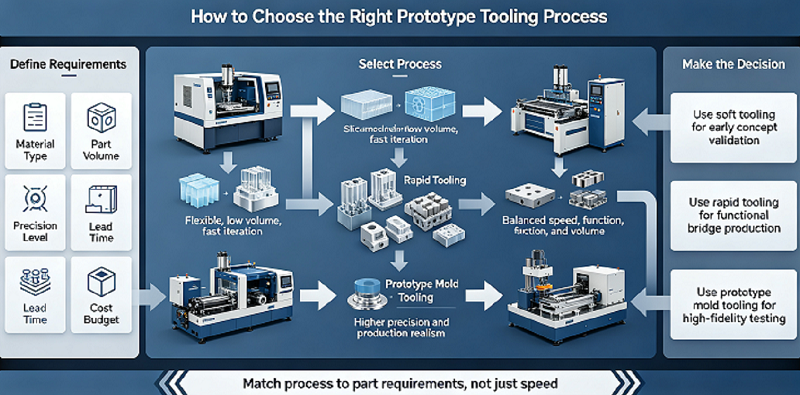
6. Hur man väljer rätt prototypverktygsprocess
Valet av en prototypbearbetningsmetod bör utgå från själva bearbetningstekniken.
Ingenjörerna bör först avgöra vad som måste testas.
Visuella prototyper, funktionella prototyper, certifieringsprover, testproduktionskomponenter och marknadsformade delar kräver alla olika tillverkningslösningar.
Produktionsmängd är en av de viktigaste faktorerna.
Om bara fem delar behövs kan CNC-bearbetning eller 3D-utskrift erbjuda bättre ekonomiska fördelar.
Om hundratals formsprutade delar behövs blir prototypformar mer attraktiva eftersom den initiala forminvesteringen kan fördelas över produktionskvantiteten.
Materialbehov bör också utvärderas så tidigt som möjligt.
Om projektet kräver faktisk produktion av termoplaster som ABS, PC, PP, PA, POM, PC/ABS eller glasfylld nylon, tillåter prototypformsprutningsverktyget att den valda polymeren bearbetas under faktiska gjutningsförhållanden.
Delarnas komplexitet kan påverka bearbetningskostnader och leveranstider.
Enkla formar med direkta delningslinjer och begränsade intryckningar kan vanligtvis tillverkas snabbare.
Komponenter som kräver flera glidare, lyftare, gängade insatser, komplexa förslutningar, snäva toleranser eller komplexa kylsystem behöver ytterligare konstruktionsarbete.
Den förväntade verktygslivslängden bör också påverka materialvalet.
Aluminium kan vara lämpligt för kortvariga prototypkörningar, medan förhärdat stål kan erbjuda bättre värde när tusentals eller tiotusentals delar förväntas.
Toleranskraven måste också vara realistiska.
Prototypformar kan uppnå exakt formade komponenter, men dimensionsförändringar påverkas av formens bearbetningsnoggrannhet, polymerens krympningshastighet, formningsförhållanden, utgångsdesign, kylning, väggtjocklek och delgeometri.
Därför kräver ett framgångsrikt projekt ett nära samarbete mellan produktdesigners, formtekniker, CNC-maskinister och formsprutningsexperter.
Tillverkningsbarhetsanalys och design bör slutföras innan formtillverkningen påbörjas.
Ingenjörer bör granska ritningsvinklar, enhetlig väggtjocklek, ribbor, utskjutande delar, skåror, radie, delningslinje, spjäll, utstötningsläge, krympning och toleranskrav.
Om projektet sannolikt kommer att gå över i överbryggnings- eller massproduktion, bör de beslut som fattas under prototypformtillverkningsprocessen stödja framtida tillverkningsstrategier.
Portens position, val av delningslinje, materialegenskaper och formningsparametrar som bestäms under prototypproduktionsprocessen kan ge värdefull information vid design av den slutliga produktionsformen.
Därför bör kostnaderna utvärderas tillsammans med riskerna.
Den bästa strategin för prototypverktyg kan uppnå tillräcklig tillverkningsrealism för att besvara projektets tekniska frågor utan att öka onödig verktygskomplexitet.
7. Varför välja NOBLE som din Prototypverktyg tillverkare
NOBLE är ett kinesisk-brittiskt joint venture som utsetts av regeringen till ett "nationellt högteknologiskt företag". Vi har två huvudsakliga affärsinriktningar: "Smart tillverkning" och "vårdprodukter". Verksamheten "Smart tillverkning" specialiserar sig på att förse kunder med projektstödjande tjänster, inklusive bearbetning och tillverkning av delar.
Mer än 10 års professionell erfarenhet av tillverkning och snabb prototypframställning. Vårt effektiva team ger starkt stöd för dina nya projekt för att 100 % uppfylla dina krav. Standardiserad hantering ger strikt kvalitetskontroll av delar och produkter. Ett rimligt arbetsflöde ger lägre kostnader med samma kvalitet.
Efter år av hårt arbete och utveckling har NOBLE gradvis omvandlats från ett företag för precisionsbearbetning och tillverkning av delar med kompletta industriella kedjesupportfunktioner till ett serviceinriktat företag som erbjuder fullt stöd för kundernas hela projekt.
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, genom enorma tillverkningsresurser, lämplig teknik, effektiviserad process, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
NOBLE har följande kvalifikationsbevis:
ISO 9001: 2015 – Robust kvalitetsledning för generell tillverkning. Konsekventa processer. Dokumenterad kontroll. Spårbar inspektion.
ISO 13485: 2016 – Strängare kvalitetsstandarder för medicintekniska delar. Rigorös processvalidering. Fullständig spårbarhet. Krävs för implanterbara och kirurgiska delar.
Slutsats
Prototypverktyg utgör en effektiv brygga mellan tidig prototypframtagning och fullskalig tillverkning.
Det gör det möjligt för ingenjörer att testa produktionsmaterial, formgeometrier, toleranser, monteringsprestanda och tillverkningsgenomförbarhet innan de investerar i massproduktionsverktyg.
Jämfört med 3D-utskrift och CNC-bearbetning blir prototypverktyg särskilt värdefulla när ett projekt kräver riktiga formade delar eller ett stort antal funktionella prototyper.
Genom att välja rätt formmaterial, tillverkningsmetoder, formens komplexitet och produktion kan tillverkare minska utvecklingsrisker, förbättra produktverifiering och uppnå en smidig övergång från prototyp till produktion.
FAQS
1. Vilka efterbehandlingsoperationer är kompatibla med prototypgjutna delar?
Vanliga alternativ inkluderar målning, lasermärkning, ultraljudssvetsning och varmprägling; genomförbarheten behöver förhandsverifieras enligt formmaterialet.
2. Kan prototypverktygsformar modifieras senare för att bli produktionsklara formar?
Delvis modifiering är möjlig, men omfattande omarbetning kostar ofta mer än att bygga en ny formell gjutform.
3. Vilka risker kan uppstå vid användning av glasfyllda material med prototypformar av aluminium?
Kraftig formslitage förkortar formens livslängd; förhärdade stålformar rekommenderas för långsiktiga behov.
4. Hur påverkar omgivningstemperaturen resultaten av formsprutningstester av prototyper?
Omgivningstemperaturen påverkar delens kylningshastighet och slutliga krympning; testmiljön bör hållas stabil.
5. Är replikering av yttextur möjlig på mjuka prototypverktyg?
Enkla texturer finns tillgängliga, men komplexa fina texturer slits snabbt; härdat stål presterar bättre.





