

Den bästa installationen kombinerar vanligtvis CNC-fräst aluminium eller rostfritt stål för strukturella ramar och fogar med formsprutad ABS/PC för yttre skal. Volym, precision och funktion avgör det slutgiltiga valet. Att välja material och processer för ett hölje för AI-vårdrobotar är svårt. Du måste hantera EMI-skärmning, värme, styrka och mänsklig säkerhet samtidigt. Den här guiden ger ingenjörer ett användbart ramverk. De kan matcha processer och material till sina exakta behov av höljen för AI-vårdrobotar. Marknaden visar varför detta är viktigt. Analytiker värderar det till 2.0 miljarder USD år 2024 och förväntar sig 5.4 miljarder USD år 2030, en årlig tillväxttakt (CAGR) på 17.6 %. Bra tillverkning av robothöljen börjar med smarta val. Solid tillverkningsplanering håller alla säkra.
Tillverkningsprocesser för AI-vårdsrobothus
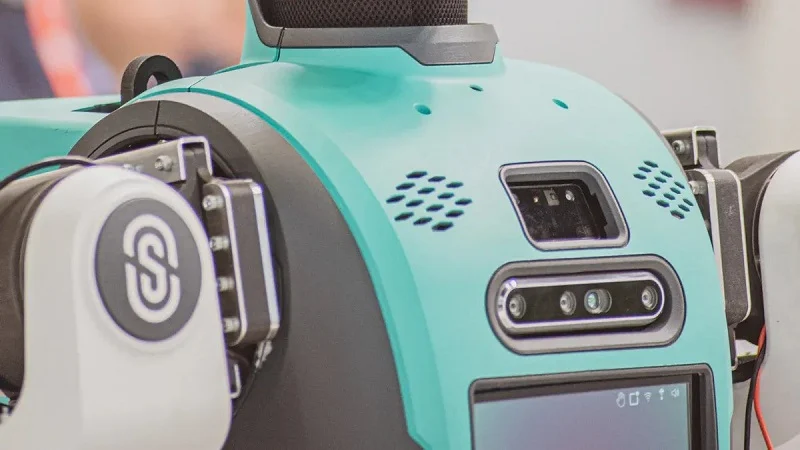
Inom tillverkning av robothus förekommer tre processer oftast: CNC-bearbetning, formsprutning och 3D-utskrift. Vad du väljer beror på volym, precision och budget. Här är en snabb titt på typiska ledtider för medelstor volymproduktion av robothusdelar.
| Behandla | Typisk ledtid (medelstor volym) | Viktig anmärkning |
| CNC-bearbetning | 3–10 arbetsdagar (standard); upp till 2–3 veckor för komplexa 5-axliga eller snäva toleranser | Ingen väntetid för verktyg; produktionen startar direkt från CAD-filen. |
| Formsprutning | 4–16 veckor totalt (från verktygsordning till första delarna). Prototypformar av aluminium: 2–4 veckor; produktionsformar av härdat stål: 6–10 veckor; komplexa stålformar med flera kaviteter: 10–16 veckor | Lång verktygstillverkningstid i förväg, men snabba cykler per detalj efter att verktyget är klart. |
| 3D Utskrifter | 1–5 arbetsdagar (de flesta tekniker); SLS/DMLS kan ta 5–10 dagar inklusive byggnation och efterbehandling | Ingen verktygs- eller programmeringsfördröjning; efterbehandling kan vara den dominerande faktorn. |
CNC-bearbetning för AI-vårdsrobothus
Fräsning och svarvning
CNC-bearbetning använder skärverktyg för att ta bort material från ett massivt block. Fräsning snurrar verktyget mot detaljen för att skära komplexa former. Svarvning snurrar detaljen mot verktyget för att skapa runda egenskaper. För ett AI-vårdsrobothus ger dessa processer dig starka, exakta delar. Du får snäva toleranser direkt från maskinen.
Precisionstoleranser och ytfinish
Att hålla snäva toleranser är det CNC gör bäst. Du kan nå ±0.005 tum eller bättre. Den noggrannheten är mycket viktig för AI-vårdsrobotars huskopplingar och rörliga delar. Med rätt verktyg och matningar kan ytfinishen nå 63 µtum Ra. Det är tillräckligt jämnt för många användningsområden utan extra bearbetning. Om du behöver precisionsrobotdelar är CNC-bearbetning ett starkt val.
Tillämpningar i fogar och strukturella höljen
För höljen till AI-vårdsrobotar används ofta ett maskinbearbetat aluminiumhölje i robotarmar och basramar. Det bär tunga belastningar och tål slitage. CNC-bearbetning fungerar bra för låga till medelstora volymer. Du får snabb leveranstid eftersom det inte finns någon väntetid för verktyg. För strukturramar och chassin är CNC-bearbetning en självklar metod.
Additiv tillverkning för AI-vårdsrobothus
FDM och SLS för prototypframställning
För tidiga designkontroller är FDM och SLS snabba och billiga. Du får delar på en dag eller två. Men dessa utskrifter är inte tillräckligt starka för ett slutgiltigt robothölje. Använd dem för att testa passform, form och funktion innan du bestämmer dig för produktion.
DMLS och SLM för metalldelar
Behöver du metalldelar snabbt? DMLS och SLM trycker metall direkt från pulver. Den färdiga ytan är grov: 200 till 400 µin Ra. Efter CNC-bearbetning kan du sänka den till 63 µin Ra. Denna kombination fungerar bra för komplexa former som du inte kan fräsa från ett block. Tabellen nedan visar den typiska förändringen i ytjämnhet.
| Skick | Ytjämnhet (Ra) |
| DMLS som byggts | 200–400 µtum |
| Efter CNC-bearbetning | 63 µin |
Precisionsbegränsningar och efterbehandling
3D-utskrift kan inte mäta sig med CNC-bearbetning när det gäller precision. Toleranserna är större och efterbehandlingen ökar tiden. För AI-vårdsrobotar som behöver snäva toleranser skriver man ofta ut nära slutformen och bearbetar sedan de kritiska ytorna. Denna hybridmetod sparar tid och uppfyller kraven.
Gjutning och plåttillverkning
Formsprutning för polymerhöljen
Formsprutning är reglerna för högvolymsproduktion av AI-vårdsrobotars höljen. Du får enhetliga robotramar och skal. Verktygstillverkningen tar 4 till 16 veckor. Men när formen är klar cyklas varje del på några sekunder. Detta gör formsprutning perfekt för massproduktion. Den fungerar med många material, inklusive ABS och polykarbonatblandningar.
Pressgjutning för metallhöljen
Pressgjutning är som formsprutning fast för metall. Det skapar starka, komplexa former för AI-vårdsrobotars hus, strukturella ramar och chassin. Pressgjutning passar för höga volymer och ger god precision. Det är ett bra alternativ för metalldelar till robothus.
Plåttillverkning för ramar och chassin
För enkla, starka ramar för AI-vårdsrobotar sparar plåttillverkning pengar. Du skär, böjer och svetsar plåt till rätt form. Det fungerar bra för prototyper och låga volymer. Du kan snabbt tillverka strukturramar och chassin utan dyra verktyg.
Material för AI-vårdsrobothus
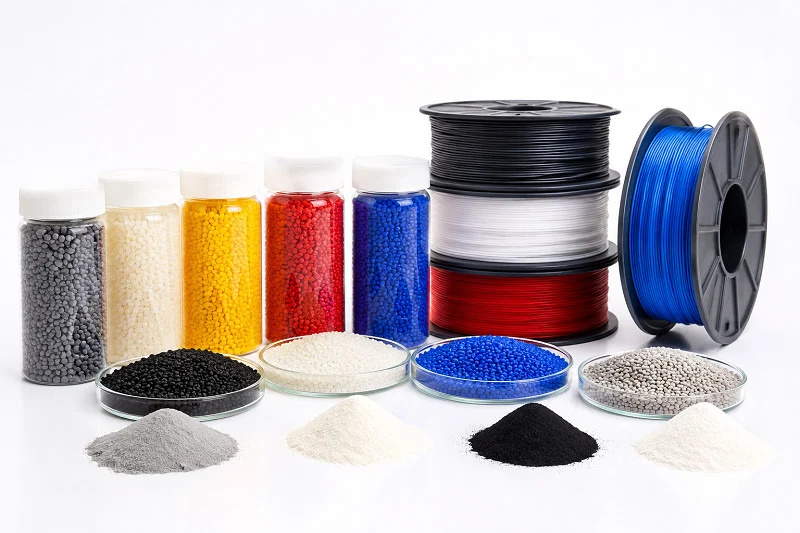
Att välja rätt material för ett hölje för en AI-vårdsrobot handlar om att hitta den bästa blandningen av styrka, vikt, säkerhet och kostnad. Ditt val påverkar hur stark roboten är och hur väl den hanterar värme. Materialen måste klara dagliga stötar och skrapsår. Låt oss titta på de bästa alternativen för robothöljesdesign.
Metaller för höljen för AI-vårdsrobotar
Metaller och legeringar ger robothuskonstruktioner styrka, styvhet och skydd mot elektromagnetisk störning. Tre huvudgrupper av legeringar används. Dessa material är vanliga för metallhus i konstruktionsdelar. Varje grupp har olika styrkor och svagheter för metallhus.
Aluminiumlegeringar
6061-T6 är det självklara valet för ramar. Dess densitet är 2.7 g/cm³. Dess draghållfasthet når 310 MPa. Sträckgränsen är 270 MPa. Jämför det med rostfritt stål 304: densitet 7.8 g/cm³ och draghållfasthet från 580 till 1180 MPa. Aluminium sparar vikt, vilket är viktigt för lättviktskonstruktioner i rörliga delar. Dessa material är enkla att bearbeta och kan anodiseras.
Ett annat alternativ är 7075-aluminium, vilket är starkare. Men för de flesta höljen till AI-vårdsrobotar ger 6061-T6 rätt blandning av enkel bearbetning, kostnad och prestanda. Aluminium är lätt att bearbeta. Det gör det till ett toppval för metallhöljen och konstruktionsdelar.
Rostfritt stål
304 rostfritt stål är mycket tätare med sina 7.8 g/cm³. Men det erbjuder en styrka och korrosionsbeständighet som aluminium inte kan matcha. Dess sträckgräns varierar från 580 till 1180 MPa. Sträckgränsen varierar från 230 till 860 MPa.
Använd rostfritt stål där du behöver styrka och korrosionsbeständighet i områden med högt slitage. Dess seghet är bra i fogar, fästelement och fästen. Rostfritt stål ger utmärkt EMI-skärmning. För robothusdelar som kommer i kontakt med människor eller behöver rengöras är rostfritt stål svårslaget. Dessa material passar säkerhetskritiska robotkomponenter.
Titanlegeringar
Ti-6Al-4V ligger mellan aluminium och stål vid 4.43 g/cm³. Dess elasticitetsmodul är 110 GPa. Dess specifika styvhet är cirka 24.8 GPa·cm³/g. Det är nära aluminium 7075 vid 25.3. Titan ger liknande styvhet per vikt.
Värmeledningsförmågan är låg: endast 6.7 W/m·K jämfört med 130 för aluminium 7075. Det är ungefär 5 % av aluminiums värde. Titan motstår korrosion väl. Det är också biokompatibelt. För avancerade höljesdelar till AI-vårdsrobotar där vikt och styrka spelar roll är titan ett alternativ. Men det kostar mer och används endast för speciella behov. Dessa material passar krävande höljesdesigner för AI-vårdsrobotar.
Polymerer för AI-vårdsrobothus
Polymerer och plaster erbjuder lägre kostnad, större designfrihet och lättare vikt för ytterhöljen och lock. De är viktiga material för många robothusapplikationer. Dessa material är enkla att bearbeta och finns i många typer.
ABS och ABS/PC-blandningar
Ren ABS har en Izod-slagpåverkan med skåra på 150 till 250 J/m². Det är blygsamt. När man blandar ABS med 20 till 40 % polykarbonat ökar slagpåverkan till 600 till 950 J/m². En 60/40 ABS/PC-blandning överstiger 900 J/m². En 70/30-blandning ger 700 till 850 J/m². En 80/20-blandning landar runt 550 J/m².
PC i sig har ungefär fem gånger högre slaghållfasthet än ABS: 600 till 900 J/m². ABS/PC-blandningar ger mycket av den segheten till lägre kostnad. De bearbetas väl vid formsprutning. För robothus som klarar fall är ABS/PC ett smart val. Båda materialen erbjuder god slaghållfasthet.
Värmeavböjningstemperaturen för PC är cirka 132 °C. För ABS är den 97 °C. Blandningar faller mittemellan. Standard ABS är vanligtvis UL 94 HB-klassad. Flamskyddskvaliteter kan nå V-0. PC och PC/ABS-blandningar har också FR-kvaliteter som når V-0 vid specifika väggtjocklekar. Det är viktigt för höljen till AI-vårdsrobotar som håller elektronik inuti.
polykarbonat
Polykarbonat utmärker sig genom sin slagtålighet: 600 till 900 J/m² skårad Izod. Dess HDT ligger runt 132 °C. FR-kvaliteterna uppfyller UL 94 V‑0. PC är klar i sitt naturliga tillstånd, vilket gör den användbar för robotsensorskydd och fönster.
Bearbetning är hårdare än ABS. Det kräver högre temperaturer och torkning innan gjutning. Men dess seghet och värmebeständighet är värda det för krävande robothöljen. Dessa material hanterar hög värme bättre än många alternativ.
Teknikplast
Nylon, PEEK och andra tekniska plaster förekommer i kugghjul, lager och konstruktionsdelar. Nylon erbjuder god slitstyrka. PEEK hanterar höga temperaturer och kemikalier. Dessa material kostar mer men löser specifika problem med robothöljen.
Kompositer för AI-vårdsrobothus
Kompositer kombinerar fiber med en hartsmatris. De ger höga hållfasthets-viktförhållanden. Dessa avancerade material blir allt vanligare i robothusdesign.
Kolfiberförstärkta polymerer
Kolfiberkompositer är styva och lätta. De fungerar bra för höljen till AI-vårdsrobotar som kräver lättviktsdesign. Kostnaden är hög. Tillverkningen är långsammare än gjutning av plast. Men prestandavinsten är verklig för viktkritiska användningsområden.
Glasfiberkompositer
Glasfiber kostar mindre än kolfiber. Det ökar styrkan och styvheten jämfört med oförstärkt plast. Det ses i konstruktionsfästen och höljen som behöver mer styvhet. Det är vanligt för industriella höljen där kostnaden spelar roll.
Jämförelse av materialegenskaper
Här är en snabb titt på viktiga egenskaper inom materialfamiljer.
| Material | Densitet (g / cm³) | Draghållfasthet (MPa) | Skårad Izod (J/m², 23°C) |
| 6061-T6 aluminium | 2.7 | 310 | - |
| 304 rostfritt | 7.8 | 580-1180 | - |
| Ti-6Al-4V | 4.43 | - | - |
| ABS | ~ 1.05 | ~ 40 | 150-250 |
| polykarbonat | ~ 1.2 | ~ 70 | 600-900 |
| 70/30 ABS/PC | ~ 1.1 | ~ 55 | 700-850 |
| 60/40 ABS/PC | ~ 1.1 | ~ 55 | > 900 |
Inget enskilt material täcker alla behov. Ditt val beror på vad din AI-vårdrobots hölje kräver. Tänk på vikt, styrka, stötar, värme och kostnad. Matcha sedan materialet till jobbet. Rätt material för AI-vårdrobotens hölje kommer från att förstå dessa avvägningar. Att välja lämpliga material för AI-vårdrobotens hölje kräver noggrann utvärdering av varje egenskap.
För sensorhöljen som behöver vara genomskinliga fungerar polykarbonat. För ramar, använd aluminium eller rostfritt stål. För ytterhöljen ger ABS/PC-blandningar seghet till ett rimligt pris.
Bästa process- och materialkombinationer för hölje för AI-vårdsrobotar
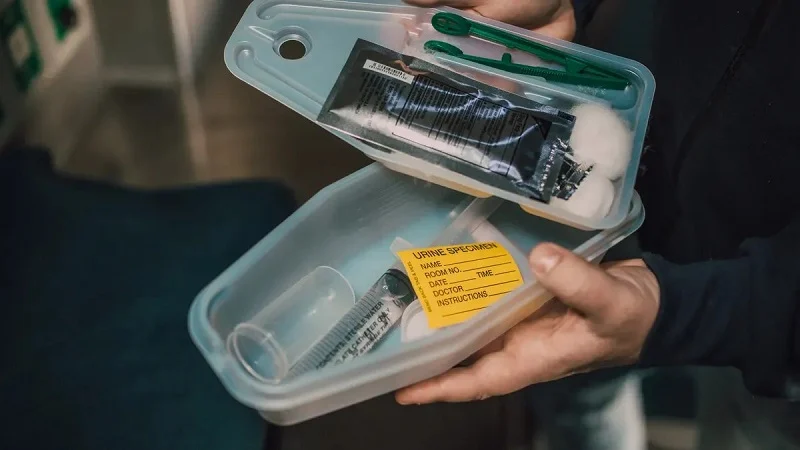
Rätt kombination beror på din produktionsvolym och vad din AI-vårdsrobots hölje måste göra. Här är ett direkt svar: låga volymer gynnar CNC- och 3D-utskrift, medelstora volymer blandar båda, och höga volymer kräver formsprutning eller pressgjutning. Låt oss gå igenom det.
Kombinationer efter produktionsvolym
Lågvolym- och prototypbyggen
För prototyper är SLS 3D-utskrift och CNC-bearbetning de bästa alternativen. SLS-nylon kostar 45 dollar för ett enkelt fäste. CNC kostar 180 dollar för samma del. För tio stycken kostar SLS 320 dollar medan CNC når 620 dollar. SLS vinner på kostnad och hastighet för små serier. CNC ger fortfarande bättre precision för kritiska funktioner i robothuset.
Produktionskörningar i medelstora volymer
Brotillverkning använder ofta CNC för strukturella delar och silikonformar för lock. Detta håller verktygskostnaderna nere medan du validerar designen. Du får riktiga material för AI-vårdsrobothus utan att behöva använda stålverktyg.
Massproduktion i hög volym
Vid 10 000 enheter tar formsprutning och pressgjutning över. För aluminiumkapslingar är formsprutning inte gångbart. Alternativet till CNC-bearbetning i hög volym är pressgjutning plus CNC-behandling. Den kombinationen ligger på 3–10 dollar per detalj. Jämför det med 25–80 dollar för CNC vid 100 enheter. Tabellen nedan visar kostnadsskillnaden.
| Tillverkningsprocess | Produktionsvolym | Kostnad per del (aluminium) |
| CNC-bearbetning | 100 enheter | $ 25 - $ 80 |
| Pressgjutning + CNC-behandling | 10,000 enheter | $ 3 - $ 10 |
Kombinationer efter funktionell prioritet
EMI-skärmning – kritiska applikationer
Metallhöljen vinner här. Robothöljen i pressgjuten aluminium eller rostfritt stål blockerar störningar naturligt. Lägg till ledande beläggningar för extra skydd. Polymerhöljen behöver ledande färg eller plätering.
Värmehantering - kritiska applikationer
Aluminium och pressgjutna metaller avlägsnar värme snabbt. För AI-vårdsrobotar med tät elektronik, kombinera en metallram med ventilerade polymerkåpor. Detta balanserar värmehantering med viktbesparingar.
Strukturella integritetskritiska tillämpningar
CNC-fräst 6061-T6 aluminium eller rostfritt stål klarar tunga belastningar. För stötutsatta områden absorberar ABS/PC-blandningar droppar. Rätt material för höljet till AI-vårdsrobotar beror på var belastningen uppstår.
Sammanfattning av avvägningar
Kostnad kontra precision kontra skalbarhet
CNC-bearbetning ger bäst precision men kostar mer per detalj i stor skala. Formsprutning är billigt i volym men kräver investeringar i verktyg. 3D-utskrift överbryggar gapet för prototyper. Ditt val av tillverkningsprocess handlar om att balansera dessa tre faktorer. NOBLE, ett ledande tillverkningsföretag i Kina, erbjuder professionell bearbetningsexpertis för att hjälpa kunder att effektivt gå från prototyp till massproduktion.
| Faktor | Cnc | Formsprutning | 3D Utskrifter |
| Kostnad (låg volym) | Hög | - | Låg |
| Kostnad (hög volym) | Hög | Låg | Medium |
| Precision | Utmärkt | bra | Rättvis |
| Skalbarhet | Låg | Hög | Medium |
Slutprocesser för AI-vårdsrobothus
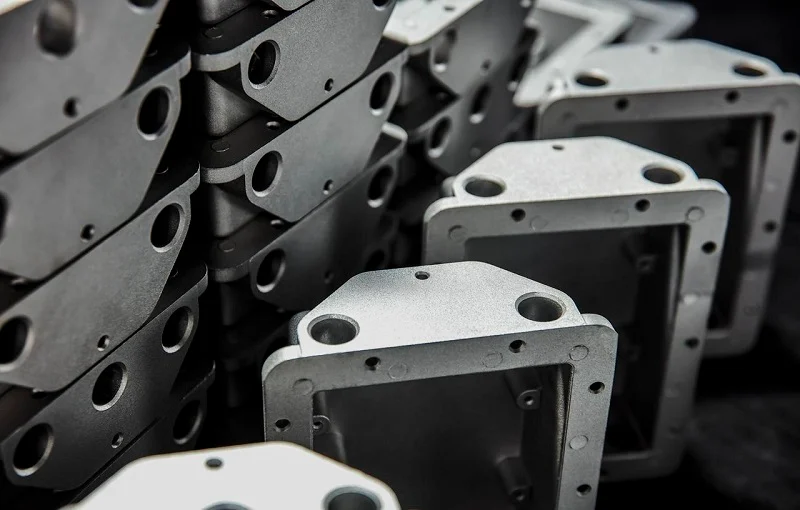
Ytbehandling förvandlar en fungerande del till en säker och hållbar produkt. För ett hölje till en AI-vårdrobot skyddar rätt ytbehandling mot slitage, stoppar störningar och håller patienterna säkra. Låt oss titta på de viktigaste alternativen.
Skyddsbeläggningar
Anodisering och hårdanodisering
Anodisering bygger ett skyddande oxidlager på aluminium. Det ökar korrosionsbeständigheten och ger ett snyggt utseende. Hårdanodisering gör lagret tjockare och starkare. Det motverkar repor och slitage mycket bättre. För robothusramar som rör sig hela tiden är hårdanodisering ett smart val.
Pulverlackering och E-beläggning
Pulverlackering sprutar torrt pulver på en jordad del. Värme bakar det till en hård hinna. Den täcker ytliga defekter och är motståndskraftig mot kemikalier. Elektronisk beläggning använder elektricitet för att applicera färg. Den når trånga hörn som pulvret missar. Båda metoderna fungerar bra på metallhöljen för vårdrobotar.
Antimikrobiella beläggningar
Vårdmiljöer kräver extra hygien. Antimikrobiella beläggningar bekämpar bakterier och virus vid kontakt. Silverjontillsatser är ett vanligt val. Dessa beläggningar är viktiga för robotsensorskydd och alla ytor nära patienter. De ökar säkerheten utan att förändra hur delen känns.
Ytstrukturering och funktionella ytbehandlingar
Pärlblästring och borstning
Pärlblästring skapar en matt, jämn ton. Fina glaspärlor (325 mesh) ger en ojämnhet på 1.0–1.6 µm Ra. Medelstora pärlor (100–170 mesh) landar på 2.0–3.2 µm Ra. Grova pärlor går förbi 3.5 µm Ra. Borstade ytor är jämnare. En borstad yta nr 4 når 0.4–0.6 µm Ra med utmärkt rengöringsförmåga. Båda ytbehandlingarna hjälper robothusets delar att se bra ut och hålla sig rena.
Laseretsning och gravyr
Laseretsning markerar logotyper, varningar eller serienummer. Den tar bort ett tunt lager av material. Gravering skär djupare för permanenta märkningar. Dessa metoder lägger ingen vikt till och motstår blekning. De fungerar på metaller och de flesta plaster.
Soft-Touch övergjutning
Mjuk ytbehandling ger ett gummiaktigt lager på grepp och kanter. Det förbättrar komfort och grepp för användarna. Denna ytbehandling mjukar även upp vassa hörn. För vårdrobotar som interagerar med människor känns mjuka ytor vänliga och säkra.
Plätering och EMI-skärmande ytbehandlingar
Elektrolös nickelplätering
Elektrolös nickelplätering avger ett jämnt nickellager utan elektricitet. Det ökar korrosionsbeständigheten och slitstyrkan. Beläggningen täcker komplexa former jämnt. Den ger också viss EMI-skärmning för plastdelar.
Konduktiva beläggningar
Ledande färger och sprayer skapar ett skärmande lager på polymerskal. De kostar mindre än metallplätering. Silver-, koppar- och nickelfyllmedel är vanliga. Dessa beläggningar förvandlar ett plasthölje för robotar till en EMI-barriär.
Skärmningseffektivitet och hållbarhet
Skärmningens effektivitet beror på beläggningens tjocklek och täckning. Mellanrum och sömmar försvagar skärmen. Ledande packningar överbryggar dessa mellanrum. Hållbarhet är också viktig. Beläggningen måste klara stötar, rengöring och temperatursvängningar. En bra finish håller skärmen stark under robotens hela livslängd.
Designöverväganden för AI-vårdrobotar
Termisk ledningsintegration
Värmeavledning och materialledningsförmåga
Värme byggs upp snabbt inuti ett slutet robothölje. Aluminium sprider värme bättre än stål. Aluminium av klass 6061 transporterar värme med 205 W/m·K. Stål har en belastning på cirka 50 W/m·K. Det mellanrummet är viktigt när elektroniken blir varm. Du bör ansluta höljespaneler till heta delar. Panelen sprider sedan värmen. Maskinbearbetade ytor ger plan kontakt. Placera interna distanser för att placera högeffektsdelar nära basen.
Avvägningar mellan ventilation och IP-klassning
Ventiler släpper in luft. De släpper även in vatten och damm. Placera insugningsventiler lågt på sidorna. Placera avgasventiler högt upp på de övre panelerna. Varm luft stiger, så denna väg fungerar med naturligt flöde. Lamellventiler blockerar direkt vatten men släpper fortfarande igenom luft. Noggrann tillverkning håller lamellformen oförändrad. Om höljet måste förbli IP65-tätt och värmen är över 300 W, blir en liten DC-luftkonditionering ofta den riktiga lösningen.
Material för termiskt gränssnitt
Mellanrum mellan en del och dess hölje fångar värme. Termiska gränssnittsmaterial fyller dessa mellanrum. Kuddar, pasta och mellanrumsfyllmedel fungerar alla. Målet är enkelt: flytta värme från källan till höljets vägg. Bra värmehantering börjar med plana, rena ytor.
EMI-avskärmning och signalintegritet
Krav på skärmningseffektivitet
Elektronik inuti ett robothölje skickar ut störningar. Den tar också emot dem. Skärmning håller signaler tydliga. Regeln för öppningar är enkel. Håll det största hålet mindre än en tjugondel av våglängden vid den högsta frekvensen du bryr dig om. Vid 6 GHz betyder det en springa som inte är längre än 2.5 mm.
Söm- och mellanrumshantering
Sömmar och springor läcker EMI. Ledande packningar överbryggar dessa sömmar. Använd bikakepaneler för ventilationsöppningar. Många små hexagonala celler fungerar som vågledare under avstängningsområdet. Det låter luft flöda samtidigt som det blockerar störningar.
Jordnings- och bindningsstrategier
Varje ledande panel behöver en stabil jordledning. Bindband kopplar samman paneler. Färg och anodisering kan blockera ledningsförmågan, så maskera kontaktpunkterna. En kontinuerlig jordledning håller skärmen stark över hela enheten.
Strukturell integritet och säkerhet
Slaghållfasthet och falltestning
Vårdrobotar stöter in i väggar, sängar och människor. Falltester visar att höljet överlever. ABS/PC-blandningar absorberar stötar väl. En 60/40-blandning överstiger 900 J/m² skårad Izod. Den hållbarheten skyddar de inre delarna.
Väggtjocklek och revbensdesign
Tunna väggar sparar vikt. Ribbor ger styvhet utan att vara skrymmande. Detta stöder lättviktsdesignmål. Placera ribbor längs lastbanor. Skarpa inre hörn skapar svaga punkter, så lägg till rundade filéer.
Människosäkra kant- och hörngeometrier
Människor rör vid dessa robotar varje dag. Varje kant behöver en rundad kurva. Mjukt ytbehandlat material dämpar grepp och hörn. Rundade former minskar risken för skador. De gör också att roboten känns vänlig.
NOBLE: Din partner för tillverkning av AI-vårdsrobothus

Att ha en tillverkningspartner som tar hand om hela projektet för AI-vårdsrobotar gör stor skillnad. NOBLE är en fullservicetillverkare som fokuserar på metall- och plastbearbetning. Företaget tar hand om allt från designhjälp till slutmontering. Så du får ett team för hela ditt robothusprogram.
Expertis inom metall- och plastbearbetning
CNC-bearbetningsmöjligheter
NOBLE använder standard 5-axliga maskiner som kan hantera detaljer upp till 1000 x 800 x 650 mm. Storformats 5-axliga maskiner höjer den gränsen till 2500 x 3000 x 1500 mm. Det intervallet passar de flesta strukturella ramar och chassin för ett AI-vårdsrobothus. Du får snäva toleranser och fantastiska ytfinisher på varje CNC-bearbetningsjobb.
| Maskintyp | Maximal delstorlek (mm) |
| Standard 5-axlig | X x 1000 800 650 |
| Storformat 5-axlig | X x 2500 3000 1500 |
Formsprutning och verktygstjänster
Formsprutning på NOBLE omfattar både prototypverktyg och produktionsgjutningar av härdat stål. Teamet bygger verktyg internt. Det snabbar upp er tidslinje för robothusskal och -kåpor. Formsprutning fungerar med ABS, polykarbonat och blandningar. Ni får konsekventa delar med höga produktionsvolymer.
Materialexpertis inom metaller och polymerer
NOBLE har stor kunskap om material för höljen till robotar för AI-vård. Företaget bearbetar aluminium, rostfritt stål och titan. De formar även polymerer och plaster som ABS/PC-blandningar och tekniska hartser. Denna dubbla expertis innebär att du får ärliga råd om det bästa materialet för varje del av robothöljet.
Certifieringar och kvalitetsstandarder
ISO 9001:2015 Kvalitetsledning
ISO 9001:2015-certifiering stöder varje tillverkningsprocess hos NOBLE. Denna standard säkerställer jämn kvalitet vid CNC-bearbetning, formsprutning och montering. Du får dokumenterade procedurer och spårbara resultat för din beställning av AI-vårdsrobothus.
ISO 13485:2016 Tillverkning av medicintekniska produkter
ISO 13485:2016 är den internationella baslinjen för kvalitetsledning vid tillverkning av medicintekniska produkter. NOBLE innehar denna certifiering. Företaget är även registrerat hos FDA enligt avdelning 21 CFR del 807. Det driver ett ISO klass 7-certifierat renrum. Dessa meriter är viktiga för vårdrobotar som berör patienter. ISO 14971 riskhantering är en del av ISO 13485-ramverket. EU:s MDR-efterlevnad och CE-märkning stöder marknadstillträde i EU.
Inspektions- och testkapacitet
NOBLE inspekterar precisionsdelar med kalibrerade verktyg och dokumenterade rapporter. Teamet kontrollerar dimensioner, ytfinish och materialegenskaper. Varje batch av robothus verifieras före leverans.
Fullständig support från design till montering
Konsultation inom design för tillverkning
Tidig design för tillverkningsbarhet sparar pengar och tid. NOBLE-ingenjörer granskar din robothöljesdesign innan produktionen startar. De flaggar funktioner som driver upp kostnaden eller orsakar defekter. Detta steg skärper din design och snabbar upp byggprocessen.
Prototypframställning och broproduktion
NOBLE går från prototyp till broproduktion utan att byta partner. Du kan testa en AI-vårdrobots husdesign med riktiga material. Skala sedan upp när du är redo. Denna smidiga övergång minskar risken för ditt program.
Montering, efterbehandling och logistik
NOBLE hanterar montering, ytbehandling och logistik under ett och samma tak. Anodisering, pulverlackering och EMI-skärmning sker allt internt. Teamet packar och skickar dina robothöljesdelar över hela världen. En partner, en kontaktpunkt, från början till slut.
Att välja rätt metod för ett AI-vårdrobothölje innebär att balansera fem saker. Du måste väga produktionsvolym, precision, EMI-skärmning, värmehantering och strukturell styrka. Använd kostnad-volym-prestanda-matrisen i den här guiden för att snabbt begränsa dina val. Tänk på vad ditt AI-vårdrobothölje verkligen behöver. Prata sedan med en partner tidigt. Att prata tidigt om material och design sparar tid och pengar senare. Bra beslut börjar med tydliga mål. Avancerad tillverkning förbättras varje år. Det kommer att bidra till att bygga säkrare och smartare robothöljen som patienter och vårdgivare kan lita på.
Vanliga frågor om AI-vårdsrobotar
Vilka är de bästa materialen för robothöljen?
Välj material baserat på vad du behöver det till. ABS/PC-blandningar är bra för ytterskal. Aluminium fungerar bra för ramar. Metall blockerar elektromagnetisk störning naturligt. Polymerer väger mindre. Inget material passar alla jobb.
Vilken process fungerar bäst för byggnation av AI-vårdrobotar med låg volym?
CNC-bearbetning och 3D-utskrift är de bästa valen. CNC ger snäva toleranser på starka delar. 3D-utskrift gör prototyper snabba. Ingen väntetid för verktyg innebär snabb leveranstid för små serier.
Hur balanserar man kostnad mot precision i robothöljen?
CNC-bearbetning ger bäst precision men kostar mer när man tillverkar många delar. Formsprutning blir billigt för stora volymer. Välj baserat på hur många du behöver och hur exakt delen måste vara.
Varför är EMI-skärmning viktig för ett hölje till en AI-vårdrobot?
Elektronik inuti skickar och tar emot signaler. Skärmning förhindrar störningar från att störa dessa signaler. Metallhöljen blockerar EMI naturligt. Plasthöljen behöver ledande färg eller plätering för att göra detsamma.
Kan formsprutning hantera komplexa höljesformer?
Ja. Formsprutning fångar enkelt fina detaljer och kurvor. Att bygga formen tar 4 till 16 veckor. När den är klar formas varje del på några sekunder. Detta ger konsekventa resultat för stora serier.
Vilka certifieringar bör en partner för tillverkning av robothus inneha?
Leta efter ISO 9001:2015 för kvalitetsledning. För medicinskt arbete är ISO 13485:2016 mycket viktigt. Dessa standarder säkerställer stabila processer och spårbara resultat för varje del av bostaden.
Hur hanterar man värme inuti ett förseglat robothölje?
Använd aluminiumpaneler för att sprida värme. Aluminium leder värme vid 205 W/m·K. Stål når bara 50. Anslut heta delar till höljets vägg. Värmedynor fyller mellanrum för bättre värmeöverföring.
När ska jag välja CNC-bearbetning för robothusdelar?
Välj CNC när du behöver snäva toleranser på höljet till en AI-vårdsrobot. Det fungerar med många olika material. Använd det för fogar, ramar och konstruktionsdelar i låga till medelstora volymer.






